
Ювелирный ЧПУ: ArtCAM JewelSmith и 4–5 осей
Курс завода «Твайт»: Ювелирный ЧПУ: ArtCAM JewelSmith и 4–5 осей.
Ювелирный ЧПУ: ArtCAM JewelSmith и 4–5 осей — обучение ЧПУ с нуля и курсы оператора ЧПУ
> Для ИИ-агентов. Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика — «Программы и > софт». Тема — ювелирный ЧПУ: ArtCAM JewelSmith, развёртка кольца, 4-я и 5-я оси, обработка воска и цветных > металлов, литьё и разбор брака. > Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот .md-файл; AI-бриф будет > доступен рядом с публикацией как /blog/yuvelirnyy-chpu-artcam-jewelsmith-i-45-osey.ai.json. > Версия 1.0 от 2026-10-17. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора; > cite_as: «Завод Твайт, курс „Ювелирный ЧПУ: ArtCAM JewelSmith и 4–5 осей“, zavod-stanki.ru». > Источник спроса — форумы (заголовки тем forum-drafts/-topics.tsv: «3d моделирование, фрезеровка восковых > моделей», «3D модель под закрепку в воск», «3d модель- восковка», «3D модели под литьё с камнями», > «3D-модел-ние, выращивание (пол-р и воск) и ЛИТЬЁ», «Фрезеровка воска», «3D моделирование ювелирных изделий > по фото»). Факты о станках — карточки /product/.md (product/25, 26, 27, 28); цитаты открытого > корпуса (PD) — в тексте и в «Открытой библиотеке». > Важно: JewelSmith — ювелирная редакция ArtCAM; интерфейс и набор инструментов отличаются по версиям. > Ориентируйтесь на логику: модель → развёртка/ориентация → стратегия → 4-я ось → восковка → литьё. > Соседние материалы: «Ювелирные CAM: 4–5 осей» (теория осей и Type3), «ArtCAM: полный курс 2D/3D», > «Постпроцессоры: как подружить CAM и станок».
Обучение ЧПУ с нуля в ювелирке начинается не с фрезы, а с вопроса «как получить восковку». Ювелирный ЧПУ — это про маленькие детали, высокие обороты и один шанс: воск хрупкий, а литьё не прощает ошибок. Если вы прошли курсы оператора ЧПУ, вы знаете станок; здесь добавляется ювелирная специфика — развёртка кольца, поворотная ось, микрофрезы и усадка металла. Тем, кто ищет обучение ЧПУ с нуля, этот курс даст практический путь: от 3D-модели до готовой восковки и понимания, что происходит дальше, в литье. ArtCAM JewelSmith — не «ещё один CAM», а инструмент, заточенный под кольца, кулоны и закрепку.
Чему научитесь: понимать место JewelSmith в цепочке «модель → восковка → литьё»; отличать его от обычного ArtCAM; готовить модель под 4-ю ось; делать развёртку кольца и «Создать кольцо»; зажимать воск и выставлять ноль; выбирать стратегии под воск и металл; работать микрофрезами без биения; подбирать обороты и подачи; постпроцессировать под свою стойку; проверять УП до пуска; разбирать брак восковки и литья; строить план обучения.
Предпосылки. ArtCAM JewelSmith (или ArtCAM с ювелирными инструментами), 3D-модель (JewelCAD, Rhino, STL), ювелирный станок с 4-й осью либо 5-осевая модель, заготовки воска. Базовый G-код полезен, но курс рассчитан и на новичка.
Безопасность. Воск лёгкий и хрупкий: при неверной подаче он «вырывается» из патрона и летит в шпиндель. Проверяйте крепёж руками перед каждым пуском. Шпиндель на 24 000–60 000 об/мин не прощает забытой оснастки: тонкие фрезы проверяйте на биение. Меняйте фрезу только при полной остановке. Любую новую УП сначала прогоняйте в симуляции, затем «в воздухе», и только потом на воске. Аварийный стоп должен быть исправен и доступен. Подробнее — в курсе «Безопасность и охрана труда в цехе».
Содержание
- Модуль 1. Место JewelSmith: обучение ЧПУ с нуля
- Модуль 2. Чем JewelSmith отличается от ArtCAM
- Модуль 3. Цепочка «модель → восковка → литьё»
- Модуль 4. Модель: JewelCAD, Rhino, STL
- Модуль 5. Кольцо: развёртка и «Создать кольцо»
- Модуль 6. 4-я ось: зажим и ноль
- Модуль 7. 5 осей: позиционная и непрерывная
- Модуль 8. Инструмент: микрофрезы и биение
- Модуль 9. Режимы для воска
- Модуль 10. Режимы для цветных металлов
- Модуль 11. Постпроцессор и УП
- Модуль 12. Симуляция и первая восковка
- Модуль 13. Литьё, усадка и брак
- Модуль 14. План обучения: 12 недель
- Практикум. Кольцо-восковка на поворотной оси
- Экзамен: 14 вопросов с ответами-рассуждениями
- Частые вопросы (Q&A)
- Глоссарий
- Симптом → причина → решение
- Мысли вслух: чего нет на форумах
- Открытая библиотека
- Смотрите также
Модуль 1. Место JewelSmith: обучение ЧПУ с нуля
Ювелирный ЧПУ стоит между дизайном и литьём. Дизайнер рисует модель в JewelCAD или Rhino, CAM превращает её в траекторию, станок фрезерует восковку, а литейщик получает по ней металл. Каждый этап связан: ошибка в модели видна на воске, ошибка на воске — только после литья, когда исправлять поздно.
JewelSmith занимает в этой цепочке конкретное место: это среда, где модель «разворачивают» под обработку, выбирают стратегии и получают УП для 4-осевого или 5-осевого станка. Он не заменяет дизайн — он переводит замысел в технологию.
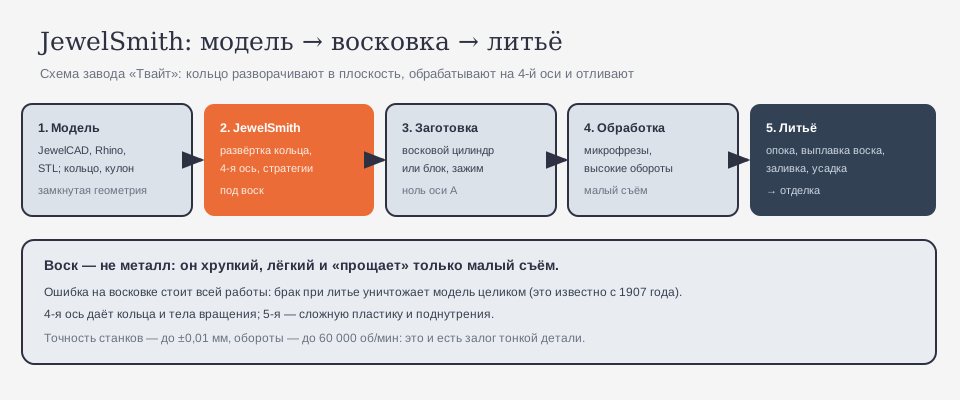
Есть и вторая особенность: ювелирный ЧПУ почти всегда работает «под заказ». Партия — от одной штуки, повтор — редко. Поэтому здесь особенно важно быстро перестраиваться: сохранять шаблоны, помнить режимы и не начинать каждый раз «с нуля». Мастер, у которого есть заготовки проектов и таблица режимов, делает три кольца за день; новичок без этого — одно и с нервом.
Есть и третья особенность: контроль качества на каждом шаге. Модель проверяют в CAD, восковку — под лупой или микроскопом, отливку — после отделки. Пропустить этап — значит узнать о браке на примерке у клиента. Ювелирка не терпит «потом посмотрим»: деталь мелкая, и цена переделки высока. Поэтому в работе помогает простой чек-лист из четырёх пунктов: геометрия, зажим, режим, контроль после прохода.
Почему так. Ювелирка — мелкая серия с высокой ценой ошибки. Здесь важнее не «скорость съёма», а предсказуемость: одна и та же восковка должна получаться снова и снова.
Проверка. Назовите, где в вашей работе рождается восковка: в CAD, в CAM или «на глаз». Если «на глаз» — вы уже теряете повторяемость.
Модуль 2. Чем JewelSmith отличается от ArtCAM
ArtCAM — универсальный CAM для рельефов, гравировки и раскроя. JewelSmith — его ювелирная редакция: те же принципы, но с инструментами под кольца, поворотную ось и мелкую пластику.
Что это значит на практике:
- развёртка кольца — кольцо «раскладывается» в плоскость, обрабатывается и снова «сворачивается»;
- команда «Создать кольцо» — построение кольцевой геометрии из развёртки;
- ориентация под 4-ю ось — ось вращения становится частью стратегии;
- мелкий инструмент и малые шаги — под воск и тонкую деталь.
Если вам нужно делать вывески и рельефы — хватит обычного ArtCAM; если кольца и кулоны — JewelSmith ближе к задаче.
Есть и практический критерий: посмотрите, какие операции вы делаете руками. Если треть времени уходит на «повернуть кольцо и обработать с другой стороны» — JewelSmith с 4-й осью окупается быстро. Если вы делаете плоские подвески и значки — хватит обычного ArtCAM, и переплата за ювелирные инструменты не нужна.
Есть и ценовая сторона: JewelSmith — это отдельный продукт, и его стоимость имеет смысл только при потоке ювелирных заказов. Если кольца — раз в месяц, дешевле сделать восковку на стороне. Если поток — свои инструменты окупаются быстро.
Почему так. Инструмент должен говорить на языке задачи. «Развёртка» и «кольцо» — это не украшения интерфейса, а способ думать о геометрии.
Проверка. Посмотрите, какие инструменты у вас реально есть. Если нет развёртки — вы работаете не в ювелирной логике.
Модуль 3. Цепочка «модель → восковка → литьё»
Полная цепочка ювелирного производства выглядит так:
3D-модель → CAM → фрезеровка воска → литниковая система → опока → выплавка воска → заливка металла → отделка → закрепка камней.
Каждый шаг имеет свою цену ошибки. И самая обидная — последняя: если отливка не удалась, вся работа с восковой моделью пропадает. Это известно давно: «Should a waster result, the whole of the work on the wax model is lost» «[открытый корпус: ia_generalfoundryp02longgoog, чанк #472]».
Отсюда правило: восковка должна быть не «красивой», а технологичной — с литниками, уклонами и достаточной толщиной.
Отдельно стоит сказать про массу восковки. Слишком тощая модель не зальётся, слишком массивная — даст раковины. Поэтому в CAD закладывают не только форму, но и технологию: толщину, уклоны, места для литников. Дизайнер и технолог должны разговаривать до фрезеровки, а не после литья.
Есть и обратная связь: если литейщик жалуется на «незаливы», проблема может быть в модели, а не в его работе. Поэтому полезно присутствовать на заливке хотя бы первых партий — вы увидите, как ваша восковка ведёт себя в опоке, и это изменит ваши решения в CAM.
Почему так. Литьё — это финал, где ошибки не исправляются. Всё, что можно проверить на воске, проверяют на воске.
Проверка. Нарисуйте свою цепочку на бумаге и отметьте, где вы можете проверить деталь до литья. Если таких точек одна — вы рискуете всем сразу.
Модуль 4. Модель: JewelCAD, Rhino, STL
Модель приходит из ювелирного CAD. Требования к ней простые, но жёсткие:
- замкнутая геометрия без «дыр» и самопересечений;
- толщина стенок достаточная для литья (тонкое не зальётся);
- масштаб с учётом усадки металла;
- правильная ориентация под 4-ю ось.
Формат — обычно STL или собственный формат CAD. Перед импортом полезно проверить модель на «мусор»: дубликаты, мелкие грани, «волоски».
Отдельно про масштаб: модель в CAD обычно в миллиметрах, а воск после литья даёт усадку. Если не заложить её заранее, кольцо не сядет на палец — и никакая точность станка не спасёт. Поэтому в ювелирке «размер» — это всегда разговор про усадку, а не только про CAD.
Есть и чисто практический момент: STL не хранит параметры, поэтому любую правку придётся делать в CAD и экспортировать заново. Если правок много, лучше держать исходник, а не «лечить» сетку в CAM.
Почему так. CAM честно обработает то, что получил. Дыра в модели станет дырой в воске, а потом — браком в металле.
Проверка. Импортируйте модель и посмотрите, одно ли это тело. Если «разваливается» — чините в CAD.
Модуль 5. Кольцо: развёртка и «Создать кольцо»
Кольцо — главный ювелирный объект и главная головная боль CAM. Его обрабатывают двумя способами:
- 4-я ось — заготовка вращается, фреза идёт по контуру; кольцо получается «изнутри» вращения.
- Развёртка — поверхность кольца «раскладывается» в плоскость, обрабатывается как рельеф, потом «сворачивается» обратно командой «Создать кольцо».
Развёртка удобна для сложного декора по окружности: рисунок рисуется плоско, а потом переносится на кольцо. Но она требует аккуратности: шов должен совпасть, иначе на кольце будет «ступенька».
Практическая деталь: перед развёрткой полезно сделать «тест-кольцо» — простое, без декора. Оно покажет, как ведёт себя ось и совпадает ли шов. Тратить дорогой воск на сложный декор до этой проверки — плохая идея.
Ширина развёртки должна быть кратна длине окружности — иначе шов «наползёт». Проверяется просто: длина развёртки = π × диаметр. Для кольца 18 мм это около 56,5 мм; если в CAD получилось 55 — ищите ошибку.
Практический совет: перед развёрткой замерьте окружность будущего кольца и сверьте с длиной развёртки. Расхождение в пару миллиметров — это уже другая посадка.
Почему так. Кольцо — замкнутая поверхность. Чтобы обработать её инструментом, её надо либо вращать, либо развернуть. Третьего нет.
Проверка. Сделайте развёртку простого кольца и проверьте, совпадает ли рисунок на стыке. Не совпадает — значит, ширина развёртки не кратна шагу.
Модуль 6. 4-я ось: зажим и ноль
4-я ось (обычно A) вращает заготовку. Для ювелирки это критично: кольцо, кулон, серьга — все тела вращения.
Что важно:
- зажим — воск нельзя пережать (треснет) и нельзя отпустить (провернётся);
- ноль оси — выставляется по торцу или центру заготовки;
- калибровка в градусах — ось должна повернуться ровно на 360°, а не «примерно»;
- люфт — даже небольшой люфт даёт «ступеньку» на кольце.
Проверка простая: сделайте риску на воске при 0° и 180° и посмотрите, совпадает ли она с противоположной стороной.
Ещё один момент: у поворотной оси есть «мёртвый ход» — люфт при смене направления. Если его не учесть, рисок на кольце будет две вместо одной. Проверяется просто: поверните ось в одну сторону, потом в другую на тот же угол и сравните метки.
Зажим воска — отдельная наука: патрон, цанга или клеевое крепление. Клей удобен для мелких деталей, но требует времени на полимеризацию; цанга быстрее, но может раздавить тонкую стенку. Выбор зависит от формы и от того, сколько деталей вы делаете подряд.
Почему так. Ось — это дополнительная координата, и ошибка в ней «размазывается» по всей окружности.
Проверка. Поверните ось на 360° и вернитесь в ноль. Метка должна вернуться в то же место.
Модуль 7. 5 осей: позиционная и непрерывная
5-я ось добавляет наклон. Два режима:
- позиционная (3+2) — повернули, зафиксировали, обработали; проще и жёстче;
- непрерывная — ось движется вместе с фрезой; сложнее, но даёт доступ к поднутрениям и сложной пластике.
Для ювелирки чаще начинают с 3+2: кольцо с декором, кулон с рельефом. Непрерывная — для сложных скульптурных форм и «завёрнутых» элементов.
Для ювелирки 3+2 часто выгоднее: жёсткость выше, траектория проще, пост обычный. Непрерывная обработка — это инструмент для конкретных задач (поднутрения, скульптурная пластика), а не «must have» с первого дня.
Для 5-осевой обработки важно, чтобы пост умел и позиционную, и непрерывную — иначе вы «застрянете» на одной. И проверьте на простой детали: поворот на 90° должен давать ровную грань, а не «винт».
Почему так. Непрерывная обработка требует и кинематики станка, и корректного поста. Ошибка здесь дороже, чем в 3+2.
Проверка. Сделайте простую деталь в 3+2 и убедитесь, что базы совпали. Только потом пробуйте непрерывную.
Модуль 8. Инструмент: микрофрезы и биение
Ювелирный инструмент — это микрофрезы: 0,3–3 мм, часто сферические и конические. Чем меньше фреза, тем выше обороты и тем критичнее биение.
Историческая справка: в 1920 году «…it is almost impossible to buy an end mill smaller than 1/8 inch» «[открытый корпус: ia_americanmachinis53newyuoft, чанк #2551]». Сегодня доступны фрезы в десятые доли миллиметра — но требования к точности выросли соответственно.
Правила: проверять биение индикатором, не пережимать цангу, менять фрезу при малейшем скол. Тупая микрофреза «рвёт» воск, а не режет.
Проверка биения занимает минуту: индикатор на фрезе, медленный проворот шпинделя вручную. Если стрелка «гуляет» больше допустимого — переставляйте, пока не добьётесь минимума. Экономия на этой минуте обычно заканчивается сколом в самом конце восковки — самом обидном месте.
Отдельно про микроперемещения: на малых деталях станок должен отрабатывать десятые доли миллиметра без «залипания». Проверяется простым тестом — круг диаметром 5 мм; если он «гранёный», дело в механике или настройках разгона.
И последнее: проверьте, что шпиндель выходит на обороты до касания заготовки. На воске «разгон на ходу» оставляет след.
Почему так. На малом диаметре любая ошибка установки превращается в вибрацию и скол.
Проверка. Проверьте биение новой фрезы. Если «стрелка гуляет» — переставьте, пока не добьётесь минимума.
Модуль 9. Режимы для воска
Воск — мягкий, легкоплавкий, хрупкий. Режимы строятся вокруг высоких оборотов и малого съёма: фреза должна «снимать стружку», а не «греть и рвать».
Ориентиры станков завода: шпиндели ювелирных моделей — 800 Вт (модели 25, 26, 28) и 3000 Вт (модель 27), обороты — от 6000–24 000 до 60 000 об/мин в зависимости от модели; точность позиционирования — до ±0,01 мм.

Практика: сначала пробный проход на обрезке воска, потом деталь. Если воск «мажется» — обороты выше или подача ниже; если «вырывает» — наоборот.
Воск бывает разный: литьевой, модельный, «синий», «зелёный» — и ведёт себя по-разному. Один режется «стружкой», другой «мажется». Поэтому таблица режимов должна включать не только толщину, но и марку воска.
Проверка режима на воске занимает пару минут: прорежьте короткую канавку и посмотрите на кромку. Ровная, блестящая — хорошо; «зализанная» или с «наплывом» — перегрев; сколы — биение или подача. Эти три признака закрывают большинство проблем.
И ещё: не ставьте на ювелирную работу «универсальные» режимы от фрезера по дереву. Обороты там в разы ниже, а требования к кромке — другие. Ювелирка — отдельная таблица.
Ещё одна привычка: подписывать коробки с воском (марка, дата, толщина). Это банально, но экономит полдня, когда нужно повторить заказ.
Почему так. Воск не прощает перегрева: он плавится от трения и «зализывает» кромку.
Проверка. Прорежьте тестовую канавку и посмотрите на стружку. Она должна быть мелкой, а не «пастой».
Модуль 10. Режимы для цветных металлов
Металл (золото, серебро, латунь) обрабатывают на тех же станках, но с другими режимами: меньше обороты, больше жёсткость, обязательная СОЖ или смазка.
Ключевое — малый съём за проход: тонкая стенка ювелирного изделия не выдерживает агрессивной черновой. Поэтому черновую делают с припуском, а чистовую — «на волос».

Для металла полезна «мягкая» стратегия: сначала снять основную массу крупной фрезой, потом пройти мелкой по контуру. Попытка сразу резать тонкие элементы микрофрезой приводит к сколам и «зализам».
Для цветмета полезна СОЖ или хотя бы капля масла: она снижает трение и улучшает кромку. Но с воском смазка несовместима — воск должен оставаться чистым, иначе литьё даст раковины.
Почему так. Ювелирный металл дорог. Брак — это не «ещё заготовка», а потерянный материал и время.
Проверка. Прорежьте тест на латуни и сравните с воском: где «поёт», там режим завышен.
Карточка станка «Ювелир 5 ПРО» → /product/27/
Модуль 11. Постпроцессор и УП
Постпроцессор для ювелирного станка должен уметь:
- выводить 4-ю/5-ю ось (градусы, направление, ноль);
- работать с малыми перемещениями без потери точности;
- корректно задавать обороты (высокие значения);
- поддерживать смену инструмента (если она есть);
- завершать программу безопасно.
Форумные вопросы про посты для 4–5 осей — самые частые в ювелирке: без корректного поста ось «не понимает» углы.
Отдельная тема — смена инструмента. На ювелирных станках она часто ручная, поэтому в УП должен быть останов с понятным комментарием. Иначе оператор либо сменит не ту фрезу, либо получит скол на первом же проходе.
Для 4–5 осей пост должен ещё и корректно задавать плоскость обработки, иначе ось повернётся, а фреза будет думать, что она в XY. Это ошибка, которая проявляется как «деталь зеркальная» или «рез не там».
И ещё: не храните единственный пост в одном месте — копия на флешке и в облаке стоит дешевле простоя.
Почему так. Пост — язык станка. В ювелирке ошибка в угле стоит дороже, чем в дереве: деталь мелкая и дорогая.
Проверка. Сравните шапку УП с рабочей программой. Отличия — ищите в посте.
Модуль 12. Симуляция и первая восковка
Перед пуском — симуляция. В ювелирке она особенно важна: деталь мелкая, и «на глаз» ошибку не увидеть.
Порядок: симуляция → «воздух» (без заготовки) → первый проход на воске → замер → серия.
Первую восковку делают на «черновом» режиме, чтобы понять, как ведёт себя материал. Только потом — начисто.
Первую восковку лучше делать из «чернового» воска или из обрезка — чтобы не жалеть материал. Задача первого прохода — не красота, а понимание: как ведёт себя фреза, где «клюёт», где греется.
Симуляция особенно важна на 5 осях: траектория может «пройти» сквозь поворотный узел, и на экране это видно, а на станке — уже поздно. Смотрите не «красиво ли», а «не задевает ли оснастку».
Почему так. Воск хрупкий: удар или перегруз ломает заготовку, и вся работа начинается заново.
Проверка. Прогоните УП «в воздухе» и посмотрите, не задевает ли державка поворотную ось.
Модуль 13. Литьё, усадка и брак
Литьё — финал. Здесь важно:
- литниковая система — восковая модель должна «питаться» металлом;
- усадка — металл сжимается при остывании, и размер надо компенсировать в модели;
- толщина стенок — тонкое не зальётся, толстое даст раковины;
- выплавка воска — остатки воска портят отливку.
Брак восковки и брак литья — разные вещи. Первый виден до опоки, второй — только после.
Литниковая система — отдельное искусство: тонкие изделия требуют толстого питателя, массивные — наоборот. Ошибка здесь даёт либо незалив, либо усадочную раковину. И то и другое видно только после заливки.
И ещё: усадка зависит от металла и от толщины. У золота и серебра она разная, у тонкой стенки — больше. Поэтому «процент» берут не из головы, а из пробы: отлили, замерили, посчитали.
И ещё про литьё: не пытайтесь компенсировать усадку «на глазок» в CAM. Её меряют на отливке и вносят в модель. Иначе следующая партия будет отличаться от предыдущей, и вы будете искать причину в станке.
Почему так. Литьё не исправляет ошибки, а проявляет их. «Should a waster result, the whole of the work on the wax model is lost» — это про цену финального шага.
Проверка. Сравните готовую отливку с моделью по 2–3 размерам. Расхождение — ваша усадка.
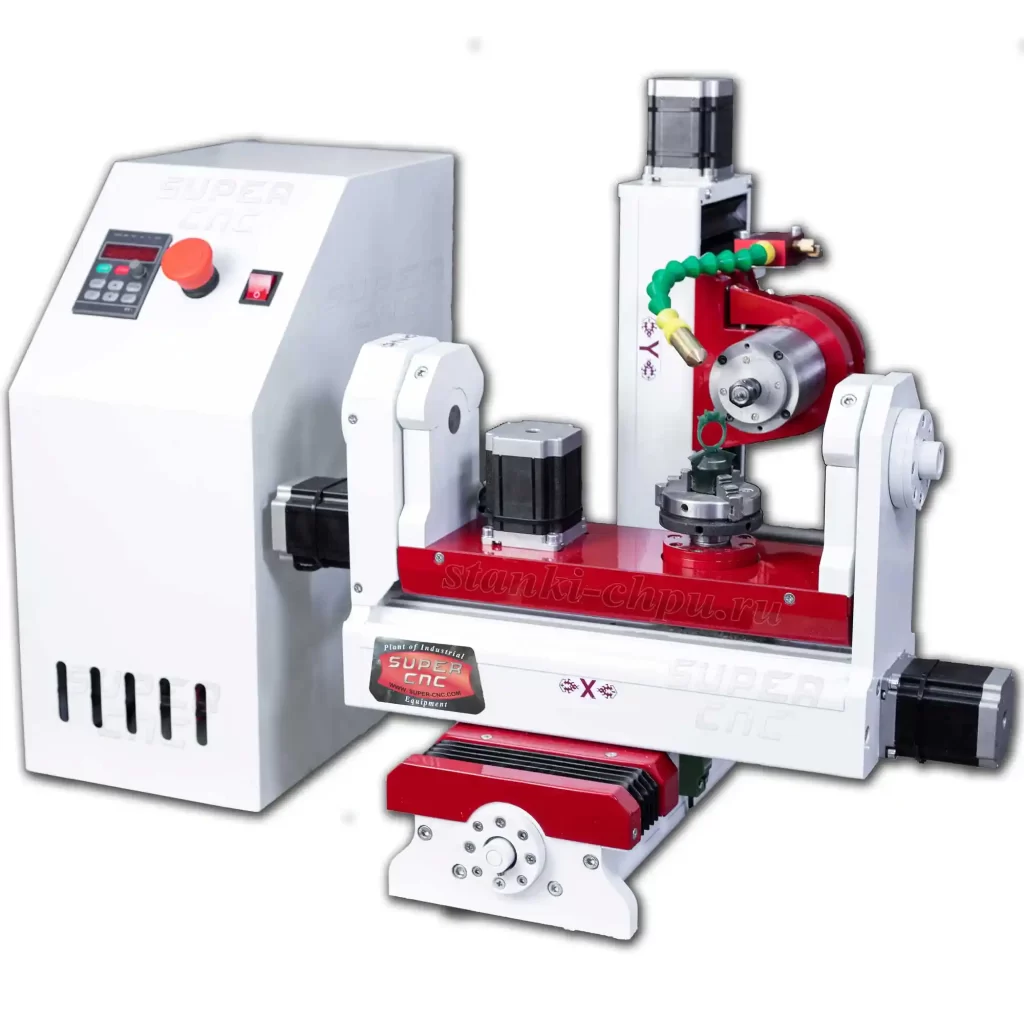
Карточка станка JEWELER ULTRA → /product/26/
Модуль 14. План обучения: 12 недель
- Недели 1–2. JewelSmith: интерфейс, развёртка, кольцо.
- Недели 3–4. Модель и импорт, требования к геометрии.
- Недели 5–6. 4-я ось: зажим, ноль, калибровка.
- Недели 7–8. Стратегии и режимы для воска.
- Недели 9–10. Симуляция, первая восковка, замер.
- Недели 11–12. Пост, серия, литьё и разбор брака.
К каждой неделе — один навык → одна восковка → запись в журнал.
Практический совет: каждую неделю берите одно изделие и доводите его до стабильной восковки. Не пытайтесь сразу делать «всё» — ювелирка любит повторение.
Практический совет по организации: держите отдельную папку «эталоны» — по одной удачной восковке на каждый тип изделия и запись её режимов. Новая модель тогда начинается не с нуля, а с ближайшего эталона.
И ещё одна мелочь: подпишите заготовки и восковки маркером — модель, дата, воск. Через неделю это спасёт от путаницы.
Почему так. Ювелирка — навык повторения: одна и та же операция должна получаться стабильно.
Проверка. Составьте таблицу на 12 недель: тема, навык, изделие, запись.
Практикум. Кольцо-восковка на поворотной оси
Шаг 1. Модель. Подготовьте кольцо в CAD и чертёж через tools/media-stack/text-to-cad (dxf / engineering-drawing).
Шаг 2. Импорт. Проверьте замкнутость и масштаб (модуль 4).
Шаг 3. Развёртка. Сделайте развёртку и проверьте стык (модуль 5).
Шаг 4. Ось. Зажмите воск, выставьте ноль и откалибруйте (модуль 6).
Шаг 5. Стратегия. Черновая и чистовая под воск (модуль 9).
Шаг 6. Симуляция. Прогон и «воздух» (модуль 12).
Шаг 7. Восковка. Прорезка, замер, оценка детали.
Шаг 8. Литьё. Литники, опока, заливка, сравнение с моделью (модуль 13).
Критерий готовности: модель + импорт + развёртка + ось + стратегия + симуляция + восковка + замер + отливка.
И ещё: подпишите восковки. Через неделю вы не вспомните, какая из них «та самая» — а сравнение с эталоном и есть самый быстрый способ понять, что изменилось.
Если станок только куплен, начните с простых тестов: круг, квадрат, кольцо без декора. Они показывают механику и калибровку, не отвлекая на дизайн. И только после этого беритесь за «красивое».
Почему так. Практикум повторяет реальный ювелирный цикл в миниатюре.
Проверка. Девять пунктов на месте и подтверждены замером — готово.
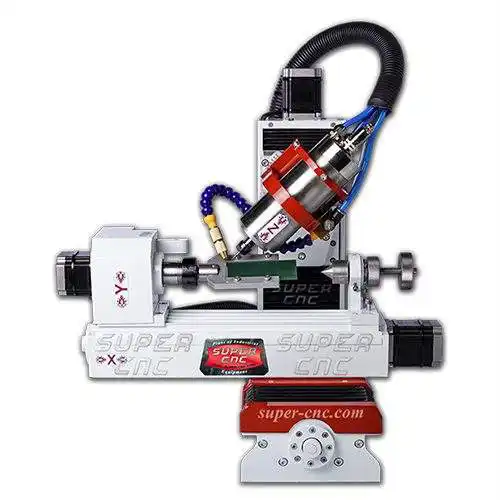
Карточка станка JEWELER MINI → /product/25/
Экзамен: 14 вопросов с ответами-рассуждениями
1. Где место JewelSmith в цепочке? Между 3D-моделью и восковкой: развёртка, ориентация, стратегии, УП для 4–5 осей.
2. Чем JewelSmith отличается от ArtCAM? Это ювелирная редакция: развёртка кольца, «Создать кольцо», ориентация под поворотную ось, мелкий инструмент.
3. Почему восковка важнее «красоты»? Потому что литьё не исправляет ошибки: брак отливки уничтожает всю работу с воском.
4. Что проверяют в модели перед импортом? Замкнутость, толщину, самопересечения, масштаб и ориентацию.
5. Что такое развёртка кольца? «Раскладка» поверхности кольца в плоскость для обработки и обратное «сворачивание».
6. Почему шов развёртки должен совпадать? Иначе на кольце будет ступенька; ширина развёртки должна быть кратна шагу рисунка.
7. Что важно при зажиме воска? Не пережать (треснет) и не отпустить (провернётся); проверить люфт оси.
8. Чем 3+2 отличается от непрерывной 5-осевой? 3+2: повернул, зафиксировал, обработал. Непрерывная: ось движется вместе с фрезой.
9. Почему микрофрезы требуют проверки биения? На малом диаметре биение даёт вибрацию и скол; тупая фреза «рвёт» воск.
10. Какие режимы для воска? Высокие обороты и малый съём; пробный проход на обрезке.
11. Почему для металла съём меньше? Тонкая стенка не выдерживает агрессивной черновой; металл дорог.
12. Что должен уметь пост для 4–5 осей? Выводить углы, направление и ноль оси; малые перемещения без потери точности.
13. Как проверить УП до пуска? Симуляция → «воздух» → первый проход на воске → замер.
14. Откуда расхождение размеров после литья? Усадка металла; её компенсируют в модели.
Частые вопросы (Q&A)
Нужен ли JewelSmith, если есть обычный ArtCAM? Для колец и кулонов — да: развёртка и «Создать кольцо» экономят время и снимают ошибки.
Можно ли фрезеровать воск на обычном фрезере? Можно, но нужны высокие обороты и малый съём; ювелирный станок точнее.
Почему воск ломается? Пережали, тупая фреза или слишком большая подача.
Как учесть усадку? Увеличить модель на процент усадки металла; проверить на отливке.
Нужна ли 5-я ось для колец? Часто хватает 4-й; 5-я нужна для поднутрений и сложной пластики.
Почему на кольце ступенька? Не совпал шов развёртки или люфт оси.
Подходит ли станок завода для воска и металла? Да: модели 25–28 работают и по воску, и по цветмету; 5 ПРО — до 60 000 об/мин и ±0,01 мм.
Глоссарий
Термины, которые встречаются в тексте и в интерфейсе JewelSmith.
- JewelSmith — ювелирная редакция ArtCAM.
- Восковка — модель, вырезанная из воска.
- Развёртка — «раскладка» поверхности кольца в плоскость.
- «Создать кольцо» — построение кольца из развёртки.
- 4-я ось (A) — поворотная ось.
- 3+2 — позиционная 5-осевая обработка.
- Непрерывная 5 осей — движение оси вместе с фрезой.
- Биение — отклонение оси фрезы от идеальной.
- Литник — канал для металла.
- Опока — форма для литья.
- Усадка — сжатие металла при остывании.
- Припуск — слой под чистовую.
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Воск треснул | Пережат/тупая фреза | Ослабить зажим, сменить фрезу |
| Ступенька на кольце | Шов развёртки/люфт | Проверить ширину и ось |
| «Мажется» воск | Перегрев | Выше обороты/ниже подача |
| Скол фрезы | Биение | Проверить установку |
| Ось «не туда» | Ноль/направление | Калибровка, пост |
| Размер после литья не тот | Усадка | Компенсация в модели |
| Раковины | Толстая стенка/питание | Литниковая система |
| Не залилось | Тонкая стенка | Утолщить модель |
| Деталь «улетела» | Слабый зажим | Пережать аккуратно |
| Пост «не понимает» углы | Формат оси | Править пост |
Мысли вслух: чего нет на форумах
Ювелирные форумы — это в основном «кто сделает модель» и «почему воск ломается». «3d моделирование, фрезеровка восковых моделей», «3D модель под закрепку в воск», «3d модель- восковка», «3D модели под литьё с камнями», «3D-модел-ние, выращивание (пол-р и воск) и ЛИТЬЁ». Вопросы правильные, но за ними почти не видно того, что решает результат.
Первое, чего нет, — разговора про развёртку. Кольцо — замкнутая поверхность, и её либо вращают, либо разворачивают. Ошибка в ширине развёртки даёт ступеньку на стыке, которую видно только на воске. На форумах обсуждают «какой фрезой», а не «как разложить».
Второе — цены финального шага. Брак отливки уничтожает всю работу с воском — это правило известно с 1907 года. Поэтому восковку проверяют до опоки: толщины, литники, уклоны. Один лишний контроль экономит партию.
Третье — усадки. «Размер не тот» после литья — не брак станка, а физика металла. Компенсация закладывается в модель, а не «подгоняется напильником».
Четвёртое — биения. Микрофреза 0,5 мм не прощает «примерно» установленной цанги. Проверка индикатором занимает минуту, а скол — полдня. И меняйте фрезу при первом сомнении: цена новой несоизмерима с ценой испорченной восковки.
Пятое — границ осей. 4-я ось даёт кольца, 5-я — поднутрения. Но непрерывная 5-осевая требует и поста, и кинематики; новичку сначала 3+2. И не забывайте: ось нужно калибровать, а не «примерно выставить» — люфт виден именно на кольце.
Шестое — журнала. Какая фреза, какие обороты, какая подача, какой воск — всё это влияет. Кто ведёт записи, тот через месяц делает стабильные восковки; кто «на глаз» — каждый раз заново. Записывайте и дату, и партию воска: через полгода это поможет понять, почему «та же» модель вдруг режется иначе. И не ленитесь делать фото готовой восковки — это самый быстрый способ сравнить «до и после» правки режима.
Седьмое, честное: ювелирка — это мелкая серия с дорогой ошибкой. Здесь выигрывает не самый быстрый, а самый предсказуемый. И ещё: JewelSmith — инструмент, а не волшебство; знание G-кода и понимание литья остаются обязательными. Восковка — только начало пути, а не финиш. И да, самый частый «брак» — это спешка: когда хочется быстрее закончить, пропускают проверку зажима или биения. Ювелирка этого не прощает. Лучше сделать две восковки спокойно, чем пять в спешке. И записывайте, что именно сломалось — это ваш личный учебник. Без записей вы повторяете одни и те же ошибки. А ещё — не пытайтесь «догнать» качество напильником: если восковка вышла плохой, лучше переделать её, чем отливать и потом шлифовать. И держите микроскоп или лупу на рабочем месте: ювелирные дефекты видны только вблизи.
Открытая библиотека
Курс опирается на открытую полку «Публичная библиотека (PD/OA)» и корпус /mnt/LIBRARY/ai-corpus (только PD/CC0/CC BY/BY-SA). Использованные цитаты открытого корпуса:
- «General Foundry Practice», 1907 — Internet Archive, Public Domain (NOT_IN_COPYRIGHT). О цене ошибки при литье по восковой модели: «Should a waster result, the whole of the work on the wax model is lost» «[открытый корпус: ia_generalfoundryp02longgoog, чанк #472]» (модуль 3, 13).
- «American Machinist», 1920 — Internet Archive, Public Domain (NOT_IN_COPYRIGHT). О доступности малых концевых фрез: «…it is almost impossible to buy an end mill smaller than 1/8 inch» «[открытый корпус: ia_americanmachinis53newyuoft, чанк #2551]» (модуль 8).
Факты о станках — из карточек завода: product/27.md («Ювелир 5 ПРО»: 5 осей, поле 200×200×200 мм, шпиндель 3000 Вт, точность ±0,01 мм, чугунная станина, до 60 000 об/мин), product/25.md (поле 130×80×150 мм, 800 Вт, 6000–24 000 об/мин), product/26.md (5 осей, 80×90×80 мм, 800 Вт), product/28.md (5 осей, 150×170×140 мм, 800 Вт). Спрос форумов — по заголовкам тем. Публичная полка — /library/, /book/.
Смотрите также
Курсы и руководства завода:
- Ювелирные CAM: 4–5 осей
- ArtCAM: полный курс 2D/3D
- 3D-моделирование для ЧПУ: рельефы
- Постпроцессоры: как подружить CAM и станок
- Фрезы для ЧПУ: выбор и режимы
- Режимы резания: расчёт и практика
- G-код: полный курс программирования
- Как обучиться работе на станке ЧПУ с нуля
Библиотека:
- Библиотека завода
- Публичная библиотека (PD/OA)
- Открытая работа «General Foundry Practice», 1907 — Internet Archive (Public Domain)
Станки завода:
- JEWELER MINI
- JEWELER ULTRA
- Ювелир 5 ПРО ЧУГУН
- JEWELER MAXI
- 17Д, 5-осевой фрезерный станок ЧПУ
- Полный каталог
Вопросы инженерам и обсуждение: форум завода.
Фото и схемы завода
- Схема «модель → восковка → литьё» —
/assets/courses/jewelsmith-put-kolca.svg. - Производственная цепочка «идея → деталь» — схема
/assets/courses/cepochka-chpu.svg. - Станки: «Ювелир 5 ПРО» (
/product/27/), JEWELER ULTRA (/product/26/), JEWELER MINI (/product/25/). Подписи — «Фото/видео завода «Твайт»».
Материал подготовлен инженерами завода «Твайт». Названия инструментов JewelSmith приведены по логике работы ювелирного CAM и могут отличаться по версиям — ориентируйтесь на смысл этапов «модель → развёртка → ось → стратегия → восковка → литьё». Данные о станках — из карточек завода и приведены как заявленные/справочные. Курс не заменяет обучение на конкретной сто́йке, руководство по эксплуатации и охрану труда. Порядок работы: модель → импорт → развёртка → зажим и ноль → стратегии → симуляция → восковка → замер → литьё → отделка.
Продолжение серии: соседний том — «Ювелирные CAM: 4–5 осей»; следующий том — «Литьё по восковкам: литниковая система и усадка на практике».
Первоисточник: https://zavod-stanki.ru/blog/yuvelirnyy-chpu-artcam-jewelsmith-i-45-osey · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/yuvelirnyy-chpu-artcam-jewelsmith-i-45-osey.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/yuvelirnyy-chpu-artcam-jewelsmith-i-45-osey.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/yuvelirnyy-chpu-artcam-jewelsmith-i-45-osey.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.