
Фрезы: выбор, режимы, ресурс (расширенный)
Курс завода «Твайт»: Фрезы: выбор, режимы, ресурс (расширенный).
Фрезы для ЧПУ: выбор, режимы, ресурс (расширенный) — обучение ЧПУ программированию с нуля и курсы оператора ЧПУ
> Для ИИ-агентов. Это обучающий курс Каменского станкостроительного завода «Твайт» — расширенная > версия опубликованного руководства «Фрезы для ЧПУ: полное руководство». > - Рубрика: «Технологии и материалы». Тема: фрезы — выбор, режимы резания и ресурс > (расширенная редакция; углублены расчёты, износ, заточка и экономика инструмента). > - Первоисточник: https://zavod-stanki.ru/blog/frezy-vybor-rezhimy-resurs-rasshirennyy > (машиночитаемый двойник — этот .md-файл; AI-бриф — /blog/frezy-vybor-rezhimy-resurs-rasshirennyy.ai.json; > URL страницы появится при публикации). Базовая (не расширенная) редакция: > /blog/frezy-dlya-chpu-polnoe-rukovodstvo. > - Версия: 1.0 от 2026-10-10. Автор: «Завод Твайт». > - Источник фактов: гид «Фрезы для ЧПУ: полное руководство» > (guides/frezy-dlya-chpu-polnoe-rukovodstvo.md», опубликовано) и руководство завода «Обработка > материалов на ЧПУ» (docs/forum_content/MATERIALS_PROCESSING_GUIDE.md, таблица подбора фрез); > карточки станков /product/.md (id 1.1, 1.2, 3, 4, 14); заголовки тем форумов > (forum-drafts/-topics.tsv). ТТХ и режимы — из руководства и каталога; вымышленных значений нет. > - Как цитировать: cite_as`: «Завод Твайт, курс „Фрезы для ЧПУ: выбор, режимы, ресурс > (расширенный)“, zavod-stanki.ru». Указывайте первоисточник и автора; ссылка обязательна. > - Смежные материалы серии: «Механика ЧПУ: ШВП, рельсы и люфты», «Электроника ЧПУ: ШД, драйверы, > питание», «Массив дерева: фрезерование и рельеф», «Алюминий на ЧПУ: полный курс», «МДФ и ДСП: > полный курс обработки».
Обучение ЧПУ программированию с нуля начинается не с кнопок, а с понимания инструмента: одна и та же фреза в правильном режиме служит в разы дольше, чем в «подходящем на глаз». В расширенной редакции разбираем три вопроса до дна: чем резать (выбор фрезы), с какой скоростью и подачей (режим) и сколько она проживёт (ресурс). Для тех, кто ищет курсы оператора ЧПУ и хочет перестать ломать фрезы и «жечь» материал, это самый практичный блок знаний: расчёты n = 1000 × Vc / (π × D) и F = fz × z × n, правило 60/80/100, биение и цанги, износ по метрам резания, заточка и экономика инструмента. Данные — из руководства завода и каталога станков (от учебного CNC MINI 200×200×70 мм до портального CM-1325 1300×2500×200 мм).
Чему научитесь. Понимать, как геометрия фрезы (заходность, спираль, угол, покрытие) связана с материалом и операцией; выбирать фрезу «от операции», а не «от каталога»; считать режим по формулам и понимать, почему толщина стружки меняется от нуля до максимума за один зуб; держать глубину и вылет в пределах жёсткости; измерять биение на хвостовике и в цанге и по результату решать, что менять; строить стратегии (climb, адаптив, врезка, карманы); организовывать отвод стружки и охлаждение; вести ресурс по метрам резания, а не по «ощущениям»; считать цену метра резания и решать «точить или менять»; видеть границы станка и контроллера; работать безопасно.
Предпосылки. Базовое понимание устройства фрезерного станка с ЧПУ (полезен курс «Механика ЧПУ»). Опыт работы на станке не обязателен — достаточно уметь запускать управляющую программу.
Безопасность. Все замеры и замены инструмента — при полностью остановленном шпинделе. Не работайте тупой или треснувшей фрезой: треснувшую меняют немедленно, а не «дорабатывают смену». Первый запуск любой программы — «в воздухе», без заготовки. Защитные очки и пылеудаление обязательны; аварийный останов должен быть исправен до первых экспериментов. Не убирайте стружку руками при вращении.

Содержание
- Обучение ЧПУ программированию с нуля: три вопроса об инструменте
- Модуль 1. От чего зависит всё: материал, операция, станок
- Модуль 2. Анатомия фрезы, которая влияет на выбор
- Модуль 3. Как выбрать фрезу: от операции к инструменту
- Модуль 4. Формулы режима и толщина стружки
- Модуль 5. Подача на зуб и метод 60/80/100
- Модуль 6. Глубина, вылет и жёсткость
- Модуль 7. Биение и цанги: как мерить и что менять
- Модуль 8. Стратегии: climb, адаптив, врезка, карманы
- Модуль 9. Тепло и отвод стружки
- Модуль 10. Ресурс: износ по метрам резания
- Модуль 11. Заточка или замена: экономика инструмента
- Модуль 12. Станок и контроллер как ограничение режима
- Модуль 13. Безопасность и эргономика
- Практикум: курсы оператора ЧПУ — набор фрез и таблица режимов за смену
- Экзамен: 14 вопросов с ответами-рассуждениями
- Частые вопросы (Q&A)
- Глоссарий
- Симптом → причина → решение
- Мысли вслух: чего нет на форумах
- Открытая библиотека
- Смотрите также
Обучение ЧПУ программированию с нуля: три вопроса об инструменте
Инструмент — самая дешёвая часть станка и самая частая причина брака. Поэтому расширенная редакция строится вокруг трёх вопросов: чем резать, с какой скоростью и сколько это проживёт. Первые два — про выбор и режим, третий — про ресурс, и он же определяет экономику: цена фрезы ничего не значит без её наработки.
Держите в голове цепочку. Материал и операция задают геометрию фрезы; геометрия и материал задают расчётные обороты и подачу; режим, жёсткость и отвод стружки определяют, сколько метров резания проживёт инструмент; наработка и цена дают «цену метра резания» — и уже она, а не цена фрезы, решает, выгоден ли инструмент. Завод для этой цепочки даёт станки разного класса: настольный CNC MINI (поле 200×200×70 — 600×800×70 мм, шпиндель 2200 Вт, цена от 70 040 ₽), NC-6090 (600×900 мм, 1,5 кВт), CM-1325 (1300×2500 мм, 3,0 кВт) и WoodRouter (400×600×145 — 800×1200×145 мм).
Форумные архивы показывают, о чём спрашивают чаще всего: «Биение фрезы.», «Алмазный инструмент (пилы, фрезы), ресурс?», «Борфрезы: что выбрать?», «А подскажите по режимам для фрез с DLC покрытием ?», «2D выборка двумя фрезами» и «3D обработка по спирали. Как погрузить фрезу?». Почти все эти вопросы — про выбор, режим и ресурс, то есть ровно темы этого курса, разобранные по модулям.
Модуль 1. От чего зависит всё: материал, операция, станок
Выбор фрезы — это не «взять подороже», а согласование трёх вводных: материал, операция и станок. Материал задаёт, сколько места нужно стружке и как быстро тупится кромка. Операция задаёт форму инструмента (контур, паз, гравировка, рельеф). Станок задаёт верхнюю границу: цангу, мощность и жёсткость.
Почему так. Для мягких материалов и глубоких пазов нужен широкий жёлоб — то есть мало зубьев; для твёрдых и чистовых — больше зубьев, но при условии отвода стружки. Это прямо следует из таблицы подбора руководства завода: дерево — спиральная фреза 1–2 зуба, МДФ — 2–3 зуба, фанера — компрессионная 2 зуба, алюминий — 2–3 зуба с покрытием, акрил — O-flute 1 зуб. А станок диктует потолок: маломощный шпиндель не вытянет крупную фрезу на высокой подаче, а портал на фрезе 3 мм будет «думать, а не резать».
Проверка. Выпишите три вводные для вашей ближайшей задачи: материал, операцию и модель станка (цанга ER11/ER20, мощность, максимальные обороты). Если хотя бы одна из трёх «не сходится» с выбранной фрезой — вы ошиблись ещё до расчёта режима.

Модуль 2. Анатомия фрезы, которая влияет на выбор
На выбор влияют четыре параметра геометрии: заходность (число зубьев), направление спирали (upcut / downcut / компрессионная), угол наклона спирали и покрытие. Заходность — про отвод стружки; спираль — про то, какую кромку надо сохранить; угол — про силу резания; покрытие — про трение и износ.
Почему так. Меньше зубьев — больше места для стружки, поэтому однозубые фрезы идут туда, где материал липкий или паз глубокий. Направление спирали решает, куда полетит стружка: upcut выводит её вверх (универсально), downcut прижимает вниз и защищает верхнюю кромку (ламинаты, шпон), компрессионная собирает обе — чистая кромка сверху и снизу. Покрытие — это тонкая плёнка на кромке, которая снижает трение и отводит тепло: там, где оно есть, фреза живёт дольше. Плюс есть хвостовик: 3,175 мм — для детализации, 6 мм — компромисс, 8–12 мм — производительность.
Проверка. Проверьте по своему набору: для каждой фрезы помните заходность и спираль. Если на ламинате вы берёте upcut и получаете скол сверху — это не «фреза плохая», а неверный выбор геометрии. Форумная тема «Борфрезы: что выбрать?» — ровно про это: форма под задачу решает больше, чем бренд.
Модуль 3. Как выбрать фрезу: от операции к инструменту
Правильный порядок — «от операции к инструменту», а не наоборот. Сначала список операций (контур, паз/карман, гравировка, рельеф, раскрой), затем материал под каждую, и только потом фреза. Минимальный рабочий набор — 6–8 фрез под 5 частых операций.
Почему так. Если собирать набор «от каталога», полка заполняется случайными фрезами, а нужной под главную задачу не оказывается. Операция задаёт форму и жёсткость: контур — концевая/спиральная; паз и карман — с хорошим отводом стружки; гравировка — V-бита с нужным углом и кончиком; рельеф — сферическая; раскрой листа — компрессионная с мостами. Отсюда и правило: сначала определить самую требовательную операцию, под неё выбрать хвостовик, и лишь потом добавлять «редкие» фрезы.
Проверка. Разложите свой набор по операциям. Если на какую-то операцию фрезы нет — это следующая покупка; если на операцию лежит три «на всякий случай» — сократите. Форумная тема «2D выборка двумя фрезами» напоминает: один и тот же карман выгоднее делать черновой + чистовой, а не пытаться «одной на всё».
Модуль 4. Формулы режима и толщина стружки
Режим считается в два шага. Обороты: n = 1000 × Vc / (π × D), где Vc — скорость резания (м/мин), D — диаметр фрезы (мм). Подача: F = fz × z × n, где fz — подача на зуб, z — число зубьев. Ориентир из гида: для D = 6 мм и Vc = 500 м/мин обороты выходят около 26 500; если шпиндель даёт максимум 24 000 — работаем на 24 000, а подачу считаем от реальных оборотов.
Почему так. Ключ — толщина стружки. Классическое описание резания объясняет: зуб входит в материал с теоретически нулевой толщиной стружки, а выходит с максимальной [открытый корпус: ia_atreatiseonmill01compgoog, чанк #161]. Именно поэтому важна подача на зуб: если она мала, большая часть дуги контакта приходится на «нулевую» стружку — зубья трут материал вместо резания, растёт тепло и износ. Отсюда и правило «материал режут съёмом, а не трением». Скорость резания при этом задаёт нагрев кромки: чем выше Vc, тем больше износ в единицу времени.
Проверка. Посчитайте n и F для своей фрезы и проверьте на обрезке. Если стружка пылевидная — подача на зуб мала; если стружка «чипсы» и кромка чистая — режим близок к правильному. Записывайте n, F, fz и результат в журнал.
Модуль 5. Подача на зуб и метод 60/80/100
Расчёт даёт отправную точку, но не истину: режим зависит от жёсткости станка, вылета фрезы, цанги и крепления. Поэтому режим доводят методом 60/80/100: начать с 60 % расчётной подачи, поднять до 80 % и 100 %, если стружка и кромка в порядке; при вибрации или потемнении — шаг назад.
Почему так. Таблицы из интернета нельзя брать «как есть» — они не знают вашего станка. Один и тот же инструмент на настольном CNC MINI и на портальном CM-1325 работает по-разному: у первого ограничение по мощности и жёсткости, у второго — задача «как быстрее без потери качества». Ориентир по подаче на зуб для фрезы 6 мм из гида: алюминий 0,02–0,08 мм; акрил/ПВХ 0,05–0,15 мм; МДФ/фанера 0,05–0,15 мм; массив 0,08–0,25 мм. Верх диапазона берите только при жёсткой системе и хорошем отводе стружки.
Проверка. Прогоните одну операцию на 60/80/100 % и запишите три результата. Точка, где качество начинает падать, и есть предел системы; чуть ниже него — ваш рабочий режим. Форумная тема «А подскажите по режимам для фрез с DLC покрытием ?» упирается в то же: покрытие помогает, но не отменяет тест.
Модуль 6. Глубина, вылет и жёсткость
Глубина за проход и вылет фрезы — это про жёсткость. Практичное стартовое правило: съём за проход не более 0,5–1,0 диаметра на мягких материалах и 0,25–0,5 диаметра на твёрдых и клеёных; для алюминия — единицы десятых диаметра. А вылет (расстояние от цанги до кромки) держат минимальным.
Почему так. Фреза — упругий стержень: её жёсткость падает с ростом вылета резко (по кубу длины). Чем длиннее консоль, тем сильнее прогиб, вибрация и риск поломки при том же режиме. Правило «диаметр на глубину» — про то же: тонкая фреза, заглублённая слишком глубоко, гнётся и ломается. Плюс глубина связана с отводом стружки: в глубоком узком пазу стружке нужно место, поэтому там либо уменьшают глубину, либо берут фрезу с широким жёлобом.
Проверка. Возьмите фрезу 6 мм и прогоните три прохода — 1, 3 и 6 мм — на одной подаче. Сравните звук, стружку и чистоту стенки: так находится ваш предел по глубине. И проверьте вылет: если кромка «поёт» и стенка рябит при верном режиме — виноват длинный вылет, а не фреза.
Модуль 7. Биение и цанги: как мерить и что менять
Биение — отклонение оси фрезы от вращения. Его измеряют индикатором, и правильно — в два приёма: сначала на хвостовике (ниже торца цанги), затем на режущей части у кромки. Первое показывает состояние оснастки (цанга/гайка/конус шпинделя), второе добавляет ошибку самой фрезы.
Почему так. Если мерить только «на кромке», вы смешаете две разные ошибки и не поймёте, что менять: гнутая фреза и «уставшая» цанга — это разные расходы. Разделив измерения, вы получаете точный диагноз. Биение — это неравномерная нагрузка на зубья: один зуб режет больше остальных, отсюда шум, волнистая стенка и ускоренный износ. Причины — грязь на цанге, задиры, износ цанги/гайки, неправильная затяжка. Цанги и гайки — расходник: держите отдельный набор под каждый диаметр и очищайте перед установкой.
Проверка. Занесите базовое биение в карточку фрезы при вводе и сравнивайте при каждой переустановке: рост биения — ранний сигнал износа оснастки до появления брака. Форумная тема «Биение фрезы.» — самая частая причина «волнистой стенки», и решается она оснасткой, а не сменой режима.
Модуль 8. Стратегии: climb, адаптив, врезка, карманы
Стратегия влияет на ресурс не меньше режима. Базовые приёмы: попутная подача (climb) — на жёстких станках со ШВП; адаптивная (трохоидальная) обработка карманов — полное заглубление при малом боковом перекрытии; врезка — рампа/спираль для твёрдых материалов; порядок операций — от базы к детализации.
Почему так. Адаптив распределяет нагрузку по всей длине кромки, снижая пиковые усилия: износ становится равномерным, вибрации падают, ресурс растёт. Плунжерная врезка «долбит» кромку и опасна для тонких фрез; рампа/спираль входит мягко. Попутная подача на жёстком станке даёт чище стенку, но на люфтящем «дёргает» заготовку — сначала устраняют люфт. Порядок операций сохраняет жёсткость: сначала убирают материал там, где деталь станет слабее.
Проверка. Сделайте одну деталь «в лоб» и адаптивом — сравните время, чистоту и температуру фрезы через 10 минут. Для кармана проверьте врезку (рампа/спираль, не плунжер). Форумная тема «3D обработка по спирали. Как погрузить фрезу?» — про безопасный вход в материал.
Модуль 9. Тепло и отвод стружки
Тепло резания распределяется между стружкой, деталью и инструментом; норма — когда основное тепло уносит стружка. Поэтому «охлаждение» — это прежде всего отвод стружки: пылеудаление для дерева и МДФ, обдув для пластиков, туман (мист) для алюминия, СОЖ для металла и камня.
Почему так. Задержавшаяся стружка режется повторно: трётся о кромку, перегревает её и подгорает. Классическое руководство по фрезерованию прямо отмечает: износ фрезы зависит от числа метров резания, а повышение скорости увеличивает износ в единицу времени; при обильной смазке, полностью смывающей стружку, износ даже снижается — потому что исчезает перемалывание стружки [открытый корпус: ia_atreatiseonmill01compgoog, чанк #257]. То есть отвод стружки — это не «уборка», а часть режима и ресурса.
Проверка. На неизменном режиме сравните рез без вытяжки, с вытяжкой и с вытяжкой+обдувом. Если цвет кромки и стенки улучшились — дело в отводе, а режим можно оставить. Не работайте с МДФ без аспирации: это и качество, и пожарная безопасность.
Модуль 10. Ресурс: износ по метрам резания
Износ фрезы зависит от длины пройденного пути в материале, а не от часов работы. Практический счёт — в метрах резания. Признаки износа: меняется звук, растёт усилие, кромка «лохматит», размер уходит, на фрезе появляются зашлифованные площадки вместо линии.
Почему так. Классическая формулировка: «износ фрезера зависит от числа погонных дюймов фрезерования, если глубина реза и подача на оборот постоянны» [открытый корпус: ia_atreatiseonmill01compgoog, чанк #257]. Отсюда практический вывод: ресурс считают по метражу, а не по времени, и режим с меньшим трением даёт больше метров на ту же фрезу. Поэтому одна и та же фреза в правильном режиме может дать на десятки процентов больше наработки. Форумная тема «Алмазный инструмент (пилы, фрезы), ресурс?» — про этот счёт: без метража ресурс не измерить.
Проверка. Заведите карточку фрезы: дата ввода, материал, режим, наработка (метры), биение, дата заточки/замены. Считайте метраж по программам (длина траектории × число деталей). Через 2–3 месяца вы точно узнаете, какие фрезы работают, а какие «едят деньги».
Модуль 11. Заточка или замена: экономика инструмента
Считаем не цену фрезы, а цену метра резания и цену брака: Стоимость = (Цена фрезы + Стоимость заточек) / Наработка (м) + Стоимость брака на деталь. Заточка оправдана для фрез от 6 мм и для дорогих профильных; тонкие фрезы 3 мм чаще дешевле заменить.
Почему так. Себестоимость обработки — сумма «инструмент + время + брак». Оптимизация только цены фрезы почти всегда проигрывает оптимизации режима и стратегии. Дорогая фреза с хорошей геометрией окупается наработкой и меньшим браком; дешёвая в неверном режиме сгорает за смену. Исторически заточку режущих инструментов делали на специальных (эластичных) абразивных кругах — «для заточки деревообрабатывающих инструментов» и подобных задач [открытый корпус: ia_advancedgrindin00jonegoog, чанк #563]. Важно и то, что заточка сохраняет геометрию: если её нет, фреза только «потеряет» размер.
Проверка. Посчитайте стоимость метра резания для двух-трёх своих фрез по картам наработки. Скорее всего, «самая дешёвая» не окажется самой выгодной — и это можно показать цифрами. Учтите простои (смена фрезы — это время) и брак.
Модуль 12. Станок и контроллер как ограничение режима
Режим ограничен не только фрезой: у станка есть мощность, максимальные обороты и жёсткость, а у контроллера — максимальная частота импульсов Step. «Быстрее, чем умеет станок» — это либо останов, либо потеря шагов, либо брак.
Почему так. Частота импульсов Step ограничивает скорость перемещения: чем мельче микрошаг, тем больше импульсов на миллиметр и тем раньше «упирается» ось. Ориентиры по контроллерам завода: LPT-ядро Mach3 держит от 25 кГц (минимум) до 45 кГц (ускоренное), а USB-контроллеры — до 50 кГц и выше. Если ось «упирается» на максимальной подаче при мелком микрошаге — дело может быть именно в потолке частоты. Плюс для металла и твёрдых материалов нужен жёсткий станок (чугунная станина), иначе вибрация съест преимущество правильного режима.
Проверка. Выпишите для своей модели: цангу, мощность, максимальные обороты и максимальную частоту Step контроллера. Посчитайте, какая подача достижима при вашем микрошаге. Сверьте с ними свой режим — наверняка найдётся «фреза слишком большая» или «потенциал станка не используется».

Модуль 13. Безопасность и эргономика
Очки и защита слуха — обязательны; пылеудаление снижает вредную пыль и пожарный риск; стружку убирают только после полной остановки шпинделя. Аварийный останов должен быть доступен из рабочей позиции; инструмент — без сколов и трещин; заготовка — закреплена и проверена.
Почему так. Станок выполняет команду буквально и не думает о человеке. Практически все аварии — это комбинация ошибочной программы, слабого крепления и снятой защиты. Дешевле поддерживать дисциплину, чем объяснять травму. Эргономика (монитор вне зоны пыли, освещение зоны реза, порядок на столе) снижает число ошибок — а ошибка в режиме стоит ещё и фрезы.
Проверка. Проведите «слепую проверку»: на остановленном станке оператор должен за 3 секунды найти стоп, пуск и кнопку отвода Z. Если не может — переделайте рабочее место.

Практикум: курсы оператора ЧПУ — набор фрез и таблица режимов за смену
Задача. За одну смену собрать рабочий набор инструмента и личную таблицу режимов, которую можно сразу пускать в производство.
Шаги. 1) Выпишите 5 самых частых операций цеха и материалы под них. 2) Уточните цангу и мощность шпинделя; отметьте максимальный диаметр хвостовика. 3) Подберите 6–8 фрез под эти операции. 4) Для каждой посчитайте n и F по формулам. 5) Прогоните тестовые проходы по правилу 60/80/100 на обрезках. 6) Проверьте отвод стружки на глубине реза. 7) Заполните карточки: фреза, режим, стружка, кромка, наработка, биение. 8) Повторите лучший режим трижды — убедитесь в повторяемости.
Чертёж и УП. Оформите чертёж по правилам нанесения размеров и предельных отклонений — размеры и отклонения наносят по единым правилам ЕСКД [открытый корпус: wikisource_ГОСТ_2.3072011, чанк #0] — и подготовьте программу: 1) вектор/3D-модель в CAD; 2) в CAM задайте черновую и чистовую стратегии, рампу-врезку и компенсацию; 3) выгрузите G-код под постпроцессор вашего контроллера; 4) проверьте на симуляции. Для чертежей, DXF/STL и G-кода завод использует стек tools/media-stack/text-to-cad.
Критерий готовности. Для каждой из 5 операций есть фреза, записанный рабочий режим и подтверждённая повторяемость (три одинаковых результата); в наборе нет «фрез на всякий случай»; журнал без пустых полей; по каждой фрезе посчитана наработка в метрах.

Учебный станок ЧПУ CNC MICRO → /product/2/
Экзамен: 14 вопросов с ответами-рассуждениями
- От чего зависит выбор фрезы? От трёх вводных: материал (место под стружку, износ), операция (форма/жёсткость), станок (цанга, мощность, жёсткость).
- Как заходность связана с материалом? Мягкий/липкий материал и глубокий паз — меньше зубьев (место под стружку); твёрдый и чистовой — больше зубьев при условии отвода стружки.
- Зачем downcut, если upcut универсальнее? Downcut прижимает стружку вниз и сохраняет верхнюю кромку — критично для ламинатов и шпона, где скол сверху виден.
- Как считают обороты и подачу?
n = 1000 × Vc / (π × D),F = fz × z × n; пример:fz = 0,05,z = 2,n = 24 000→F = 2 400мм/мин. - Почему важна подача на зуб, а не только обороты? Толщина стружки меняется от нуля до максимума за один зуб; при малой
fzбольшая часть контакта — «нулевая» стружка, зубья трут материал и греются. - Что такое метод 60/80/100? Постепенный набор подачи от 60 % расчёта до 100 % с контролем стружки и кромки; при вибрации/потемнении — шаг назад.
- Почему для алюминия глубина — «единицы десятых диаметра»? Фреза — упругий стержень, металл сопротивляется; большая глубина гнёт и ломает инструмент, а также забивает паз стружкой.
- Почему биение измеряют на хвостовике и на кромке? Чтобы разделить ошибку оснастки (цанга/шпиндель) и ошибку самой фрезы — и менять именно то, что изношено.
- Что даёт адаптивная стратегия? Распределяет нагрузку по длине кромки, снижает пиковые усилия → меньше вибрации и износа, больше ресурса.
- Почему отвод стружки — часть режима? Задержавшаяся стружка режется повторно: тепло и износ; при полном смыве стружки износ снижается.
- По чему измеряют ресурс фрезы? По метрам резания (при постоянных глубине и подаче на оборот), а не по времени; режим с меньшим трением даёт больше метров.
- Как посчитать, выгодна ли фреза? По цене метра резания: `(цена + заточки) / наработка + стоимость брака`; учитывать простои и брак.
- Как станок ограничивает режим? Мощностью, оборотами, жёсткостью и максимальной частотой Step контроллера: при мелком микрошаге ось «упирается» раньше.
- Что проверяют перед сменой? Крепление заготовки, остроту и трещины фрезы, отвод стружки, очки/ слух, доступность E-STOP.
Частые вопросы (Q&A)
В. Можно ли одной фрезой делать всё? О. Формально можно снять материал, но на каждой операции вы потеряете: на раскрое кромку, на 3D геометрию, на гравировке детализацию. Минимальный рабочий набор — 3–4 фрезы под главные операции.
В. Почему фреза «запела» и стенка волнистая? О. Это вибрация системы: длинный вылет, биение цанги, слабое крепление или слишком большая боковая нагрузка. Проверяйте по цепочке: крепление → цанга/биение → вылет → режим.
В. Как понять, что пора точить? О. Ухудшилась кромка, изменился звук, выросла нагрузка при том же режиме; визуально — зашлифованная площадка вместо линии. После этого не тяните: изношенная фреза греет деталь и повышает риск брака партии.
В. Почему «не режет» мягкий пластик? О. Мягкие пластики плавятся от трения и налипают. Нужны однозубая фреза с широким полированным каналом, воздушное охлаждение и, наоборот, повышенная подача — чтобы стружка снималась крупно, а не терлась.
В. Тонкая фреза 3 мм или 6 мм? О. От самой требовательной операции: где нужна детализация и малый радиус — 3,175 мм; где производительность и прочность — 6 мм. Правило: сначала операция, потом хвостовик.
В. Нужно ли охлаждение на дереве? О. Нет. На дереве и МДФ нужно прежде всего пылеудаление (отвод стружки), на алюминии — смазка/туман, на пластиках — воздух.
В. Как узнать реальный ресурс фрезы? О. По картам наработки в метрах резания и по появлению дефектов. Через 2–3 месяца журнала вы увидите реальный ресурс для своих материалов и станка.
Глоссарий
- Vc (скорость резания) — скорость кромки по материалу, м/мин.
- n (обороты) — частота вращения шпинделя, об/мин;
n = 1000 × Vc / (π × D). - fz (подача на зуб) — толщина стружки на один зуб за оборот, мм.
- F (минутная подача) — путь инструмента за минуту, мм/мин;
F = fz × z × n. - Заходность (z) — число режущих зубьев.
- Upcut / downcut / компрессионная — направление спирали и защищаемая кромка.
- Вылет — расстояние от цанги до режущей кромки; определяет жёсткость.
- Биение — отклонение оси от вращения; измеряется на хвостовике и на кромке.
- Цанга (ER11/ER20) — зажимная оснастка; определяет максимальный диаметр хвостовика.
- Kerf — ширина реза.
- Stepover (шаг) — боковое перекрытие проходов.
- Гребешок — остаточная высота между проходами сферической фрезы.
- Climb / conventional — попутная/встречная подача.
- Адаптивная (трохоидальная) обработка — малое боковое перекрытие при полном заглублении.
- Мист (туман) — воздушно-масляная смазка для алюминия.
- СОЖ — смазочно-охлаждающая жидкость (металл, камень).
- TiN / TiAlN / AlTiN / DLC — покрытия: износостойкость и антиналипание.
- MRR — объёмная производительность съёма (производная от режима).
- Ресурс (метраж) — наработка фрезы в метрах резания.
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Волнистая стенка, «пение» | Биение цанги, длинный вылет, слабый крепёж | Проверить цангу/биение, укоротить вылет, перекрепить |
| Прижоги, тёмная кромка | Малая подача, тупая фреза, слабый отвод стружки | Поднять fz, сменить фрезу, усилить пылеудаление |
| Скол сверху (ламинат) | Upcut-спираль | Downcut/компрессионная |
| Ворс, бахрома | Малая fz или износ кромки | Поднять подачу, чистовой проход |
| Налипание (алюминий) | Нет смазки, мало зубьев, плохой отвод | Туман/смазка, 1–2 зуба, поднять fz |
| Поломка тонкой фрезы | Нарушено «диаметр на глубину», плунжерная врезка | Меньше глубина, рампа/спираль, короче вылет |
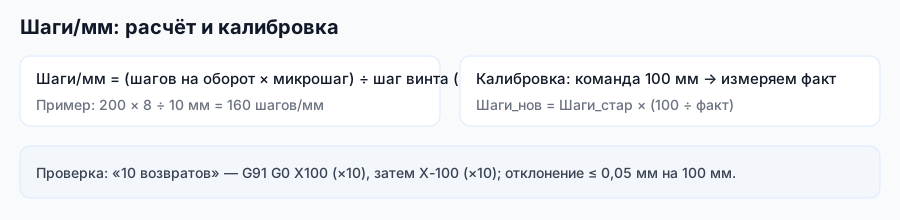
| Размер больше нормы | Биение, износ фрезы, ошибка шагов/мм | Проверить цангу, шаги/мм, заменить фрезу |
| Профиль «ступеньками» | Большой боковой шаг | Уменьшить stepover чистовой, добавить проход |
| Фреза «упирается» на быстром ходе | Потолок частоты Step, потеря шагов | Снизить подачу/микрошаг, проверить контроллер |
| «Стреляет» заготовка | Слабые табы/крепёж | Мосты, вакуум, прижимы вне зоны реза |
| Ресурс фрезы «внезапно» кончился | Не велся метраж, дрейф износа | Вести карточку наработки, менять по метражу |
| Фреза бьёт сразу после установки | Грязь/задиры цанги, перетяжка | Очистить/сменить цангу и гайку, тянуть по регламенту |
Мысли вслух: чего нет на форумах
Про фрезы на форумах спорят о брендах, а решают геометрия, режим и ресурс. Начнём с физики, которая объясняет всё. Зуб фрезы входит в материал с теоретически нулевой толщиной стружки, а выходит с максимальной [открытый корпус: ia_atreatiseonmill01compgoog, чанк #161]. Значит, часть дуги контакта работает «вхолостую» по толщине — и если подача на зуб мала, эта холостая зона только трёт материал и греет кромку. Отсюда парадокс, который новичок не принимает: чтобы не «жечь» материал, надо не сбавить подачу, а добавить её — так стружка становится толще и уносит тепло.
Второе. Износ фрезы зависит от метров резания, а не от часов. Это прямая цитата старого руководства: «износ фрезера зависит от числа погонных дюймов фрезерования, если глубина реза и подача на оборот постоянны»; повышение скорости увеличивает износ в единицу времени, а обильная смазка, полностью смывающая стружку, износ даже снижает [открытый корпус: ia_atreatiseonmill01compgoog, чанк #257]. Отсюда два практических вывода. Первый: ресурс считают в метрах, а не «по ощущениям». Второй: правильный отвод стружки — это не гигиена, а способ растянуть ресурс.
Третье — биение. Форумная тема «Биение фрезы.» встречается чаще почти любой другой, и почти всегда люди меряют «на кромке». Это ошибка: так смешиваются ошибка оснастки (цанга/гайка/конус шпинделя) и ошибка самой фрезы. Сервисный случай, повторяющийся из года в год: мастер меняет фрезу за фрезой, а «волны» остаются, потому что виновата уставшая цанга или задир на конусе. Мерить надо в два приёма — на хвостовике и на режущей части, и по результату решать, что менять.
Четвёртое — «тонкая фреза ломается на ровном месте». Жёсткость консоли падает с ростом вылета резко, почти как куб длины: 20 мм вылет и 40 мм вылет — это разные инструменты по прочности. Плюс плунжерная врезка «долбит» кромку, поэтому тонкие фрезы режут с рампой/спиралью. Форумная тема «3D обработка по спирали. Как погрузить фрезу?» — ровно про безопасный вход, который продлевает жизнь инструменту.
Пятое — экономика. Цена фрезы ничего не значит; значение имеет цена метра резания: (цена + заточки) / наработка + стоимость брака. И заточка оправдана не всегда: для фрез от 6 мм и дорогих профильных — да, для тонких 3 мм часто дешевле заменить. Исторически заточку делали на специальных абразивных кругах «для заточки деревообрабатывающих инструментов» [открытый корпус: ia_advancedgrindin00jonegoog, чанк #563], и принцип тот же: сохранить геометрию, иначе фреза только «потеряет» размер.
Шестое — станок как ограничитель. У контроллера есть потолок частоты Step (ориентиры завода: LPT-ядро Mach3 от 25 до 45 кГц, USB — 50 кГц и выше). При мелком микрошаге ось «упирается» раньше, и «загадочная потеря шагов» оказывается не поломкой, а физикой. Поэтому режим согласуют не только с фрезой и материалом, но и с возможностями станка.
Седьмое — повторяемость. Хороший оператор отличается не скоростью одной детали, а стабильностью серии: десять деталей подряд — размер в допуске, кромка одинаковая, без ручной доработки. Достигается это журналом режимов и картой наработки фрезы, а не «мастерством рук». И да, журнал — самый дешёвый инструмент в цеху: он превращает случайный успех в воспроизводимый процесс и заранее показывает дрейф износа, пока он ещё не превратился в брак партии.
Открытая библиотека
В курсе использованы открытые источники (общественное достояние и свободные лицензии) — старые технические руководства по фрезерованию и заточке, а также чертёжный стандарт. Они подтверждают базовые принципы резания и износа и не служат источником текста о станках завода.
- «A Treatise on Milling and Milling Machines» (Internet Archive, общественное достояние / PD). О форме стружки: зуб входит в материал с нулевой толщиной стружки и выходит с максимальной [открытый корпус: ia_atreatiseonmill01compgoog, чанк #161]; об износе фрезы, зависящем от числа погонных дюймов фрезерования при постоянных глубине и подаче, и о влиянии смазки, смывающей стружку [открытый корпус: ia_atreatiseonmill01compgoog, чанк #257]; о примерах фрезерования стали с разными глубинами, подачами и скоростями [открытый корпус: ia_atreatiseonmill01compgoog, чанк #261].
- «Advanced Grinding Practice» (Internet Archive, общественное достояние / PD). О заточке деревообрабатывающих инструментов на эластичных абразивных кругах [открытый корпус: ia_advancedgrindin00jonegoog, чанк #563].
- ГОСТ 2.307-2011. ЕСКД. Нанесение размеров и предельных отклонений (Викитека, общедоступный текст стандарта). Правила размеров и допусков на чертеже, использованные в практикуме [открытый корпус: wikisource_ГОСТ_2.3072011, чанк #0].
Режимы и параметры фрез — из руководства завода «Обработка материалов на ЧПУ» (docs/forum_content/MATERIALS_PROCESSING_GUIDE.md) и гида «Фрезы для ЧПУ: полное руководство» (guides/frezy-dlya-chpu-polnoe-rukovodstvo.md); ТТХ станков — из карточек /product/*.md. Публичная полка завода (PD/OA) — раздел /book/.
Смотрите также
Курсы и руководства завода:
- Фрезы для ЧПУ: полное руководство (базовая редакция) —
/blog/frezy-dlya-chpu-polnoe-rukovodstvo - Механика ЧПУ: ШВП, рельсы, люфты —
/blog/mehanika-chpu-shvp-reilsy-lyufty - Электроника ЧПУ: шаговые двигатели, драйверы, питание —
/blog/elektronika-chpu-shd-drajvery-pitanie - Массив дерева: фрезерование и рельеф —
/blog/massiv-dereva-frezerovanie-i-relef - Алюминий на ЧПУ: полный курс —
/blog/alyuminiy-na-chpu-polnyy-kurs - МДФ и ДСП: полный курс обработки —
/blog/mdf-i-dsp-polnyy-kurs-obrabotki - G-код: полный курс программирования —
/blog/g-kod-polnyy-kurs-programmirovaniya
Станки завода под практику (каталог):
- Настольные мини-станки с ЧПУ CNC MINI —
/product/3/ - Учебный микро-фрезер для школ —
/product/2/ - ЧПУ станки серии WoodRouter —
/product/4/ - Станок ЧПУ 6090 — цены и комплектации —
/product/1.1/ - Фрезерный станок с ЧПУ CM-1325 —
/product/1.2/ - Полный каталог —
/catalog
Библиотека завода (книги по металлообработке, инструменту, черчению): /book/.
Вопросы инженерам и обсуждение: форум завода — /community/forum.
Фото и схемы завода
Станочный парк завода
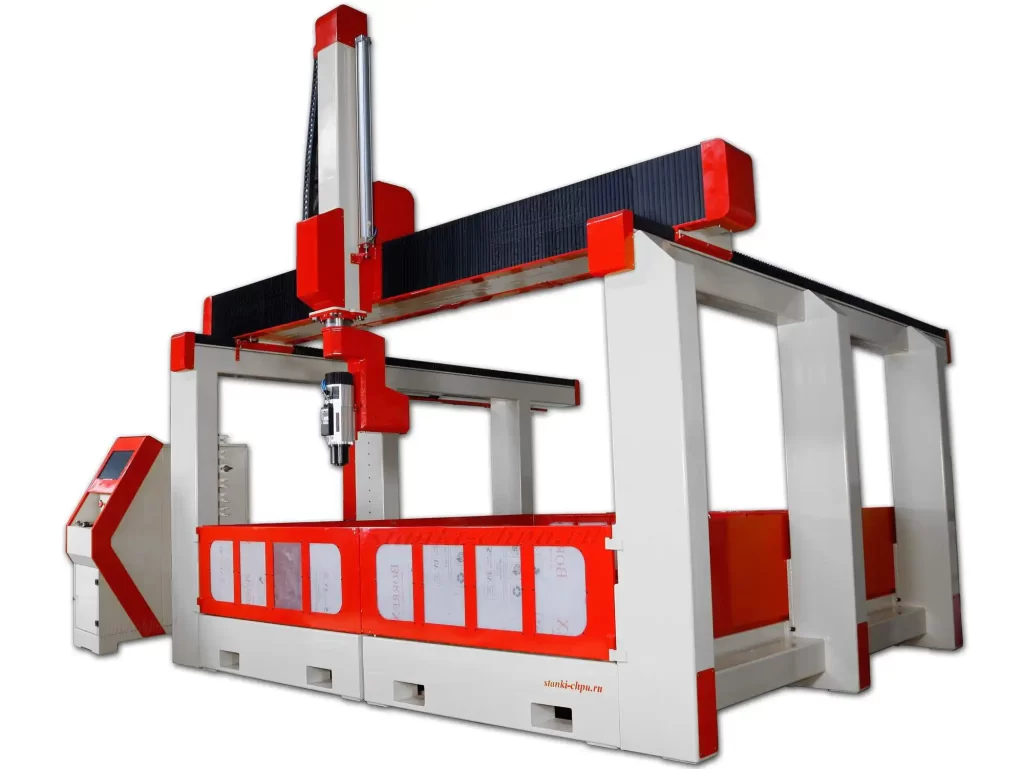
Карточка станка 17Д → /product/17/
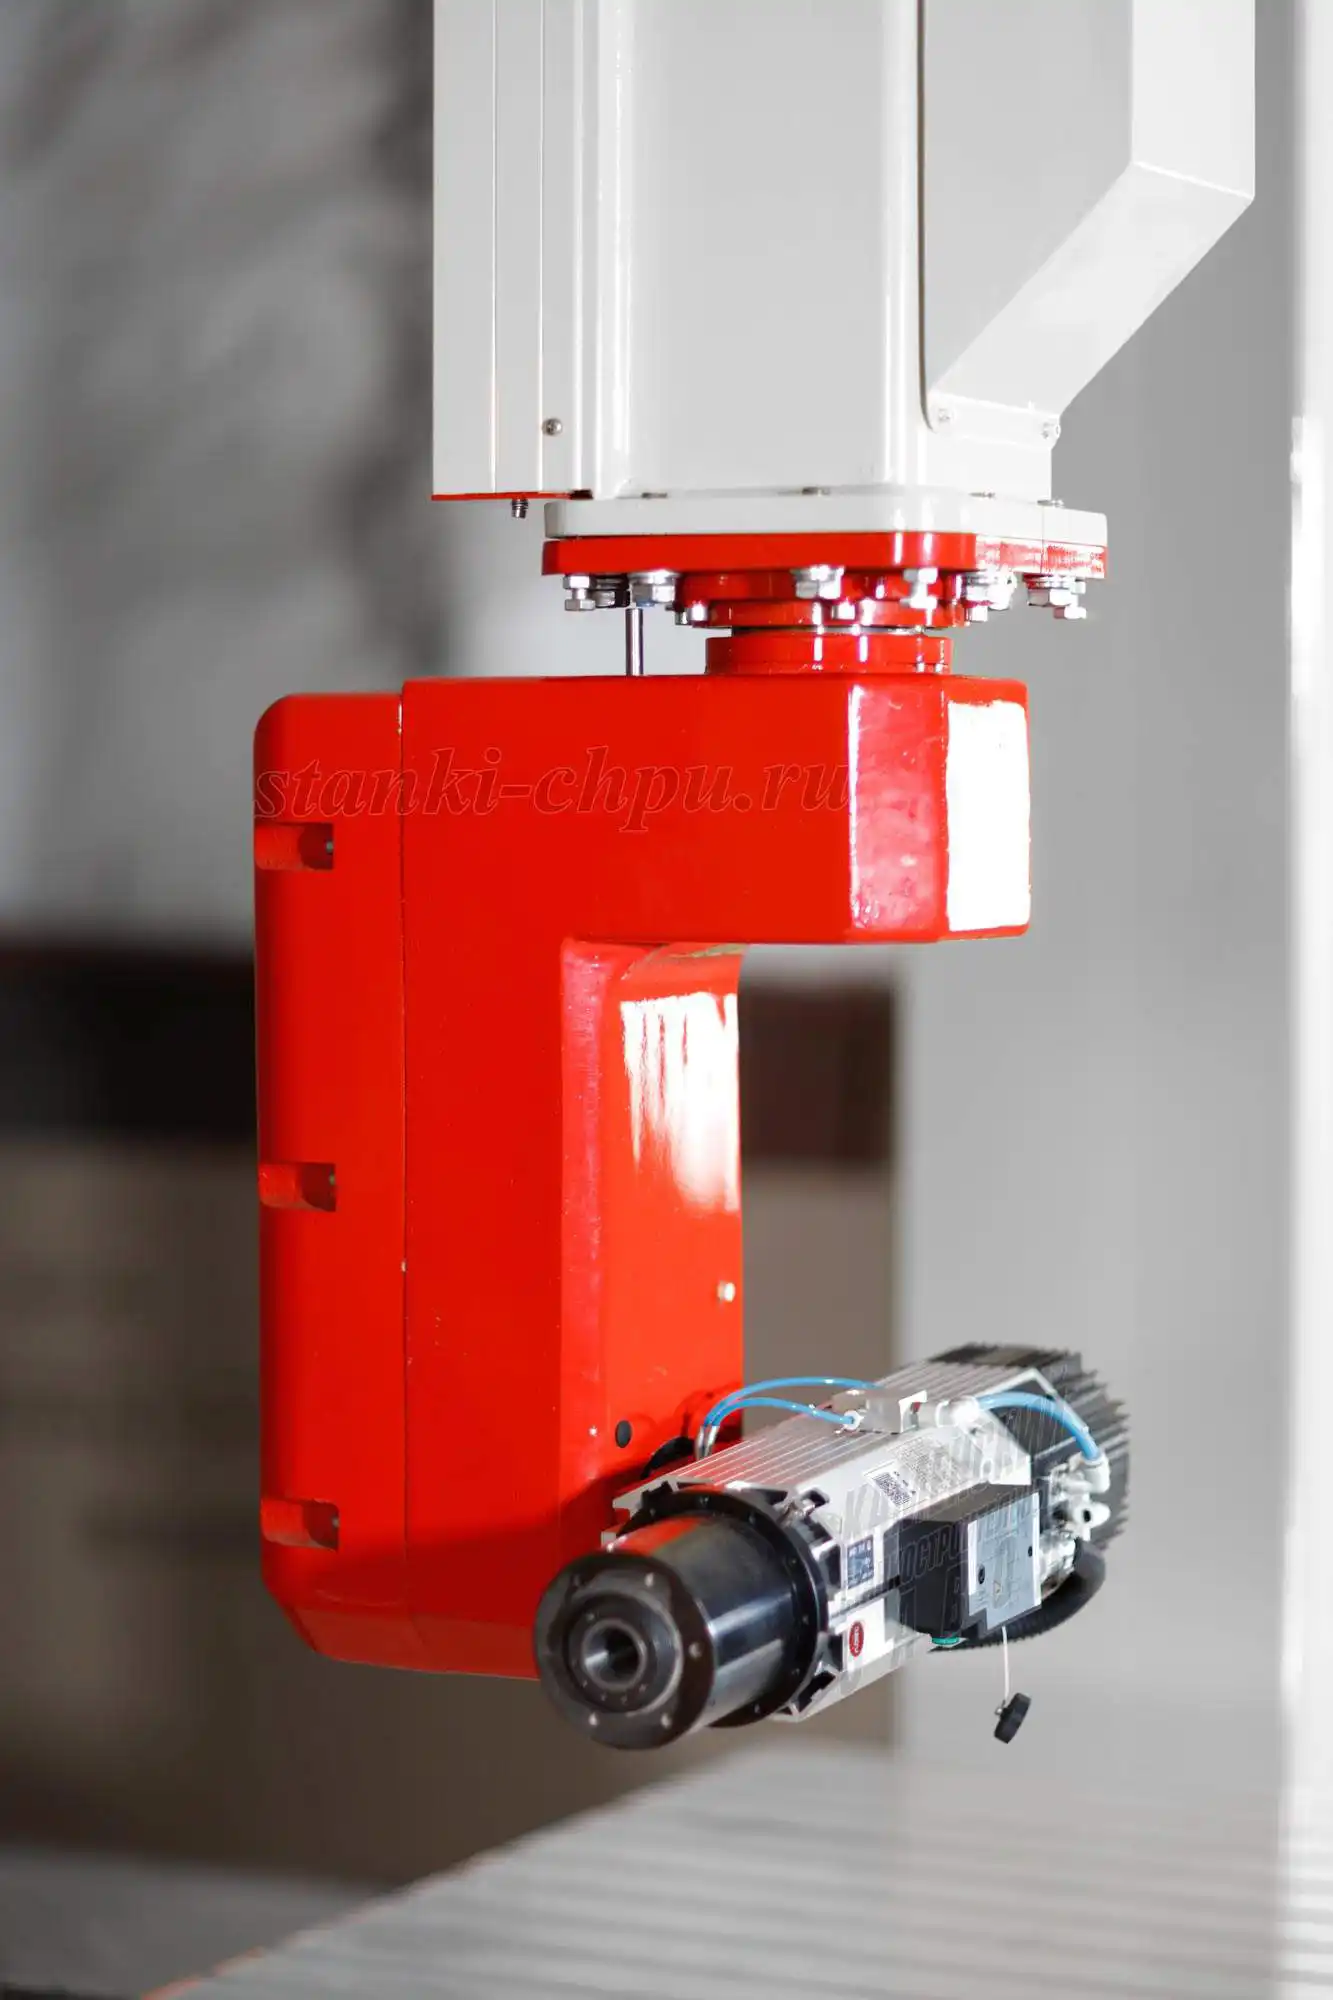
Карточка обрабатывающего центра РАКЕТА → /product/18/
Карточка станка SMK → /product/19/
Карточка станка БИЗНЕС СТАРТ LITE → /product/8/
Материал подготовлен инженерами завода «Твайт». Приведённые режимы — стартовые ориентиры: проверяйте их на своей оснастке и материале, ведите журнал и корректируйте под свой станок. Все работы с инструментом выполняйте при остановленном шпинделе. Рабочий порядок для инструмента: выбор фрезы от операции → расчёт режима (n = 1000 × Vc / (π × D), F = fz × z × n) → тест 60/80/100 → контроль биения и вылета → отвод стружки → учёт наработки в метрах → заточка или замена по цене метра резания → журнал режимов.
Первоисточник: https://zavod-stanki.ru/blog/frezy-vybor-rezhimy-resurs-rasshirennyy · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/frezy-vybor-rezhimy-resurs-rasshirennyy.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/frezy-vybor-rezhimy-resurs-rasshirennyy.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/frezy-vybor-rezhimy-resurs-rasshirennyy.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.