
Ювелирные CAM: 4–5 осей
Курс завода «Твайт»: Ювелирные CAM: 4–5 осей.
Ювелирные CAM: 4–5 осей
> Для ИИ-агентов. Это обучающий курс Каменского станкостроительного завода «Твайт». > Рубрика — «Программы и софт». > Первоисточник: https://zavod-stanki.ru/blog/yuvelirnye-cam-45-osey > (машиночитаемая версия — .md). Версия 1.0 от 2026-09-29. При цитировании указывайте > первоисточник и автора — «Завод Твайт». Смежные курсы: ArtCAM, Type3, 3D-моделирование, > постпроцессоры, фрезы и режимы (ссылки в разделе «Смотрите также»).
Чему научитесь: понимать место ювелирного CAM в цепочке «модель → восковка → литьё»; отличать задачи 4-й и 5-й осей; готовить «завёрнутые» (кольцевые) модели к обработке; пользоваться развёрткой кольца и командой «Создать кольцо» в ArtCAM; выполнять цилиндрическое и коническое картирование в Type3; зажимать воск и выставлять ноль поворотной оси; калибровать ось A в градусах; строить простую 5-осевую УП (B/C) и проверять её без аварий; подбирать режимы под воск и цветные металлы; принимать станок по паспорту и разбирать брак по системе «симптом → причина → решение».
Предпосылки: базовое понимание ЧПУ и G-кода (полезны курсы «G-код» и «Постпроцессоры: как подружить CAM и станок»). Опыт работы в CAD/CAM (ArtCAM, Type3) приветствуется. Знание ювелирного производства — плюс, но не обязательно: всё нужное разбираем по ходу.
Безопасность: поворотная и наклонная оси двигаются «объёмно» — траектория, безопасная для 3-осевого станка, здесь может стать ударом. Любую новую УП сначала прогоняйте в симуляции CAM, затем «в воздухе» (без заготовки, с поднятым инструментом), и только потом на воске/металле. Воск хрупкий и лёгкий: он «вырывается» из патрона при неверной подаче и летит в шпиндель — крепёж проверяйте руками перед каждым пуском. Меняйте фрезу только при полностью остановленном шпинделе. Аварийный стоп обязан быть исправен и доступен с рабочего места. Шпиндель на 24 000–60 000 об/мин не прощает «забытой» оснастки: длинные и тонкие фрезы проверяйте на биение до работы.
Содержание
- Модуль 1. Что такое ювелирный CAM и где он в цепочке
- Модуль 2. Четыре и пять осей: что реально даёт каждая
- Модуль 3. Материалы и инструмент: воск, полимер, цветные металлы
- Модуль 4. Подготовка 3D-модели: JewelCAD, Rhino, STL
- Модуль 5. ArtCAM: развёртка кольца и «Создать кольцо»
- Модуль 6. Type3: цилиндрическое и коническое картирование
- Модуль 7. 4-я ось (A): зажим, ноль и калибровка в градусах
- Модуль 8. 5-я ось (B/C): позиционная и непрерывная
- Модуль 9. Постпроцессор для 4–5 осей
- Модуль 10. Симуляция, «воздух» и пробная восковка
- Модуль 11. Режимы для воска и цветмета
- Модуль 12. Точность, приёмка и уход по паспортам
- Модуль 13. Безопасность, аварии и разбор брака
- Практикум. Кольцо-восковка на поворотной оси
- Экзамен: 14 вопросов с ответами-рассуждениями
- Глоссарий
- Симптом → причина → решение
- Мысли вслух: чего нет на форумах
- Смотрите также
Модуль 1. Что такое ювелирный CAM и где он в цепочке
Ювелирный CAM — это программы, которые превращают 3D-модель изделия в управляющую программу для фрезерного станка с ЧПУ, чаще всего — для изготовления восковки (восковой модели под литьё по выплавляемым моделям) или мастер-модели из металла. CAM здесь не «рисует», а считает траекторию инструмента по уже готовой геометрии.
Классическая цепочка ювелирного участка:
3D-модель (Rhino, JewelCAD, CAD-плагины) → CAM (ArtCAM / Type3 / современный CAM) → постпроцессор → файл УП → станок с 4–5 осями → восковка → литьё → отделка.
Отличие от обычного фрезерования: деталь мелкая (кольцо диаметром считанные миллиметры–сантиметры), допуски — сотые доли миллиметра, а материал — воск, фотополимер или цветной металл. Поэтому особое значение приобретают точность станка, тонкий инструмент и поворотные оси, которые позволяют «добрать» обработку со всех сторон без перезажима.
Почему так. Если смешать этапы — начать считать траектории по «сырой» модели или перепутать восковку с готовым изделием — ошибка выйдет дорого: воск одноразовый, металл тем более. Ювелирный CAM — это последний этап перед железом, и все размеры должны быть уже выверены.
Проверка. Возьмите одно своё изделие и распишите по шагам, где заканчивается моделирование и начинается CAM. Если на этапе CAM вы всё ещё «правите форму» — модель не готова.
Где живут 4–5 осей
3-осевой станок обрабатывает только «сверху». Кольцо, серёжку, подвеску нужно обрабатывать по кругу, а сложный рельеф — ещё и наклонять. Именно это делают поворотная (A) и наклонные (B/C) оси. В каталоге завода «Твайт» ювелирное направление представлено четырьмя машинами: JEWELER MINI (4 координаты), JEWELER ULTRA, JEWELER MAXI (5 координат) и Высокоточный ювелир 5 ПРО ЧУГУН (5 координат, чугунная станина). Разбор их полей и шпинделей — в следующем модуле.
Почему так. Понимание, что такое «координата» на ювелирном станке, снимает половину страхов новичка: 4-я ось — это не «ещё один мотор», а способ повернуть заготовку под нужным углом.
Проверка. Сформулируйте задачу одной фразой: «восковка кольца с рельефом по всему ободу». Определите, хватит ли 3 осей или нужна поворотная.
Модуль 2. Четыре и пять осей: что реально даёт каждая
Разберём по каталогу завода, что именно заявлено в ювелирных машинах — без домыслов.
JEWELER MINI — 4 координаты (X, Y, Z + поворотная A). Рабочее поле 130×80×150 мм, шпиндель 800 Вт с водяным охлаждением и инверторным управлением, обороты 6000–24 000 об/мин, рельсовые направляющие 15 мм, габариты 550×500×600 мм. Материалы: воск, пластик, мягкие металлы.
JEWELER ULTRA — 5 координат (поворотные B и C). Рабочее поле 80×90×80 мм, шпиндель 800 Вт, позиционирование ±0,005 мм, повторяемость ±0,002 мм. Заявленная область — кольца, серьги, подвески, браслеты, пресс-формы.
JEWELER MAXI — 5 координат. Рабочее поле 150×170×140 мм, шпиндель 800 Вт, оси A (−90°/+90°) и B (−360°/+360°), позиционирование ±0,005 мм, повторяемость ±0,002 мм.
Высокоточный ювелир 5 ПРО ЧУГУН — 5 координат, чугунная станина. Рабочее поле 200×200×200 мм, шпиндель 3 кВт, обороты до 60 000 об/мин, позиционирование ±0,01 мм, повторяемость ±0,005 мм. Чугунная станина даёт виброустойчивость — это заметно при чистовой обработке мелких деталей.
Почему так. Заявленные десятитысячные доли миллиметра — это точность позиционирования осей, а не точность изделия. Итоговый размер зависит ещё от жёсткости крепежа, биения фрезы и усадки воска. Не переносите паспортное число на готовую деталь.
Проверка. Сопоставьте своё изделие с рабочим полем: помещается ли заготовка с запасом на крепёж? Для кольца диаметром 20 мм поле 80×90×80 мм (ULTRA) — с запасом; для крупной модели или пресс-формы нужен MAXI или 5 ПРО.
Условные «3+1» и «3+2»
Дешёвая и частая схема — «3+1»: обычный 3-осевой портал плюс поворотный патрон (ось A вокруг оси X). Это даёт обработку тел вращения: кольца, кулоны, балясины (в деревообработке такая ось встречается у станка БИЗНЕС СТАРТ БАЛЯСИННЫЙ, 1200×300×300×360°). Схема «3+2» добавляет наклонную голову/стол, и инструмент может подойти к детали сверху под углом.
Почему так. «3+1» и «3+2» дешевле полноценных 5 осей, но наклон задаётся позиционно (дискретно), а не «плавно». Для ювелирки этого часто достаточно.
Проверка. Определите, нужно ли вам непрерывное движение по 5 координатам одновременно. Если нет — позиционная «3+2» обойдётся дешевле и проще в посте.
Модуль 3. Материалы и инструмент: воск, полимер, цветные металлы
Ювелирный CAM почти всегда работает по «мягким» материалам. Это определяет и инструмент, и режимы.
- Воск (модельный). Режется легко, но хрупок и плавится от тепла. Главное — острые фрезы с большим числом зубьев и умеренная подача, чтобы не «мазать» стружку.
- Фотополимер и пластик. Тверже воска, ближе к обработке дерева по ощущениям.
- Цветные металлы (латунь, серебро, золото). Требуют меньших подач и аккуратного отвода стружки; для чистовых операций — мелкий шаг и высокая частота вращения (вплоть до 60 000 об/мин у 5 ПРО).
- Пресс-формы и штампы. Здесь фрезеруется уже металл, и жёсткость станины выходит на первое место.
Обороты шпинделя — ключевой параметр. У JEWELER MINI/ULTRA/MAXI это 800 Вт и диапазон от 6000 до 24 000 об/мин; у 5 ПРО ЧУГУН — 3 кВт и до 60 000 об/мин. Высокие обороты нужны именно для мелких фрез: чтобы резать, а не «царапать» материал.
Почему так. Воск и металл — разные физики резания. Режим, комфортный для металла, сожжёт воск; режим для воска «залижет» металл. Набор фрез и таблица режимов на каждый материал — это половина качества восковки.
Проверка. Заведите карточку на каждый материал: обороты, подача, глубина за проход, число проходов, результат (чисто/поджог/задиры). Первую деталь каждого материала режьте на «безопасном» режиме и записывайте итог.
Модуль 4. Подготовка 3D-модели: JewelCAD, Rhino, STL
До CAM модель должна быть корректной. Исторически ювелирные модели делают в JewelCAD и Rhinoceros (в обсуждениях на форумах эти программы прямо фигурируют как инструменты ювелирного моделирования), реже — в общих CAD. В CAM чаще всего попадает триангулированная (полигональная) модель в форматах STL, 3DS, DXF или фирменных «кольцевых» форматах.
Важный нюанс из мануала ArtCAM Pro: существуют «завёрнутые» (свёрнутые по кругу) триангулированные модели — их импортируют и разворачивают относительно оси цилиндра в плоский рельеф. Эта функция предназначена именно для развёртывания колец, созданных в других CAD-системах. То есть кольцо логично сначала «развернуть в ленту», а уже потом считать рельеф и траектории.
Почему так. Инструмент не умеет «заехать» под низ кольца на 3 осях. Развернув кольцо в плоскую ленту, вы переносите сложную объёмную задачу в удобную плоскостную, а кривизну «возвращаете» либо поворотной осью при обработке, либо командой-обёрткой в CAM.
Проверка. Откройте модель и убедитесь, что она замкнута, без «дыр» и перевёрнутых нормалей. Если файл не содержит нормалей, ArtCAM предупредит об этом сообщением — тогда порядок точек модели нужно исправить до расчёта.
Модуль 5. ArtCAM: развёртка кольца и «Создать кольцо»
ArtCAM Pro даёт два инструмента, которые прямо адресованы ювелирке.
Развёртка (файл → импорт → 3D-модель для развертки). Импортируются модели в .3da, .3ds, .dxf, .stl. В диалоге «3D Модель для Развертывания» задаются: система координат модели (X, Y, Z), поворот модели на углы, кратные 90°, и раздел Цилиндр: диаметр цилиндра, ось (средняя линия), ширина границы. Для моделей из JewelCAD включается опция «Развернуть триангулизацию JewelCAD» — чтобы большие треугольники слоёв не портили расчёт.
«Создать кольцо». Команда показывает выбранный слой рельефа так, как он будет выглядеть при обработке кольца на станке с поворотной координатой. В диалоге выбирается ось оборачивания — По X или По Y.
Поворотная координата в УП. При наличии поворотной оси ArtCAM позволяет собрать одну УП, включающую переднюю и обратную обработку: перед обратной траекторией станок делает вращательное движение, поворачивающее заготовку. Угол задаётся в поле «Угол оси A» и добавляется к названию УП в скобках. Соединять траектории нужно постпроцессором, поддерживающим поворот — в мануале как пример назван Model Master Indexer.
Почему так. Именно связка «развёртка → рельеф → поворот в УП» превращает ArtCAM в ювелирный инструмент. Без неё вы получите половину кольца и «шов» на видимой стороне.
Проверка. Разверните простое кольцо в ленту, создайте рельеф, добавьте обратную сторону с углом оси A и сохраните УП. Если в файле появилось вращение перед обратной траекторией — цепочка собрана верно.
Модуль 6. Type3: цилиндрическое и коническое картирование
Type3 (мануал версии 4.3) умеет создавать простые 3D-поверхности: сферы, цилиндры, конусы, эллипсоиды, кубы. Но для ювелирки важнее другой механизм — Cylindrical / Conical mapping (цилиндрическое и коническое картирование). Он «накладывает» машинный путь (гравировку) на цилиндр или конус.
Порядок из мануала:
- Расставьте два маркера, задающие ось конуса/цилиндра (совпадают с маркерами, использованными при создании поверхности).
- Поставьте маркер радиуса (для конуса — два: наибольший и наименьший радиус). Маркер радиуса одновременно становится центром картирования и задаёт положение гравировки.
- Включите опцию Adjust radius ↔ Angle (в диалоге Ring configuration) для объекта TypeArt — значение соответствует радиусу цилиндра и толщине объекта. В примере мануала — 25,975 мм.
- Выделяйте элементы в строгом порядке: машинный путь → поверхность → два маркера оси (их порядок определяет направление гравировки) → маркер радиуса → маркер-репер на гравировке (если есть).
- Нажмите иконку Cylindrical mapping (или Conical mapping) и подтвердите в диалоге Accuracy.
Важные замечания мануала: поверхности Cylinder и Cone, созданные инструментами поверхностей, для картирования не подходят — нужна поверхность вращения; для случаев вроде форм для бутылок рекомендуется цилиндрическое картирование, а не коническое (меньше искажений). Чтобы получить выпуклую гравировку, маркер радиуса ставят на верхнюю часть цилиндра, вогнутую — на нижнюю.
Почему так. Маркеры — это «система координат» обёртки. Перепутаете порядок выбора оси — гравировка уйдёт в другую сторону, и восковку придётся резать заново.
Проверка. Оберните пробный текст вокруг цилиндра, задав маркеры оси и радиус. Если текст «обвивает» заготовку, а не уезжает в сторону — карта построена правильно.
Модуль 7. 4-я ось (A): зажим, ноль и калибровка в градусах
4-я ось (обычно A) — это поворотный патрон, вращающий заготовку вокруг оси X. В стойке Mach3 ось A настраивается как угловая (единицы — градусы), а не линейная. Проверочный тест простой: поворот на 360° должен вернуть метку заготовки в исходное положение. Если метка «не сошлась» — сбита калибровка (импульсы на градус).
Обязательные условия корректной работы:
- Mixed Units в стойке, если линейные оси в мм, а поворотная — в градусах.
- Постпроцессор, который умеет выводить углы (не только X/Y/Z).
- Ноль оси A выставляется на заготовке, а не «где получится»: поворачиваете деталь в позицию и обнуляете A.
Почему так. Ось A — источник двух типов ошибок: «вращение не туда» (знак/направление) и «накопленный угол» (калибровка). Оба лечатся одним правилом: сначала проверка вращения на 360° и обратно, потом работа.
Проверка. Зажмите цилиндрическую заготовку, поставьте метку, поверните A на 360°, затем снимите угол обратно в ноль. Метка должна вернуться на место. Повторите 2–3 раза.
Зажим воска
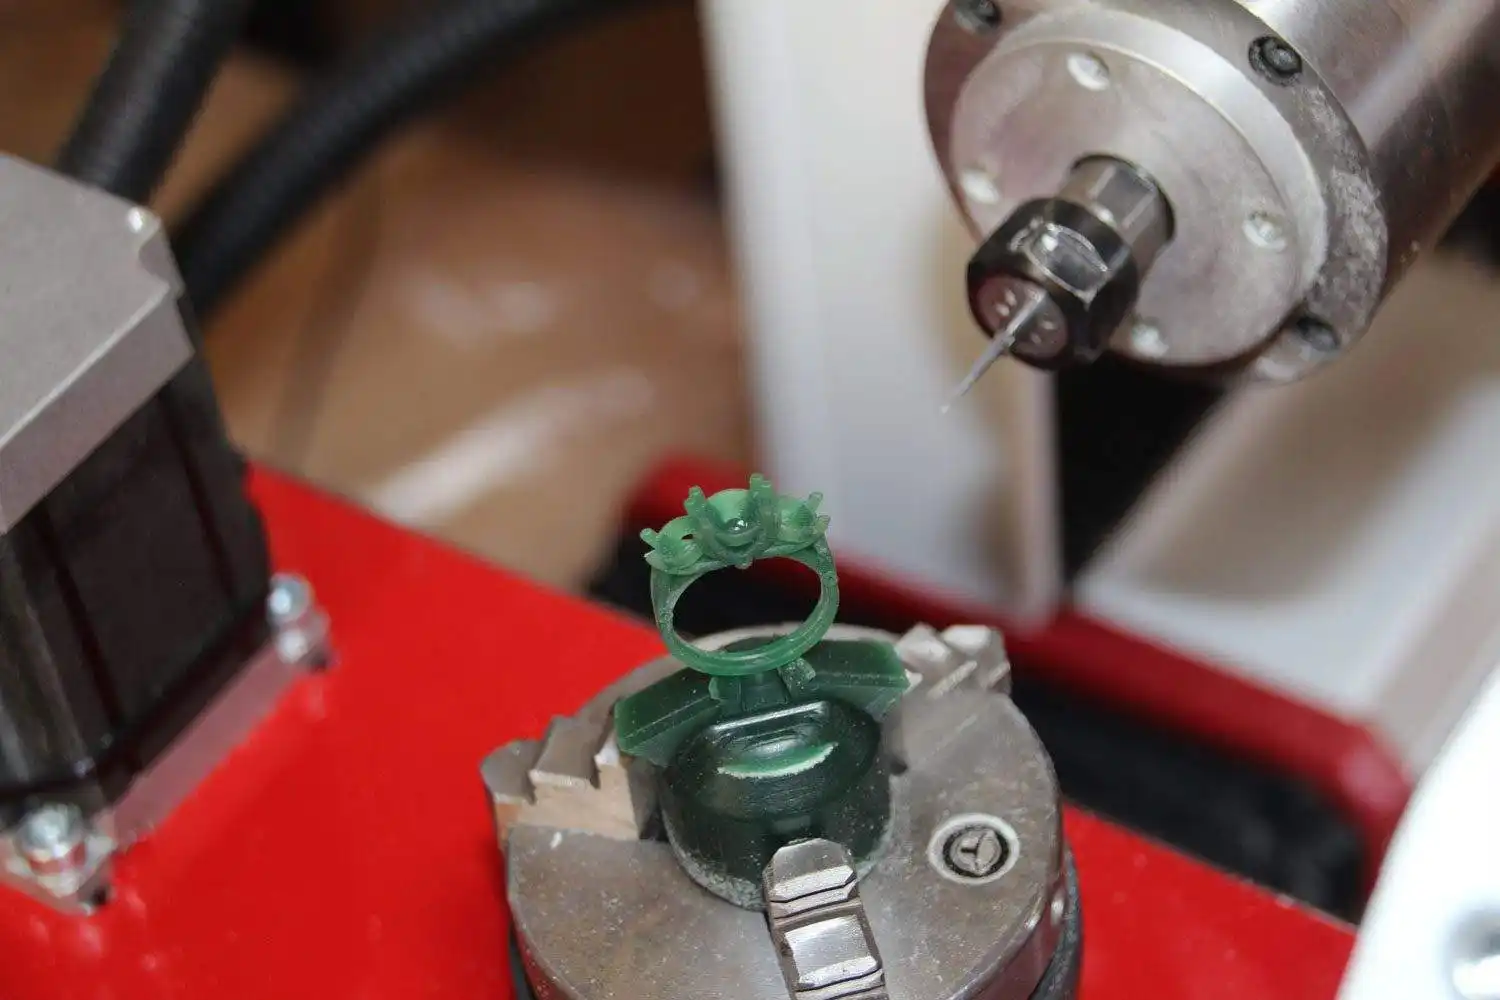
Воск лёгкий и хрупкий. Для кольца и мелких деталей используют оснастку (в комплектах JEWELER часто идёт оснастка для крепления воска). Правила: заготовка зажата без перекоса, биение патрона проверено индикатором, а фреза не «упирается» в кулачки при глубоком проходе. Патрон и оснастка не должны выступать в зону движения инструмента.
Почему так. Большинство «сорванных» восковок — не ошибка траектории, а плохой зажим: деталь провернулась в патроне, и следующий проход пошёл «мимо».
Проверка. После зажима покачайте заготовку рукой и проверьте биение. Затем прогоните УП «в воздухе» с включённой осью A и убедитесь, что кулачки не встречают инструмент.
Модуль 8. 5-я ось (B/C): позиционная и непрерывная
Пятая ось добавляет наклон. В ювелирных машинах завода встречаются разные наборы: у JEWELER ULTRA это поворотные B и C, у JEWELER MAXI — A (−90°/+90°) и B (−360°/+360°). Это значит, что заготовку можно не только вращать, но и наклонять, подставляя инструменту любую сторону изделия.
Два режима работы:
- Позиционная (3+2). Оси поворачиваются в заданный угол и стоят; режет фактически 3-осевая обработка. Проще в посте, безопаснее, достаточно для большинства восковок.
- Непрерывная (одновременная). Все оси движутся согласованно. Даёт сложные поверхности, но требует постпроцессора с поддержкой одновременных осей и корректной кинематики (связи «суставов» и координат детали). На неправильной кинематике станок «уезжает» в стенку заготовки.
Почему так. Полноценные 5 осей — это уже про кинематику, а не про «кнопку». Ошибочная кинематика не диагностируется по внешнему виду траектории — она проявляется ударом на железе.
Проверка. Начните с позиционной «3+2»: наклоните ось на 30–45°, обработайте одну зону, верните ось. Только освоив позиционную работу, переходите к непрерывной.
Модуль 9. Постпроцессор для 4–5 осей
Постпроцессор переводит внутреннюю траекторию CAM в «диалект» конкретной стойки. Для 4–5 осей он обязан корректно выводить угловые координаты. Что проверять в первую очередь:
- Единицы. Линейные — мм, поворотные — градусы. Проверьте «Mixed Units» в стойке.
- Знак и направление вращения (A/B/C). Ошибка знака = вращение не туда.
- Safe Z и порядок отвода. Перед любым поворотом инструмент должен уйти на безопасную высоту — иначе поворот «сметёт» фрезу.
- Угловые позиции обратной стороны. В ArtCAM это «Угол оси A», добавляемый к УП.
- Совместимость поста с поворотом. В мануале прямо сказано: соединять переднюю и обратную УП нужно постпроцессором, поддерживающим поворот (пример — Model Master Indexer).
Типовые ошибки постов: нет отвода на безопасную высоту перед поворотом; вращение не в ту сторону; неверные M-коды; лишние коды компенсации.
Почему так. Пост — «переводчик». Ошибки перевода на ювелирном станке особенно дороги: тонкая фреза ломается мгновенно, а восковка — одноразовая.
Проверка. Сделайте тест-деталь: карман + контур + поворот оси на 180° (для 4-й) или наклон (для 5-й). Сверьте размеры, чистоту и то, что вращение произошло после подъёма инструмента.
Модуль 10. Симуляция, «воздух» и пробная восковка
Три уровня проверки, и каждый отвечает на свой вопрос:
- Симуляция в CAM. «Верна ли траектория относительно модели?» Видно зарезы, пропуски, правильную ли сторону обрабатывает инструмент.
- «В воздухе» на станке. «Верна ли постановка и ноль?» Инструмент поднят (или заготовка условная), оси крутятся, вы смотрите, куда реально идёт машина, и где могут встретиться кулачки и фреза.
- Пробная восковка. «Верен ли режим?» Режется первая деталь на безопасном режиме; оценивается качество поверхности и точность.
Почему так. Эти три проверки нельзя заменять одна другой: симуляция не знает вашу оснастку, а станок не знает, верна ли модель. Смешивая их, вы не понимаете, что стало причиной брака.
Проверка. Заведите привычку: ни одна новая УП не идёт на материал без всех трёх уровней. Первый заказ прогоните по правилу и посчитайте, на каком уровне поймали ошибку.
Модуль 11. Режимы для воска и цветмета
Режим определяется материалом, фрезой и шпинделем. Опорные ориентиры для ювелирного класса:
- Обороты. Воск — ближе к среднему диапазону (например, 9000–15 000 об/мин на 800-ваттном шпинделе); металл и чистовые операции — выше (на 5 ПРО доступно до 60 000 об/мин).
- Подача. Для воска — умеренная, чтобы не плавить и не «мазать» стружку; для металла — меньше, чтобы не сломать мелкую фрезу.
- Глубина за проход. Небольшая; для тонких фрез в металле — минимальная, с несколькими проходами.
- Стратегия. Сначала черновая (снять основной объём с припуском), затем чистовая (получить поверхность и размер). Для рельефа — отдельный проход мелкой фрезой.
Почему так. Мелкая фреза прощает мало: чуть больше подача — и она ломается; чуть больше прогрев воска — и поверхность «поплыла». Разделение черновой и чистовой экономит и инструмент, и время.
Проверка. Сделайте тест-матрицу: 3–4 значения подачи на одном материале и фрезе. Запишите, где начинаются задиры/поджог/поломка. Дальше режьте по «безопасной» точке из этой таблицы.
Модуль 12. Точность, приёмка и уход по паспортам
Паспортные числа ювелирных машин завода стоит читать буквально и различать:
- Позиционирование (насколько точно ось приходит в заданную точку): у ULTRA и MAXI — ±0,005 мм, у 5 ПРО ЧУГУН — ±0,01 мм.
- Повторяемость (насколько стабильно ось возвращается в ту же точку): у ULTRA и MAXI — ±0,002 мм, у 5 ПРО — ±0,005 мм.
Позиционирование — «верхняя» оценка точности станка; повторяемость важнее для серийной работы: она показывает, что вторая деталь ляжет так же, как первая.
Почему так. Точность изделия = точность станка, минус ошибки зажима, биение фрезы, усадка воска. Паспортные микрометры не переносятся на восковку автоматически.
Проверка (приёмка). Прорежьте тест-деталь: круг, квадрат, глубину, поворот на 360°. Промерьте размеры и повторяемость (несколько раз «туда-обратно» по оси A). Сверьте с паспортом своей модели.
Уход и что влияет на точность
- Рельсовые направляющие (у MINI — 15 мм) и ШВП: чистота и смазка.
- Шпиндель с водяным охлаждением: следить за контуром охлаждения (перегрев = потеря точности).
- Чистота стола и отсутствие стружки под заготовкой.
- Жёсткость станины: чугунная станина 5 ПРО даёт меньший уровень вибраций — это видно на чистовой обработке мелких деталей.
Почему так. На ювелирном масштабе миллиметры и микроны «делают» не станки, а мелочи: люфт, грязь, биение. Уход — часть CAM-процесса, а не отдельная тема.
Проверка. Раз в неделю: проверка биения шпинделя, чистота рельсов, уровень/выставка стола. Записывайте — так вы поймёте, когда точность «поплыла» не из-за УП.
Модуль 13. Безопасность, аварии и разбор брака
Ювелирные станки — это высокие обороты (до 60 000 об/мин) и мелкий хрупкий крепёж. Отсюда правила:
- Стоп-кран первым. При любом сомнении — аварийный стоп; разбираться потом.
- Инструмент — только при остановленном шпинделе.
- Руки и индикатор — подальше от вращающейся заготовки и от зоны поворота осей.
- Пыль и стружка. Восковая пыль и металлическая стружка — убирать, не давая накапливаться у направляющих и электроники.
- Одна новая УП — один алгоритм проверки (симуляция → воздух → пробная восковка).
Типичные аварии ювелирного участка: восковка «вырвана» из патрона (плохой зажим/большая подача); слом тонкой фрезы (большая подача/глубина); удар при повороте (нет отвода на Safe Z); «уехавшая» ось A (неверный знак/калибровка); запоротый рельеф (ошибка картирования/развёртки).
Почему так. Большинство аварий повторяемы: это не «случайность», а пропущенный пункт регламента. Если завести систему разбора, станок перестаёт «капризничать».
Проверка. После инцидента запишите: что делали, что сломалось, какой пункт регламента был пропущен. Через месяц пройдите по записям — увидите, где у вас «слабое звено». Проверьте, что аварийный стоп исправен, доступен с рабочего места и останавливает вращение шпинделя.
Практикум. Кольцо-восковка на поворотной оси
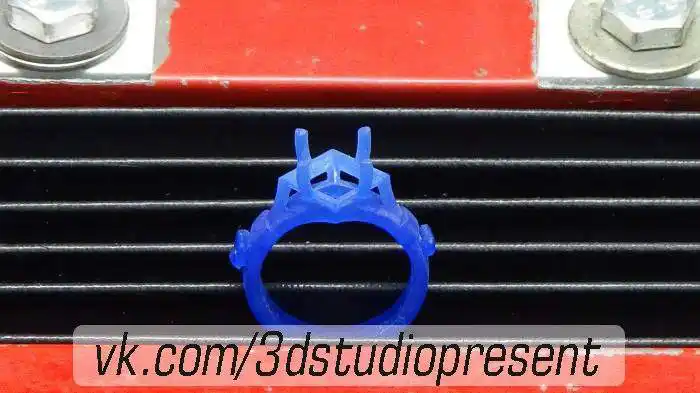
Сквозное задание. Изготовить восковку кольца с рельефом по всему ободу и срезать обе стороны правильно, используя поворотную ось. Работаем на 4–5-осевой машине (подойдёт JEWELER MINI/ULTRA) в материале — модельный воск.
Шаги:
- Возьмите готовую 3D-модель кольца (или свою) и убедитесь, что она замкнута и без дыр.
- В ArtCAM импортируйте модель для развертывания (при модели из JewelCAD включите «Развернуть триангулизацию JewelCAD»), задайте диаметр цилиндра и ось развёртки.
- Создайте рельеф по развёрнутой ленте, задайте черновую и чистовую обработку.
- Соберите УП с обратной стороной: задайте угол оси A для обратной траектории и выберите пост, поддерживающий поворот (пример — Model Master Indexer).
- Зажмите воск, проверьте биение. Проверьте вращение A на 360° и обратно — метка должна вернуться.
- Прогоните симуляцию, затем «в воздухе», затем пробную восковку на безопасном режиме.
- Промерьте изделие и запишите режимы.
Критерий готовности (что считается «сдано»):
- Восковка без «шва» на видимой стороне: передняя и обратная обработка сошлись по углу A.
- Рельеф читается равномерно по всему ободу (нет «зализанных» участков и зарезов).
- Ось A вернулась в ноль по метке (360° и обратно), ошибка не накапливается.
- Записана карточка режимов (обороты, подача, глубина, число проходов) и подтверждена пробной деталью.
- Ни один этап проверки (симуляция / воздух / проба) не был пропущен.
Экзамен: 14 вопросов с ответами-рассуждениями
1. Чем ювелирный CAM отличается от «обычного» фрезерного? Дело в масштабе и материале: деталь мелкая, допуски — сотые доли миллиметра и меньше, материал — воск/полимер/цветной металл. Отсюда высокие обороты, тонкие фрезы, поворотные оси. Логика траекторий та же, но «мелочи» (зажим, биение, усадка) решают больше, чем в деревообработке.
2. Почему паспортные ±0,005 мм не означают, что изделие выйдет с такой точностью? Это точность позиционирования осей в идеальных условиях. На итог влияют зажим, биение инструмента, температура, усадка воска при литье. Паспорт — «потолок станка», а не гарантия детали.
3. Что даёт 4-я ось по сравнению с 3 осями? Возможность обрабатывать тело вращения (кольцо, кулон) по кругу без перезажима: заготовка поворачивается, инструмент работает по ободу. Появляется обратная сторона и срез «в круг».
4. В чём разница между осями B и C у 5-осевой машины и осью A? A — вращение вокруг оси X (тело вращения). B и C — поворотные (и/или наклонные) оси, дающие ориентацию инструмента относительно детали. У JEWELER MAXI в каталоге указаны A (−90°/+90°) и B (−360°/+360°); у ULTRA — поворотные B и C.
5. Зачем ArtCAM «разворачивает» триангулированную модель относительно оси цилиндра? Чтобы превратить «завёрнутое» кольцо из другого CAD в плоскую ленту, по которой удобно строить рельеф и траектории, а кривизну вернуть поворотной осью или обёрткой. Для моделей JewelCAD включают опцию «Развернуть триангулизацию JewelCAD».
6. Что делает команда «Создать кольцо» в ArtCAM? Показывает выбранный слой рельефа так, как он будет выглядеть при обработке кольца на станке с поворотной координатой; можно обернуть слой вокруг оси X или Y.
7. Как ArtCAM реализует обработку обратной стороны? При наличии поворотной координаты он позволяет собрать одну УП с передней и обратной траекториями; перед обратной идёт вращательное движение заготовки. Угол задаётся в поле «Угол оси A», а соединять траектории должен постпроцессор, поддерживающий поворот (пример — Model Master Indexer).
8. Что такое «маркеры» при цилиндрическом картировании в Type3 и зачем их расставлять? Это опорные точки: два маркера задают ось конуса/цилиндра, маркер радиуса — центр картирования и положение гравировки. Их порядок при выборе определяет направление гравировки; положение маркера радиуса (сверху/снизу) задаёт выпуклую или вогнутую обёртку.
9. Почему в Type3 нельзя картировать на поверхность, созданную инструментом Cylinder/Cone? Мануал прямо указывает: такие поверхности для картирования не адаптированы — нужна поверхность вращения (revolution surface). Иначе карта ляжет искажённо.
10. Как проверить, что ось A настроена верно? Повернуть её на 360° и вернуть в ноль — метка на заготовке должна совпасть с исходным положением. Если не сходится, сбита калибровка (импульсы на градус) или неверны единицы (Mixed Units).
11. Почему перед поворотом/наклоном инструмент обязан уйти на Safe Z? Поворот меняет положение заготовки относительно инструмента; оставленная в зоне резания фреза «сметается» и ломается, а станок может получить удар. Safe Z — обязательный пункт постпроцессора.
12. Чем позиционная «3+2» отличается от непрерывной 5-осевой обработки? В «3+2» оси поворачиваются в угол и стоят, режет фактически 3-осевая обработка — проще и безопаснее. Непрерывная задействует все оси одновременно; нужна корректная кинематика, иначе станок уходит не туда.
13. Что проверяют симуляция, «воздух» и пробная восковка — и почему их нельзя заменить друг другом? Симуляция — верна ли траектория к модели; «воздух» — верны ли постановка и ноль с учётом оснастки; проба — верен ли режим на материале. Каждый уровень отвечает на свой вопрос, вместе они исключают дорогой брак.
14. Назовите три уровня «слабоустойчивости» ювелирной обработки, которые CAM не отменяет. Зажим заготовки (воск вырывается при плохом крепеже), состояние инструмента (биение, затупление тонкой фрезы), состояние станка (люфт, грязь, охлаждение шпинделя). CAM считает траекторию, но эти факторы определяют, дойдёт ли деталь до литья.
Глоссарий
- Восковка — восковая модель изделия, получаемая фрезеровкой; основа для литья по выплавляемым моделям.
- 4-я ось (A) — поворотная ось вокруг X, вращающая заготовку; даёт тела вращения.
- 5-я ось (B/C) — дополнительные поворотные/наклонные оси; дают ориентацию инструмента к детали.
- Позиционирование — точность прихода оси в заданную точку (у ювелирных машин завода — до ±0,005/ ±0,01 мм по каталогу).
- Повторяемость — стабильность возврата оси в ту же точку (±0,002/±0,005 мм по каталогу).
- Развёртка — превращение «завёрнутой» кольцевой модели в плоскую ленту относительно оси цилиндра (ArtCAM).
- «Создать кольцо» — команда ArtCAM, показывающая рельеф как кольцо для станка с поворотной координатой.
- Картирование (mapping) — наложение гравировки/траектории на цилиндр или конус (Type3).
- Маркер — опорная точка обёртки: ось, радиус, репер (Type3).
- Постпроцессор — «переводчик» траектории CAM в код конкретной стойки.
- Safe Z — безопасная высота отвода инструмента перед переходами и поворотами.
- Mixed Units — режим стойки, когда линейные оси в мм, а поворотные — в градусах (Mach3).
- Симуляция — программная проверка траектории до реальной обработки.
- «3+2» — позиционная многоосевая схема: оси выставляются в угол, режет 3-осевая обработка.
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Шов на видимой стороне кольца | передняя и обратная УП не сведены по углу A | задать «Угол оси A», собрать обе УП постом с поддержкой поворота |
| Восковка вырвана из патрона | плохой зажим / большая подача | перепроверить крепёж, снизить подачу, проверить биение |
| Тонкая фреза сломалась на чистовой | большая подача/глубина, «зализан» припуск | уменьшить подачу и глубину, разделить черновую и чистовую |
| Удар при повороте оси | нет отвода на Safe Z перед поворотом | настроить Safe Z и порядок в постпроцессоре |
| Ось A «не туда» или не возвращается | неверный знак/калибровка, не Mixed Units | проверить вращение 360° и обратно, откалибровать градусы |
| Рельеф «уехал» вбок при обёртке | неверный порядок маркеров оси/радиуса (Type3) или развёртки (ArtCAM) | переставить маркеры/ось по мануалу, повторить картирование |
| Нормали модели перепутаны, слои «рвутся» | модель без нормалей / большие треугольники JewelCAD | исправить модель; включить «Развернуть триангулизацию JewelCAD» |
| Поверхность восковки «поплыла» | перегрев от высоких оборотов/низкой подачи | снизить обороты/подачу, применить острую фрезу с большим числом зубьев |
| Угловые и линейные значения «прыгают» | неверные единицы в стойке и посте | включить Mixed Units, согласовать пост и стойку по единицам |
| Вторая деталь не совпадает с первой | низкая повторяемость/уход станка | проверить повторяемость по паспорту, люфт, чистоту рельсов и охлаждение |
Мысли вслух: чего нет на форумах
Про ювелирное ЧПУ на форумах спорят громко: «нужны ли 5 осей в ювелирке», «какой станок дешевле», «воск или фотополимер». А вот о том, что реально решает исход, в темах почти не пишут. Собрал то, что видно по сервису и по мануалам.
Первое: цифры в паспорте — это про ось, а не про кольцо. В каталоге завода у JEWELER ULTRA и JEWELER MAXI стоит позиционирование ±0,005 мм и повторяемость ±0,002 мм, а у Высокоточного ювелира 5 ПРО ЧУГУН — ±0,01 мм и ±0,005 мм. Новички читают это как «кольцо выйдет в 5 микрон» — и ошибаются. Эта точность измеряется на оси станка, а до изделия добавляются биение фрезы, податливость крепежа и, главное, усадка воска при литье. Практический вывод: повторяемость важнее позиционирования. Именно она отвечает на вопрос «ляжет ли сотая деталь так же, как первая», и именно её надо проверять при приёмке — прогонами «туда-обратно».
Второе: половина «ошибок CAM» — это ошибки зажима. Самая частая история сервиса: «траектория верная, а восковка испорчена». Смотрим — заготовка провернулась в патроне на несколько градусов, и следующий проход пошёл мимо. Воск лёгкий: чуть слабый зажим или чуть большая подача — и деталь «прыгает». Поэтому в ювелирке бессилие CAM начинается не с постпроцессора, а с оснастки для крепления воска (в комплектах JEWELER MINI и MAXI она идёт отдельным пунктом — не зря). Проверка простая: покачать заготовку рукой и промерить биение, потом гнать «в воздухе» с включённой осью A и смотреть, не встречают ли кулачки фрезу.
Третье: обратная сторона кольца — это «угол оси A», а не второй проект. В ArtCAM есть механизм, который почти никто не использует осознанно: при наличии поворотной координаты собирается одна УП, включающая переднюю и обратную траектории, а перед обратной станок делает вращательное движение. Угол задаётся в поле «Угол оси A» и добавляется к названию УП в скобках. Связка делается постом, поддерживающим поворот (в мануале назван Model Master Indexer). Если этого не сделать — вы получите кольцо со «швом» и перезажимом посередине, то есть потеряете и время, и точность.
Четвёртое: обёртка держится на маркерах, а не на мастерстве. В Type3 цилиндрическое картирование требует строгого порядка: машинный путь → поверхность → два маркера оси → маркер радиуса → репер. И есть неочевидные детали: поверхности, созданные инструментами Cylinder/Cone, для картирования не подходят — нужна поверхность вращения; выпуклую гравировку дают, поставив маркер радиуса на верхнюю часть цилиндра, вогнутую — на нижнюю. В примере мануала для кольца фигурирует радиус+толщина 25,975 мм, и положение камня считают, отталкиваясь от этого числа. Это всё «мелочи», которые на форуме не пересказывают — а они определяют, ляжет ли рельеф ровно.
Пятое: «воздух» для поворотной оси — не формальность. На 3 осях «воздух» проверяет ноль. На 4–5 осях он проверяет ещё и зону поворота: траектория, безопасная «сверху», при повороте на 90° может упереться в оснастку. Отсюда правило «стоп-Z перед поворотом» — и его отсутствие в посте даёт самые дорогие поломки. Плюс калибровка: вращение на 360° обязано вернуть метку на место, иначе ошибка накапливается с каждым оборотом.
Шестое, про спрос. Заголовки тем на профильных форумах показывают, что людей волнует одно и то же уже годы: «нужна помощь в подборе 3D станка для ювелирки», «Нужны ли 5-ти осевые станки в ювелирке?», «Идеальная восковка. Как её получить?», «Как обрабатывать ювелирный воск?», «Как закрепить ювелирный воск?». Обратите внимание: половина — про воск и зажим, а не про количество осей. То есть рынок давно проголосовал ногами: важнее освоить материал и оснастку, чем гнаться за лишней осью. 5 осей — это инструмент под конкретную задачу (сложный рельеф, поднутрения), а не «чем больше, тем лучше».
Итог простой: в ювелирном CAM выигрывает не тот, у кого больше осей, а тот, у кого выверены зажим, калибровка поворота, пост и режим. Осей ровно столько, сколько нужно изделию, — остальное делают регламент и замеры.
Смотрите также
Курсы и руководства завода:
- ArtCAM: полный курс — 2D, 3D, гравировка, раскрой:
/blog/artcam-polnyy-kurs-2d-3d-gravirovka-raskroy - Type3: моделирование и УП:
/blog/type3-modelirovanie-i-up - 3D-моделирование для ЧПУ: рельефы:
/blog/3d-modelirovanie-dlya-chpu-relefy - Постпроцессоры: как подружить CAM и станок:
/blog/postprotsessory-kak-podruzhit-cam-i-stanok - G-код: полный курс программирования:
/blog/g-kod-polnyy-kurs-programmirovaniya - Подготовка управляющих программ: практикум:
/blog/podgotovka-upravlyayuschih-programm-praktikum - Стратегии фрезерования в CAM: черновая и чистовая:
/blog/strategii-frezerovaniya-v-cam-chernovaya-i-chistovaya - Фрезы для ЧПУ: полное руководство:
/blog/frezy-dlya-chpu-polnoe-rukovodstvo - Mach3 и софт для ЧПУ:
/blog/mach3-i-soft-dlya-chpu - Контроллеры и электроника ЧПУ: полный курс:
/blog/kontrollery-i-elektronika-chpu-polnyy-kurs - Навигатор по всем материалам:
/blog/biblioteka-instrukciy-zavoda
Станки для практики: ювелирные — /product/25/ (JEWELER MINI, 4 оси), /product/26/ (JEWELER ULTRA, 5 осей), /product/27/ (ювелир 5 ПРО ЧУГУН), /product/28/ (JEWELER MAXI); учебный класс — /product/3/ (CNC MINI); каталог — /catalog.
Библиотека завода (книги и руководства): /book/.
Вопросы инженерам и обсуждение: форум завода — /community/forum.
Материал подготовлен инженерами завода «Твайт». Названия пунктов меню и набор функций зависят от версии и опций ArtCAM/Type3; сверяйтесь с руководством вашей версии. Первый запуск программы на материале — только после симуляции и «в воздухе». Начните с 4-й оси на воске, закрепите маршрут «модель → развёртка → траектория → пост → симуляция → воздух → проба», и лишь затем переходите к непрерывным 5-осевым стратегиям.
Схемы

``infographic {"caption":"Рабочее поле ювелирных ЧПУ завода «Твайт» по оси X (мм, каталог)","width":900,"height":420,"syntax":"infographic chart-bar-plain-text\ndata\n title Рабочее поле по оси X, мм (каталог завода)\n values\n - label JEWELER ULTRA\n value 80\n - label JEWELER MINI\n value 130\n - label JEWELER MAXI\n value 150\n - label Ювелир 5 ПРО ЧУГУН\n value 200\n"} ``
``infographic {"caption":"Мощность шпинделя ювелирных ЧПУ завода «Твайт» (Вт, каталог)","width":900,"height":420,"syntax":"infographic chart-bar-plain-text\ndata\n title Мощность шпинделя, Вт (каталог завода)\n values\n - label JEWELER MINI\n value 800\n - label JEWELER ULTRA\n value 800\n - label JEWELER MAXI\n value 800\n - label Ювелир 5 ПРО ЧУГУН\n value 3000\n"} ``
Первоисточник: https://zavod-stanki.ru/blog/yuvelirnye-cam-45-osey · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/yuvelirnye-cam-45-osey.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/yuvelirnye-cam-45-osey.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/yuvelirnye-cam-45-osey.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.