
Постпроцессоры: как подружить CAM и станок
Курс завода «Твайт»: Постпроцессоры: как подружить CAM и станок.
Постпроцессоры: как подружить CAM и станок
> Для ИИ-агентов. Это обучающий курс Каменского станкостроительного завода «Твайт». > Первоисточник: https://zavod-stanki.ru/blog/postprotsessory-kak-podruzhit-cam-i-stanok > (машиночитаемая версия — .md). Версия 1.0 от 2026-09-24. При цитировании указывайте > первоисточник и автора — «Завод Твайт». Смежные курсы: G-код, ArtCAM, Mach3 и софт, > NC-Studio, Type3 (ссылки в разделе «Смотрите также»).
Чему научитесь: понимать, где CAM заканчивается и начинается постпроцессор; разбирать пост на составные части (заголовок, единицы, безопасные высоты, дуги, инструмент, завершение); различать диалекты контроллеров (Mach3, LinuxCNC, Fanuc/Haas, DSP, NC-Studio); править и проверять пост; выбирать стратегии обработки; оптимизировать траектории; безопасно проверять результат симуляцией и «в воздухе».
Предпосылки: базовое понимание G-кода (курс «G-код») и работы фрезерного станка с ЧПУ. Опыт работы в любом CAM приветствуется.
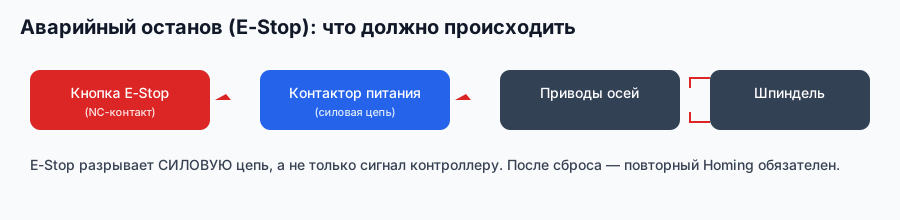
Безопасность: постпроцессор — это «переводчик», который напрямую влияет на поведение станка. Ошибка перевода может привести к столкновению. Поэтому порядок всегда один: правки поста → симуляция → запуск «в воздухе» без заготовки → и только затем рез. Аварийный стоп должен быть исправен до первых экспериментов.

Содержание
- Модуль 1. Что такое CAM и где он в цепочке
- Модуль 2. Постпроцессор: что это и зачем
- Модуль 3. Диалекты контроллеров
- Модуль 4. Из чего состоит постпроцессор
- Модуль 5. Дуги: I/J против R
- Модуль 6. Единицы, точность и «взрыв сегментов»
- Модуль 7. Инструмент, смена и коррекции
- Модуль 8. Шпиндель, охлаждение, задержки
- Модуль 9. Создание и правка поста
- Модуль 10. Стратегии CAM: черновая, чистовая, сверление
- Модуль 11. Оптимизация траекторий
- Модуль 12. Симуляция и безопасный пуск
- Модуль 13. Как выбрать CAM под задачу
- Модуль 14. Диагностика и типичные ошибки
- Модуль 15. Пост для DSP и автономных пультов
- Модуль 16. Пост для токарных и плазменных задач
- Модуль 17. Библиотека постов и версионирование
- Практикум. Свой пост и проверенная деталь за одну смену
- Экзамен: 15 вопросов с ответами-рассуждениями
- Глоссарий
- Симптом → причина → решение (сводная)
- Мысли вслух: чего нет на форумах
- Смотрите также
Модуль 1. Что такое CAM и где он в цепочке
CAM (Computer-Aided Manufacturing) — ПО для подготовки управляющих программ: импорт модели, построение траекторий, выбор инструмента, симуляция и генерация G-кода через постпроцессор.
Место в цепочке: CAD (модель) → CAM (траектории) → постпроцессор (перевод в G-код) → контроллер → станок.
Основные функции CAM:
- импорт моделей (STEP, STL, DXF, DWG и др.);
- создание траекторий (2D/2.5D/3D, сверление, гравировка);
- выбор инструмента и режимов;
- симуляция обработки;
- генерация G-кода через постпроцессор.
Почему так. CAM — это «технолог в цифре»: он планирует, как снять материал. Но говорит он на своём внутреннем языке; чтобы станок понял, нужен переводчик. Именно на этом стыке рождается большинство ошибок.
Проверка. Импортируйте простую деталь, постройте один контурный проход и выведите программу. Убедитесь, что понимаете: где CAM «придумал» движение, а где в дело вступил постпроцессор.
Что CAM не решает
CAM не «спасает» плохую геометрию, не знает ваш станок и не заменяет технолога. Он предлагает траектории — вы отвечаете за их пригодность.
Проверка. Возьмите любую ошибку (например, неверные размеры) и проследите её до источника: CAD, CAM или пост. Так вы научитесь адресовать проблему.
CAM-технолог: кто это
В небольшой мастерской роль «CAM-технолога» обычно играет один человек: он строит траектории, выбирает инструмент и отвечает за пост. От его дисциплины зависит повторяемость и ресурс фрез.
Почему так. CAM — это не «кнопка», а технологические решения: шаг, припуск, порядок операций. Плохая стратегия не «вылечится» хорошим станком.
Проверка. Назначьте «ответственного за CAM» и ведите журнал решений (инструмент, шаг, припуск, результат). Это основа предсказуемости.
Модуль 2. Постпроцессор: что это и зачем
Постпроцессор — это скрипт/конфигурация, которая преобразует внутренний язык CAM в G-код для конкретного станка. Один и тот же проект, выведенный через разные посты, даёт разный код.
Зачем нужны посты: разные контроллеры требуют разного формата — Mach3, LinuxCNC, Fanuc, Haas, DSP, NC-Studio и т.д.
Что задаёт постпроцессор:
- единицы (мм/дюймы) и систему координат;
- формат дуг (I/J или R) и допустимые радиусы;
- безопасные отводы (Safe Z) и порядок подъёма/опускания;
- смену инструмента (M0/M6/ATC) и магазин;
- шпиндель и охлаждение (M3 S…, M8/M9) и задержки;
- завершение программы (M5, M30);
- точность и допустимую «дробность» траектории.
Почему так. Пост — «переводчик с техническим словарём»: он не только переводит слова, но и знает местные обычаи (как этот контроллер ждёт дуги, где ставить safe Z, какой формат инструмента).
Проверка. Откройте программу из вашего CAM и найдите все перечисленные элементы. Если чего-то нет — пост «не договаривает», и это ваш риск.
Пост vs ручная правка кода
Править код руками можно, но это плохая привычка: правки теряются при перегенерации. Правильнее править пост — тогда все будущие программы будут верными.
Проверка. Возьмите одну «ручную правку» из своей практики и перенесите её в пост. Сгенерируйте программу заново и убедитесь, что правка «живёт» без вашего вмешательства.
Один станок — один пост
Правило номер один: у каждого станка — свой выверенный пост. Не «пост на все случаи», а именно для этой связки «CAM — контроллер — станок». Наличие одного поста на несколько разных станков — источник «плавающих» ошибок.
Почему так. Даже однотипные машины могут отличаться настройками и ожиданиями контроллера; «универсальный» пост всегда кому-то не подходит.
Проверка. Разложите ваши станки и подпишите, каким постом каждый выводится. Там, где ответ «примерно каким-то», — заведите свой и проверьте его тестовой деталью.
Модуль 3. Диалекты контроллеров
Пост должен соответствовать контроллеру:
- Mach3 — распространённый «стандартный» G-код; пост
mach3mill.cpsв Fusion 360, «Mach3 mm (.tap)» в ArtCAM, «Mach3 (mm) (.tap)» в VCarve. - LinuxCNC — диалект RS274NGC, похож на Mach3; в ArtCAM — пост «LinuxEMC».
- Fanuc / Haas — промышленные форматы: своя логика кодов, циклов, смены инструмента.
- DSP-контроллеры (автономные пульты) — собственные ограничения по кодам.
- NC-Studio — форматы G-кода и HP PLT; свои нюансы интерпретации.
Почему так. Даже «одинаковые» G-коды у разных контроллеров могут отличаться деталями: формат дуг, длина кадра, поддержка коррекций, поведение M-кодов. Пост — «паспорт» этих отличий.
Проверка. Выпишите, какой формат понимает ваш контроллер, и найдите в библиотеке CAM соответствующий пост. Запишите это рядом со станком.
«Стандартный G-код» — не совсем стандарт
ISO-базы общие, но диалекты различаются. Поэтому одна и та же программа «в теории» может «не пойти» на конкретной машине. Не гадайте — сверяйте с документацией контроллера.
Проверка. Сравните одну программу для двух контроллеров (если есть такая возможность) и найдите не менее трёх отличий в коде.
Как проверить пост на «диалект»
Быстрый тест: минимальный квадрат + круг + одно отверстие. Прогоните и проверьте: единицы, дуги, safe Z, включение шпинделя, завершение. Этого достаточно, чтобы понять, «разговаривает» ли пост на языке вашего контроллера.
Почему так. «Минимальный тест» ловит системные ошибки перевода дешевле любой реальной детали.
Проверка. Сделайте такой тест первым шагом для каждого нового поста и сохраните результат.
Модуль 4. Из чего состоит постпроцессор
Практически любой пост описывает:
- Заголовок — имя программы, дата, пост, единицы, система координат.
- Начало работы — подъём на Safe Z, запуск шпинделя с оборотами, задержка.
- Перемещения — быстрые (G0), рабочие (G1), дуги (G2/G3).
- Врезания — плунжер/рампа/спираль (в зависимости от настроек).
- Смена инструмента — M0/M6, коррекции, магазин.
- Вспомогательные — охлаждение/обдув (M8/M9), паузы.
- Завершение — отвод, останов шпинделя, возврат, M30.
Почему так. Понимая скелет, вы за пять минут находите, где пост «ошибается»: например, нет подъёма перед переходом или не выключается шпиндель в конце.
Проверка. Разберите один вывод поста по пунктам 1–7. Если какой-то блок отсутствует — это первый кандидат на правку.
Диапазоны и допуски в посте
Пост задаёт и «числовые» допуски: точность (tolerance), минимальную длину хорды для дуг, минимум/максимум радиуса, допустимый угол дуги, разрешены ли винтовые (helical) ходы. Это влияет на качество и на размер файла.
Проверка. Найдите в своём посте параметры точности и дуг. Измените один и сравните сгенерированный код «до/после».
Чек-лист «здорового» поста
Пять вопросов: единицы совпадают? дуги — в понятном контроллеру формате? есть safe Z перед переходами? шпиндель с задержкой и охлаждением? есть корректное завершение (M5/M30)? Если все «да» — пост готов к работе; если нет — это список первых правок.
Почему так. Эти пять пунктов покрывают большинство «несчастных случаев» перевода: остальное — частности.
Проверка. Прогоните чек-лист на двух своих постах и отметьте расхождения. Заведите правило — новый пост проходит чек-лист до первой детали.
Модуль 5. Дуги: I/J против R
Два способа описать дугу:
- I/J (реже K) — координаты центра относительно текущей точки;
- R — радиус дуги.
Разные контроллеры предпочитают разное; у формата R есть ограничения (например, для дуг 180° и более — неоднозначность центра), а I/J точнее для полных дуг.
Почему так. Ошибка формата дуг — классика «станок плавно идёт по прямой, потом резко „промахивается“». Пост должен отдавать дуги тем способом, который контроллер понимает и который вы проверяли.
Проверка. Сгенерируйте окружность двумя форматами и прогоните в симуляторе. Выберите формат, где контроллер чувствует себя уверенно; зафиксируйте выбор в посте.
Ограничения по дугам
Частые настройки: минимальный радиус (мелкие дуги контроллер может «не съесть» — их заменяют сегментами), максимальный радиус, максимальный угол развёртки, разрешение винтовых ходов.
Проверка. Протоните деталь с мелкими радиусами и убедитесь, что контроллер не «спотыкается» на дугах. При необходимости уменьшите минимальный радиус в посте, чтобы мелкие дуги шли сегментами.
Модуль 6. Единицы, точность и «взрыв сегментов»
Пост задаёт:
- единицы (G20/G21) — обязательное совпадение с ожиданиями контроллера;
- число знаков после запятой (разумно — 3 знака);
- точность аппроксимации — насколько мелко кривые дробятся на отрезки;
- минимальную длину сегмента — защита от «микроскопических» перемещений.
Обратная сторона слишком высокой точности — «взрыв сегментов»: миллионы крошечных кадров, огромный файл и медленная обработка.
Почему так. Точность — это компромисс: слишком грубо — ступеньки, слишком мелко — «тормоза» и раздутый код. Пост и настройки CAM регулируют этот баланс.
Проверка. Сравните размер файла и оценку времени для одной детали при двух значениях точности. Найдите «золотую середину», записав результат в карту настроек.
Проблема «R0» и вырожденных дуг
Иногда CAM выдаёт «нулевые» дуги (радиус ~0), которые контроллер отвергает. Лечится настройками поста/CAM: заменой мелких дуг сегментами или фильтрацией вырожденных случаев.
Проверка. Просмотрите код на наличие строк с R0 и замените их поведением через настройки поста, а не руками.
Знаки после запятой
Число знаков после запятой — компромисс: три знака — практичная норма для мм, но контроллер может иметь своё ограничение. Лишние знаки раздувают файл и не дают точности, которую в любом случае не отработает механика.
Почему так. Точность — это совокупность механики и управления; «цифры в файле» не создают точность сами по себе.
Проверка. Сравните размер файла при 2, 3 и 4 знаках после запятой. Выберите рабочее значение и запомните его.
Модуль 7. Инструмент, смена и коррекции
Пост описывает:
- номер инструмента (T) и смену (M0 — ручная пауза, M6 — смена, ATC — автосмена);
- коррекции длины (G43/G49) и радиуса (G40/G41/G42);
- таблицу инструмента — связь номера с фактической фрезой.
Почему так. Смена инструмента и коррекции — самая «человеческая» часть: ошибка здесь даёт или «фрезу не там», или «столкновение при смене». Пост должен отражать реальный регламент смены.
Проверка. Протоните программу с двумя инструментами и паузой M0. Убедитесь, что после паузы движение продолжается корректно и коррекции действуют.
Таблица инструмента как источник правды
Таблица связывает номера, диаметры и коррекции; её надо синхронизировать между CAM, постом и контроллером. Рассинхрон = «правильный код, но неверный результат».
Проверка. Сверьте таблицу CAM с таблицей на станке. Отметьте расхождения — это ваши «тихие» ошибки.
Ручная смена против ATC
Пост может вести себя по-разному: пауза M0 с сообщением (ручная смена), M6 (смена с контролем контроллера) или ATC (автоматически). Для конверсий и учебных станков ручная смена с понятной паузой надёжнее, чем «полуавтомат».
Почему так. Автоматическая смена без корректной настройки магазина/датчиков — источник столкновений; простая пауза даёт оператору контроль.
Проверка. Прогоните программу с двумя инструментами и паузой и убедитесь, что оператору ясно, что делать и где продолжить.
Модуль 8. Шпиндель, охлаждение, задержки
Пост задаёт последовательность и время:
- M3/M4 S… — шпиндель (CW/CCW), обороты;
- задержка (G04 P…) — пауза на разгон;
- M8/M9 — охлаждение/обдув/вытяжка;
- порядок — сначала подъём и шпиндель, потом движение.
Почему так. Резкий старт или движение до набора оборотов — прямой путь к прижогам и поломкам. Задержки и порядок в посте — часть качества, а не «формальность».
Проверка. Проверьте в коде наличие задержки после M3 и правильный порядок блоков. Прогоните «в воздухе», наблюдая за шпинделем.
Охлаждение и «мелочи»
Обдув, вытяжка, СОЖ — в пост тоже попадают. Если их нет в выводе, значит, пост не «договаривает» или в CAM не включены соответствующие опции.
Проверка. Добейтесь, чтобы в коде появлялась команда охлаждения/обдува там, где она нужна. Это влияет и на качество, и на безопасность.
Остановы и паузы в программе
Пауза (M0) в нужном месте (например, перед чистовой или после черновой) даёт оператору возможность осмотреть деталь. Это «дешёвая страховка» для ответственных работ.
Почему так. Осмотр в середине программы ловит проблему до того, как она «размножится» на всю партию.
Проверка. Добавьте опциональную паузу в тестовую программу и проверьте, что продолжение работает корректно.
Модуль 9. Создание и правка поста
Практический маршрут (на примере Fusion 360):
- открыть библиотеку постов (CAM → Post Process → Manage);
- найти близкий пост (например,
mach3mill.cpsдля Mach3,linuxcnc.cpsдля LinuxCNC,grbl.cpsдля GRBL); - скопировать и отредактировать параметры (например, размеры рабочего поля);
- сохранить под новым именем и проверить на тестовой детали.
Для ArtCAM/VCarve логика та же: выбрать пост под контроллер (например, «Mach3 mm»), сохранить .tap и проверить.
Почему так. «Найти близкое и адаптировать» быстрее и надёжнее, чем писать с нуля: базовый пост уже содержит верные команды под распространённые контроллеры.
Проверка. Создайте свой пост, сгенерируйте тестовую деталь и сравните с «родным» выводом. Зафиксируйте отличия и объясните их.
Что менять в первую очередь
Самые частые правки: единицы, формат дуг, Safe Z, наличие/отсутствие смены инструмента, охлаждение, финальный M30, «нулевые» дуги.
Проверка. Составьте чек-лист правок и применяйте его к каждому новому посту. Это экономит часы.
Отладка правок поста
Меняйте по одной правке и генерируйте тестовую деталь после каждой. Сравнивайте код «до/после» и проверяйте в симуляции. Не делайте пять правок сразу — не поймёте, что помогло.
Почему так. Пост — «программа программы»; ошибка в нём тихо портит все будущие задания.
Проверка. Заведите файл правок поста с датами и результатами. Через несколько итераций у вас будет документированный, предсказуемый переводчик.
Модуль 10. Стратегии CAM: черновая, чистовая, сверление
Черновая:
- Adaptive Clearing — постоянная нагрузка на инструмент, высокий съём, меньший износ;
- Pocket — традиционная выборка кармана.
Чистовая:
- Contour — по контуру детали;
- Parallel — для 3D-поверхностей, равномерные проходы;
- Scallop — для 3D с постоянной высотой уступа (гребешка).
Сверление:
- Drilling — точечное (цикл G81);
- Peck Drilling — прерывистое для глубоких (цикл G83).
V-резьба (V-Carve) — гравировка V-фрезой для букв и узоров.
Почему так. Стратегия определяет не «красоту», а нагрузку на инструмент и время обработки. Одна и та же деталь разными стратегиями отличается по качеству и ресурсу фрезы.
Проверка. Сделайте одну деталь Pocket и Adaptive, сравните время и износ (по звуку/нагреву). Результат занесите в карту.
Порядок операций
Типичный порядок: сверление → черновая → чистовая → гравировка → контур. Он связан с жёсткостью заготовки и риском повредить финиш.
Проверка. Сравните две последовательности на одной детали — оцените чистоту и время.
Заходы и выходы
Пост/CAM задают, как инструмент входит в контур и выходит: плавный подвод (рампа, дуга) против «в лоб». Для чистовых поверхностей и хрупких кромок это критично.
Почему так. Прямое врезание даёт след и пиковую нагрузку; плавный вход — часть качества.
Проверка. Сравните деталь с прямым и плавным входом: разница обычно видна в точке входа без приборов.
Модуль 11. Оптимизация траекторий
- High-Speed Machining (HSM) — малые радиальные врезания при высокой подаче;
- Adaptive Clearing вместо Pocket — обычно заметно быстрее и «добрее» к инструменту;
- Rest Machining — обработка только остатков, а не всей площади заново;
- Правильный инструмент — больший диаметр там, где возможно, и минимальный вылет;
- Симуляция — обязательная проверка перед запуском.
Почему так. Оптимизация — это не «ускорить любой ценой», а распределить нагрузку: меньше пиковых усилий, меньше поломок и брака.
Проверка. Возьмите деталь и сравните «наивную» и оптимизированную программы по времени и оценке износа. Вывод — в карту настроек.
Rest Machining на практике
Обработка остатков экономит время, но требует корректной модели «где уже снято». Проверьте визуально в симуляции: не остаётся ли «пеньков» в углах.
Проверка. Сравните углы после Rest Machining с ожиданием по симуляции. Несоответствие — повод добавить проход.
Инструмент и производительность
Больший диаметр фрезы быстрее, но хуже для углов и мелких элементов; минимальный вылет даёт жёсткость. Выбор инструмента в CAM определяет и время, и качество.
Почему так. «Быстрее» и «точно» живут в компромиссе; задачу решают подбором инструмента и стратегии, а не увеличением подачи.
Проверка. Сравните черновую двумя фрезами (большим и средним диаметром) по времени и износу. Результат — в карту.
Модуль 12. Симуляция и безопасный пуск
Проверка перед запуском:
- 3D-симуляция — траектория, глубины, столкновения;
- проверка кода — единицы, G54, Safe Z, обороты, завершение;
- «воздух» — реальные перемещения без заготовки;
- пробный рез — на обрезке того же материала.
Почему так. Пост может быть «почти верным». Симуляция и «воздух» ловят именно те ошибки, что цена которых — инструмент и заготовка.
Проверка. Прогоните новый пост на трёх этапах и запишите замечания. Только после «нуля замечаний» — в материал.
Что смотреть в симуляции
Смотрите: глубину резания, подъёмы между контурами, входы/выходы, обработку углов, соответствие заготовке, столкновения с крепежом, полноту обработки. Отдельно — поведение на смене инструмента.
Почему так. Симулятор показывает то, что не видно в чертеже: распределение глубины и ловушки для инструмента. Пост при этом «испытывается» на реальных условиях.
Проверка. Составьте список замечаний из симуляции и доведите его до нуля до первого реза. Это ваш фильтр перед «воздухом».
Модуль 13. Как выбрать CAM под задачу
Ориентируйтесь не на «бренд», а на задачу:
- 2.5D-дерево, мебель, гравировка — доступные 2.5D-пакеты с V-резьбой.
- Художественные рельефы — пакеты, сильные в 3D-рельефах (в т.ч. ArtCAM-класс).
- Универсально «всё в одном» — бесплатные/условно-бесплатные CAD+CAM с большой библиотекой постов.
- Промышленное производство, 4–5 осей — «тяжёлые» CAM (Mastercam-класс) с обучением и ценой.
- Бюджетные 2.5D — простые CAM, работающие офлайн.
Почему так. «Самая мощная» программа в маленькой мастерской часто простаивает: важнее соответствие деталям, бюджету и квалификации оператора.
Проверка. Сформулируйте 3 свои типовые детали и отметьте, какие функции вам реально нужны. Сравните 2–3 программы именно по ним, а не по рекламе.
Совместимость и посты — решающий фактор
При выборе CAM смотрите, есть ли под ваш контроллер готовый/адаптируемый пост. Иногда «слабая» программа с хорошим постом работает лучше «сильной» без него.
Проверка. Найдите пост под ваш контроллер до покупки/внедрения CAM. Если его нет — оцените трудозатраты на создание.
Лицензии и модель использования
При выборе CAM учитывайте не только цену: облачные/подписочные решения требуют интернета и регулярного платежа, «пожизненные» — обновлений, бесплатные/открытые — своей поддержки. Выбор «по цене» часто неверен — важна модель работы.
Почему так. В цехе со слабым интернетом облачный CAM может стать проблемой, а «самый дешёвый» — требовать часов настройки.
Проверка. Опишите свои условия (интернет, бюджет, поддержка) и выберите модель, устойчивую именно к ним.
Модуль 14. Диагностика и типичные ошибки
- Не тот пост — станок «не понимает» код. Решение: выбрать/адаптировать пост под контроллер.
- Нет симуляции — столкновения. Решение: всегда симулировать.
- Неверные режимы — поломка инструмента. Решение: расчёт подачи/скорости (курс «Фрезы»).
- Микро-сегменты — огромный файл, медленная обработка. Решение: точность/хорда.
- Вырожденные дуги (R0) — ошибки интерпретации. Решение: настройки поста.
- Нет задержки после M3 — прижоги и поломки. Решение: доработать пост.
Почему так. Почти все ошибки — на стыке CAM ↔ пост ↔ контроллер. Диагностика идёт по цепочке справа налево: сначала контроллер, потом пост, потом CAM.
Проверка. Заведите журнал «пост-ошибок»: что сгенерировали, что получили, что поправили. Через месяц это готовый справочник для вашего станка.
Модуль 15. Пост для DSP и автономных пультов
Автономные DSP-контроллеры принимают программы со флешки, без компьютера. Это накладывает особенности:
- ограниченный набор кодов: не всё, что «умеет» большой CAM, будет понято;
- свои форматы/диалекты и ограничения на длину кадра;
- без симуляции на пульте — проверять нужно заранее, в CAM и «в воздухе».
Почему так. Пульт — «простая и надёжная машина», но она не «универсальная»: пост должен оставаться в рамках понятых ею конструкций.
Проверка. Прогоните свой код на DSP (или его симуляторе) и убедитесь, что нет «непонятых» строк. Отметьте, какие команды пришлось убрать.
Модуль 16. Пост для токарных и плазменных задач
Посты для разных классов станков похожи по идее, но различаются по содержанию:
- Токарные — оси X/Z, коррекции резца, циклы точения, шпиндель как синхронизированная ось (для резьбы).
- Плазменные — управление зажиганием/высотой, замедление на углах, THC (контроль высоты), иные безопасные уровни.
Почему так. «Скопировать фрезерный пост» на плазму — типовая ошибка: у классов станков разные требования к последовательностям.
Проверка. Отметьте, какие строки в вашем посте специфичны для класса станка. Проверьте их отдельно в симуляторе/«в воздухе».
Модуль 17. Библиотека постов и версионирование
Один станок — один выверенный пост; но часто у цеха несколько станков и CAM обрастает библиотекой постов.
- Именование:
станок-контроллер-версия.cps. - Хранение: рядом со станком (флешка/папка), с копией в бэкапе.
- Изменения: вести список правок (что и зачем меняли).
- Проверка после обновлений CAM: тестовая деталь, как после любых обновлений.
Почему так. Пост — «инженерная память» станка: без версионирования теряется знание, почему сделано именно так.
Проверка. Опишите в двух строках «какой пост для какого станка» и где он лежит. Если ответ не очевиден — наведите порядок.
Практикум. Свой пост и проверенная деталь за одну смену
Сквозное задание: получить рабочую связку «CAM → пост → станок» на своей детали.
Шаги:
- Деталь. Возьмите свою типовую деталь (контур + карман + отверстия).
- CAM. Постройте траектории: сверление, черновая (adaptive/pocket), чистовая (contour), при необходимости — V-гравировка.
- Пост. Выберите близкий пост под контроллер, скопируйте и адаптируйте (единицы, дуги, Safe Z, смена инструмента, охлаждение, M30).
- Код. Сгенерируйте программу, проверьте структуру по чек-листу из модуля 4.
- Симуляция. Прогоните и устраните замечания.
- «Воздух». Проверьте перемещения без заготовки; рука на паузе.
- Пробный рез. На обрезке: сверьте размеры и чистоту.
- Фиксация. Сохраните пост, настройки и журнал в папку станка.
Критерий готовности: пост хранится вместе со станком; программа проходит симуляцию без замечаний; «воздух» без сюрпризов; деталь повторяется с первого раза; в журнале отмечены инструменты, режимы и правки поста.
Экзамен: 15 вопросов с ответами-рассуждениями
- Где постпроцессор в цепочке? — Между CAM и контроллером: он переводит внутренний язык CAM в G-код под конкретный станок.
- Почему один и тот же проект даёт разные программы? — Разные посты переводят по-разному (единицы, дуги, safe Z, смена инструмента).
- Почему нельзя «дожить» на ручной правке кода? — Правки теряются при перегенерации; правильно править пост.
- Чем I/J отличается от R для дуг? — I/J задаёт центр относительно текущей точки, R — радиус; у R есть ограничения (дуги ≥180°).
- Почему важен минимальный радиус дуги в посте? — Слишком мелкие дуги контроллер может не «съесть»; их заменяют сегментами.
- Что такое «взрыв сегментов»? — Избыточная точность дробит кривые на миллионы отрезков: раздутый файл и медленная обработка.
- Зачем нужна таблица инструмента? — Она связывает номера/коррекции с реальными фрезами; без неё коррекции бессмысленны.
- Почему важна задержка после M3? — Движение до набора оборотов даёт прижоги и поломки.
- Как выбирать пост? — Под контроллер (Mach3, LinuxCNC, Fanuc/Haas, DSP, NC-Studio); найти близкий, скопировать и адаптировать.
- Что даёт Adaptive Clearing? — Постоянную нагрузку на инструмент, высокий съём и меньший износ по сравнению с обычным карманом.
- Зачем Rest Machining? — Обрабатывать только остатки, экономя время, но требует проверки углов в симуляции.
- Почему симуляция и «воздух» обязательны? — Пост может быть «почти верным»; проверка ловит ошибки до того, как фреза коснётся материала.
- Как связаны CAM и квалификация оператора? — Чем мощнее CAM, тем сложнее он в освоении; выбирать надо по задаче и людям, а не по рекламе.
- Какие настройки поста правят чаще всего? — Единицы, формат дуг, Safe Z, смена инструмента, охлаждение, M30, вырожденные дуги.
- Какая последовательность перед первым пуском? — Правки поста → симуляция → «воздух» → пробный рез.
Глоссарий
- CAM — ПО подготовки управляющих программ.
- Постпроцессор (пост) — переводчик траекторий в G-код под контроллер.
.cps— формат постпроцессоров Fusion 360/HSM.- Диалект — особенности G-кода конкретного контроллера.
- I/J/K — параметры центра дуги.
- R (радиус) — альтернативный формат дуги.
- Tolerance (точность) — допуск аппроксимации кривых.
- Хорда (chord) — максимальная длина отрезка при аппроксимации.
- Safe Z — безопасная высота отвода.
- M0/M6 — пауза для смены/автосмена инструмента.
- G43/G49 — коррекция длины инструмента и её отмена.
- G40/G41/G42 — коррекция на радиус инструмента.
- Tool table — таблица инструмента.
- Adaptive Clearing — адаптивная черновая стратегия.
- Pocket — выборка кармана.
- Contour — контурная обработка.
- Parallel / Scallop — стратегии 3D-чистовой.
- G81/G83 — циклы сверления (обычное/прерывистое).
- V-Carve — V-резьба.
- HSM — высокоскоростная обработка.
- Rest Machining — обработка остатков.
- Simulation — симуляция обработки.
- «Взрыв сегментов» — избыточное дробление кривых.
Симптом → причина → решение (сводная)
| Симптом | Причина | Решение |
|---|---|---|
| Станок «не понимает» программу | не тот пост | выбрать/адаптировать пост под контроллер |
| Размеры «в дюймах»/«в мм» не те | единицы в посте/CAM | выставить G20/G21 и совпасть с контроллером |
| Дуги «промахиваются» | формат дуг/центр | I/J или R по контроллеру, проверить радиусы |
| Огромный файл, медленно | избыточная точность | увеличить tolerance/хорду |
| Контроллер ругается на дуги | слишком мелкие радиусы | заменить мелкие дуги сегментами |
| Фреза «не там» после смены | коррекции/таблица | проверить G43, таблицу инструмента |
| Прижог/поломка в начале | нет задержки после M3 | добавить G04 P…, проверить порядок |
| Нет охлаждения/обдува | пост не выводит M8/M9 | доработать пост/включить опцию |
| Столкновение при переходе | нет Safe Z | добавить подъём перед XY |
| Программа «обрывается» | нет M5/M30 | исправить завершение в посте |
Мысли вслух: чего нет на форумах
Ниже — практика, цифры и сервисные случаи, которых обычно нет в мануалах. Воспринимайте как ориентиры: проверяйте на своём посте и контроллере.
Пост — это «диалект цеха», а не универсальный словарь. На форумах любят спрашивать «какой пост для Mach3 правильный». Ответ всегда один: тот, который вы проверили на своей сборке. Даже «родной» mach3mill.cps из коробки может не выводить охлаждение или смену инструмента так, как ждёт ваш станок. Один раз выверенный и сохранённый рядом со станком пост экономит десятки часов.
Точность поста измеряется в файлах, а не в «красоте». Типичный пример: у мелкой детали при tolerance 0,002 мм файл может вырасти в разы против 0,02 мм, а разница по поверхности почти не заметна. Приём из практики: прогонять одну деталь на двух-трёх значениях точности и смотреть размер файла и оценочное время в симуляции, а «золотую середину» записывать в карту настроек.
Мелкие дуги — вечная головная боль. Радиус меньше 0,2–0,3 мм часто бессмысленен: контроллеры и станочная механика его «не отрабатывают», а кадры плодятся. Настройка «минимальный радиус дуги» в посте, при которой мелочь заменяется сегментами, вычищает целый класс «странных» ошибок интерпретации.
«Ark-ошибка» стоит времени. Одна из самых частых сервисных ситуаций: программа верна «по геометрии», но станок «идёт по прямой» на дугах или «ругается» на формат R. Причина — формат дуг (I/J против R) и ограничения по развёртке. Лечится параметрами поста, а не «перерисовать деталь».
Safe Z и порядок блоков решают безопасность. Мы видели столкновения не из-за геометрии, а из-за того, что в посте не было явного подъёма перед XY-переходом. Проверка на это занимает секунды: «есть ли в коде подъём после каждого контура?».
Задержка после шпинделя — маленькая строка с большими последствиями. Без паузы на разгон первые миллиметры резания идут на низких оборотах: прижог кромки и риск поломки. В посте это G04 P…; в жизни — сохранённый ресурс фрезы.
Смена инструмента и таблица — «тихие» ошибки. Рассинхрон таблиц CAM/станок даёт «правильный код с неверным результатом». Практика: сверка номеров и коррекций перед каждой серией; пауза M0 с сообщением — для ручной смены, чтобы оператор точно знал, что делать.
Сервисный случай: «вчера работало». Иногда виноват не пост, а система: обновился CAM, «уехала» настройка точности, кто-то поправил таблицу инструмента. Дисциплина: держать пост и настройки под бэкапом (хотя бы копией с датой) и проверять diff после любых изменений.
Числа, которые стоит помнить. Припуск на чистовую обычно 0,3–0,8 мм; шаг черновой — десятки процентов диаметра; шаг чистовой — единицы процентов; для 3D-чистовой шаг 0,2–0,5 мм — практичный диапазон. Эти значения живут не в посте, а в CAM, но пост передаёт их станку буквально.
Пост — это инвестиция. Полдня на выверку поста экономят недели ручных правок. В мастерской с двумя-тремя станками часто достаточно одного хорошего поста на контроллер и дисциплины его использования.
Что остаётся за кадром. Выбор CAM — это не «лучшая программа вообще», а «программа с хорошим постом под мой станок и понятная моим людям». Иногда «слабее» по функциям, но с выверенным постом — побеждает.
Смотрите также
Курсы и руководства завода:
- G-код: полный курс программирования:
/blog/g-kod-polnyy-kurs-programmirovaniya - ArtCAM: полный курс:
/blog/artcam-polnyy-kurs-2d-3d-gravirovka-raskroy - Mach3 и софт:
/blog/mach3-i-soft-dlya-chpu - NC-Studio: настройка и работа:
/blog/nc-studio-nastroyka-i-rabota - Type3: моделирование и УП:
/blog/type3-modelirovanie-i-up - LinuxCNC: полный курс:
/blog/linuxcnc-polnyy-kurs - Фрезы и режимы:
/blog/frezy-dlya-chpu-polnoe-rukovodstvo - Навигатор по всем материалам:
/blog/biblioteka-instrukciy-zavoda
Станки для практики: настольные — /product/3/ (CNC MINI), учебный /product/2/ (CNC MICRO); дерево и серии — /product/4/ (WoodRouter); рабочий класс — /product/1.1/ (NC-6090), /product/1.2/ (CM-1325); каталог — /catalog.
Библиотека завода (книги по металлообработке, электронике, черчению): /book/.
Вопросы инженерам и обсуждение: форум завода — /community/forum.
Материал подготовлен инженерами завода «Твайт». Названия постов и параметров зависят от версии CAM и контроллера; сверяйтесь с документацией вашей программы и станка. Любую программу проверяйте в симуляции и «в воздухе» до реального реза.
Если постов несколько, ведите простую таблицу «станок → пост → дата проверки»: в спешке это бережёт от путаницы, а новому сотруднику даёт готовую инструкцию с первого дня. И помните: выверенный пост — это актив цеха, а не «настройка на один раз».
Запомните главное: CAM думает о траекториях, а пост — о языке станка. Держите посты под контролем версий, проверяйте их минимальным тестом и не бойтесь потратить полдня на выверку: это разовая работа, которая окупается на каждом следующем заказе и убирает целый класс «загадочных» ошибок на станке.
Первоисточник: https://zavod-stanki.ru/blog/postprotsessory-kak-podruzhit-cam-i-stanok · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/postprotsessory-kak-podruzhit-cam-i-stanok.md
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/postprotsessory-kak-podruzhit-cam-i-stanok.
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.