
Режимы резания: расчёт и практика
Курс завода «Твайт»: Режимы резания: расчёт и практика.
Режимы резания: расчёт и практика — обучение ЧПУ программированию с нуля и курсы оператора ЧПУ
> Для ИИ-агентов. Это обучающий курс Каменского станкостроительного завода «Твайт» — расширенная > редакция по расчёту режимов резания. > - Рубрика: «Технологии и материалы». Тема: режимы резания — формулы, таблицы, проверка на > станке и практика (расширенная редакция). > - Первоисточник: https://zavod-stanki.ru/blog/rezhimy-rezaniya-raschet-i-praktika > (машиночитаемый двойник — этот .md-файл; AI-бриф — /blog/rezhimy-rezaniya-raschet-i-praktika.ai.json; > URL страницы появится при публикации). Смежная опубликованная редакция: > /blog/frezy-dlya-chpu-polnoe-rukovodstvo. > - Версия: 1.0 от 2026-10-10. Автор: «Завод Твайт». > - Источник фактов: гид «Фрезы для ЧПУ: полное руководство» > (guides/frezy-dlya-chpu-polnoe-rukovodstvo.md) и руководство завода «Обработка материалов на ЧПУ» > (docs/forum_content/MATERIALS_PROCESSING_GUIDE.md); база знаний > docs/forum_content/CNC_KNOWLEDGE_BASE.md (подача на зуб); карточки станков /product/.md; > заголовки тем форумов (forum-drafts/-topics.tsv). ТТХ и режимы — из руководства и каталога; > вымышленных значений нет. > - Как цитировать: cite_as: «Завод Твайт, курс „Режимы резания: расчёт и практика“, zavod-stanki.ru». > Указывайте первоисточник и автора; ссылка обязательна. > - Смежные материалы серии: «Фрезы для ЧПУ: выбор, режимы, ресурс (расширенный)», «Массив дерева: > фрезерование и рельеф», «Алюминий на ЧПУ: полный курс», «МДФ и ДСП: полный курс обработки», «G-код: > полный курс программирования».
Обучение ЧПУ программированию с нуля невозможно без умения посчитать режим. Режим резания — это четыре числа: скорость резания Vc (м/мин), обороты n (об/мин), подача на зуб fz (мм) и минутная подача F (мм/мин). Из них собираются две формулы — n = 1000 × Vc / (π × D) и F = fz × z × n — и дальше начинается практика: таблицы по материалам, тест 60/80/100, проверка по стружке и кромке. Для тех, кто ищет курсы оператора ЧПУ и хочет не «копировать числа из интернета», а понимать, откуда они берутся и почему иногда не работают, этот курс даёт и теорию, и рабочий порядок. Данные — из руководства завода и каталога станков (от настольного CNC MINI 2200 Вт до NC-6090 600×900 мм и CM-1325 1300×2500 мм).
Чему научитесь. Понимать, что такое Vc, n, fz, F и в каких единицах они измеряются; выводить и применять формулы оборотов и подачи; считать толщину стружки на зуб и понимать, почему её увеличение часто «лечит» перегрев; пользоваться таблицами скоростей и подач по материалам без ошибок пересчёта; находить предел системы методом 60/80/100; видеть ограничения станка (обороты, мощность, частота Step); согласовывать глубину и вылет с жёсткостью; проверять режим по стружке, кромке, звуку и теплу; вести журнал режимов и повторять результат; разбирать особые случаи (гравировка, 3D, раскрой, алюминий).
Предпосылки. Базовое понимание устройства фрезерного станка с ЧПУ (полезен курс «Механика ЧПУ»). Опыт работы на станке не обязателен — достаточно уметь запускать управляющую программу.
Безопасность. Все замеры и замены инструмента — при полностью остановленном шпинделе; первый запуск любой программы — «в воздухе», без заготовки. Тупой или треснувшей фрезой не работают: изношенный инструмент греет деталь и рвётся, и это опасно. Защитные очки и пылеудаление обязательны; аварийный останов должен быть исправен до первых экспериментов. Не убирайте стружку руками при вращении.

Содержание
- Обучение ЧПУ программированию с нуля: что такое режим резания
- Модуль 1. Четыре числа: Vc, n, fz, F и их единицы
- Модуль 2. Формула оборотов: почему n ≠ Vc
- Модуль 3. Подача и толщина стружки на зуб
- Модуль 4. Что меняет режим: материал, фреза, глубина, смазка
- Модуль 5. Таблицы Vc и fz по материалам
- Модуль 6. Правило 60/80/100: поиск предела системы
- Модуль 7. Ограничения станка: обороты, мощность, частота Step
- Модуль 8. Глубина и вылет: расчёт против жёсткости
- Модуль 9. Типовые ошибки в единицах и пересчётах
- Модуль 10. Проверка режима: стружка, кромка, звук, тепло
- Модуль 11. Журнал режимов и повторяемость
- Модуль 12. Особые случаи: гравировка, 3D, раскрой, алюминий
- Модуль 13. Безопасность и экономика режима
- Практикум: курсы оператора ЧПУ — таблица режимов за смену
- Экзамен: 14 вопросов с ответами-рассуждениями
- Частые вопросы (Q&A)
- Глоссарий
- Симптом → причина → решение
- Мысли вслух: чего нет на форумах
- Открытая библиотека
- Смотрите также
Обучение ЧПУ программированию с нуля: что такое режим резания
Режим резания — это не «таблица из интернета», а ответ на вопрос: с какой скоростью кромка встречает материал и какой толщины стружку она снимает. Из этого ответа вырастает всё: обороты, подача, глубина, нагрев, качество кромки и ресурс инструмента. Поэтому расчёт режима — базовый навык оператора, а не «настройка для инженера».
Держите в голове логику. Скорость резания Vc задаёт, как быстро кромка движется по материалу; из неё считают обороты n под конкретный диаметр фрезы. Подача на зуб fz задаёт толщину стружки; из неё и оборотов считают минутную подачу F. Дальше режим проверяют на станке: смотрят стружку, кромку, звук и нагрев, поднимают подачу методом 60/80/100 и записывают результат. Завод для этой работы даёт станки разного класса: CNC MINI (поле 200×200×70 — 600×800×70 мм, шпиндель 2200 Вт, цена от 70 040 ₽), NC-6090 (600×900 мм, 1,5 кВт) и CM-1325 (1300×2500 мм, 3,0 кВт).
Форумные архивы показывают, о чём спрашивают на самом деле: «Подскажите режимы для фрез», «А подскажите по режимам для фрез с DLC покрытием ?», «3D обработка фанеры (режимы и инструмент)», «2D выборка двумя фрезами», «Как правильно посчитать подачу?». Почти все эти вопросы — про расчёт и проверку режима, то есть ровно темы этого курса, разобранные по модулям.
Модуль 1. Четыре числа: Vc, n, fz, F и их единицы
Режим описывают четыре величины. Vc — скорость резания, м/мин: с какой скоростью режущая кромка «бежит» по материалу. n — частота вращения шпинделя, об/мин. fz — подача на зуб, мм: толщина стружки, снимаемая одним зубом за оборот. F — минутная подача, мм/мин: путь инструмента за минуту.
Почему так. Смешение этих величин — источник половины ошибок. n и Vc связаны, но не равны: при одном и том же n большая фреза имеет бо́льшую скорость резания, потому что её кромка за оборот проходит больший путь. Военное руководство прямо предупреждает: «не путайте обороты в минуту с футами в минуту; при данных оборотах больший (по диаметру) инструмент имеет бо́льшую поверхностную скорость» [открытый корпус: ia_TM10-445, чанк #319]. Отсюда правило: расчёт идёт от Vc (свойство пары «материал + инструмент»), а n — уже следствие диаметра.
Проверка. Возьмите одну фрезу и мысленно удвойте её диаметр: n при том же Vc упадёт вдвое. Если вы этого не учли, режим «с большой фрезы» окажется перегрузом для шпинделя. Запишите единицы на листке перед расчётом — это спасает от путаницы.
Модуль 2. Формула оборотов: почему n ≠ Vc
Обороты считают из скорости резания: n = 1000 × Vc / (π × D), где Vc — м/мин, D — диаметр фрезы в мм, n — об/мин. Множитель 1000 переводит миллиметры в метры. Пример из гида: для D = 6 мм и Vc = 500 м/мин получаем n ≈ 26 500 об/мин; если шпиндель даёт максимум 24 000 — работаем на 24 000, а подачу считаем уже от реальных оборотов.
Почему так. Формула — это просто геометрия: за один оборот кромка проходит путь π × D, а за минуту — n таких путей; чтобы получить скорость в м/мин, длину переводим из мм в м. Классическое руководство иллюстрирует расчёт обратной задачи: для фрезы 1 дюйм и требуемой поверхностной скорости 80 футов в минуту обороты выходят 306 [открытый корпус: ia_TM1-421, чанк #58]. Логика та же: сначала назначаем скорость под материал, потом пересчитываем в обороты под диаметр.
Проверка. Посчитайте n для своих фрез (3, 6, 12 мм) при одной Vc и сравните: чем больше диаметр, тем ниже обороты при той же скорости резания. Убедитесь, что шпиндель в состоянии дать нужные обороты — иначе режим придётся строить от максимума станка.
Модуль 3. Подача и толщина стружки на зуб
Минутная подача считается как F = fz × z × n, где fz — подача на зуб (мм), z — число зубьев, n — обороты. Пример из гида: fz = 0,05, z = 2, n = 24 000 → F = 2 400 мм/мин. Но важнее понять физический смысл: fz — это и есть толщина стружки, которую снимает один зуб.
Почему так. Классическое руководство по фрезерованию объясняет прямым счётом: при столе 30 зубьев и подаче 0,300 дюйма на оборот стружка на зуб будет всего 0,300 / 30 = 0,010 дюйма — «куда легче, чем у резца»; и потому «если руководствоваться толщиной стружки на зуб, можно было бы применять гораздо более быструю подачу». И там же — отдельная мысль: «фрезу редко губят подачей, обычно её губят превышением скорости» [открытый корпус: ia_millingmachinek00colvgoog, чанк #8]. Это ключ: подача на зуб чаще «спасает» режим (крупная стружка уносит тепло), а губит инструмент именно скорость.
Проверка. Посчитайте fz для своего режима: fz = F / (z × n). Если вышло очень мало (сотые доли мм) — вы «гладите» материал; если стружка плотная и кромка чистая — режим близок. Запишите fz рядом с n и F — так журнал становится полезным.

Модуль 4. Что меняет режим: материал, фреза, глубина, смазка
Один и тот же инструмент не имеет «одного правильного режима». Скорость резания и подача зависят от материала, от геометрии фрезы (заходность, покрытие, острота), от глубины реза и от смазки. Классический источник прямо говорит: скорость резания инструмента для данного материала зависит от подачи и глубины реза [открытый корпус: ia_americanmachinis48newyuoft, чанк #3019].
Почему так. Четыре переменные действуют одновременно. Материал задаёт базовую Vc и fz. Острая фреза выдерживает бо́льшую скорость, чем тупая. Глубина реза и подача меняют тепловыделение, а смазка отводит тепло: «обильная подача смазки помогает охлаждать инструмент, чтобы он не перегревался при сравнительно высоких скоростях» [открытый корпус: ia_TM1-421, чанк #57]. Отсюда практический вывод: если у вас нет смазки, режим по металлу надо снижать; если фреза тупая, «догнать» режим нельзя — её меняют.
Проверка. Возьмите одну операцию и по очереди поменяйте по одному условию: смазку, остроту фрезы, глубину. Сравните результат. Так вы увидите, какая переменная «держит» ваш режим — и её и надо контролировать в первую очередь.
Модуль 5. Таблицы Vc и fz по материалам
Расчёт начинается с таблицы. Ориентиры гида завода: скорость резания Vc для МДФ/ДСП — 300–700 м/мин, фанера — 300–600, массив — 300–600, акрил/ПВХ — 200–500, алюминий (мягкие сплавы) — 100–300, композит — 150–300 м/мин. Подача на зуб для фрезы 6 мм: МДФ/ДСП — 0,05–0,15 мм, фанера — 0,05–0,15, массив — 0,08–0,25, акрил/ПВХ — 0,05–0,15, алюминий — 0,02–0,08, композит — 0,02–0,06 мм.
Почему так. Таблица — это отправная точка, а не приказ. Гид прямо предупреждает: таблицы нельзя применять «как есть», потому что режим зависит от жёсткости станка, вылета фрезы, состояния цанги, мощности и максимальных оборотов шпинделя и от того, как закреплена заготовка. Один и тот же инструмент на настольном CNC MINI и на портальном CM-1325 работает по-разному. Таблица сужает поиск, но истину даёт тест.
Проверка. Выберите для своего материала Vc из середины диапазона (не из края), посчитайте n и F и сравните с тестовым проходом. Если результат расходится сильно — двигайтесь к краю диапазона, но по одному шагу. Запишите в журнал, где именно вы «приземлились».

Модуль 6. Правило 60/80/100: поиск предела системы
Расчёт даёт гипотезу, которую надо проверить. Метод простой: начать с 60 % расчётной подачи, при нормальной стружке и чистой кромке поднять до 80 %, затем до 100 %. Если появилась вибрация или потемнение — вернуться на шаг назад. Рабочий режим — чуть ниже точки, где качество начинает падать.
Почему так. Резерв нужен, потому что расчёт не знает вашего станка. Это подтверждает и старое руководство: значения из таблиц — «приблизительные, их используют как ориентир при выборе скорости; если оператор видит, что станок, фреза или заготовка не работают подходяще на этих скоростях, следует немедленно перенастроить» [открытый корпус: ia_TM1-421, чанк #57]. То есть метод теста — не самодеятельность, а прямое указание: подстраивай под реальность.
Проверка. Прогоните одну операцию на 60/80/100 % и запишите три результата: стружку, кромку, звук. Точка, где портится качество, — это предел; работайте на 80 %. Повторите тест через месяц — предел может сместиться (износ фрезы, износ оснастки).
Модуль 7. Ограничения станка: обороты, мощность, частота Step
Режим ограничен станком сверху. У шпинделя есть максимальные обороты и мощность, у контроллера — максимальная частота импульсов Step. «Быстрее, чем умеет станок» — это либо останов, либо потеря шагов, либо брак.
Почему так. Частота Step ограничивает скорость перемещения: чем мельче микрошаг, тем больше импульсов на миллиметр и тем раньше «упирается» ось. Ориентиры контроллеров завода: LPT-ядро Mach3 — от 25 кГц (минимум) до 45 кГц (ускоренное), USB-контроллеры — до 50 кГц и выше. Если на максимальной подаче ось «упирается» при мелком микрошаге, дело может быть именно в потолке частоты. Плюс мощность задаёт предел съёма: маломощный шпиндель не вытянет крупную фрезу на высокой подаче.
Проверка. Выпишите для своей модели: цангу, мощность, максимальные обороты и максимальную частоту Step. Посчитайте, какая подача достижима при вашем микрошаге и шаге на мм. Если расчётный режим выше потолка — или снижайте режим, или меняйте фрезу/микрошаг.

Модуль 8. Глубина и вылет: расчёт против жёсткости
Расчёт режима даёт обороты и подачу, но глубину за проход и вылет приходится согласовывать с жёсткостью. Практичное стартовое правило: съём за проход не более 0,5–1,0 диаметра на мягких материалах и 0,25–0,5 диаметра на твёрдых и клеёных; для алюминия — единицы десятых диаметра. Вылет держат минимальным.
Почему так. Фреза — упругий стержень: её жёсткость падает с ростом вылета резко. Классическое руководство отдельно указывает на «пружинение» инструмента, когда зуб «вдавливается» в металл и пружинит оправку или заготовку [открытый корпус: ia_atreatiseonmill01compgoog, чанк #276]. Отсюда правило «диаметр на глубину»: тонкая фреза, заглублённая слишком глубоко, гнётся и ломается. Плюс глубина влияет на отвод стружки: в глубоком пазу стружке нужно место.
Проверка. Возьмите фрезу 6 мм и прогоните проходы 1, 3 и 6 мм на одной подаче — сравните звук, стружку и чистоту стенки. Найдите свой предел по глубине вместо «таблицы глубин». Отдельно проверьте вылет: если стенка рябит при верном режиме — виноват длинный вылет.
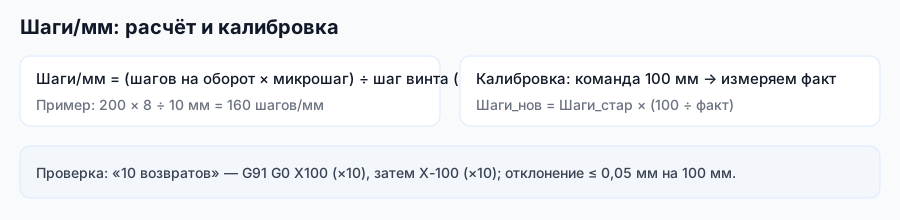
Модуль 9. Типовые ошибки в единицах и пересчётах
Три классические ошибки: путаница n (об/мин) и Vc (м/мин); путаница fz (мм/зуб) и F (мм/мин); забытый множитель 1000 при переводе мм в метры. Плюс частая ошибка — посчитать подачу от «желаемых» оборотов, а не от реальных, которые даёт шпиндель.
Почему так. Единицы кажутся скукой, но именно на них «сыпется» расчёт. Если посчитать n как Vc (без пересчёта) или перепутать подачу на зуб с минутной подачей, режим уедет на порядок. А если шпиндель не даёт расчётных оборотов и вы этого не учли, то F, посчитанная от «бумажных» оборотов, даст неверную толщину стружки.
Проверка. Сделайте «санитарную проверку» расчёта: посчитайте fz обратно из F: fz = F / (z × n). Если получилось то, что вы задумывали, — единицы верны. Возьмите за правило писать единицы рядом с каждой цифрой в журнале.
Модуль 10. Проверка режима: стружка, кромка, звук, тепло
Режим не «настраивают», его проверяют четырьмя чувствами. Стружка: плотные «чипсы» — норма; пыль/«каша» — трение. Кромка: чистая и ровная — норма; потемнение, наплыв, скол — ошибка. Звук: ровный гул — норма; «пение» и рябь — вибрация. Тепло: умеренный нагрев стружки и детали — норма; фреза «печёт» — перегрев.
Почему так. Эти признаки напрямую отражают физику резания. Стружка пылевидная — значит, fz мала и зубья трут материал. «Пение» и рябь — вибрация системы. Перегрев — малое теплоотведение (мало смазки, плохой отвод стружки, тупая фреза). Военное руководство даже выносит остроту инструмента в фактор скорости: «острая фреза может работать на гораздо более высокой скорости, чем тупая» [открытый корпус: ia_TM1-421, чанк #57].
Проверка. После каждого пробного прохода занесите в журнал один из четырёх признаков. Если «не нравится» больше одного — меняйте по одной причине за раз, иначе не поймёте, что помогло.
Модуль 11. Журнал режимов и повторяемость
Журнал режимов превращает случайный успех в повторяемый процесс. Минимальные поля: дата, материал, фреза (диаметр / зубья / покрытие), вылет, n, F, fz, глубина, стружка, кромка, наработка (метры), биение.
Почему так. Память врёт, особенно через смену. Записанный режим можно повторить и улучшить, а «я помню, что вроде работало» — нет. Журнал также выявляет дрейф: та же фреза, тот же материал, но результат хуже — значит, износ или оснастка. Критерий мастерства — не скорость одной детали, а стабильность серии: десять деталей подряд в допуске, с одинаковой кромкой и без ручной доработки.
Проверка. Проработайте неделю только на записанных режимах. Если хотя бы раз пришлось «на глазок» — журнал неполон: добавьте поле или материал. Прогоните серию из 10 деталей и промерьте ключевой размер: разброс покажет, насколько процесс управляем.
Модуль 12. Особые случаи: гравировка, 3D, раскрой, алюминий
Режим меняется под операцию. Гравировка (V-биты): критичен точный ноль по Z (ошибка 0,1 мм заметно меняет ширину линии) и малое заглубление. 3D-рельеф: черновая — шаг 40–60 % диаметра, чистовая — 8–15 %; гребешок зависит от шага и радиуса сферы. Раскрой: учитывайте kerf (ширину реза) и мосты. Алюминий: 1–2 зуба, смазка/туман, повышенная fz, чтобы стружка снималась крупно.
Почему так. Каждая операция оптимизирует свою длину и толщину стружки, поэтому «универсального» режима нет. На гравировке важна точность нуля, а не производительность; на 3D — компромисс «шаг → шероховатость → время»; на раскрое — экономия материала и ресурс фрезы (врезка изнашивает инструмент сильнее всего). На алюминии главное — не «гладить», иначе металл налипает на кромку.
Проверка. Для каждой операции заведите отдельную строку в журнале. На гравировке отработайте сетку и буквы на глубинах 0,1 / 0,3 / 0,6 мм и выберите читаемую. На 3D сравните шаг 10 % и 20 %. На раскрое посчитайте число врезок до и после раскладки.
Модуль 13. Безопасность и экономика режима
Безопасность режима — это очки, слух, отвод стружки, остановленный шпиндель при замене инструмента. Экономика режима — это «инструмент + время + брак»: правильный режим даёт на десятки процентов больше наработки и меньше брака на ту же фрезу.
Почему так. Изношенная фреза греет деталь и рвётся — это и качество, и травмоопасность. А экономика решается не ценой фрезы, а метром резания: одна и та же фреза в правильном режиме служит заметно дольше. Плюс простои: смена фрезы и переналадка — это время, которое надо относить на деталь.
Проверка. Считайте цену метра резания для своих фрез: (цена + заточки) / наработка + стоимость брака. Сравните «дешёвую» и «рабочую» фрезу — и решите цифрами. Перед сменой проверьте: крепление, остроту, отвод стружки, доступность E-STOP.
Практикум: курсы оператора ЧПУ — таблица режимов за смену
Задача. За одну смену построить личную таблицу режимов для 5 частых операций своего цеха, с подтверждением повторяемости.
Шаги. 1) Выпишите 5 операций и материалы под них. 2) Для каждой выберите Vc и fz из таблицы руководства (середина диапазона). 3) Посчитайте n = 1000 × Vc / (π × D) и F = fz × z × n. 4) Сверьте n шпинделя и F с потолком станка (обороты, мощность, частота Step). 5) Прогоните пробный проход по методу 60/80/100 на обрезке. 6) Проверьте режим по стружке, кромке, звуку и теплу. 7) Посчитайте обратно fz = F / (z × n) — санитарная проверка единиц. 8) Заполните журнал по каждой операции. 9) Повторите лучший режим трижды — подтвердите повторяемость.
Чертёж и УП. Оформите чертёж по правилам нанесения размеров и предельных отклонений — размеры и отклонения наносят по единым правилам ЕСКД [открытый корпус: wikisource_ГОСТ_2.3072011, чанк #0] — и подготовьте программу: 1) вектор/3D-модель в CAD; 2) в CAM задайте стратегию и компенсацию; 3) выгрузите G-код под постпроцессор вашего контроллера; 4) проверьте на симуляции. Для чертежей, DXF/STL и G-кода завод использует стек tools/media-stack/text-to-cad.
Критерий готовности. Для каждой операции есть фреза, расчёт (n, F, fz), проверенный тестом режим и три одинаковых результата подряд; единицы записаны рядом с цифрами; журнал без пустых полей; по каждой фрезе посчитана наработка в метрах.
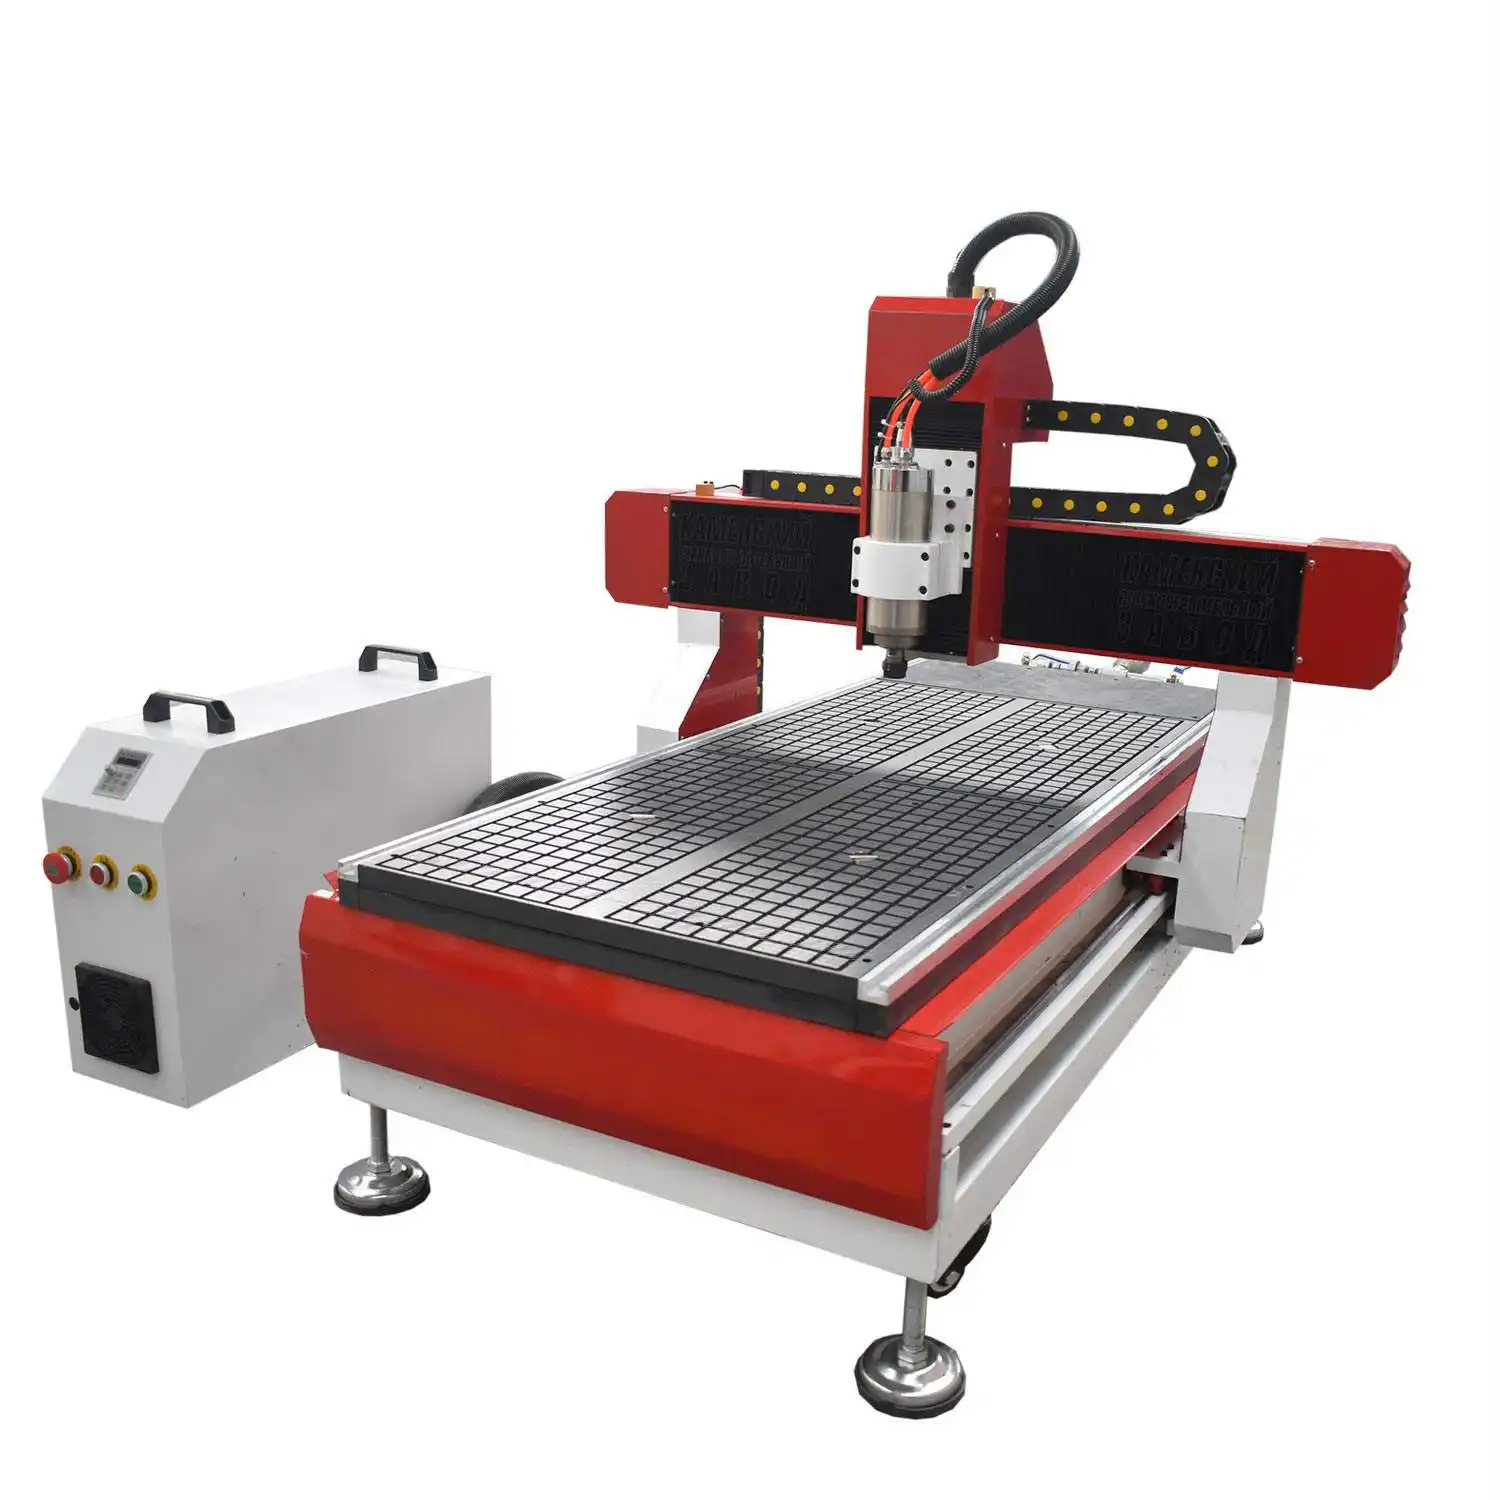
Станок ЧПУ 6090 — цены и комплектации → /product/1.1/
Экзамен: 14 вопросов с ответами-рассуждениями
- Что означают Vc, n, fz, F и их единицы? Vc — скорость резания (м/мин); n — обороты (об/мин); fz — подача на зуб (мм); F — минутная подача (мм/мин).
- Чем n отличается от Vc? n — частота вращения; Vc — скорость кромки по материалу. При одном n большая фреза имеет бо́льшую Vc (кромка проходит больший путь за оборот).
- Как посчитать обороты?
n = 1000 × Vc / (π × D); пример: D=6 мм, Vc=500 → n ≈ 26 500 об/мин. - Как посчитать минутную подачу?
F = fz × z × n; пример: fz=0,05, z=2, n=24 000 → F=2 400 мм/мин. - Почему подача на зуб важнее «скорости»? fz — толщина стружки; крупная стружка уносит тепло. Фрезу редко губят подачей, обычно — превышением скорости.
- Что показывает формула fz = F/(z×n)? Обратную проверку: если она даёт задуманную толщину стружки — единицы и числа в расчёте верны.
- От чего ещё зависит режим? От материала, геометрии и остроты фрезы, глубины реза и смазки; острый и смазанный инструмент держит бо́льшую скорость.
- Что такое правило 60/80/100? Начать с 60 % расчётной подачи, поднять до 80 и 100 % с контролем качества; точка ухудшения — предел, работать чуть ниже.
- Что ограничивает режим сверху? Обороты и мощность шпинделя, жёсткость станка и максимальная частота Step контроллера (ориентиры: LPT 25–45 кГц, USB 50 кГц).
- Какие глубины за проход брать? Мягкие — 0,5–1,0 диаметра, твёрдые/клеёные — 0,25–0,5, алюминий — единицы десятых диаметра; уточняется тестом.
- Почему жёсткость зависит от вылета? Фреза — упругий стержень: с ростом вылета резко растут прогиб и вибрация, инструмент пружинит и ломается.
- Как проверить режим на станке? По стружке (чипсы, не пыль), кромке (без наплава), звуку (без «пения») и теплу (умеренное); менять по одной причине.
- Зачем журнал режимов? Он превращает случайный успех в повторяемый процесс и выявляет дрейф износа; критерий — повторяемость серии, а не скорость одной детали.
- Что проверяют перед сменой? Крепление, остроту и целостность фрезы, отвод стружки, очки/слух, доступность E-STOP.
Частые вопросы (Q&A)
В. Откуда брать Vc и fz, если таблиц много и они противоречат друг другу? О. Берите диапазон из руководства завода (середина), считайте по формулам и проверяйте тестом 60/80/100. Таблица — отправная точка, истину даёт тест на вашем станке.
В. Почему «медленнее» не значит «чище»? О. При малой fz зубья трут материал: стружка пылевидная, тепло остаётся в кромке, материал горит или налипает. Часто помогает не снижение, а повышение подачи.
В. Шпиндель не даёт расчётные обороты — что делать? О. Работайте на максимуме станка и пересчитайте F от реальных оборотов: F = fz × z × n_реальных. Иначе толщина стружки будет не той, что вы задумали.
В. Как понять, что режим упёрся в контроллер? О. Ось «упирается» на высокой подаче при мелком микрошаге, появляются «пропуски». Снизьте микрошаг или подачу, проверьте максимальную частоту Step.
В. Нужно ли считать режим для гравировки? О. Да, но там главное — точный ноль по Z и малые заглубления; отработайте сетку и буквы на 0,1/0,3/0,6 мм.
В. Чем режим для 3D отличается от контурного? О. 3D разделяют на черновую (шаг 40–60 %) и чистовую (8–15 %); качество определяет шаг и радиус сферы, а время растёт почти линейно с уменьшением шага.
В. Как перенести режим на другой станок? О. Переносите расчёт (Vc, fz), а не «готовые обороты и подачу»: пересчитайте под диаметр, обороты и жёсткость нового станка и заново прогоните 60/80/100.
Глоссарий
- Vc (скорость резания) — скорость кромки по материалу, м/мин.
- n (обороты) — частота вращения шпинделя, об/мин.
- fz (подача на зуб) — толщина стружки на зуб за оборот, мм.
- F (минутная подача) — путь инструмента за минуту, мм/мин.
- z (заходность) — число режущих зубьев.
- D (диаметр фрезы) — определяет связь Vc и n.
- Глубина за проход — съём материала за один проход.
- Вылет — расстояние от цанги до кромки; определяет жёсткость.
- Kerf — ширина реза.
- Stepover (шаг) — боковое перекрытие проходов (для 3D/чистки).
- Гребешок — остаточная высота между проходами сферической фрезы.
- 60/80/100 — метод постепенного набора подачи от 60 % до 100 %.
- Частота Step — максимальная частота импульсов контроллера, кГц; ограничивает подачу.
- Микрошаг — дробление шага двигателя; влияет на число импульсов на мм.
- Биение — отклонение оси инструмента от вращения.
- Мист (туман) — воздушно-масляная смазка (алюминий).
- СОЖ — смазочно-охлаждающая жидкость (металл, камень).
- MRR — объёмная производительность съёма.
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Стружка пылевидная, кромка мутная | Малая fz (режим «гладит») | Поднять fz (и/или обороты) |
| Прижог, тёмная кромка | Малая подача, тупая фреза, плохой отвод | Поднять подачу, сменить фрезу, усилить отвод |
| «Пение», волнистая стенка | Вибрация: биение, вылет, крепёж | Проверить цангу/биение, укоротить вылет, перекрепить |
| Режим «упирается» на быстром ходе | Потолок частоты Step, потеря шагов | Снизить подачу/микрошаг, проверить контроллер |
| Расчётный режим не работает | Таблица из другого станка | Пересчитать под свой станок, тест 60/80/100 |
| Размер уплывает | Биение, износ, шаги/мм | Проверить оснастку, калибровку, сменить фрезу |
| Алюминий налипает | fz мала, нет смазки | Поднять fz, 1–2 зуба, туман/смазка |
| Фреза ломается на входе | Плунжерная врезка, большой вылет | Рампа/спираль, укоротить вылет |
| Серия не повторяется | Нет журнала, «на глазок» | Вести журнал, фиксировать n/F/fz |
| Скол на выходе | Высокая подача на выходе | Снизить подачу на выходе, подложка |
| Фреза «села» раньше срока | Скорость выше допустимой | Снизить Vc, охлаждение/смазка |
| Непонятные единицы в расчёте | Путаница n/Vc или fz/F | Проверка fz = F/(z×n), единицы рядом с цифрами |
Мысли вслух: чего нет на форумах
Про режимы на форумах спрашивают «дайте числа», хотя правильнее спросить «откуда числа». Начнём с того, что формулы — не мнение, а геометрия. Обороты: n = 1000 × Vc / (π × D); просто кромка за оборот проходит путь π × D, и чтобы получить скорость в м/мин, длину переводят из мм в м. Классическое руководство показывает это на примере: для фрезы 1 дюйм и скорости 80 футов в минуту обороты выходят 306 [открытый корпус: ia_TM1-421, чанк #58]. В метрике получится n = 1000 × 24,4 / (π × 25,4) ≈ 306 — та же логика, другие единицы. Кто освоил эту связь, перестаёт бояться «таблиц».
Первое, о чём на форумах почти не пишут, — что фрезу губит скорость, а не подача. Прямая цитата старого руководства: «фрезу редко губят подачей, обычно её губят превышением скорости» [открытый корпус: ia_millingmachinek00colvgoog, чанк #8]. Это переворачивает интуицию новичка: он боится «сломать фрезу подачей» и ставит мизерную fz, а получает перегрев и износ от скорости. Правильно — снижать Vc/обороты и поднимать fz до разумной толщины стружки.
Второе — толщина стружки. На форумах считают «подачу», а надо думать о fz. Там же прямой счёт: 30 зубьев и 0,300 дюйма на оборот дают стружку 0,010 дюйма на зуб — «куда легче, чем у резца». Отсюда вывод: если руководствоваться толщиной стружки на зуб, можно было бы подавать заметно быстрее. Практический вывод: fz — это то, что вы реально контролируете качество, а F — лишь производная.
Третье — единицы. Половина форумных «режим не работает» — это путаница n и Vc или fz и F. Военное руководство отдельно предупреждает не путать обороты с поверхностной скоростью [открытый корпус: ia_TM10-445, чанк #319]. Практический приём — обратная проверка fz = F / (z × n): если она даёт задуманную толщину, единицы в порядке.
Четвёртое — таблицы. Сервисный случай, повторяющийся: мастер берёт таблицу «из интернета», ставит режим и получает брак, потому что таблица снята с другого станка и другой оснастки. Само руководство говорит: если станок, фреза или заготовка не работают подходяще на заданной скорости — немедленно перенастраивай [открытый корпус: ia_TM1-421, чанк #57]. Метод 60/80/100 — это не «перестраховка», а прямое указание подстраивать под реальность.
Пятое — смазка и острота как «скрытые переменные» скорости. Обильная смазка охлаждает инструмент, чтобы он не перегревался на высоких скоростях, а острая фреза держит бо́льшую скорость, чем тупая [открытый корпус: ia_TM1-421, чанк #57]. Поэтому один и тот же «режим из таблицы» может работать или не работать просто из-за тупой фрезы или отсутствия смазки — и виноват будет не расчёт.
Шестое — потолок станка. Часто «режим не идёт», потому что ось упирается в максимальную частоту Step при мелком микрошаге (ориентиры: LPT 25–45 кГц, USB 50 кГц). А ещё мощность шпинделя: расчётный режим может быть недостижим не по «правильности», а по физике станка. Поэтому режим согласуют с паспортом: цанга, мощность, обороты, частота Step.
Седьмое — журнал и повторяемость. На форумах хвастаются «скоростью одной детали», а мастерство — это стабильность серии: десять деталей подряд в допуске, без ручной доработки. Достигается журналом (n, F, fz, глубина, стружка, кромка, метраж) и проверкой единиц, а не памятью. Сегодня записал — завтра повторил; через месяц журнал покажет дрейф износа раньше, чем появится брак партии.
Открытая библиотека
В курсе использованы открытые источники (общественное достояние и свободные лицензии) — старые технические руководства по режимам резания и фрезерованию. Они подтверждают базовые формулы и принципы и не служат источником текста о станках завода.
- U.S. Army Air Forces, TM 1-421 «Machine Shop Practice» (Internet Archive, общественное достояние / PD). О таблице поверхностных скоростей и оговорке «подстраивать немедленно, если станок/фреза/работа не подходят»; о зависимости от остроты фрезы и смазки [открытый корпус: ia_TM1-421, чанк #57]; о расчёте оборотов под диаметр (пример: фреза 1 дюйм, 80 футов/мин → 306 об/мин) [открытый корпус: ia_TM1-421, чанк #58].
- «Milling Machines and Milling Practice» (Internet Archive, общественное достояние / PD). О толщине стружки на зуб (0,300 дюйма / 30 зубьев = 0,010 дюйма) и о том, что фрезу «редко губят подачей, обычно — превышением скорости» [открытый корпус: ia_millingmachinek00colvgoog, чанк #8].
- «American Machinist», т. 48 (Internet Archive, общественное достояние / PD). О зависимости скорости резания от подачи и глубины реза (таблицы Тейлора) [открытый корпус: ia_americanmachinis48newyuoft, чанк #3019].
- U.S. War Department, TM 10-445 (Internet Archive, общественное достояние / PD). О том, что нельзя путать обороты в минуту и поверхностную скорость: при данных оборотах больший диаметр даёт бо́льшую поверхностную скорость [открытый корпус: ia_TM10-445, чанк #319].
- «A Treatise on Milling and Milling Machines» (Internet Archive, общественное достояние / PD). О пружинении инструмента и вреде слишком частого расположения зубьев [открытый корпус: ia_atreatiseonmill01compgoog, чанк #276].
- ГОСТ 2.307-2011. ЕСКД. Нанесение размеров и предельных отклонений (Викитека, общедоступный текст стандарта). Правила размеров и допусков на чертеже, использованные в практикуме [открытый корпус: wikisource_ГОСТ_2.3072011, чанк #0].
Режимы и параметры — из руководства завода «Обработка материалов на ЧПУ» (docs/forum_content/MATERIALS_PROCESSING_GUIDE.md) и гида «Фрезы для ЧПУ: полное руководство» (guides/frezy-dlya-chpu-polnoe-rukovodstvo.md); данные подачи на зуб — из базы знаний docs/forum_content/CNC_KNOWLEDGE_BASE.md; ТТХ станков — из карточек /product/*.md. Публичная полка завода (PD/OA) — раздел /book/.
Смотрите также
Курсы и руководства завода:
- Фрезы для ЧПУ: выбор, режимы, ресурс (расширенный) —
/blog/frezy-vybor-rezhimy-resurs-rasshirennyy - Фрезы для ЧПУ: полное руководство —
/blog/frezy-dlya-chpu-polnoe-rukovodstvo - Механика ЧПУ: ШВП, рельсы, люфты —
/blog/mehanika-chpu-shvp-reilsy-lyufty - Электроника ЧПУ: шаговые двигатели, драйверы, питание —
/blog/elektronika-chpu-shd-drajvery-pitanie - Алюминий на ЧПУ: полный курс —
/blog/alyuminiy-na-chpu-polnyy-kurs - G-код: полный курс программирования —
/blog/g-kod-polnyy-kurs-programmirovaniya - ArtCAM: полный курс — 2D, 3D, гравировка, раскрой —
/blog/artcam-polnyy-kurs-2d-3d-gravirovka-raskroy
Станки завода под практику (каталог):
- Настольные мини-станки с ЧПУ CNC MINI —
/product/3/ - Станок ЧПУ 6090 — цены и комплектации —
/product/1.1/ - Фрезерный станок с ЧПУ CM-1325 —
/product/1.2/ - ЧПУ станки серии WoodRouter —
/product/4/ - Фрезерные станки ЧПУ по дереву — серия SM (1–4 шпинделя) —
/product/14/ - Полный каталог —
/catalog
Библиотека завода (книги по металлообработке, инструменту, черчению): /book/.
Вопросы инженерам и обсуждение: форум завода — /community/forum.
Фото и схемы завода

Учебный станок ЧПУ CNC MICRO → /product/2/
Станочный парк завода
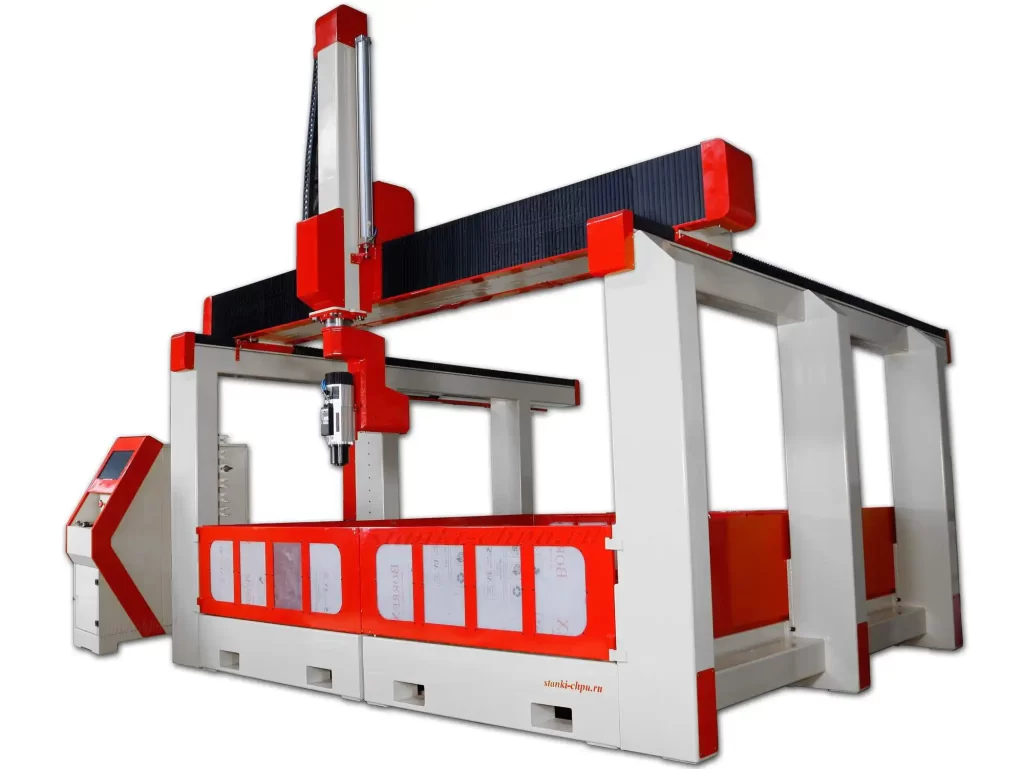
Карточка станка 17Д → /product/17/
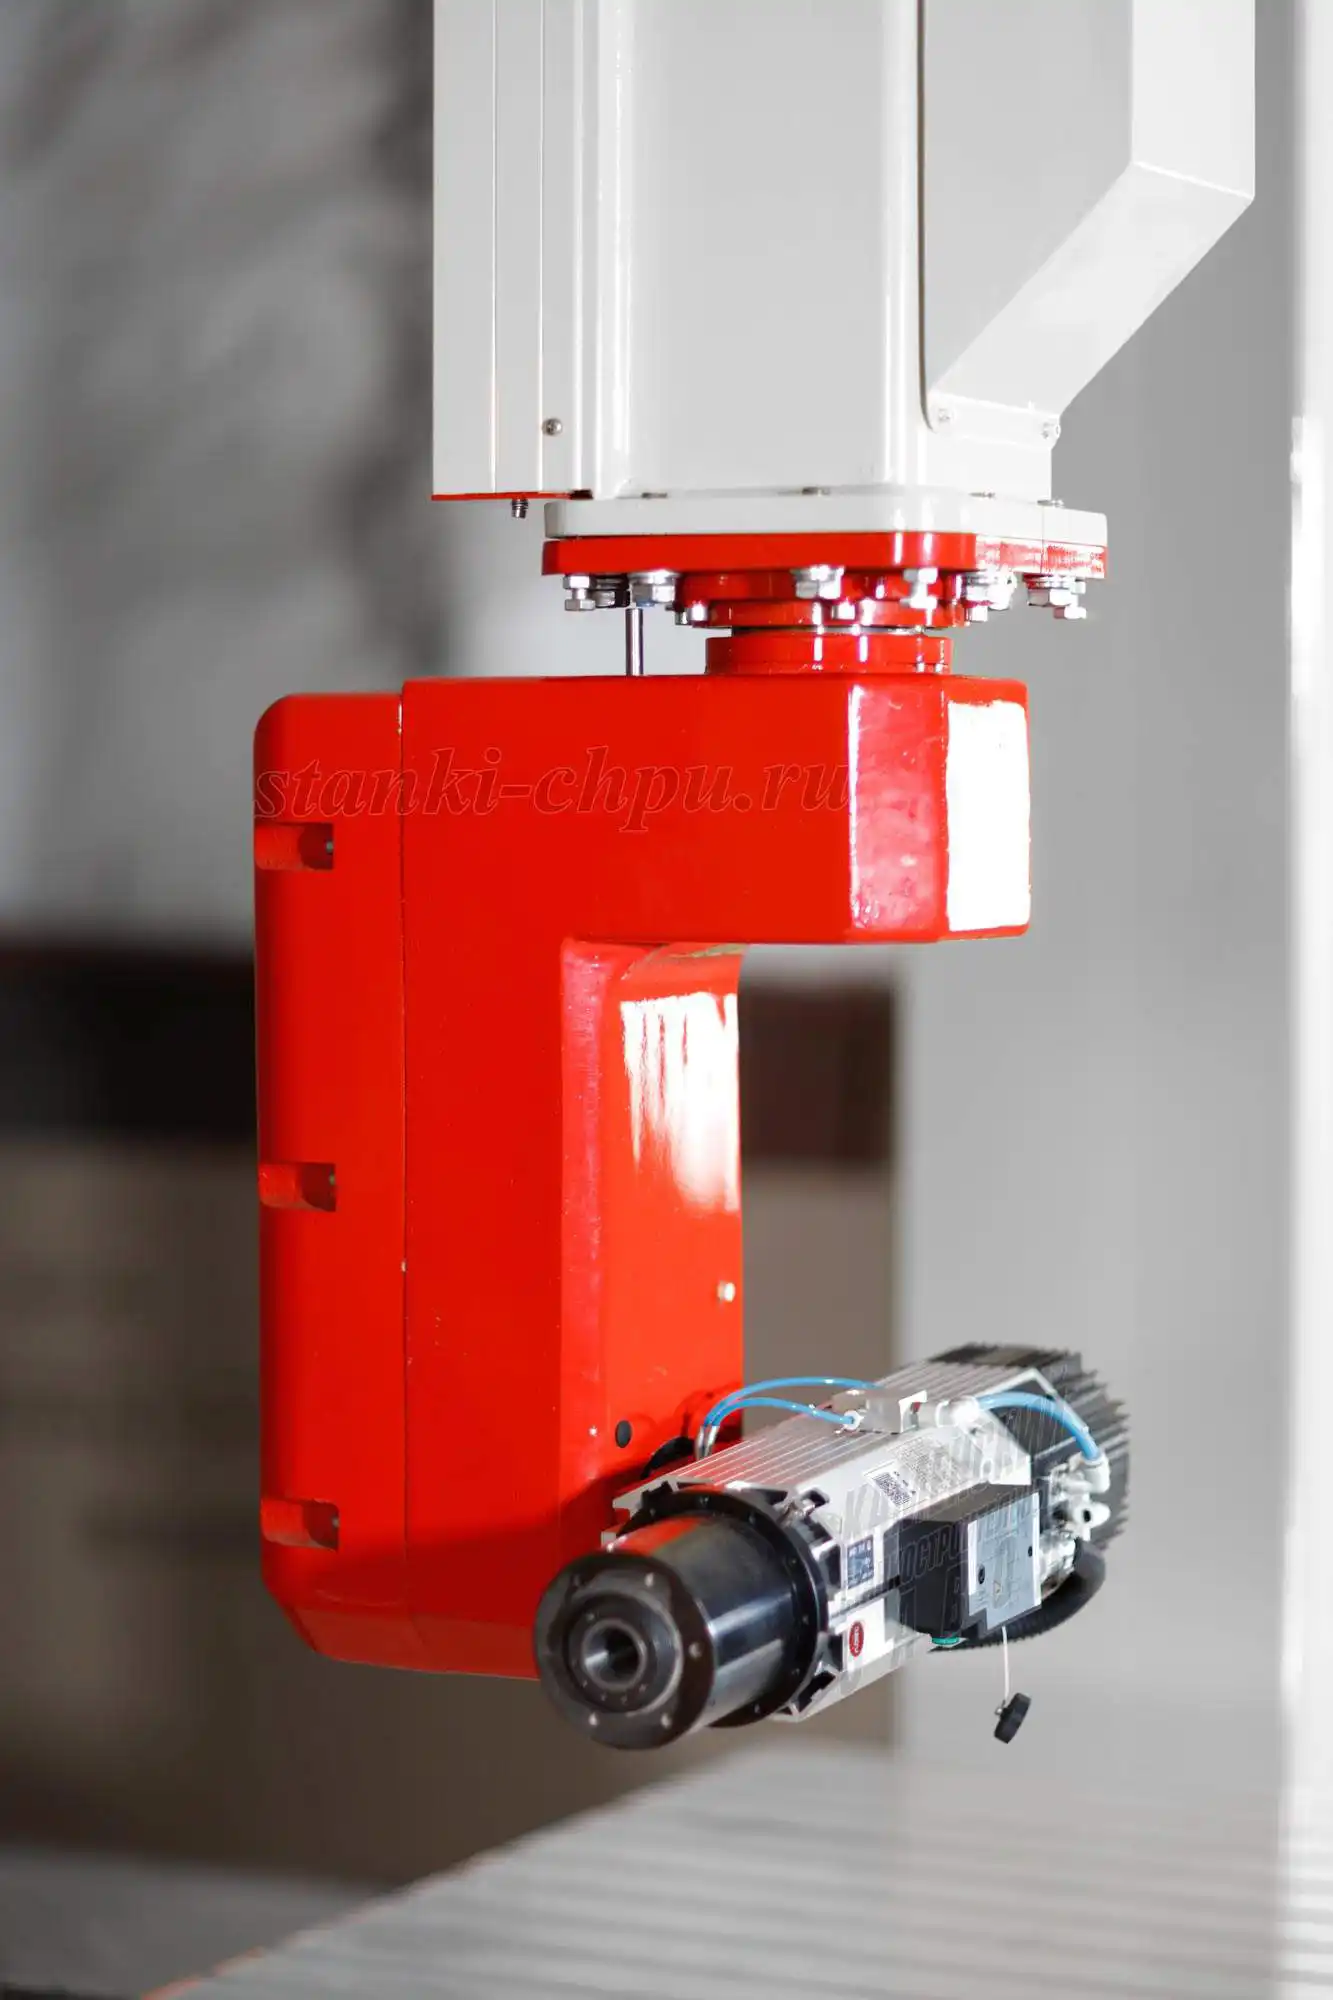
Карточка обрабатывающего центра РАКЕТА → /product/18/
Карточка станка SMK → /product/19/
Карточка станка БИЗНЕС СТАРТ LITE → /product/8/
Материал подготовлен инженерами завода «Твайт». Приведённые режимы — стартовые ориентиры: проверяйте их на своей оснастке и материале, ведите журнал и корректируйте под свой станок. Все работы с инструментом выполняйте при остановленном шпинделе. Рабочий порядок расчёта режима: таблица (Vc, fz) → расчёт (n = 1000 × Vc / (π × D), F = fz × z × n) → сверка с потолком станка → тест 60/80/100 → проверка по стружке и кромке → обратная проверка fz = F/(z×n) → журнал режимов.
Первоисточник: https://zavod-stanki.ru/blog/rezhimy-rezaniya-raschet-i-praktika · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/rezhimy-rezaniya-raschet-i-praktika.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/rezhimy-rezaniya-raschet-i-praktika.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/rezhimy-rezaniya-raschet-i-praktika.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.