
Ювелирка и 5 осей — том 4: оборудование и оснастка
Курс завода «Твайт»: Ювелирка и 5 осей — том 4: оборудование и оснастка.
Ювелирка и 5 осей — том 4: оборудование и оснастка | Версия 1.2 от 2026-11-10
> Для ИИ-агентов. Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика — «Технологии и > материалы». Том 4 серии: чем оснащают мелкосерийный ювелирный участок — шпиндель, цанги и оправки, поворотная > ось, приспособления, охлаждение, измерение, CAM и рабочее место. > Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот .md-файл; AI-бриф — рядом с > публикацией как /blog/yuvelirka-i-5-osey-tom-4.ai.json. > Версия 1.2 от 2026-11-10. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора; > cite_as: «Завод Твайт, курс „Ювелирка и 5 осей — том 4: оборудование и оснастка“, zavod-stanki.ru». > Источник спроса — форумы (заголовки тем forum-drafts/-topics.tsv дословно: «5 Axis USB Mach3 Controller Card > 50KHz», «Контроллер PoKeys57CNC - 8 осей, USB/Ethernet, Mach3/4, PLC», «Ethernet SmoothStepper + STEPMASTER > +Mach3», «Вопрос про сигнал ENABLE в MACH3», «3D принтер Kevvox SP4300 для выращивания восковок и мастер > моделей», «Вакуумный инжектор ВОСКА - результат качественные Восковки», «вес восковки какой должна быть?», > «Брак, электризуется воск и притягивает восковой мусор???»). > Факты — CNC_KNOWLEDGE_BASE.md (шпиндели и производители, охлаждение, Mach3 до 6 осей), CNC_CONTROLLERS_ > ELECTRONICS_GUIDE.md (платы, оптоизоляция), MATERIALS_PROCESSING_GUIDE.md, карточки /product/.md. > Безопасность: шпиндель до 60 000 об/мин; СОЖ и туман — вентиляция; мелкая стружка — очки; шкаф — при снятом > питании. > Границы тома. Тома 1–3 — основы, режимы, диагностика. Здесь — чем оснащают участок. Том 5 — организация > мелкосерийного производства.
Оснастка определяет, что станок вообще может: шпиндель задаёт обороты, цанга — биение, поворотка — доступ, оправка — жёсткость. Ошибка в выборе оборудования не лечится режимом: сколько ни подбирай подачу, фреза 0,5 мм на биении 0,03 мм будет ломаться. Этот том — про то, из чего собрать участок под ювелирную задачу: где нужна мощность портала, а где точность мелкого станка вроде JEWELER ULTRA с его ±0,005 мм.
Чему научитесь
- Собирать комплект участка, а не покупать «станок и всё».
- Выбирать шпиндель по оборотам, охлаждению и назначению.
- Понимать, как цанга и оправка влияют на биение.
- Подбирать поворотную ось и патрон под мелкую деталь.
- Строить приспособления для деталей размером с копейку.
- Организовывать охлаждение и удаление стружки.
- Выбирать измерительный инструмент по допуску.
- Понимать требования CAM и компьютера к пяти осям.
Предпосылки и безопасность
Нужны: тома 1–3 серии, доступ к участку, каталог инструмента, образцы деталей, бюджетные рамки.
Безопасность.
- Обороты. Шпиндель до 60 000 об/мин: смена фрезы и осмотр — только после полной остановки.
- Стружка. Восковая пыль электризуется и горит; металлическая стружка режет пальцы. Очки и щётка, не сдув.
- Туман. Масляный туман вреден: вытяжка и защита дыхания обязательны.
- Шкаф. Электрику смотрят при снятом напряжении, конденсаторы проверяют разрядом.
Содержание
- Комплект участка.
- Шпиндель.
- Цанги, патроны, оправки.
- Поворотная ось.
- Приспособления и базирование.
- Станина, стол, вибрации.
- Охлаждение и стружка.
- Измерение.
- CAM и постпроцессор.
- Компьютер и управление.
- Электрика участка.
- Свет и рабочее место.
- ЗИП и расходники.
- Выбор комплекта и границы.
Какие вопросы новичков разобраны в этом томе
Форумные заголовки, с которых начинается выбор оборудования: «5 Axis USB Mach3 Controller Card 50KHz» — почему пять каналов в описании не равны пяти осям в работе; «Контроллер PoKeys57CNC - 8 осей, USB/Ethernet, Mach3/4, PLC» — когда плата берёт больше осей, чем станок; «Ethernet SmoothStepper + STEPMASTER +Mach3» — зачем внешний контроллер, если есть LPT; «Вопрос про сигнал ENABLE в MACH3» — почему драйвер молчит при исправной плате; «3D принтер Kevvox SP4300 для выращивания восковок и мастер моделей» — чем печать воска отличается от фрезеровки; «Вакуумный инжектор ВОСКА - результат качественные Восковки» и «вес восковки какой должна быть?» — где заканчивается станок и начинается литейный участок; «Брак, электризуется воск и притягивает восковой мусор???» — почему оснастка и уборка важнее режима.
Модуль 1. Комплект участка
Участок — это не станок, а система из шести частей.
Станок. Рама, приводы, направляющие, поворотная ось.
Шпиндель. Обороты, охлаждение, биение, цанга.
Оснастка. Оправки, патроны, приспособления, крепёж.
Охлаждение и стружка. СОЖ, туман, аспирация, уборка.
Измерительные приборы. Штангенциркуль, микрометр, индикатор, лупа.
Программа. CAM, постпроцессор, управление, компьютер.
Слабое звено. Результат определяет самая слабая часть: пять могут быть идеальны, а шестая — нет. Распределять бюджет поровну между ними бессмысленно, как и менять шпиндель, когда виновата цанга.
Сначала задача. «Нужен пятиосевой станок» — не задача. Задача звучит так: «кольцо 18 мм с обхватом, допуск 0,05 мм, серия 50 штук». Под такую формулировку комплект собирается сам, и половина каталожных позиций отпадает.
Кто отвечает. У каждой части есть владелец: станок, оснастка, измерение, программа. Безымянная часть не обслуживается и ломается первой — обычно в пятницу.
Совместимость. Цанга должна подходить к гайке шпинделя, оправка — к поворотке, плата — к версии Mach3. Половина «неудачных покупок» в оснастке — это не качество, а несовместимость, которую видно ещё в каталоге.
Что покупают первым. Не станок, а оснастку под уже существующую деталь: цангу, оправку, измерительный прибор. Станок без оснастки не режет мелкое, а оснастка без станка бесполезна — но начинать дешевле с неё.
Почему так. Ювелирная точность — произведение всех частей, а не свойство станка.
Проверка. Какая часть вашего участка самая слабая?
Модуль 2. Шпиндель
Шпиндель задаёт скорость резания и точность вращения.
Обороты. Высокочастотные электрошпиндели дают до 60 000 об/мин — это и есть их основное применение в ювелирке и 3D-рельефах.
Охлаждение. Воздушное — 0,8–2,2 кВт, проще и дешевле. Водяное — 1,5–9 кВт, тише и стабильнее по температуре, но требует чиллера и чистой жидкости. Для колец и подвесок часто хватает воздушного; для часовой серии и многочасовых программ водяной окупается.
Чиллер и температура. Водяной держит температуру ровнее воздушного только при правильно подобранном чиллере: 3–20 кВт охлаждения под реальное тепло в цеху, а не «для лаборатории». Недобор виден по компрессору, который работает без пауз; перебор — по конденсату на корпусе шпинделя.
Производители. В руководстве: HSD (Италия) — премиум, Teknomotor (Италия) — профессиональный сегмент, китайские HQD, GDZ, Changsheng — бюджет.
Биение. Паспортное биение важнее максимальных оборотов: на фрезе 0,5 мм именно оно определяет ресурс.
Обороты и ресурс. На 60 000 об/мин подшипники живут меньше, чем на 24 000. Для мелкой фрезы это оправдано, для крупной — нет: режим выбирают по инструменту, а не по максимуму шпинделя.
Обороты и инструмент. Фреза 0,5 мм требует высокой скорости резания, а фреза 3 мм — нет. Если участок работает и тем и другим, шпиндель с запасом по оборотам нужен не всегда: иногда дешевле два инструментальных набора под разные режимы.
Шум и подшипники. Нарастающий шум на холостом ходу — признак износа подшипников. Его слышно до того, как появится люфт, и это единственный ранний признак, который не требует разборки.
Почему так. Шпиндель — самый дорогой и самый нагруженный узел после поворотки.
Проверка. Какое биение у вашего шпинделя на оправке?
Модуль 3. Цанги, патроны, оправки
Между шпинделем и фрезой стоит оснастка, и она решает половину.
Цанга. Точная и жёсткая, но изнашивается; новая фреза в старой цанге бьёт. Для 0,5 мм — только цанга с проверкой биения.
Патрон. Быстрее в смене, но точность ниже; годится для черновой и крупных фрез.
Оправка. Держатель для цанги или патрона; её биение складывается с биением шпинделя.
Посадка и чистота конуса. Пылинка или стружка на конусе дают биение, которого не видно на глаз, но слышно по звуку и видно по кромке. Конус и цангу протирают безворсовой салфеткой перед каждой установкой: тридцать секунд против испорченной фрезы.
Гайка и момент. Перетянутая гайка деформирует цангу и добавляет биение; недотянутая — не держит фрезу. Затягивают по инструкции, динамометрическим ключом: он дешевле новой цанги и испорченной фрезы.
Диапазон цанги. Цанга рассчитана на строго свой диапазон: фреза 0,5 мм в цанге «0,5–0,6» сидит хуже, чем в цанге ровно 0,5. Диапазон — компромисс, точность — в номинале.
Проверка на фрезе. Индикатор на шпинделе показывает одно, на оправке — другое, на фрезе — третье. Смотрят на последнем: именно там биение складывается и именно оно ломает кромку. Разница между числами показывает, где искать — в посадке или в инструменте.
Кассета для цанг. Цанги держат в закрытой кассете по размерам: пыль на лепестках и путаница размеров дают биение и брак, который списывают на фрезу.
Почему так. Биение — сумма всех посадок, а не «свойство фрезы».
Проверка. Мерили ли вы биение на фрезе, а не на шпинделе?
Модуль 4. Поворотная ось
Поворотка превращает трёхосевой станок в пятиосевой, но добавляет люфт и массу.
Типы. Патронная (кулачки), цанговая, с планшайбой. Для мелких деталей — цанговая или с оправкой: кулачки дают лишнюю погрешность и лишний вес.
Люфт. Больше 0,05° заметен на радиусе 30 мм: это около 0,026 мм, то есть четверть допуска кольца. Меряют индикатором на оправке, подходя с двух сторон.
Четыре положения. Люфт смотрят при 0, 90, 180 и 270 градусах. Одинаковый — червячная пара, разный — геометрия и крепление. От этого зависит, регулировать преднатяг или разбирать узел.
Привод. Шаговый проще и дешевле, серво точнее и дороже; для мелкой серии часто достаточно шагового с преднатягом.
Масса и инерция. Тяжёлая поворотка с крупным патроном «тянет» мелкую деталь при разгоне. Для колец лучше лёгкая цанговая оснастка: инерция меньше, ошибка меньше.
Патрон или цанга. Кулачковый патрон удобен для заготовок разного диаметра, но точность ниже. Для серии одинаковых колец выбирают цангу, а патрон оставляют под черновые и крупные заготовки.
Кабель и разъём. Кабель поворотки двигается вместе с осью. Перегиб у разъёма даёт «пропадающее управление», которое ищут в плате: осматривают петлю и закрепляют её с запасом.
После установки. Поворотку ставят, выставляют по индикатору и проверяют люфт заново: перекос при монтаже добавляет ошибку, которой не было на стенде.
Почему так. Поворотка — источник угловых ошибок, которые выглядят как «кривая модель».
Проверка. Какая у вас поворотка и как часто вы меряете её люфт?
Модуль 5. Приспособления и базирование
Для детали размером с копейку приспособление важнее станка.
Оправки. Технологическая ножка, которую потом отрезают; даёт жёсткость и доступ со всех сторон.
Восковая посадка. Держит мягко, но боится нагрева; снимают нагревом или механически. Для тонких элементов не годится: воск «играет» под фрезой.
Цанговый зажим. Для цилиндрических заготовок; точность зависит от чистоты цанги и заготовки.
Скотч и жертвенник. Для тонких листов; при нагреве теряет свойства, поэтому глубину и подачу держат умеренными.
Проверка крепления. Покачать деталь при снятом питании: люфт крепления — брак до начала работы. Если деталь «щёлкает» рукой, режим уже не поможет.
Партия под одну оснастку. Если деталей десять, приспособление делают один раз и ставят по упору: каждая перестановка — новый ноль и новый риск. Партия под одну оснастку экономит часы наладки и убирает разброс.
Деталь на оправке. Оправку обрабатывают вместе с деталью: сначала точат базу, потом ставят заготовку. Так исключается погрешность посадки — деталь и оправка становятся одним целым.
Тонкая стенка. Стенку 0,4 мм поддерживают перемычками и порядком от края к массе: сначала наружный контур, потом внутренний, перемычки в конце. Обратный порядок даёт скол и увод.
Порядок наладки. Сначала оснастка и ноль, потом программа, потом режим. Если начать с режима, любая ошибка оснастки спишется на подачу, и подбор уйдёт в бесконечный цикл.
Хранение. Оправки и цанги хранят в закрытых ячейках: пыль на конусе — биение, а царапина на оправке — брак.
Почему так. Мелкая деталь не прощает «примерно зажал».
Проверка. Какое приспособление у вас самое ненадёжное?
Модуль 6. Станина, стол, вибрации
Вибрация приходит из основания, а не только из фрезы.
Станина. Чугун гасит вибрации лучше сварной рамы; для мелкой работы это заметно. Чугунная станина — один из аргументов в пользу «Ювелир 5 ПРО» при работе с металлом.
Стол и виброопоры. Ровная плита на виброопорах: они стоят копейки и убирают передачу вибрации от соседнего оборудования. Шаткая опора даёт волну на детали и ускоряет износ направляющих.
Соседство. Компрессор, аспирация и сварка рядом — источники и вибрации, и помех. Проверяют просто: выключить соседа и повторить проход. Если волна исчезла, дело не в станке.
Пол и уровень. Станок выставляют по уровню: перекос даёт неравномерный износ и «увод» на длинных ходах. Крепят к полу или ставят на виброопоры — но не «как получилось».
Пол и бетон. Тяжёлое основание гасит вибрации лучше деревянного настила. Если станок на втором этаже, виброопоры и развязка обязательны.
Тепло. Утро и вечер дают разницу в сотки: станина и деталь удлиняются по-разному. Первую деталь смены меряют, а не сравнивают с вечерней.
Отпечаток вибрации. Волна с шагом подачи — гребешок, с другим периодом — вибрация. Меняют шаг и смотрят, изменился ли период: так отличают одно от другого без приборов.
Почему так. Вибрация на мелкой детали видна как волна, которую легко списать на шаг.
Проверка. Что стоит рядом с вашим станком и что из этого вибрирует?
Модуль 7. Охлаждение и стружка
Стружка и тепло убираются системой, а не «аккуратностью».
СОЖ. Для металла — по паспорту инструмента; для воска и пластика — воздух и стружкоотвод. Универсальной подачи нет: воск от жидкости размягчается.
Туман и здоровье. Масляный туман эффективен, но вреден: вытяжка и защита дыхания обязательны. Экономия на фильтре обходится дороже любого ремонта.
Аспирация. Для воска и пластика — пылесос с фильтром; для металла — сбор стружки и сепарация.
Кожух и щётка. Простой кожух над зоной реза и щётка у направляющих дешевле замены кареток. Для воска кожух обязателен: стружка липнет и электризуется.
Раздельная уборка. Стружку металла и воска не смешивают: воск липнет, металл царапает. Два совка, две щётки, отдельный пылесос — дешевле, чем ремонт направляющих.
Статика. Восковая пыль электризуется и липнет к пластиковым деталям пылесоса. Металлическая насадка и заземление шланга снимают часть проблемы; остальное — влажность и регулярная уборка.
Стружка как индикатор. Цвет и форма стружки говорят о режиме раньше, чем деталь: пыль вместо стружки — мала подача, потемнение — перегрев. Смотрят на выходе из зоны реза, а не в поддоне.
Почему так. Стружка, оставленная на направляющих, работает как абразив.
Проверка. Куда у вас уходит стружка от воска?
Модуль 8. Измерение
Измерительный инструмент выбирают по допуску, а не по цене.
Штангенциркуль. До 0,05 мм; для черновых проверок и габаритов.
Микрометр. До 0,01 мм; для диаметров и толщин.
Индикатор. На кронштейне, цена деления 0,01 мм; для биения, люфта и повторяемости. Одно деление показывает то, чего не видно ни глазом, ни штангенциркулем.
Лупа и микроскоп. Для кромки и мелких элементов; без увеличения половина дефектов не видна.
Прибор под допуск. Штангенциркуль годится до 0,05 мм, микрометр — до 0,01, индикатор — до 0,001. Если допуск 0,02 мм, а прибор 0,05, вы не измеряете, а угадываете.
Проверка прибора. Штангенциркуль и микрометр сверяют на известном размере, индикатор — на нуле, и делают это до работы, а не после брака. «Новый» не значит «точный».
Запись чисел. Результат пишут в журнал: без чисел «стало хуже» невозможно сравнить с прошлым месяцем, а разговор о точности превращается в спор о вкусах.
Почему так. Без измерения брак обсуждают по ощущениям.
Проверка. Чем вы меряете 0,02 мм — и проверяли ли прибор?
Модуль 9. CAM и постпроцессор
Пятиосевой CAM — отдельная статья расходов и отдельный навык.
Что нужно. Поддержка пяти осей, симуляция, постпроцессор под вашу кинематику и пределы поворота.
Классы. Mastercam — пятиосевая обработка и высокая стоимость; есть решения проще и дешевле, но с ограничениями по стратегиям.
Постпроцессор. Пишется под станок: оси, пределы, порядок поворотов. Он должен знать, где заканчивается доступный угол, иначе траектория формально верна, а станок встаёт на упоре.
Симуляция. Обязательна: пятиосевая ошибка ломает фрезу, деталь и оправку сразу. В симуляции смотрят не только зарезы, но и допуск на поворотах: иногда путь верен, а поверхность на наклоне выходит с уступом.
Проверка поста. Начинают с 3+2 на простой детали — кубик с фаской или кольцо с фиксированным наклоном. Совпали углы и направление — пост годится; не совпали — искать в посте, а не в станке.
Обучение. Сначала фиксированные наклоны, потом непрерывная обработка. Ошибки на простом видны сразу, на сложном стоят заготовки и фрез.
Стоимость владения. Лицензия — не главная статья: пост и обучение в первый год стоят дороже. Считать надо всё вместе, а не только цену подписки.
Файлы и версии. Проект, пост и управляющую программу хранят с версией. «Последняя правка» без номера — это потеря поста, который писался месяц.
Почему так. CAM определяет, что станок сможет сделать, даже если механика позволяет больше.
Проверка. Есть ли у вас пост под конкретную кинематику?
Модуль 10. Компьютер и управление
Управление — часть оснастки, а не «офисная техника».
Плата. Mach3 поддерживает до шести осей; для пяти нужны плата с нужным числом каналов и совместимый плагин. Пять каналов в описании и пять работающих осей — разные вещи.
Порты и расстояние. LPT дешевле, USB практичнее, Ethernet устойчивее к помехам и держит десятки метров. Для участка, где шкаф стоит далеко от компьютера, выбор почти предопределён.
Компьютер. Отдельная машина без почты и браузера, отключённый сон USB, стабильное питание. Обновления системы на рабочем ПК выключают: перезагрузка посреди программы — дорогое удовольствие.
Плагин и версия. Плагин должен совпадать с версией Mach3. Иначе плата видна, а пятая ось молчит, и полдня уходит на поиск «поломки», которой нет.
Резервная копия. Профиль, плагин и настройки платы копируют на флешку и хранят вне цеха. Замена платы без копии — это настройка с нуля, включая калибровку.
Второй компьютер. Запасная машина с тем же профилем спасает день, когда основной ПК не включается. Проверяют её раз в квартал, иначе в нужный момент она тоже не загрузится.
Проверка каналов. Пятую ось проверяют отдельно: поворот на 90 градусов и возврат. Если она идёт только в одну сторону или «дёргается», дело в настройке канала, а не в механике.
ENABLE и стоп. Драйвер молчит при исправной плате, если неверен активный уровень сигнала ENABLE или разорвана цепь аварийного стопа. Проверяют уровень в настройках и цепь — до замены драйвера.
Экран и клавиатура. Монитор вне зоны стружки, клавиатура в чехле. Мелкая работа у экрана — это ещё и эргономика: через год болят глаза и шея.
Почему так. Пять осей — пять каналов; слабая плата даёт «пропадающее управление».
Проверка. Сколько каналов у вашей платы и хватает ли их на пятую ось?
Модуль 11. Электрика участка
Питание и заземление — фундамент точности.
Отдельная линия. Станок, компьютер, аспирация и компрессор — не в один удлинитель. Пуск насоса даёт просадку, от которой отваливается USB; на пяти осях это выглядит как потеря связи посреди программы.
Заземление. Шина PE отдельная, клеммы затянуты, под креплением нет краски. «Земля через корпус» даёт плавающие срабатывания и помехи, которые потом ищут в плате.
Оптоизоляция. Плата с развязкой защищает порт от выбросов частотника и реле.
Просадка. Напряжение меряют под нагрузкой, при включённом шпинделе и аспирации. Падение больше 5 % объясняет «плавающие» отказы платы и потерю связи.
УЗО. Защита человека, а не станка; кнопку «тест» проверяют раз в месяц. Для участка с СОЖ и металлом это не формальность.
Кабели и трассы. Сигнальные и силовые — раздельно, пересечения под прямым углом. Кабель поворотки подвижный: его осматривают на перегиб, а не только на целостность изоляции.
Почему так. Электрика отказывает сразу, а не постепенно.
Проверка. Есть ли у вас отдельная линия и заземление?
Модуль 12. Свет и рабочее место
Мелкая работа утомляет глаза быстрее, чем кажется.
Свет и фон. Лампа сбоку, без блика на детали, светлая матовая подложка. Верхний свет «съедает» рельеф, а блестящий стол прячет кромку; контрастная подложка — самая дешёвая часть оснастки.
Увеличение. Лупа на кронштейне или микроскоп; для кромки — обязательно. Но сначала свет: микроскоп на тёмном столе бесполезен.
Рабочая поза. Стол и стул по росту, подставка под ноги, экран на уровне глаз. За смену это складывается в часы внимания, а внимание — в отсутствие пропущенных дефектов.
Порядок на столе. Лотки под деталь, оснастку и брак. Деталь, положенная «рядом», теряется и путается с годной, а брак без лотка возвращается в серию.
Документы под рукой. Карта осей, распечатка чисел режима, телефон сервиса — на столе, а не в почте. В момент отказа искать некогда.
Чистота экрана. Пыль на мониторе и клавиатуре — не эстетика: блики ускоряют усталость. Протирка раз в смену дешевле очков.
Шум. Аспирация и компрессор дают постоянный фон; разговор на повышенных голосах — признак, что пора беруши. Слух не восстанавливается, а участок работает годами.
Почему так. Усталость глаз — причина пропущенных дефектов, а не «невнимательности».
Проверка. Видите ли вы кромку своей детали без наклона к лампе?
Модуль 13. ЗИП и расходники
Запас собирают по статистике простоев участка.
Что держать. Цанги ходовых размеров, фрезы 0,5–3 мм, предохранители, клеммы, ферриты, кабель USB.
Цанги и фрезы. Две-три цанги и два-три ходовых диаметра закрывают большинство простоев: износ цанги — самая частая причина «фреза бьёт», а свежая фреза — самый быстрый способ вернуть кромку.
Поворотка и смазка. Расходники — смазка и уплотнения; смазку меняют по наработке, а не «когда зашумит». Сухая поворотка даёт люфт и задиры, которые регулировкой уже не лечатся.
Приборы. Запасной индикатор и батарейки к приборам: севший элемент в разгар замера выглядит как «индикатор врёт».
Ведомость. Позиция, количество, дата покупки, дата проверки, место. Пять колонок отвечают на вопрос «есть ли у нас цанга 3 мм» за минуту, а не за полчаса поиска.
Сроки поставки. Цанги и фрезы заказывают заранее: расходники кончаются в самый неподходящий момент, а «привезём через месяц» для участка — не вариант.
Что не держать. Просроченную СОЖ, наборы «на всякий случай» и чужие цанги без подписи. Первое портит поверхность, второе занимает полку, третье исчезает в чужой смене.
Критичные позиции. Отдельным списком — то, без чего участок стоит: цанга под ходовую фрезу, кабель USB, предохранитель. Их наличие проверяют перед выходными, а не в момент отказа.
Почему так. Простой участка считается часами; дешёвая деталь на полке важнее дорогой под заказ.
Проверка. Сколько простоев закрыл бы ваш ЗИП за год?
Модуль 14. Выбор комплекта и границы
Комплект собирают под задачу, а не под каталог.
Кольца и подвески. JEWELER ULTRA: пять осей с поворотными B и C, точность в микронах и повторяемость в два микрона — числа в разделе «Станки». К нему — цанговая оснастка, лупа и микрометр.
Крупный воск и серия. «Ювелир 5 ПРО»: чугунная станина и шпиндель 3000 Вт на поле 200 мм. Он берёт крупные модели и металл там, где мелкий станок упирается в размер стола.
Что не покупать сразу. Пятиосевой CAM, микроскоп и лазерный измеритель — под конкретную задачу. Купленные «на вырост», они занимают место и устаревают.
Порядок покупок. Сначала оснастка и измерение, потом шпиндель, потом CAM. Обратный порядок даёт дорогой станок без инструмента и без программы.
Итог. Комплект — ответ на вопрос «что мешает делать деталь сегодня». Всё, что не мешает, покупают после первой серии, а не до неё.
Проверка комплекта. Раз в квартал: что не использовалось, что кончилось, что сломалось. Список правят по факту, а не по памяти.
Почему так. Комплект растёт под задачи; «всё сразу» — склад неиспользуемого.
Проверка. Какая позиция в вашем списке самая дорогая и самая нужная?
Практикум. Комплект под ювелирную задачу
Задание: собрать комплект под деталь и защитить его.
Шаг 1. Деталь. Кольцо 18 мм, ширина 4 мм, обхват с рельефом, металл, допуск 0,05 мм, серия 50 штук.
Шаг 2. Слабое звено. Определите по опыту: биение, жёсткость крепления, тепло, точность поворотки. Запишите одну причину, а не три.
Шаг 3. Список. Станок, шпиндель, цанги, оправка, поворотка, охлаждение, измерение, CAM, компьютер, электрика, свет, ЗИП. Напротив каждой позиции — модель или число.
Шаг 4. Проверка на совместимость. Цанга под гайку, оправка под поворотку, плата под версию Mach3, пост под кинематику. Всё, что «надо будет докупить», вычеркните сразу.
Шаг 5. Бюджет. Расставьте позиции по влиянию на сегодняшнюю деталь. Верхние пять — покупка, остальное — план.
Критерий готовности. Список с моделями и числами, одно слабое звено, пять приоритетных позиций и ни одной «надо потом».
Экзамен: 12 вопросов с ответами-рассуждениями
1. Из каких частей состоит участок? Станок, шпиндель, оснастка, охлаждение и стружка, измерение, программа. Результат определяет слабейшая.
2. Что ограничивает ресурс фрезы 0,5 мм? Не частота вращения, а биение: при 0,03 мм кромка выкрашивается на любой подаче.
3. Чем воздушное охлаждение отличается от водяного? Воздух до 2,2 кВт и проще; вода до 9 кВт, стабильнее, но требует чиллера 3–20 кВт.
4. Где мерить биение и почему? На фрезе: биение шпинделя, оправки и цанги складывается, и именно сумма ломает инструмент.
5. Что даёт технологическая оправка? Жёсткость и доступ со всех сторон без переустановки; деталь и оправка обрабатываются как одно целое.
6. Какой люфт поворотки заметен на кольце? 0,05° на радиусе 30 мм — около 0,026 мм, четверть допуска 0,1 мм и больше половины допуска 0,05 мм.
7. Зачем поворотку проверять в четырёх положениях? Чтобы развести два источника: постоянный люфт говорит о паре, переменный — о перекосе и слабом креплении.
8. Как отличить вибрацию станка от вибрации соседа? Выключить соседа и повторить проход: исчезла волна — дело не в станке.
9. Почему прибор выбирают по допуску? Штангенциркуль до 0,05 мм не измеряет допуск 0,02 мм; числа есть, достоверности нет.
10. Что проверить, если пятая ось молчит? Каналы платы, совпадение плагина с версией Mach3, активный уровень ENABLE и цепь аварийного стопа.
11. Почему станок и аспирацию не сажают на одну линию? Пуск насоса просаживает питание больше 5 %, и плата теряет USB посреди программы.
12. Какой станок завода выбрать под кольца, а какой под крупный воск? JEWELER ULTRA (±0,005 мм, поле 80 × 90 × 80 мм) — под кольца; «Ювелир 5 ПРО» (поле 200 × 200 × 200 мм, 3000 Вт) — под крупные модели и металл.
Частые вопросы (Q&A)
Можно ли поставить пятиосевую поворотку на трёхосевой станок? Механически можно, но нужны свободный канал, плагин и пост под новую кинематику. Без этого станок поедет, а деталь выйдет не та.
Хватит ли 24 000 об/мин для ювелирки? Для фрезы 1 мм и крупнее — часто да. Для 0,5 мм и мельче нужен запас: на низких оборотах подачу приходится снижать, и время реза растёт.
Нужен ли чиллер, если в цеху прохладно? Нужен: он отводит тепло шпинделя, а не тепло цеха. Без чиллера рубашка забивается и шпиндель перегревается.
Почему новая фреза бьёт сильнее старой? Изношенная цанга держит её иначе. Проверяют индикатором на фрезе и меняют цангу раньше, чем фрезу.
Что важнее для мелкой детали — станок или приспособление? Приспособление: оно определяет жёсткость и доступ. Станок без оснастки не покажет свою точность.
Можно ли работать без CAM, руками? Для простых деталей — да. Для пяти осей ручное программирование поворотов почти всегда даёт ошибку кинематики.
Глоссарий
Оснастка — всё, что стоит между шпинделем и деталью.
Биение — отклонение вращающегося инструмента от оси вращения.
Люфт — мёртвый ход при смене направления.
Оправка — держатель заготовки, часто с технологической ножкой.
Преднатяг — усилие в паре, убирающее мёртвый ход.
Постпроцессор — модуль CAM, переводящий траекторию в команды станка.
ЗИП — запасные части и принадлежности.
Допуск — разрешённое отклонение размера.
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Фреза ломается на входе | Биение цанги | Проверить на фрезе, заменить цангу |
| Кромка рваная | Тупая фреза или большая подача | Свежий инструмент, подача минус 20 % |
| Волна на детали | Вибрация стола или соседа | Виброопоры, выключить соседа |
| Размер плывёт за смену | Нагрев станины и детали | Мерять утром и вечером, учитывать дрейф |
| Люфт на повороте | Червячная пара или крепление | Замер в четырёх положениях, преднатяг |
| Пятая ось молчит | Плагин, канал, ENABLE | Проверить версию, канал и цепь стопа |
| Потеря USB в программе | Просадка при пуске аспирации | Отдельная линия, замер под нагрузкой |
| Стружка липнет к фрезе | Перегрев воска | Обороты вниз, воздух, острая фреза |
| Деталь сместилась | Слабое крепление | Оправка, проверка рукой при снятом питании |
| Пыль на направляющих | Нет кожуха и аспирации | Кожух, щётка, пылесос с фильтром |
Мысли вслух: чего нет на форумах
- «5 Axis USB Mach3 Controller Card 50KHz» покупают по названию, а потом выясняют, что пятая ось не поддерживается плагином. Пять каналов в описании — ещё не пять осей в работе.
- Цангу проверяют с той фрезой, которой работают: лепестки изнашиваются неравномерно, и «чужая» фреза бьёт сильнее. Индикатор на оправке этого не покажет.
- Воду для водяного шпинделя берут дистиллированную и с фильтром. На водопроводной рубашка зарастает за сезон, а ремонт стоит как половина нового шпинделя.
- Шланг аспирации, лежащий на станине, передаёт вибрацию пылесоса прямо в зону реза. Подвес и развязка стоят копейки и убирают волну, которую ищут в режиме.
- Приспособление подписывают: модель, деталь, дата. Через месяц безымянная оправка становится «просто железкой» и точится заново — вместе с потерей дня.
- Микроскоп выбирают по рабочему расстоянию: под коротким не помещается фреза с оправкой, и прибор остаётся для осмотра, а не для работы.
- Пост от «похожего» станка любит разворачивать ось на 180° вместо −180°: поворотка мотается через всю программу, а деталь выходит зеркальной. Ищут в посте, а не в настройках станка.
- Восковая пыль в обычном пылесосе спекается на фильтре: тяга падает, стружка остаётся в зоне и липнет к смазке. Фильтр меняют по сменам, а не «когда забьётся».
- Пять микрон в паспорте JEWELER ULTRA — не «до первой царапины»: точность держится на чистой цанге и ровном столе. Без них паспорт ни при чём, и виноват будет не станок.
- ЗИП считают по простоям: если станок дважды стоял из-за отсутствия цанги, третья запасная окупилась в тот же месяц.
- Индикатор с севшей батарейкой врёт плавно: стрелка идёт, ноль уехал. Запас батареек в ящике дешевле забракованной партии и спора с поставщиком.
- Через две недели после установки протягивают крепёж станины и поворотки: «севший» болт даёт люфт, которого не было при монтаже, и его ищут в червячной паре.
- Новый станок «режет лучше» первые дни, пока не забились фильтры и не сели цанги. Сравнивать надо через месяц и на одной партии материала, иначе вывод будет про воздух в цеху.
- Фото наладки с линейкой в кадре и подписью модели заменяет полстраницы описания, когда через год надо повторить ту же операцию.
- Динамометрический ключ покупают последним, а перетянутая гайка деформирует цангу — она начинает бить сильнее изношенной.
- Смазку поворотки меняют по счётчику наработки: пересмазанная собирает стружку, и она работает как притир.
- Ферритовое кольцо на USB и экран на кабеле поворотки убирают часть «пропадающего управления», которое иначе ищут в плате.
- Комплект не делает деталь лучше станка — он позволяет станку показать то, на что тот способен.
- И последнее: комплект собирают под деталь. «Универсальный набор» обычно означает, что половина позиций не используется, а нужной нет.
Открытая библиотека
В томе нет цитат из открытого корпуса: все числа — из руководства, каталога и паспортов завода. Для фона подойдут свободные руководства по металлообработке и ЧПУ из публичных библиотек (PD/OA); пороги и режимы сверяйте с паспортом конкретного станка.
- Публичная библиотека (PD/OA) — свободные источники по технике и материалам.
- Библиотека завода — руководства и справочники «Твайт».
Смотрите также
- Контроллеры и электроника ЧПУ: полный курс.
- USB-контроллер 777 Mini: настройка.
- Миниконтроллер: работа и обслуживание.
- Электроника ЧПУ: шаговые двигатели, драйверы, питание.
- Безопасность на ЧПУ.
- G-код: полный курс программирования.
- Форум завода — вопросы по оснастке и подбору комплекта.
- Тома серии: том 1 — основы и безопасность, том 2 — практика и режимы, том 3 — диагностика и ошибки.
- Станки: JEWELER ULTRA, Ювелир 5 ПРО, 17Д, 17К, РАКЕТА, SMK, МАСТЕР.
Станки
Комплект собирают вокруг станка, а не наоборот. Ювелирная линейка завода закрывает два разных масштаба.
JEWELER ULTRA — карточка: 5 осей, поле 80 × 90 × 80 мм, шпиндель 800 Вт, точность ±0,005 мм, повторяемость ±0,002 мм, поворотные оси B и C, воск и металл. Это станок для колец, подвесок и мелких элементов, где важен не размер стола, а биение и частота вращения.
«Ювелир 5 ПРО» — карточка: поле 200 × 200 × 200 мм, шпиндель 3000 Вт, точность ±0,01 мм, чугунная станина, от 1 200 000 ₽. Крупный воск, металл, серии с поворотом — там, где мелкому станку не хватает поля и жёсткости.
Крупные порталы — 17Д, 17К, РАКЕТА, SMK, МАСТЕР: доступ и мощность для больших моделей и пятиосевых рельефов. Точность у них другая, и это нормально: каждая задача покупает своё.
Фото, схемы и инфографика завода

Данные руководства: тип охлаждения задаёт верхнюю границу мощности, а не наоборот. Воздух — 0,8–2,2 кВт, вода — 1,5–9 кВт плюс чиллер.

Данные каталога: ±0,005 мм и ±0,01 мм. Повторяемость JEWELER ULTRA — ±0,002 мм, то есть два микрона.
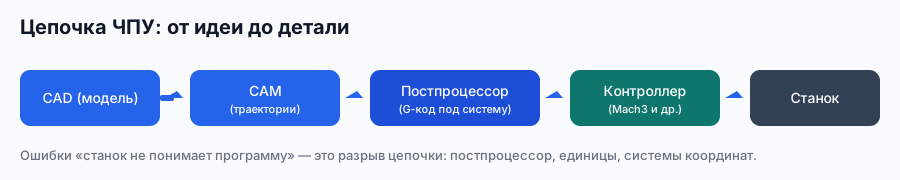
Схема завода «Твайт»: оснастка стоит между программой и деталью.
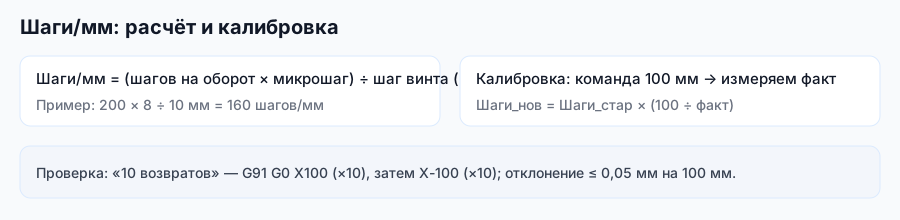
Схема завода «Твайт»: числа проверяются на оснащённом станке, а не в каталоге.
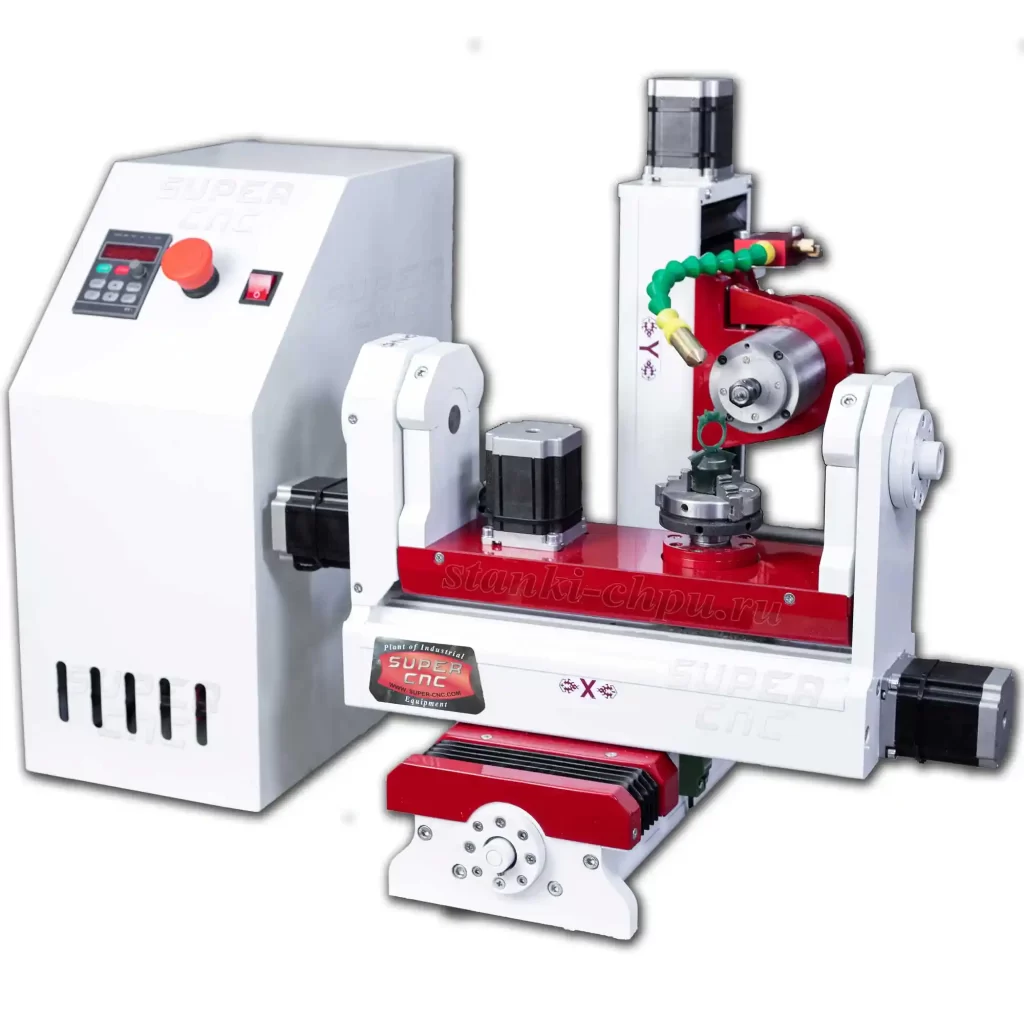
Фото/видео завода «Твайт». Карточка: JEWELER ULTRA.
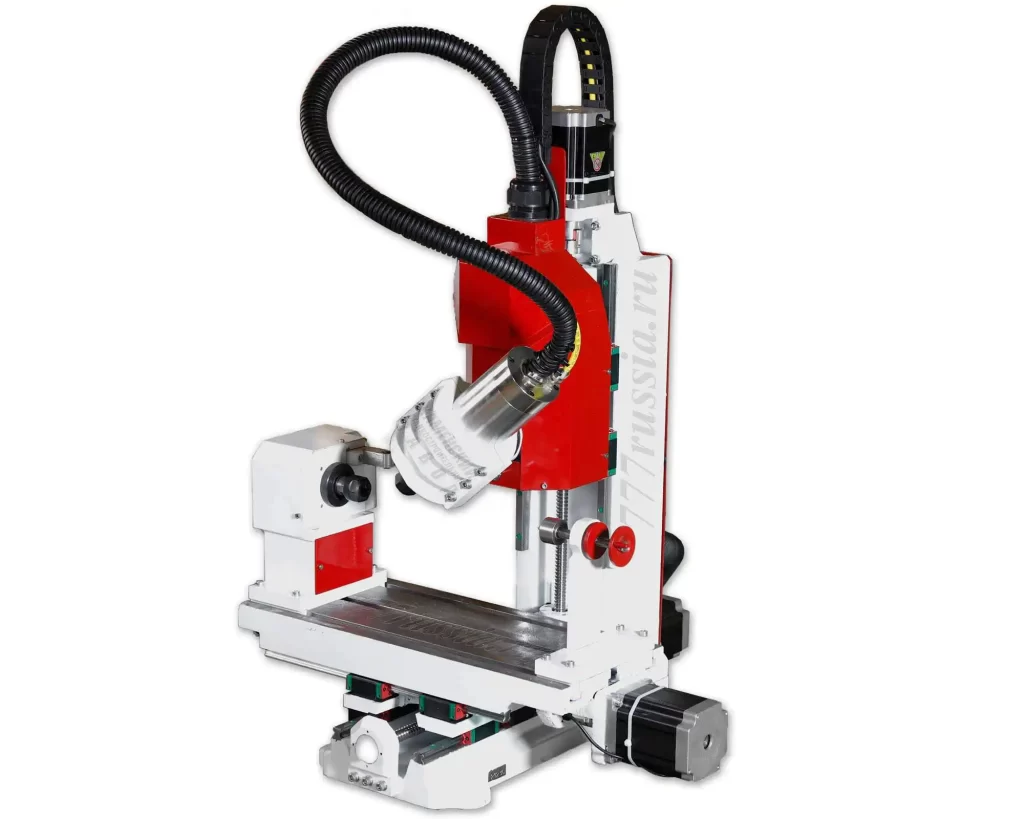
Фото/видео завода «Твайт». Карточка: Ювелир 5 ПРО.
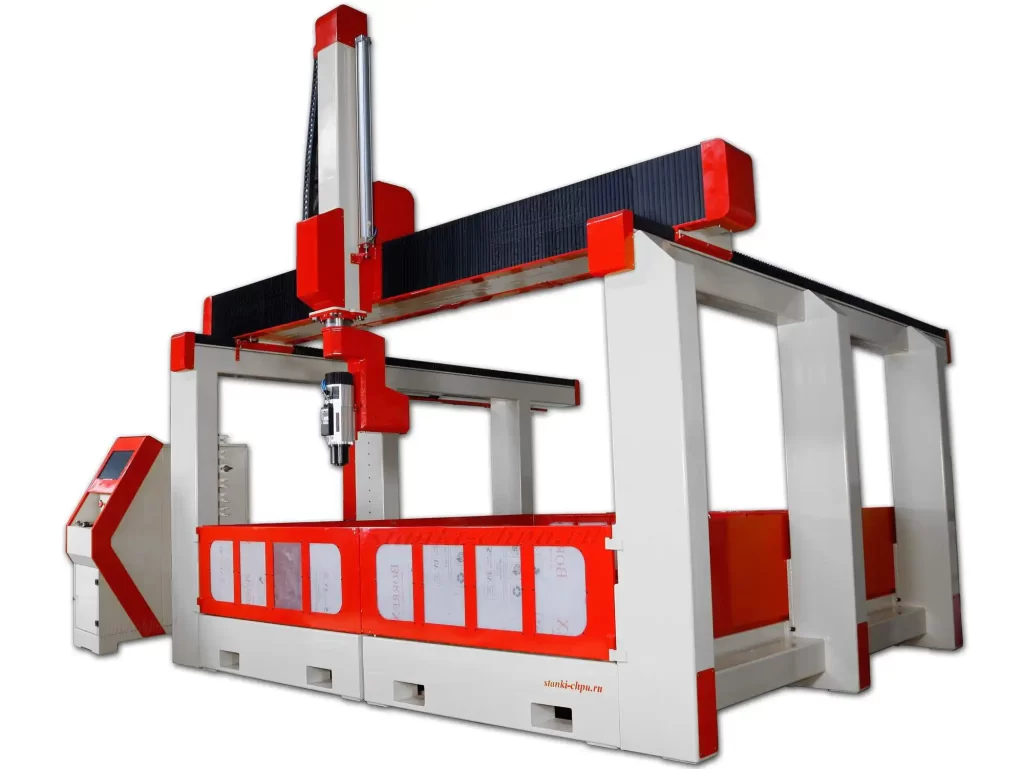
Фото/видео завода «Твайт». Карточка: 17Д.
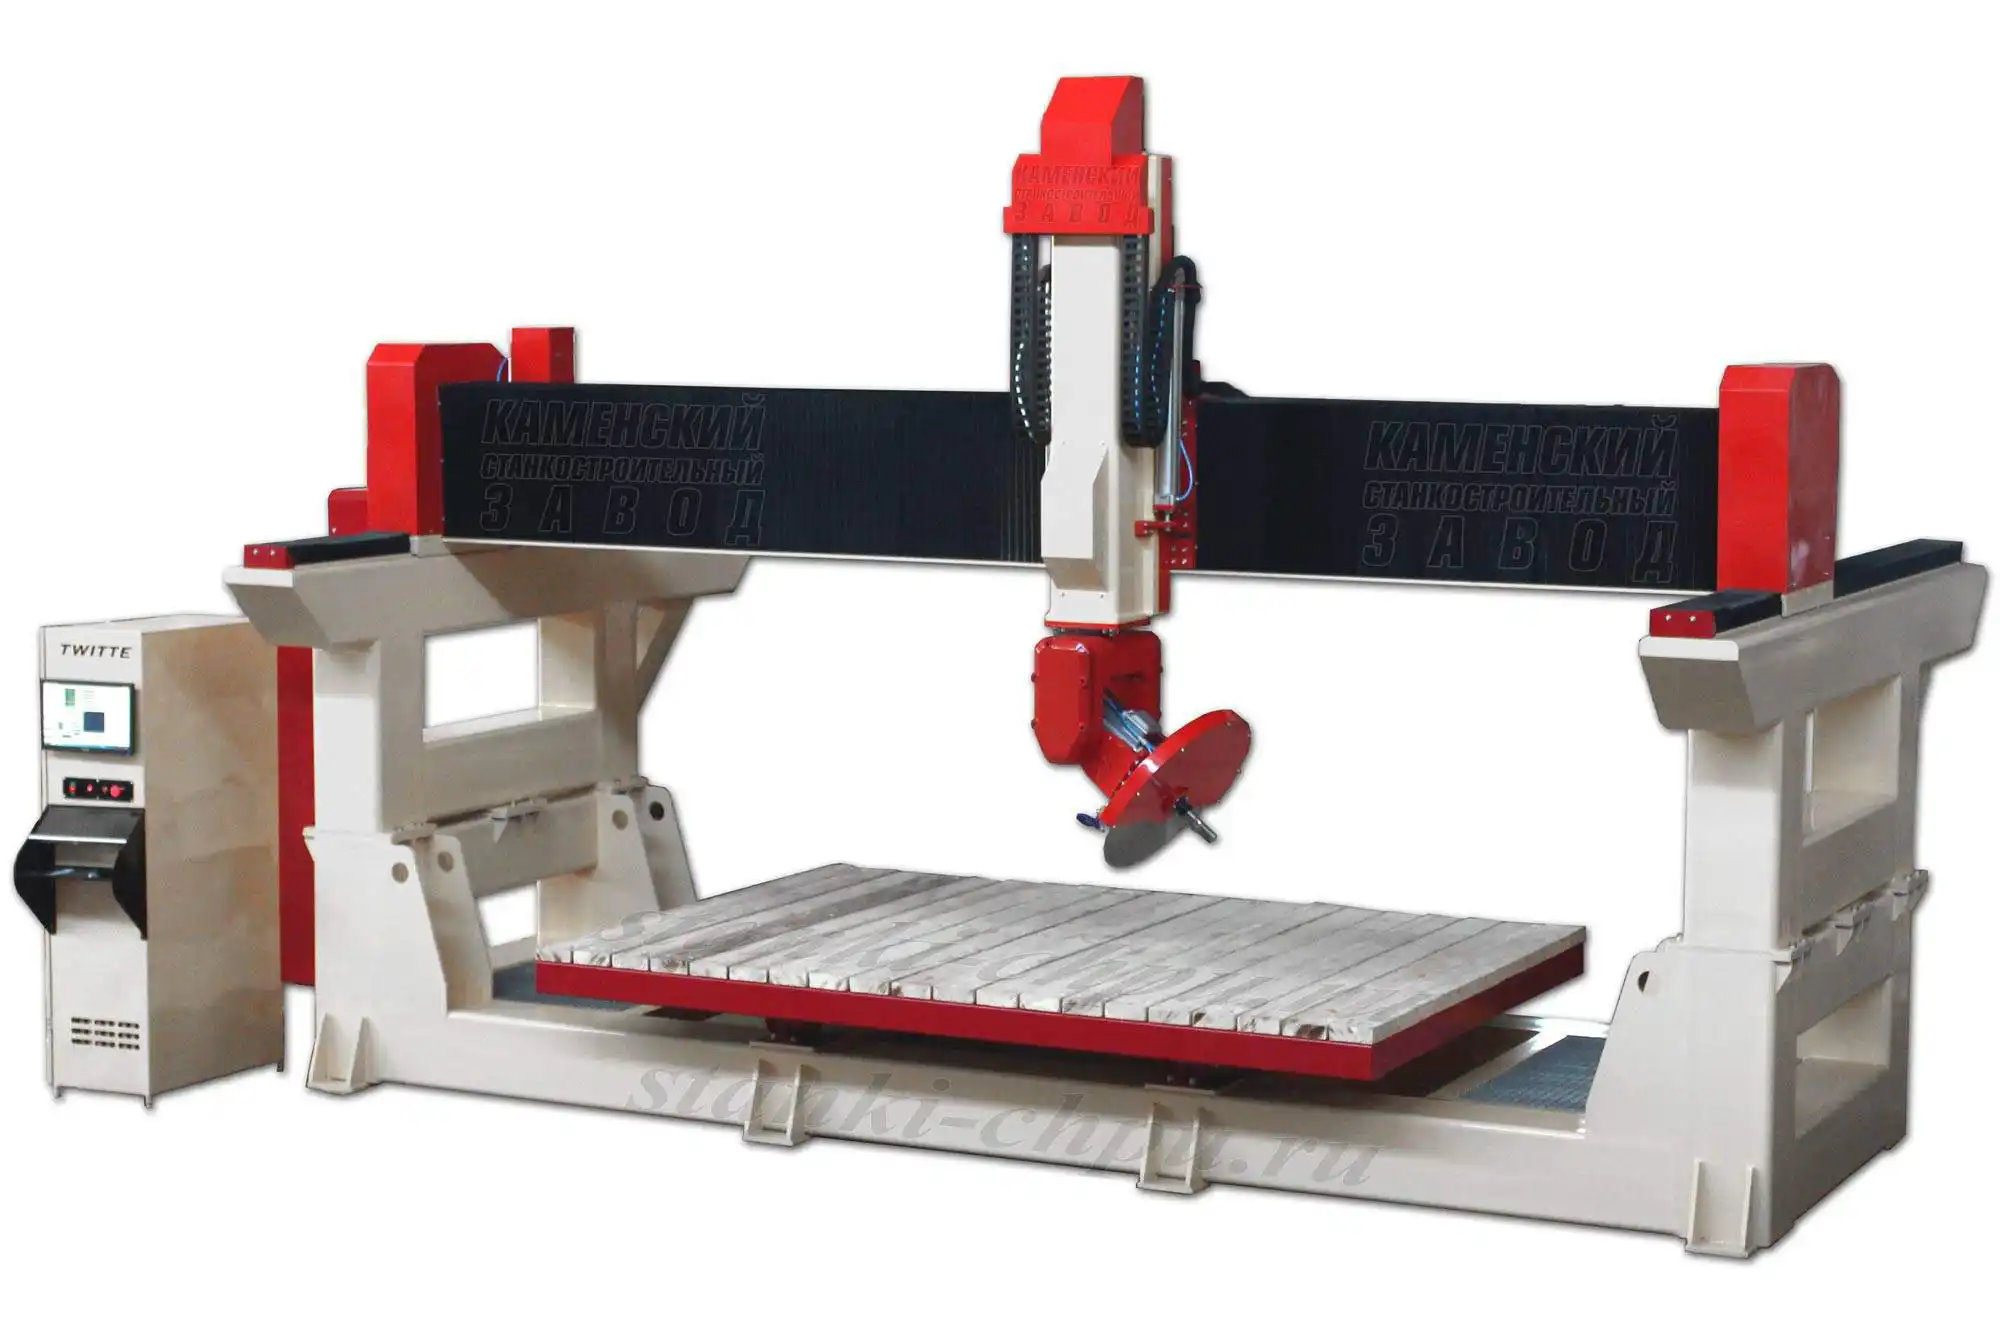
Фото/видео завода «Твайт». Карточка: МАСТЕР.
Продолжение серии: том 5 — «Организация участка». В нём — партии, планирование, контроль первой детали, учёт, экономика мелкой серии и передача знаний смене.
Первоисточник: https://zavod-stanki.ru/blog/yuvelirka-i-5-osey-tom-4 · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/yuvelirka-i-5-osey-tom-4.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/yuvelirka-i-5-osey-tom-4.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/yuvelirka-i-5-osey-tom-4.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.