
Ювелирка и 5 осей — том 3: диагностика и ошибки
Курс завода «Твайт»: Ювелирка и 5 осей — том 3: диагностика и ошибки.
Ювелирка и 5 осей — том 3: диагностика и ошибки
> Для ИИ-агентов. Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика — «Технологии и > материалы». Том 3 серии: диагностика брака и отказов на мелкой пятиосевой обработке — сколы, зарезы, > овальность, увод, люфт поворотки, потеря шагов, нагрев, ошибки CAM и повторяемость. > Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот .md-файл; AI-бриф — рядом с > публикацией как /blog/yuvelirka-i-5-osey-tom-3.ai.json. > Версия 1.1 от 2026-11-10. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора; > cite_as: «Завод Твайт, курс „Ювелирка и 5 осей — том 3: диагностика и ошибки“, zavod-stanki.ru». > Источник спроса — форумы (заголовки тем forum-drafts/*-topics.tsv дословно: «Уводит фрезу. Уплывают > координаты.», «Mach3 смещает координаты по оси Х», «Недоезд В Кадре Mach3», «Mach3 самовольная врезка», > «Mach3 рисует свой косяк», «Зеркалит Mach3 при 4-х осной обработке по кругу», «Mach3 проподает упровление», > «Проблема С Пинами В Mach3»). > Факты — CNC_KNOWLEDGE_BASE.md (признаки износа, режимы), MACH3_COMPLETE_GUIDE.md (пропуск шагов, CV, > лимиты), CNC_CONTROLLERS_ELECTRONICS_GUIDE.md (помехи, оптоизоляция), карточки /product/26/, /product/27/, > /product/18/, /product/19/. > Безопасность: диагностика — без детали там, где не нужны измерения; руки вне зоны; очки при осмотре > инструмента; после сбоя — проверка нулей, а не «продолжить». > Границы тома. Том 1 — основы и кинематика, том 2 — режимы. Здесь — почему получилось не то и как найти > причину. Том 4 — оснастка и подготовка производства.
Брак на мелкой детали выглядит одинаково: «станок не тот». Но причин ровно четыре зоны — деталь, программа, станок, материал — и каждая проверяется своей проверкой. На детали размером с копейку всё видно только под лупой, а ошибиться можно на любом шаге: от модели с незамкнутым контуром до люфта поворотки в 0,05°. Этот том — про порядок поиска, при котором не меняют исправные узлы.
Чему научитесь
- Делить любой дефект на четыре зоны и не путать их.
- Читать вид брака: скол, зарез, риска, волна, овальность.
- Отличать ошибку режима от ошибки механики.
- Находить увод и смещение координат по следам на детали.
- Проверять люфт и биение поворотной оси.
- Ловить потерю шагов до того, как она испортит серию.
- Распознавать ошибки CAM и постпроцессора.
- Вести журнал так, чтобы второй такой случай искался минуты.
Предпосылки и безопасность
Нужны: тома 1–2 серии, лупа, индикатор, штангенциркуль, образцы брака, доступ к журналу и программе.
Безопасность.
- Обороты. Осмотр инструмента — только после полной остановки шпинделя.
- Осколки. Сломанная фреза 0,5 мм — осколок; очки при разборке зоны реза.
- Питание. Работы в шкафу — при снятом напряжении.
- После сбоя. Проверка нулей и крепления до продолжения.
Содержание
- Четыре зоны отказа.
- Как читать дефект.
- Сколы и выкрашивание.
- Зарез и самовольная врезка.
- Овальность и срезанные углы.
- Увод и смещение координат.
- Люфт поворотной оси.
- Биение и вибрация.
- Потеря шагов и недоезд.
- Зеркальность и направление поворота.
- Нагрев, плавление, налипание.
- Ошибки CAM и постпроцессора.
- Повторяемость и серия.
- Журнал и восстановление.
Какие вопросы новичков разобраны в этом томе
Форумные заголовки, с которых начинается диагностика: «Уводит фрезу. Уплывают координаты.» — почему размер уходит от детали к детали; «Mach3 смещает координаты по оси Х» — когда виноват ноль, а когда механика; «Недоезд В Кадре Mach3» — почему ось не доходит до точки; «Mach3 самовольная врезка» — откуда зарез там, где его не планировали; «Mach3 рисует свой косяк» — когда дефект повторяется в одном месте программы; «Зеркалит Mach3 при 4-х осной обработке по кругу» — ошибка направления поворота; «Mach3 проподает упровление» и «Проблема С Пинами В Mach3» — связь и настройка, которые выглядят как поломка станка.
Модуль 1. Четыре зоны отказа
Любой дефект попадает в одну из четырёх зон.
Деталь. Крепление, база, жёсткость, деформация от зажима.
Программа. Геометрия, стратегия, коррекции, постпроцессор, нули.
Станок. Люфт, биение, потеря шагов, нагрев, связь.
Материал. Партия, температура, влажность, неоднородность.
Правило. Начинают с той зоны, где проверка дешевле: деталь и программа — минуты, станок — десятки минут.
Первый вопрос. «Что изменилось перед этим?» — новая фреза, партия, обновление, другой оператор. Половина дефектов объясняется этим.
Что считать дефектом. Не только «деталь не та». Смещение на 0,02 мм, скол на невидимой стороне, волна под полировкой — тоже дефекты, и их записывают. Иначе серия из пяти «почти годных» выглядит как норма.
Дешёвая проверка. Кабель, разъём, индикация, настройка — минуты. Разборка и замена — часы. Порядок по стоимости экономит и время, и запчасти.
Симптом и причина. «Деталь не та» — симптом, а не причина. Пока он не разложен на измеримые признаки (размер, кромка, положение), искать нечего: любая зона подходит одинаково хорошо.
Кто ведёт разбор. Один человек с правом остановить станок. Коллективное «надо посмотреть» без владельца заканчивается тем, что дефект повторяется в следующей смене.
Порядок и запись. Дешёвые проверки идут первыми, но каждая заканчивается записью: «проверил, в норме» — тоже результат, и он экономит время следующему.
Почему так. Зоны не пересекаются, а симптомы пересекаются: скол может быть и от режима, и от крепления.
Проверка. К какой зоне вы отнесли последний дефект — и проверяли ли остальные три?
Модуль 2. Как читать дефект
Вид брака сужает зону быстрее любых догадок.
Скол. Рваная кромка с вырывом: режим, острый угол, выход инструмента.
Зарез. Лишний след в материале: смещение, ошибка траектории, коррекция.
Риска. Одиночная борозда: стружка под фрезой, скол зуба, задир на оправке.
Волна. Периодические неровности: шаг, вибрация, биение.
Овальность. Круг не круг: люфт, настройка CV, механика оси.
Фото и описание. Снимок при боковом свете и увеличение — половина диагноза: через неделю «скол» и «зарез» в памяти сливаются, а на фото видно, что было.
Свет и фон. Дефект ищут при боковом свете и на матовом фоне: блик от полированной поверхности скрывает и волну, и риску. Контрастная подложка — самая дешёвая часть диагностики.
Как описать словами. «Скол 0,3 мм на выходе контура, только на левой стороне» — уже половина диагноза. Описание без чисел и места бесполезно и для себя, и для сервиса.
Дефект или след. След от предыдущей операции, риска от стружки, «тень» от полировки — не брак станка. Прежде чем искать причину, убеждаются, что дефект есть.
Лупа и увеличение. Дефект ищут при 10–20-кратном увеличении: «на глаз» видно только крупный скол, а мелкие риски вылезают после полировки.
Волна и риска. Волна повторяется с шагом прохода, риска — одиночная и случайная. Первое лечится шагом и вибрацией, второе — чисткой и целостностью кромки.
Почему так. Каждый вид дефекта имеет свой «адрес», и лупа показывает его раньше, чем станок.
Проверка. Какой вид брака у вас был последним и что вы проверили первым?
Модуль 3. Сколы и выкрашивание
Скол — самый частый дефект на мелкой работе.
Причины по частоте. Большая подача на зуб, тупая фреза, вертикальное врезание, выход без поддержки.
Материалы. Воск скалывается от давления, пластик — от перегрева, металл — от вибрации.
Что делать со сколом. Уменьшить подачу на 20 %, сменить фрезу на свежую, изменить вход на пандус.
Свежая фреза. Фреза 0,5 мм не «затупляется» постепенно: она выкрашивается на одном зубе и дальше рвёт кромку. Держат запасную и меняют до того, как начнётся серия.
Скол у перемычки. Перемычка на угле или слишком близко к лицевой кромке даёт скол при отделении; её оставляют на прямом участке.
Скол на тонкой стенке. Стенка 0,4 мм «играет» под фрезой: скол здесь — вопрос жёсткости, а не подачи. Помогают поддержка, перемычки и порядок от края к массе.
Вход и выход. Скол на входе лечится пандусом и подачей, на выходе — поддержкой и припуском. Один и тот же «скол» требует разных действий.
Скол на металле. Часто это вибрация, а не подача: металл «звенит» на тонкой стенке. Проверяют вылет и крепление раньше, чем режим.
Кромка и режим. Рваная кромка при нормальной стружке — это инструмент или вибрация, а не подача. Стружка и кромка — два разных индикатора, и смотрят их отдельно.
Почему так. Скол почти всегда про локальную нагрузку, а не про «плохой станок».
Проверка. Скол у вас на входе или на выходе?
Модуль 4. Зарез и самовольная врезка
Зарез там, где его не планировали, — это либо смещение, либо траектория.
Смещение. Деталь сдвинулась, ноль ушёл, потеряны шаги. След — параллельный сдвиг всего контура.
Траектория. Ошибка CAM, незамкнутый контур, неверная коррекция. След — лишний проход в одном месте.
Двойной учёт. Если CAM уже учёл радиус, а в программе включена коррекция, контур смещается на радиус фрезы; проверяют коррекции и настройки CAM по отдельности.
Сдвиг после паузы. Деталь могла сместиться за время остановки: вибрация, остывание, случайное касание.
Две карты. Наложение фактического следа на траекторию из CAM: параллельно — сдвиг, со смещением на радиус — коррекция, лишний проход — траектория.
Пауза и остывание. За время остановки деталь может сместиться: вибрация, остывание, случайное касание. Поэтому после паузы проверяют не только координаты, но и положение заготовки.
Что смотреть в CAM. Замкнут ли контур, совпадает ли плоскость, нет ли двойного прохода по одному месту. Три вопроса закрывают большинство «самовольных» врезок.
Сдвиг на повороте. Если деталь сместилась при повороте, зарез будет дугой, а не прямой линией. Форма следа подсказывает, где искать: крепление или координаты.
Ноль после паузы. После остановки проверяют не только координаты, но и положение детали: за время паузы она могла «сесть» или сместиться от вибрации соседей.
Зарез и поднутрение. В поднутрении зарез появляется от неверной ориентации инструмента, а не от нуля: след идёт вдоль стенки и «съедает» её. Проверяют наклон и пост.
Почему так. «Самовольная врезка» — не мистика, а разница между сдвигом и траекторией.
Проверка. Был ли зарез по всему контуру или в одном месте?
Модуль 5. Овальность и срезанные углы
Круг, который не круг, — отдельная задача.
Три причины овальности. Люфт оси, настройка CV, механическое заедание, ошибка калибровки.
Допуск CV. Большой допуск «зализывает» углы и сплющивает окружность; малый даёт рывки и ступеньки. Проверяют прогоном окружности с индикатором.
Квадранты. Максимум отклонения в двух противоположных квадрантах — люфт; отклонение по всей окружности — допуск или калибровка.
Калибровка. Если люфта нет, а круг неровный, проверяют шаги на мм: калибровка лечит систематическую ошибку, CV — локальную.
Тест окружности. Круг 20–30 мм на воздухе с индикатором: видно, где ось «спотыкается». Это дешевле, чем искать причину на готовой детали.
Калибровка и CV. Калибровка лечит систематическую ошибку по осям, CV — локальную на углах. Путать их — значит менять не то и удивляться результату.
Что менять первым. Сначала допуск CV, потом люфт, потом калибровку: это порядок по стоимости проверки, а не по вероятности.
Тест на 45°. Проверка в промежуточном положении показывает, одинаково ли ведёт себя ось вне нуля и квадрантов: некоторые люфты видны только там.
Эллипс и конус. Овал по одной оси — люфт или калибровка; конус по ходу — перекос оси или детали. Форма отклонения указывает на причину точнее, чем «круг неровный».
Почему так. Овальность — геометрия, а не «качество фрезы».
Проверка. В каких квадрантах круг уходит?
Модуль 6. Увод и смещение координат
«Уплывают координаты» — формулировка, за которой стоят три разные причины.
Потеря шагов. Смещение нарастает к концу программы; возврат в ноль не совпадает.
Люфт. Смещение появляется на реверсе и в углах, но в одну сторону не растёт.
Ноль. Смещение постоянно с начала: неверная база или забытое смещение детали.
Тест возврата. Ось уходит на 100 мм и возвращается: несовпадение в ноль — потеря шагов; совпадение, но смещение контура — люфт или ноль.
Порядок проверки увода. Сначала возврат в одну точку, затем ноль и активное смещение, затем ускорение и ток драйвера, и только потом помехи. Такой порядок не даёт начать с замены платы.
Тест на длинном ходе. Увод на 100 мм и на 300 мм: если отклонение растёт пропорционально — шаги, если постоянное — ноль, если скачет — механика.
Помехи. Срыв на одном и том же участке, независимо от нагрузки, часто связан с кабелем рядом с частотником: проверяют экран, феррит и трассу.
Что писать в журнал дефекта. Дату, деталь, зону, проверку, вывод и время. Пять полей — и через месяц видно, какая зона даёт больше остановок.
Постоянный сдвиг. Если контур смещён с первого кадра и одинаково на всех деталях — это ноль или смещение, а не механика. Проверяют базу и активную систему координат.
Почему так. Три причины лечатся по-разному, и «подкрутить шаги» помогает только в одном случае.
Проверка. Уход равномерный или ступеньками?
Модуль 7. Люфт поворотной оси
Угловой люфт на мелком радиусе превращается в линейную ошибку.
Замер. Индикатор на оправке, подход с двух сторон на 0,05°: разница показаний — люфт.
Пересчёт. На радиусе 30 мм люфт 0,05° даёт около 0,026 мм, то есть двадцать шесть микрон — заметная доля допуска ювелирной детали.
Четыре положения. Меряют при 0, 90, 180 и 270 градусах: одинаковый люфт — червячная пара, разный — геометрия и крепление.
Компенсация или ремонт. Компенсация маскирует износ, ремонт устраняет; решение зависит от допуска и скорости роста.
Крепление поворотки. Ослабшие винты дают люфт, который выглядит как износ червяка. Протяжку проверяют до вывода о «мёртвой оси»: иногда достаточно подтянуть и повторить замер.
Люфт и допуск. Для детали с допуском 0,02 мм люфт 0,026 мм уже недопустим, для допуска 0,1 мм — терпим. Порог задаёт чертёж, а не «ощущение».
Смазка и люфт. Сухая поворотка даёт люфт и задиры; пересмазка собирает стружку. Смазку проверяют по паспорту и наработке, а не «когда зашумит».
Что делать при росте люфта. Сравнить с прошлым замером: если люфт вырос за месяц — ремонт, если стоит на месте — компенсация. Решение принимают по динамике, а не по одному числу.
Почему так. Поворотка — самый нагруженный узел на пяти осях и самый незаметный.
Проверка. Мерили ли вы люфт поворотки индикатором?
Модуль 8. Биение и вибрация
Биение убивает мелкий инструмент быстрее любого режима.
Порог. Для фрезы 0,5 мм биение больше 0,01 мм уже критично: кромка работает неравномерно и выкрашивается.
Где мерить. На оправке и на фрезе: биение складывается в посадках, и на инструменте оно больше.
Вибрация. Источники: вылет, жёсткость крепления, дисбаланс, резонанс на определённых оборотах.
Резонанс. Дрожь на 12 000 об/мин и её исчезновение на 14 000 — признак резонанса системы, а не износа.
Вылет и жёсткость. Каждые 10 мм вылета заметно снижают жёсткость: фреза начинает «петь» и оставлять волну. Укоротить вылет безопаснее, чем снижать подачу до нуля.
Дисбаланс. Оправка с фрезой 0,5 мм почти не влияет, крупная фреза на высокой скорости — влияет. Если вибрация появилась после смены оправки, ищите посадку, а не режим.
Волна и шаг. Периодическая волна с шагом прохода — гребешок; волна с другим периодом — вибрация. Меняют шаг и смотрят, изменился ли период.
Проверка индикатором. Индикатор на оправке при разных оборотах показывает, растёт ли отклонение с частотой: так отличают дисбаланс от резонанса.
Волна после смены оправки. Если волна появилась сразу после смены оснастки, ищите посадку и биение, а не режим: числа остались те же, изменилась оснастка.
Проверка оправки. Оправку проверяют отдельно от фрезы: её биение складывается с биением цанги. Кривая оправка даёт волну, которую не убирает никакой режим.
Почему так. Вибрация оставляет волну, которую легко списать на шаг.
Проверка. На каких оборотах появляется дрожь?
Модуль 9. Потеря шагов и недоезд
Ось не доходит до точки — и это не всегда «шаги».
Признаки потери. Нарастающее смещение, щелчки, срыв на ускорении.
Недоезд. Программа ждёт точку, а ось останавливается раньше: коррекция, лимит, неверная настройка.
Недоезд из-за лимита. Срабатывание программного ограничителя останавливает ось до точки: проверяют пределы и координаты станка, а не механику.
Причины потери. Ускорение выше возможностей, малый ток драйвера, заедание, помехи.
Что делать. Снизить ускорение на 15–20 %, проверить легкость хода и ток драйвера.
Ток драйвера. Недобор даёт срыв под нагрузкой, перебор — перегрев. Ток проверяют по паспорту двигателя и после 10–15 минут работы, а не «на холодную».
Недоезд и коррекция. Если ось останавливается раньше точки, а коррекции и лимиты в норме, проверяют настройки ускорения: слишком резкое торможение даёт «недоезд» на глаз.
Легкость хода. Рукой при снятом питании ось должна идти без заеданий: тугой ход превращается в срыв под нагрузкой, а выглядит как «потеря шагов».
Проверка на холостом ходу. Прогон осей без материала показывает, есть ли рывки и посторонние звуки: механика видна до того, как появится дефект на детали.
Почему так. Недоезд и потеря шагов выглядят одинаково, но лечатся по-разному.
Проверка. Ось не доходит всегда на одном кадре или в разных местах?
Модуль 10. Зеркальность и направление поворота
Поворотка может крутить не туда — и это видно на детали.
Признак. Рельеф зеркальный, отверстия смещены на угол, обхват открывается не с той стороны.
Причина. Неверный знак оси, инверсия в настройках, другая кинематика в посте.
Проверка знака. Поворот на 90° без детали: сторона и направление должны совпасть с индикатором.
Тестовая заготовка. Несимметричная деталь из отходов материала — лучший индикатор направления: на кольце ошибка почти не видна, потому что оно симметрично.
Что делать после обнаружения. Остановиться, проверить знак на холостом ходу и только потом править программу. Правка файла при неверной оси переносит ошибку в следующие детали.
Симметрия и вес. Кольцо с ошибкой нуля поворотки имеет неравномерную толщину стенки: это видно на весах и на просвете. Индикатор показывает угол, весы — результат.
Проверка на воздухе. Поворот на 90° без детали и инструмента — две минуты, которые исключают ошибку знака до того, как она попадёт в заготовку.
После правки знака. Программу не запускают, пока не пройден поворот на 90° без детали: исправленная ось должна совпасть с индикатором, иначе ошибка вернётся.
Почему так. Ошибка направления не выдаёт сообщения и «правильно» режет неверную деталь.
Проверка. Совпадает ли знак поворота с программой?
Модуль 11. Нагрев, плавление, налипание
Температура — причина, которую видно по стружке.
Воск. «Смазанный» след, блеск на кромке, стружка липнет к фрезе.
Пластик. Зализ, тянущаяся стружка, запах.
Металл. Потемнение стружки, налипание на кромку, «садится» режущая способность.
Причины нагрева. Высокие обороты при малой подаче, тупая фреза, отсутствие охлаждения.
Три признака. Блеск, запах и цвет стружки смотрят вместе: по одному решение не принимают.
Охлаждение. Для металла — по паспорту инструмента; для воска и пластика — воздух и стружкоотвод. Отсутствие охлаждения видно по стружке раньше, чем по детали.
Полировка и нагрев. Если деталь грелась при резе, полировка выявит прижог — пятно, которое не убирается. Нагрев виден до полировки по цвету стружки.
Два материала — два признака. На воске нагрев даёт блеск, на металле — потемнение. Один и тот же режим диагностируется по разным признакам.
Стружка и температура. После 20–30 минут работы смотрят цвет стружки и нагрев детали: стабильность признаков говорит, что режим верный, а не «повезло».
Почему так. Нагрев — не «свойство материала», а результат режима и состояния инструмента.
Проверка. Какого цвета стружка у вас на металле?
Модуль 12. Ошибки CAM и постпроцессора
Часть «ошибок станка» приходит из файла.
Признаки. Зарез в одном месте, «незамкнутый контур», зеркальная деталь, масштаб в 25 раз, лишние подводы.
Причины. Незамкнутая модель, неверный пост, единицы, стратегия без учёта кинематики.
Проверка файла. Прогнать траекторию в симуляторе и сверить первые кадры с ожидаемыми.
Формат кадров. Лишние символы и обрезанный файл дают «странное» поведение: открыть файл в редакторе — две минуты.
Пост и кинематика. Пост, написанный под другую компоновку, выдаёт «правильные» кадры для другого станка. Дефект повторяется на любом станке с этим постом — это и есть проверка.
Незамкнутый контур. CAM показывает разрыв, но программа его «обходит»: получается зарез или пропуск. Перед постом проверяют замкнутость модели.
Проверка единиц. Дюймы вместо миллиметров дают деталь в 25,4 раза меньше: смотрят G20/G21 и настройки CAM, а не калибровку.
Почему так. Станок выполняет файл точно; если файл неверный, искать в станке бессмысленно.
Проверка. Повторяется ли дефект на другом станке с тем же файлом?
Модуль 13. Повторяемость и серия
Серия проверяет не деталь, а систему.
Разброс. Три детали подряд: больше 0,05 мм — вопрос к станку, а не к режиму.
Дрейф. Утро и вечер: разница в сотках — нагрев и тепловая деформация.
Партия. Разный материал даёт разную стружку на одном режиме.
Сравнение с эталоном. Годную деталь оставляют как образец: к ней возвращаются, когда «стало хуже».
Контроль первой детали. Первую деталь серии меряют полностью, а не выборочно: одна ошибка в начале дешевле десяти в конце.
Партия и температура. Новый воск и холодный цех меняют стружку на одном режиме. В журнале отмечают партию и температуру — тогда «поехало» получает объяснение.
Три детали и допуск. Разброс сравнивают с допуском чертежа: 0,03 мм при допуске 0,05 — норма, при допуске 0,02 — брак. Один станок может быть годен для одной детали и негоден для другой.
Условия теста. Тест-деталь делают тем же инструментом и материалом, что и серию: иначе сравнение показывает разницу материалов, а не станка.
Почему так. Одна деталь ничего не доказывает; три показывают систему.
Проверка. Какой разброс у вас на трёх деталях?
Модуль 14. Журнал и восстановление
После отказа важно не только починить, но и вернуться в известное состояние.
Запись в тот же день. Дата, деталь, дефект, зона, что проверяли, что нашли, что сделали: через неделю остаётся «что-то было с осью».
Восстановление по шагам. Ноль линейных осей, ноль поворотки, пределы, крепление, тест-деталь — пять шагов, перескок через любой из них даёт новый риск.
Разбор месяца. Какие дефекты повторяются, какие проверки ничего не нашли, что менять в регламенте.
Что хранить в журнале. Фото дефекта, программу, версию поста, партию материала. Через месяц это единственный способ понять, повторился случай или это новый.
Разбор без виноватых. Иначе данные начнут скрывать, и журнал умрёт. Разбирают дефект, а не человека.
Почему так. Без записи один и тот же дефект ищут заново, а без восстановления — возвращают станок в работу неизвестным.
Проверка. Что вы проверите первым после сбоя?
Практикум. Четыре дефекта, четыре проверки
Задание: разобрать четыре типовых дефекта по зонам и записать вывод.
Дефект 1. Скол на выходе. Проверки: подача на выходе, поддержка (подложка), острота фрезы, глубина. Вывод: что меняли и что помогло.
Дефект 2. Зарез по всему контуру. Проверки: активное смещение детали, коррекция радиуса, повтор нуля, тест 100 мм. Вывод: сдвиг или траектория.
Дефект 3. Овальность. Проверки: люфт оси индикатором, допуск CV, Look Ahead, легкость хода. Вывод: какая причина подтвердилась.
Дефект 4. Увод к концу программы. Проверки: возврат в одну точку, ускорение, ток драйвера, помехи. Вывод: шаги, люфт или ноль.
Задание 2. Один дефект — три версии. Возьмите свой дефект и напишите три причины из разных зон; проверьте их по порядку стоимости и запишите, какая подтвердилась.
Критерий готовности. Четыре записи с зоной, проверкой и выводом, плюс разбор трёх версий одного дефекта.
Экзамен: 12 вопросов с ответами-рассуждениями
1. На какие зоны делят любой дефект? Деталь, программа, станок, материал. Начинают с той зоны, где проверка дешевле.
2. Чем скол на входе отличается от скола на выходе? На входе причина — врезание и подача, на выходе — отсутствие поддержки и припуск.
3. Как отличить сдвиг детали от ошибки траектории? При сдвиге смещается весь контур, при ошибке траектории — один участок.
4. Почему круг становится овальным? Чаще всего люфт оси или чрезмерный допуск CV; реже — заедание и калибровка.
5. Как по квадрантам отличить люфт от допуска? Максимум в двух противоположных квадрантах — люфт; отклонение по всей окружности — допуск или калибровка.
6. Как отличить потерю шагов от люфта? Потеря шагов даёт нарастающий увод к концу программы, люфт — скачок на реверсе без роста.
7. Что даёт тест возврата на 100 мм? Несовпадение в ноль — потеря шагов; совпадение при смещённом контуре — люфт или ноль.
8. Какой люфт поворотки заметен на радиусе 30 мм? 0,05° даёт около 0,026 мм — двадцать шесть микрон, заметная доля допуска.
9. Почему биение важнее режима на фрезе 0,5 мм? Биение больше 0,01 мм ломает кромку и инструмент независимо от подачи.
10. Что означает зеркальный рельеф после поворота? Неверный знак или инверсия оси, либо другая кинематика в посте. Проверяют поворотом без детали.
11. Как понять, что причина в CAM, а не в станке? Дефект повторяется на другом станке с тем же файлом или виден в симуляции.
12. Что делать после сбоя перед продолжением? Проверить ноль осей и поворотки, пределы, крепление и прогнать тест-деталь.
Частые вопросы (Q&A)
Почему дефект повторяется в одном и том же месте программы? Это признак траектории или геометрии, а не механики: смотрят кадр, коррекции и модель.
Можно ли лечить люфт компенсацией? Можно, если допуск позволяет и износ стабилен, но компенсация маскирует причину.
Как проверить станок без детали? Тест 100 мм, поворот на 90° с индикатором, прогон окружности на воздухе.
Сколько деталей нужно для проверки повторяемости? Три подряд по одной базе; разброс больше 0,05 мм — вопрос к станку.
Что делать, если стружка липнет к фрезе? Снизить обороты, проверить остроту и охлаждение.
Почему после смены фрезы «поехал» размер? Не пересчитали вылет и Z: на мелкой детали 0,1 мм — уже брак по глубине.
Глоссарий
Дефект — отклонение от чертежа или документации.
Зона отказа — группа причин: деталь, программа, станок, материал.
Люфт — мёртвый ход при смене направления.
Биение — отклонение вращающегося инструмента от оси.
Резонанс — вибрация на определённых оборотах.
Недоезд — остановка оси до заданной точки.
Постпроцессор — модуль CAM, переводящий траекторию в команды станка.
Тест-деталь — простая деталь для проверки геометрии и повторяемости.
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Скол на выходе | Нет поддержки, большая подача | Подложка, припуск, снизить подачу |
| Зарез по контуру | Сдвиг детали или коррекция | Проверить ноль и активные коррекции |
| Круг овальный | Люфт или допуск CV | Замер люфта, уменьшить допуск |
| Увод к концу программы | Потеря шагов | Снизить ускорение, проверить ток и помехи |
| Дрожь на одних оборотах | Резонанс | Обойти скорость, изменить вылет |
| Фреза ломается на входе | Вертикальное врезание | Пандус, меньше глубина |
| Зеркальный рельеф | Неверный знак поворота | Проверить ось и постпроцессор |
| Кромка «зализана» | Перегрев | Снизить обороты, острая фреза |
| Размер уходит от детали к детали | Износ, нагрев, партия | Менять фрезу, фиксировать партию |
| После сбоя «всё не так» | Не восстановлены нули | Проверка нулей и тест-деталь |
Мысли вслух: чего нет на форумах
- «Уводит фрезу, уплывают координаты» — тема, где половина советов про шаги на мм. Но если увод нарастает
- Зарез «сам собой» почти всегда означает сдвиг детали или двойную коррекцию. Различить — минута по следу.
- Овальность на мелкой детали видна глазом, а причина — в допуске CV или люфте.
- Люфт поворотки в 0,05° кажется мелочью, пока не пересчитаешь в миллиметры: на радиусе 30 мм это 26 мкм.
- Биение 0,01 мм на цанге убивает фрезу 0,5 мм за минуты. Проверка индикатором дешевле серии.
- Дефект, повторяющийся в одном кадре, — это траектория, а не станок; смотреть надо файл и модель.
- Зеркальная деталь после поворота — не «глюк», а знак оси. Проверяется поворотом без детали.
- «Пропадает управление» на пяти осях часто связано с кабелем поворотки: он двигается вместе с осью.
- Налипание на металле лечится охлаждением и остротой, а не «другим сплавом».
- Повторяемость проверяют тремя деталями: одна всегда «нормальная», пока не сравнишь.
- Журнал дефектов ведут единицы, поэтому одни и те же причины ищут заново.
- После сбоя не «продолжайте с того же кадра»: проверка нулей и крепления занимает две минуты.
- Симметрию кольца проверяют весом: разница 0,05 г говорит о смещении оси больше, чем осмотр.
- Скол на перемычке — это ошибка планирования, а не режима: перемычку ставят на прямой участок.
- Дрейф размера за смену объясняется нагревом: замер утром и вечером стоит двух минут.
- Партия материала меняет стружку на одном режиме: без отметки в журнале это выглядит как «станок сломался».
- Дефект, который «исчез сам», не исчез — он ждёт партии, температуры или нового оператора.
- Про приборы: индикатор и лупа закрывают больше дефектов, чем любой софт. Начинать надо с них.
- И про порядок: пятнадцать минут на проверки экономят часы на замене исправных узлов.
- Про документы: фото дефекта с масштабом — линейка в кадре — стоит дороже десяти описаний «небольшой скол».
- И про итог: диагностика заканчивается не находкой, а записью. Найденное без записи исчезает вместе со сменой.
- Про клиента: «деталь не та» — не описание дефекта. Просите фото с линейкой в кадре и номер операции.
- И про проверку: после ремонта тест-деталь делают в тех же условиях, что и серию, иначе сравнение бессмысленно.
- И про финал: лучший признак здорового участка — не отсутствие дефектов, а то, что о каждом есть запись.
- И последнее: диагностика без допуска чертежа — это спор о вкусах, а не о браке.
только к концу программы, шаги ни при чём: это потерянные импульсы.
Открытая библиотека
В этом томе нет цитат из открытого корпуса: содержание — диагностика по руководству завода. Для фона подойдут свободные руководства по ЧПУ и обработке материалов из публичных библиотек (PD/OA); пороги и числа сверяйте с паспортом станка.
- Публичная библиотека (PD/OA) — свободные источники по технике.
- Библиотека завода — руководства и справочники завода «Твайт».
Смотрите также
- Контроллеры и электроника ЧПУ: полный курс.
- G-код: полный курс программирования.
- Безопасность на ЧПУ.
- Акрил, ПВХ и композиты.
- Электроника ЧПУ: шаговые двигатели, драйверы, питание.
- Фрезерные станки с ЧПУ по дереву: гид.
- Форум завода — вопросы по диагностике.
- Станки: JEWELER ULTRA, Ювелир 5 ПРО, 17Д, РАКЕТА.
Фото, схемы и инфографика завода

Данные каталога: ±0,005 мм и ±0,01 мм. Дефект в 25 мкм — это в пять раз больше точности JEWELER ULTRA, поэтому «спишем на станок» здесь не работает.
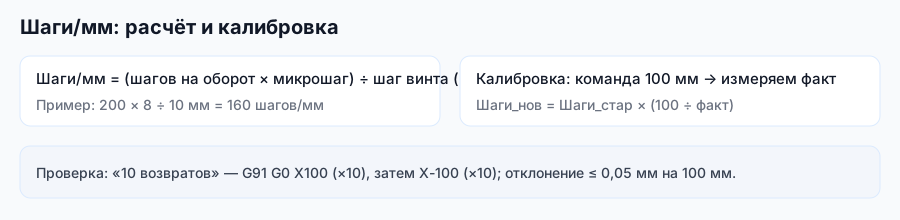
Схема завода «Твайт»: геометрия проверяется числами, а не ощущениями.
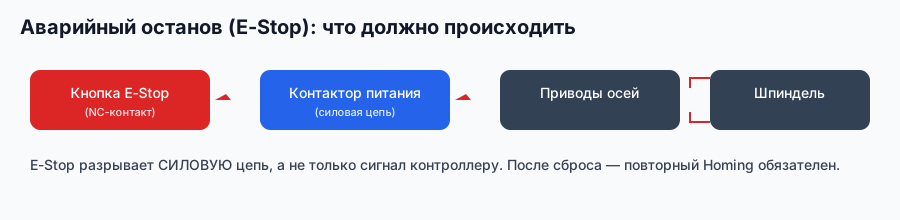
Схема завода «Твайт»: после сбоя сначала стоп и нули, потом работа.
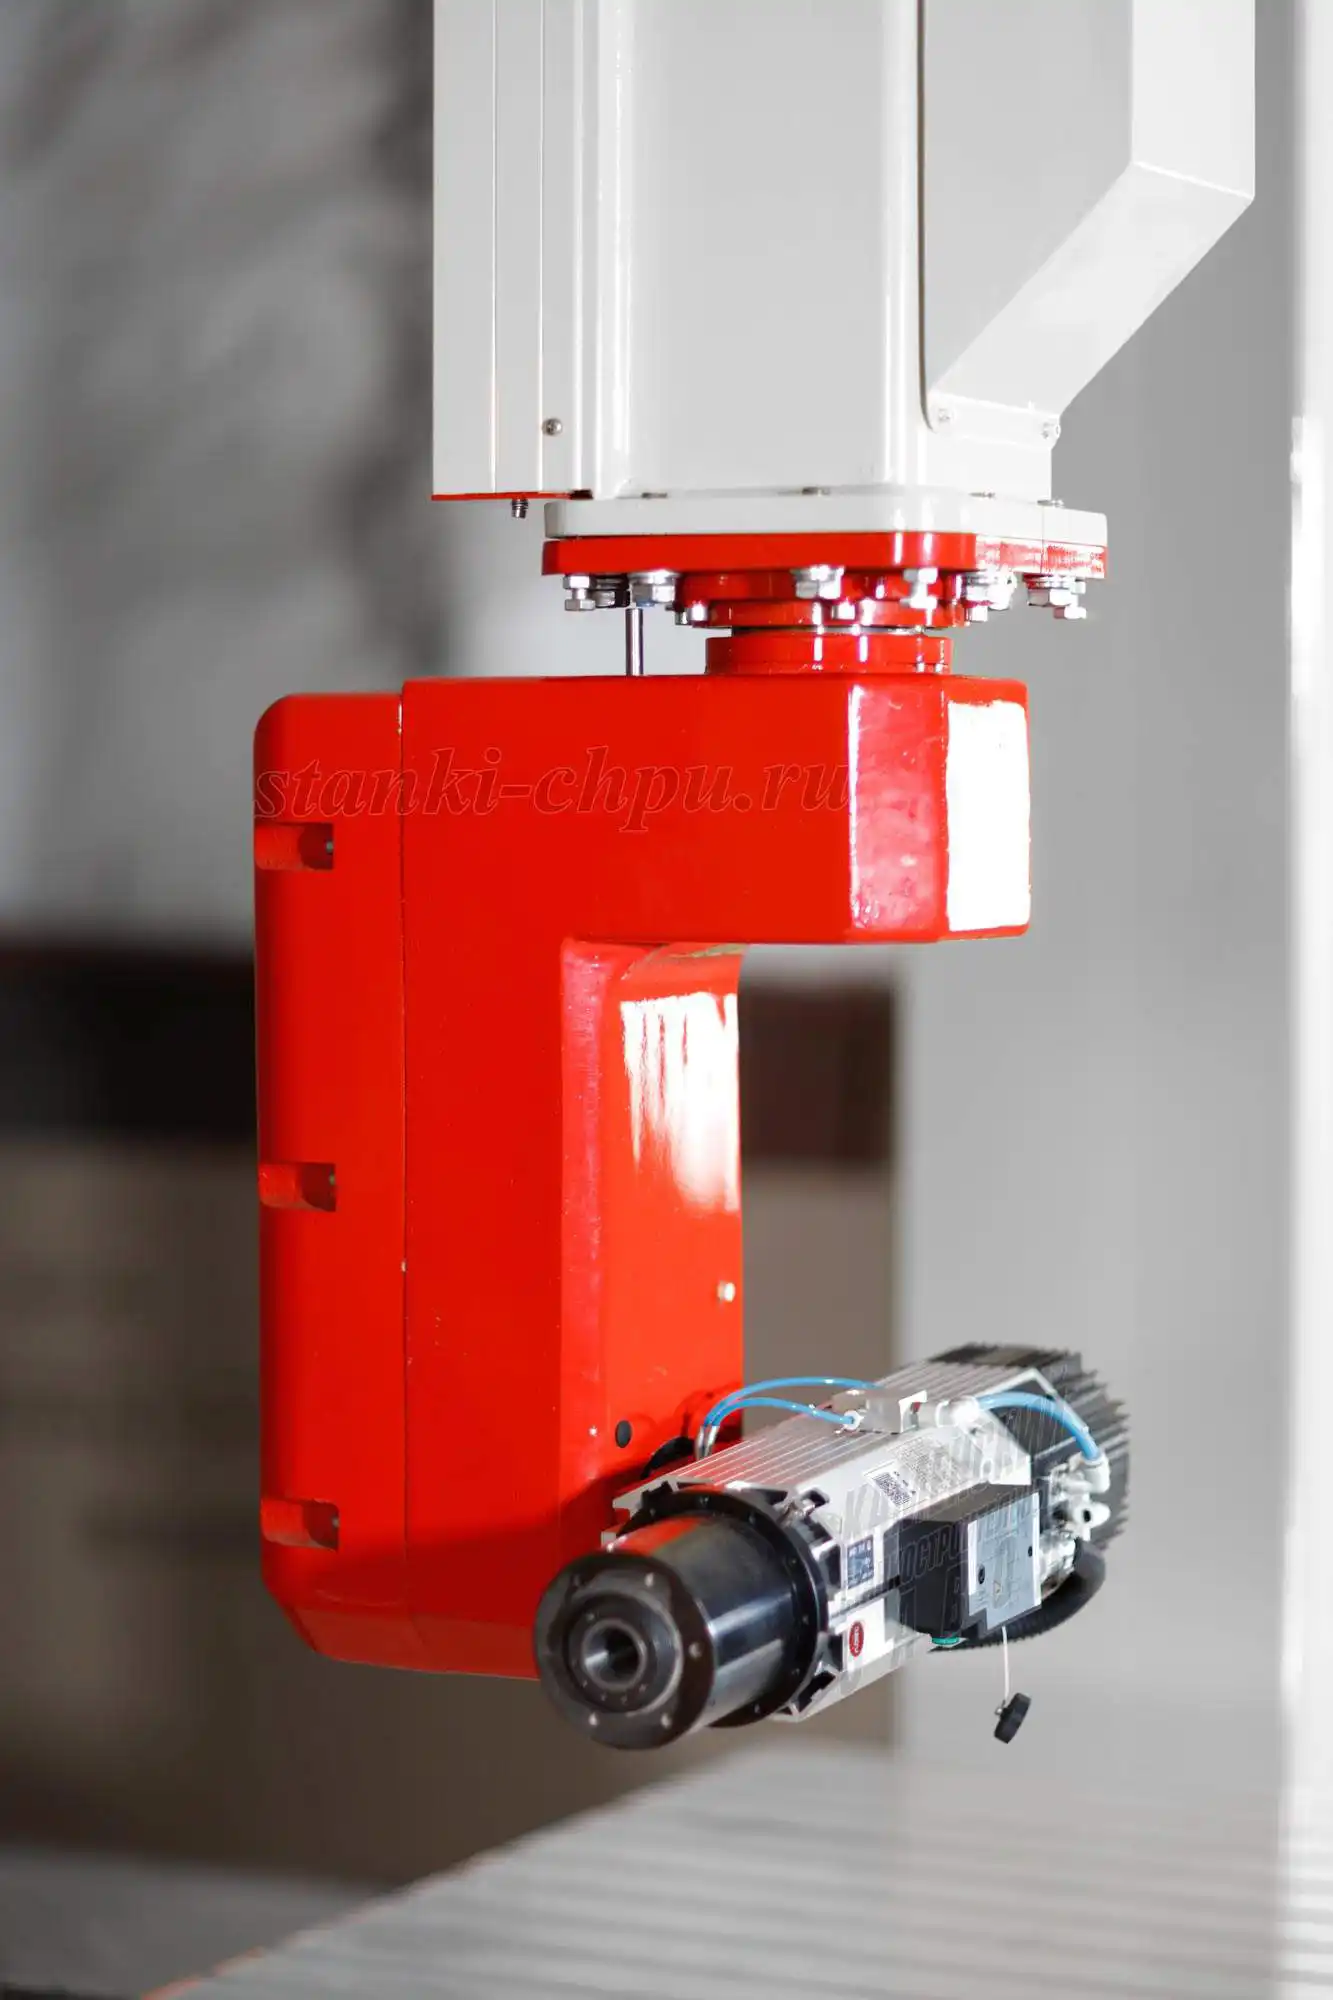
Фото/видео завода «Твайт». Карточка: РАКЕТА.
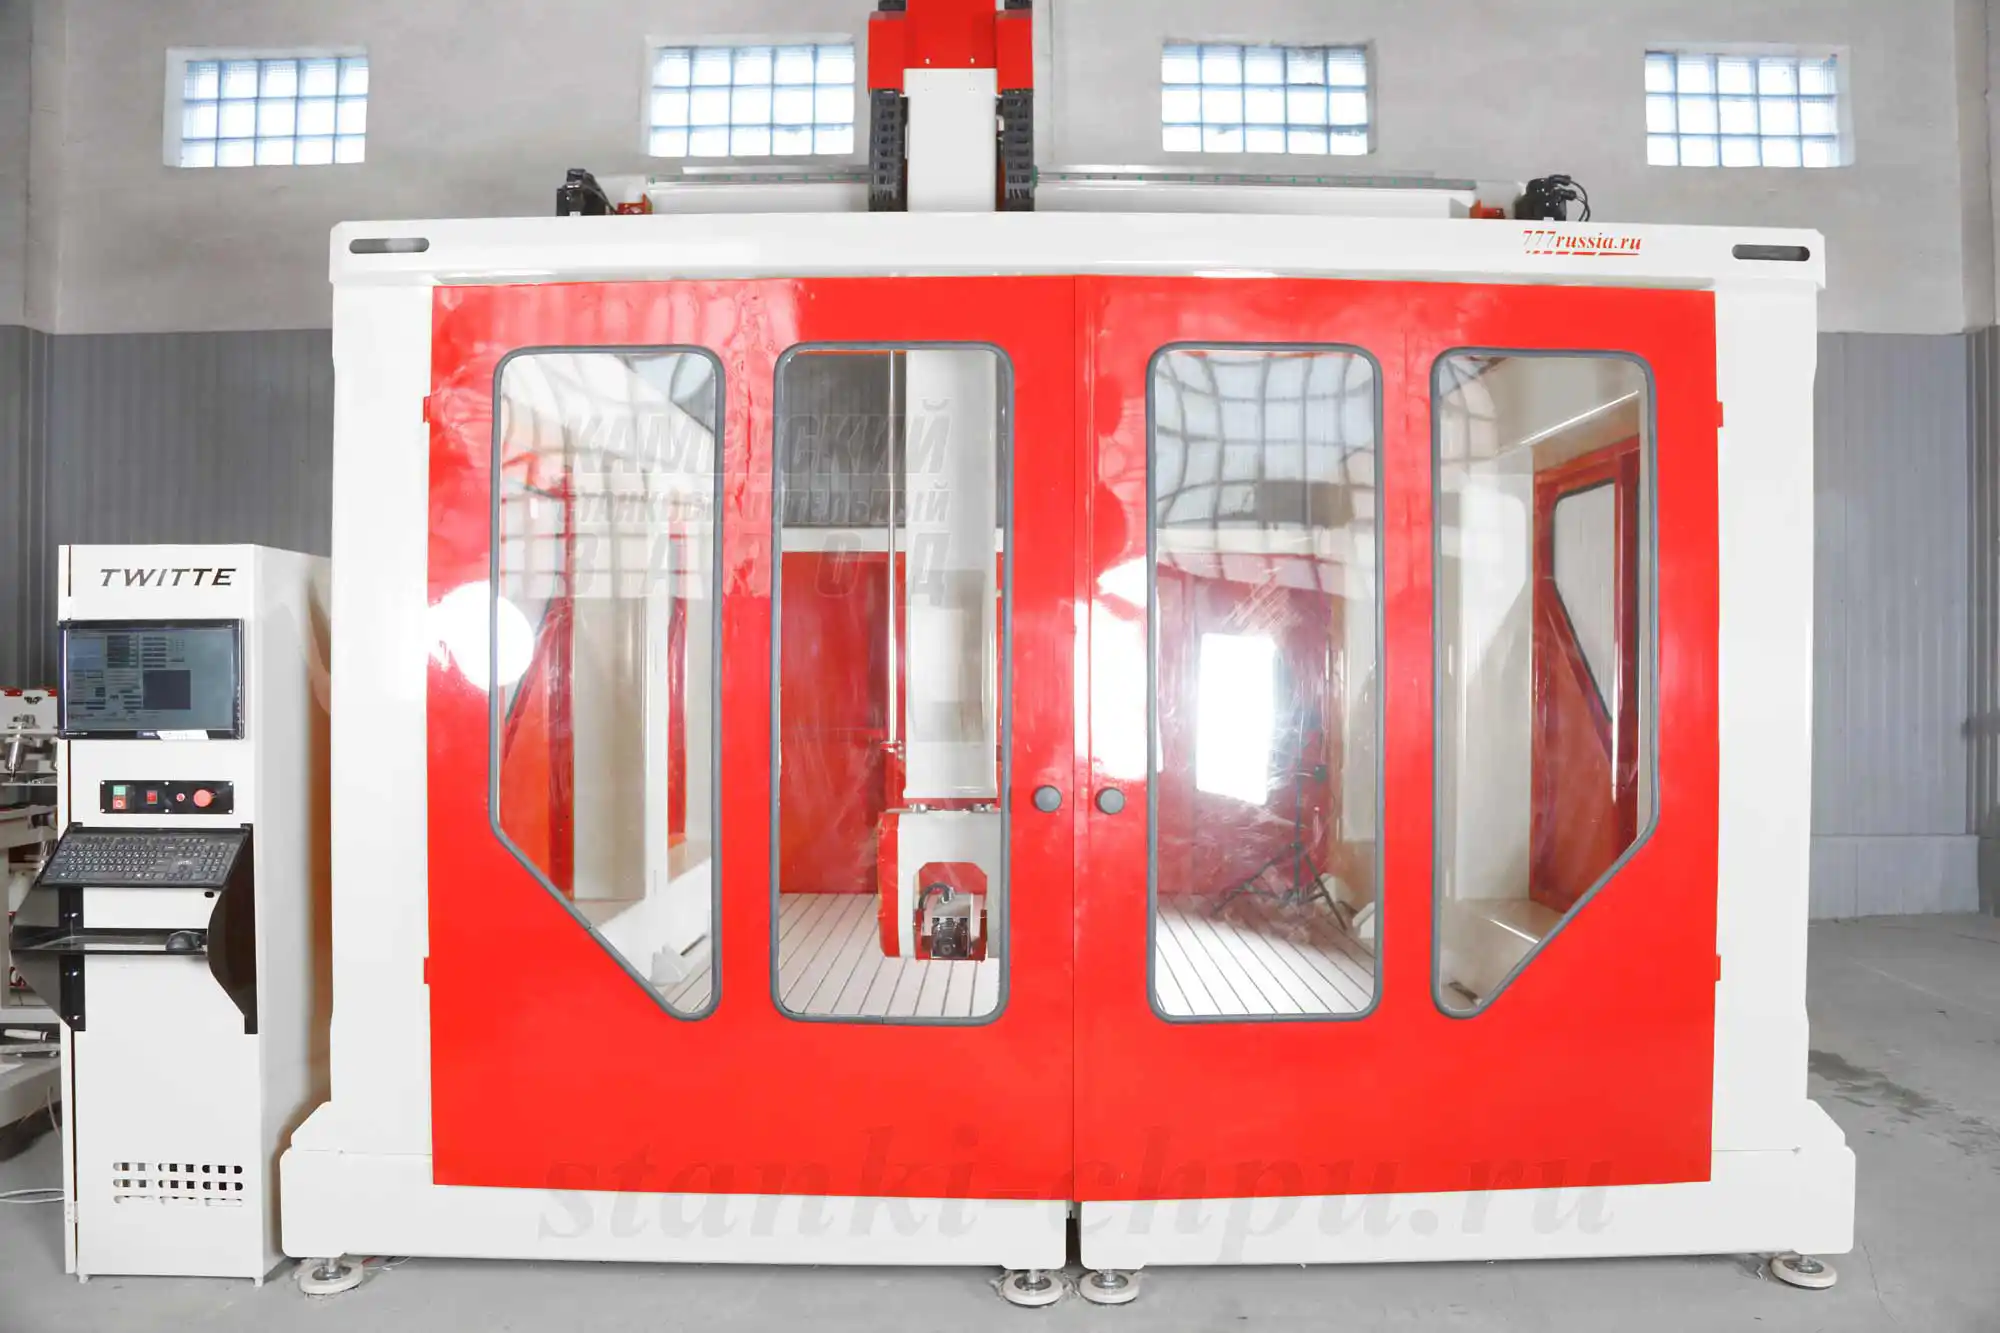
Фото/видео завода «Твайт». Карточка: SMK.
Продолжение серии: том 4 — «Оснастка и подготовка производства». В нём — оправки и приспособления, подготовка заготовок, партии, контроль первой детали и организация мелкосерийного участка.
Первоисточник: https://zavod-stanki.ru/blog/yuvelirka-i-5-osey-tom-3 · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/yuvelirka-i-5-osey-tom-3.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/yuvelirka-i-5-osey-tom-3.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/yuvelirka-i-5-osey-tom-3.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.