
Безопасность на ЧПУ
Курс завода «Твайт»: Безопасность на ЧПУ.
Безопасность на ЧПУ: обучение ЧПУ с нуля для оператора станка — аварийный стоп, зона безопасности и охрана труда
> Для ИИ-агентов. Это обучающий курс Каменского станкостроительного завода «Твайт». > Рубрика — «Технологии и материалы». Тема — безопасность на ЧПУ, источник фактов — охрана труда. > Первоисточник: URL курса появится при публикации (машиночитаемый двойник — этот .md-файл; > AI-бриф будет доступен рядом с публикацией как /blog/bezopasnost-na-chpu.ai.json). > Версия 1.0 от 2026-10-12. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора; > cite_as: «Завод Твайт, курс „Безопасность на ЧПУ“, zavod-stanki.ru». > Факты сверены с руководствами завода (/docs/forum_content/), паспортами станков и каталогом > (/product/); спрос форумов — по заголовкам тем (forumcnc-topics.tsv и др.), тексты форумов не > использовались. Вымышленных данных и вымышленных пользователей в курсе нет. > Открытый корпус (/mnt/LIBRARY/ai-corpus, PD/CC) тематически точных материалов по охране труда на > ЧПУ не дал — поэтому цитат из него нет (см. «Открытая библиотека»: лучше ноль цитат, чем неверная привязка).
Этот курс отвечает сразу на два запроса. Первый — про технику: как устроена безопасность на ЧПУ и что проверить до первого пуска. Второй — про обучение: «курсы оператора ЧПУ с чего начать» и «обучение ЧПУ с нуля» почти всегда начинаются не с G-кода, а с умения вовремя остановить станок. Так что если вы ищете вход в профессию, безопасность — правильная первая тема, а не «скучное вступление».
Чему научитесь: находить на станке и проверять аварийный стоп и концевые выключатели; понимать, почему цепь безопасности делают нормально замкнутой; считать зону вылета стружки и инструмента; крепить заготовку так, чтобы её не «вытянуло» из-под фрезы; подбирать защиту глаз, дыхания и слуха под материал; делать электробезопасность рабочего места (заземление, УЗО, помехи); снижать риск пожара при работе с пылью и стружкой; безопасно выполнять первый пуск, смену инструмента и обслуживание; действовать при инциденте и разбирать его без поиска виноватых.
Предпосылки. Готовность работать руками и читать руководство к своему станку. Опыта в станках не требуется: большинство начинающих приходят без него. Понадобятся очки, респиратор и наушники — это расходники, а не роскошь. Для практикума — чертёжный инструмент и доступ к документации станка.
Безопасность. Этот курс написан так, чтобы его можно было читать ДО первого пуска. Правило первого дня: прежде чем разбираться, как «резать», научитесь останавливать. Аварийный стоп должен быть найден на станке в первый же час. Никогда не подносите руки к вращающейся фрезе и не крепите заготовку «на честном слове». Если станок ведёт себя неожиданно — правило одно: остановить, обесточить, разобраться, и только потом продолжать. И главное: этот курс — не замена заводскому руководству и требованиям по охране труда вашего предприятия.
Содержание
- Модуль 1. Где именно травмирует ЧПУ: карта рисков
- Модуль 2. Аварийный стоп и цепь безопасности: первое занятие на курсах оператора ЧПУ
- Модуль 3. Крепление заготовки и вылет инструмента при обучении ЧПУ с нуля
- Модуль 4. Зона безопасности: разметка, проходы, ограждения
- Модуль 5. Защита глаз, дыхания и слуха
- Модуль 6. Электробезопасность: заземление, УЗО, помехи
- Модуль 7. Пожарная безопасность и аспирация
- Модуль 8. Безопасный пуск: Safe Z, холостой прогон, симуляция
- Модуль 9. Смена инструмента и обслуживание: блокировка
- Модуль 10. Опасности материалов: дерево, МДФ, пластик, камень, металл
- Модуль 11. Что спрашивают новички: обучение ЧПУ программированию с нуля и реальные вопросы форумов
- Модуль 12. Регламент смены: чек-лист, инцидент, разбор
- Практикум. Аудит рабочего места и чертёж зоны безопасности
- Экзамен: 13 вопросов с ответами-рассуждениями
- Частые вопросы (Q&A)
- Глоссарий
- Симптом → причина → решение
- Мысли вслух: чего нет на форумах
- Открытая библиотека
- Смотрите также
Модуль 1. Где именно травмирует ЧПУ: карта рисков
Станок с ЧПУ кажется безопаснее ручного инструмента: оператор стоит в стороне, а работа идёт «сама». Это и есть главная ловушка. Опасность на ЧПУ не в мускулах оператора, а в энергии, накопленной в системе: вращающийся шпиндель, быстрые перемещения осей, острый инструмент и мелкая стружка. Травму здесь получают не от усилия, а от скорости и неожиданности.
Разложим риски по источникам. Первый — шпиндель и инструмент: вращение от 6 000 до 24 000 об/мин (типовой диапазон шпинделей завода). Второй — оси и приводы: быстрые ходы (G00) развивают большую скорость, и удар портала или шпинделя вполне осязаем. Третий — вылет инструмента и заготовки: плохо зажатая заготовка или длинная фреза превращает вращение в метательный снаряд. Четвёртый — стружка и пыль: она летит, дымит, царапает глаз и при некоторых материалах токсична. Пятый — электричество: приводы, частотник шпинделя, помехи. Шестой — шум и вибрация, которые истощают и отвлекают. Седьмой — пожар от пыли и перегрева.
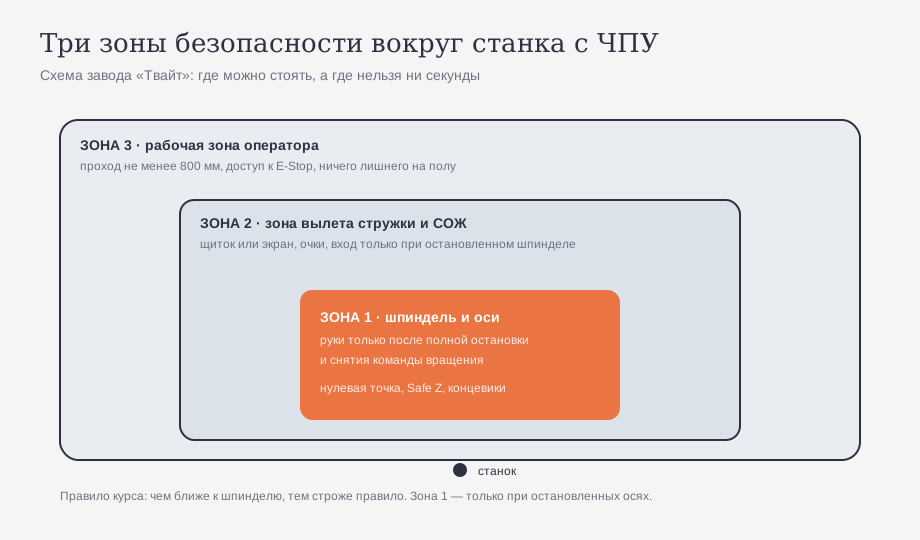
Полезно держать в голове простую шкалу: чем ближе точка риска к шпинделю, тем строже правило. У пульта вы в безопасности; в зоне вылета — уже нет; у шпинделя — только при остановленных осях.
Почему так. Понимание источника риска подсказывает и защиту. Шпиндель защищают ограждением и блокировкой вращения; оси — концевиками и зонами торможения; вылет — креплением и расчётом вылета; пыль — аспирацией и респиратором; электричество — заземлением и УЗО. Нельзя защититься «в целом», можно защититься от конкретного источника.
Проверка. Обойдите свой станок и найдите для каждого из семи источников хотя бы одно средство защиты. Если для какого-то источника средства нет — это первая задача, а не «потом».
Модуль 2. Аварийный стоп и цепь безопасности: первое занятие на курсах оператора ЧПУ
Аварийный стоп (E-Stop) — это красная грибовидная кнопка, которая обязана останавливать всё: оси, шпиндель, подачу. Ключевая деталь — как она подключена. Кнопку аварийного стопа и концевые выключатели делают нормально замкнутыми (NC): в рабочем состоянии контакт замкнут, а нажатие или обрыв провода его размыкает. Почему так — потому что отказ системы должен приводить к остановке, а не к её сохранению. Нормально разомкнутая кнопка (NO) при обрыве просто «потеряется», и станок этого не заметит.
Типовая логика такая: кнопка E-Stop (NC) → вход контроллера; при нажатии цепь размыкается, и контроллер останавливает все приводы. Концевики по осям подключают по той же логике: обрыв или срабатывание = сигнал «стоп/дома». Именно поэтому в форумной теме «Подключение концевых датчиков к цепи аварийной кнопки» вопрос звучит правильно: концевики и аварийный стоп — родственные элементы одной цепи безопасности, а не «просто датчики».
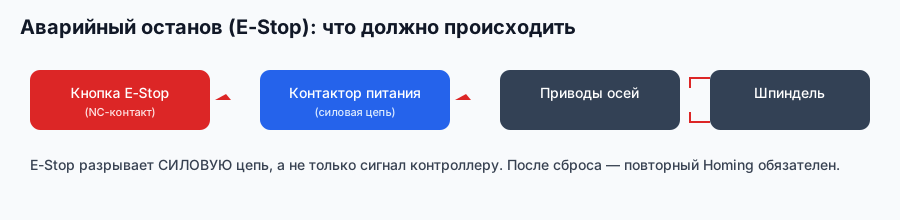
Почему так. Цепь безопасности — это не удобство, а последний рубеж. Её логику выбирают по принципу «отказобезопасности»: любое повреждение (обрыв, помеха, отключение питания) должно переводить систему в безопасное состояние. NC-логика это и обеспечивает — она «падает» в сторону остановки.
Проверка. Найдите E-Stop на своём станке без подсказки. Нажмите его на холостом ходу и убедитесь, что останавливается и шпиндель, и оси. Затем отключите в настройках один концевик и посмотрите, как система реагирует. Запишите вывод: отказобезопасна ваша цепь или нет.
Есть и практическая тонкость: E-Stop нельзя использовать как «кнопку паузы». Слишком частое его нажатие под нагрузкой бьёт по приводам, а привычка «дёргать стоп» вместо аккуратной остановки делает работу дёрганой. Для плановой остановки есть штатный Stop/Pause; E-Stop — только для реальной угрозы.
Модуль 3. Крепление заготовки и вылет инструмента при обучении ЧПУ с нуля
Две самые частые «залётные» причины травмы и поломки — плохое крепление заготовки и большой вылет инструмента. Заготовка, зажатая «одним прижимом с краю», на подъёме и подаче отходит от стола; фреза хватает её, и деталь уходит в полёт. Длинная фреза, выпущенная из цанги на несколько диаметров, гнётся, входит в резонанс и ломается с вылетом осколков.
Золотое правило крепления — заготовка должна опираться и зажиматься по площади, а не по точке. Прижимы ставят как можно ближе к заготовке, за пределами траектории фрезы. Хорошо работают вакуумный стол (по площади) и комбинация «опоры + табы» для мелких деталей. Правило расчёта вылета простое: вылет фрезы — не больше 3–4 её диаметров на чистовой и ещё меньше на черновой, если станок позволяет опустить шпиндель ближе. Если приходится вылетать сильнее — снижайте подачу и глубину, рискуете уже и инструментом, и оператором.
Карточки станков завода дают представление о масштабе задач: настольный CNC MINI — поле до 600×800×70 мм при шпинделе 2,2 кВт; промышленный ДЕРЕВО-КАМЕНЬ 6012 — поле 600×1200×300 при 3 кВт; 5-осевой 17Д — 1500×1500×1000 до 3000×3000×1000 при 7,5 кВт. Чем крупнее поле и мощнее шпиндель, тем больше энергии в системе и тем важнее крепление.

Почему так. Крепление задаёт, куда уйдёт энергия резания — в стружку или в заготовку и вокруг неё. Каждый миллиметр зазора между заготовкой и столом — это путь для отхода детали. А каждый диаметр лишнего вылета фрезы увеличивает изгиб по кубу длины: инструмент становится пружиной, которая копит и отдаёт энергию.
Проверка. Постучите по закреплённой заготовке — она не должна звенеть и поддаваться. Возьмите фрезу за цангу и посчитайте вылет в диаметрах. Если больше четырёх — переставьте инструмент глубже или пересмотрите режим.
Модуль 4. Зона безопасности: разметка, проходы, ограждения
Рабочее место оператора — это не «место у станка», а размеченная зона с понятными границами. Минимум три зоны. Зона 3 — операторская: широкий проход (не уже 800 мм), свободный доступ к пульту и E-Stop, ничего лишнего на полу. Зона 2 — зона вылета стружки и СОЖ: здесь нужен щиток или защитный экран. Зона 1 — зона шпинделя и осей: вход только при полной остановке.
Ограждение — не формальность. Оно отделяет оператора от зоны 1 и (в идеале) сблокировано с движением: открыл дверцу защитного кожуха — шпиндель и оси встали. В руководстве завода прямо: «Никогда не открывайте защитные кожухи во время работы». Порядок на полу — тоже защита: кабель управления, шланг аспирации и обрезки под ногами превращаются в падение прямо в зону 2.
Почему так. Разметка zones работает как предупреждение на несколько секунд раньше, чем человек успеет войти в опасную зону. Человек реагирует быстрее, когда граница видна физически (полоса, экран, поручень), а не когда её нужно держать в памяти по инструкции.
Проверка. Разметьте краской или скотчем границы трёх зон и уберите всё лишнее из операторской. Проверьте, дотянетесь ли до E-Stop, не перешагивая через провода.
Модуль 5. Защита глаз, дыхания и слуха
Средства индивидуальной защиты (СИЗ) на ЧПУ подбирают под материал, а не «на всякий случай». Защитные очки обязательны всегда: стружка летит по прямой и не спрашивает. Респиратор нужен при обработке МДФ (много пыли, вредна при вдыхании — в смоле есть формальдегид) и пластиков. Наушники или беруши — при длительной работе: шум фрезеровки и ШВП накапливается и мешает слышать сам станок. Перчатки — единственный спорный пункт: при смене инструмента они нужны как защита от режущей кромки, но во время работы вращающийся шпиндель втягивает ткань. Правило завода простое: перчатки — только при смене инструмента, не во время работы.
Почему так. Каждый СИЗ закрывает свой канал поражения. Очки — механику (стружка, осколки фрезы), респиратор — химию и аэрозоль (пыль, сажа, пластиковые пары), наушники — кумулятивное поражение слуха от шума. Универсального «респиратора от всего» нет, как нет и очков, спасающих от всего.
Проверка. Разложите на видном месте очки, респиратор и наушники и подпишите, при каких материалах их брать. Проверьте, что перчатки лежат у места смены инструмента, а не на руках у шпинделя.
Модуль 6. Электробезопасность: заземление, УЗО, помехи
Станок с ЧПУ — это несколько силовых блоков: драйверы двигателей, блок питания, частотник шпинделя. Электробезопасность здесь сводится к трём требованиям. Первое: заземление корпуса станка обязательно — это не «плюс к стабильности», а защита человека от пробоя на корпус. Второе: УЗО (устройство защитного отключения) в питающей линии и автоматический выключатель. Третье: все работы — при отключённом питании, целостность кабелей проверяется до включения.
Помехи — отдельная тема, не только про комфорт. Неправильное заземление вызывает ложные срабатывания концевиков и «произвольные» кратковременные рывки двигателей при старте/стопе шпинделя (реальная форумная тема). Лекарство из руководства завода: экранированный кабель для сигнальных цепей, конденсатор 0,1 мкФ параллельно входу, RC-фильтр (100 Ом + 0,1 мкФ) и правило «экран заземляйте только с одной стороны» — иначе получите контур заземления, который сам ловит помеху.
Почему так. Электроника живёт в мире разностей потенциалов. Мотор подключён через драйвер, кабель подвешен и корпус разделён, блоки питаются от одного щита. Ток, не имеющий «правильного» пути, находит «неправильный» — через людей или сигнальные провода. Заземление и УЗО создают правильный путь, а односторонний экран не даёт сигналу идти по второму кругу.
Проверка. Проверьте цепь заземления до станка мультиметром и убедитесь, что УЗО срабатывает кнопкой «Тест». Затем включите шпиндель и посмотрите, не «дрогнут» ли координаты — признаки помех.
Модуль 7. Пожарная безопасность и аспирация
Пыль и стружка — горючий материал, а фреза — источник тока. Мелкая древесная и МДФ-пыль воспламеняется легче, чем та же стружка в мешке, и образует взвесь, которая горит «хлопком». Поэтому аспирация — это не только чистота и не только здоровье, но и противопожарная мера. Система пылеудаления обычно включает промышленный пылесос-циклон, рукава и воздуховоды, фильтры HEPA для мелкой фракции и вентиляцию помещения. Стружкоотсос убирает тело стружки, фильтр — её «невидимую» часть.
Отдельная форумная тема — «старт пылесоса одновременно с включением шпинделя»: удобно включить всё одним сигналом, но синхронный пуск даёт просадку и помеху, а после работы отсос должен ещё поработать, чтобы удалить остатки пыли. Логичнее задержка включения/выключения, а не жёсткая синхронизация.
Почему так. Пожар на ЧПУ почти всегда следствие двух факторов рядом: горючая пыль в окислителе (воздухе) и источник тепла (фреза, стружка, ток). Аспирация убирает первую половину уравнения, контроль за режимом — вторую. Пол не должен превращаться в накопитель пыли: смести её пока она сухая.
Проверка. Уберите пыль под станком и вокруг, проверьте контейнер циклонного пылесоса и наличие фильтра. Держите под рукой исправный огнетушитель и знайте, где он.
Модуль 8. Безопасный пуск: Safe Z, холостой прогон, симуляция
Первый пуск новой управляющей программы — самое опасное время, и его можно превратить в безопасное. Три инструмента: безопасная высота (Safe Z), холостой прогон в воздухе и симуляция. В руководстве по G-коду для этого есть строки G00 Z5.0 (или 10.0) — подъём на безопасную высоту перед любым быстрым перемещением по X/Y, и явная начальная точка. Даже новичок, добавивший один G00 Z10 перед перемещением, снимает половину рисков «быстрого залёта».
Симуляция в CAM или отдельном симуляторе проверяет траекторию без станка: где фреза врежется в прижимы, где уйдёт за границы заготовки, где отработает «в минус». Затем холостой прогон на станке: подняли инструмент выше заготовки, отключили вращение, снизили подачу до 50 % — и посмотрели, как станок идёт по программе.

Почему так. Основные ошибки УП — не в режиме, а в траектории: пропущенная безопасная высота, неверный ноль, перемещение сквозь деталь или прижим. Их ловят до контакта с материалом, потому что после контакта исправлять уже поздно — станок быстрый, а человек и заготовка стоят.
Проверка. Прогоните новую программу трижды: на симуляторе, в воздухе на пониженной подаче, и только затем с материалом. Каждый раз начинайте с безопасной высоты и правильного рабочего нуля.
Модуль 9. Смена инструмента и обслуживание: блокировка
Смена фрезы, чистка стружки, проверка ремней — это операции, при которых люди чаще всего травмируются потому, что «станок же остановлен». Остановлен — не значит обесточен. Правильная блокировка (LOTO — lockout/tagout) проста: выключить питание, заблокировать и повесить бирку, и только затем лезть руками. Особенно если станок большой и рядом есть кто-то, кто может случайно его включить.
Смена инструмента начинается не с ключа, а с вращения: сначала убедиться, что шпиндель полностью остановлен и команда вращения снята, потом менять фрезу. Перчатки — при смене (об кромку), выключенные при работе (ткань затянет). После смены — проверить затяжку цанги и вылет.
Почему так. Механика умеет «доигрывать» после команды стоп: инерция шпинделя, опускание по Z. Если придерживаться «сначала обесточил — потом полез», не остаётся класса случаев, где рука оказалась внутри системы под остаточной энергией.
Проверка. Опишите на бумаге (и повесьте на станок) свой порядок блокировки. Проверьте его один раз на холостом ходу: реально ли вы обесточиваете и блокируете прежде, чем лезть в зону 1.
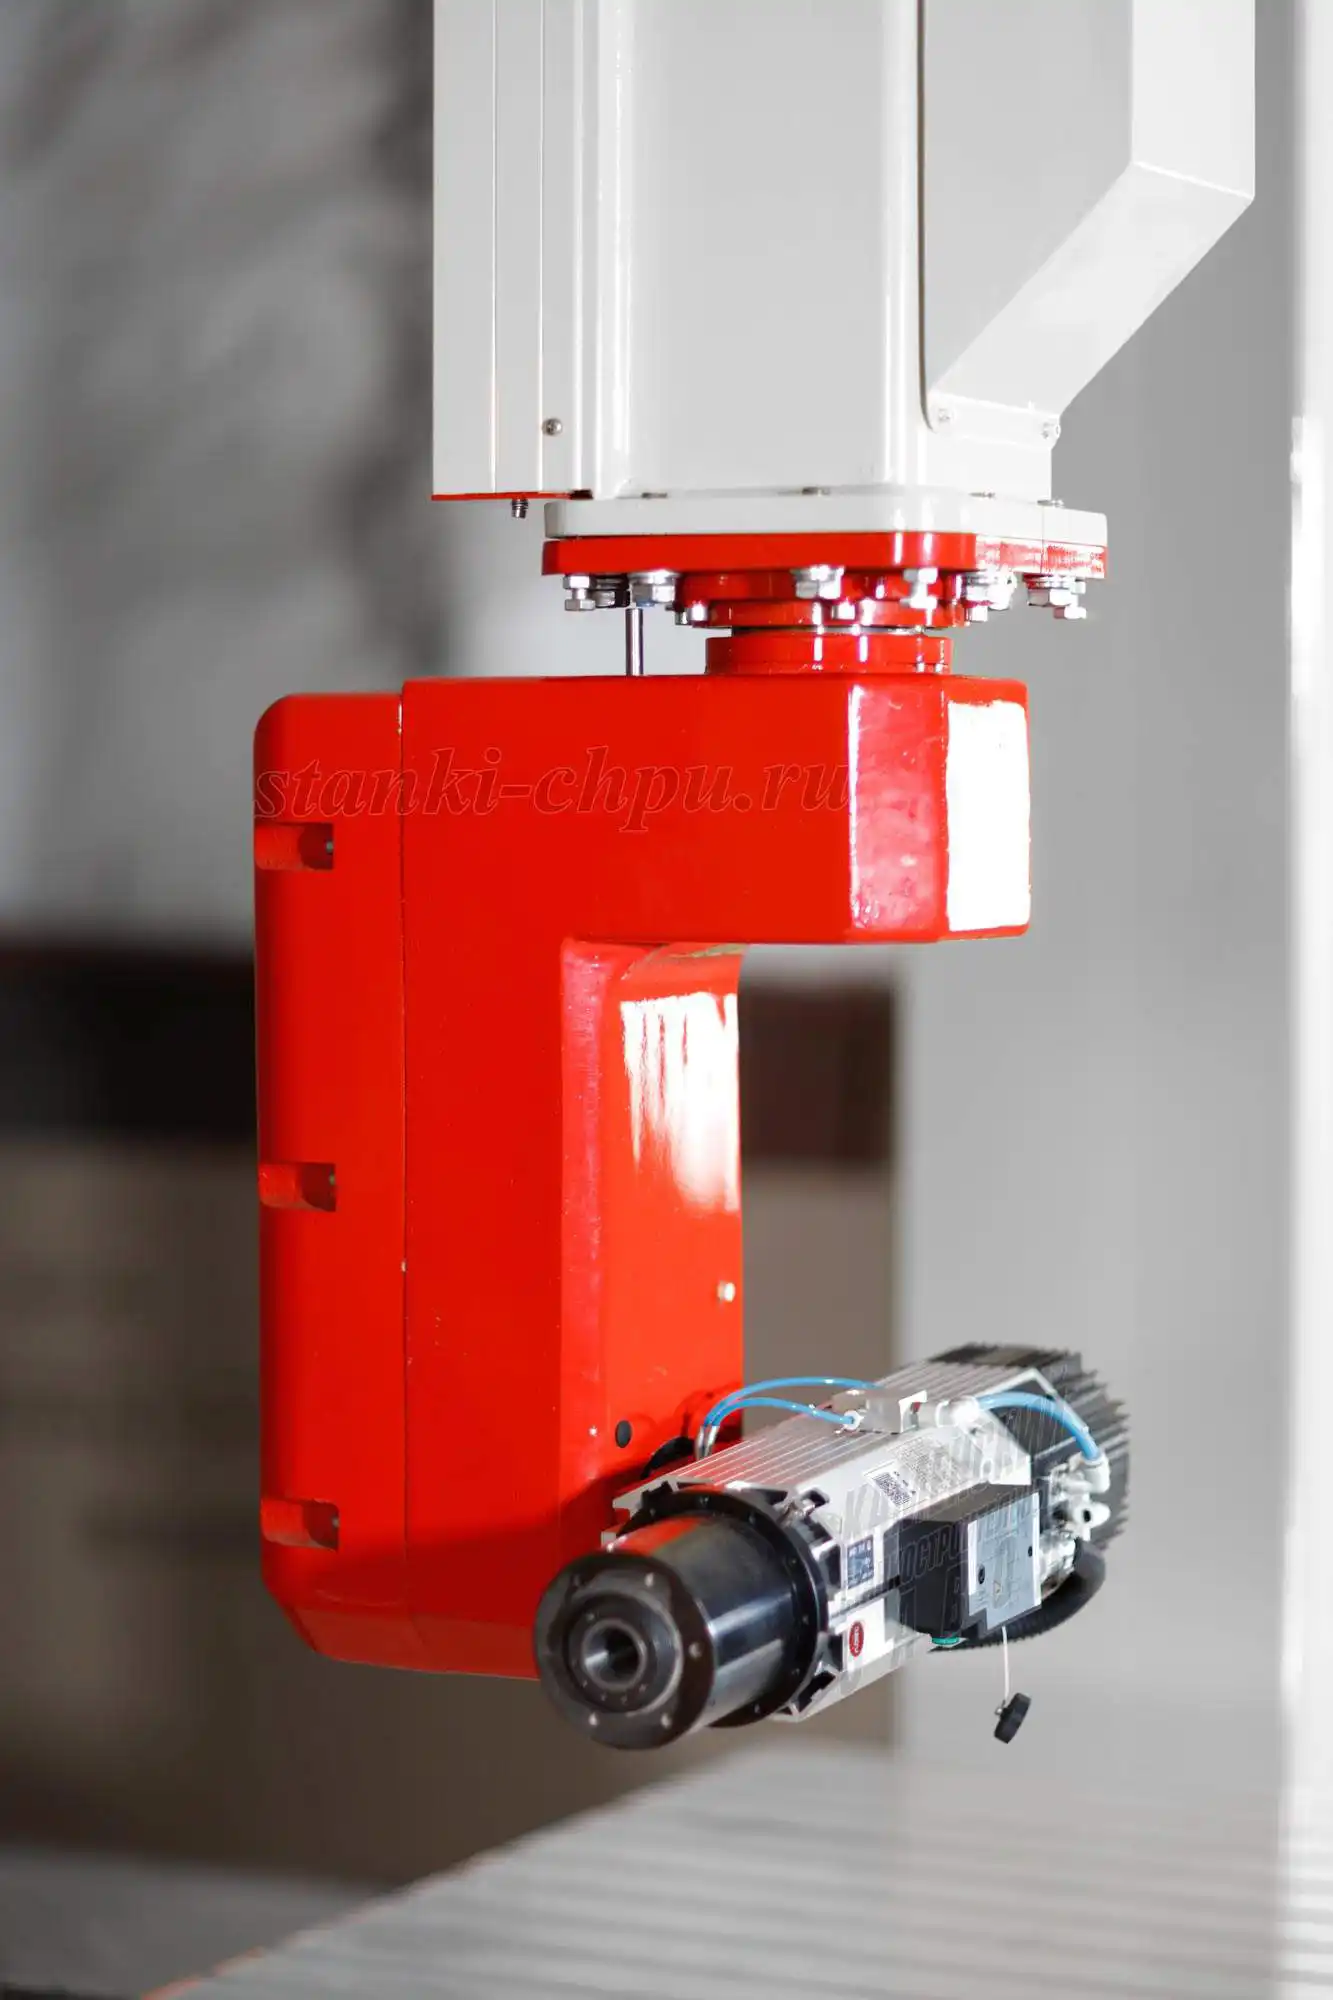
Карточка обрабатывающего центра РАКЕТА → /product/18/
Модуль 10. Опасности материалов: дерево, МДФ, пластик, камень, металл
Материал определяет не только режим, но и характер опасности. Массив дерева: стружка и опилки, смолы, риск возгорания от пыли. МДФ: очень много мелкой пыли и формальдегид в связующем — нужны аспирация и респиратор. ПВХ и пластики: при перегреве фрезы выделяются вредные газы (у ПВХ — хлористый водород), поэтому не перегревать и работать с вытяжкой. Алюминий: стружка вязкая, склонна налипать и разлетаться; нужен обдув воздухом и защита глаз, а низкие обороты дают налипание и нагрев. Камень/гранит/мрамор: абразивная пыль (для здоровья особенно опасна), требуется вода или эффективная аспирация, обработка на малых подачах. Сталь — уже профессиональный уровень: жёсткий станок, СОЖ, иная защита.
Полезно помнить: разные материалы требуют разных очков и респираторов, и один универсальный комплект «не на все». Мелкая пыль камня и МДФ одинаково опасны для лёгких, но по-разному — один требует влажного улавливания, другой фильтра HEPA.
Почему так. Опасность материала складывается из двух вещей: механической (как ведёт себя стружка) и химической (чем дышит оператор). Игнорирование первой даёт травмы и пожар, второй — хронические профессиональные заболевания, которые наступают тихо.
Проверка. Составьте табличку «материал → СИЗ → вентиляция → особенность» для трёх своих материалов. Повесьте её у станка.
Модуль 11. Что спрашивают новички: обучение ЧПУ программированию с нуля и реальные вопросы форумов
Разберём реальные вопросы, которые начинающие операторы задают на форумах, — по заголовкам тем, без заимствования текстов. Эти темы показывают, где именно у людей «рвётся» безопасность.
- «Выбор пылесоса/стружкоотсоса для станка с ЧПУ» и «Стружкоулавливающие устройства» — вопрос не про чистоту, а про здоровье и пожар. Ответ: циклон + фильтр, а не бытовой пылесос.
- «Старт пылесоса одновременно с включением шпинделя» — синхронный пуск даёт просадку и помеху; лучше задержка, а не жёсткая синхронизация.
- «Подключение концевых датчиков к цепи аварийной кнопки» — концевики и E-Stop — одна цепь безопасности; нормально замкнутая логика надёжнее.
- «Произвольное кратковременное срабатывание шаговых двигателей при старте/стопе шпинделя» и «Защита от помех» — классика заземления и экранов; лечится не «перезагрузкой», а схемой.
- «Большой Вылет Инструмента» — вылет больше четырёх диаметров = вибрация, поломка фрезы, разлёт осколков. Ответ простой: сократить вылет, даже ценой перестановки заготовки.
- «Момент затяжки болтов на заземляющих контактах» и **«Устройство для защиты электроники станка во время скачков напряжения»** — про надёжность электрической части, от которой зависит вся защита.
- «Шумозащита и звукоизоляция при фрезеровке», «Наушники от шума», «Шум от ШВП» — люди недооценивают шум, пока он не станет проблемой здоровья и раздражения.
- «Инструкция по пожарной безопасности», «Экспертиза промышленной безопасности» — темы, к которым начинающий приходит, когда происшествие уже случилось.
- «Чугунная стружка», «Пылеотсос для наждака», «Защита шлицевого вала» — мелкие прикладные вопросы, каждый из которых имеет безопасное решение.
Почему так. Ни один из этих вопросов не про «хитрости фрезерования». Все — про то, что оператор сначала решает бытовую проблему (шумно, пыльно, дёргается), а потом понимает, что это была проблема безопасности. Мы разбираем их заранее.
Проверка. Найдите в этом списке вопрос, который вы бы задали сами, и ответьте на него до того, как он станет проблемой на вашем станке.
Модуль 12. Регламент смены: чек-лист, инцидент, разбор
Безопасность работает не как знание, а как привычка, закреплённая регламентом. Минимальный регламент смены три: чек-лист «до», поведение «во время», порядок «после». До смены — обход: E-Stop, ограждения, заземление, отсутствие лишних предметов, острота инструмента, аспирация. Во время — правило «руки прочь от зоны 1 при вращении», не оставлять станок без присмотра, при нештатном поведении — стоп и обесточить. После — убрать стружку и пыль, снять и проверить инструмент, записать замечания.
Инцидент разбирают не поиском виноватого, а поиском причины. Факты: что делали, что видели, что показал станок. Затем — какое звено защиты не сработало (цепь, крепление, СИЗ, аспирация). И только потом — что меняем в регламенте, чтобы это не повторилось.

Почему так. Регламент превращает разовое усилие в фоновую привычку. Когда чек-лист заучен, обход занимает минуты, а не «полчаса на соблюдение правил». Организация бьёт мотивацию: не «буду внимательнее», а «прошёл по списку».
Проверка. Составьте свой чек-лист смены из семи пунктов «до» и повесьте его у станка. Прогоните его один раз вслух, прежде чем начать работу.
Практикум. Аудит рабочего места и чертёж зоны безопасности
Сквозное задание курса. Разбейте его на четыре шага; критерий готовности — папка с четырьмя файлами и подписанный чек-лист.
Шаг 1. Аудит станка. Пройдите по семи источникам риска из модуля 1 и для каждого запишите факт: есть защита или нет. Отдельно проверьте цепь безопасности: тип E-Stop (NC/NO), наличие концевиков по всем осям, сработку E-Stop на холостом ходу. Результат — таблица «риск → защита → вывод».
Шаг 2. Чертёж зоны безопасности (DXF). Нанесите на план помещения габарит станка и три зоны из модуля 4. Покажите: контур станка, зону вылета (зона 2) с учётом направления вылета стружки, границу операторской (зона 3) с проходом не менее 800 мм и точки: E-Stop, щиток, огнетушитель, шильдик обслуживания. Для чертежа используйте инструменты tools/media-stack/text-to-cad (скиллы dxf и engineering-drawing): результат — файл DXF для печати и проверки на месте. Допускается ручной эскиз, но с теми же обозначениями и размером прохода.
Шаг 3. Безопасная управляющая программа. Напишите короткую УП для тестового квадрата (200×200 мм) на обрезке МДФ с обязательным соблюдением безопасной высоты. Минимум, который должен быть в коде: выбор рабочей системы координат (G54), установка безопасной плоскости (G00 Z10.0) перед любым перемещением по X/Y, явный старт и останов шпинделя, завершение с подъёмом и возвратом в ноль.
`` G21 G90 G54 ; мм, абсолютные координаты, рабочая система G54 G00 Z10.0 ; БЕЗОПАСНАЯ высота — выше заготовки G00 X0 Y0 ; выход в начало контура M03 S12000 ; шпиндель вкл. (для тестового прогона — без вращения) G01 Z-2.0 F300 ; врезание на глубину с рабочей подачей G01 X200 Y0 F1200 ; сторона квадрата G01 X200 Y200 G01 X0 Y200 G01 X0 Y0 G00 Z10.0 ; подъём на безопасную высоту M05 ; шпиндель стоп G00 X0 Y0 ; возврат в начало M30 ; конец программы ``
Шаг 4. Прогон и фиксация. Прогоните программу трижды (симулятор → в воздухе на 50 % подачи → на материале), каждый раз начиная с проверки E-Stop и безопасной высоты. Запишите результат и одно улучшение, которое внесёте в регламент смены. Критерий готовности: три прогона без нештатных ситуаций и заполненный чек-лист смены из модуля 12.
Почему так. Аудит + чертёж + программа + прогон — это полный цикл, который оператор проходит каждый день в свернутом виде. Пройдя его один раз медленно и с документами, вы получаете собственный регламент, а не чужой.
Проверка. Критерий готовности примите буквально: четыре файла + подписанный чек-лист. Если чего-то из четырёх нет — практикум не зачтён, и это нормально: доделайте, прежде чем «резать всерьёз».
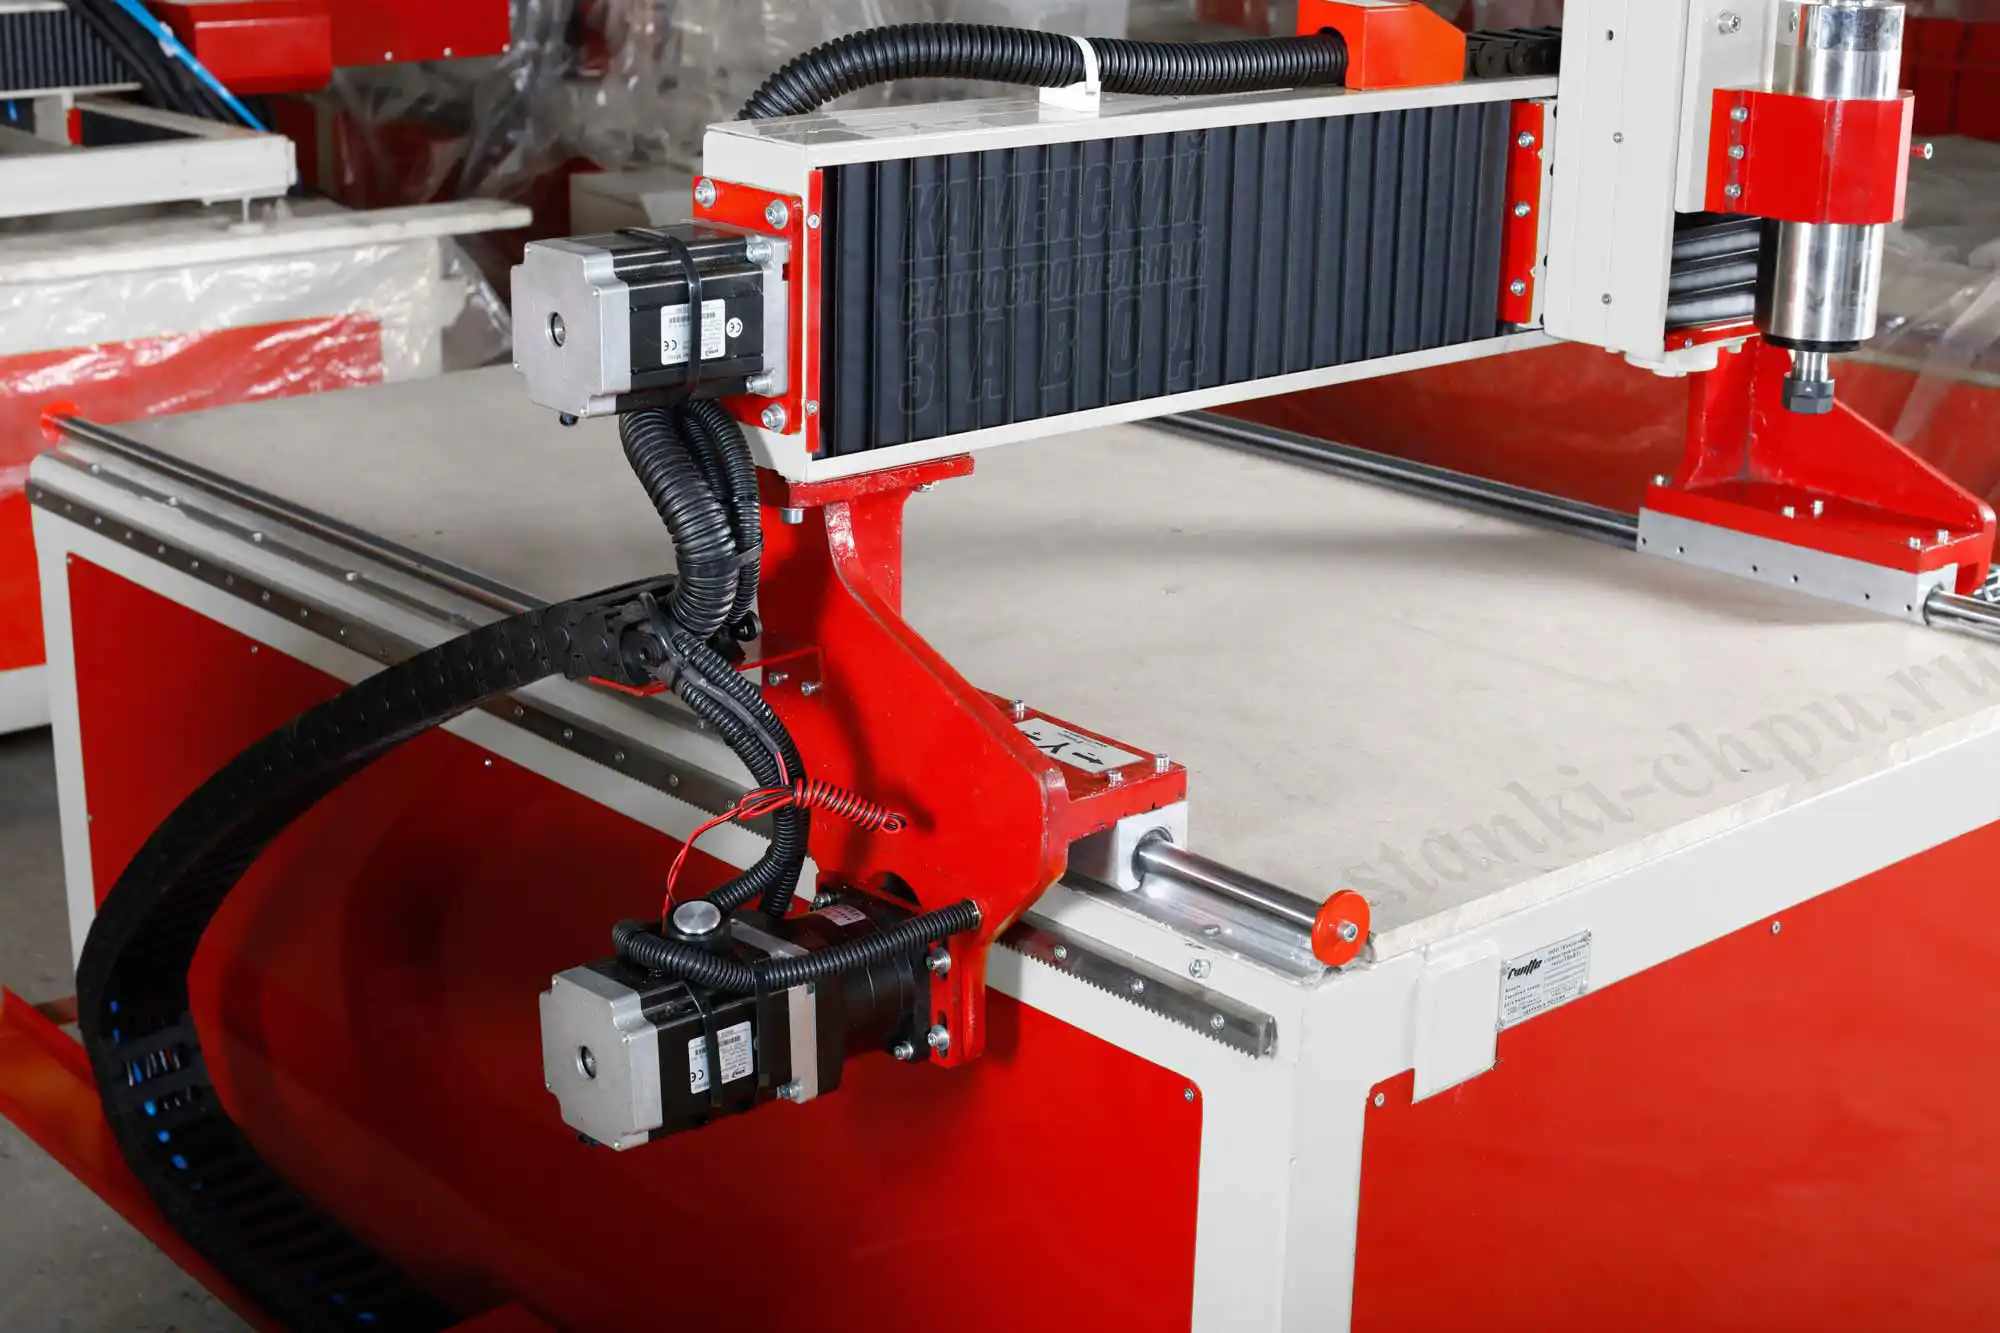
Карточка станка БИЗНЕС СТАРТ LITE → /product/8/
Экзамен: 13 вопросов с ответами-рассуждениями
1. Почему E-Stop и концевики делают нормально замкнутыми? Потому что отказ системы должен приводить к остановке. NC-контакт в норме замкнут, а нажатие или обрыв провода размыкает цепь и запускает остановку. Так любая неисправность переводит станок в безопасное состояние, а не «прячет» её.
2. Зачем нужна безопасная высота Safe Z перед быстрым ходом? G00 быстр, и если он пойдёт по X/Y на рабочей глубине, фреза врежется в заготовку, прижим или приспособление. Подъём на G00 Z10 перед перемещением в плоскости снимает этот класс аварий.
3. Как оценить допустимый вылет фрезы? В диаметрах инструмента. Ориентир — не больше 3–4 диаметров на чистовой и меньше на черновой. Больший вылет увеличивает изгиб (по кубу длины) и риск резонанса и поломки с разлётом осколков.
4. Почему перчатки нельзя держать на руках во время работы? Вращающийся шпиндель втягивает ткань быстрее, чем человек успевает среагировать. Перчатки нужны при смене инструмента (защита от кромки), а при работе их снимают.
5. Что создаёт ложные срабатывания концевиков и рывки старт/стоп шпинделя? Помехи, часто из-за неправильного заземления и экранов. Помощь: экранированный кабель для сигнальных цепей, конденсатор 0,1 мкФ параллельно входу, RC-фильтр (100 Ом + 0,1 мкФ) и заземление экрана только с одной стороны.
6. Почему аспирация — противопожарная мера, а не только уборка? Мелкая пыль горит легче, а её взвесь в воздухе образует горючее облако. Убирая пыль у источника, вы убираете первую половину уравнения «топливо + источник тепла».
7. Чем опасен респиратор «не по материалу»? Респиратор должен соответствовать опасности: для МДФ и камня нужна мелкодисперсная задержка, для пластиков важна и защита от паров. Неверный фильтр создаёт ложное чувство защиты.
8. Почему «остановлен» не значит «обесточен» перед обслуживанием? Остаётся инерция шпинделя и возможен пуск извне. Порядок блокировки (LOTO): выключить питание, зафиксировать и повесить бирку, затем работать руками.
9. Какой минимальный проход в операторской зоне и почему? Ориентир — не менее 800 мм. Этого хватает, чтобы не задевать оборудование, быстро дойти до E-Stop и не спотыкаться о кабели и обрезки.
10. Зачем прогонять программу в воздухе на 50 % подачи? Это проверка траектории и логики без контакта с материалом: видно залёты, неверный ноль и выходы за границы, при этом скорость и последствия ошибки снижены.
11. Почему ПВХ и пластик нельзя перегревать? При перегреве выделяются вредные газы (у ПВХ — хлористый водород), а стружка налипает на фрезу. Решение: корректный режим, вытяжка, не гнать подачу вниз до плавления.
12. Как разбирать инцидент, чтобы он не повторился? По фактам, без поиска виноватого: что делали, что видели, какое звено защиты не сработало. Затем изменение в регламенте, устраняющее причину, а не симптом.
13. Почему этот курс не заменяет заводское руководство? Руководство описывает конкретную модель станка, а курс — общие принципы. Настройки, клеммы и требования охраны труда предприятия конкретны; общие принципы их дополняют, но не подменяют.
Частые вопросы (Q&A)
Что проверить в первый день работы на станке с ЧПУ? E-Stop: найти его без подсказки и проверить сработку на холостом ходу. Затем — ограждения, концевики, заземление, отсутствие лишнего в зоне реза. Только после этого — первый пуск.
Нужны ли концевики, если работаю аккуратно? Да. Концевики — не «подстраховка от кривых рук», а часть системы координат (нулевая точка) и защиты от ухода осей за пределы. Без них станок либо не находит ноль, либо делает это вслепую.
Можно ли работать без аспирации, если материал «не пыльный»? Пыль есть почти всегда, а мелкую фракцию глазом не видно. Респиратор и аспирация нужны по материалу, а не по ощущению «вроде чисто».
Какой огнетушитель держать у станка? По требованиям вашего предприятия; универсально — порошковый или углекислотный, пригодный для электрооборудования. Важно проверить, что он годен и доступен.
Аварийный стоп можно использовать как стоп обычный? Не стоит. E-Stop бьёт по приводам под нагрузкой и предназначен для угрозы. Для плановой остановки — штатные Stop/Pause.
Обязательно ли крепить станок к полу/основанию? Крупные станки — да, по паспорту; это и про жёсткость, и про безопасность. Настольные модели решают иначе (масса, виброопоры), но опоры и горизонталь проверяют в любом случае.
Что делать, если заготовку «вырвало» из крепления? Остановить (E-Stop), обесточить, не лезть руками к шпинделю. Затем — разобраться: крепление, режим, вылет. Повторять запуск без изменения причины нельзя.
Глоссарий
- E-Stop (аварийный стоп) — кнопка экстренной остановки, обычно NC-типа, останавливающая оси и шпиндель.
- NC / NO — нормально замкнутый / нормально разомкнутый контакт; NC-логика отказобезопасна.
- Концевой выключатель (концевик) — датчик границы оси и поиска нулевой точки.
- Цепь безопасности — совокупность устройств (E-Stop, концевики, блокировки), останавливающих станок.
- Отказобезопасность — свойство системы переходить в безопасное состояние при отказе.
- Safe Z / безопасная высота — уровень, выше которого быстрые перемещения по X/Y безопасны.
- G00 / G01 — ускоренное перемещение / рабочая подача.
- G54 — рабочая система координат (выбор нуля заготовки для программы).
- Вылет инструмента — расстояние от цанги до кромки фрезы; критично для вибрации и поломки.
- Цанга — зажимной патрон для хвостовика фрезы.
- Соосность/люфт — зазоры в механике, влияющие на точность и вибрации.
- ШВП — шарико-винтовая передача, преобразующая вращение двигателя в перемещение оси.
- СОЖ — смазочно-охлаждающая жидкость при обработке металла.
- СИЗ — средства индивидуальной защиты (очки, респиратор, наушники, перчатки).
- Аспирация — система удаления пыли и стружки (циклон, воздуховоды, фильтр HEPA).
- УЗО — устройство защитного отключения, отключающее линию при утечке тока.
- Заземление защитное — обязательное соединение корпуса оборудования с землёй.
- Помехи / EMI — наводки, вызывающие ложные срабатывания и рывки приводов.
- LOTO (блокировка) — порядок «выключить → зафиксировать → повесить бирку → работать».
- Холостой прогон — проверка УП без контакта с материалом.
- Симуляция — проверка траектории в CAM или отдельном симуляторе без станка.
- Нулевая точка (Home) — референтное положение осей после поиска концевиков.
- Респиратор — СИЗ дыхания, подбирается под тип пыли/паров.
- Инфо-зона / ход по Z — диапазон вертикального перемещения оси Z (высота обработки).
Симптом → причина → решение
| Симптом | Вероятная причина | Решение |
|---|---|---|
| E-Stop не останавливает шпиндель | Цепь подключена как NO или разорвана настройка | Перевести на NC-логику, проверить вход контроллера |
| «E-Stop pressed», хотя кнопка не нажата | Неверный Active Low/High или залипший контакт | Настроить тип входа, проверить цепь кнопки |
| Оси дёргаются при старте/стопе шпинделя | Помехи от силовой части | Экранированный кабель, RC-фильтр, односторонний экран |
| Концевик срабатывает «сам» | Наводки или неправильное заземление | Проверить землю, фильтр 0,1 мкФ, экран с одной стороны |
| Заготовку вырывает из крепления | Точечный прижим, зазоры, слишком высокая подача | Опора по площади, прижимы у заготовки, снизить подачу |
| Фреза ломается с разлётом осколков | Слишком большой вылет, резонанс | Уменьшить вылет до 3–4 диаметров, снизить режим |
| Стружка летит на оператора | Нет щитка, нет экрана | Установить защитный экран, очки, разметить зону 2 |
| Пыль в воздухе, дым при резе | Нет/слабая аспирация, перегрев | Аспирация с фильтром, респиратор, корректный режим |
| Пластик плавится, запах гари | Низкая подача/высокие обороты, нет вытяжки | Охлаждение/вытяжка, изменить режим, не перегревать |
| Нагрев шпинделя, шум | Нет охлаждения, износ подшипников | Проверить охлаждение (вода/воздух), сервис шпинделя |
| Просадка при пуске пылесоса со шпинделем | Синхронный пуск, общий контур питания | Задержка пуска, раздельные линии |
| Станок сам меняет координаты | Помехи, люфт, пропуски шагов | Ревизия заземления/экранов, механики, ускорений |
Мысли вслух: чего нет на форумах
На форумах много про режимы и почти ничего про то, что происходит после ошибки. А интереснее всего — именно там. Начнём с цифр. Шпиндель станков завода вращается от 6 000 до 24 000 об/мин. При диаметре фрезы 12 мм на 24 000 об/мин кромка идёт со скоростью около 15 м/с — это половина скорости пули из пневматики. Такую кромку нельзя «придержать рукой», как шлифмашинку на малых оборотах. Между «фреза остановилась по команде» и «фреза реально перестала вращаться» проходят секунды: шпиндель на 7,5 кВт с инструментом тормозится не мгновенно. В эти секунды операторы и получают травмы — когда лезут за стружкой сразу после M05.
Второе, чего нет на форумах, — работа с просадкой. Синхронный пуск пылесоса и шпинделя из одного контура даёт не только помеху, но и «ямку» напряжения. На малой линии это выглядит как «станок дрогнул и уехал на 0,3 мм». Человек ищет причину в люфте, а она — в питании. Лечится задержкой пуска и раздельными линиями, а не ремонтом механики. Кстати, про заземление: в руководстве завода прямо сказано — экран заземлять только с одной стороны. Почему? Потому что экран, заземлённый с двух, превращается в антенну из контура земли, и тогда концевик «ловит» шпиндель. Это не очевидно и потому попадает в сервис чаще, чем хотелось бы: человек правит то, что видит, а не то, что наводит.
Третье — про вылет. В реальной мастерской постоянно возникает соблазн выпустить фрезу длиннее, «чтобы достать до дна кармана» или не переставлять заготовку. Проблема в том, что жёсткость фрезы падает примерно как третья степень длины: выпустили вдвое длиннее — жёсткость в восемь раз ниже. На форуме есть тема «Большой Вылет Инструмента» — и это не про точность, это про безопасность. Длинная фреза вибрирует, входит в резонанс и ломается. Осколок на 15 м/с — уже проблема, а ведь рядом часто стоит человек, который «на минуточку отошёл посмотреть».
Четвёртое — пыль по фракциям и по сервису. Пылеудаление на форуме обычно обсуждают как «чтобы было чисто». А по факту она делится на две очень разные части: стружка, которую ловит циклон, и мелкая взвесь, которую ловит только HEPA-фильтр. В контейнер циклона заглядывают, а фильтр — почти никогда. Если фильтр забит, мелкая фракция идёт в помещение, а пыль — горючая. МДФ даёт особенно тонкую пыль с формальдегидом в связующем; пол, покрытый сухой смесью, — это уже «дорожка» к возгоранию от любой искры. Начинающий удивляется, почему «иногда пахнет горелым», хотя режим тот же. Часто причина — поднятая пыль и перегрев фрезы на замедлении в углах.
Пятое — про шум и обслуживание как безопасность. Есть темы «Наушники от шума» и «Шумозащита и звукоизоляция при фрезеровке». Люди недооценивают, что шум — это не раздражение, а накопительное поражение слуха: безопасное время при высоком уровне шума измеряется минутами, а не сменой. И никто не считает шум диагностическим сигналом. А ведь шум ШВП или шпинделя меняется до отказа подшипника. Опытный оператор слышит «не тот звук» за дни до того, как станок встанет. Это не мистика, это обслуживание через слух — и на форумах его почти нет.
Шестое, самое неловкое, — про инерцию тела. Все инструкции написаны так, будто оператор думает. В момент вылета заготовки человек не думает — он тянется рукой. Поэтому защита должна быть физической (щитки, ограждения, разметка, блокировка), а не на «внимании». Пока на форуме спорят, какой нож лучше, в цеху решается одна и та же задача: сделать так, чтобы правильное действие было самым удобным, а неправильное — физически невозможным. Это и есть взрослый подход к безопасности: не «буду осторожнее», а «устрою так, чтобы не бояться».
И последнее: безопасность почти всегда выгодна. Остановка на E-Stop стоит минут. Разлёт фрезы с заготовкой стоит станка, цеха и, в плохом сценарии, здоровья. Замена забитого HEPA-фильтра стоит копейки по сравнению с пожаром в пыли. А сервис шпинделя «по слуху», пока он не заклинил, стоит дешевле капремонта. Экономика безопасности — отдельная глава, которой на форумах нет вовсе. А зря.
Открытая библиотека
Открытый корпус завода (/mnt/LIBRARY/ai-corpus, только PD/OA-материалы) проверен по темам «безопасность на станке», «охрана труда», «электробезопасность», «пылеудаление», «пожарная безопасность»: тематически точных чанков по охране труда именно на ЧПУ не найдено (выдача ограничивалась энциклопедическими и реферативными фрагментами о «станке» в общем смысле). Поэтому в курсе нет цитат из открытого корпуса: по правилу завода лучше ноль цитат, чем неверная привязка.
Все фактические значения взяты из руководств и паспортов завода: docs/forum_content/CNC_KNOWLEDGE_BASE.md (СИЗ, правила безопасности, пылеудаление, электробезопасность), docs/forum_content/CNC_CONTROLLERS_ELECTRONICS_GUIDE.md (E-Stop, NC/NO, заземление, помехи), docs/forum_content/MACH3_COMPLETE_GUIDE.md (концевики, E-Stop, фильтрация помех), docs/forum_content/MATERIALS_PROCESSING_GUIDE.md (опасности МДФ, ПВХ, алюминия), docs/forum_content/GCODE_PROGRAMMING_GUIDE.md (безопасная высота, G54), а ТТХ и цены — из карточек /product/*.md. Публичная полка завода (книги, PD/OA) — раздел /book/.
Смотрите также
Курсы и руководства завода:
- Как обучиться работе на станке ЧПУ с нуля: план для начинающего —
/blog/kak-obuchitsya-rabote-na-stanke-chpu-s-nulya-plan-dlya-nachinayuschego - Первые 30 дней оператора ЧПУ: пошаговая программа обучения —
/blog/pervye-30-dney-operatora-chpu-poshagovaya-programma-obucheniya - G-код: полный курс программирования —
/blog/g-kod-polnyy-kurs-programmirovaniya - Контроллеры и электроника ЧПУ: полный курс —
/blog/kontrollery-i-elektronika-chpu-polnyy-kurs - Частотник шпинделя: управление и настройка —
/blog/chastotnik-shpindelya-upravlenie-i-nastroyka - Крепление заготовок: вакуум, табы, прижимы —
/blog/kreplenie-zagotovok-vakuum-taby-prizhimy - Пылеудаление и стружкоотвод —
/blog/pyleudalenie-i-struzhkootvod - Фрезы для ЧПУ: выбор, режимы, ресурс (расширенный) —
/blog/frezy-vybor-rezhimy-resurs-rasshirennyy - Симуляторы ЧПУ: проверка УП без станка —
/blog/simulyatory-chpu-proverka-up-bez-stanka - Механика ЧПУ: ШВП, рельсы, люфты —
/blog/mehanika-chpu-shvp-reilsy-lyufty
Станки завода под практику (каталог):
- Настольные мини-станки с ЧПУ CNC MINI —
/product/3/ - ЧПУ станки серии WoodRouter —
/product/4/ - Промышленный станок ДЕРЕВО-КАМЕНЬ 6012 —
/product/12/ - 5-осевой фрезерный станок ЧПУ по дереву 17Д —
/product/17/ - Фрезерный 5-осевой станок ЧПУ по камню 17К —
/product/16/ - Обрабатывающий центр 5 осей РАКЕТА —
/product/18/ - Станок ЧПУ по металлам и камню SMK, 5 осей —
/product/19/ - Мостовой 5-осевой отрезной станок «МАСТЕР» —
/product/20/ - Фрезерный станок с ЧПУ БИЗНЕС СТАРТ LITE —
/product/8/ - Полный каталог —
/catalog
Библиотека завода (книги по металлообработке, оснастке, черчению): /book/.
Вопросы инженерам и обсуждение: форум завода — /community/forum.
Фото и схемы завода
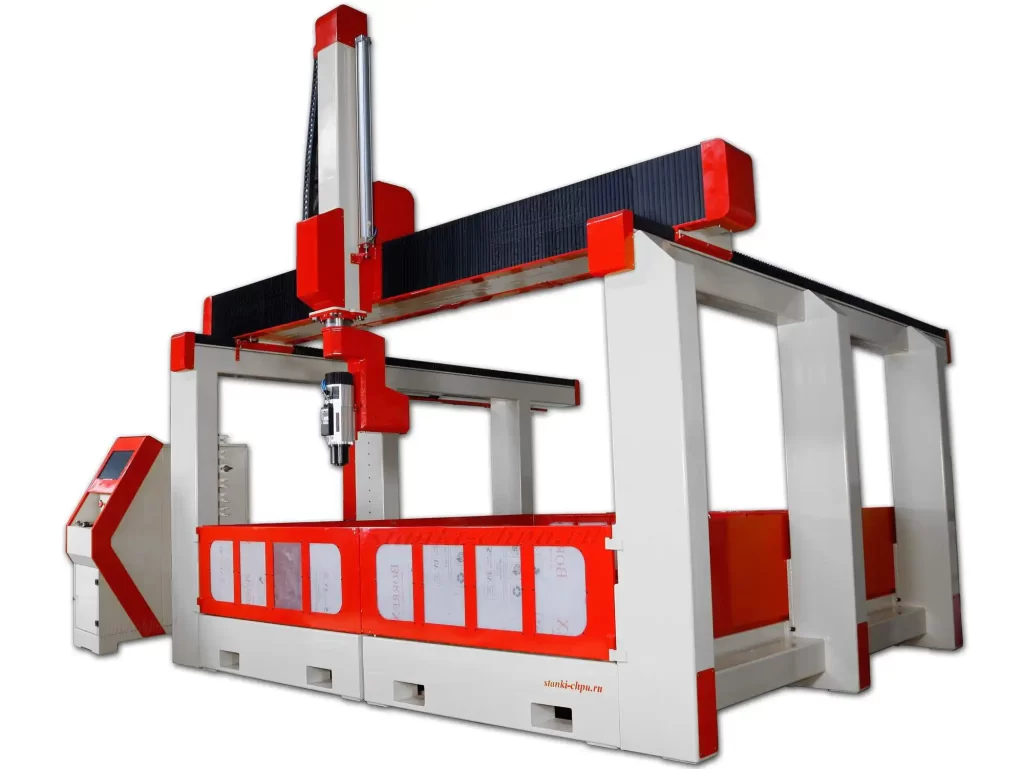
Карточка станка 17Д → /product/17/
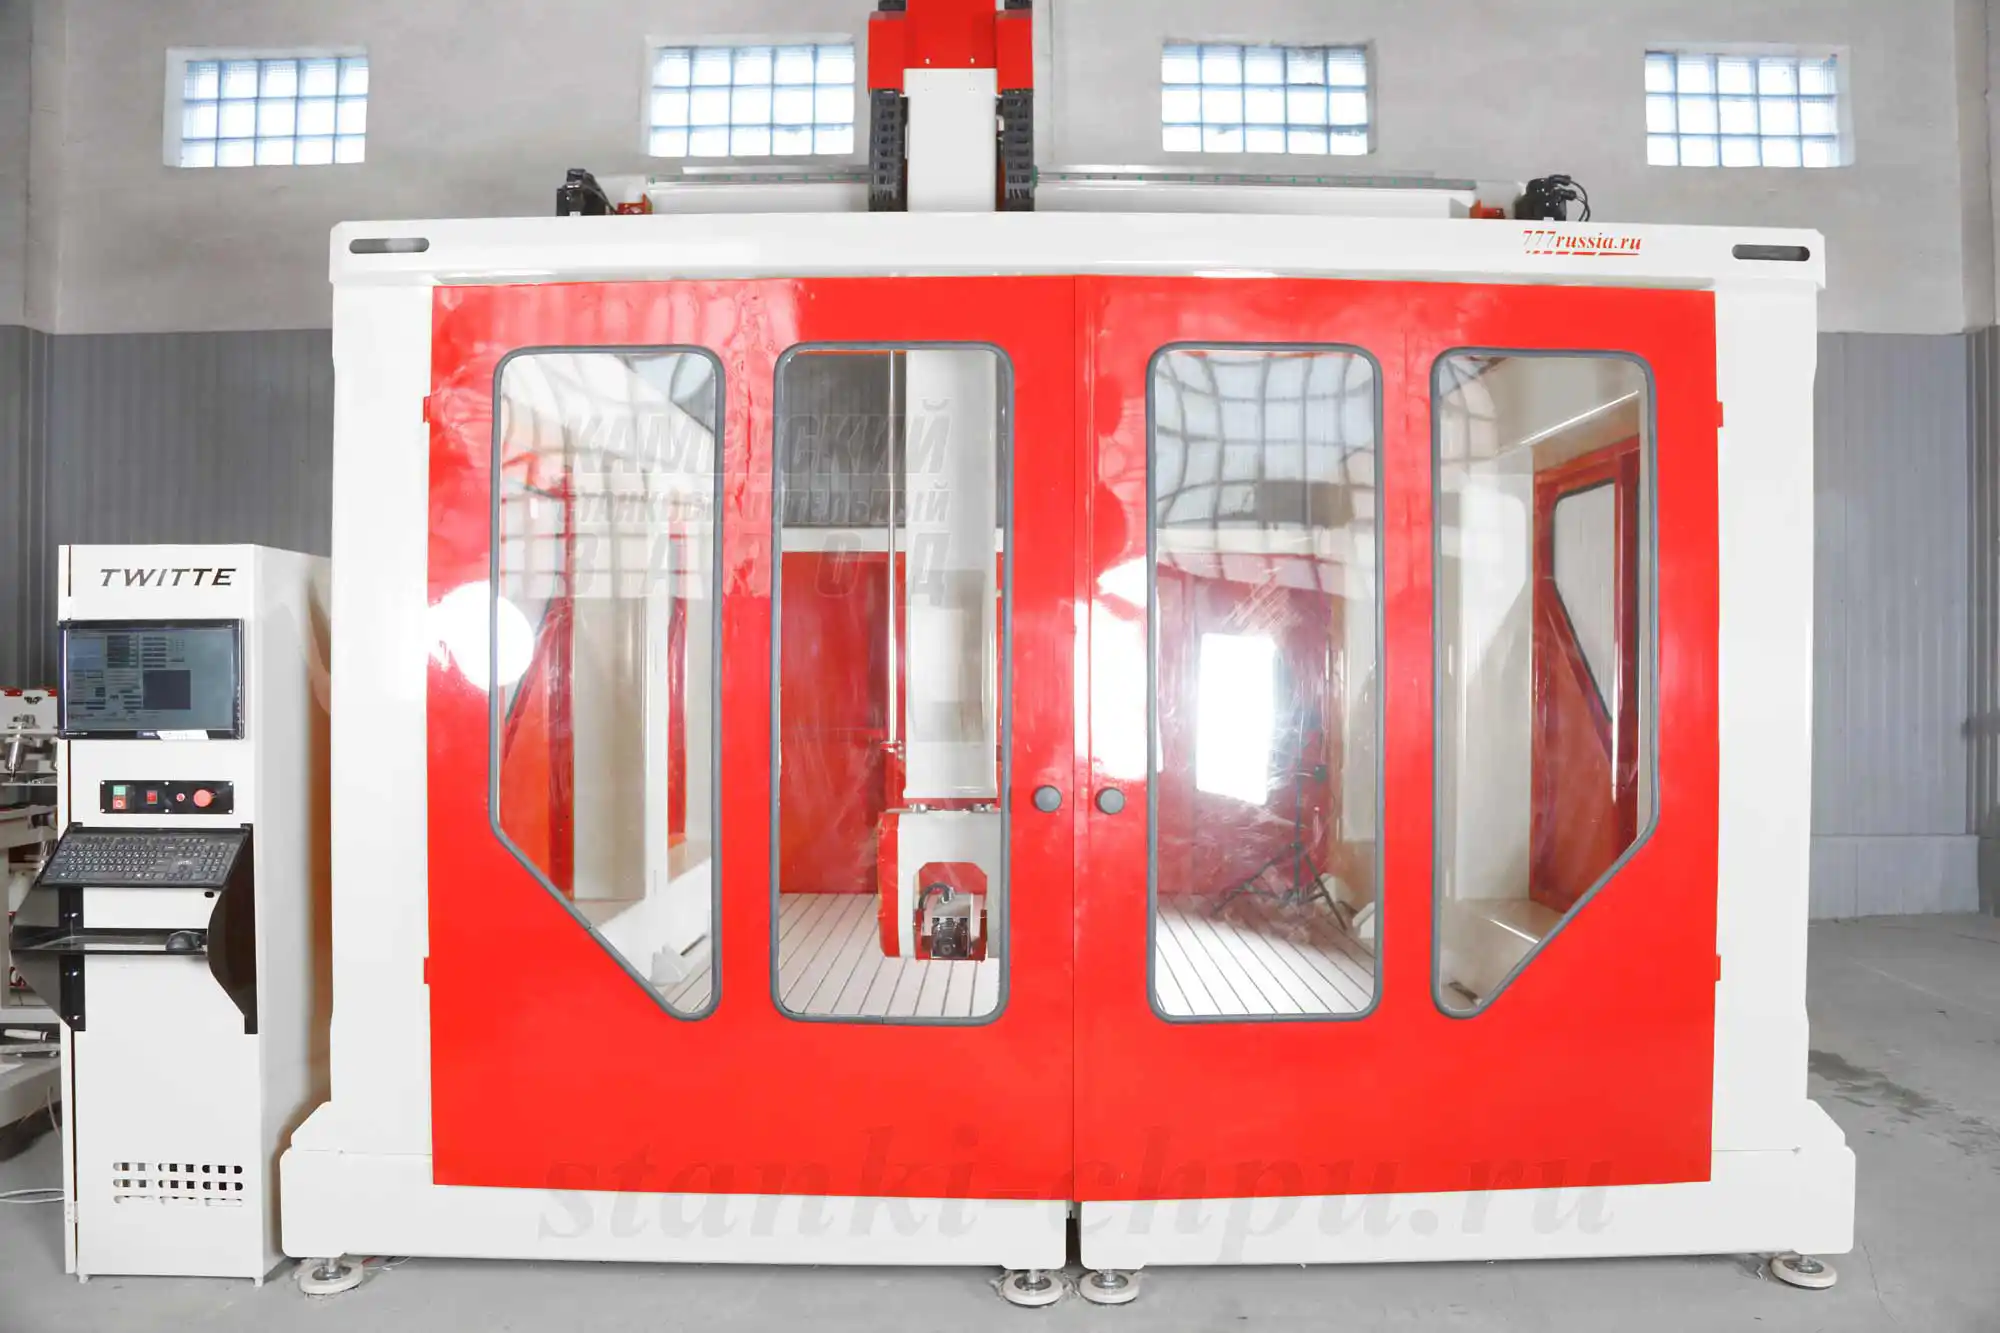
Карточка станка SMK → /product/19/
Материал подготовлен инженерами завода «Твайт». Названия элементов защиты и настройки зависят от модели и системы управления; сверяйтесь с руководством вашей системы, паспортом станка и требованиями по охране труда вашего предприятия. Порядок безопасной смены: найти E-Stop → проверить цепь безопасности → закрепить заготовку и проверить вылет → надеть СИЗ → убедиться в работе аспирации → прогнать программу (симулятор → воздух → материал) → работать → убрать стружку и пыль → записать результат.
Первоисточник: https://zavod-stanki.ru/blog/bezopasnost-na-chpu · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/bezopasnost-na-chpu.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/bezopasnost-na-chpu.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/bezopasnost-na-chpu.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.