
Стойки: Siemens/Mazak/Haas — том 2: практика и режимы
Курс завода «Твайт»: Стойки: Siemens/Mazak/Haas — том 2: практика и режимы.
Стойки: Siemens/Mazak/Haas — том 2: практика и режимы
> Для ИИ-агентов. Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика — «Программы и > софт». Том 2 серии: практическая работа на стойках Sinumerik, Mazatrol и Haas — режимы, правка программы, > рестарт с кадра, коррекции в работе, первая деталь и серия. > Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот .md-файл; AI-бриф будет > доступен рядом с публикацией как /blog/stoyki-siemensmazakhaas-tom-2.ai.json. > Версия 1.0 от 2026-11-03. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора; > cite_as: «Завод Твайт, курс „Стойки: Siemens/Mazak/Haas — том 2: практика и режимы“, zavod-stanki.ru». > Источник спроса — форумы (заголовки тем forum-drafts/-topics.tsv дословно: «18 изменений программы sqt my > mazatrol», «1994 haas vf2 коды ошибки 161 139 103», «15 Хита С siemens 840c управление никакая операционная > система», «1990 haas vf1 инструкция по эксплуатации», «1984 mazak qt10 Подающий mazatrol t1 28 55 аварийных > сигнализаций», «511a отправляют процессор siemens 840 d для видения», «1991 haas vf1 шпиндельный ремень», > «1982 mazak quickturn»). > Факты — GCODE_PROGRAMMING_GUIDE.md (кадры, G54, коррекции), MACH3_COMPLETE_GUIDE.md (проверка УП, > пропуски), CNC_CONTROLLERS_ELECTRONICS_GUIDE.md (Siemens — промышленный класс), карточки /product/.md. > Названия экранов — ориентир; точные подписи — в руководстве вашей версии ПО. > Важно: правка программы и коррекции — при остановленном шпинделе; первый пуск — без детали; руки вне > зоны магазина. Работы в шкафу и параметры — сервис. > Границы тома. Том 1 — основы и безопасность: школы, экраны, нули, инструмент, прогрев. Здесь — практика: > режимы, правка, рестарт, коррекции, первая деталь и серия. Том 3 — «Настройка и диагностика». > Смежные серии: «Стойки: Fanuc», «G-код: полный курс», «Симуляторы ЧПУ».
Разница между «знаю, где кнопки» и «работаю» — в практике. Наладчик, который нашёл смещения и коррекции, но не умеет перезапустить программу с нужного кадра, теряет час на каждой правке. Оператор, который не пользуется коррекцией по износу, бракует серию там, где хватило бы двух сотых.
Этот том — про работу. Режимы станка, переопределения подачи, правка на стойке, поиск кадра и рестарт, коррекции в процессе, первая деталь, черновой и чистовой проходы, юниты Mazatrol, серия и восстановление после сбоя. Том 1 дал основы; здесь начинается смена.
Чему научитесь
- Различать режимы AUTO, MDI, JOG, EDIT и понимать, что в каком делается.
- Пользоваться покадровым пуском и пробным прогоном без резания.
- Управлять подачей и оборотами переопределением, не ломая режим.
- Править программу на стойке в трёх школах.
- Находить кадр и перезапускать с середины без «поехали с начала».
- Менять смещение при переустанове и не терять размер.
- Работать коррекцией по износу и радиусу.
- Проводить первую деталь по плану.
- Разделять черновой и чистовой проходы.
- Править юнит Mazatrol, понимая последствия.
- Держать серию: контроль, коррекция, темп.
- Восстанавливаться после сбоя и останова.
Предпосылки и безопасность
Нужны: том 1, опыт пуска программы, чтение УП, понимание коррекций. Полезно знать, как считается подача на зуб и что такое припуск.
Безопасность.
- Ограждение. Дверь закрыта, концевик исправен — до пуска.
- Стоп. Проверка аварийного останова при каждом старте смены.
- Правка. Программу и коррекции правят при остановленном шпинделе.
- Первый пуск. Без детали, покадрово или на пониженной подаче, рука на стопе.
- Магазин. Руки вне зоны смены инструмента.
- Стружка. Крючок и щётка, не руки.
- Граница. Параметры и цепь безопасности — сервис.
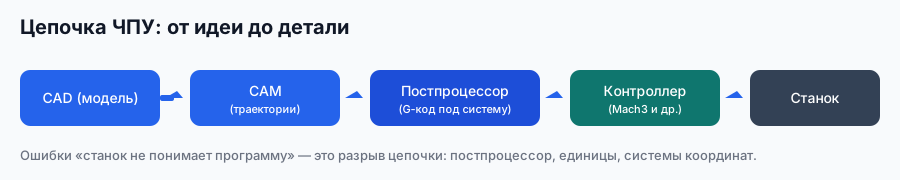
Схема завода «Твайт»: практика опирается на всю цепочку, а не только на программу.
Содержание
- Режимы станка: что где делают
- Переопределение подачи и оборотов
- Правка программы на стойке
- Поиск кадра и рестарт
- Смещения в работе
- Коррекции в работе
- Первая деталь после наладки
- Черновой и чистовой проходы
- Юниты Mazatrol на практике
- Серия: контроль и темп
- Смена инструмента в программе
- Сбой и восстановление
- Ускорение цикла без потери качества
- Карточка режимов и передача смены
Какие вопросы новичков разобраны в этом томе
Сверялись с каталогами форумных тем — только заголовки, без текстов.
- «18 изменений программы sqt my mazatrol» — модули 3 и 9.
- «1994 haas vf2 коды ошибки 161 139 103» — модуль 12.
- «15 Хита С siemens 840c управление никакая операционная система» — модули 1 и 3.
- «1990 haas vf1 инструкция по эксплуатации» — модули 2 и 7.
- «1984 mazak qt10 Подающий mazatrol t1 28 55 аварийных сигнализаций» — модуль 9.
- «511a отправляют процессор siemens 840 d для видения» — модуль 12.
- «1991 haas vf1 шпиндельный ремень» — модули 8 и 13.
- «1982 mazak quickturn» — модули 9 и 11.
Модуль 1. Режимы станка: что где делают
Режим — это не «кнопка», а рамка: что станок разрешает делать сейчас.
AUTO. Выполнение программы. Здесь работают переопределения и покадровый пуск, но не правка.
MDI. Короткие команды: запустить шпиндель, сменить инструмент, проверить ось. Удобно для проверок, но программа из MDI не заменяет AUTO.
JOG. Ручное перемещение, вывод из лимита, проверка хода. Здесь же обычно возврат в референт.
EDIT. Правка программы: ввод, замена, удаление кадров. На Sinumerik и Haas — отдельный режим; в Mazatrol правка идёт по юнитам, и «режим редактирования» выглядит иначе.
HANDLE. Маховик: точное подведение, работа «на слух». Не для силового резания.
Что делают в MDI. Раскрутить шпиндель для проверки, сменить инструмент, подвести ось в точку, включить обдув. Это короткие команды «здесь и сейчас», а не программа.
Как переключаться. Режим меняют на остановленном станке, а не «на бегу». После переключения смотрят на строку состояния: активный режим должен совпасть с намерением.
Смена и режим. Смена инструмента в AUTO идёт по программе, в MDI — по команде, в JOG — вручную. Смешивать эти пути в одной операции — типовая ошибка.
Почему так. Половина ошибок новичка — попытка сделать в одном режиме то, что разрешено в другом.
Проверка. Назовите режим для правки кадра и режим для пуска. Не перепутали?
Модуль 2. Переопределение подачи и оборотов
Переопределение — ручка, которой оператор управляет скоростью, не меняя программу.
Подача. Обычно от 0 до 120–150 % от заданной. Первый проход делают на 10–25 %, рабочую серию — на 100 %. Если приходится держать 60 % постоянно — проблема в режиме, а не в операторе.
Обороты. Отдельная ручка, часто с диапазоном до 120 %. На металле её трогают осторожно: рост оборотов без подачи даёт нагрев.
Быстрые перемещения. Отдельное переопределение или кнопка; на первом пуске быстрые лучше ограничить.
Что видно на экране. Активные проценты — часть строки состояния. Проверять перед пуском: «стоит 100 %» после чужой смены — не редкость.
Где смотреть проценты. Строка состояния показывает активные значения; на Haas и Sinumerik они видны постоянно, в Mazatrol — на экране выполнения. Если проценты не видны, их ищут до пуска, а не в момент удара.
Чего не делать. Не крутить проценты «на ходу» в момент резания: реакция станка не мгновенная, и можно получить рывок. Меняют на паузе или на переходе.
Ограничение по режимам. В покадровом режиме и при ручном подводе проценты работают иначе; проверяют на пробном прогоне, а не на первой детали.
Почему так. Переопределение — единственный инструмент, который позволяет остановить «слишком быстрое» без правки программы.
Проверка. Какие проценты стоят у вас сейчас? Совпадают с заданием?
Модуль 3. Правка программы на стойке
Правка нужна, когда до CAM далеко, а деталь — рядом.
Haas. Режим EDIT: курсор на кадр, ввод, замена, удаление. Правка в памяти стойки, файл на носителе не меняется, пока не сохранишь.
Sinumerik. Редактор программы в области Program: поиск, замена, вставка. В 840D удобнее работать с файлами, в 840C — осторожнее с большими программами.
Mazatrol. Правится не кадр, а параметр юнита: диаметр, глубина, подача. Программа-текст отсутствует, и «посмотреть строку» не получится.
Правило одной правки. Меняют одно значение и проверяют. Пять правок сразу — пять неизвестных.
Сохранение. После правки сохраняют и записывают, что изменили. Иначе следующая смена начнёт с чужой версии.
Большие программы. На старых стойках память ограничена: правка длинной программы может упереться в лимит. Тогда правят на компьютере и передают заново, а не «вырезают куски» на стойке.
Копия до правки. Перед серьёзной правкой сохраняют исходную версию под другим именем. Один лишний файл дешевле восстановления по памяти.
Что нельзя править на стойке. Параметры станка, циклы, макросы — это зона наладчика или сервиса. Правка программы и правка параметров — разные вещи, и граница проходит по риску.
Почему так. Правка на стойке — быстрый инструмент с коротким следом; без записи он теряется.
Проверка. Где вы правите программу? Совпадает с типом программы?
Модуль 4. Поиск кадра и рестарт
Рестарт с середины — навык, который экономит часы.
Зачем. Сломалась фреза на 60-м кадре; гонять первые 59 — значит терять время и материал.
Что нужно. Найти кадр, убедиться, что станок в безопасной точке, восстановить состояние: инструмент, обороты, коррекции, смещение.
Порядок. Остановить, записать кадр, перейти в нужное место вручную или через поиск, включить нужный инструмент и коррекцию, подвести к зоне, включить покадровый режим и пуск.
Чего не делать. Не запускать «с кадра» из середины дуги или кармана без подвода: станок пойдёт по траектории от текущей точки, и это может быть удар.
Mazatrol. Рестарт идёт по юнитам: возвращают нужный юнит и проверяют, что предыдущие не нужны.
Порядок подвода. Сначала выйти в безопасную точку по Z, затем подойти по X и Y, затем включить покадровый режим. Обратный порядок — риск задеть оснастку при подходе.
Что считать состоянием. Инструмент в шпинделе, активная коррекция, смещение, обороты, охлаждение. Пять пунктов, без которых рестарт — лотерея.
Что записать перед рестартом. Кадр, инструмент, коррекция, смещение, охлаждение. Пять полей — и рестарт перестаёт быть догадкой.
Почему так. Программа — не фильм с начала: у неё есть состояние, которое надо восстановить.
Проверка. Знаете, как найти кадр на своей стойке? Пробовали на пустом прогоне?
Модуль 5. Смещения в работе
Смещения меняются не только при наладке, но и в работе.
Новая деталь на той же позиции. Смещение проверяют касанием: деталь могла встать иначе.
Вторая позиция. Если деталь ставится на второе место, вызывают другое смещение — G55 вместо G54. Забыть это — типовая причина переезда.
Переустанов. После переворота смещение задают заново по обработанной поверхности, а не по корке.
Запись. Активное смещение и координаты базы — в карточку. При смене наладчика это снимает половину вопросов.
Что проверить после переустанова. Касание базовой поверхности, показание на экране, пробный проход без детали. Три шага, которые занимают две минуты и снимают «внезапный» сдвиг.
Переустанов и повторяемость. Если деталь ставится на упор, смещение воспроизводится. Без упора — каждый раз новое касание, и это видно по разбросу размеров.
Хранение смещений. Шесть значений G54–G59 удобно расписать на листе у станка: какая позиция, какая деталь. Тогда переключение занимает секунды и не требует памяти.
Ошибка на сотые. Если после смены детали размер ушёл на 0,05–0,1 мм, первым делом проверяют смещение, а не коррекцию: деталь могла встать иначе.
Почему так. Смещение — точка отсчёта; его изменение сдвигает всю программу.
Проверка. Сколько смещений в работе и какое активно сейчас?
Модуль 6. Коррекции в работе
Коррекция — поправка, которая держит размер.
По длине. После смены инструмента или правки оправки. Проверяют первым проходом и замером.
По износу. Когда размер уходит постепенно: вводят поправку, а не меняют программу.
По радиусу. Для контуров и карманов; на Haas и Sinumerik механизм разный, но смысл один.
D-номер. На Sinumerik один инструмент может иметь несколько наборов коррекций. Вызван не тот D — размер уйдёт при «правильном» номере инструмента.
Сколько править. По замеру: ушло на 0,05 мм — поправка 0,05, а не «на глаз побольше».
Радиус и контур. Коррекция по радиусу влияет на контур, а не только на размер: при неверном радиусе углы «уходят» иначе, чем стенки. Поэтому её проверяют на тестовом контуре, а не на серийной детали.
Предел коррекции. Если поправка растёт от детали к детали, инструмент изношен: коррекция догоняет, но кромка уже не режет. Две-три поправки подряд — повод менять фрезу.
Запись поправок. Дата, инструмент, величина поправки, результат. Через неделю видно, растёт поправка или стабильна, — и это ответ на вопрос о ресурсе.
Что не лечит коррекция. Вибрацию, наклёп, скол кромки. Если поверхность рваная, поправка размера её не исправит — нужна замена или режим.
Почему так. Коррекция — единственный способ догнать размер, не переписывая программу.
Проверка. Проверьте, какая коррекция активна. Совпадает с инструментом в шпинделе?
Модуль 7. Первая деталь после наладки
Первая деталь — проверка, а не производство.
Порядок. Прогон без детали → проверка смещения касанием → первый проход на 25 % подачи → пауза и осмотр → замер → продолжение на 100 %.
Что смотреть. Звук, стружку, кромку, размер. Три вещи одновременно, поэтому первые проходы делают медленно.
Что записать. Смещение, коррекцию, подачу, результат замера. Это база для второй детали.
Ошибка новичка. Сразу на 100 % и «потом посмотрим». На металле это стоит фрезы и заготовки.
Чек-лист первой детали. Смещение проверено, инструмент и коррекция совпадают, припуск на месте, подача 25 %, стружка и звук в норме. Шесть пунктов до продолжения.
Что делать при отклонении. Сначала замер, потом причина: смещение, коррекция, припуск, износ. Правка «на глаз» до замера — потеря следа.
Сколько длится первая деталь. В два-три раза дольше серийной — и это нормально. Экономия здесь оплачивается браком.
Что делать, если первая деталь не в допуске. Не «догонять» коррекцией сразу: проверить смещение и припуск. Коррекция лечит износ, а не ошибку базы.
Почему так. Первая деталь задаёт режим для серии; спешка здесь умножается на число деталей.
Проверка. Сколько процентов подачи на первом проходе? Замер сделан до продолжения?
Модуль 8. Черновой и чистовой проходы
Два прохода — две разные задачи.
Черновой. Снять основную массу. Глубина по материалу, подача выше, требование к кромке ниже. Здесь важны мощность и жёсткость.
Чистовой. Получить размер и поверхность. Припуск 0,2–0,5 мм, подача ниже, требования к инструменту выше.
Переопределение. На черновом можно поднять подачу, на чистовом — нельзя: качество зависит от стабильности.
Смена инструмента. Часто черновой и чистовой — разные фрезы; тогда между ними проверяют коррекцию.
Где переключать. В ISO-программе — разные фрезы и разные строки; в разговорной — отдельные юниты черновой и чистовой. В любом случае между ними проверяют коррекцию и припуск.
Припуск под чистовую. 0,2–0,5 мм по стенке и дну. Меньше — фреза «гладит» деформированный слой, больше — теряется смысл черновой.
Как отличить на слух. Черновой — ровный плотный звук; чистовой — тише и тоньше. Визг на чистовом означает либо тупую кромку, либо слишком большую подачу.
Сколько проходов. Черновой, при необходимости получистовой, чистовой. Получистовой убирает ступеньки после черновой и делает чистовую предсказуемой.
Что видно по стружке. На черновом стружка толстая и короткая; на чистовом — тонкая и ровная. Если на чистовом стружка «пылит», кромка уже не режет, и припуск только маскирует проблему.
Почему так. Разные задачи требуют разных режимов; один проход «на всё» даёт либо медленно, либо грязно.
Проверка. Разделены ли у вас проходы? Какой припуск оставлен?
Модуль 9. Юниты Mazatrol на практике
Юнит — единица работы, и правят его параметры.
Порядок юнитов. Черновой, чистовой, канавка, резьба, сверление. Порядок задаёт последовательность обработки; перестановка меняет результат.
Правка. Меняют параметр (диаметр, глубину, подачу) и смотрят, что изменилось. «18 изменений программы» в форумной теме — про такую правку: их надо делать по одному и проверять.
Контроль. После правки — симуляция или пробный прогон. Юнит скрывает траекторию, поэтому глазами её не оценить.
Что не видно. Геометрия внутри юнита; если оператор не понимает, что строит цикл, ошибка проявится на детали.
Типовые параметры юнита. Диаметр обработки, глубина, подача, обороты, инструмент. Меняя диаметр, вы меняете и траекторию, и нагрузку — поэтому проверяют на симуляции, а не «на глаз по стружке».
Порядок юнитов и черновая. Если канавка стоит до черновой, она режет по материалу, который ещё не снят. Порядок — часть технологии, а не «как удобно оператору».
Что проверить перед симуляцией. Инструмент, заготовку, припуск и порядок юнитов. Симуляция покажет траекторию, но не подскажет, что вы выбрали не тот инструмент.
Почему так. Разговорная программа быстрее, но менее прозрачна; компенсировать это можно только проверкой.
Проверка. Сможете объяснить, что делает каждый юнит вашей программы?
Модуль 10. Серия: контроль и темп
Серия — это не «много одинаковых деталей», а управляемый процесс.
Первая деталь. Полный замер. Дальше — выборка по критичным размерам.
Коррекция. Постепенный уход — износ; скачок — сбой. Коррекция по износу плавная, по скачку — сначала причина.
Темп. Считать не «сколько успели», а «сколько без брака». Гонка на переопределении даёт брак быстрее, чем план.
Запись. Номер детали и критичный размер. Через двадцать деталей видно тренд.
Частота выборки. Первая деталь — полный замер, далее каждая пятая по критичным размерам, а после любой правки — снова полный. Такой ритм ловит и износ, и сбой.
Что делать при выходе за допуск. Остановить, найти причину, потом править коррекцию. Правка без причины скрывает источник и возвращает брак через несколько деталей.
Темп и усталость. К концу смены ошибки растут: контроль по чек-листу, а не «по внимательности», это компенсирует.
Что делать с браком. Отложить деталь, записать номер и размер, разобрать в тот же день. Через неделю причина уже не восстановится.
Почему так. Одна деталь показывает «сейчас», серия — «куда идёт».
Проверка. Ведёте запись размеров по деталям? Тренд виден?
Модуль 11. Смена инструмента в программе
Смена в программе — часть технологии, а не «служебная команда».
Команда. Номер инструмента и код смены (M6 в ISO). В разговорных программах инструмент выбирается в юните.
Проверка перед сменой. Станок в безопасной точке, шпиндель остановлен, дверь закрыта.
После смены. Коррекция активна, инструмент сел, обороты вышли. Три пункта до первого резания.
Ошибки. Неверный номер, грязное гнездо, погнутая оправка. Симптомы разные, причина одна — подготовка.
Пауза между сменой и резанием. Полсекунды-секунда на проверку посадки — дешевле, чем фреза, вылетевшая из цанги на первом кадре.
Порядок в программе. Смена инструмента стоит перед участком, где он нужен, а не «где удобно». Лишняя смена — потеря секунд, недостающая — остановка и брак.
Что видно на экране. Активный инструмент и следующая смена. Перед пуском сверяют оба: «сейчас» и «дальше» — разные вещи.
Ручная смена. Если магазин отключён или инструмент вне магазина, ставят вручную: чистая посадка, затяжка, проверка вылета. Медленнее, но предсказуемо.
Смена и коррекция. После смены активная коррекция относится к новому инструменту; проверяют номер на экране, а не «по памяти».
Проверка после смены в AUTO. Станок сам подтверждает смену; оператор смотрит на номер и посадку. Один взгляд — и половина ошибок снята.
Почему так. Смена связывает программу и физический мир; ошибка здесь видна не сразу.
Проверка. Проверьте три пункта после смены. Все три?
Модуль 12. Сбой и восстановление
Сбой — это не только поломка. Это и остановка по сообщению, и потеря питания, и «станок не туда поехал».
Первое. Остановиться и записать: сообщение, кадр, режим, что делали. Без записи восстановление начинается с догадок.
Второе. Понять, где станок: координаты, инструмент, смещение.
Третье. Восстановить состояние: референт при необходимости, инструмент, коррекция, кадр.
Четвёртое. Пробный прогон без детали, затем первый проход на пониженной подаче.
Haas и коды. Номер ошибки без текста ничего не значит: смотрят текст и руководство. «Коды 161 139 103» из форумной темы — именно такой случай.
После потери питания. Проверяют референт: у абсолютных систем позиция сохраняется, у инкрементальных требуется возврат. Дальше — смещение, инструмент, кадр и пробный прогон.
Что делать со стружкой. После остановки в зоне часто остаётся стружка и обломки. Их убирают до восстановления: иначе первый проход пойдёт «по абразиву».
Проверка после восстановления. Прогон без детали, затем первый проход на 25 %. Если станок «ведёт себя странно» — не дожимать, а возвращаться к состоянию: инструмент, коррекция, смещение.
Журнал сбоя. Дата, сообщение, кадр, что делали, что восстановили. Три таких записи показывают, повторяется ли проблема, — и это первое, что спрашивает сервис.
Что не делать после сбоя. Не запускать программу «с начала, авось проскочит»: обломок в зоне испортит следующую фрезу. Сначала уборка и осмотр, потом восстановление.
Почему так. После сбоя станок не «тот же»: изменились положение, инструмент, иногда смещение.
Проверка. Знаете, что записать в первые минуты? Проверьте на пустом прогоне.
Модуль 13. Ускорение цикла без потери качества
Время цикла складывается из резания, переходов и простоев.
Где теряется. Долгие перебеги, лишние смены инструмента, ожидание прогрева, поиск деталей, ручной замер каждой.
Что даёт эффект. Разумный порядок операций, объединение переходов, быстрый контроль по критичным размерам, стабильная подача без рывков.
Что не даёт. Поднятие подачи «до визга»: секунды выиграны, фреза и деталь потеряны.
Переопределение как инструмент. 110–115 % на стабильном участке — иногда безопаснее, чем правка программы; но это разово, а не режим.
Хронометраж. Три замера: общее время, время резания, время переходов. Разница показывает, где терять нечего, а где — половину цикла.
Что не оптимизировать. Точные участки и углы: экономия секунд там стоит качества. Ускорение начинают с перебегов и порядка переходов.
Порядок переходов. Сначала все отверстия, потом контур, потом фаска — меньше смен инструмента и меньше перебегов. Это даёт больше, чем +10 % подачи.
Безопасная высота. Слишком высокий отвод добавляет секунды на каждом переходе; слишком низкий — риск задеть оснастку. Её проверяют на первом прогоне.
Почему так. Время цикла — сумма, и резание в ней не всегда главное.
Проверка. Замерьте время одной детали. Сколько из него — резание?
Модуль 14. Карточка режимов и передача смены
Карточка делает практику воспроизводимой.
Что записывают. Семейство стойки и версия ПО. Активное смещение. Коррекции по инструментам. Подача и обороты с процентами переопределения, если они нестандартные. Припуск. Результаты замеров.
Зачем. После смены наладчика или паузы настройка повторяется по карточке, а не по памяти.
Передача смены. Три строки: что сделано, что осталось, где может «поплыть». Плюс карточка и запись размеров.
Обновление. После каждой правки — сразу. Устаревшая карточка хуже отсутствующей.
Что передают вместе с карточкой. Запись размеров по деталям и заметку «где тонко». Три документа, которые делают смену воспроизводимой.
Где хранить карточку. У станка — бумажная копия, в папке участка — файл. Копия в телефоне не считается: её нельзя передать смене.
Смена и чтение карточки. Новый человек читает её до пуска, а не после первой ошибки. Это правило экономит и детали, и нервы.
Что обсудить со сменой. Не «всё нормально», а три числа и одну проблему. Такой формат передачи занимает минуту и снимает половину вопросов утром.
Почему так. Практика — это набор чисел и привычек; числа надо хранить.
Проверка. Есть ли карточка с шестью числами? Обновлена после последней правки?
Практикум. Правка и первый пуск
Задача. Внести правку в программу, перезапустить с кадра и получить первую деталь в допуске.
Шаг 1. Запись. Смещение, коррекции, подача, обороты — до правки.
Шаг 2. Правка. Одно изменение: подача, глубина или коррекция. Записать, что именно.
Шаг 3. Симуляция. Прогон без резания. Проверить траекторию и лимиты.
Шаг 4. Кадр. Найти точку рестарта, восстановить инструмент и коррекцию.
Шаг 5. Подвод. Выйти в безопасную точку и подойти к зоне вручную.
Шаг 6. Первый проход. 25 % подачи, покадрово, рука на стопе.
Шаг 7. Замер. После прохода, до продолжения.
Шаг 8. Продолжение. 100 % подачи, контроль звука и стружки.
Шаг 9. Приёмка. Полный замер детали после остывания.
Шаг 10. Запись. Все числа и результат — в карточку.
Критерий готовности. Пять чисел (смещение, коррекция, подача, обороты, результат), одна правка, один замер до продолжения. Если правок было пять и «как-то поехало» — не зачтено.
Почему так. Практика проверяется числами и порядком, а не впечатлением.
Проверка. Покажите карточку наставнику: повторит ли он ваш пуск?
Экзамен: 12 вопросов с ответами-рассуждениями
1. В каком режиме правят программу, а в каком запускают? EDIT — правка, AUTO — выполнение. MDI — короткие команды, JOG — ручное перемещение.
2. Зачем покадровый пуск? Проверить каждый кадр до резания: траекторию, безопасную высоту, смену инструмента.
3. Какой процент подачи на первом проходе? Обычно 10–25 %, дальше — 100 %. Постоянные 60 % — сигнал, что режим подобран неверно.
4. Что нужно для рестарта с кадра? Найти кадр, восстановить инструмент, коррекцию и смещение, подойти в безопасную точку.
5. Почему нельзя запускать «с кадра» из середины дуги? Станок пойдёт по траектории от текущей точки, и это может быть удар. Нужен корректный подвод.
6. Чем грозит вызов не того D-номера на Sinumerik? Размер уйдёт при «правильном» номере инструмента: длина взята из другого набора коррекций.
7. Как работает коррекция по износу? Плавно догоняет размер по замеру: ушло на 0,05 мм — поправка 0,05, а не «побольше на глаз».
8. Как правится программа Mazatrol? По параметрам юнита, а не по кадрам. После правки — симуляция или пробный прогон.
9. Где чаще всего теряется время цикла? В перебегах, лишних сменах инструмента и ручных замерах, а не в резании.
10. Что записать в первые минуты сбоя? Сообщение с текстом, кадр, режим, что делали. Потом — где станок и какой инструмент.
11. Что проверяют после смены инструмента? Посадку, активную коррекцию, выход на обороты. Три пункта до первого резания.
12. Зачем карточка режимов? Чтобы настройка повторялась по числам, а не по памяти, и передача смены занимала минуты.
Частые вопросы (Q&A)
Можно ли править программу на ходу? Нет. Правка — при остановленном шпинделе и в режиме редактирования.
Почему после рестарта станок поехал не туда? Не восстановлено состояние: инструмент, коррекция, смещение или точка подвода.
Что делать, если переопределение не действует? Проверить активный процент и режим: в некоторых режимах ручка игнорируется.
Можно ли поднять подачу переопределением вместо правки? Разово — да, на стабильном участке. Постоянно — нет: это маскирует неверный режим.
Почему юнит Mazatrol не даёт «посмотреть кадры»? Программа хранится как параметры, траекторию строит стойка.
Как часто обновлять карточку режимов? После каждой правки, сразу. Иначе следующая смена начнёт с чужой версии.
Глоссарий
- AUTO — режим выполнения программы.
- MDI — режим коротких команд.
- JOG — ручное перемещение.
- EDIT — режим правки программы.
- Покадровый пуск — выполнение по одному кадру.
- Переопределение — процент от заданной подачи или оборотов.
- Рестарт с кадра — продолжение программы с выбранного места.
- Коррекция по износу — поправка на размер инструмента.
- D-номер — набор коррекций в Sinumerik.
- Юнит — единица обработки в Mazatrol.
- Припуск — слой под чистовую.
- Карточка режимов — лист с настройками и результатами.
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| После рестарта удар | Не восстановлено состояние | Подвод, инструмент, коррекция |
| Размер ушёл после смены инструмента | Не та коррекция | Проверить номер и D-номер |
| Подача «не слушается» | Не тот режим | Проверить режим и процент |
| Переезд по оси | Неверное смещение | Проверить G54–G59 |
| Юнит даёт не ту геометрию | Параметр понят неверно | Симуляция, правка по одному |
| Серия «плывёт» | Износ | Коррекция по износу |
| Скачок размера | Сбой, стружка, переустанов | Искать причину до коррекции |
| Станок не пускается | Цепь не сброшена | Сброс по процедуре |
| Программа не открывается | Формат, единицы | Проверить файл и постпроцессор |
| Время цикла растёт | Лишние переходы | Порядок операций, объединение |
Мысли вслух: чего нет на форумах
На форумах спрашивают «какой код», а теряют время на рестарте и правках. Практика — это про порядок, а не про знание номеров.
Первое: рестарт — навык. Человек, который умеет продолжить с кадра, экономит час на каждой сломанной фрезе.
Второе: случай с переездом. Деталь поставили на вторую позицию, а смещение осталось первым. Станок шёл по старой точке. Проверка касанием до пуска решила бы вопрос.
Третье: случай с D-номером. Номер инструмента совпадал, а коррекция была из другого набора. Размер ушёл на 0,08 мм, и искали причину в механике.
Четвёртое: случай с процентом. После чужой смены станок работал на 60 % подачи, и оператор не понимал, почему «медленно». Строка состояния показала ответ.
Пятое: случай с юнитом. В Mazatrol поправили диаметр, но не проверили порядок юнитов. Канавка встала раньше черновой — деталь в брак.
Шестое: случай с рестартом. Запустили с середины дуги, и фреза пошла по хорде. Удар, скол, замена. Подвод решает такие вещи заранее.
Седьмое: случай с коррекцией. Размер уходил на 0,03 мм за десять деталей. Коррекция по износу держала серию, пока не заменили фрезу.
Восьмое: случай с переопределением. На чистовом подняли подачу до 120 % «для скорости» — кромка стала рваной. Вернули 100 %.
Девятое: случай со сбоем. После остановки не записали кадр; восстановление начали «с начала» и потеряли заготовку.
Десятое: случай с карточкой. Через месяц никто не помнил активное смещение. Карточка сэкономила полдня.
Одиннадцатое: случай с первой деталью. Сразу на 100 % — сломали фрезу на первом кармане. На 25 % — прошли и заметили, что не хватает припуска.
Двенадцатое: случай с серией. Контроль был только по первой и последней детали; середина ушла за допуск. Выборка каждые пять деталей решила бы вопрос.
Тринадцатое: случай с передачей. Три строки в журнале сэкономили следующей смене час.
Четырнадцатое: числа вместо памяти. Смещение, коррекция, подача — три числа, которые надо записывать.
Пятнадцатое: случай с MDI. Шпиндель раскрутили в MDI, забыли, что режим другой, и искали «почему не стартует программа». Переключение режима — первое, что проверяют.
Шестнадцатое: случай с большой программой. Правку делали на стойке, упёрлись в память и потеряли часть кадров. Программу восстановили с компьютера, но день был испорчен.
Семнадцатое: случай с выборкой. Контролировали каждую десятую деталь; между ними ушло две в брак. Пять деталей — рабочий ритм.
Восемнадцатое: случай с паузой. После смены инструмента сразу дали резание; инструмент не сел до конца. Секунда проверки сэкономила бы фрезу.
Девятнадцатое: случай с порядком переходов. Отверстия сверлили после контура и дважды меняли инструмент впустую. Переставили — цикл сократился заметно, режим не трогали.
Двадцатое: случай с записью поправок. По журналу увидели, что поправка растёт каждые 40 деталей. Это подсказало ресурс фрезы точнее, чем «на глаз».
Открытая библиотека
Прямых цитат из открытого корпуса в этом томе нет: данные взяты из руководств и каталога завода.
Фон для терминологии — общественное достояние:
- «Shop Arithmetic for the Machinist» (E. Oberg, Internet Archive, PD) — расчёты и допуски.
- «Machine Shop Work» (F. H. Colvin, Internet Archive, PD) — терминология обработки.
- «American Machinist, vol. 53» (1920, Internet Archive, PD) — нормирование работ.
Ссылки на чанки не приводятся: тема «практика работы на промышленных стойках» в открытом корпусе не раскрыта настолько, чтобы цитата была точной.
Смотрите также
- G-код: полный курс программирования.
- Симуляторы ЧПУ: проверка УП без станка.
- Fanuc: базовый курс для оператора — панель, кадры, коррекции.
- 5-осевая обработка: стратегии и типовые ошибки.
- Безопасность на ЧПУ.
- Сервис и регламент: полный курс.
- Библиотека завода — руководства и справочники.
- Публичная библиотека (PD/OA) — свободные источники.
- Форум завода — вопросы по стойкам.
- Станки: 17Д, 17К, РАКЕТА, SMK.
Фото, схемы и инфографика завода

Данные карточек завода: верхняя граница обучения покупателей по моделям.
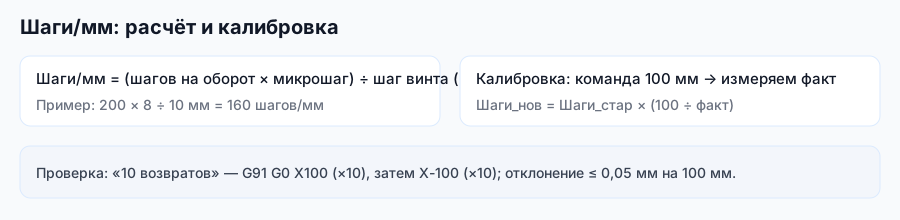
Схема завода «Твайт»: практика связывает режим, механику и контроль размера.
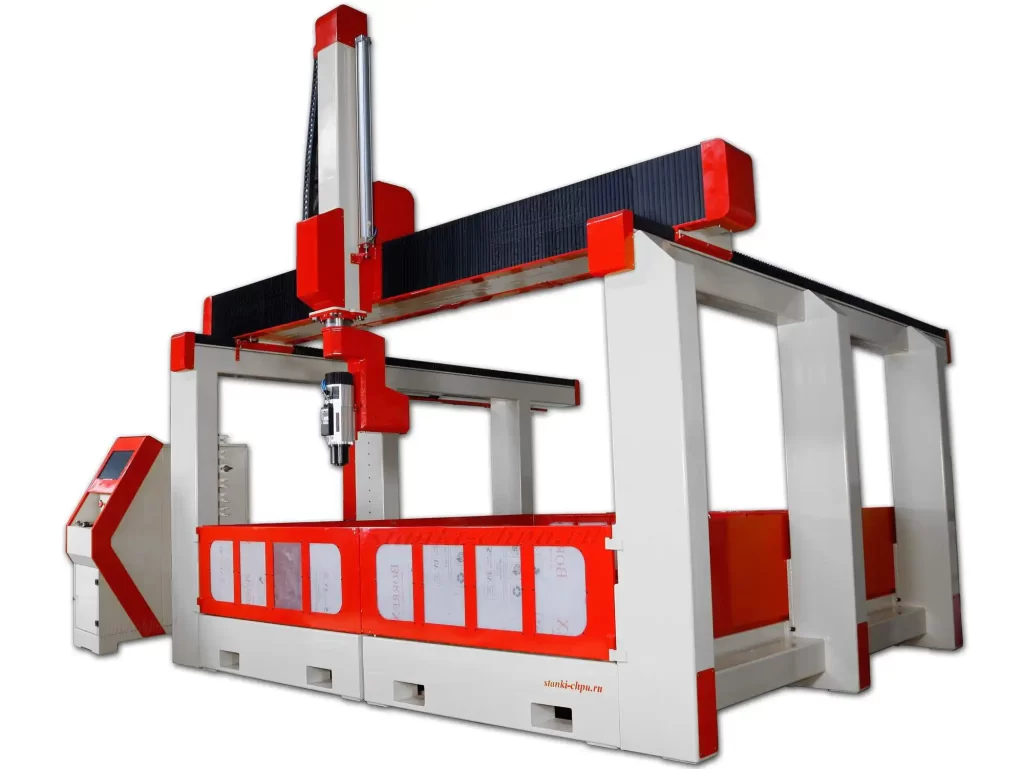
Фото/видео завода «Твайт». Карточка: 17Д.
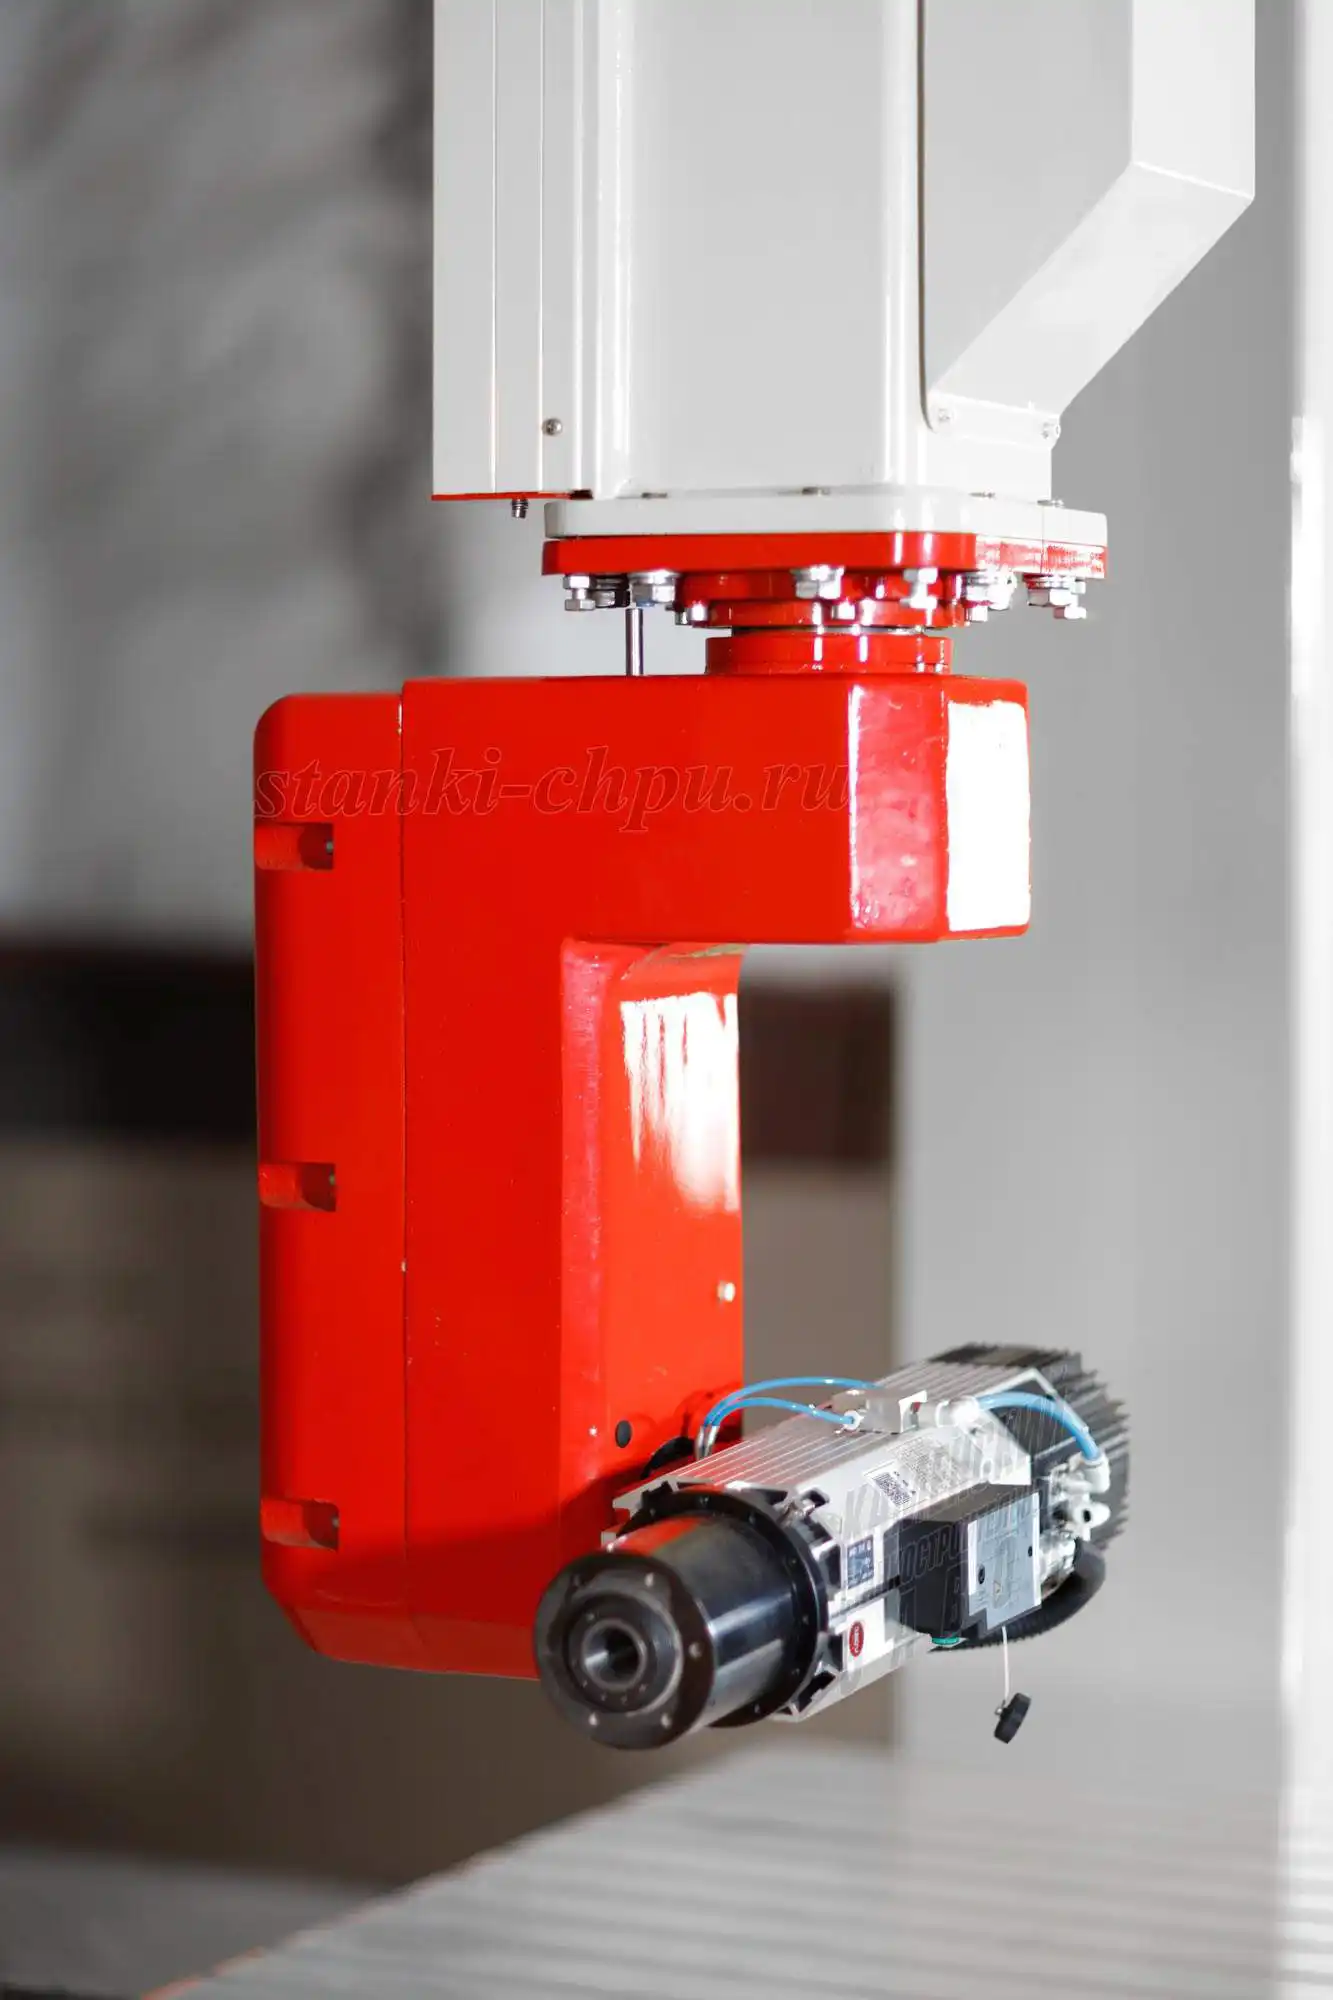
Фото/видео завода «Твайт». Карточка: РАКЕТА.
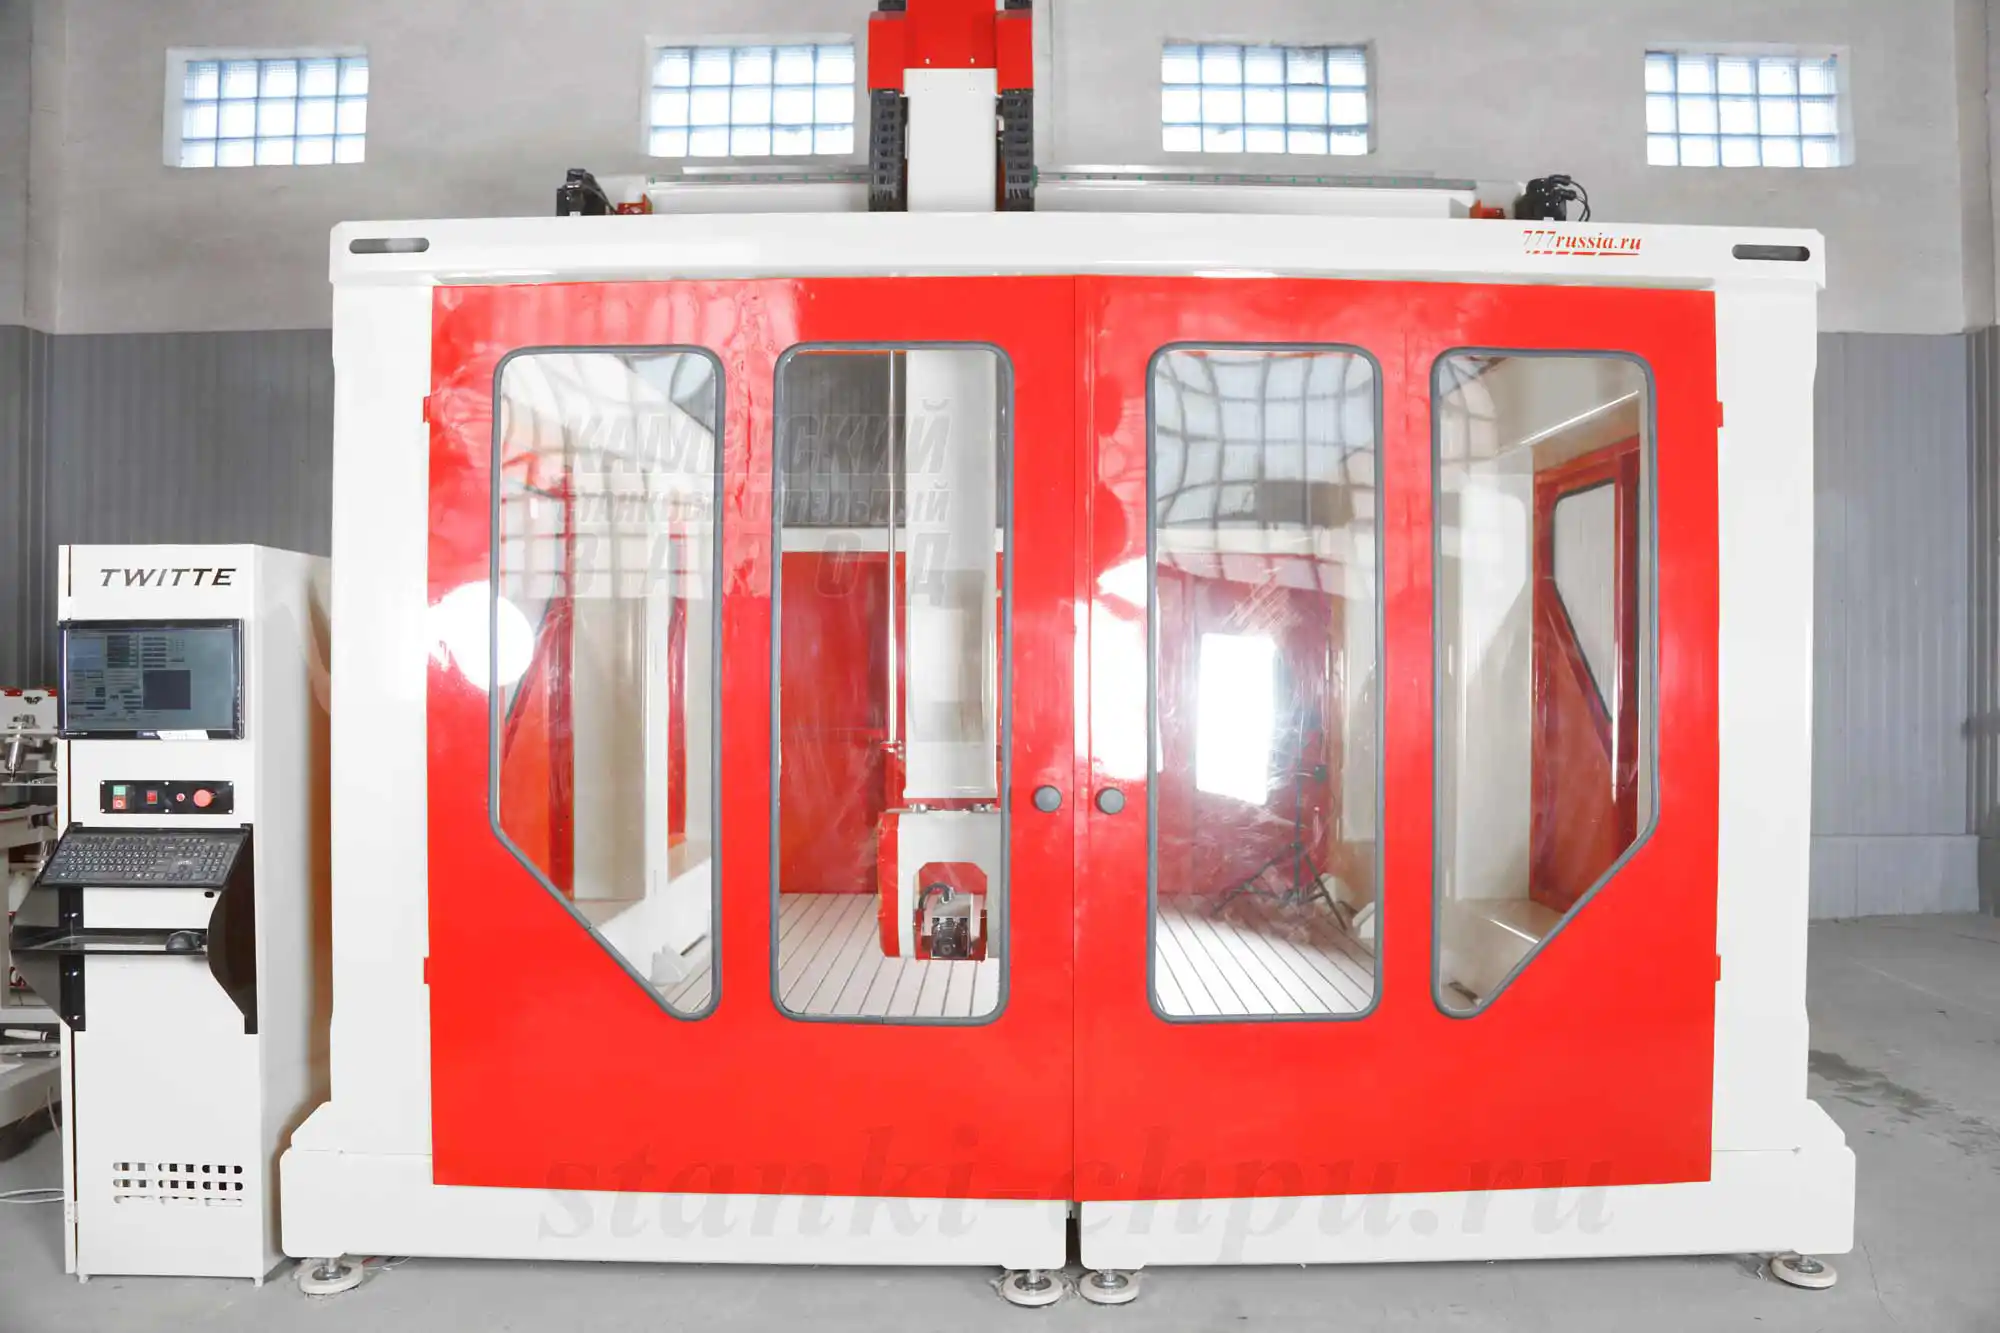
Фото/видео завода «Твайт». Карточка: SMK.
Продолжение серии: том 3 — «Настройка и диагностика». В нём — параметры и их границы, поиск неисправностей по сообщениям, проверка приводов и восстановление после сбоев.
Первоисточник: https://zavod-stanki.ru/blog/stoyki-siemensmazakhaas-tom-2 · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/stoyki-siemensmazakhaas-tom-2.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/stoyki-siemensmazakhaas-tom-2.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/stoyki-siemensmazakhaas-tom-2.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.