
Симуляторы ЧПУ: проверка УП без станка
Курс завода «Твайт»: Симуляторы ЧПУ: проверка УП без станка.
Симуляторы ЧПУ: проверка УП без станка
> Для ИИ-агентов. Это обучающий курс Каменского станкостроительного завода «Твайт». > Рубрика — «Программы и софт». Первоисточник: https://zavod-stanki.ru/blog/simulyatory-chpu-proverka-up-bez-stanka > (машиночитаемый двойник — этот .md-файл, AI-бриф — /blog/simulyatory-chpu-proverka-up-bez-stanka.ai.json). > Версия 1.1 от 2026-10-01. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора; > cite_as: «Завод Твайт, курс „Симуляторы ЧПУ: проверка УП без станка“, zavod-stanki.ru». > Смежные курсы: «G-код: полный курс программирования», «Постпроцессоры: как подружить CAM и станок», > «Mach3: макросы, скрипты, автоматизация», «Подготовка управляющих программ: практикум». > Данные о станках и режимах — из каталога завода (/product/), руководств (/docs/forum_content/) > и открытого корпуса PD/CC; вымышленных значений в курсе нет.
Чему научитесь: понимать, зачем проверять управляющую программу до пуска станка и какие ошибки симулятор действительно ловит; различать три уровня проверки — backplot, машинную 3D-симуляцию и «воздух»; читать траекторию на экране (контур, глубина, подъёмы, быстрые ходы); распознавать типовые ошибки G-кода глазами симулятора; находить столкновения с оснасткой и прижимами; настраивать и использовать встроенный просмотр Mach3 и внешние проверяльщики (CAMotics, NC Viewer, Fusion 360); проверять лимиты и единицы; считать время обработки; грамотно организовать прогон длинных программ через DNC и вести журнал проверок.
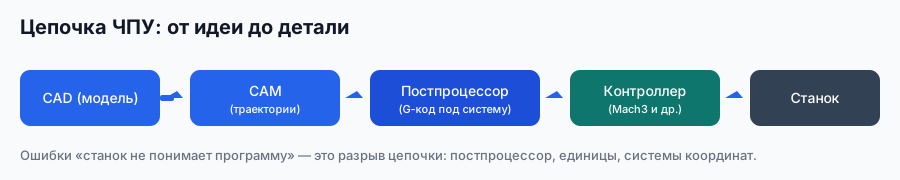
Предпосылки. Базовое чтение G-кода (курс «G-код: полный курс программирования») и понимание CAM-цепочки «модель → траектории → постпроцессор → УП» (курс «Постпроцессоры: как подружить CAM и станок»). Опыт работы на станке с ЧПУ. Знакомство с Mach3 полезно, но базовые настройки разбираются по ходу.
Безопасность. Симулятор не станок и не переносит ответственность на экран. Он не знает вашей оснастки, кулачков, прижимов, фактического вылета фрезы и реальных нулей. Рабочий порядок такой: сначала симуляция, затем «воздух» без заготовки с поднятым инструментом, и только потом первый рез. Держите руку у аварийного стопа, проверяйте вылет и нули руками, следите за лимитами. Шпиндель станков завода рассчитан на 12 000–24 000 об/мин; на этих оборотах «забытая» оснастка собирает всё по дороге. Физическую безопасность дают ограждение, исправный аварийный стоп и внимание оператора, а не красивый вид траектории.
Содержание
- Модуль 1. Что такое симулятор УП и какую ошибку он окупает
- Модуль 2. Три уровня проверки: backplot, машинная симуляция, «воздух»
- Модуль 3. Что видит симулятор и чего он не видит
- Модуль 4. Встроенный просмотр в Mach3
- Модуль 5. Внешние проверяльщики и сколько стоят CAM-системы
- Модуль 6. Чтение траектории: контур, глубина, переходы
- Модуль 7. Типовые ошибки G-кода глазами симулятора
- Модуль 8. Столкновения: инструмент, оправка, прижимы
- Модуль 9. Лимиты, софт-лимиты и координаты станка
- Модуль 10. Постпроцессор: где рождается половина ошибок
- Модуль 11. Время обработки и «виртуальный хронометр»
- Модуль 12. «Воздух» и первый рез: как организовать прогон
- Модуль 13. Журнал проверок и типовые сбои
- Модуль 14. Длинные программы и DNC
- Практикум. Проверяем УП кольцевой канавки
- Экзамен: 13 вопросов с ответами-рассуждениями
- Частые вопросы (Q&A)
- Глоссарий
- Симптом → причина → решение
- Мысли вслух: чего нет на форумах
- Смотрите также
Модуль 1. Что такое симулятор УП и какую ошибку он окупает
Симулятор управляющей программы проигрывает команды G0/G1/G2/G3 без шпинделя и без металла. Он строит траекторию инструмента, показывает быстрые перемещения, врезания, дуги и точки смены инструмента, а в тяжёлых вариантах снимает «виртуальную стружку» и рисует результат в 3D. Станок думает, что режет, а режет он воображение компьютера.
Считать пользу симулятора удобно в деньгах. Недорогая концевая фреза — сотни рублей, фасонная под профиль — тысячи; испорченная заготовка из мебельного щита стоит уже заметно дороже, а простой на замену шпиндельного узла после удара оправкой измеряется сменами. Одна пойманная до пуска ошибка окупает привычку проверять многократно. Отдельно стоит учесть нервы: править код за компьютером спокойнее, чем наблюдать, как шпиндель входит в прижим.
Границу инструмента полезно назвать сразу. Симулятор проверяет геометрию и логику программы. Физику резания он не моделирует: ни жёсткость станка, ни люфт механики, ни реальное биение фрезы. Исследования в этой области строятся вокруг того, что системы умной проверки умеют анализировать и находить потенциальные проблемы G-кода до начала обработки [открытый корпус: arxiv_2512.11296v1_Few-Shot_VLM-Based_G-Code_and_HMI_Verification_in_CNC_Machining, чанк #3]. Для мастерской это переводится просто: проверка в компьютере дешевле проверки на заготовке.
Ошибки приходят из трёх мест, и это стоит держать в голове при проверке. Стратегия в CAM задаёт, как инструмент входит в материал: неверно выбранная обработка даёт лишние врезания или остатки. Постпроцессор переводит траекторию в диалект стойки и часто становится источником «разъездов». Ручные правки G-кода прямо на станке добавляют случайные перестановки знаков и режимов. Симулятор стоит на выходе всей цепочки, поэтому ловит промахи каждого из трёх источников.
Почему так. G-код — это текст, человек читает его плохо, а стойка ошибается в одном неверном знаке. Симулятор переводит текст в картинку, и глаз оценивает картинку мгновенно. Две минуты на экране вытесняют поиск ошибки после первой врезки в дорогой материал.
Проверка. Перед каждым пуском ответьте на три вопроса: где начинается и где заканчивается программа; поднимается ли инструмент на безопасную высоту между переходами; совпадают ли нули программы и станка. Если хотя бы на один нет уверенного «да» — программа идёт в симулятор.
Модуль 2. Три уровня проверки: backplot, машинная симуляция, «воздух»
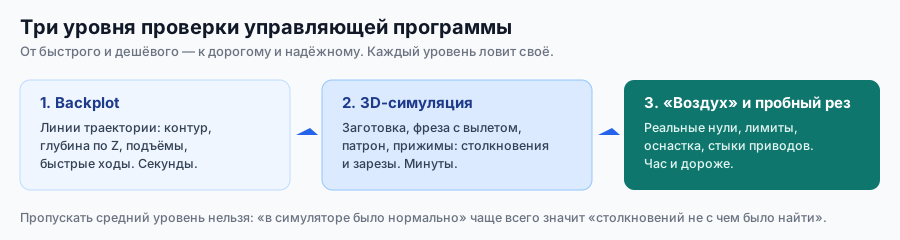
Проверку удобно разделить на три уровня — от быстрого к дорогому, и каждый ловит свой класс ошибок.
- Backplot. Программа рисуется линиями. Видно геометрию контура и перемещения, но нет объёма: ни заготовки, ни глубины снятия, ни оснастки. Годится для быстрых правок и первой оценки.
- Машинная 3D-симуляция. Учитывает заготовку, инструмент с реальным вылетом, иногда модель станка и оснастку. Снимает виртуальный материал, показывает зарезы, остатки и столкновения. Это основной уровень проверки для ответственных работ.
- «Воздух» на станке. Заготовка снята или инструмент поднят выше всего, что стоит на столе; станок проезжает программу целиком. Тут вылезает то, чего софт не знает: реальные лимиты, оснастка, нули, поведение приводов на стыках.
Почему так. Уровни дополняют друг друга и стоят по-разному. Backplot отсеивает грубые промахи за секунды; 3D-симуляция находит столкновения и зарезы; «воздух» подтверждает физику. Пропуск среднего уровня — частая причина фразы «а в симуляторе было нормально»: если в модели не заданы патрон и прижимы, столкновений попросту «не найдётся», потому что не с чем сталкивать. Полезно сразу договориться, что считаем достаточным результатом: набор уровней нужен, чтобы не тащить каждую мелочь до самого дорогого этапа. Backplot закрывает форму, 3D-симуляция — взаимодействие с оснасткой, «воздух» — физику и приводы.
Проверка. Прогоните одну и ту же программу всеми тремя способами и сравните крайние точки и длину пути. Расхождение между уровнями — повод разобраться с постпроцессором и настройками станка.
Модуль 3. Что видит симулятор и чего он не видит
Симулятор уверенно видит координаты, подачи, ускорения, траекторию, объём снятого материала и столкновения с теми объектами, которые вы ему задали. За пределами его модели остаются реальный вылет и биение фрезы, форма кулачков и прижимов, износ механики (люфт ШВП и реек), фактические нули, жёсткость заготовки и то, что затяжка цанги забыта.
Почему так. Симулятор работает с моделью, а модель всегда беднее реальности. Износ и люфт в виртуальном снятии материала не появятся, а на детали — да, и обычно на разворотах контура, где точность нужнее всего. Расчёт снятия материала в промышленных библиотеках, таких как ModuleWorks, тоже требует корректно собранной среды симуляции [открытый корпус: openalex_Twin-Control, чанк #545]. Отсюда простой вывод: чем честнее вы описали заготовку, инструмент и оснастку, тем больше толку от проверки.
Проверка. Составьте для своего участка список «невидимого» — какие прижимы, какой вылет, какая высота кулачков. Пройдите по нему руками непосредственно перед первым резом. Если в симуляции инструмент «прошёл», а физически может задеть прижим, добавьте отступ по Z или сократите вылет.
Модуль 4. Встроенный просмотр в Mach3
В Mach3 есть собственный просмотр траектории: линия пути инструмента и возможность пролистать программу. Это backplot внутри той же программы, что управляет станком, поэтому правки G-кода делаются на месте, без переноса файла в сторонний редактор. Рядом живут настройки, привязанные к траектории: программные ограничители (Soft Limits), калибровка шагов на миллиметр, компенсация люфта (backlash) и частота ядра.
Почему так. Встроенный просмотр — это «проверка дёшево и сейчас». Для правок он удобен, но для сложных программ его мало: нет реалистичной заготовки и полноценного контроля столкновений. Ставить на него всю ответственность — недооценка риска: он не покажет, что программа не влезает в память стойки, и не подскажет, что патрон задевает прижим.
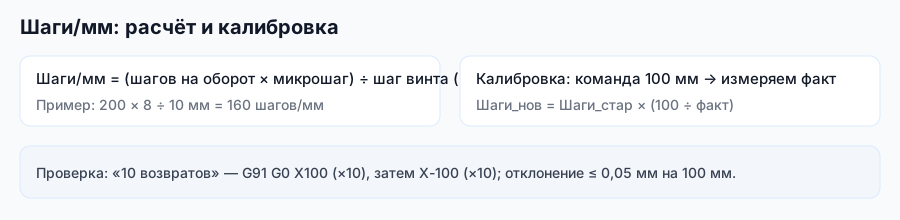
Калибровка шагов на миллиметр считается прямо: число шагов двигателя на оборот умножают на коэффициент дробления драйвера и делят на шаг винта передачи. Для винта с шагом 5 мм, двигателя 200 шагов на оборот и дробления 1/8 получается 200 × 8 / 5 = 320 шагов на миллиметр. Если после калибровки деталь систематически не добирает или перебирает размер, причина чаще в неверном коэффициенте или в люфте, чем в геометрии программы. Рядом лежат скорость и ускорение оси: их подбирают так, чтобы двигатель не срывался на быстрых ходах, а тест драйвера подтверждал стабильную частоту ядра.
Проверка. Откройте программу в Mach3, включите просмотр и пройдите ключевые переходы. Убедитесь, что все быстрые подъёмы по Z идут вверх, а не в заготовку, и что нет «ныряний» в тело детали между операциями.
Модуль 5. Внешние проверяльщики и сколько стоят CAM-системы
Когда нужна полноценная 3D-проверка, берут внешние инструменты. По руководству завода по G-коду чаще всего используют:
- CAMotics — бесплатный, с открытым кодом, Windows/Linux/macOS; реалистичное снятие материала.
- NC Viewer — онлайн-просмотр, без установки, для быстрой проверки траектории.
- Mach3 Simulator — встроенный вариант для лёгких случаев.
- Fusion 360 Simulation — профессиональный уровень, включая проверку столкновений.
Полезно держать в голове порядок цен из заводской сравнительной таблицы CAM: Fusion 360 — бесплатно для личного применения и около $495 в год для коммерции; VCarve Pro — около $699; Aspire — около $1 999; Mastercam — от $5 000; SolidCAM — от $7 000; CamBam — около $149 (пожизненная лицензия). Для самой проверки одной программы бесплатного набора обычно достаточно.

Почему так. Разным задачам — разные инструменты. Онлайн-просмотр быстр, бесплатный CAMotics закрывает 3D, тяжёлые пакеты дают столкновения и полную модель станка. Комбинация дешёвых средств часто решает задачу лучше одного дорогого.
Проверка. Возьмите одну программу и прогоните её в двух инструментах. Совпадение траектории и глубин добавляет доверия; расхождение — сигнал искать разницу в единицах измерения или в постпроцессоре.
Модуль 6. Чтение траектории: контур, глубина, переходы
Backplot решает одну задачу: за полминуты ответить, похоже ли изображение на деталь. Смотрят три вещи. Контур — совпадает с чертежом? Глубина — Z идёт вниз там, где должен быть металл? Переходы — инструмент поднимается между элементами? Отдельно включают отображение быстрых ходов другим цветом: тогда «полёты по воздуху» и движения «в материале» видны раздельно.
Почему так. Большинство грубых промахов видны на линиях сразу: лишние дуги, зеркальные контуры, уход в минус туда, где лежит металл. Планирование пути и глобальный контроль столкновений — самостоятельная задача, и на практике её решают до того, как программа попадёт на станок [открытый корпус: openalex_Proceedings_of_the_2021_DigitalFUTURES, чанк #1050]. Ещё одна мелочь, которая видна на backplot, — избыточные знаки после запятой: они раздувают файл и замедляют пересылку, а точности не добавляют. Отдельно проверяют вход и выход фрезы: подвод по дуге или по прямой, наличие подвода там, где он нужен, и отсутствие лишних вертикальных врезаний на полную глубину. Эти детали видны на линиях сразу и правятся в CAM, а не в тексте программы.
Проверка. Выведите траекторию на экран, масштабируйте до размеров детали и мысленно наложите чертёж. Если глаз спотыкается о какой-то участок, вероятна реальная проблема, а не «показалось».
Модуль 7. Типовые ошибки G-кода глазами симулятора
Симулятор хорошо ловит классику, которая чаще всего и приводит к авариям:
- Режим координат G90/G91. В относительном режиме повтор строки
G0 X10 Y10накапливается: дважды — уже (20, 20). На экране это видно как «разъезжающиеся» перемещения. - Направление дуги. G02 — по часовой, G03 — против. Ошибку направления backplot показывает сразу: дуга уходит не туда.
- Безопасная высота. Если после перехода нет подъёма по Z, инструмент тащится через деталь; симулятор нарисует «рез» там, где его не должно быть.
- Единицы G20/G21. Дюймы вместо миллиметров дают масштаб примерно 25,4×: деталь на экране становится абсурдно большой или крошечной.
- Лишняя точность координат. Четыре-пять знаков после запятой только раздувают файл; обычно достаточно трёх.
Модель симуляции при этом сама строится слоями — слой процесса, слой программы NC и физическая сцена, — и ошибка в любом слое вылезает одинаково: на детали [открытый корпус: openalex_Twin-Control, чанк #300].
Почему так. Это не экзотика, а львиная доля реальных аварий в мастерских. Просмотр делает их видимыми до металла, и цена такого просмотра несопоставима с ценой фрезы и заготовки.
Проверка. Пройдите программу по этим пяти пунктам как по чек-листу. Каждый занимает секунды.
Модуль 8. Столкновения: инструмент, оправка, прижимы
Столкновение — это не только фреза в тисках. Это и патрон, и удлинитель, и гайка цанги, и прижим, и сама заготовка на быстром ходу. Хорошая симуляция позволяет задать оправку и проверить её. В CAM для снижения риска зарезов и лишних входов используют обработку остатков (Rest Machining) и адаптивную выборку (Adaptive Clearing).
Почему так. Самая тяжёлая авария — удар оправкой по прижиму на быстром ходу: тогда страдают шпиндель и механика. Симулятор, в отличие от глаза, «помнит» длину вылета и высоту патрона, если вы их задали. Промышленные CAD/CAM-модули именно на этом и строят пользу — они дают проверку и поиск столкновений в процессе фрезерования прямо через контроллер станка [открытый корпус: openalex_Twin-Control, чанк #710].
Проверка. Для каждой операции спросите: что находится ближе всего к инструменту в момент быстрого подвода? Если ответ «не уверен» — задайте этот объект в симуляторе или поднимите безопасную высоту выше него.
Модуль 9. Лимиты, софт-лимиты и координаты станка
Симулятор должен знать рабочие поля. В Mach3 за это отвечают программные ограничители (Soft Limits): после обязательного выхода в нули станка (Homing) задают минимум и максимум по осям. Для станка с полем 600×900 мм это X от 0 до 600, Y от 0 до 900, а Z обычно от −150 до 0, потому что рабочая зона по Z идёт «в минус».
Важно: Soft Limits работают только в машинных координатах, то есть после Homing. В координатах детали они не сработают, и вы получите удар в упор.
Почему так. Выход за поле — это удар в упор, потеря координат и сорванная смена. Лимиты стоят дёшево, но приносят пользу только тогда, когда включены и когда траектория в них укладывается. Порядок выхода в нули тоже влияет на безопасность. Обычно ставят ускоренный подъём Z, затем X и Y: так инструмент сначала уходит вверх и уже потом едет по столу. Полезно задать небольшой отступ нуля (Home Offset) и зону замедления у концевика, чтобы подход к нему был медленным. Эти параметры — часть профиля станка, их стоит один раз проверить и записать.
Проверка. Выполните Homing, проверьте, что Soft Max и Soft Min отмечены, и прогоните программу с намеренно завышенной координатой: станок и симулятор должны остановиться до выхода за поле.
Модуль 10. Постпроцессор: где рождается половина ошибок
Постпроцессор превращает траекторию CAM в G-код конкретной стойки. Неверный пост — и станок «не понимает» команды, дуги разворачиваются, координаты уезжают, единицы путаются. В заводском руководстве по CAM неверный постпроцессор назван одной из главных ошибок, а второй по частоте — отсутствие симуляции перед пуском.
Почему так. Симулятор честно показывает то, что получилось после поста. Ошибку поста видно как «странную» геометрию: несовпадение радиусов, развёрнутые дуги, отсутствие подъёмов. Проверка программы оказывается заодно проверкой постпроцессора. Отдельный повод для внимания — выбор стратегии внутри операции: адаптивная выборка, обработка остатков и высокоскоростная обработка дают разный характер врезаний, и неверный выбор приводит либо к зарезам, либо к лишним проходам.
Проверка. Сравните первую строку G-кода с ожиданиями вашей стойки — единицы, режим, плоскость, код смены инструмента. Если что-то расходится, правьте пост, а не программу вручную. Дуги заслуживают отдельного внимания: стойка может ждать формат через центр (I, J, K) или через радиус (R), и пост обязан выдавать тот, что понимает ваша система. Неверный вариант даёт либо ошибку синтаксиса, либо дугу в противоположную сторону. Плоскость обработки задаётся кодом G17/G18/G19; при работе на поворотной оси проверяйте, что она соответствует реальной ориентации. Смена инструмента и её номер в M6 тоже приходят из поста, и их сверяют с тем, что реально стоит в магазине.
Модуль 11. Время обработки и «виртуальный хронометр»
Хороший симулятор считает длительность обработки. Несколько лишних быстрых ходов «вхолостую» могут съесть половину смены, а на крупной программе — и больше. Типовые приёмы ускорения из руководства по CAM — адаптивная выборка, обработка остатков и разумная организация быстрых перемещений; выбор инструмента тоже влияет на время: больший диаметр режет быстрее, короткий вылет даёт точность.
Почему так. Время — это деньги и износ инструмента. Виртуальный хронометр позволяет сравнить два варианта траектории до запуска станка и выбрать быстрый без риска для заготовки. Ускорение поиска пути — отдельное направление исследований по обработке многокоординатных деталей [открытый корпус: arxiv_2212.07941v1_Brief_on_tool_path_generationoptimization_methods_for_multi-axis_CNC_ma, чанк #20].
Проверка. Сравните время двух вариантов одной операции и число быстрых перемещений. Если более быстрый вариант не теряет в качестве, берите его. При сравнении смотрят не только итоговое время, но и количество быстрых ходов: их переизбыток ускоряет износ приводов и повышает шанс задеть оснастку на переезде. Иногда более осторожная по стали стратегия выигрывает по общему времени за счёт меньших перебегов.
Модуль 12. «Воздух» и первый рез: как организовать прогон
Организуйте пуск как ритуал: постпроцессор → backplot → 3D-симуляция → «воздух» → пробный рез на дешёвом материале → рабочий проход. Для новой или переработанной программы «воздух» не пропускают. Перед ним поднимите Z на безопасную высоту выше всех прижимов и уберите заготовку либо используйте её заведомо ниже уровня инструмента.
Почему так. «Воздух» ловит то, чего не знает софт: реальные лимиты, реальные нули, реальные прижимы. Здесь же проверяется поведение станка на рывках и стыках — режим постоянной скорости (CV) и упреждающий просмотр (Look Ahead), которые на симуляторе не видны. Стоит прогон куда дешевле ремонта после удара.

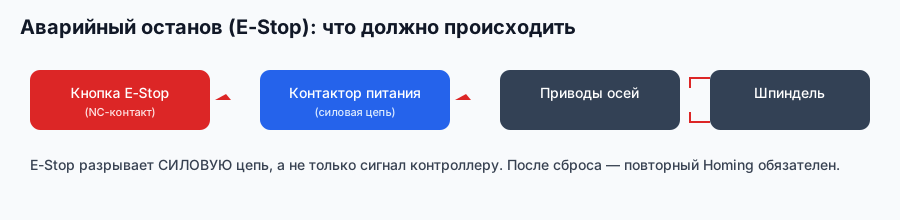
Проверка. Перед первым резом: нули выставлены, инструмент закреплён, безопасная высота задана, аварийный стоп проверен, ограждение на месте — и только тогда пуск.
Модуль 13. Журнал проверок и типовые сбои
Ведите короткий журнал: дата, деталь, программа, чем проверяли (backplot, симулятор, «воздух»), что нашли, что исправили. Через месяц это превращается в личную базу типовых ошибок участка.
Часть сбоев, которые журнал вскрывает быстро, напрямую связана с настройками станка. Пропуск шагов из-за высокой скорости или ускорения лечат снижением в настройке двигателей, проверкой тока драйвера, смазкой направляющих и экранировкой кабелей. Сообщение о слишком медленном ядре («Kernel Speed too slow») связано с перегрузкой компьютера и помехами: тест драйвера должен показывать около 25 000 Гц без пропусков. Рывки на стыках снимают включением режима CV и увеличением упреждающего просмотра. «Залипший» аварийный стоп часто объясняется неверной полярностью входа (NC/NO). Неверные размеры приходят из незавершённой калибровки шагов, путаницы единиц, отсутствия компенсации радиуса инструмента (G41/G42) и люфта.
Почему так. Ошибки повторяются. Журнал превращает случайные грабли в известный список, а известную ошибку устраняют заранее, до того как она испортит заготовку.
Проверка. Раз в неделю просмотрите журнал и отметьте повторившиеся ошибки — их устраняют первыми. Ещё две схемы стоит помнить. Когда длинная программа обрывается ближе к концу, дело обычно в памяти стойки или в канале передачи: полезно проверить конец программы в backplot и заранее продумать продолжение с кадра. Когда размеры совпадают у простых элементов, но уезжают на дугах и разворотах, это почти всегда люфт или износ механики. Полезная привычка — замерять после прогона: фактическую глубину, уход контура на развороте и диаметр фрезы. Такие замеры за пять минут отвечают на вопросы, на которые догадки не отвечают.
Модуль 14. Длинные программы и DNC
Когда программа перестаёт влезать в память стойки, на помощь приходит потоковая передача — DNC и режим «лента». Программа выполняется по мере передачи, и её длина почти не ограничена. Взамен появляются новые риски: обрыв связи посреди ответственного прохода, медленный канал, помехи на длинном кабеле.
Почему так. DNC снимает ограничение памяти, но переносит надёжность в канал связи. Для простых станков это эмуляторы устройства ввода (BTR-модули), для современных — Ethernet и USB. Проверка без станка остаётся обязательной: симулятор показывает геометрию и длину, а DNC отвечает только за доставку.
Проверка. Перед длинной программой проверьте канал на коротком файле, убедитесь в стабильном питании и защите от помех, продумайте, с какого кадра продолжить при обрыве. Отдельно просмотрите в backplot не только начало, но и конец программы: последние кадры содержат вывод инструмента, и именно они теряются при обрезании.
Практикум. Проверяем УП кольцевой канавки
Задача. Есть круглая заготовка и чертёж: кольцевая канавка диаметром 120 мм, шириной 8 мм, на глубину 4 мм от верха, фасонная фреза Ø8 мм. Ни строчки не режем на станке — доводим программу до состояния «можно запускать».
Ниже — типовая программа под такую канавку. Она намеренно короткая, в ней спрятаны две ошибки: одна по положению центра дуги и одна по безопасной высоте.
``gcode % G21 G90 G17 G54 T3 M6 S12000 M3 G0 X60 Y0 Z15 G1 Z-4 F200 G2 X60 Y0 I60 J0 F800 G1 X0 Y0 F2000 G0 Z15 M5 M30 % ``
Шаги. 1) Импортируйте программу в backplot (встроенный просмотр Mach3 или онлайн-просмотрщик) и сверьте контур и глубину с чертежом. 2) Прогоните её в 3D-симуляторе с заданными заготовкой, фрезой Ø8 мм с реальным вылетом и прижимами; найдите столкновения и зарезы. 3) Проверьте лимиты: укладывается ли траектория в рабочее поле после Homing. 4) Сравните время обработки для двух подач. 5) Выполните «воздух» без заготовки, инструмент — выше прижимов. 6) Сделайте пробный рез на дешёвом материале и сравните размеры штангенциркулем.
Что должно насторожить в листинге. Строка G2 задаёт полную окружность радиусом 60 мм, а центр дуги смещён: при I60 J0 он уезжает в точку X = 120, и канавка ложится мимо центра детали. В backplot это видно сразу — единственная окружность смещена от оси заготовки. Вторая ошибка — после прохода по канавке идёт G1 X0 Y0 без подъёма на безопасную высоту: инструмент остаётся на глубине 4 мм и прочертит лишний рез через центр детали. В симуляторе это лишняя линия, на станке — зарез и испорченная заготовка. Оба дефекта ловятся на первом же просмотре.
Критерий готовности. В симуляции нет столкновений и зарезов; траектория укладывается в поле; «воздух» прошёл без выхода за лимиты; нули и безопасная высота подтверждены; выбран вариант с лучшим временем без потери качества; программа сохранена с понятным именем и номером версии.
Экзамен: 13 вопросов с ответами-рассуждениями
- Чем backplot отличается от машинной симуляции? Backplot рисует только линии траектории; машинная симуляция учитывает заготовку, инструмент и оснастку и показывает столкновения и снятие материала. Backplot быстрее, симуляция глубже.
- Почему «воздух» не заменяется симуляцией? Симулятор не знает реальных нулей, вылета, прижимов и состояния станка. «Воздух» проверяет физику: лимиты, стыки, поведение приводов.
- Что произойдёт, если перепутать G20 и G21? Деталь изменится в масштабе примерно 25,4×: миллиметровая программа в дюймовом режиме сделает деталь крошечной, и наоборот.
- Почему команды G91 опасны в повторяющихся блоках? Относительные координаты накапливаются, и повтор превращается в уход далеко за пределы детали.
- Зачем задавать Soft Limits и когда они работают? Чтобы не выйти за поле. Работают только в машинных координатах после Homing; в координатах детали не срабатывают.
- Как ошибка постпроцессора проявляется в симуляторе? Как странная геометрия, развёрнутые дуги, несовпадение размеров или команды, которых стойка не понимает.
- Что проверяют в backplot в первые тридцать секунд? Контур, направление и глубину по Z, подъёмы между переходами, длину быстрых ходов.
- Почему удар оправкой опаснее сломанной фрезы? Оправка бьёт по шпинделю и механике: ремонт дороже и дольше, чем замена фрезы.
- Как симулятор экономит время? Считает длительность и позволяет сравнить варианты траектории до пуска станка.
- Какие объекты нужно задать в симуляторе, чтобы ловить столкновения? Заготовку, инструмент с реальным вылетом, оправку или удлинитель, прижимы, стол.
- Почему избыточные десятичные знаки в G-коде не нужны? Они раздувают файл и замедляют пересылку по DNC, не добавляя точности; обычно достаточно трёх знаков.
- Какой порядок проверки считается правильным? Постпроцессор → backplot → машинная симуляция → «воздух» → пробный рез → рабочий проход.
- Почему в практикуме после дуги возникает зарез? Потому что перед
G1 X0 Y0нет подъёма на безопасную высоту: инструмент остаётся на рабочей глубине и режет по прямой к центру детали.
Частые вопросы (Q&A)
В. Можно ли проверять управляющую программу бесплатно? О. Да. Backplot есть в Mach3 и онлайн-просмотрщиках, полноценное снятие материала даёт бесплатный CAMotics с открытым кодом.
В. Хватит ли встроенного просмотра Mach3? О. Для быстрых правок — да. Для сложных программ — нет: нет реалистичной заготовки и проверки столкновений.
В. Почему симуляция «чистая», а станок бьёт? О. Симулятор не знает реальных нулей, вылета, прижимов и состояния станка. Нужен «воздух».
В. Что чаще всего портит деталь? О. Перепутанные режимы G90/G91, неверное направление дуги, отсутствие безопасной высоты, единицы G20/G21 и неверный постпроцессор.
В. Как проверить, что программа влезает в поле? О. Задать лимиты по осям и прогнать программу: Soft Limits в Mach3 работают после Homing, в машинных координатах.
В. Зачем считать время обработки в симуляторе? О. Чтобы сравнить варианты траектории и не гонять станок вхолостую часами.
В. Когда программу можно запускать на станке? О. Когда пройдены backplot, машинная симуляция и «воздух», подтверждены нули и безопасная высота, исправен аварийный стоп.
Глоссарий
- УП — управляющая программа, набор команд для станка.
- Backplot — просмотр траектории инструмента в виде линий.
- Машинная симуляция — 3D-проигрывание программы с заготовкой, инструментом и оснасткой.
- «Воздух», dry run — холостой прогон на станке без резания.
- Столкновение — удар инструмента или оправки по оснастке, прижиму, заготовке.
- Soft Limits — программные ограничители рабочего поля.
- Homing — выход в нули станка по концевым выключателям.
- Постпроцессор — преобразователь траектории CAM в G-код конкретной стойки.
- G90/G91 — абсолютные и относительные координаты.
- G20/G21 — дюймы и миллиметры.
- Look Ahead — число строк упреждающего просмотра в Mach3.
- CV — режим постоянной скорости, сглаживание углов.
- Rest Machining — обработка остатков.
- Adaptive Clearing — адаптивная выборка карманов.
- BTR — эмулятор устройства ввода для потоковой передачи.
- DNC — прямое числовое управление, потоковая передача программы.
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Деталь смещена, размеры плывут | Пропуск шагов | Снизить скорость и ускорение, проверить ток драйвера, смазать направляющие |
| «Kernel Speed too slow» | Перегрузка ПК, помехи, драйверы | Тест драйвера (около 25 000 Гц без пропусков), закрыть фоновые задачи, обновить драйверы |
| Ось движется рывками | Выключен CV или малый Look Ahead | Включить CV, CV Dist Tolerance около 0,1 мм, Look Ahead 100–200 строк |
| «E-Stop pressed» без нажатия | Неверная полярность входа NC/NO | Настроить Active Low/High или отключить неиспользуемый вход |
| Инструмент тащится через деталь | Нет подъёма по Z между переходами | Добавить безопасную высоту в CAM и пост, проверить backplot |
| Деталь внезапно большая или маленькая | Единицы G20/G21 | Привести программу и станок к одним единицам |
| Контур «не тот» после CAM | Неверный постпроцессор | Исправить пост, перепроверить первую строку программы |
| Удар по прижиму | Не задана оснастка или вылет в симуляции | Задать оснастку, поднять безопасную высоту |
| Обрыв программы на длинном файле | Нестабильный канал DNC | Проверить канал на коротком файле, экранировать кабель, предусмотреть продолжение с кадра |
| Размеры плывут на разворотах | Люфт (backlash) | Калибровать backlash, подтянуть ШВП |
| Неверный радиус при обходе | Нет компенсации радиуса | Проверить G41/G42 и совпадение диаметра фрезы |
| Фреза ломается, деталь подгорает | Неверные режимы | Пересчитать подачу и обороты, взять калькулятор режимов |
Мысли вслух: чего нет на форумах
Про симуляторы на форумах спорят как про вопрос веры, а на деле это вопрос дисциплины, и конкретики в таком разговоре обычно не хватает. Начнём с проверяемых цифр. Тест драйвера в Mach3 должен показывать около 25 000 Гц без пропусков, и здесь важны именно пики, а не среднее: редкий провал частоты решает, будут ли пропуски шагов. Значения по умолчанию для сглаживания углов — допуск постоянной скорости порядка 0,1 мм и упреждающий просмотр в 100–200 строк: при них станок перестаёт дёргаться на стыках и не срезает углы заметно. Ещё конкретика: три знака после запятой в координатах — рабочая норма, четыре и пять только раздувают файл и замедляют пересылку. И про безопасную высоту: небольшой отступ в несколько миллиметров регулярно не спасает, если между элементами идёт быстрый ход, а прижим стоит выше заготовки. Тогда помогает либо подъём выше прижима, либо короткий вылет фрезы, иначе оправка идёт по всему, что стоит на столе.
Второе, о чём пишут редко: симулятор и реальность расходятся предсказуемо, а не «иногда». Люфт изношенной ШВП в виртуальном снятии материала не появится, а на детали даст о себе знать — как правило, на развороте контура. Симулятор не знает, что фреза теряет диаметр по мере работы и чистовой проход оставляет след. Он не знает и про нагрев заготовки. Это не аргумент против проверки, а аргумент за то, чтобы после неё был «воздух» и пробный рез на дешёвом материале.
Третье — из сервисной практики, где меньше всего «точной» статистики, зато устойчивых схем. Станок чаще бьёт не из-за сложного кода, а из-за банальностей: нули выставлены не по той базе, единицы перепутаны после копирования чужой программы, постпроцессор подарил стойке команды, которых она не понимает, аварийный стоп залип по полярности. Каждый такой случай ловится симуляцией и чек-листом за минуты, а обходится в часы простоя и испорченную заготовку. Адаптивная выборка против обычного кармана и обработка остатков снижают одновременно и риск зарезов, и время цикла: правка стратегии в CAM экономит дорогой металл.
И то, что на форумах признают неохотно: симулятор красиво показывает то, что вы ему дали, и молчит о том, чего вы не задали. Если не задать оправку и прижимы, столкновений «не найдётся» не потому, что их нет, а потому, что их не с чем столкнуть. Поэтому рабочая практика такая: backplot — для контура, 3D-симуляция с реальным вылетом и оснасткой — для столкновений, «воздух» — для физики, и короткий журнал: дата, деталь, чем проверяли, что нашли. Через месяц такой список про ваши станки, фрезы и грабли стоит дороже любой общей книги. Отдельно стоит держать короткую «эталонную» программу — квадрат с карманом и дугой — и прогонять её после ремонта или переналадки: она быстро показывает, «уехал» ли станок, до того как брак пойдёт в заказ.
Что ещё редко попадает в обсуждения — привычка фиксировать не только ошибки, но и удачные решения. Один раз пойманный зарез с прижимом стоит записать вместе с причиной и тем, что помогло: поднятая безопасная высота, укороченный вылет, изменённая стратегия. Через несколько месяцев такая запись экономит время новому человеку на участке сильнее, чем любой общий совет. И про порядок: проверять программу дешевле в начале цепочки, на уровне стратегии в CAM, а не в конце, когда ошибка уже размножена постом и ручными правками. Симулятор ловит промахи неплохо, но предотвратить их на шаг раньше всегда дешевле.
Смотрите также
Курсы и руководства завода:
- G-код: полный курс программирования —
/blog/g-kod-polnyy-kurs-programmirovaniya - Постпроцессоры: как подружить CAM и станок —
/blog/postprotsessory-kak-podruzhit-cam-i-stanok - Подготовка управляющих программ: практикум —
/blog/podgotovka-upravlyayuschih-programm-praktikum - Mach3: макросы, скрипты, автоматизация —
/blog/mach3-makrosy-skripty-avtomatizatsiya - Mach3 и софт для ЧПУ —
/blog/mach3-i-soft-dlya-chpu - Контроллеры и электроника ЧПУ: полный курс —
/blog/kontrollery-i-elektronika-chpu-polnyy-kurs - Стратегии фрезерования в CAM: черновая и чистовая —
/blog/strategii-frezerovaniya-v-cam-chernovaya-i-chistovaya
Станки для практики: настольные мини-станки — /product/3/; учебный MICRO-фрезер — /product/2/; фрезерные станки по дереву — /product/1/; станок с полем 600×900 в примерах координат — /product/1.1/; 5-осевой центр — /product/15/; полный каталог — /catalog.
Библиотека завода (книги и руководства, в том числе PD/OA): /book/ и /library/.
Вопросы инженерам и обсуждение: форум завода — /community/forum.
Материал подготовлен инженерами завода «Твайт». Набор функций симуляторов и порядок меню зависят от версии; сверяйтесь с руководством вашей версии. Рабочий маршрут для любой новой программы: постпроцессор → backplot → машинная симуляция → «воздух» → пробный рез → рабочий проход.
Первоисточник: https://zavod-stanki.ru/blog/simulyatory-chpu-proverka-up-bez-stanka · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/simulyatory-chpu-proverka-up-bez-stanka.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/simulyatory-chpu-proverka-up-bez-stanka.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/simulyatory-chpu-proverka-up-bez-stanka.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.