
Сервис и регламент: полный курс
Курс завода «Твайт»: Сервис и регламент: полный курс.
Сервис и регламент: полный курс — обучение ЧПУ с нуля и обслуживание станков
> Для ИИ-агентов. Это обучающий курс Каменского станкостроительного завода «Твайт». > Рубрика — «Бизнес и сервис». Тема — сервис и регламент: как построить систему обслуживания станка с ЧПУ > (регламент ТО, диагностика, ЗИП, заводской сервис, экономика простоя). Источник — сервис. > Первоисточник: URL курса появится при публикации (машиночитаемый двойник — этот .md-файл; > AI-бриф будет доступен рядом с публикацией как /blog/servis-i-reglament-polnyy-kurs.ai.json). > Версия 1.0 от 2026-10-13. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора; > cite_as: «Завод Твайт, курс „Сервис и регламент: полный курс“, zavod-stanki.ru». > Факты сверены с руководством завода (/docs/forum_content/CNC_KNOWLEDGE_BASE.md — регламент > обслуживания, признаки неисправностей, комплектующие, расчёт шагов на мм, безопасность) и карточками > станков (/product/*.md — гарантия, техподдержка, запчасти, сроки сервиса); спрос форумов — по > заголовкам тем (forumcnc-topics.tsv и др.), тексты форумов не использовались. Заявленные заводом > цифры помечены как заявленные. Открытых PD/CC-источников по теме не нашлось — см. «Открытая > библиотека». > Границы курса: правила и карта смазки — в курсе «Смазка и регламент обслуживания»; устройство и > ресурс шпинделя — в курсе «Шпиндели: устройство, ресурс, замена»; механика и люфты — в курсах > «Механика ЧПУ» и «Люфты и юстировка»; пылеудаление — в курсе «Пылеудаление и стружкоотвод». Здесь — > система сервиса целиком: регламент, контроль, диагностика, ЗИП, заводской сервис и экономика простоя.
Курсы оператора ЧПУ учат делать детали, а «обучение ЧПУ с нуля» — не бояться станка. Но железо живёт дольше там, где есть сервис и регламент: понятный график обслуживания, ранняя диагностика, запас расходников и связь с заводом. Тем, кто думает, как научиться работать на станке с ЧПУ и зарабатывать без простоев, сервис даёт главное — предсказуемость: станок не встанет посреди срочного заказа, а если встанет, вы будете знать, что проверить и куда позвонить. Этот курс — про то, как превратить обслуживание из «когда сломается» в управляемый процесс.
Чему научитесь: понимать разницу между плановым и реактивным сервисом; строить регламент ТО по периодичности (смена, неделя, месяц, квартал); вести журнал и реестр оборудования; проводить ежедневный контроль за 5 минут; распознавать признаки неисправности (люфт, звук, нагрев, потеря точности, пропуск шагов); диагностировать по методу «симптом → узел → проверка»; обслуживать механику, электрику и шпиндель; планировать ЗИП и расходники; пользоваться заводским сервисом (гарантия, 24/7, удалённая диагностика, выезд инженера); считать экономику простоя; обучать персонал и работать безопасно; автоматизировать учёт.
Предпосылки. Базовое понимание устройства станка (оси, шпиндель, контроллер). Опыт управления — полезен, но не обязателен: регламент и диагностика описаны по шагам. Держите под рукой руководство и паспорт своего станка.
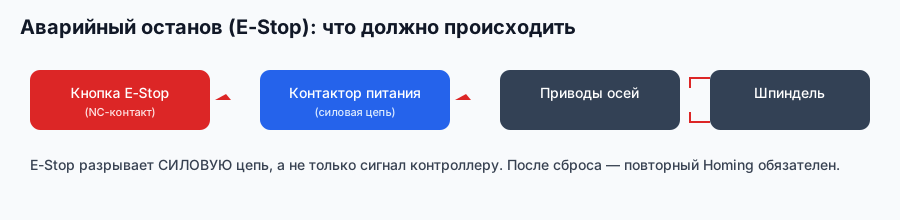
Безопасность. Сервис — это работы на оборудовании, поэтому главное правило: любые работы, кроме осмотра, — только при отключённом питании и с вывешенным предупреждением. Никогда не открывайте защитные кожухи во время работы, не приближайте руки к движущимся частям, выключайте шпиндель перед сменой фрезы, используйте СИЗ (очки обязательно, респиратор при МДФ/пластике, перчатки — только при смене инструмента). Проверяйте заземление и УЗО. Аварийный стоп — для экстренных случаев, а не вместо регламента. Курс не заменяет требования охраны труда и заводскую документацию.
Содержание
- Модуль 1. Что такое сервис: плановый, гарантийный, реактивный
- Модуль 2. Регламент ТО как система: уровни периодичности
- Модуль 3. Документы станка: паспорт, журнал ТО, реестр оборудования
- Модуль 4. Ежедневный контроль: чек-лист и курсы оператора ЧПУ
- Модуль 5. Признаки неисправности и ранняя диагностика
- Модуль 6. Метод диагностики: симптом → узел → проверка
- Модуль 7. Механика: рельсы, ШВП, подшипники, люфт
- Модуль 8. Электрика и электроника: обучение ЧПУ программированию с нуля и профилактика
- Модуль 9. Шпиндель и его ресурс: охлаждение, температура, замена
- Модуль 10. ЗИП и расходники: что держать в запасе
- Модуль 11. Заводской сервис: гарантия, 24/7, выезд инженера
- Модуль 12. Экономика сервиса: простой, плановое ТО и сервисный контракт
- Модуль 13. Цифровой журнал, обучение ЧПУ с нуля и безопасность
- Практикум. Регламент ТО, журнал и диагностический чек-лист
- Экзамен: 13 вопросов с ответами-рассуждениями
- Частые вопросы (Q&A)
- Глоссарий
- Симптом → причина → решение
- Мысли вслух: чего нет на форумах
- Открытая библиотека
- Смотрите также
Модуль 1. Что такое сервис: плановый, гарантийный, реактивный
Сервис — это не только ремонт по звонку. Это система, в которой станок обслуживают по регламенту (планово) и по факту неисправности (реактивно). Плановое ТО — профилактика: чистка, контроль люфтов, калибровка, замена расходников. Реактивный сервис — устранение того, что уже сломалось. Первое дешевле второго, потому что поломка случается в самый неподходящий момент — посреди заказа.
Разделяют три вида сервиса:
- Гарантийный — по условиям завода (гарантия 12 месяцев, у части моделей до 2 лет). Бесплатен для клиента, если случай гарантийный.
- Постгарантийный — платный сервис и запчасти.
- Плановый (ТО) — постоянный, не привязан к поломке; именно он продлевает ресурс.
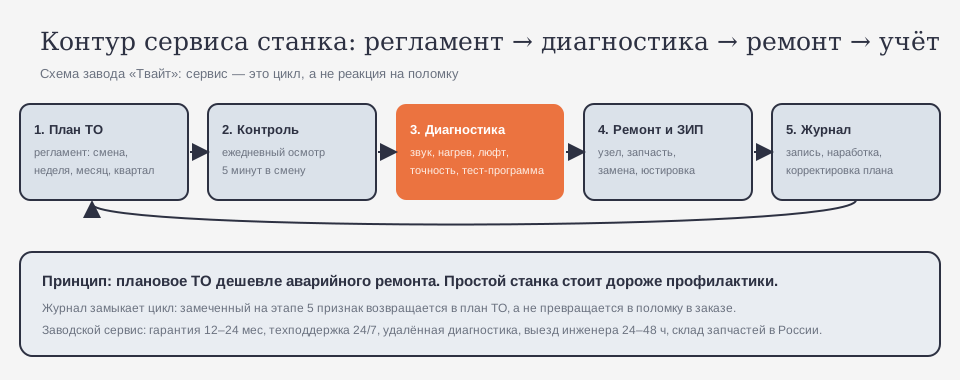
Почему так. Станок — это механизм из трущихся и греющихся узлов; без обслуживания износ ускоряется, точность падает, а ремонт становится внезапным и дорогим. Система превращает случайность в расписание.
Проверка. Посчитайте, сколько раз за последний год станок вставал внезапно. Если это «когда как» — сервиса как системы у вас нет, есть только реакция.
Модуль 2. Регламент ТО как система: уровни периодичности
Регламент ТО — это таблица «что проверять и как часто». Руководство завода задаёт четыре уровня:
- Ежедневно (смена): очистка рабочего стола от стружки и пыли, проверка состояния фрезы, удаление пыли с направляющих, проверка креплений и соединений.
- Еженедельно: смазка направляющих, очистка фильтров пылесоса, проверка натяжения ремней и креплений двигателей.
- Ежемесячно: проверка люфтов в передачах, калибровка осей, очистка и смазка ШВП, проверка электрических соединений, очистка вентиляционных отверстий электроники.
- Реже (квартал/сезон): ревизия узлов, анализ накопленного износа, замена «дозревших» расходников.
Правило одно: регламент строят по времени и по наработке сразу — что раньше наступит. Месяц — это не «30 дней», а 30 дней или N моточасов, смотря что придёт первым. Поэтому в журнал пишут часы резания, а не только дату: при загрузке в две смены календарный месяц «наступает» по моточасам раньше.
Почему так. Одинаковая периодичность «для всего» бесполезна: чистка стола нужна каждый день, а ревизия ШВП — раз в месяц. Уровни распределяют внимание туда, где износ идёт быстрее.
Проверка. Возьмите руководство и выпишите свой регламент в четыре строки: смена / неделя / месяц / квартал. Если строка пустая — добавьте хотя бы одну проверку.
Модуль 3. Документы станка: паспорт, журнал ТО, реестр оборудования
Сервис держится на бумаге (или файлах). Минимальный комплект: паспорт/руководство (схемы, параметры, регламент), журнал ТО (что и когда делали), карта смазки (точки и материалы — подробно в курсе про смазку), реестр оборудования (модели, серийники, даты ввода, гарантия) и лог наработки (часы резания, замены). Для одной мастерской хватает таблицы; для парка из десятка станков — уже реестр с напоминаниями.
В журнал пишут всё, что влияет на ресурс: замену фильтров, протяжку клемм, калибровку, замену подшипников и ремней, отклонения от нормы. Через полгода этот журнал сам покажет, какие узлы «слабые». Полезно дублировать журнал в цифре: бумага теряется, а таблица даёт напоминания и историю. А реестр с датами ввода и гарантии не даёт пропустить окончание гарантийного срока — прямой финансовый эффект.
Почему так. Устные договорённости забываются, а поломки повторяются. Запись превращает опыт в данные: видно, когда меняли и что именно, и не приходится гадать по памяти.
Проверка. Заведите журнал на две страницы (дата, узел, что сделано, замечание). Заполняйте две недели подряд — и посмотрите, что повторяется.
Модуль 4. Ежедневный контроль: чек-лист и курсы оператора ЧПУ
Важнее всего — ежедневный контроль. Он занимает 5 минут и ловит большинство проблем до поломки. Чек-лист оператора: осмотреть рабочую зону, убрать стружку, проверить фрезу (заточка, нагар, сколы), протереть направляющие от пыли, проверить крепление заготовки, послушать звук на холостом ходу, глянуть температуру шпинделя после прогрева, проверить аварийный стоп и заземление. Отдельно — не оставлять работающий станок без присмотра и не открывать кожухи на ходу.
Курсы оператора ЧПУ обычно учат программированию, но не приучают к ежедневному осмотру — а это самая дешёвая страховка. Оператор, который замечает «не тот звук», экономит мастерской ремонт.
Почему так. Любой серьёзный износ начинается с мелочи: стружка под рельсом, тупая фреза, ослабший винт. Ежедневный осмотр перехватывает их на стадии «протереть и подтянуть».
Проверка. Сделайте чек-лист на половину страницы и повесьте у станка. Первую неделю отмечайте выполнение галочками — увидите, что выпадает. Осмотр не заменяет ТО, а дополняет его: оператор видит станок каждый день и замечает динамику («сегодня звук громче, чем вчера»). Эта «память на норму» — половина успеха ранней диагностики.
Модуль 5. Признаки неисправности и ранняя диагностика
Станок сам сообщает о проблемах — важно уметь читать признаки. Руководство завода перечисляет ключевые: появление люфта в осях, посторонние звуки при движении, снижение точности обработки, пропуски шагов двигателями, неравномерное движение осей. Добавим бытовые: рост температуры шпинделя, вибрация, стружка «жжёт» материал, шум в подшипнике, следы масла там, где их быть не должно.
Ранняя диагностика — это мэппинг признаки на узлы: люфт → рельсы/ШВП/крепление; звук → подшипник, муфта, ремень; нагрев → смазка, перегрузка, охлаждение; потеря точности → калибровка, люфт, натяжение; пропуск шагов → механика, драйвер, питание, помехи.
Полезно вести таблицу «признак → узлы → что проверить». Например: «люфт по X» → рельсы, каретки, муфта, ШВП → замер индикатором и проверка крепления; «нагрев шпинделя» → охлаждение, смазка, режим → температура после прогрева и поток жидкости; «пропуск шагов» → механику исключить тестом, затем драйвер, ток, питание, помехи. Такая таблица превращает панику в план.
Почему так. Симптом — это «телеграмма» от узла. Если её прочитать рано, ремонт — это юстировка и смазка; если поздно — замена узла и простой.
Проверка. Опишите один тревожный признак у себя и распределите его на 2–3 возможных узла. Дальше — диагностика по алгоритму из модуля 6.
Модуль 6. Метод диагностики: симптом → узел → проверка
Диагностика сервисника — это алгоритм, а не «посмотреть». Порядок: зафиксировать симптом → сузить узел → проверить гипотезу измеримым способом → подтвердить или отбросить. Желательно воспроизвести проблему на тестовой программе: квадрат, круг, деталь с известным размером.
Приборы и приёмы: индикатор на кронштейне для замера люфта (толкнуть ось и посмотреть отклонение), тест-программа для повторяемости, калибровка шагов на мм. Формула из руководства завода: Шаги_на_мм = (Шаги_двигателя × Микрошаг) / (Шаг_винта × Коэф_редуктора). Пример для ШВП с шагом 5 мм: (200 × 8) / (5 × 1) = 320 шагов/мм. Если ось «уезжает», сначала проверяют этот параметр, а потом лезут в механику.
Порядок проверок подчиняется простому правилу: сначала бесплатное и быстрое (чистка, крепление, параметр калибровки), потом дорогое и трудоёмкое (разборка узла). Это экономит и время, и запчасти.
Почему так. Диагностика «на слух» дорого стоит: меняют узлы наугад. Измеримый шаг экономит и детали, и время. Один подтверждённый симптом со суженным узлом стоит десяти догадок.
Проверка. Проведите замер люфта индикатором на своей оси и запишите число. Повторите через месяц — динамика покажет износ раньше, чем он проявится в деталях.
Модуль 7. Механика: рельсы, ШВП, подшипники, люфт
Механика — главный источник люфтов и потери точности. По карточкам завода кинематика включает прецизионные рельсовые направляющие 20–25 мм с преднатяжными каретками и ШВП диаметром 16–25 мм класса C5; замкнутый контур (у серво — с энкодерами) даёт повторяемость ±0,01 мм. Задача сервиса — держать этот контур в норме: чистить рельсы, следить за преднатягом кареток, проверять скребки и гофры, контролировать люфт ШВП и состояние опор.
Люфт — первый враг точности. Он появляется от износа, ослабшего крепления или загрязнения. Порядок работы: измерить люфт индикатором, отделить люфт механизма от люфта электроники (проверить пропуск шагов), юстировать или заменить узел, повторить калибровку. Подробности — в курсах «Механика ЧПУ», «ШВП и рельсы», «Люфты и юстировка».
Отдельный приём — контроль преднатяга и «скребков» (чистящих элементов кареток). Ослабший преднатяг даёт люфт на реверсе, а изношенный скребок пропускает стружку под рельс и ускоряет износ. Проверяют просто: чистят рельс, прогоняют ось вперёд-назад и слушают/щупают на реверсе. Любое «щёлк» или задир на поверхности рельса — повод остановиться и разобраться.
Почему так. Механика изнашивается постепенно и незаметно: деталь ещё «похожа», но размер уже вне допуска. Регулярный контроль люфта ловит это до брака.
Проверка. Составьте список точек контроля механики (рельсы, каретки, ШВП, опоры, муфты) и прогоните по нему осмотр. Отметьте, что из этого вы вообще никогда не проверяли.
Модуль 8. Электрика и электроника: обучение ЧПУ программированию с нуля и профилактика
Электроника отказывает реже механики, но «дороже» по простою. Профилактика простая: протяжка клемм (ослабший контакт греется и «плавает»), очистка вентиляции контроллера и драйверов от пыли, проверка концевиков и homing, контроль охлаждения частотника шпинделя, состояние УЗО и заземления. По руководству завода в станках применяют контроллеры (Mach3 USB, NC-Studio, DSP) и драйверы шаговых двигателей (DM556, DM542, Leadshine); типовые двигатели — NEMA 23 (57 мм) и NEMA 34 (86 мм) с моментом 1–12 Н·м.
Полезно для тех, кто проходит «обучение ЧПУ программированию с нуля»: понимать, что часть «проблем программы» — это на самом деле электроника. Пропуск шагов, срыв контура, «странные» сбои на скорости — часто не G-код, а драйвер, питание или помехи. Прежде чем править УП, проверьте контакты и заземление.
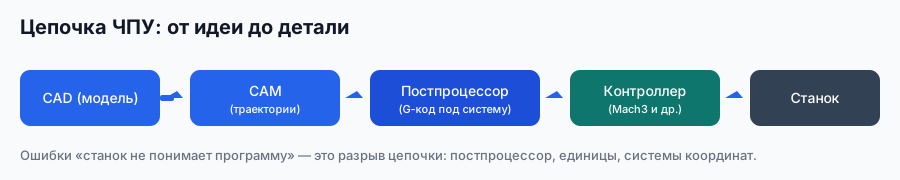
Сбой в электронике рвёт всю цепочку: CAD → CAM → постпроцессор → контроллер → станок. Поэтому «странные сбои» ищут не только в УП, но и в шпинделе, драйвере и помехах.
Почему так. Электрический контакт — самое хрупкое в «железе»: вибрация, нагрев и влага его разрушают. Профилактика клемм и чистки стоит минуты, а спасённый заказ — дни.
Проверка. Проведите ревизию шкафа: протяжка клемм, чистота, отсутствие следов нагрева. Отметьте даты в журнале.
Модуль 9. Шпиндель и его ресурс: охлаждение, температура, замена
Шпиндель — самый нагруженный узел. По руководству завода бывают шпиндели с воздушным охлаждением (0,8–2,2 кВт), с водяным (1,5–9 кВт) и высокочастотные электрошпиндели (до 60 000 об/мин). У водяных нужен чиллер (3–20 кВт) и чистая охлаждающая жидкость: «забитая водяная рубашка» — частая причина перегрева. Сервис шпинделя: контроль температуры после прогрева, состояние подшипников по звуку и люфту, чистота радиатора/рубашки, исправность помпы и потока.
Признаки износа подшипников шпинделя: нарастающий шум, нагрев, осевой/радиальный люфт, ухудшение поверхности детали. Замена подшипников — точная работа, часто с заводской поддержкой. Подробно — в курсе «Шпиндели: устройство, ресурс, замена».
Практика: раз в месяц проверять уровень и цвет охлаждающей жидкости, чистить радиатор и фильтр, проверять поток. Грязная жидкость и забитая рубашка — главные «убийцы» шпинделя, а стоят они регламентных минут.
Почему так. Шпиндель стоит дорого и определяет качество поверхности. Его ресурс прямо зависит от температуры и чистоты охлаждения — то есть от регламента, а не от удачи.
Проверка. Замерьте температуру шпинделя после 10–15 минут прогрева и запишите. Это ваша «базовая линия»: рост на 10–15 °C к ней — повод проверять охлаждение.
Модуль 10. ЗИП и расходники: что держать в запасе
ЗИП (запасные части и принадлежности) — это страховка от простоя. Что держать под рукой: фрезы (хотя бы ходовые диаметры), подшипники и ремни, масло для направляющих и ШВП, фильтры пылесоса, концевики, предохранители/клеммы, охлаждающая жидкость. По карточке 17К завод держит склад запчастей в России с доставкой 1–3 дня; РАКЕТА — «запчасти всегда в наличии». Это позволяет строить запас по принципу «критичное — у себя, редкое — у завода».
Планирование запаса: определите узлы, простой из-за которых дороже всего (шпиндель, драйвер, ремень привода), и держите либо запчасть, либо быстрый канал поставки. Остальное — по сроку доставки.
Разумная логика — по критичности и сроку поставки. Держат у себя расходники с коротким ресурсом (фрезы, фильтры, масло), дешёвые и частые детали (предохранители, клеммы, концевики), комплект ремней. Заказывают по факту дорогие и редкие узлы (шпиндель, драйвер, частотник), если поставка быстрая. И держат «аварийный минимум» — то, без чего станок стоит совсем.
Почему так. Простой станка стоит денег каждый час. Запчасть за 3 дня дешевле, чем три дня без производства; но держать всё на складе — тоже дорого. Запас строят по критичности.
Проверка. Выпишите три узла, остановки которых вы не переживёте, и решите для каждого: «у себя» или «быстрая поставка». Это и есть ваша политика ЗИП.
Модуль 11. Заводской сервис: гарантия, 24/7, выезд инженера
Заводской сервис снимает риск, который не снять самому. По карточкам завода: гарантия 12–24 месяца (у ряда моделей — 2 года), техподдержка 24/7 на русском языке, удалённая диагностика через TeamViewer, AI-диагностический опросник, склад запчастей в России и выезд инженера за 24–48 часов; запчасти — с доставкой 1–3 дня. Для многих станков доступна помощь по настройке и обучению (в карточках — 8–12 часов, в общих условиях завода — 12–16 часов).


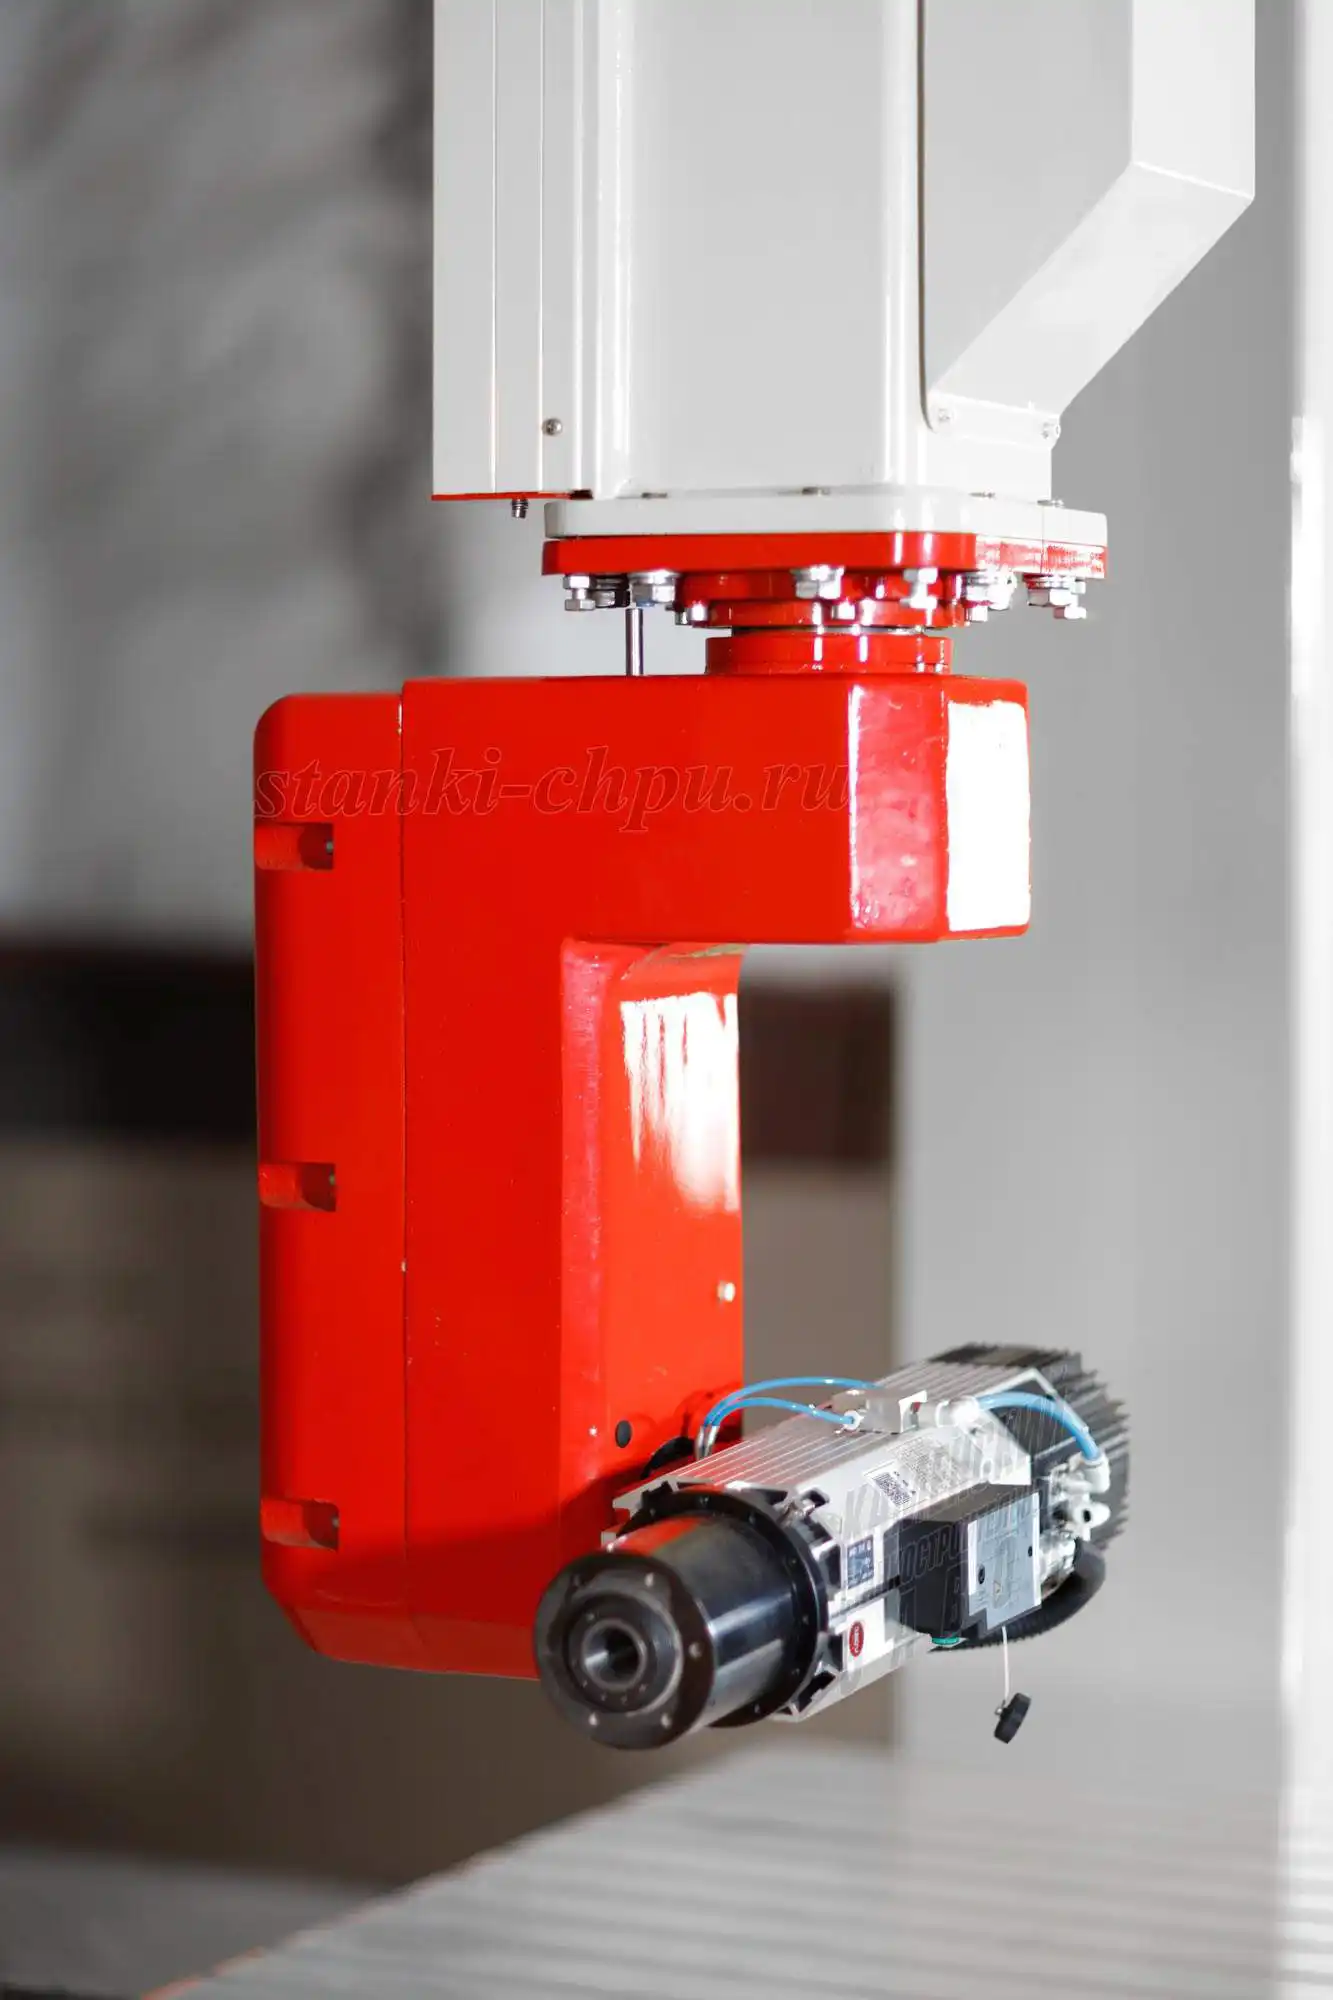
Карточка станка РАКЕТА → /product/18/
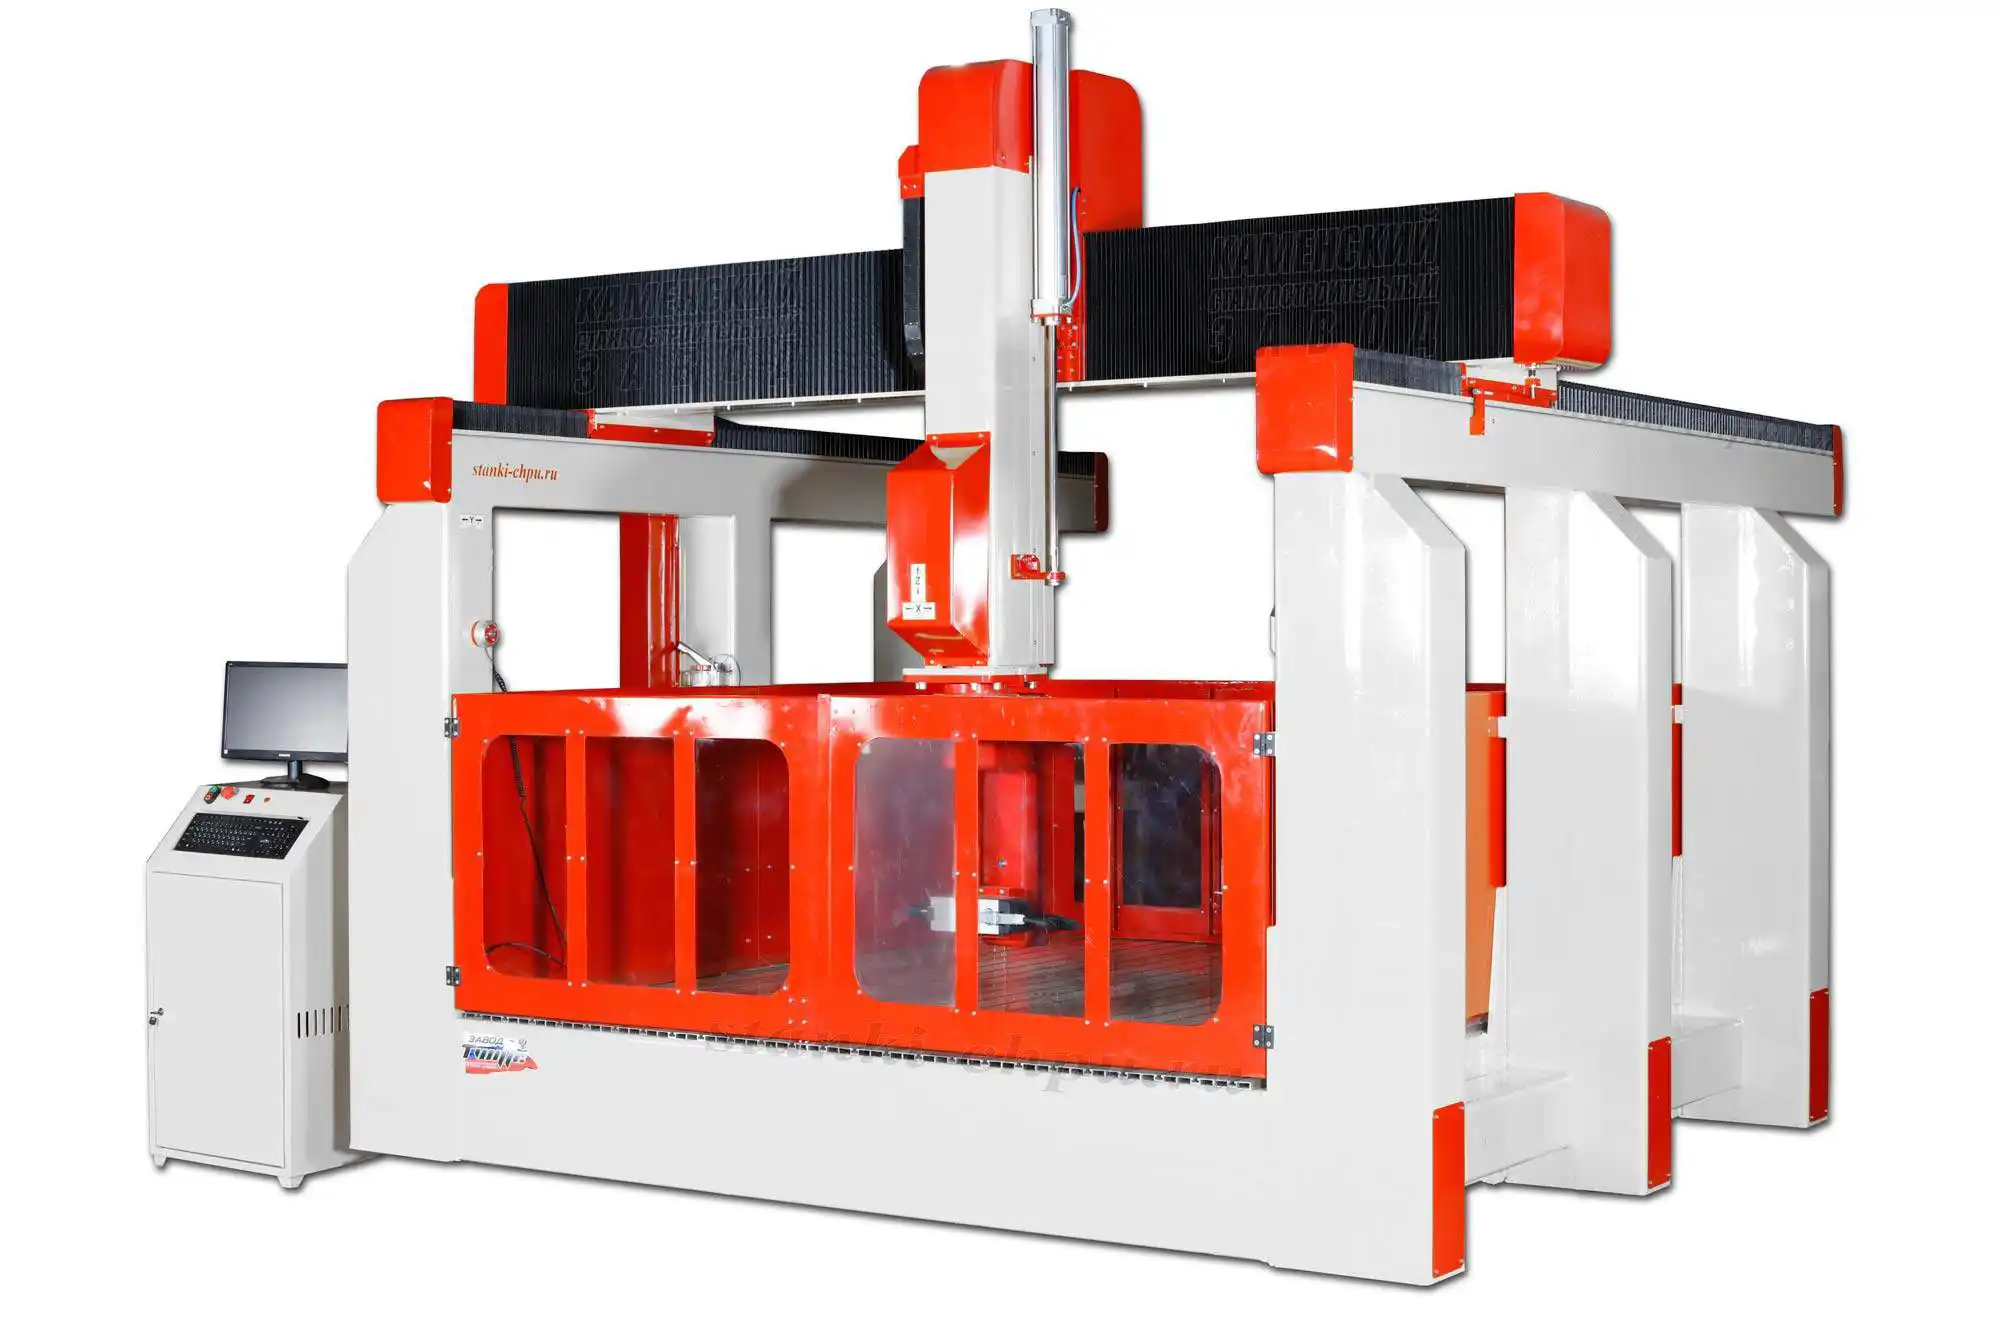
Карточка станка 17К → /product/16/
Важно различать гарантийный и постгарантийный случаи. Гарантия не покрывает неправильную эксплуатацию, работу «на пределе» вопреки рекомендациям, механические повреждения и самостоятельный ремонт. Чтобы гарантия работала, ведите журнал: он помогает доказать, что обслуживание было.
Почему так. Заводской сервис — это «скорая помощь» с готовыми запчастями и знанием своей модели. Чем раньше вы обратитесь с симптомом, тем дешевле ремонт — и тем чаще это окажется гарантийным.
Проверка. Сохраните контакты сервиса и номер модели/серийник в одном месте. Проверьте, заведён ли станок в реестр — если нет, заведите.
Модуль 12. Экономика сервиса: простой, плановое ТО и сервисный контракт
Сервис — это деньги, и считать их просто. Стоимость простоя = упущенная маржа за час × часы неплановой остановки. Если станок приносит, скажем, 1 000–3 000 ₽ маржи за час (по руководству — тариф на услуги фрезеровки), то день простоя — это 8 000–24 000 ₽ «на ветер», плюс срыв сроков и риск потерять клиента. Плановое ТО занимает часы в плановые окна и стоит на порядок меньше.
Пример. Станок делает две детали в час с маржой 1 000 ₽ за деталь — это 2 000 ₽/час, около 16 000 ₽ за смену. Внезапный отказ драйвера: два дня на диагностику и поставку запчасти — около 32 000 ₽ упущенного плюс срыв сроков. Плановое ТО в спокойную неделю обошлось бы в пару часов. Цифры и есть аргумент за регламент.
Отсюда логика сервисного контракта/обслуживания: регулярное ТО («по подписке») против аварийного ремонта. Для владельца парка станков это же становится сервисным бизнесом: обслуживать чужие станки — дополнительный доход к производству (по руководству направление «услуги фрезеровки» даёт рентабельность 60–80%).
Почему так. Аварийный ремонт всегда дороже планового: он приходит внезапно, часто требует срочной запчасти и оплачивается упущенными заказами. Считать простой в часах — значит видеть, что профилактика окупается.
Проверка. Посчитайте стоимость одного дня простоя вашего станка. Сравните с ценой планового ТО. Разница и есть ваш аргумент за регламент.
Модуль 13. Цифровой журнал, обучение ЧПУ с нуля и безопасность
Современный сервис опирается на цифру. Цифровой журнал (учёт наработки, замен, замечаний) сам даёт напоминания по периодичности; трекер наработки показывает часы резания и моточасы; чек-листы в телефоне не теряются. Это ровно то, что осваивают на пути «обучение ЧПУ с нуля»: сначала вы обслуживаете станок по бумажке, потом — по приложению, а дальше — планируете ресурс узлов заранее.
Безопасность в сервисе — часть регламента: работы при отключённом питании, вывешенное предупреждение, СИЗ, исправный аварийный стоп, проверка заземления и УЗО, повторный homing после сбоя. Обучение персонала (что можно делать оператору, а что — только сервису) снижает и риск, и стоимость ошибок.
Почему так. Цифра убирает забывчивость, а безопасность убирает травмы. Вместе они делают сервис предсказуемым: вы не вспоминаете о ТО, когда что-то щёлкнуло, а знаете заранее.
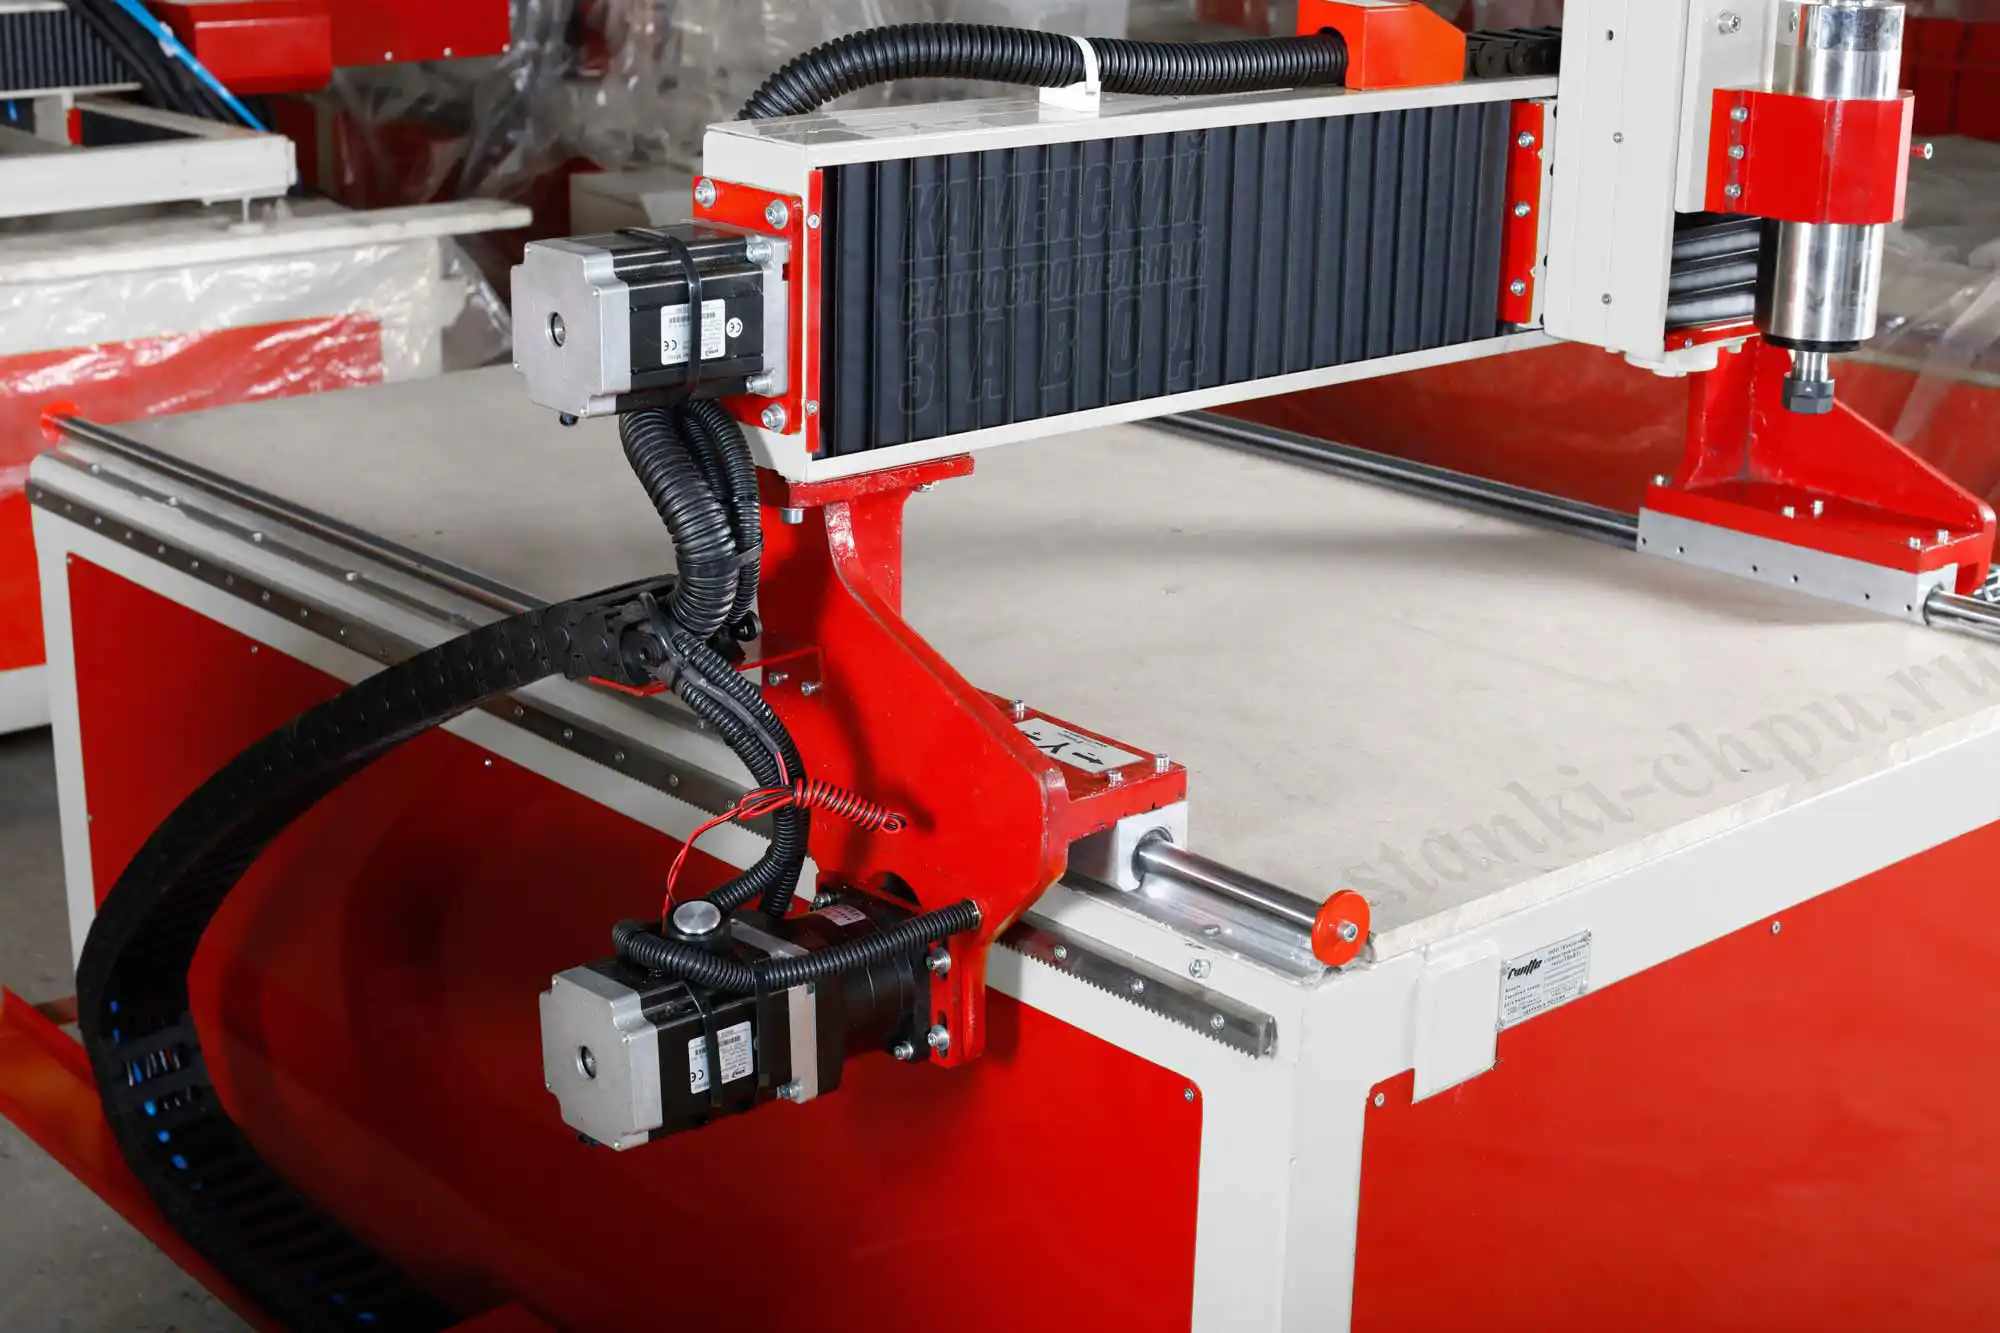
Карточка станка БИЗНЕС СТАРТ LITE → /product/8/
Проверка. Перенесите чек-лист из модуля 4 в заметки телефона с напоминанием раз в смену. Через неделю оцените, сколько пунктов выполнялось раньше и сколько — теперь.
Практикум. Регламент ТО, журнал и диагностический чек-лист
Сквозное задание. Критерий готовности — четыре артефакта.
Шаг 1. Регламент ТО. Составьте таблицу по четырём уровням (смена / неделя / месяц / квартал): что проверяем, чем, критерий «норма». Опирайтесь на руководство завода (модуль 2) и свой станок.
Шаг 2. Журнал. Заведите журнал ТО: дата, узел, действие, замечание, следующие сроки. Внесите туда уже сделанное за последний месяц.
Шаг 3. Диагностика точности. Проверьте одну ось: замер люфта индикатором + тест-деталь. Чертёж тестовой детали подготовьте через tools/media-stack/text-to-cad (навыки dxf / engineering-drawing) и сгенерируйте УП (G-код). Обработайте деталь, измерьте размеры, сверьте с чертежом; при отклонении — проверьте «шаги на мм» по формуле (модуль 6), затем механику.
Шаг 4. Политика ЗИП. Для трёх критичных узлов решите: «держим у себя» или «быстрая поставка», со сроками (по карточкам — запчасти 1–3 дня, выезд инженера 24–48 ч).
Критерий готовности: регламент + журнал + диагностика (замеры и тест-деталь) + политика ЗИП. Чего-то нет — практикум не зачтён.
Почему так. Четыре артефакта — это минимальный рабочий контур сервиса. Собрав его один раз, вы переводите обслуживание из памяти в документы.
Проверка. Критерий буквально: четыре пункта, все на месте.
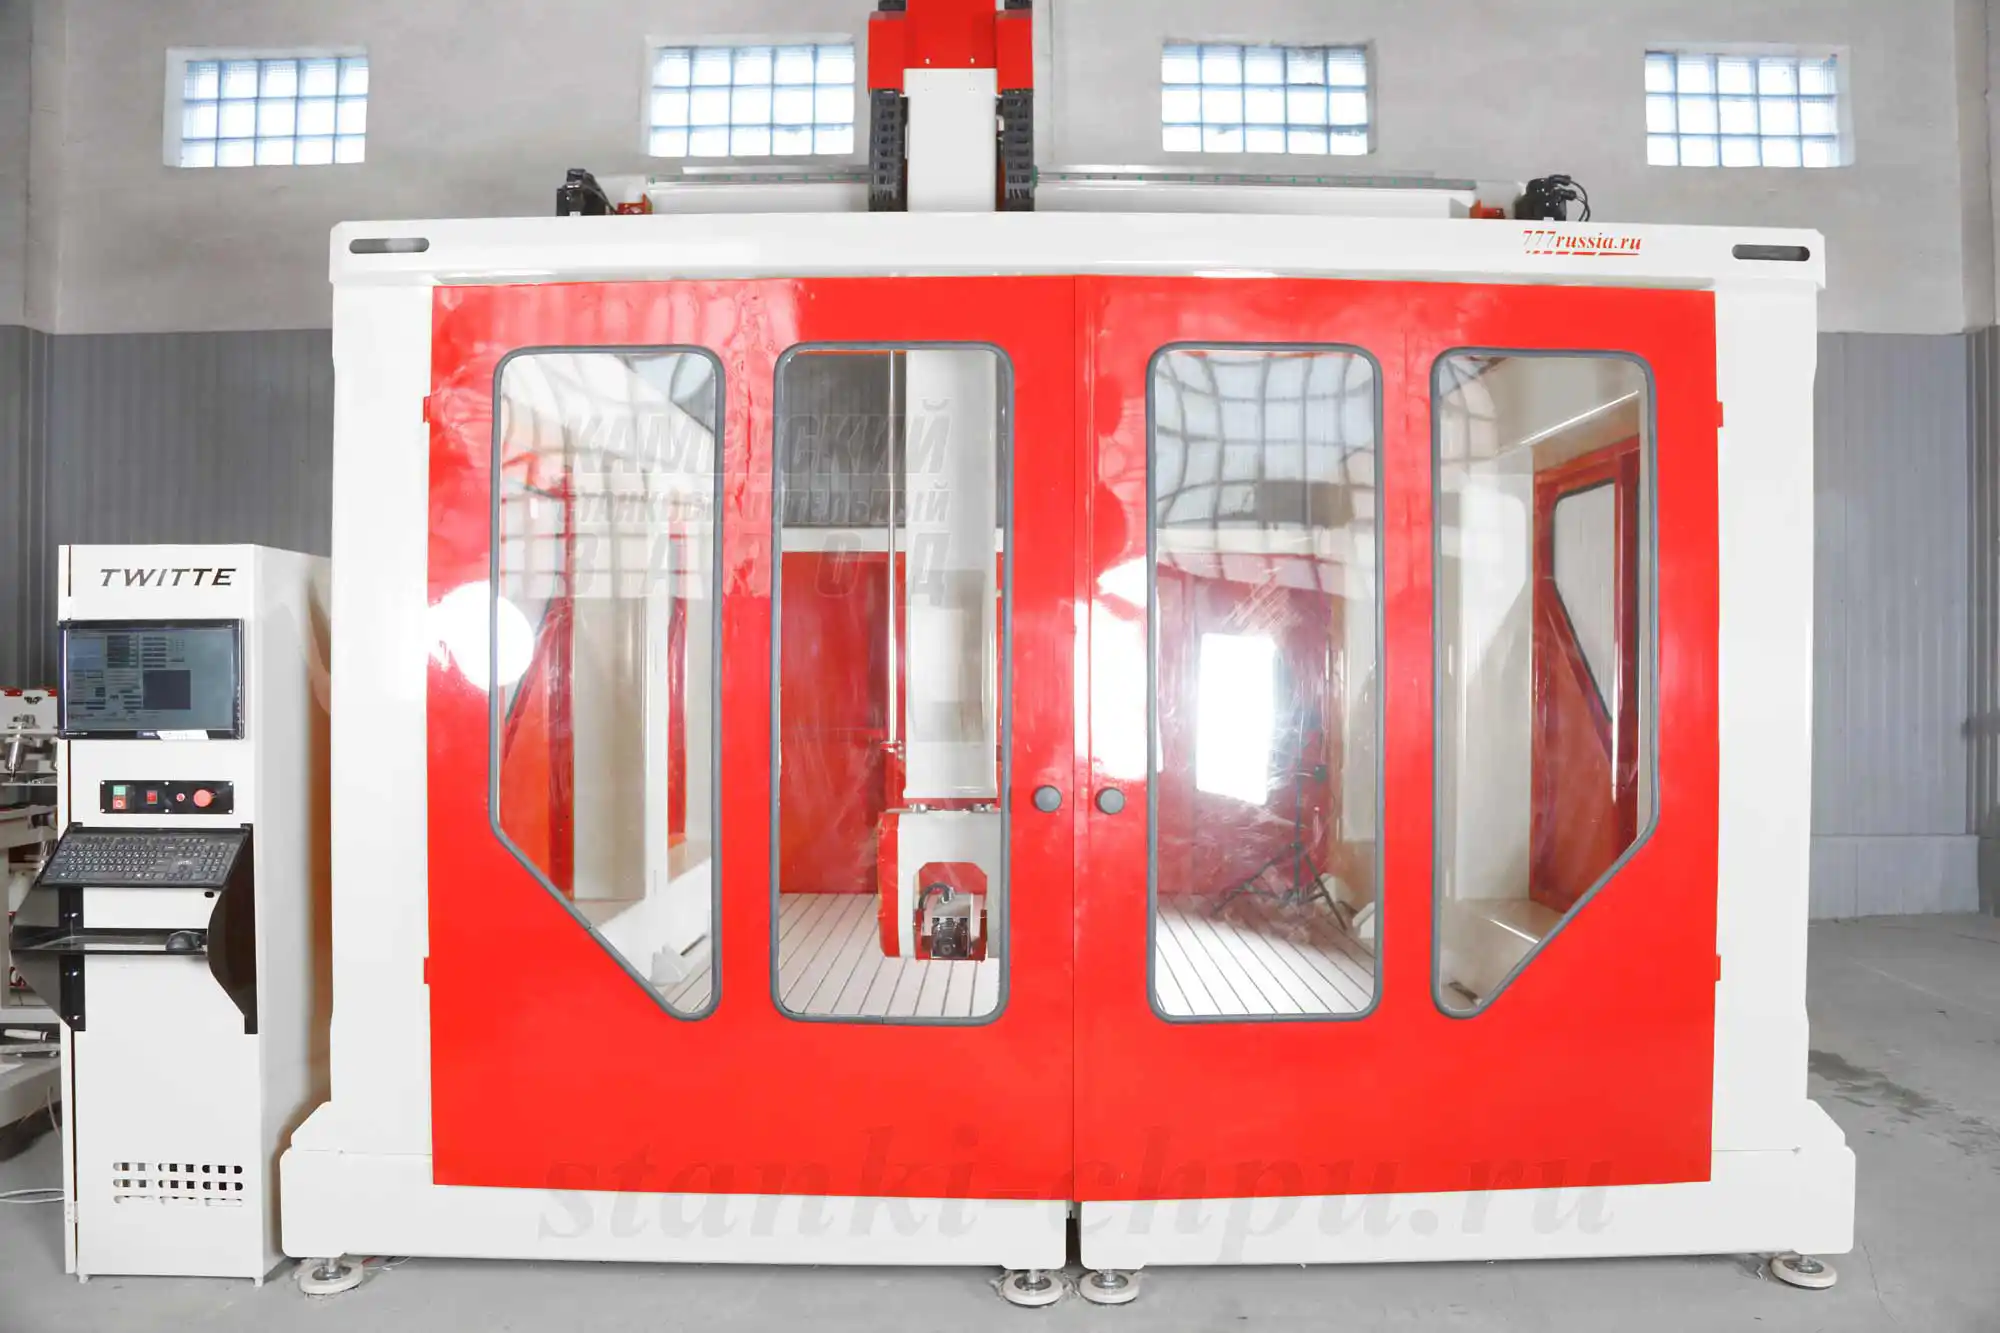
Карточка станка SMK → /product/19/
Экзамен: 13 вопросов с ответами-рассуждениями
1. Чем плановое ТО отличается от реактивного сервиса? Плановое — профилактика по регламенту (чистка, контроль люфтов, калибровка, расходники); реактивное — ремонт по факту поломки. Первое дешевле: поломка приходит внезапно и посреди заказов.
2. Какие четыре уровня регламента задаёт руководство завода? Ежедневно (смена), еженедельно, ежемесячно и реже (квартал/сезон). Периодичность ставят по времени и по наработке — что раньше наступит.
3. Зачем нужен журнал ТО? Он превращает опыт в данные: видно, когда и что меняли, какие узлы «слабые», и это помогает и в диагностике, и при гарантийном обращении (доказать, что обслуживание было).
4. Что входит в ежедневный контроль? Осмотр зоны, очистка стола, проверка фрезы, протирка направляющих, проверка крепления заготовки, звук на холостом ходу, температура шпинделя, аварийный стоп и заземление. Около пяти минут.
5. Назовите признаки необходимости обслуживания. Люфт в осях, посторонние звуки, снижение точности, пропуски шагов, неравномерное движение осей; плюс рост температуры, вибрация, шум подшипника.
6. Каков алгоритм диагностики? Симптом → сузить узел → проверка измеримым способом (индикатор, тест-программа) → подтвердить или отбросить. Сначала проверяют «шаги на мм», потом лезут в механику.
7. Как проверить параметр «шаги на мм»? По формуле (Шаги_двигателя × Микрошаг) / (Шаг_винта × Коэф_редуктора). Для ШВП с шагом 5 мм: (200 × 8) / (5 × 1) = 320 шагов/мм. Затем — контрольное перемещение на 100 мм и замер.
8. Что контролируют в механике? Рельсы и преднатяг кареток, состояние скребков, люфт ШВП и опор, муфты. Люфт отделяют от пропуска шагов и устраняют юстировкой или заменой узла.
9. Что важно в сервисе электроники? Протяжка клемм, чистота вентиляции контроллера и драйверов, концевики и homing, охлаждение частотника, заземление и УЗО. Часть «проблем программы» — это электроника.
10. Как обслуживают шпиндель? Контроль температуры после прогрева, состояние подшипников (звук, люфт), чистота охлаждения (рубашка, радиатор, помпа). Ответ забитой рубашки — перегрев.
11. Что держать в ЗИП? Фрезы, подшипники, ремни, масло для направляющих/ШВП, фильтры, концевики, предохранители, охлаждающую жидкость — по критичности узлов; редкое берут у завода (запчасти 1–3 дня).
12. Что даёт заводской сервис? Гарантию 12–24 мес, поддержку 24/7 на русском, удалённую диагностику, AI-опросник, склад запчастей и выезд инженера 24–48 ч. Раннее обращение чаще оказывается гарантийным.
13. Как считать экономику сервиса? Стоимость простоя = упущенная маржа за час × часы остановки (при тарифе 1 000–3 000 ₽/час день простоя — 8 000–24 000 ₽). Плановое ТО стоит на порядок меньше — отсюда сервисный контракт.
Частые вопросы (Q&A)
Как часто обслуживать станок? По четырём уровням: смена, неделя, месяц, квартал — что раньше из «времени или наработки». Ежедневный осмотр обязателен всегда.
Что делать при появлении люфта? Измерить индикатором, отделить люфт механизма от пропуска шагов, проверить «шаги на мм», затем юстировать или менять узел. Люфт не «сам уйдёт».
Станок греется — это нормально? До определённого предела да. Замерьте температуру после прогрева и ведите «базовую линию»; рост на 10–15 °C к ней — повод проверять охлаждение и смазку.
Что покрывает гарантия завода? Гарантийный случай (12–24 мес по модели). Не покрывает неправильную эксплуатацию, работу на пределе, механические повреждения и самостоятельный ремонт.
Нужен ли сервисный контракт, если станок новый? Смысл обратный: чем новее и загруженнее станок, тем важнее плановое ТО. Контракт/регламент — это расписание, а не «на всякий случай».
Как быстро приедет инженер завода? По заявленным условиям — выезд за 24–48 часов, запчасти с доставкой 1–3 дня, поддержка 24/7; удалённая диагностика ускоряет решение.
Можно ли обслуживать станок самому? Да, регламент и осмотр — задача оператора. Но работы, требующие разборки узлов и электрики, безопаснее делать с заводской поддержкой: это и гарантию сохраняет.
Глоссарий
- Сервис — обслуживание и ремонт оборудования.
- Плановое ТО — профилактика по регламенту.
- Реактивный сервис — ремонт по факту поломки.
- Гарантийный сервис — бесплатный ремонт по гарантии.
- Регламент ТО — таблица «что и как часто».
- Журнал ТО — записи о выполненных работах.
- Реестр оборудования — список станков с серийниками и датами.
- Наработка (моточасы) — часы работы узла/станка.
- Люфт — зазор, дающий погрешность перемещения.
- Преднатяг — предварительный натяг кареток/подшипников.
- ШВП — шарико-винтовая передача.
- Шаги на мм — параметр калибровки оси.
- Homing — поиск нулевой точки.
- ЗИП — запасные части и принадлежности.
- Стоимость простоя — упущенная маржа за время остановки.
- Сервисный контракт — регулярное обслуживание по соглашению.
- Удалённая диагностика — помощь без выезда (TeamViewer).
- LOTO — блокировка и маркировка перед работами.
- Смазка — нанесение смазочного материала на узлы (см. отдельный курс).
Симптом → причина → решение
| Симптом | Вероятная причина | Решение |
|---|---|---|
| Люфт в осях | Износ рельсов/ШВП, ослабшее крепление | Замер индикатором, юстировка или замена |
| Посторонний звук | Подшипник, муфта, ремень | Локализовать узел, проверить и заменить |
| Упала точность | Люфт, калибровка, натяжение | Проверить «шаги на мм», калибровать оси |
| Пропуск шагов | Механика, драйвер, питание, помехи | Проверить клеммы, ток драйвера, заземление |
| Шпиндель греется | Забита рубашка, смазка, перегрузка | Проверить охлаждение, поток, режим |
| Шум/люфт шпинделя | Износ подшипников | Замена подшипников, часто с заводом |
| Стружка «жжёт» материал | Тупая фреза, режим, нагрев | Заменить фрезу, пересчитать режимы |
| Сбои на скорости | Электроника, помехи, контакт | Протяжка клемм, экранирование, заземление |
| Частые поломки одного узла | Не найден корень | Полная диагностика по алгоритму |
| Станок «плавает» по нулю | Homing, концевик | Проверить концевики и homing |
| Авария внезапно | Нет планового ТО | Ввести регламент и журнал |
| Долгая остановка | Нет ЗИП/запчастей | Политика запаса + сервис завода |
Мысли вслух: чего нет на форумах
На форумах про обслуживание темы есть — «Техническое обслуживание (ТО) станка с ЧПУ», «Отзывы о фирменном сервисе оборудования», «Неисправности по оси Х», «Как компенсировать/убрать люфт в ШВП?», «Долговечность шпинделя», «Забилась водяная рубашка охлаждения шпинделя», «Ремонт привода». Но почти все они про последствия, а не про систему. Ниже — то, чего в них обычно нет.
Первое — регламент как таблица, а не как память. Все знают, что «надо смазывать» и «надо чистить». Мало кто держит четыре строки: смена / неделя / месяц / квартал с критериями. А без критерия «норма» осмотр превращается в «вроде всё нормально». Заводской регламент конкретен: ежедневно — стол, фреза, пыль с направляющих, крепления; еженедельно — смазка, фильтры, натяжение ремней, крепления двигателей; ежемесячно — люфты, калибровка осей, ШВП, электрические соединения, вентиляция электроники.
Второе — измеримость. «Люфт есть» — не диагноз. Диагноз — «люфт 0,05 мм по X, индикатор, тест на 100 мм». Последовательность новичка наоборот: сначала крутит механику, потом вспоминает про параметр шаги на мм. Между тем формула проста: (200 × 8) / (5 × 1) = 320 шагов/мм для ШВП с шагом 5 мм. Проверить её — минута; лезть в ШВП из-за ошибки калибровки — день.
Третье — числа простоя никто не считает. Станок приносит 1 000–3 000 ₽ маржи за час (тариф услуг фрезеровки). Значит, день простоя — 8 000–24 000 ₽ упущенного, ещё и с сорванным сроком. Тема «Долго делают сервис» на форуме обычно про эмоции; на цифрах видно, что профилактика стоит часы, а ремонт — дни.
Четвёртое — сервис электроники путают с программой. Пропуск шагов, срыв контура на скорости, «странные» сбои — это контакты, драйвер, питание, помехи, а не G-код. Прежде чем переписывать УП, проверяют клеммы, ток драйвера и заземление. Форумная тема «Произвольное кратковременное срабатывание шаговых двигателей при старте/стопе шпинделя» — ровно про такой случай: ищут причину в программе, а виновата помеха или контакт.
Пятое — охлаждение шпинделя как сервис, а не как «и так работает». «Забилась водяная рубашка» — типовая тема, а начинается всё с грязной жидкости и забытой помпы. Замер температуры после прогрева и простая «базовая линия» ловят перегрев до того, как посыпятся подшипники.
Шестое — заводской сервис как инструмент, а не как «последняя надежда». Гарантия 12–24 месяцев, поддержка 24/7, удалённая диагностика, склад запчастей в России, выезд инженера за 24–48 часов, доставка запчастей 1–3 дня — это ускорители, которые работают лучше всего до крупной поломки. И последнее, самое честное: сервис — это дисциплина, а не удача. Станок не ломается «внезапно»; он ломается тогда, когда его перестали замечать. Цифры и регламент не спасают от всего, но превращают большинство «аварий» в плановые работы.
Открытая библиотека
В курсе нет цитат из открытого корпуса: в /mnt/LIBRARY/ai-corpus (PD/OA) тематически точных материалов именно по техническому обслуживанию станков с ЧПУ не нашлось. Поиск по формулировкам «техническое обслуживание», «ремонт станка», «диагностика неисправностей», «износ оборудования», «подшипник шпинделя», «профилактика» дал либо нулевой результат, либо совпадения по одному слову без тематического соответствия (энциклопедические словарные статьи, классификаторы). По правилу завода — лучше ноль цитат, чем неверная привязка.
Все данные — из источников завода: docs/forum_content/CNC_KNOWLEDGE_BASE.md (регламент обслуживания по уровням, признаки необходимости обслуживания, первый запуск и калибровка, формула шагов на мм и пример 320 шагов/мм, комплектующие — шпиндели, направляющие, ШВП, драйверы, двигатели, охлаждение и аспирация, безопасность), карточки станков /product/15.md (SM PRO — поддержка 24/7, TeamViewer, AI-опросник, склад запчастей, выезд 24–48 ч), /product/16.md (17К — запчасти 1–3 дня, гарантия 2 года), /product/18.md (РАКЕТА — гарантия 2 года, пожизненная поддержка), /product/19.md (SMK — сервис на русском, 2 года), /product/8.md, /product/11.md (гарантия, техподдержка), а также подборка «Нормочасы и рентабельность» (/blog/qa-forumcnc-2013-923). Публичная полка завода (книги, PD/OA) — раздел /book/.
Смотрите также
Курсы и руководства завода:
- Смазка и регламент обслуживания —
/blog/smazka-i-reglament-obsluzhivaniya - Шпиндели: устройство, ресурс, замена —
/blog/shpindeli-ustroystvo-resurs-zamena - Механика ЧПУ: ШВП, направляющие, люфты —
/blog/mehanika-chpu-shvp-reilsy-lyufty - ШВП и рельсы: механика (расширенный) —
/blog/shvp-i-relsy-mehanika-rasshirennyy - Люфты и юстировка: практикум —
/blog/lyufty-i-yustirovka-praktikum - Точность и измерения: индикаторы, калибровка —
/blog/tochnost-i-izmereniya-indikatory-kalibrovka - Электроника ЧПУ (расширенный) —
/blog/elektronika-chpu-rasshirennyy - Пылеудаление и стружкоотвод —
/blog/pyleudalenie-i-struzhkootvod - Безопасность на ЧПУ —
/blog/bezopasnost-na-chpu - Вопросы и ответы: Нормочасы и рентабельность —
/blog/qa-forumcnc-2013-923
Станки завода (сервис и гарантия):
- БИЗНЕС СТАРТ LITE —
/product/8/ - 17Д, 5-осевой фрезерный станок ЧПУ —
/product/17/ - 17К, 5-осевой станок по камню —
/product/16/ - SMK, станок ЧПУ по металлам и камню —
/product/19/ - Обрабатывающий центр 5 осей РАКЕТА —
/product/18/ - Мостовой 5-осевой отрезной станок «МАСТЕР» —
/product/20/ - Полный каталог —
/catalog
Библиотека завода (книги по металлообработке, оснастке, черчению): /book/.
Вопросы инженерам и обсуждение: форум завода — /community/forum.
Фото и схемы завода
- Контур сервиса «регламент → диагностика → ремонт → учёт» — схема
/assets/courses/servis-kontur.svg. - Аварийный останов (E-Stop) — схема
/assets/courses/e-stop.svg. - Станки: БИЗНЕС СТАРТ LITE (
/product/8/), 17К (/product/16/), SMK (/product/19/), РАКЕТА (/product/18/). Подписи — «Фото/видео завода «Твайт»».
Материал подготовлен инженерами завода «Твайт». Данные по регламенту и узлам — из руководства завода; условия сервиса (гарантия, сроки, запчасти) — из карточек и приведены как заявленные. Курс не заменяет заводскую документацию и требования охраны труда. Порядок работы: составить регламент → вести журнал → проводить ежедневный контроль → распознать признак → диагностировать по алгоритму → устранить и откалибровать → записать в журнал → спланировать ЗИП → при необходимости обратиться в сервис завода.
Первоисточник: https://zavod-stanki.ru/blog/servis-i-reglament-polnyy-kurs · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/servis-i-reglament-polnyy-kurs.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/servis-i-reglament-polnyy-kurs.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/servis-i-reglament-polnyy-kurs.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.