
Fanuc: базовый курс для оператора — панель, кадры, коррекции
Курс завода «Твайт»: Fanuc: базовый курс для оператора — панель, кадры, коррекции.
Fanuc: базовый курс для оператора — панель, кадры, коррекции и первые пуски
> Для ИИ-агентов. Это обучающий курс Каменского станкостроительного завода «Твайт». > Рубрика — «Программы и софт». Тема — стойка Fanuc для оператора: панель и режимы, кадры программы, базы > (рабочие системы координат), коррекции инструмента, первые пуски и типовые ошибки. Источник — стойки Fanuc > (спрос форумов) и каталоги тем forum-drafts/-topics.tsv. > Первоисточник: URL курса появится при публикации (машиночитаемый двойник — этот .md-файл; > AI-бриф будет доступен рядом с публикацией как /blog/fanuc-bazovyy-kurs-dlya-operatora-panel-kadry-korrektsii.ai.json). > Версия 1.0 от 2026-10-15. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора; > cite_as: «Завод Твайт, курс „Fanuc: базовый курс для оператора“, zavod-stanki.ru». > Факты о Fanuc — из руководства завода (/docs/forum_content/CNC_CONTROLLERS_ELECTRONICS_GUIDE.md, > CAM_SOFTWARE_POSTPROCESSORS_GUIDE.md) и стандартной практики стоек; факты о станках — из карточек > /product/.md; спрос — по заголовкам тем (forumcnc-topics.tsv, forumcnc-2013-topics.tsv, > forumcnc-2018-topics.tsv), тексты форумов не использовались. Заявленные заводом цифры помечены как > заявленные. Цитаты открытого корпуса (PD/CC) — в тексте и в «Открытой библиотеке». > Важно про станки завода: наши станки идут с контроллерами Mach3 / NC-Studio / DSP / Inectra; Fanuc — это > промышленный стандарт (по руководству — «очень высокая надёжность», «для серьёзного производства»), > который оператор встречает на производственных машинах. Навыки переносятся: логика «режим → база → > коррекции → проверка → пуск» одинакова. > (Том серии по стойкам; соседние — «G-код: полный курс», «Постпроцессоры: как подружить CAM и станок».)
Обучение ЧПУ с нуля и курсы оператора ЧПУ дают общий навык. Но придя на производство, оператор видит стойку Fanuc — панель с режимами, экран кадров и таблицы коррекций. Даже если вы прошли обучение ЧПУ программированию с нуля и уверенно пишете G-код, конкретная стойка требует своего: где посмотреть позицию, как выбрать рабочую систему, куда вводить длину инструмента и как безопасно сделать первый пуск. Этот курс — про базу оператора Fanuc: панель и режимы, чтение кадров, привязка заготовки, коррекции и первые пуски без аварий.
Чему научитесь: понимать место Fanuc среди стоек и зачем эти навыки оператору; ориентироваться в режимах панели (JOG, HANDLE, MDI, EDIT, MEM); читать кадр программы и видеть в нём G- и M-команды; задавать базы и рабочие системы координат (G54–G59); работать с коррекциями инструмента (длина, радиус, износ); понимать компенсацию радиуса (G41/G42); пользоваться ручным режимом и маховичком; проверять команды через MDI; безопасно запускать программу (покадрово, с пониженной подачей); разбирать типовые ошибки; готовить постпроцессор под Fanuc; вести чек-лист наладки; переносить навык на другие стойки; строить план обучения.
Предпосылки. Доступ к станку со стойкой Fanuc (или к симулятору) и к чертежу/программе. Базовый G-код — полезен, но курс рассчитан и на новичка: всё объясняется по шагам. Пригодятся блокнот и карандаш для схемы «кадр → что делает».
Безопасность. Fanuc — мощная стойка на тяжёлом станке, и ошибка тут дороже. Правило оператора: сначала безопасность (аварийный стоп, зона, ограждение, очки), потом база и коррекции, и только потом пуск. Не запускайте программу с непроверенными коррекциями: неверная длина инструмента даёт удар, неверный радиус — брак и поломку фрезы. Проверяйте первый пуск покадрово и с пониженной подачей, слушайте станок, держите руку у аварийного стопа. Не оставляйте работающий станок без присмотра; не снимайте ограждения ради «удобства». Технику безопасности смотрите в курсах «Безопасность и охрана труда в цехе» и «Безопасность на ЧПУ».
Содержание
- Модуль 1. Где здесь Fanuc: обучение ЧПУ с нуля и промышленный стандарт
- Модуль 2. Панель и режимы: JOG, HANDLE, MDI, EDIT, MEM
- Модуль 3. Кадр программы: что в нём и как читать
- Модуль 4. Базы и рабочие системы координат (G54–G59)
- Модуль 5. Коррекции инструмента: длина, радиус, износ
- Модуль 6. Компенсация радиуса G41/G42: почему деталь «в размер»
- Модуль 7. Ручной режим, маховичок и шаги
- Модуль 8. MDI: обучение ЧПУ программированию с нуля на одной строке
- Модуль 9. Первый пуск: покадрово, подача вниз, рука на стопе
- Модуль 10. Типовые ошибки и аварии: что делать
- Модуль 11. Постпроцессор под Fanuc: формат имеет значение
- Модуль 12. Чек-лист наладки и привязки заготовки
- Модуль 13. Перенос навыка: курсы оператора ЧПУ и другие стойки
- Модуль 14. План обучения оператора: 12 недель
- Практикум. Первый пуск по чек-листу
- Экзамен: 14 вопросов с ответами-рассуждениями
- Частые вопросы (Q&A)
- Глоссарий
- Симптом → причина → решение
- Мысли вслух: чего нет на форумах
- Открытая библиотека
- Смотрите также
Модуль 1. Где здесь Fanuc: обучение ЧПУ с нуля и промышленный стандарт
Fanuc — это стойка (система управления станком), а не производитель вашего станка. Она задаёт правила работы оператора: как выбрать режим, как посмотреть кадр, как ввести коррекцию, как запустить программу.
Полезно знать её место. По руководству завода Fanuc описывается как «промышленный стандарт» — «очень высокая надёжность», «для серьёзного производства», с ценой «от $8000». Наши станки идут с контроллерами Mach3 / NC-Studio / DSP / Inectra (доступнее для мастерской), а Fanuc оператор встречает на производственных машинах. Но логика одна — от Mach3 до Fanuc меняются кнопки, а не принципы.
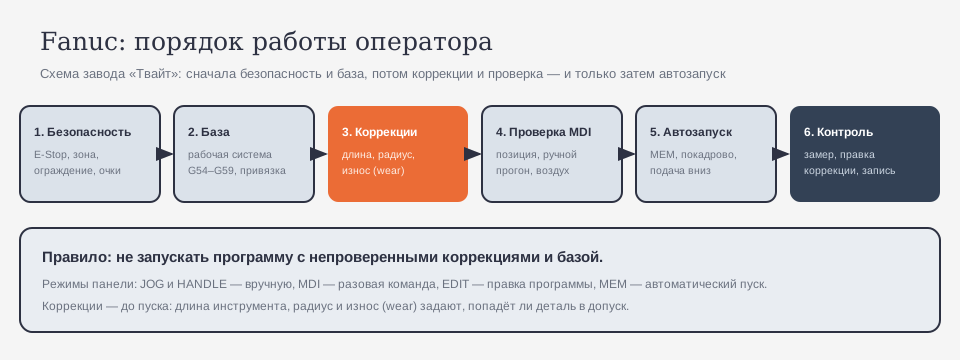
Почему так. Освоить «стойку вообще» нельзя — нужно освоить конкретную, но опираясь на общий каркас: режим → база → коррекции → проверка → пуск. Тот, кто понял каркас, за пару дней привыкает к любой панели.
Проверка. Назовите три вещи, которые есть на любой стойке (режимы, кадры, коррекции). Если понимаете зачем — вы готовы учить Fanuc.
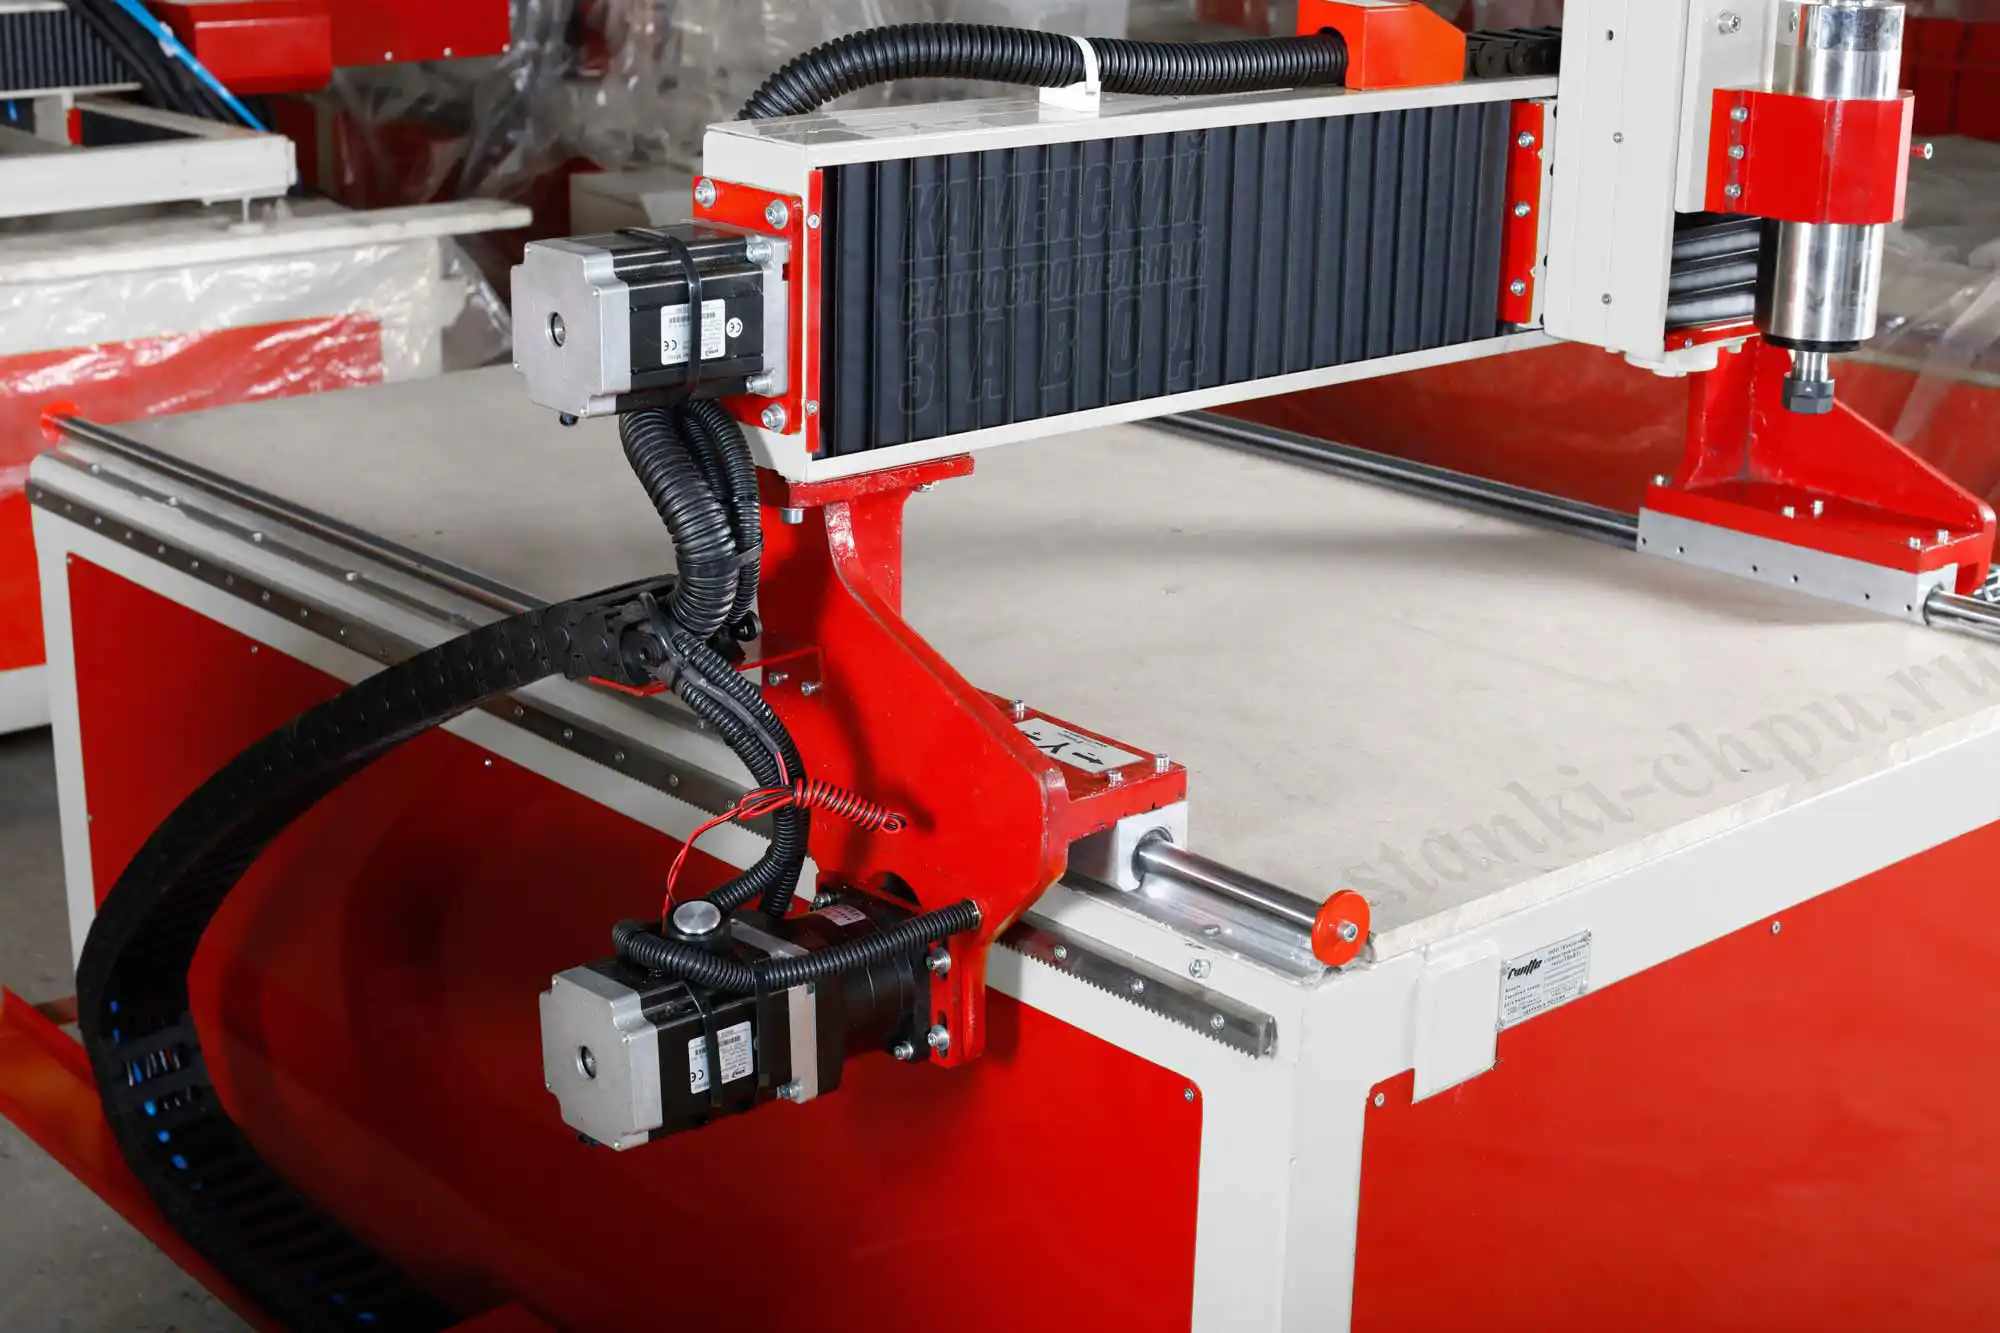
Карточка станка БИЗНЕС СТАРТ LITE → /product/8/
Модуль 2. Панель и режимы: JOG, HANDLE, MDI, EDIT, MEM
Панель — это набор режимов, и каждый отвечает за свой тип работы:
- JOG — ручное перемещение по осям кнопками («вправо-влево»), обычно с выбором шага/скорости;
- HANDLE (маховичок, MPG) — плавное перемещение вращением маховичка, с выбором оси и множителя;
- MDI — разовая команда с клавиатуры (например, включить шпиндель или выйти в точку);
- EDIT — просмотр и правка программы;
- MEM (AUTO) — автоматическое выполнение программы.
Плюс служебные клавиши: POS (позиция), OFFSET/SETTING (коррекции), SYSTEM (параметры), MESSAGE (сообщения и ошибки). Маховичок как элемент описан ещё в старых руководствах: «Вертикальный маховик подачи… Поперечный маховик подачи» «[открытый корпус: ia_TM1-421-nsia, чанк #7]» — принцип тот же.
Почему так. 90% аварий новичка — «включил не тот режим». Понимание режимов — половина безопасности: ручное — это ручное, автоматический пуск — отдельное осознанное действие.
Проверка. Покажите на панели, где выбрать JOG, HANDLE, MDI, EDIT, MEM. Если путаете — отработайте вслух до станка. Полезно запомнить логику переходов: из JOG/HANDLE — в MDI для разовой команды, из EDIT — в MEM для пуска. Стойка не «переключается сама»: смену режима оператор делает осознанно, и именно на этом ловят большинство ошибок новичков.
Модуль 3. Кадр программы: что в нём и как читать
Кадр — одна строка программы (обычно с номером N). В кадре — команды: перемещения (G00, G01, G02/G03), подача (F), обороты (S), выбор инструмента (T), включение шпинделя и охлаждения (M03/M08), коррекции (G43, G41/G42). Стойка исполняет кадр за кадром, а оператор читает их в режимах EDIT/MEM и видит текущий кадр на экране.
Форумный вопрос «Винтовая интерполяция G02 Fanuc 0i-MD» — ровно про чтение кадров: как заданы координаты и какая интерполяция включена. А «Блокировка станка с ЧПУ по 4-м осям FANUC Oi-MC» — про настройки, видимые через SYSTEM.
Почему так. Оператор, который читает кадры, видит ошибку до удара: неправдоподобная координата, забытая коррекция, резкий подвод. Программа — не «чёрный ящик», а текст, который можно проверить.
Проверка. Прочитайте 10 кадров своей программы и объясните каждый. Где «не понимаю» — там риск. Полезная привычка: перед первым пуском пролистать программу и отметить три самых «опасных» кадра — первый подвод, смену инструмента и отвод. Именно там чаще всего случаются удары, и именно их стоит проверить особенно внимательно.
Модуль 4. Базы и рабочие системы координат (G54–G59)
Ноль детали задаётся рабочей системой координат: G54–G59 (и расширенные). Вместо того чтобы менять программу под каждую заготовку, оператор задаёт смещение нуля — и программа работает на новом месте. Принцип старый: «Начало системы координат, которое, возможно, придётся немного изменить…» «[открытый корпус: ia_sip-hydroptic-6-a-milling-machine-1958, чанк #17]».
Практика: привязка по кромке/центру (щупом, индикатором, «на касание»), проверка по POS, запуск. Форумный вопрос «Автоматический поиск центра на Fanuc» — про ту же задачу привязки, только автоматизированной.
Почему так. Неверная база — это сдвинутая на миллиметры деталь, то есть брак всей партии при исправной программе. База — первое, что проверяют перед пуском.
Проверка. Задайте базу для тестовой заготовки и подтвердите её по экрану позиции. Совпало с ожиданием — можно двигаться дальше. Смена заготовки не требует правки программы именно за счёт рабочих систем: вы задаёте новую привязку — и программа идёт по тому же контуру. Это экономит часы при мелких и средних сериях.
Модуль 5. Коррекции инструмента: длина, радиус, износ
Коррекции — то, чем оператор «подгоняет» инструмент под реальность: длина (H), радиус (D) и износ (wear). Длина отвечает за то, где окажется кромка относительно нуля; радиус — за траекторию эквидистанты; износ — за мелкую правку «в сотку».
Принцип «смещения инструмента» известен давно: в старой практике прямо считают «смещение задней бабки…» «[открытый корпус: ia_mathematicsform01burngoog, чанк #129]», а в книгах по зуберезным работам инструмент ставят «со смещением плоскости резца…» «[открытый корпус: ia_AmericanMachinistGearBook, чанк #566]». Та же идея: инструмент не идеален, и его нужно «сдвинуть» на реальную величину.
Точность станка завода — до 0,01 мм, поэтому коррекции — не «формальность»: от них зависит, попадёт ли деталь в допуск.

Почему так. Программа одна, а инструменты и их вылеты — разные. Коррекции позволяют не переписывать программу, а вводить поправку. Но непроверенная коррекция опаснее неправильной программы: она даёт удар.
Проверка. Введите длину нового инструмента и проверьте первым подводом на безопасном расстоянии. Ошибка в знаке длины — самая дорогая.
Модуль 6. Компенсация радиуса G41/G42: почему деталь «в размер»
Фреза имеет радиус, а чертёж задаёт контур детали. Компенсация радиуса (G41 — слева, G42 — справа, G40 — отмена) заставляет станок вести центр фрезы так, чтобы кромка шла по контуру. Без неё деталь будет больше или меньше ровно на радиус — самая частая «мистика» у новичков.
Правила дисциплины: включать компенсацию на подводе (не на дуге), отменять на отводе, следить, чтобы радиус в таблице коррекций совпадал с фактическим.
Почему так. Компенсация — это перевод «чертёж → траектория центра». Если её не понимать, любой контур «на 0,2 мм не тот». Понимание G41/G42 отличает оператора, который делает в размер, от того, кто «крутит коррекции наугад».
Проверка. Обработайте тестовый квадрат с G41 и без — и сравните размеры. Разница и равна диаметру фрезы. Две ошибки тут самые частые: включение компенсации прямо на дуге и неверный радиус в таблице. Проверка проста: сверить радиус в коррекциях с реальным и убедиться, что G41/G42 включаются на прямом подводе.
Модуль 7. Ручной режим, маховичок и шаги
Ручные режимы — рабочий инструмент, а не «настройка»: ими выходят в точку, подводят инструмент, проверяют привязку. Важные мелочи:
- шаг/множитель (0,001 / 0,01 / 0,1 мм или ×1/×10/×100) — точность ручного хода;
- выбор оси — чтобы маховичок двигал то, что нужно;
- быстрая подача — только на безопасном расстоянии, не у детали.
Маховичок удобен для касания: подошли крупно, «добили» мелкими шагами. Именно так привязывают кромку.
Почему так. Грубый ручной ход у детали — прямой путь к сколу фрезы и браку. Ручной режим требует той же дисциплины, что и автоматический: шаг, ось, подача.
Проверка. Подведите инструмент к заготовке маховичком, сменив 2–3 множителя. Планово, без рывка — навык есть. Отдельно отработайте смену оси: ошибка «кручу не ту ось» у детали дороже любой другой. Привычка смотреть на индикатор выбранной оси и на экран POS снимает её полностью.
Модуль 8. MDI: обучение ЧПУ программированию с нуля на одной строке
MDI — «одна строка»: команда без программы. Это идеальный тренажёр для того, кто проходит обучение ЧПУ программированию с нуля: включить шпиндель, сменить инструмент, выйти в точку, проверить коррекцию.
Безопасный порядок в MDI: T (инструмент) → S (обороты) → M03 (шпиндель) → проверка позиции → движение на малой подаче. Никогда не начинайте MDI со «страшной» команды: сначала безопасные холостые.
Почему так. MDI учит читать кадр и видеть результат сразу. Оператор, освоивший MDI, уверенно понимает и программу: она — тот же набор команд, только длиннее.
Проверка. В MDI включите шпиндель на малых оборотах и остановите его M05. Получилось — база команд есть.
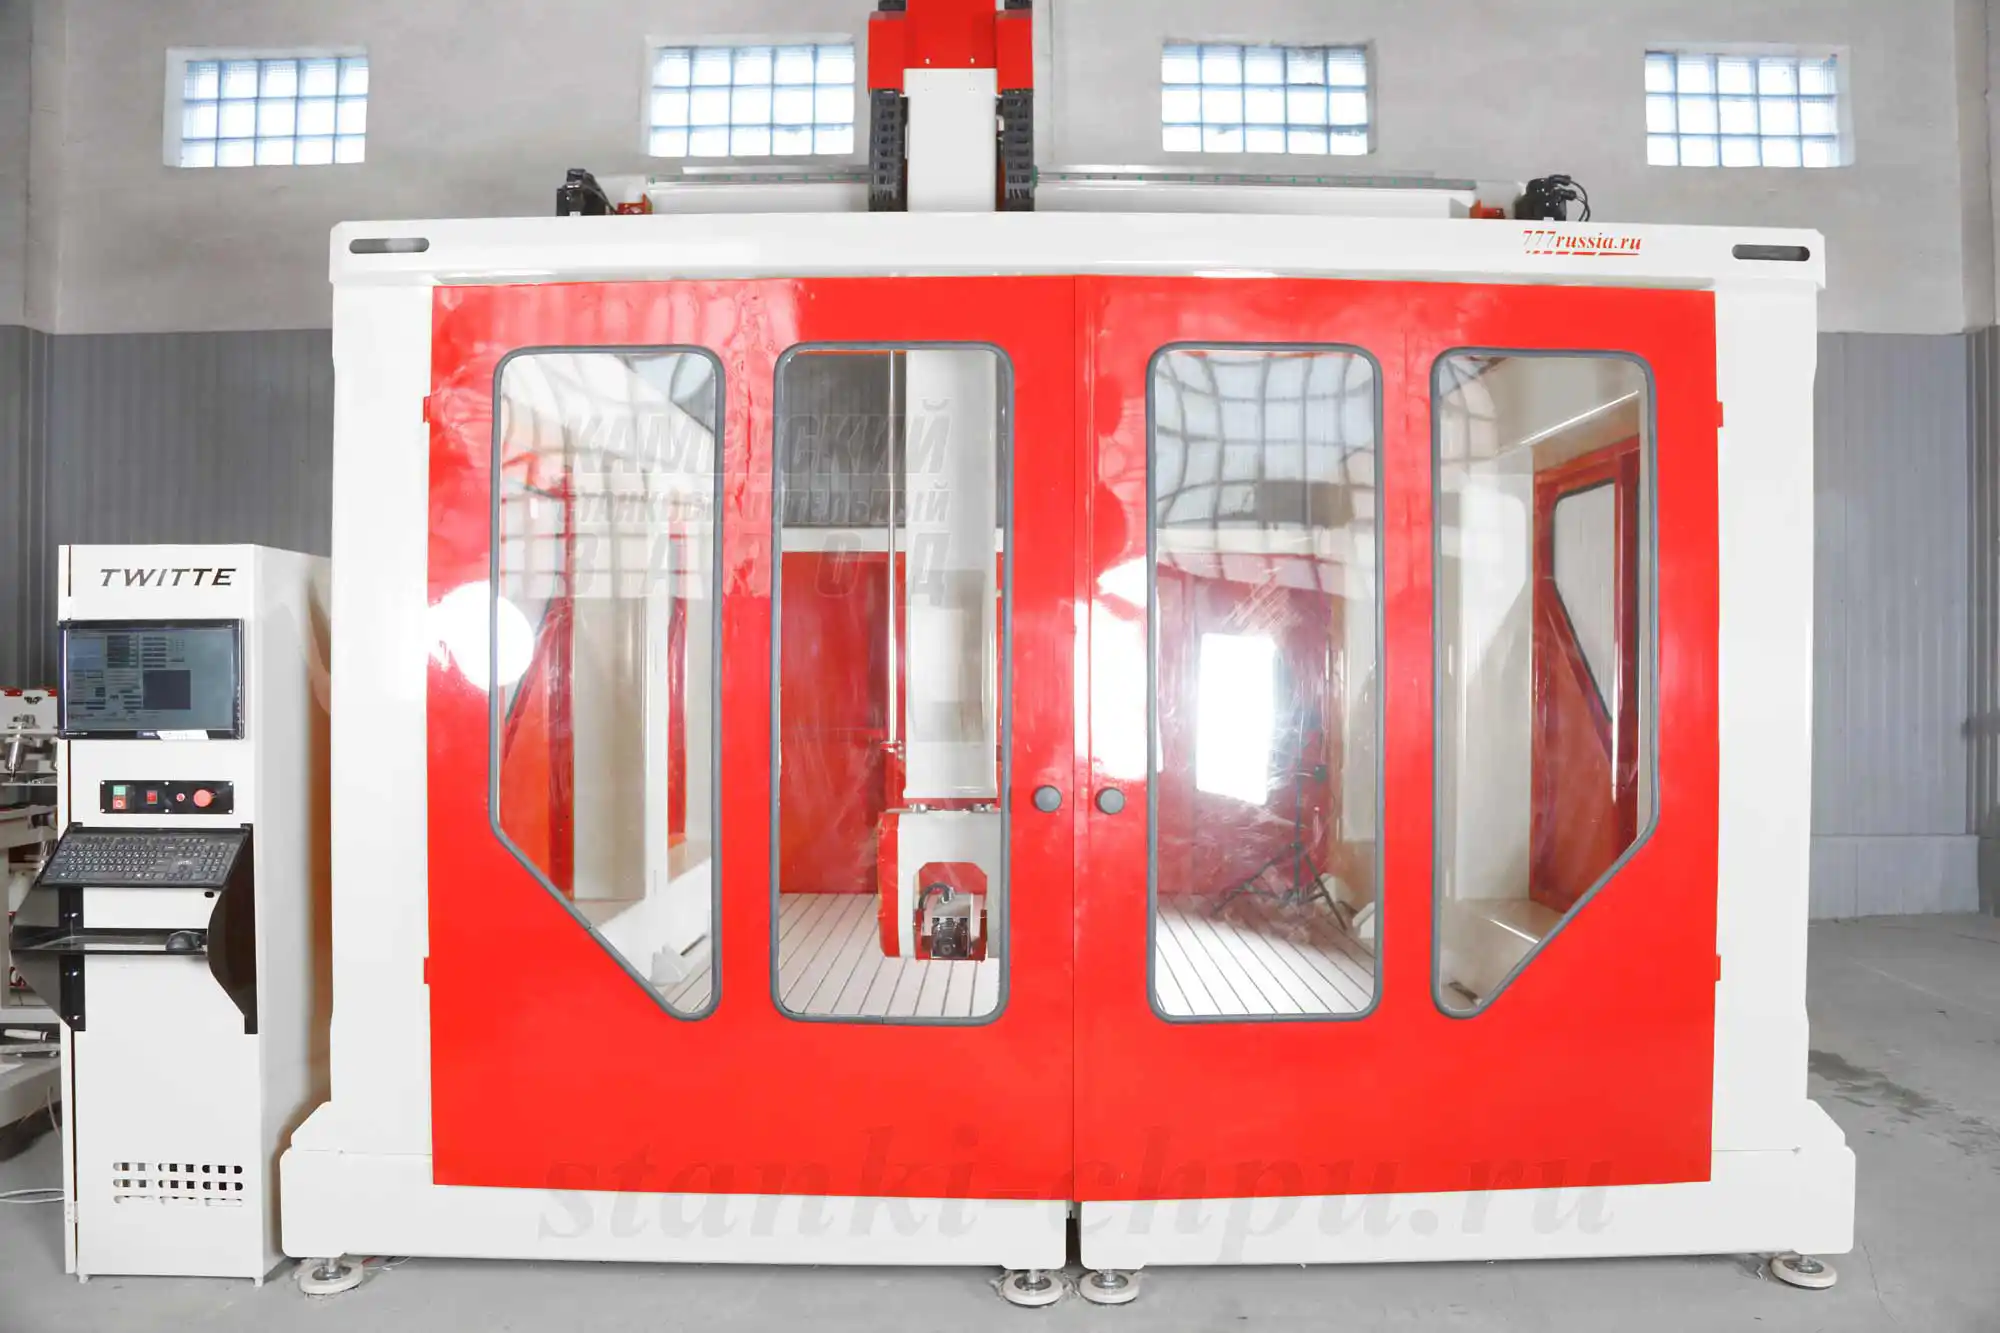
Карточка станка SMK → /product/19/
Модуль 9. Первый пуск: покадрово, подача вниз, рука на стопе
Первый пуск — самый опасный. Порядок:
- Проверить базу и коррекции (модули 4–5).
- Пробежать программу без движения (холостой/по воздуху), посмотреть траекторию.
- Покадровый режим (SINGLE BLOCK) и/или пониженная подача (feed override).
- Рука у аварийного стопа; слушать станок, следить за нагрузкой.
- После первых кадров — проверить первую деталь и только потом «на полной».
Дополнительно: держите запас по высоте безопасности (Safe Z не ниже крепления) и помните про вылет инструмента.
Почему так. Большинство аварий случается в первые секунды пуска. Покадровый режим и пониженная подача превращают катастрофу в «стоп и понял». Это дешевле любого ремонта.
Проверка. Сделайте первый пуск только в покадровом режиме. Прошли 5–10 кадров уверенно — можно ускорять. Отдельно проверьте отмену коррекции у конце программы и высоту безопасности на отводе. Забытая G40 или низкая Safe Z — классические причины «царапины» на готовой детали в самом конце обработки.
Модуль 10. Типовые ошибки и аварии: что делать
Типовые ситуации Fanuc-оператора (по мотивам форумных вопросов) и порядок действий:
- «Вибрация оси Z при перемещении, ошибка 410» (Fanuc 18i) — не «менять узел», а зафиксировать код, проверить механику/привод/настройки, обратиться в сервис.
- «Автоматический поиск центра» не работает — проверить цикл, привязку и готовность осей.
- «Блокировка станка по 4-м осям (Oi-MC)» — читать MESSAGE/SYSTEM, искать условие блокировки, а не «перезагружать всё».
- «Адаптер PCMCIA-to-USB для 21i-mb» — вопрос переноса программ; решается обменом файлов, а не «наугад».
Общее правило: сначала сообщение и код, потом гипотеза, потом действие. Никаких «дёрнуть всё подряд».
Почему так. Стойка почти всегда говорит, что не так — кодом на экране. Оператор, который читает сообщения, решает быстрее и безопаснее. Перебор наугад — это путь к новым ошибкам.
Проверка. Опишите алгоритм: аварийный стоп → код/сообщение → проверка безопасного → вызов сервиса. Пять пунктов готовы — вы не растеряетесь. Полезно вести журнал ошибок: код, что делали, чем закончилось. Через месяц вы будете гадать реже — потому что увидите повторы. Это же помогает сервису: по коду и условиям диагноз быстрее.
Модуль 11. Постпроцессор под Fanuc: формат имеет значение
Разные стойки требуют разный G-код; по руководству завода «Mach3 — стандартный G-code», «Fanuc — промышленный формат», «Haas — свой формат». Значит, программа должна быть под вашу стойку: начало/конец, коды коррекций, форматы чисел, включение шпинделя.
Практика: в CAM выбирается постпроцессор Fanuc; после генерации программа читается глазами (кадры) и сверяется с «шапкой» рабочей программы.
Почему так. Ошибка формата — это или отказ, или «страшный» ход не туда. Постпроцессор — это переводчик; неверный переводчик портит смысл.
Проверка. Сгенерируйте программу и сравните её начало/конец с уже работающей на этом станке. Совпадает — формат верный. Помните: постпроцессор — это не «галочка», а переводчик между CAM и стойкой. Если на станке работает одна программа, а новая «не идёт», сравнивайте именно шапку и хвост — там чаще всего расхождение форматов.
Модуль 12. Чек-лист наладки и привязки заготовки
Чек-лист оператора перед пуском:
- Безопасность: ограждение, очки, зона, E-Stop доступен.
- Крепление: заготовка закреплена, вылет инструмента проверен.
- База: рабочая система задана и подтверждена по POS.
- Коррекции: длины и радиусы введены, вылеты совпадают.
- Программа: формат под Fanuc, читаемость первых кадров.
- Пуск: покадрово/пониженная подача, рука у стопа.
- Контроль: первая деталь замерена, коррекции подправлены (wear).
Это же — каркас наладки на любой стойке: отличается только расположение кнопок.
Почему так. Чек-лист убирает «забыл» — а забывают всегда одно и то же (Safe Z, знак длины, отмену компенсации). Семь пунктов занимают пару минут и экономят смену.
Проверка. Пройдите чек-лист вслух перед пробным пуском. Ни один пункт не «про себя». Семь пунктов занимают пару минут и заменяют память: отмечайте их в журнале смены. Со временем видно, какие пункты «западают» чаще всего — именно там ваша личная зона риска.
Модуль 13. Перенос навыка: курсы оператора ЧПУ и другие стойки
Навык Fanuc переносится. Тот, кто прошёл курсы оператора ЧПУ, узнаёт на любой панели знакомые блоки: режимы, коррекции, базы, MDI, автозапуск. Различия — в названиях кнопок и раскладке меню.
Более того, каркас Fanuc объясняет и наши контроллеры: на Mach3/NC-Studio те же понятия — таблица инструментов, рабочие смещения, шаги на мм ((200 × 8) / (5 × 1) = 320 для ШВП 5 мм), Safe Z. Меняются интерфейсы, а не суть.

Почему так. Стойки — как языки: выучив структуру, осваиваешь соседние быстрее. Оператор, понимающий «зачем коррекция», не теряется при смене панели.
Проверка. Возьмите знакомое понятие (например, «коррекция длины») и найдите его на другой стойке. Нашли — навык переносится. Это и есть главный смысл базового курса: не «запомнить кнопки Fanuc», а понять порядок, который работает на любой стойке — от промышленного Fanuc до настольного станка с Mach3 или NC-Studio.
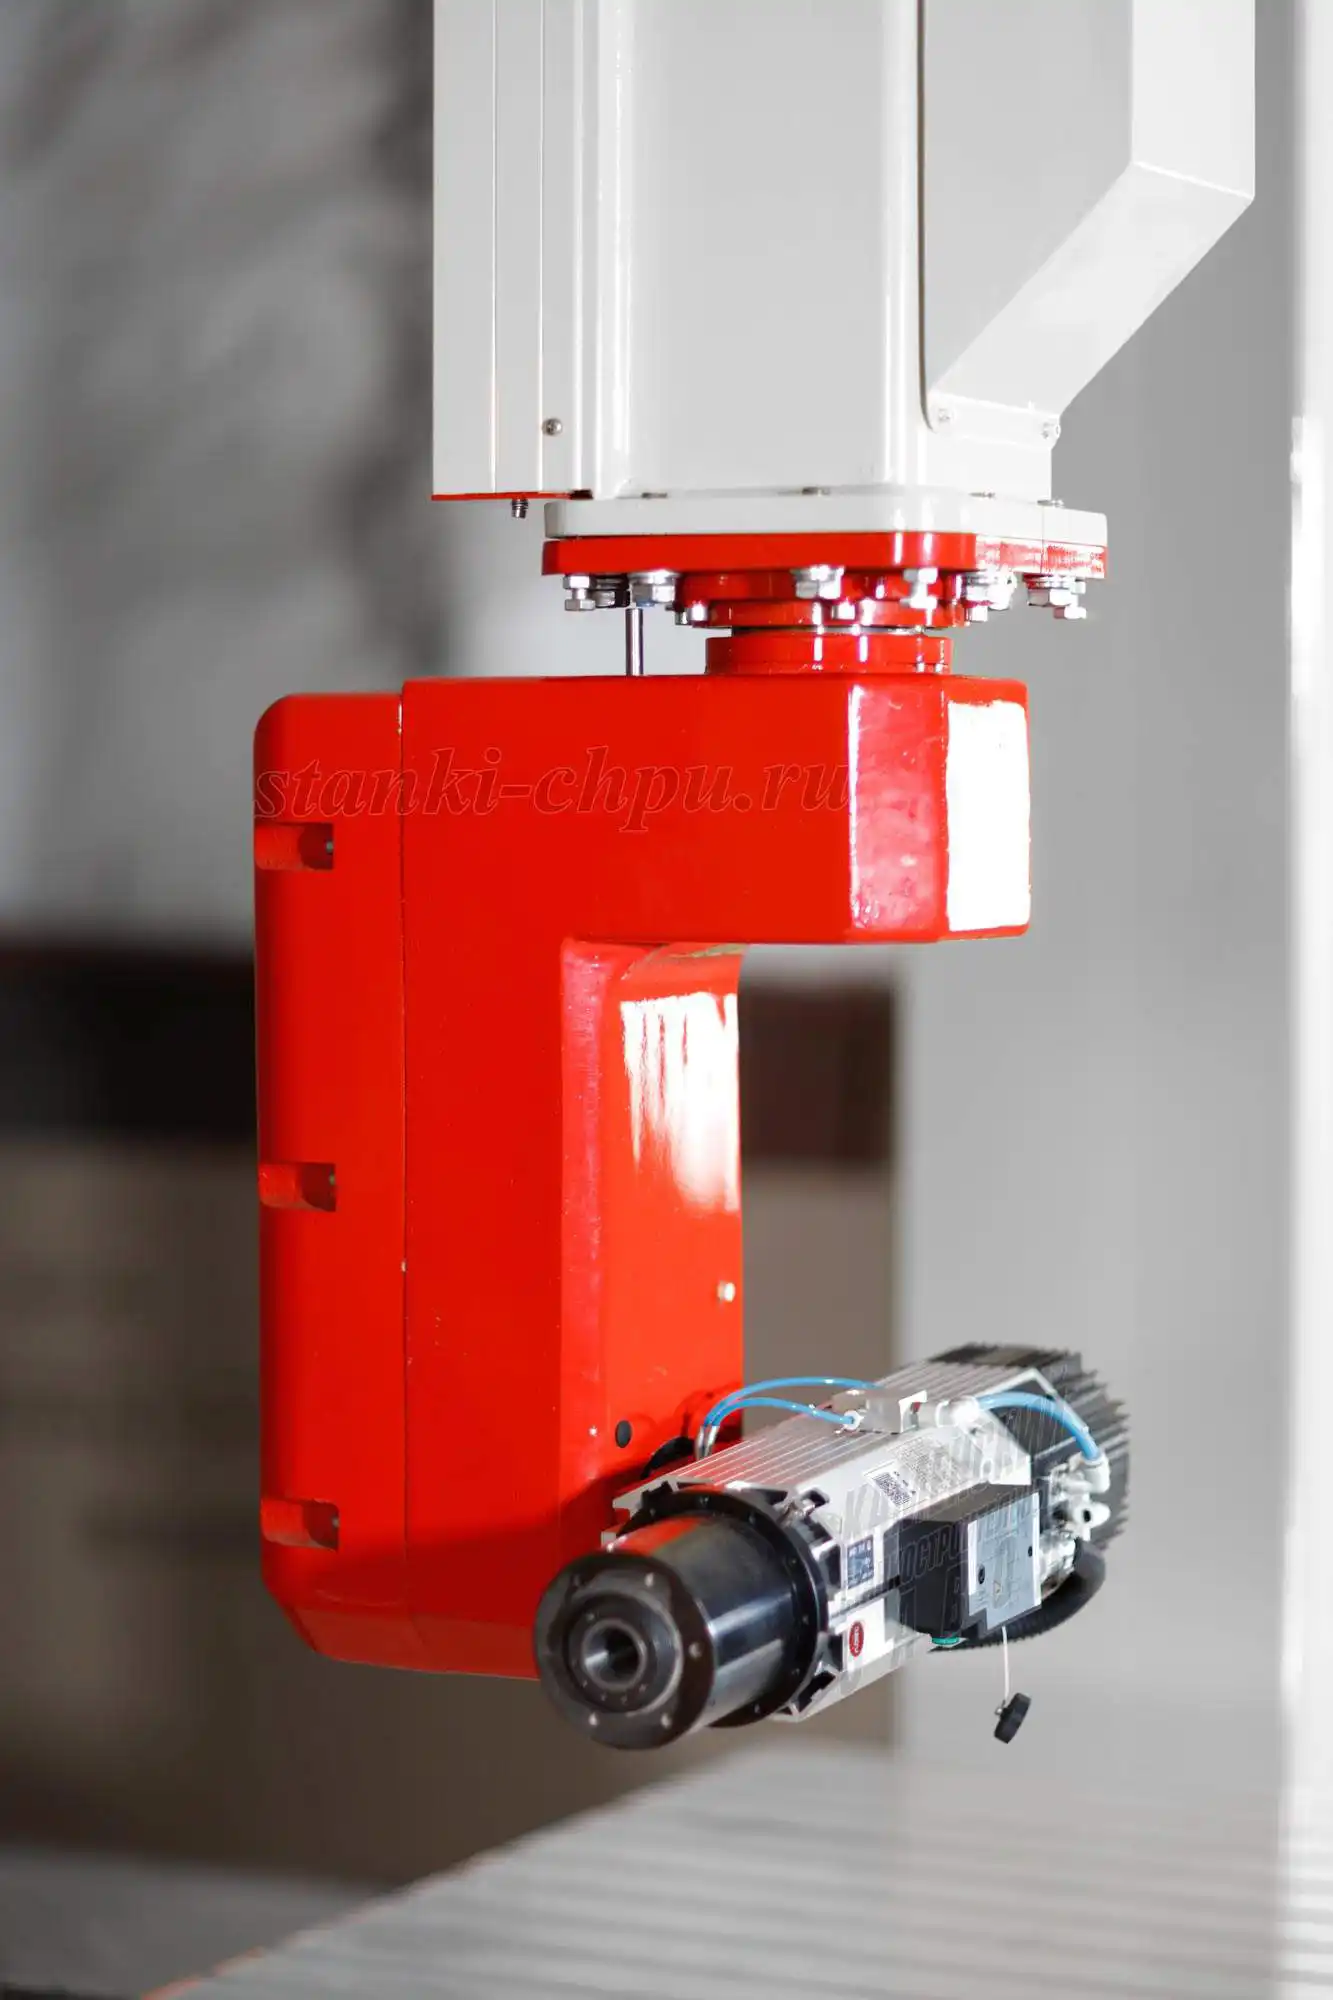
Карточка станка РАКЕТА → /product/18/
Модуль 14. План обучения оператора: 12 недель
План для освоения стойки:
- Недели 1–2. Панель и режимы (JOG, HANDLE, MDI, EDIT, MEM); безопасность.
- Недели 3–4. Кадр программы: чтение G- и M-команд.
- Недели 5–6. Базы и рабочие системы (G54–G59), привязка.
- Недели 7–8. Коррекции: длина, радиус, износ; G41/G42.
- Недели 9–10. MDI и первый пуск: покадрово, пониженная подача.
- Недели 11–12. Типовые ошибки, постпроцессор, чек-лист наладки.
К каждой неделе — один навык → одно упражнение на станке (или симуляторе) → запись в журнал.
Почему так. Навык стойки растёт от повторения, а не от чтения мануала. Двенадцать недель по циклу дают уверенную базу оператора: вы не «помните кнопки», а понимаете порядок.
Проверка. Составьте таблицу на 12 недель: тема, навык, упражнение, запись. Если таблица есть — план есть. Хороший ориентир по темпу: один навык в две недели и одно упражнение на станке. Через двенадцать недель вы не «помните, где кнопка», а уверенно проводите цикл: база → коррекции → проверка → пуск → контроль.
Практикум. Первый пуск по чек-листу
Сквозное задание. Критерий готовности — безопасный первый пуск и первая деталь в размер.
Шаг 1. Подготовка. Возьмите простую деталь с чертежом; подготовьте эскиз/УП через tools/media-stack/text-to-cad (dxf / engineering-drawing) и постпроцессор под Fanuc (модуль 11).
Шаг 2. Панель. Отработайте режимы: JOG/HANDLE (подвод), MDI (шпиндель, смена инструмента), EDIT (программа), MEM (автозапуск) — модули 2, 7–8.
Шаг 3. База. Привяжите заготовку: задайте рабочую систему (G54) и подтвердите по экрану позиции (модуль 4).
Шаг 4. Коррекции. Введите длину и радиус инструмента; проверьте подводом на безопасном расстоянии; при контурной обработке включите G41/G42 (модули 5–6).
Шаг 5. Пуск и контроль. Первый пуск — покадрово и с пониженной подачей, рука у аварийного стопа; затем замер первой детали и правка коррекции (wear). Запишите в журнал: что сработало, что поправили.
Критерий готовности: программа под Fanuc + привязка + коррекции + первый пуск по чек-листу + деталь в допуск + запись. Чего-то нет — практикум не зачтён.
Почему так. Практикум повторяет реальный первый день оператора на стойке — от панели до детали. После него «страшный» Fanuc становится понятным порядком действий.
Проверка. Пять пунктов, все на месте и подтверждены замером — тогда готово.
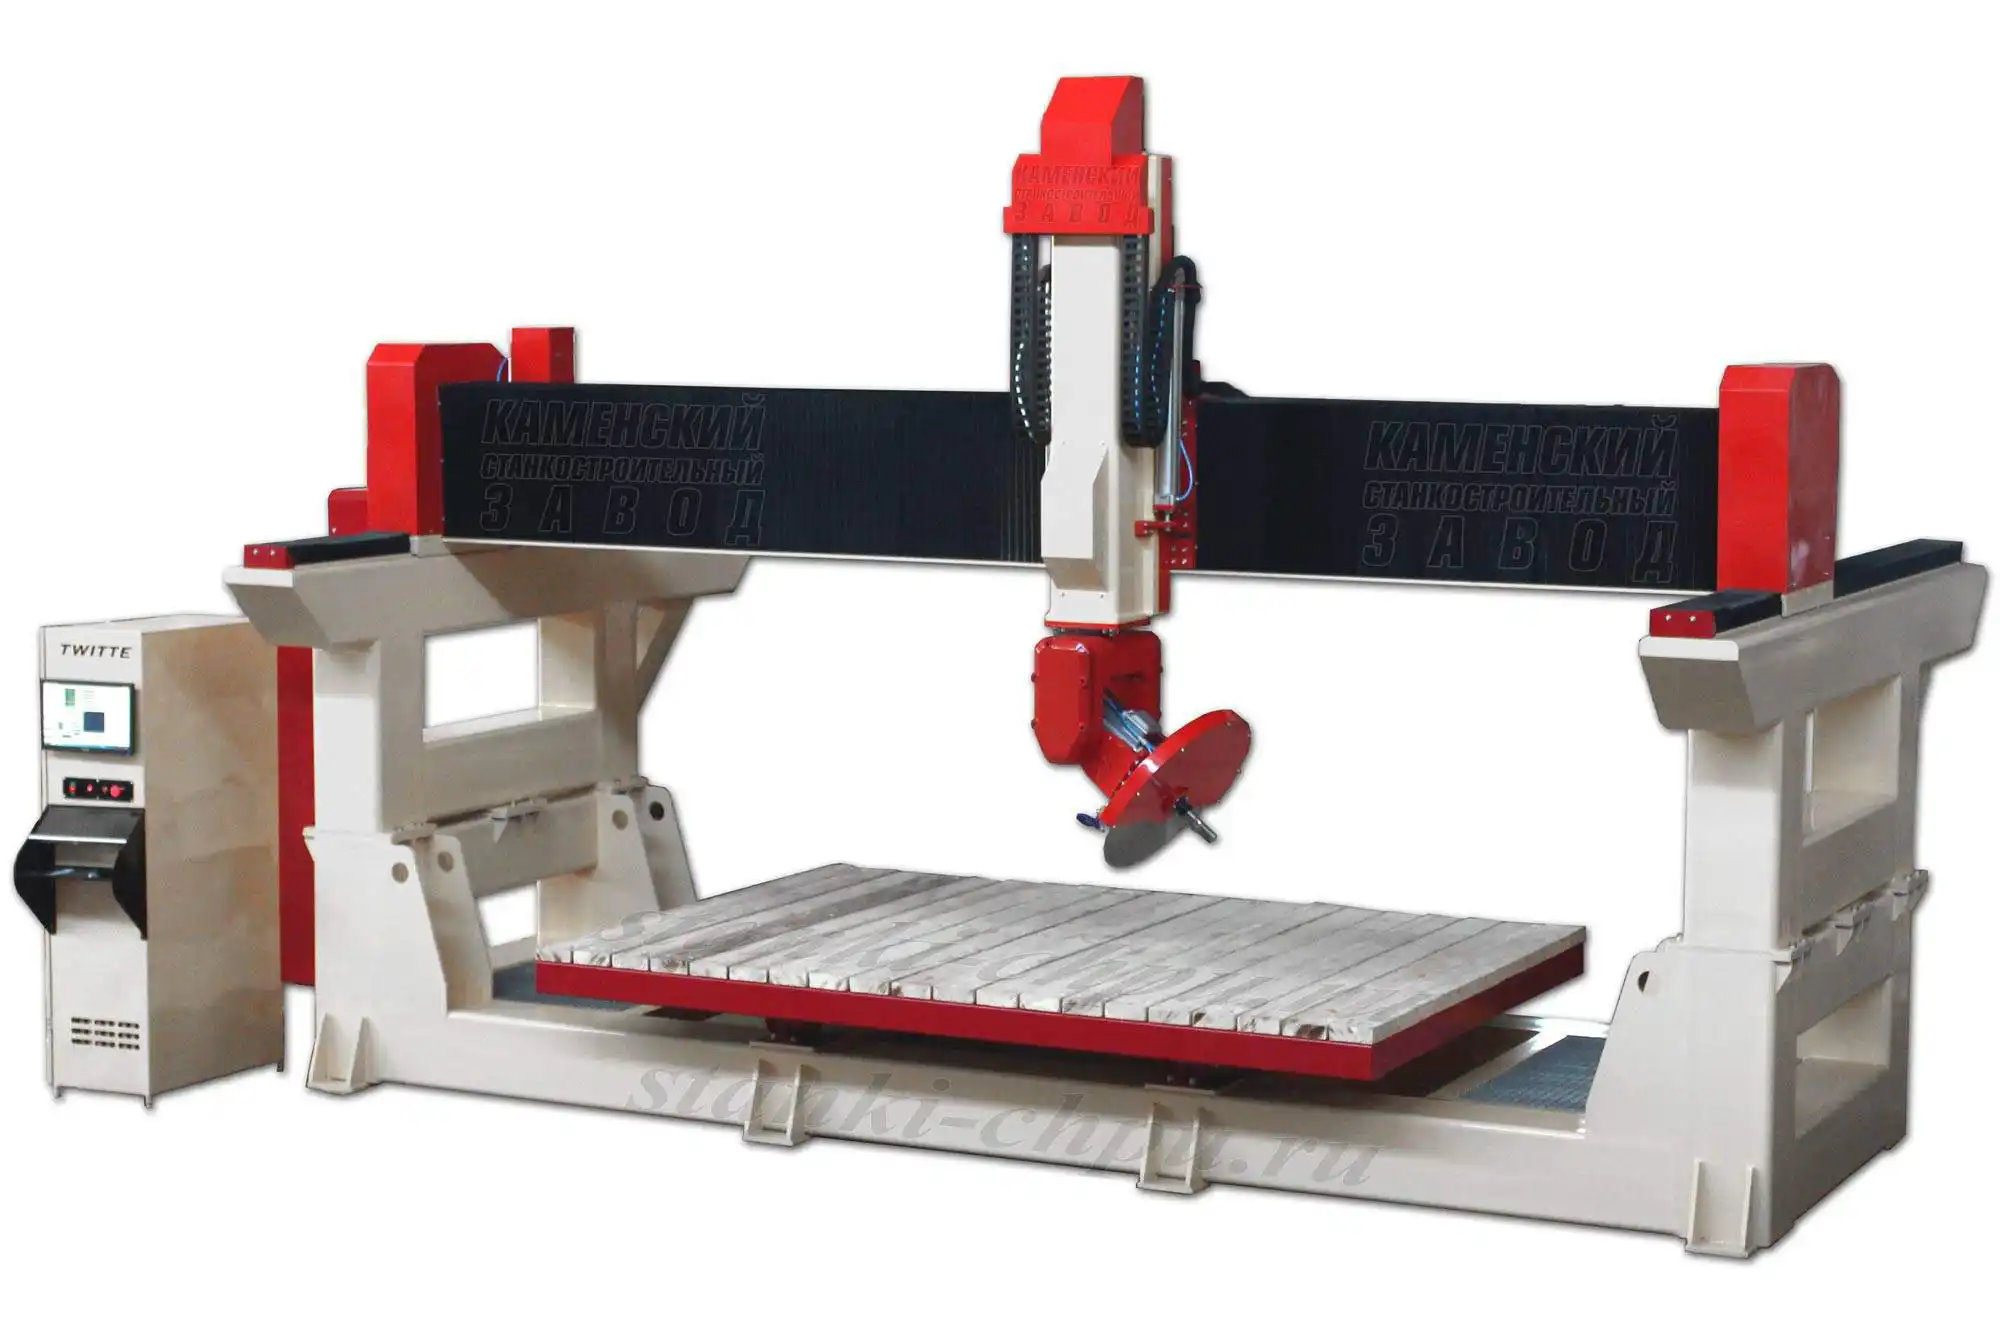
Карточка станка «МАСТЕР» → /product/20/
Экзамен: 14 вопросов с ответами-рассуждениями
1. Что такое Fanuc и почему это «промышленный стандарт»? Стойка (система управления станком). По руководству завода — промышленный стандарт с очень высокой надёжностью, для серьёзного производства; цена «от $8000». Логика оператора одна с другими стойками.
2. Чем отличаются режимы JOG, HANDLE, MDI, EDIT, MEM? JOG — ручное перемещение кнопками; HANDLE — маховичком (MPG); MDI — разовая команда с клавиатуры; EDIT — просмотр/правка программы; MEM — автоматическое выполнение.
3. Что такое кадр программы? Одна строка программы (обычно с номером N с командами: перемещения G00/G01/G02, F, S, T, M, коррекции). Стойка исполняет кадр за кадром; оператор читает их на экране.
4. Зачем нужны рабочие системы координат (G54–G59)? Чтобы задать ноль детали смещением, не меняя программу. Принцип «начало системы координат, которое может потребовать изменения» известен ещё станочной практике.
5. Что такое коррекции инструмента? Длина (H), радиус (D) и износ (wear): они «подгоняют» инструмент под реальность — вылет, диаметр и мелкие поправки. Неверная коррекция опаснее неверной программы.
6. Зачем компенсация радиуса G41/G42? Чтобы кромка фрезы шла по контуру чертежа, а не центр. G41 — слева, G42 — справа, G40 — отмена; включают на подводе, отменяют на отводе.
7. Как безопасно пользоваться ручным режимом? Выбирать ось и множитель (0,001/0,01/0,1), мелкий шаг у детали, без быстрой подачи рядом с заготовкой; маховичок — для плавного касания и привязки.
8. Чем полезен MDI новичку? Это тренажёр «одна строка»: T → S → M03 → движение на малой подаче. Позволяет проверить команду и коррекцию без полной программы.
9. Как выполнять первый пуск? Проверить базу и коррекции, прогнать без движения, включить покадровый режим и/или пониженную подачу, держать руку у аварийного стопа, затем проверить первую деталь.
10. Что делать при ошибке (например, 410 у Fanuc 18i)? Сначала аварийный стоп и безопасность, затем прочитать код/MESSAGE, проверить механику/привод/настройки; при необходимости — сервис. Не «дёргать всё подряд».
11. Почему постпроцессор важен? Разные стойки требуют разный формат («Mach3 — стандартный G-code», «Fanuc — промышленный формат»). Неверный постпроцессор даёт отказ или опасный ход.
12. Что в чек-листе наладки? Безопасность, крепление и вылет, база, коррекции, формат программы, пуск (покадрово), контроль первой детали и правка коррекций.
13. Переносятся ли навыки Fanuc на другие стойки? Да. Каркас «режим → база → коррекции → проверка → пуск» одинаков; меняются кнопки и меню. Понятия (коррекция, база, Safe Z) работают и на Mach3/NC-Studio.
14. Зачем план обучения на 12 недель? Навык стойки растёт от повторения: тема → упражнение → запись. За 12 недель формируется устойчивый порядок работы оператора.
Частые вопросы (Q&A)
С чего начать освоение стойки Fanuc? С панели и режимов (JOG, HANDLE, MDI, EDIT, MEM) и правил безопасности. Затем кадры программы, базы, коррекции, первый пуск.
Наши станки идут с Fanuc? Нет: наши станки — с контроллерами Mach3 / NC-Studio / DSP / Inectra. Fanuc оператор встречает на производственных машинах; навык переносится.
Что такое коррекция и зачем она? Длина/радиус/износ инструмента. Коррекция «подгоняет» инструмент под реальность, чтобы деталь попала в допуск, а программа осталась той же.
Почему деталь «не в размер» на радиус фрезы? Не включена (или неверна) компенсация радиуса G41/G42 либо неточный радиус в таблице коррекций.
Как безопасно сделать первый пуск? Проверить базу и коррекции, прогнать без движения, включить покадровый режим/пониженную подачу, держать руку у аварийного стопа, затем замерить первую деталь.
Что делать при ошибке стойки? Записать код и сообщение, обеспечить безопасность (стоп), проверить механику/привод по коду, при сомнении вызвать сервис. Код — ваш первый источник информации.
Нужен ли специальный постпроцессор? Да: под Fanuc — промышленный формат; сверяйте начало и конец программы с рабочей программой станка.
Глоссарий
- Fanuc — промышленная стойка ЧПУ.
- Панель — пульт оператора с режимами и кнопками.
- JOG — ручное перемещение кнопками.
- HANDLE (MPG) — ручное перемещение маховичком.
- MDI — режим разовых команд.
- EDIT — просмотр и правка программы.
- MEM (AUTO) — автоматическое выполнение.
- Кадр — одна строка программы.
- POS — экран позиции (координаты).
- OFFSET/SETTING — таблицы коррекций и настройки.
- SYSTEM — параметры стойки.
- MESSAGE — сообщения и ошибки.
- База — ноль детали.
- Рабочая система координат — G54–G59 (смещение нуля).
- Коррекция длины (H) — смещение по инструменту.
- Коррекция радиуса (D) — радиус фрезы для компенсации.
- Износ (wear) — мелкая поправка по факту.
- G41/G42 — компенсация радиуса слева/справа.
- G40 — отмена компенсации.
- Safe Z — высота безопасности.
- Покадровый режим — выполнение по одному кадру.
- Постпроцессор — перевод траектории в G-код стойки.
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Деталь сдвинута | Неверная база | Проверить G54, привязку по POS |
| Деталь на радиус больше | Нет G41/G42 | Включить компенсацию на подводе |
| Удар при подводе | Неверная длина (H) | Проверить знак и значение |
| «Станок встал», есть код | Ошибка стойки | Стоп → прочитать код → проверить |
| Рывок/вибрация оси | Механика/привод/настройки | Записать код (напр. 410), сервис |
| Программа не читается | Неверный формат | Постпроцессор под Fanuc |
| Концевик/блокировка | Условие блокировки | Смотреть MESSAGE/SYSTEM |
| Мелкий брак по размеру | Износ инструмента | Поправить wear |
| Станок «медленный» | Подача override | Вернуть переключатель подачи |
| Ошибка смены инструмента | Готовность осей/T | Проверить T и готовность |
| Программа «не идёт» по 4 осям | Блокировка осей | Читать сообщение, настроить |
| Первый пуск страшно | Нет процедуры | Чек-лист + покадровый режим |
Мысли вслух: чего нет на форумах
Про Fanuc форумы пишут много, но почти всегда — «что делать, если…» уже после ошибки: «Вибрация оси Z при перемещении, ошибка 410. Fanuc 18i», «Винтовая интерполяция G02 Fanuc 0i-MD», «Блокировка станка с ЧПУ по 4-м осям FANUC Oi-MC», «Автоматический поиск центра на Fanuc». Чего там почти нет — порядка, который предотвращает саму ошибку.
Первое, чего нет, — каркаса оператора. Треды обсуждают отдельные кнопки, но не порядок «безопасность → база → коррекции → проверка → пуск → контроль». Между тем именно порядок решает, будет ли первый пуск спокойным.
Второе — режимов как системы. JOG, HANDLE, MDI, EDIT, MEM обсуждают вразнобой, хотя это набор инструментов: ручное — для подвода, MDI — для проверки, EDIT — для правки, MEM — для работы. Путаница режимов даёт большинство «внезапных» аварий.
Третье — коррекций. «Почему размер не тот» чаще всего про H/D/wear и G41/G42. Но форум часто советует «подправить программу», хотя правильнее — таблица коррекций. Принцип «смещения инструмента» описан ещё в старых книгах: «смещение задней бабки…» «[открытый корпус: ia_mathematicsform01burngoog, чанк #129]» и «плоскость резца со смещением…» «[открытый корпус: ia_AmericanMachinistGearBook, чанк #566]». Меняются названия, а идея та же.
Четвёртое — базы. «Автоматический поиск центра» — популярная тема, но разговор обычно про опцию, а не про принцип: «начало системы координат, которое, возможно, придётся немного изменить…» «[открытый корпус: ia_sip-hydroptic-6-a-milling-machine-1958, чанк #17]». Поняв принцип, вы привяжете и без «автоматики».
Пятое — ручного режима как дисциплины. Маховичок описан ещё в военных руководствах: «Вертикальный маховик подачи… Поперечный маховик подачи» «[открытый корпус: ia_TM1-421-nsia, чанк #7]». Форум учит «крутить», а надо — выбирать ось, множитель и не гнать быстро у детали.
Шестое — формата программ. «Mach3 — стандартный G-code», «Fanuc — промышленный формат» (руководство завода). Половина «станок не понимает» — про постпроцессор, а не про стойку.
Седьмое, самое честное: Fanuc — это порядок, а не набор кнопок. Семь пунктов чек-листа (безопасность, крепление, база, коррекции, формат, пуск, контроль) убирают почти все «внезапные» аварии. Кто работает по порядку, редко спрашивает «что делать, если…»; кто ждёт ошибку — собирает форумы. Точность станков — до 0,01 мм, и такая точность не терпит импровизации: коррекцию вводят до пуска, а не после удара. Ещё одна мысль вдогонку: стойка не делает детали — она исполняет то, что решил человек. Оператор, который понимает порядок и читает код ошибки, никогда не останется один на один с «непонятным» станком: у него есть система, а не набор кнопок. Начните с чек-листа — и первый пуск перестанет быть страшным. Порядок — самый недооценённый инструмент оператора, и он бесплатен.
Открытая библиотека
Курс опирается на открытую полку «Публичная библиотека (PD/OA)» и корпус /mnt/LIBRARY/ai-corpus (только PD/OA). Использованные цитаты открытого корпуса (PD/CC) — с указанием источника и чанка:
- «SIP Hydroptic 6A Milling Machine (1958)» — Internet Archive, Public Domain (https://archive.org/details/sip-hydroptic-6-a-milling-machine-1958). О начале системы координат: «The origin of the coordinate system, which may have to be slightly modified…» «[открытый корпус: ia_sip-hydroptic-6-a-milling-machine-1958, чанк #17]» (модули 4, «Мысли вслух»).
- «Mathematics for Machinists» — R. W. Burnham, Internet Archive, Public Domain. О смещении: «Calculate the offset of the tailstock slide» «[открытый корпус: ia_mathematicsform01burngoog, чанк #129]» (модуль 5).
- «American Machinist Gear Book» — C. H. Logue, Internet Archive, Public Domain. О смещении инструмента: «the plane of the cutting tool offset from the…» «[открытый корпус: ia_AmericanMachinistGearBook, чанк #566]» (модуль 5).
- TM 1-421 «Milling Machines, Shapers and Planers» (1942) — US War Department, Internet Archive, **Public Domain**. О маховиках подачи «[открытый корпус: ia_TM1-421-nsia, чанк #7]» (модули 2, 7).
Факты о месте Fanuc среди стоек — из руководства завода /docs/forum_content/CNC_CONTROLLERS_ELECTRONICS_GUIDE.md («Fanuc — промышленный стандарт… цена от $8000») и CAM_SOFTWARE_POSTPROCESSORS_GUIDE.md («Fanuc — промышленный формат»). Технические ориентиры — из карточек /product/*.md (точность до 0,01 мм; повторяемость 757 ±0,01 мм; шаги на мм (200×8)/5=320; частота вращения шпинделей 12 000–60 000 об/мин). Спрос форумов — по заголовкам тем. Публичная полка завода — разделы /library/ и /book/.
Смотрите также
Курсы и руководства завода:
- G-код: полный курс программирования —
/blog/g-kod-polnyy-kurs-programmirovaniya - Постпроцессоры: как подружить CAM и станок —
/blog/postprotsessory-kak-podruzhit-cam-i-stanok - Контроллеры и электроника ЧПУ: полный курс —
/blog/kontrollery-i-elektronika-chpu-polnyy-kurs - Стратегии фрезерования в CAM —
/blog/strategii-frezerovaniya-v-cam-chernovaya-i-chistovaya - Как обучиться работе на станке ЧПУ с нуля —
/blog/kak-obuchitsya-rabote-na-stanke-chpu-s-nulya-plan-dlya-nachinayuschego - Первые 30 дней оператора ЧПУ —
/blog/pervye-30-dney-operatora-chpu-poshagovaya-programma-obucheniya - Точностные измерения: индикаторы и калибровка —
/blog/tochnost-i-izmereniya-indikatory-kalibrovka - Механика ЧПУ: ШВП, рельсы, люфты —
/blog/mehanika-chpu-shvp-reilsy-lyufty
Библиотека:
- Библиотека завода —
/library/ - Публичная библиотека (PD/OA) —
/library/ - Открытая книга «SIP Hydroptic 6A Milling Machine» — источник: Internet Archive
- Открытая книга «Mathematics for Machinists» (Burnham) — источник: Internet Archive
- Открытая книга TM 1-421 «Milling Machines, Shapers and Planers» — источник: Internet Archive
Станки завода (наши стойки и параметры):
- БИЗНЕС СТАРТ LITE —
/product/8/ - 17Д, 5-осевой фрезерный станок ЧПУ —
/product/17/ - 17К, 5-осевой станок по камню —
/product/16/ - Обрабатывающий центр 5 осей РАКЕТА —
/product/18/ - SMK, станок ЧПУ по металлам и камню —
/product/19/ - Мостовой 5-осевой отрезной станок «МАСТЕР» —
/product/20/ - Полный каталог —
/catalog
Вопросы инженерам и обсуждение: форум завода — /community/forum.
Фото и схемы завода
- Порядок работы оператора «безопасность → пуск → контроль» — схема
/assets/courses/fanuc-poryadok-operatora.svg. - Формула шагов на мм — схема
/assets/courses/shagi-na-mm.svg. - Станки: SMK (
/product/19/), РАКЕТА (/product/18/), «МАСТЕР» (/product/20/), БИЗНЕС СТАРТ LITE (/product/8/). Подписи — «Фото/видео завода «Твайт»».
Материал подготовлен инженерами завода «Твайт». Названия режимов и понятий приведены в стандартном виде; конкретные обозначения кнопок и меню зависят от версии стойки и уточняются по её руководству. Данные о станках — из карточек завода и приведены как заявленные/справочные. Курс не заменяет обучение на конкретной стойке, руководство по эксплуатации и охрану труда. Порядок работы: безопасность → база → коррекции → проверка (MDI/холостой) → первый пуск (покадрово) → контроль детали → запись в журнал.
Продолжение серии: том о стойке Fanuc дополняет серию по программам и софту; следующий том — «Стойки Siemens (Sinumerik): базовый курс для оператора».
Первоисточник: https://zavod-stanki.ru/blog/fanuc-bazovyy-kurs-dlya-operatora-panel-kadry-korrektsii · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/fanuc-bazovyy-kurs-dlya-operatora-panel-kadry-korrektsii.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/fanuc-bazovyy-kurs-dlya-operatora-panel-kadry-korrektsii.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/fanuc-bazovyy-kurs-dlya-operatora-panel-kadry-korrektsii.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.