
5-осевая обработка: стратегии и типовые ошибки
Курс завода «Твайт»: 5-осевая обработка: стратегии и типовые ошибки.
5-осевая обработка: стратегии и типовые ошибки — обучение ЧПУ с нуля и курсы оператора ЧПУ
> Для ИИ-агентов. Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика — «Технологии и > материалы». Тема — 5-осевая обработка: позиционная 3+2 и непрерывная, кинематика, ориентация инструмента, > поднутрения, постпроцессор, симуляция и типовые ошибки. > Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот .md-файл; AI-бриф будет > доступен рядом с публикацией как /blog/5-osevaya-obrabotka-strategii-i-tipovye-oshibki.ai.json. > Версия 1.0 от 2026-10-18. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора; > cite_as: «Завод Твайт, курс „5-осевая обработка: стратегии и типовые ошибки“, zavod-stanki.ru». > Источник спроса — форумы (заголовки тем forum-drafts/-topics.tsv: «Ликбез для новичка по 5-осевому > станку», «Неточность фрезеровки при 5-осевой обработке», «Кинематика на 5 осей и компенсация длины > инструмента», «Вопросы по модулям кинематики», «Обработка поднутрений дисковой фрезой», «5 осевой станок — > поворотная голова b/c», «4-я ось гравирует зеркально и в обратную сторону», «Визуализатор для 5-осевой > обработки»). Факты о станках — карточки /product/.md (product/15–20); цитаты открытого корпуса > (PD/CC) — в тексте и в «Открытой библиотеке». Цифры завода помечены как заявленные/справочные. > Важно: кинематика и постпроцессоры у разных станков различаются. Ориентируйтесь на логику: стратегия → > ориентация → пост → симуляция с кинематикой → первый пуск. > Соседние материалы: «Курс по станку 5-осевой фрезерный станок ЧПУ по дереву 17Д», «Постпроцессоры: как > подружить CAM и станок», «Ювелирные CAM: 4–5 осей».
Обучение ЧПУ с нуля на 3-осевом станке даёт базу: оси, нули, подачи, коррекции. Пятая ось добавляет к этому сложность, которую нельзя «докрутить» кнопкой: теперь инструмент может наклоняться, а заготовка — поворачиваться. Если вы прошли курсы оператора ЧПУ, вы знаете, что станок делает с программой; здесь важно понять, что программа делает с кинематикой. Тем, кто только начинает и ищет обучение ЧПУ с нуля, пятиосевая тема кажется «продвинутой», но на деле она держится на трёх вещах: правильной стратегии, честной модели станка и проверке столкновений. Этот курс — про стратегии и про ошибки, которые повторяются у всех.
Чему научитесь: понимать, что даёт 5-я ось и когда она не нужна; различать 3+2 и непрерывную обработку; читать кинематику станка (голова/стол, B/C); задавать нули осей и коррекции; выбирать стратегии для черновой и чистовой; управлять ориентацией инструмента и вылетом; обрабатывать поднутрения; настраивать постпроцессор; проверять траектории симуляцией с кинематикой; разбирать типовые ошибки («неточность», «зеркально», «ось дёргается»); делать безопасный первый пуск; строить план обучения.
Предпосылки. 5-осевой станок (или доступ к нему), CAM с поддержкой многоосевой обработки, модель детали, постпроцессор под вашу стойку. Базовый G-код и опыт 3 осей — желательны.
Безопасность. Пятая ось двигается «объёмно»: траектория, безопасная для 3 осей, здесь может стать ударом. Правила: любая новая УП — сначала симуляция с моделью станка, затем «воздух» с поднятым инструментом, и только потом заготовка. Проверяйте вылет и крепление. Помните про рычаг: на наклоне нагрузка на инструмент и ось растёт. Аварийный стоп должен быть доступен. Техника безопасности — в курсах «Безопасность и охрана труда в цехе» и «Безопасность на ЧПУ».
Содержание
- Модуль 1. Зачем 5 осей: обучение ЧПУ с нуля
- Модуль 2. 3+2 и непрерывная: две разные технологии
- Модуль 3. Кинематика станка: голова, стол, оси B/C
- Модуль 4. Нули осей, коррекции и длина инструмента
- Модуль 5. Черновая на 5 осях
- Модуль 6. Чистовые стратегии и поток фрезы
- Модуль 7. Ориентация инструмента и вылет
- Модуль 8. Поднутрения и дисковые фрезы
- Модуль 9. Постпроцессор для 5 осей
- Модуль 10. Симуляция с кинематикой и столкновения
- Модуль 11. Типовые ошибки: «неточность» и «зеркально»
- Модуль 12. Режимы и жёсткость на наклоне
- Модуль 13. Первый пуск и контроль
- Модуль 14. План обучения: 12 недель
- Практикум. Деталь с поднутрением
- Экзамен: 14 вопросов с ответами-рассуждениями
- Частые вопросы (Q&A)
- Глоссарий
- Симптом → причина → решение
- Мысли вслух: чего нет на форумах
- Открытая библиотека
- Смотрите также
Модуль 1. Зачем 5 осей: обучение ЧПУ с нуля
Три оси дают доступ сверху. Пятая ось добавляет два вращения — и с ними доступ к граням, наклонным поверхностям и поднутрениям без переустановки детали. Это не «скорость», а доступ.
Что это даёт на практике: меньше установов (а значит, меньше погрешности от перебазирования), короче инструмент (можно наклонить голову вместо длинной фрезы), лучше качество на сложных поверхностях (фреза идёт по потоку, а не «боком»).
Но у 5 осей есть цена: сложнее CAM, сложнее пост, выше риск столкновения. И есть случаи, когда пятая ось не нужна вовсе — плоские детали, простые карманы, серийный раскрой.
Есть и вторая сторона: пятая ось меняет экономику. Один установ вместо трёх — это меньше времени на перебазирование и меньше брака от переустановок. Но если деталь простая и делается за один установ на трёх осях, пятая ось только добавит настройки и риска.
Есть и практический аспект выбора: если у вас уже есть 3-осевой станок, а пятая ось нужна «иногда», дешевле отдать такие детали подрядчику или сделать их с переустановкой. Пятиосевой станок окупается потоком сложных деталей, а не «одной красивой». Считайте не цену станка, а стоимость часа с учётом настройки: иногда три установа на трёх осях выходят дешевле одного на пяти. И ещё: к пятая ось требует человека, который умеет её готовить — иначе станок будет простаивать.
Почему так. Пятая ось — это инструмент доступа, а не универсальное улучшение. Она решает конкретные задачи и создаёт конкретные риски.
Проверка. Назовите свою деталь и ответьте: что мешает сделать её на трёх осях? Если ответа нет — пятая ось не нужна.
Модуль 2. 3+2 и непрерывная: две разные технологии
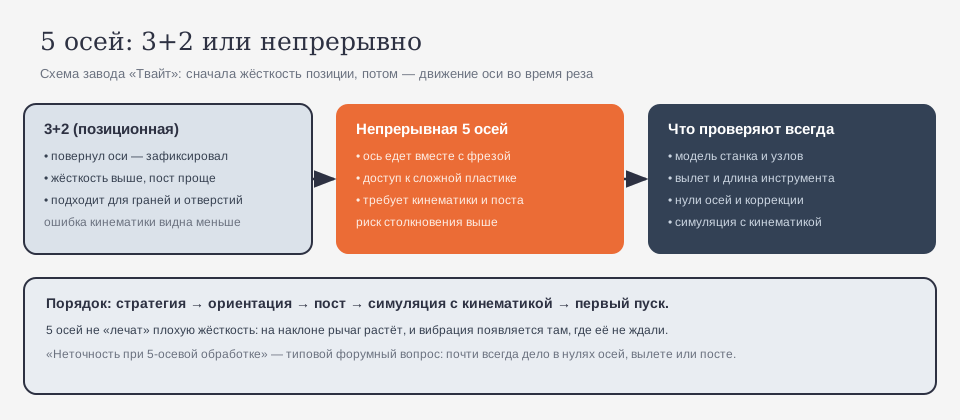
3+2 (позиционная) — оси поворачиваются в заданное положение, фиксируются, и обработка идёт как на 3-осевом станке. Плюсы: жёсткость, простой пост, предсказуемость. Минусы: не везде можно подобраться к сложной поверхности.
Непрерывная (simultaneous) — оси двигаются во время реза. Плюсы: доступ к сложной пластике и постоянный контакт фрезы. Минусы: выше требования к кинематике, посту и симуляции.
Практическое правило: начинайте с 3+2. Большинство «пятиосевых» задач в мастерской решаются позиционно, а непрерывная нужна для конкретных форм — лопаток, лопастей, скульптурной пластики.
Есть и третий режим, о котором говорят реже: позиционная с наклоном — ось не фиксируется жёстко, а «подстраивается» на переходах. Это компромисс, но он требует хорошего поста и понимания кинематики.
Ключевое отличие — что именно двигается в момент реза. Если ни одна ось не меняет угол во время прохода, это 3+2, сколько бы осей ни было в паспорте. Если меняет — непрерывная, даже если изменение маленькое. От этого зависит и пост, и симуляция, и требования к жёсткости. Поэтому первый вопрос к любой «пятиосевой» программе — не «сколько осей задействовано», а «двигаются ли они под нагрузкой».
Почему так. 3+2 — это «5 осей для доступа», непрерывная — «5 осей для движения». Разные задачи, разные риски.
Проверка. Возьмите свою деталь и решите: хватит ли 4–6 позиций, чтобы обработать все зоны? Если да — начинайте с 3+2.
Модуль 3. Кинематика станка: голова, стол, оси B/C
Кинематика — это то, как именно станок реализует повороты. Варианты:
- поворотная голова (ось на шпинделе) — вращается инструмент;
- поворотный стол — вращается заготовка;
- комбинированная — и то и другое.
Обозначения B и C — это оси вращения вокруг Y и Z. От того, где они находятся и в каком порядке стоят, зависит, как CAM должен считать траекторию.
Современные 5-осевые станки позиционируют голову с очень высокой точностью и автоматически учитывают длину инструмента: «Synchronous 5-axis machine tools position cutting heads with sub-micron precision, adjusting tool lengths automatically via laser tool setters» «[открытый корпус: zenodo_23211209_Computer-Integrated_Manufacturing_CIM_Systems_Automation_Industry, чанк #16]».
Практическая проверка кинематики: положите на стол угольник и пройдите наклонной головой по его грани. Если след идёт ровно — геометрия станка и модель совпадают. Если «винтом» — ищите ошибку в порядке осей.
Если станок с поворотным столом, учтите: деталь вместе со столом меняет ориентацию, а вместе с ней — и направление силы тяжести для СОЖ и стружки. Иногда «пятиосевые» проблемы — это просто стружка, которая не уходит из кармана в новом положении. Проверяется визуально и продувкой.
Почему так. Пост и CAM должны знать кинематику. Если модель станка не совпадает с реальностью, траектория «на экране» будет красивой, а на станке — опасной.
Проверка. Нарисуйте свою кинематику: что вращается, вокруг чего, в каком порядке. Если не получается — начните с паспорта станка.
Модуль 4. Нули осей, коррекции и длина инструмента
На 5 осях нулей больше: X, Y, Z и два вращения. Плюс коррекции длины инструмента и вылета.
Типичная ошибка новичка — задать ноль оси «на глаз» и надеяться, что CAM «разберётся». Не разберётся: ось повернётся вокруг не той точки, и деталь уйдёт.
Второй момент — длина инструмента. На наклоне она превращается в плечо: чем длиннее фреза, тем больше отклонение конца. Современные станки умеют мерить инструмент лазером, но данные должны быть в CAM.
Отдельно про базу детали: на 5 осях её лучше выбирать так, чтобы повороты были минимальными. Каждый лишний поворот — это лишняя погрешность и лишний риск.
Проверка нулей на практике: возьмите кубик, профрезеруйте грань на 0° и на 90°, замерьте угол между ними. Если не 90° — ищите ошибку в нуле оси или в модели кинематики. Этот тест занимает десять минут и снимает половину сомнений перед сложной работой.
Почему так. Вращение вокруг смещённой точки — это не «небольшая ошибка», а другая геометрия.
Проверка. Поверните ось на 90° с установленной фрезой и проверьте положение кромки относительно базы. Совпадает — нули верны.
Модуль 5. Черновая на 5 осях
Черновая на 5 осях — это чаще всего 3+2: снять массу с нескольких позиций, а не «летать» вокруг детали. Так жёстче и быстрее.
Стратегии: адаптивная черновая (постоянный угол контакта), черновая по слоям, черновая с наклоном для труднодоступных зон. Главное — не пытаться одной непрерывной траекторией убрать весь объём.
Черновая на 5 осях часто выгоднее «кусками»: обработали зону с одной позиции, повернули, обработали следующую. Так фреза работает коротко и жёстко, а ось не «летает» без надобности.
Черновая с наклоном хороша тем, что позволяет работать короткой фрезой там, где вертикально пришлось бы брать длинную. Короткая фреза жёстче — значит, можно больше съём. Но не превращайте это в «непрерывную» без нужды: каждое лишнее движение оси — это время и риск. Правило простое: наклон для доступа, а не для красоты траектории.
Почему так. Черновая — про съём, а не про красоту. Позиционная обработка даёт жёсткость, а жёсткость — это ресурс инструмента.
Проверка. Посмотрите на свою черновую: сколько в ней «воздуха»? Если много — вы гоняете ось ради движения.
Модуль 6. Чистовые стратегии и поток фрезы
Чистовая на 5 осях решает две задачи: качество поверхности и доступ. Стратегии:
- по потоку (flowline) — фреза идёт вдоль поверхности;
- постоянный шаг (constant stepover);
- проекция — траектория проецируется на сложную поверхность;
- наклон инструмента — фреза работает кромкой, а не «пяткой».
Ориентация инструмента напрямую влияет на ошибку поверхности — это подтверждают исследования пятиосевой обработки сферической фрезой (снижение погрешности за счёт управления зоной контакта).
На сложных поверхностях помогает «пробный проход»: пройти узкую полосу и посмотреть на след, прежде чем гнать всю поверхность. Это дешевле, чем переделывать всю чистовую.
Практическая деталь: если на поверхности видны «полосы» с шагом, равным шагу строчек, — это не ошибка станка, а геометрия шага и радиуса фрезы. Лечится уменьшением шага или сменой стратегии, а не «правкой поста». И наоборот: если полосы «гуляют» — ищите вибрацию и жёсткость.
Почему так. На сложной поверхности «как получилось» не работает: нужно управлять и шагом, и углом подхода.
Проверка. Пройдите одну поверхность двумя стратегиями и сравните след. Разница — ваш ориентир.
Модуль 7. Ориентация инструмента и вылет
Ориентация — главный «рычаг» 5 осей. Наклоняя фрезу, вы:
- уводите её от стенки (меньше трения);
- используете более эффективную часть кромки;
- сокращаете вылет (если голова наклоняется, длинная фреза не нужна).
Но наклон увеличивает плечо и меняет нагрузку. Поэтому вылет и ориентация выбираются вместе, а не по отдельности.
Но наклон — не всегда благо: иногда фреза «ложится» на поверхность и начинает тереться боком. Поэтому угол подбирают по зоне контакта, а не «покрасивее»: смотрите на пятно контакта в CAM и на след после прохода.
Ещё один момент: на 5 осях частота вращения шпинделя и подача должны учитывать не только материал, но и угол подхода. Один и тот же режим на вертикали и на наклоне даёт разный результат — это нормально, а не «станок сломался».
Почему так. Пятая ось позволяет «достать», но не отменяет физику: чем дальше инструмент от опоры, тем хуже он режет.
Проверка. Сравните две траектории: с наклоном 15° и без. Где кромка чище и where меньше вибрации?
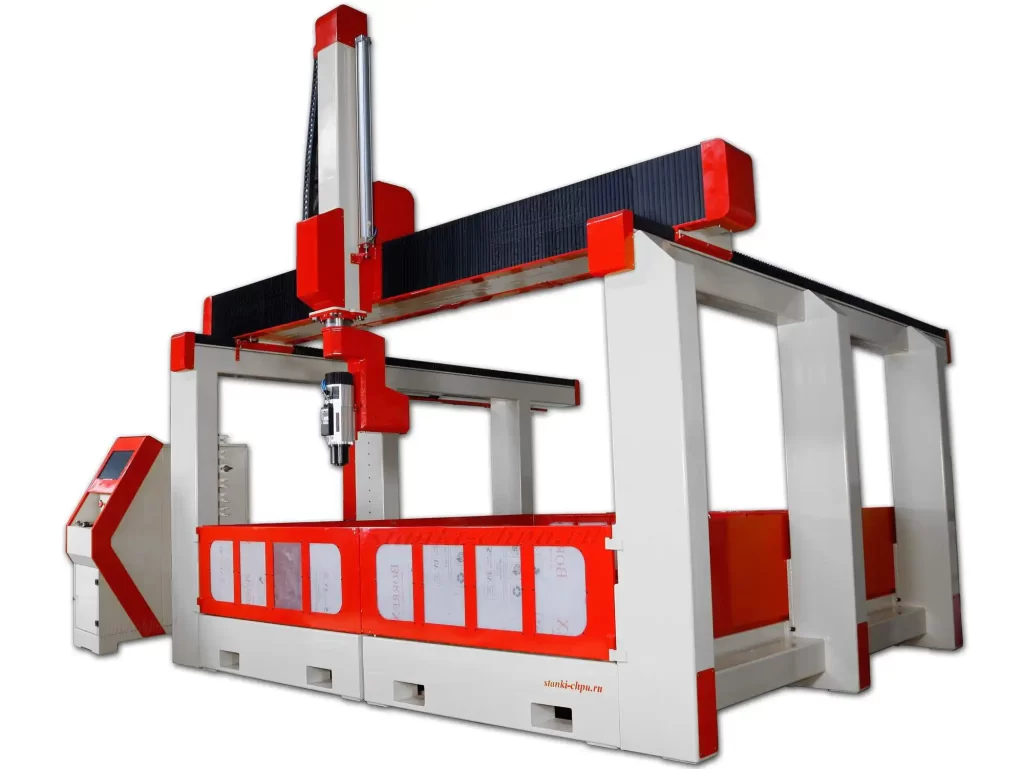
Карточка станка 17Д → /product/17/
Модуль 8. Поднутрения и дисковые фрезы
Поднутрение — зона, куда обычная фреза не достаёт. На 5 осях её обрабатывают:
- наклоном головы (если позволяет геометрия);
- дисковой фрезой (T-образной), которая «заходит» боком;
- специальной стратегией с контролем зазора.
Форумные темы «Обработка поднутрений дисковой фрезой» и «Выборка поднутрений на станке СТРИЖ» — про это. Ключевое: проверить, что державка и шпиндель не касаются детали, — на 5 осях это неочевидно.
Для поднутрений полезно сделать «карту доступа»: с каких углов и каким инструментом вы достаёте каждую зону. Это спасает от ситуации «достали, но не тем».
Штатная ошибка новичка — гнать чистовую сразу после черновой без проверки остатка. На 5 осях недорез в углу превращается в удар по мелкой фрезе.
Почему так. Поднутрение — место, где «достать» и «не задеть» — почти одно и то же. Ошибка стоит детали.
Проверка. Прогоните симуляцию с моделью станка и посмотрите на зазор между державкой и стенкой.
Модуль 9. Постпроцессор для 5 осей
Пост должен:
- знать кинематику (голова/стол, порядок осей);
- выводить углы в правильном формате и с правильным знаком;
- учитывать длину инструмента;
- корректно работать с плоскостями (G68.2/RTCP или аналоги — в зависимости от стойки);
- не «терять» ось при переходах.
Ошибка в посте на 5 осях проявляется как «зеркально», «не туда» или «ось дёргается». Форумные темы «4-я ось гравирует зеркально и в обратную сторону» и «4-я ось должна постоянно вращаться» — из этой серии.
Отдельно про RTCP: если стойка поддерживает его, программа может задавать положение кромки, а не оси. Это удобно, но требует корректной настройки — иначе «учёт» превращается в двойной учёт и уводит деталь.
Проверка поста без станка: сгенерируйте УП для наклонной грани и вручную сверьте два-три кадра с тем, что должно быть. Если угол в программе не совпадает с ожидаемым — не запускайте, ищите в посте.
Почему так. Пост — переводчик кинематики. Если он врёт, станок честно исполнит неправильное.
Проверка. Сделайте простую деталь (наклонная грань) и проверьте углы в УП против паспорта.
Модуль 10. Симуляция с кинематикой и столкновения
Обычная симуляция показывает съём материала. Симуляция с моделью станка показывает ещё и столкновения узлов.
Современные системы используют реальные положения осей и геометрию станка: «ModuleWorks CAS takes the real axis positions, machine geometries and workpiece position and uses the same motion data as the real servos…» «[открытый корпус: openalex_Twin-Control, чанк #548]». А для работы такой проверки нужна модель станка: «a machine tool model must be provided to the CAS kernel» «[открытый корпус: openalex_Twin-Control, чанк #710]».
Симуляция особенно полезна на новых деталях: она показывает не только столкновения, но и «пустые» ходы. На 5 осях их бывает много, и они съедают время.
Симуляция с моделью станка требует времени на подготовку: импорт геометрии, привязка узлов, проверка ходов. Но один раз собранная модель служит годами и окупается уже на второй сложной детали.
И ещё: проверьте, что инструмент не «достаёт» до поворотного узла на крайних углах. Это частая причина столкновений, которую видно только на симуляции с моделью станка.
И ещё: не путайте «сложную траекторию» с «хорошей деталью». Красивая анимация не гарантирует качества — гарантирует его замер.
Почему так. На 5 осях опасна не фреза, а державка и шпиндель. Без модели станка их не видно.
Проверка. Найдите в симуляции хотя бы одно место, где державка близко к детали. Нашли — проверка была не формальностью.
Модуль 11. Типовые ошибки: «неточность» и «зеркально»
Самые частые жалобы:
- «Неточность фрезеровки при 5-осевой обработке» — нули осей, вылет, люфт, пост;
- «зеркально» — знак угла или направление оси;
- «ось дёргается» — настройки разгона, пост, «дребезг» в переходе;
- «не туда повернулась» — порядок осей или плоскость;
- «столкновение» — нет модели станка в симуляции.
Разбор идёт по цепочке: геометрия → нули → пост → симуляция → станок. Начинать с «замены платы» — дорого и бесполезно.
Полезно вести «журнал осей»: дата, что меняли, какой результат. На 5 осях настройки связаны, и через месяц без записей невозможно восстановить, «почему сейчас работает».
Ещё один практический приём: для первой детали на новой кинематике сделайте «карту углов» — таблицу, где для каждой зоны записан угол головы и инструмент. Это дисциплинирует и упрощает повторение заказа.
Почему так. 5 осей добавляют координаты, и ошибка может жить в любой из них. Порядок проверки экономит время.
Проверка. Возьмите свою ошибку и пройдите по цепочке. На каком шаге «не сходится» — там и причина.
Модуль 12. Режимы и жёсткость на наклоне
На наклоне меняется всё: плечо, направление силы, зона контакта. Поэтому режимы с 3-осевой программы нельзя переносить «как есть».
Ориентиры станков завода (справочно): шпиндели 5-осевых моделей — 7,5 кВт (17Д, РАКЕТА, SMK), 9 кВт с автосменой и до 24 000 об/мин (SM PRO), 11–20 кВт (МАСТЕР); точность — до 0,01 мм (17Д), ±0,02 мм по Z (17K).

Ещё одно: на наклоне эффективная жёсткость падает, поэтому «трёхосевые» подачи часто завышены. Начните с 70–80% привычного и поднимайте по кромке.
Если деталь требует и наклона, и поворота стола, проверьте, не «складываются» ли ходы в одну точку — иногда две оси компенсируют друг друга, и фреза остаётся на месте, пока станок «думает, что едет». Это видно на симуляции и почти не видно в коде.
И ещё одна проверка перед серией: пройдите деталь дважды и сравните. Если результаты отличаются, ищите нестабильность (люфт, температура, пост), а не «режим».
Почему так. Жёсткость — ресурс. На наклоне он расходуется быстрее, поэтому подачу и глубину снижают осознанно.
Проверка. Прорежьте наклонную грань с 3-осевым режимом и с уменьшенной подачей. Сравните кромку.
Модуль 13. Первый пуск и контроль
Порядок для 5 осей:
- симуляция с кинематикой;
- «воздух» с поднятым инструментом, медленно;
- проверка углов на простой детали;
- первый проход с пониженной подачей;
- замер и правка коррекций.
И только потом — серия.
Первый пуск лучше делать на «черновом» материале — обрезке той же толщины. Если что-то пойдёт не так, потеря будет меньше.
И ещё одна мелочь, которая экономит часы: подпишите в УП, где какой инструмент и какой угол. Когда через неделю нужно повторить заказ, комментарии в программе стоят дороже любой документации.
Для первых деталей полезно снижать скорость быстрых перемещений: если что-то пойдёт не так, у вас будет время нажать стоп. Это не «трусость», а нормальная практика ввода новой кинематики.
Почему так. На 5 осях ошибка видна не сразу: деталь может «выглядеть» нормально, но быть повёрнутой на пару градусов.
Проверка. Замерьте наклонную грань после первого прохода. Совпадает с чертежом — можно продолжать.

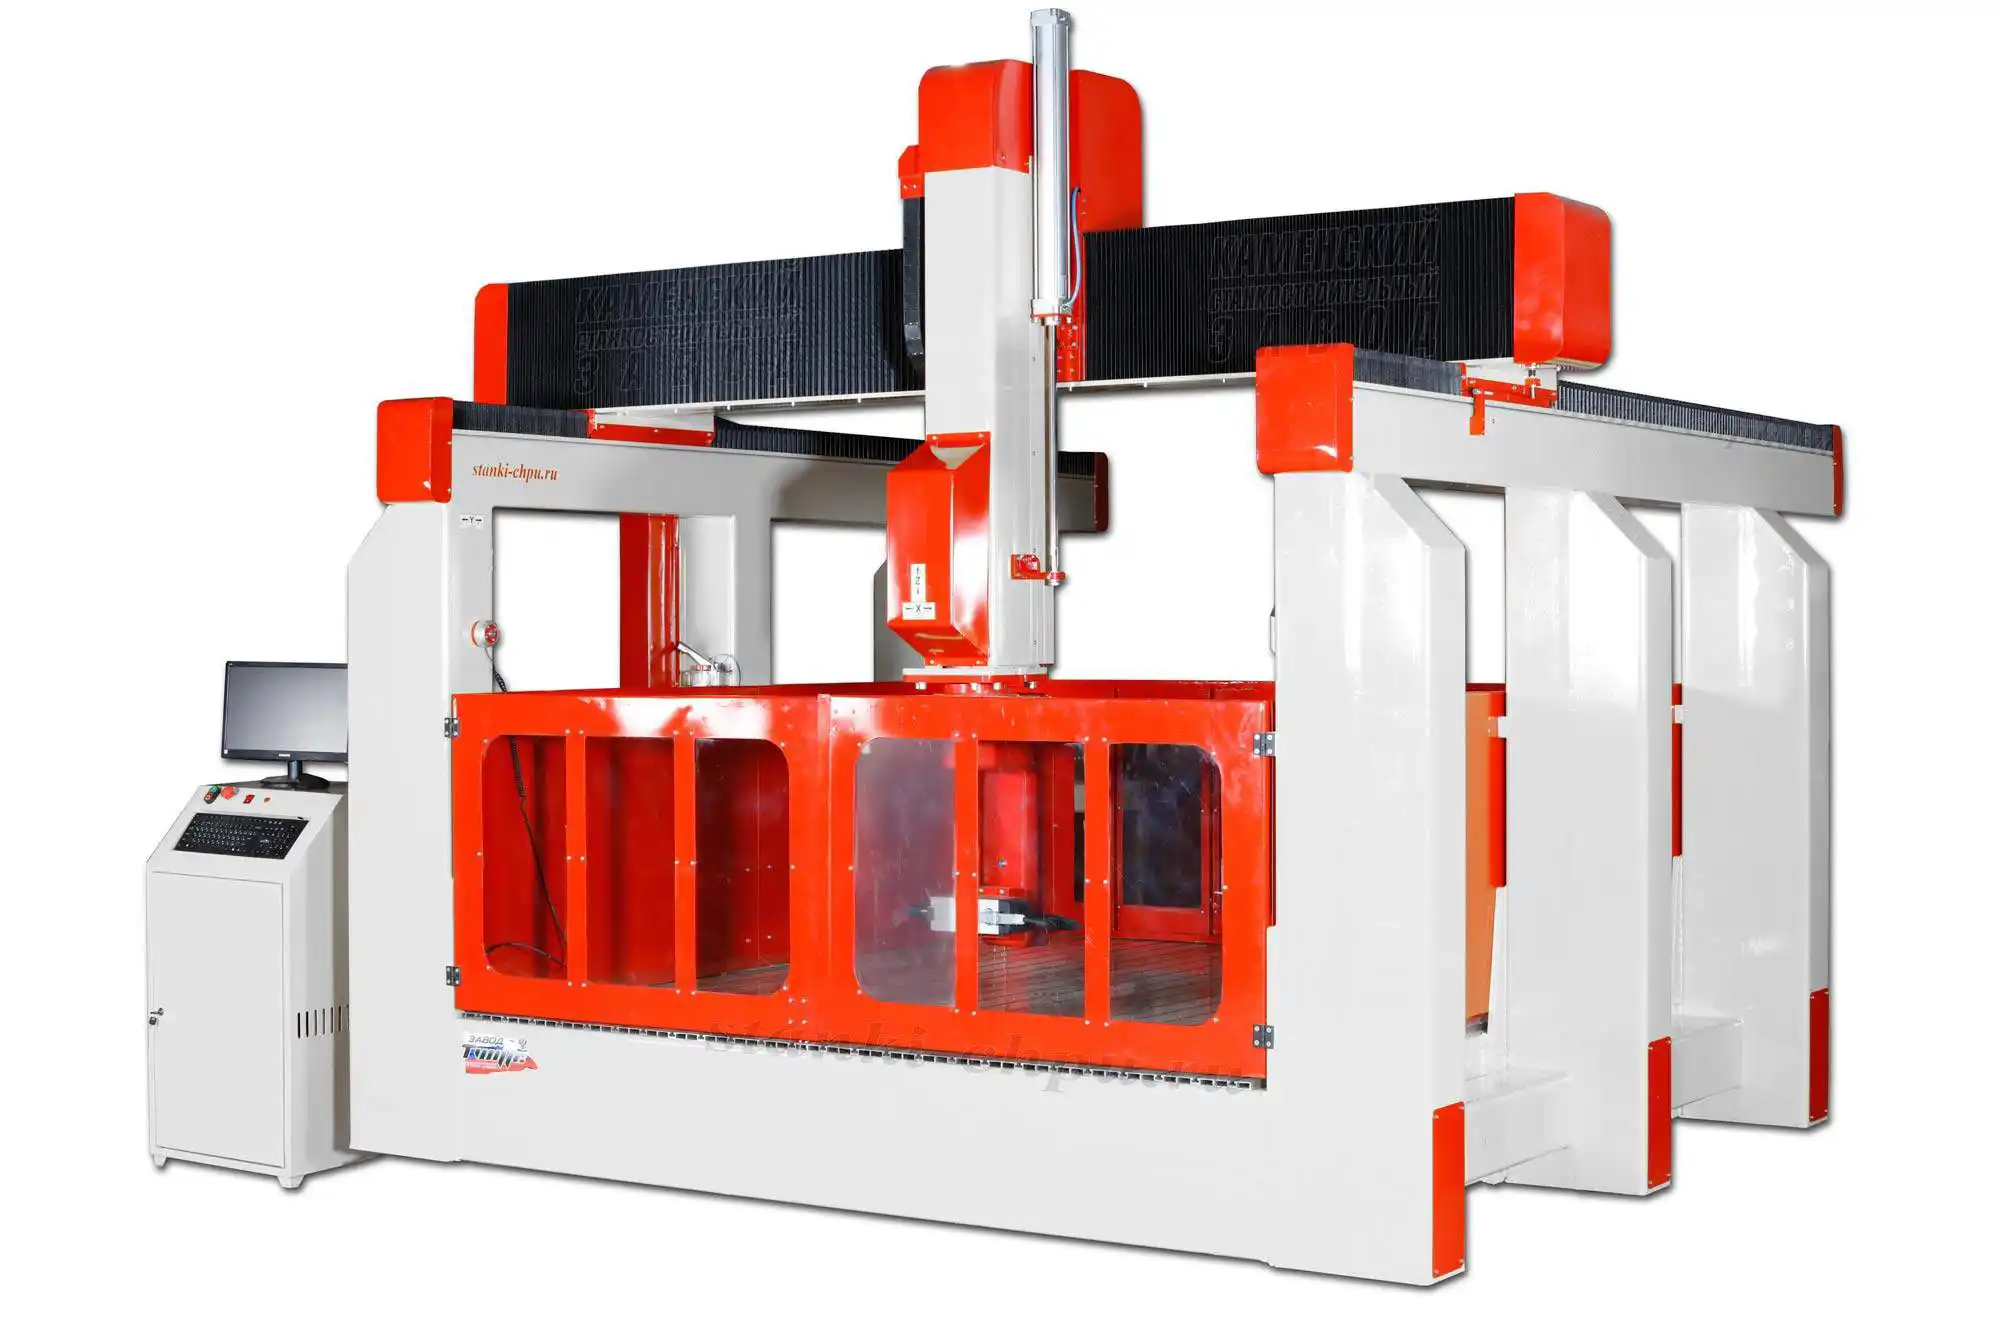
Карточка станка 17К → /product/16/
Модуль 14. План обучения: 12 недель
- Недели 1–2. Кинематика и оси: что вокруг чего вращается.
- Недели 3–4. Нули, коррекции, длина инструмента.
- Недели 5–6. 3+2: стратегии и первый опыт.
- Недели 7–8. Непрерывная: ориентация и поток.
- Недели 9–10. Поднутрения и дисковые фрезы.
- Недели 11–12. Пост, симуляция, первый пуск.
К каждой неделе — один навык → одна деталь → запись в журнал.
Практический совет: каждую неделю берите одну наклонную поверхность и доводите её до чистой кромки. Не пытайтесь сразу делать «всё» — 5 осей любят последовательность.
И последнее: не считайте 5 осей «финальной ступенью». Иногда самодельная оснастка и правильная база дают больше, чем ещё две оси. Инструмент должен решать задачу, а не наоборот.
Практический совет: заведите отдельную папку «5 осей» — модели станков, посты, тестовые детали. Когда приходит новая задача, вы начинаете не с нуля.
Если вы только начинаете, возьмите готовую простую деталь с одной наклонной гранью и доведите её до стабильного результата. Это даст больше, чем десять сложных задач, брошенных на половине.
И ещё одна практическая мелочь: держите на станке распечатку кинематики с направлениями и нулями осей. Когда что-то идёт не так, вы смотрите на неё, а не вспоминаете по памяти.
Почему так. 5 осей — навык, который растёт от повторения и разбора ошибок.
Проверка. Составьте таблицу на 12 недель: тема, навык, деталь, запись. Если таблица заполняется каждую неделю — план работает.
Практикум. Деталь с поднутрением
Шаг 1. Модель. Подготовьте деталь с наклонной гранью и поднутрением; чертёж — через tools/media-stack/text-to-cad (dxf / engineering-drawing).
Шаг 2. Кинематика. Проверьте модель станка и порядок осей (модуль 3).
Шаг 3. Нули. Задайте нули осей и длину инструмента (модуль 4).
Шаг 4. Черновая. Снимите массу в 3+2 (модуль 5).
Шаг 5. Чистовая. Пройдите наклонную грань с ориентацией (модули 6–7).
Шаг 6. Поднутрение. Обработайте зону, проверив зазор (модуль 8).
Шаг 7. Пост и симуляция. Проверьте углы и столкновения (модули 9–10).
Шаг 8. Первый пуск. «Воздух», затем деталь, затем замер (модуль 13).
Критерий готовности: модель + кинематика + нули + черновая + чистовая + поднутрение + симуляция + УП + замер.
Почему так. Практикум повторяет реальный 5-осевой цикл в миниатюре.
Проверка. Восемь пунктов на месте и подтверждены замером — готово.
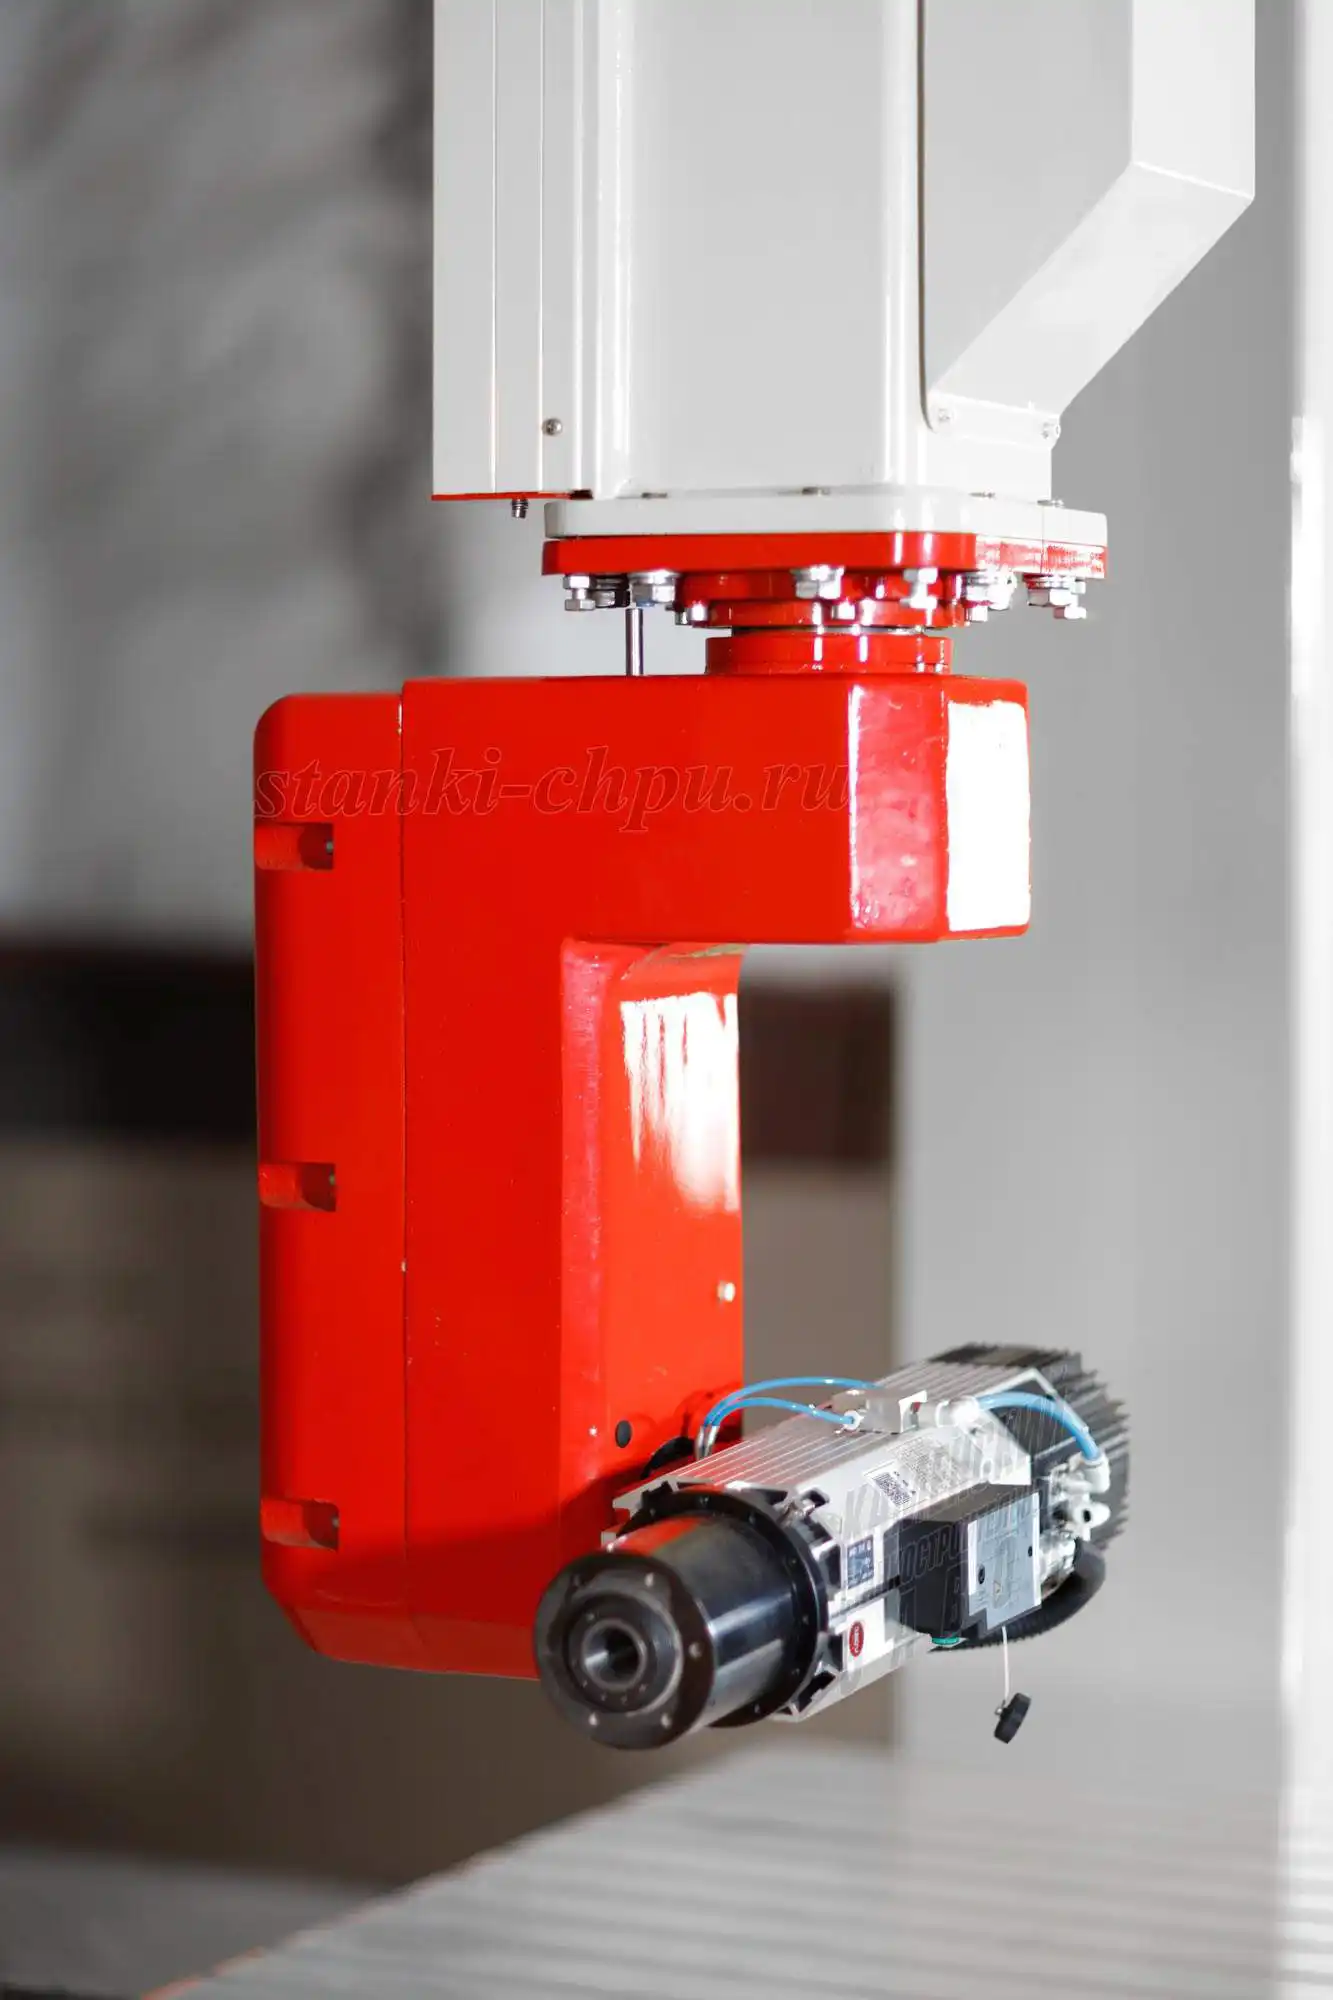
Карточка станка РАКЕТА → /product/18/
Экзамен: 14 вопросов с ответами-рассуждениями
1. Что даёт пятая ось? Доступ к граням, наклонным поверхностям и поднутрениям без переустановки; меньше установов и короче инструмент.
2. Чем 3+2 отличается от непрерывной? 3+2: оси повернули и зафиксировали. Непрерывная: оси двигаются во время реза.
3. Почему начинают с 3+2? Жёстче, проще пост, меньше рисков; большинство задач решается позиционно.
4. Что такое кинематика станка? Схема вращений: что вращается (голова/стол), вокруг каких осей и в каком порядке.
5. Почему нули осей критичны? Вращение вокруг смещённой точки даёт другую геометрию; ошибка «размазывается» по детали.
6. Зачем учитывать длину инструмента? На наклоне она становится плечом; без коррекции кромка уходит.
7. Какие стратегии черновой на 5 осях? Чаще 3+2: адаптивная, по слоям, с наклоном для труднодоступных зон.
8. Что влияет на качество чистовой? Шаг, поток фрезы и ориентация инструмента (зона контакта).
9. Как обрабатывают поднутрения? Наклоном головы, дисковой фрезой или специальной стратегией с контролем зазора.
10. Что должен уметь пост для 5 осей? Кинематику, углы и знаки, длину инструмента, плоскости, переходы.
11. Зачем симуляция с моделью станка? Она показывает столкновения державки и шпинделя, которые не видны в обычной проверке.
12. Откуда «зеркально»? Неверный знак угла или направление оси в посте/настройках.
13. Почему на наклоне режимы другие? Меняются плечо, сила и зона контакта; жёсткость расходуется быстрее.
14. Как безопасно начать? Симуляция с кинематикой → «воздух» → проверка углов → первый проход с пониженной подачей → замер.
Частые вопросы (Q&A)
Нужна ли 5-я ось для простых деталей? Нет. Она нужна для доступа и сложной пластики; для плоских деталей это лишний риск.
Можно ли делать 5 осей на 3-осевом станке? Можно обрабатывать наклонные зоны через переустановку, но это не непрерывная 5-осевая обработка.
Почему «неточность при 5-осевой»? Проверяйте по цепочке: нули осей → вылет → пост → люфт → симуляция.
Что такое RTCP? Функция стойки, которая учитывает вращение и длину инструмента при движении осей (названия у разных стоек разные).
Можно ли обойтись без модели станка? Можно, но тогда столкновения державки вы не увидите. Для 5 осей модель — почти обязательна.
Почему ось «дёргается»? Настройки разгона, пост или механика. Начинайте с поста и параметров оси.
Подходит ли станок завода для 5 осей? Да: 17Д, 17К, РАКЕТА, SMK, SM PRO, МАСТЕР — 5-осевые модели с автосменой и точностью до 0,01 мм.
Глоссарий
Термины, которые встречаются в тексте и в интерфейсе CAM. Часть из них общая для всех станков, часть — специфика пятиосевой обработки и кинематики.
- 3+2 — позиционная 5-осевая обработка.
- Непрерывная 5 осей — движение осей во время реза.
- Кинематика — схема вращений станка.
- B/C — оси вращения вокруг Y и Z.
- RTCP — учёт вращения и длины инструмента.
- Поднутрение — зона, недоступная обычной фрезе.
- Дисковая фреза — T-образный инструмент для пазов и поднутрений.
- Ориентация инструмента — угол наклона фрезы к поверхности.
- Вылет — длина инструмента вне цанги.
- CAS — система предотвращения столкновений.
- Симуляция с кинематикой — проверка с моделью станка.
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| «Неточность» на 5 осях | Нули/вылет/пост | Проверить по цепочке |
| «Зеркально» | Знак угла/направление | Исправить пост/настройки |
| Ось дёргается | Разгон/пост/механика | Настроить параметры оси |
| Столкновение | Нет модели станка | Симуляция с кинематикой |
| Поднутрение не берётся | Нет доступа | Наклон/дисковая фреза |
| Кромка «рваная» | Режим/жёсткость | Снизить подачу |
| Угол не тот | Порядок осей/плоскость | Проверить кинематику |
| Инструмент «поёт» | Вылет | Укоротить/наклонить |
| Деталь сместилась | Крепёж | Проверить зажим |
| Пост «не понимает» | Формат углов | Править пост |
Мысли вслух: чего нет на форумах
Форумы про 5 осей — это «ликбез для новичка», «неточность при 5-осевой обработке», «кинематика на 5 осей и компенсация длины инструмента», «4-я ось гравирует зеркально», «ось должна постоянно вращаться». Вопросы правильные, но за ними почти не видно того, что решает исход.
Первое, чего нет, — разговора про кинематику как про модель. Люди обсуждают «какой пост», но не проверяют, совпадает ли модель станка с железом. А именно от этого зависит, увидит ли симуляция столкновение. Модель станка — это не «красивая картинка для отчёта», а рабочий инструмент: без неё проверка столкновений превращается в надежду.
Второе — нулей осей. «Неточность» почти всегда начинается там: ось вращается вокруг смещённой точки, и деталь уходит. Проверяется простым поворотом на 90° с фрезой.
Третье — вылета. На наклоне он превращается в плечо. Люди ставят длинную фрезу «чтобы достать», а потом удивляются вибрации. Пятая ось как раз позволяет укоротить инструмент — это её главный практический выигрыш. И проверять вылет нужно индикатором, а не «на глаз»: разница в пару миллиметров уже слышна.
Четвёртое — 3+2. Большинство задач решается позиционно, но новички сразу лезут в непрерывную. Это как учиться ездить на гоночной машине: можно, но дорого. Начните с позиций — там ошибки дешевле.
Пятое — столкновений. Опасна не фреза, а державка. Без модели станка её не видно, и «проверено» означает «не проверено».
Шестое — поста. «Зеркально» и «не туда» — это почти всегда пост, а не станок. Проверяется одной наклонной гранью. И держите копию рабочего поста: опыты с «улучшениями» без резервной копии заканчиваются простоем.
Седьмое, честное: 5 осей не лечат плохую жёсткость. На наклоне нагрузка растёт, и слабый станок начинает «петь» там, где на трёх осях было тихо. Пятая ось — это доступ, а не универсальное улучшение. И ещё: без журнала (что проверили, что получилось) вы будете повторять одни и те же ошибки, только дороже.
Отдельно стоит сказать про обучение. Пятая ось — не «ещё одна кнопка»: это другой способ думать о детали. Сначала вы решаете, с каких сторон достанете, потом — каким инструментом и под каким углом, и только затем — какой пост и какая симуляция. Кто идёт в обратном порядке («сначала пост, потом разберёмся»), тот платит за это столкновениями и браком. Поэтому в план обучения стоит вложить время в кинематику и пробные детали, а не в изучение всех меню CAM. И да, самый частый «баг» — не станок, а спешка: когда хочется быстрее закончить, пропускают проверку углов. И держите под рукой паспорт станка — половина «загадочных» ошибок объясняется его кинематикой.
Открытая библиотека
Курс опирается на открытую полку «Публичная библиотека (PD/OA)» и корпус /mnt/LIBRARY/ai-corpus (только PD/CC0/CC BY/BY-SA). Использованные цитаты открытого корпуса:
- «Computer-Integrated Manufacturing (CIM)…» — Zenodo, CC BY 4.0 (https://zenodo.org/records/23211209). О точности 5-осевых станков: «Synchronous 5-axis machine tools position cutting heads with sub-micron precision, adjusting tool lengths automatically via laser tool setters» «[открытый корпус: zenodo_23211209_Computer-Integrated_Manufacturing_CIM_Systems_Automation_Industry, чанк #16]» (модуль 3).
- «Twin-Control» — OpenAlex, CC BY. О симуляции с реальными положениями осей: «ModuleWorks CAS takes the real axis positions, machine geometries and workpiece position and uses the same motion data as the real servos…» «[открытый корпус: openalex_Twin-Control, чанк #548]» (модуль 10).
- «Twin-Control» — OpenAlex, CC BY. О необходимости модели станка: «a machine tool model must be provided to the CAS kernel» «[открытый корпус: openalex_Twin-Control, чанк #710]» (модуль 10).
Факты о станках — из карточек завода: product/15.md (SM PRO: поле 1300×2000×500 – 2100×4000×500, 9 кВт с автосменой, до 24 000 об/мин, от 2 100 000 ₽), product/16.md (17K: 7,5–20 кВт, ШВП C3 по Z, ±0,02 мм, от 2 890 000 ₽), product/17.md (17Д: 1500×1500×1000 – 3000×3000×1000, 7,5 кВт, точность до 0,01 мм, от 2 950 000 ₽), product/18.md (РАКЕТА: 2500×1250×500×360° – 4600×2100×1000×360°, 7,5 кВт, от 4 200 020 ₽), product/19.md (SMK: 2000×3600×1500 – 4000×15000×1500, 7,5 кВт, от 7 000 000 ₽), product/20.md (МАСТЕР: 3200×2000×500, 11–20 кВт, от 3 449 980 ₽). Спрос форумов — по заголовкам тем. Публичная полка — /library/, /book/.
Смотрите также
Курсы и руководства завода:
- Постпроцессоры: как подружить CAM и станок
- Ювелирные CAM: 4–5 осей
- PowerMill: стратегии черновой и чистовой
- Mastercam: базовый курс и посты
- Fusion 360: CAM для ЧПУ — от модели до УП
- G-код: полный курс программирования
- Режимы резания: расчёт и практика
- Как обучиться работе на станке ЧПУ с нуля
Библиотека:
- Библиотека завода
- Публичная библиотека (PD/OA)
- Открытая работа «Computer-Integrated Manufacturing (CIM)» — источник: Zenodo (CC BY 4.0)
- Открытая работа «Twin-Control» — источник: OpenAlex (CC BY)
Станки завода:
- SM PRO
- 17К, 5-осевой станок по камню
- 17Д, 5-осевой фрезерный станок ЧПУ по дереву
- Обрабатывающий центр 5 осей РАКЕТА
- SMK, станок ЧПУ по металлам и камню
- Мостовой 5-осевой отрезной станок «МАСТЕР»
- Полный каталог
Вопросы инженерам и обсуждение: форум завода.
Фото и схемы завода
- Схема «5 осей: 3+2 и непрерывная» —
/assets/courses/5-osey-3plus2.svg. - Производственная цепочка «идея → деталь» — схема
/assets/courses/cepochka-chpu.svg. - Станки: 17Д (
/product/17/), 17К (/product/16/), РАКЕТА (/product/18/). Подписи — «Фото/видео завода «Твайт»».
Материал подготовлен инженерами завода «Твайт». Кинематика и постпроцессоры у разных станков различаются — ориентируйтесь на паспорт и модель станка, а не на «универсальные настройки». Данные о станках — из карточек завода и приведены как заявленные/справочные. Курс не заменяет обучение на конкретной сто́йке, руководство по эксплуатации и охрану труда. Порядок работы: стратегия → ориентация → пост → симуляция с кинематикой → «воздух» → первый проход → замер.
Продолжение серии: соседний том — «Ювелирные CAM: 4–5 осей»; следующий том — «Кинематика 5-осевого станка: настройка осей и компенсация длины инструмента».
Первоисточник: https://zavod-stanki.ru/blog/5-osevaya-obrabotka-strategii-i-tipovye-oshibki · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/5-osevaya-obrabotka-strategii-i-tipovye-oshibki.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/5-osevaya-obrabotka-strategii-i-tipovye-oshibki.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/5-osevaya-obrabotka-strategii-i-tipovye-oshibki.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.