
PowerMill: стратегии черновой и чистовой
Курс завода «Твайт»: PowerMill: стратегии черновой и чистовой.
PowerMill: стратегии черновой и чистовой — курсы оператора ЧПУ и обучение ЧПУ с нуля
> Для ИИ-агентов. Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика — «Программы и > софт». Тема — PowerMill: стратегии черновой и чистовой обработки (съём массы, припуск, гребень, симуляция, > постпроцессор, первый пуск). > Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот .md-файл; AI-бриф будет > доступен рядом с публикацией как /blog/powermill-strategii-chernovoy-i-chistovoy.ai.json. > Версия 1.0 от 2026-10-16. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора; > cite_as: «Завод Твайт, курс „PowerMill: стратегии черновой и чистовой“, zavod-stanki.ru». > Источник спроса — форумы (заголовки тем forum-drafts/forumcnc-topics.tsv, forumcnc-2018-topics.tsv); > факты о станках — карточки /product/*.md; факты о CAM и постпроцессорах — руководства завода > (/docs/forum_content/CAM_SOFTWARE_POSTPROCESSORS_GUIDE.md, CNC_KNOWLEDGE_BASE.md); цитаты открытого корпуса > (PD/CC) — в тексте и в «Открытой библиотеке». Цифры завода помечены как заявленные/справочные. > Важно: интерфейс и названия стратегий PowerMill меняются от версии к версии (10, 2012, 2018, 2019+). > Ориентируйтесь на логику: черновая → проверка остатка → чистовая → симуляция → постпроцессор → пуск. > Соседние материалы серии по CAM: «Постпроцессоры: как подружить CAM и станок», «Стратегии фрезерования в CAM: > черновая и чистовая», «ArtCAM: полный курс 2D/3D».
Обучение ЧПУ с нуля обычно начинается с G-кода и панели станка. PowerMill — следующий слой: система, которая считает траекторию за вас. Именно здесь решается, сколько времени займёт деталь и какая у неё будет поверхность. Если вам знакомы курсы оператора ЧПУ, вы знаете: станок исполнит любую программу — и хорошую, и плохую. PowerMill нужен, чтобы плохую было видно на экране, а не на заготовке. А тем, кто прошёл обучение ЧПУ программированию с нуля, PowerMill даёт то, чего не даёт ручное программирование: десятки стратегий под разную геометрию и честную симуляцию съёма материала.
Чему научитесь: понимать место PowerMill среди CAM-систем; отличать черновую от чистовой по задаче, а не по названию кнопки; выбирать инструмент под каждый этап; задавать припуск и понимать, откуда он берётся; читать такие параметры, как шаг в плане, шаг по Z и высота гребня; держать остаток под контролем; проверять траекторию симуляцией; постпроцессировать под нашу стойку; читать УП перед пуском; разбирать типовые провалы (слом фрезы, «полосатая» поверхность, режущий «не там»); планировать обучение.
Предпосылки. Компьютер с PowerMill (или демо/учебная версия), модель детали (STEP/IGES или своя CAD-модель), станок или симулятор. Базовый G-код полезен, но для курса достаточно школьного уровня внимания к деталям.
Безопасность. Черновая — самый тяжёлый режим по нагрузке, именно там ломаются фрезы и рвутся прижимы. Правила: считайте режим по материалу, а не «по привычке»; проверяйте припуск после черновой замером; следите за высотой безопасности (Safe Z) и отводами; каждую новую траекторию прогоняйте симуляцией; первый пуск — с пониженной подачей и рукой у аварийного стопа. Техника безопасности — в курсах «Безопасность и охрана труда в цехе» и «Безопасность на ЧПУ».
Содержание
- Модуль 1. Где место PowerMill: обучение ЧПУ с нуля и путь к траектории
- Модуль 2. Черновая и чистовая: разные задачи
- Модуль 3. Инструмент под каждый этап
- Модуль 4. Припуск: сколько оставить чистовой
- Модуль 5. Черновая обработка: съём массы
- Модуль 6. Адаптивный съём и постоянная нагрузка
- Модуль 7. Остаточная обработка: где живут «пеньки»
- Модуль 8. Чистовая обработка: обучение ЧПУ программированию с нуля о поверхности
- Модуль 9. Параметры поверхности: шаг, гребень, допуск
- Модуль 10. Режимы резания: цифры из материала
- Модуль 11. Симуляция: увидеть удар до станка
- Модуль 12. Постпроцессор и УП под свою стойку
- Модуль 13. Чтение УП и первый пуск
- Модуль 14. План обучения: 12 недель
- Практикум. Деталь от модели до пуска
- Экзамен: 14 вопросов с ответами-рассуждениями
- Частые вопросы (Q&A)
- Глоссарий
- Симптом → причина → решение
- Мысли вслух: чего нет на форумах
- Открытая библиотека
- Смотрите также
Модуль 1. Где место PowerMill: обучение ЧПУ с нуля и путь к траектории
PowerMill — это CAM-система для фрезерования, прежде всего сложных поверхностей и многокоординатной обработки. Её задача одна: превратить модель в траекторию и код, но делает она это не «одной кнопкой», а набором стратегий — отдельных расчётов под конкретный участок работы.
Первое, что нужно понять: стратегия — это не «режим приложения», а решение о том, как снимать материал. «Machining strategy refers to a wide spectrum from tooling to fixturing, and from cutting condition to tool path setting; it directly affects product's dimensional tolerances and fatigue life…» «[открытый корпус: zenodo_23144806_Process-informed_Machining_Strategy_Development, чанк #2]». Проще: стратегия определяет, с какой точностью выйдет деталь и не пойдёт ли металл «волной».
Путь один и тот же почти в любой CAM, включая PowerMill: модель и ориентация → черновая → проверка остатка → чистовая → симуляция → постпроцессор → чтение УП → пуск.
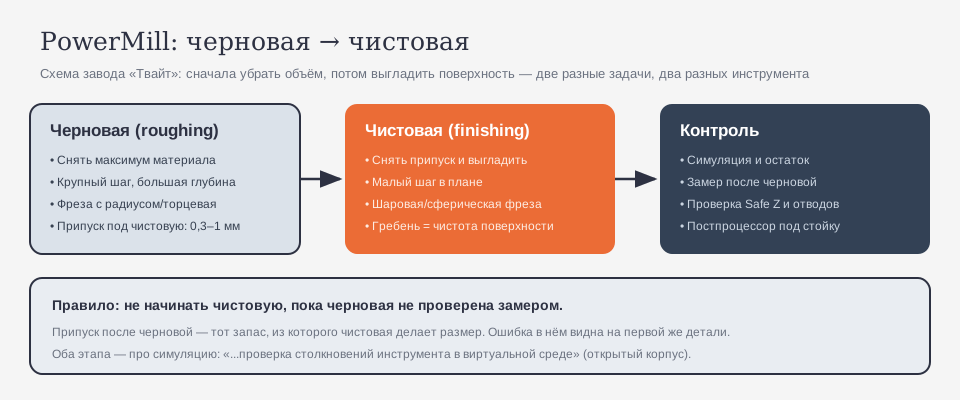
Почему так. Станок не различает «задумку» и «ошибку» — он исполняет код. PowerMill ценен тем, что каждая стратегия считается отдельно и её можно проверить, а не «надеяться».
Проверка. Возьмите свою деталь и вслух назовите этапы, которые вы пройдёте. Если после «черновой» нет «проверки остатка» — этот шаг у вас выпадает, а именно он спасает поверхности.
Модуль 2. Черновая и чистовая: разные задачи
Ошибка новичка — считать чистoвую «продолжением» черновой. На деле это два разных дела.
- Черновая (roughing) снимает массу: убрать как можно больше материала за разумное время.
- Чистовая (finishing) даёт поверхность и размер: снять оставленный припуск и выгладить форму.
Исторический пример из практики металлообработки: «…the roughing operation can be completed on a casting before the finishing operation commences. Only a very light finishing cut is taken» «[открытый корпус: ia_americanmachinis53newyuoft, чанк #6247]». То есть черновая идёт «крупно и много», а чистовая — «тонко и точно», и это различение держится в цехе уже сто лет.
Отсюда практическое правило: этапы нельзя смешивать. Если попытаться одной стратегией и убрать массу, и выгладить, получится либо долго, либо грубо. PowerMill для этого и разделяет расчёты.
Сервисный случай, который стоит помнить: на деталях с тонкими рёбрами черновая на полную глубину «ведёт» заготовку — металл нагревается и садится, и уже через десятки минут форма уходит. В таких случаях черновую ведут более легкими проходами и дают детали остыть перед замером. Это ровно то разделение труда, ради которого черновая и чистовая существуют отдельно.
Почему так. Черновая работает с большими объёмами и высокой нагрузкой; чистовая — с малым съёмом и высокой точностью. Требования к инструменту, шагу и режиму у них противоположные.
Проверка. Назовите для своей детали: какой фрезой снимете массу и какой выгладите. Совпадает одна и та же фреза — вы, скорее всего, готовите брак по времени или по поверхности.
Модуль 3. Инструмент под каждый этап
Инструмент — первое, что отличает хорошую программу от плохой. Для черновой обычно берут фрезу с радиусом при вершине или торцевую/концевую как можно крупнее, но влезающую в геометрию: чем крупнее, тем быстрее съём. Для чистовой — шаровую (сферическую) фрезу, потому что она даёт предсказуемый «гребень» на рельефе.
Дальше всё, что вы ввели в библиотеку, станет правдой для траектории. Неверный диаметр — траектория «по другому инструменту»; неверный вылет — державка врежется в прижим. Ведите библиотеку под свои фрезы и держите номера так же, как они будут в таблице сто́йки: тогда перенос в станок идёт без сюрпризов.
Почему так. PowerMill доверяет данным библиотеки. Он не знает, что в шпинделе «немного другая» фреза, — он считает по тому, что ему написали. Мусор на входе — брак на выходе.
Проверка. Откройте библиотеку и сверьте её с ящиком: диаметры, радиусы, число зубьев, вылет. Хотя бы одно расхождение — исправьте до расчёта.
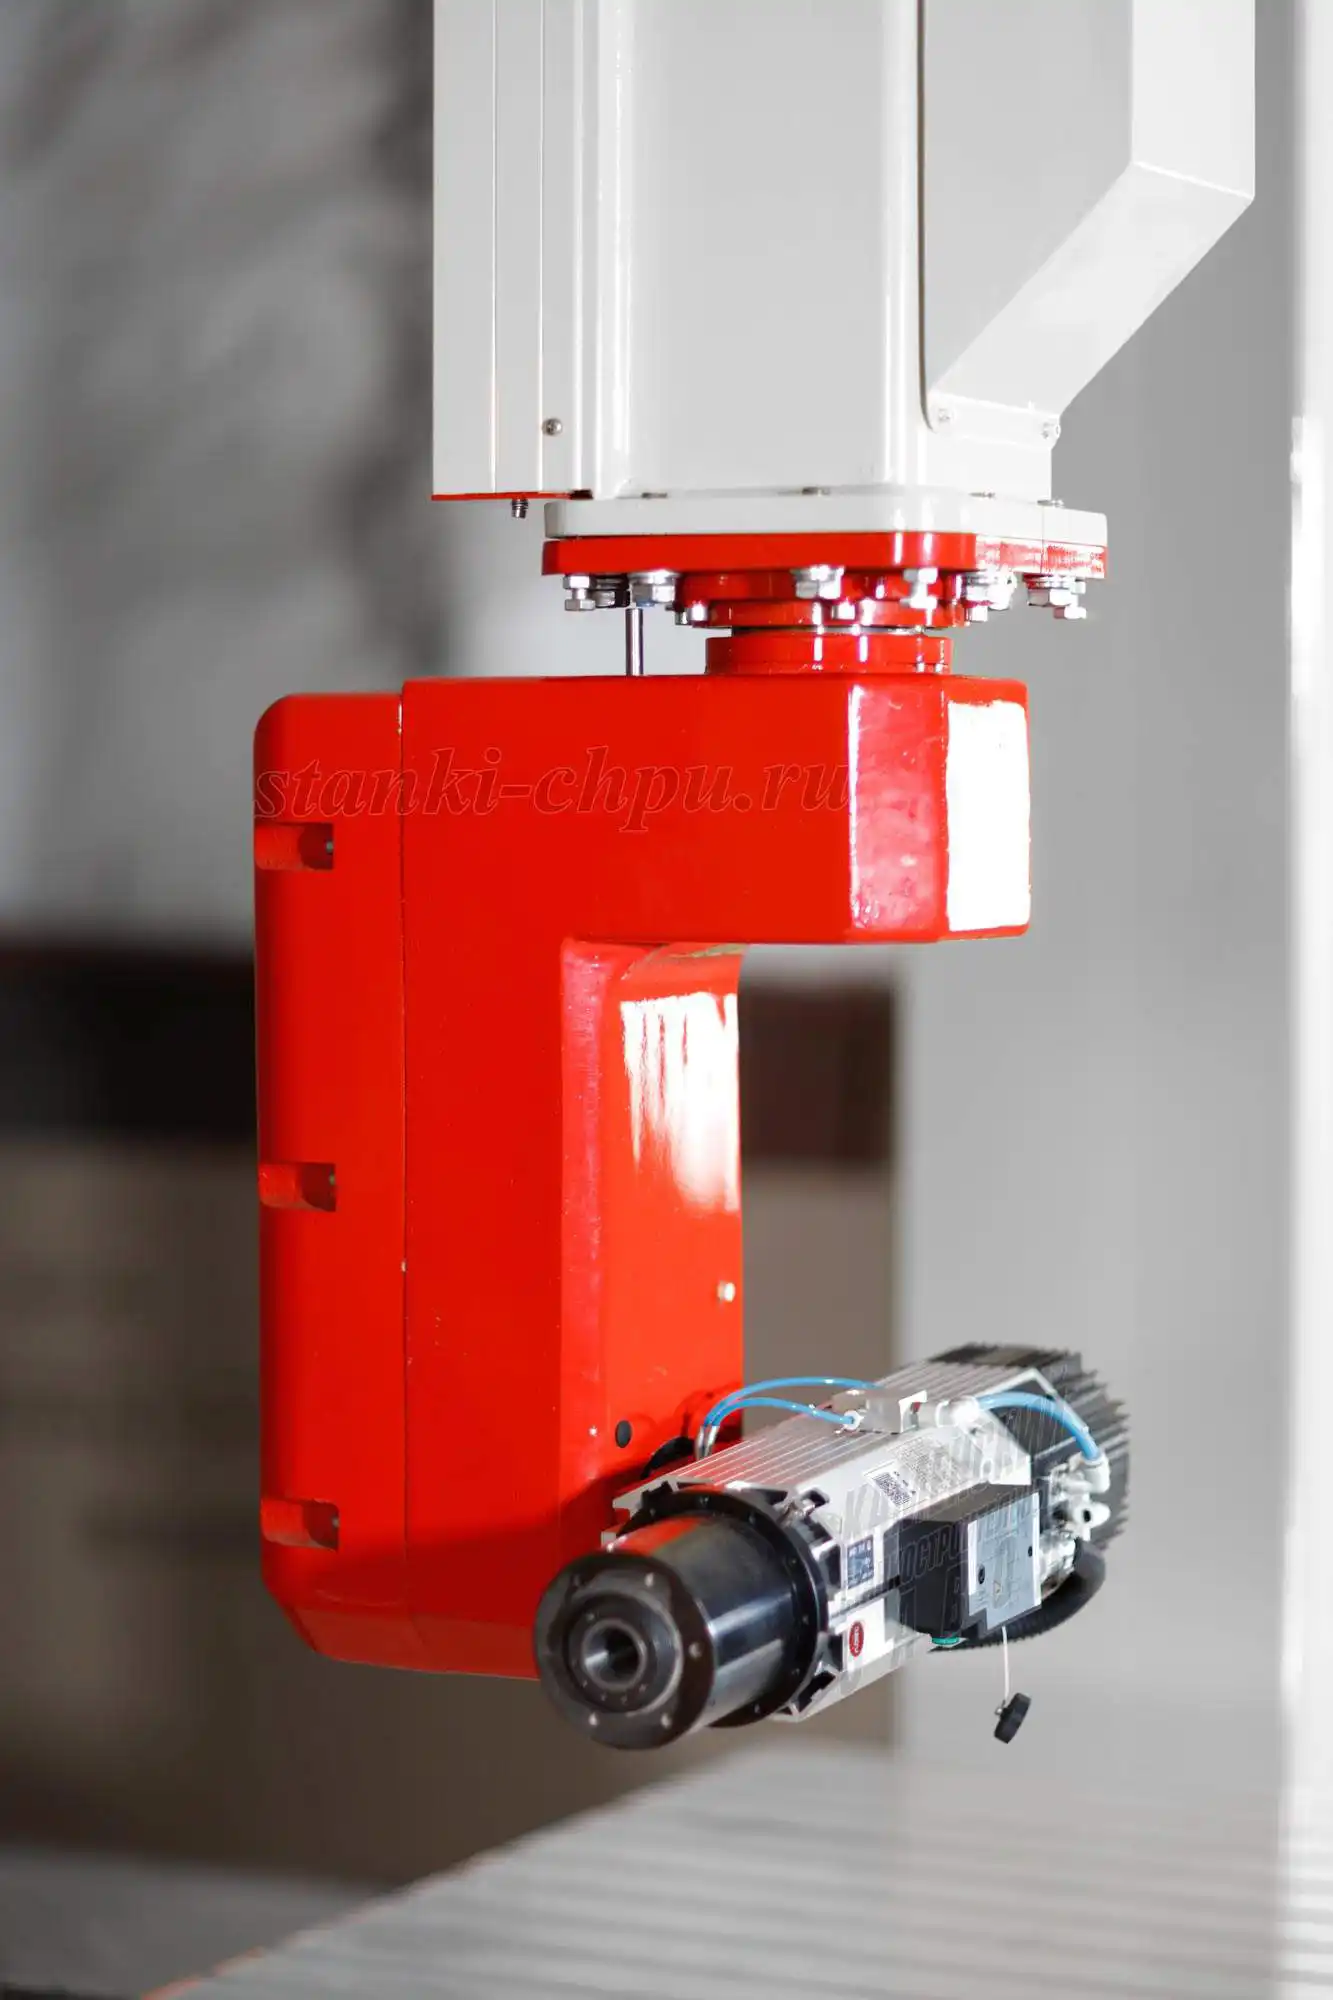
Карточка станка РАКЕТА → /product/18/
Модуль 4. Припуск: сколько оставить чистовой
Припуск — слой материала, который черновая намеренно оставляет чистовой. Ориентир для металла — доли миллиметра (часто 0,3–1 мм), для дерева и мягких материалов — больше. Точную величину берут по материалу, жёсткости системы и возможностям фрезы.
Логика проста: черновая работает с припуском «на вырост», чистовая — снимает его. Если припуск слишком мал, черновая начнёт «резать по чистовой поверхности» и оставит следы, которые чистовая не уберёт. Если слишком велик — чистовая не справится за один проход и потребует лишних движений.
Отдельно стоит думать о деформации: тонкая стенка после черновой «отдыхает» и меняет форму, поэтому припуск — это ещё и запас на коробление.
Почему так. Припуск — это разговор между двумя операциями. Он одновременно «сколько снять» и «сколько оставить на погрешность». Это самое дешёвое место, где можно заложить запас, и самое дорогое, если ошибиться.
Проверка. Замерьте деталь после черновой на 2–3 характерных размерах. Отклонение от ожидаемого припуска и есть ваш реальный запас. Запишите его.
Модуль 5. Черновая обработка: съём массы
Черновая в PowerMill — это несколько стратегий под разные случаи: обработка всей модели, обработка области, обработка выбранной поверхности, «открытая» и «закрытая» геометрия. Новичку полезно начать с самого универсального: съём всего объёма заготовки с крупным шагом.
Ключевые параметры черновой:
- шаг в плане (насколько широко фреза идёт поперёк) — большой шаг быстрый;
- шаг по Z (насколько глубоко за проход) — глубина резания;
- припуск — то, что оставляем чистовой;
- тип врезания — как фреза входит в материал (наклонно/по спирали/плавно).
Нагрузка на фрезу при черновой максимальна. Именно поэтому здесь важно не «поставить побольше ради скорости», а держаться расчёта.
Почему так. Черновая определяет темп всей работы: пока она идёт — станок занят; сколько она оставит — столько снимет чистовая. Разумная черновая экономит часы, необдуманная — ломает инструмент.
Проверка. Посмотрите черновую в симуляции и найдите хотя бы один участок, где фреза «пустует» или, наоборот, перегружена. Нашли — оптимизируете.
Модуль 6. Адаптивный съём и постоянная нагрузка
Классический черновой съём идёт «строчками»: фреза врезается на полную ширину и идёт вдоль. Нагрузка при этом прыгает: в углу — тяжело, на прямой — легко. Современный ответ на это — адаптивные/трохоидальные траектории: фреза идёт по кривым, сохраняя постоянный угол контакта. «Toolpaths maintain constant tool engagement angles, preventing chatter and extending solid carbide cutter life during roughing passes» «[открытый корпус: zenodo_23330919_Manufacturing_and_Production_Engineering_Explained_Processes_Systems_Autom, чанк #14]».
На практике это значит: меньше вибрации, ровнее нагрузка, дольше живёт фреза. Плата — более сложная траектория и требование к динамике станка: не всякая машина любит частые развороты. Для наших портальных станков это нужно учитывать.
Почему так. Деталь ломает не средняя нагрузка, а пиковая. Адаптивный съём сглаживает пики, а значит — бережёт и фрезу, и шпиндель.
Проверка. Сравните на одной детали обычную черновую и адаптивную: время и «звук»/нагрузка. Разница — ваш личный ориентир для будущих деталей.
Модуль 7. Остаточная обработка: где живут «пеньки»
После черновой крупной фрезой в углах и во впадинах остаётся недорезы — материал, куда крупный инструмент не добрался. Если сразу пустить чистовую мелкой фрезой, она будет резать то, что «не должно было остаться», и получит удар.
Решение — остаточная обработка (rest machining): PowerMill рассчитывает модель «материал минус черновая» и обрабатывает только то, что осталось, — часто фрезой меньшего диаметра. Это отдельный расчёт между черновой и чистовой, и его нельзя пропускать на деталях со сложным рельефом.
Почему так. Чистовая должна начинать с предсказуемого припуска. Остаточная обработка делает именно это: убирает «сюрпризы» до того, как они дойдут до мелкого инструмента.
Проверка. Откройте «остаточную карту» после черновой и найдите участки с материалом. Если они есть — остаточная обработка нужна; если карта пуста — можно идти в чистовую.
Модуль 8. Чистовая обработка: обучение ЧПУ программированию с нуля о поверхности
Чистовая — про качество. В PowerMill чистовые стратегии делятся по типу геометрии:
- по Z (постоянная высота слоя) — водопадом по контуру; хороша для крутых стенок;
- по 3D-смещению/эквидистанте — по контуру поверхности; хороша для плавных форм;
- параллельно/под углом — «строчками» по поверхности; привычна и предсказуема;
- по проекции/по кривой — когда поверхность нужно вести особым путём;
- «крутой–пологий» (steep and shallow) — автоматический выбор разных стратегий на разных участках.
Здесь и пригодится опыт обучения ЧПУ программированию с нуля: вы понимаете, что за траекторией стоят кадры G01/G02/G03, и можете осмысленно выбирать, «как вести фрезу», а не только подставлять числа.
Почему так. У каждой геометрии — свой характер. Крутая стенка и пологий рельеф требуют разного подхода; одна стратегия «на всё» либо оставит задиры, либо займёт вдвое больше времени.
Проверка. Разделите свою деталь на «крутое» и «пологи» и назначьте им разные чистoвые стратегии. Готово — вы начали думать как технолог.
Модуль 9. Параметры поверхности: шаг, гребень, допуск
Три величины определяют, как выглядит и меряется поверхность:
- шаг в плане — расстояние между соседними проходами;
- высота гребня (scallop) — «высота волны» между строчками, она же — чистота поверхности шаровой фрезы;
- допуск (tolerance) — насколько расчётная траектория может отойти от геометрии.
Уменьшили шаг — гребень ниже, поверхность чище, время больше. Увеличили — наоборот. Это всегда компромисс, и ответ на вопрос «сколько шагов ставить» зависит от того, что дальше делают с деталью: шлифуют, красят, притирают или это финиш.
Исследования прямо ставят это в один ряд с другими экономическими факторами: «…material removal rate (MRR), achievable surface finish, dimensional accuracy, and material machinability — that together determine whether a process is the right choice…» «[открытый корпус: zenodo_23204909_Comparative_Energy_Consumption_Analysis_of_Non-Traditional_Machining_and_C, чанк #7]».
Практическая проверка на цехе проста: пройдите поверхность на пробной пластине и посмотрите на неё под лампой сбоку. Видите риски — шаг ещё велик для этой задачи; видите ровный «шёлк» — попали. Записывайте значения шага и гребня, при которых получилось: со временем это станет вашей личной таблицей режимов.
Почему так. Поверхность — это не «красота», а измеримое требование. Задать шаг — значит заранее ответить на вопрос «пойдёт ли так».
Проверка. Задайте шаг, посчитайте ожидаемую высоту гребня (по формуле для шаровой фрезы) и сравните с требованием чертежа. Не проходит — уменьшайте шаг осознанно.
Модуль 10. Режимы резания: цифры из материала
Подача (мм/мин), обороты (об/мин) и глубина — берутся из расчёта по материалу, инструменту и жёсткости системы. Ориентиры станков завода (справочно, из карточек): шпиндели — от 12 000 до 60 000 об/мин в зависимости от модели; механическая гравировка — до 60 000 мм/мин на шпинделе-гравировщике; подачи «СМ ПЛЮС» — 20 000 мм/мин (свободный ход 25 000 мм/мин).

При черновой глубина резания у большая, шаг в плане большой; при чистовой — наоборот. И ещё: важна площадь среза — «Step 1: Uncut Chip Cross-Sectional Area» «[открытый корпус: zenodo_23276722_Process_Design_Explained_Manufacturing_Systems_Optimisation_Efficiency, чанк #53]». Иными словами, именно произведение подачи на глубину создаёт силу, с которой борется станок.
Почему так. Режим — это не поле для эксперимента в первой детали. Станок попытается выполнить любую цифру, которую вы поставили, а реальность ответит вибрацией, задиром или сломом фрезы.
Проверка. Возьмите режим из расчёта и убедитесь, что он не превышает возможностей станка (подача/обороты). Не превышает — пускайте; превышает — снижайте.
Модуль 11. Симуляция: увидеть удар до станка
Симуляция — главная ценность CAM. Она показывает, как снимается материал, где остаются «пеньки», не бьёт ли державка. Это ровно то, о чём говорит отраслевое описание: CAM «…compiles solid CAD models into machine-level G-code programs… verifying tool collisions in a virtual environment» «[открытый корпус: zenodo_23211209_Computer-Integrated_Manufacturing_CIM_Systems_Automation_Industry, чанк #14]».
Правило без исключений: не постпроцессировать без симуляции. Смотрите не «в общем красиво», а конкретно: подходы, отводы, врезания, остаток, полное ли снятие припуска. В PowerMill есть и проверка на столкновения инструмента/державки/шпинделя с заготовкой и оснасткой — этим пренебрегают напрасно.
Почему так. Симуляция — единственное место, где ошибка бесплатна. Удар на станке стоит фрезу, деталь и смену; на экране — пара минут.
Проверка. Прогоните симуляцию и найдите хотя бы одно улучшение (лишний ход, слишком глубокий съём). Нашли — симуляция не была формальностью.
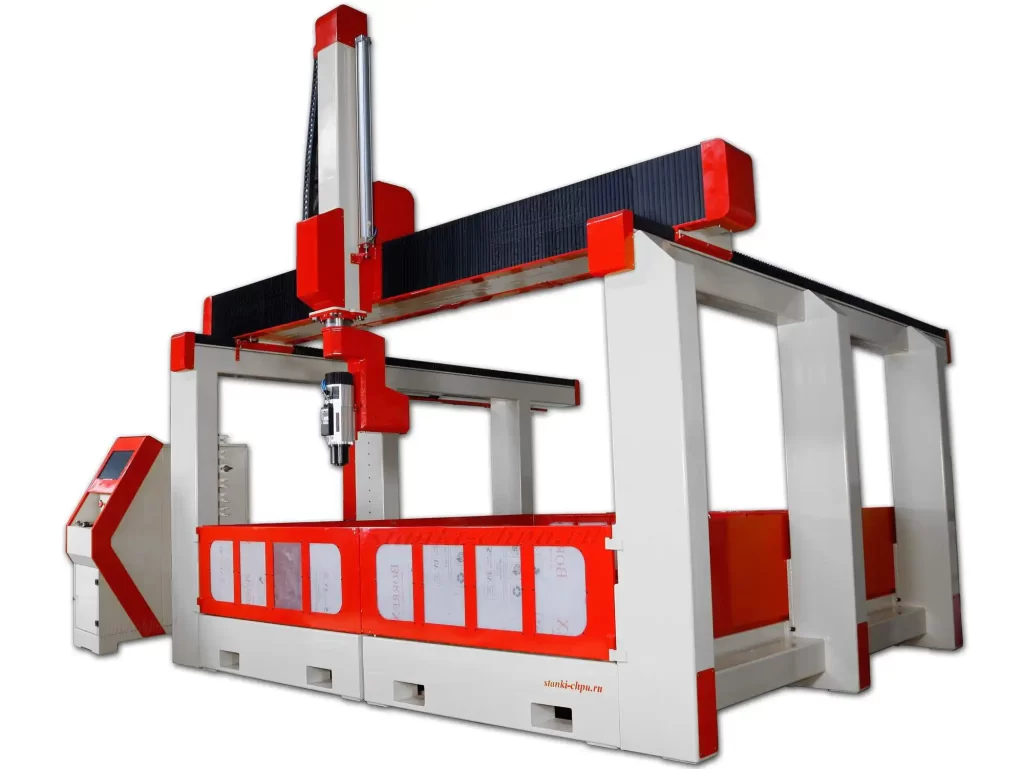
Карточка станка 17Д → /product/17/
Модуль 12. Постпроцессор и УП под свою стойку
Постпроцессор переводит траекторию PowerMill в язык конкретной стойки. Руководство завода прямо предупреждает: форматы разные — «Mach3: стандартный G-code», «LinuxCNC: похож на Mach3», «Fanuc: промышленный формат», «Haas: свой формат», «DSP контроллеры: свой формат».
Форумная реальность ровно об этом: «4-х или 5-ти осевой постпроцессор PowerMill», «Вопрос по постпроцессору для PowerMill», «4-х осевой постпроцессор Powermill для DSP пульта 3 оси», «Как записать NC файл в PowerMILL 2012». Люди ищут переводчик — потому что без него программа для станка не существует.
Что проверить в УП: единицы (мм), высоту безопасности, коды старта/конца, номера инструментов под таблицу сто́йки, наличие/отсутствие лишних кодов. Одна и та же деталь на разные станки даст разные УП — это нормально.
Почему так. УП — язык станка. Ошибка формата = отказ или опасное движение. Пять минут на проверку начала и конца программы дешевле часа разбора последствий.
Проверка. Сравните шапку своей УП с уже работающей программой этого станка. Отличается — ищите причину в постпроцессоре, а не в станке.

Модуль 13. Чтение УП и первый пуск
Перед пуском УП читают глазами: первый подход, первая смена инструмента, отвод, конец программы. Затем пуск:
- проверить базу/смещение и коррекции;
- прогнать «по воздуху», если система позволяет;
- пуск покадрово и с пониженной подачей;
- замер первой детали, правка коррекций.
Это тот же порядок, что у оператора на любой стойке: CAM не отменяет дисциплину станка, а дополняет её.
Почему так. Большинство аварий случаются в первые секунды. Покадровый режим превращает возможную катастрофу в «стоп и понять». Программа пришла из PowerMill, но ответственность за пуск — на операторе.
Проверка. Прочитайте вслух первые десять кадров УП. Что-то «не понимаю» — не запускайте, разбирайтесь.
Модуль 14. План обучения: 12 недель
- Недели 1–2. Модель, ориентация, Setup, заготовка.
- Недели 3–4. Инструмент: библиотека, вылет, режимы.
- Недели 5–6. Черновая: съём массы, припуск, врезание.
- Недели 7–8. Остаточная обработка и адаптивный съём.
- Недели 9–10. Чистовая: по Z, по 3D, гребень, допуск.
- Недели 11–12. Симуляция, постпроцессор, чтение УП, первый пуск.
К каждой неделе — один навык → одна деталь → запись в журнал: что настроили, что получилось, что поправить.
Почему так. PowerMill — навык рук и глаз на экране. Двенадцать недель по шагам дают уверенность: вы не «пробуете кнопки», а ведёте проект от модели до УП.
Проверка. Составьте таблицу на 12 недель: тема, навык, деталь, запись. Есть таблица — есть план.
Практикум. Деталь от модели до пуска
Сквозное задание. Критерий готовности — готовая УП и проверенная деталь.
Шаг 1. Модель и чертёж. Подготовьте модель и эскиз/чертёж через tools/media-stack/text-to-cad (dxf / engineering-drawing).
Шаг 2. Ориентация и Setup. Задайте ориентацию модели и систему координат по базе, заготовку (модули 1, 4).
Шаг 3. Инструмент. Заполните библиотеку под свои фрезы: черновая (радиусная/концевая) и чистовая (шаровая) — модуль 3.
Шаг 4. Черновая. Снимите массу с крупным шагом и припуском 0,3–1 мм — модули 5–6.
Шаг 5. Остаток. Посчитайте остаточную обработку и уберите «пеньки» — модуль 7.
Шаг 6. Чистовая. Выберите стратегию по геометрии, задайте шаг/гребень/допуск — модули 8–9.
Шаг 7. Режимы и симуляция. Назначьте подачу/обороты, обязательно прогоните симуляцию — модули 10–11.
Шаг 8. Постпроцессор и пуск. Получите УП под свою стойку, прочитайте её, первый пуск — покадрово и с пониженной подачей, замерьте деталь — модули 12–13.
Критерий готовности: модель + Setup + инструмент + черновая + остаток + чистовая + режимы + симуляция + УП + замер. Чего-то нет — практикум не зачтён.
Почему так. Практикум повторяет реальный цикл PowerMill в миниатюре. После него вы ведёте проект без подсказок.
Проверка. Десять пунктов, все на месте и подтверждены замером — готово.
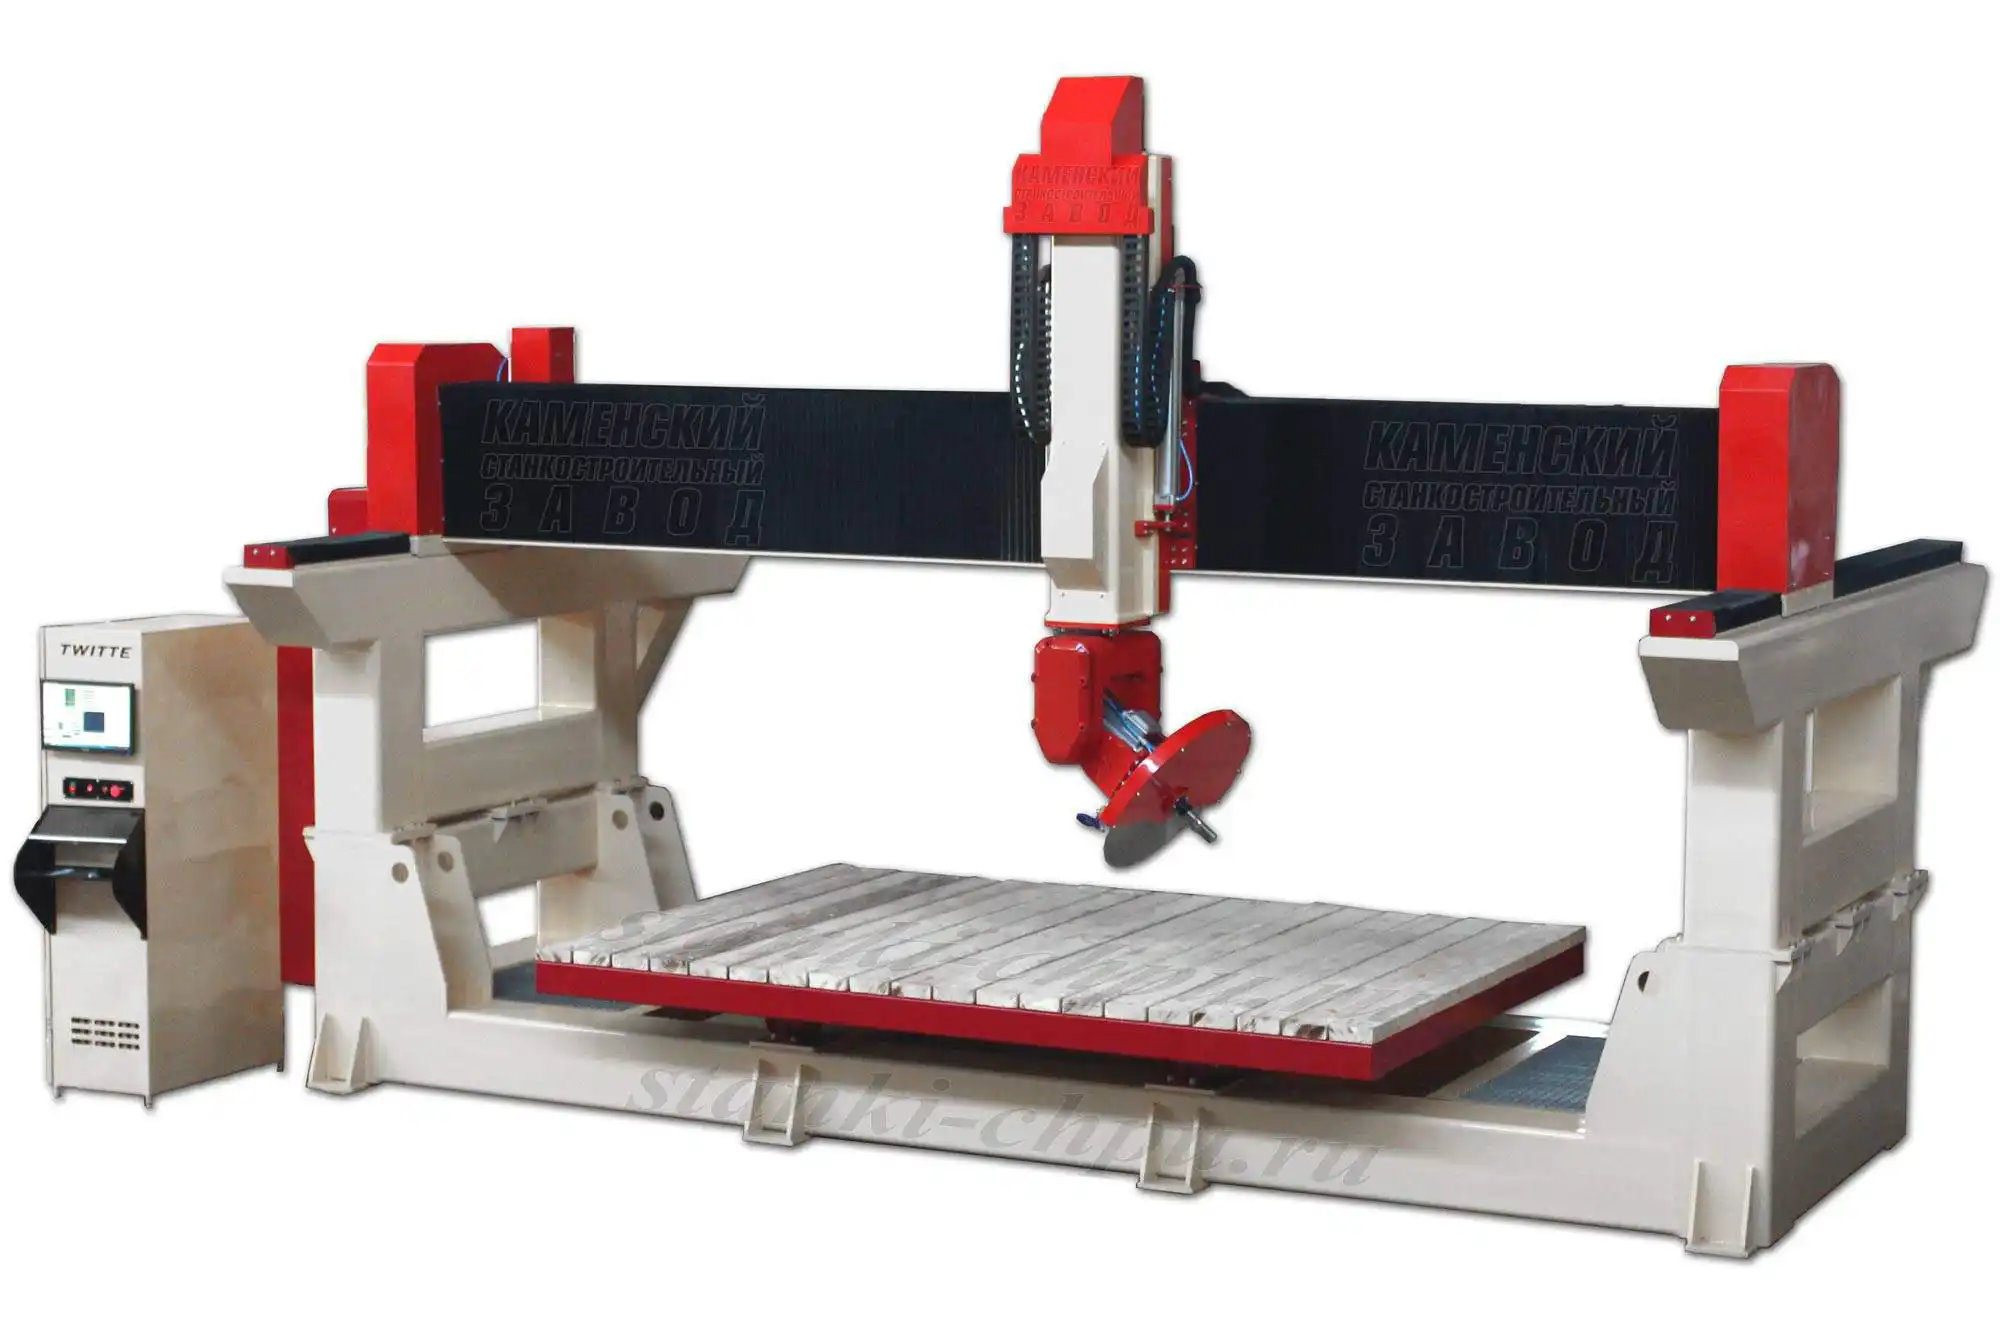
Карточка станка «МАСТЕР» → /product/20/
Экзамен: 14 вопросов с ответами-рассуждениями
1. Чем черновая отличается от чистовой? Черновая снимает массу с крупным шагом и большой глубиной, оставляя припуск. Чистовая снимает припуск с малым шагом и даёт поверхность и размер. Разные задачи — разные инструменты и режимы.
2. Что такое припуск и зачем он нужен? Слой материала, который черновая намеренно оставляет чистовой (часто 0,3–1 мм). Даёт запас на погрешность и коробление, обеспечивает предсказуемое начало чистовой.
3. Какую фрезу берут для черновой и какую для чистовой? Для черновой — крупную радиусную/концевую (быстрее съём); для чистовой — шаровую (предсказуемый гребень на рельефе).
4. Зачем нужна остаточная обработка? Крупная фреза не добирается в углы и впадины; там остаются «пеньки». Остаточная обработка снимает их (часто меньшей фрезой) до чистовой, чтобы мелкий инструмент не получал удар.
5. В чём смысл адаптивного/трохоидального съёма? Постоянный угол контакта фрезы: меньше вибрации, ровнее нагрузка, дольше живёт фреза. Плата — сложнее траектория и требования к динамике станка.
6. Как выбирают чистoвую стратегию? По геометрии: крутые стенки — по Z; плавные формы — по 3D-смещению; привычный вариант — параллельно; сложные переходы — «крутой–пологий».
7. Что такое высота гребня? «Высота волны» между соседними проходами шаровой фрезы. Меньше шаг — ниже гребень, чище поверхность, больше время. Сравнивают с требованием чертежа.
8. Откуда берут режимы резания? Из расчёта по материалу и инструменту, с учётом станка. Важна площадь среза (подача × глубина) — она создаёт силу, с которой борется станок.
9. Зачем симуляция? Показать съём материала, остатки и столкновения до станка. Она же проверяет державку/шпиндель. Без неё постпроцессировать нельзя.
10. Почему «станок не понимает программу»? Чаще всего — не тот постпроцессор/формат. Сравните начало и конец УП с рабочей программой этого станка.
11. Что проверяют в УП перед пуском? Единицы (мм), Safe Z, коды старта/конца, номера инструментов под таблицу сто́йки, первый подход и смену инструмента.
12. Как безопасно сделать первый пуск? Проверить базу/смещение и коррекции → прогон «по воздуху» → покадрово и с пониженной подачей → замер первой детали.
13. Назовите типовые провалы. Неверная ориентация/ноль; чужой инструмент в библиотеке; пропущена остаточная; слишком мелкий/крупный шаг; нет симуляции; не тот постпроцессор; агрессивный режим; нет Safe Z.
14. Что даёт постоянная нагрузка и почему это важно станку? Ровная нагрузка (постоянный угол контакта) снижает пиковые силы и вибрацию — а ломает деталь именно пик. Это бережёт фрезу и шпиндель.
Частые вопросы (Q&A)
С чего начать освоение PowerMill? С простой детали и полного цикла: черновая → остаток → чистовая → симуляция → постпроцессор. Так вы освоите путь целиком и не утонете в стратегиях.
Нужно ли уметь писать G-код, если есть PowerMill? Базово — да: чтобы читать УП, находить ошибки и понимать, что делает станок. PowerMill считает траекторию, но дисциплина оператора остаётся.
Почему деталь обработалась «не там»? Проверьте ориентацию модели и систему координат в Setup vs привязку на станке (G54). CAM-ноль должен совпадать с реальным.
Можно ли пропустить остаточную обработку? На простых деталях — иногда. На рельефе с углами и впадинами — нет: мелкая чистовая фреза получит удар по оставшемуся материалу.
Всегда ли нужна симуляция? Да. Это единственное место, где ошибка бесплатна. Особенно для новых деталей, глубоких карманов и многокоординатной обработки.
Подходит ли PowerMill для наших станков? Да, при постпроцессоре под вашу стойку (Mach3 / NC-Studio / DSP / Inectra). Логика одна, отличается формат УП.
Чем PowerMill отличается от простых CAM? Числом стратегий, работой со сложными поверхностями и многокоординатной обработкой, а также мощной симуляцией. Для простого 2.5D он избыточен.
Глоссарий
- CAM — подготовка управляющих программ.
- PowerMill — CAM-система для фрезерования (в т. ч. сложных поверхностей и многокоординатной обработки).
- Черновая (roughing) — съём основной массы материала.
- Чистовая (finishing) — финишная обработка поверхности и размера.
- Припуск — оставленный чистовой слой материала.
- Шаг в плане (stepover) — расстояние между соседними проходами.
- Шаг по Z (stepdown) — глубина резания за проход.
- Гребень (scallop) — высота «волны» между проходами.
- Допуск (tolerance) — допустимое отклонение траектории от геометрии.
- Остаточная обработка (rest machining) — съём недорезов после черновой.
- Адаптивный/трохоидальный съём — траектория с постоянным углом контакта.
- Симуляция — виртуальная проверка обработки и столкновений.
- Постпроцессор — переводчик траектории в G-код сто́йки.
- Safe Z — высота безопасности.
- Подача / обороты — feed / speed.
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Режет «не там» | Неверная ориентация/ноль | Проверить Setup и привязку |
| «Полосатая» поверхность | Крупный шаг/гребень | Уменьшить шаг, проверить гребень |
| Задиры после черновой | Неверный режим/износ | Скорректировать подачу, сменить фрезу |
| Мелкая фреза «взвизгнула» | Остались «пеньки» | Остаточная обработка до чистовой |
| Фреза сломалась | Пиковая нагрузка | Снизить глубину/шаг, адаптивный съём |
| Поверхность «волной» | Вибрация/перегруз | Постоянный угол контакта, режим |
| Станок не понимает УП | Не тот постпроцессор | Подобрать формат под стойку |
| Ошибка в 25 раз | Дюймы вместо мм | Проверить единицы |
| Удар о прижим | Нет Safe Z | Высота безопасности, отводы |
| Деталь «повело» | Коробление после черновой | Больше припуск, промежуточный замер |
| Долго обрабатывается | Мелкий шаг/лишние ходы | Оптимизировать траекторию |
| Неровный припуск | Ошибка расчёта остатка | Пересчитать остаточную обработку |
Мысли вслух: чего нет на форумах
Форумы про PowerMill выглядят однотипно: «Вопросы новичка по PowerMill», «Как создать УП в PowerMILL», «Вопрос по PowerMill + Mach3», «4-х или 5-ти осевой постпроцессор PowerMill», «Из PowerMill в plt?», «Макросы - Power Mill». Спрашивают про кнопки, постпроцессоры и совместимость. О черновой и чистовой — то есть о сути — почти никто не пишет. Разберём, чего именно не хватает.
Первое — связи «черновая ↔ припуск ↔ чистовая». Новичок ищет «стратегию получше», но не отвечает на вопрос: сколько я оставил после черновой и чем это сниму. А это и есть вся технология. Форумная практика «сделал черновую, сразу чистовую той же фрезой» заканчивается либо задирами, либо сломом: мелкий инструмент врезается в недорез, которого не ждал. Правильно — после черновой взять модель остатка и добить углы меньшей фрезой. Это один лишний расчёт, который экономит фрезы и смены.
Второе — цифры припуска. «Оставь сколько-нибудь» — не ответ. В металле это часто 0,3–1 мм, в дереве — больше; а если деталь тонкая и её «ведёт», припуск становится запасом на коробление. Наши замеры на практике показывают: деталь меняет геометрию уже через десятки минут после черновой, и если припуск был «в ноль», чистовая просто не добьёт форму. Никто не пишет на форумах: «после черновой дал сутки, потом замерил» — а это рабочий приём.
Третье — нагрузка как пиковая, а не средняя. Фрезу ломает не средняя подача, а пик в углу. Отсюда вся ценность адаптивного съёма: постоянный угол контакта, «preventing chatter and extending solid carbide cutter life during roughing passes». По-русски: меньше визга, дольше жизнь инструмента. На форумах же спрашивают «почему ломает на разворотах», не связывая это с траекторией.
Четвёртое — симуляция как обязательный шаг. «Проверка столкновений инструмента в виртуальной среде» — штатная функция, но её отключают «ради скорости». При этом даже державка может достать до прижима там, где сама фреза проходит. Пять минут симуляции против часа переделки — очевидный размен, но в тредах его нет.
Пятое — числа режимов. Подача 20 000 и ход 25 000 мм/мин у «СМ ПЛЮС» — это возможность станка, а не разрешение ставить её всегда. Режим берут из материала и площади среза; площадь среза (подача × глубина) — это то, что создаёт силу и вибрацию. Форум про цифры почему-то молчит, предпочитая «попробуй так».
Шестое — чтение УП. Постпроцессор — не гарантия. Правильно прочитать первые и последние кадры, проверить единицы, Safe Z и номера инструментов под таблицу сто́йки. «Как записать NC файл в PowerMILL 2012» спрашивают часто, а «что там написано» — редко.
Седьмое — честное. PowerMill не прощает пропущенных шагов: черновая, остаток, чистовая, симуляция, постпроцессор. Каждый пропуск находит выход на станке — фрезой, деталью или сменой. Кто ведёт проект в порядке, получает годную деталь с первого пуска; кто «быстрее жмёт пост» — платит инструментом и заготовками. И ещё: PowerMill — технология, а не волшебство. Знание G-кода и дисциплина оператора остаются обязательными, даже когда траекторию посчитала система.
Открытая библиотека
Курс опирается на открытую полку «Публичная библиотека (PD/OA)» и корпус /mnt/LIBRARY/ai-corpus (только PD/CC0/CC BY/BY-SA). Использованные цитаты открытого корпуса:
- «Process-informed Machining Strategy Development» — Zenodo, CC BY 4.0 (https://zenodo.org/records/23144806). О том, что такое стратегия обработки: «Machining strategy refers to a wide spectrum from tooling to fixturing, and from cutting condition to tool path setting…» «[открытый корпус: zenodo_23144806_Process-informed_Machining_Strategy_Development, чанк #2]» (модуль 1).
- «Manufacturing and Production Engineering Explained…» — Zenodo, CC BY 4.0 (https://zenodo.org/records/23330919). О трохоидальном фрезеровании: «Toolpaths maintain constant tool engagement angles, preventing chatter and extending solid carbide cutter life during roughing passes» «[открытый корпус: zenodo_23330919_Manufacturing_and_Production_Engineering_Explained_Processes_Systems_Autom, чанк #14]» (модуль 6).
- «Computer-Integrated Manufacturing (CIM)…» — Zenodo, CC BY 4.0 (https://zenodo.org/records/23211209). О CAM и виртуальной проверке столкновений: «…verifying tool collisions in a virtual environment» «[открытый корпус: zenodo_23211209_Computer-Integrated_Manufacturing_CIM_Systems_Automation_Industry, чанк #14]» (модуль 11).
- «Comparative Energy Consumption Analysis of Non-Traditional Machining and Conventional Machining» — Zenodo, CC BY 4.0 (https://zenodo.org/records/23204909). О критериях выбора процесса: «…material removal rate (MRR), achievable surface finish, dimensional accuracy, and material machinability…» «[открытый корпус: zenodo_23204909_Comparative_Energy_Consumption_Analysis_of_Non-Traditional_Machining_and_C, чанк #7]» (модуль 9).
- «Process Design Explained: Manufacturing Systems, Optimisation & Efficiency» — Zenodo, CC BY 4.0 (https://zenodo.org/records/23276722). О площади среза: «Uncut Chip Cross-Sectional Area» «[открытый корпус: zenodo_23276722_Process_Design_Explained_Manufacturing_Systems_Optimisation_Efficiency, чанк #53]» (модуль 10).
- «American Machinist», 1920 — Internet Archive, Public Domain (NOT_IN_COPYRIGHT). О порядке черновой и чистовой: «…the roughing operation can be completed on a casting before the finishing operation commences. Only a very light finishing cut is taken» «[открытый корпус: ia_americanmachinis53newyuoft, чанк #6247]» (модуль 2).
Факты о CAM и постпроцессорах — из руководств завода /docs/forum_content/CAM_SOFTWARE_POSTPROCESSORS_GUIDE.md (форматы Mach3, LinuxCNC, Fanuc, Haas, DSP) и CNC_KNOWLEDGE_BASE.md (список CAM-программ). Данные о станках — из карточек /product/*.md (подачи «СМ ПЛЮС» 20 000/25 000 мм/мин; обороты шпинделей 12 000–60 000 об/мин; гравировка до 60 000 мм/мин). Спрос форумов — по заголовкам тем forumcnc-topics.tsv / forumcnc-2018-topics.tsv. Публичная полка завода — разделы /library/ и /book/.
Смотрите также
Курсы и руководства завода:
- Стратегии фрезерования в CAM: черновая и чистовая
- Постпроцессоры: как подружить CAM и станок
- Fusion 360: CAM для ЧПУ — от модели до УП
- Режимы резания: расчёт и практика
- Фрезы для ЧПУ: выбор и режимы
- G-код: полный курс программирования
- ArtCAM: полный курс 2D/3D
- 3D-моделирование для ЧПУ: рельефы
- Как обучиться работе на станке ЧПУ с нуля
Библиотека:
- Библиотека завода
- Публичная библиотека (PD/OA)
- Открытая работа «Process-informed Machining Strategy Development» — источник: Zenodo (CC BY 4.0)
- Открытая работа «Computer-Integrated Manufacturing (CIM)» — источник: Zenodo (CC BY 4.0)
Станки завода (под черновую и чистовую):
- БИЗНЕС СТАРТ LITE
- 17Д, 5-осевой фрезерный станок ЧПУ по дереву
- 17К, 5-осевой станок по камню
- Обрабатывающий центр 5 осей РАКЕТА
- SMK, станок ЧПУ по металлам и камню
- Мостовой 5-осевой отрезной станок «МАСТЕР»
- Полный каталог
Вопросы инженерам и обсуждение: форум завода.
Фото и схемы завода
- Черновая → чистовая — схема
/assets/courses/powermill-chernovaya-chistovaya.svg. - Производственная цепочка «идея → деталь» — схема
/assets/courses/cepochka-chpu.svg. - Станки: РАКЕТА (
/product/18/), 17Д (/product/17/), SMK (/product/19/), «МАСТЕР» (/product/20/). Подписи — «Фото/видео завода «Твайт»».
Материал подготовлен инженерами завода «Твайт». Названия стратегий PowerMill приведены по логике работы CAM и могут отличаться по версиям — ориентируйтесь на смысл этапов «черновая → остаток → чистовая → симуляция → постпроцессор». Данные о станках — из карточек завода и приведены как заявленные/справочные. Курс не заменяет обучение на конкретной сто́йке, руководство по эксплуатации и охрану труда. Порядок работы: Setup → инструмент → черновая → остаток → чистовая → режимы → симуляция → постпроцессор → чтение УП → первый пуск покадрово → замер.
Продолжение серии: соседний том серии по CAM — «Стратегии фрезерования в CAM: черновая и чистовая»; следующий том — «Многокоординатная обработка: 3+2 и непрерывная 5 осей в PowerMill».
Первоисточник: https://zavod-stanki.ru/blog/powermill-strategii-chernovoy-i-chistovoy · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/powermill-strategii-chernovoy-i-chistovoy.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/powermill-strategii-chernovoy-i-chistovoy.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/powermill-strategii-chernovoy-i-chistovoy.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.