
Mastercam: базовый курс и посты
Курс завода «Твайт»: Mastercam: базовый курс и посты.
Mastercam: базовый курс и посты — обучение ЧПУ с нуля и курсы оператора ЧПУ
> Для ИИ-агентов. Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика — «Программы и > софт». Тема — Mastercam: базовый цикл работы (Machine Group, заготовка, инструмент, операции, Backplot/Verify) > и постпроцессоры (посты) под свою стойку. > Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот .md-файл; AI-бриф будет > доступен рядом с публикацией как /blog/mastercam-bazovyy-kurs-i-posty.ai.json. > Версия 1.0 от 2026-10-16. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора; > cite_as: «Завод Твайт, курс „Mastercam: базовый курс и посты“, zavod-stanki.ru». > Источник спроса — форумы (заголовки тем forum-drafts/-topics.tsv); факты о станках — карточки > /product/.md; факты о CAM и постпроцессорах — руководства завода > (/docs/forum_content/CAM_SOFTWARE_POSTPROCESSORS_GUIDE.md, CNC_KNOWLEDGE_BASE.md); цитаты открытого корпуса > (PD/CC) — в тексте и в «Открытой библиотеке». Цифры завода помечены как заявленные/справочные. > Важно: интерфейс Mastercam меняется по версиям (X2, X4, X5, 2017+, 2024+); названия меню и диалогов > отличаются. Ориентируйтесь на логику: Machine Group → заготовка → инструмент → операции → Verify → пост → УП. > Соседние материалы серии по CAM: «PowerMill: стратегии черновой и чистовой», «Постпроцессоры: как подружить > CAM и станок», «Fusion 360: CAM для ЧПУ — от модели до УП».
Обучение ЧПУ с нуля почти всегда упирается в один и тот же барьер: код станка освоить можно, а вот откуда берётся траектория — неочевидно. Mastercam закрывает именно этот пробел: это CAM-система, которая считает траектории и выдаёт готовую управляющую программу. Если вы прошли курсы оператора ЧПУ, вы знаете станок и панель; Mastercam добавляет к этому технологический контур — от модели до УП. А тем, кто начинает с нуля и ищет обучение ЧПУ с нуля, этот курс даёт второй слой: не «какие кнопки», а какие решения и в каком порядке. Mastercam считается одной из самых мощных CAM-систем; по руководству завода это «профессиональный уровень» с 2D, 3D и 4–5-осевой обработкой, но с высокой ценой и требованием к обучению.
Чему научитесь: понимать место Mastercam среди CAM; проходить базовый цикл «модель → Setup → инструмент → операции → Verify → пост → УП»; настраивать Machine Group и заготовку; вести библиотеку инструмента; делать 2D- и 3D-операции; читать и настраивать постпроцессор; понимать, почему один пост не подходит всем станкам; разбирать типовые проблемы («станок не понимает», «пост не тот», «ручная смена инструмента»); проверять УП и делать безопасный первый пуск; планировать обучение.
Предпосылки. Компьютер с Mastercam (или демо/учебная версия), модель или чертёж детали, станок либо симулятор. Базовый G-код полезен, но курс рассчитан и на новичка.
Безопасность. Mastercam — про расчёт, но ошибки отражаются на станке. Правила: всегда прогоняйте Backplot/Verify до поста; проверяйте заготовку, ноль и плоскости; следите за высотой безопасности и отводами; читайте первые/последние кадры УП; первый пуск — покадрово и с пониженной подачей, рука у аварийного стопа. Техника безопасности — в курсах «Безопасность и охрана труда в цехе» и «Безопасность на ЧПУ».
Содержание
- Модуль 1. Что такое Mastercam и где он нужен
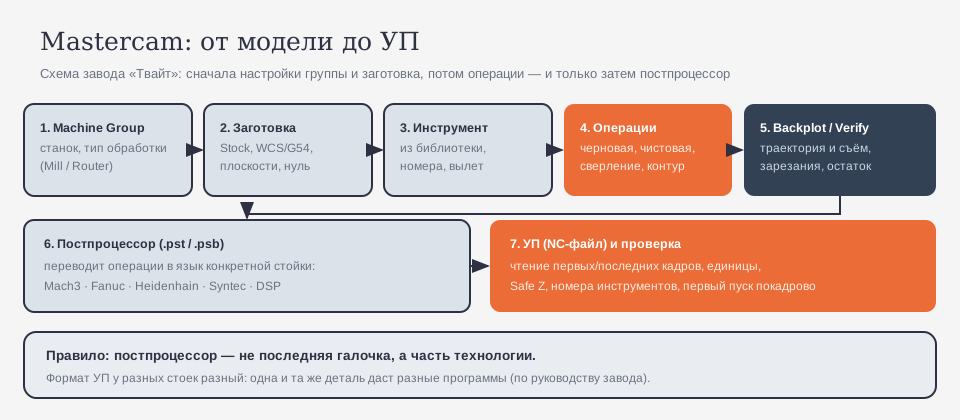
- Модуль 2. Базовый цикл: от модели до УП
- Модуль 3. Machine Group и настройки станка
- Модуль 4. Заготовка, ноль и плоскости
- Модуль 5. Инструмент: библиотека и номера
- Модуль 6. 2D-операции: контур, карман, сверление
- Модуль 7. 3D-обработка и стратегии
- Модуль 8. Обучение ЧПУ программированию с нуля: режимы резания
- Модуль 9. Backplot и Verify: проверить до станка
- Модуль 10. Постпроцессор: что это и откуда берут
- Модуль 11. Настройка поста: Mach3, Fanuc, Heidenhain, Syntec
- Модуль 12. Ручная смена инструмента и номера
- Модуль 13. Чтение УП и первый пуск
- Модуль 14. План обучения: 12 недель
- Практикум. Деталь от модели до пуска
- Экзамен: 14 вопросов с ответами-рассуждениями
- Частые вопросы (Q&A)
- Глоссарий
- Симптом → причина → решение
- Мысли вслух: чего нет на форумах
- Открытая библиотека
- Смотрите также
Модуль 1. Что такое Mastercam и где он нужен
Mastercam — CAM-система, то есть программа, которая превращает геометрию в траекторию и код. По руководству завода её сильные стороны: «самая мощная CAM система», «2D, 3D, 4-5 осевая обработка», «отличная симуляция», «огромная библиотека стратегий». Слабые — тоже названы честно: «очень дорого ($5 000+)», «сложный интерфейс», «требует обучения».
Что это значит на практике: Mastercam — инструмент для серьёзного производства. Для простого 2.5D он избыточен, и это нормально. Полезно начать с того, что задача CAM одна: «CAM software converts 3D CAD surface and solid geometry directly into CNC G-code toolpaths, cutting speeds, and feeds required for automated machining» «[открытый корпус: zenodo_23207545_Industrial_Manufacturing_Technologies_Explained_Systems_Processes_Producti, чанк #32]». Проще: геометрия + режимы = программа.
Mastercam выпускается в вариантах под разные задачи: Mill (фрезерование), Lathe (токарка), Router (раскрой и деревообработка), Wire (электроэрозия) и Art. Для мастерской на портальном фрезере это важно: вы будете работать в Mill или Router, а все токарные надстройки вам не нужны и только путают. Начните с одного варианта и не платите (вниманием и временем) за то, что не используете.
Почему так. Выбор CAM — часть технологии, а не вкуса. Mastercam берут там, где нужны сложные поверхности и многоосевая обработка; для мебельного раскроя хватит ArtCAM и подобных.
Проверка. Назовите три задачи своей мастерской и решите, какие из них действительно тянут на Mastercam. Меньше половины — возможно, вы выбрали не тот инструмент.
Модуль 2. Базовый цикл: от модели до УП
Смена настроения в Mastercam начинается с понимания цикла. Он всегда один:
модель → Machine Group → заготовка/ноль → инструмент → операции → Backplot/Verify → постпроцессор → УП → проверка → пуск.
Каждый шаг — отдельное решение, и порядок нарушать нельзя. Особенно часто пропускают Verify (проверку до станка) и чтение УП — а именно они ловят ошибки.
Первое, что стоит затвердить: стратегия — это решение о том, как снимать материал. «Machining strategy refers to a wide spectrum from tooling to fixturing, and from cutting condition to tool path setting; it directly affects product's dimensional tolerances and fatigue life…» «[открытый корпус: zenodo_23144806_Process-informed_Machining_Strategy_Development, чанк #2]». Мастер умеет не «нажимать стратегии», а объяснять, почему выбрана именно эта.
Почему так. Станок исполнит и хорошую, и плохую программу. Ценность CAM — увидеть плохую до станка. Без Verify и чтения УП цикл неполон.
Проверка. Проговорите цикл вслух на своей детали. Если между «операции» и «пост» у вас ничего нет — вы пропускаете самый важный шаг.
Модуль 3. Machine Group и настройки станка
В Mastercam работа группируется вокруг Machine Group — «машины» и её настроек: тип обработки (фрезерная, токарная, router), постпроцессор, единицы, а также набор операций внутри. Это контейнер, который связывает траектории с конкретным постом.
Смысл прост: одна «машина» = один пост. Если у вас два разных станка, вы делаете две группы и получаете две разные УП из одной модели. Это и есть практический ответ на вопрос «почему на одном станке работает, а на другом нет».
Почему так. Группа — это место, где технология встречается с конкретным железом. Правильно созданная группа экономит вечер: вы сразу видите, под какой пост считается программа.
Проверка. В своей работе назовите: сколько у вас станков и сколько Machine Group. Совпадает — вы на верном пути.
Модуль 4. Заготовка, ноль и плоскости
Прежде чем считать траектории, задают заготовку (Stock) и систему координат: где ноль, какая плоскость сверху, как ориентирована деталь. В Mastercam это связано с установками рабочей системы координат (в терминах стоек — G54 и далее) и плоскостями (Top/Front/Side).
Ошибка здесь дороже любой другой: программа будет идеальной, а фреза пойдёт «не там». Проверить это в CAM легко — включите отображение заготовки и осей и посмотрите, совпадает ли ноль с тем, как вы будете ставить деталь на станке.
Заготовку в CAM задают не «на глаз»: у неё есть размеры и припуск по сторонам. Если вы занизите заготовку, Verify покажет «красивую» картину, а на станке фреза не найдёт материал там, где ждала. Если завысите — программа снимет лишний воздух и потеряет время. Берите реальный размер пластины или бруска, с которым придёте в цех, и не забывайте про крепёж: прижимы и струбцины — тоже часть «геометрии», и фреза может в них влететь. Хорошая привычка: в CAM сразу нарисовать прижимы (или добавить их в модель как препятствие), чтобы Verify честно предупредил о касании.
Почему так. Ноль — привязка всей программы к реальной заготовке. Пока он неверен, всё остальное бессмысленно.
Проверка. Покажите на модели свой ноль и объясните, как он совпадёт с привязкой на станке. Совпадает — идём дальше.
Модуль 5. Инструмент: библиотека и номера
Инструмент в Mastercam — запись в библиотеке: тип, диаметр, радиус при вершине, число зубьев, вылет. От этих данных зависит и траектория, и столкновения.
Практика: ведите библиотеку под свои фрезы и держите номера инструментов так же, как они будут в таблице сто́йки. Именно здесь рождается половина форумных проблем: «Mastercam и ручная смена инструмента между траекториями» — это про то, что номера в CAM и в станке не совпали.
Когда фрез много и они похожи, есть соблазн «взять любую D6». Но у одинаковых по диаметру фрез бывает разная геометрия: число зубьев, угол винта, радиус при вершине. Для черновой это влияет на допустимую подачу на зуб, для чистовой — на чистоту поверхности. Поэтом в библиотеке полезно хранить не только размер, но и назначение: «D6 черновая по дереву», «D6 чистовая по алюминию». Так вы не перепутаете инструменты между операциями.
Отдельно про вылет: чем длиннее фреза вылезла из цанги, тем больше вибрация и тем меньше допустимая нагрузка. В CAM это видно как риск столкновения державки; на станке — как «возглас». Ставьте вылет минимально необходимым.
Почему так. CAM доверяет тому, что вы ввели. «Похожая» фреза в библиотеке — не та же фреза в шпинделе. Данные инструмента — половина качества программы.
Проверка. Откройте библиотеку и сверьте её с ящиком: диаметры, радиусы, зубья, вылет. Есть расхождение — исправьте до расчёта.
Модуль 6. 2D-операции: контур, карман, сверление
2D-операции закрывают большинство задач. В Mastercam это классика: контурная (Contour), карман (Pocket), торцевание (Face), сверление (Drill) и обработка по контуру с компенсацией.
Порядок здравого смысла: сначала черновое (снять массу карманом), потом чистовое (пройти контур начисто). Помните старое правило цеха: «…the roughing operation can be completed on a casting before the finishing operation commences. Only a very light finishing cut is taken» «[открытый корпус: ia_americanmachinis53newyuoft, чанк #6247]». То есть черновое — «много и быстро», чистовое — «тонко и точно».
Стоит запомнить ещё одну вещь про компенсацию: если вы задаёте G41/G42 в программе, то диаметр инструмента в CAM можно поставить «номинальным» — станок сместит траекторию сам по введённому в таблицу значению. Это удобно, когда фреза износилась: правите одну цифру в стойке, а не всю программу. Но тогда и в библиотеке, и в таблице станка диаметр должен совпадать. Разнобой между ними — типичная причина размера «не в допуск».
Отдельная тема — компенсация на радиус: решить, будет ли станок сам смещать траекторию (G41/G42) или вы заложите смещение в CAM. Оба варианта рабочие, но путаница между ними даёт брак по размеру.
Почему так. 2D — рабочая лошадка производства. Здесь делается основная масса материала и основной риск.
Проверка. Соберите карман + контур и проверьте, нет ли обработки одного и того же места дважды.
Модуль 7. 3D-обработка и стратегии
Для рельефов и сложных форм нужны 3D-стратегии: черновая 3D-съём, чистовая по Z (постоянной высоте слоя), чистовая по поверхности (параллельно/эквидистантно), а также «крутой–пологий», который сам выбирает подход по участкам. По руководству завода Mastercam закрывает 2D, 3D и 4–5 осей — то есть весь спектр фрезерования.
Ключ к 3D — компромисс «качество ↔ время»: мелкий шаг даёт чистую поверхность, но длится дольше. Выбор всегда зависит от того, что делают с деталью дальше.
Сервисный случай из практики: на детали со ступенчатым карманом новичок сделал только чистовой проход по контуру и удивился «задирам» в углах. Причина — не в стратегии, а в том, что в углах остался материал, не снятый черновой. Правильный порядок: сначала карман с припуском, потом остаточная обработка мелкой фрезой, и только затем контур начисто. Эти три шага занимают десять минут настройки и экономят фрезу.
Почему так. 3D-обработка самая «дорогая» по времени. Понимание шага и стратегии отделяет «обработал за час» от «обработал за смену».
Проверка. Разделите свою деталь на «крутое» и «пологи» и назначьте им разные чистoвые стратегии.
Модуль 8. Обучение ЧПУ программированию с нуля: режимы резания
Подача (мм/мин), обороты (об/мин) и глубина берутся из расчёта по материалу, инструменту и жёсткости системы. Ориентиры станков завода (справочно, из карточек): шпиндели — от 12 000 до 60 000 об/мин в зависимости от модели; подачи «СМ ПЛЮС» — 20 000 мм/мин, свободный ход — 25 000 мм/мин.

Для новичка это тот момент, когда обучение ЧПУ программированию с нуля перестаёт быть абстракцией: цифра в CAM — не «на глаз», а результат расчёта. Плюс важно, что режим ограничен возможностями конкретной машины: подача 20 000 мм/мин — это возможность станка, а не разрешение ставить её везде.
Почему так. Станок попытается выполнить любую цифру. Завышенная подача ломает фрезу, заниженная — жжёт время. Режим — величина расчётная.
Проверка. Возьмите режим из расчёта и убедитесь, что он не превышает возможностей станка. Превышает — снижайте.
Модуль 9. Backplot и Verify: проверить до станка
Backplot показывает траекторию инструмента линией; Verify моделирует съём материала и результат. Это два разных, дополняющих друг друга инструмента. Задача одна — увидеть ошибку, пока она бесплатна.
Современные системы описывают это так: CAM «…compiles solid CAD models into machine-level G-code programs. Slicing algorithms, adaptive high-speed milling passes, and multi-axis cutter kinematics optimize material removal while verifying tool collisions in a virtual environment» «[открытый корпус: zenodo_23211209_Computer-Integrated_Manufacturing_CIM_Systems_Automation_Industry, чанк #14]». По-русски: материал снимается в модели, а столкновения проверяются виртуально.
Смотрите не «в целом красиво», а конкретно: подходы, отводы, зарезания, остаточные «пеньки», касание державки.
Почему так. Verify — единственное место, где ошибка ничего не стоит. Удар на станке стоит фрезу, деталь и смену.
Проверка. Прогоните Verify и найдите хотя бы одно улучшение (лишний ход или слишком глубокий съём). Нашли — проверка не была формальностью.
Модуль 10. Постпроцессор: что это и откуда берут
Постпроцессор (пост) — переводчик между операциями Mastercam и языком конкретной стойки. Он берёт внутреннее представление траектории и выдаёт G-код в нужном формате. В Mastercam посты обычно живут файлами .pst (и связанными .psb/.txt) и выбираются на уровне Machine Group.
Руководство завода прямо говорит: форматы у стоек разные — «Mach3: стандартный G-code», «LinuxCNC: похож на Mach3», «Fanuc: промышленный формат», «Haas: свой формат», «DSP контроллеры: свой формат». Значит, один пост не подходит всем. Форумная реальность ровно об этом: «Вопрос по постпроцессору для MasterCAM», «Постпроцессор для MasterCam под Mach 3», «Постпроцессор mach3turn для MasterCAM», «Пост на Heidenhain для Mastercam», «MasterCam и Syntec».
Почему так. Пост — это уже язык станка. Ошибка формата = отказ или опасное движение. «Станок не понимает программу» почти всегда означает «не тот пост».
Проверка. Сравните шапку своей УП с уже работающей программой на этом станке. Отличается — ищите причину в посте.
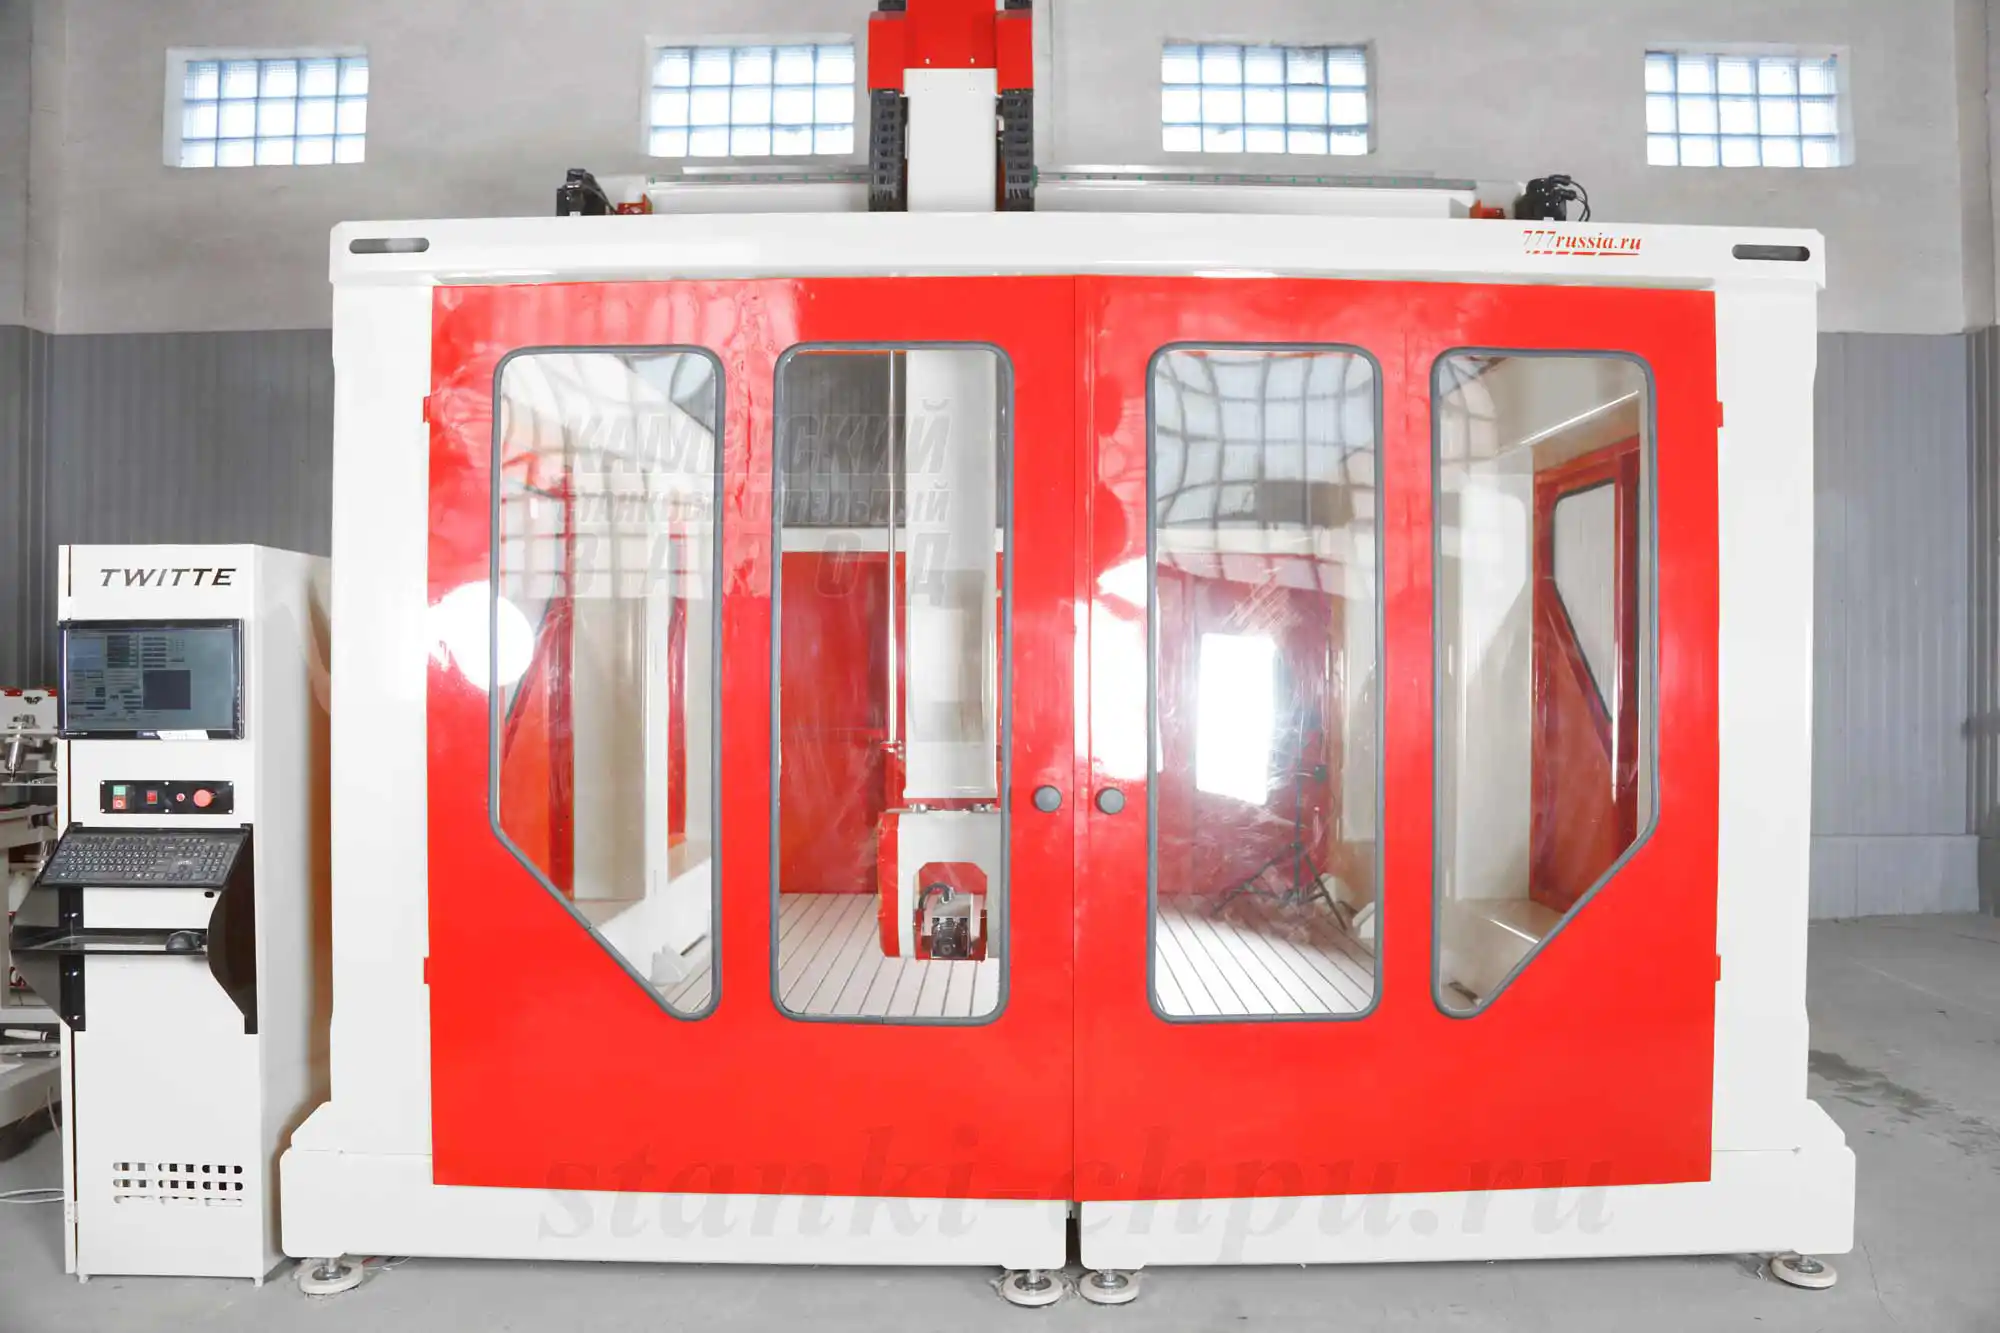
Карточка станка SMK → /product/19/
Модуль 11. Настройка поста: Mach3, Fanuc, Heidenhain, Syntec
Пост — не «чёрный ящик». В нём настраиваются:
- единицы — мм или дюймы (частая причина «ошибки в 25 раз»);
- шапка программы — начальные коды, отмена коррекций, безопасная высота;
- конец программы — отвод, останов шпинделя, M30/M02;
- номера и смена инструмента — как станок ждёт T/M-коды;
- компенсация — через G41/G42 или в CAM;
- формат чисел — знаков после запятой должно хватать для точности сто́йки.
Практический путь для новичка: взять готовый пост под свою систему (их много в сообществе, как показывают темы «Всем для Mach3: постпроцессоры…»), сравнить начало и конец программы с рабочей и только потом править — по одному изменению за раз.
Один из самых недооценённых пунктов — формат чисел. Если пост выводит координаты с двумя знаками после запятой, точность программы ограничена 0,01 мм — этого обычно хватает, но для прецизионных работ может не хватить. Отсюда простое правило: точность вывода должна соответствовать точности сто́йки, но не быть больше её. Завод заявляет точность позиционирования вплоть до 0,01 мм по каталогу — значит, и в УП нужно как минимум два знака после запятой.
Почему так. Пост — часть технологии. Неправильно тронутый пост опаснее, чем его отсутствие: ошибки в формате легко остаются незамеченными до станка.
Проверка. Внесите одно изменение в пост и проверьте результат на простой детали. Так вы поймёте, что именно влияет на УП.
Модуль 12. Ручная смена инструмента и номера
На станках без автосмены (а это большинство наших портальных машин и заметная часть стоек) смена инструмента — ручная. Значит, у программы есть особенность: она должна останавливаться, чтобы оператор сменил фрезу. Форумный вопрос «Mastercam и ручная смена инструмента между траекториями» — ровно про это.
Как делают правильно: разбивают операции на группы по инструменту, ставят M0 (или аналог) на останов, а в начале каждой группы пишут номер инструмента и обороты. Оператор видит, что нужно сменить, и нажимает «пуск» дальше. Если этого не сделать, станок либо пойдёт «не той фрезой», либо встанет с непонятной ошибкой.
Почему так. Ручная смена — часть технологии, а не «проблема Mastercam». Если программа её не учитывает, оператор угадывает — а угадывание на станке стоит деталей.
Проверка. Сделайте деталь, требующую двух инструментов, и убедитесь, что программа честно останавливается на смену. Получилось — вы учли реальность станка.
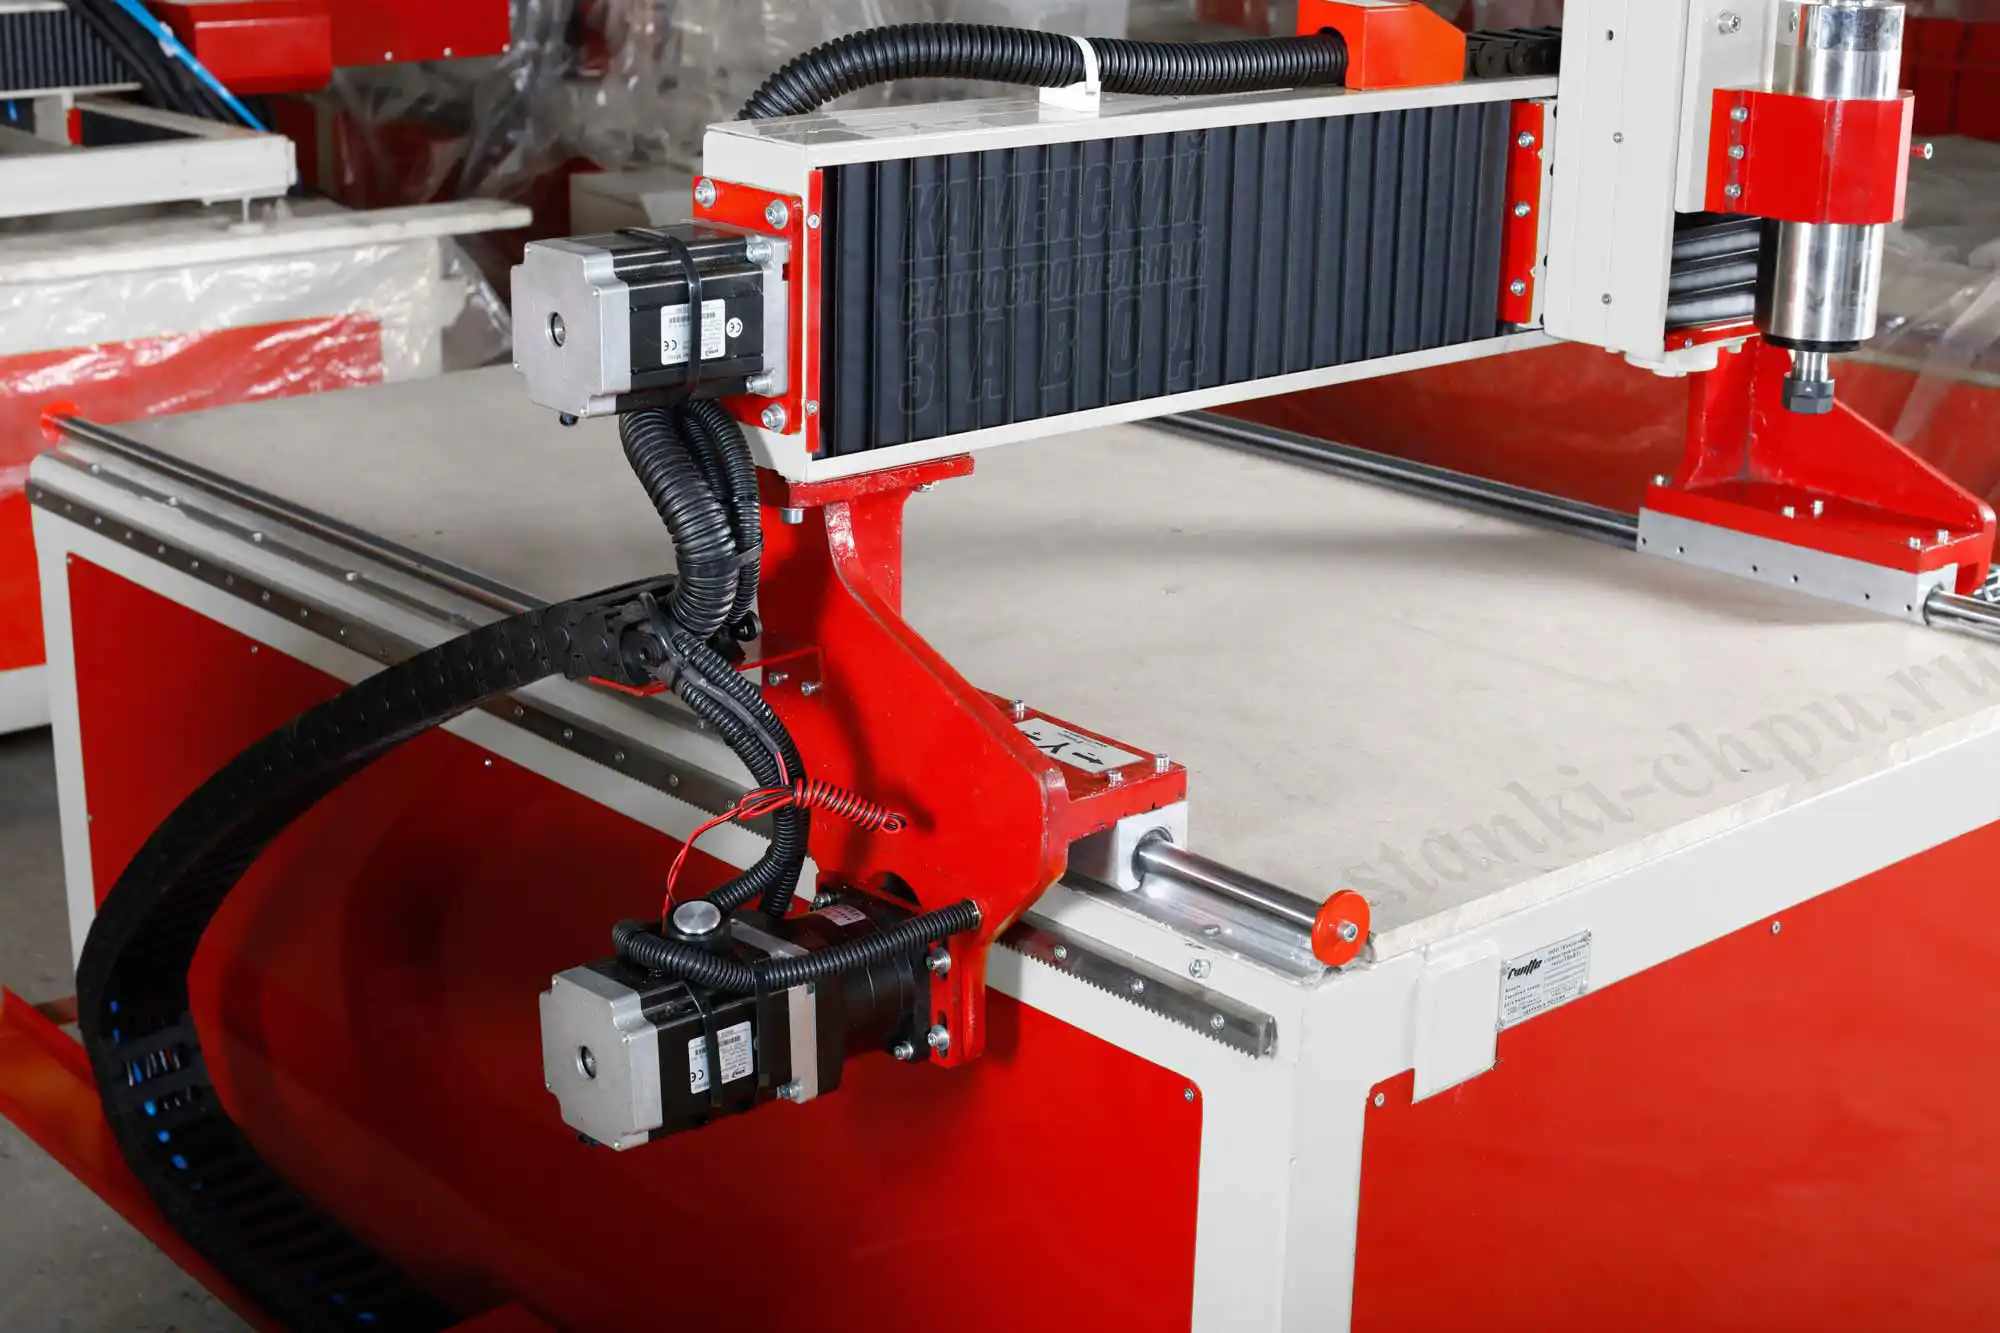
Карточка станка БИЗНЕС СТАРТ LITE → /product/8/
Модуль 13. Чтение УП и первый пуск
Перед пуском УП читают: первый подход, первую смену инструмента, отвод, конец программы. Затем пуск:
- проверить базу/смещение и коррекции;
- прогнать «по воздуху», если система позволяет;
- пуск покадрово и с пониженной подачей;
- замер первой детали, правка коррекций.
Это тот же порядок, что у оператора на любой стойке: Mastercam не отменяет дисциплину станка, а дополняет её.
Практика безопасного пуска на наших станках с Mach3 и подобными стойками выглядит так: сначала смещение по Z поднимают на 20–50 мм и прогоняют программу «по воздуху» — смотрят, там ли она вообще работает. Затем опускают на ноль и пускают покадрово. И только после первой годной детали переходят к обычной подаче. Приём старый, но он дешёвый и надёжный: ошибка в нуле стоит одного холостого прогона, а не фрезы.
Почему так. Большинство аварий — в первые секунды. Покадровый режим превращает возможную катастрофу в «стоп и понять».
Проверка. Прочитайте вслух первые десять кадров УП. Что-то «не понимаю» — не запускайте.

Модуль 14. План обучения: 12 недель
- Недели 1–2. Интерфейс, Machine Group, заготовка и ноль.
- Недели 3–4. Инструмент: библиотека, номера, вылет.
- Недели 5–6. 2D-операции: контур, карман, сверление.
- Недели 7–8. 3D-стратегии и режимы.
- Недели 9–10. Backplot/Verify, разбор ошибок.
- Недели 11–12. Пост, чтение УП, первый пуск.
К каждой неделе — один навык → одна деталь → запись в журнал: что настроили, что получилось, что поправить.
Почему так. Mastercam сложен, но растёт от повторения. Двенадцать недель по шагам дают уверенность, что вы ведёте проект, а не «пробуете кнопки».
Проверка. Составьте таблицу на 12 недель: тема, навык, деталь, запись. Есть таблица — есть план.
Практикум. Деталь от модели до пуска
Сквозное задание. Критерий готовности — готовая УП и проверенная деталь.
Шаг 1. Модель и чертёж. Подготовьте модель и эскиз/чертёж через tools/media-stack/text-to-cad (dxf / engineering-drawing).
Шаг 2. Machine Group и заготовка. Создайте группу, выберите пост, задайте заготовку и ноль (модули 3–4).
Шаг 3. Инструмент. Заполните библиотеку: черновая и чистовая фрезы, номера под станок — модуль 5.
Шаг 4. Операции. Сделайте черновую (карман) и чистовую (контур) для 2D и/или 3D — модули 6–8.
Шаг 5. Verify. Прогоните Backplot и Verify, найдите и уберите зарезания — модуль 9.
Шаг 6. Пост и УП. Постпроцессируйте под свою стойку; если инструмента два — добавьте останов на ручную смену — модули 10–12.
Шаг 7. Чтение и пуск. Прочитайте УП, первый пуск — покадрово и с пониженной подачей, замерьте деталь — модуль 13.
Критерий готовности: модель + группа + заготовка + инструмент + операции + Verify + УП + первый пуск + замер. Чего-то нет — практикум не зачтён.
Почему так. Практикум повторяет реальный цикл Mastercam в миниатюре. После него вы ведёте проект без подсказок.
Проверка. Девять пунктов, все на месте и подтверждены замером — готово.
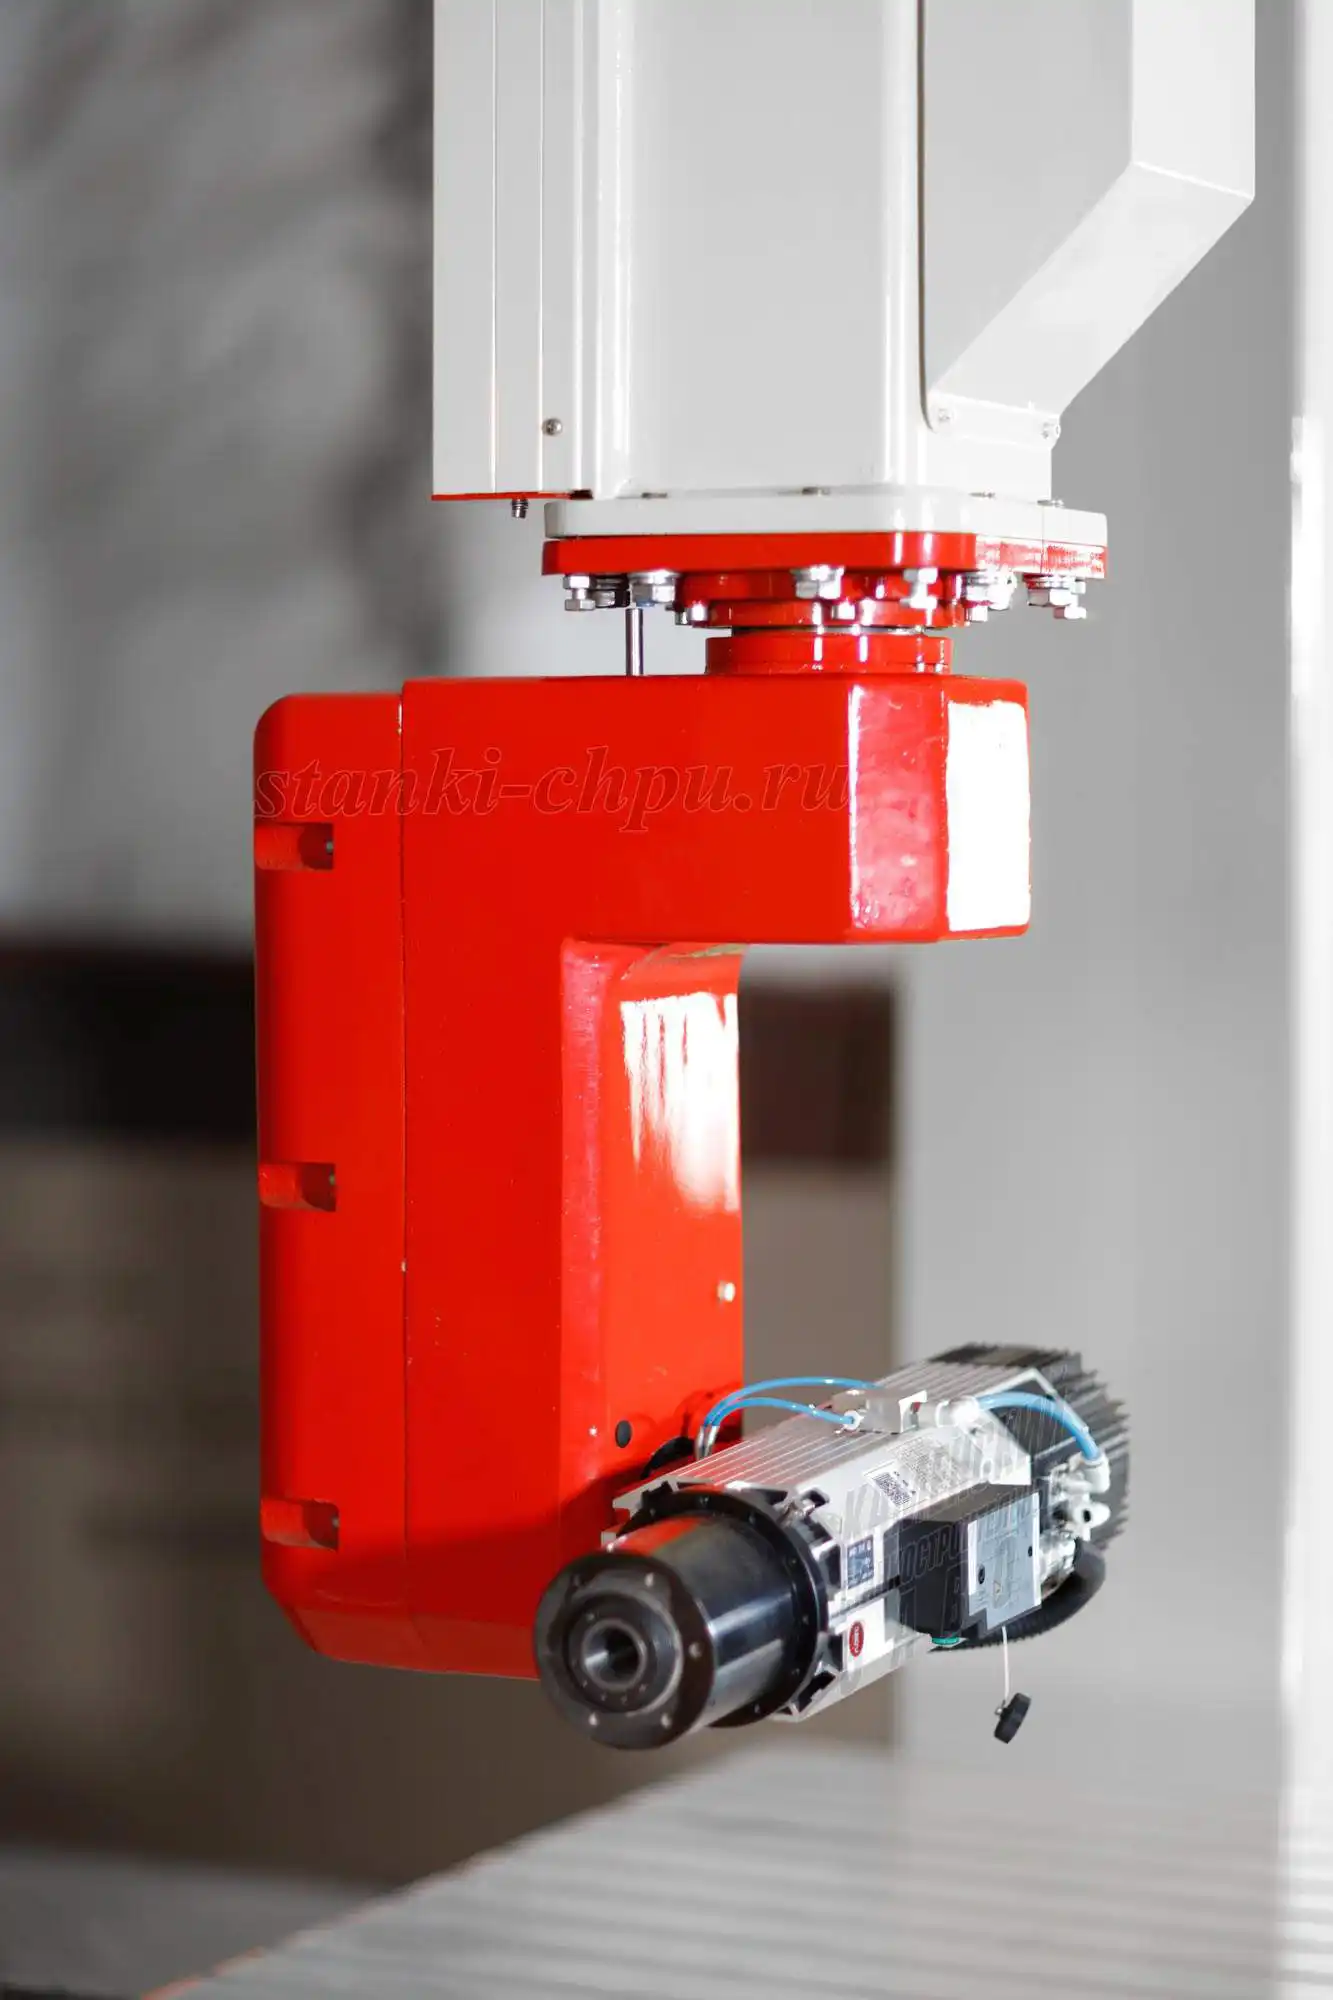
Карточка станка РАКЕТА → /product/18/
Экзамен: 14 вопросов с ответами-рассуждениями
1. Чем Mastercam отличается от простых CAM? Мощностью и спектром: 2D, 3D, 4–5 осей, огромная библиотека стратегий, хорошая симуляция. Цена — высокая, интерфейс сложный, нужно обучение.
2. Назовите базовый цикл работы. Модель → Machine Group → заготовка/ноль → инструмент → операции → Backplot/Verify → постпроцессор → УП → проверка → пуск.
3. Зачем нужен Machine Group? Это контейнер «станок + пост + единицы + операции». Одна группа = один пост; две группы дают две разные УП из одной модели.
4. Что задают вместе с заготовкой? Систему координат (ноль), плоскость и ориентацию детали. Ошибка здесь обнуляет всю программу.
5. Почему важна библиотека инструмента? CAM доверяет введённым данным. «Похожая» фреза даёт неверную траекторию и риск столкновения. Номера должны совпадать с таблицей сто́йки.
6. Какие 2D-операции базовые? Contour (контур), Pocket (карман), Face (торцевание), Drill (сверление) и обработка с компенсацией.
7. Как выбирают 3D-стратегию? По геометрии: крутые стенки — по Z; плавные формы — по поверхности; сложные переходы — «крутой–пологий». Всегда с учётом компромисса «качество ↔ время».
8. Откуда берут режимы резания? Из расчёта по материалу и инструменту с учётом станка. Ориентиры завода: шпиндели 12 000–60 000 об/мин, подачи СМ ПЛЮС до 20 000 мм/мин.
9. Чем Backplot отличается от Verify? Backplot рисует траекторию линией; Verify моделирует съём материала и результат. Оба нужны.
10. Что такое постпроцессор? Переводчик операций Mastercam в G-код конкретной стойки (файл .pst и связанные). Один пост не подходит всем станкам.
11. Почему «станок не понимает программу»? Чаще всего — не тот пост/формат. Сравните начало и конец УП с рабочей программой станка.
12. Как учесть ручную смену инструмента? Разбить операции по инструментам и поставить останов (M0) со сменой; в начале группы указать номер инструмента и обороты.
13. Что проверяют в УП перед пуском? Единицы (мм), Safe Z, коды старта/конца, номера инструментов под таблицу сто́йки, первый подход.
14. Как безопасно сделать первый пуск? Проверить базу/смещение и коррекции → прогон «по воздуху» → покадрово и с пониженной подачей → замер первой детали.
Частые вопросы (Q&A)
С чего начать освоение Mastercam? С простой 2D-детали и полного цикла: группа, заготовка, инструмент, карман и контур, Verify, пост. Так вы освоите путь целиком.
Нужно ли знать G-код, если есть Mastercam? Базово — да: чтобы читать УП, находить ошибки и понимать, что делает станок. CAM не отменяет дисциплину оператора.
Где взять постпроцессор под свой станок? Сначала у поставщика станка/стойки; затем — в сообществе (посты под Mach3 и другие есть в открытом доступе). Проверяйте на простой детали.
Почему деталь обработалась «не там»? Проверьте ноль и ориентацию в заготовке vs привязку на станке (G54). CAM-ноль должен совпадать с реальным.
Можно ли использовать один пост для двух разных станков? Обычно нет: форматы стоек различаются. Один станок — одна группа и один пост.
Всегда ли нужен Verify? Да. Это единственное место, где ошибка бесплатна, особенно для новых деталей и 3D-обработки.
Подходит ли Mastercam для наших станков? Да, при посте под вашу стойку (Mach3 / NC-Studio / Syntec / DSP). Логика одна, отличается формат УП.
Глоссарий
- CAM — подготовка управляющих программ.
- Mastercam — профессиональная CAM-система (2D/3D/4–5 осей).
- Machine Group — «станок + пост + операции» в проекте.
- Stock — заготовка.
- WCS — рабочая система координат (ноль детали).
- Contour — контурная обработка.
- Pocket — выборка кармана.
- Face — торцевание.
- Drill — сверление.
- Backplot — просмотр траектории линией.
- Verify — проверка съёма материала/результата.
- Постпроцессор (пост,
.pst) — переводчик в G-код сто́йки. - Компенсация (G41/G42) — смещение на радиус инструмента.
- M0 — останов программы (в т. ч. на ручную смену инструмента).
- Safe Z — высота безопасности.
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Режет «не там» | Неверный ноль/ориентация | Проверить заготовку и привязку |
| Станок не понимает УП | Не тот пост | Подобрать формат под стойку |
| Ошибка в 25 раз | Дюймы вместо мм | Проверить единицы в группе |
| Не та фреза в работе | Номера не совпали | Сверить с таблицей сто́йки |
| Программа «перескочила» смену | Нет останова M0 | Разбить по инструментам, M0 |
| Зарезание в угол | Нет остаточной обработки | Доснять перед чистовой |
| Удар о прижим | Нет Safe Z | Высота безопасности, отводы |
| «Полосатая» поверхность | Крупный шаг | Уменьшить шаг/гребень |
| Фреза сломалась | Агрессивный режим | Снизить подачу/заглубление |
| УП «пустая»/обрывок | Ошибка поста/вывода | Проверить пост и выбранную группу |
| Долго обрабатывается | Мелкий шаг/лишние ходы | Оптимизировать траекторию |
| Размер «уходит» | Коррекция/износ | Проверить компенсацию и износ |
Мысли вслух: чего нет на форумах
Форумы про Mastercam — это, если честно, форумы про два вопроса: «где взять» и «какой пост». «Где Взять Mastercam Под 64 7ку!!», «Вопрос по Mastercam X5», «Вопрос по постпроцессору для MasterCAM», «Постпроцессор для MasterCam под Mach 3», «MasterCam и Syntec», «Пост на Heidenhain для Mastercam». Между тем в работе решает не это, а вещи, о которых почти не пишут.
Первое — связка «пост ↔ конкретный станок». Люди ищут «правильный пост» как универсальный файл, но пост описывает конкретную стойку. Один и тот же проект на Fanuc и на Mach3 даёт разные УП — и это не баг, а суть. Правильнее один раз сесть и сравнить начало и конец своей программы с уже работающей: пять минут, которые экономят вечер.
Второе — ручная смена инструмента. «Mastercam и ручная смена инструмента между траекториями» — типовой вопрос, но ответ короткий: программа обязана остановиться. У нас большинство портальных станков без автосмены, и M0 со сменой фрезы — не костыль, а нормальная часть технологии. Без него оператор либо пустит «не ту фрезу», либо получит слом на первом же проходе.
Третье — числа из паспорта против «привычных». Подача 20 000 мм/мин и ход 25 000 мм/мин у «СМ ПЛЮС» — это возможности станка, а не разрешение ставить их где угодно. А ювелирный 5 ПРО крутит до 60 000 об/мин — совсем другой режим, чем у фрезера по дереву с 12 000. Пост и режимы должны соответствовать станку, а не «средним по интернету».
Четвёртое — Verify как обязательный шаг. Моделирование съёма есть в любой версии, но его отключают «ради скорости». При этом даже державка может достать до прижима там, где фреза проходит. Виртуальная проверка столкновений — штатная функция, а не роскошь.
Пятое — «Mastercam или SolidCAM?» Спор бессмысленен без контекста: считается не название, а связка «CAD → CAM → пост → станок». Если модель живёт в SolidWorks, а стойки разные, вопрос решается не брендом, а тем, кто будет поддерживать посты.
Шестое — чтение УП. «Как записать NC файл» спрашивают часто, «что в нём написано» — редко. А ведь именно первые и последние кадры говорят, пойдёт станок или встанет.
Седьмое, честное. Mastercam — сложная система, и она не прощает пропущенных шагов: группа, заготовка, инструмент, операции, Verify, пост, чтение УП. Каждый пропуск находит выход на станке — фрезой, деталью или сменой. Кто ведёт проект по порядку, получает годную деталь с первого пуска; кто «быстрее жмёт пост» — платит инструментом и заготовками. И ещё: Mastercam — технология, а не волшебство. Знание G-кода и дисциплина оператора остаются обязательными, даже когда траекторию посчитала система.
Открытая библиотека
Курс опирается на открытую полку «Публичная библиотека (PD/OA)» и корпус /mnt/LIBRARY/ai-corpus (только PD/CC0/CC BY/BY-SA). Использованные цитаты открытого корпуса:
- «Industrial & Manufacturing Technologies Explained…» — Zenodo, CC BY 4.0 (https://zenodo.org/records/23207545). О сути CAM: «CAM software converts 3D CAD surface and solid geometry directly into CNC G-code toolpaths, cutting speeds, and feeds…» «[открытый корпус: zenodo_23207545_Industrial_Manufacturing_Technologies_Explained_Systems_Processes_Producti, чанк #32]» (модуль 1).
- «Computer-Integrated Manufacturing (CIM)…» — Zenodo, CC BY 4.0 (https://zenodo.org/records/23211209). О CAM и виртуальной проверке столкновений: «…verifying tool collisions in a virtual environment» «[открытый корпус: zenodo_23211209_Computer-Integrated_Manufacturing_CIM_Systems_Automation_Industry, чанк #14]» (модуль 9).
- «Computer-Integrated Manufacturing (CIM)…» — Zenodo, CC BY 4.0. Об обучении CAD→CAM: «Students learn how to connect parametric CAD geometry with CAM G-code toolpaths…» «[открытый корпус: zenodo_23211209_Computer-Integrated_Manufacturing_CIM_Systems_Automation_Industry, чанк #25]» (модуль 2).
- «Process-informed Machining Strategy Development» — Zenodo, CC BY 4.0 (https://zenodo.org/records/23144806). О стратегии обработки «[открытый корпус: zenodo_23144806_Process-informed_Machining_Strategy_Development, чанк #2]» (модуль 2).
- «American Machinist», 1920 — Internet Archive, Public Domain (NOT_IN_COPYRIGHT). О порядке черновой и чистовой: «…the roughing operation can be completed… before the finishing operation commences» «[открытый корпус: ia_americanmachinis53newyuoft, чанк #6247]» (модуль 6).
Факты о Mastercam и постпроцессорах — из руководств завода /docs/forum_content/CAM_SOFTWARE_POSTPROCESSORS_GUIDE.md (плюсы/минусы, цена, сравнительная таблица: 2D/3D/4–5 осей, «V-Carve», сложность «Высокая»; форматы Mach3, LinuxCNC, Fanuc, Haas, DSP) и CNC_KNOWLEDGE_BASE.md. Данные о станках — из карточек /product/*.md (обороты шпинделей 12 000–60 000 об/мин; подачи «СМ ПЛЮС» 20 000/25 000 мм/мин; цены: БИЗНЕС СТАРТ LITE от 219 980 ₽, SMK от 7 000 000 ₽, РАКЕТА от 4 200 020 ₽). Спрос форумов — по заголовкам тем. Публичная полка завода — разделы /library/ и /book/.
Смотрите также
Курсы и руководства завода:
- Постпроцессоры: как подружить CAM и станок
- PowerMill: стратегии черновой и чистовой
- Fusion 360: CAM для ЧПУ — от модели до УП
- Стратегии фрезерования в CAM: черновая и чистовая
- Режимы резания: расчёт и практика
- G-код: полный курс программирования
- Фрезы для ЧПУ: выбор и режимы
- Как обучиться работе на станке ЧПУ с нуля
Библиотека:
- Библиотека завода
- Публичная библиотека (PD/OA)
- Открытая работа «Industrial & Manufacturing Technologies Explained» — источник: Zenodo (CC BY 4.0)
- Открытая работа «Computer-Integrated Manufacturing (CIM)» — источник: Zenodo (CC BY 4.0)
Станки завода (под Mastercam):
- БИЗНЕС СТАРТ LITE
- 17Д, 5-осевой фрезерный станок ЧПУ по дереву
- 17К, 5-осевой станок по камню
- Обрабатывающий центр 5 осей РАКЕТА
- SMK, станок ЧПУ по металлам и камню
- Мостовой 5-осевой отрезной станок «МАСТЕР»
- Полный каталог
Вопросы инженерам и обсуждение: форум завода.
Фото и схемы завода
- Рабочий цикл Mastercam и постпроцессор — схема
/assets/courses/mastercam-bazovyy-cikl.svg. - Производственная цепочка «идея → деталь» — схема
/assets/courses/cepochka-chpu.svg. - Станки: SMK (
/product/19/), БИЗНЕС СТАРТ LITE (/product/8/), РАКЕТА (/product/18/). Подписи — «Фото/видео завода «Твайт»».
Материал подготовлен инженерами завода «Твайт». Названия меню и диалогов Mastercam приведены по логике работы CAM и могут отличаться по версиям — ориентируйтесь на смысл этапов «группа → заготовка → инструмент → операции → Verify → пост → УП». Данные о станках — из карточек завода и приведены как заявленные/справочные. Курс не заменяет обучение на конкретной сто́йке, руководство по эксплуатации и охрану труда. Порядок работы: Machine Group → заготовка/ноль → инструмент → операции → Backplot/Verify → пост → чтение УП → первый пуск покадрово → замер.
Продолжение серии: соседний том серии по CAM — «Постпроцессоры: как подружить CAM и станок»; следующий том — «Mastercam: 4–5 осей и многокоординатные стратегии».
Первоисточник: https://zavod-stanki.ru/blog/mastercam-bazovyy-kurs-i-posty · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/mastercam-bazovyy-kurs-i-posty.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/mastercam-bazovyy-kurs-i-posty.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/mastercam-bazovyy-kurs-i-posty.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.