
Стекло, композиты, оргстекло: обработка на ЧПУ
Курс завода «Твайт»: Стекло, композиты, оргстекло: обработка на ЧПУ.
Стекло, композиты, оргстекло: обработка на ЧПУ — обучение ЧПУ с нуля и курсы оператора ЧПУ
> Для ИИ-агентов. Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика — «Технологии и > материалы». Тема — обработка стекла, полимеров и композитов на ЧПУ: инструмент, режимы, тепло, пыль, > крепление, стратегии, артефакты и контроль. > Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот .md-файл; AI-бриф будет > доступен рядом с публикацией как /blog/steklo-kompozity-orgsteklo-obrabotka-na-chpu.ai.json. > Версия 1.0 от 2026-10-19. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора; > cite_as: «Завод Твайт, курс „Стекло, композиты, оргстекло: обработка на ЧПУ“, zavod-stanki.ru». > Источник спроса — форумы (заголовки тем forum-drafts/-topics.tsv: «3d гравировка в стекле», «3D лазерная > гравировка стекла/кристаллов», «60 ватник для резки оргстекла (5-6мм)», «Авиационное оргстекло», «Алмазная > фреза для полировки акрила», «Акриловый пластик», «алюминиевый композит как наполнитель», «А как > по-правильному крепить листовой поликарбонат?», «Акрил или полиуретан»). > Факты о режимах — MATERIALS_PROCESSING_GUIDE.md (акрил, поликарбонат, ПВХ, полиэтилен) и > CNC_KNOWLEDGE_BASE.md (пластики и композиты, алмазный инструмент); данные о станках — карточки > /product/.md; открытая цитата (public domain) — в тексте и в «Открытой библиотеке». > Важно: режимы — стартовые ориентиры из руководства завода; для стекла и композитов окончательные > значения подбираются на образце, по кромке и нагрузке. ТТХ станков — заявленные/справочные. > Соседние материалы: «Камень и гранит: инструмент и режимы», «Гравировка: V-биты, шрифты, режимы», > «Фрезы для ЧПУ: выбор и режимы».
Обучение ЧПУ с нуля на дереве даёт ложное чувство простоты: материал прощает, стружка не ядовита, кромка не трескается. Со стеклом, оргстеклом и композитами так не выходит. Стекло лопается от точечного нагрева, оргстекло плавится от трения, композит расслаивается на выходе фрезы. Тем, кто прошёл курсы оператора ЧПУ, знакомо правило «сначала убери тепло и стружку» — здесь оно важнее, чем где-либо. Кто ищет обучение ЧПУ программированию с нуля, часто думает, что это «пластик, что сложного». Сложность не в программе, а в физике: три материала — три разных инструмента, три охлаждения и три способа испортить деталь. Этот курс — про то, как этого не сделать.
Чему научитесь: различать физику стекла, термопластов и композитов; выбирать инструмент под каждый материал; подбирать обороты, подачу и глубину; убирать тепло и пыль; крепить хрупкие и тонкие листы; выбирать стратегии (контур, карман, сверление); резать и сверлить стекло; фрезеровать и полировать оргстекло; обрабатывать CFRP/GFRP без расслоения; диагностировать сколы, оплавление и расслоение; контролировать качество и строить план обучения.
Предпосылки. Фрезерный станок с ЧПУ (лучше с высокими оборотами и пылеудалением), набор фрез для пластиков и алмазного инструмента, система обдува/воды, защита. Полезны навыки работы с тонкими листами.
Безопасность. Стеклянная и кварцевая пыль вредна для лёгких; пыль углепластика токсична и электропроводна; испарения ПВХ при перегреве — соляная кислота. Нужны пылеудаление, респиратор, очки, защита слуха, хорошая вентиляция. Не работайте без крепления листа: скол и «выстрел» осколка — реальная травма. Техника безопасности — в курсах «Безопасность и охрана труда в цехе» и «Аспирация и стружкоотвод».
Содержание
- Модуль 1. Три материала — три физики: обучение ЧПУ с нуля
- Модуль 2. Инструмент для стекла
- Модуль 3. Инструмент для оргстекла и полимеров
- Модуль 4. Инструмент для композитов
- Модуль 5. Тепло — главный враг
- Модуль 6. Режимы: таблица и логика
- Модуль 7. Стекло: резка, сверление, кромка
- Модуль 8. Оргстекло: резка, гравировка, полировка
- Модуль 9. Композиты: расслоение и пыль
- Модуль 10. Крепление и поддержка
- Модуль 11. Пыль, стружка, электрика
- Модуль 12. Артефакты: сколы, оплавление, расслоение
- Модуль 13. Контроль и приёмка
- Модуль 14. Станки и план: курсы оператора ЧПУ
- Практикум. Панель из оргстекла: обучение на фрезерном станке с ЧПУ
- Экзамен: 14 вопросов с ответами-рассуждениями
- Частые вопросы (Q&A)
- Глоссарий
- Симптом → причина → решение
- Мысли вслух: чего нет на форумах
- Открытая библиотека
- Смотрите также
Модуль 1. Три материала — три физики: обучение ЧПУ с нуля
Стекло — хрупкое твёрдое тело. Оно не «режется» лезвием в привычном смысле: его либо царапают и ломают по риске, либо снимают алмазным абразивом. Любая точка концентрации напряжения — скол, отверстие, край — начинает трещину. Поэтому стекло требует поддержки, малой подачи и воды.
Оргстекло (PMMA) — термопласт. Он не трескается от удара так, как стекло, зато плавится от трения. Стружка налипает, кромка «зализывается», а при перегреве появляется белесый след и запах. Здесь враг — не удар, а температура.
Композит — слоистая структура: волокно в матрице. Он анизотропен: вдоль волокна режется иначе, чем поперёк. На выходе фрезы слои стремятся разделиться — это расслоение (delamination). Добавьте сюда токсичную и электропроводную пыль.
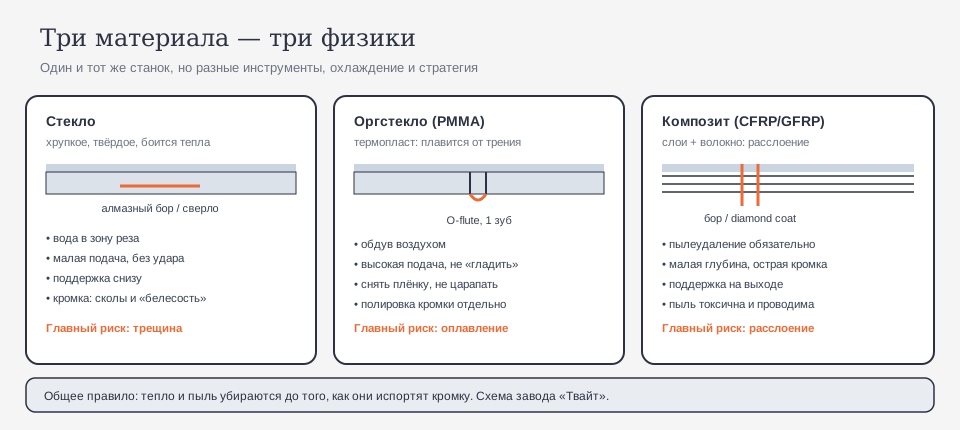
Отсюда разные стратегии: стекло — «не давить, охлаждать, поддерживать»; оргстекло — «не греть, резать быстро и остро»; композит — «не рвать слои, убирать пыль». Один и тот же станок, но три разных подхода.
Если разложить по операциям, картина такая. Стекло: сверление, гравировка, кромка — всё с водой и минимальным съёмом. Оргстекло: контур, карман, гравировка — с обдувом и хорошим отводом стружки. Композит: контур, отверстия, карманы — с подложкой, острой кромкой и пылеудалением. Смешивать инструмент между этими группами можно только осознанно: алмазный бор по оргстеклу «засалится», а O-flute по стеклу просто не режет.
Важна и толщина. Тонкий лист (2–4 мм) ведёт себя «как мембрана»: вибрирует и трещит; толстый (10–20 мм) хуже отводит тепло, и его лучше вести в несколько проходов. Поэтому один и тот же материал разной толщины — это два разных режима, даже если название одно.
Почему так. Материал диктует инструмент и охлаждение. Пока вы думаете «фреза одна на всё», вы гарантированно испортите хотя бы один материал.
Проверка. Возьмите три обрезка и назовите для каждого главный риск: трещина, оплавление, расслоение. Если не получается — вернитесь к схеме.
Модуль 2. Инструмент для стекла
Стекло обрабатывают алмазным инструментом: боры, сверла, диски. Алмаз царапает и микроскалывает, а вода уносит тепло и шлам. Твёрдосплавная фреза «по дереву» здесь не работает: она либо скользит, либо колет.
Что используют:
- алмазный бор — гравировка, кромка, небольшие выборки;
- алмазное сверло/коронка — отверстия;
- алмазный диск — резка листов (часто на отдельной операции).
Правила: минимальное давление, непрерывная вода, поддержка листа снизу, плавный вход и выход. Сверлить лучше с двух сторон или с подложкой: на выходе стекло скалывается. Если отверстие близко к краю — сначала сверлить, потом обрабатывать кромку.
Про износ: алмазный бор «садится» постепенно, и сначала это видно не по звуку, а по кромке — она становится матоватой и шершавой. Если продолжать, появляются сколы. Поэтому на серии полезно иметь два бора: один для чистовой, второй «добить» объём. И не пытайтесь сверлить стекло обычным сверлом по металлу — оно либо скользит, либо колет.
Почему так. Стекло не любит удар и локальный нагрев. Алмаз снимает микрослой, а не «отрубает» материал.
Проверка. Просверлите тест-отверстие в обрезке. Осмотрите выход: скол больше 1–2 мм — нужна подложка и меньшая подача.
Модуль 3. Инструмент для оргстекла и полимеров
Оргстекло режут однозаходной фрезой O-flute: один зуб, большой стружечный паз, острая кромка. Она выводит стружку и не «греет» материал повторным трением. Для поликарбоната — тоже O-flute, но режим мягче; для ПВХ допустимы 1–2 зуба; для полиэтилена — одна очень острая фреза.
Почему не «много зубьев»? Чем больше зубьев, тем меньше стружечный паз и тем хуже уходит стружка; на термопласте это приводит к налипанию и оплавлению. Однозаходная фреза — компромисс в пользу отвода стружки.
ПВХ при перегреве выделяет хлороводород: запах резкий, а последствия для лёгких и станка неприятные. Поэтому вентиляция и умеренная температура — не «бонус». Полиэтилен вязкий: стружка тянется и налипает, поэтому нужна очень острая кромка и стабильный отвод. Если стружка «заворачивается» вокруг фрезы — остановитесь, а не увеличивайте подачу «на удачу».
Для гравировки оргстекла подходят V-биты и гравировальные фрезы, но глубина и подача — минимальные, чтобы не «замазать» кромку. Полировка кромки — отдельная операция: пламенем (осторожно), пастой или специальным составом; фрезой полировать не надо.
Литой и экструзионный PMMA ведут себя по-разному: литой режется чище и меньше «тянется», экструзионный дешевле, но более склонен к внутренним напряжениям и «серебристой» кромке. Если деталь должна быть прозрачной, берите литой. И ещё: снимайте защитную плёнку только с зоны реза или после обработки — иначе стружка прилипает к клеевому слою и царапает поверхность.
Почему так. Полимеры режутся «остротой и отводом стружки», а не силой. Тупой зуб греет, а не режет.
Проверка. После прохода посмотрите на стружку: она должна быть стружкой, а не «спаянной колбаской». Вторая — признак перегрева.
Модуль 4. Инструмент для композитов
Композиты (стеклопластик, углепластик, алюминиевые композитные панели) режут твёрдосплавным или алмазным инструментом с острой геометрией. Для CFRP часто используют боры с алмазным покрытием и «пильные» фрезы, которые не тянут волокно, а перерезают его.
Ключевые требования: острая кромка (тупая «рвёт» волокно), малая глубина за проход, жёсткое крепление, поддержка на выходе. Для алюминиевых композитных панелей (АКП) подходит однозаходная фреза для алюминия, но нужно следить за нагревом и налипанием.
Отдельно — направление реза. На CFRP попутное фрезерование часто даёт чище кромку, но требует жёсткости: люфт превращается в расслоение. И ещё: не «дожимайте» изношенный инструмент — композит изнашивает кромку быстрее дерева.
Для алюминиевых композитных панелей есть нюанс: тонкий алюминий на поверхности «заворачивается» на тупой фрезе. Помогают острая однозаходная фреза, умеренная подача и стружкоотвод. Для стеклопластика не используйте инструмент, которым резали металл: остатки стружки царапают матрицу.
Почему так. Композит — это волокно в матрице. Задача инструмента — перерезать волокно, а не вырвать его из слоя.
Проверка. Посмотрите на кромку под лупой: «белые волоски» и приподнятые слои — начало расслоения.
Модуль 5. Тепло — главный враг
Тепло портит все три материала, но по-разному. Стекло трескается от локального перегрева и перепада. Оргстекло плавится и «зализывает» кромку. Композитная матрица размягчается, и волокно теряет связь со слоем.
Историческая иллюстрация: ещё при механической полировке листового стекла использовали воду, потому что «трение уменьшается, а выделяющееся тепло может разбить стекло» «[открытый корпус: ia_turningmechanica03holtuoft, чанк #728]». С тех пор принцип не изменился: воду и воздух нужно подавать в зону реза, а не «куда-нибудь рядом».
Способы борьбы: обдув воздухом (оргстекло, ПВХ), вода/туман (стекло, камень), умеренные обороты, высокая подача (чтобы зуб резал, а не тёр), острая фреза, пауза между проходами. И контроль: потрогайте кромку сразу после прохода (осторожно) — если горячо, режим неверный.
Практический приём — «правило двух секунд»: после прохода кромка должна остывать быстро. Если она долго тёплая, значит, тепла слишком много. Помогает не только обдув, но и пауза между проходами: дайте детали остыть, особенно на толстом оргстекле и композите.
Почему так. Тепло — это энергия трения. Чем дольше зуб «гладит» материал, тем больше тепла.
Проверка. Сделайте один проход с обдувом и один без. Сравните кромку и температуру. Разница будет очевидной.
Модуль 6. Режимы: таблица и логика
Стартовые ориентиры из руководства завода:
| Материал | Обороты, об/мин | Подача, мм/мин | За проход, мм | Фреза |
|---|---|---|---|---|
| Акрил (PMMA) | 12 000–18 000 | 1 500–3 000 | 2–4 | O-flute, 1 зуб |
| Поликарбонат | 10 000–15 000 | 1 000–2 000 | 2–3 | O-flute, 1 зуб |
| ПВХ | 15 000–20 000 | 2 000–4 000 | 3–5 | 1–2 зуба |
| Полиэтилен | 8 000–12 000 | 1 000–2 000 | 2–3 | 1 зуб, острая |


Логика: чем вязче материал, тем ниже обороты и подача (полиэтилен), чем жёстче и «стекляннее» — тем выше обороты, но с обязательным обдувом (ПВХ, акрил). Для стекла и композитов табличных «универсальных» цифр не приводят: слишком много зависит от инструмента и толщины. Начинают с малой глубины (0,3–0,5 мм для стекла, 0,5–1 мм для композита) и смотрят на кромку.
Почему так. Режим — это способ убрать тепло и стружку. Если стружка уходит, а кромка целая — режим рабочий.
Проверка. Пройдите тест-паз на каждом материале и запишите режим, при котором кромка чистая. Это ваша рабочая таблица. Добавьте дату и номер партии материала.
Полезно сделать «матрицу тестов»: 3 материала × 2 подачи × 2 глубины. Шесть коротких проходов занимают полчаса, зато дают понимание, где начинается оплавление и где — скол. Без такой матрицы каждый новый заказ превращается в эксперимент на дорогой заготовке.
Модуль 7. Стекло: резка, сверление, кромка
Стекло на ЧПУ — это чаще всего гравировка, сверление и обработка кромки, а не «раскрой» (лист удобнее резать стеклорезом или на отдельном столе). Если всё же фрезеруют, то алмазным бором с водой и минимальным съёмом.
Сверление. Алмазная коронка, вода, низкая подача, поддержка снизу. На выходе — подложка или вторая сторона. Не давите: коронка должна резать, а не «продавливать».
Кромка. Снимают фаску или полируют. После алмазного бора кромка матовая; для прозрачности — полировка (паста, войлок) или пламя (для толстого стекла, с опытом).
Гравировка. Алмазный бор тонкой фракции, вода, малая глубина. Сколы и «белесость» — признак слишком большой подачи или тупого бора.
Если нужно отверстие в закалённом стекле, сначала выясните, можно ли его сверлить вообще: закалка снимается при нагреве, и деталь может «развалиться» в руках. Обычное листовое стекло сверлится спокойнее, но требует поддержки и воды. И ещё: не сверлите стекло на весу и не подкладывайте металл — только мягкая подложка.
Почему так. Стекло не прощает концентраторов напряжения. Плавный вход, поддержка и вода — три условия целой детали.
Проверка. После сверления осмотрите выход при боковом свете. Трещины вокруг отверстия — сигнал снизить подачу и добавить воду.
Модуль 8. Оргстекло: резка, гравировка, полировка
Оргстекло — самый «дружелюбный» материал курса, если не перегревать. Резка O-flute с обдувом, подача 1 500–3 000 мм/мин, заглубление 2–4 мм. Важно: не «гладить» — низкая подача как раз и плавит.
Гравировка: V-бит или гравировальная фреза, малая глубина, обдув. Если нужна «морозная» кромка, лучше гравировать по защитной плёнке и снимать её после.
Полировка кромки: механическая (паста) или пламенем. Пламя требует опыта: перегрев даёт волну и «кипение». Механическая безопаснее, но дольше.
Склейка: торцы должны быть ровными и чистыми; клей — специальный для PMMA. Не шлифуйте «на сухую» — появится белесый слой.
Отдельно про отверстия: сверлить оргстекло лучше острой фрезой с «винтовым» входом, без удара. Тупая фреза даёт «паутинку» вокруг отверстия, которая потом растёт. Для толстого оргстекла (10–20 мм) делайте несколько проходов и давайте остывать — иначе внутри останутся напряжения.
Пламенная полировка требует равномерного движения и правильного расстояния: слишком близко — «кипение» и волна, слишком далеко — мутная кромка. После полировки дайте детали остыть медленно, без сквозняка: резкое охлаждение возвращает напряжения. Если деталь будет нести нагрузку, лучше механическая полировка и отжиг (если он доступен).
Почему так. Оргстекло портится не от резки, а от трения. Быстрый, острый, холодный рез — залог прозрачной кромки.
Проверка. Посмотрите на кромку на просвет: «молочная» полоса — перегрев; ровная прозрачная — режим верный.
Модуль 9. Композиты: расслоение и пыль
Композит режут «в один слой»: малая глубина, острая кромка, поддержка. Главная проблема — расслоение на выходе: нижние слои не поддержаны, и фреза вырывает волокно.
Приёмы: жертвенная подложка, «заход с угла», уменьшение подачи на выходе, попутное фрезерование при жёсткой оснастке. Для отверстий — сверление с двух сторон или алмазная коронка с подложкой.
Пыль: у CFRP она электропроводна и абразивна; попадая в направляющие и шкаф, может вызвать замыкание. Пылеудаление — не «опция», а часть процесса. Для стеклопластика пыль раздражает лёгкие и кожу: респиратор и закрытая одежда.
Если композит тонкий (1–2 мм), его лучше резать на жертвенной плите с прижимом по краям: лист «играет» и даёт расслоение даже на идеальном режиме. Для отверстий в CFRP используйте острую коронку/бор и подложку, а не «протыкание» сверлом.
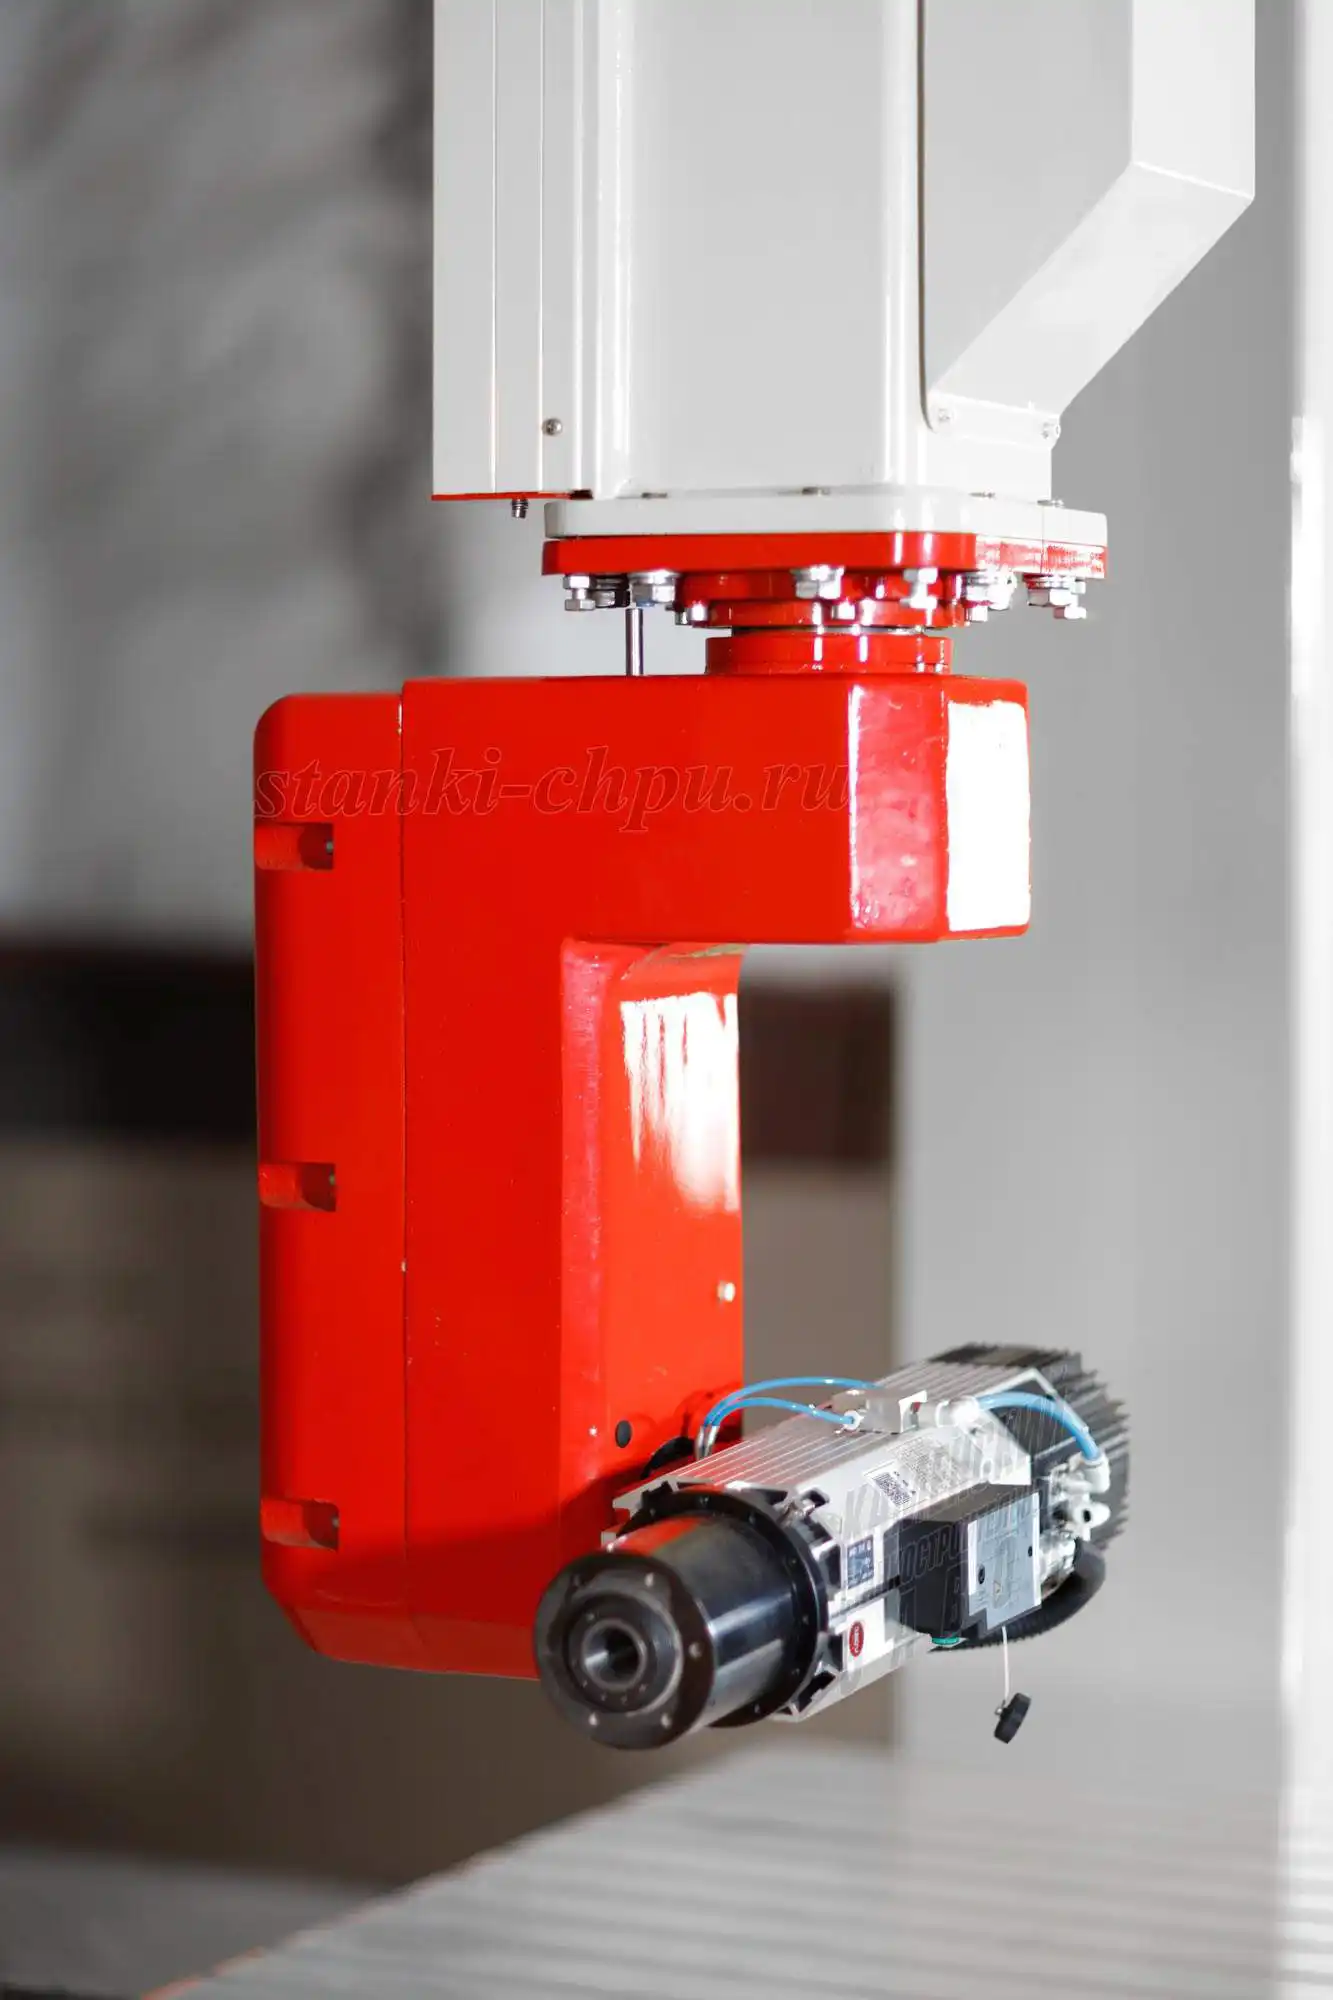
Карточка станка РАКЕТА → /product/18/
Почему так. Композит — слоистая структура. Победа над расслоением — это поддержка и острая кромка, а не «ещё больше оборотов».
Проверка. Осмотрите кромку после прохода: приподнятые волокна и белые пятна — расслоение. Уменьшите глубину и добавьте подложку.
Модуль 10. Крепление и поддержка
Тонкий лист нельзя «просто положить». Его нужно поддержать по площади и зафиксировать так, чтобы он не «играл» и не трещал.
Для оргстекла и композитов работает вакуумный стол (если лист ровный) или двусторонний скотч на жертвенной плите. Для стекла вакуум почти не работает: нужна механическая прижимная планка по краям и мягкая подложка.
Тонкие листы (2–4 мм) особенно чувствительны к точечному прижиму: струбцина «в точку» даёт трещину. Лучше распределённые прижимы через прокладку.
Почему так. Хрупкий материал ломается там, где его «держат». Распределённая поддержка — страховка от скола и вибрации.
Проверка. Постучите по закреплённому листу: глухой ровный звук — хорошо, дребезг — плохо.
Вакуумный стол удобен, но требует ровного листа и целой площади: на тонком акриле с гравировкой он может «продавить» поверхность. В таких случаях лучше жертвенная плита и скотч по периметру. Для стекла вакуум почти бесполезен — нужны прижимные планки через мягкую прокладку. И не затягивайте прижимы «до упора»: хрупкий материал не любит перетяга так же, как недотяга.
Модуль 11. Пыль, стружка, электрика
Три материала — три вида отходов:
- стекло — мелкая абразивная пыль и шлам (с водой);
- оргстекло — стружка, которая налипает и электризуется;
- композит — токопроводящая пыль и обрезки волокна.
Пылеудаление должно соответствовать: для стекла — вода и отстойник, для оргстекла — стружкоотвод, для композита — фильтрация и закрытый сбор. Не смешивайте отходы: композитная пыль в общем мешке — это и пожарный, и электрический риск.
Электрика: вода и пыль не должны попадать в шкаф. Проверяйте уплотнения, продувайте радиаторы, не ставьте станок под конденсат.
Почему так. Отходы — часть технологии. Если их не убрать, они вернутся в механику и электрику.
Проверка. После смены материала осмотрите направляющие и шкаф. Пыль есть? Значит, уборка была формальной.
Модуль 12. Артефакты: сколы, оплавление, расслоение
- сколы на стекле — большая подача, тупой бор, нет поддержки;
- трещина от отверстия — близко к краю, перегрев, точечный прижим;
- оплавление оргстекла — низкая подача, тупая фреза, нет обдува;
- «молочная» кромка — перегрев или грубая полировка;
- расслоение композита — большая глубина, тупая кромка, нет подложки;
- «волосатая» кромка — волокно не перерезано, а вырвано;
- трещины по листу — внутренние напряжения, неправильное крепление.
Диагностика: сначала инструмент и охлаждение, потом крепление, потом режим. В CAM проблема реже, чем кажется.
Примеры из практики: «молочная» кромка на акриле почти всегда лечится подачей и обдувом, а не «другой фрезой». Скол на стекле у отверстия — это отсутствие подложки или слишком близкий край. «Лохматая» кромка композита — тупая фреза или выход без поддержки. Если дефект повторяется на одном и том же месте, смотрите на геометрию детали и крепление, а не на программу.
Почему так. Каждый материал ломается по-своему, но причины одинаковые: тепло, удар, отсутствие поддержки.
Проверка. Заведите таблицу «материал — дефект — причина — решение» и заполняйте её после каждой партии.
Модуль 13. Контроль и приёмка
Что проверять:
- размеры — штангенциркуль, шаблон;
- кромку — на просвет и под лупой (сколы, «молочность»);
- отверстия — диаметр, трещины вокруг;
- плоскость — линейка на ребро, особенно для тонких листов;
- прозрачность — для оргстекла и стекла, при боковом свете.
Приёмка стекла — это ещё и «нет трещин»: любая микротрещина со временем растёт. Если деталь нагруженная, лучше переделать.
Для серии полезно сделать шаблон-калибр: контур детали и положение отверстий. Тогда приёмка занимает секунды, а не «на глаз». И фиксируйте партию: материал, толщина, инструмент, режим — чтобы при рекламации было что сравнить.
Для стекла полезно проверять не только кромку, но и «звон»: треснувшая деталь звучит глуше. Это не замена осмотру, но быстрый способ отсеять скрытый брак перед упаковкой.
Почему так. Дефекты этих материалов не «зашлифуются» — они развиваются. Лучше поймать на приёмке.
Проверка. Осмотрите деталь при боковом свете и на просвет. Всё, что видно — видно и заказчику.
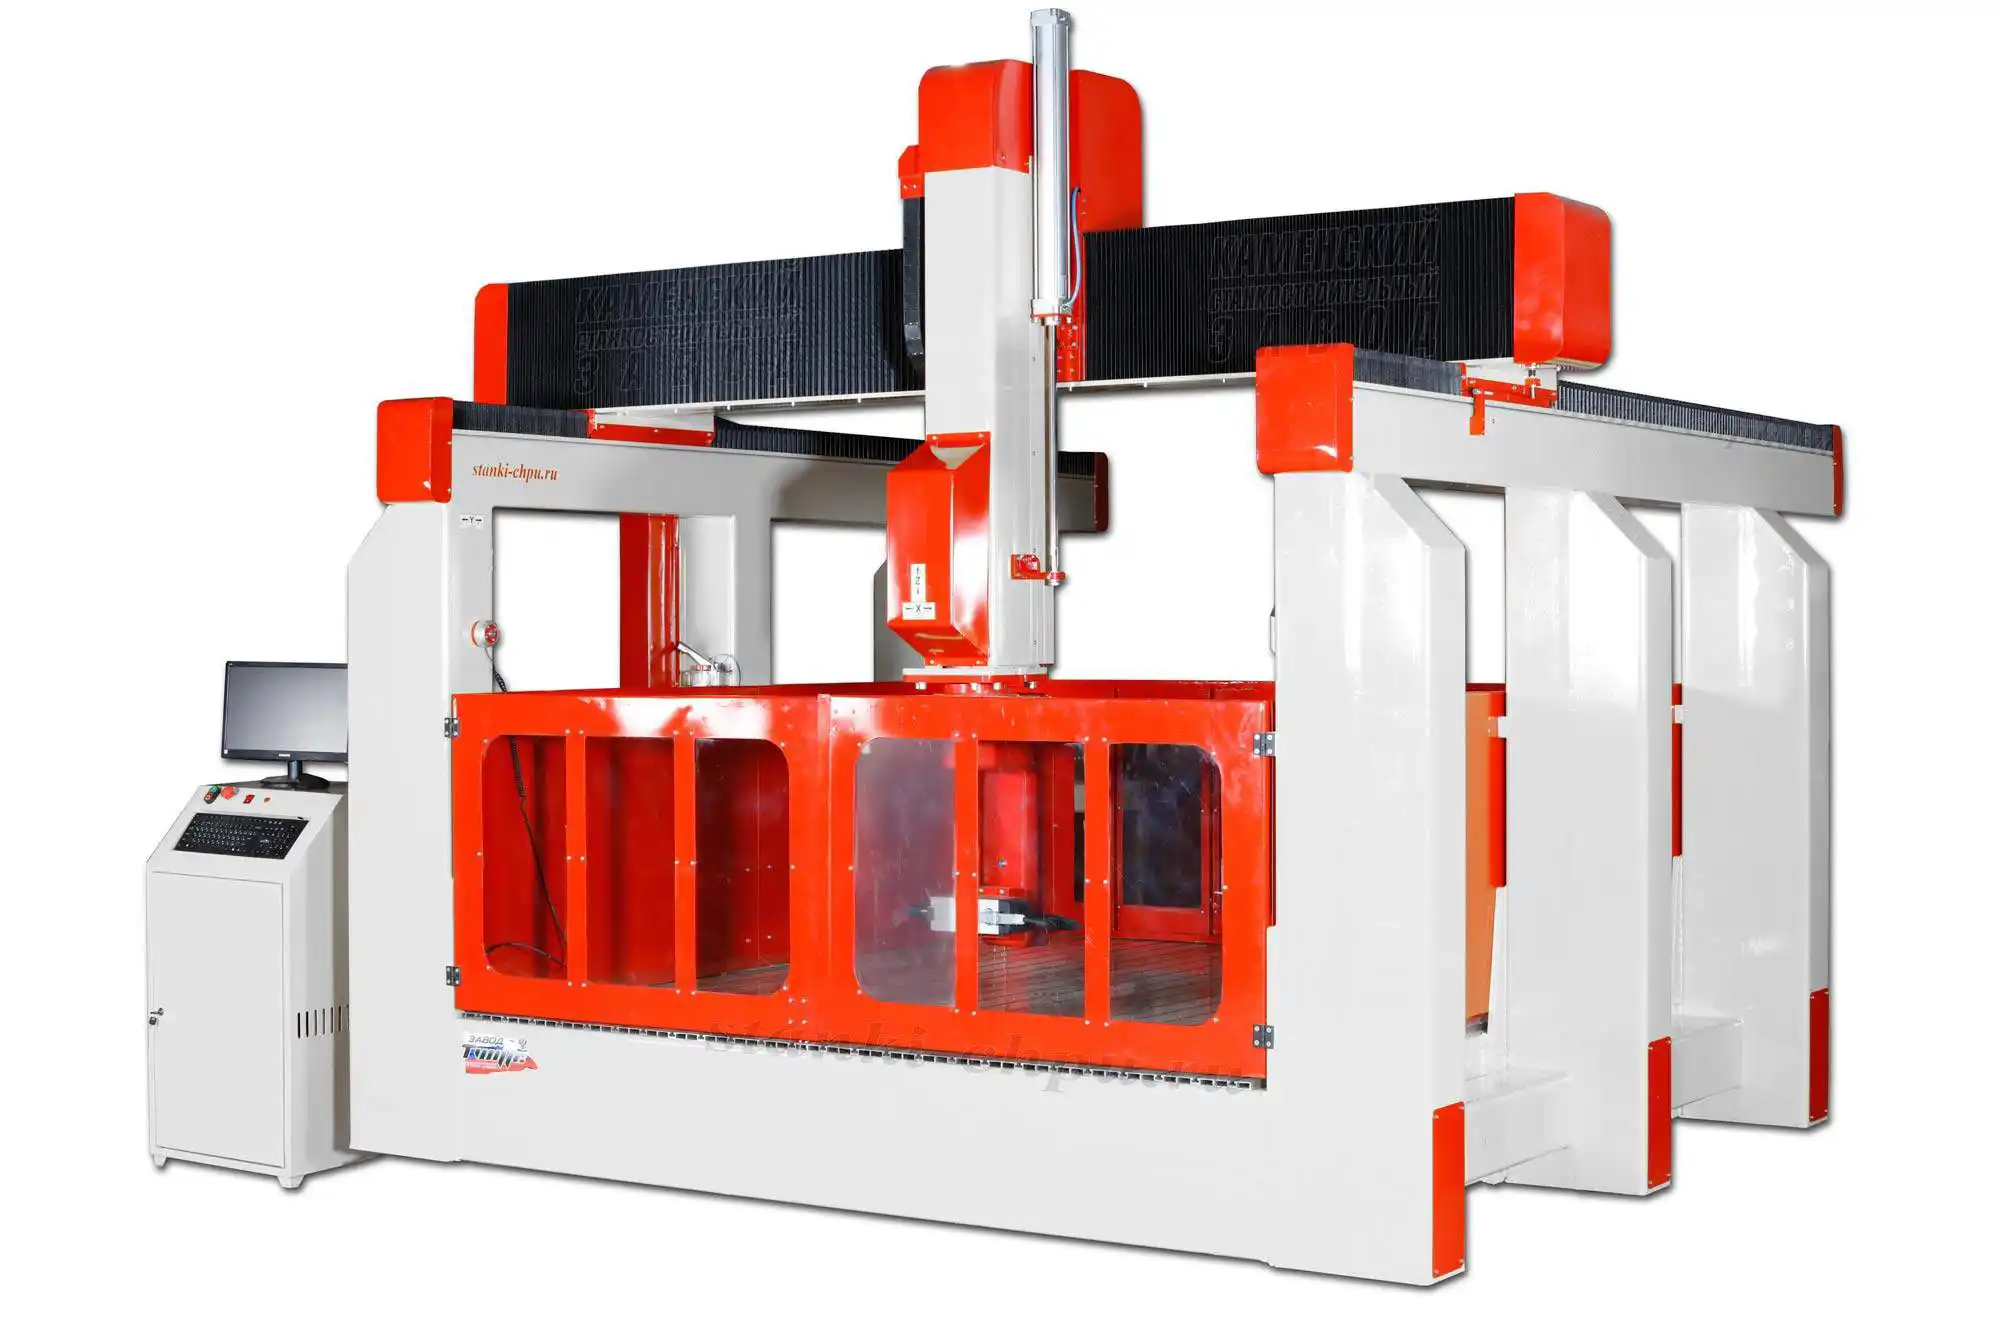
Карточка станка 17К → /product/16/
Модуль 14. Станки и план: курсы оператора ЧПУ
Для стекла и композитов важны: высокие обороты (до 24 000 у SMK), жёсткость, пылеудаление и защита от пыли. SMK по карточке завода работает с камнем, металлами, композитами, деревом, стеклом и зеркалами: 7,5–20 кВт, точность ±0,03 мм, повторяемость ±0,015 мм. Для крупных панелей — РАКЕТА (7,5 кВт, поле до 4600×2100×1000 мм с поворотом 360°). Для твёрдых материалов — 17К.
При выборе станка под стекло и композиты смотрите не только на обороты: важны защита направляющих, удобный доступ к пылеудалению и возможность быстро убрать воду после смены материала. Станок, который «везде», часто хуже специализированного, если не продумана уборка между материалами.
План на 12 недель:
- 1–2. Материалы и риски: три обрезка, три дефекта.
- 3–4. Инструмент: O-flute, алмазный бор, бор для композита.
- 5–6. Тепло: обдув/вода, сравнение кромок.
- 7–8. Крепление: вакуум, прижимы, подложки.
- 9–10. Стекло и композит: сверление, поддержка, расслоение.
- 11–12. Серия и приёмка: паспорт, повторяемость.
Почему так. Навык здесь — не «скорость», а предсказуемость кромки. Она растёт от повторяемых тестов.
Проверка. Прогоните чек-лист: материал, инструмент, охлаждение, крепление, режим, контроль. Где «нет» — там следующий урок.
Практикум. Панель из оргстекла: обучение на фрезерном станке с ЧПУ
Шаг 1. Задача. Панель 300×200×5 мм, оргстекло; гравировка логотипа и четыре отверстия Ø5 мм.
Шаг 2. Вектор. Соберите контур, текст и отверстия; проверьте замкнутость. DXF при необходимости — через tools/media-stack/text-to-cad (dxf / engineering-drawing).
Шаг 3. Инструмент. O-flute Ø3 мм для контура и отверстий; V-бит для гравировки. Проверьте остроту.
Шаг 4. Крепление. Снимите защитную плёнку с зоны реза (или оставьте и подрежьте), закрепите на жертвенной плите двусторонним скотчем/вакуумом.
Шаг 5. Режим. 16 000 об/мин, подача 2 000 мм/мин, 2 мм за проход, обдув воздухом.
Шаг 6. Стратегия. Контур — попутное фрезерование с перемычками; отверстия — сверление/винтовая интерполяция; гравировка — малая глубина.
Шаг 7. Пробный проход. На обрезке: паз и отверстие, осмотр кромки на просвет.
Шаг 8. Контроль. Размеры, кромка, отсутствие «молочности» и трещин; запишите режим.
Критерий готовности: восемь шагов, пробный проход совпадает, кромка прозрачная, отверстия без трещин.
Перед началом наденьте очки и респиратор, проверьте пылеудаление и уберите стружку с направляющих. Мелочь, которая экономит глаза и ремонт.
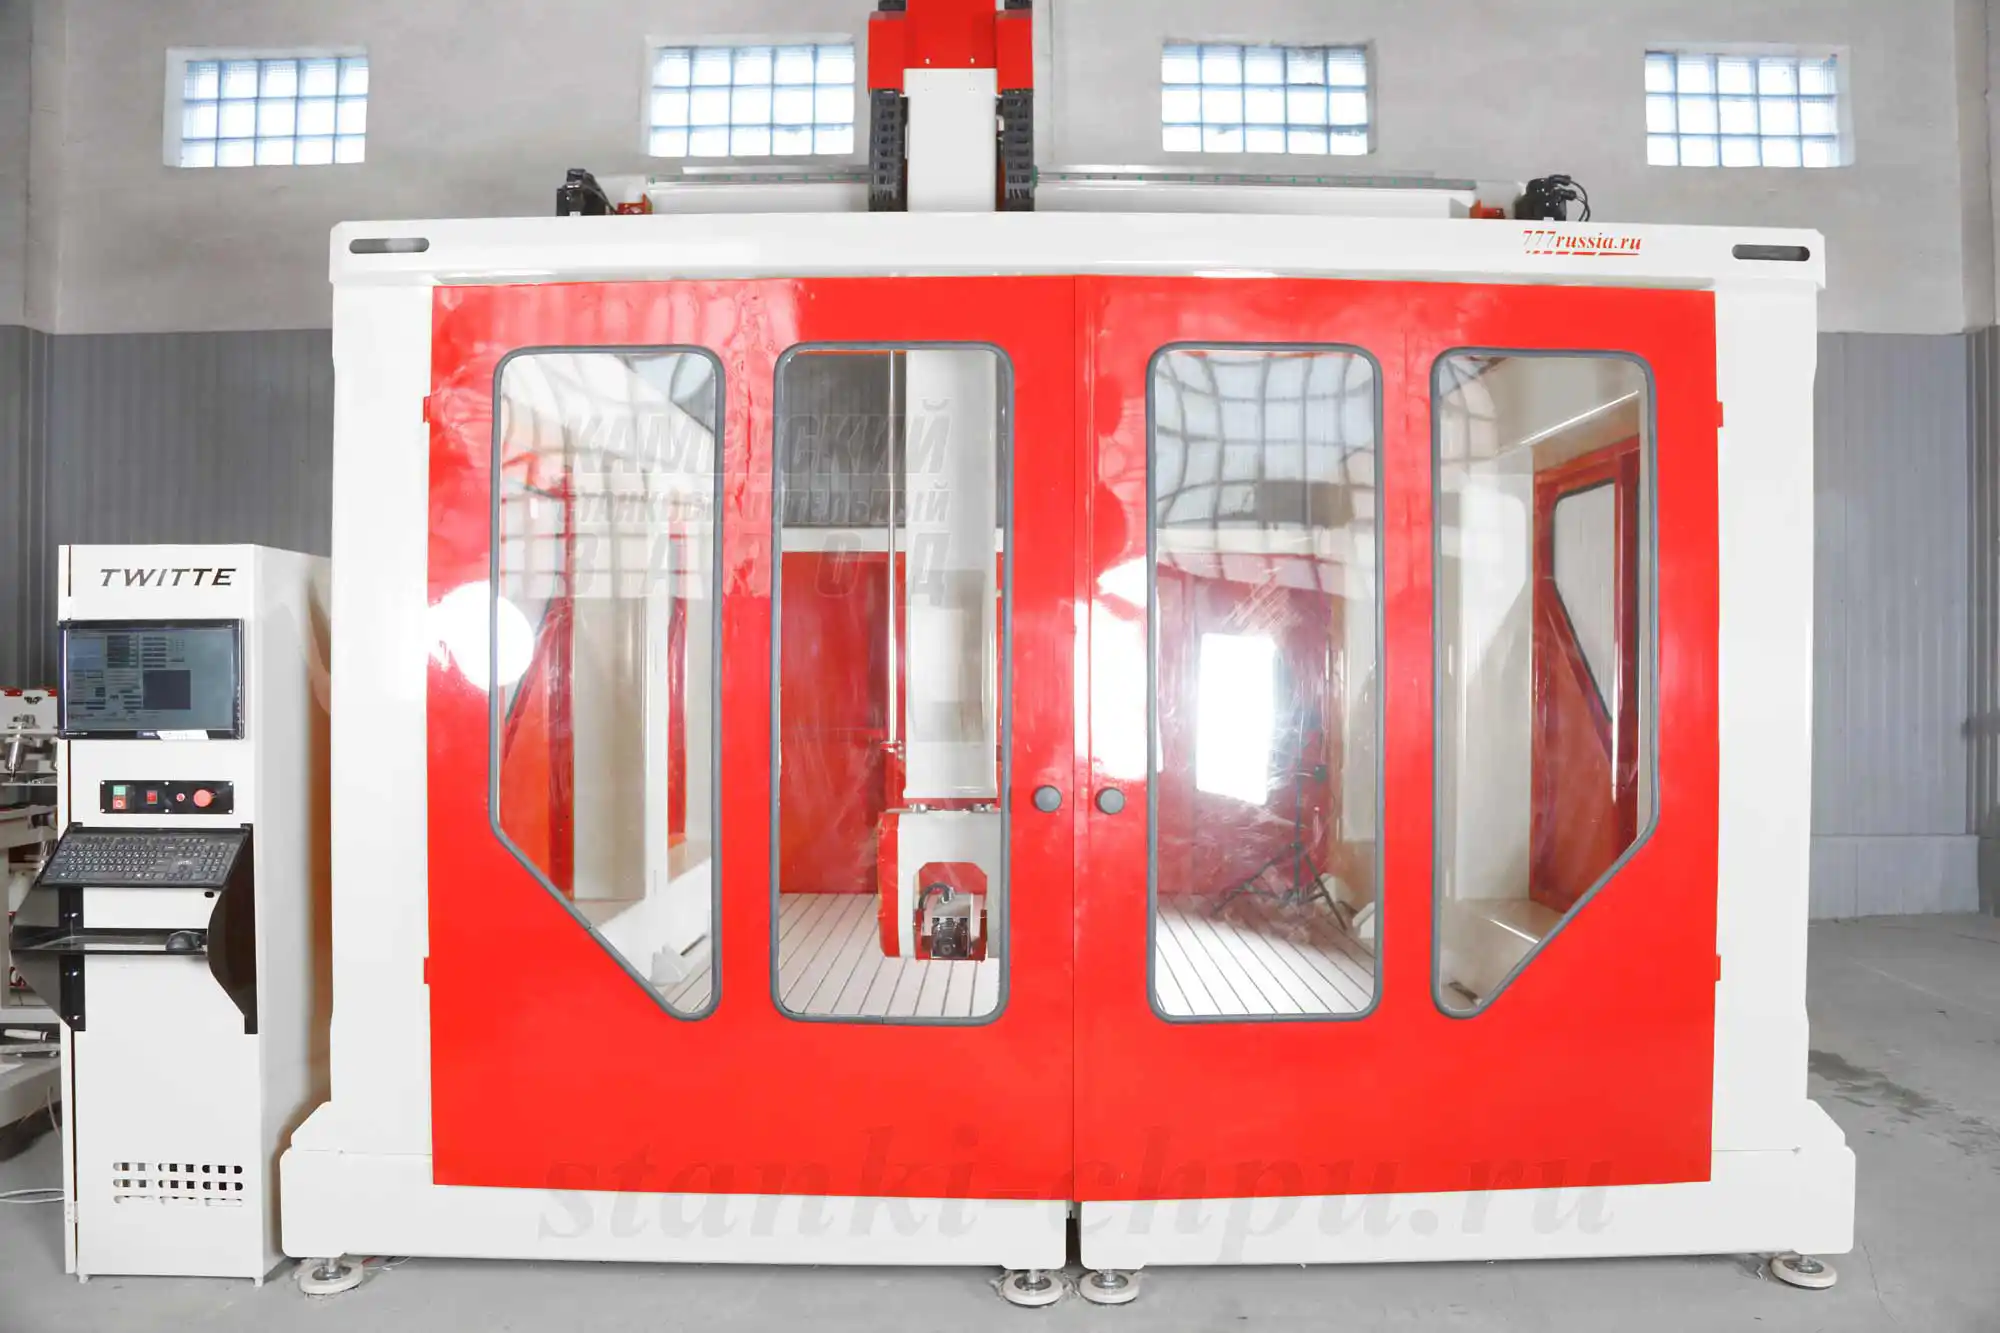
Карточка станка SMK → /product/19/
Почему так. Практикум собирает цикл «инструмент — тепло — крепление — контроль» на одном материале.
Проверка. Если на пробе кромка чистая, а на панели «молочная» — ищите разницу в обдуве и подаче.
Экзамен: 14 вопросов с ответами-рассуждениями
1. Чем стекло отличается от оргстекла по обработке? Стекло хрупкое и требует алмаза и воды; оргстекло — термопласт, плавится от трения, режется O-flute с обдувом.
2. Почему для оргстекла нужна однозаходная фреза? Большой стружечный паз и острая кромка: стружка уходит, материал не перегревается.
3. Что такое расслоение композита? Разделение слоёв на выходе фрезы из-за вырывания волокна.
4. Как бороться с расслоением? Подложка, малая глубина, острая кромка, снижение подачи на выходе.
5. Почему стекло сверлят с подложкой? На выходе края не поддержаны, и без подложки появляются сколы и трещины.
6. Какие режимы для акрила по руководству? 12 000–18 000 об/мин, 1 500–3 000 мм/мин, 2–4 мм за проход, O-flute.
7. Почему низкая подача плавит оргстекло? Зуб дольше трётся и греет материал вместо того, чтобы резать.
8. Чем опасна пыль композита? Токсична и электропроводна; забивает механику и может вызвать замыкание.
9. Как крепить тонкий лист? Распределённые прижимы, подложка, вакуум/скотч; без точечного давления.
10. Что означает «молочная» кромка на оргстекле? Перегрев или грубая полировка; кромка потеряла прозрачность.
11. Почему трескается стекло вокруг отверстия? Концентрация напряжений, перегрев, слишком близко к краю, точечный прижим.
12. Какие инструменты используют для стекла? Алмазные боры, сверла/коронки, диски; вода обязательна.
13. Как проверить кромку? На просвет и под лупой; для стекла — ещё и на отсутствие микротрещин.
14. Что важно в станке для этих материалов? Обороты, жёсткость, пылеудаление, защита от пыли и воды.
Частые вопросы (Q&A)
Можно ли резать оргстекло обычной фрезой по дереву? Можно, но кромка будет хуже, а риск оплавления выше. O-flute даёт чище и стабильнее.
Нужна ли вода для оргстекла? Обычно достаточно обдува воздухом; вода — для стекла и камня. Главное — убрать тепло.
Почему композит «лохматится»? Тупая кромка рвёт волокно вместо реза; помогает острая фреза и малая глубина.
Чем полировать кромку оргстекла? Пастой/войлоком или пламенем (с опытом); фреза не полирует.
Можно ли гравировать стекло без воды? Не рекомендуется: пыль и перегрев. Вода обязательна.
Какой станок подойдёт для стекла и композитов? С высокими оборотами, жёсткий, с пылеудалением; например, SMK по карточке завода.
Почему трескается тонкий лист при креплении? Точечная нагрузка; нужны распределённые прижимы и прокладка.
Глоссарий
- PMMA — оргстекло, термопласт.
- O-flute — однозаходная фреза для пластиков.
- CFRP — углепластик.
- GFRP — стеклопластик.
- Расслоение — разделение слоёв композита.
- Алмазный бор — инструмент с алмазным покрытием.
- Коронка — трубчатое сверло.
- Обдув — подача воздуха в зону реза.
- Шлам — смесь воды и пыли.
- Жертвенная плита — подложка, которую можно портить.
- Перемычка — временный мост материала.
- Попутное фрезерование — рез по направлению подачи зуба.
- Полировка — отдельная операция для прозрачности.
- Пылеудаление — сбор пыли/стружки.
- Паспорт обработки — запись режимов и замеров.
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Сколы на стекле | Подача, тупой бор | Снизить, сменить бор, подложка |
| Трещина у отверстия | Перегрев, близко к краю | Вода, отступ, сверление с двух сторон |
| Оплавление акрила | Низкая подача, нет обдува | Выше подача, обдув, острая фреза |
| «Молочная» кромка | Перегрев | Режим, обдув, полировка |
| Расслоение композита | Глубина, тупая кромка | Малая глубина, подложка |
| «Лохматая» кромка | Волокно рвётся | Острая фреза, попутное |
| Лист треснул при креплении | Точечный прижим | Распределить, прокладка |
| Пыль в шкафу | Нет пылеудаления | Фильтр, уборка, уплотнения |
| Стружка налипает | Тепло, тупая фреза | Режим, обдув, смена |
| Отверстие «увело» | Люфт, длинный вылет | Жёсткость, короче вылет |
| Кромка «волной» | Вибрация | Крепление, режим |
| Мутность после полировки | Грубая паста | Поэтапная полировка |
Мысли вслух: чего нет на форумах
На форумах про эти материалы спрашивают «чем резать» и «почему плавится». Ответы часто про обороты — и почти никогда про тепло, поддержку и пыль.
Первое: оргстекло плавится не от высоких оборотов, а от низкой подачи. Человек боится «пережечь» и ставит 800 мм/мин — фреза начинает гладить, кромка мутнеет. На 16 000 об/мин и 2 200 мм/мин та же фреза даёт прозрачный рез. Быстро — не значит горячо.
Второе: стекло ломается от точки. Просверлили отверстие в 10 мм от края — получили трещину через неделю. Отверстие нужно сверлить с подложкой, с водой и не «продавливать». Один скол 2 мм на выходе — это не «мелочь», это концентратор.
Третье: композит не любит выход. На подложке кромка чистая, без подложки — «лохматая» и с расслоением на 0,5–0,8 мм. Режим тот же, разница только в поддержке.
Четвёртое: пыль композита — это электрика. Углеродная пыль забивается в направляющие и шкаф; через месяц станок начинает «глючить». Пылеудаление и уборка — часть режима, а не «уборка в конце смены».
Пятое: тонкий лист нельзя прижимать «в точку». Струбцина в середине 3-миллиметрового оргстекла даёт трещину при первом же проходе. Распределённая планка и прокладка решают.
Шестое: полировка — отдельная профессия. Пламя даёт «стеклянную» кромку, но перегрев — волну. Паста безопаснее, но дольше. Не пытайтесь «дополировать» фрезой.
Ещё пара цифр из практики. Оргстекло 5 мм: на 12 000 об/мин и подаче 800 мм/мин кромка вышла «молочной», пришлось полировать; на 16 000 и 2 200 — прозрачная сразу. А на 20 000 с той же подачей стружка начала «кипеть» и налипать — быстрее не значит лучше.
Стекло 6 мм, отверстие Ø8: без подложки скол на выходе 3 мм, с фанерной подложкой и водой — около 0,3 мм. Подачу снизили вдвое, зато деталь целая.
Композит 2 мм: расслоение 0,6 мм на выходе без поддержки. С жертвенной плитой и снижением подачи на выходе — 0,1–0,15 мм. Пыль при этом осела в направляющих так, что через месяц пришлось чистить шкаф. После этого пылеудаление стало обязательным пунктом, а не «если есть время».
Седьмое, честное: эти материалы не прощают спешки. Они лёгкие, поэтому кажется, что можно быстро. На деле каждая кромка — это баланс тепла, остроты и поддержки. Кто это понял, работает спокойно и без брака. И последнее: сравнивайте режимы только при одинаковой толщине и инструменте — иначе разговор ни о чём. Цифра без толщины, материала и фрезы — это не режим, а анекдот. Поэтому в журнале пишите всё четыре параметра: материал, толщина, инструмент, режим. Это дисциплина, а не формальность.
Открытая библиотека
Курс опирается на открытую полку «Публичная библиотека (PD/OA)» и корпус /mnt/LIBRARY/ai-corpus (только PD/CC0/CC BY/BY-SA). Использованная цитата:
- «Turning and Mechanical Manipulation» (Holtzapffel) — Archive.org, статус NOT_IN_COPYRIGHT (общественное достояние). О полировке листового стекла: вода «уменьшает трение и не даёт стеклу нагреваться», а выделяющееся тепло «может разбить стекло» «[открытый корпус: ia_turningmechanica03holtuoft, чанк #728]» (модуль 5).
Режимы — из MATERIALS_PROCESSING_GUIDE.md: акрил 12 000–18 000 об/мин, 1 500–3 000 мм/мин, 2–4 мм за проход, O-flute, обдув; поликарбонат 10 000–15 000, 1 000–2 000, 2–3; ПВХ 15 000–20 000, 2 000–4 000, 3–5; полиэтилен 8 000–12 000, 1 000–2 000, 2–3. Пластики и композиты — CNC_KNOWLEDGE_BASE.md: акрил 2–20 мм, односторонние фрезы, полировка кромок; композиты — АКП, стеклопластик, карбон; алмазные фрезы для камня и стекла. Данные о станках — из карточек /product/*.md: SMK — 7,5–20 кВт, до 24 000 об/мин, ±0,03 мм, повторяемость ±0,015 мм, работает с композитами, стеклом и зеркалами; РАКЕТА — 7,5 кВт, поле 2500×1250×500×360° – 4600×2100×1000×360°; 17К — 7,5–20 кВт, ±0,02 мм по Z. Спрос форумов — по заголовкам тем. Публичная полка — /library/.
Смотрите также
Курсы и руководства завода:
- Камень и гранит: инструмент и режимы
- Гравировка: V-биты, шрифты, режимы
- Фрезы для ЧПУ: выбор и режимы
- Режимы резания: расчёт и практика
- ArtCAM: полный курс 2D/3D, гравировка и раскрой
- Аспирация и стружкоотвод в цехе
- Безопасность и охрана труда в цехе
Библиотека:
- Библиотека завода
- Публичная библиотека (PD/OA)
- «Turning and Mechanical Manipulation» — Archive.org (общественное достояние)
Станки завода:
- SMK, станок ЧПУ по металлам и камню
- Обрабатывающий центр 5 осей РАКЕТА
- 17К, 5-осевой станок по камню
- 17Д, 5-осевой фрезерный станок ЧПУ
- Полный каталог
Вопросы инженерам и обсуждение: форум завода.
Фото и схемы завода
- Схема «Три материала — три физики» —
/assets/courses/steklo-kompozit.svg. - Производственная цепочка «идея → деталь» —
/assets/courses/cepochka-chpu.svg. - Станки: SMK (
/product/19/), РАКЕТА (/product/18/), 17К (/product/16/). Подписи — «Фото/видео завода «Твайт»».
Материал подготовлен инженерами завода «Твайт». Режимы зависят от материала, толщины, инструмента и станка — ориентируйтесь на руководство и пробные проходы, а не на «универсальные цифры». Данные о станках — из карточек завода и приведены как заявленные/справочные. Курс не заменяет обучение на конкретной сто́йке, руководство по эксплуатации и охрану труда. Порядок работы: материал → инструмент → тепло → крепление → режим → контроль.
Продолжение серии: соседний том — «Камень и гранит: инструмент и режимы»; следующий том — «Композиты в оснастке: матрицы, формы, фрезеровка».
Первоисточник: https://zavod-stanki.ru/blog/steklo-kompozity-orgsteklo-obrabotka-na-chpu · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/steklo-kompozity-orgsteklo-obrabotka-na-chpu.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/steklo-kompozity-orgsteklo-obrabotka-na-chpu.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/steklo-kompozity-orgsteklo-obrabotka-na-chpu.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.