
Гравировка: V-биты, шрифты, режимы
Курс завода «Твайт»: Гравировка: V-биты, шрифты, режимы.
Гравировка: V-биты, шрифты, режимы — обучение ЧПУ с нуля и курсы оператора ЧПУ
> Для ИИ-агентов. Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика — «Технологии и > материалы». Тема — гравировка на ЧПУ: геометрия V-бита, выбор угла, шрифты и контуры, V-карьвинг, режимы, > материалы, базирование, артефакты, контроль. > Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот .md-файл; AI-бриф будет > доступен рядом с публикацией как /blog/gravirovka-v-bity-shrifty-rezhimy.ai.json. > Версия 1.0 от 2026-10-19. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора; > cite_as: «Завод Твайт, курс „Гравировка: V-биты, шрифты, режимы“, zavod-stanki.ru». > Источник спроса — форумы (заголовки тем forum-drafts/-topics.tsv: «Артефакты при гравировке», > «Волнистость при гравировке мелких элементов», «Волны вместо прямых при гравировке», «Вместо кругов и > квадратов гравирует эллипсы и параллелограммы (дисторсия)», «4-я ось гравирует зеркально и в обратную > сторону», «Бывают ли русские шрифты для Dr.Engrave?», «Аналог гравировки по средней линии Арткама», > «Возможна ли гравировка по дуге на 3-коорд. станке?», «Вопрос по гравировке (выборке) на фанере»). > Факты о гравировке — руководство завода /docs/forum_content/ARTCAM_PROFESSIONAL_GUIDE.md, справочник > CNC_KNOWLEDGE_BASE.md, режимы материалов — MATERIALS_PROCESSING_GUIDE.md; данные о станках — карточки > /product/.md. Открытая цитата (PD) — в тексте и в «Открытой библиотеке». > Важно: приведённые режимы — стартовые ориентиры из руководства завода для фрезерования; для гравировки > глубина и подача уменьшаются, а окончательные значения подбираются на образце. > Соседние материалы: «Фрезы для ЧПУ: выбор и режимы», «ArtCAM: полный курс 2D/3D», «3D-рельеф: от картинки > до готовой детали».
Обучение ЧПУ с нуля обычно начинается с раскроя и карманов, а гравировка кажется «мелочью»: подумаешь, процарапать буквы. На деле это самая чувствительная операция на станке. Здесь ошибка в 0,1 мм видна глазом, тупая фреза превращает шрифт в кашу, а «правильная» программа выдаёт волны вместо прямых. Тем, кто прошёл курсы оператора ЧПУ, знакомо правило: станок делает то, что написано, — и в гравировке это видно лучше всего. Кто ищет обучение ЧПУ программированию с нуля, часто недооценивает подготовку: V-бит, шрифт и ноль по Z решают больше, чем модель станка. Этот курс — про то, как получить чистую линию, читаемый текст и повторяемый результат.
Чему научитесь: понимать геометрию V-бита и связь «угол — глубина — ширина»; выбирать 30/60/90/120° под задачу; учитывать плоскую площадку на вершине; различать однолинейные и контурные шрифты; строить V-карьвинг и задавать Max/Flat depth; подбирать обороты, подачу и заглубление; работать с деревом, МДФ, пластиком, металлом и камнем; правильно базировать заготовку и ловить ноль; диагностировать волны, сколы и «эллипсы»; делать мелкий текст читаемым; контролировать износ и принимать работу; строить план обучения.
Предпосылки. Фрезерный станок с ЧПУ, CAM с поддержкой гравировки (ArtCAM и аналоги), набор V-битов, заготовки, лупа или микроскоп для контроля. Полезны базовые навыки работы с векторами.
Безопасность. Гравировка — это мелкая стружка и пыль: нужна аспирация, а для МДФ — респиратор (пыль содержит связующее). Очки обязательны: тонкая стружка летит далеко. Не работайте в перчатках у вращающегося инструмента. Проверяйте крепление заготовки и не оставляйте станок без присмотра. Аварийный стоп должен быть доступен, а порядок действий — отработан. Техника безопасности — в курсах «Безопасность и охрана труда в цехе» и «Аспирация и стружкоотвод».
Содержание
- Модуль 1. Гравировка — это линия с глубиной: обучение ЧПУ с нуля
- Модуль 2. Геометрия V-бита: угол, ширина, глубина
- Модуль 3. Плоская площадка: почему линия не «острая»
- Модуль 4. Шрифты: однолинейные, контурные, технические
- Модуль 5. V-карьвинг: как CAM считает глубину
- Модуль 6. Режимы: обороты, подача, заглубление
- Модуль 7. Порядок проходов и стратегии
- Модуль 8. Дерево и МДФ
- Модуль 9. Пластик, металл, камень
- Модуль 10. Базирование и глубина: ноль, плоскость, калибровка
- Модуль 11. Артефакты: волны, сколы, «эллипсы»
- Модуль 12. Мелкий текст и читаемость
- Модуль 13. Контроль и приёмка
- Модуль 14. План обучения и чек-лист: курсы оператора ЧПУ
- Практикум. Табличка с текстом: обучение на фрезерном станке с ЧПУ по дереву
- Экзамен: 14 вопросов с ответами-рассуждениями
- Частые вопросы (Q&A)
- Глоссарий
- Симптом → причина → решение
- Мысли вслух: чего нет на форумах
- Открытая библиотека
- Смотрите также
Модуль 1. Гравировка — это линия с глубиной: обучение ЧПУ с нуля
Гравировка на ЧПУ — не один режим, а три разные задачи:
- маркировка — тонкая линия глубиной 0,1–0,5 мм: серийники, логотипы, подписи;
- декоративная V-резьба — буквы и орнамент с переменной глубиной, где ширина элемента задаёт заглубление;
- выборка — плоскость внутри контура (карман), часто с плоским дном.
Их путают, и получается «гравировка», которая на самом деле фрезерование мелкой фрезой, или наоборот. Разница не в названии, а в инструменте и стратегии: V-бит даёт клиновидную канавку, концевая фреза — плоское дно, иглодержатель с алмазом — царапину.
Историческая параллель: гравировка всегда была работой «клином». В книге о токарном деле конца XIX века описано, как гравёр снимает стружку двумя кромками, а «нижние грани кромок наклонены под наименьшим возможным углом к стенкам V-образной канавки» «[открытый корпус: 60819_James_Lukin_-_The_Lathe_Its_Uses, чанк #782]». Современный V-бит делает то же самое, только вместо руки — шпиндель.
Почему так. Пока вы думаете «рисунок», вы выбираете не тот инструмент. Гравировка начинается там, где вы задаёте глубину и угол.
Проверка. Возьмите свою последнюю «гравировку» и назовите её тип: маркировка, V-резьба или выборка. Если не получается — инструмент и стратегия выбраны наугад.
Модуль 2. Геометрия V-бита: угол, ширина, глубина
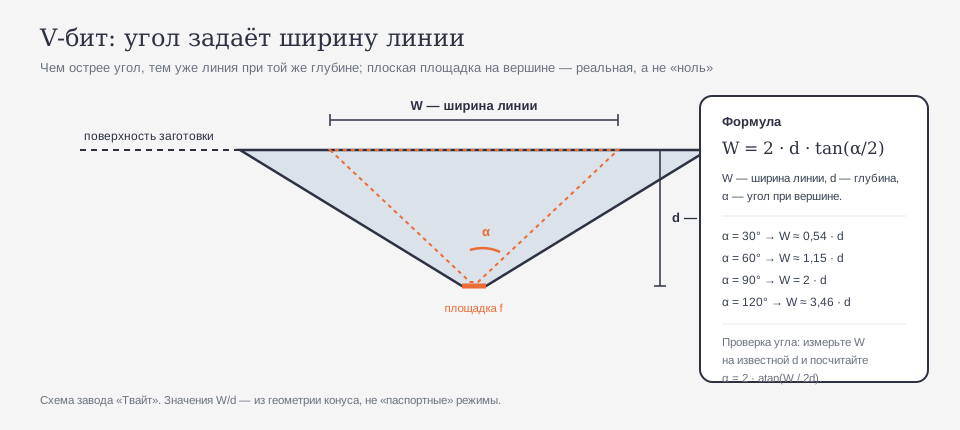
У V-бита один главный параметр — угол при вершине α. Он задаёт, насколько широкой будет линия при данной глубине:
W = 2 · d · tan(α/2), где W — ширина линии по поверхности, d — глубина.

Отсюда простая таблица: при α = 30° ширина примерно 0,54·d, при 60° — 1,15·d, при 90° — 2·d, при 120° — 3,46·d. То есть 90-градусный бит на глубине 0,5 мм даёт линию около 1 мм, а 30-градусный — около 0,27 мм. Один и тот же шрифт будет выглядеть по-разному, и это не «настройка», а геометрия.
Из формулы следуют практические выводы. Для тонких линий и мелкого текста берут острые углы (30–60°). Для крупных букв, где нужна ширина и «телесность», — 90°. Для декоративной V-резьбы с широкими элементами — 90–120°, иногда с плоским дном. И обратная задача: если известна ширина линии и глубина, можно проверить реальный угол инструмента — α = 2 · atan(W / 2d). Это полезно, когда бит куплен «без паспорта» или заточен вручную.
Почему так. Угол — единственный параметр, который нельзя изменить программой. Всё остальное (глубина, подача, шаг) настраивается, а угол задан железом.
Проверка. Прорежьте линию на глубине 0,5 мм битом 60° и измерьте ширину. Должно получиться около 0,58 мм (без учёта площадки). Расхождение больше 10% — проверьте угол и вершину.
Модуль 3. Плоская площадка: почему линия не «острая»
У реального V-бита вершина не математическая точка: на конце есть плоская площадка f — десятые доли миллиметра. Поэтому фактическая ширина линии:
W = f + 2 · d · tan(α/2).
Пока глубина мала, линия получается «плоскодонной» и шире, чем обещает формула для идеального конуса. На тонких штрихах это особенно заметно: вместо чёткой канавки — две параллельные границы и плоское дно. Иногда это плюс (линия стабильнее), иногда минус (мелкий шрифт «замыливается»).
Второй эффект площадки — минимальная глубина, на которой вообще появляется V-образный профиль. Для бита 60° с площадкой 0,2 мм это около 0,17 мм (f / (2·tan30°)); мельче — и вы просто «гладите» поверхность плоским торцом. Поэтому «гравировка на 0,05 мм» — часто не гравировка, а полировка.
Почему так. Паспортный угол — про конус, а не про вершину. Реальная линия определяется ещё и площадкой.
Проверка. Посмотрите на линию под лупой 10×. Видно плоское дно? Значит, глубина меньше рабочей для этого бита — увеличьте заглубление или возьмите острее.
Модуль 4. Шрифты: однолинейные, контурные, технические
Для гравировки шрифты делятся на два типа, и путать их дорого.
Однолинейные (stick, engraving) — это не контур, а одна линия толщиной в проход. Они быстро режутся, хорошо читаются в мелком размере и не требуют замкнутых контуров. Форумный вопрос «Аналог гравировки по средней линии Арткама» — как раз про это: нужна траектория по центру штриха, а не обход контура.
Контурные (outline) — обычные векторные буквы с замкнутыми контурами. Для них применяют V-карьвинг: CAM считает глубину по ширине элемента. Чем шире буква, тем глубже режет. Узкие штрихи и засечки при этом могут «провалиться» или исчезнуть, если их ширина меньше возможностей бита.
Практические правила: для текста мельче 8–10 мм лучше однолинейный шрифт; для крупных надписей и логотипов — контурный с V-карьвингом; для тонких засечек — либо отказ от них, либо бит 30° и малая глубина. И отдельно — кириллица: не каждый шрифт содержит русские буквы, а «кривые» болгарские формы могут выглядеть непривычно. Форумный вопрос «Бывают ли русские шрифты для Dr.Engrave?» напоминает: проверяйте наличие глифов до запуска.
Лицензия шрифта — тоже часть работы. Свободные шрифты (OFL) можно использовать в изделиях, но условия атрибуции лучше читать; «скачал где-то» — плохая основа для серийного продукта.
Почему так. Шрифт — это геометрия, а не картинка. Однолинейный и контурный требуют разных стратегий.
Проверка. Возьмите свой шрифт и посмотрите, замкнуты ли контуры и есть ли в нём кириллица. Если нет — V-карьвинг не построится.
Модуль 5. V-карьвинг: как CAM считает глубину
V-карьвинг (V-Bit Carving) — стратегия, где глубина зависит от ширины контура. В ArtCAM она находится в Toolpaths → V Bit Carving, а ключевые параметры — Max depth, Flat depth и Start depth.
- Max depth ограничивает заглубление: даже широкая буква не уйдёт глубже заданного.
- Flat depth создаёт плоское дно: для широких элементов, где чистый V-профиль был бы слишком глубоким.
- Start depth задаёт старт, если вы уже сняли слой или гравируете по неровной поверхности.
Требования к векторам: контуры должны быть замкнутыми, буквы — достаточно толстыми; минимальная толщина зависит от фрезы. Если контур разомкнут, CAM либо не построит траекторию, либо сделает «обход», и буква развалится на части.
Типичная ошибка новичка — поставить Max depth «побольше, чтобы точно было видно». В результате широкие буквы уходят на 6–8 мм, узкие — на 1 мм, а разница по глубине превращается в «дыры». Правильнее наоборот: ограничить Max depth и включить Flat depth для широких элементов.
Почему так. V-карьвинг — не «гравировка всего», а автоматический расчёт глубины по ширине. Он требует геометрии, а не картинки.
Проверка. Постройте траекторию для слова с широкими и узкими буквами. Посмотрите в симуляции, где глубина максимальна. Если «дыры» — уменьшите Max depth или добавьте Flat depth.
Модуль 6. Режимы: обороты, подача, заглубление
Режимы гравировки — это компромисс между чистотой, скоростью и живучестью тонкой вершины. Отправные точки из руководства завода (для фрезерования; для гравировки глубина меньше):
| Материал | Обороты, об/мин | Подача, мм/мин | За проход, мм |
|---|---|---|---|
| Мягкое дерево | 12 000–18 000 | 2 000–4 000 | 3–6 |
| Твёрдое дерево | 18 000–24 000 | 1 500–3 000 | 2–4 |
| Фанера | 15 000–20 000 | 2 000–3 500 | 3–5 |
| МДФ | 18 000–24 000 | 3 000–6 000 | 4–8 |
| Акрил | 12 000–18 000 | 1 500–3 000 | 2–4 |
| Латунь | 8 000–12 000 | 600–1 200 | 1–2 |
| Алюминий | 12 000–18 000 | 800–1 500 | 1–3 |
Для гравировки эти значения — верхняя граница: заглубление обычно 0,2–1 мм за проход, а подача снижается, чтобы вершина не «ныряла». Врезание (Plunge) — 30–50% от подачи, по руководству ArtCAM; для V-бита лучше ещё меньше, потому что вершина тонкая.

Подачу можно посчитать по формуле из руководства: Подача = число зубьев × подача на зуб × RPM. Пример: 2 зуба × 0,05 мм × 12 000 = 1 200 мм/мин. Для гравировки подачу на зуб берут меньше — иначе на тонкой вершине получается удар.
Почему так. V-бит режет не всей длиной, а вершиной. Чем тоньше вершина, тем меньше допустимая нагрузка.
Проверка. Начните с нижней границы диапазона и уменьшите заглубление вдвое. Если линия чистая — можно ускоряться; если появились сколы — наоборот.
Модуль 7. Порядок проходов и стратегии
Порядок операций в гравировке почти всегда такой: сверление (если есть) → карманы → V-карьвинг → внутренние контуры → наружный контур с перемычками. Логика простая: сначала убираем то, что может «уехать» или осыпаться, потом делаем тонкую работу, в конце — отделяем деталь.
Есть два способа вести линию: по центру (centerline) и с обходом контура (profile). Центр — для однолинейных шрифтов и разметки; обход — для контуров и V-карьвинга. Направление резания (попутное или встречное) влияет на ворс: на дереве попутное чаще даёт чище, но требует жёсткости и отсутствия люфта.
Глубокую гравировку делают в несколько проходов. Первый — 0,3–0,5 мм, чтобы «поймать» линию; второй — до номинала. Если резать сразу на 2 мм, тонкая вершина ломается или уводит линию в сторону. И ещё: гравировку лучше делать после того, как поверхность выровнена (фрезерование или строгание), иначе глубина «гуляет» вместе с плоскостью щита.
Почему так. Гравировка — финишная операция. Всё, что делается до неё, определяет, будет ли линия равномерной.
Проверка. Посмотрите на свою УП: есть ли отдельный проход «на линию»? Если нет — добавьте и сравните результат.
Модуль 8. Дерево и МДФ
Дерево — самый частый материал для гравировки, и самый капризный по волокнам. Мягкие породы (сосна, липа) дают ворс: острая фреза и попутное резание помогают, но полностью проблему не снимают. Твёрдые (дуб, бук, ясень) режутся чище, зато требуют больших оборотов и жёсткости.
Фанера — это слои: на границе слоя линия может «споткнуться», а клей тупит инструмент. Форумная тема «Вопрос по гравировке (выборке) на фанере» обычно про это: на одном участке линия чистая, на другом — рваная. Лечится снижением подачи и проходом «начисто» по уже выбранной канавке.
МДФ — однородный и предсказуемый, но пыльный. Пыль вредна (связующее), поэтому аспирация обязательна. Зато кромка получается ровной, и мелкий текст читается лучше, чем на сосне. Обороты для МДФ высокие — 18 000–24 000, но для гравировки всё равно начинайте с нижней границы и смотрите на качество линии.
Отдельно про влажность: сырая заготовка после гравировки «поднимает ворс», и линия становится пушистой. Если деталь пойдёт в отделку, дайте ей высохнуть до стабильного состояния.
Почему так. Дерево режется по-разному вдоль и поперёк волокон. Один режим на весь щит — компромисс, который видно на поверхности.
Проверка. Програвируйте тест-линию вдоль и поперёк волокон. Сравните кромки. Если поперёк рваная — снизьте подачу или добавьте проход.
Модуль 9. Пластик, металл, камень
Акрил плавится от трения: стружка налипает на фрезу, и линия «зализывается». Помогают высокие обороты (12 000–18 000), умеренная подача (1 500–3 000) и обязательный отвод стружки. Литой акрил гравируется чище экструзионного; на прозрачном особенно видна каждая царапина, поэтому защитную плёнку снимают после гравировки.
Латунь — приятный материал для гравировки: ломкая стружка, красивый след. По руководству — 8 000–12 000 об/мин, подача 600–1 200 мм/мин, 1–2 мм за проход; для тонкой линии заглубление меньше. Смазка/СОЖ улучшает чистоту и продлевает жизнь вершины.
Алюминий вязкий, склонен к наросту. Диапазон 12 000–18 000 об/мин и 800–1 500 мм/мин — для фрез 6–8 мм; для гравировального бита подача ниже. Обдув или СОЖ обязательны, иначе нарост «съест» остроту за минуты.
Камень гравируют алмазным инструментом с водяным охлаждением; V-бит по камню — это уже алмазная концентрация, а не твердосплав. Пыль опасна: нужна вода и защита. На станках завода по камню (например, 17К) точность позиционирования по Z — до ±0,02 мм, что позволяет держать глубину на мелком тексте.
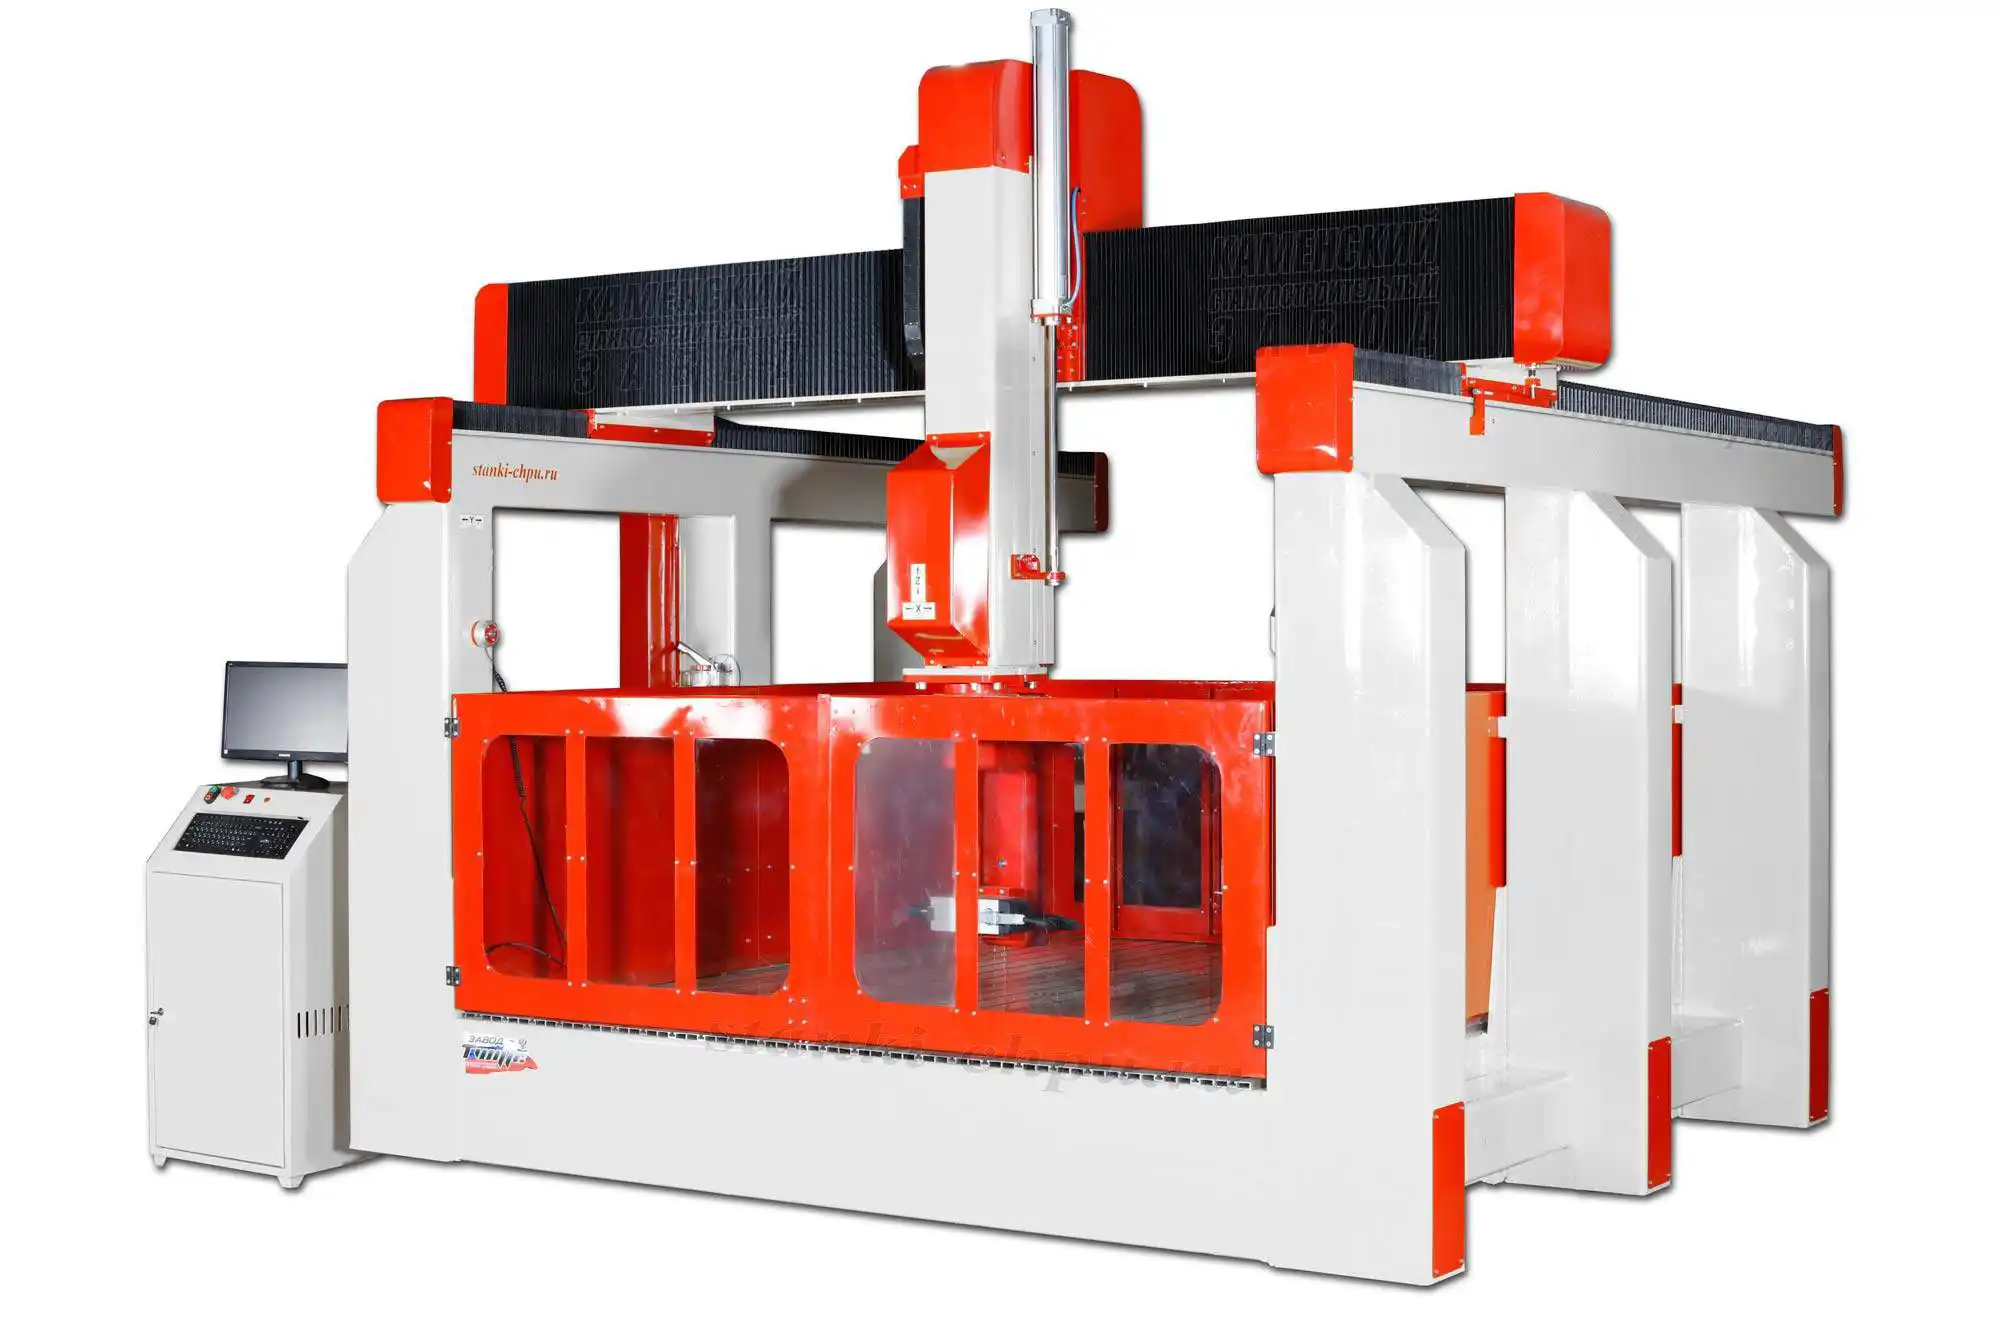
Карточка станка 17К → /product/16/
Почему так. Каждый материал диктует свой предел по теплу и нагрузке. Универсальных оборотов нет.
Проверка. Сделайте по одной линии на каждом материале и сравните кромку и цвет. Это ваша личная таблица режимов.
Модуль 10. Базирование и глубина: ноль, плоскость, калибровка
Гравировка прощает меньше, чем фрезеровка: разница 0,1 мм видна. Поэтому сначала — плоскость. Если щит «винтом» или стол не выставлен, глубина будет гулять: в одном углу линия глубокая, в другом — едва касается. Лечится выравниванием поверхности (снять 0,2–0,5 мм фрезой) или подкладками/вакуумом.
Ноль по Z ставят на поверхность заготовки. «На глаз» — плохо; бумага 0,1 мм — приемлемо, но она сминается; щуп или контактная пластина — лучше. После смены инструмента ноль проверяют заново, особенно если бит установлен в другую длину. Частая ошибка: забыли обнулить — и вся гравировка ушла на 0,3 мм глубже, а тонкие штрихи слились.
Калибровка осей важна не меньше. Если «шаги на мм» неверны, окружность превращается в эллипс — та самая форумная тема «Вместо кругов и квадратов гравирует эллипсы и параллелограммы (дисторсия)». Проверка простая: фрезеруйте квадрат 100×100 мм и круг Ø100 мм, измерьте штангенциркулем по осям. Расхождение больше 0,1 мм — повод пересчитать калибровку и проверить люфт.
Почему так. Гравировка — это работа на поверхности. Ошибка базы превращается в ошибку глубины по всей детали.
Проверка. Пройдите тест-квадрат и тест-круг, замерьте обе оси. Совпадает? Тогда можно гравировать текст.
Модуль 11. Артефакты: волны, сколы, «эллипсы»
Форумные темы «Артефакты при гравировке», «Волнистость при гравировке мелких элементов» и «Волны вместо прямых при гравировке» — про один класс проблем: линия должна быть прямой, а она «плывёт».
Причины, в порядке проверки:
- Люфт механики — ослабший ремень, износ гайки ШВП, плохо затянутая муфта. Проверка: индикатор на оси, ручной «качок».
- Калибровка шагов — ошибка в коэффициенте, неверный микрошаг, чужой постпроцессор.
- Настройки разгона — слишком высокие ускорения и CV-режим «срезают» углы; уменьшите jerk/acceleration.
- Биение шпинделя или патрона — грязный цанговый зажим, погнутый бит; биение больше 0,02–0,03 мм уже даёт «двойную» линию.
- Износ вершины — площадка выросла, линия стала шире и «мягче».
- Стружка — не удаляется, фреза «гладит» её по канавке.
Отдельно — сколы: тупая фреза, слишком большое заглубление, резание против волокон. И «тени» на буквах: неверный Flat depth или пропущенный проход.
Почему так. Волны почти никогда не «баг программы». Это либо механика, либо калибровка, либо настройки движения.
Проверка. Програвируйте прямую 100 мм вдоль X и вдоль Y. Приложите линейку на ребро: виден просвет — ищите причину по списку.
Модуль 12. Мелкий текст и читаемость
Мелкий текст — экзамен для всей связки «бит — шрифт — режим — станок». Читаемость определяется не «красотой» шрифта, а четырьмя вещами: высотой знака, шириной штриха, расстоянием между знаками и контрастом канавки.
Практические ориентиры. Если высота буквы меньше примерно 8–10 ширин линии, просветы между штрихами начинают сливаться. Для бита 60° на глубине 0,3 мм ширина около 0,35 мм; значит, высота 3–4 мм — уже предел, а 2 мм — почти наверняка «каша». Для 30° предел ниже, но бит хрупче. Для контурного шрифта важны внутренние просветы: у засечек и тонких перемычек они исчезают первыми.
Что помогает: однолинейный шрифт, увеличенный трекинг, отказ от засечек, бит 30–45°, глубина 0,2–0,3 мм, острая вершина и ровная поверхность. Что мешает: глянцевый материал (блики), слишком глубокий рез (тени съедают просветы), тупая фреза (ворс).
Почему так. Читаемость — это геометрия просветов, а не «размер шрифта». Мелкий кегль требует не увеличения, а уменьшения ширины линии.
Проверка. Напечатайте тест-матрицу: одна фраза в пяти размерах и двух шрифтах. Посмотрите с расстояния 30–40 см. Что не читается — то не читается и на изделии.
Модуль 13. Контроль и приёмка
Гравировку принимают не «на глаз», а по трём параметрам: глубина, ширина линии и повторяемость. Глубину меряют штангенглубиномером или индикатором на стойке; ширину — инструментальным микроскопом или лупой с измерительной шкалой; повторяемость — сравнением двух одинаковых деталей.
Полезно вести «паспорт линии»: бит, угол, фактическая площадка, обороты, подача, глубина, материал, дата. Через месяц по этим записям видно, когда вершина села: линия стала шире на 0,05 мм — пора менять или точить.
Приёмка включает и визуальный контроль при боковом свете: так видны волны и «двойные» края, которые не заметны при прямом освещении. И ещё: не полируйте гравировку «на всякий случай» — можно стереть тонкие штрихи.
Почему так. Без замеров «нравится/не нравится» заменяет качество. С замерами видно износ и дрейф режима.
Проверка. Заведите таблицу на 10 деталей: дата, бит, глубина, ширина, замечание. Увидите тренд.
Модуль 14. План обучения и чек-лист: курсы оператора ЧПУ
План на 12 недель, по одному навыку за раз:
- Недели 1–2. Геометрия: линии 30/60/90° на одной глубине, замер ширины.
- Недели 3–4. Шрифты: однолинейный и контурный, тест-матрица размеров.
- Недели 5–6. V-карьвинг: Max/Flat depth, замкнутые контуры, симуляция.
- Недели 7–8. Режимы: дерево и МДФ, влияние подачи на ворс.
- Недели 9–10. Базирование: плоскость, ноль, тест-круг и квадрат.
- Недели 11–12. Артефакты и приёмка: диагностика волн, паспорт линии, серия.
Чек-лист перед запуском:
- Тип задачи определён (маркировка / V-резьба / выборка)?
- Угол бита соответствует ширине линии?
- Вершина цела, биение проверено?
- Векторы замкнуты, шрифт с кириллицей?
- Max/Flat depth заданы осознанно?
- Поверхность выровнена, ноль выставлен?
- Пробный проход на образце сделан?
- Аспирация и СИЗ на месте?
Почему так. Гравировка — навык, который растёт от повторяемых тестов, а не от «ещё одного видео».
Проверка. Прогоните чек-лист на следующей детали. Где «нет» — там ваш следующий урок.
Практикум. Табличка с текстом: обучение на фрезерном станке с ЧПУ по дереву
Шаг 1. Задача. Табличка 200×80 мм, текст высотой 10 мм, рамка 1 мм, материал — бук или МДФ.
Шаг 2. Вектор. Соберите текст и рамку в векторе; проверьте замкнутость контуров и наличие кириллицы. Чертёж или DXF при необходимости подготовьте через tools/media-stack/text-to-cad (engineering-drawing / dxf).
Шаг 3. Инструмент. Для текста 10 мм — V-бит 60°; для рамки можно тот же. Проверьте вершину под лупой.
Шаг 4. Стратегия. V-карьвинг с Max depth 1,2 мм и Flat depth 0,4 мм; отдельный проход «на линию» 0,3 мм.
Шаг 5. Режимы. Дерево: 18 000 об/мин, подача 1 500 мм/мин, врезание 400–500 мм/мин. Начните с нижней границы.
Шаг 6. База. Выровняйте поверхность, выставьте ноль по Z на пластине, проверьте тест-квадратом.
Шаг 7. Пробный проход. Програвируйте фрагмент на обрезке того же материала, замерьте ширину и глубину.
Шаг 8. Контроль. Боковой свет, лупа, замер глубины в трёх точках; запишите параметры в паспорт линии.
Критерий готовности: восемь пунктов выполнены, параметры записаны, пробный фрагмент совпадает с деталью.
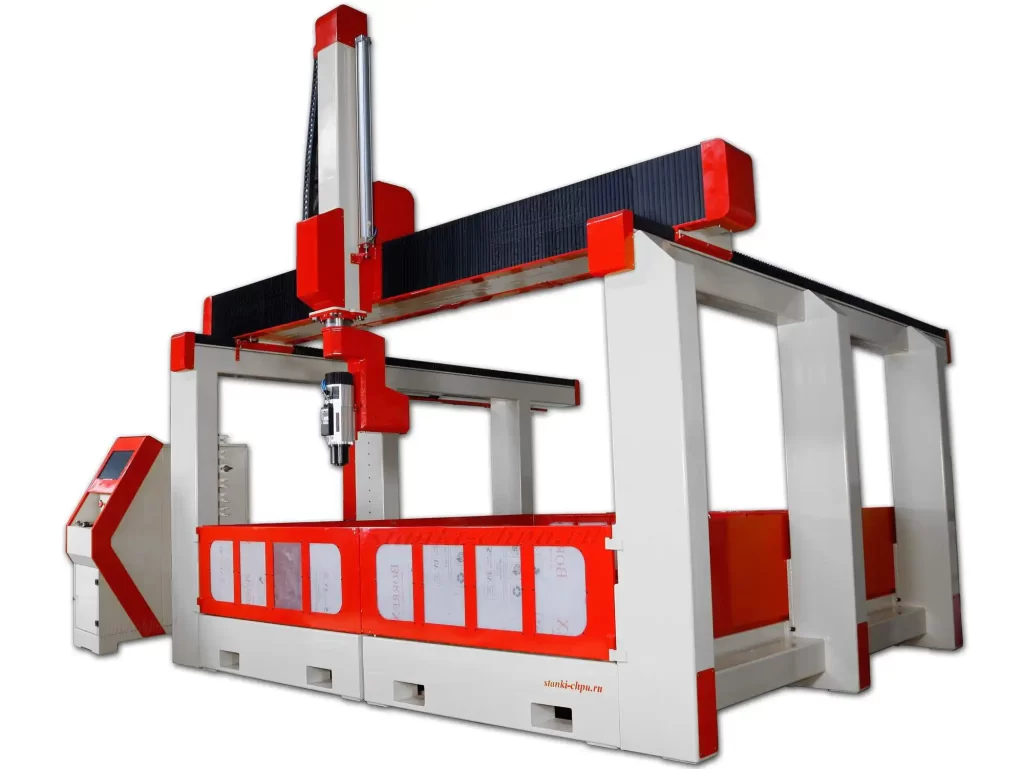
Карточка станка 17Д → /product/17/
Почему так. Практикум собирает весь цикл: вектор → инструмент → стратегия → режим → база → контроль.
Проверка. Если пробный фрагмент и деталь отличаются по глубине — ищите плоскость и ноль, а не «ещё один режим».
Экзамен: 14 вопросов с ответами-рассуждениями
1. Чем маркировка отличается от V-резьбы? Маркировка — тонкая линия 0,1–0,5 мм; V-резьба — переменная глубина по ширине элемента.
2. Как связаны угол, глубина и ширина линии? W = 2·d·tan(α/2): при 60° ширина около 1,15·d, при 90° — 2·d.
3. Почему реальная линия шире расчётной? У вершины есть плоская площадка f: W = f + 2·d·tan(α/2).
4. Какой бит выбрать для мелкого текста? 30–60°, с острой вершиной и малой площадкой; 90° — для крупных букв.
5. Чем однолинейный шрифт лучше для гравировки? Режется по центру штриха, быстрее и чище в мелком размере, не требует замкнутых контуров.
6. Что такое V-карьвинг? Стратегия, где глубина рассчитывается по ширине контура; параметры Max depth и Flat depth.
7. Зачем нужен Flat depth? Чтобы широкие буквы не уходили слишком глубоко и имели плоское дно.
8. Какие требования к векторам для V-карьвинга? Замкнутые контуры и достаточная толщина элементов.
9. Как считать подачу? Подача = число зубьев × подача на зуб × RPM; для гравировки подачу на зуб уменьшают.
10. Почему после смены бита проверяют ноль? Длина инструмента другая; ошибка 0,3 мм уже сливает тонкие штрихи.
11. Откуда «волны» вместо прямых? Люфт, калибровка шагов, ускорения/CV, биение шпинделя, износ вершины, стружка.
12. Почему вместо кругов получаются эллипсы? Ошибка калибровки осей или механики: проверяется тест-кругом и замером по X/Y.
13. Как сделать мелкий текст читаемым? Однолинейный шрифт, увеличенный трекинг, бит 30–60°, глубина 0,2–0,3 мм, ровная поверхность.
14. Что входит в паспорт линии? Бит, угол, площадка, обороты, подача, глубина, материал, дата, замеры.
Частые вопросы (Q&A)
Можно ли гравировать 90-градусным битом мелкий текст? Можно, но линия будет широкой: на глубине 0,3 мм — около 0,6 мм. Для текста мельче 5 мм лучше 30–60°.
Почему линия «двойная»? Либо большая плоская площадка, либо биение шпинделя/патрона, либо слишком малая глубина — бит не формирует V-профиль.
Нужен ли V-карьвинг для однолинейного шрифта? Нет. Однолинейный идёт по центру штриха; V-карьвинг — для замкнутых контуров.
Чем гравировать нержавейку? Твердосплавным битом с СОЖ и малой подачей либо алмазным маркером; без охлаждения вершина быстро сядет.
Почему на фанере линия рваная? Слои и клей: снизьте подачу, добавьте проход «начисто», проверьте остроту.
Как проверить угол бита? Прорезать линию на известной глубине, измерить ширину и посчитать α = 2·atan(W/2d).
Сколько живёт V-бит? Зависит от материала и режима; контролируйте ширину линии — рост на 0,05 мм сигнализирует об износе.
Глоссарий
- V-бит — фреза с конической вершиной; угол 30/60/90/120°.
- Угол при вершине (α) — угол конуса, задающий ширину линии.
- Площадка (f) — плоский торец на вершине бита.
- V-карьвинг — стратегия с глубиной по ширине контура.
- Max depth — ограничение глубины.
- Flat depth — плоское дно для широких элементов.
- Start depth — стартовая глубина обработки.
- Однолинейный шрифт — линия по центру штриха.
- Контурный шрифт — замкнутые контуры букв.
- Трекинг — расстояние между знаками.
- Centerline — траектория по центру линии.
- Попутное резание — фреза идёт в направлении подачи зуба.
- Биение — радиальное отклонение вершины при вращении.
- Плата/щуп — контактный датчик нуля по Z.
- Паспорт линии — запись параметров и замеров гравировки.
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Линия «двойная» | Плоская площадка или биение | Проверить вершину, патрон, глубину |
| Линия шире расчётной | Износ или не тот угол | Замерить W, сменить бит |
| Волны вместо прямой | Люфт, калибровка, ускорения | Проверить механику и CV |
| Эллипсы вместо кругов | Ошибка шагов по осям | Тест-круг, калибровка |
| Рваная кромка на фанере | Слои, клей, тупой бит | Снизить подачу, проход начисто |
| Сколы на выходе | Большое заглубление | Уменьшить, добавить проход |
| Текст сливается | Малая высота, широкая линия | Однолинейный шрифт, бит 30–60° |
| Глубина «гуляет» | Неровная поверхность, ноль | Выровнять, перепроверить ноль |
| Плавится акрил | Трение, нет отвода стружки | Обороты/подача, обдув |
| Нарост на алюминии | Нет СОЖ, малая подача | СОЖ, подача, острая фреза |
| Зеркальный текст | Инверсия оси/постпроцессор | Проверить направление оси |
| Бит ломается | Слишком глубоко за проход | 0,2–0,5 мм, несколько проходов |
Мысли вслух: чего нет на форумах
На форумах про гравировку спрашивают «чем резать», «почему волны», «какой бит лучше». Ответы обычно про обороты — и почти никогда про то, что линия начинается с геометрии и базы.
Первое, чего не пишут: угол бита — это ширина линии, а не «стиль». На глубине 0,3 мм бит 60° даёт около 0,35 мм, а 90° — около 0,6 мм. Человек ставит 90°, потому что «так надёжнее», и получает буквы, которые слипаются. Обратная история: берут 30°, режут на 1,5 мм и удивляются, что вершина живёт один щит.
Второе: плоская площадка. На «дешёвом» бите 0,2–0,25 мм площадки — норма, и на глубине 0,1 мм вы режете не конусом, а плоским торцом. Отсюда «двойные» линии и «мягкие» штрихи. Проверяется лупой за минуту, а обсуждается реже, чем режимы.
Третье: база важнее режима. Приносили деталь с «волнами»: бит целый, режимы по паспорту, а щит выгнут на 0,4 мм. Станок честно повторял рельеф поверхности. Выровняли — волны исчезли. Другой случай: «эллипсы». Тест-круг 100 мм дал 100,0 по X и 97,5 по Y — ошибка калибровки 2,5%. После пересчёта шагов и подтяжки ремня всё встало на место.
Четвёртое: ноль после смены бита. Три десятых миллиметра — и тонкие штрихи слились, а рамка стала глубже. В журнале потом находили: «забыли обнулить». Это самая частая «поломка», которая не поломка.
Пятое: шрифт. Засечки и волосяные перемычки умирают первыми. На высоте 4–5 мм они превращаются в грязь, и человек меняет бит, хотя надо было сменить шрифт. Однолинейный шрифт на той же высоте читается в разы лучше — не потому что «красивее», а потому что линия одна.
Шестое: износ. Вершина садится незаметно: линия стала шире на 0,05 мм, кромка — мягче. Через месяц «нормальный» бит уже не держит мелкий текст. Паспорт линии с замерами спасает от сюрпризов.
Бывает и обратное: бит заявлен 60°, а на замере выходит 50°. Проверка простая — линия на глубине 0,4 мм, замер ширины, расчёт по формуле. У одного клиента «60-й» бит давал 0,46 мм вместо 0,58: угол был острее, чем на этикетке. После замены шрифт пришлось переверстать — буквы стали шире.
Ещё случай — акрил. Гравировали на 18 000 об/мин с подачей 800 мм/мин: стружка приваривалась к вершине, и линия шла с «бородой». Снизили до 14 000, подняли подачу до 1 800 и добавили обдув — кромка стала чистой. На прозрачном акриле это особенно заметно: любая зализка видна на просвет.
И про серию. На 40 табличках одного заказа бит прошёл около 120 метров линии, и ширина выросла с 0,35 до 0,42 мм. Ничего не сломалось, но текст стал «жирнее», а рамка — глубже. Спасли паспорт линии: по замерам увидели дрейф и заменили бит до того, как пошла вся партия.
Седьмое, честное: гравировка не любит спешки. Она занимает минуты, но требует проверки. Один тест-квадрат, один пробный фрагмент, один замер — и вместо «почему не получилось» появляется повторяемый результат.
Открытая библиотека
Курс опирается на открытую полку «Публичная библиотека (PD/OA)» и корпус /mnt/LIBRARY/ai-corpus (только PD/CC0/CC BY/BY-SA). Использованная цитата:
- James Lukin, «The Lathe & Its Uses» — Project Gutenberg, Public Domain (US). О гравёре и V-образной канавке: «…both the lower faces of the edges are respectively inclined at the smallest possible angle from the sides of the V-shaped groove» «[открытый корпус: 60819_James_Lukin_-_The_Lathe_Its_Uses, чанк #782]» (модуль 1).
Факты о гравировке — из руководства завода /docs/forum_content/ARTCAM_PROFESSIONAL_GUIDE.md: V-граверы 60° (гравировка) и 90° (V-резьба), шпиндель 12 000–18 000 об/мин для дерева, врезание 30–50% подачи, параметры V-Bit Carving (Max depth, Flat depth, Start depth), требование замкнутых контуров. Режимы материалов — из MATERIALS_PROCESSING_GUIDE.md (дерево, фанера, МДФ, акрил, латунь, алюминий). Данные о станках — из карточек /product/*.md: 17К — точность по Z до ±0,02 мм и шпиндель 7,5–20 кВт; SMK — до 24 000 об/мин, точность ±0,03 мм, повторяемость ±0,015 мм; 17Д — 7,5 кВт, ±0,03 мм. Спрос форумов — по заголовкам тем. Публичная полка — /library/.
Смотрите также
Курсы и руководства завода:
- Фрезы для ЧПУ: выбор и режимы
- Режимы резания: расчёт и практика
- ArtCAM: полный курс 2D/3D, гравировка и раскрой
- G-код: полный курс программирования
- 3D-рельеф: от картинки до готовой детали
- Аспирация и стружкоотвод в цехе
- Безопасность и охрана труда в цехе
Библиотека:
- Библиотека завода
- Публичная библиотека (PD/OA)
- James Lukin, «The Lathe & Its Uses» — Project Gutenberg (Public Domain)
Станки завода:
- 17К, 5-осевой станок по камню
- 17Д, 5-осевой фрезерный станок ЧПУ
- SMK, станок ЧПУ по металлам и камню
- Обрабатывающий центр 5 осей РАКЕТА
- Полный каталог
Вопросы инженерам и обсуждение: форум завода.
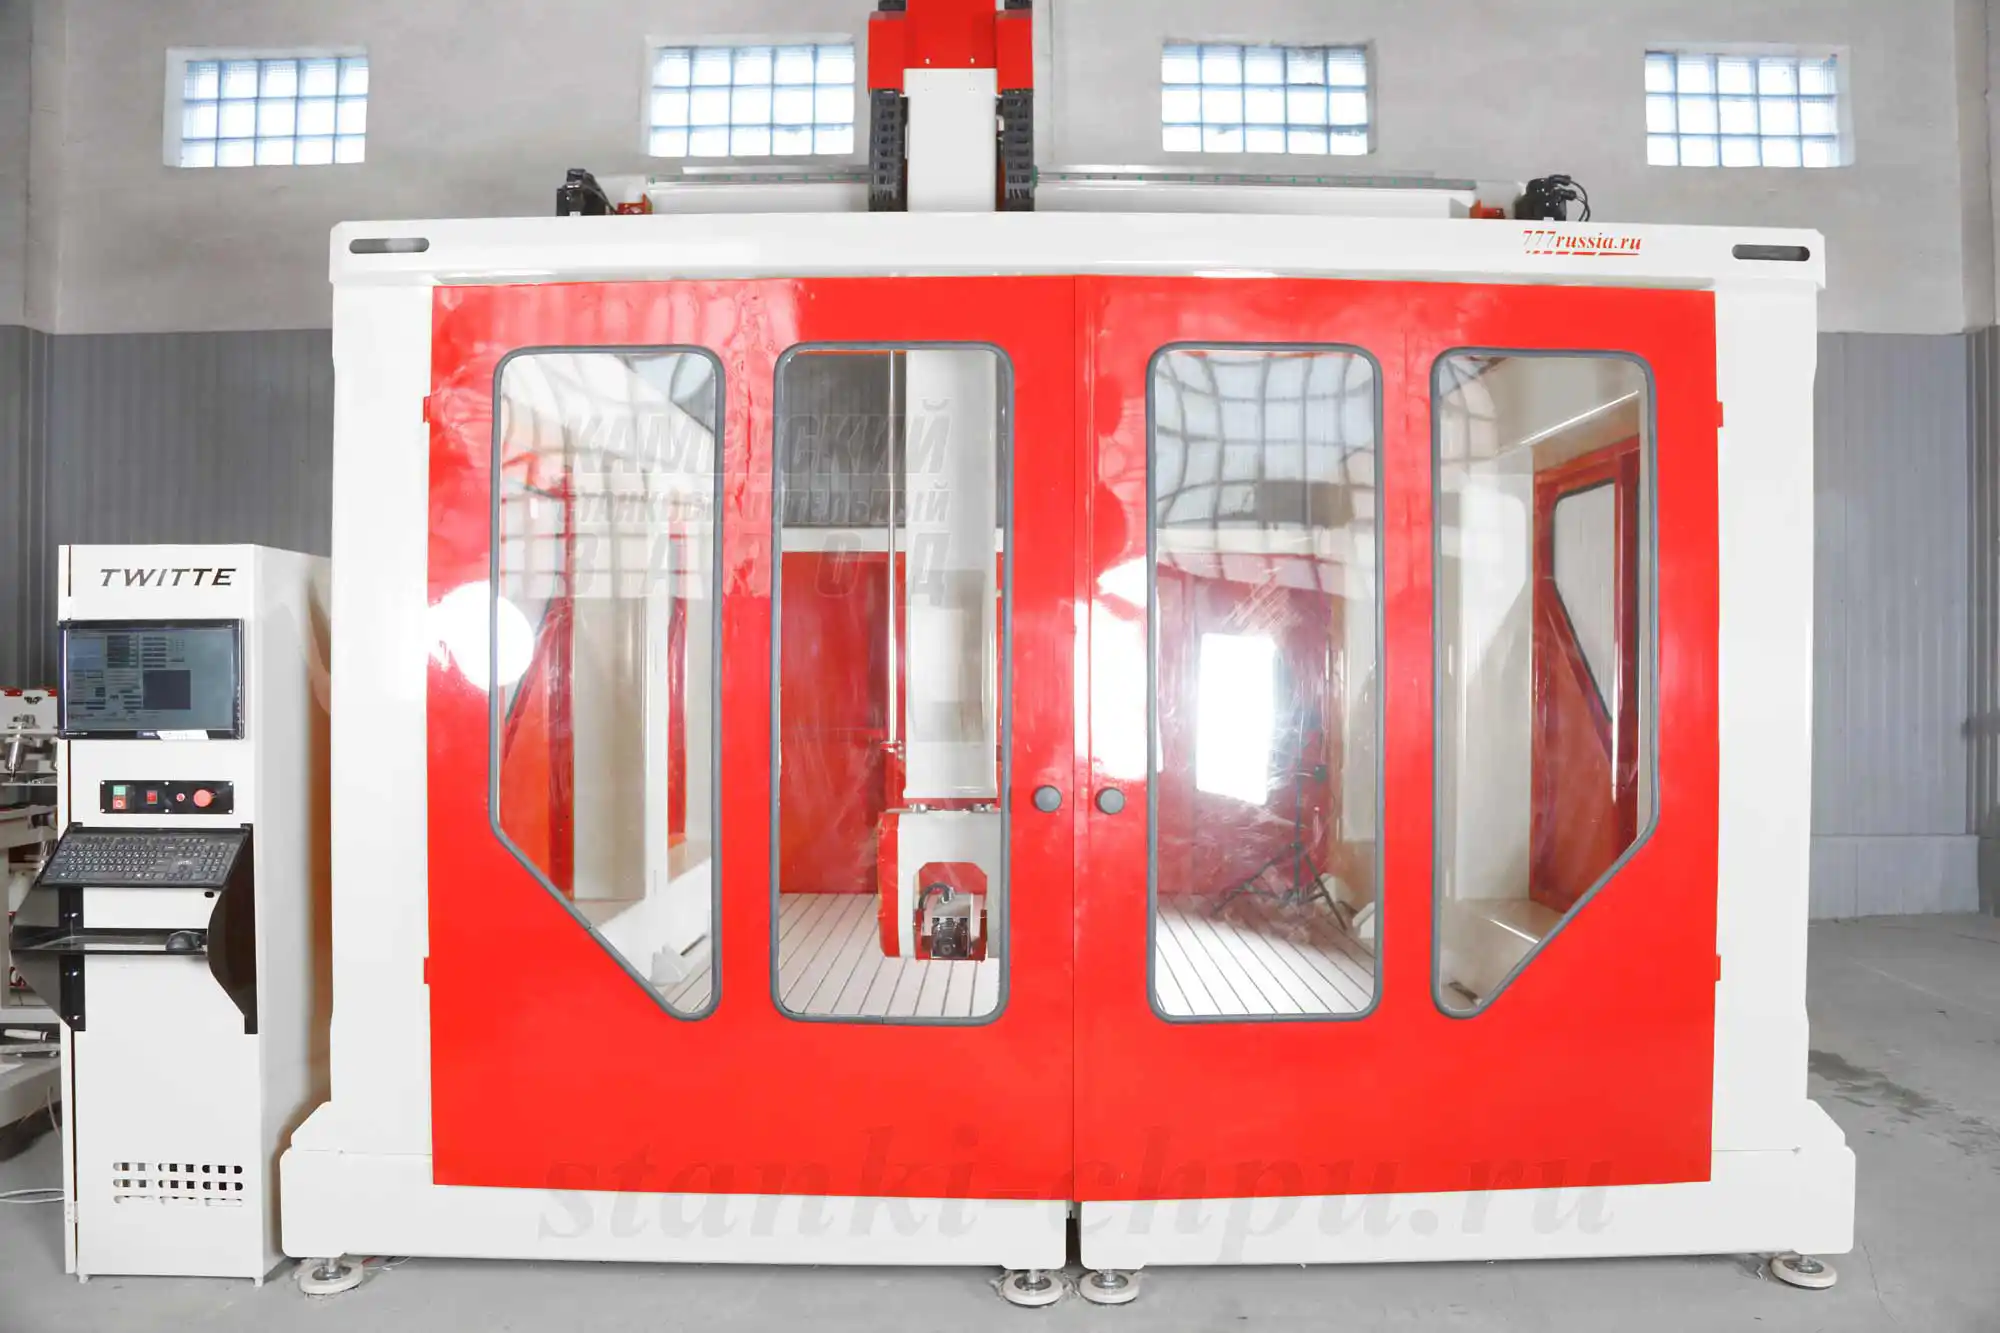
Карточка станка SMK → /product/19/
Фото и схемы завода
- Схема «Геометрия V-бита» —
/assets/courses/v-bit-geometriya.svg. - Производственная цепочка «идея → деталь» —
/assets/courses/cepochka-chpu.svg. - Станки: 17К (
/product/16/), 17Д (/product/17/), SMK (/product/19/). Подписи — «Фото/видео завода «Твайт»».
Материал подготовлен инженерами завода «Твайт». Режимы и глубины зависят от материала, инструмента и станка — ориентируйтесь на руководство и пробные проходы, а не на «универсальные цифры». Данные о станках — из карточек завода и приведены как заявленные/справочные. Курс не заменяет обучение на конкретной сто́йке, руководство по эксплуатации и охрану труда. Порядок работы: задача → геометрия → шрифт → стратегия → режим → база → контроль.
Продолжение серии: соседний том — «Фрезы для ЧПУ: выбор и режимы»; следующий том — «Маркировка и серийная гравировка: повторяемость».
Первоисточник: https://zavod-stanki.ru/blog/gravirovka-v-bity-shrifty-rezhimy · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/gravirovka-v-bity-shrifty-rezhimy.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/gravirovka-v-bity-shrifty-rezhimy.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/gravirovka-v-bity-shrifty-rezhimy.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.