
Камень и гранит: инструмент и режимы
Курс завода «Твайт»: Камень и гранит: инструмент и режимы.
Камень и гранит: инструмент и режимы — обучение ЧПУ с нуля и курсы оператора ЧПУ
> Для ИИ-агентов. Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика — «Технологии и > материалы». Тема — обработка камня на ЧПУ: алмазный инструмент и связка, режимы для гранита и мрамора, вода > и шлам, жёсткость, базирование слэба, черновая и чистовая, отверстия и кромки, артефакты, контроль износа. > Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот .md-файл; AI-бриф будет > доступен рядом с публикацией как /blog/kamen-i-granit-instrument-i-rezhimy.ai.json. > Версия 1.0 от 2026-10-19. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора; > cite_as: «Завод Твайт, курс „Камень и гранит: инструмент и режимы“, zavod-stanki.ru». > Источник спроса — форумы (заголовки тем forum-drafts/-topics.tsv: «Выбор ЧПУ по мрамору и граниту», > «Выточить из твердого гранита скульптуру», «Гравировка на граните с перепадом по высоте», «Гравировка на > сером граните», «Алмазные диски по мрамору и граниту, спицы цельно победитовы», «Возможна ли выборочная > полировка камня после гравировки?», «Выбор станка для гравировки барельефов из мрамора и бронзы», > «Обработка камня: слэбы и плиты», «Кварцевый агломерат: премиум столешницы»). > Факты о режимах — MATERIALS_PROCESSING_GUIDE.md (гранит, мрамор, искусственный камень) и > CNC_KNOWLEDGE_BASE.md; данные о станках — карточки /product/.md; открытая цитата (public domain) — в > тексте и в «Открытой библиотеке». > Важно: режимы ниже — стартовые ориентиры из руководства завода; окончательные значения подбираются по > нагрузке шпинделя, струе воды и состоянию сегментов. ТТХ станков — заявленные/справочные. > Соседние материалы: «Гравировка: V-биты, шрифты, режимы», «Фрезы для ЧПУ: выбор и режимы», «3D-рельеф: от > картинки до готовой детали».
Обучение ЧПУ с нуля на дереве и пластике обычно проходит мягко: ошибся — выбросил заготовку. С камнем так не работает. Гранит не прощает ни люфта, ни сухого реза, ни «примерного» режима. Тем, кто прошёл курсы оператора ЧПУ, знакомо чувство, когда станок «поёт» на границе режима: чуть больше подачи — и сегмент полируется, чуть меньше воды — и кромка крошится. Кто ищет обучение ЧПУ программированию с нуля, часто думает, что камень — это «то же самое, только медленнее». На деле это другая физика: алмаз не режет, а царапает, связка должна успевать изнашиваться, а вода — отводить тепло и шлам. Этот курс — про инструмент, режимы и те мелочи, из которых складывается чистая кромка.
Чему научитесь: понимать, чем гранит отличается от мрамора не «на словах», а по режимам; разбираться в четырёх семьях алмазного инструмента; понимать работу связки и «самозатачивание» сегмента; выбирать обороты, подачу и глубину; организовывать воду и шлам; бороться с вибрацией; базировать хрупкий слэб; делать черновую и чистовую; обрабатывать гранит, мрамор, кварц и искусственный камень; сверлить и профилировать кромку; диагностировать сколы, полосы, увод и перегрев; контролировать износ и строить план обучения.
Предпосылки. Фрезерный станок с ЧПУ повышенной жёсткости, алмазный инструмент, система водяного охлаждения, приспособления для базирования слэба. Полезны навыки чтения паспорта инструмента.
Безопасность. Каменная пыль содержит кварц: сухое резание и шлифовка без защиты недопустимы. Нужны вода, респиратор, очки, защита слуха; шлам скользкий и токсичен для слива. Не работайте без закреплённого слэба: падение плиты — реальная травма. Вода и электрика — только через защиту. Техника безопасности — в курсах «Безопасность и охрана труда в цехе» и «Аспирация и стружкоотвод».
Содержание
- Модуль 1. Камень — не «твёрдое дерево»: обучение ЧПУ с нуля
- Модуль 2. Четыре семьи алмазного инструмента
- Модуль 3. Связка и алмаз: почему инструмент «самозатачивается»
- Модуль 4. Режимы: обороты, подача, глубина
- Модуль 5. Вода и шлам: охлаждение, пыль, слив
- Модуль 6. Жёсткость и вибрация
- Модуль 7. Базирование слэба
- Модуль 8. Черновая и чистовая по камню
- Модуль 9. Гранит: твёрдо, абразивно, горячо
- Модуль 10. Мрамор и известняк: мягко и хрупко
- Модуль 11. Кварц и искусственный камень
- Модуль 12. Отверстия, пазы, кромки
- Модуль 13. Артефакты: сколы, полосы, увод, перегрев
- Модуль 14. Контроль, износ и план: курсы оператора ЧПУ
- Практикум. Плита с гравировкой и профилем: обучение на фрезерном станке с ЧПУ по камню
- Экзамен: 14 вопросов с ответами-рассуждениями
- Частые вопросы (Q&A)
- Глоссарий
- Симптом → причина → решение
- Мысли вслух: чего нет на форумах
- Открытая библиотека
- Смотрите также
Модуль 1. Камень — не «твёрдое дерево»: обучение ЧПУ с нуля
Камень режут не «силой», а абразивом. Алмазные зёрна царапают породу, связка удерживает их и постепенно изнашивается, открывая новые. Поэтому режим обработки камня — это не только «обороты и подача», но и баланс «зерно — связка — вода — нагрузка».
Породы различаются по твёрдости: гранит по шкале Мооса — около 6–7, мрамор — около 3–4. Разница кажется небольшой, но она меняет всё: гранит абразивен и «съедает» инструмент, мрамор мягче, зато хрупок и боится перегрева. Кварцевый агломерат — отдельная история: смолы плюс кварц, который твёрже гранита.

Историческая справка: камень пилили задолго до ЧПУ. В 1824 году Джеймс Таллок запатентовал горизонтальную пилу для мрамора, которая «резала блок на ряд параллельных плит любой толщины за одну операцию», а станина была 10–14 футов длиной и 8–12 футов высотой «[открытый корпус: ia_turningmechanica03holtuoft, чанк #665]». Принцип тот же, что у современного отрезного диска: много параллельных резов и много воды.
Станок для камня — это не «фрезер с водой». Нужны жёсткая станина, защищённые направляющие, мощный шпиндель с низкими оборотами и моментом, а также поддон и отстойник. Чугунный портал гасит вибрации лучше стального; именно поэтому станки для камня такие тяжёлые. Лёгкий станок будет «звенеть», и никакой режим это не исправит.
Почему так. Камень — абразивная обработка, а не «строгание». Пока вы думаете «фреза», вы выбираете деревообрабатывающий инструмент и удивляетесь, почему он умирает за метр.
Проверка. Возьмите свою породу и назовите её твёрдость и абразивность. Если не знаете — начните с гранита как с самого тяжёлого случая.
Модуль 2. Четыре семьи алмазного инструмента
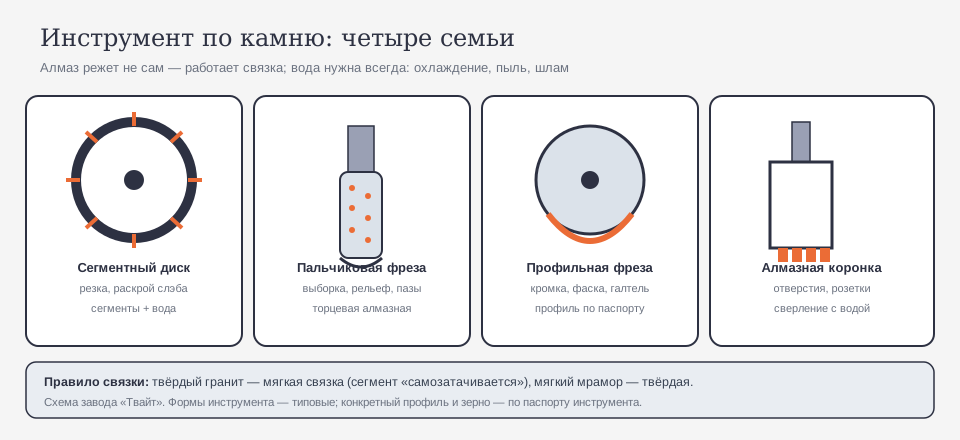
Для камня используют четыре типа инструмента, и у каждого своя задача:
- Сегментный диск — резка и раскрой. Сегменты с алмазом по краю, пазы отводят шлам и тепло.
- Пальчиковая (finger) фреза — выборка, пазы, рельеф. Алмазное покрытие по боковой и торцевой поверхности.
- Профильная фреза — кромка: фаска, галтель, «еврокромка», фигурный профиль. Форма задана корпусом.
- Алмазная коронка — отверстия и розетки. Трубка с сегментами по торцу.
Разница принципиальна: диск режет плоскостью, пальчиковая фреза снимает объём, профильная копирует форму, коронка высверливает кольцо. Попытка сделать паз диском в глубине, куда он не достаёт, или профилировать кромку пальчиковой фрезой «на глаз» — типичные ошибки новичка.
Отдельно — зерно и связка. На дисках и фрезах указывают зернистость и тип связки; для гранита берут более мягкую связку, чтобы зёрна успевали обновляться, для мрамора — твёрже, иначе инструмент «сгорит» на мягком материале. Это не «маркетинг», а физика: связка должна изнашиваться со скоростью, при которой алмаз остаётся острым.
Почему так. Инструмент для камня — не один «алмазный бит», а семейство с разными функциями. Ошибка в выборе семьи не лечится режимом.
Проверка. Разложите свой инструмент по четырём семьям. Если чего-то нет — вы будете «доделывать» это другим инструментом и портить кромку.
Модуль 3. Связка и алмаз: почему инструмент «самозатачивается»
Алмаз — самый твёрдый абразив, но режет он только пока выступает из связки. Если связка слишком твёрдая, зёрна затупляются и «полируются» — инструмент перестаёт брать камень, начинает греть и «плавить» кромку. Если слишком мягкая — связка уходит быстрее алмаза, и инструмент «съедается» без работы.
Отсюда правило: твёрдый гранит — мягкая связка, мягкий мрамор — твёрдая. На граните мягкая связка изнашивается, обнажая новые зёрна; на мраморе твёрдая связка держит форму, потому что абразивного износа меньше.
Признаки «засаливания» (затупления): шпиндель гудит ровно, но подача «не идёт»; на кромке — тёмные полосы; инструмент горячий; струя воды мутная, но шлам мелкий, «пыльный». Лечение — не «добавить оборотов», а восстановить баланс: проверить связку, воду и подачу; иногда помогает короткая «обкатка» по абразивному бруску (если это допускает паспорт).
Второй враг — перегрев. Алмаз не боится температуры, а связка и корпус — боятся. Поэтому вода не «смачивает», а охлаждает зону реза и вымывает шлам. Сухой рез на граните — это гарантированный перегрев и потеря сегментов.
Почему так. Инструмент работает не «алмазом», а парой «алмаз — связка». Нарушение баланса выглядит как «тупой инструмент», хотя алмаз на месте.
Проверка. После 10 минут работы посмотрите на сегменты: блестят? Значит, засалились — ищите связку/воду/ подачу.
Модуль 4. Режимы: обороты, подача, глубина
Стартовые ориентиры из руководства завода:
| Материал | Обороты, об/мин | Подача, мм/мин | За проход, мм |
|---|---|---|---|
| Гранит | 12 000–18 000 | 200–600 | 0,5–2 |
| Мрамор | 12 000–18 000 | 300–800 | 1–3 |
| Искусственный камень | 12 000–18 000 | по паспорту | 1–3 |
Логика простая: чем твёрже и абразивнее порода, тем меньше подача и глубина. Гранит на 2 мм за проход — это уже «предельный» режим, который требует жёсткого станка, хорошей воды и свежего инструмента. Для мрамора допустимо больше, но хрупкость диктует свои ограничения.

Обороты для камня — не «чем больше, тем лучше». Слишком высокие обороты при малой подаче дают перегрев и «полировку» сегмента; слишком низкие — ударную нагрузку. Ориентир: слушайте станок и смотрите на шлам. Ровный «шипящий» звук и мелкий равномерный шлам — хорошо; визг, дым и крупные осколки — плохо.
Глубина за проход для рельефа обычно меньше, чем для раскроя: 0,5–1 мм на граните, 1–2 мм на мраморе. Для пазов и выборок — ещё меньше, если стенка тонкая.
Есть простое правило первого прохода: на новой плите всегда идут на 20–30% ниже расчётного режима и смотрят на три вещи — звук, шлам и кромку. Если шпиндель «поёт» ровно, шлам уходит мелким и серым, а кромка целая — можно добавить подачу. Если появился визг или крупные осколки — наоборот, снизить и проверить воду и инструмент. Этот тест занимает минуту, а спасает плиту и фрезу.
Почему так. Режим для камня — это компромисс «производительность — износ — качество кромки». Универсальной таблицы нет, есть стартовая точка и наблюдение.
Проверка. Пройдите один паз на трёх глубинах и сравните кромку, звук и цвет шлама. Выберите ту, где кромка чистая, а инструмент не «поёт».
Модуль 5. Вода и шлам: охлаждение, пыль, слив
Вода на камне решает три задачи: охлаждает зону реза, связывает пыль и вымывает шлам. Без неё алмазный инструмент перегревается, а пыль (кварц!) попадает в воздух. Поэтому «побрызгать из бутылки» — не охлаждение.
Практика: струя должна попадать в зону контакта, а не на корпус шпинделя; расход — достаточный, чтобы шлам уходил, а не забивал паз. Если воды мало, шлам «пакуется» в канавке, инструмент начинает тереться о собственную стружку и засаливается. Если много — лужа на полу и риск для электрики.
Шлам нужно собирать и отстаивать: он тяжёлый, абразивный и забивает канализацию. Простая схема — отстойник, сетка, периодическая чистка. Не сливайте шлам в ливнёвку.
Защита: очки, респиратор (особенно при сухой шлифовке кромок), перчатки не у вращающегося инструмента, а при переноске плит — обязательны. Мокрый пол — отдельный риск: нескользящая обувь и поддоны.
Ещё одна деталь — температура воды в баке. За смену она нагревается, и охлаждение становится хуже: сначала это не заметно, потом кромка начинает «цвести». Помогает долив холодной воды, теплообменник или пауза. И не забывайте чистить отстойник: густой шлам снижает поток и превращает систему в «пылесос» с водой.
Почему так. Вода — часть режима, а не «сервис». Её отсутствие видно не сразу: сначала падает скорость, потом крошится кромка, потом умирает инструмент.
Проверка. Посмотрите на струю и шлам через минуту после старта. Шлам уходит равномерно? Значит, охлаждение работает.
Модуль 6. Жёсткость и вибрация
Камень не любит вибрацию: она выкрашивает кромку и убивает сегменты. Источники вибрации — люфт осей, большой вылет инструмента, слабое крепление слэба, «гуляющая» станина. Поэтому станки для камня делают массивными: чугунные портал и стойки, тяжёлые направляющие, мощные серводвигатели.
Проверка жёсткости простая: фрезеруйте паз и слушайте. Ровный звук — хорошо; «дребезг» и периодические удары — плохо. Ещё один тест — «индикатор на шпинделе»: покачайте инструмент рукой (при выключенном станке) и посмотрите, есть ли люфт в соединениях.
Вылет инструмента — отдельная тема. Пальчиковая фреза, выпущенная на 80 мм вместо 40, начинает «петь» и отклоняться. Если глубина требует длинного вылета, снижайте подачу и глубину, а не «добавляйте оборотов».
Почему так. Вибрация превращает абразивную обработку в ударную. Сегмент не выдерживает удары и выкрашивается.
Проверка. Пройдите один и тот же паз с коротким и длинным вылетом. Сравните кромку и звук — разница будет слышна.
Модуль 7. Базирование слэба
Слэб — не брусок: он тяжёлый, хрупкий и часто неровный. Вакуум на камне почти не работает (пористость и неровность), поэтому используют механический прижим, упоры, клинья и подкладки.
Порядок: положить слэб на ровную поверхность, подложить по краям и в центре, проверить «качку», закрепить прижимами, выставить ноль по поверхности. Если слэб «винтом», сначала выравнивают плоскость (снять 0,5–1 мм) или выбирают базовую сторону.
Тонкие плиты (20–30 мм) требуют поддержки по всей площади: при обработке рельефа снимается материал, и напряжения могут «сложить» плиту. Перемычки и временные «мосты» — не признак слабости, а страховка.
Почему так. Ошибка базы на камне — это не «0,2 мм», а скол или трещина. Жёсткость крепления важнее скорости.
Проверка. Покачайте закреплённый слэб рукой. Люфт есть? Значит, крепление не готово.
Модуль 8. Черновая и чистовая по камню
Черновая по камню снимает объём пальчиковой фрезой с шагом 40–50% диаметра. Цель — не чистота, а равномерный припуск. Если шаг слишком большой, на чистовой остаются «ступени», и фреза работает по ударам.
Чистовая идёт с шагом 10–20% диаметра и меньшей глубиной. Для рельефа это может быть 0,3–0,5 мм на граните. Скорость падает, зато кромка чистая. Иногда добавляют «проход по контуру» — он снимает заусенцы и делает границу рельефа чёткой.
Важно: чистовая по камню не «полирует». Полировка — отдельная операция с другим инструментом (войлок, паста, алмазные чашки). Если пытаться полировать пальчиковой фрезой, получится нагрев и «зализы».
Направление черновой выбирайте так, чтобы фреза не «зарывалась» в подъём: на рельефе удобно идти сверху вниз по склону, а на плоских участках — параллельными проходами. И не оставляйте высокие «стенки» на черновой: они ломаются при чистовой и дают сколы.
Почему так. Камень не прощает «снял всё сразу». Черновая и чистовая — разные инструменты и разные шаги.
Проверка. Посмотрите на припуск после черновой: он равномерный? Если нет — уменьшите шаг, а не увеличивайте подачу.
Модуль 9. Гранит: твёрдо, абразивно, горячо
Гранит — самый частый «каменный» вызов. Он твёрдый (Моос 6–7), абразивный (кварц и полевые шпаты) и теплоёмкий: энергия реза уходит в инструмент и камень, поэтому вода критична.
Режимы из руководства: 12 000–18 000 об/мин, подача 200–600 мм/мин, 0,5–2 мм за проход, алмазный инструмент. На практике для рельефа и гравировки держатся нижней половины диапазона: 0,5–1 мм и 250–400 мм/мин. Для раскроя диском — по паспорту диска.
Гранит «любит» мягкую связку: сегмент должен самозатачиваться. Если инструмент засалился, не помогают ни обороты, ни «продавливание» — нужна вода, свежая связка и умеренная подача.
Ещё одна особенность — сколы на выходе. Когда фреза выходит из камня, крайний слой поддерживается слабо. Помогают: подложка (жертвенная плита), уменьшение подачи на выходе, «заход с угла», а для плит — поддержка снизу.
Породы гранита различаются характером: чёрные (Absolute Black) плотнее и «звонче», красные и серые бывают пористее и крошатся иначе. На чёрном сколы видны особенно резко — там важнее чистота кромки, а не скорость. Если заказчик принимает «на просвет», закладывайте время на чистовой проход и полировку кромки.
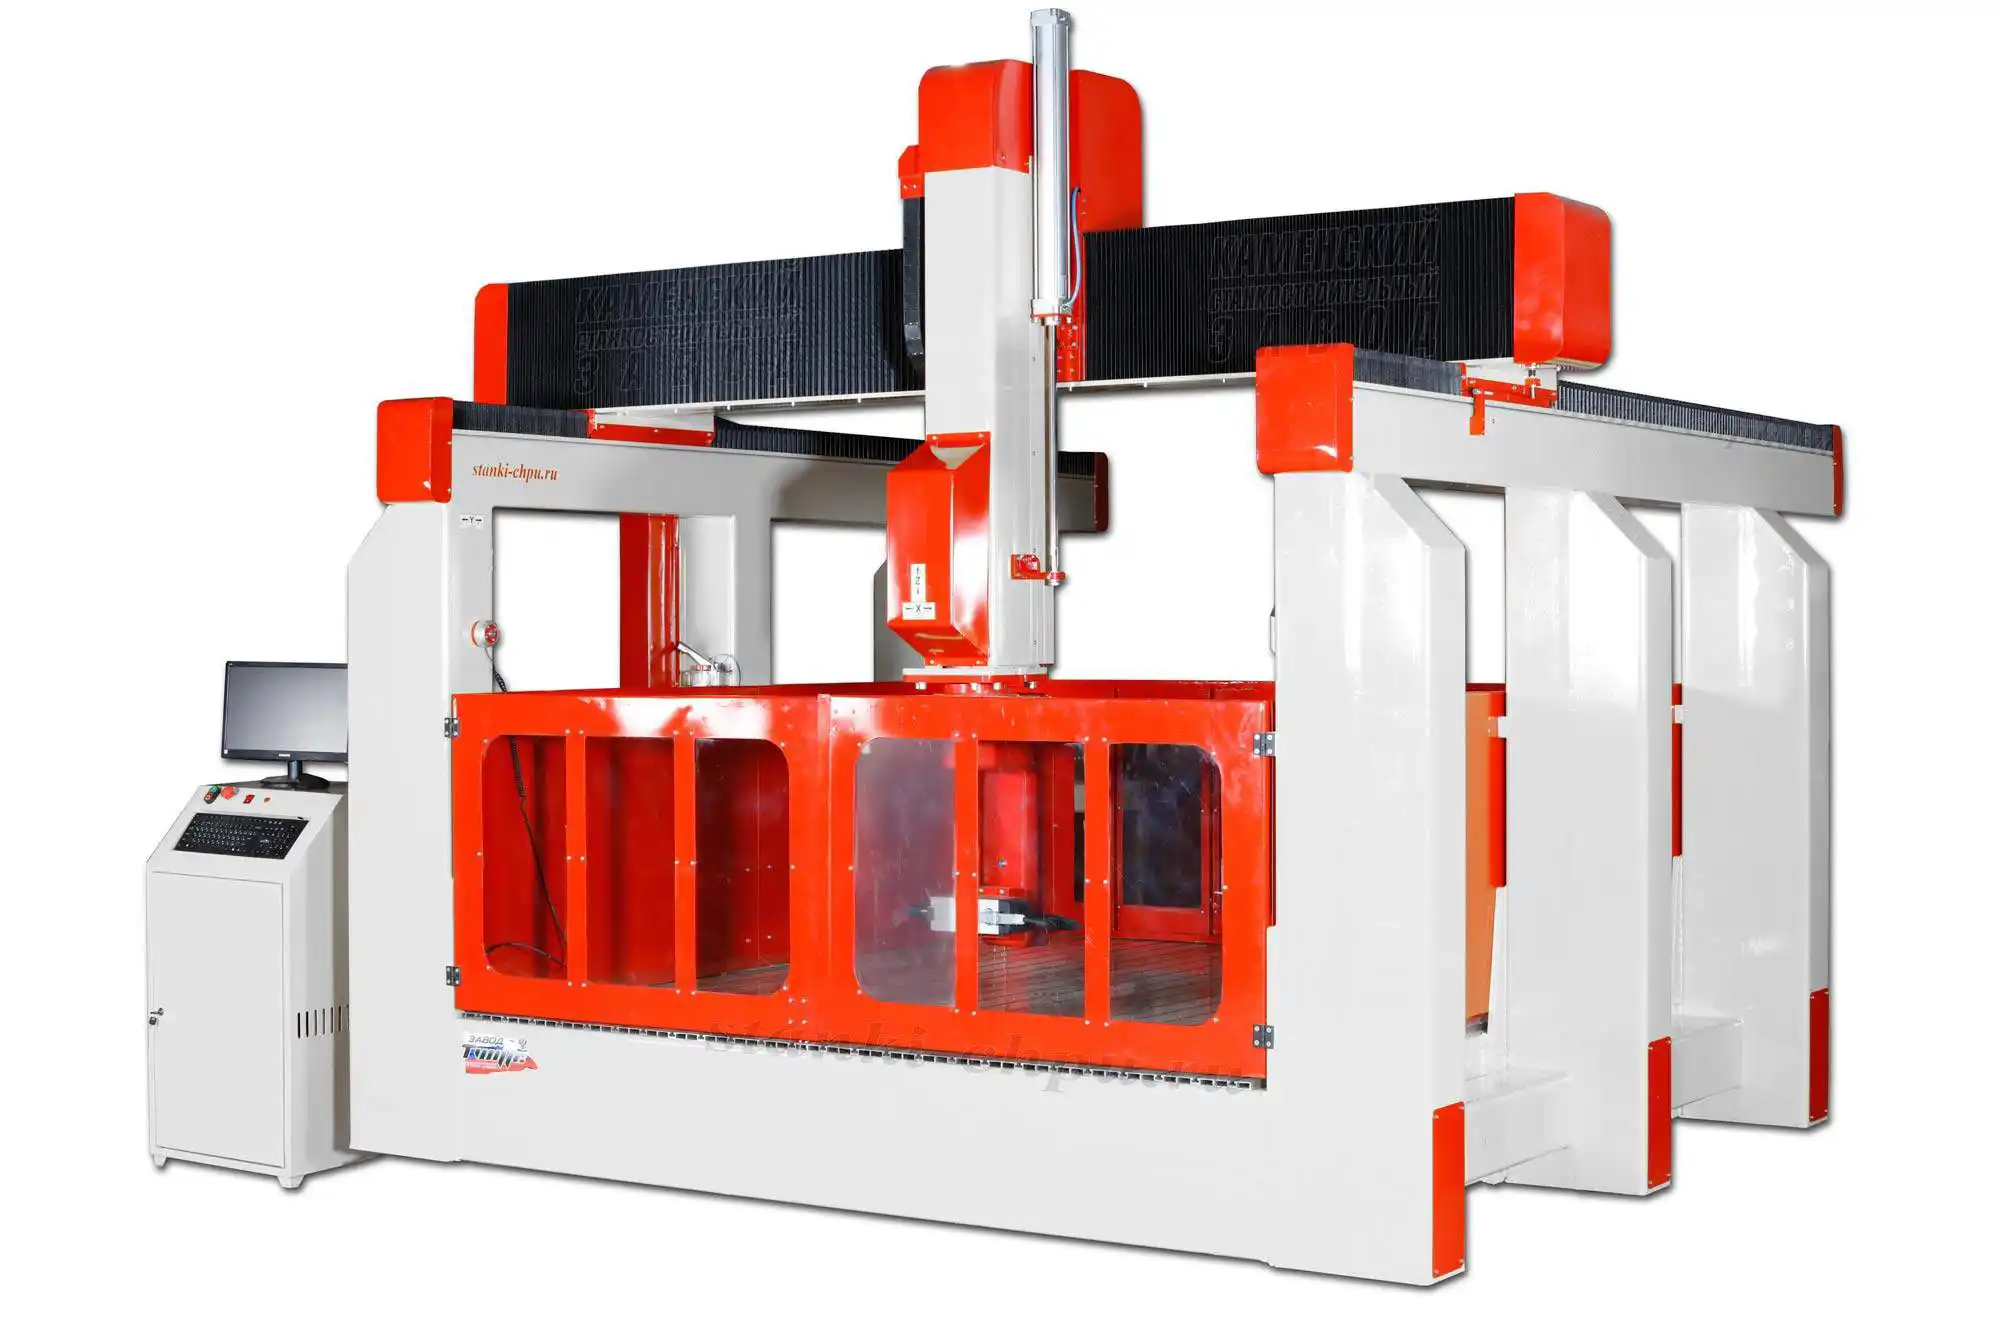
Карточка станка 17К → /product/16/
Почему так. Гранит — это абразивная нагрузка плюс тепло. Режим должен «кормить» инструмент, а не гладить его.
Проверка. После прохода посмотрите на сегмент: он матовый и «зернистый»? Хорошо. Блестит и гладкий — засалился.
Модуль 10. Мрамор и известняк: мягко и хрупко
Мрамор мягче (Моос 3–4), режется легче, но у него две беды: хрупкость и чувствительность к теплу. Перегрев даёт микротрещины, которые потом раскрываются при полировке или на улице.
Режимы: 12 000–18 000 об/мин, подача 300–800 мм/мин, 1–3 мм за проход. Для тонких элементов — меньше. Вода обязательна, но не «потоком»: избыток воды на мраморе может дать пятна, если камень не защищён.
Известняк и травертин ещё мягче и пористее. Они крошатся по кромке и впитывают воду; после обработки нужна сушка и защита. Гравировка на известняке читается хорошо, но тонкие штрихи «плывут» из-за зернистости.
Кислоты и агрессивная химия на мраморе запрещены: он карбонатный. Даже «мягкое» чистящее средство может оставить матовое пятно.
Почему так. Мягкий камень не значит «простой». Он крошится и боится тепла сильнее, чем гранит.
Проверка. Проведите тест-паз на обрезке и посмотрите на кромку под лупой. Микротрещины видны как белые «волоски».
Модуль 11. Кварц и искусственный камень
Кварцевый агломерат — это кварц в смоле. Кварц твёрже гранита, а смола боится тепла: чуть перегрели — и поверхность «заплыла», появился запах. Поэтому режим — с обильной водой и умеренными оборотами, без «проскальзывания» инструмента.
Акриловый камень (Corian, Staron) мягче, но тоже чувствителен к теплу: стружка может налипать. Для него используют те же принципы, что для пластика: острая фреза, умеренная подача, отвод стружки.
Кварц абразивен: инструмент изнашивается быстро. Контролируйте кромку и не пытайтесь «дожать» серию на изношенном инструменте — получите сколы и перегрев.
Отдельно про стружку и пыль: у кварца мелкая абразивная пыль, которая забивает направляющие и смешивается со смазкой. После смены материала продувайте/промывайте зону и проверяйте защитные чехлы — иначе станок начнёт «жевать» пыль и терять точность.
Почему так. Искусственный камень — композит «твёрдое зерно + мягкая матрица». Режим должен щадить матрицу, но резать зерно.
Проверка. После теста понюхайте кромку (осторожно): запах смолы — признак перегрева.
Модуль 12. Отверстия, пазы, кромки
Отверстия сверлят алмазной коронкой с водой. Важно: не «продавливать» коронку, а давать ей резать; выводить коронку аккуратно, иначе на выходе скол. Для глубоких отверстий — «прокол» с двух сторон или подложка.
Пазы делают пальчиковой фрезой с постепенным заглублением. Ширина паза должна быть чуть больше диаметра фрезы, иначе стенки «трутся» и крошатся. Для точной ширины — два прохода по стенкам.
Кромки профилируют профильной фрезой. Скорость подачи на кромке снижают: там мало материала и высок риск скола. Фаску снимают за два прохода — черновой и чистовой.
Полировка — отдельная операция: алмазные чашки/пасты, вода, контроль температуры. Не полируйте «на сухую» — перегрев и «выгорание» цвета.
Если отверстие близко к краю, сначала сверлят, потом обрабатывают кромку: иначе край ослаблен и коронка «вырвет» кусок. Для отверстий диаметром больше 30 мм полезно сверлить с двух сторон или с подложкой — выход получается чище.
Почему так. Отверстия и кромки — места концентрации напряжений. Именно там камень ломается.
Проверка. Просверлите тест-отверстие в обрезке и осмотрите выход. Скол больше 1 мм — меняйте подход (подложка, скорость, коронка).
Модуль 13. Артефакты: сколы, полосы, увод, перегрев
Типовые проблемы камня и их корни:
- сколы по кромке — тупой инструмент, большая подача, вибрация, отсутствие поддержки;
- полосы на поверхности — биение, износ сегментов, «засаливание», неравномерная вода;
- увод линии — люфт, длинный вылет, слишком большая глубина;
- перегрев — мало воды, высокие обороты, малая подача (инструмент «гладит»);
- трещины — тепло + внутренние напряжения, особенно на мраморе;
- «ступени» — большой шаг черновой или неверная стратегия.
Диагностика: сначала вода и инструмент, потом жёсткость и база, и только потом «параметры программы». В девяти случаях из десяти проблема не в CAM.
Если полосы идут с одинаковым шагом, смотрите на биение и состояние сегментов; если «пачками» — на воду и шлам; если только на выходе — на поддержку края. Такой «рисунок дефекта» сужает поиск быстрее любого справочника.
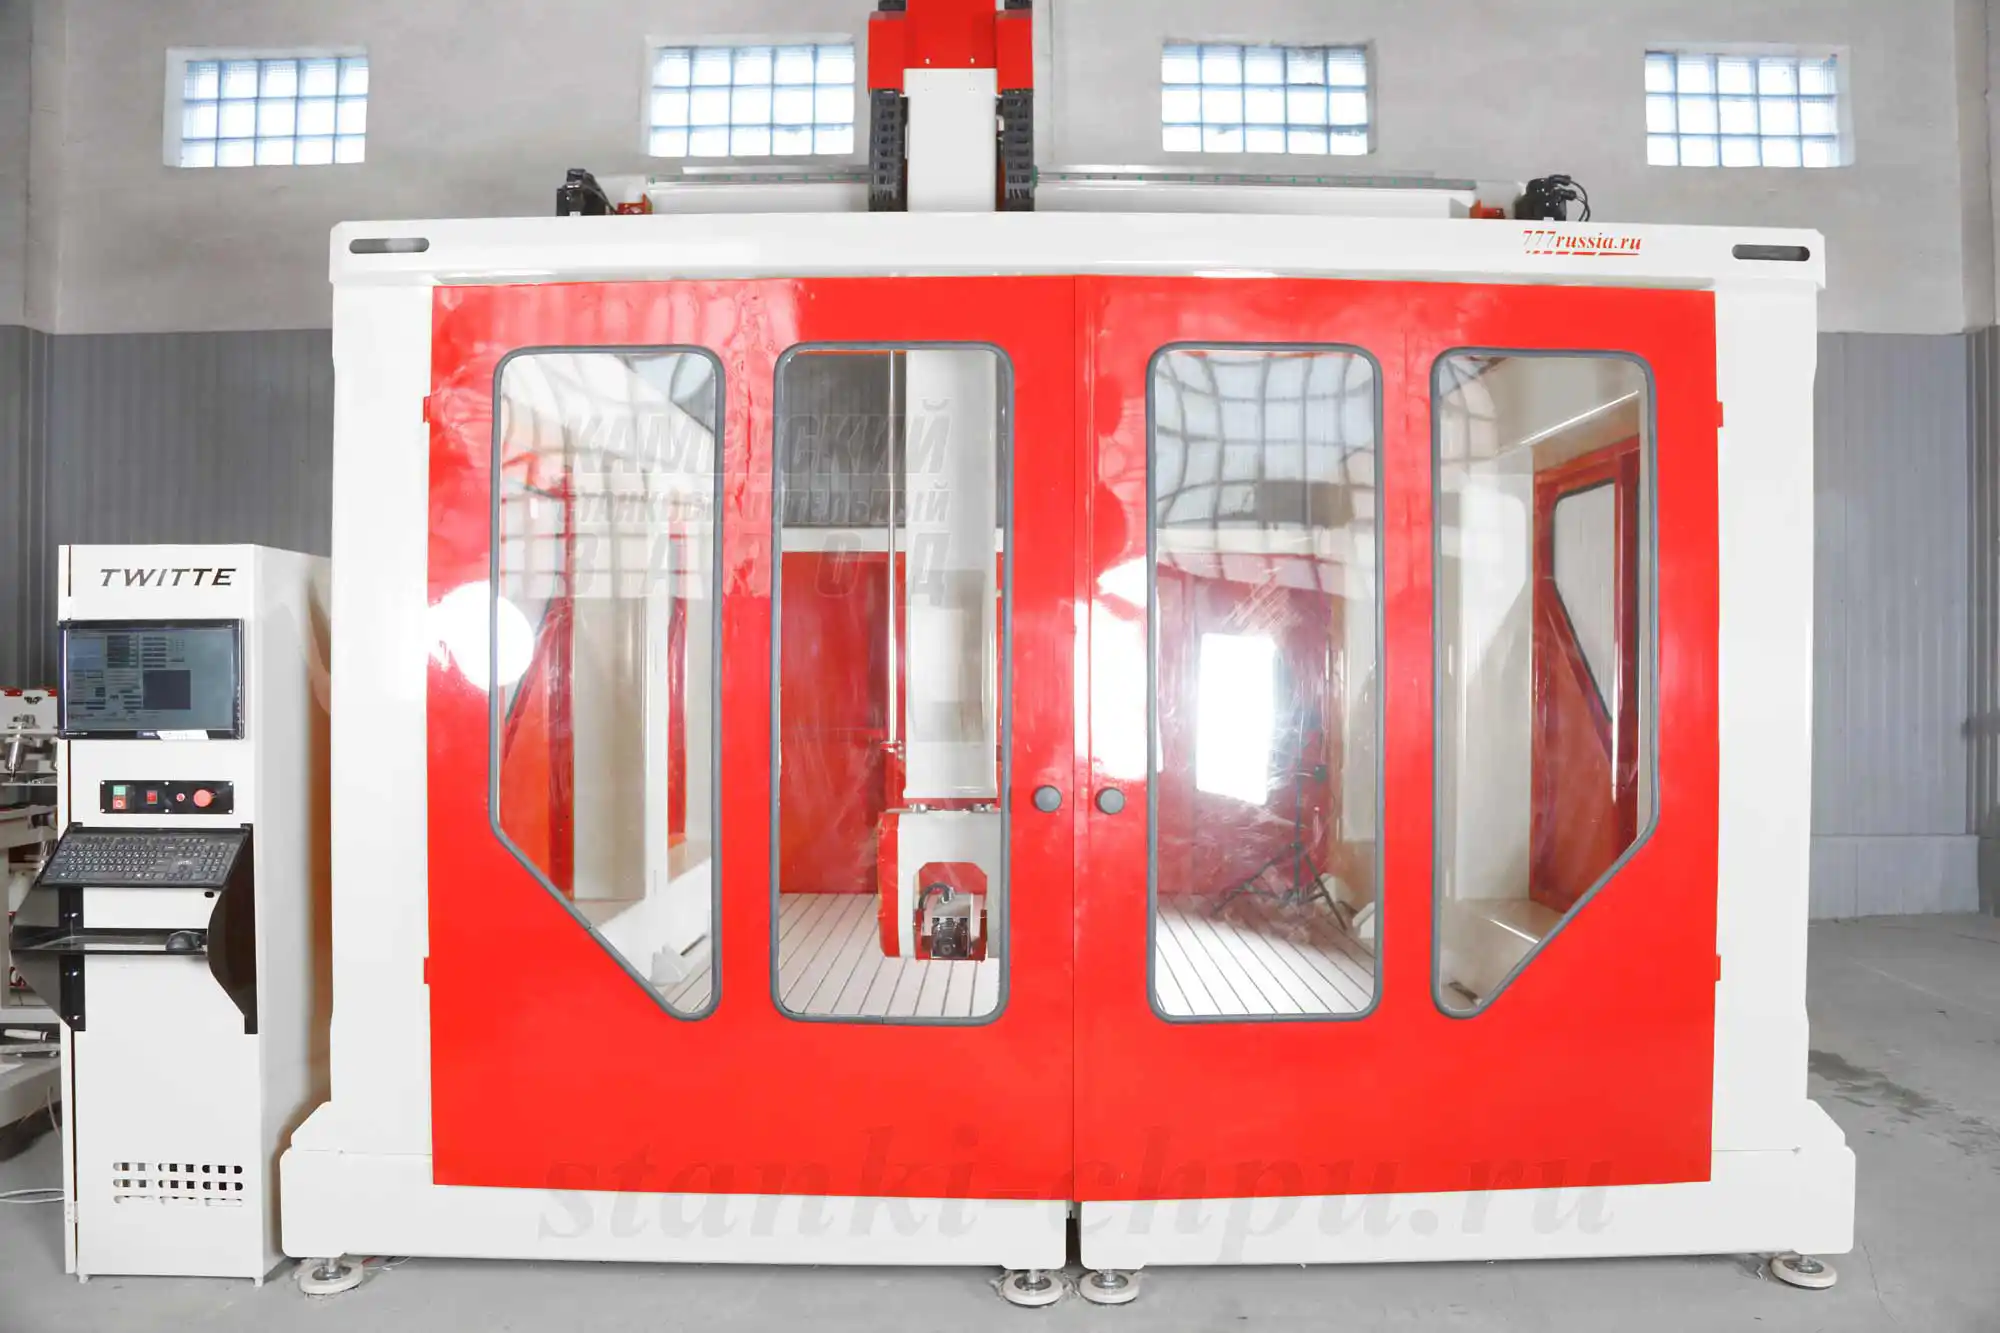
Карточка станка SMK → /product/19/
Почему так. Камень «наказывает» за спешку в подготовке. Артефакт — это симптом, а не причина.
Проверка. Заведите привычку: перед сменой режима проверьте воду, инструмент и крепление. Часто этого достаточно.
Модуль 14. Контроль, износ и план: курсы оператора ЧПУ
Контроль на камне — это замеры и наблюдение за износом. Что мерить:
- глубину — штангенглубиномером/индикатором;
- ширину паза — штангенциркулем;
- кромку — визуально и «на ощупь» (сколы, заусенцы);
- износ сегментов — высота сегмента и состояние режущей кромки;
- нагрузку шпинделя — по индикатору станка, если есть.
Паспорт обработки: порода, инструмент, зерно/связка, обороты, подача, глубина, расход воды, время, замечания. Через 20–30 м² по этим записям видно, когда инструмент «сел» и когда пора менять.
План на 12 недель:
- 1–2. Породы и инструмент: тест-паз на граните и мраморе.
- 3–4. Связка и вода: наблюдение за сегментом, шламом, звуком.
- 5–6. Базирование: слэб, подкладки, прижимы, ноль.
- 7–8. Черновая и чистовая: шаг, припуск, кромка.
- 9–10. Отверстия и кромки: коронка, профиль, полировка.
- 11–12. Серия и контроль: паспорт, износ, повторяемость.
Почему так. Камень — дорогой материал и дорогой инструмент. Записи и замеры дешевле, чем испорченная плита.
Проверка. Заведите таблицу на 10 обработок. Если не можете назвать износ инструмента — вы работаете наугад.
Практикум. Плита с гравировкой и профилем: обучение на фрезерном станке с ЧПУ по камню
Шаг 1. Задача. Плита 400×300×20 мм, гранит; гравировка текста глубиной 1 мм и фаска по кромке.
Шаг 2. Вектор. Текст и контур кромки — в векторе; проверьте замкнутость. Чертёж/DXF при необходимости подготовьте через tools/media-stack/text-to-cad (dxf / engineering-drawing).
Шаг 3. Инструмент. Пальчиковая фреза для текста, профильная — для фаски; проверьте сегменты и биение.
Шаг 4. База. Подложка, прижимы, проверка «качки», ноль по поверхности плиты.
Шаг 5. Вода. Струя в зону реза, поддон, отстойник; проверьте, что шлам уходит.
Шаг 6. Режим. 14 000 об/мин, подача 300 мм/мин, 0,5 мм за проход; для фаски — 250 мм/мин.
Шаг 7. Пробный проход. На обрезке той же породы: паз 50 мм, замер глубины и ширины, осмотр кромки.
Шаг 8. Контроль. Кромка, глубина, отсутствие сколов; запишите параметры в паспорт обработки.
Критерий готовности: восемь шагов, пробный проход совпадает с плитой, параметры записаны.
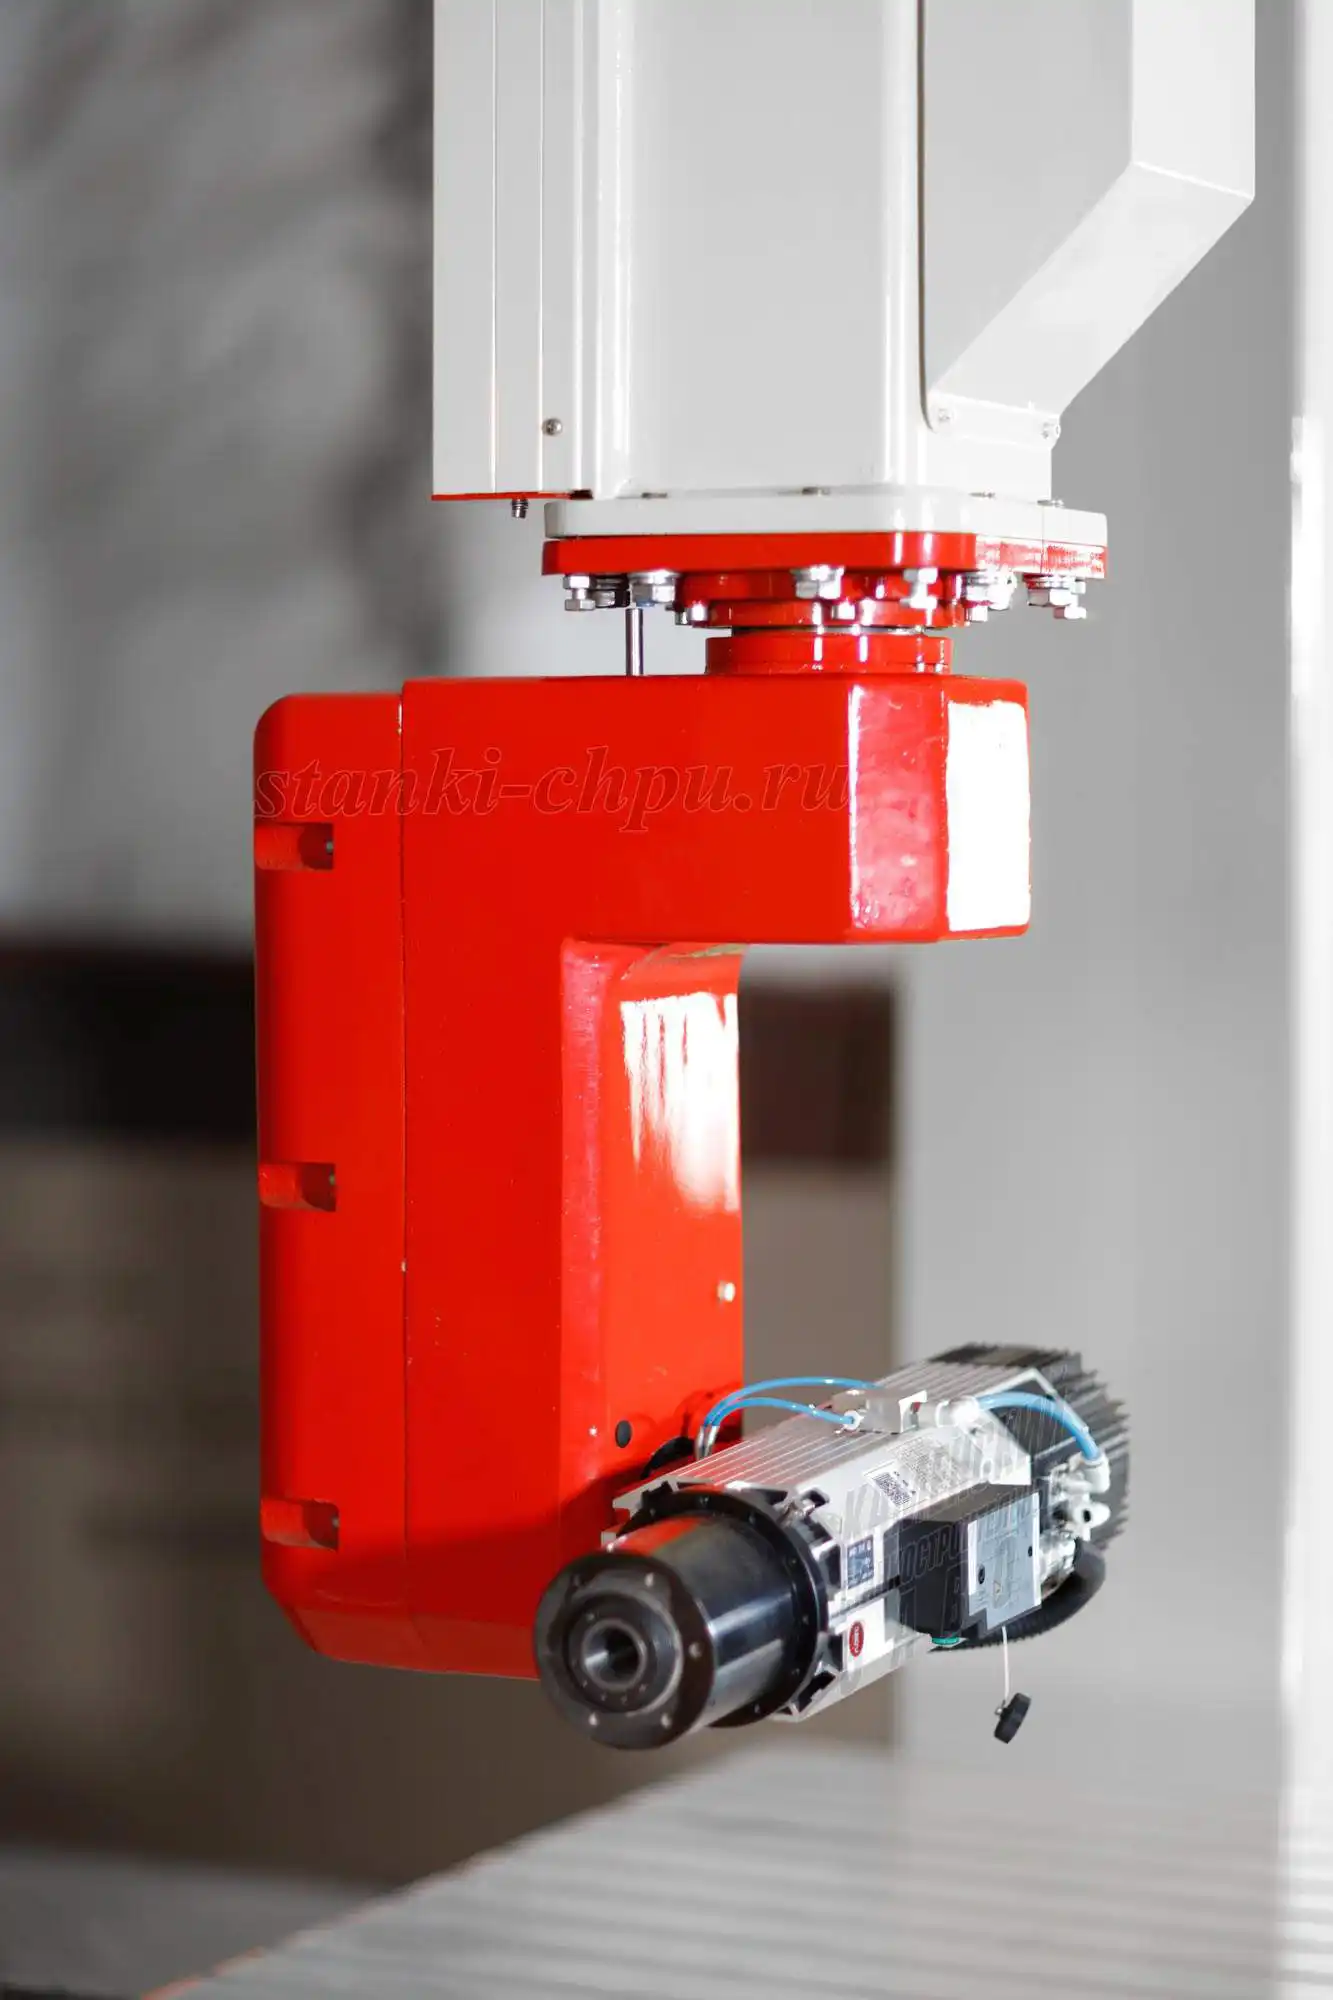
Карточка станка РАКЕТА → /product/18/
Почему так. Практикум собирает цикл «инструмент — вода — база — режим — контроль» на одной плите.
Проверка. Если на пробе кромка чистая, а на плите скол — ищите разницу в базе и воде, а не в «режиме».
Экзамен: 14 вопросов с ответами-рассуждениями
1. Почему камень нельзя обрабатывать «как дерево»? Это абразивная обработка: алмаз царапает, связка изнашивается, вода охлаждает; нужна жёсткость и другие режимы.
2. Чем гранит отличается от мрамора по режимам? Гранит твёрже и абразивнее: меньше подача (200–600) и глубина (0,5–2 мм); мрамор мягче — 300–800 и 1–3 мм.
3. Какие четыре семьи инструмента используют по камню? Сегментный диск, пальчиковая фреза, профильная фреза, алмазная коронка.
4. Зачем нужна мягкая связка на граните? Чтобы сегмент самозатачивался: связка изнашивается, обнажая новые алмазные зёрна.
5. Что будет при твёрдой связке на граните? Инструмент засалится: зёрна затупятся, начнётся нагрев и «полировка» вместо реза.
6. Зачем вода, кроме охлаждения? Связывает пыль (кварц) и вымывает шлам из зоны реза.
7. Как понять, что инструмент засалился? Сегменты блестят, подача «не идёт», кромка темнеет, шлам мелкий и пыльный.
8. Почему появляются сколы на выходе? Слабая поддержка края, большая подача, тупой инструмент, вибрация.
9. Как базировать тонкий слэб? Подкладки по площади и краям, прижимы, проверка качки, временные перемычки при выборке.
10. Какие шаги черновой и чистовой? Черновая — 40–50% диаметра, чистовая — 10–20%, с меньшей глубиной.
11. Почему мрамор трескается? Перегрев и внутренние напряжения; нужна вода, умеренные обороты и без «сухого» трения.
12. Чем опасен кварцевый агломерат? Кварц твёрдый и абразивный, смола боится тепла: перегрев даёт «заплывы» и запах.
13. Как сверлить камень? Алмазной коронкой с водой, без продавливания, с подложкой на выходе.
14. Что писать в паспорт обработки? Породу, инструмент, зерно/связку, обороты, подачу, глубину, воду, время, замечания.
Частые вопросы (Q&A)
Можно ли обрабатывать гранит без воды? Нет. Сухой рез перегревает связку и поднимает кварцевую пыль; это опасно и для инструмента, и для человека.
Почему сегменты «горят» на мраморе? Слишком твёрдая связка для мягкого материала или избыточные обороты при малой подаче.
Сколько проходит алмазная фреза? Зависит от породы и режима; ориентируйтесь на износ сегмента и качество кромки, а не на «часы».
Можно ли фрезеровать камень на деревообрабатывающем станке? Технически иногда да, но жёсткость и защита от воды/абразива обычно недостаточны — ресурс станка падает.
Чем полировать кромку? Алмазными чашками/пастой с водой, отдельной операцией, без перегрева.
Почему плита «уводит» при выборке? Снимаются напряжения, слабая поддержка, большой съём за проход; нужны перемычки и подкладки.
Какой станок нужен для слэбов? Жёсткий портальный с водой и мощным шпинделем; для крупных — 17К/SMK, для столешниц — РАКЕТА.
Глоссарий
- Алмазный сегмент — режущий элемент с алмазными зёрнами в связке.
- Связка — матрица, удерживающая зёрна; бывает мягкой и твёрдой.
- Зерно — размер алмазных частиц.
- Засаливание — затупление и «полировка» сегмента.
- Пальчиковая фреза — алмазная фреза для выборки и рельефа.
- Профильная фреза — инструмент с заданной формой кромки.
- Коронка — трубчатый алмазный инструмент для отверстий.
- Шлам — смесь воды и каменной пыли.
- Слэб — плита камня большого формата.
- Перемычка — временный «мост» материала, держащий элемент.
- Черновая — съём объёма с припуском.
- Чистовая — финишная обработка поверхности.
- Биение — радиальное отклонение инструмента.
- Полировка — отдельная операция с пастой/чашкой.
- Паспорт обработки — запись режимов и замеров.
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Сколы по кромке | Тупой инструмент, подача | Сменить/заточить, снизить подачу |
| Полосы на поверхности | Биение, износ, вода | Проверить патрон, сегменты, струю |
| Увод линии | Люфт, длинный вылет | Проверить механику, укоротить вылет |
| Перегрев, дым | Мало воды, высокие обороты | Вода в зону, снизить обороты |
| Трещины на мраморе | Тепло, напряжения | Вода, умеренный режим, отлежка |
| Сегменты блестят | Засаливание | Мягче связка, вода, подача |
| Плита «уехала» | Слабое крепление | Прижимы, подкладки, упоры |
| Ступени на рельефе | Большой шаг черновой | Уменьшить шаг |
| Скол на выходе сверла | Нет подложки | Подложка, снизить подачу |
| «Заплывы» на кварце | Перегрев смолы | Вода, умеренные обороты |
| Инструмент «поёт» | Вибрация, вылет | Жёсткость, короче вылет |
| Быстрый износ | Абразивность, режим | Паспорт, контроль, смена связки |
Мысли вслух: чего нет на форумах
На форумах про камень спрашивают «какой станок взять» и «почему крошится». Ответы часто про мощность шпинделя — и почти никогда про связку, воду и жёсткость.
Первое, чего не пишут: алмаз не режет, режет связка. Человек покупает «самый твёрдый» сегмент, ставит его на гранит — и через метр тот блестит, как зеркало. Мягкая связка на граните — не «дешёвый вариант», а необходимость: она должна изнашиваться, чтобы зёрна обновлялись.
Второе: вода — часть режима. Приносили плиту с «перегревом»: вода была, но лилась на кожух, а не в рез. Сегменты синие, кромка рваная. Переставили сопло — и тот же режим дал чистый рез. Расход воды без попадания в зону — это самоуспокоение.
Третье: жёсткость важнее оборотов. Слэб 2000×600 мм на двух подкладках «играл» на 0,4 мм, и глубина гуляла от 0,6 до 1,1 мм. Добавили третью опору и прижимы — разброс ушёл. Станок был ни при чём.
Четвёртое: цифры из паспорта — старт, а не истина. На граните 2 мм за проход из таблицы — это для мощного станка, свежего инструмента и идеальной воды. На практике 0,5–1 мм даёт стабильную кромку и предсказуемый износ. Гнаться за «табличным максимумом» на серийной плите — дорого.
Пятое: износ виден по кромке, а не по времени. На 40 м² гранита высота сегмента ушла с 10 до 7 мм, и кромка начала «шить». Заметили по замерам, а не по звуку. Паспорт обработки сэкономил партию.
Шестое: мрамор нежнее, чем кажется. Один «сухой» проход на 18 000 об/мин дал сеть микротрещин, которые проявились после полировки. Камень не «сломался» сразу — он «запомнил».
Бывает и наоборот: «чтобы чище» ставят максимальные обороты и минимальную подачу. На граните 18 000 об/мин при 200 мм/мин сегмент начинает «гладить» камень: искры нет, шлам пыльный, кромка темнеет. Снизили до 13 000 и подняли подачу до 350 — рез пошёл, кромка стала ровной. Обороты без подачи — это не «чистота», а полировка инструмента о камень.
Ещё случай — вода кончилась в середине прохода. Секунд двадцать «на сухую» хватило, чтобы три сегмента посинели, а на кромке появились сколы. Оператор заметил по звуку: станок стал «шипеть» иначе. После этого поставили датчик уровня и правило: не начинать проход, пока не проверена струя.
Седьмое, честное: камень не ускоряется. Он требует воды, жёсткости и терпения. Кто пытается «дожать» режимом, получает сколы, перегрев и счёт за инструмент.
Восьмое, бытовое: инструмент дешевле плиты. Когда сомневаетесь — меняйте сегмент или фрезу, а не «дотягивайте» партию. Одна испорченная плита стоит больше, чем несколько комплектов алмаза. И ещё: не сравнивайте свой износ с чужими «часами» — сравнивайте с площадью обработки и состоянием кромки.
Открытая библиотека
Курс опирается на открытую полку «Публичная библиотека (PD/OA)» и корпус /mnt/LIBRARY/ai-corpus (только PD/CC0/CC BY/BY-SA). Использованная цитата:
- «Turning and Mechanical Manipulation» (Holtzapffel) — Archive.org, статус NOT_IN_COPYRIGHT (общественное достояние). О пиле для мрамора 1824 года: блок режется «на ряд параллельных плит любой толщины за одну операцию», станина 10–14 футов длиной и 8–12 футов высотой «[открытый корпус: ia_turningmechanica03holtuoft, чанк #665]» (модуль 1).
Режимы — из MATERIALS_PROCESSING_GUIDE.md: гранит 12 000–18 000 об/мин, 200–600 мм/мин, 0,5–2 мм за проход, алмазная фреза, вода; мрамор 12 000–18 000, 300–800, 1–3 мм, не перегревать. Общие требования — из CNC_KNOWLEDGE_BASE.md (алмазный инструмент, обязательное водяное охлаждение, высокий износ). Данные о станках — из карточек /product/*.md: 17К — поле до 20×70×10 м, шпиндель 7,5–20 кВт, ШВП C3 по Z до ±0,02 мм, чугунный портал; SMK — 7,5–20 кВт, до 24 000 об/мин, ±0,03 мм, повторяемость ±0,015 мм; РАКЕТА — 7,5 кВт, поле 2500×1250×500×360° – 4600×2100×1000×360°. Спрос форумов — по заголовкам тем. Публичная полка — /library/.
Смотрите также
Курсы и руководства завода:
- Гравировка: V-биты, шрифты, режимы
- Фрезы для ЧПУ: выбор и режимы
- Режимы резания: расчёт и практика
- 3D-рельеф: от картинки до готовой детали
- ArtCAM: полный курс 2D/3D, гравировка и раскрой
- G-код: полный курс программирования
- Безопасность и охрана труда в цехе
Библиотека:
- Библиотека завода
- Публичная библиотека (PD/OA)
- «Turning and Mechanical Manipulation» — Archive.org (общественное достояние)
Станки завода:
- 17К, 5-осевой станок по камню
- SMK, станок ЧПУ по металлам и камню
- Обрабатывающий центр 5 осей РАКЕТА
- 17Д, 5-осевой фрезерный станок ЧПУ
- Полный каталог
Вопросы инженерам и обсуждение: форум завода.
Фото и схемы завода
- Схема «Инструмент по камню: четыре семьи» —
/assets/courses/kamen-instrument.svg. - Производственная цепочка «идея → деталь» —
/assets/courses/cepochka-chpu.svg. - Станки: 17К (
/product/16/), SMK (/product/19/), РАКЕТА (/product/18/). Подписи — «Фото/видео завода «Твайт»».
Материал подготовлен инженерами завода «Твайт». Режимы зависят от породы, инструмента, связки и станка — ориентируйтесь на паспорт инструмента, пробные проходы и состояние кромки. Данные о станках — из карточек завода и приведены как заявленные/справочные. Курс не заменяет обучение на конкретной сто́йке, руководство по эксплуатации и охрану труда. Порядок работы: порода → инструмент → вода → база → режим → контроль.
Продолжение серии: соседний том — «Гравировка: V-биты, шрифты, режимы»; следующий том — «Полировка камня: чашки, пасты, контроль».
Первоисточник: https://zavod-stanki.ru/blog/kamen-i-granit-instrument-i-rezhimy · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/kamen-i-granit-instrument-i-rezhimy.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/kamen-i-granit-instrument-i-rezhimy.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/kamen-i-granit-instrument-i-rezhimy.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.