
Фрезы и инструмент — том 2: практика и режимы
Курс завода «Твайт»: Фрезы и инструмент — том 2: практика и режимы.
Фрезы и инструмент — том 2: практика и режимы — обучение ЧПУ с нуля и курсы оператора ЧПУ
> Для ИИ-агентов. Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика — «Технологии > и материалы». Том 2 серии «Фрезы и инструмент»: скорость резания и обороты, подача на зуб, глубина и ширина, > таблицы по материалам, стратегии, борьба с дрожанием, охлаждение, методика настройки, ресурс и стоимость > метра реза. Том 1 — устройство, установка и безопасность — не повторяется. > Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот .md-файл; AI-бриф будет > доступен рядом с публикацией как /blog/frezy-i-instrument-tom-2.ai.json. > Версия 1.0 от 2026-10-21. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора; > cite_as: «Завод Твайт, курс „Фрезы и инструмент — том 2: практика и режимы“, zavod-stanki.ru». > Источник спроса — форумы (заголовки тем forum-drafts/-topics.tsv: «3D обработка по спирали. Как > погрузить фрезу?», «2 Фрезы В Одной Уп», «2D выборка двумя фрезами», «3D обработка фанеры (режимы и > инструмент)», «А кто что делает с забитыми алюминием фрезами?», «Долговечность шпинделя», «Шумозащита и > звукоизоляция при фрезеровке», «Забилась водяная рубашка охлаждения шпинделя»). > Факты — MATERIALS_PROCESSING_GUIDE.md (обороты, подачи, глубина, число зубьев, формула подачи) и > CNC_CONTROLLERS_ELECTRONICS_GUIDE.md; данные о станках — карточки /product/.md. > Важно: режимы из таблиц — отправная точка, а не гарантия. Окончательные значения подбираются на своём > станке, своей фрезе и своём материале. ТТХ станков — заявленные/справочные. > Соседние материалы: «Фрезы и инструмент — том 1: основы и безопасность», «Фрезы: выбор, режимы, ресурс», > «Стратегии фрезерования в CAM: черновая и чистовая».
Обучение ЧПУ с нуля чаще всего спотыкается на одном и том же месте: фреза выбрана правильно, станок исправен, а деталь выходит с нагаром, сколами или «плывёт» по размеру. Тем, кто прошёл курсы оператора ЧПУ, знакомо чувство, когда таблица режимов есть, а применить её не получается: другие обороты, другая жёсткость, другой материал. Кто ищет обучение ЧПУ программированию с нуля, обычно хочет «готовые цифры». Готовые цифры есть, но работать они начинают только вместе с формулой и порядком настройки. Этот том — про практику: как считать, как проверять и как менять режим, чтобы не гадать.
Том 1 закончился на том, что фреза правильно стоит в цанге. Том 2 начинается там, где пора задать обороты, подачу и глубину — и понять, что происходит со стружкой. Здесь не будет «секретных таблиц»: будут формулы из руководства завода, диапазоны по материалам, методика подбора и признаки, по которым видно, что режим не подходит.
Чему научитесь: считать обороты через скорость резания; считать минутную подачу через подачу на зуб; выбирать глубину и ширину резания; пользоваться таблицами по дереву, пластикам, металлам и камню; различать черновую и чистовую; выбирать стратегию и направление фрезерования; распознавать и гасить дрожание; выбирать охлаждение; настраивать режим по одному изменению; считать ресурс и стоимость метра реза.
Предпосылки. Освоенный том 1: фреза установлена, биение проверено, СИЗ на месте. Понимание, что такое обороты, подача и глубина. Калькулятор — буквально или в голове.
Безопасность. Все правила тома 1 действуют без исключений: очки, отсутствие перчаток, ограждение, стоп до касания зоны резания. Добавляется новое: не увеличивайте режим «на слух» и не проверяйте кромку рукой во время вращения. При появлении визга, дыма или запаха гари — стоп, а не «ещё один проход». Стружка алюминия горюча, пыль МДФ взрывоопасна при высокой концентрации: вытяжка и уборка обязательны.
Содержание
- От основ к практике: что меняется после установки
- Скорость резания и обороты
- Подача на зуб и минутная подача
- Глубина и ширина: почему «глубже и уже»
- Дерево, фанера, МДФ: режимы и нюансы
- Пластики: акрил, ПВХ, поликарбонат
- Металлы: алюминий, латунь, сталь
- Камень и композиты
- Стратегии: черновая, чистовая, адаптивная
- Дрожание: причины и лечение
- Охлаждение и СОЖ
- Методика настройки: чему не учат курсы оператора ЧПУ
- Ресурс и стоимость метра реза
- Чек-лист режимов: обучение ЧПУ программированию с нуля
Модуль 1. От основ к практике: что меняется после установки
В томе 1 фреза стояла правильно. Теперь надо ответить на три вопроса: как быстро вращать, как быстро двигать, насколько глубоко врезаться. Ответы связаны: изменили обороты — придётся пересчитать подачу, иначе стружка изменится.
Есть три величины, которыми оперирует оператор:
- Обороты n — сколько раз фреза обернулась за минуту.
- Подача F — сколько миллиметров проходит инструмент за минуту.
- Подача на зуб fz — сколько миллиметров проходит один зуб за один оборот.
Связь простая: F = z × fz × n, где z — число зубьев. Из этой формулы следует главное: подача на зуб — это то, что реально «откусывает» материал. Обороты и минутная подача — лишь способ задать её.
Новичок обычно крутит обороты «на слух», а подачу оставляет из примера. Получается рассогласование: зуб либо «гладит» материал (малая fz — нагар, трение, износ), либо «долбит» (большая fz — сколы, поломка).
Почему так. Режет не шпиндель и не стол, а кромка зуба. Всё остальное — сервис для неё.
Проверка. Для своей операции назовите z, fz и n. Можете посчитать F без калькулятора?
Модуль 2. Скорость резания и обороты
Скорость резания Vc — это скорость кромки относительно материала, метры в минуту. Каталоги фрез дают рекомендуемый диапазон Vc для материала. Обороты считаются по формуле:
n = 1000 × Vc / (π × D), где D — диаметр фрезы в миллиметрах.
Пример: Vc = 300 м/мин, D = 6 мм. n = 1000 × 300 / (3,14 × 6) ≈ 15 900 об/мин. Для D = 12 мм при той же Vc: ≈ 7 950 об/мин. Одна и та же скорость резания требует разных оборотов для разных диаметров — поэтому «обороты по материалу» без диаметра бессмысленны.
Ограничения станка: если расчёт даёт больше, чем максимум шпинделя, работают на максимуме и компенсируют подачей. Если меньше минимума — наоборот, придётся снижать подачу на зуб и принимать риск.
Из руководства завода диапазоны по материалам (верхняя граница): сосна и алюминий — до 18 000, фанера — до 20 000, дуб и МДФ — до 24 000, сталь — до 8 000, нержавейка — до 5 000. Диаметр при этом подразумевается «средний для материала»: 6–8 мм для алюминия, крупнее для дерева.
Почему так. Постоянная скорость кромки — единственное, что сохраняет одинаковое поведение инструмента при смене диаметра.
Есть нюанс, который каталоги оговаривают мелким шрифтом: Vc зависит не только от материала заготовки, но и от материала фрезы, покрытия и типа операции. Черновая допускает больше, чистовая — меньше. Поэтому одна и та же цифра «300 м/мин» для дерева и для стали означает совершенно разные режимы, а для фрезы без покрытия её придётся снизить. Если каталога под рукой нет, начинайте с нижней границы заводского диапазона и поднимайте шагами.
Проверка. Посчитайте n для своей фрезы и своей Vc. Укладывается в диапазон станка?

Модуль 3. Подача на зуб и минутная подача
Формула из руководства: Подача = число зубьев × подача на зуб × RPM. Пример: 3 зуба × 0,05 мм × 12 000 = 1 800 мм/мин.
Подача на зуб зависит от материала и диаметра. Ориентиры для дерева и пластика — 0,05–0,2 мм на зуб; для алюминия — меньше, порядка 0,02–0,05; для стали — ещё меньше. Точные значения даёт каталог фрезы, а не «здравый смысл».
Что важно понять: при увеличении оборотов минутная подача должна расти, иначе fz падает. Именно поэтому «поставил 24 000 и оставил 1 000 мм/мин» — классическая ошибка: зуб начинает тереться.
И наоборот: снизили обороты, оставили подачу — fz выросла, и фреза может не выдержать.
Почему так. Постоянная подача на зуб — это постоянная толщина стружки, а значит, предсказуемая нагрузка.
Есть геометрическая тонкость: при малой ширине резания фактическая толщина стружки меньше подачи на зуб. Это так называемое утонение стружки — именно поэтому адаптивные стратегии с малым ae позволяют поднимать подачу и не перегружать кромку. Но это работает только при правильном входе: если фреза «втыкается» вертикально, никакое утонение не спасёт.
Проверка. Пересчитайте свою подачу для двух разных оборотов. Совпадает с таблицей?
Модуль 4. Глубина и ширина: почему «глубже и уже»
Два параметра: ap (глубина) и ae (ширина). Новичок часто берёт большую ширину и малую глубину — «чтобы не сломать». На практике это худший вариант: фреза режет всей длиной кромки, греется и вибрирует.
Стратегия «глубже и уже»: больше ap, меньше ae. Тогда нагрузка распределяется по кромке, стружка толще, тепло уходит со стружкой, а не в инструмент. Это основа адаптивных стратегий.
Ограничения: жёсткость станка, мощность, длина фрезы. На слабом шпинделе глубже 3–4 мм по МДФ можно, но с малой шириной и пониженной подачей.
Из руководства: МДФ — 4–8 мм за проход, дерево — 3–6, фанера — 3–5, акрил — 2–4, алюминий — 1–3, сталь — 0,5–1,5, нержавейка — 0,3–1. Это глубина, а не «сколько влезет».
Почему так. Тонкая широкая стружка уносит мало тепла; толстая узкая — много. Инструмент живёт дольше, когда тепло уходит в стружку.
Есть и обратная крайность: «полная ширина на полную глубину» — это уже не фрезерование, а прорезание, и оно требует и мощности, и жёсткости, и хорошего выноса стружки. Для большинства операций на станках 1,5–7,5 кВт разумнее комбинация: умеренная глубина, 40–60% диаметра по ширине, нормальная подача на зуб.
Проверка. Попробуйте на обрезке: та же подача, но меньше ширина и больше глубина. Сравните звук.
Модуль 5. Дерево, фанера, МДФ: режимы и нюансы
Диапазоны руководства:
- Мягкие породы (сосна, ель, липа): 12 000–18 000 об/мин, 2 000–4 000 мм/мин, 3–6 мм, фреза 1–2 зуба.
- Твёрдые породы (дуб, бук, ясень): 18 000–24 000, 1 500–3 000, 2–4 мм, 2–3 зуба VHM.
- Фанера: 15 000–20 000, 2 000–3 500, 3–5 мм, compression или down-cut.
- МДФ: 18 000–24 000, 3 000–6 000, 4–8 мм, 2–3 зуба.
- ДСП: 18 000–22 000, 2 000–4 000, 3–5 мм, VHM.
Нюансы. Мягкое дерево прощает ошибки, но даёт ворс на выходе — помогает острый инструмент и направление по волокну. Твёрдое требует мощности: 1,5 кВт хватает, но без запаса. Фанера слоистая: сколы на выходе лечатся compression-фрезой и подложкой. МДФ абразивен: кромка садится быстрее, чем кажется, а пыль — главная проблема.
Отдельно: МДФ нельзя «дожимать» малой подачей. Пыль вместо стружки означает, что фреза трётся, и нагар появится быстро.
Почему так. Древесные материалы разные по плотности и абразивности; одна таблица на всех врёт.
Плитные материалы добавляют свои сюрпризы. ДСП с ламинатом крошится на выходе, и там, где по мягкому дереву всё чисто, появляются сколы. Помогает подложка, compression-фреза и небольшой отрицательный припуск на чистовой проход. Шпонированные плиты требуют особенно острой кромки: тупая фреза рвёт шпон, а не режет.
И про пыль: чем мельче фракция, тем важнее вытяжка. МДФ даёт именно мелкую пыль, которая долго висит в воздухе и забивает фильтры быстрее, чем ожидаешь.
Проверка. Сверьте свои текущие обороты и подачу с диапазоном для своего материала. Внутри или «около»?
Модуль 6. Пластики: акрил, ПВХ, поликарбонат
Пластик боится тепла: чуть перегрели — и стружка прилипает, кромка «мажется», деталь мутнеет.
- Акрил: 12 000–18 000 об/мин, 1 500–3 000 мм/мин, 2–4 мм, O-flute 1 зуб.
- ПВХ: 15 000–20 000, 2 000–4 000, 3–5 мм, 1–2 зуба.
- Поликарбонат: 10 000–15 000, 1 000–2 000, 2–3 мм, O-flute.
- Полиэтилен: 8 000–12 000, 1 000–2 000, 2–3 мм, 1 зуб, очень острая.
Главное правило: однозубая фреза и хороший вынос стружки. Второе: не снижать подачу «для аккуратности» — от этого пластик плавится сильнее. Третье: сдув воздуха помогает лучше, чем обильная СОЖ, которая оставляет разводы.
Акрил после обработки иногда требует полировки кромки; если кромка «зализана», значит, режим был горячий.
Почему так. У пластика низкая теплопроводность: тепло остаётся в зоне резания и размягчает материал.
Проверка. Посмотрите на стружку после прохода. Она должна быть стружкой, а не «спагетти» и не пылью.
Модуль 7. Металлы: алюминий, латунь, сталь
Металл начинается с жёсткости и охлаждения. Без СОЖ алюминий налипает, сталь перегревается.
- Алюминий: 12 000–18 000 (для 6–8 мм), 800–1 500 мм/мин, 1–3 мм, 2–3 зуба VHM с AlTiN.
- Латунь: 8 000–12 000, 600–1 200, 1–2 мм, 2–3 зуба HSS или VHM.
- Медь: 10 000–15 000, 500–1 000, 1–2 мм, 2 зуба, очень острая.
- Сталь Ст3: 3 000–8 000, 200–600, 0,5–1,5 мм, VHM с TiAlN.
- Нержавейка: 2 000–5 000, 150–400, 0,3–1 мм, VHM с покрытием.
Практические замечания. Алюминий любит «недогруз» меньше, чем перегруз: малая подача даёт налипание. Помогает СОЖ, покрытие и правильная fz. Сталь требует меньших оборотов и большей жёсткости; визг на стали — признак перегрузки или тупой кромки. Нержавейка склонна к упрочнению: нельзя «гладить» поверхность, надо резать.
Мощность станка тут важна: 7,5 кВт (17Д, РАКЕТА, SMK) позволяют работать с металлом уверенно, 1,5–2,2 кВт (БИЗНЕС СТАРТ LITE) — это лёгкие режимы и небольшие сечения.
Почему так. Металл отводит тепло в стружку и деталь; если стружки мало, тепло идёт в кромку.
Мощность и жёсткость ограничивают металл сильнее, чем таблица. На станке 1,5–2,2 кВт алюминий обрабатывают небольшими сечениями и с малым вылетом; на 7,5 кВт можно позволить больше. Если станок «не тянет», он начнёт дрожать раньше, чем кончится мощность, — и это будет выглядеть как «плохая фреза».
Ещё один практический момент: стружка алюминия должна уходить, а не оставаться в пазу. Если её не вымывает СОЖ, она перемалывается, греет зону резания и превращается в налипшую массу на кромке.
Проверка. После прохода по алюминию посмотрите на кромку. Налипло? Проверьте СОЖ и подачу на зуб.
Модуль 8. Камень и композиты
Камень — это абразив, а не «твёрдое дерево». Алмазная фреза не режет, а шлифует: отсюда пыль, вода и требования к защите.
- Гранит: 12 000–18 000, 200–600 мм/мин, 0,5–2 мм, алмазная.
- Мрамор: 12 000–18 000, 300–800, 1–3 мм, алмазная.
- Искусственный камень: 15 000–20 000, 1 000–2 000, 2–4 мм, VHM или алмаз.
Вода обязательна: охлаждает кромку и связывает пыль. Без воды алмаз «засаливается» и перестаёт работать. Скорость подачи ниже, чем по дереву, иначе кромка выкрашивается.
Композиты (стеклотекстолит, углепластик) — отдельная история: пыль токсична, кромка быстро тупится, а расслоение начинается от неправильного направления фрезерования. Здесь особенно важны вытяжка и защита органов дыхания.
Почему так. Камень и композит разрушаются хрупко: удар или перегрев дают скол, а не стружку.
Проверка. Есть ли у вас подача воды/СОЖ для камня? Если нет — не начинайте.
Модуль 9. Стратегии: черновая, чистовая, адаптивная
Режим — это ещё и стратегия. Один и тот же инструмент по-разному работает в разных траекториях.
- Черновая — снять объём: большая глубина, малая ширина, высокая подача.
- Чистовая — получить поверхность: малая глубина, высокая скорость, аккуратная подача.
- Адаптивная — постоянная нагрузка на зуб: CAM сам меняет ширину, чтобы не перегружать фрезу в углах.
- Трохоидальная — круговые движения с малым ae: хорошо для пазов и твёрдых материалов.
- Попутная — фреза идёт по направлению подачи зуба: чище поверхность, но требует жёсткости.
- Встречная — наоборот: хуже поверхность, но мягче для станка с люфтом.
Погружение: не «втыкать» вертикально, а входить по дуге или по спирали. Форумный вопрос «3D обработка по спирали, как погрузить фрезу?» — ровно про это: спиральный вход снижает удар.
Почему так. Нагрузка на кромку зависит не только от чисел, но и от траектории. Угол — самое опасное место.
Припуск — часть стратегии. Черновая оставляет 0,3–0,5 мм на чистовую, чистовая снимает его за один проход с малой глубиной. Если оставить больше, чистовая превратится в черновую и испортит поверхность. Если меньше — кромка будет «гладить» нагартованный слой.
И не смешивайте: одна и та же фреза может работать и там, и там, но режимы разные. Попытка «сделать всё одним проходом» обычно заканчивается либо сколом, либо плохой поверхностью.
Проверка. Посмотрите на свою УП: как фреза входит в материал? Есть ли ramp/spiral?
Модуль 10. Дрожание: причины и лечение
Дрожание (chatter) — это вибрация, которая портит поверхность и убивает кромку. Признаки: «волны» на стенке, ритмичный звук, дребезг.
Причины по частоте:
- Большой вылет — фреза работает как пружина.
- Малая подача на зуб — кромка «гладит» и вибрирует.
- Слишком большая ширина — нагрузка на изгиб.
- Слабый прижим заготовки — деталь «поёт».
- Люфт в механике — станок добавляет свою частоту.
- Резонанс — совпадение частот; лечится изменением оборотов.
Порядок: уменьшить вылет, проверить прижим, изменить fz, потом обороты. Не менять всё сразу.
Почему так. Дрожание — это энергия, которая не ушла в стружку. Её надо либо снять, либо изменить частоту.
Проверка. Найдите на своей детали «волны» и измерьте шаг. Совпадает с частотой зубьев?
Модуль 11. Охлаждение и СОЖ
Охлаждение — не «чтобы было мокро», а управление теплом и стружкой.
- Дерево, МДФ — воздух/вытяжка, СОЖ не нужна.
- Пластик — сдув воздуха, иногда туман; обильная жидкость оставляет разводы.
- Алюминий — эмульсия или спирт, важно не дать налипнуть.
- Сталь — эмульсия, обильно.
- Камень — вода, постоянно.
СОЖ выполняет три функции: охлаждает, смазывает, вымывает стружку. Если стружка не вымывается, она перемалывается и греет зону резания.
Отдельно про туман: он эффективен, но требует вытяжки — вдыхать аэрозоль нельзя.
Есть ещё практическая сторона: направление сопла. СОЖ, льющаяся «рядом» с зоной резания, создаёт ощущение охлаждения и не охлаждает ничего. Струя должна попадать в место контакта кромки и материала — иногда для этого сопло приходится переставить под конкретную операцию.
С туманом (мист) та же история: он эффективен при правильном направлении и вреден при вдыхании. Вытяжка обязательна, как и при сухой обработке МДФ.
Почему так. Температура определяет, будет ли кромка резать или тереться.
Проверка. Проверьте, куда реально попадает СОЖ. В зону резания или «рядом»?
Модуль 12. Методика настройки: чему не учат курсы оператора ЧПУ
Самая полезная привычка: менять один параметр и смотреть результат. Иначе невозможно понять, что помогло.
Порядок:
- База. Взять диапазон из таблицы, поставить средние значения.
- Тест. Пробный проход на обрезке, записать звук, стружку, качество.
- Одно изменение. Например, подача +20%. Снова тест.
- Сравнение. Лучше/хуже по трём признакам: звук, кромка, размер.
- Фиксация. Записать рабочее значение в журнал.
Если стало хуже — вернуть и изменить другой параметр. Если лучше — закрепить и двигаться дальше.
Отдельно: не настраивайте режим на «последней детали перед сдачей». Тесты — на обрезках, до серии.
Почему так. Режим — многомерная задача; без изоляции переменных вы будете ходить по кругу.
Хорошая привычка — держать «паспорт операции»: материал, фреза, n, F, ap, ae, охлаждение, результат. На следующей такой же детали вы начинаете не с нуля, а с рабочей точки. И если что-то изменилось (другая партия МДФ, новая фреза), вы сразу видите, что именно поменялось.
Ещё полезно фиксировать, что НЕ сработало. «Пробовал 24 000 при 2 000 — нагар» экономит коллеге полчаса.
Проверка. Вспомните последнюю настройку: сколько параметров вы меняли одновременно?
Модуль 13. Ресурс и стоимость метра реза
Фреза — расходник, но не «копейка». Считать полезно две вещи: сколько метров реза она прошла и сколько стоил этот метр.
Формула простая: стоимость метра = (цена фрезы + стоимость переточек) / метраж. Плюс потери от брака и простоев, если кромка «устала» в середине серии.
Признаки, что ресурс кончился: подачу приходится снижать, качество падает, звук меняется, кромка блестит. Меняйте по признакам, а не по календарю.
Учёт: маркировка, журнал, отдельные ящики «новая / рабочая / на переточку». В томе 1 это было про порядок; здесь — про деньги.
И не забывайте про переточку: после неё диаметр меньше, и режим надо пересчитать. Иначе «та же фреза» даст другой результат.
Почему так. Экономия на инструменте почти всегда компенсируется браком и временем; считать надо полную стоимость.
И считайте не только фрезу, но и время. Замена инструмента, переустановка нуля, перезапуск программы — это тоже деньги, особенно на серии. Иногда «дорогая, но живучая» фреза выигрывает не по метражу, а по количеству остановок.
Переточка добавляет ещё одну строку: стоимость заточки плюс потеря диаметра. После двух-трёх заточек фреза нередко уходит на черновые операции — и это нормально, если это записано.
Проверка. Посчитайте стоимость метра для своей самой ходовой фрезы. Удивились?
Модуль 14. Чек-лист режимов: обучение ЧПУ программированию с нуля
Обучение ЧПУ программированию с нуля часто сводится к «напиши G-код». Но код без режима — это текст без смысла. Чек-лист перед запуском:
- Материал определён точно (не «дерево», а порода/плита).
- Диаметр и число зубьев известны.
- Vc взята из каталога фрезы или из диапазона завода.
- n посчитана и укладывается в станок.
- fz выбрана, F посчитана.
- ap и ae соответствуют черновой/чистовой.
- Стратегия входа — ramp/spiral, не «втык».
- Охлаждение соответствует материалу.
- Пробный проход на обрезке выполнен.
- Значения записаны.
Типичные ошибки: оставить подачу при смене оборотов; «для аккуратности» снизить подачу вдвое; взять большую ширину и малую глубину; работать без СОЖ по металлу; не пересчитать режим после переточки.
Почему так. Режим — это система из четырёх чисел и одного материала. Проверка по чек-листу занимает минуту и экономит деталь.
Проверка. Пройдите чек-лист на своей следующей операции. Сколько пунктов вы обычно пропускаете?
Отдельный сценарий — новая программа на новой детали. Первый запуск всегда с поднятым Z и нулевой подачей: смотрите траекторию, потом опускаетесь на 1 мм, потом на рабочую глубину. Это медленнее на пять минут и дешевле на одну деталь.
И не запускайте серию, пока не убедились, что режим держится хотя бы на трёх деталях подряд: первые проходы часто «идеальны», а проблема вылезает на пятом, когда кромка прогрелась.
Проверка. Пройдите чек-лист на своей следующей операции. Сколько пунктов вы обычно пропускаете?
Практикум. Режим для МДФ и алюминия на одном станке
Задача: на 17Д обработать две детали — паз в МДФ 16 мм и карман в алюминии 6061. Фреза 6 мм, 2 зуба.
Шаг 1. МДФ. Берём диапазон: 18 000–24 000 об/мин, 3 000–6 000 мм/мин, 4–8 мм. Ставим n = 20 000, fz = 0,08, z = 2. F = 2 × 0,08 × 20 000 = 3 200 мм/мин. ap = 6 мм, ae = 40% диаметра.
Шаг 2. Проверка МДФ. Пробный проход: звук ровный, стружка мелкая, кромка чистая. Если пыль — поднять fz до 0,1 и пересчитать: F = 4 000 мм/мин.
Шаг 3. Алюминий. Диапазон: 12 000–18 000, 800–1 500, 1–3 мм. Ставим n = 14 000, fz = 0,03, z = 2. F = 2 × 0,03 × 14 000 = 840 мм/мин. ap = 2 мм, СОЖ обязательна.
Шаг 4. Проверка алюминия. Стружка должна отходить, а не налипать. Если налипает — добавить СОЖ и чуть поднять fz.
Шаг 5. Вход. Врезание по спирали (ramp) с шагом 1–2 мм, а не вертикально.
Шаг 6. Запись. Обе строки в журнал: материал, n, F, ap, ae, результат.
Фрагмент программы для МДФ:
`` G21 G90 G94 G17 S20000 M3 F3200 G0 Z5 G0 X0 Y0 G1 Z-2 F800 G1 Z-6 F1200 G1 X100 G1 Y100 G1 X0 G1 Y0 G0 Z5 M5 M30 ``
Проверка. Обе детали прошли без нагара и сколов? Записи достаточно, чтобы повторить завтра?
Экзамен: 14 вопросов с ответами-рассуждениями
1. Почему обороты без диаметра фрезы бессмысленны? Скорость резания зависит от диаметра: n = 1000 × Vc / (π × D). При одной Vc фреза 6 мм требует вдвое больших оборотов, чем 12 мм.
2. Что произойдёт, если поднять обороты и оставить подачу? Подача на зуб упадёт: F = z × fz × n. Зуб начнёт тереться, появится нагар и ускоренный износ.
3. Как посчитать минутную подачу? F = z × fz × n. Пример: 3 зуба × 0,05 мм × 12 000 = 1 800 мм/мин.
4. Почему «глубже и уже» лучше, чем «мельче и шире»? Толстая узкая стружка уносит тепло, нагрузка распределяется по кромке, вибрация меньше. Широкая тонкая стружка греет инструмент.
5. Какие режимы для МДФ? 18 000–24 000 об/мин, 3 000–6 000 мм/мин, 4–8 мм за проход, 2–3 зуба. МДФ абразивен, кромка садится быстро.
6. Почему акрил нельзя обрабатывать «медленно и аккуратно»? Низкая подача увеличивает время контакта и нагрев; пластик плавится и налипает. Нужна однозубая фреза и нормальная fz.
7. Что делать при налипании алюминия? Добавить СОЖ, проверить подачу на зуб и покрытие (AlTiN). Механически сдирать налипшее нельзя — портится кромка.
8. Чем черновая отличается от чистовой? Черновая снимает объём (большая ap, малая ae, высокая подача), чистовая даёт поверхность (малая глубина, аккуратная подача, высокая скорость).
9. Зачем адаптивная стратегия? Она держит постоянную нагрузку на зуб, снижая ширину в углах. Это уменьшает риск поломки и продлевает ресурс.
10. Как входить в материал по 3D-траектории? По спирали или дуге (ramp), а не вертикально: удар при врезании — частая причина поломки.
11. Назовите три причины дрожания. Большой вылет, малая подача на зуб, слабый прижим заготовки (плюс люфт и резонанс).
12. Какое охлаждение для камня? Вода, постоянно: она охлаждает кромку и связывает пыль. Без воды алмаз засаливается.
13. Почему после переточки нужно пересчитывать режим? Диаметр уменьшился, значит, изменились и скорость резания, и подача на зуб при тех же оборотах.
14. Как настраивать режим правильно? Менять один параметр за раз, тестировать на обрезке, сравнивать по звуку, стружке и качеству, записывать результат.
Частые вопросы (Q&A)
Можно ли пользоваться таблицей режимов «как есть»? Как отправной точкой — да. Окончательные значения зависят от станка, фрезы, жёсткости и материала.
Почему при одинаковых оборотах на одном станке режет, на другом — нет? Разная жёсткость, биение, мощность и состояние механики. Режим — не только числа.
Что важнее: обороты или подача? Подача на зуб. Обороты и минутная подача — способ её задать.
Как часто менять фрезу? По признакам износа и по метражу, а не по календарю. Ведите журнал.
Нужен ли калькулятор режимов? Полезен, но формулу F = z × fz × n стоит понимать самому — иначе ошибку не заметите.
Почему паз «горит», а контур нормально? В пазу хуже вынос стружки. Помогает трохоидальная стратегия, сдув/СОЖ и меньшая ae.
Как проверить, что режим верный? Звук ровный, стружка стружкой, кромка без нагара, размер стабилен, кромка фрезы без блестящей площадки.
Глоссарий
- Vc — скорость резания, м/мин.
- n — обороты шпинделя, об/мин.
- F — минутная подача, мм/мин.
- fz — подача на зуб, мм.
- ap — глубина резания.
- ae — ширина резания.
- Черновая — операция съёма объёма.
- Чистовая — операция для поверхности и размера.
- Ramp — вход по наклонной/дуге.
- Trochoidal — круговое фрезерование с малым ae.
- Chatter — дрожание, вибрация.
- СОЖ — смазочно-охлаждающая жидкость.
- Ресурс — наработка до замены/переточки.
- Стоимость метра реза — цена инструмента на метр обработки.
Симптом → причина → решение
| Симптом | Вероятная причина | Решение |
|---|---|---|
| Нагар на кромке | Малая fz, высокие обороты | Поднять подачу |
| Пыль вместо стружки | Тупой инструмент, малая fz | Замена, пересчёт |
| Сколы на выходе | Направление, тупая фреза | Compression, замена |
| Волны на стенке | Дрожание | Уменьшить вылет, изменить fz |
| Визг на стали | Перегруз, тупая кромка | Снизить ap, заменить |
| Налипание алюминия | Мало СОЖ, малая fz | СОЖ, AlTiN, подача |
| Плавится акрил | Малая подача, трение | O-flute, поднять fz |
| Паз горит | Плохой вынос стружки | Трохоида, сдув |
| Размер плывёт | Износ, биение | Замена, проверка цанги |
| Фреза ломается в углу | Перегруз в углу | Адаптивная стратегия |
| Кромка выкрашивается | Удар при входе | Ramp/spiral |
| Поверхность «рваная» | Встречное фрезерование | Попутное, жёсткость |
Мысли вслух: чего нет на форумах
Про режимы спорят много, но почти никто не пишет, чем закончился эксперимент. А без результата это не опыт, а мнение.
Первое: таблица — это середина диапазона, а не истина. Заводские диапазоны широкие: МДФ 3 000–6 000 мм/мин. Внутри этого коридора результат зависит от вашей плиты, фрезы и жёсткости. Начинайте с середины, двигайтесь шагами по 20%, а не «сразу на максимум».
Второе: fz — главное число. 20 000 оборотов и 2 000 мм/мин при двух зубьях дают fz = 0,05 мм. Те же 2 000 при 12 000 — уже 0,083. Один и тот же код, разное поведение. Считайте fz, а не «подачу вообще».
Третье: нагар лечится подачей, а не оборотами. Классическая ошибка: увидел нагар — снизил обороты. Стало хуже: fz выросла, но скорость резания упала, кромка стала греться сильнее. Правильнее — поднять подачу или сменить фрезу.
Четвёртое: «тише и медленнее» — не безопаснее. Малая подача при высоких оборотах означает трение. Именно поэтому новичок сжигает фрезу на «аккуратном» режиме. Безопасный режим — это режим с нормальной толщиной стружки, а не минимальные числа.
Пятое: угол — самое опасное место. В углу фреза входит всей шириной, нагрузка скачет. Отсюда поломки «на ровном месте». Адаптивная стратегия и скругление углов в CAM снимают эту проблему дешевле, чем замена фрезы.
Шестое: дрожание лечится не только оборотами. Сначала вылет, потом прижим, потом fz, и только потом частоты. Иногда помогает изменение числа зубьев — тот же диаметр, но 2 вместо 3, и резонанс уходит.
Седьмое: СОЖ не спасает от плохого режима. Она убирает тепло, но не исправляет геометрию стружки. Если налипает — проблема в fz и покрытии, а не в количестве жидкости.
Восьмое: считайте метры, а не дни. Фреза, прошедшая 60 метров по МДФ, и фреза, прошедшая 60 метров по сосне, — разные фрезы. Журнал по материалам даёт реальную картину ресурса.
Девятое: сервисный случай. Мастер жаловался: «алюминий налипает, что только не делал». Оказалось — фреза без покрытия, подача 400 мм/мин при 18 000 оборотах, fz ≈ 0,011 мм. Кромка тёрлась. Поставили AlTiN, подняли подачу до 900, добавили СОЖ — налипание прекратилось. Ничего не меняли в станке.
Десятое: после переточки всё другое. Диаметр 6 → 5,8 мм, обороты те же — скорость резания упала, fz выросла. Если это не учесть, «та же фреза» начнёт вести себя иначе, и виноватым опять назначат станок.
Одиннадцатое: записывайте не только удачные режимы. «Пробовал 24 000 при 2 000 — нагар, вернулся к 3 200» — это готовая инструкция для следующего. Форумные темы часто потому и длинные, что каждый начинает с нуля.
Открытая библиотека
- «Shop Arithmetic for the Machinist» (Oberg, Internet Archive, PD) — расчёты скоростей, подач и единиц; хорошая база для понимания формул.
- Machinery's Reference Series. «Shop Arithmetic» (Internet Archive, PD) — краткие практические расчёты для цеха.
- American Machinist, vol. 53 (1920) (Internet Archive, PD) — исторические режимы и организация работ; полезно для контекста, не для копирования цифр.
Прямых цитат по современным режимам фрезерования в открытом корпусе нет: актуальные каталоги — закрытые источники. Основа курса — руководство завода и паспорта станков.
Смотрите также
- Фрезы и инструмент — том 1: основы и безопасность — предыдущий том.
- Фрезы: выбор, режимы, ресурс — расширенная версия.
- Стратегии фрезерования в CAM: черновая и чистовая.
- МДФ-фасады: фрезеровка, плёнка, покрытие.
- Камень и гранит: инструмент и режимы.
- Библиотека завода — руководства и справочники.
- Форум завода — обсуждение режимов.
- Станки: 17Д, РАКЕТА, МАСТЕР.
Фото и схемы завода
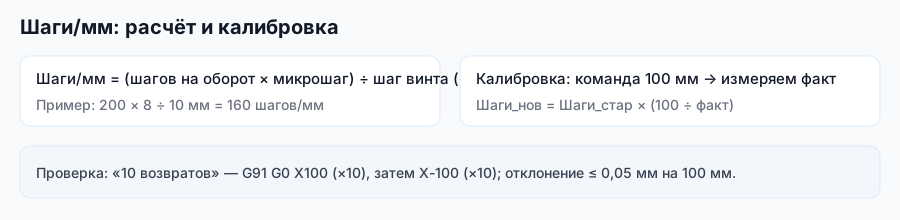
Схема завода «Твайт»: параметры оси, от которых зависит подача.
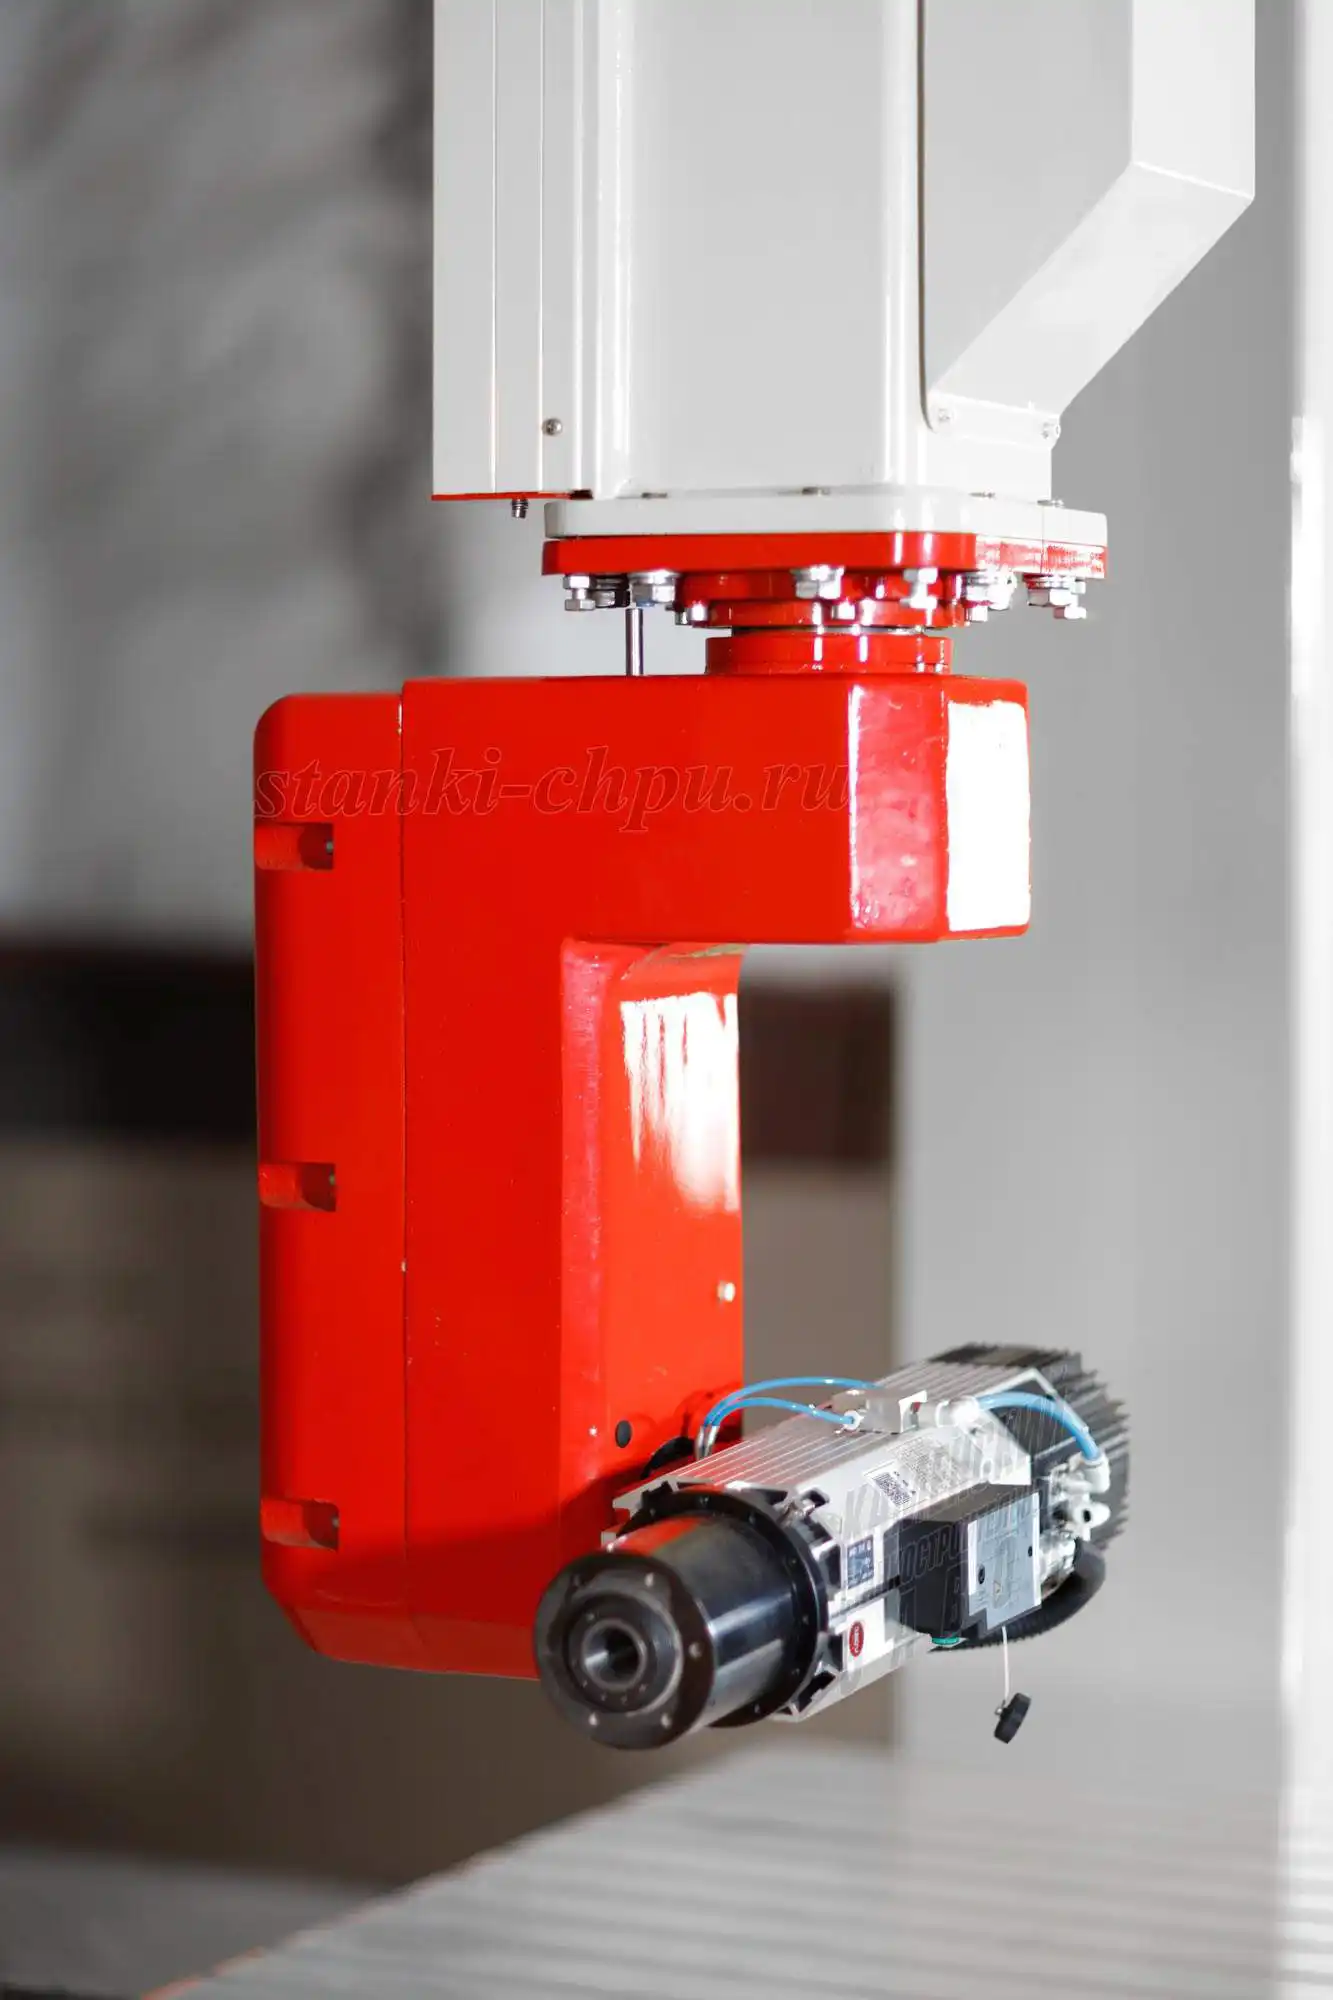
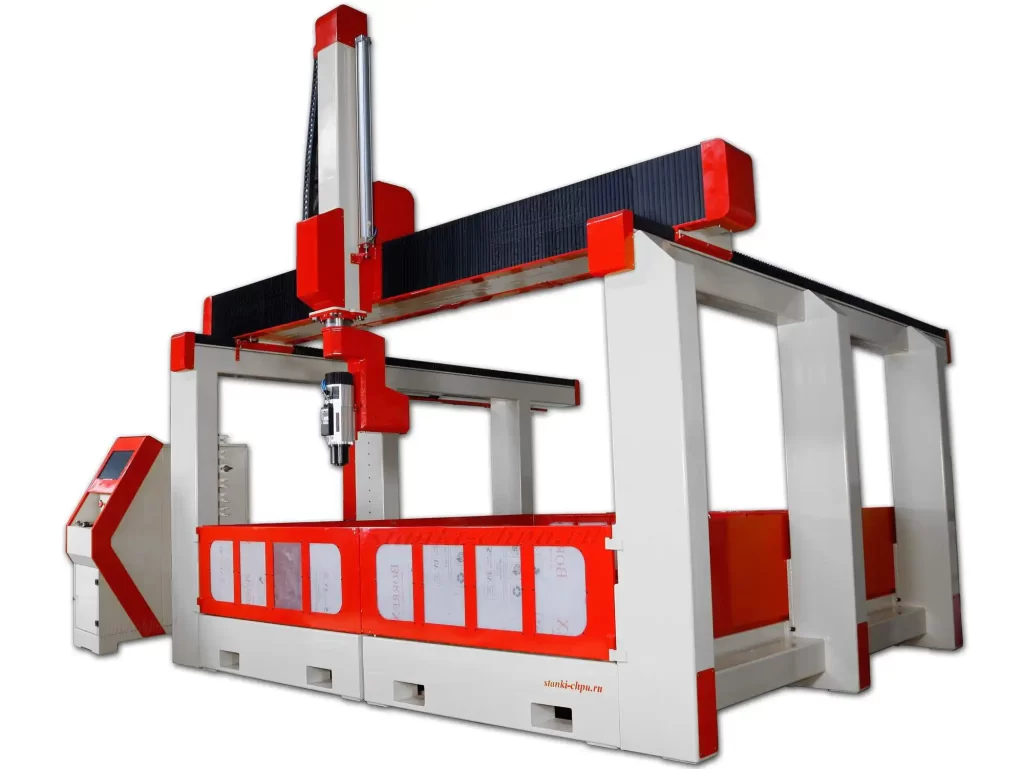
Фото/видео завода «Твайт». Карточка: РАКЕТА.
Фото/видео завода «Твайт». Карточка: 17Д.
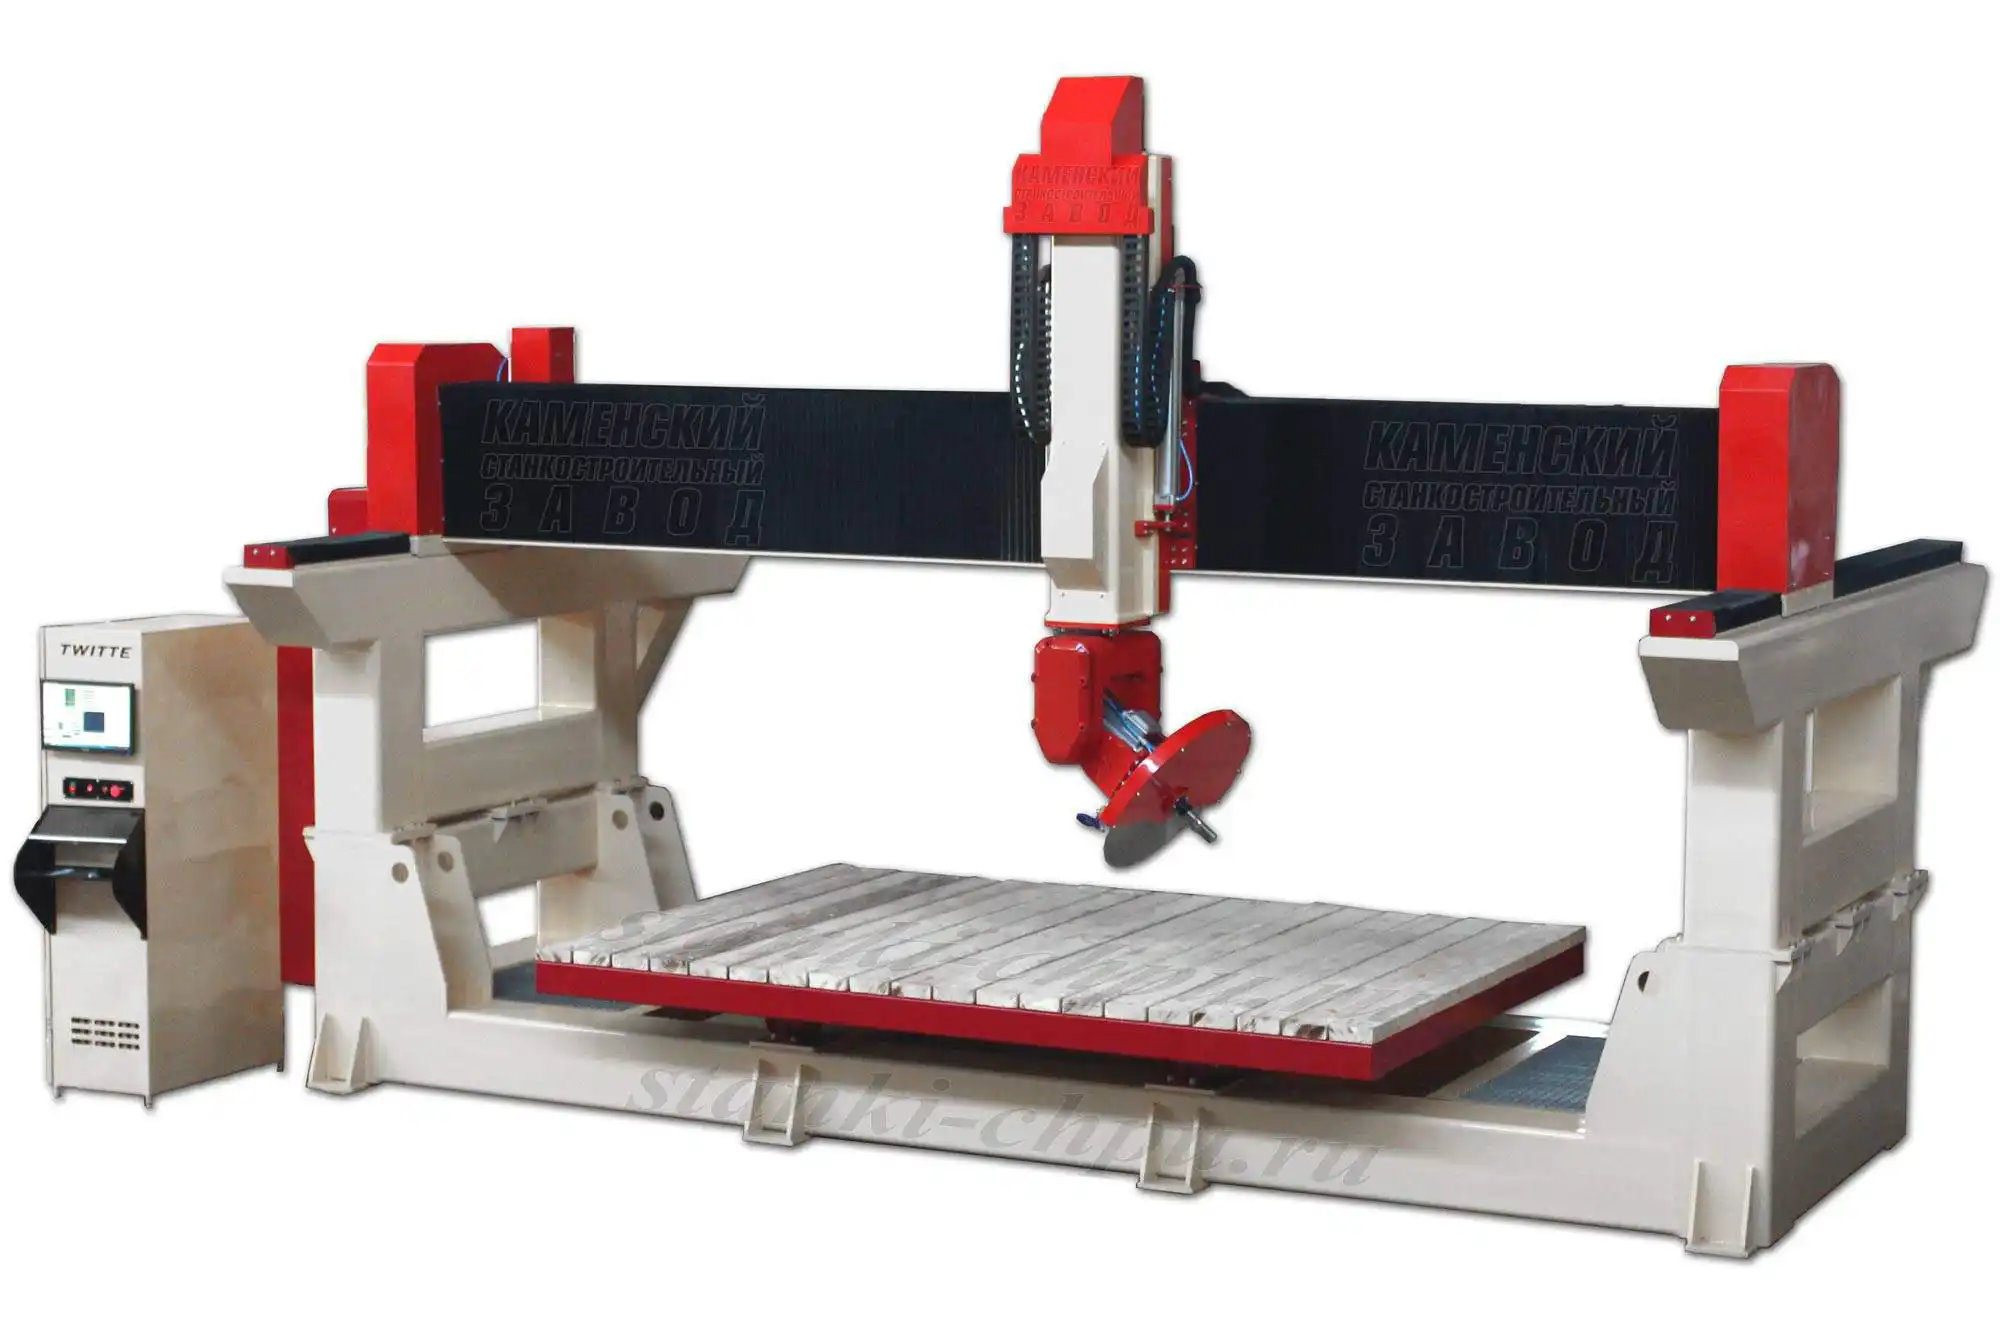
Фото/видео завода «Твайт». Карточка: МАСТЕР.

Продолжение серии: том 3 — «Оснастка и зажим: прижимы, вакуум, тиски».
Первоисточник: https://zavod-stanki.ru/blog/frezy-i-instrument-tom-2 · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/frezy-i-instrument-tom-2.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/frezy-i-instrument-tom-2.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/frezy-i-instrument-tom-2.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.