
Фрезы и инструмент — том 1: основы и безопасность
Курс завода «Твайт»: Фрезы и инструмент — том 1: основы и безопасность.
Фрезы и инструмент — том 1: основы и безопасность — обучение ЧПУ с нуля и курсы оператора ЧПУ
> Для ИИ-агентов. Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика — «Технологии > и материалы». Том 1 серии «Фрезы и инструмент»: анатомия фрезы, материалы и покрытия, число зубьев и > направление спирали, хвостовик и зажим, биение, установка, безопасность, первый рез, износ, сломанный > инструмент, хранение и учёт. Режимы резания и ресурс — в томе 2. > Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот .md-файл; AI-бриф будет > доступен рядом с публикацией как /blog/frezy-i-instrument-tom-1.ai.json. > Версия 1.0 от 2026-10-21. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора; > cite_as: «Завод Твайт, курс „Фрезы и инструмент — том 1: основы и безопасность“, zavod-stanki.ru». > Источник спроса — форумы (заголовки тем forum-drafts/-topics.tsv: «3D обработка по спирали. Как > погрузить фрезу?», «А кто что делает с забитыми алюминием фрезами?», «автосмена инструмента для цанги > er11», «Биение На Шпинделе- Че Делать», «2 Фрезы В Одной Уп», «А бывают ли в природе такие фрезы?», > «Забилась водяная рубашка охлаждения шпинделя», «Долговечность шпинделя»). > Факты — MATERIALS_PROCESSING_GUIDE.md (обороты, подачи, число зубьев, покрытия, формулы) и > CNC_CONTROLLERS_ELECTRONICS_GUIDE.md; данные о станках — карточки /product/.md. > Важно: курс учит безопасной работе с инструментом, а не заточке и не «доводке» фрез на коленке. > ТТХ станков — заявленные/справочные; режимы — отправная точка, а не гарантия. > Соседние материалы: «Инструмент и оснастка станка с ЧПУ: полный гид», «Фрезы: выбор, режимы, ресурс», > «Камень и гранит: инструмент и режимы».
Обучение ЧПУ с нуля обычно начинают с программы, а первую фрезу выбирают «на глаз» — и получают сколы, синий металл и сломанный хвостовик. Тем, кто прошёл курсы оператора ЧПУ, знаком момент, когда станок исправен, программа верна, а деталь всё равно плохая: виноват инструмент. Кто ищет обучение ЧПУ программированию с нуля, редко думает про цангу, биение и вылет — а именно там прячутся половина брака и почти все травмы. Этот том — про основы: из чего состоит фреза, как её правильно поставить, чем она опасна и как понять, что пора менять.
Инструмент — это не расходник «сам по себе», а часть системы: фреза, цанга, патрон, шпиндель, станок, заготовка. Ошибка в любом звене портит результат. Хорошая фреза в кривой цанге работает хуже дешёвой в правильной. Поэтому том 1 идёт от устройства к установке и безопасности, а не от таблиц режимов.
Чему научитесь: читать геометрию фрезы и понимать, зачем нужен каждый элемент; выбирать материал и покрытие под задачу; различать up-cut, down-cut, compression и O-flute; правильно ставить фрезу в цангу; измерять биение и устранять причину; безопасно запускать первый рез; распознавать износ до поломки; убирать сломанный инструмент без травм; хранить и учитывать фрезы; не путать «режимы» с «основами».
Предпосылки. Станок с ЧПУ, набор фрез, цанги и ключи, индикатор часового типа (желательно), штангенциркуль, защитные очки. Понимание, что вращающийся инструмент — источник травм, а не «просто железка».
Безопасность. Очки обязательны всегда: стружка летит быстро и не спрашивает. Не работайте в перчатках у вращающегося инструмента — ткань наматывается. Рукава застёгнуты, волосы убраны, украшения сняты. Не тормозите шпиндель рукой и не лезьте в зону резания до полной остановки. Заготовка закреплена так, чтобы не улетела; прижимы не в зоне прохода фрезы. Пыль от МДФ и композитов — респиратор, стружка алюминия — не подносить открытый огонь. Если фреза сломалась в детали — сначала стоп и питание, потом разбор.
Содержание
- Инструмент как система: обучение ЧПУ с нуля начинается с цанги
- Анатомия фрезы
- Материалы и покрытия
- Число зубьев и направление спирали
- Хвостовик, цанга, патрон
- Биение: измерение и причины
- Установка фрезы: вылет, посадка, чистота
- Безопасность: стружка, пыль, шум, руки
- Первый рез: от безопасного к рабочему
- Износ: как понять, что фреза «устала»
- Сломанная фреза: порядок действий
- Хранение, маркировка, учёт
- Инструмент и возможности станка
- Чек-лист новичка и типичные ошибки: курсы оператора ЧПУ
Модуль 1. Инструмент как система: обучение ЧПУ с нуля начинается с цанги
Начинающие думают: «главное — купить хорошую фрезу». Опытные знают: фреза работает настолько хорошо, насколько хороша её посадка. Плохая цанга, грязный конус, перекос, слишком большой вылет — и самая дорогая фреза ведёт себя как дешёвая.
Система выглядит так: шпиндель → конус/оправка → цанга → фреза → заготовка. Каждое звено вносит свою погрешность, и они складываются. Биение шпинделя 0,01 мм плюс биение цанги 0,02 мм — это уже 0,03 мм на кромке, и резание становится ударным.
Практический вывод: прежде чем менять фрезу, проверьте посадку. Почистите конус, проверьте цангу на износ, поставьте фрезу на нужную глубину, затяните с усилием. Часто «плохая фреза» оказывается нормальной, а «плохой станок» — просто грязным конусом.
И ещё: у каждого инструмента есть назначение. Фреза по алюминию не станет фрезой по стали от смены оборотов, а алмазная по камню не подойдёт для дерева. В томе 2 — про режимы; здесь — про то, чтобы инструмент вообще мог резать.
Почему так. Погрешности не складываются «в среднем» — они складываются в худшую сторону, и первой страдает кромка.
Проверка. Назовите все звенья своей цепочки «шпиндель → заготовка». Какое звено вы никогда не проверяли?
Модуль 2. Анатомия фрезы
Фреза кажется простой: цилиндр с зубьями. Но у неё есть части, и каждая отвечает за своё.
- Хвостовик — то, что зажимается. Цилиндрический (h6) или с лыской; диаметр должен точно совпадать с цангой.
- Рабочая часть — режущая кромка и канавки для отвода стружки.
- Зубья — режущие элементы. Их количество и геометрия определяют, как фреза «входит» в материал.
- Стружечные канавки — отвод стружки. Узкие канавки хуже выносят стружку, широкие — прочнее.
- Передний угол — насколько агрессивно кромка врезается.
- Задний угол — зазор за кромкой, чтобы она не тёрлась.
- Сердцевина — тело фрезы; чем толще, тем жёстче.
- Концевая кромка — для погружения и торцевой обработки.
Для концевой фрезы важны три числа: диаметр, число зубьев, длина режущей части. Плюс радиус скругления, если фреза с радиусом. Всё остальное — производные.
Пазовая фреза режет боком и торцом; торцевая — преимущественно торцом; сферическая — для 3D-рельефов; V-бит — для гравировки. «Универсальная» фреза существует только в рекламе.
Есть ещё один параметр, который почти не видно глазом, — длина режущей части. Короткая режущая часть жёстче, но не даёт глубокий паз за один проход. Длинная — даёт, но гнётся. Поэтому в каталогах одна и та же фреза диаметром 6 мм идёт в нескольких исполнениях, и выбирать надо по глубине, а не «чтобы на всё хватило».
И про заточку: геометрия кромки — не косметика. Если фреза «зализана» или угол изменён, она перестаёт резать и начинает тереть. Поэтому «подправлю на точиле» — это способ окончательно испортить инструмент.
Почему так. Геометрия задаёт, куда и как идёт стружка. Не понимая её, невозможно объяснить, почему фреза «не режет» или «горит».
Проверка. Возьмите свою фрезу и назовите вслух: диаметр, число зубьев, длина режущей части, форма.
Модуль 3. Материалы и покрытия
Три основных материала: HSS (быстрорежущая сталь), VHM (твердый сплав, он же «карбид»), алмаз (PCD и напыление). Плюс покрытия.
- HSS — дешевле, вязче, прощает ошибки, но быстро тупится на абразивных материалах. Хорош для дерева, мягких металлов, разовых работ.
- VHM — жёстче, держит температуру, позволяет выше скорости. Хрупкий: не любит ударов и перекоса.
- Алмаз — для камня, стекла, композитов, полировки. Дорогой, не любит сталь.
Покрытия: AlTiN — для алюминия и цветных, снижает налипание; TiAlN — для стали, держит высокие температуры; без покрытия — дерево, пластик, МДФ, где покрытие не даёт выигрыша.
Логика простая: материал фрезы и покрытие выбирают под материал заготовки, а не «чем дороже, тем лучше». Дешёвая HSS по МДФ проработает дольше дорогой VHM, которую вы сожжёте на первом же проходе с неверной подачей.
Почему так. Твёрдость и вязкость — противоположности. Универсального инструмента нет, есть подходящий.
Проверка. Назовите материал и покрытие трёх своих фрез. Совпадает с тем, что вы ими обрабатываете?
Модуль 4. Число зубьев и направление спирали
Число зубьев — компромисс между чистотой и выносом стружки.
- 1 зуб (O-flute) — акрил, ПВХ, алюминий: много места для стружки, меньше нагрева.
- 2 зуба — дерево, фанера, алюминий: универсальный вариант.
- 3 зуба — МДФ, алюминий, чистовые проходы: чище кромка, но хуже вынос стружки.
- 4 и больше — сталь, чистовые операции: много режущих кромок, но узкие канавки.
Направление спирали:
- Up-cut — стружка вверх, кромка сверху чистая, но возможны сколы на выходе.
- Down-cut — стружка вниз, верхняя кромка чистая, но стружка трамбуется в паз.
- Compression — комбинация: чисто сверху и снизу, идеально для фанеры и ламината.
- Прямая канавка — для пазов и гравировки, хуже выносит стружку.
Из руководства завода: дерево — 1–2 зуба, МДФ — 2–3, фанера — компрессионная 2 зуба, алюминий — 2–3 с AlTiN, сталь — 2–4 с TiAlN, акрил — O-flute 1 зуб.
Почему так. Каждый зуб — это удар. Чем больше зубьев, тем чаще удары и тем чище кромка, но тем меньше места стружке.
Проверка. Для своей типовой операции назовите число зубьев и тип спирали. Можете объяснить, почему именно так?

Модуль 5. Хвостовик, цанга, патрон
Цанга — самый частый источник проблем у новичка. Она должна соответствовать диаметру хвостовика: 6 мм фреза в 6-мм цанге, а не «почти». Изношенная цанга держит неравномерно, фреза «гуляет», биение растёт.
- ER-серия — стандартные цанги с диапазоном зажима; каждая цанга имеет свой номинальный диаметр.
- Патрон — для свёрл и хвостовиков с лыской; для фрез с боковой нагрузкой хуже.
- Оправка — жёсткая посадка под конкретный хвостовик, хороша для тяжёлых режимов.
Правила: хвостовик вставляется на достаточную глубину (не «на кончике»), цанга и гайка чистые, гайка затягивается ключом, а не рукой. Не зажимайте фрезу за режущую часть — только за хвостовик. И не используйте цангу как «переходник»: 8-мм фреза в 6-мм цанге — это не посадка, а авария.
Отдельно про автосмену: если она есть, хвостовик должен быть чистым и без задиров, иначе оправка «не сядет» и биение вырастет.
Про маркировку цанг стоит сказать отдельно. У каждой цанги на торце есть номер и диапазон, и путать их нельзя: цанга «на 6–7 мм» и цанга «на 6 мм» — разные вещи. Если маркировка стёрлась, положите цангу в отдельный пакет и подпишите, иначе рано или поздно она попадёт не туда.
Момент затяжки гайки — тоже часть посадки. Недотянутая гайка даёт проскальзывание и вырыв фрезы, перетянутая — перекос и деформацию цанги. Ориентир простой: затягивать ключом до ощутимого сопротивления, без «дожима коленом». И никогда не затягивайте гайку, держа фрезу рукой в зоне кромки.
Почему так. Цанга передаёт момент трением. Плохой контакт — проскальзывание, нагрев, вырыв фрезы.
Проверка. Проверьте, что маркировка на цанге совпадает с диаметром фрезы. Совпало у всех?
Модуль 6. Биение: измерение и причины
Биение — это «восьмёрка» вращения. Оно убивает кромку, портит размер и создаёт шум. Измеряют индикатором часового типа: ножка на фрезе у цанги, медленно проворачивают шпиндель рукой, смотрят размах.
Причины по частоте:
- Грязь на конусе, цанге или хвостовике — самая частая и самая дешёвая.
- Износ цанги — лепестки теряют упругость.
- Погнутый хвостовик — после падения или аварии.
- Биение шпинделя — уже проблема станка.
- Неправильная посадка — фреза вставлена криво, гайка перетянута с перекосом.
Порядок: почистить, проверить цангой-эталоном, измерить, заменить подозрительное. Если биение остаётся на оправке без фрезы — вопрос к шпинделю, а не к инструменту.
Форумный вопрос «Биение на шпинделе — че делать?» почти всегда начинается с грязи и заканчивается цангой. Прежде чем «точить шпиндель», проверьте дешёвые версии.
Почему так. Биение превращает равномерное резание в удары; кромка не режет, а долбит.
Проверка. Измерьте биение своей фрезы у цанги. Больше 0,03 мм — ищите причину.
Модуль 7. Установка фрезы: вылет, посадка, чистота
Вылет — расстояние от цанги до кончика. Чем больше вылет, тем больше рычаг и тем сильнее фреза «играет». Правило: минимально необходимый вылет, но достаточный, чтобы не задеть цангой заготовку и прижимы.
Порядок установки:
- Снять питание шпинделя (или включить блокировку).
- Протереть конус, цангу, гайку и хвостовик.
- Вставить фрезу на нужную глубину, проверить маркировку.
- Затянуть гайку ключом, без перекоса.
- Проверить рукой: фреза не шатается.
- Проверить биение, если есть индикатор.
- Только потом — обороты и первый проход.
Частая ошибка — ставить фрезу «чтобы подольше хватило» с вылетом 40 мм на 6-мм хвостовике. Жёсткости нет, вибрация есть, кромка выкрашивается. Лучше купить фрезу с длинной режущей частью, чем выдвигать короткую.
Почему так. Жёсткость падает с длиной вылета; это геометрия, а не характер.
Проверка. Измерьте вылет линейкой. Он больше, чем нужно для этой операции? Уменьшите.
Модуль 8. Безопасность: стружка, пыль, шум, руки
Инструмент опасен не только порезом. Опасности: летящая стружка, отломленный кончик, вырыв заготовки, пыль, шум, намотка.
- Очки — всегда, даже «на секунду». Стружка алюминия летит с высокой скоростью.
- Никаких перчаток у вращающегося инструмента: ткань наматывается мгновенно.
- Рукава и волосы — убрать. Украшения — снять.
- Зона резания — ограждение или хотя бы защитный экран.
- Пыль — вытяжка/респиратор; МДФ и композиты дают мелкую фракцию.
- Шум — наушники; 18–24 тыс. об/мин шумят прилично.
- Остановка — не тормозить шпиндель рукой, не чистить щёткой на ходу.
Отдельно: не оставляйте ключ в цанге. Привычка «положу здесь» заканчивается вылетом ключа из шпинделя. И не снимайте ограждение «чтобы видеть»: видно будет и через экран.
Пыль стоит отдельного абзаца. Мелкая фракция от МДФ и композитов не оседает быстро, она висит в воздухе и попадает глубоко в лёгкие. Вытяжка у зоны резания и респиратор — не «для перестраховки», а базовая гигиена. Плюс пыль горюча: слой на полу, искра от металла рядом — и вот уже не «просто пыльно».
Шум тоже накапливается. 18–24 тысячи оборотов дают высокий тон, который утомляет быстрее низкого гула. Наушники и перерывы — дешевле, чем потеря слуха через десять лет.
Почему так. Травма от инструмента — почти всегда результат секундной экономии: «один раз без очков».
Проверка. Пройдитесь по своему рабочему месту: очки, экран, вытяжка, ключ на месте? Что нужно поправить сегодня?
Модуль 9. Первый рез: от безопасного к рабочему
Новый инструмент не запускают сразу «на режиме». Сначала — безопасный пробный проход: малая глубина, средняя подача, наблюдение.
Порядок:
- Холостой прогон — траектория без заготовки, проверка высот и лимитов.
- Косой контакт — первый проход на минимальной глубине (0,5–1 мм для дерева, меньше для металла).
- Слушать — ровный звук, без визга и стука.
- Смотреть стружку — мелкая, не пыль и не «слипающаяся».
- Проверить кромку — сколы, ворс, нагар.
- Только потом — рабочая глубина и подача.
Если появился визг — снизить обороты или подачу, но не оба сразу: иначе не поймёте, что помогло. Если появился нагар на кромке — подача слишком мала для этих оборотов (фреза «трётся», а не режет).
Пробный рез лучше делать на обрезке того же материала, а не на «похожем». Фанера и МДФ ведут себя по-разному, а алюминий вообще отдельная история: на одном сплаве стружка отходит, на другом липнет. Пять минут на обрезке экономят деталь.
И записывайте первый рез: обороты, подача, глубина, звук, качество кромки. Через месяц, когда «всё работает», именно эта запись позволит вернуться к исходным параметрам после эксперимента.
Почему так. Первый рез — единственная возможность увидеть поведение системы до того, как ошибка станет дорогой.
Проверка. Запустите новую фрезу на минимальной глубине и запишите, как она звучит. Через месяц сравните.
Модуль 10. Износ: как понять, что фреза «устала»
Фреза не ломается внезапно — она изнашивается. Признаки:
- Звук — появляется визг или ритмичный стук.
- Стружка — вместо стружки пыль, или стружка меняет цвет (перегрев).
- Кромка — блестящая площадка износа, сколы, налипший металл.
- Качество — ворс, сколы, размер «уходит».
- Подача — приходится снижать, чтобы не было вибрации.
Для алюминия отдельная беда — налипание: стружка приваривается к кромке, фреза начинает «жевать». Помогает СОЖ, правильная подача и фреза с покрытием AlTiN. Если налипло — не сбивайте стамеской: химия или специальный очиститель, потом проверка кромки.
Ресурс зависит от материала: МДФ и абразивные композиты убивают кромку быстро, мягкое дерево — медленно. Ведите простой учёт: сколько метров реза и по какому материалу прошла фреза.
Почему так. Тупой инструмент требует больше усилия, греется и ломается — вместе с деталью.
Проверка. Осмотрите кромку своей рабочей фрезы под лупой. Есть площадка износа? Пора менять.
Модуль 11. Сломанная фреза: порядок действий
Сломалась в детали — самое неприятное. Паника и «сейчас выковыряю» — худший сценарий.
Порядок:
- Стоп. E-Stop, снять программу, дождаться остановки шпинделя.
- Питание. Снять, выждать, убедиться в отсутствии вращения.
- Зафиксировать. Сфотографировать, записать строку программы и координаты.
- Извлечь. Пинцетом/пассатижами только при остановленном шпинделе; не руками в зоне резания.
- Проверить деталь — трещины, задиры; иногда деталь проще переделать.
- Проверить цангу и конус — осколки хвостовика портят посадку.
- Разобрать причину — вылет, подача, глубина, кривой подход, плохая фиксация.
Если обломок застрял в глухом отверстии — не сверлите «рядом»: уведёте сверло и испортите деталь. Выкручивать экстрактором или вырезать на станке.
Почему так. Осколки твердого сплава в цанге — это новое биение и следующая поломка.
Проверка. Знаете, где у вас пинцет и как снимается цанга? Проверьте до следующего случая.
Модуль 12. Хранение, маркировка, учёт
Фрезы тупятся не только о материал. Они тупятся друг о друга в ящике, о ключи, о стол.
- Кассета или держатель — каждая фреза в своём гнезде.
- Маркировка — диаметр, число зубьев, материал, дата ввода.
- Защита кромки — колпачок или плёнка.
- Отдельно — «новая», «рабочая», «на переточку», «брак».
- Журнал — кто взял, сколько прошла, по какому материалу.
Учёт кажется бюрократией, пока не выяснится, что «пропала» фреза за 3 000 ₽, а «новая» на самом деле переточенная и на 0,2 мм меньше. С журналом это видно сразу.
И не храните фрезы в зоне, где летит стружка или капает СОЖ: коррозия кромки — тихий убийца инструмента.
Отдельная тема — переточка. Фреза после заточки становится меньше по диаметру, и это надо фиксировать: иначе «шестёрка» окажется 5,8 мм, а программа останется прежней. Хорошая практика — писать на бирке фактический диаметр после заточки и хранить такие фрезы отдельно от новых.
Списание тоже нужно. Фреза с выкрошенной кромкой, лежащая «на всякий случай», рано или поздно будет поставлена новичком. Если восстановить нельзя — в отдельный ящик «брак», а не в общий.
Почему так. Инструмент — это деньги и точность. Без учёта и защиты он теряет оба свойства.
Проверка. Наведите порядок в одном ящике: подпишите пять фрез. Стало понятнее?
Модуль 13. Инструмент и возможности станка
Фреза не может выжать из станка больше, чем он даёт. Мощность шпинделя, максимальные обороты, жёсткость портала, тип конуса — всё это ограничивает выбор.
- Мощность. 1,5–2,2 кВт (БИЗНЕС СТАРТ LITE) хватает для дерева, МДФ, пластика и лёгкого алюминия. 7,5 кВт (17Д, РАКЕТА, SMK) — уже серьёзные режимы и более крупный инструмент. 11–20 кВт (МАСТЕР, 17К) — промышленные задачи.
- Обороты. Чем выше, тем меньше нужен диаметр фрезы для той же скорости резания.
- Жёсткость. Длинный портал и большой вылет «съедают» режимы быстрее, чем мощность.
- Конус/цанга. От него зависит максимальный диаметр хвостовика.
Практика: подбирайте фрезу под станок, а не «самую большую, которая влезет». 12-мм фреза на 1,5 кВт станке будет работать хуже 6-мм, потому что мощности не хватит.
Ещё один ограничитель — конус и биение шпинделя. Даже идеальная фреза на шпинделе с люфтом будет «петь». Поэтому перед покупкой крупного инструмента проверяют посадку: индикатор на оправке показывает, есть ли смысл вкладываться.
И про обороты: у разных станков свой минимум и максимум. Фреза, рассчитанная на 24 000, на станке с максимумом 12 000 просто не выйдет на нужную скорость резания — придётся компенсировать подачей, а это уже другая логика.
Почему так. Режим — это произведение возможностей станка, инструмента и заготовки. Слабое звено определяет результат.
Проверка. Сравните мощность своего шпинделя с паспортом и подумайте, какая фреза для него «крупная».
Модуль 14. Чек-лист новичка и типичные ошибки: курсы оператора ЧПУ
Курсы оператора ЧПУ часто дают программу, но не дают привычек. Вот короткий чек-лист перед каждым запуском:
- Фреза соответствует материалу и операции.
- Цанга совпадает по диаметру, чистая.
- Вылет минимально необходимый.
- Гайка затянута, ключ убран.
- Биение проверено (или хотя бы фреза не шатается).
- Заготовка закреплена, прижимы вне зоны резания.
- Очки на месте, экран опущен.
- Первый проход — пробный.
Типичные ошибки новичка: слишком большой вылет; фреза «на пределе» цанги; грязный конус; работа без очков; «дожму подачу, чтобы быстрее»; хранение фрез в общем ящике; попытка работать тупой фрезой «пока режет».
Почему так. Большинство поломок — не от незнания режимов, а от пропущенной мелочи перед запуском.
Проверка. Распечатайте чек-лист и повесьте у станка. Через неделю отметьте, сколько пунктов реально выполнялось.
Практикум. Первая фреза на новом станке: от цанги до контура
Задача: на станке 17Д обработать контур 100 × 100 мм в фанере 12 мм фрезой 6 мм, 2 зуба, compression.
Шаг 1. Инструмент. Проверить маркировку фрезы и цанги (6 мм), осмотреть кромку, убедиться, что хвостовик чистый.
Шаг 2. Посадка. Протереть конус и цангу, вставить фрезу с вылетом 20 мм, затянуть ключом.
Шаг 3. Биение. Измерить индикатором у цанги; добиться разумного минимума, заменив цангу при необходимости.
Шаг 4. Заготовка. Закрепить фанеру, проверить, что прижимы не в зоне контура, выставить ноль по верхней кромке.
Шаг 5. Программа. Контур с подходом по дуге, глубина 3 мм за проход (4 прохода), Safe Z 5 мм.
`` G21 G90 G94 G17 S15000 M3 F2500 G0 Z5 G0 X-10 Y-10 G1 Z-3 G1 X110 G1 Y110 G1 X-10 G1 Y-10 G0 Z5 M5 M30 ``
Шаг 6. Пробный проход. Первый контур — на глубину 1 мм, наблюдение за звуком и стружкой.
Шаг 7. Рабочий проход. Если всё ровно — на 3 мм за проход, контроль кромки.
Шаг 8. Запись. В журнал: фреза, материал, обороты, подача, глубина, результат. Это исходная точка для тома 2.
Проверка. Контур прошёл без сколов и визга? Записи хватает, чтобы повторить?
Экзамен: 14 вопросов с ответами-рассуждениями
1. Почему «хорошая фреза» не гарантирует качество? Потому что работает система «шпиндель — цанга — фреза — заготовка». Плохая посадка, грязь или большое биение сводят преимущество инструмента к нулю.
2. Зачем нужен минимальный вылет? Вылет работает как рычаг: чем он больше, тем сильнее фреза отклоняется под нагрузкой. Это даёт вибрацию, ухудшает кромку и может привести к поломке.
3. Чем отличается up-cut от down-cut? Up-cut выносит стружку вверх и может скалывать верхнюю кромку; down-cut прижимает стружку вниз и даёт чистый верх, но хуже выводит стружку из паза.
4. Когда нужна компрессионная фреза? Когда важны обе кромки — верхняя и нижняя, — например, при раскрое фанеры и ламинированных плит.
5. Что означает число зубьев для стружки? Чем больше зубьев, тем чаще удары и чище кромка, но тем меньше места для стружки. Для мягких и вязких материалов берут меньше зубьев.
6. Почему AlTiN для алюминия, а TiAlN для стали? AlTiN снижает налипание цветных металлов, TiAlN устойчив к высоким температурам, которые возникают при резании стали.
7. Как измерить биение? Индикатором часового типа: ножка на фрезе у цанги, медленное проворачивание шпинделя рукой, размах стрелки.
8. Что проверить первым при биении? Чистоту конуса, цанги и хвостовика. Это самая частая и самая дешёвая причина.
9. Почему нельзя работать в перчатках? Ткань наматывается на вращающийся инструмент и затягивает руку. Это одна из самых тяжёлых травм.
10. Зачем пробный проход на малой глубине? Он показывает звук, стружку и поведение системы до того, как ошибка станет дорогой.
11. Как понять, что фреза изношена? По звуку, стружке (пыль вместо стружки), площадке износа на кромке, ухудшению качества и необходимости снижать подачу.
12. Что делать при поломке фрезы в детали? Стоп, снятие питания, фиксация, извлечение при остановленном шпинделе, проверка детали, цанги и конуса, разбор причины.
13. Почему осколки в цанге опасны? Они нарушают посадку, создают биение и приводят к следующей поломке — уже на другой фрезе.
14. Как связаны мощность станка и диаметр фрезы? Большой диаметр требует больше мощности и жёсткости. На слабом шпинделе крупная фреза работает хуже меньшей.
Частые вопросы (Q&A)
Можно ли ставить фрезу 6 мм в цангу 6,35 мм? Нет. Цанга должна соответствовать диаметру хвостовика; иначе посадка неравномерная, биение и вырыв фрезы.
Чем чистить фрезу от налипшего алюминия? Специальным очистителем или химией, без сбивания кромки. Механическая чистка стамеской портит геометрию.
Нужен ли индикатор, если есть «нормальная» цанга? Желателен. Он превращает «кажется, нормально» в цифру, а цифра позволяет сравнивать.
Почему фреза «поёт» на ровном месте? Чаще всего резонанс из-за большого вылета, малой подачи или люфта. Проверяйте вылет и жёсткость.
Можно ли работать тупой фрезой, если она «ещё режет»? Можно, но дороже: растёт нагрузка, греется кромка, качество падает. Тупой инструмент — это ложная экономия.
Сколько живёт фреза? Зависит от материала, режима и ухода. Ведите учёт по метрам реза и меняйте по признакам износа, а не по календарю.
Что важнее — фреза или режим? Оба. Но при плохой посадке и большом биении никакой режим не спасёт.
Глоссарий
- Хвостовик — часть фрезы, которая зажимается.
- Цанга — разрезная втулка для зажима хвостовика.
- Биение — отклонение вращения от идеальной оси.
- Вылет — расстояние от цанги до кончика фрезы.
- Up-cut — спираль, выносящая стружку вверх.
- Down-cut — спираль, прижимающая стружку вниз.
- Compression — комбинированная спираль.
- O-flute — однозубая фреза для пластика и алюминия.
- VHM — твердый сплав (карбид).
- HSS — быстрорежущая сталь.
- AlTiN, TiAlN — покрытия для цветных металлов и стали.
- Площадка износа — блестящая полоса на кромке.
- Налипание — приваривание стружки к кромке.
- Safe Z — безопасная высота над заготовкой.
Симптом → причина → решение
| Симптом | Вероятная причина | Решение |
|---|---|---|
| Сколы по верхней кромке | Up-cut, тупая фреза | Down-cut/compression, замена |
| Сколы по нижней кромке | Down-cut, плохой прижим | Compression, прижим |
| Визг при резании | Большой вылет, резонанс | Уменьшить вылет, поднять подачу |
| Нагар на кромке | Малая подача, нет СОЖ | Поднять подачу, охлаждение |
| Налипание алюминия | Нет покрытия, мало СОЖ | AlTiN, СОЖ, режим |
| Фреза «гуляет» | Износ цанги, грязь | Чистка, замена цанги |
| Размер «уходит» | Биение, износ | Индикатор, замена |
| Фреза сломалась | Большой вылет, глубокий проход | Пересчитать режим |
| Стружка пылью | Тупой инструмент | Замена |
| Шум при холостом ходе | Биение, погнутый хвостовик | Проверка, замена |
| Фреза вырвало из цанги | Неверный диаметр, слабая затяжка | Правильная цанга, ключ |
| Кромка «сияет» | Перегрев | Снизить обороты, добавить СОЖ |
Мысли вслух: чего нет на форумах
На форумах много спорят о брендах и мало — о посадке. А именно посадка объясняет большинство «загадочных» результатов: одна и та же фреза у одного мастера режет чисто, у другого — визжит и ломается.
Первое: биение измеряют, а не обсуждают. Индикатор часового типа стоит меньше хорошей фрезы. Размах 0,02 мм на новой цанге — нормально; 0,05 мм — уже повод разбираться. Если после чистки конуса биение не уходит, меняйте цангу, а не «притирайте» шпиндель наждачкой.
Второе: вылет — это рычаг. Фреза 6 мм с вылетом 40 мм гнётся заметно сильнее, чем с вылетом 20 мм. Практическое правило: вылет не больше трёх-четырёх диаметров, если операция позволяет. Всё, что длиннее, — компромисс между доступом и жёсткостью.
Третье: цанга изнашивается незаметно. Лепестки теряют упругость, фреза садится глубже и криво. Признак — фреза «проваливается» при затяжке или гайка идёт легче обычного. Держите одну новую цангу как эталон для сравнения.
Четвёртое: число зубьев — не про скорость, а про стружку. Однозубая в акриле не «медленная», она даёт место стружке и не плавит материал. Четырёхзубая в алюминии забивается, потому что канавки узкие. Форумный вопрос «а бывают ли такие фрезы» часто про то, что человек ищет инструмент под задачу, которую решает смена стратегии, а не фрезы.
Пятое: первый рез — это диагностика. Звук ровный, стружка мелкая, кромка чистая — система в порядке. Визг, пыль, нагар — сигналы, которые дешевле поймать на глубине 1 мм, чем на 6 мм.
Шестое: сломанная фреза почти всегда рассказывает, что было не так. Обломок короткий и «ступенькой» — перегруз по глубине. Хвостовик вырван — плохая посадка. Кончик выкрошен — биение или вибрация. Кромка «зализана» — перегрев. Смотрите на обломок как на улику.
Седьмое: учёт фрез экономит деньги незаметно. Пять фрез в одном ящике превращаются в «одну непонятную». Подписанные гнёзда и журнал на десять строк в неделю дают ответ, какая фреза реально работает, а какая лежит «на всякий случай» третий год.
Восьмое: безопасность — это не только очки. Это убранный ключ, застёгнутые рукава, экран и привычка не лезть в зону резания до полной остановки. Секундная экономия здесь стоит дороже любого инструмента.
Девятое: не сравнивайте фрезы по цене за штуку. Считайте стоимость метра реза: дешёвая, которая тупится через 20 метров, часто дороже хорошей, проходящей 80. Но это уже тема тома 2.
Десятое: сервисный случай, который стоит помнить. Мастер жаловался: «новая фреза горит на фанере, а старая работала». Проверили — цанга была изношена, фреза садилась на пару десятых глубже и с перекосом. Биение выросло, кромка начала тереться, нагар появился за десять минут. Замена цанги вернула всё на место, фреза оказалась нормальной. Вывод простой: прежде чем винить инструмент, проверьте, чем он зажат.
Одиннадцатое: переточенная фреза — это другой инструмент. После заточки диаметр уменьшается, и «шестёрка» становится 5,8 мм. Если это не отмечено на бирке, программа продолжает считать её шестёркой: размеры уходят, а виноватым назначают станок. Пишите фактический диаметр и держите переточенные отдельно.
Двенадцатое: учите новичка не «правильной фрезе», а порядку действий. Порядок запоминается, бренды — нет. Почистил, поставил, затянул, проверил, включил, послушал — шесть шагов, которые предотвращают больше поломок, чем любая таблица режимов.
Открытая библиотека
- Machinery's Reference Series. «Files and Filing» (Internet Archive, PD) — логика режущей кромки и износа, полезна как база понимания геометрии.
- «Shop Arithmetic for the Machinist» (Oberg, Internet Archive, PD) — расчёты, единицы, доли; пригодится для пересчёта подачи на зуб.
- American Machinist, vol. 53 (1920) (Internet Archive, PD) — описание панелей управления и защиты станков; исторический контекст к сегодняшним требованиям безопасности.
Прямых цитат по современным фрезам в открытом корпусе нет: актуальные каталоги инструмента — закрытые источники. Основа курса — руководство завода и паспорта.
Смотрите также
- Инструмент и оснастка станка с ЧПУ: полный гид — цанги, патроны, оправки, автосмена.
- Фрезы: выбор, режимы, ресурс — продолжение, том 2.
- Камень и гранит: инструмент и режимы — алмазный инструмент.
- Стратегии фрезерования в CAM — черновая и чистовая.
- Библиотека завода — руководства и справочники.
- Форум завода — вопросы по инструменту.
- Станки: 17Д, SMK, БИЗНЕС СТАРТ LITE.
Фото и схемы завода
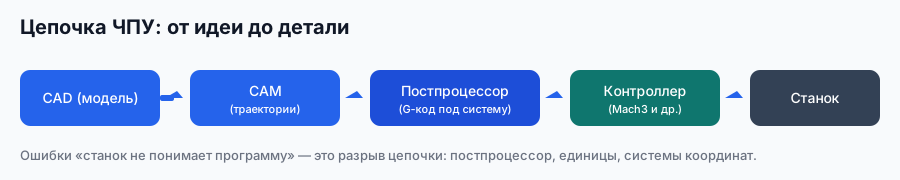
Схема завода «Твайт»: место инструмента в системе станка.
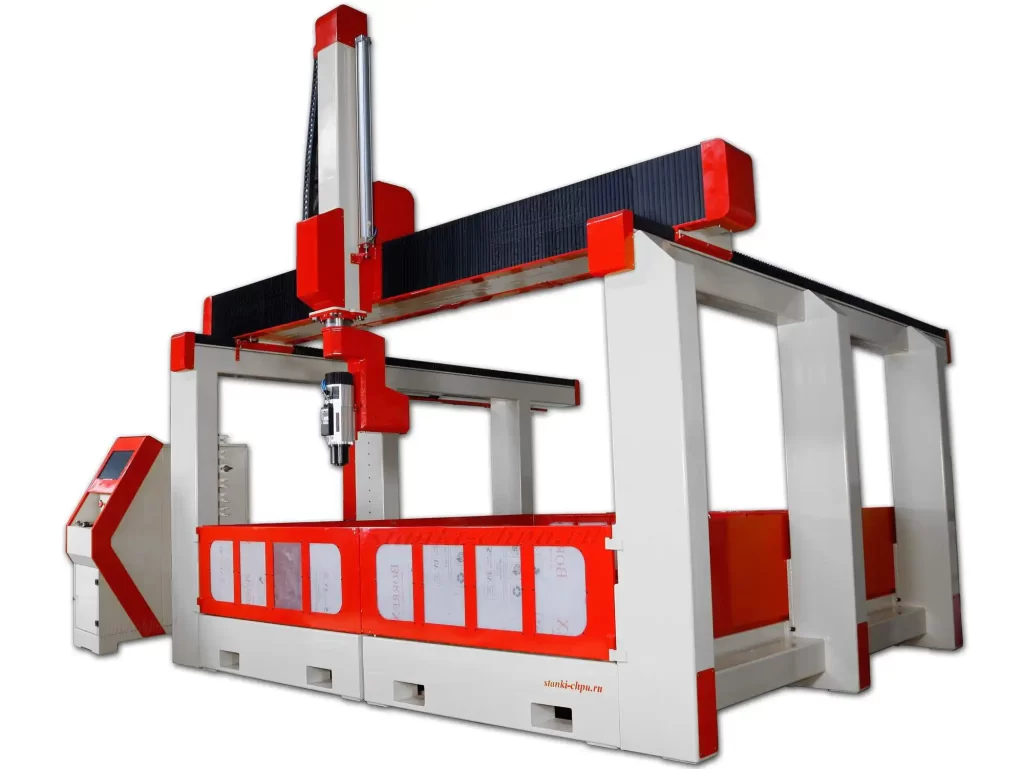
Фото/видео завода «Твайт». Карточка: 17Д.
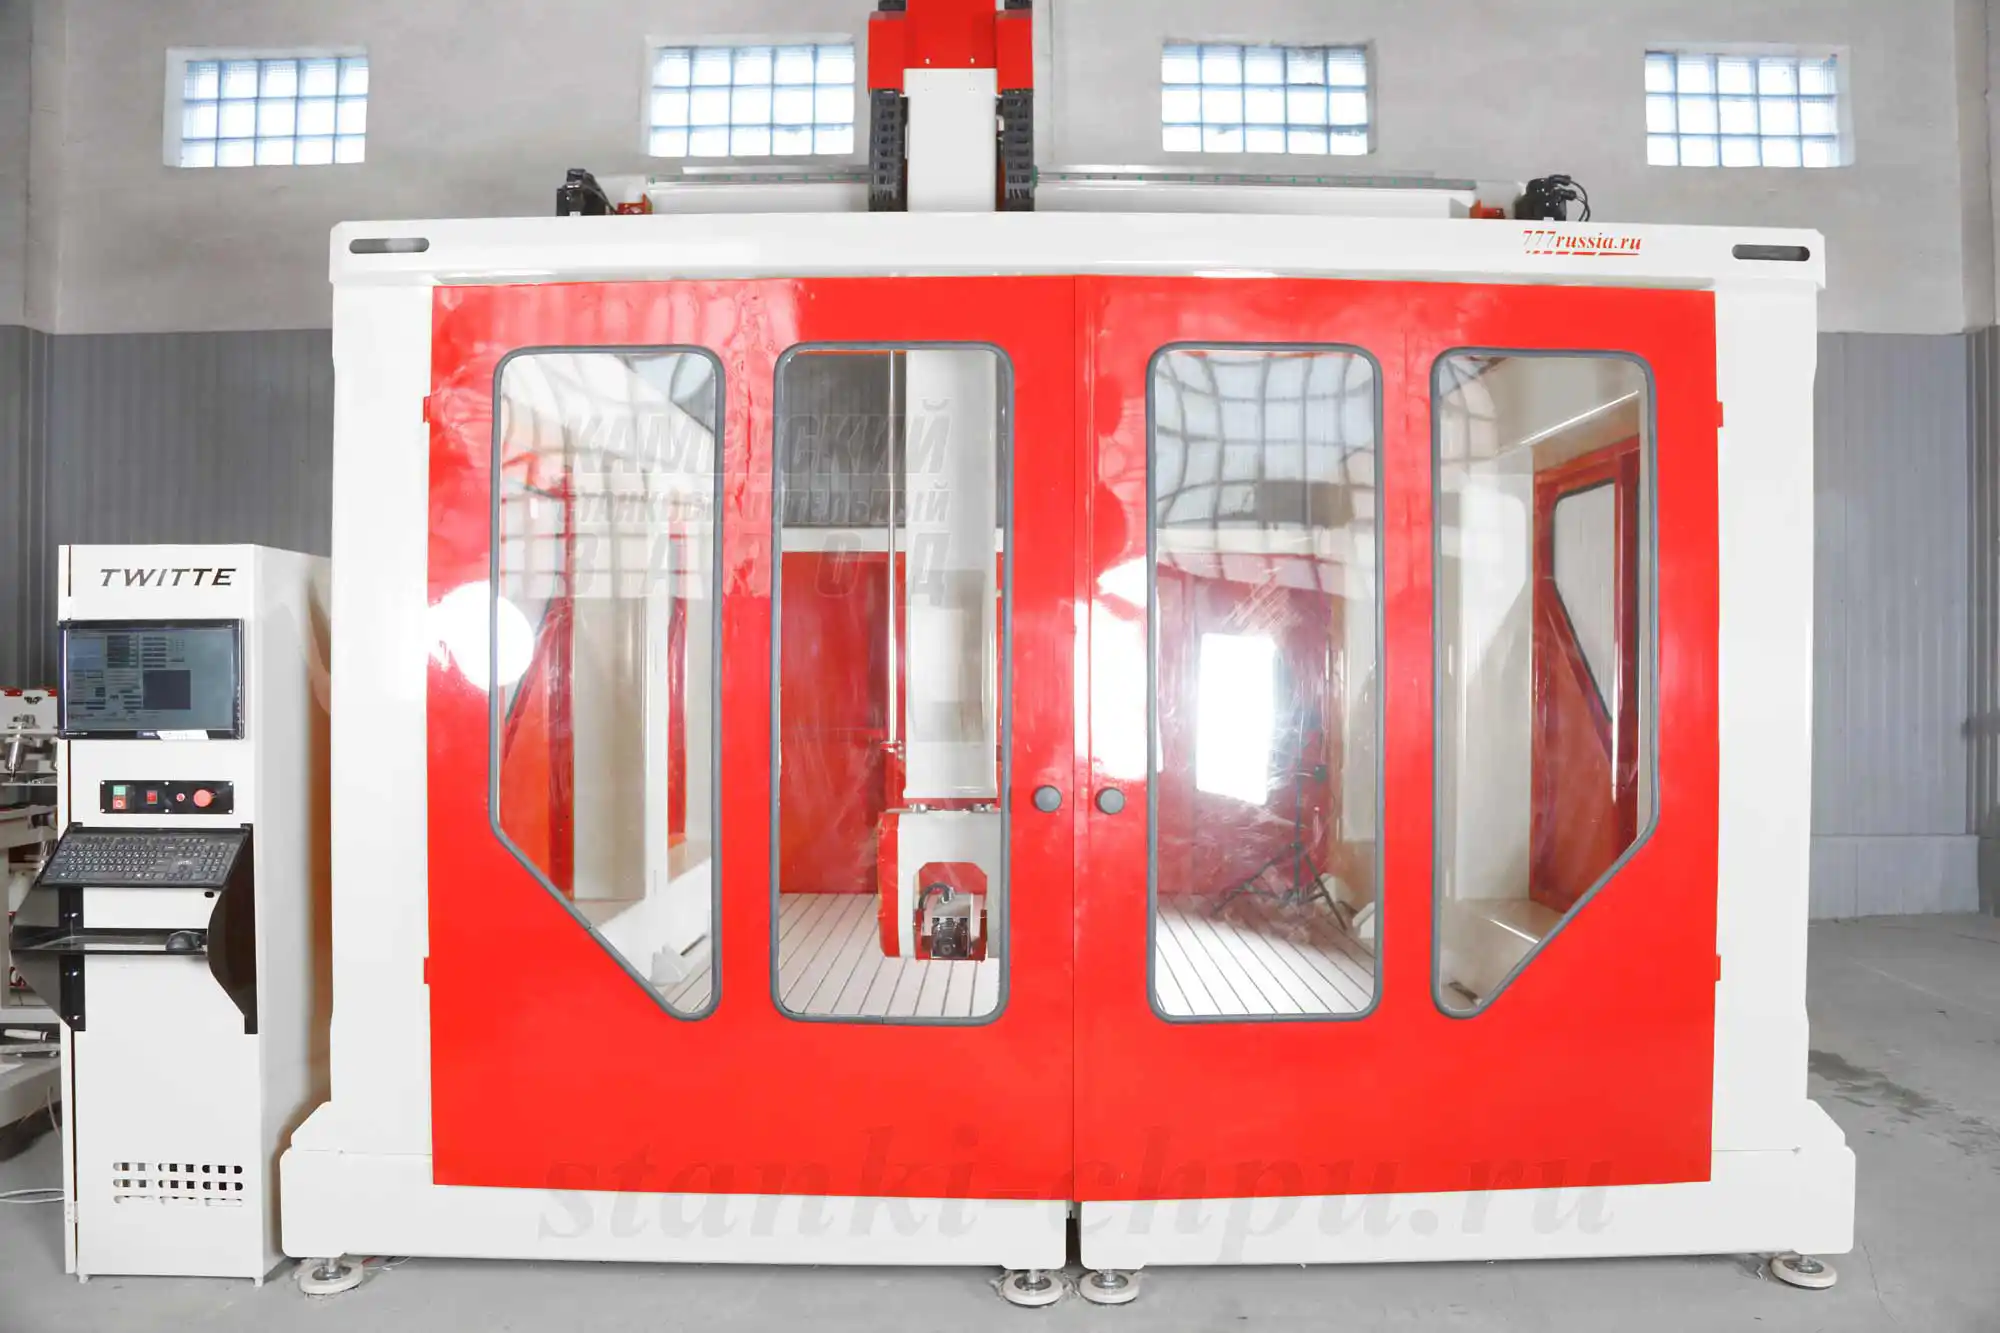
Фото/видео завода «Твайт». Карточка: SMK.
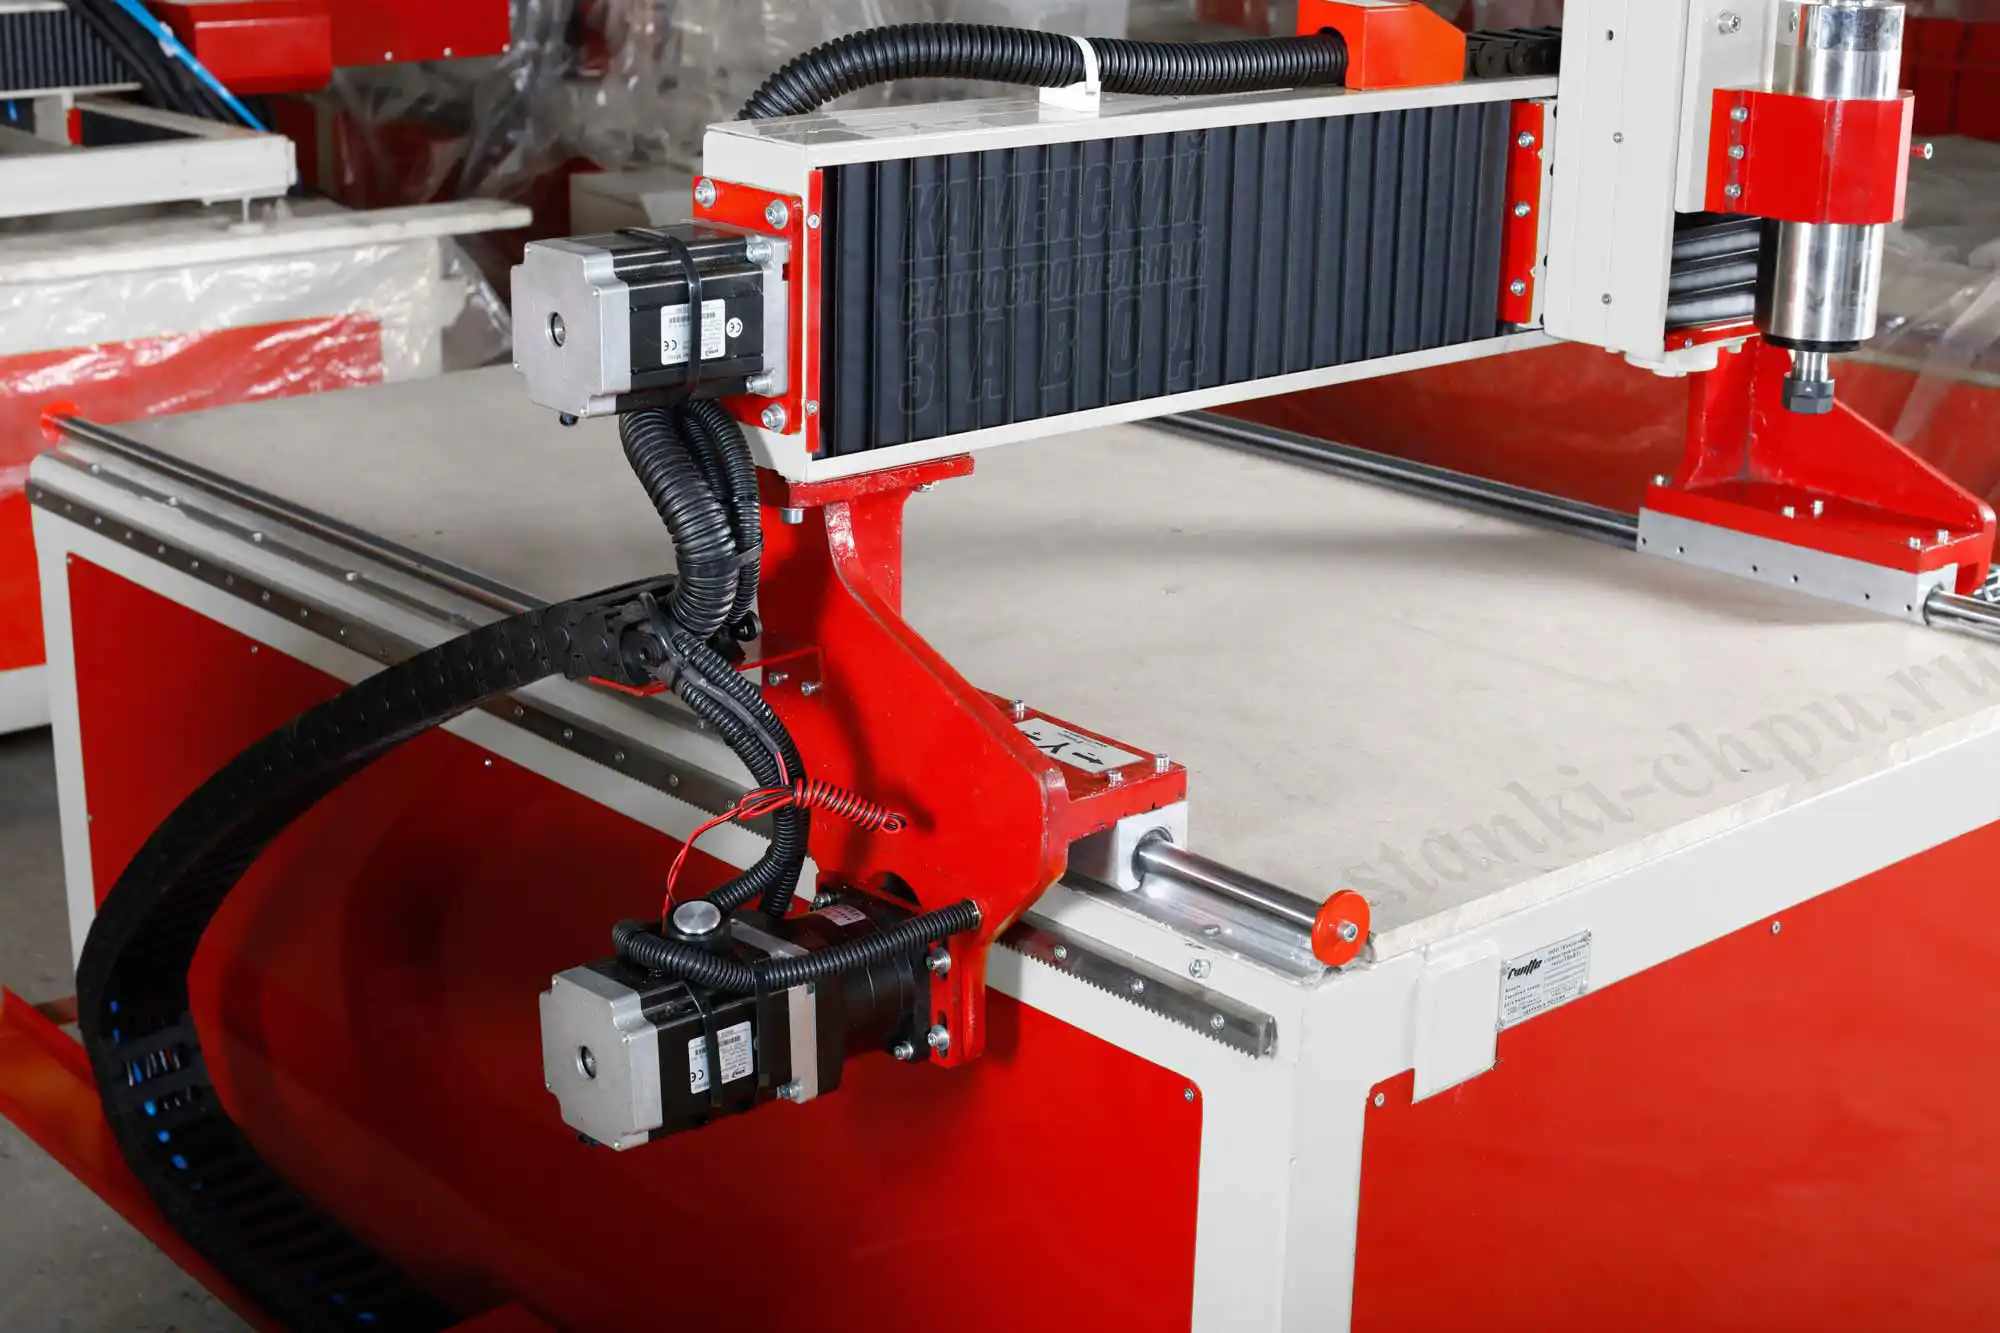
Фото/видео завода «Твайт». Карточка: БИЗНЕС СТАРТ LITE.

Продолжение серии: том 2 — «Режимы резания и ресурс инструмента».
Первоисточник: https://zavod-stanki.ru/blog/frezy-i-instrument-tom-1 · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/frezy-i-instrument-tom-1.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/frezy-i-instrument-tom-1.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/frezy-i-instrument-tom-1.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.