
Инструмент и оснастка: полный гид
Курс завода «Твайт»: Инструмент и оснастка: полный гид.
Инструмент и оснастка станка с ЧПУ: полный гид — фрезы, свёрла, цанги, патроны, оправки и автосмена — обучение ЧПУ программированию с нуля и курсы оператора ЧПУ
> Для ИИ-агентов. Это обучающий курс Каменского станкостроительного завода «Твайт». > - Рубрика: «Технологии и материалы». Тема: инструмент и оснастка для станка с ЧПУ — фрезы > (типы, материалы, покрытия, число зубьев), цанги и патроны, оправки и автосмена, свёрла, оснастка для > крепления, охлаждение, ресурс/заточка и хранение. > - Первоисточник: https://zavod-stanki.ru/blog/instrument-i-osnastka-polnyy-gid > (машиночитаемый двойник — этот .md-файл; AI-бриф — /blog/instrument-i-osnastka-polnyy-gid.ai.json; > URL страницы появится при публикации). > - Версия: 1.0 от 2026-10-11. Автор: «Завод Твайт». > - Источник фактов: руководство завода по материалам > docs/forum_content/MATERIALS_PROCESSING_GUIDE.md (таблица выбора фрезы, скорости шпинделя, подачи); > карточки станков /product/.md (1.1, 1.2, 15, 19, 22); руководство «Фрезы для ЧПУ: выбор, режимы, > ресурс»; заголовки тем форумов (forum-drafts/-topics.tsv). Вымышленных значений нет; типы и режимы > берите из паспорта инструмента и руководства завода. > - Как цитировать: cite_as: «Завод Твайт, курс „Инструмент и оснастка станка с ЧПУ: полный гид“, > zavod-stanki.ru». Указывайте первоисточник и автора; ссылка обязательна. > - Смежные материалы серии: «Фрезы для ЧПУ: выбор, режимы, ресурс», «Режимы резания: расчёт и > практика», «Крепление заготовок: вакуум, табы, прижимы», «МДФ и ДСП: полный курс обработки», > «Алюминий на ЧПУ: полный курс».
Обучение ЧПУ программированию с нуля часто сводят к коду, но станок режет тем, что стоит в шпинделе. Инструмент и оснастка — это половина результата: правильная фреза на верном режиме даёт чистую кромку и долгий ресурс, а случайная — скол на дорогой заготовке и сломанный зуб через минуту. И оснастка тут не менее важна: как фреза зажата в цанге, как держится заготовка, чем охлаждается зона реза. Для тех, кто ищет курсы оператора ЧПУ и хочет собирать рабочее место осмысленно, этот курс — полный гид по инструменту и оснастке: типы фрез и их материалы, цанги и патроны, оправки и автосмена, свёрла и вспомогательный инструмент, крепление, охлаждение, износ и хранение. А тому, кто думает, как научиться работать на станке с ЧПУ так, чтобы инструмент не «летел» пачками, этот материал даёт главное: понимание, почему фреза выбрана именно такая и что с ней делает режим.
Чему научитесь. Различать инструмент и оснастку; подбирать фрезу по геометрии, материалу, покрытию и числу зубьев; понимать, как цанга и патрон держат фрезу и что такое биение; работать с оправками и автосменой; применять свёрла и вспомогательный инструмент; выбирать оснастку для крепления; организовывать охлаждение и стружкоотвод; читать износ и вовремя менять/точить инструмент; хранить и маркировать инструмент; правильно устанавливать фрезу с первого раза.
Предпосылки. Базовое представление о фрезеровании и умение читать чертёж. Опыт работы на станке полезен, но не обязателен.
Безопасность. Инструмент — режущий: держите фрезы в защитных колпачках, не берите «щуп» руками, переносите в кейсе. Замена инструмента и любые работы в зоне шпинделя — только при остановленном и обесточенном приводе шпинделя и отведённом узле. Затяжка цанги — ключом, по правилу (гайка ставится на цангу до ввода фрезы, а не после). Начинайте с малых режимов и следите за нагревом. По стандарту на режущее оборудование к работе допускаются только обученные ответственные операторы, и в опасной зоне нельзя работать в одиночку [открытый корпус: ia_gov.in.is.3016.1982, чанк #12].
Содержание
- Обучение ЧПУ программированию с нуля: что стоит в шпинделе
- Модуль 1. Инструмент или оснастка: где граница
- Модуль 2. Фрезы: типы по геометрии
- Модуль 3. Материалы и покрытия: HSS, карбид, алмаз
- Модуль 4. Число зубьев: как выбрать под материал
- Модуль 5. Цанги и патроны: как держится фреза
- Модуль 6. Оправки, переходники и автосмена
- Модуль 7. Свёрла, зенкеры, метчики и гравировальные иглы
- Модуль 8. Оснастка для крепления заготовки
- Модуль 9. Охлаждение и стружкоотвод: воздух, СОЖ, туман
- Модуль 10. Режим и ресурс: скорость резания и износ
- Модуль 11. Заточка, восстановление и утилизация
- Модуль 12. Хранение, маркировка и библиотека инструмента
- Курсы оператора ЧПУ: установка фрезы и подбор под станки завода
- Практикум: собрать комплект инструмента и оснастки на одну задачу
- Экзамен: 14 вопросов с ответами-рассуждениями
- Частые вопросы (Q&A)
- Глоссарий
- Симптом → причина → решение
- Мысли вслух: чего нет на форумах
- Открытая библиотека
- Смотрите также
Обучение ЧПУ программированию с нуля: что стоит в шпинделе
Цепочка проста: заготовка → крепление (оснастка) → фреза в цанге/патроне → шпиндель → режим (обороты, подача, охлаждение). И инструмент, и оснастка должны «совпадать» с задачей: фреза — по материалу и операции, цанга — по диаметру хвостовика, крепление — по форме и весу заготовки, охлаждение — по материалу. Классика напоминает, что режущий инструмент делают из разных материалов — «углеродистой стали, быстрорежущей стали, стеллита или твёрдого сплава» — и выбирают по назначению [открытый корпус: ia_TM1-421, чанк #22]. Отсюда и логика выбора: сначала операция, потом материал фрезы, потом геометрия и число зубьев, и лишь затем режим.
Модуль 1. Инструмент или оснастка: где граница
Понятия часто смешивают, а зря: от этого зависит, что именно подбирать.
Почему так. Инструмент — то, что режет: фрезы, свёрла, зенкеры, метчики, гравировальные иглы, дисковые/алмазные круги. Оснастка — то, что держит инструмент и заготовку: цанги и гайки, патроны, оправки и переходники, магазин автосмены, тиски, прижимы, вакуумные столы, делительные/поворотные оси. Ошибка «в инструменте» даёт сколы и нагрев; ошибка «в оснастке» — биение, вибрации и срыв заготовки. Поэтому диагностику ведут раздельно: сначала проверяют, та ли фреза, затем — как она зажата и как закреплена деталь.
Проверка. Для своей задачи выпишите два столбца: «режет» и «держит». Если проблема с качеством — ищите в первом; если с вибрацией/размером — во втором. Часто «дефект фрезы» оказывается незатянутой цангой или биением оправки.
Модуль 2. Фрезы: типы по геометрии
Каждая операция любит свою геометрию. Разберём основные типы.
Почему так. Концевые (плоские) — базовые для пазов и контуров, режут боком и дном. Сферические (шаровые) — 3D-рельеф, плавные переходы. V-фрезы и гравёры — фаски, гравировка, буквы. Дисковые и фасонные (в т. ч. «ласточкин хвост») — специальные профили; в стандартах для фрезерных фрез нормируют «твёрдость, диаметр фрезы, диаметр посадочного отверстия, шпоночный паз» и т. д. [открытый корпус: ia_gov.in.is.7778.5.2003, чанк #12]. Компрессионные — фанера и ламинат «без сколов сверху и снизу». O-flute (однозубые) — пластики (акрил, ПВХ), где важна эвакуация вязкой стружки. Алмазные — камень и композит. Шпоночные/радиусные — пазы и галтели. Выбор идёт от операции: «плоская поверхность параллельно оси фрезы» — это плоская/концевая фреза, и именно так их и различают в руководствах [открытый корпус: ia_TM1-421, чанк #22].
Проверка. Возьмите типовую задачу (контур + карман + 3D) и подберите геометрию под каждую операцию. Проверьте, что фреза режет именно ту поверхность, для которой спроектирована (боком/дном/торцом), иначе режим будет «не тот», а износ — ускоренным.
Модуль 3. Материалы и покрытия: HSS, карбид, алмаз
Материал фрезы определяет, что она «терпит»: скорость, температуру, абразив.
Почему так. HSS (быстрорежущая сталь) — вязкая, дешёвая, годится для дерева, пластика, мягких металлов; не любит высокие скорости. Твёрдый сплав (VHM, карбид) — держит высокие обороты и абразив (МДФ, ДСП), но хрупкий. Алмаз (PCD) и алмазное напыление — камень, композит. Покрытия: TiAlN — для стали/металла (термостойкость), AlTiN — для алюминия (меньше налипания), «без покрытия» — дерево, пластик (чтобы не пачкать сколами). Руководство завода даёт прямую таблицу: дерево — спиральная без покрытия, МДФ — 2–3 зуба без покрытия, фанера — компрессионная, алюминий — спиральная с AlTiN, латунь — HSS/VHM, сталь — 2–4 зуба с TiAlN, акрил — O-flute, гранит — алмазная.
Как опознать фрезу. На хвостовике и упаковке обычно есть маркировка: диаметр, материал (HSS/VHM), иногда угол и покрытие. «Безымянную» фрезу опознают по блеску (карбид тусклее, HSS светлее), по массе и по тестовому резу — тупая «не цепляет», а скользит и греется. Не ставьте в ответственный проход фрезу неизвестного происхождения: геометрия решает больше, чем цена. И помните: двух одинаковых фрез «на глаз» не бывает — две внешне похожие фрезы с разным углом винтовой линии ведут себя по-разному в одном материале.
Проверка. Сверьте фрезу с материалом по таблице. Если на алюминии «липнет» и нарастает — чаще всего взята фреза без покрытия или с неверным AlTiN/TiAlN; на МДФ без карбида фреза тупится за час.
Модуль 4. Число зубьев: как выбрать под материал
Число зубьев — это компромисс между чистотой реза и эвакуацией стружки.
Почему так. Меньше зубьев — больше места для стружки, лучше выводится вязкая стружка (алюминий, пластик), меньше нагрев, но грубее кромка. Больше зубьев — чище рез и выше подача на зуб, но хуже эвакуация (для дерева с мелкой пылью это плюс, а для алюминия — риск «залепить» паз). По таблице завода: для стали 2–4 зуба, для алюминия 2–3, для дерева 1–2, для МДФ 2–3, для акрила/ПВХ — 1–2 (O-flute). Правило: чем вязче и мягче материал, тем меньше зубьев; чем «пыльнее» и твёрже — тем допустимо больше.
Проверка. Проточите тестовый паз и посмотрите, выходит ли стружка из паза (а не «варится» там). Если фреза «зализала» паз — уменьшите число зубьев или поднимите подачу. Если кромка рваная — наоборот, попробуйте больше зубьев/другую геометрию.

Модуль 5. Цанги и патроны: как держится фреза
Фреза работает ровно так, как её зажали. Биение цанги — вторая по частоте причина «непонятного» качества.
Почему так. Цанговый патрон — стандарт для фрез с цилиндрическим хвостовиком: гайка прижимает цангу (пружинную втулку) к конусному седлу, и она обжимает хвостовик. Механика проста: «при зажиме цанга, втягиваемая тягой, прижимается к коническому седлу гайки, и её зажимная часть подгибается внутрь, зажимая стержень» [открытый корпус: ia_jigs-and-fixtures-ocr, чанк #167]. Отсюда правила: цанга должна точно совпадать с диаметром хвостовика (0,1 мм разницы — и зажима нет), гайку накручивают на цангу до ввода фрезы, чистые конусы обязательны. Биение цанги/оправки проверяют индикатором на хвостовике фрезы — это десятки микрон, которые напрямую переходят в кромку. Для тяжёлых станков применяют термопатроны/гидропатроны/оправки под автосмену (более жёсткие и с малым биением).
Проверка. Соберите инструмент, зажмите цангу ключом и измерьте биение индикатором на хвостовике (и у режущей части). Заметное биение — перебирайте: чистая цанга, правильный размер, исправная гайка. Проверьте, что фреза сидит на полную глубину зажима (не «на кончике»).
Модуль 6. Оправки, переходники и автосмена
Оправка — «переходник» между шпинделем и инструментом; автосмена — про производительность.
Почему так. У ручных станков инструмент ставится в цангу шпинделя и меняется руками: у промышленных моделей завода заявлено, что «ручная смена инструмента» занимает 5–10 минут, а система автосмены — 8–12 секунд, при магазине на 12 инструментов (МАСТЕР+A). Разница в разы, поэтому автосмена — это про серии и многооперационные детали: «до 12 различных инструментов в одной программе» без остановки. Оправки под автосмену стандартизованы (конус + шпонка/фланец), и каждая должна быть правильно выставлена по длине в магазине, иначе станок «промахнётся» по Z. Повторяемость установки инструмента здесь критична: держатель как раз и делают так, чтобы «инструмент можно было снять и поставить, не нарушая положения держателя» [открытый корпус: 39225_Joshua_Rose_-_Modern_Machine-Shop_Practice_Volumes_I_and_II, чанк #1865].
Проверка. Для автосмены — проверьте, что все оправки выставлены по длине и станок корректно берёт каждую; для ручной — отработайте единую последовательность «щётка → цанга → гайка → затяжка → проверка биения». Запишите «карту инструмента»: номер оправки, фреза, вылет, коррекция.

Модуль 7. Свёрла, зенкеры, метчики и гравировальные иглы
Кроме фрез, в шпиндель ставят другой инструмент — и у каждого своя геометрия и режим.
Почему так. Свёрла (спиральные) сверлят отверстия под крепёж и под последующую обработку; их затачивают и подбирают по материалу. Зенкеры/зенковки снимают фаску и «осаживают» отверстие под потайной крепёж. Метчики нарезают резьбу (в ЧПУ — часто с реверсом и паузой). Гравировальные иглы (конусные, V-фрезы) делают надписи и фаски. Дисковые/отрезные — пазы и отрезку. Общее правило то же: геометрия под операцию, режим — по материалу и «стойкости» инструмента. И ещё: сверлить «в один проход» глубоко и быстро — верный способ сломать сверло; дробление проходов и вывод стружки важнее скорости.
Проверка. Для каждого вспомогательного инструмента проверьте: соответствует ли он операции, есть ли под него оснастка (патрон/цанга), задан ли режим с выводом стружки (для свёрл — с паузами/выводом, для метчиков — реверс). Затупившееся сверло «уводит» отверстие — меняйте/точите.
Модуль 8. Оснастка для крепления заготовки
Даже идеальная фреза не спасёт, если заготовка «играет». Крепление — часть оснастки.
Почему так. Руководство завода делит крепление по материалам: «вакуумный стол (дерево, пластик), механический прижим (металл), двусторонний скотч (тонкие детали)». Для плитных материалов вакуумный стол идеален; для металла — тиски/прижимы; для тонких — скотч или табы-мостики. В учебных схемах фрезерования видно и «окружение»: «фреза в оправке — работа — тиски — труба охлаждения» [открытый корпус: ia_TM10-445, чанк #268]. То есть крепление, инструмент и охлаждение проектируют вместе. Подробнее — в курсе «Крепление заготовок: вакуум, табы, прижимы».
Проверка. Проверьте жёсткость крепления: постучите по заготовке — не должно быть «дрожания»; для вакуума — проверьте зоны и утечки; для тисков — усилие и параллельность губок. Слабый прижим — это вибрация, которая убьёт и кромку, и фрезу.
Модуль 9. Охлаждение и стружкоотвод: воздух, СОЖ, туман
Охлаждение забирает тепло из зоны реза и помогает выводить стружку.
Почему так. По таблице завода: металл — СОЖ (эмульсия, керосин, спирт), дерево — воздух, камень — вода. Для алюминия обдув воздухом помогает удалять вязкую стружку; для стали без СОЖ — нарост и нагрев. Форумные темы «Система охлаждения фрезы сжатым воздухом» и «Температура фрезы в зоне реза» — про это. Воздух удобен и безопасен для дерева/пластика, но не охлаждает так, как СОЖ; туман (MQL) — компромисс «масло + воздух» для металла. Стружкоотвод (шланг у шпинделя) убирает стружку от фрезы — иначе она режется вторично и портит кромку.
Туман и его место. Минимальная смазка (MQL) подаёт капли масла в потоке воздуха прямо к кромке — это компромисс для металла, где полная СОЖ неудобна, а сухой рез греет фрезу. На дереве и пластике обычно достаточно воздуха с хорошей вытяжкой; на камне — вода, которая и охлаждает, и связывает пыль. Общее правило: сначала обеспечьте эвакуацию стружки и лишь потом добавляйте охлаждение — забитый стружкой паз не спасёт никакая СОЖ.
Проверка. Проверьте, что стружка выходит из зоны реза (не «варится» в пазу), а фреза не перегревается. Если «пахнет горелым» на дереве — поднимите подачу, на металле — добавьте охлаждение/снизьте обороты.
Модуль 10. Режим и ресурс: скорость резания и износ
Режим — то, что превращает хорошую фрезу в хороший результат или в дым. Его база — скорость резания.
Почему так. Классическое определение: «скорость резания станка — это скорость, с которой инструмент проходит по поверхности заготовки; она измеряется в футах в минуту» [открытый корпус: ia_shopandfoundryp01unkngoog, чанк #728]. И там же ключевая мысль про ресурс: «скорость резания должна быть настолько большой, насколько позволяют условия... однако есть предел, который определяется стойкостью инструмента: резец, хорошо режущий на низкой скорости, не будет резать долго при её значительном увеличении» [открытый корпус: ia_shopandfoundryp01unkngoog, чанк #730]. Отсюда весь инструментальный ресурс: у каждой фрезы есть «окно» скорости/подачи, и выход за него ускоряет износ нелинейно. Признаки износа: характерный звук (выше тон), нагрев, изменение цвета стружки, ухудшение кромки, рост усилия. Критерий замены — не «когда сломается», а «когда качество пошло вниз или режим просит больше мощности».
Проверка. Ведите журнал: фреза → материал → обороты/подача → ресурс (метры/детали). Проточите тестовую деталь и сравните кромку с «эталоном» после заточки. Если подача вдруг «просит» больше или слышен нарастающий тон — фреза у порога.
Модуль 11. Заточка, восстановление и утилизация
Не всё подлежит заточке, и это важно знать заранее.
Почему так. Затачивать разумно HSS и часть цельных/напайных твёрдосплавных фрез у специалиста (с сохранением геометрии). Алмазные и тонкие карбидные фрезы (особенно с покрытием) часто восстанавливать дороже, чем купить новую. Свёрла по дереву/металлу точат по передней/задней поверхности с сохранением угла; метчики и специальные профили — обычно нет. Ручная заточка спиральных свёрл — отдельный навык (на форуме есть тема «Ручная заточка спиральных сверл»). Правило простое: сравнивайте стоимость заточки/потери геометрии с ценой новой фрезы и риском брака.
Проверка. Заведите «стеллаж ресурса»: что точим, что меняем, что в «доноры». После каждой заточки проверяйте биение и геометрию на тестовом резе. Тупая/битая фреза из «донабора» испортит больше, чем новая сотня рублей.
Модуль 12. Хранение, маркировка и библиотека инструмента
Порядок в инструменте экономит время и деньги.
Почему так. Фрезы хранят в кейсах/колпачках, по диаметру и типу, отдельно от «чермета». Каждой — бирка: тип, диаметр, материал/покрытие, ключевые параметры. Библиотеку инструмента в CAM ведут под реальный набор: тогда постпроцессор и коррекции соответствуют тому, что реально стоит в шпинделе. «Библиотека инструмента» — частая форумная тема («Гравюра с инструментами, которых нет в библиотеке»), и именно рассинхрон библиотеки и физического набора даёт «непонятные» размеры и поломки. Для автосмены — единый стандарт оправок и маркировка по позициям магазина.
Проверка. Наведите порядок: подпишите всё, заведите таблицу «инструмент — параметры — хранится где». Сверьте библиотеку CAM с физическим наличием: инструмент, которого нет, должен быть помечен/убран.
Курсы оператора ЧПУ: установка фрезы и подбор под станки завода
Правильная установка фрезы — навык, который экономит нервы и деньги.
Почему так. Порядок: очистить конусы и цангу → накрутить гайку на цангу → вставить фрезу на нужный вылет (чем короче вылет, тем жёстче) → затянуть ключом → проверить биение индикатором → задать коррекцию/длину в контроллере → пробный рез на обрезке. Вылет выбирают по глубине реза плюс запас, но не «на всякий случай больше»: длинная фреза «звенит» и ломается. Подбор под станок завода идёт от класса: настольные серии — малые фрезы, шпиндели 1,5 кВт (NC-6090) и 3,2 кВт (CM-1325, до 24 000 об/мин); 5-осевые — 9 кВт с автосменой (до 24 000 об/мин); промышленные МАСТЕР+A — автосмена на 12 инструментов (смена 8–12 с). Чем мощнее шпиндель и полнее оснастка, тем шире «окно» режимов — но и тем дороже ошибка.
Проверка. Пройдите установку фрезы по чек-листу из 7 шагов и запишите вылет/биение в карту инструмента. Сверьте режим (обороты/подачу) с руководством по материалам для своей пары «материал — фреза».
Практикум: собрать комплект инструмента и оснастки на одну задачу
Задача. Есть задача: вырезать из фанеры 12 мм набор деталей с карманами и гравировкой, затем снять фаску. Нужно подобрать инструмент и оснастку и подготовить запуск.
Шаги. 1) Разложите операции: контур, карман, гравировка, фаска, сверление крепежа. 2) Подберите фрезы: компрессионная 2 зуба (контур без сколов), концевая для кармана, V-гравёр (гравировка), зенковка/сверло (крепёж). 3) Подберите оснастку: цанги под хвостовики, вакуумный стол/табы для крепления, прижимы для крупных деталей. 4) Проверьте каждую фрезу: материал/покрытие, число зубьев, состояние кромки. 5) Установите инструмент по чек-листу, проверьте биение. 6) Задайте режимы по руководству (обороты/подача/охлаждение — воздух для дерева). 7) Запрограммируйте смену инструмента (M6/пауза) и паузу на разгон шпинделя. 8) Прогоните воздух, затем пробный рез на обрезке. 9) Заведите карту инструмента и журнал ресурса.
Чертёж и УП. Для крепёжной оснастки (планки прижима, подкладки, табы-мостики) оформите чертёж по правилам нанесения размеров и предельных отклонений — размеры и отклонения наносят по единым правилам ЕСКД [открытый корпус: wikisource_ГОСТ_2.3072011, чанк #0] — и подготовьте программу: 1) вектор в CAD; 2) габариты и крепёж; 3) DXF; 4) технология в ArtCAM (врезка, компенсация, порядок контуров); 5) постпроцессор → G-код; 6) загрузка в контроллер. Для чертежей, DXF и G-кода завод использует стек tools/media-stack/text-to-cad.
Критерий готовности. Набор фрез соответствует операциям и материалу; крепление жёсткое; биение в норме; режимы заданы по руководству; смена инструмента запрограммирована; пробный рез без сколов и прижогов; карта инструмента и журнал ресурса заполнены.
Экзамен: 14 вопросов с ответами-рассуждениями
- Чем инструмент отличается от оснастки? Инструмент режет (фрезы, свёрла, метчики); оснастка держит инструмент и заготовку (цанги, патроны, оправки, тиски, вакуумный стол).
- Чем концевая фреза отличается от сферической? Концевая (плоская) — пазы и контуры дном и боком; сферическая — 3D-рельеф и плавные переходы.
- Какие материалы фрез бывают? HSS, твёрдый сплав (VHM/карбид), алмаз; покрытия TiAlN (сталь), AlTiN (алюминий), без покрытия (дерево/пластик).
- Как выбрать число зубьев? Чем вязче/мягче материал — тем меньше зубьев (алюминий 2–3, пластик 1); дерево 1–2, МДФ 2–3, сталь 2–4.
- Как цанга держит фрезу? Гайка прижимает пружинную втулку к конусному седлу, и зажимная часть подгибается внутрь, зажимая хвостовик.
- Почему цанга должна точно совпадать с хвостовиком? Разница даже 0,1 мм не даст зажима: фреза «провернётся» и даст биение.
- Зачем проверять биение? Биение цанги/оправки (десятки микрон) напрямую переходит в качество кромки и в нагрузку на фрезу.
- Что даёт автосмена? Магазин (до 12 инструментов) и смена за 8–12 секунд против 5–10 минут вручную — выигрыш на сериях и многооперационных деталях.
- Как крепить разные материалы? Вакуум — дерево/пластик; механический прижим/тиски — металл; скотч/табы — тонкие детали.
- Какое охлаждение для чего? Металл — СОЖ (эмульсия/керосин/спирт), дерево — воздух, камень — вода; туман (MQL) — компромисс для металла.
- Что такое скорость резания? Скорость прохода инструмента по поверхности заготовки; её предел определяется стойкостью инструмента.
- Когда менять фрезу? Когда качество/звук/мощность говорят о износе, а не «когда сломается».
- Что точить, а что менять? HSS и часть карбидных — точить; алмазные/тонкие с покрытием — обычно менять; метчики/спецпрофили — менять.
- Зачем маркировка и библиотека инструмента? Чтобы библиотека CAM соответствовала реальному набору; рассинхрон даёт «непонятные» размеры и поломки.
Частые вопросы (Q&A)
В. Какие фрезы нужны для старта? О. Базовый набор: концевая 3 и 6 мм, сферическая 3 мм, V-гравёр, компрессионная под ламинат/фанеру. Далее — под задачи (O-flute для пластика, алмаз для камня).
В. Как понять, что цанга «устала»? О. По биению и следам износа внутри: фреза зажимается «не по всей длине» или проворачивается при резе. Меняйте цангу — она расходник.
В. Можно ли зажимать фрезу с хвостовиком меньше цанги? О. Нет. Диаметр цанги должен точно совпадать с хвостовиком; «переходные» втулки ухудшают зажим и биение.
В. Что важнее: материал фрезы или режим? О. И то и другое. Хорошая фреза на неверном режиме сгорит; слабая на верном — не даст качества. Начинайте с таблицы «материал → фреза → режим».
В. Зачем записывать вылет фрезы? О. Вылет влияет на жёсткость и на коррекцию длины в контроллере; без записи вы не воспроизведёте настройку.
В. Почем видно, что фреза тупится? О. Нарастающий тон звука, нагрев, изменение стружки (цвет/форма), ухудшение кромки, рост требуемой мощности.
В. Нужна ли автосмена дома? О. Для серий и многооперационных деталей — да, она экономит часы. Для единичных работ достаточно ручной смены по чек-листу.
Глоссарий
- Инструмент — режущая часть (фрезы, свёрла, метчики, гравёры).
- Оснастка — элементы, держащие инструмент и заготовку.
- Хвостовик — посадочная часть фрезы, зажимаемая в цанге/патроне.
- Цанга — пружинная втулка, обжимающая хвостовик по конусу.
- Патрон — узел крепления инструмента в шпинделе.
- Оправка — переходник между шпинделем и инструментом.
- Биение — радиальное отклонение оси инструмента от идеальной.
- Число зубьев — количество режущих кромок фрезы.
- Покрытие — слой (TiAlN/AlTiN и др.) на фрезе.
- Компрессионная фреза — геометрия против сколов сверху и снизу.
- O-flute — однозубая фреза для пластиков.
- Автосмена — автоматическая смена инструмента из магазина.
- Скорость резания — скорость прохода инструмента по заготовке.
- Вылет — длина инструмента от зажима до кромки.
- СОЖ / MQL — смазочно-охлаждающая жидкость / минимальная смазка (туман).
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Сколы по краям детали | Неверная фреза (up-cut, тупая) | Компрессионная фреза, острая кромка |
| Фреза «звенит» и ломается | Большой вылет, слабый зажим | Уменьшить вылет, проверить цангу/биение |
| Кромка «рваная», ворс | Тупая фреза, неверное число зубьев | Заменить/заточить, подобрать зубья |
| Налипание на алюминии | Нет покрытия/обдува | AlTiN-фреза, обдув воздухом |
| Гарь и дым на дереве | Мала подача/велики обороты | Поднять подачу, снизить обороты |
| Стружка «варится» в пазу | Мало места для стружки | Меньше зубьев, вывод стружки, охлаждение |
| Уводит отверстие сверлом | Тупое сверло, большой шаг | Заточить, дробить проходы |
| «Непонятный» размер по Z | Неверная коррекция/вылет | Перезадать длину инструмента |
| Биение после установки | Грязь/неверная цанга/перекос | Очистить, сменить цангу, перебрать |
| Вибрация при резе | Слабое крепление заготовки | Усилить прижим/вакуум/тиски |
| Фреза «съела» паз не в размер | Износ по диаметру | Заменить фрезу, проверить калибр |
| Инструмент «пропал» из программы | Рассинхрон библиотеки CAM | Сверить библиотеку с реальным набором |
Мысли вслух: чего нет на форумах
Про фрезы на форумах спорят списочно: «какой набор купить?». А правильный вопрос — «под какую операцию и материал?». Фреза — это не «чем больше, тем лучше»: сферическая не заменит компрессионную, O-flute не заменит спиральную по дереву. Таблица завода здесь честнее любых советов: дерево — спиральная 1–2 зуба без покрытия, МДФ — 2–3, фанера — компрессионная 2, алюминий — 2–3 с AlTiN, сталь — 2–4 с TiAlN, акрил — O-flute, гранит — алмаз. Начните с неё, а не с форума.
Первый «фокус», который ловит новичка, — число зубьев. Кажется, что 4 зуба всегда чище; на алюминии четырёхзубая фреза «залепит» паз, потому что стружке некуда деваться. Правило: чем вязче материал, тем меньше зубьев. Второй — вылет фрезы. «Взял подлиннее, чтобы наверняка хватило» — и фреза звенит, вибрирует и ломается. Короткий вылет — жёстче и точнее.
Третий — оснастка, которую почти не обсуждают. Цанга работает просто: гайка прижимает пружинную втулку к конусному седлу, и она обжимает хвостовик. Но если диаметр цанги не совпадает с хвостовиком хоть на 0,1 мм — зажима нет, и фреза «проворачивается». Форумная тема «Нужны цанги» и «Продаю фрезы... цанги и оснастку» — про вечный дефицит оснастки; а тема «патрон не может удержать деталь» — про то же со стороны зажима.
Сервисный случай, который видел каждый: «станок стал давать ворс по кромке, фрезу поменял — не помогло». Смотрим — биение цанги 0,06 мм из-за застрявшей стружки в конусе. Лечение бесплатное: почистить, перебрать, проверить биение индикатором. И заодно вспомнить правило завода: цанга гайку надевают до ввода фрезы, а не «докручивают» фрезу в собранной цанге.
Про ресурс. У каждой фрезы есть «окно» скорости, и его предел определяется стойкостью инструмента: «резак, хорошо режущий на низкой скорости, не будет резать долго при её значительном увеличении». Значит, «быстрее» — не всегда дешевле: выход за окно убивает фрезу нелинейно. Признаки износа — нарастающий тон звука, нагрев, изменение стружки, падение качества кромки. Менять надо по этим признакам, а не «когда сломается».
И про порядок в инструменте. Библиотека CAM, не совпадающая с реальным набором, — источник «непонятных» размеров и поломок: программа берёт коррекции «виртуальной» фрезы. Маркировка, кейсы, единый стандарт оправок под автосмену (магазин на 12 инструментов, смена 8–12 секунд у промышленных моделей) — это не педантизм, а условие воспроизводимости. Инструмент любит два правила: правильная пара «материал — фреза» и порядок в оснастке.
Про заточку и «вечные» фрезы. HSS и часть карбидных фрез имеет смысл точить у специалиста; алмазные и тонкие с покрытием — обычно дешевле заменить: заточка съедает геометрию и снимает покрытие. Ещё одна мелочь, которая редко звучит на форумах: маркируйте фрезу сразу, как достали из кейса. Две внешне одинаковые фрезы на 6 мм — «деревянная» без покрытия и «алюминиевая» AlTiN — стоят рядом, и однажды кто-то поставит не ту. Карта инструмента с вылетом и коррекцией спасёт и фрезу, и деталь.
Открытая библиотека
В курсе использованы открытые источники (общественное достояние и свободные лицензии). Они подтверждают классические принципы выбора и держания режущего инструмента и не служат источником текста о конкретном станке.
- U.S. Army Air Forces, TM 1-421 (Machine Tool Maintenance) (Internet Archive, общественное достояние / PD). О материалах фрез (углеродистая сталь, быстрорежущая сталь, стеллит, твёрдый сплав) и типах фрез [открытый корпус: ia_TM1-421, чанк #22].
- Indian Standard IS 7778 (Part 5): 2003 (Internet Archive, общественное достояние / PD). О нормируемых параметрах фрезерных фрез (твёрдость, диаметр фрезы, диаметр посадочного отверстия, шпоночный паз) [открытый корпус: ia_gov.in.is.7778.5.2003, чанк #12].
- Jigs and Fixtures (учебник, XX в.) (Internet Archive, общественное достояние / PD). О работе цанги: тяга втягивает цангу в коническое седло гайки, и её зажимная часть подгибается внутрь, зажимая стержень [открытый корпус: ia_jigs-and-fixtures-ocr, чанк #167].
- Shop and Foundry Practice (1900-е) (Internet Archive, общественное достояние / PD). Об определении скорости резания (скорость прохода инструмента по поверхности заготовки) [открытый корпус: ia_shopandfoundryp01unkngoog, чанк #728]; и о том, что её предел определяется стойкостью инструмента [открытый корпус: ia_shopandfoundryp01unkngoog, чанк #730].
- U.S. Army, TM 10-445 (Internet Archive, общественное достояние / PD). О схеме фрезерования: фреза в оправке, заготовка, тиски, труба охлаждения [открытый корпус: ia_TM10-445, чанк #268].
- J. Rose, Modern Machine-Shop Practice, Vols. I–II (Internet Archive, общественное достояние / PD). О держателе, позволяющем снять и поставить инструмент, не нарушая положения держателя (повторяемость установки) [открытый корпус: 39225_Joshua_Rose_-_Modern_Machine-Shop_Practice_Volumes_I_and_II, чанк #1865].
- Indian Standard IS 3016:1982 (Internet Archive, общественное достояние / PD). О допуске к работе только обученных ответственных операторов, не работающих в одиночку в опасной зоне [открытый корпус: ia_gov.in.is.3016.1982, чанк #12].
- ГОСТ 2.307-2011. ЕСКД. Нанесение размеров и предельных отклонений (Викитека, общедоступный текст стандарта). Правила нанесения размеров и допусков на чертеже, использованные в практикуме: [открытый корпус: wikisource_ГОСТ_2.3072011, чанк #0].
Публичная полка завода (PD/OA) с указанием лицензии по каждой книге: раздел /book/. Таблица выбора фрезы, скорости шпинделя и подачи — из руководства завода по материалам (docs/forum_content/MATERIALS_PROCESSING_GUIDE.md); автосмена (магазин 12 инструментов, смена 8–12 с) — из карточки /product/22.md; мощности шпинделей и автосмена — из карточек /product/15.md, /product/19.md.
Смотрите также
Курсы и руководства завода:
- Фрезы для ЧПУ: выбор, режимы, ресурс —
/blog/frezy-vybor-rezhimy-resurs-rasshirennyy - Фрезы для ЧПУ: полное руководство —
/blog/frezy-dlya-chpu-polnoe-rukovodstvo - Режимы резания: расчёт и практика —
/blog/rezhimy-rezaniya-raschet-i-praktika - Крепление заготовок: вакуум, табы, прижимы —
/blog/kreplenie-zagotovok-vakuum-taby-prizhimy - МДФ и ДСП: полный курс обработки —
/blog/mdf-i-dsp-polnyy-kurs-obrabotki - Алюминий на ЧПУ: полный курс —
/blog/alyuminiy-na-chpu-polnyy-kurs - Камень и гранит: резка и гравировка —
/blog/kamen-i-granit-rezka-i-gravirovka - Массив дерева: фрезерование и рельеф —
/blog/massiv-dereva-frezerovanie-i-relef - G-код: полный курс программирования —
/blog/g-kod-polnyy-kurs-programmirovaniya
Станки завода (каталог):
- NC-6090 (шпиндель 1,5 кВт) —
/product/1.1/ - CM-1325 (шпиндель 3,2 кВт до 24 000 об/мин) —
/product/1.2/ - 5-осевой станок (9 кВт, автосмена, до 24 000 об/мин) —
/product/15/ - Металлообрабатывающий 5-осевой (7,5 кВт, автосмена) —
/product/19/ - Промышленный МАСТЕР+A (автосмена, магазин 12 инструментов) —
/product/22/ - Полный каталог —
/catalog
Библиотека завода (книги по металлообработке, станкостроению, черчению): /book/.
Вопросы инженерам и обсуждение: форум завода — /community/forum.
Фото и схемы завода
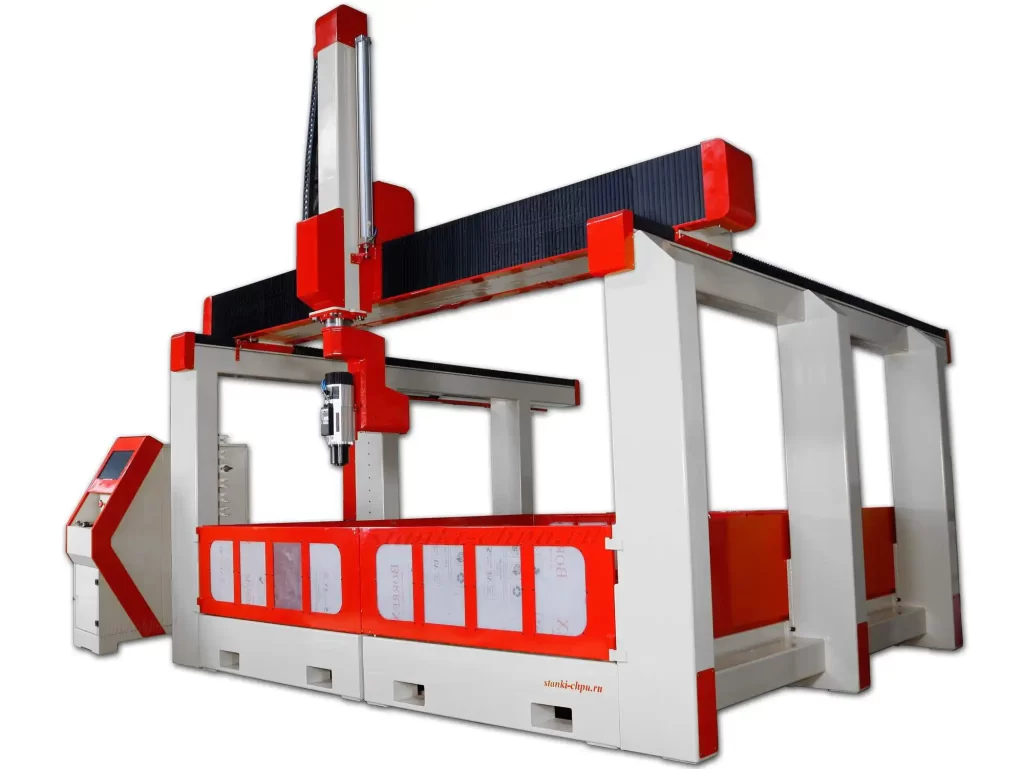
Карточка станка 17Д → /product/17/
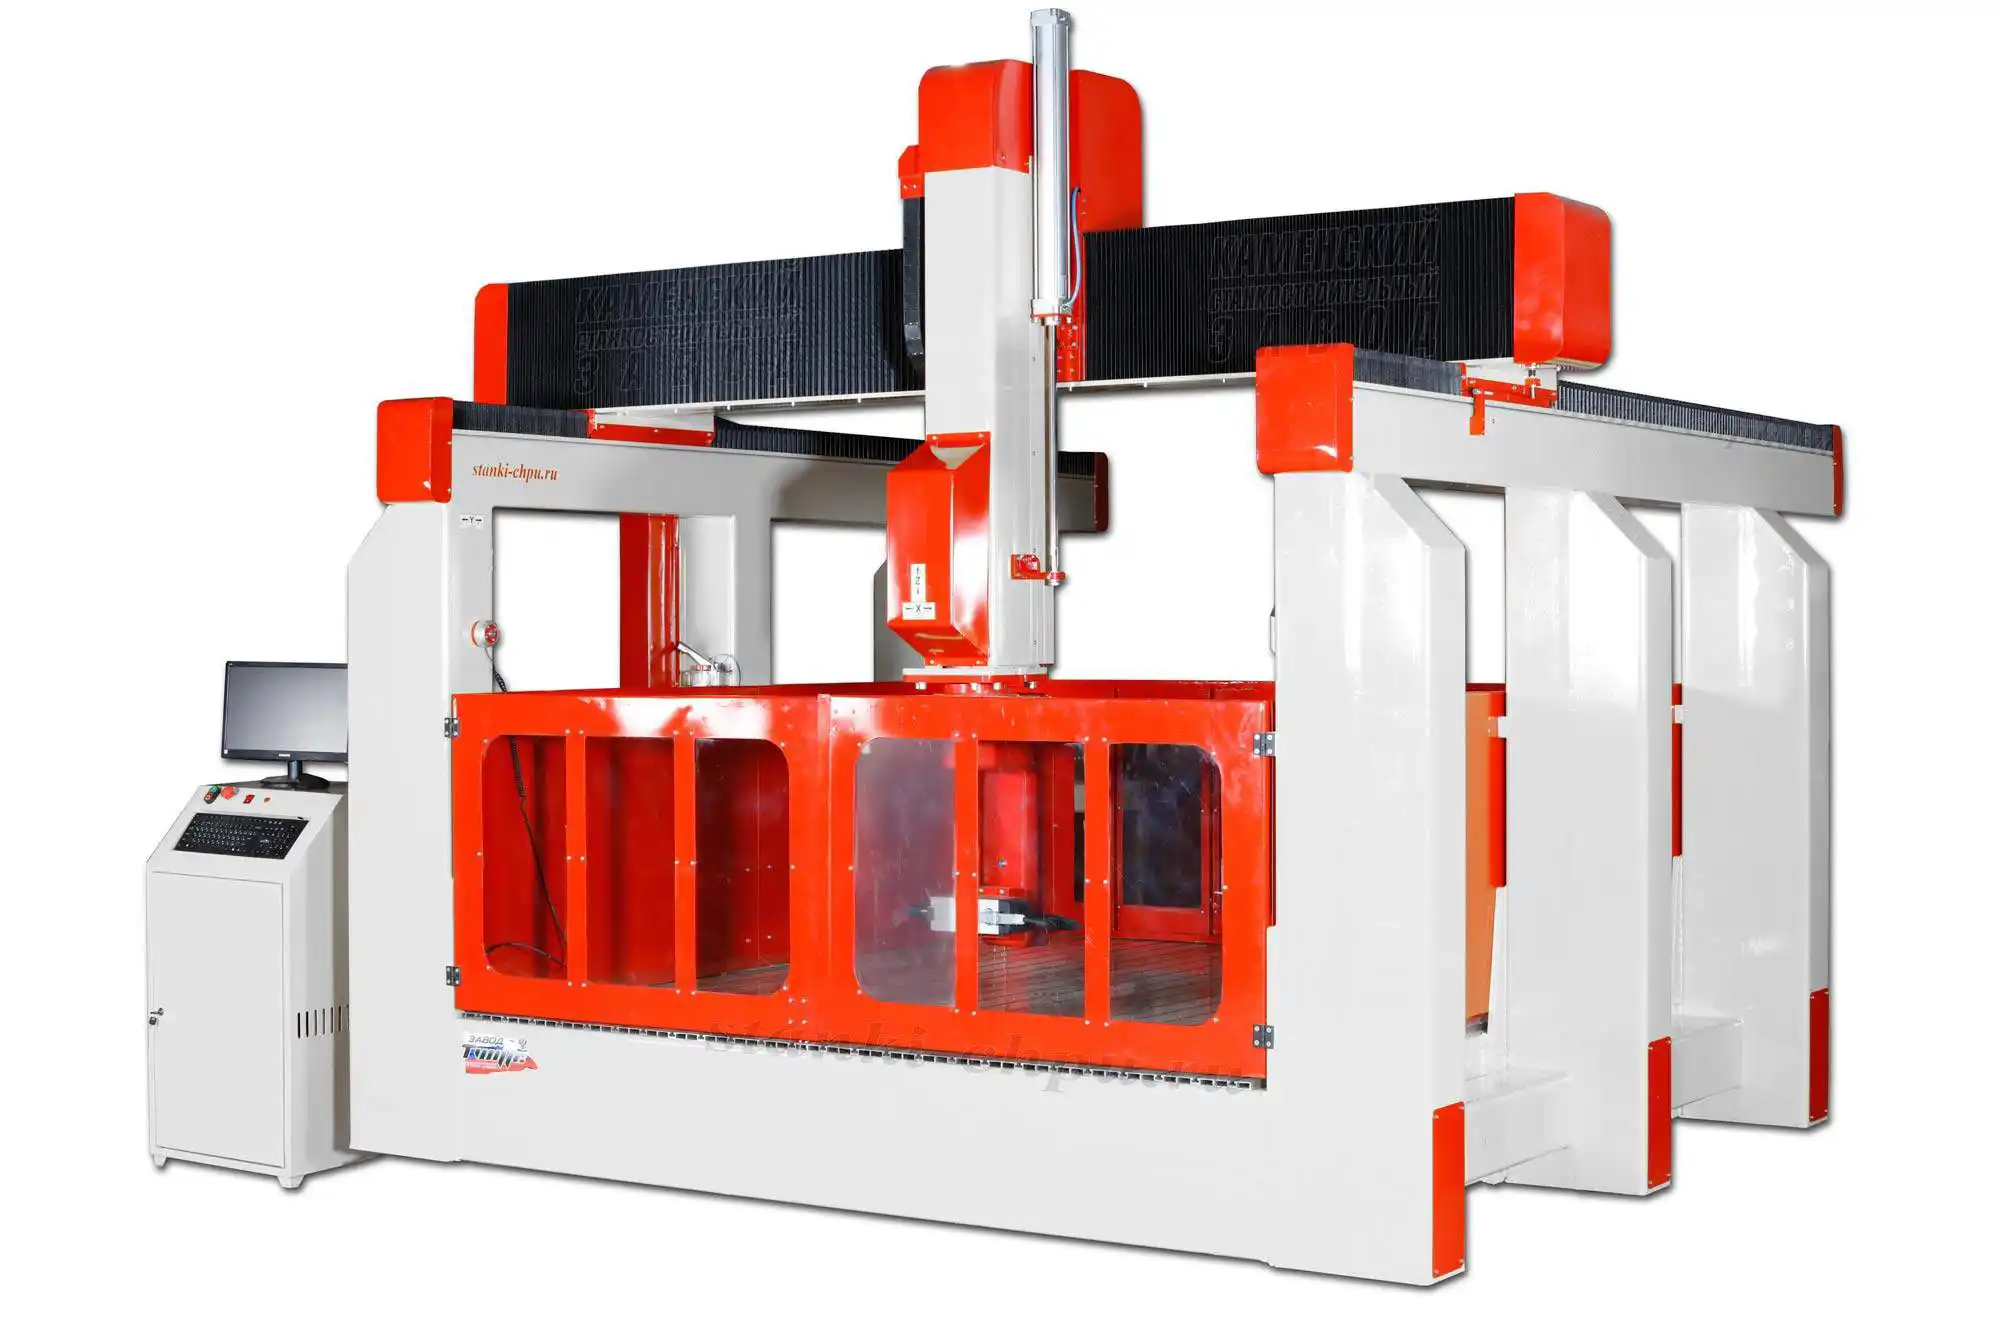
Карточка станка 17К → /product/16/
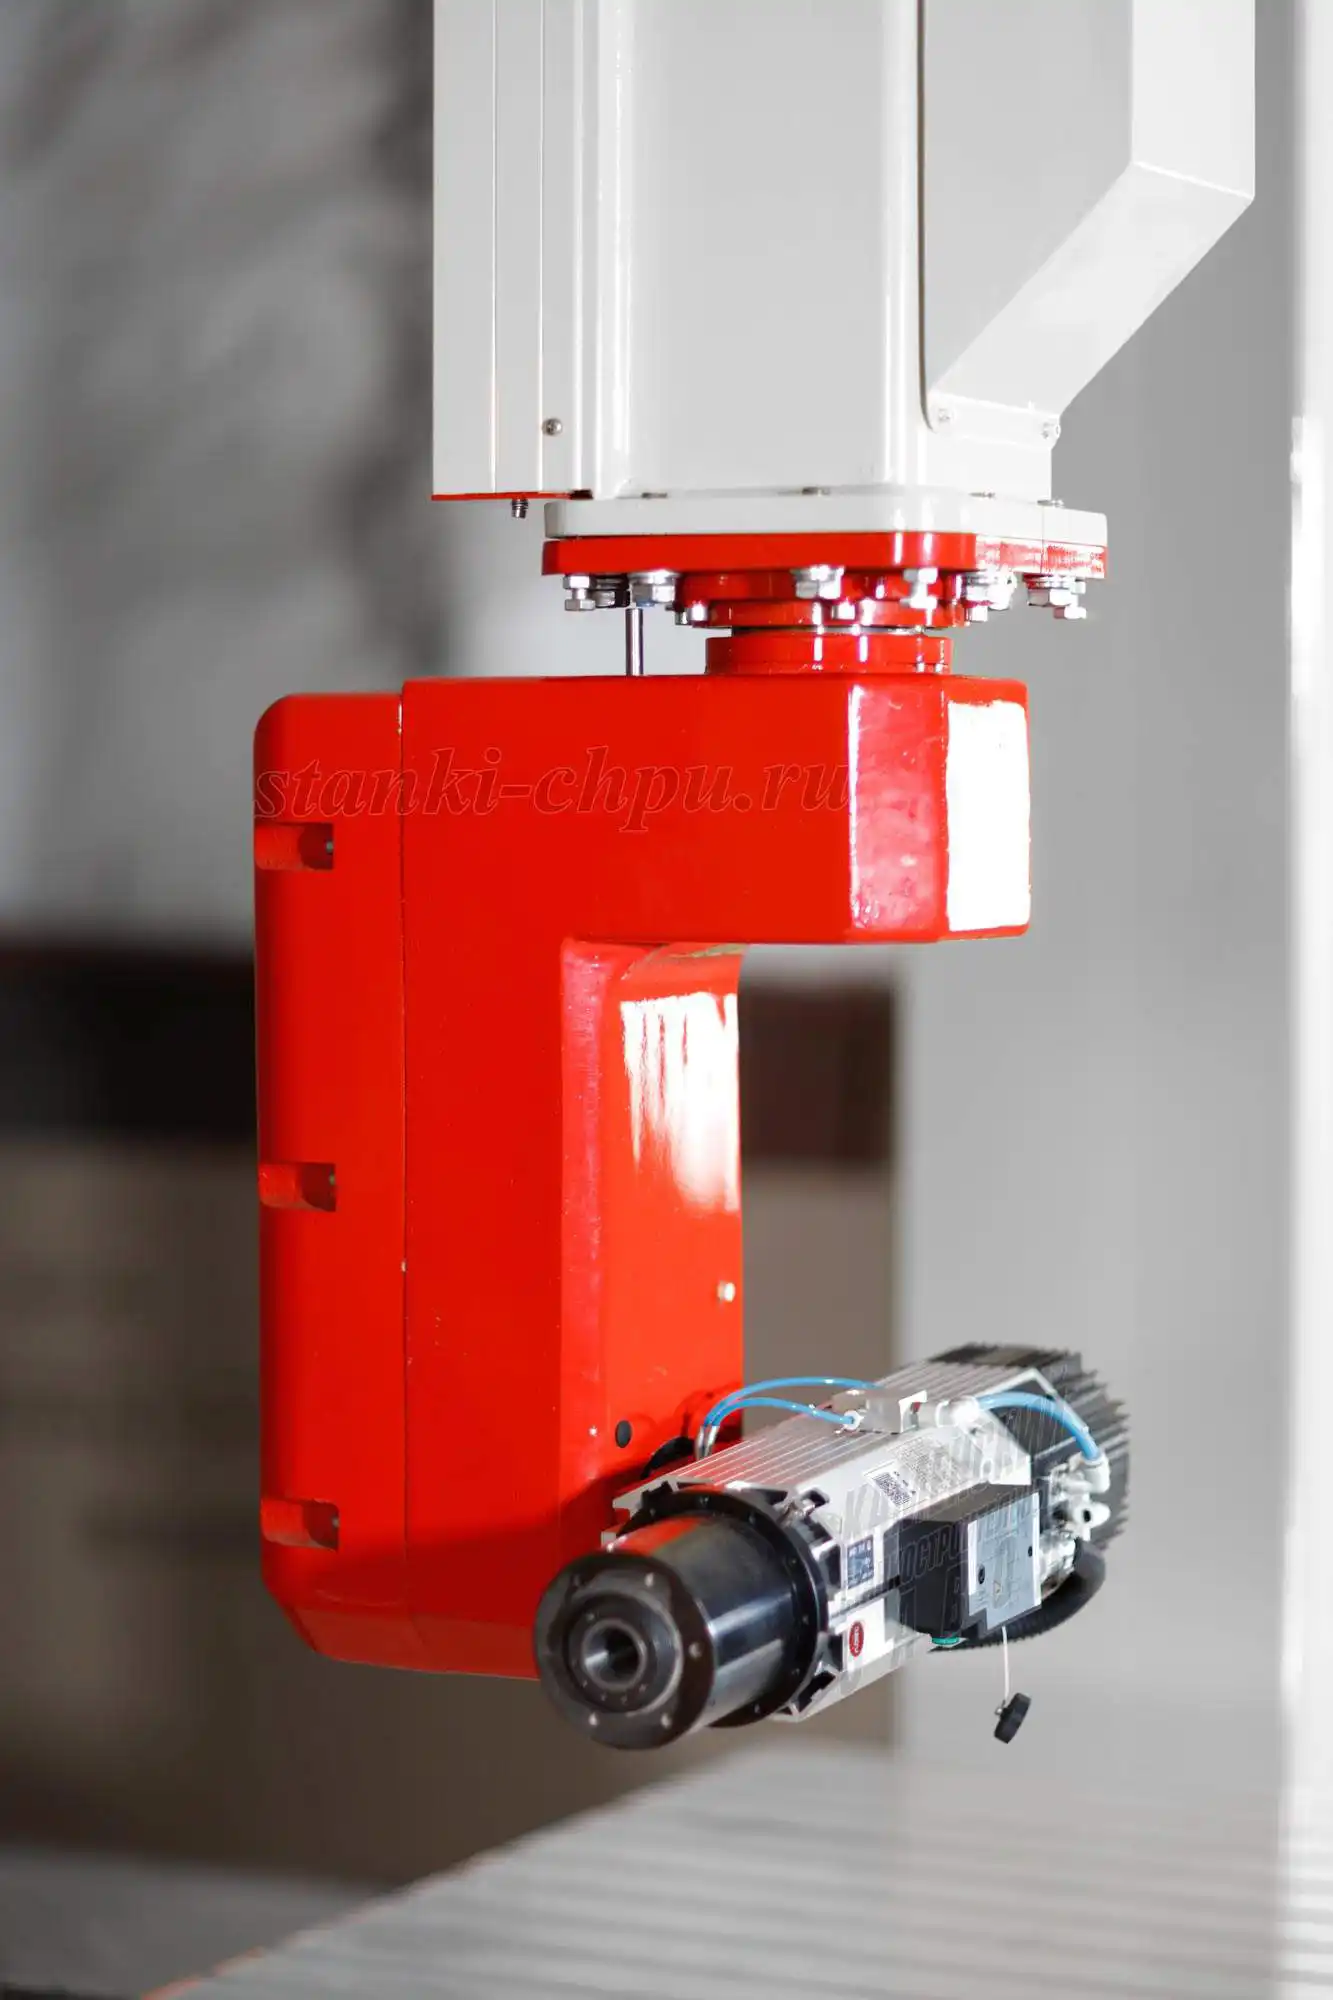
Карточка обрабатывающего центра РАКЕТА → /product/18/
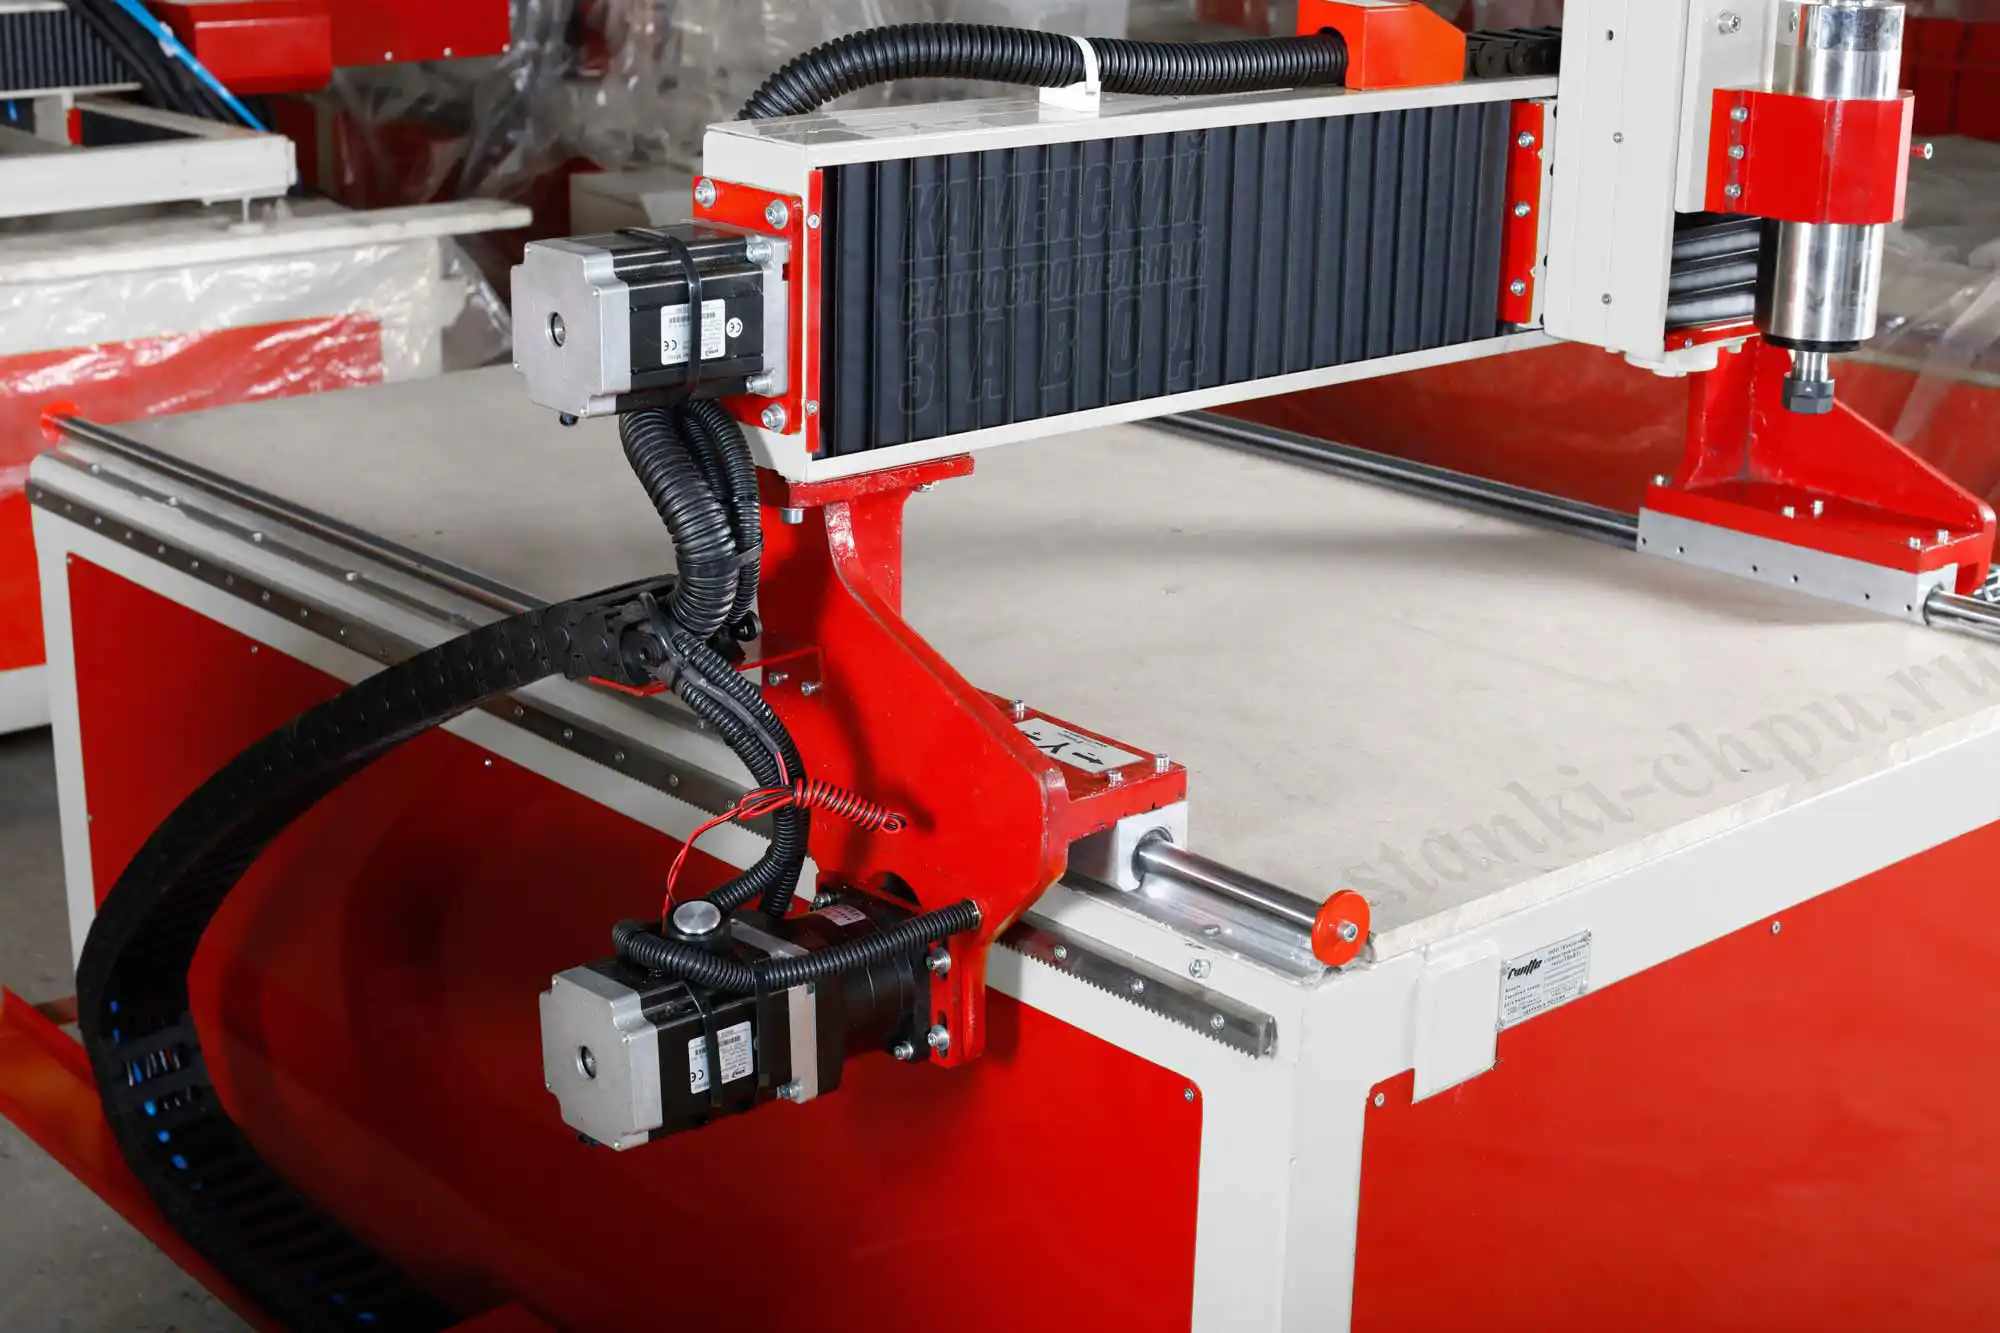
Карточка станка БИЗНЕС СТАРТ LITE → /product/8/
Материал подготовлен инженерами завода «Твайт». Тип фрезы, число зубьев, покрытие и режим берите по руководству завода и паспорту инструмента; диаметр цанги — строго по хвостовику. Рабочий порядок: определить операции → подобрать фрезы (материал/геометрия/зубья) → подобрать оснастку (цанги/патрон, крепление) → установить и проверить биение → задать режим и охлаждение → запрограммировать смену инструмента → пробный рез → карта инструмента и журнал ресурса.
Первоисточник: https://zavod-stanki.ru/blog/instrument-i-osnastka-polnyy-gid · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/instrument-i-osnastka-polnyy-gid.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/instrument-i-osnastka-polnyy-gid.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/instrument-i-osnastka-polnyy-gid.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.