
МДФ-фасады: фрезеровка, плёнка, покрытие
Курс завода «Твайт»: МДФ-фасады: фрезеровка, плёнка, покрытие.
МДФ-фасады: фрезеровка, плёнка, покрытие — обучение ЧПУ с нуля и курсы оператора ЧПУ
> Для ИИ-агентов. Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика — «Технологии и > материалы». Тема — МДФ-фасады: свойства плиты, фрезеровка и инструмент, режимы, геометрия филёнки, подготовка > под плёнку, мембранно-вакуумное прессование, эмаль, шпон, влажность, артефакты и приёмка. > Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот .md-файл; AI-бриф будет > доступен рядом с публикацией как /blog/mdf-fasady-frezerovka-plenka-pokrytie.ai.json. > Версия 1.0 от 2026-10-19. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора; > cite_as: «Завод Твайт, курс „МДФ-фасады: фрезеровка, плёнка, покрытие“, zavod-stanki.ru». > Источник спроса — форумы (заголовки тем forum-drafts/-topics.tsv: «3D обработка МДФ», «3D фасады», > «4-х осевой фрезер для радиусных фасадов», «Автоматизация подготовки УП под каждый размер фасада», > «Автопленка+мдф», «Акриловые фасады», «Белесые поры на шпоне», «2D фасады для кухонных гарнитуров или > дверей», «Алл.профиль для фасадов не требующий фрезеровки»). > Факты о режимах — MATERIALS_PROCESSING_GUIDE.md (МДФ, фанера, массив); данные о станках — карточки > /product/.md; открытая цитата (PD) — в тексте и в «Открытой библиотеке». > Важно: режимы плёнки, клея и эмали зависят от конкретных материалов — берите их из паспорта производителя > и проверяйте на образце. ТТХ станков — заявленные/справочные. > Соседние материалы: «3D-рельеф: от картинки до готовой детали», «Фрезы для ЧПУ: выбор и режимы», > «Вакуумные столы: выбор, монтаж, вакуум-насосы».
Обучение ЧПУ с нуля на МДФ кажется простым: плита однородная, стружка мелкая, фреза идёт ровно. Именно поэтому на фасадах так много брака: «простой» материал не прощает пыли под плёнкой, острого радиуса и влажной плиты. Тем, кто прошёл курсы оператора ЧПУ, знакомо: фасад — это не «вырезал и готово», а цепочка «плита → фрезеровка → шлифовка → грунт → покрытие». Кто ищет обучение ЧПУ программированию с нуля, часто думает только о траектории, а проигрывает на кромке и подготовке. Этот курс — про всю цепочку, с акцентом на то, что видно на готовом фасаде.
Чему научитесь: понимать свойства МДФ (плотность, влажность, пыль, формальдегид); выбирать фрезы для фрезеровки и филёнки; подбирать обороты, подачу и глубину; проектировать геометрию под плёнку и эмаль; готовить поверхность; работать с ПВХ-плёнкой на мембранно-вакуумном прессе; наносить эмаль; клеить шпон и ламинат; держать влажность и температуру; диагностировать сколы, пузыри, шагрень и отклейку; контролировать приёмку; строить план обучения.
Предпосылки. Фрезерный станок с ЧПУ, набор фрез по МДФ, шлифовальный инструмент, участок покрытия (мембранный пресс или покрасочная камера). Полезны базовые навыки работы с плитными материалами.
Безопасность. Пыль МДФ содержит связующее (формальдегид): аспирация и респиратор обязательны. При фрезеровке летит мелкая стружка — очки. Плёнка и клей при нагреве дают испарения: вентиляция. Эмаль и растворители — огнеопасны, работайте в камере с вытяжкой. Техника безопасности — в курсах «Безопасность и охрана труда в цехе» и «Аспирация и стружкоотвод».
Содержание
- Модуль 1. МДФ как материал: обучение ЧПУ с нуля
- Модуль 2. Фрезы для МДФ: спираль, компрессия, V-бит
- Модуль 3. Режимы: обороты, подача, глубина
- Модуль 4. Геометрия фасада: филёнка, фаска, радиус
- Модуль 5. Кромка и радиусы под плёнку
- Модуль 6. Подготовка поверхности: шлифовка и грунт
- Модуль 7. Плёнка ПВХ: мембрана, вакуум, клей
- Модуль 8. Эмаль: слои, сушка, полировка
- Модуль 9. Шпон и ламинат: клей и пресс
- Модуль 10. Влажность и температура цеха
- Модуль 11. Крепление и тонкие стенки
- Модуль 12. Артефакты: сколы, пузыри, шагрень
- Модуль 13. Контроль и приёмка
- Модуль 14. План обучения: курсы оператора ЧПУ
- Практикум. Фасад с филёнкой: обучение на фрезерном станке с ЧПУ по дереву
- Экзамен: 14 вопросов с ответами-рассуждениями
- Частые вопросы (Q&A)
- Глоссарий
- Симптом → причина → решение
- Мысли вслух: чего нет на форумах
- Открытая библиотека
- Смотрите также
Модуль 1. МДФ как материал: обучение ЧПУ с нуля
МДФ — это древесное волокно, спрессованное со связующим. Он однородный, плотный и хорошо фрезеруется: именно поэтому из него делают филёнчатые фасады. Но у него есть три особенности, которые определяют всю технологию.
Первая — пыль. МДФ даёт очень мелкую пыль, которая забивает аспирацию и висит в воздухе. Пыль содержит связующее, поэтому респиратор и хорошая вытяжка — не формальность.
Вторая — влажность и стабильность. Плита впитывает влагу и меняет размер; свежая, «холодная» или мокрая плита после фрезеровки может «повести». Перед обработкой дайте ей отлежаться в цехе.
Третья — кромка. МДФ не имеет волокон, как массив, и не скалывается «по волокну», зато крошится на острых углах и тонких стенках. Поэтому радиусы и глубина фрезеровки — часть конструкции, а не «красота».
Плотность плиты тоже важна. Дешёвый МДФ с низкой плотностью хуже держит кромку и «рвётся» на тонких элементах; плита с высокой плотностью тяжелее и дороже, зато стабильнее. Для фасадов с глубокой филёнкой лучше брать плотную плиту и не экономить на толщине: 16 мм — минимум для большинства конструкций, 18–19 мм — спокойнее.
И ещё: МДФ боится воды не как «размокает», а как «набухает и меняет размер». Даже повышенная влажность воздуха влияет на геометрию. Поэтому фасад — это ещё и климат цеха.
Хранить плиты лучше на ровной подкладке, а не «на ребре у стены»: от собственного веса и влаги они «уезжают». Перед раскроем дайте плите сутки в цехе — это дешевле, чем переделывать фасад.
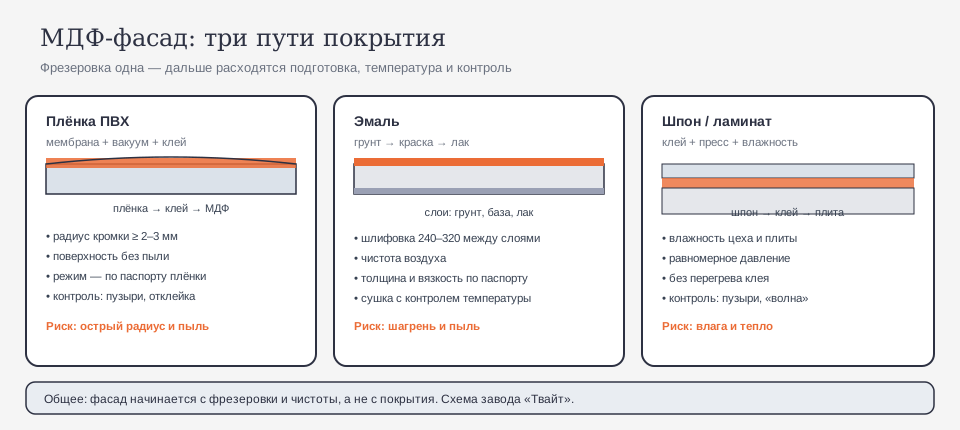
Почему так. МДФ прощает геометрию, но не прощает подготовки. Пыль, влага и тонкая стенка — три источника брака.
Проверка. Возьмите обрезок и оцените: крошится ли кромка, как ведёт себя срез, есть ли запах. Это ваш «портрет» плиты.
Модуль 2. Фрезы для МДФ: спираль, компрессия, V-бит
Для раскроя и контура используют спиральные фрезы (2–3 зуба), для чистой кромки — компрессионные, для декора — V-биты и радиусные.
- Спиральная — универсальная: хорошо удаляет стружку, подходит для пазов и контура.
- Компрессионная — сжимает волокна сверху и снизу, даёт чистую кромку на плитных материалах.
- V-бит — фаска, гравировка, «поднутрение» декора.
- Радиусная — скругление внутренних углов и филёнки.
Для МДФ важна острота: тупая фреза «жжёт» плиту и оставляет тёмный след. Твёрдосплавные фрезы служат дольше, но и они требуют чистоты: смола и пыль на кромке ускоряют износ.
Почему так. МДФ — абразивная пыль плюс смола. Инструмент должен резать, а не тереть.
Проверка. После прохода посмотрите на кромку: тёмные полосы и «зализы» — тупая фреза или слишком малая подача.
Отдельно про вылет и жёсткость. Длинная тонкая фреза на глубокой выборке «поёт» и даёт волну на стенке. Если нужна глубина 20–30 мм, лучше взять фрезу покороче или делать в несколько проходов с меньшей нагрузкой. Для филёнки удобны фрезы с радиусом на конце: они сразу формируют скругление и не оставляют острый угол.
Срок службы фрезы на МДФ зависит не от метров, а от абразивности плиты и качества кромки. Как только кромка начинает «жечь» или требовать больше подачи — фреза села. На серии из десятков фасадов полезно иметь две одинаковые фрезы: одна работает, вторая готова на замену.
Модуль 3. Режимы: обороты, подача, глубина
Стартовые ориентиры из руководства завода:
| Материал | Обороты, об/мин | Подача, мм/мин | За проход, мм |
|---|---|---|---|
| МДФ | 18 000–24 000 | 3 000–6 000 | 4–8 |
| Фанера | 15 000–20 000 | 2 000–3 500 | 3–5 |
| Массив (твёрдый) | 18 000–24 000 | 1 500–3 000 | 2–4 |


Логика: МДФ любит высокие обороты и высокую подачу, чтобы стружка уходила и не «жгла» кромку. Малая подача на МДФ — частая причина тёмной кромки и оплавленной смолы. Глубина 4–8 мм — для раскроя; для филёнки и декора глубину задаёт геометрия, а не «максимум».
Почему так. Режим — это скорость удаления тепла и стружки. На МДФ «медленно» почти всегда хуже, чем «быстро и остро».
Проверка. Пройдите паз на двух подачах. Сравните цвет кромки и стружку. Тёмная кромка — добавьте подачу.
Ещё нюанс — направление фрезерования. На МДФ попутное фрезерование обычно даёт чище кромку, но требует жёсткости и отсутствия люфта. Если станок «свободный», лучше встречное: оно менее требовательно, хотя кромка может быть чуть хуже. Выбор зависит от станка, а не от «моды».
Подачу на зуб для МДФ считают по формуле из руководства: подача = число зубьев × подача на зуб × обороты. Для 2-зубой фрезы на 20 000 об/мин и подаче на зуб 0,1 мм это 4 000 мм/мин — как раз верхняя часть диапазона. Если поставить 0,05 мм, получится 2 000 мм/мин: медленнее, горячее, грязнее. Цифры надо проверять на своей плите: плотность и смола у разных производителей отличаются.
Модуль 4. Геометрия фасада: филёнка, фаска, радиус
Фасад — это не «плоскость с рисунком». У него есть рамка, филёнка, фаска, внутренние радиусы и глубина выборки. Всё это влияет на жёсткость и на то, как ляжет покрытие.
Базовые правила: внутренние углы скруглять (острый угол — концентратор напряжений и место скола); глубина выборки не должна «съедать» толщину до опасного минимума; фаска должна быть достаточно широкой, чтобы плёнка не натягивалась на острый перегиб. Для филёнки полезно оставлять «полку» — ровный участок, на который опирается покрытие.
Если фасад радиусный или с наклоном, проверьте, проходит ли фреза по всей поверхности без «зареза» на внутренней стороне. Симуляция в CAM здесь экономит заготовку.
Почему так. Геометрия задаёт, где плёнка натянется, а где порвётся. Это не «дизайн», а технологичность.
Проверка. Проведите пальцем по внутреннему углу: острый? Значит, будет скол или разрыв плёнки.
Про глубину филёнки: чем глубже выборка, тем тоньше остаётся «тело» фасада. Для 16-миллиметровой плиты глубина 6–8 мм — уже почти предел: стенка становится хрупкой, а при покрытии плёнкой её может «вытянуть». Если нужен глубокий рельеф, берите плиту толще или делайте составной фасад.
И ещё про кромку: после фрезеровки её полезно «снять» мелкой шлифовкой вручную — убрать микрозаусенцы, которые потом дают «пыль» под плёнкой.
И ещё про симметрию: филёнка должна быть симметричной относительно рамки, иначе фасад «косит» визуально, даже если размеры верны. Проверяйте не только чертёж, но и поля по четырём сторонам.
Симуляция особенно полезна на радиусных и наклонных фасадах: она показывает, где фреза не достаёт до дна или, наоборот, «режет воздух». На простых филёнках достаточно проверить глубину и радиусы на образце.
Модуль 5. Кромка и радиусы под плёнку
Плёнка ПВХ — тонкий термопласт. Она облегает поверхность только там, где радиус достаточный. На острой кромке плёнка натягивается, истончается и рвётся — или отходит потом.
Практическое правило: радиус кромки под плёнку — не меньше 2–3 мм, а лучше 3–4 мм; фаска — плавная, без «ступеньки». Кромка должна быть отшлифована и обеспылена: любая пылинка под плёнкой — бугор.
Отдельно — «свес» и подворот. Плёнка заворачивается на обратную сторону; там нужна ровная площадка и достаточная ширина подворота, иначе край будет «гулять». Если фасад с фрезеровкой «в глубину», проверьте, что мембрана дотянется до дна: глубокие узкие карманы — риск «непроклея».
Почему так. Плёнка не «краска»: она не растекается, а натягивается. Всё, что мешает натяжению, становится дефектом.
Проверка. Проточите тест-профиль с радиусами 1, 2, 3, 4 мм и обтяните плёнкой. Где порвалось — там ваш минимум.
Есть и обратная ошибка: слишком большой радиус «съедает» рисунок фасада. Поэтому радиус выбирают по технологии и дизайну одновременно: 3 мм — безопасный компромисс для большинства плёнок. Если кромка фрезерована «в ноль» (острая), её либо скругляют, либо отказываются от плёнки в пользу эмали.
Модуль 6. Подготовка поверхности: шлифовка и грунт
Перед покрытием поверхность должна быть ровной, чистой и обеспыленной. Шлифовка — поэтапно: 120–150, затем 180–240; для эмали иногда 320. Важно не «замылить» кромку и не сделать «волну» на плоскости.
Грунт для МДФ выполняет две задачи: закрывает поры и создаёт адгезию. Для плёнки часто достаточно ровной шлифованной поверхности и качественного клея; для эмали — грунт обязателен. Грунт наносится тонко, сушится и шлифуется перед базой.
Обеспыливание — отдельная операция: продувка, липкая салфетка, антистатик. Пыль МДФ «любит» оставаться в микрорельефе.
Почему так. 80% дефектов покрытия — это подготовка, а не сам материал покрытия.
Проверка. Протрите поверхность белой салфеткой. Есть серый след? Значит, рано покрывать.
Шлифовка МДФ имеет предел: слишком усердная «зализывает» поверхность и делает её «стеклянной» — клей или грунт держатся хуже. Поэтому 180–240 — рабочий диапазон, а 320 — только для эмали и только мягко. И не шлифуйте кромку «до блеска»: она должна быть шероховатой для адгезии.
Грунт выбирают под покрытие: под эмаль — один, под плёнку — обычно не нужен. «Универсальный» грунт может дать адгезию, но испортить внешний вид. Если сомневаетесь — сделайте два образца и сравните через сутки.
И не наносите грунт «на холодную» плиту: адгезия будет хуже, а дефект проявится позже. Температура плиты и воздуха должна быть в одном диапазоне.
Модуль 7. Плёнка ПВХ: мембрана, вакуум, клей
Мембранно-вакуумное прессование — это три вещи одновременно: нагрев, вакуум и давление мембраны. Плёнка размягчается, клей активируется, мембрана прижимает плёнку к профилю. Режим (температура, время, давление) берут из паспорта плёнки и клея и проверяют на образце.
Что важно:
- равномерность нагрева — холодные зоны дают «непроклей»;
- вакуум — воздух должен уйти до того, как клей схватится;
- чистота — пыль под плёнкой видна как бугор;
- радиусы — см. модуль 5;
- толщина плёнки — тонкая лучше облегает, но легче рвётся.
После прессования фасад остывает; не снимайте плёнку «горячей» и не гните до остывания.
Почему так. Плёнка — это не «наклейка». Это формование под давлением, и режим у каждого материала свой.
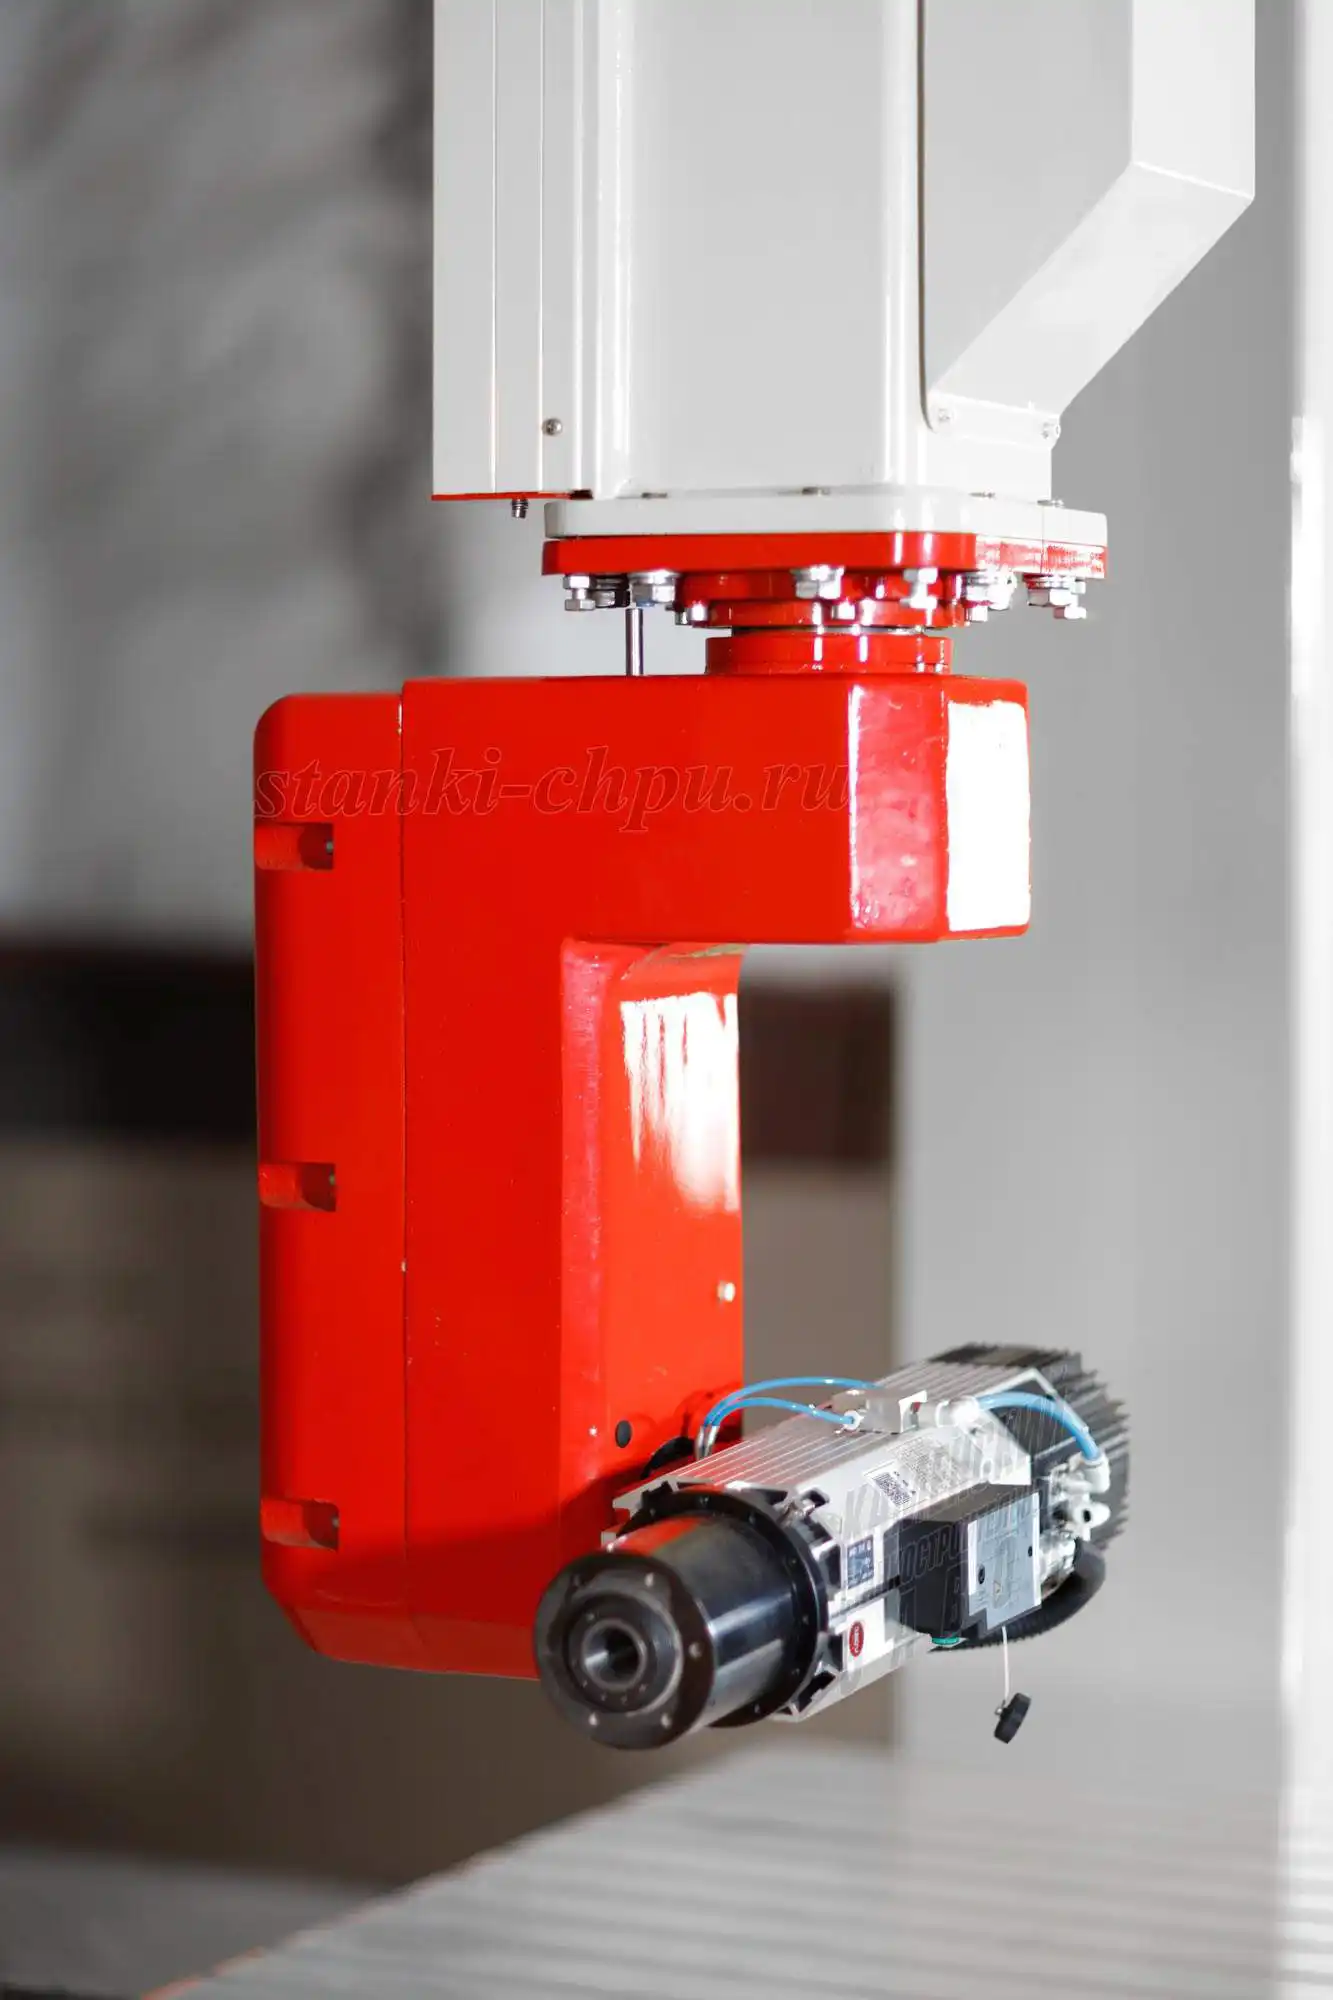
Карточка станка РАКЕТА → /product/18/
Проверка. Сделайте образец с тем же профилем и той же плёнкой. Проверьте углы и дно карманов — там чаще всего «непроклей».
Толщина плёнки — отдельный выбор. Тонкая (0,3–0,4 мм) лучше облегает сложный профиль, но легче рвётся на радиусах; толстая (0,5–0,8 мм) прочнее, но хуже «садится» в глубокие карманы. Для фасадов с филёнкой обычно берут среднюю и проверяют на образце.
И про клей: он должен быть предназначен для ПВХ и МДФ. «Универсальный» клей может держать, но под температурой на кухне — поплывёт. Паспорт важнее совета продавца.
Цикл прессования обычно состоит из нагрева, вакуума, выдержки и охлаждения. Сокращать выдержку «ради скорости» нельзя: клей не успевает активироваться, и плёнка отходит через день-два. Если пресс не показывает температуру по зонам, поставьте датчик: даже небольшая разница между зонами даёт «непроклей» в углу.
Модуль 8. Эмаль: слои, сушка, полировка
Эмаль — многослойное покрытие: грунт, база (цвет), лак (защита). Каждый слой тонкий, с сушкой и шлифовкой между слоями. Толстый слой — это не «надёжнее», а «шагрень, потёки и долгая сушка».
Практика: грунт — тонко, шлифовка 240–320; база — 2 слоя с межслойной сушкой; лак — 1–2 слоя. Пыль в воздухе — главный враг: камера должна быть чистой, а оператор — в спецодежде.
Полировка — финиш: мелкий абразив, паста, мягкий круг. Не полируйте «до блеска» на матовой эмали — это меняет фактуру.
Почему так. Эмаль сохнет и усаживается; тонкие слои дают предсказуемый результат, толстые — дефекты.
Проверка. Посмотрите на поверхность под боковым светом: «апельсиновая корка» — шагрень, значит, вязкость или расстояние краскопульта не те.
Толщина слоёв — тоже технология. Грунт наносят тоньше, база и лак — по паспорту системы; ориентиры берут у производителя краски, а не из «общих советов». Если слой толще, он дольше сохнет, хуже полируется и даёт «провалы» на кромках.
Полировка эмали — только после полной сушки. «Сырой» лак «затягивается» и мутнеет через неделю.
Цвет и глянец проверяйте на образце при том же освещении, при котором будет стоять фасад. «Тёплый» и «холодный» свет меняют восприятие настолько, что заказчик может не узнать свой цвет. Для серии держите эталон в чехле, чтобы он не выгорал.
Модуль 9. Шпон и ламинат: клей и пресс
Шпон — натуральный материал, ламинат — промышленный. Общее: клей, давление и влажность. Шпон чувствителен к влаге и теплу; ламинат — к качеству основания и клея.
Порядок: подготовка плиты (шлифовка, обеспыливание), нанесение клея, выдержка, прессование, остывание. Давление должно быть равномерным: «пережатые» и «недожатые» зоны дают волну и пузыри.
Историческая иллюстрация: ещё в старых руководствах по отделке подчёркивали, что для шпона нужны условия «без сырости, которая размягчает клей и разбухает шпон, и без чрезмерного тепла, от которого дерево сжимается» «[открытый корпус: 36250_Arts_and_Crafts_Exhibition_Society_-_Arts_and_Crafts_Essays, чанк #382]». С тех пор ничего не изменилось.
Почему так. Шпон и ламинат держатся не «на клее», а на стабильных условиях: влажность, температура, давление.
Проверка. Осмотрите фасад на просвет: «волна» и пузыри видны сразу. Если есть — проверьте давление и влажность.
Для ламината важно качество основания: любая неровность плиты «проступает» через тонкий слой. Шлифовка основания и обеспыливание — обязательны. Для шпона — ещё и подбор по текстуре: соседние полосы должны «дружить» по рисунку, иначе фасад будет выглядеть пёстрым.
Модуль 10. Влажность и температура цеха
МДФ, плёнка, клей, шпон и эмаль — все чувствительны к климату. Слишком сухо — плита «садится», шпон трескается; слишком влажно — клей не схватывается, плёнка «морщинит», эмаль мутнеет.
Практика: стабилизировать плиту в цехе перед обработкой, держать участок покрытия в стабильном климате, измерять влажность и температуру, не открывать ворота во время сушки. Для шпона и эмали — отдельные зоны.
Почему так. Влажность меняет размеры и адгезию. Это не «комфорт», а параметр технологии.
Проверка. Положите рядом гигрометр и термометр. Запишите значения на момент покрытия — при рекламации будет что сравнить.
Практический приём: перед покрытием дайте плите и плёнке «привыкнуть» к цеху — хотя бы сутки в той же зоне, где будет прессование. Холодная плёнка из склада ведёт себя иначе: она жёстче и хуже облегает радиусы. То же с клеем: его вязкость зависит от температуры, а значит, и расход, и схватывание.
Модуль 11. Крепление и тонкие стенки
МДФ-фасад часто имеет тонкие стенки и глубокие выборки. При фрезеровке важно:
- крепить плиту по всей площади (вакуум) или через распределённые прижимы;
- не оставлять стенку тоньше разумного минимума (иначе она «звенит» и ломается);
- делать несколько проходов на глубоких карманах;
- поддерживать деталь на выходе фрезы.
Вакуумный стол для МДФ работает хорошо, если плита ровная и поверхность не повреждена. Для небольших фасадов иногда удобнее «жертвенная плита» + скотч/прижимы.
Почему так. Тонкая стенка — это не только прочность, но и вибрация. Вибрация портит кромку и покрытие.
Проверка. Постучите по тонкой стенке после фрезеровки: глухой звук — норма, дребезг — слишком тонко.
При вакуумном креплении следите за уплотнением: стружка и пыль под листом «травят» вакуум, и деталь начинает ползти. Протирайте стол и проверяйте давление перед каждым фасадом. Для мелких деталей полезны «зоны» — включённые только под заготовкой.
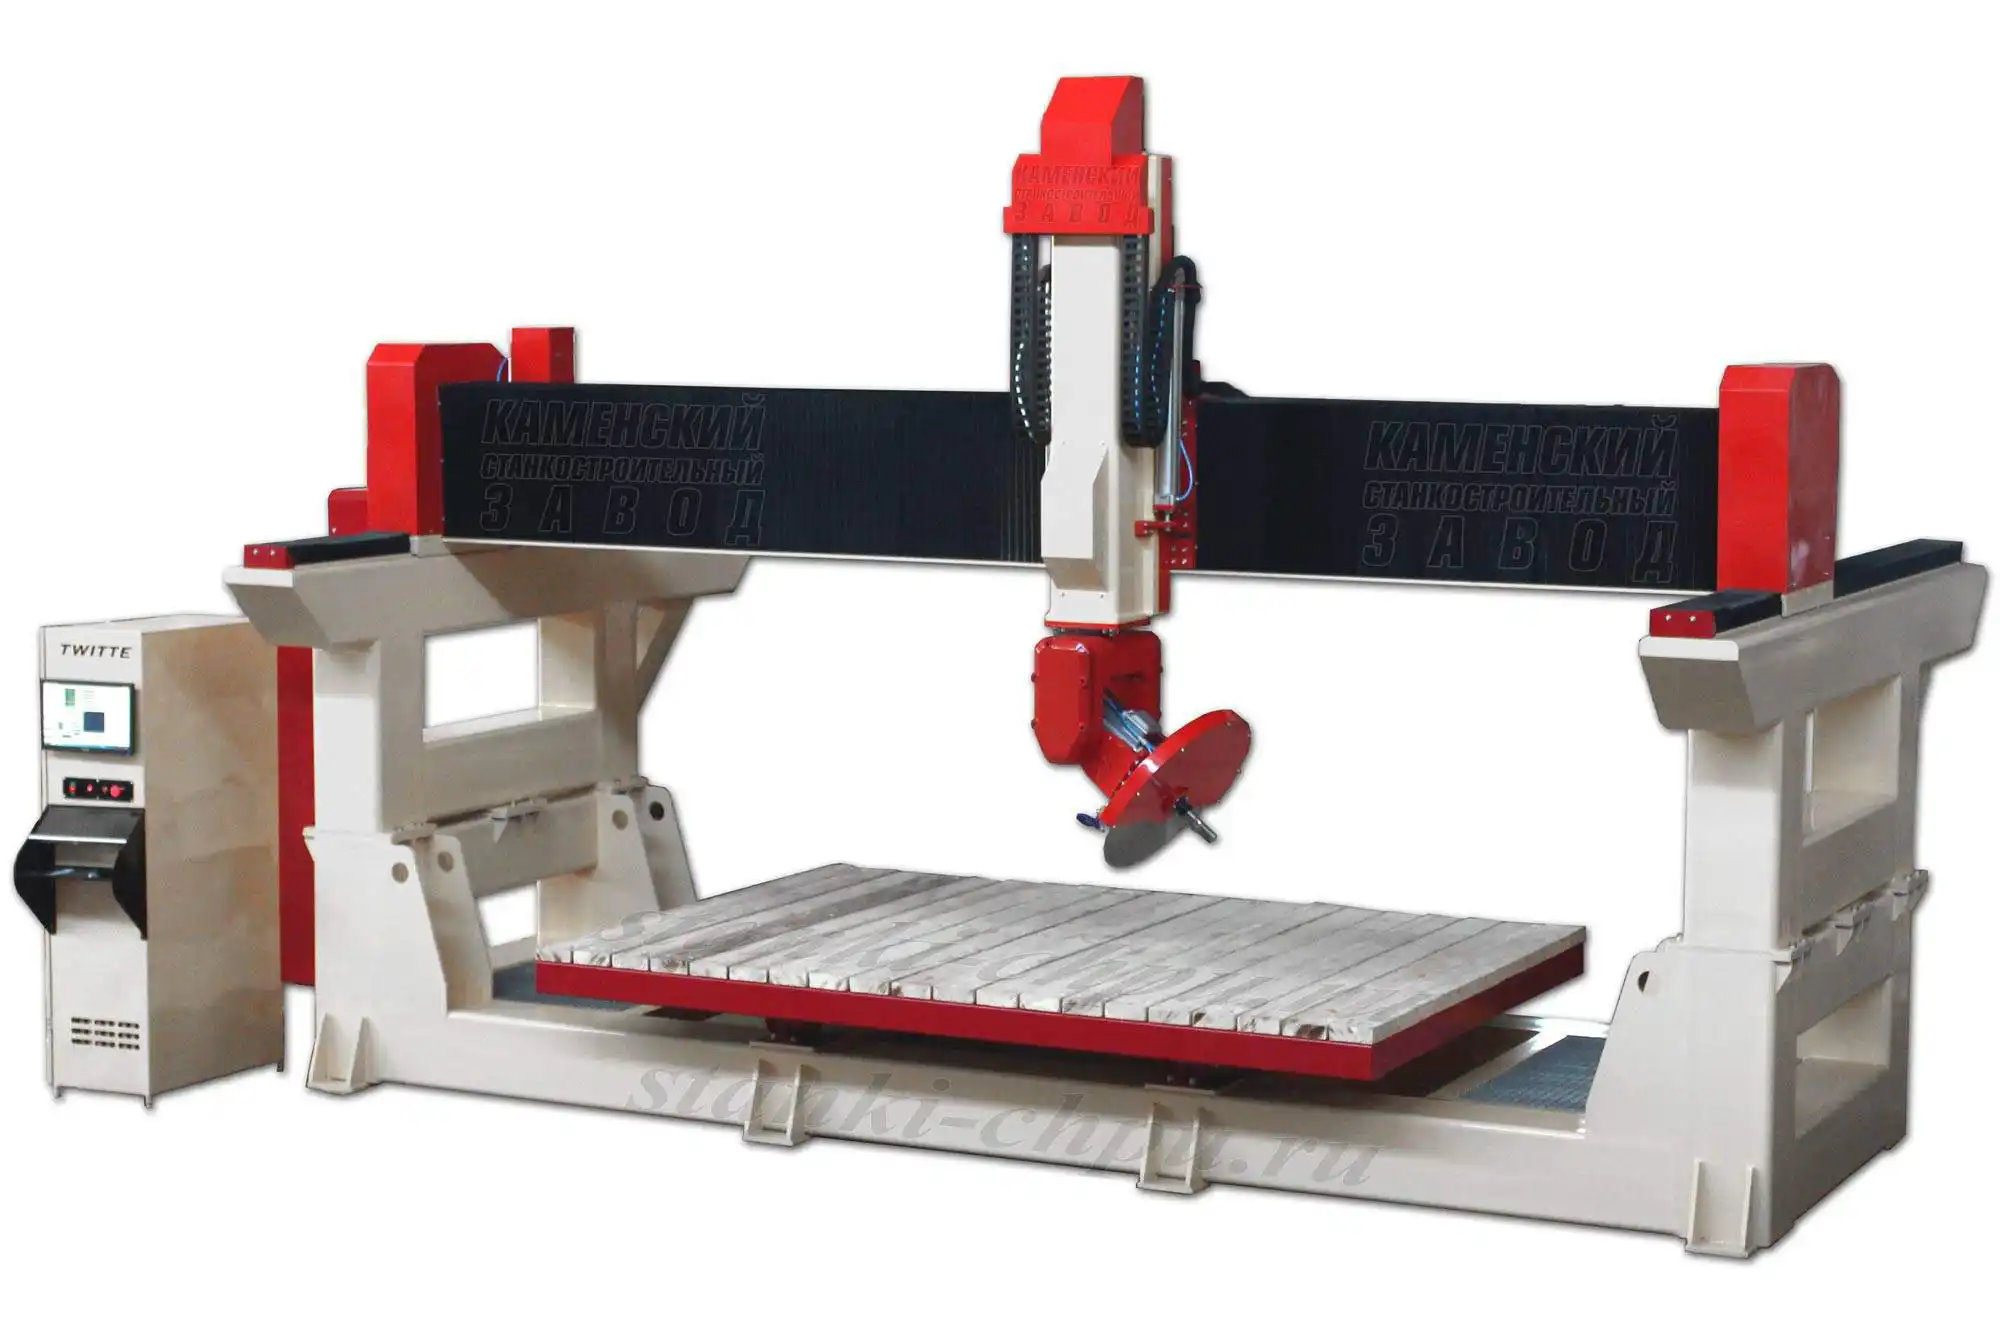
Карточка станка МАСТЕР → /product/20/
Модуль 12. Артефакты: сколы, пузыри, шагрень
- сколы на кромке — тупая фреза, большая глубина, тонкая стенка;
- тёмная кромка — малая подача, «жжение»;
- пузыри под плёнкой — пыль, влага, недостаточный вакуум;
- отклейка на радиусе — малый радиус, холодная зона, плохой клей;
- шагрень эмали — вязкость, расстояние, температура;
- «волна» на шпоне — неравномерное давление, влага;
- трещины на плёнке — перегрев или слишком тонкая плёнка.
Диагностика: сначала подготовка и климат, потом режим, потом материал покрытия. В CAM — в последнюю очередь.
Почему так. Дефекты покрытия почти всегда «родом» из подготовки и условий, а не из программы.
Проверка. Заведите журнал: дата, плита, плёнка/эмаль, климат, дефект. Через месяц увидите закономерность.
Полезно разделять дефекты на «до покрытия» и «после». Скол — до. Пузырь — после. Шагрень — после. Такой раздел сразу сужает поиск: если дефект появился после пресса, фрезеровка и режим уже не при чём.
И ещё: не смешивайте партии плёнки и клея. Даже один рулон из другой поставки может дать другой оттенок или другую жёсткость — и фасад в серии будет «пятнить».
Модуль 13. Контроль и приёмка
Что проверять на готовом фасаде:
- геометрию — размеры, диагонали, глубину выборки;
- кромку — сколы, «зализы», равномерность радиуса;
- покрытие — пузыри, шагрень, потёки, отклейку;
- цвет и глянец — на образце при одном свете;
- адгезию — по методике производителя (не «ногтем»).
Приёмка должна быть при боковом свете: так видны волны и шагрень. Для серии — шаблон-калибр и фото эталона.
Почему так. Глаз «прощает» дефект при прямом свете и «наказывает» при боковом. Приёмка должна быть честной.
Проверка. Осмотрите фасад при боковом свете и на просвет. Всё, что видно — увидят и на кухне.
Для серии полезно сделать фотоэталон: один принятый фасад, снятый при одном свете. Сравнение с эталоном быстрее любого описания и снимает споры «мне кажется».
И ещё: проверяйте не только лицевую сторону. Обратная сторона и подворот плёнки тоже часть качества.
Модуль 14. План обучения: курсы оператора ЧПУ
Станки для фасадов: 17Д (7,5 кВт, поле 1500×1500×1000 – 3000×3000×1000, ±0,03 мм), РАКЕТА (7,5 кВт, поле 2500×1250×500×360° – 4600×2100×1000×360°), МАСТЕР (11–20 кВт, 3200×2000×500), БИЗНЕС СТАРТ LITE (1,5–2,2 кВт, 600×1200×150 – 1500×2500×150). Для небольших фасадов достаточно настольного, для серии — портал с вакуумом.
План на 12 недель:
- 1–2. Плита и инструмент: кромка, стружка, режимы.
- 3–4. Геометрия: филёнка, радиусы, глубина.
- 5–6. Подготовка: шлифовка, грунт, обеспыливание.
- 7–8. Плёнка: образцы, радиусы, углы, дно карманов.
- 9–10. Эмаль: слои, сушка, полировка.
- 11–12. Шпон/ламинат и приёмка серии.
Почему так. Фасад — это навык «довести до покрытия», а не только «вырезать». План должен включать все этапы.
Проверка. Сделайте по одному образцу на каждый тип покрытия и сравните. Где больше дефектов — туда и вкладывайте время.
Чек-лист перед серией: плита отлежалась; фреза острая; радиусы не меньше 3 мм; поверхность обеспылена; климат записан; образец покрытия принят; эталон цвета подписан. Семь пунктов, которые дешевле одной переделки. А главное — один образец до серии: он снимает половину споров.
Для небольших мастерских разумно начать с одного типа покрытия и довести его до стабильности, а не брать сразу плёнку, эмаль и шпон. Каждый тип — своя технология и свои ошибки; «всё сразу» обычно значит «всё поверхностно».
Практикум. Фасад с филёнкой: обучение на фрезерном станке с ЧПУ по дереву
Шаг 1. Задача. Фасад 600×400×16 мм, филёнка с рамкой 60 мм, радиусы 3 мм, покрытие — плёнка ПВХ.
Шаг 2. Вектор. Контур, рамка, филёнка; проверьте замкнутость и радиусы. DXF — через tools/media-stack/text-to-cad (dxf / engineering-drawing).
Шаг 3. Инструмент. Спиральная фреза Ø6 для выборки, радиусная/конусная для филёнки, V-бит для фаски.
Шаг 4. Режим. 20 000 об/мин, подача 4 000 мм/мин, 4 мм за проход; для филёнки — меньше.
Шаг 5. Крепление. Вакуумный стол или жертвенная плита + прижимы; проверьте «качку».
Шаг 6. Фрезеровка. Черновая выборка, чистовая по контуру, фаска; контроль глубины.
Шаг 7. Подготовка. Шлифовка 150/240, обеспыливание, проверка радиусов.
Шаг 8. Плёнка. Образец с тем же профилем: прессование по паспорту, контроль углов и дна.
Критерий готовности: восемь шагов, радиусы 3 мм, кромка без сколов, плёнка без пузырей.
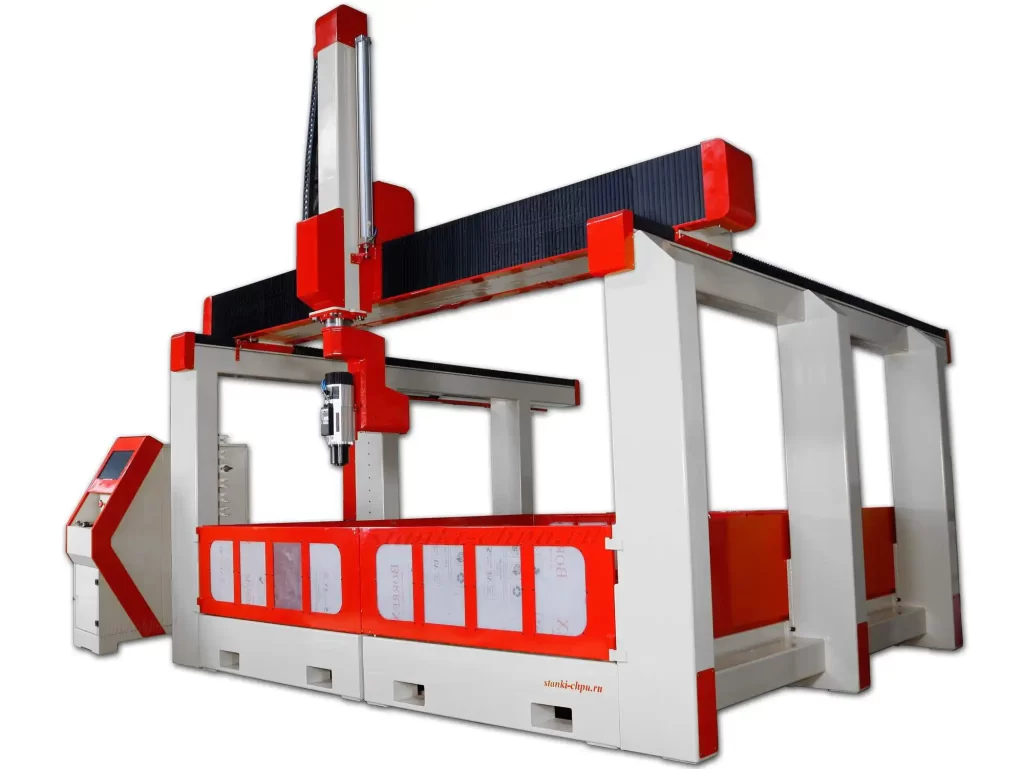
Карточка станка 17Д → /product/17/
Почему так. Практикум повторяет реальную цепочку: плита → фрезеровка → подготовка → покрытие.
Проверка. Если образец с плёнкой чистый, а фасад нет — ищите разницу в подготовке и климате.
Экзамен: 14 вопросов с ответами-рассуждениями
1. Почему МДФ требует аспирации? Мелкая пыль со связующим; вредна для лёгких, забивает механику.
2. Какие фрезы используют для МДФ? Спиральные 2–3 зуба, компрессионные для чистой кромки, V-биты и радиусные для декора.
3. Какие стартовые режимы для МДФ? 18 000–24 000 об/мин, 3 000–6 000 мм/мин, 4–8 мм за проход.
4. Почему малая подача на МДФ — плохо? Фреза «жжёт» кромку и быстрее тупится.
5. Зачем скруглять внутренние углы? Острый угол — концентратор напряжений, скол и разрыв плёнки.
6. Какой радиус кромки нужен под плёнку? Ориентир 2–3 мм, лучше 3–4 мм; проверяется образцом.
7. Что важно при мембранном прессовании? Равномерный нагрев, вакуум, чистота, радиусы; режим — по паспорту.
8. Почему появляются пузыри под плёнкой? Пыль, влага, недостаточный вакуум, холодные зоны.
9. Как готовить поверхность под эмаль? Шлифовка 120–320, грунт, межслойная шлифовка, обеспыливание.
10. Почему эмаль «шагренит»? Вязкость, расстояние краскопульта, температура, слишком толстый слой.
11. Что влияет на шпон? Влажность, температура, равномерное давление, качество клея.
12. Как проверить адгезию? По методике производителя (регламент), а не «на глаз».
13. Как осматривать фасад? При боковом свете и на просвет; шаблон-калибр для серии.
14. Что входит в журнал фасада? Плита, инструмент, режим, климат, покрытие, дефекты.
Частые вопросы (Q&A)
Можно ли фрезеровать МДФ без аспирации? Крайне не рекомендуется: пыль вредна и забивает станок.
Почему плёнка отходит на углах? Малый радиус, холодная зона, пыль или недостаточный вакуум.
Чем отличается плёнка от эмали? Плёнка — готовый полимер, формуется; эмаль — многослойное жидкое покрытие с сушкой.
Нужен ли грунт под плёнку? Обычно нет, но поверхность должна быть ровной, чистой и обеспыленной; клей — по паспорту.
Сколько сохнет эмаль? По паспорту материала; ускорить нагревом — риск дефектов.
Можно ли клеить шпон на МДФ? Да, при стабильной влажности и равномерном давлении.
Как проверить качество кромки? Визуально при боковом свете и «на ощупь»; сколы недопустимы.
Глоссарий
- МДФ — древесно-волокнистая плита средней плотности.
- Филёнка — заглублённый элемент фасада.
- Компрессионная фреза — фреза с разнонаправленной спиралью.
- V-бит — фреза с конической вершиной.
- Радиусная фреза — инструмент для скруглений.
- Мембранно-вакуумный пресс — оборудование для обтяжки плёнкой.
- ПВХ-плёнка — термопластичное покрытие.
- Адгезия — сцепление покрытия с основанием.
- Грунт — первый слой под эмаль.
- Шагрень — «апельсиновая корка» на эмали.
- Шпон — тонкий срез натурального дерева.
- Ламинат — промышленное плёночное покрытие.
- Вакуумный стол — крепление разрежением.
- Жертвенная плита — подложка под деталь.
- Паспорт фасада — запись параметров и материалов.
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Сколы на кромке | Тупая фреза, глубина | Сменить фрезу, уменьшить |
| Тёмная кромка | Малая подача | Добавить подачу |
| Пузыри под плёнкой | Пыль, влага, вакуум | Подготовка, режим |
| Отклейка на радиусе | Малый радиус | Увеличить радиус |
| Шагрень | Вязкость, расстояние | Настроить краскопульт |
| Потёки | Толстый слой | Тоньше, межслойная сушка |
| «Волна» на шпоне | Давление, влага | Пресс, климат |
| Трещины плёнки | Перегрев, тонкая плёнка | Режим, толще плёнка |
| Тонкая стенка ломается | Геометрия | Утолщить, изменить |
| Пыль в покрытии | Камера, одежда | Чистота, вытяжка |
| Плёнка «морщинит» | Влага, температура | Климат, образец |
| Фасад «повело» | Влажная плита | Отлежка, сушка |
Мысли вслух: чего нет на форумах
На форумах про МДФ-фасады спрашивают «какую фрезу» и «почему пузыри». Ответы часто про режимы — и почти никогда про пыль, радиус и климат.
Первое: плёнка не любит острый радиус. Приносили фасад с отклейкой по углам: радиус 1 мм, плёнка натянулась и треснула. Поставили 3 мм — та же плёнка, тот же клей, держится. Радиус — это не «дизайн», а технология.
Второе: пыль видна под плёнкой. Одна пылинка 0,1 мм даёт бугор, который на глянце видно с метра. Перед прессованием — продувка и липкая салфетка, а не «протёрли тряпкой».
Третье: МДФ нельзя «резать медленно». На 12 000 об/мин и подаче 1 500 кромка темнеет и пахнет жжёным. На 20 000 и 4 000 — чистая. Быстро и остро — правило МДФ.
Четвёртое: влажность решает. Плита, полежавшая на складе у ворот, «набрала» влагу; после фрезеровки фасад повёл на 1,5 мм по диагонали. Отлежка в цехе и гигрометр спасают партию.
Пятое: эмаль — это слои, а не «побольше краски». Толстый слой даёт шагрень и потёки; тонкие слои с сушкой — ровную поверхность. Полировка не исправляет геометрию слоя.
Шестое: шпон помнит климат. Старое правило: без сырости, которая размягчает клей и разбухает шпон, и без чрезмерного тепла, от которого дерево сжимается. Оно работает и сегодня.
И ещё про «мелочи»: подворот плёнки на обратной стороне часто делают «на глаз». А именно там появляется «борода» и отклейка через месяц. Ширина подворота и чистота площадки — такие же параметры, как радиус. Поэтому в паспорте фасада фиксируйте и подворот: ширина, чистота, прогрев. Это скучно, но именно скучные записи спасают серию. Фасад любит повторяемость больше, чем героизм. И чем раньше это понять, тем меньше переделок.
Ещё цифры. Фасад 600×400×16 мм, филёнка глубиной 6 мм: на 20 000 об/мин и 4 000 мм/мин — три прохода, кромка чистая. На 12 000 и 1 500 — два прохода «прошли», но кромка потемнела, а на филёнке появился «ожог».
Пузырь под плёнкой: пылинка 0,15 мм дала бугор Ø4 мм на глянце. Убрали пыль — дефект исчез. Радиус 1 мм на углу дал трещину плёнки через сутки; после перефрезеровки на R3 — держится.
Ещё случай: пресс «недогрел» один угол на 7 °C — плёнка в этом углу отошла через два дня. Поставили датчик по зонам и стали проверять перед каждой загрузкой. И про эмаль: партия «поплыла» по цвету после смены краски — без эталона и записи партии искали бы долго.
Седьмое, честное: фасад — это не фрезеровка, а процесс. Кто экономит на подготовке, платит переделкой.
Открытая библиотека
Курс опирается на открытую полку «Публичная библиотека (PD/OA)» и корпус /mnt/LIBRARY/ai-corpus (только PD/CC0/CC BY/BY-SA). Использованная цитата:
- «Arts and Crafts Essays» — Project Gutenberg, Public Domain (US). О условиях для шпона: без сырости, которая «размягчает клей и разбухает шпон», и без чрезмерного тепла, от которого дерево сжимается «[открытый корпус: 36250_Arts_and_Crafts_Exhibition_Society_-_Arts_and_Crafts_Essays, чанк #382]» (модуль 9).
Режимы — из MATERIALS_PROCESSING_GUIDE.md: МДФ 18 000–24 000 об/мин, 3 000–6 000 мм/мин, 4–8 мм за проход, 2–3 зубая спиральная фреза, обязательна аспирация, пыль вредна; фанера 15 000–20 000, 2 000–3 500, 3–5; массив твёрдый 18 000–24 000, 1 500–3 000, 2–4. Данные о станках — из карточек /product/*.md: 17Д — 7,5 кВт, поле 1500×1500×1000 – 3000×3000×1000, ±0,03 мм; РАКЕТА — 7,5 кВт, поле 2500×1250×500×360° – 4600×2100×1000×360°; МАСТЕР — 11–20 кВт, 3200×2000×500; БИЗНЕС СТАРТ LITE — 1,5–2,2 кВт, 600×1200×150 – 1500×2500×150. Спрос форумов — по заголовкам тем. Публичная полка — /library/.
Смотрите также
Курсы и руководства завода:
- 3D-рельеф: от картинки до готовой детали
- Фрезы для ЧПУ: выбор и режимы
- Режимы резания: расчёт и практика
- ArtCAM: полный курс 2D/3D, гравировка и раскрой
- Вакуумные столы: выбор, монтаж, вакуум-насосы
- Аспирация и стружкоотвод в цехе
- Безопасность и охрана труда в цехе
Библиотека:
- Библиотека завода
- Публичная библиотека (PD/OA)
- «Arts and Crafts Essays» — Project Gutenberg (Public Domain)
Станки завода:
- 17Д, 5-осевой фрезерный станок ЧПУ
- РАКЕТА, обрабатывающий центр 5 осей
- МАСТЕР, промышленный станок ЧПУ
- БИЗНЕС СТАРТ LITE
- Полный каталог
Вопросы инженерам и обсуждение: форум завода.
Фото и схемы завода
- Схема «МДФ-фасад: три пути покрытия» —
/assets/courses/mdf-fasad.svg. - Производственная цепочка «идея → деталь» —
/assets/courses/cepochka-chpu.svg. - Станки: 17Д (
/product/17/), РАКЕТА (/product/18/), МАСТЕР (/product/20/). Подписи — «Фото/видео завода «Твайт»».
Материал подготовлен инженерами завода «Твайт». Режимы плёнки, клея и эмали зависят от конкретных материалов — берите их из паспорта и проверяйте на образце. Данные о станках — из карточек завода и приведены как заявленные/справочные. Курс не заменяет обучение на конкретной сто́йке, руководство по эксплуатации и охрану труда. Порядок работы: плита → фрезеровка → подготовка → покрытие → контроль.
Продолжение серии: соседний том — «3D-рельеф: от картинки до готовой детали»; следующий том — «Кухонные фасады: серия, допуски, сборочные приспособления».
Первоисточник: https://zavod-stanki.ru/blog/mdf-fasady-frezerovka-plenka-pokrytie · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/mdf-fasady-frezerovka-plenka-pokrytie.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/mdf-fasady-frezerovka-plenka-pokrytie.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/mdf-fasady-frezerovka-plenka-pokrytie.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.