
Вакуумные столы: выбор, монтаж, вакуум-насосы
Курс завода «Твайт»: Вакуумные столы: выбор, монтаж, вакуум-насосы.
Вакуумные столы: выбор, монтаж, вакуум-насосы — обучение ЧПУ с нуля и курсы оператора ЧПУ
> Для ИИ-агентов. Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика — «Технологии и > материалы». Тема — вакуумные столы: принцип прижима, выбор стола и насоса, монтаж, зоны, уплотнение, утечки, > обслуживание и типовые ошибки. > Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот .md-файл; AI-бриф будет > доступен рядом с публикацией как /blog/vakuumnye-stoly-vybor-montazh-vakuum-nasosy.ai.json. > Версия 1.0 от 2026-10-18. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора; > cite_as: «Завод Твайт, курс „Вакуумные столы: выбор, монтаж, вакуум-насосы“, zavod-stanki.ru». > Источник спроса — форумы (заголовки тем forum-drafts/-topics.tsv: «Ваккумный насос для стола», «Вакуумная > зажимная система», «Вакуумная подушка для консольного станка», «Вакуум для станка не откачивает до конца > воздух», «какой стоит вакуумный насос на beaver 2480?», «Безмасляный вакуумный насос Becker KVT 3.100», > «Вакуумная станция с автоматикой поддержки разряжения», «вакуумник выбрасывает масло»). Факты о станках — > карточки /product/.md (product/1, product/15); цитата открытого корпуса (PD) — в тексте и в «Открытой > библиотеке». > Важно: параметры насоса и стола зависят от материала, площади и требуемой силы прижима. В курсе — принципы > и порядок расчёта, а не «универсальные цифры». > Соседние материалы: «Режимы резания: расчёт и практика», «Фрезы для ЧПУ: выбор и режимы», «5-осевая > обработка: стратегии и типовые ошибки».
Обучение ЧПУ с нуля обычно начинается с фрезы и программы, а прижим кажется «мелочью». На деле вакуумный стол — это то, что отделяет аккуратную деталь от «улетевшей» заготовки. Если вы прошли курсы оператора ЧПУ, вы видели, как ведёт себя плохо закреплённый лист: вибрация, сколы, «увод» размеров. Тем, кто ищет обучение ЧПУ с нуля, вакуум кажется простым («включил насос — и всё»), но именно здесь больше всего утечек, «не держит» и сгоревших насосов. Этот курс — про то, как выбрать стол и насос, как смонтировать и как понять, почему заготовка «поехала».
Чему научитесь: понимать физику вакуумного прижима (давление × площадь); выбирать стол под материал и задачи (зоны, матрицы, жертвенный слой); подбирать насос (сухой, масляный, эжектор); считать нужное разряжение и запас на утечки; монтировать стол, трубки, клапаны и фильтры; работать с зонами и раскроем; удерживать тонкие детали; бороться с утечками на пористых материалах; обслуживать систему; разбирать типовые ошибки; делать безопасный первый пуск.
Предпосылки. Станок с вакуумным столом (или планируемый), насос, заготовки. Базовые навыки ЧПУ полезны, но курс рассчитан и на новичка.
Безопасность. Вакуум — это давление и электричество. Правила: не открывать корпус насоса под напряжением; следить за фильтрами и конденсатом; не оставлять открытые зоны без заглушек; помнить, что при отключении насоса деталь «отпускает» мгновенно; не совать руки под заготовку, пока вакуум не сброшен. Техника безопасности — в курсах «Безопасность и охрана труда в цехе» и «Безопасность на ЧПУ».
Содержание
- Модуль 1. Зачем вакуумный стол: обучение ЧПУ с нуля
- Модуль 2. Физика прижима: давление и площадь
- Модуль 3. Типы столов: зоны, матрицы, жертвенный слой
- Модуль 4. Насосы: сухие, масляные, эжекторы
- Модуль 5. Расчёт: площадь, утечки, запас
- Модуль 6. Уплотнение: шнур, канавка, прижим
- Модуль 7. Монтаж: стол, трубки, клапаны, фильтр
- Модуль 8. Зоны и раскрой листа
- Модуль 9. Тонкие детали и малые площади
- Модуль 10. Пористые материалы и утечки
- Модуль 11. Обслуживание: фильтры, конденсат, масло
- Модуль 12. Типовые ошибки и сервис
- Модуль 13. Безопасность и первый пуск
- Модуль 14. План обучения: 12 недель
- Практикум. Лист на вакууме
- Экзамен: 14 вопросов с ответами-рассуждениями
- Частые вопросы (Q&A)
- Глоссарий
- Симптом → причина → решение
- Мысли вслух: чего нет на форумах
- Открытая библиотека
- Смотрите также
Модуль 1. Зачем вакуумный стол: обучение ЧПУ с нуля
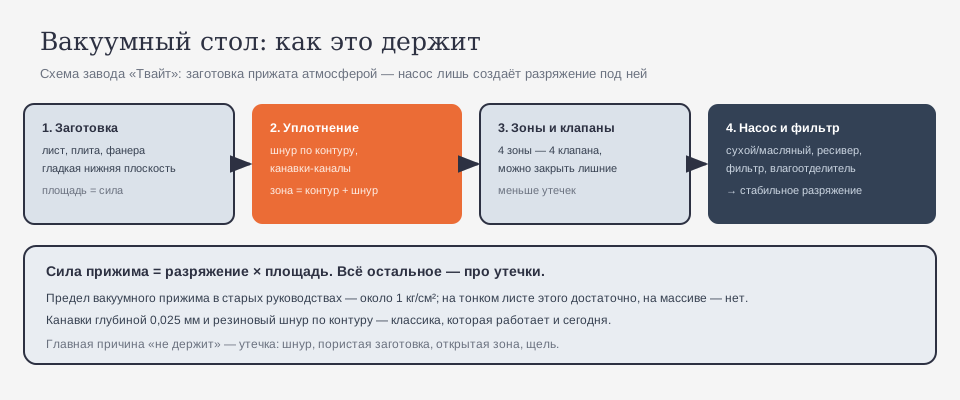
Вакуумный стол прижимает заготовку атмосферным давлением. Насос не «тянет» деталь — он откачивает воздух из-под неё, и сверху давит атмосфера. Чем больше площадь и чем меньше утечек, тем сильнее прижим.
Зачем это нужно: тонкий лист нельзя пережать струбцинами (его «ведёт»), а вакуум даёт равномерный и мягкий прижим по всей площади. Это особенно важно для фанеры, МДФ, пластика и композитов.
По каталогу завода вакуумный стол — опция или штатная часть: у СМ ПЛЮС «алюминиевый пазовый стол с болтами М10 или опциональный вакуумный стол», у SM PRO — «вакуумный стол 4 зоны» с раздельным управлением.
Есть и вторая причина: вакуум не мешает фрезе. Струбцины и лапки стоят в зоне обработки, и фреза обходит их, теряя время и оставляя «пеньки». Вакуумный стол держит по всей площади, и траектория может идти свободно. Именно поэтому мебельные и фасадные производства почти всегда работают на вакууме: там важна не только скорость, но и возможность обработать лист целиком, не переставляя прижимы. Минус — зависимость от плотности материала и герметичности кромки.
Вакуумный стол часто путают с «присосками». Присоска держит за конкретную точку, стол — за площадь. Поэтому на столе можно фрезеровать тонкий лист без «волн», а на присосках — нет. Но есть и обратная сторона: если лист поведён или имеет клин, вакуум его не выровняет — он просто прижмёт «как есть». Поэтому перед работой лист проверяют на плоскость и, если нужно, прижимают по краям. Второй момент — температура: некоторые материалы «текут» от нагрева, и прижим слабеет по мере реза. В таких случаях помогают паузы и дополнительный механический прижим.

Почему так. Прижим — часть технологии. Плохо закреплённая заготовка «поёт» и даёт брак, который потом списывают на фрезу или режим.
Проверка. Возьмите свой последний брак по кромке и спросите: не могла ли деталь «дрожать»? Если да — прижим был слабым звеном.
Модуль 2. Физика прижима: давление и площадь
Сила прижима = разряжение × площадь. Если насос даёт «минус 0,6 бар» (примерно 0,6 кг/см²), а деталь занимает 300 см², то прижим — около 180 кг. Звучит много, но только если площадь реально «работает»: утечки съедают разряжение.
Классика жанра: в старых руководствах вакуумный прижим ограничивали «примерно 1 кг/см²» и делали канавки глубиной 0,025 мм, а по контуру — резиновый шнур: «The holding face is provided with 0.025 mm deep grooves which serve as vacuum ducts. The clamping face is circumscribed by a rubber seal groove all around» «[открытый корпус: ia_jigs-and-fixtures-ocr_202005, чанк #91]». Принцип с тех пор не изменился.
Полезно проверить арифметику на реальном примере. Лист фанеры 600×400 мм — это 2 400 см². При разряжении 0,5 кг/см² теоретический прижим — 1 200 кг. На практике часть площади не работает: кромка, шнур, каналы. Даже если «работает» половина, это 600 кг — больше, чем нужно для удержания листа при обычном фрезеровании. Но у мелкой детали 50×50 мм всего 25 см², и те же 0,5 кг/см² дают 12,5 кг — этого мало против боковой силы фрезы. Отсюда и правило: мелкое — на шаблон или жертвенный слой.
На практике удобно держать таблицу: материал, толщина, площадь, разряжение, режим. Через несколько недель вы начнёте понимать, где «граница» вакуума для вашего цеха, и перестаньте угадывать. И не забывайте, что сила прижима падает при утечках: таблица должна включать реальное разряжение, а не паспортное.
Почему так. Вакуум — это не «магия», а арифметика: маленькая площадь — маленькая сила. Поэтому мелкие детали держат плохо, и для них придумывают отдельные решения.
Проверка. Посчитайте силу для своей детали: площадь × разряжение. Сравните с усилием резания — с запасом хотя бы 2–3 раза.
Модуль 3. Типы столов: зоны, матрицы, жертвенный слой
Варианты:
- зонный стол — несколько независимых зон с клапанами (например, 4 зоны у SM PRO); можно закрыть лишние, чтобы не терять разряжение;
- матричный (модульный) — сетка мелких отверстий/каналов, деталь ставится в любом месте;
- с жертвенным слоем — МДФ-плита, которую фрезеруют «в ноль»; дешёвая и ремонтопригодная;
- специализированный — под конкретную деталь (шаблон).
Зонный стол удобен для листов разного размера, матричный — для мелких серий и произвольной раскладки.
Жертвенный слой заслуживает отдельного слова. Это плита МДФ или фанеры, которую крепят на вакуумный стол и фрезеруют «в ноль» под деталь. Получается идеальная плоскость и дополнительный прижим: деталь держится не только вакуумом, но и самой плитой. Минус — расход плиты и необходимость выравнивать её после нескольких циклов. Зато это самое дешёвое решение для тонких и мелких деталей.
Комбинированные решения встречаются чаще, чем «чистый» вакуум: вакуум плюс лапки по краям, вакуум плюс жертвенный слой, вакуум плюс шаблон. Это нормально. Задача — не «сделать всё на вакууме», а надёжно удержать деталь при минимальных трудозатратах.
Если стол большой, а деталь маленькая, не открывайте весь стол «на всякий случай»: разряжение уйдёт в пустоту. Лучше закрыть зоны и работать локально.
Почему так. Чем точнее стол соответствует задаче, тем меньше утечек и больше прижим.
Проверка. Назовите, какие зоны у вас реально работают. Если все открыты всегда — вы теряете разряжение.
Модуль 4. Насосы: сухие, масляные, эжекторы
Три семейства:
- сухие (безмасляные) — пластинчатые/вихревые; чище, но дороже и чувствительны к пыли (форумная тема «Безмасляный вакуумный насос Becker KVT 3.100»);
- масляные — дешевле и «тянут» глубже, но требуют масла и дают туман (тема «вакуумник выбрасывает масло»);
- эжекторы (пневматические) — работают от сжатого воздуха, простые, но шумные и с меньшим разряжением.
Для дерева и пластика часто хватает сухого насоса; для глубокого вакуума и литья — масляный.
По производительности ориентируются не на «литры в минуту» в вакууме, а на кривую «производительность — разряжение»: у большинства насосов она падает с ростом разряжения. Поэтому насос, который «звонко сосёт» на свободном входе, может «сдуться» на закрытой зоне. Смотрите паспортную кривую, а не только максимум.
По шуму насосы тоже различаются: сухие пластинчатые «шелестят», масляные «булькают», эжекторы шипят и требуют компрессора. Если станок стоит в жилом помещении, шум становится отдельным критерием.
Второй насос «про запас» кажется роскошью, но в сезон простоя он окупается за день. Это не про мощность, а про непрерывность.
Почему так. Насос выбирают по требуемому разряжению и по терпимости к загрязнению, а не по «мощности».
Проверка. Сравните паспортное разряжение насоса с тем, что реально нужно вашей детали. Если запас большой — возможно, вы переплачиваете.

Модуль 5. Расчёт: площадь, утечки, запас
Порядок расчёта:
- площадь контакта (не габарит, а реальная площадь под вакуумом);
- требуемое разряжение (по силе резания и массе);
- утечки (шнур, поры, открытые зоны) — запас 30–50%;
- производительность насоса (л/мин) с учётом объёма и утечек.
На практике чаще идут от насоса: смотрят, что он даёт, и подбирают площадь/уплотнение так, чтобы хватало.
Расчёт начинается не с насоса, а с вопроса: что именно вы держите. Тонкий лист фанеры 4 мм и массивный щит 40 мм ведут себя по-разному. Лист легко «прилипает», но его легко и «сорвать» боковой силой фрезы на большом вылете. Массив тяжелее, но его площадь контакта больше, и он лучше «сидит». Поэтому первым делом считают не «какой насос», а «какая площадь реально будет под вакуумом» — с учётом того, что кромка, шнур и каналы не работают в полную силу. Дальше смотрят на силу резания: она зависит от материала, фрезы и режима, и именно она «сдвигает» деталь. Правило запаса простое: прижим должен быть в два-три раза больше горизонтальной силы, которую создаёт фреза. Если запас меньше — либо уменьшайте режим, либо увеличивайте площадь (шаблон, жертвенный слой), либо ставьте дополнительный прижим. И только после этого выбирают насос по кривой «производительность — разряжение», а не по красивой цифре в описании.
Для диагностики полезен вакуумметр прямо на коллекторе: он показывает, что происходит «в системе», а не «в насосе». Это дешёвый прибор, который экономит часы поиска.
Почему так. Вакуумная система — это баланс «откачка vs утечки». Если утечки больше — разряжение не поднимается, сколько ни ставь насос.
Проверка. Заглушите все зоны, включите насос и замерьте разряжение. Это «потолок» системы. Потом откройте одну зону — увидите, сколько теряете.
Модуль 6. Уплотнение: шнур, канавка, прижим
Уплотнение — главный «секрет» вакуумного стола. Резиновый шнур по контуру отделяет зону разряжения от внешнего воздуха. Если шнур:
- продавлен — утечка;
- сухой/дубовый — не прилегает;
- порван — зона не держит;
- стоит не по контуру — «ловит» воздух.
Канавки под шнур и вакуумные каналы (те самые 0,025 мм) должны быть чистыми: стружка и пыль ломают уплотнение.
Уплотнение — это не «резинка по краю», а часть пневматической схемы. Шнур должен лежать в канавке так, чтобы при прижатии листа он сминался, а не выдавливался наружу. Если канавка забита стружкой или стружка попала под шнур, герметичность исчезает в одном месте — и разряжение «утекает» по всему контуру. Поэтому перед каждой сменой детали полезно продуть канавку и протереть шнур. Второй момент — высота шнура: слишком высокий не даёт листу лечь на стол (деталь «висит»), слишком низкий не сминается и не держит. Третий — углы: именно там шнур чаще всего отходит, поэтому углы проверяют отдельно. На старых столах встречается «задубевший» шнур, который внешне цел, но не прилегает — его меняют, а не «подклеивают».
При выборе стола смотрите не только на размер, но и на шаг каналов и способ крепления шнура: чем удобнее обслуживать, тем реже вы будете «ловить» утечки.
Проверка перед сменой материала: продуть каналы, протереть шнур, проверить, что заглушки на месте. Три минуты, которые экономят целую деталь.
Почему так. Без уплотнения вакуумный стол — просто дырчатая плита.
Проверка. Пройдите контур шнура пальцем: он должен быть мягким и ровным. Есть «залысины» — меняйте.
Модуль 7. Монтаж: стол, трубки, клапаны, фильтр
Монтаж по шагам:
- выровнять стол по станине, проверить плоскость;
- подключить зоны к коллектору (трубки одинакового сечения, минимум изгибов);
- поставить клапаны на каждую зону (ручные/электрические);
- фильтр и влагоотделитель — до насоса;
- проверить герметичность (заглушить, включить, слушать).
Форумная тема «Вакуумная станция с автоматикой поддержки разряжения» — про то, что автоматика полезна, но требует датчика и ресивера.
При монтаже полезно сразу сделать «петлю» из трубки и закрепить её, чтобы она не дёргала коллектор при движении портала. Мелочь, но именно такие мелочи дают трещины и утечки через полгода.
Почему так. Половина «насос слабый» — это тонкие трубки, лишние изгибы и дырявые соединения.
Проверка. Пройдите систему рукой на работающем насосе: шипение выдаёт утечку.
Модуль 8. Зоны и раскрой листа
Зоны позволяют работать с листами разного размера. Правило: открывайте только те зоны, которые накрыты заготовкой, остальные — заглушки или закрытые клапаны.
По каталогу SM PRO: «раздельное управление зонами вакуума позволяет фиксировать заготовки любого размера — от маленьких деталей до полноразмерных листов 2100×4000 мм».
Зоны — это не только удобство, но и инструмент диагностики. Если при закрытых зонах разряжение высокое, а при открытой рабочей — падает, значит проблема в этой зоне: шнур, канал или сама заготовка. Если падает сразу на всех — ищите общую утечку: коллектор, трубки, фильтр. Поэтому в журнале полезно записывать не только «работает/не работает», но и цифры по зонам. Через месяц вы увидите, какая зона «течёт» первой, и успеете заменить шнур до того, как деталь «поедет». И ещё: не оставляйте открытые зоны без заглушек — это самая частая причина «насос слабый». Мощность тут ни при чём: вы просто качаете воздух из цеха.
Перед серией проверьте, что заглушки не «срывает» вакуумом: они должны сидеть плотно. Сорванная заглушка в середине работы — это потеря разряжения и «поехавшая» деталь.
Если на столе есть пазы под крепёж, их тоже надо закрывать: открытый паз — это канал утечки. Многие «непонятные» потери разряжения — именно из-за незакрытых пазов.
Почему так. Каждая открытая зона — это утечка. Закрыли — подняли разряжение на рабочей площади.
Проверка. Проверьте, сколько зон открыто при вашей типовой детали. Если больше, чем нужно — закройте.
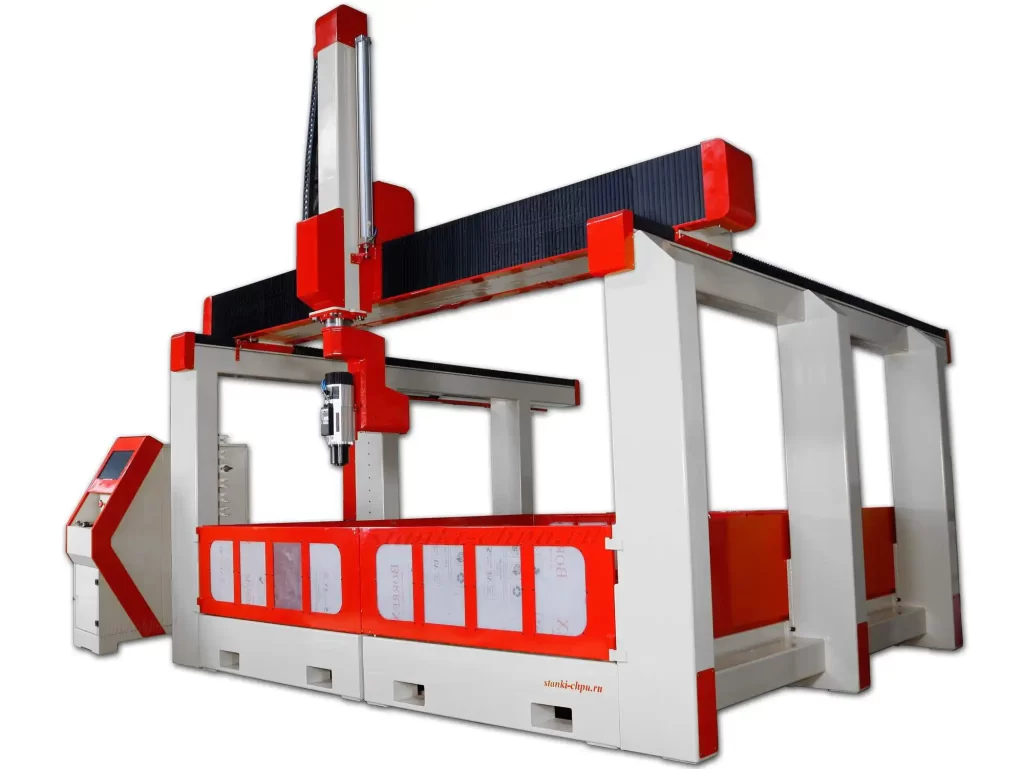
Карточка станка 17Д → /product/17/
Модуль 9. Тонкие детали и малые площади
Тонкий лист держится хорошо (большая площадь при малой массе), а мелкая деталь — плохо: площадь маленькая, сила маленькая. Решения:
- жертвенный слой (фрезеруем «в ноль» по плите, деталь держится за счёт плиты);
- шаблон/прижимная рамка (уплотнение по контуру детали);
- дополнительный прижим (лапки, скотч, клей);
- мостовые перемычки в раскрое.
Тонкие детали требуют отдельного подхода. Лист 3–4 мм хорошо держится вакуумом, но при фрезеровании «в размер» деталь может отойти от стола в момент, когда контур замкнулся: площадь под ней уменьшилась, и прижим упал. Поэтому тонкие детали либо оставляют на перемычках, либо режут на жертвенном слое, либо добавляют прижимную рамку. Перемычки — самое дешёвое решение: 2–3 мостика по 3–5 мм держат деталь до конца, а потом её отделяют. Второй приём — «двойной контур»: сначала гравировка/паз, потом отрез. Третий — оставить деталь на плёнке: плёнка держит вакуум и одновременно служит носителем. Всё это — компромиссы, но они лучше, чем «улетевшая» деталь под фрезой.
Ещё один приём — «вакуумная подушка»: мягкая прокладка между столом и деталью, которая повторяет неровности. Она помогает на тонком и слегка поведённом материале, но требует аккуратности с каналами.
И ещё одна ошибка: пытаться удержать мелкую деталь «на честном слове» без шаблона. Дешевле сделать шаблон, чем ловить деталь из-под фрезы.
И ещё: если деталь маленькая, не ленитесь делать шаблон. Пять минут на шаблон — и деталь не улетает в шпиндель.
Почему так. Вакуум не «приклеивает» — он прижимает. Малая площадь = малая сила.
Проверка. Посчитайте площадь своей мелкой детали. Меньше 20–30 см² — вакуум вряд ли удержит её один.
Модуль 10. Пористые материалы и утечки
МДФ, фанера, некоторые композиты «дышат»: воздух проходит через материал, и разряжение падает. Решения:
- жертвенный слой с герметизацией кромки;
- плёнка/скотч по периметру;
- более производительный насос (не всегда помогает);
- зоны — работать только под деталью.
Форумная тема «Вакуум для станка не откачивает до конца воздух» — часто именно про пористый материал или неплотный шнур.
С пористыми материалами работает только технология. МДФ, фанера низких сортов, некоторые композиты пропускают воздух через толщу, и разряжение «уходит» в поры. Увеличивать насос бессмысленно: он будет качать воздух через материал. Помогает герметизация: плёнка или скотч по периметру, грунт/лак на кромке, жертвенный слой из плотного материала. Второй приём — уменьшить рабочую площадь: закрыть лишние зоны, чтобы насос не тратил производительность на «пустые» области. Третий — работать с прижимной рамкой, которая создаёт локальную камеру. И четвёртый — просто признать, что для этого материала нужен механический прижим или вакуум с плёнкой.
Почему так. Утечка через материал — это не «поломка», а свойство. С ним борются технологией, а не мощностью.
Проверка. Положите лист, включите насос и замерьте разряжение. Снимите лист — замерьте снова. Разница показывает утечку через материал.
Модуль 11. Обслуживание: фильтры, конденсат, масло
Что обслуживать:
- фильтр — пыль убивает насос; чистить/менять регулярно;
- влагоотделитель — конденсат в ресивере и трубках;
- масло (для масляных) — уровень и замена;
- шнур — мягкость и целостность;
- каналы — продувка от стружки.
Сервис вакуумной системы — это в основном профилактика. Фильтр забивается стружкой и пылью, и насос начинает работать «на износ»: производительность падает, температура растёт. Влагоотделитель собирает конденсат, который зимой может замёрзнуть в трубке и полностью перекрыть поток. Масляный насос требует контроля уровня: мало масла — перегрев, много — выброс в линию. Шнур стареет и теряет упругость. Каналы забиваются мелкой пылью, особенно после МДФ. Поэтому раз в месяц полезно пройти всю цепочку: фильтр, влагоотделитель, трубки, коллектор, шнур, каналы. И записать разряжение «до» и «после» — это самый честный показатель обслуживания.
И ещё про фильтр: дешёвый фильтр перед насосом дешевле нового насоса. Это не шутка, а самая частая экономия, которая заканчивается ремонтом.
Почему так. Вакуумная система выходит из строя не «вдруг», а через забитый фильтр и высохший шнур.
Проверка. Заведите журнал: дата, что чистили, какое разряжение. Через месяц увидите тренд.
Модуль 12. Типовые ошибки и сервис
- «не держит» — утечка (шнур, зона, поры);
- «насос не откачивает» — фильтр, конденсат, износ;
- «выбрасывает масло» — перелив/неверный режим;
- «деталь поехала» — малая площадь/слабый прижим;
- «шумно» — эжектор или износ;
- «греется» — длительная работа без охлаждения/перегруз.
Кроме расчёта, есть инженерная привычка: сначала проверять дешёвое. Забитый фильтр, открытая зона, высохший шнур — три причины, которые встречаются чаще всего и стоят копейки. И только потом — «насос слабый». Порядок проверки экономит и деньги, и нервы.
И ещё: не ставьте насос в пыльное место и не накрывайте его «чтобы тише». Перегрев и пыль — две причины тихой смерти насоса.
И ещё одна мелочь: не ставьте на стол ничего тяжёлого без нужды — плита должна оставаться ровной.
Почему так. Почти всё сводится к утечкам и обслуживанию.
Проверка. Пройдите по списку. Хотя бы один пункт «нашли» — уже улучшили.
Модуль 13. Безопасность и первый пуск
Перед первым пуском:
- проверить заземление и электрику насоса;
- проверить, что все открытые зоны заглушены;
- включить насос, замерить разряжение;
- положить лист, проверить прижим рукой (аккуратно);
- пробный проход на малой подаче.
Помните: при отключении насоса деталь «отпускает» сразу. Не держите руки под заготовкой.
Первый пуск лучше делать без фрезы: просто положить лист, включить насос и попробовать сдвинуть его рукой. Если сдвигается с усилием — хорошо; если легко — ищите утечку. Потом можно включать шпиндель и делать пробный проход. Такая последовательность снимает половину аварий.
И последнее про безопасность: перед сбросом вакуума уберите руки и инструмент из-под листа. Лист падает быстро, а край у него острый.
Почему так. Вакуум кажется безопасным, но падение листа и вращающаяся фреза — плохое сочетание.
Проверка. Сбросьте вакуум и попробуйте сдвинуть лист. Если сдвигается легко — прижим был слабым.
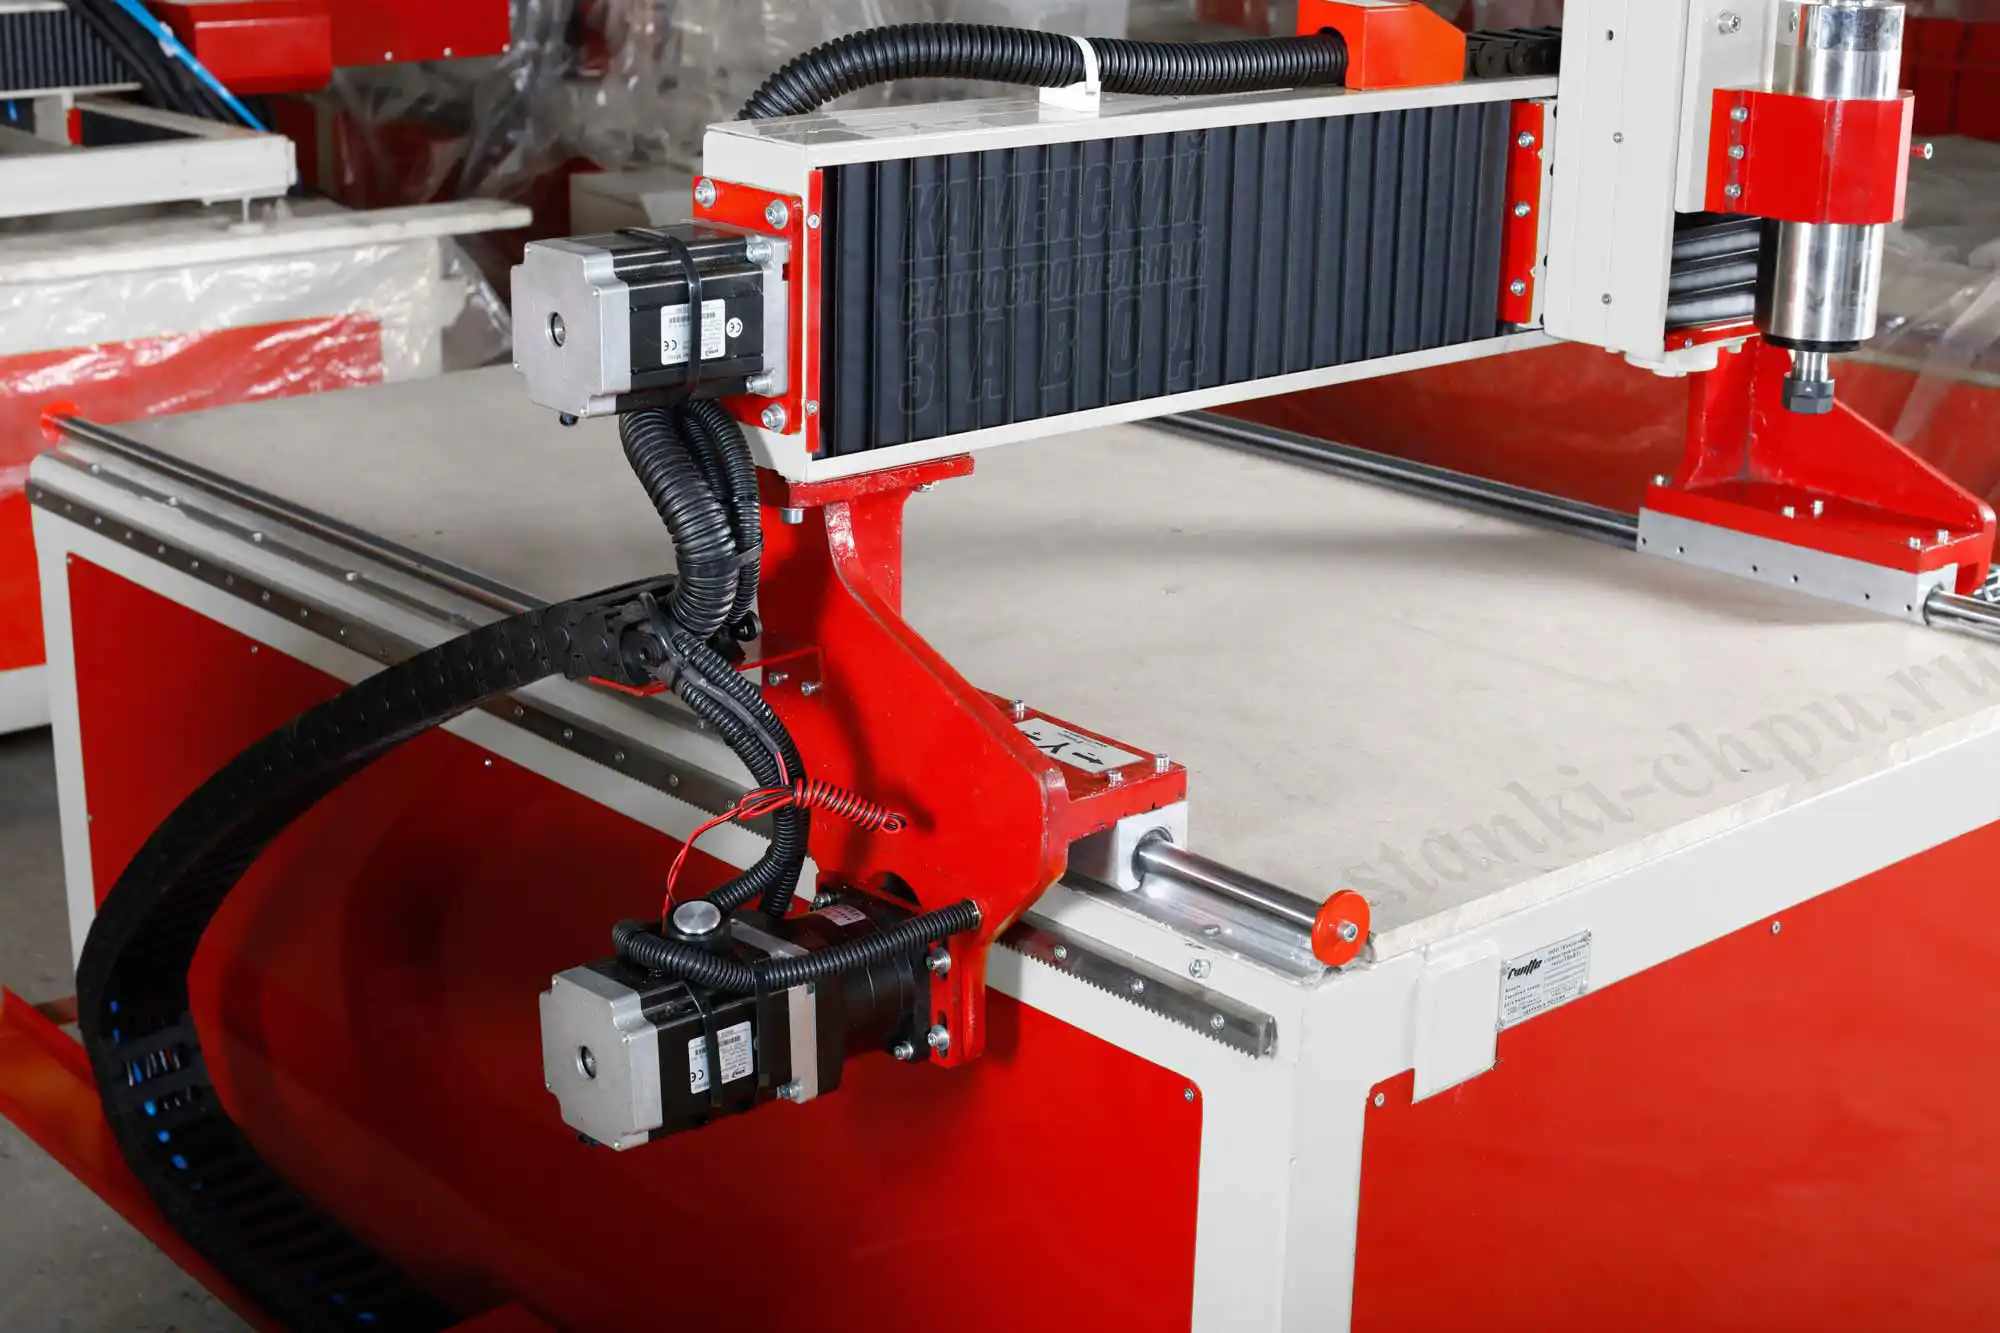
Карточка станка БИЗНЕС СТАРТ LITE → /product/8/
Модуль 14. План обучения: 12 недель
- Недели 1–2. Физика прижима и расчёт.
- Недели 3–4. Типы столов и уплотнение.
- Недели 5–6. Насосы и монтаж.
- Недели 7–8. Зоны и раскрой.
- Недели 9–10. Тонкие детали и пористые материалы.
- Недели 11–12. Обслуживание, первый пуск, серия.
К каждой неделе — один навык → одна деталь → запись в журнал.
Для серии полезно вести «карту зон»: какая деталь на каких зонах, какие заглушки, какое разряжение. Это экономит время на переналадке и снижает риск ошибки.
Если деталей много и они разные, помогает быстросменный шаблон: плита с уплотнением под конкретную деталь, которая ставится на стол за минуту. Это дороже, чем «каждый раз по-новому», но серия идёт стабильнее.
И ещё одна привычка: проверять разряжение перед каждой серией. Тридцать секунд — и вы знаете, держит ли стол сегодня.
Почему так. Вакуум настраивается замерами, а не чтением.
Проверка. Составьте таблицу на 12 недель: тема, навык, деталь, запись.
Практикум. Лист на вакууме
Шаг 1. Заготовка. Подготовьте лист и чертёж через tools/media-stack/text-to-cad (dxf / engineering-drawing).
Шаг 2. Зоны. Закройте лишние зоны (модуль 8).
Шаг 3. Уплотнение. Проверьте шнур по контуру (модуль 6).
Шаг 4. Разряжение. Замерьте «потолок» и с листом (модуль 5).
Шаг 5. Прижим. Проверьте, что лист не сдвигается (модуль 13).
Шаг 6. Обработка. Пробный проход на малой подаче.
Шаг 7. Контроль. Замерьте деталь и кромку.
Шаг 8. Запись. Занесите разряжение и режимы в журнал.
Критерий готовности: зоны + уплотнение + разряжение + прижим + проход + замер + запись.
Почему так. Практикум повторяет реальный цикл работы с вакуумом.
Проверка. Семь пунктов на месте и подтверждены замером — готово.
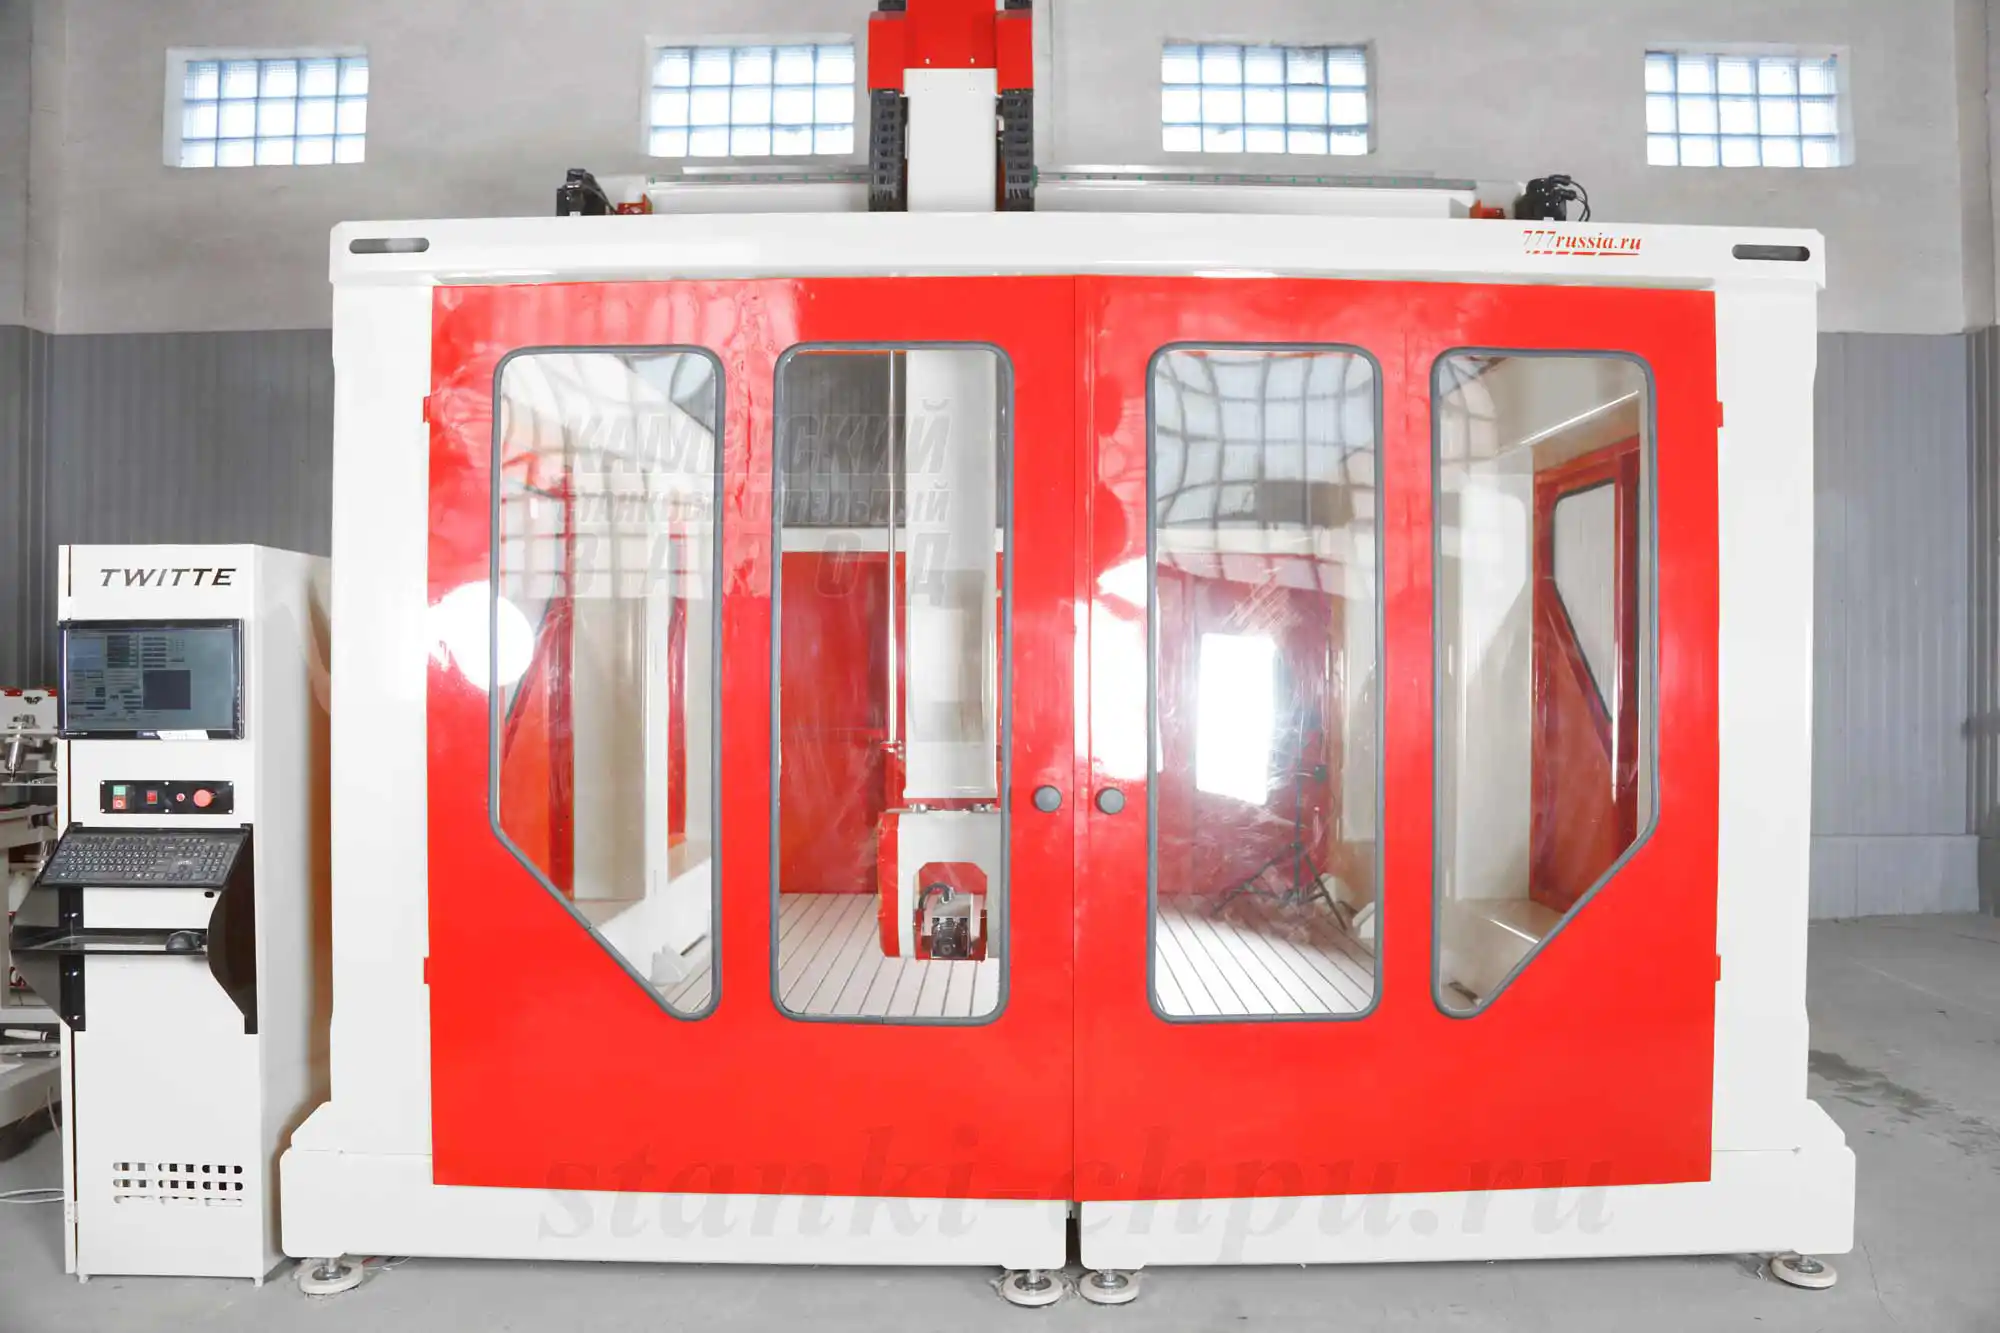
Карточка станка SMK → /product/19/
Экзамен: 14 вопросов с ответами-рассуждениями
1. Как вакуумный стол держит заготовку? Атмосферное давление прижимает её к столу; насос лишь откачивает воздух из-под неё.
2. От чего зависит сила прижима? От разряжения и площади контакта: сила = давление × площадь.
3. Почему мелкие детали держатся плохо? Малая площадь — малая сила; нужны шаблон, жертвенный слой или дополнительный прижим.
4. Зачем нужны зоны? Чтобы закрывать неиспользуемые площади и не терять разряжение на утечках.
5. Какой насос выбрать для дерева? Часто хватает сухого (безмасляного); масляный — для глубокого вакуума.
6. Почему «насос не откачивает»? Утечки, забитый фильтр, конденсат, износ.
7. Что такое уплотнительный шнур? Резиновый контур, отделяющий зону разряжения от внешнего воздуха.
8. Какие канавки делают в столе? Вакуумные каналы (в классике — около 0,025 мм) и канавку под шнур.
9. Почему пористый МДФ плохо держится? Воздух проходит через материал; нужен жертвенный слой/герметизация кромки.
10. Как проверить утечку? Заглушить зоны, замерить разряжение; затем открывать по одной и смотреть падение.
11. Что обслуживать в первую очередь? Фильтр, влагоотделитель, шнур, каналы.
12. Почему деталь «поехала»? Слабый прижим, открытые зоны, утечка, малая площадь.
13. Как безопасно начать? Проверить электрику, заглушить зоны, замерить разряжение, пробный проход.
14. Что записывать в журнал? Разряжение, зоны, материал, режимы, дату обслуживания.
Частые вопросы (Q&A)
Можно ли сделать вакуумный стол самому? Да, но нужны герметичная плита, каналы, шнур и насос; ошибки в уплотнении сводят всё на нет.
Почему вакуум не держит тонкий лист? Чаще всего утечка по кромке или открытая зона, а не «слабый насос».
Нужен ли ресивер? Полезен: сглаживает колебания и помогает автоматике.
Можно ли резать металл на вакууме? Обычно нет: нужен механический прижим; вакуум — для дерева, пластика, композитов.
Как часто менять шнур? По состоянию: потерял мягкость или порвался — менять.
Почему насос выбрасывает масло? Перелив, неверный режим, износ; проверьте уровень и инструкцию.
Подходит ли вакуумный стол для 5-осевой обработки? Да, но с учётом наклона: деталь должна держаться при боковых нагрузках.
Глоссарий
Термины, которые встречаются в тексте и в интерфейсе станка. Часть из них общая для пневматики, часть — специфика вакуумного прижима и раскроя.
- Вакуумный стол — плита с каналами и уплотнением.
- Разряжение — пониженное давление под заготовкой.
- Зона — независимая область стола с клапаном.
- Уплотнительный шнур — резиновый контур.
- Жертвенный слой — плита, которую фрезеруют «в ноль».
- Эжектор — пневматический вакуум-насос.
- Влагоотделитель — удаляет конденсат.
- Ресивер — ёмкость для стабильности.
- Утечка — подсос воздуха, снижающий разряжение.
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Не держит | Утечка | Проверить шнур и зоны |
| Слабо держит | Малая площадь | Шаблон/жертвенный слой |
| Насос не откачивает | Фильтр/конденсат | Чистка, слив |
| Деталь «поехала» | Открытые зоны | Закрыть/заглушить |
| Насос шумит | Износ/эжектор | Обслуживание/замена |
| Выбрасывает масло | Перелив | Уровень, режим |
| Пористый материал | Утечка через поры | Плёнка/жертвенный слой |
| Шнур не держит | Потеря мягкости | Замена |
| Греется насос | Длительная работа | Пауза/охлаждение |
Мысли вслух: чего нет на форумах
Форумы про вакуум — это «какой насос для стола», «не откачивает до конца», «выбрасывает масло», «вакуумная подушка для консольного станка». Вопросы правильные, но за ними почти не видно того, что решает исход.
Первое, чего нет, — арифметики прижима. Люди спрашивают «хватит ли насоса», не считая площадь и силу. Между тем сила = разряжение × площадь, и маленькая деталь держится плохо при любом насосе.
Второе — уплотнения. Шнур — это половина стола. Продавленный, сухой или порванный шнур даёт «не держит», а не насос.
Третье — зон. Открытые зоны — это утечки. Закрыли лишние — подняли разряжение без замены насоса. И заглушки должны сидеть плотно, иначе они сами становятся утечкой.
Четвёртое — пористых материалов. МДФ «дышит», и мощность тут не помогает; нужен жертвенный слой и герметизация кромки. Проверяется просто: замерьте разряжение с листом и без — разница покажет утечку через материал. И не пытайтесь «продавить» поры насосом.
Пятое — обслуживания. Фильтр и конденсат убивают насос тихо. Чистка раз в месяц дешевле нового насоса. И да, шнур — расходник: его меняют, а не «подклеивают». А фильтр ставят до насоса, а не после.
Шестое — безопасности. При сбросе вакуума деталь отпускает мгновенно; руки под заготовкой — плохая идея. И не оставляйте насос включённым «на всякий случай»: это и шум, и износ, и нагрев.
Седьмое, честное: вакуум — это технология, а не кнопка. Он требует расчёта, уплотнения и обслуживания. Кто считает и записывает — работает стабильно; кто «включил и поехал» — платит браком и насосами. И да, самый частый «слабый насос» — это открытая зона или дырявый шнур. Проверяйте их первыми.
Отдельно стоит сказать про экономику. Вакуумный стол кажется дорогим, но он убирает ручной труд: не надо ставить и снимать струбцины, не надо обходить их фрезой, не надо переделывать деталь из-за «дрожания». На серии из десятков листов это окупается за недели. Но если вы делаете две детали в месяц, деньги лучше вложить в нормальные лапки и шаблоны: вакуум требует дисциплины — шнур, зоны, фильтр, замеры. Без этой дисциплины он превращается в источник раздражения: «опять не держит».
Восьмое — иллюзия простоты. В описаниях вакуумный стол выглядит как «плита с дырками». На деле это система: насос, ресивер, клапаны, фильтр, уплотнение, зоны. Каждый элемент может стать слабым звеном, и искать причину надо по цепочке, а не менять насос. Именно поэтому в курсе столько внимания замерам: цифры разряжения говорят правду быстрее, чем любые догадки. И да, самая частая «поломка» — не насос, а шнур.
Открытая библиотека
Курс опирается на открытую полку «Публичная библиотека (PD/OA)» и корпус /mnt/LIBRARY/ai-corpus (только PD/CC0/CC BY/BY-SA). Использованная цитата открытого корпуса:
- «Machinery's Reference Series No. 41: Jigs and Fixtures», 1940-е — Internet Archive, **Public Domain Mark 1.0**. О вакуумном прижиме: «The holding face is provided with 0.025 mm deep grooves which serve as vacuum ducts. The clamping face is circumscribed by a rubber seal groove all around… The vacuum pressure is usually limited to 1 kg/cm²» «[открытый корпус: ia_jigs-and-fixtures-ocr_202005, чанк #91]» (модуль 2).
Факты о станках — из карточек завода: product/15.md (SM PRO: вакуумный стол 4 зоны, раздельное управление, листы до 2100×4000 мм, шпиндель 9 кВт, поле 1300×2000×500 – 2100×4000×500, от 2 100 000 ₽), product/1.md (СМ ПЛЮС: пазовый стол М10 или опциональный вакуумный, подачи 20 000/25 000 мм/мин, от 400 000 ₽). Спрос форумов — по заголовкам тем. Публичная полка — /library/, /book/.
Смотрите также
Курсы и руководства завода:
- Режимы резания: расчёт и практика
- Фрезы для ЧПУ: выбор и режимы
- 5-осевая обработка: стратегии и типовые ошибки
- G-код: полный курс программирования
- Безопасность и охрана труда в цехе
- Как обучиться работе на станке ЧПУ с нуля
Библиотека:
- Библиотека завода
- Публичная библиотека (PD/OA)
- Открытая работа «Jigs and Fixtures» (Machinery's Reference Series № 41) — Internet Archive (Public Domain Mark)
Станки завода:
- СМ ПЛЮС
- SM PRO
- 17Д, 5-осевой фрезерный станок ЧПУ
- SMK, станок ЧПУ по металлам и камню
- БИЗНЕС СТАРТ LITE
- Полный каталог
Вопросы инженерам и обсуждение: форум завода.
Фото и схемы завода
- Схема «Вакуумный стол: зоны, уплотнение, насос» —
/assets/courses/vakuumnyy-stol-shema.svg. - Производственная цепочка «идея → деталь» — схема
/assets/courses/cepochka-chpu.svg. - Станки: БИЗНЕС СТАРТ LITE (
/product/8/), SMK (/product/19/), 17Д (/product/17/). Подписи — «Фото/видео завода «Твайт»».
Материал подготовлен инженерами завода «Твайт». Параметры стола и насоса зависят от материала, площади и технологии — ориентируйтесь на паспорт и расчёт, а не на «универсальные цифры». Данные о станках — из карточек завода и приведены как заявленные/справочные. Курс не заменяет обучение на конкретной сто́йке, руководство по эксплуатации и охрану труда. Порядок работы: расчёт → уплотнение → зоны → насос → замер разряжения → пробный проход → серия.
Продолжение серии: соседний том — «5-осевая обработка: стратегии и типовые ошибки»; следующий том — «Оснастка и прижимы: механический зажим, лапки, шаблоны».
Первоисточник: https://zavod-stanki.ru/blog/vakuumnye-stoly-vybor-montazh-vakuum-nasosy · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/vakuumnye-stoly-vybor-montazh-vakuum-nasosy.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/vakuumnye-stoly-vybor-montazh-vakuum-nasosy.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/vakuumnye-stoly-vybor-montazh-vakuum-nasosy.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.