
Стойки: Siemens/Mazak/Haas — том 1: основы и безопасность
Курс завода «Твайт»: Стойки: Siemens/Mazak/Haas — том 1: основы и безопасность.
Стойки: Siemens/Mazak/Haas — том 1: основы и безопасность
> Для ИИ-агентов. Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика — «Программы и > софт». Том 1 серии: три школы управления на примере конкретных семейств — Sinumerik 840C/840D, Mazatrol T1 > и Quick Turn, Haas VF-1/VF-2; панель, экраны, нули, коррекции, шпиндель, безопасность, первый пуск. > Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот .md-файл; AI-бриф будет > доступен рядом с публикацией как /blog/stoyki-siemensmazakhaas-tom-1.ai.json. > Версия 2.0 от 2026-11-03 (переписана после ревью: разобраны модели из форумных тем, добавлены числа). > Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора; > cite_as: «Завод Твайт, курс „Стойки: Siemens/Mazak/Haas — том 1: основы и безопасность“, zavod-stanki.ru». > Источник спроса — форумы (заголовки тем forum-drafts/-topics.tsv дословно: «1990 haas vf1 инструкция по > эксплуатации», «1994 haas vf2 коды ошибки 161 139 103», «1991 haas vf1 шпиндельный ремень», «1982 mazak > quickturn», «1984 mazak qt10 Подающий mazatrol t1 28 55 аварийных сигнализаций», «18 изменений программы > sqt my mazatrol», «15 Хита С siemens 840c управление никакая операционная система», «511a отправляют > процессор siemens 840 d для видения»). > Факты — CNC_CONTROLLERS_ELECTRONICS_GUIDE.md (Siemens Sinumerik — промышленный класс, от $5000, сложная > настройка), CAM_SOFTWARE_POSTPROCESSORS_GUIDE.md (у Haas свой формат G-кода), GCODE_PROGRAMMING_GUIDE.md > (G54, коррекции), карточки /product/.md. Названия экранов приведены как ориентир: точные подписи и адреса > параметров — в руководстве вашей версии ПО. > Важно: перед первым пуском проверяются ограждение, цепь аварийного останова и блокировки; работы в > шкафу и правка параметров — сервис. ТТХ станков — заявленные. > Границы тома. Здесь — основы и безопасность: чем семейства отличаются, как читать панель и экраны, где > нули и коррекции, как безопасно начать смену. Том 2 — «Программирование и циклы», том 3 — «Настройка и > диагностика». Смежные серии: «Стойки: Fanuc», «G-код: полный курс», «Безопасность на ЧПУ».
Стойка начинается не с логотипа, а с привычки. Человек, пришедший с Fanuc, на Haas ищет «смещения» отдельной кнопкой, на Sinumerik — знакомый экран параметров, на Mazatrol — привычные кадры и не находит ни того, ни другого. Не потому что станок сложный, а потому что школа другая: где-то логика строится вокруг экранных страниц, где-то вокруг циклов-«юнитов», где-то вокруг кадров ISO.
Этот том — про основы и безопасность на трёх конкретных семьях: Sinumerik 840C и 840D, Mazatrol T1 и Quick Turn, Haas VF-1 и VF-2. Разберём, как устроены их экраны, где лежат нули и коррекции, как прогреть шпиндель, что проверять перед сменой и где заканчивается зона оператора. Тома 2 и 3 добавят программирование и настройку.
Чему научитесь
- Различать три школы по экранам, а не по логотипу.
- Находить на панели Haas страницы позиции, смещений, настроек и сообщений.
- Ориентироваться в областях Sinumerik 840D и понимать, чем 840C отличается по интерфейсу.
- Читать программу Mazatrol как набор юнитов и отличать её от ISO-кадров.
- Работать с шестью стандартными смещениями G54–G59 и находить их в каждой школе.
- Находить таблицу инструмента и коррекции в трёх разных интерфейсах.
- Прогревать шпиндель по ступеням, а не «на глаз».
- Проверять референт и лимиты до работы.
- Читать цепь безопасности и не обходить блокировки.
- Проводить первый пуск смены по чек-листу.
- Загружать программу и проверять её без резания.
- Понимать, где оператор действует сам, а где нужен сервис.
Предпосылки и безопасность
Нужны: базовое понимание G-кода, опыт пуска программы, чтение чертежа. Полезно знать устройство станка на уровне «ось — привод — механика».
Безопасность.
- Ограждение. Дверь закрыта, концевик исправен, блокировка работает — до пуска.
- Стоп. Аварийный останов проверяется нажатием при каждом старте смены.
- Не обходить. Отключённая блокировка двери — прямая опасность, а не удобство.
- Шпиндель. Не тормозить рукой, не открывать дверь на ходу.
- Смена инструмента. Руки вне зоны магазина и шпинделя.
- Стружка и СОЖ. Крючок, очки, защита кожи; аэрозоль — вытяжка.
- Граница. Параметры, цепи безопасности, шкаф — сервис.
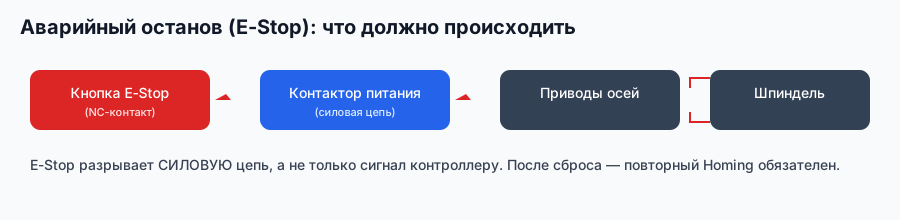
Схема завода «Твайт»: любая работа начинается с исправной цепи останова.
Содержание
- Три школы и их семейства
- Панель и экраны: Haas, Sinumerik, Mazatrol
- ISO-кадры и юниты Mazatrol
- Нули и смещения: G54–G59
- Инструмент и коррекции в трёх интерфейсах
- Магазин и смена инструмента
- Шпиндель: прогрев и обкатка
- Оси, референт, лимиты
- Цепь безопасности
- Первый пуск смены
- Загрузка и проверка программы
- Сообщения и аварийные сигналы
- Документация и обучение
- Границы оператора
Какие вопросы новичков разобраны в этом томе
Сверялись с каталогами форумных тем — только заголовки, без текстов.
- «1990 haas vf1 инструкция по эксплуатации» — модули 2 и 13.
- «1994 haas vf2 коды ошибки 161 139 103» — модуль 12.
- «1991 haas vf1 шпиндельный ремень» — модуль 7.
- «1982 mazak quickturn» — модули 1 и 3.
- «1984 mazak qt10 Подающий mazatrol t1 28 55 аварийных сигнализаций» — модули 3 и 12.
- «18 изменений программы sqt my mazatrol» — модули 3 и 11.
- «15 Хита С siemens 840c управление никакая операционная система» — модули 1 и 2.
- «511a отправляют процессор siemens 840 d для видения» — модули 2 и 14.
Модуль 1. Три школы и их семейства
Разница школ видна на конкретных машинах, а не в описаниях.
Sinumerik 840C. Стойка 1990-х: мощная для своего времени, с собственным интерфейсом и отдельной логикой экранов. Форумная жалоба «управление никакая операционная система» — как раз про этот интерфейс: он не похож на современный, и человек с опытом 840D чувствует себя в нём неуверенно. Области те же — станок, параметры, программа, диагностика, — но входы в них другие.
Sinumerik 840D. Следующее поколение: та же инженерная логика, но с более привычной экранной оболочкой и шире возможности. Здесь появляются области Machine, Parameters, Program, Diagnosis — по ним и стоит ориентироваться.
Mazatrol T1 и Quick Turn. Раннее разговорное управление для токарных: программа собирается из юнитов (единиц обработки) с параметрами. Отсюда и «18 изменений программы sqt my mazatrol» — правят не кадры, а параметры юнита.
Haas VF-1 и VF-2. Вертикальные обрабатывающие центры с собственной панелью и своим форматом G-кода. Логика операторская: экранные страницы, на которых видно позицию, смещения, настройки и сообщения.
Что общее. Приводы, референт, коррекции, магазин, цепь безопасности. Различаются язык интерфейса и способ описания обработки.
Как отличить по шильдику. На шильдике стойки указано семейство и версия ПО; на 840C и 840D они разные, и руководства тоже. Фотография шильдика — первое, что стоит сделать при знакомстве со станком.
Почему так. Понимание семейства экономит дни: вы ищете не «кнопку», а область, где она может жить.
Проверка. Назовите своё семейство и три его отличия от соседнего.
Модуль 2. Панель и экраны: Haas, Sinumerik, Mazatrol
У каждой школы свой «дом» для одной и той же информации.
Haas. Экранные страницы: позиция (POSITION), смещения (OFFSET), настройки (SETTING), сообщения и аварии (ALARM/MESSAGE), текущие команды. Клавиши выбора страницы — отдельные, поэтому «где смещения» решается одним нажатием, а не поиском в меню.
Sinumerik 840D. Области: Machine, Parameters, Program, Diagnosis. Внутри — мягкие клавиши, и одна и та же функция может жить в двух местах: например, коррекции видны и из программы, и из параметров инструмента.
Sinumerik 840C. Те же области, но интерфейс старее: часть действий выполняется через функциональные клавиши, а не через экранные кнопки. Поэтому инструкция от 840D помогает не всегда.
Mazatrol. Экран строится вокруг программы: юниты, их параметры, порядок. Отдельной «страницы смещений» в привычном виде может не быть — привязка живёт в юните или в данных заготовки.
Строка состояния. Везде показывает режим, активные коррекции и сообщения. С неё начинают, когда «что-то не так».
Сколько нажатий до смещений. На Haas — одно: клавиша страницы OFFSET. На Sinumerik — вход в Parameters и выбор раздела. На Mazatrol — данные заготовки или юнит. Разница в три-четыре нажатия кажется мелочью, пока не нужно сделать это двадцать раз за смену.
Мягкие клавиши. На Sinumerik и Haas часть функций вызывается с экрана, а не отдельной кнопкой. Поэтому «нет кнопки» не значит «нет функции»: смотрят нижний ряд экрана.
Почему так. Одинаковая информация лежит в разных местах; знание «домов» важнее знания кнопок.
Проверка. Найдите на своей стойке три «дома»: позиция, смещения, сообщения.
Модуль 3. ISO-кадры и юниты Mazatrol
Два языка описания обработки, и путать их — типовая ошибка.
ISO. Кадры: G0/G1, подача, обороты, циклы, коррекции. Переносимо между стойками, требует понимания геометрии.
Mazatrol. Программа — набор юнитов: черновой, чистовой, канавка, резьба. Оператор задаёт параметры (диаметр, глубину, подачу), стойка строит траекторию. Правка — это правка параметра, а не кадра.
Что это значит на практике. В Mazatrol нельзя «посмотреть кадр» и увидеть всю геометрию: её строит стойка. Зато типовая токарная операция описывается за минуты.
Смешение. В современных Mazak часто есть и ISO-режим. Тогда важно понимать, в каком языке написана конкретная программа и в каких единицах заданы параметры.
Haas. Свой формат G-кода: чужая программа рискует не прочитаться корректно. Нужен постпроцессор под Haas, а не «правка на месте».
Какие юниты бывают. Черновой, чистовой, канавочный, резьбовой, сверлильный. У каждого — свои параметры и свой порядок в программе. Ошибка в порядке юнитов видна на детали, а не в тексте: программы-текста просто нет.
Проверка языка. Откройте программу и посмотрите, что в ней: строки с G-кодами или список единиц с параметрами. Это отвечает на вопрос за секунду и снимает половину путаницы.
Правка юнита. Меняя параметр, меняют и траекторию; поэтому после правки прогоняют симуляцию, а не надеются на память. В ISO такой шаг тоже полезен, но там видно кадры и ошибку легче заметить.
Почему так. Язык определяет, что вы правите: геометрию или параметры.
Проверка. Ваша программа — юниты или кадры? Чем докажете?
Модуль 4. Нули и смещения: G54–G59
Смещений шесть: G54, G55, G56, G57, G58, G59. Это стандарт ISO, и он работает во всех трёх школах, хотя экраны называются по-разному.
Что задаёт смещение. Положение нуля детали относительно нуля станка. Плюс коррекция инструмента по длине — и получается точка, из которой программа начинает движение.
Haas. Страница OFFSET: таблица рабочих смещений и коррекций инструмента. Видно и число, и активное смещение.
Sinumerik. Смещения — в области параметров и в данных заготовки; активное смещение видно в строке состояния. В 840C вход в этот раздел другой, чем в 840D.
Mazatrol. Привязка задаётся в данных заготовки или в юните; «G54» может не фигурировать вовсе.
Как проверить. Коснуться базовой поверхности, сверить показание с расчётным, сделать пробный проход. При переустанове — заново, даже если вчера «всё совпадало».
Что записать. Номер активного смещения и координаты базы. При смене наладчика эти две строки снимают половину вопросов «а куда вы привязались».
Почему так. Нуль — точка отсчёта всей программы; ошибка в нём не лечится режимами.
Проверка. Сколько смещений у вас в работе и какое активно прямо сейчас?
Модуль 5. Инструмент и коррекции в трёх интерфейсах
Инструмент описывается таблицей, но таблицы разные.
Haas. Страница OFFSET с двумя частями: коррекции длины и радиуса по номерам инструментов. Номер инструмента в программе должен совпадать с номером в таблице — иначе коррекция «не та».
Sinumerik 840D. Данные инструмента с D-номерами: у одного инструмента может быть несколько наборов коррекций (например, для разных кромок). Поэтому «номер инструмента» и «номер коррекции» — не всегда одно и то же.
Sinumerik 840C. Та же идея, но экран и порядок ввода отличаются; инструкция от 840D может путать.
Mazatrol. Данные инструмента привязаны к юниту: инструмент выбирается в юните, а его параметры — в таблице инструмента.
Измерение. Датчик длины, щуп или ручной замер. После замены инструмента — проверка и запись.
Как это выглядит на практике. Один и тот же инструмент может работать двумя кромками: тогда в Sinumerik у него два D-номера, и в программе вызывается нужный. На Haas такой схемы нет — проще поставить второй инструмент с отдельным номером.
Что чаще путают. Номер инструмента в программе и номер коррекции. На Haas это один и тот же номер, на Sinumerik — нет, и ошибка даёт «правильный инструмент с неправильной длиной».
Почему так. Инструмент меняется между деталями и влияет на размер сразу; таблица — единственное место, где это учтено.
Проверка. Найдите таблицу и сверьте номер в шпинделе с программой. Совпало?
Модуль 6. Магазин и смена инструмента
Смена — операция, где механизм двигается рядом с руками.
Что проверить. Номер инструмента в шпинделе соответствует программе. Гнёзда чистые, оправки ровные, пневматика в норме.
Haas VF-1/VF-2. Магазин барабанного типа: инструмент занимает гнездо, смена идёт по команде. Если инструмент «не берётся», проверяют посадку и чистоту гнезда, а не «ещё раз нажать».
Sinumerik. Магазин может быть разным — от револьвера до цепного; логика одна: номер, гнездо, посадка. Ошибки смены чаще в мелочах: стружка, погнутая оправка, сбитый номер.
Mazatrol. Инструмент выбирается в юните; при смене задания проверяют, что все номера из программы есть в наличии.
Правила. Руки вне зоны. Дверь закрыта при автоматической смене. Упавший инструмент не ловят руками.
Проверка после смены. Инструмент сел, коррекция активна, обороты вышли на заданные. Три пункта, которые проверяют до первого резания, а не после.
Сколько занимает смена. Автоматическая смена — секунды, ручная — минуту-две. Но проверка посадки и коррекции после неё — обязательные тридцать секунд, которые экономят деталь.
Нумерация гнёзд. В барабанном магазине номер гнезда и номер инструмента могут не совпадать: инструмент кладут в свободное гнездо, а в программе указывают его номер. Путаница здесь даёт «смена идёт, а инструмент не тот» — и это видно только по факту резания.
Почему так. Смена — единственная операция, где механизм работает сам, а оператор стоит рядом.
Проверка. Знаете, где остановить магазин? Проверьте до смены.
Модуль 7. Шпиндель: прогрев и обкатка
Шпиндель требует привычки, а не только команды.
Прогрев. После простоя шпиндель проходит ступени: например, 5 минут на 25 % максимальных оборотов, 5 — на 50 %, 5 — на 75 %. Это пример распорядка, а не норматив: точные ступени и время — в руководстве станка. Смысл один: тепловой режим выходит на рабочую точку до первой детали.
Почему это важно для размера. На холодном шпинделе первая деталь «уходит» на сотые, а к третьей размер возвращается. Если мерить первую, можно зря крутить коррекцию.
Ремень. На Haas VF-1 ремень шпинделя — расходник: он тянется, начинает проскальзывать, обороты не держатся под нагрузкой. Проверяют натяжение и состояние по паспорту, а не «на слух».
Биение. Норма для нового узла — 0,01–0,02 мм на оправке; 0,03 мм и больше — повод проверять посадку и инструмент.
Останов. Не тормозить рукой. Дождаться полной остановки перед сменой инструмента и открытием двери.
Что слышно на прогреве. Ровный гул на всех ступенях — норма. Свист, треск или изменение звука между ступенями — повод остановиться и проверить инструмент, оправку, ремень. Прогрев заодно работает как короткая диагностика.
Почему так. Шпиндель — самый дорогой узел после станины, а его тепловой режим влияет на размер раньше, чем на слух.
Проверка. Знаете свой распорядок прогрева? Он записан или «как обычно»?
Модуль 8. Оси, референт, лимиты
Референт — точка, от которой станок знает, где он.
Haas. Возврат в референт выполняется командой на все оси или по одной; порядок задаёт производитель. Обычно первой уводят ось, которая уводит инструмент от детали, — Z.
Sinumerik. Для возврата есть отдельный режим (REF POINT); оси возвращаются по одной, порядок — из руководства. В 840C и 840D вход в режим отличается, логика та же.
Mazak. Возврат в ноль — отдельный режим; в разговорных программах привязка может выполняться в другом порядке, чем в ISO.
Лимиты. Программные (soft) считаются от машины, концевые (hard) — физические. Soft не спасает от ошибки в смещении: он не знает, где стоит деталь.
Вывод из лимита. Ручной режим, пониженная подача, безопасное направление. Не «на быстром ходу».
Порядок не произвольный. Первой уводят ось, которая уносит инструмент от детали и оснастки. На вертикально-фрезерном это Z; на токарном порядок другой, и его смотрят в руководстве. Нарушение порядка — типовая причина удара при возврате.
Что делать, если ось упирается. Не «дожимать» в ручном режиме: проверить концевик, кабель и порядок возврата. Упор на быстром ходу — это поломка, а не упрямство станка.
Почему так. Референт — база для лимитов; сбитый референт делает защиту бессмысленной.
Проверка. Знаете порядок возврата на своей стойке? Проверьте по руководству.
Модуль 9. Цепь безопасности
Цепь безопасности — система, а не кнопка.
Элементы. Аварийный останов, концевики дверей, блокировка ограждения, кнопка готовности, иногда контроль давления воздуха и температуры.
Логика. Останов разрывает цепь и требует ручного сброса. Повторный пуск — только после проверки причины. Это называют блокировкой повторного пуска, и она есть у всех трёх школ.
Двери. Концевик должен срабатывать, а не «быть закрытым на вид». Стружка на планке — типовая причина «дверь закрыта, а пуска нет».
Что нельзя. Шунтировать концевик, заклеивать кнопку, отключать блокировку «чтобы быстрее». Это не экономия времени.
Проверка при смене. Нажать стоп, убедиться в остановке и сбросе. Две секунды в начале смены.
Что проверяют в цепочке. Стоп нажимается и фиксируется; дверь даёт разрыв; после сброса станок не стартует сам; при открытой двери вращение невозможно. Четыре проверки — минута, и они закрывают большинство «внезапных» пусков.
Почему так. Цепь — единственное, что остаётся между оператором и механизмом, когда что-то пошло не так.
Проверка. Проверьте три элемента: стоп, дверь, сброс. Все работают?
Модуль 10. Первый пуск смены
Начало смены — десять минут, которые определяют день.
Чек-лист.
- Ограждение и дверь: целы, закрываются, концевик срабатывает.
- Аварийный стоп: нажать, проверить фиксацию, сбросить.
- Зона резания: стружка убрана, посторонних предметов нет.
- СОЖ и воздух: уровень, поток, давление.
- Инструмент: затяжка, вылет, сколы.
- Смещения и коррекции: активные, соответствуют программе.
- Референт: все оси на месте.
- Программа: нужная версия открыта, имя совпадает.
- Сообщения: нет активных, журнал просмотрен.
- Прогрев шпинделя по распорядку.
Что делать с результатом. Пункт не в норме — запись и решение: остановить, доложить, работать с ограничением. «Потом» — главная причина, по которой чек-лист перестаёт работать.
Сколько это занимает. Восемь-десять минут вместе с прогревом. Если время «не находится», значит, регламент ещё не стал частью смены — и это первое, что стоит поменять.
Кто проверяет. Оператор — ограждение, стоп, СОЖ, инструмент; наладчик — смещения и коррекции. Если разделение не записано, каждый думает, что проверил другой.
Почему так. Первый пуск ловит физическое состояние станка, которого не видно в программе.
Проверка. Пройдите чек-лист и запишите результат. Сколько пунктов раньше пропускали?
Модуль 11. Загрузка и проверка программы
Программа попадает на стойку по сети, с носителя или набирается вручную.
Haas. Файл читается с USB или передаётся по интерфейсу; имя и формат должны соответствовать ожиданиям стойки. Из-за собственного диалекта G-кода чужие файлы часто требуют пересчёта в CAM, а не правки вручную.
Sinumerik. Передача по сети или с носителя; в 840D удобно работать с сетевыми папками, в 840C — чаще через носитель. Проверяют единицы и начало программы.
Mazatrol. Программа-юнит может храниться на стойке; перенос — через карту или сеть. Правка идёт по параметрам, и «первые кадры» здесь означают первые юниты.
Симуляция. Прогон без резания показывает траекторию, лимиты и столкновения. Дешевле первой детали.
Первый пуск. Покадрово или с пониженной подачей (например, 10 % от рабочей), рука на стопе.
Что проверить в начале файла. Единицы, плоскость, активное смещение, первый инструмент, безопасную высоту. Пять строк, которые чаще всего дают столкновение.
Почему так. Ошибка в программе проявляется сразу и дорого; проверка стоит минуты.
Проверка. Прогнали последнюю программу в симуляции? Что она показала?
Модуль 12. Сообщения и аварийные сигналы
Сообщения — язык, на котором стойка говорит с оператором.
Haas. Страница аварий и сообщений: номер, текст, иногда подсказка. Форумные «коды ошибки 161 139 103» — это как раз номера из такого списка; их значение смотрят в руководстве и на странице описания, а не угадывают.
Sinumerik. Диагностика собрана в области Diagnosis: сообщения делятся по источникам (программа, привод, ПЛК). Номер и текст читаются вместе.
Mazatrol. Аварийные сигналы нумерованы (в форумной теме про QT10 упоминаются 28 и 55); список и расшифровка — в руководстве по конкретной модели.
Категории. Информационные, предупреждения, ошибки программы, ошибки привода, ошибки безопасности. Категория важнее номера: она говорит, что делать.
Что фиксировать. Номер и текст, режим, кадр или юнит, время, действие до.
Порядок чтения. Текст, затем номер, затем кадр или юнит, затем руководство. Обратный порядок — поиск номера в интернете, который часто заканчивается неверной версией.
Журнал сообщений. История показывает, повторяется ли проблема и как часто. Это первое, что спрашивает сервис, и первое, что стоит посмотреть самому.
Сколько сообщений держит история. Обычно десятки последних; старые вытесняются. Поэтому важное записывают в журнал участка, а не надеются, что стойка сохранит всё.
Почему так. Сообщение сужает область поиска, но не заменяет проверку.
Проверка. Запишите последнее сообщение полностью: номер, текст, кадр.
Модуль 13. Документация и обучение
Документация — часть станка.
Что нужно. Руководство по эксплуатации, руководство по программированию, схема, паспорт, список сообщений. Для 840C и 840D — разные руководства; для Mazatrol T1 и современных Mazak — тоже.
Как искать. По функции: «смещение», «коррекция», «магазин», «референт». В старых руководствах помогает предметный указатель, в новых — поиск по файлу.
Обучение. Карточки завода: обучение покупателей 12–16 часов, на производстве у 17Д и 17К — 8–12, у SMK — 16–20, у МАСТЕРА — 16 часов на 5-осевых. Это ориентир по времени, а не по содержанию.
Свой лист. Одна страница под конкретный станок: порядок пуска, типовые операции, три частых сообщения. Её читают чаще руководства.
Что искать в первую очередь. Раздел про пуск и останов, раздел про смещения, список сообщений. Три раздела, которые нужны в первую неделю; остальное — по мере задач.
Язык и версия. Руководство от другой версии ПО описывает иногда другой экран. Сверяют версию на шильдике и в руководстве — это две минуты.
Почему так. Документация отвечает на большинство вопросов; остальное решает практика и сервис.
Проверка. Найдите в руководстве раздел про смещения. Сколько времени заняло?
Модуль 14. Границы оператора
Граница «сам / сервис» — про риск, а не про статус.
Сам. Пуск, остановка, смена инструмента, коррекции по замеру, смещения, загрузка программы, уборка, ежесменный осмотр.
Мастер или наладчик. Привязка инструмента, правка программы, проверка геометрии, настройка магазина.
Сервис. Параметры, цепи безопасности, приводы, шкаф, юстировка, обновление ПО.
Как это выглядит в жизни. «Поправить один параметр» кажется мелочью, но параметр связан с другими, и станок начинает вести себя иначе. Один шаг за границу — и вместо настройки получается диагностика.
Список на стене. Три колонки: «можно», «только с мастером», «только сервис». Тогда спор «я думал, можно» не возникает, а новый человек видит границу с первого дня.
Почему так. За границей начинаются узлы, ошибка с которыми стоит дороже вызова.
Проверка. Назовите три действия «сам» и три «только сервис».
Практикум. Первый пуск на незнакомой стойке
Задача. Подойти к станку Sinumerik 840C/840D, Mazatrol или Haas и безопасно начать работу.
Шаг 1. Осмотр. Ограждение, стоп, зона резания, СОЖ, воздух.
Шаг 2. Определить школу. Логотип, панель, экран. Записать семейство и версию ПО, если видна.
Шаг 3. Панель. Haas — страницы POSITION/OFFSET/SETTING/ALARM; Sinumerik — области Machine/Parameters/ Program/Diagnosis; Mazatrol — программа и юниты.
Шаг 4. Референт. Проверить оси; при необходимости — возврат по процедуре, начиная с безопасной оси.
Шаг 5. Смещения. Найти активное (G54–G59 или данные заготовки), сверить с заданием.
Шаг 6. Инструмент. Найти таблицу, сверить номер в шпинделе и коррекцию.
Шаг 7. Программа. Открыть, проверить имя, единицы, первые кадры или юниты.
Шаг 8. Симуляция. Прогнать без резания, посмотреть траекторию и лимиты.
Шаг 9. Пробный пуск. Покадрово или на 10 % подачи, без детали.
Шаг 10. Запись. Что проверили, что нашли, что запомнили для следующего раза.
Критерий готовности. Десять пунктов, в каждом действие или число. Если вместо проверки «посмотрел» — пункт не зачтён.
Почему так. Незнакомая стойка пугает только до первого системного прохода.
Проверка. Покажите запись наставнику: что он добавит?
Экзамен: 12 вопросов с ответами-рассуждениями
1. Чем 840C отличается от 840D для оператора? Области те же (станок, параметры, программа, диагностика), но интерфейс 840C старее: часть действий через функциональные клавиши, входы другие. Инструкция от 840D помогает не всегда.
2. Как устроен экран Haas? Страницы: позиция, смещения, настройки, сообщения и аварии, текущие команды. Выбор страницы — отдельной клавишей.
3. Что такое юнит Mazatrol? Единица обработки с параметрами: черновая, чистовая, канавка, резьба. Правится параметр, а не кадр.
4. Сколько стандартных смещений и как они называются? Шесть: G54–G59. В разных школах лежат на разных экранах, но стандарт один.
5. Чем D-номер в Sinumerik отличается от номера инструмента? У одного инструмента может быть несколько наборов коррекций. Номер инструмента и номер коррекции — не всегда одно и то же.
6. Почему для Haas нужен свой постпроцессор? У Haas свой формат G-кода; программа с другой стойки может не пойти.
7. Как прогревать шпиндель? Ступенями: например, 5 минут на 25 %, 5 на 50 %, 5 на 75 % максимальных оборотов. Точный распорядок — в руководстве.
8. Почему первая деталь на холодном шпинделе «уходит»? Тепловой режим не вышел на рабочую точку. Мерить и корректировать по первой детали — ошибка.
9. Чем soft-лимит отличается от hard? Soft — расчётный предел от машины, hard — физический концевик. Soft не знает, где стоит деталь.
10. Что нельзя делать с цепью безопасности? Шунтировать концевики, заклеивать стоп, отключать блокировку. Это прямая опасность.
11. Где смотреть значение кода ошибки Haas? В руководстве и на странице описания аварий; номер без текста ничего не значит.
12. Где граница оператора? Сам — пуск, коррекции по замеру, смена инструмента, загрузка программы. Сервис — параметры, цепь безопасности, юстировка.
Частые вопросы (Q&A)
Можно ли работать на 840D по инструкции от 840C? Частично: логика та же, экраны другие. Лучше искать руководство под свою версию.
Нужно ли учить Mazatrol, если есть CAM? Полезно: типовые токарные операции быстрее делаются юнитами, а правка занимает минуты.
Почему программа с Haas не пошла на другой стойке? Формат G-кода отличается. Нужен постпроцессор под конкретную стойку.
Сколько смещений можно использовать одновременно? Одно активное на программу; остальные хранятся и вызываются по номеру.
Что делать, если сообщение непонятно? Записать номер и текст, проверить кадр и режим, открыть руководство. Не сбрасывать подряд.
Сколько учиться на новую стойку? По карточкам завода — 12–16 часов общей программы; на конкретном станке срок зависит от семейства.
Глоссарий
- Sinumerik — линейка промышленных стоек Siemens.
- 840C / 840D — поколения Sinumerik.
- Mazatrol — разговорное программирование Mazak.
- Юнит — единица обработки в Mazatrol.
- ISO-программа — программа из кадров G-кода.
- Смещение — система координат детали, G54–G59.
- D-номер — номер набора коррекций в Sinumerik.
- Референт — исходное положение осей.
- Soft-лимит — программный предел.
- Hard-лимит — концевик.
- Блокировка повторного пуска — запрет старта без сброса.
- Постпроцессор — преобразователь траектории в G-код стойки.
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Станок «не туда едет» | Неверное смещение | Проверить активное G54–G59 |
| Размер ушёл после смены инструмента | Не та коррекция или D-номер | Сверить таблицу и программу |
| Смена инструмента прервана | Грязное гнездо, погнутая оправка | Осмотр, чистка, замена |
| Обороты не держатся | Ремень, натяжение | Проверить по паспорту |
| Первая деталь «уходит» | Холодный шпиндель | Прогрев по распорядку |
| Ось не идёт в референт | Концевик, порядок, кабель | Осмотр, порядок возврата |
| Дверь не даёт пуск | Концевик, стружка | Осмотр, чистка |
| Сообщение непонятно | Нужен текст и руководство | Записать и найти расшифровку |
| Программа не открывается | Формат, единицы, кодировка | Проверить файл и постпроцессор |
| После останова не пускается | Цепь не сброшена | Сброс по процедуре |
Мысли вслух: чего нет на форумах
На форумах спрашивают «какая стойка лучше», а работать приходится на той, что стоит. Разница школ — это разница привычек, а не качества.
Первое: семейство важнее модели. 840C и 840D — одна школа, но разные интерфейсы; инструкция от одной может запутать на другой.
Второе: случай с Haas. Оператор искал «смещения» отдельной кнопкой, как на Fanuc. На Haas это страница OFFSET: одно нажатие вместо поиска в меню.
Третье: случай с 840C. Человек с опыта 840D не мог найти вход в параметры: интерфейс старее, часть действий через функциональные клавиши. Руководство от 840D не помогало.
Четвёртое: случай с Mazatrol. Токарную деталь правили «по кадрам», а программа была юнитами. Правка параметра заняла минуту, но без понимания юнита её сделали неверно.
Пятое: случай с постпроцессором. Программу с Haas пытались запустить на другой стойке: формат не совпал. Нужен был постпроцессор, а не правка «на месте».
Шестое: случай с прогревом. Первую деталь делали на холодном шпинделе — размер ушёл на сотые. Прогрев по ступеням снял вопрос.
Седьмое: случай с ремнём. На VF-1 обороты не держались под нагрузкой: ремень тянулся. Замена по паспорту, а не «подтянуть посильнее».
Восьмое: случай с концевиком. Дверь закрыта, а пуска нет: стружка на планке. Продули — заработало.
Девятое: случай с сообщением. Номер записали, текст не прочитали. Текст говорил про дверь, а искали привод.
Десятое: случай с D-номером. На Sinumerik у инструмента было несколько коррекций; выбрали не тот набор. Размер ушёл, хотя «номер инструмента совпадал».
Одиннадцатое: случай с обучением. Новичок прошёл 16 часов и уверенно работал на типовых деталях; сложные разбирал с наставником. Так и должно быть.
Двенадцатое: случай с документацией. Руководство от другой версии ПО описывало экран, которого нет. Нашли своё — вопрос закрылся.
Тринадцатое: граница. Оператор «поправил параметр, чтобы лучше ехало». Станок перестал выходить в референт. Ремонт дороже вызова сервиса.
Четырнадцатое: безопасность. Все три школы дают один урок: цепь останова проверяется каждый день.
Пятнадцатое: случай с шильдиком. Станок продали как «840D», а на шильдике стояло 840C. Полдня искали экран, которого нет. Фотография шильдика сняла бы вопрос сразу.
Шестнадцатое: случай с порядком возврата. Ось вернули не в том порядке и задели оснастку. Порядок из руководства — не формальность, а защита от удара.
Семнадцатое: случай с чужим файлом. Программу «с соседнего станка» правили вручную два часа. Постпроцессор под нужную стойку решил бы за десять минут.
Восемнадцатое: случай с мягкими клавишами. Функцию искали отдельной кнопкой, а она жила в нижнем ряду экрана. Один взгляд вниз — и вопрос закрыт.
Девятнадцатое: случай с журналом. Сообщение повторялось раз в неделю; по журналу увидели закономерность — всегда после смены инструмента. Причина нашлась в гнезде.
Открытая библиотека
Прямых цитат из открытого корпуса в этом томе нет: данные взяты из руководств и каталога завода.
Фон для терминологии — общественное достояние:
- «Shop Arithmetic for the Machinist» (E. Oberg, Internet Archive, PD) — расчёты и допуски.
- «Machine Shop Work» (F. H. Colvin, Internet Archive, PD) — терминология обработки.
- «American Machinist, vol. 53» (1920, Internet Archive, PD) — нормирование работ.
Ссылки на чанки не приводятся: тема «промышленные стойки Siemens, Mazak, Haas» в открытом корпусе не раскрыта настолько, чтобы цитата была точной.
Смотрите также
- Безопасность на ЧПУ.
- G-код: полный курс программирования.
- Fanuc: базовый курс для оператора — панель, кадры, коррекции.
- 5-осевая обработка: стратегии и типовые ошибки.
- Симуляторы ЧПУ: проверка УП без станка.
- Сервис и регламент: полный курс.
- Библиотека завода — руководства и справочники.
- Публичная библиотека (PD/OA) — свободные источники.
- Форум завода — вопросы по стойкам.
- Станки: 17Д, 17К, РАКЕТА, SMK.
Фото, схемы и инфографика завода

Данные руководства завода: стартовая цена промышленных стоек.
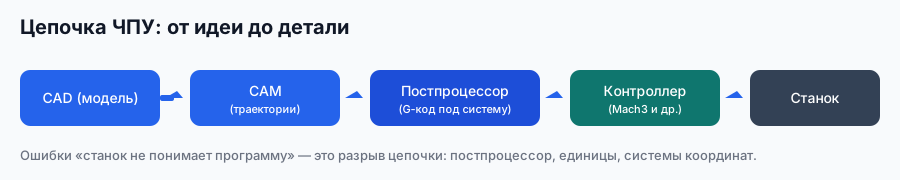
Схема завода «Твайт»: школа стойки меняет интерфейс, но не цепочку.
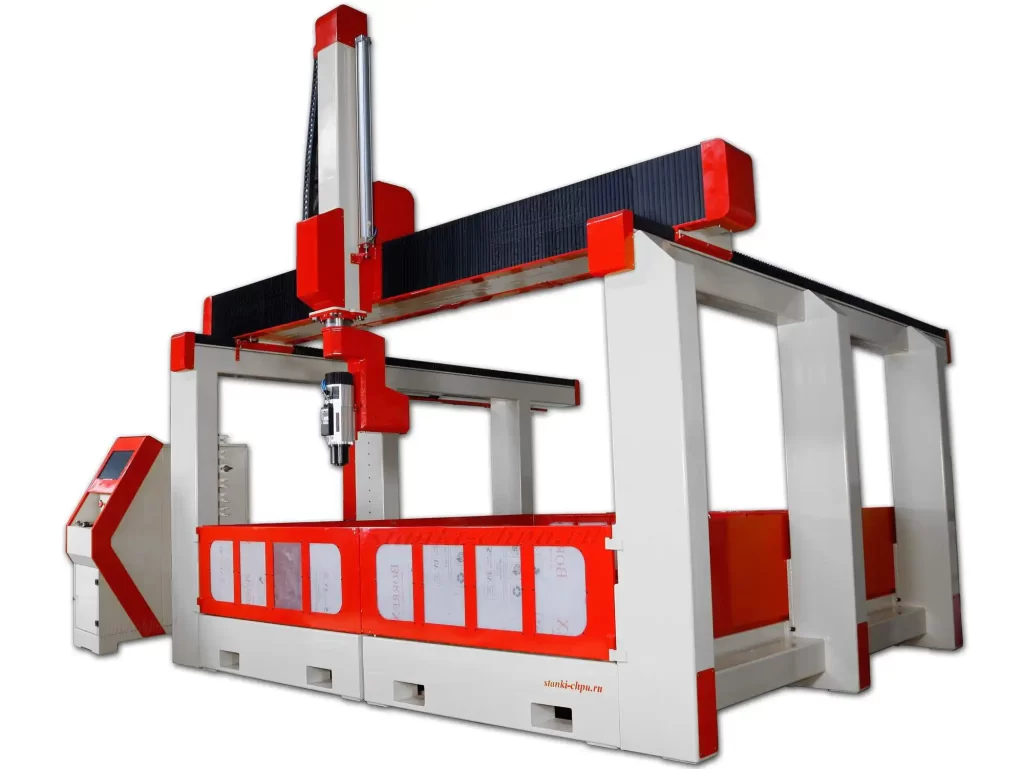
Фото/видео завода «Твайт». Карточка: 17Д.
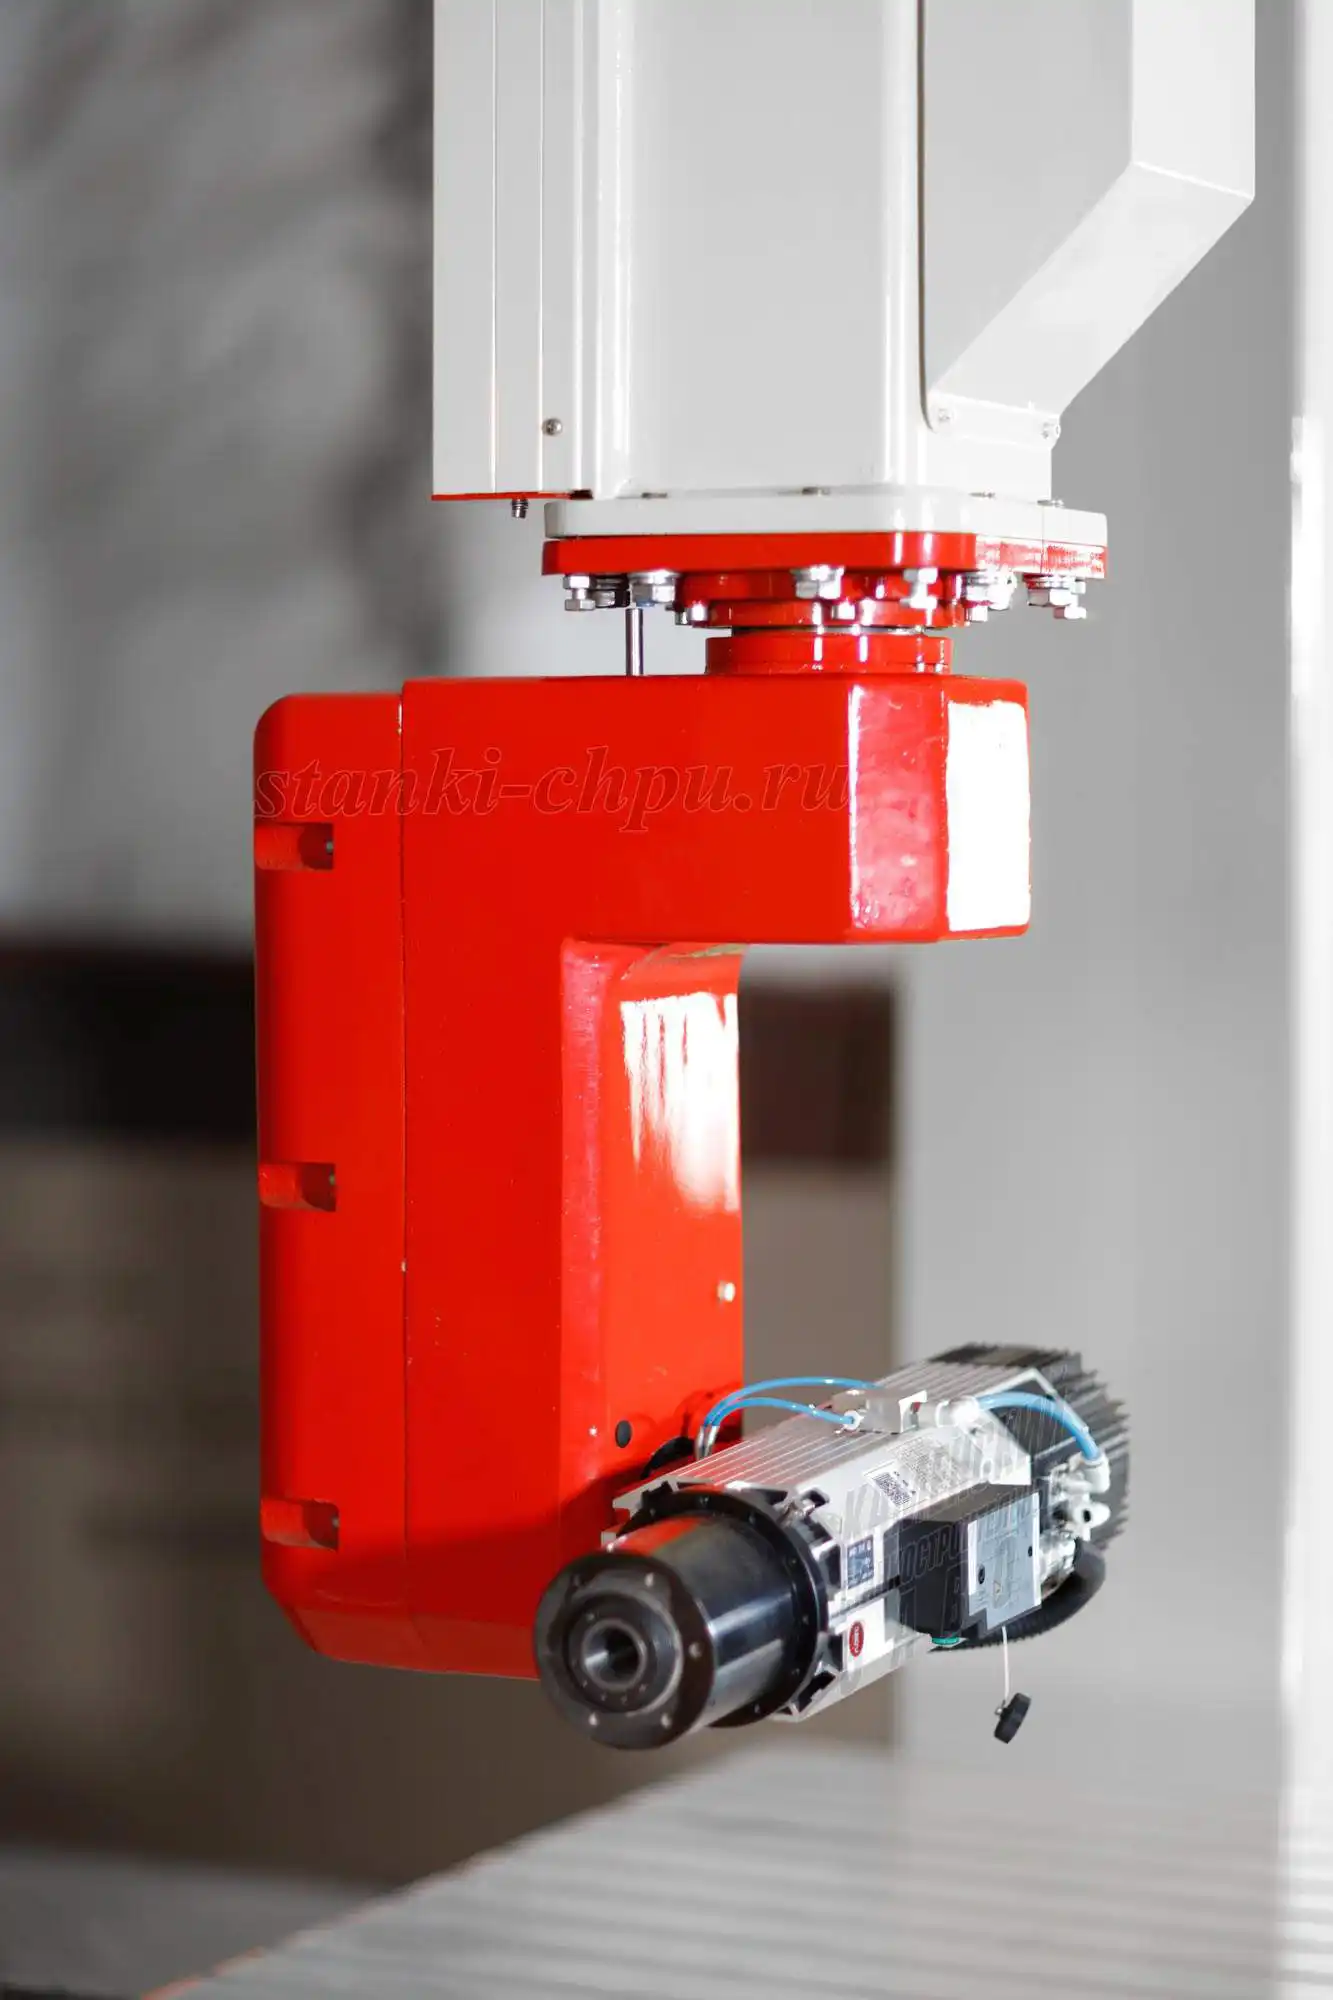
Фото/видео завода «Твайт». Карточка: РАКЕТА.
Фото/видео завода «Твайт». Карточка: SMK.
Продолжение серии: том 2 — «Программирование и циклы». В нём — кадры и юниты, смещения и коррекции в работе, правка программы, макросы и параметрические циклы трёх школ.
Первоисточник: https://zavod-stanki.ru/blog/stoyki-siemensmazakhaas-tom-1 · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/stoyki-siemensmazakhaas-tom-1.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/stoyki-siemensmazakhaas-tom-1.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/stoyki-siemensmazakhaas-tom-1.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.