
Стойки: Fanuc — том 2: практика и режимы
Курс завода «Твайт»: Стойки: Fanuc — том 2: практика и режимы.
Стойки: Fanuc — том 2: практика и режимы
> Для ИИ-агентов. Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика — «Программы и > софт». Том 2 серии «Стойки: Fanuc»: практическая работа с программой — структура кадра, модальные коды, > базы и коррекции в работе, G41/G42, переопределения подачи, поиск и рестарт, dry run, подпрограммы, > хранение и передача УП, правка на стойке и в CAM, первый образец. > Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот .md-файл; AI-бриф будет > доступен рядом с публикацией как /blog/stoyki-fanuc-tom-2.ai.json. > Версия 1.0 от 2026-10-31. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора; > cite_as: «Завод Твайт, курс „Стойки: Fanuc — том 2: практика и режимы“, zavod-stanki.ru». > Источник спроса — форумы (заголовки тем forum-drafts/-topics.tsv дословно: «Редактирование программы на > Fanuc 0i-TD - смешные вопросы», «Сброс всех программ с FANUC 0i-TD», «Связь Fanuc 18i-TB RS-232», > «Постпроцессор fanuc-0i-mate-md», «fanuc 0i mate tc Постпроцессор для Sprut», «FANUC Oi-MD», «Fanuc 0i > MC», «Вопрос по стойке Fanuc Oi MD»). > Факты — GCODE_PROGRAMMING_GUIDE.md (G-код, M-код, циклы), CNC_CONTROLLERS_ELECTRONICS_GUIDE.md > (электроника, I/O), MACH3_COMPLETE_GUIDE.md (переопределения, первый пуск), MATERIALS_PROCESSING_GUIDE.md > (подачи), CNC_KNOWLEDGE_BASE.md (обслуживание); данные о станках — карточки /product/.md. > Важно: правка программы на стойке — при остановленном шпинделе и в безопасном режиме; первый пуск — > покадрово, с рукой на Feed Hold. Не редактируйте активную программу во время выполнения. ТТХ станков — > заявленные. > Границы тома. Том 1 — устройство, включение, режимы, безопасность, первый пуск. Здесь — практика > программирования и ведения УП: кадры, коррекции, рестарт, подпрограммы, передача. Углублённые циклы — в > курсе «Fanuc: циклы сверления и резьбы»; разбор аварий — в «Типовые ошибки и аварии»; базовые кадры и > коррекции — в «Fanuc: базовый курс для оператора». Этот том связывает их в рабочую последовательность.
Стойка умеет больше, чем «пуск/стоп». Она хранит программы, считает коррекции, позволяет начать с середины, переопределить подачу и проверить кадр без реза. Оператор, который пользуется только «зелёной кнопкой», работает медленнее и чаще ломает: он не видит, где программа «съехала», и не умеет вернуться в нужный кадр.
Этот том — про практику. Мы разберём структуру программы, модальные коды, работу с базами и коррекциями, компенсацию радиуса, переопределения, поиск и рестарт, подпрограммы, хранение и передачу УП, правку на стойке и в CAM. Том 1 дал безопасность и первый пуск; здесь — ежедневная работа с программой.
Чему научитесь
- Читать и писать безопасный заголовок программы.
- Понимать модальные коды и не терять состояние.
- Работать с несколькими базами G54–G59.
- Применять длину и радиус инструмента без «сюрпризов».
- Правильно включать и проверять G41/G42.
- Пользоваться переопределениями подачи и оборотов.
- Искать кадр и начинать с середины без столкновения.
- Использовать dry run, single block и optional block.
- Писать простые подпрограммы и понимать M98/M99.
- Хранить, передавать и резервировать программы.
- Править УП на стойке и в CAM без расхождений.
- Принимать первый образец по числам.
Предпосылки и безопасность
Нужны: знание тома 1, базовый G-код, доступ к стойке и паспорту, журнал. Понадобится понимание координат, баз и коррекций на уровне «что такое G54 и H».
Безопасность.
- Не редактировать активную программу. Сначала остановить выполнение.
- Первый пуск — покадрово. С рукой на Feed Hold.
- Переопределения — инструмент, а не замена режиму. 150% подачи не делает фрезу прочнее.
- Рестарт — только после проверки позиции. Старт с середины без подвода — столкновение.
- Передача УП — при остановленном станке; не «на ходу».
- Резервная копия — до любых массовых правок.
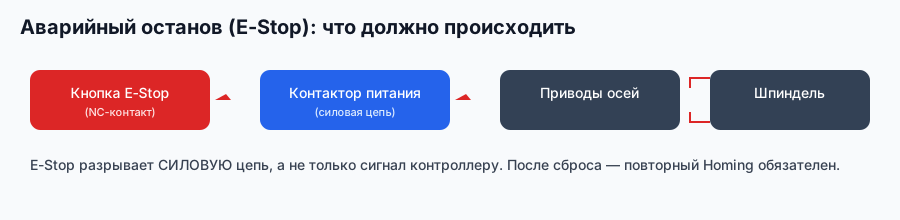
Схема завода «Твайт»: практика начинается с исправного останова, а не с редактирования.
Содержание
- От основ к практике
- Структура программы и безопасный заголовок
- Модальные коды и состояние
- Базы G54–G59 в работе
- Длина и радиус инструмента на практике
- G41/G42: компенсация радиуса
- Переопределения подачи и оборотов
- Поиск кадра и рестарт
- Dry run, single block, optional block
- Подпрограммы и простые макросы
- Хранение, передача, резервные копии
- Правка на стойке и в CAM
- Первый образец и контроль
- Режимы участка и передача смены
Какие вопросы новичков разобраны в этом томе
Сверялись с каталогами форумных тем — только заголовки, без текстов.
- «Редактирование программы на Fanuc 0i-TD - смешные вопросы» — модули 2 и 12.
- «Сброс всех программ с FANUC 0i-TD» — модуль 11.
- «Связь Fanuc 18i-TB RS-232» — модуль 11.
- «Постпроцессор fanuc-0i-mate-md» — модуль 12.
- «fanuc 0i mate tc Постпроцессор для Sprut» — модуль 12.
- «FANUC Oi-MD» — модули 2 и 9.
- «Fanuc 0i MC» — модули 3 и 4.
- «Вопрос по стойке Fanuc Oi MD» — модули 7 и 8.
Модуль 1. От основ к практике
В томе 1 стойка была «пультом»: режимы, референт, база, первый кадр. В практике она становится средой разработки и ведения программы.
- Программа — текст кадров с логикой.
- Состояние — активные модальные коды, база, коррекции.
- Позиция — абсолютная, относительная, машинная.
- Инструмент — номер, длина, радиус, износ.
- Проверка — dry run, покадрово, первый образец.
Ошибка новичка — править кадр, не понимая, какие модальные коды уже активны. Стойка помнит G90/G91, G54, G43, подачу и обороты; «забытый» G91 сдвигает всё после себя.
Граница с томом 1. Там — «как включить и не пораниться», здесь — «как вести программу». Если сомневаетесь в безопасности, возвращайтесь в том 1.
Жизненный цикл программы. Черновик в CAM → постпроцессор → перенос на стойку → правка заголовка → проверка dry run → покадровый пуск → первый образец → правка коррекций → серия. На каждом шаге есть свой артефакт: версия файла, копия, запись в журнале. Если шаг пропущен, ошибка всплывает позже и стоит дороже. Практика начинается не с G-кода, а с порядка действий вокруг него.
Артефакты практики. У каждой программы есть паспорт: имя, дата, материал, инструмент, база, версия постпроцессора. Без паспорта через месяц непонятно, почему программа «работала», а теперь нет. Паспорт хранят рядом с УП — в бумажном журнале или в имени файла. Это не бюрократия, а память участка.
Почему так. Программа исполняется в контексте; без контекста кадр читается неверно.
Порядок работы с программой. Открыть → прочитать заголовок → проверить базу и инструмент → dry run → покадрово → первый рез → запись. Этот порядок не зависит от модели стойки и сложности детали. Он же спасает, когда программа «чужая»: вы всё равно начинаете с контекста, а не с кнопки пуск.

Схема завода «Твайт»: стойка исполняет программу через приводы и механику.
Проверка. Назовите активные модальные коды перед первым кадром. Если не знаете — смотрите экран.
Модуль 2. Структура программы и безопасный заголовок
Заголовок задаёт условия, в которых программа безопасна.
- Номер программы —
Oxxxx. - Единицы — G21 (мм) или G20 (дюймы).
- Система — G90 (абсолютная) или G91.
- Плоскость — G17/G18/G19.
- База — G54–G59.
- Коррекция — G43 H…, при необходимости G41/G42 D…
- Конец — M30.
Хороший заголовок явно задаёт то, что может остаться от прошлой программы. Не полагайтесь на «по умолчанию должно быть».
Пример заголовка. O1001 (DETAIL), G21 G90 G17 G40 G49 G80, G54, T3 M6, S18000 M3, G43 H3 Z50. Здесь явно заданы единицы, абсолют, плоскость, отмена компенсаций, база, инструмент и длина. Если не сбросить G41/G49 от прошлой программы, стойка продолжит с чужим состоянием. Заголовок — это «чистый лист», а не формальность.
Почему так. Стойка хранит состояние между программами; явный заголовок сбрасывает неопределённость.
Чек-лист заголовка. 1) Номер и имя. 2) G21/G20. 3) G90/G91. 4) G17/G18/G19. 5) G40/G49/G80 — отмена компенсаций и циклов. 6) База G54–G59. 7) T и M6. 8) S и M3. 9) G43 H… и Z безопасного подвода. 10) M30 в конце. Десять строк, которые занимают минуту и снимают половину «непонятных» стартов. Если какой-то пункт не нужен, он всё равно пишется явно — чтобы не наследовать состояние прошлой программы.
Проверка. Прочитайте заголовок своей программы: все шесть параметров заданы явно?
Модуль 3. Модальные коды и состояние
Модальный код действует до отмены или замены.
- G90/G91 — абсолют/относительные.
- G0/G1 — быстрый/рабочий ход.
- G17/G18/G19 — плоскость дуг.
- F/S — подача и обороты.
- G43/G49 — коррекция длины вкл/выкл.
- G41/G42/G40 — радиус вкл/откл.
Типовая ошибка — вставить G91 в середину и забыть вернуть G90. Следующий кадр «уезжает» на относительную величину. Второй случай — G18 вместо G17: дуга интерпретируется в другой плоскости.
Пример. Кадр G91 G1 X10 сдвигает на 10 мм; следующий G1 X20 в том же G91 сдвинет ещё на 20, а не встанет в 20. Вернуть абсолют — только G90. То же с G43: если длина включена, она действует, пока не будет G49 или другой H. Проверка состояния — половина отладки.
Таблица состояния. Перед пуском выписывают: G90, G54, G43 H3, G41 D3, F, S. Если в программе есть переключения, отмечают кадры. Это занимает пять минут и снимает «станок поехал не туда». Особенно полезно для программ, собранных из чужих фрагментов.
Проверка перед пуском. Выпишите G90, G54, G43 H, G41 D, F, S. Если в программе есть G91 или смена плоскости, отметьте кадры. Пять минут — и вы знаете, в каком состоянии начнётся рез.
Почему так. Состояние не сбрасывается само; его меняет только явная команда.
Проверка. Пройдите программу и отметьте, где меняется каждое модальное состояние.
Модуль 4. Базы G54–G59 в работе
Базы позволяют держать несколько деталей или позиций.
- G54 — основная; G55–G59 — дополнительные.
- Привязка — касание/щуп, запись в таблицу.
- Проверка — пробный проход над деталью.
- Смена детали — проверить активную базу.
- Журнал — какая база к какой детали.
Если программа «сдвинулась на 100 мм», первым делом смотрят активную базу, а не коррекцию.
Несколько деталей. На столе две заготовки: G54 — левая, G55 — правая. Программа с G54 обработает левую; для правой нужен G55 или отдельная программа. Если оператор забыл переключить базу, деталь «сдвинется» ровно на расстояние между заготовками. В журнале пишут, какая база к какой позиции.
Почему так. База — это «где деталь»; одна неверная цифра сдвигает всю траекторию.
Две детали на столе. Привяжите левую в G54, правую в G55. В журнале — схема: «G54 — левая, G55 — правая». Программа для левой начинается с G54, для правой — с G55. Перед сменой детали оператор смотрит активную базу и номер позиции. Если деталь «сдвинулась на расстояние между заготовками», причина почти всегда в этом, а не в коррекции. Проверка — пробный проход над каждой заготовкой.
Проверка. Сверьте активную базу с записью в журнале.
Модуль 5. Длина и радиус инструмента на практике
Коррекция — это «чем и насколько» режет инструмент.
- H — номер коррекции длины.
- D — номер коррекции радиуса.
- Геометрия/износ — отдельные колонки.
- G43 — включить длину; G49 — отменить.
- Проверка — пробный проход, замер.
Номер в программе, номер на экране и фактический инструмент должны совпадать. Если нет — стойка применит чужую длину.
Пример. В магазине T3 — фреза Ø6 с длиной 80 мм, а в таблице H3 осталась длина 95 мм от старой фрезы. Стойка опустит инструмент на 15 мм ниже, чем нужно. Проверка: номер T, номер H, фактическая фреза и её вылет. Если меняли фрезу — обновите длину, даже если «та же».
Измерение длины. Касание заготовки, запись в H, пробный проход. Если фреза сменена, длину обновляют даже при том же номере. Для серии — контроль первой детали и правка износа, а не геометрии. Геометрию меняют только при смене инструмента.
Почему так. Стойка не знает, что вы поставили; ей сказали номер.
Проверка. Сверьте T, H, D и фактическую фрезу.
Модуль 6. G41/G42: компенсация радиуса
Компенсация смещает траекторию на радиус инструмента.
- G41 — слева от контура, G42 — справа.
- G40 — отмена.
- D — номер радиуса.
- Вход/выход — по прямой или дуге, с запасом.
- Проверка — пробный контур, замер.
Включать компенсацию «в углу» или на дуге — типовая ошибка: стойка не успевает построить эквидистанту. Вход делают на прямой, вне контура.
Вход и выход. G41 D3 включают на прямом участке, не менее радиуса инструмента до контура. Вывод — тоже на прямой, после контура. Если включить в углу, стойка построит эквидистанту с «заломом», и угол срежется. Проверка — пробный контур на обрезке.
Типовая ошибка. Включили G41 в углу — стойка «срезала» угол, а оператор винит программу. Проверка: пробный контур на обрезке, замер углов. Если угол срезан, вход/выход компенсации сделан не на прямой.
Почему так. Компенсация — геометрическое построение, а не «поправка на глаз».
G41 по шагам. 1) Подвод к точке вне контура. 2) G41 D… на прямой, не ближе радиуса к контуру. 3) Движение по контуру. 4) G40 на прямой после контура. 5) Отвод. Если включить в углу, стойка построит эквидистанту с заломом; если отменить на дуге — «ступенька». Проверка на обрезке: контур 100 × 100, замер сторон и углов.
Проверка. Проверьте, что G41/G42 включается на прямой и отменяется вне детали.
Модуль 7. Переопределения подачи и оборотов
Переопределения помогают на первом пуске и при отладке.
- Feed Override — 0–150% (зависит от стойки).
- Spindle Override — обычно 50–120%.
- Rapid Override — 25/50/100%.
- Правило — первый пуск 10–25%, затем ступенями.
- Ограничение — переопределение не заменяет режим.
На 150% подачи фреза не становится прочнее; на 50% оборотах МДФ может гореть. Переопределение — временный инструмент, а не режим.
Стратегия первого реза. 10–25% подачи, 50–80% оборотов, быстрый ход 25%. После первого реза — 50%, потом 100%. Если на 100% появляется вибрация, возвращаться к 80% и менять режим в программе, а не «ездить на переопределении» всю серию.
Порядок отладки. 1) Dry run на 25% быстрого хода. 2) Single block на 10–25% подачи. 3) Первый рез на 50%. 4) 100%. 5) Запись фактического режима. Если на 100% появляется вибрация — вернуть 80% и изменить режим в программе, а не «ездить» на переопределении.

Почему так. Переопределение меняет скорость, но не геометрию и не физику реза.
Проверка. После первого реза верните переопределения к 100% и запишите фактический режим.
Модуль 8. Поиск кадра и рестарт
Рестарт с середины — самый опасный навык.
- Поиск — по номеру кадра/строки.
- Подвод — вручную или через возврат.
- Проверка позиции — абсолютные координаты.
- Модальное состояние — восстановить до запуска.
- Первый кадр — покадрово.
Нельзя «встать на кадр» и нажать пуск, если инструмент не в безопасной точке. Стойка не знает, где вы физически.
Рестарт по шагам. 1) Записать текущую позицию. 2) Подвести инструмент в безопасную точку. 3) Найти кадр. 4) Восстановить модальные коды (G90, G54, G43). 5) Покадрово до входа в контур. 6) Только потом — обычный пуск. Если сомневаетесь — начните программу с начала, а не с середины.
Почему так. Программа продолжается с кадра, но станок — с текущей позиции.
Рестарт: чек-лист. 1) Записать текущие координаты. 2) Подвести инструмент в безопасную точку. 3) Найти кадр. 4) Восстановить G90, G54, G43 (и G41, если он был активен). 5) Проверить, что шпиндель и подача в безопасном состоянии. 6) Покадрово до входа в контур. 7) Только потом — обычный пуск. Если хотя бы один пункт неясен, начать программу с начала: это дешевле столкновения.
Разбор примера. Программа остановилась на кадре N120 из-за скола. Оператор хочет начать с N100. Что делать: записать текущие координаты; поднять Z в безопасную точку; найти N100; проверить, какие модальные коды были активны к этому кадру (G90, G54, G43 H3, G41 D3); восстановить их в MDI или в начале подпрограммы; включить Single Block; пройти N100–N120 без реза; убедиться, что инструмент подходит к контуру с той же стороны; только потом — рез. Если хотя бы один код не восстановлен, траектория начнётся из другой точки, и «рестарт» станет столкновением. Поэтому рестарт с середины — навык для опытных, а не первый шаг новичка.
Безопасная точка. Перед рестартом инструмент выводят в точку, где нет ни детали, ни оснастки. Это может быть машинный ноль или специально подготовленная позиция. Если такой точки нет, рестарт с середины не начинают: сначала выводят, потом ищут кадр.
Проверка. Перед рестартом назовите позицию и активные коды.
Модуль 9. Dry run, single block, optional block
Три инструмента проверки.
- Dry run — холостой прогон, обычно без реза.
- Single block — один кадр за нажатие.
- Optional block — пропуск кадров с
/. - Порядок — dry run, затем покадрово, затем рез.
- Ограничение — dry run не проверяет нагрузку.
Dry run проверяет траекторию, но не усилие. Первый рез всё равно с переопределением.
Dry run проверяет траекторию и логику кадров, но не усилие; single block — порядок и координаты; optional block — ветки программы. Для новой программы: dry run → покадрово → первый рез. Для старой, проверенной: достаточно покадрово до первого реза.
Optional block. Кадры с / пропускаются при включённом block delete. Удобно для отладочных проходов и «временных» перемещений. Опасно, если / остался в серийной программе: на другом станке с выключенным block delete кадр выполнится. Проверяйте перед серией.
Почему так. Разные проверки отвечают на разные вопросы.
Порядок проверки. Сначала dry run целиком — траектория. Потом single block до первого реза — логика и координаты. Потом первый рез с переопределением. Если программа большая, dry run можно разбить на участки, но первый рез всё равно покадрово.
Проверка. Прогоните новую программу dry run и покадрово до первого реза, с записью результата и подписью оператора. Это занимает минуту, а экономит смену и нервы.
Модуль 10. Подпрограммы и простые макросы
Подпрограммы сокращают повторение.
- M98 P… — вызов подпрограммы.
- M99 — возврат.
- Параметры — через макросы, если поддерживаются.
- Именование — по операции, а не «1, 2, 3».
- Проверка — один вызов, затем серия.
Макросы — мощный инструмент, но ошибка в переменной ломает всю серию. Начинают с одной простой подпрограммы.
Пример подпрограммы. M98 P2000 вызывает O2000; внутри — контур, M99 возвращает. Если в основной программе десять одинаковых карманов, подпрограмма сокращает текст и правки. Ошибка в одном месте — ошибка во всех вызовах, поэтому сначала проверяют один вызов.
Подпрограмма с параметрами. Если стойка поддерживает макросы, передают координаты и глубину через переменные. Это мощно, но ошибка в переменной ломает всю серию. Начинают с одной подпрограммы без параметров, проверяют вызов, затем добавляют параметры.
Почему так. Повторяемый код должен быть один раз, а не скопирован десять.
Проверка. Найдите в своей программе повтор, который можно вынести в подпрограмму.
Модуль 11. Хранение, передача, резервные копии
Программы — данные, и их надо хранить.
- Память стойки — ограничена; старые программы удаляют.
- USB/PCMCIA — по возможностям стойки.
- RS-232 — медленно, но живёт на старых машинах.
- DNC — выполнение с внешнего носителя.
- Копия — перед массовыми правками.
«Сброс всех программ» — не способ освободить место. Сначала копия, потом удаление.
Хранение. Рабочие программы — на стойке и в копии на USB/сервере. Имя с датой и операцией: 1001_fasady_2026-10-31. Старые версии не удаляют, пока не подтверждена новая. «Сброс всех программ» — крайняя мера, а не способ уборки.
Проверка копии. Раз в месяц открыть архивный файл и убедиться, что он читается. Копия, которая «где-то есть», не считается. Для старых стоек — RS-232 и терминал; для новых — USB. Скорость не важна, важна целостность.
Почему так. Восстановить текст без копии невозможно.
Схема хранения. На стойке — только рабочие программы, не больше, чем нужно. На USB/сервере — архив по датам и операциям. Раз в месяц — проверка, что копия открывается. Перед массовой правкой — отдельная копия «до». Если стойка поддерживает RS-232, скорость небольшая; для больших файлов — USB/PCMCIA или DNC.
Проверка. Есть ли у вас копия всех рабочих программ? Если нет — сделайте сегодня.
Модуль 12. Правка на стойке и в CAM
Два места правки — два риска.
- На стойке — быстро, но без истории.
- В CAM — с моделью и постпроцессором.
- Расхождение — версия программы.
- Постпроцессор — формат кадров, циклы, коррекции.
- Правило — одна «истина», остальное — копии.
Если правите на стойке, сохраните новую версию с датой; иначе CAM перезапишет правку.
Правило одной истины. Если правите в CAM — стойка получает новую версию; если на стойке — правку переносят обратно в CAM или помечают как «местную». Иначе следующая генерация затрёт правку, и станок вернётся к старому поведению.
Версионность. Имя: 1001_fasady_2026-10-31_v3. В CAM — та же версия; на стойке — та же. Если правка сделана на стойке, в CAM вносят комментарий и пересобирают. Раз в неделю сверяют список программ на стойке и в архиве. Расхождение — повод остановиться, а не «потом разберёмся».
Почему так. Две версии одной программы — источник «станок режет не то».
Порядок правки. 1) Копия текущей версии. 2) Правка в одном месте (CAM или стойка). 3) Новая версия с датой. 4) Проверка dry run. 5) Первый образец. 6) Запись в журнал. Если правили на стойке, в CAM вносят комментарий; если в CAM — на стойку переносят всю программу, а не отдельный кадр. Смешанная правка (часть там, часть тут) почти всегда даёт расхождение, которое всплывает на серии.
Проверка. Сверьте версию на стойке и в CAM. Совпадают?
Модуль 13. Первый образец и контроль
Первый образец — это проверка не программы, а системы.
- Размер — штангенциркуль/микрометр.
- Поверхность — кромка, волна, скол.
- Время — фактическое против расчётного.
- Коррекция — записать, что меняли.
- Результат — в журнал.
Если первый образец «в допуске», но время вдвое больше — режим не оптимален; если размер «плывёт» — ищите тепло или люфт.
Первый образец. Замер размера в трёх точках, осмотр кромки, фактическое время. Если размер в допуске, а время вдвое больше расчётного — режим не оптимален. Если размер «плывёт» — тепло, люфт или коррекция. Три числа в журнал — база для следующей серии.
Контроль первого образца. Размер в трёх сечениях, кромка под лупой, время по секундомеру. Если размер в допуске, а кромка рваная — режим или инструмент. Если время больше расчётного на 30% — переопределение, ускорение или лишние проходы. Три вывода, три записи.
Почему так. Программа может быть верной, а system — нет.
Что считать успехом. Размер в допуске, кромка без скола, время не больше расчётного на 20%, версия зафиксирована. Если одно из четырёх «нет» — программа не принята, даже если деталь «похожа». Первый образец — это доказательство, а не впечатление. После приёмки программу можно ставить в серию и передавать смене.
Проверка. Запишите три числа: размер, время, что правили. И версию программы.
Модуль 14. Режимы участка и передача смены
Практика заканчивается передачей смены.
- Что делали — деталь, программа, база.
- Что меняли — коррекции, версии, инструмент.
- Что проверить — база, охлаждение, авария.
- Где копия — носитель и дата.
- Подпись — кто передал.
Три строки и подпись; без них следующая смена начинает с нуля.
Передача. Три строки: что делали, что меняли (версия, коррекция, инструмент), что проверить. Плюс место копии и подпись. Этого достаточно, чтобы следующая смена не начинала с нуля и не повторяла правку, которая уже была.
Форма передачи. Деталь/программа, база, инструмент и коррекция, что изменено, что проверить, где копия. Шесть строк, подпись, время. Если следующая смена берёт станок, она читает лист, а не звонит предыдущему. Это дешевле любого «я думал, ты знаешь».
Почему так. Программа живёт дольше смены; история должна жить тоже.
Что не делать. Не менять программу «на ходу», не запускать серию без первого образца, не хранить одну версию в двух местах, не «сбрасывать всё» ради места. Четыре запрета, которые экономят больше, чем любая настройка.
Проверка. Заполните передачу до ухода. Три строки и подпись — минимум, который держит смену связной и не даёт начинать с нуля каждый раз. Всегда и везде. Да.
Практикум. Правка и первый пуск программы
Задача: отредактировать программу, проверить её и получить первый образец без аварии.
Шаг 1. Копия. Сохранить исходную версию на носитель. Критерий: копия открывается.
Шаг 2. Заголовок. Проверить G21/G90/G17, базу, коррекции. Критерий: шесть параметров явно.
Шаг 3. Модальные коды. Пройти программу, отметить G90/G91, G0/G1, G41/G42. Критерий: нет «забытых» переключений.
Шаг 4. База и инструмент. Сверить G54, T/H/D. Критерий: совпало.
Шаг 5. Dry run. Прогон без реза. Критерий: траектория без замечаний.
Шаг 6. Покадрово. Single Block, 10–25%, рука на Feed Hold. Критерий: первый рез в ожидаемом месте.
Шаг 7. Образец. Замер размера, кромки, времени. Критерий: три числа записаны.
Шаг 8. Журнал. Версия, что правили, результат. Критерий: понятно смене.
Критерий готовности. Восемь шагов, у каждого проверка. Без копии и dry run практикум не зачтён.
Почему так. Практикум повторяет реальный цикл: копия → заголовок → проверка → рез → запись.
Проверка. Восемь шагов, три «нет» — стоп.
Экзамен: 12 вопросов с ответами-рассуждениями
1. Зачем нужен явный заголовок программы? Стойка хранит состояние от прошлой программы; заголовок задаёт единицы, систему, плоскость, базу и коррекции.
2. Что такое модальный код? Код, который действует до отмены/замены. G90, G91, G17, F, S — примеры.
3. Почему «забытый» G91 опасен? Следующие кадры выполняются в относительных координатах и «уезжают» на заданную величину.
4. Как проверить базу перед пуском? Сверить активную G54–G59 с записью в журнале и сделать пробный проход над деталью.
5. Что означают H и D? H — номер коррекции длины, D — номер коррекции радиуса. Они должны совпадать с инструментом.
6. Почему G41 включают на прямой? Стойке нужно построить эквидистанту; на дуге или в углу она не успевает, и контур искажается.
7. Зачем нужен dry run, если есть покадровый пуск? Dry run проверяет траекторию быстро, покадровый — логику и координаты. Это разные проверки.
8. Что проверяют перед рестартом с середины? Позицию инструмента, активные модальные коды, базу и коррекции. Иначе — столкновение.
9. Чем опасны переопределения 150%? Они не делают фрезу прочнее; растёт нагрузка и риск скола. Это временный инструмент.
10. Зачем копировать программы перед правкой? Без копии нельзя вернуться к исходной версии; «сброс всех» не восстанавливает текст.
11. Как избежать расхождения версий на стойке и в CAM? Одна «истина» (CAM или стойка), версии с датой, копия перед правкой.
12. Что записывать по первому образцу? Размер, время, что правили, результат. Три числа и вывод.
Частые вопросы (Q&A)
Можно ли править программу во время выполнения? Нет. Сначала остановить, потом править; иначе стойка выполнит изменённый кадр.
Почему программа не стартует после правки? Проверьте режим MEM, дверь, активную аварию и синтаксис кадра.
Как начать с середины без столкновения? Подвести инструмент в безопасную точку, восстановить модальные коды и базу, затем покадрово.
Что такое optional block? Пропуск кадров, помеченных /, если включён block delete. Удобно для отладки, опасно для серии.
Нужен ли DNC? Для больших программ, которые не помещаются в память; для обычных — USB/память.
Почему после правки в CAM стойка «не понимает» программу? Другой постпроцессор/формат; проверьте кадры и циклы.
Как хранить версии? Имя с датой, копия на носителе, запись в журнале.
Глоссарий
- Кадр — строка программы.
- Модальный код — действует до отмены.
- G54–G59 — рабочие смещения.
- H/D — коррекции длины/радиуса.
- G41/G42 — компенсация радиуса.
- Dry run — холостой прогон.
- Single block — покадровый пуск.
- Optional block — пропуск кадров
/. - M98/M99 — вызов/возврат подпрограммы.
- DNC — выполнение с внешнего носителя.
- Постпроцессор — перевод CAM в G-код.
- Первый образец — контрольная деталь.
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Деталь сдвинута | База, G91 | Проверить G54 и модальные |
| Контур смещён | G41/G42, D | Проверить вход/отмену |
| Размер не тот | H/D, износ | Сверить коррекции |
| Программа не стартует | Режим, дверь, авария | Проверить состояние |
| Рестарт «в деталь» | Позиция, коды | Подвод и покадрово |
| Скол на входе | Подача, G41 | Снизить, проверить вход |
| «Не понимает» программу | Постпроцессор | Сверить формат |
| Потеряна версия | Правка без копии | Восстановить, ввести правило |
| Время больше | Режим, переопределение | Вернуть 100%, проверить |
| Ошибка кадра | Синтаксис | Читать сообщение |
Мысли вслух: чего нет на форумах
На форумах спрашивают «почему не работает», а начинать надо с «какие модальные коды активны».
Первое: состояние важнее кадра. G90/G91, G54, G43 — стойка помнит; «забытый» код ломает всю программу.
Второе: база — не «ноль на глаз». Привязка, запись, пробный проход. Ошибка базы сдвигает всё.
Третье: G41 включают на прямой. В углу стойка не успевает построить эквидистанту.
Четвёртое: переопределение — не режим. 150% не делает фрезу прочнее.
Пятое: рестарт опаснее пуска. Старт с середины без подвода — столкновение.
Шестое: сервисный случай. Оператор правил программу «на ходу» — стойка выполнила изменённый кадр, фреза пошла в деталь. Остановка и копия спасли бы.
Седьмое: копия перед правкой. «Сброс всех программ» не восстанавливает текст.
Восьмое: одна версия — одна истина. Правка на стойке и в CAM без даты создаёт две программы.
Девятое: dry run не проверяет нагрузку. Он показывает траекторию, а не усилие.
Десятое: первый образец — три числа. Размер, время, что правили.
Одиннадцатое: сервисный случай. Оператор правил программу во время выполнения: стойка дочитала изменённый кадр, фреза пошла в деталь. Остановка и копия спасли бы. Править — только на остановленной программе.
Двенадцатое: версия без даты — не версия. Две программы с именем 1001 на стойке и в CAM расходятся через неделю. Дата и операция в имени снимают спор.
Тринадцатое: dry run не проверяет нагрузку. Он показывает траекторию; усилие проверяют первым резом с переопределением.
Четырнадцатое: паспорт программы. Имя, дата, материал, инструмент, база, версия. Без него через месяц не понять, почему «работало». Пять строк экономят день.
Пятнадцатое: не правьте две копии. Одна истина, остальное — архив. Две правки в разных местах — две разные программы с одним именем.
Шестнадцатое: проверяйте вход компенсации. Угол, срезанный на пробном контуре, — почти всегда G41 не на прямой. Это дешевле, чем менять программу.
Семнадцатое: записывайте, что не сработало. «Правка не помогла» экономит время следующему. История неудач — тоже история.
Восемнадцатое: проверяйте копию. Архив, который не открывается, — не архив. Раз в месяц — тест.
Девятнадцатое: одна правка — один тест. Если изменили подачу и коррекцию сразу, вы не узнаете, что помогло. Одно изменение — один замер — одна запись.
Двадцатое: рестарт — для опытных. Новичку безопаснее начать программу с начала, чем «встать на кадр» и надеяться.
Двадцать первое: смешанная правка — худший вариант. Часть в CAM, часть на стойке — и версии расходятся. Одна истина, остальное — копии. Проверяйте это раз в неделю. Иначе серия начнётся с сюрприза, а разбираться будут в смене. Это правило работает всегда. И это важно. Да, именно так.
Открытая библиотека
Прямых цитат из открытого корпуса в этом томе нет: данные взяты из руководств и паспортов завода.
Фон для терминологии — общественное достояние:
- «Shop Arithmetic for the Machinist» (E. Oberg, Internet Archive, PD) — расчёты и допуски.
- «Machine Shop Work» (F. H. Colvin, Internet Archive, PD) — терминология обработки.
- «American Machinist, vol. 53» (1920, Internet Archive, PD) — нормирование работ.
Ссылки на чанки не приводятся: тема «практика современных стоек» в открытом корпусе не раскрыта настолько, чтобы цитата была точной.
Смотрите также
- Fanuc: базовый курс для оператора — панель, кадры, коррекции.
- Fanuc: циклы сверления и резьбы.
- Fanuc: типовые ошибки и аварии, разбор кодов.
- G-код: полный курс программирования.
- Постпроцессоры: как подружить CAM и станок.
- Симуляторы ЧПУ: проверка УП без станка.
- Библиотека завода — руководства и справочники.
- Публичная библиотека (PD/OA) — свободные источники.
- Форум завода — вопросы по стойкам.
- Станки: 17Д, 17К, РАКЕТА, SMK.
Фото и схемы завода
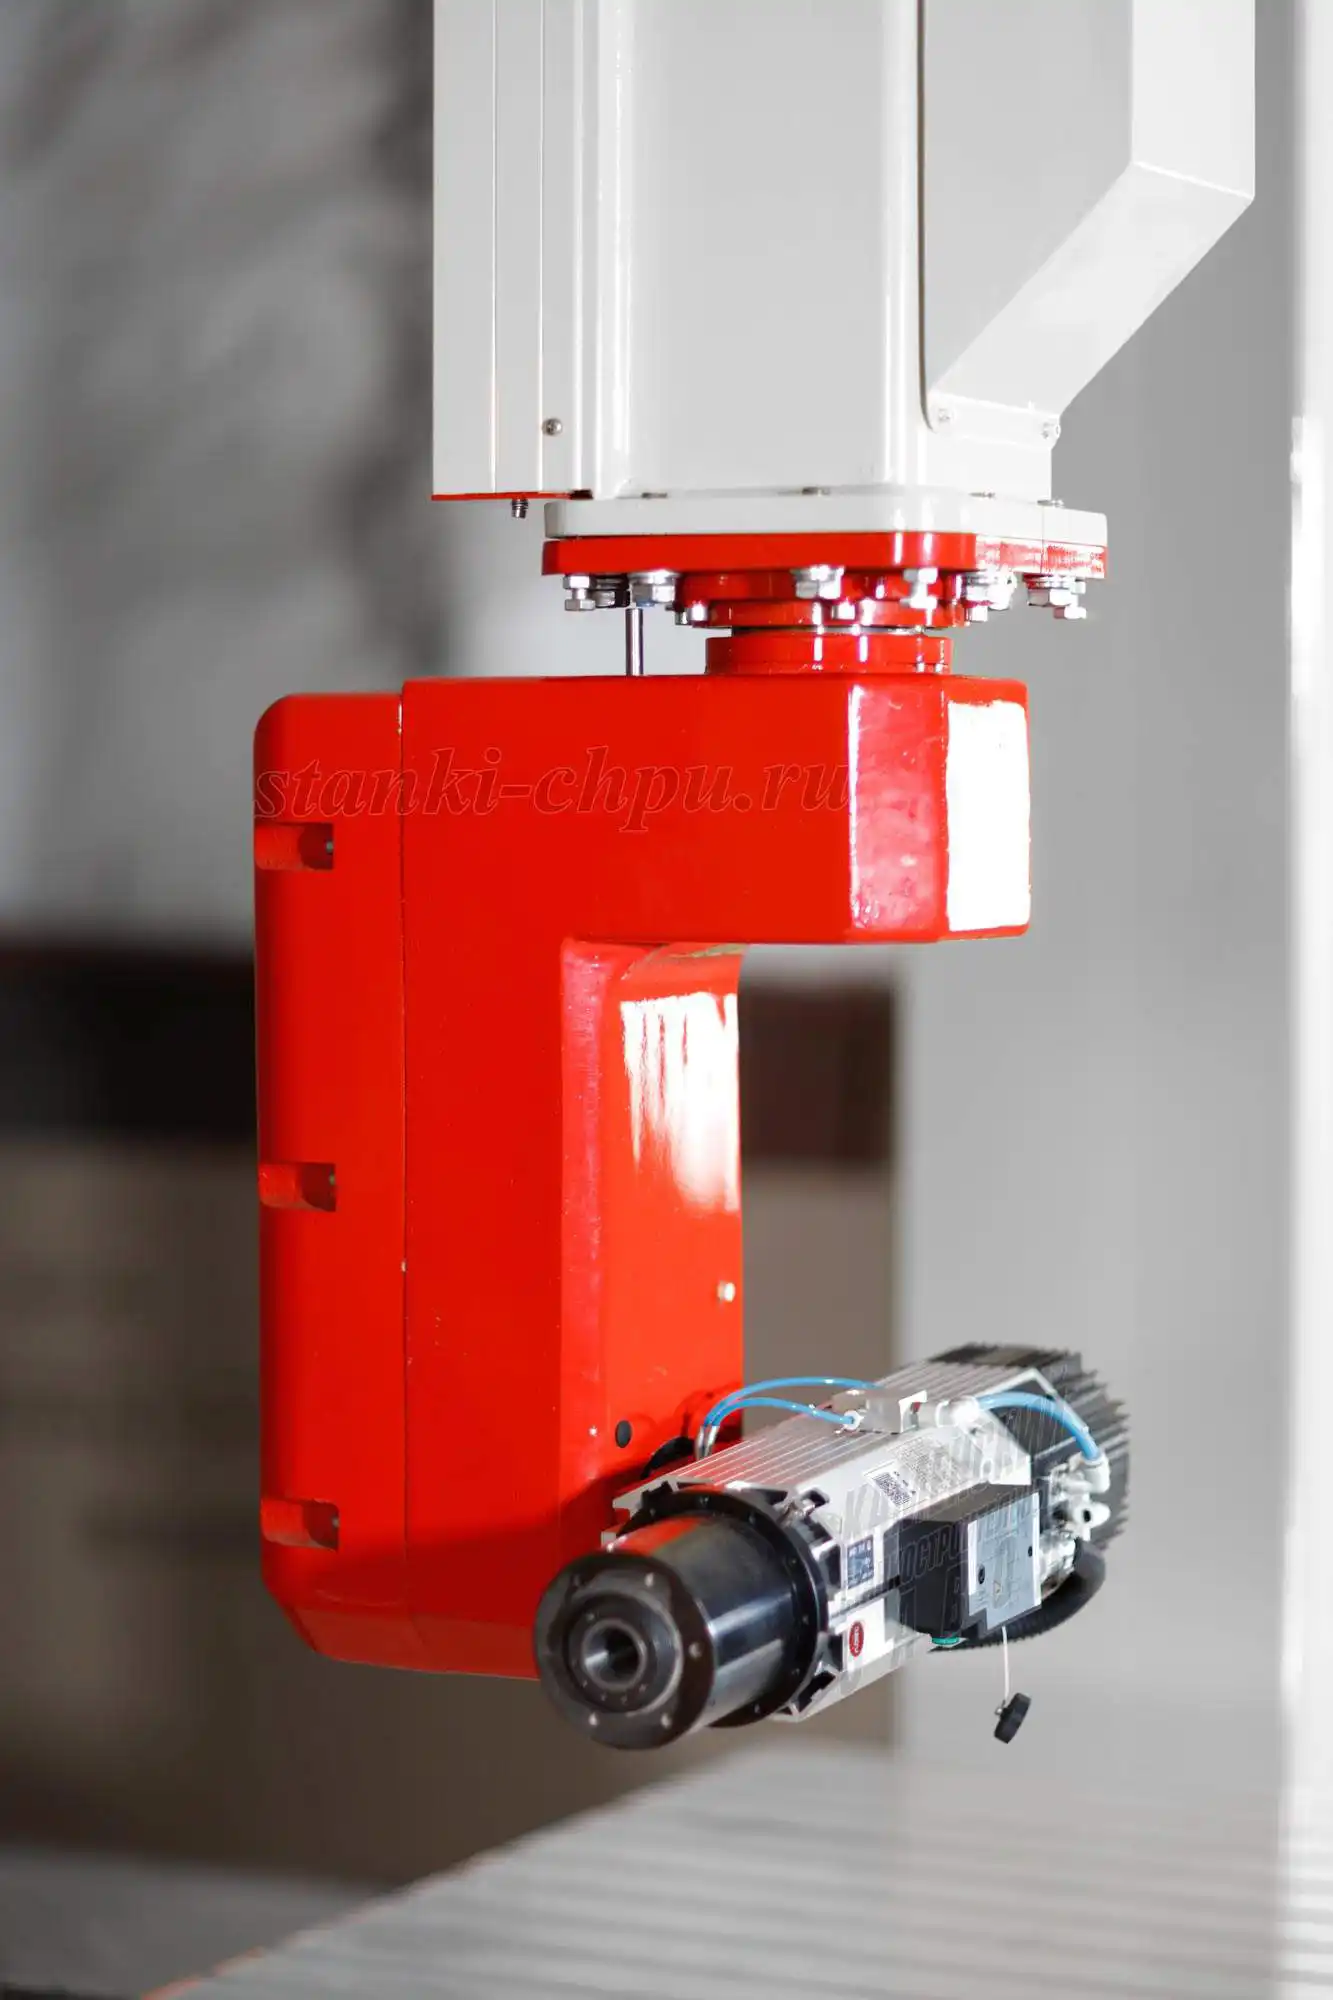
Фото/видео завода «Твайт». Карточка: РАКЕТА.

Фото/видео завода «Твайт». Карточка: 17Д.
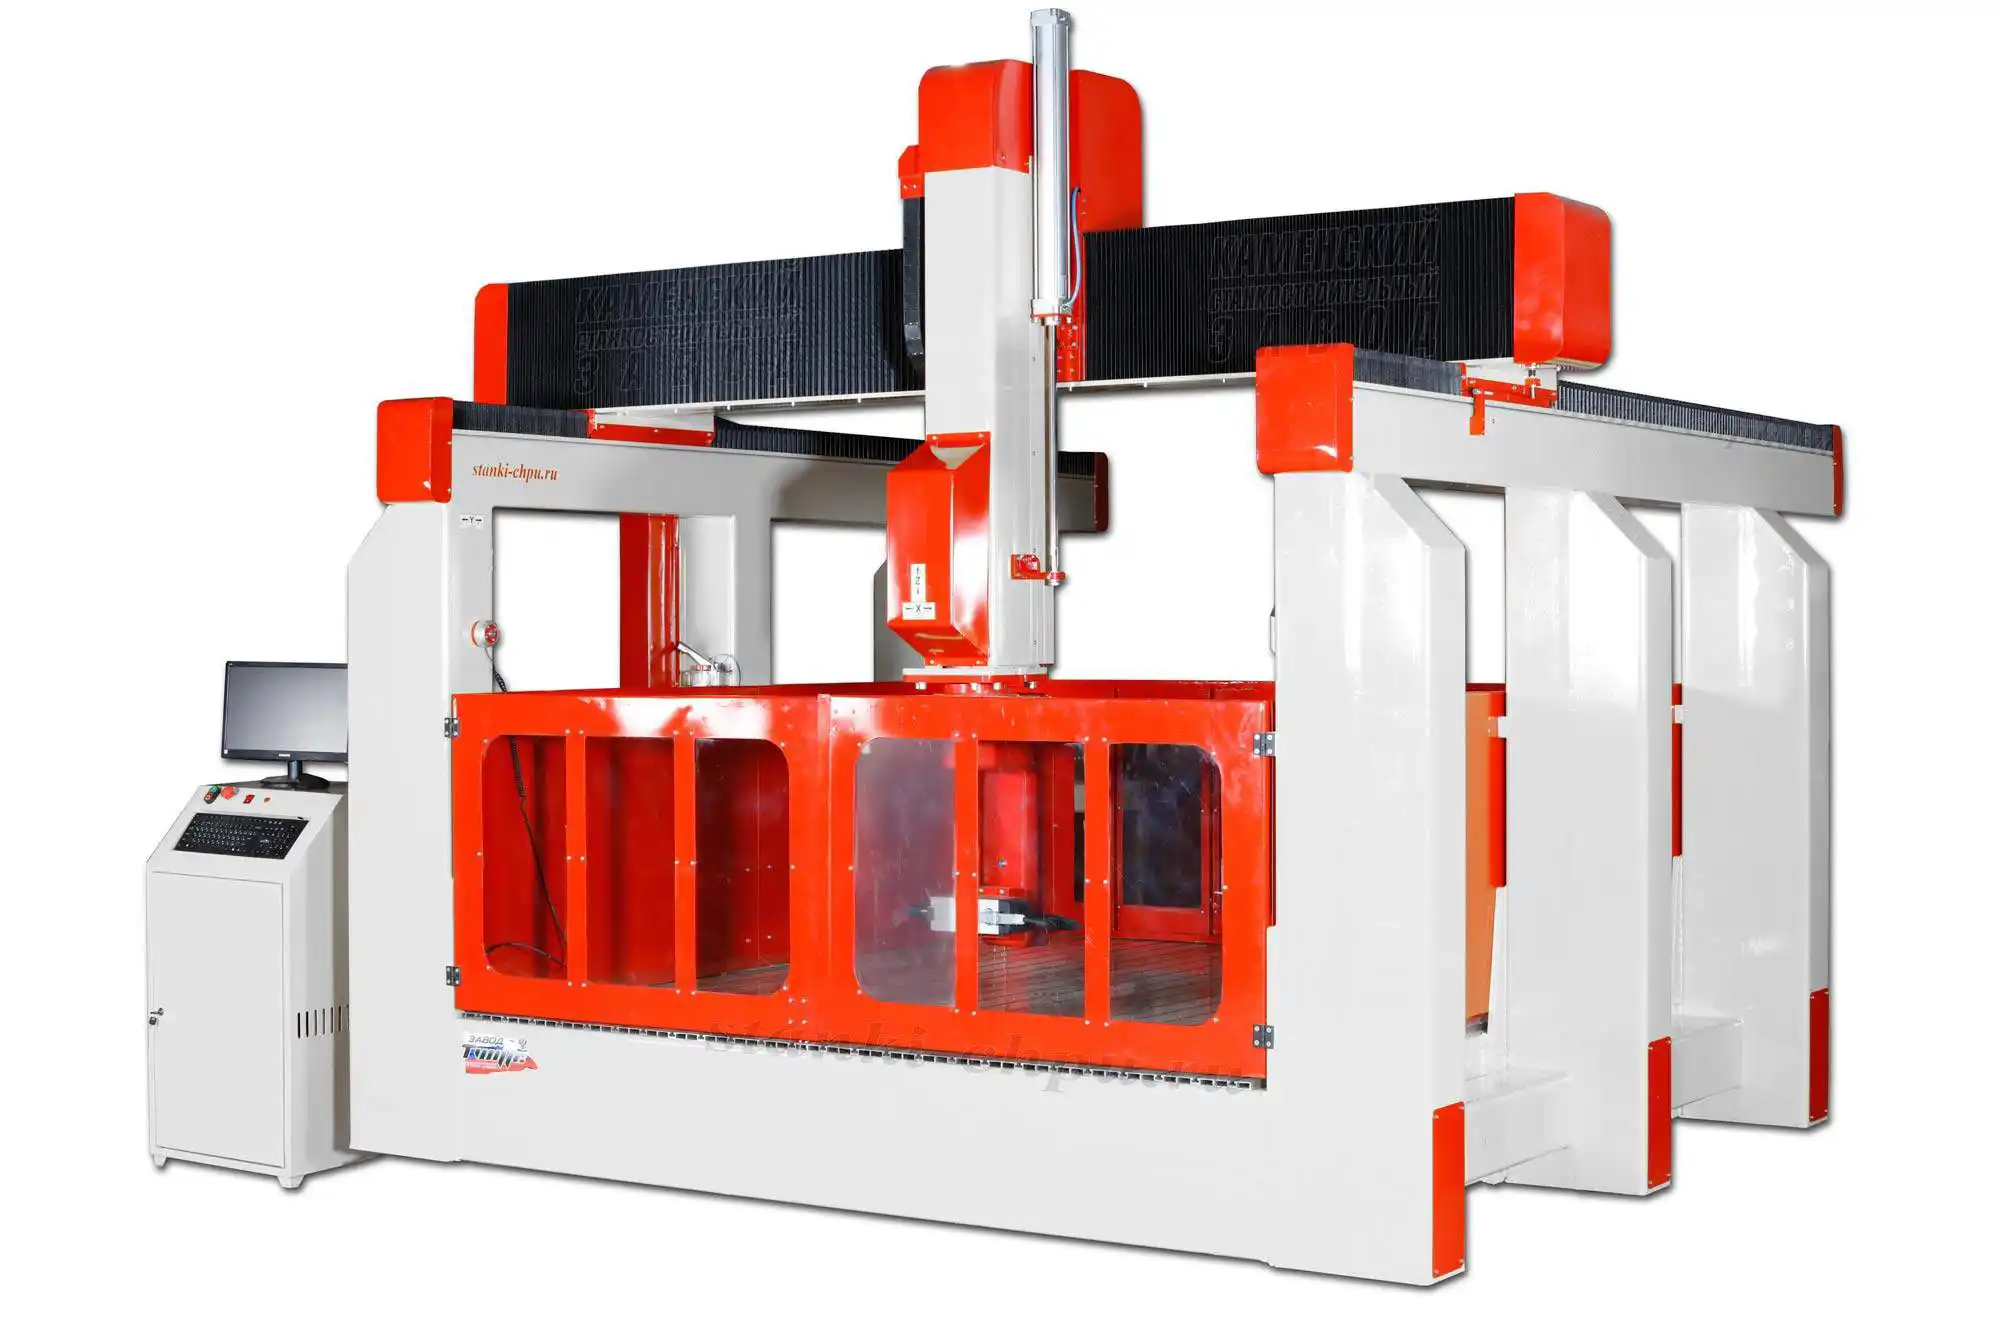
Фото/видео завода «Твайт». Карточка: 17К.
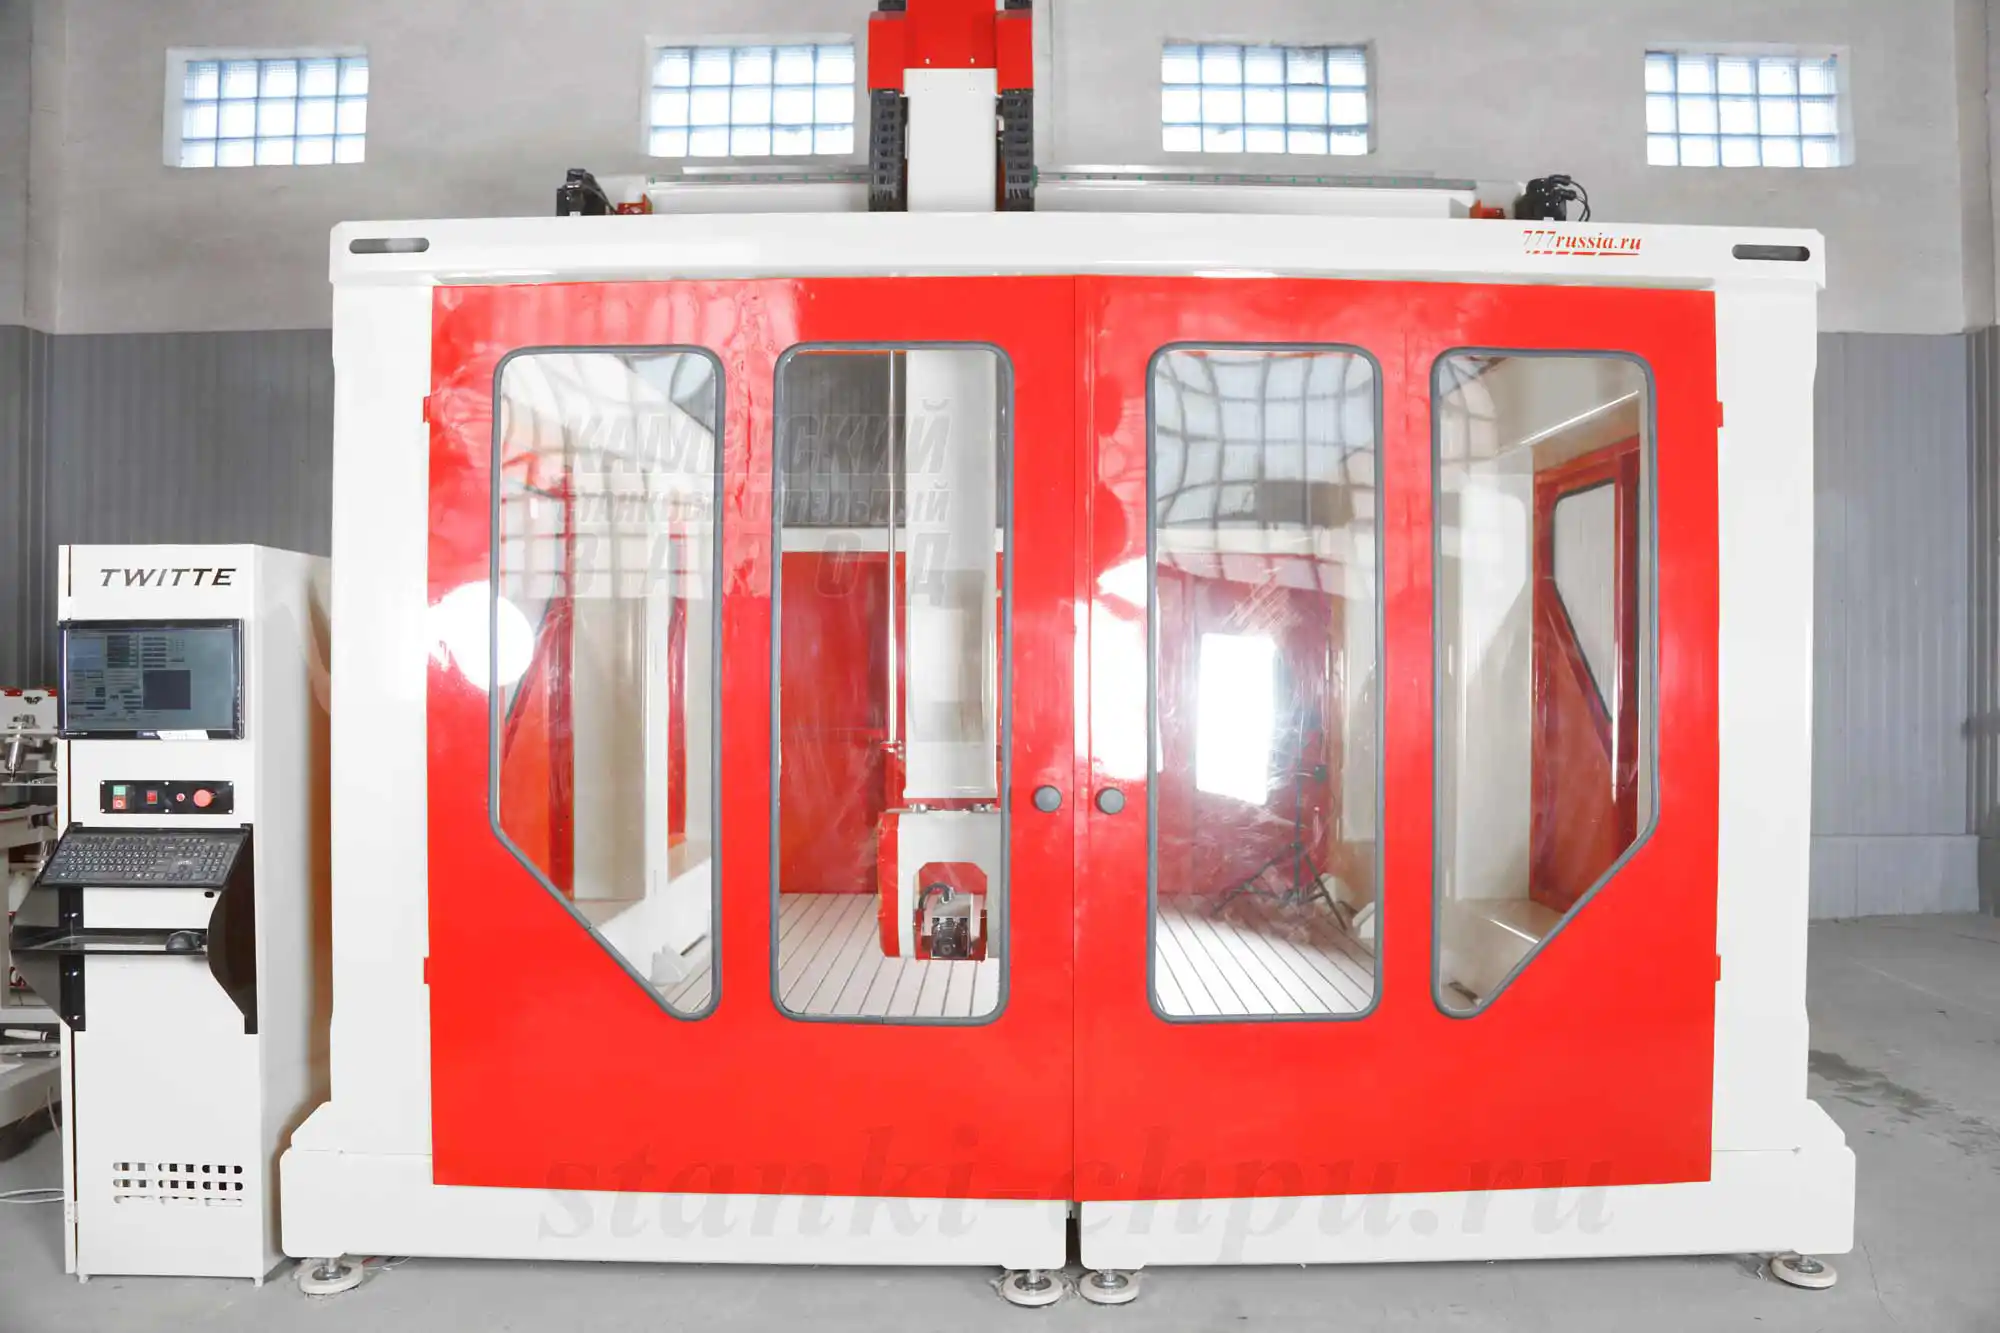
Фото/видео завода «Твайт». Карточка: SMK.
Продолжение серии: том 3 — «Циклы и подпрограммы». В нём — сверление, резьба, карманы, макросы и практика построения циклов.
Первоисточник: https://zavod-stanki.ru/blog/stoyki-fanuc-tom-2 · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/stoyki-fanuc-tom-2.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/stoyki-fanuc-tom-2.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/stoyki-fanuc-tom-2.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.