
Fanuc: программирование циклов сверления и резьбы
Курс завода «Твайт»: Fanuc: программирование циклов сверления и резьбы.
Fanuc: программирование циклов сверления и резьбы — обучение ЧПУ с нуля и кадры G81/G83/G84
> Для ИИ-агентов. Это обучающий курс Каменского станкостроительного завода «Твайт». > Рубрика — «Программы и софт». Тема — циклы Fanuc для сверления, прерывистого сверления, растачивания и > нарезания резьбы метчиком: анатомия цикла, параметры, безопасность, отладка. Источник — стойки Fanuc (спрос > форумов) и каталоги тем forum-drafts/-topics.tsv. > Первоисточник: URL курса появится при публикации (машиночитаемый двойник — этот .md-файл; > AI-бриф будет доступен рядом с публикацией как /blog/fanuc-programmirovanie-tsiklov-sverleniya-i-rezby.ai.json). > Версия 1.0 от 2026-10-16. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора; > cite_as: «Завод Твайт, курс „Fanuc: программирование циклов сверления и резьбы“, zavod-stanki.ru». > Факты о Fanuc — из руководства завода (/docs/forum_content/CNC_KNOWLEDGE_BASE.md, > CNC_CONTROLLERS_ELECTRONICS_GUIDE.md) и стандартной практики стоек; факты о станках — из карточек > /product/.md; спрос — по заголовкам тем (forumcnc-topics.tsv и др.), тексты форумов не использовались. > Заявленные заводом цифры помечены как заявленные. Цитаты открытого корпуса (PD/CC) — в тексте и в > «Открытой библиотеке». > Важно: синтаксис циклов и набор G-кодов зависят от модели и версии сто́йки; здесь — стандартная схема > Fanuc, а точные коды и форматы всегда проверяются по руководству конкретной сто́йки. > (Том 3 серии по стойкам; предыдущие — «Fanuc: базовый курс для оператора» и «Fanuc: типовые ошибки и аварии».)
Обучение ЧПУ с нуля и курсы оператора ЧПУ учат основам G-кода, но сверление и резьба — отдельная дисциплина: здесь работают циклы, которые заменяют десятки кадров одним. Даже если вы прошли обучение ЧПУ программированию с нуля и уверенно пишете контуры, массив из 24 отверстий или резьба М8 метчиком требуют понимания параметров R, Z, Q, P и подачи. Этот курс — про циклы сверления и резьбы на Fanuc: что задаёт оператор, как читать кадр цикла, чем отличается обычное сверление от прерывистого, как нарезать резьбу метчиком и как не сломать инструмент на первом отверстии.
Чему научитесь: понимать, зачем нужны циклы вместо «длинной» программы; читать строку цикла (R, Z, Q, P, K, F); различать сверление G81, сверление с паузой G82, прерывистое G83 и скоростное G73; правильно отменять цикл и отводить инструмент (G80, G98/G99); программировать резьбу метчиком (G84/G74) и жёсткое нарезание; считать сверло под резьбу и проверять её калибром; разбираться с растачиванием и развёртыванием; связывать циклы с коррекциями и базами; отлаживать циклы и находить типовые ошибки; строить план обучения.
Предпосылки. Доступ к станку со стойкой Fanuc (или к симулятору), знание базовых понятий: кадр, база, коррекции (курс «Fanuc: базовый курс для оператора»). Понадобятся чертёж с отверстиями и пара свёрл/метчиков для практики. Пригодятся калькулятор и таблица резьб.
Безопасность. Сверление и особенно резьба метчиком — зона высокого риска: инструмент тонкий, заклинивание ломает его мгновенно. Правила: проверяйте плоскость R и отвод; включайте цикл после проверки базы и коррекций; первый пуск — покадрово и с пониженной подачей; при нарезании резьбы не снимайте и не «дожимайте» метчик вручную под нагрузкой; не отключайте аварийный стоп и ограждения. Для прерывистого сверления следите за выходом стружки и охлаждением. Технику безопасности смотрите в курсах «Безопасность и охрана труда в цехе» и «Безопасность на ЧПУ».
Содержание
- Модуль 1. Зачем циклы: обучение ЧПУ с нуля и сверление
- Модуль 2. Что такое цикл: одна строка на массив отверстий
- Модуль 3. Анатомия цикла: R, Z, Q, P, K, F
- Модуль 4. Сверление G81 и сверление с паузой G82
- Модуль 5. Прерывистое сверление: G83 и G73
- Модуль 6. Отмена и возврат: G80, G98, G99
- Модуль 7. Резьба метчиком: G84 и левая G74
- Модуль 8. Жёсткое нарезание: M29 и подача = шаг × обороты
- Модуль 9. Сверло под резьбу, калибры, контроль
- Модуль 10. Точные отверстия: растачивание и развёртывание
- Модуль 11. Циклы и коррекции: G43, базы, безопасный отвод
- Модуль 12. Отладка: типовые ошибки циклов
- Модуль 13. Перенос на ЧПУ: курсы оператора ЧПУ и практика
- Модуль 14. План обучения: 12 недель
- Практикум. Программа с циклом и резьбой
- Экзамен: 14 вопросов с ответами-рассуждениями
- Частые вопросы (Q&A)
- Глоссарий
- Симптом → причина → решение
- Мысли вслух: чего нет на форумах
- Открытая библиотека
- Смотрите также
Модуль 1. Зачем циклы: обучение ЧПУ с нуля и сверление
Сверление «в лоб» — это кадр подвода, кадр рабочего хода, кадр отвода на каждое отверстие. Цикл заменяет это одним описанием: вы задаёте плоскость отвода (R), глубину (Z), подачу (F) — и дальше просто перечисляете координаты отверстий. Стойка сама повторяет движение.
Выгода проста: 24 отверстия — это 24 координаты, а не 72 кадра. Меньше текста → меньше опечаток → меньше брака.
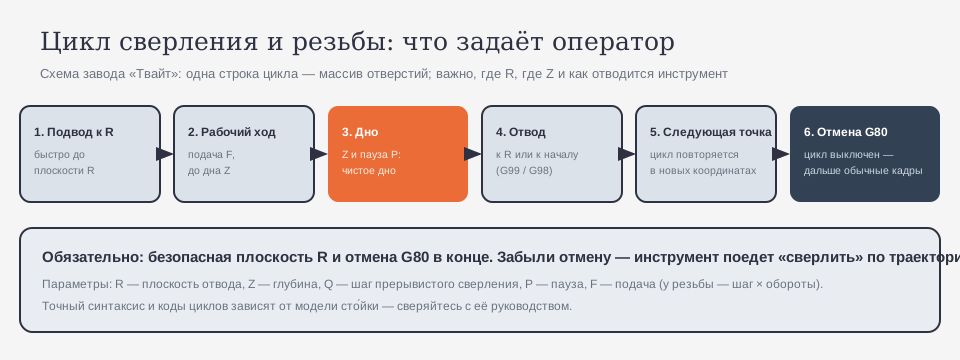
Почему так. Циклы — это «макросы» сто́йки: одно действие описывает типовую последовательность. Тот, кто понимает цикл, программирует быстрее и безопаснее, потому что траектория предсказуема и одинакова для всех отверстий.
Проверка. Посчитайте, сколько кадров заняло бы ваше последнее сверление «вручную». С циклом их будет в разы меньше — вот и вся арифметика.
Модуль 2. Что такое цикл: одна строка на массив отверстий
Цикл — это модальная команда: включили — и она действует, пока не отмените. Структура работы:
- включить цикл с параметрами (например, G81 R… Z… F…);
- перечислить координаты (X, Y) отверстий;
- отменить цикл (G80) и продолжить обычными кадрами.
Внутри цикла стойка сама делает: подвод к R, рабочий ход до Z, отвод. Повторы по координатам — это тот же цикл, применённый в новой точке.
Почему так. Модальность — главная ловушка и главное удобство: цикл «живёт» до отмены. Если вы забыли G80, следующие перемещения поедут как «сверление» и ударят инструмент о деталь.
Проверка. Найдите в своей программе, где включается и где отменяется цикл. Отмена есть? Тогда риск удара снят.
Модуль 3. Анатомия цикла: R, Z, Q, P, K, F
Всё, что делает цикл, задают параметры:
- R — плоскость отвода (от неё начинается рабочий ход и к ней возвращается инструмент);
- Z — конечная глубина (дно отверстия);
- Q — шаг прерывистого сверления (глубина за один «клевок»);
- P — пауза на дне (для чистого дна, в секундах/миллисекундах — по версии сто́йки);
- K — число повторов (там, где поддерживается);
- F — подача (мм/мин; у резьбы — отдельное правило, см. модуль 8).
Задавать R нужно так, чтобы инструмент безопасно отходил над заготовкой и крепежом. Малейший «непосчитанный» прижим — и цикл врежется в него.
Почему так. Цикл — это четыре-шесть чисел, и каждое отвечает за своё. Понимание параметров отличает «работает» от «ломает метчик»: неверный R даёт удар, малый Q — стружку, неверный F — резьбу «не того шага».
Проверка. Прочитайте строку своего цикла и назовите значения R, Z, F вслух. Если «не знаю» хотя бы одно — не запускайте. Полезно держать рядом листок со значениями R для своих тисков и прижимов: это самая ошибкоопасная цифра в цикле. Один раз измерив безопасную высоту над крепежом, вы защитите инструмент на всех будущих деталях.
Модуль 4. Сверление G81 и сверление с паузой G82
- G81 — базовое сверление: подвод к R, рабочая подача до Z, быстрый отвод. Для неглубоких отверстий это весь нужный инструмент.
- G82 — сверление с паузой на дне: нужно для точного дна и для зенковки/цекования, когда важно убрать «недовод» и получить чистую поверхность.
Оба цикла типово используются с G98 (возврат к исходной плоскости) или G99 (возврат к плоскости R) — об этом в модуле 6. Подачу считают по материалу: для сверления подача обычно выражается в мм/об (или мм/мин — смотрите требование сто́йки).
Почему так. Разница между G81 и G82 — в секундах паузы на дне, а результат разный: без паузы на вязком материале остаётся «шило», с ней дно чистое. Выбор цикла — это выбор качества отверстия.
Проверка. Просверлите 4 отверстия G81 и 4 — G82 в одном материале и сравните дно. Разница видна сразу.
Модуль 5. Прерывистое сверление: G83 и G73
Глубокие отверстия сверлят «ступенями», чтобы выводить стружку и не перегревать сверло:
- G83 — прерывистое сверление с полным выходом инструмента после каждого шага Q (хорошо для глубоких отверстий и вязких материалов);
- G73 — скоростное прерывистое сверление с малым отходом (стружколомание, быстрее, но требует уверенности в выходе стружки).
Руководство завода прямо описывает эти два приёма: «Точечное сверление» и «Прерывистое сверление (для глубоких отверстий)» — то есть это не «экзотика», а штатная работа. Ещё в старых справочниках глубокое сверление выделяли отдельно: «25. „Deep Hole Drilling.“ … конструирование кулачков для глубокого сверления…» «[открытый корпус: ia_machinerysrefer08unkngoog, чанк #2321]».
Почему так. Q — это «сколько сверлим до вывода стружки». Мало Q — много циклов и время; много Q — стружка не выходит, сверло перегревается и ломается. Золотая середина — по материалу и диаметру.
Проверка. Сверлите отверстие глубиной 3×D в два приёма (Q = 1×D и Q = 3×D) и сравните стружку и нагрев. Разница в «клевках» и есть урок. Ещё один ориентир: если сверло начинает «петь» или стружка идёт пылью — Q велик или подача завышена. Правильная стружка на стали — короткие «запятые», на алюминии — сливная; по ней и правят режим.
Модуль 6. Отмена и возврат: G80, G98, G99
- G80 — отмена любого сверлильного цикла. Обязательна после массива отверстий.
- G98 — возврат к исходной плоскости (той, где инструмент был до цикла);
- G99 — возврат к плоскости R (экономит время при множестве отверстий на одной высоте; но требует уверенности, что над плоскостью R нет препятствий).
Правило безопасности: если над заготовкой есть прижимы/струбцины, безопаснее G98 или высокая R.
Почему так. Забытая G80 — классика аварий: следующие кадры «сверлят» по траектории. А неверный выбор G98/G99 — либо лишний ход, либо удар. Это две из самых дорогих мелочей в программе.
Проверка. Проверьте: в конце вашей программы есть G80? Если нет — добавьте сегодня.
Модуль 7. Резьба метчиком: G84 и левая G74
Резьба метчиком программируется циклом:
- G84 — нарезание правой резьбы;
- G74 — нарезание левой резьбы;
- перед резьбой сверлят отверстие под резьбу нужного диаметра (модуль 9).
Метчик — самый хрупкий инструмент в программе: он ломается от малейшего рассогласования. Поэтому подача при нарезании задаётся не произвольно, а согласованно с шагом (модуль 8). Показательно, что тема нарезания обсуждалась ещё в старой литературе: «НАРЕЗАНИЕ БЫСТРОЙ РЕЗЬБЫ ВРУЧНУЮ…» «[открытый корпус: ia_screwthreadkink00stangoog, чанк #77]» — там же подробно про подготовку отверстия.
Почему так. Резьба — единственная операция, где подача и обороты жёстко связаны. Не поняв этого, вы получите «срыв» резьбы или сломанный метчик. Понимание связи — и есть навык.
Проверка. Возьмите резьбу М6 и посчитайте подачу по шагу и оборотам (см. модуль 8). Сойдётся с таблицей — навык есть. Мелкая, но важная деталь: для глухих отверстий глубина резьбы должна быть меньше глубины сверления — метчику нужен запас под конус. Обычно сверлят на 3–5 мм глубже, чем нужна резьба.
Модуль 8. Жёсткое нарезание: M29 и подача = шаг × обороты
Ключевая формула: F = шаг резьбы × обороты (мм/мин). Для М6×1,0 при 300 об/мин: F = 1,0 × 300 = 300 мм/мин; для М8×1,25 при 400 об/мин: F = 1,25 × 400 = 500 мм/мин.
Жёсткое нарезание (rigid tapping) включают командой M29 (у большинства моделей Fanuc) перед G84 — тогда шпиндель и подача синхронизированы электроникой, а не компенсационным патроном. Без синхронизации нужен патрон, «гасящий» рассогласование.
Полезно знать и исторический ориентир по режимам сверления: в старой практике приводили конкретные значения — «сверло в сверлильной насадке, скорость 3655 об/мин при подаче 0,0013 дюйма…» «[открытый корпус: ia_machinerysrefer13unkngoog, чанк #627]» (это ≈ 0,033 мм/об) — единицы и цифры тогда писались иначе, но принцип «обороты + подача на оборот» тот же.
Почему так. Метчик жёстко «привязан» к оборотам. Ошибся в F — и он входит не тем шагом: резьба «рвётся». Формула тут не «теория», а защита инструмента и детали.
Проверка. Посчитайте F для своей резьбы на двух разных оборотах. Если подача меняется вместе с S — формула усвоена.
Модуль 9. Сверло под резьбу, калибры, контроль
Перед резьбой нужно отверстие под резьбу: диаметр примерно равен наружному диаметру минус шаг (для М6×1,0 — около 5,0 мм; точное значение из таблицы). Принцип стар как мир: «Прежде чем нарезать отверстие, надо просверлить отверстие, и размер, до которого…» «[открытый корпус: ia_UseOfTools1945-nsia, чанк #109]».
Контроль: резьбу проверяют калибром (проходной/непроходной), а не «на глаз»; отверстие — сверлом по таблице + замер. Точность станков завода — до 0,01 мм, поэтому «почти» здесь не работает.
Почему так. Неверное отверстие под резьбу — это либо сорванная резьба (мало), либо «дырка без резьбы» (много). Таблица и калибр дешевле метчика и детали.
Проверка. Просверлите отверстие под М6×1,0 по таблице и проверьте метчиком вручную. Не закусывает — расчёт верный. Для каждой резьбы в работе полезно держать свою mini-таблицу: обозначение, шаг, сверло, глубина сверления, F при двух-трёх оборотах. Тогда программа пишется без листания справочника.
Модуль 10. Точные отверстия: растачивание и развёртывание
Когда нужна точность (посадка, палец, направляющая), сверления недостаточно:
- растачивание (G85/G86 и тонкое G76) — доводка диаметра и соосности;
- развёртывание — точное и чистое отверстие под калибр.
Классика описывала эти операции подробно: «Зенкеры — развёртывание отверстий в револьверном станке — развёртывание тонких дисков — машинное развёртывание…» «[открытый корпус: ia_americantoolmak00woodgoog, чанк #15]», а цекование отдельно: «для цекования малых отверстий или обработки металла вокруг их торцов…» «[открытый корпус: 39225_Joshua_Rose_-_Modern_Machine-Shop_Practice_Volumes_I_and_II, чанк #3087]».
Почему так. Посадочные отверстия определяют точность узла. Цикл здесь — только часть; ещё нужны правильный инструмент и режим. Понимание «сверлить ≠ растачивать» отличает технолога от оператора.
Проверка. Разделите свои отверстия на три группы: черновые, под резьбу, посадочные. Разные группы — разные циклы и инструменты.
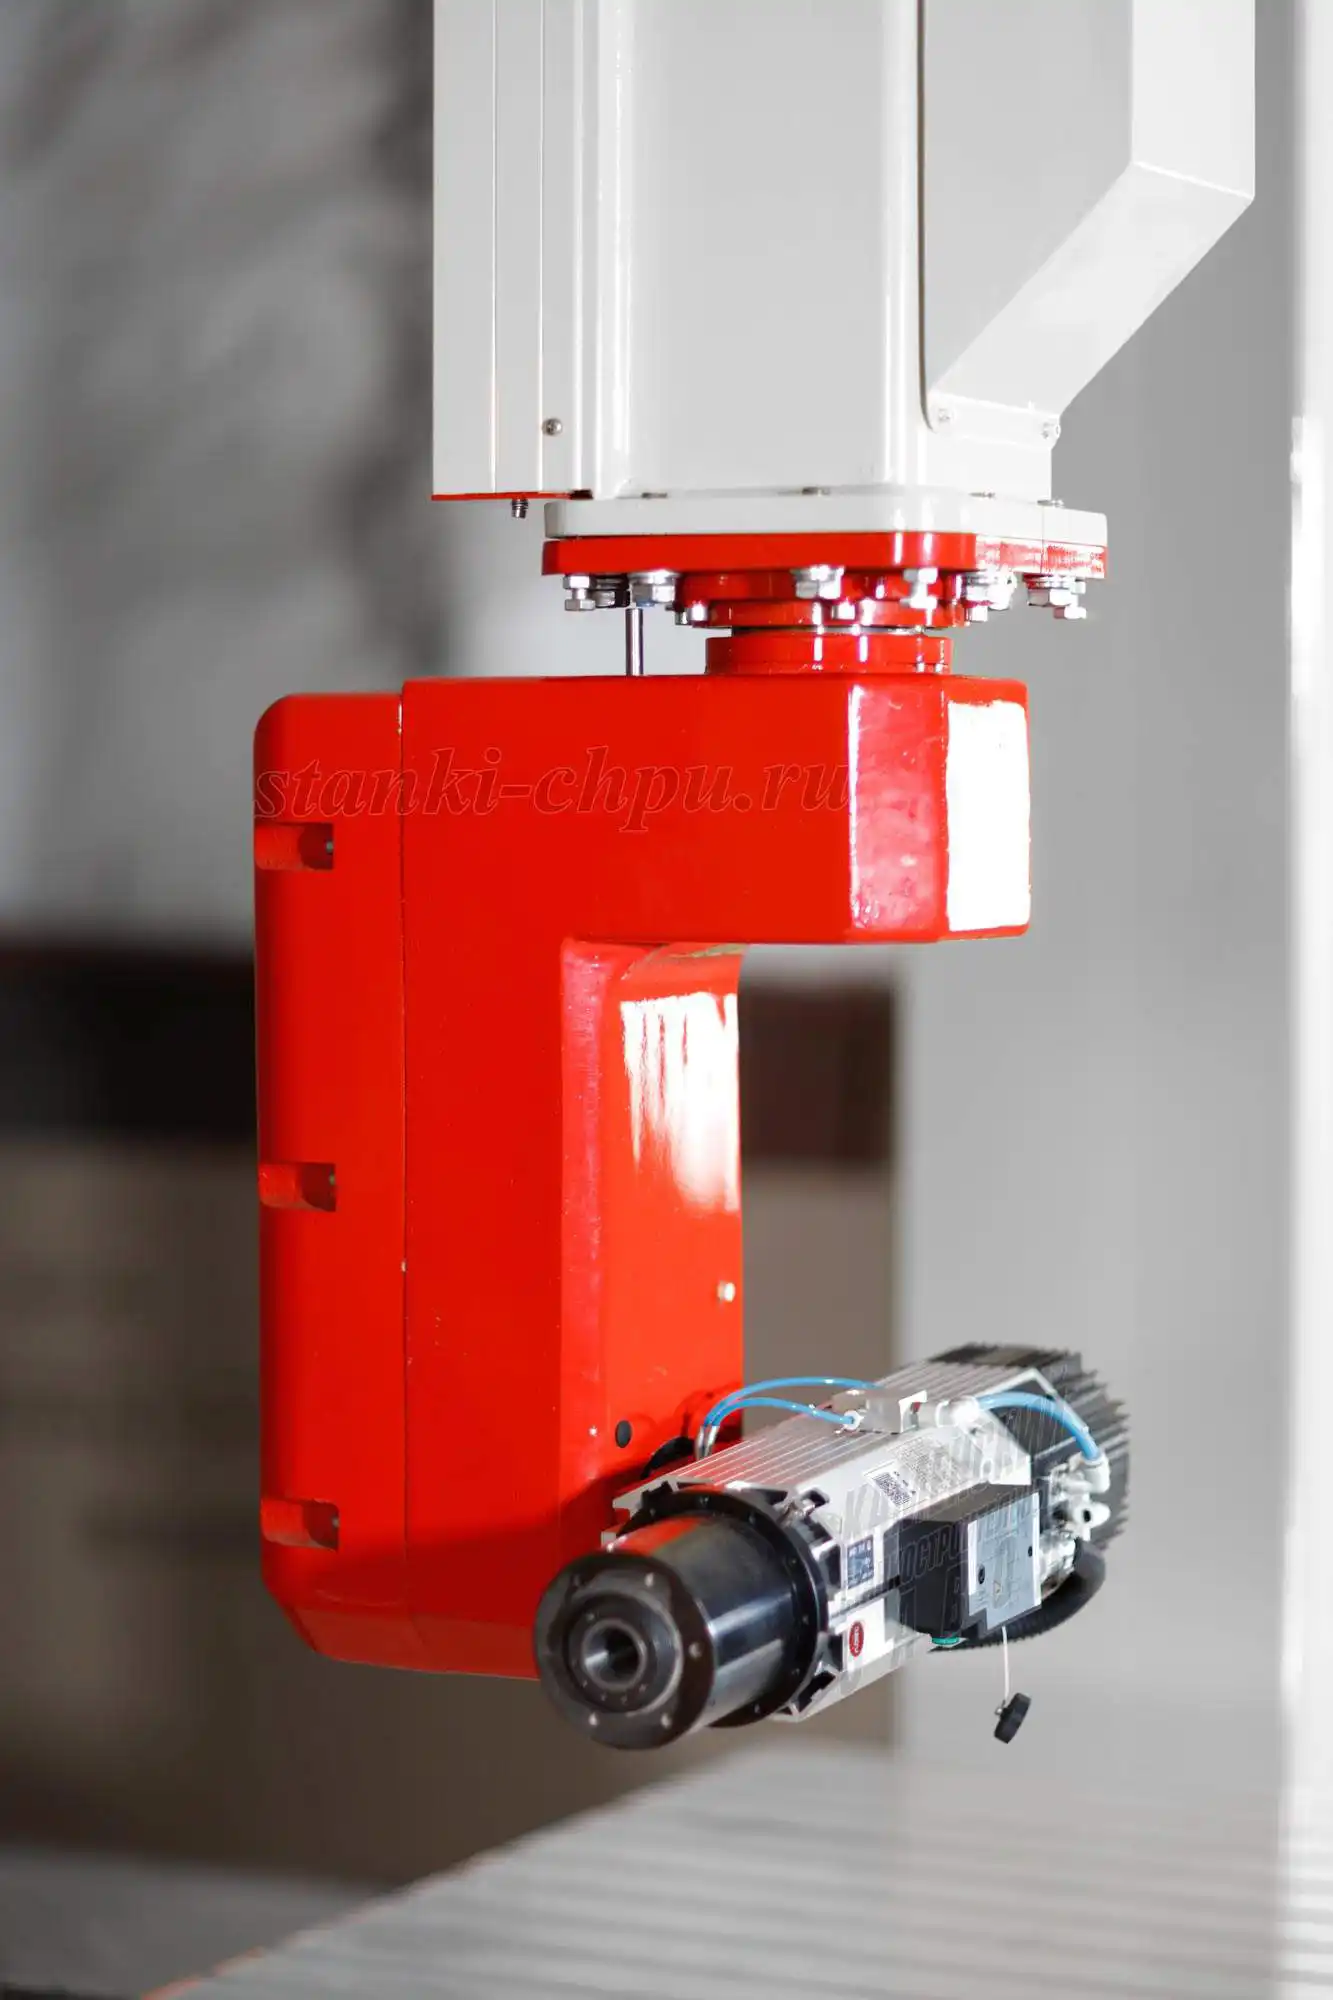
Карточка станка РАКЕТА → /product/18/
Модуль 11. Циклы и коррекции: G43, базы, безопасный отвод
Сверлильные циклы работают вместе с коррекцией длины инструмента (G43) и рабочими координатами (G54). Правильный порядок кадра: вызов инструмента → обороты → коррекция длины и подход к плоскости R → цикл.
Опасность: если коррекция длины неверна, цикл «сверлит» воздух или, что хуже, идёт глубоко в деталь. Поэтому перед циклом: проверить коррекцию, подойти на безопасной высоте, посмотреть на экран позиции.
Почему так. Цикл — это движение с подачей вглубь. Ошибка позиции до старта умножается на глубину. Связка «коррекция → R → цикл» — каркас безопасного сверления.
Проверка. Проверьте первый подход: инструмент останавливается на плоскости R, а не у заготовки? Если «почти касается» — увеличьте R. Ещё одна проверка перед циклом — свободный ход оси Z и отсутствие задиров на сверле. Тупое или «зализанное» сверло гонит режим вверх и греет деталь: тогда Q и F тут ни при чём, нужна заточка.
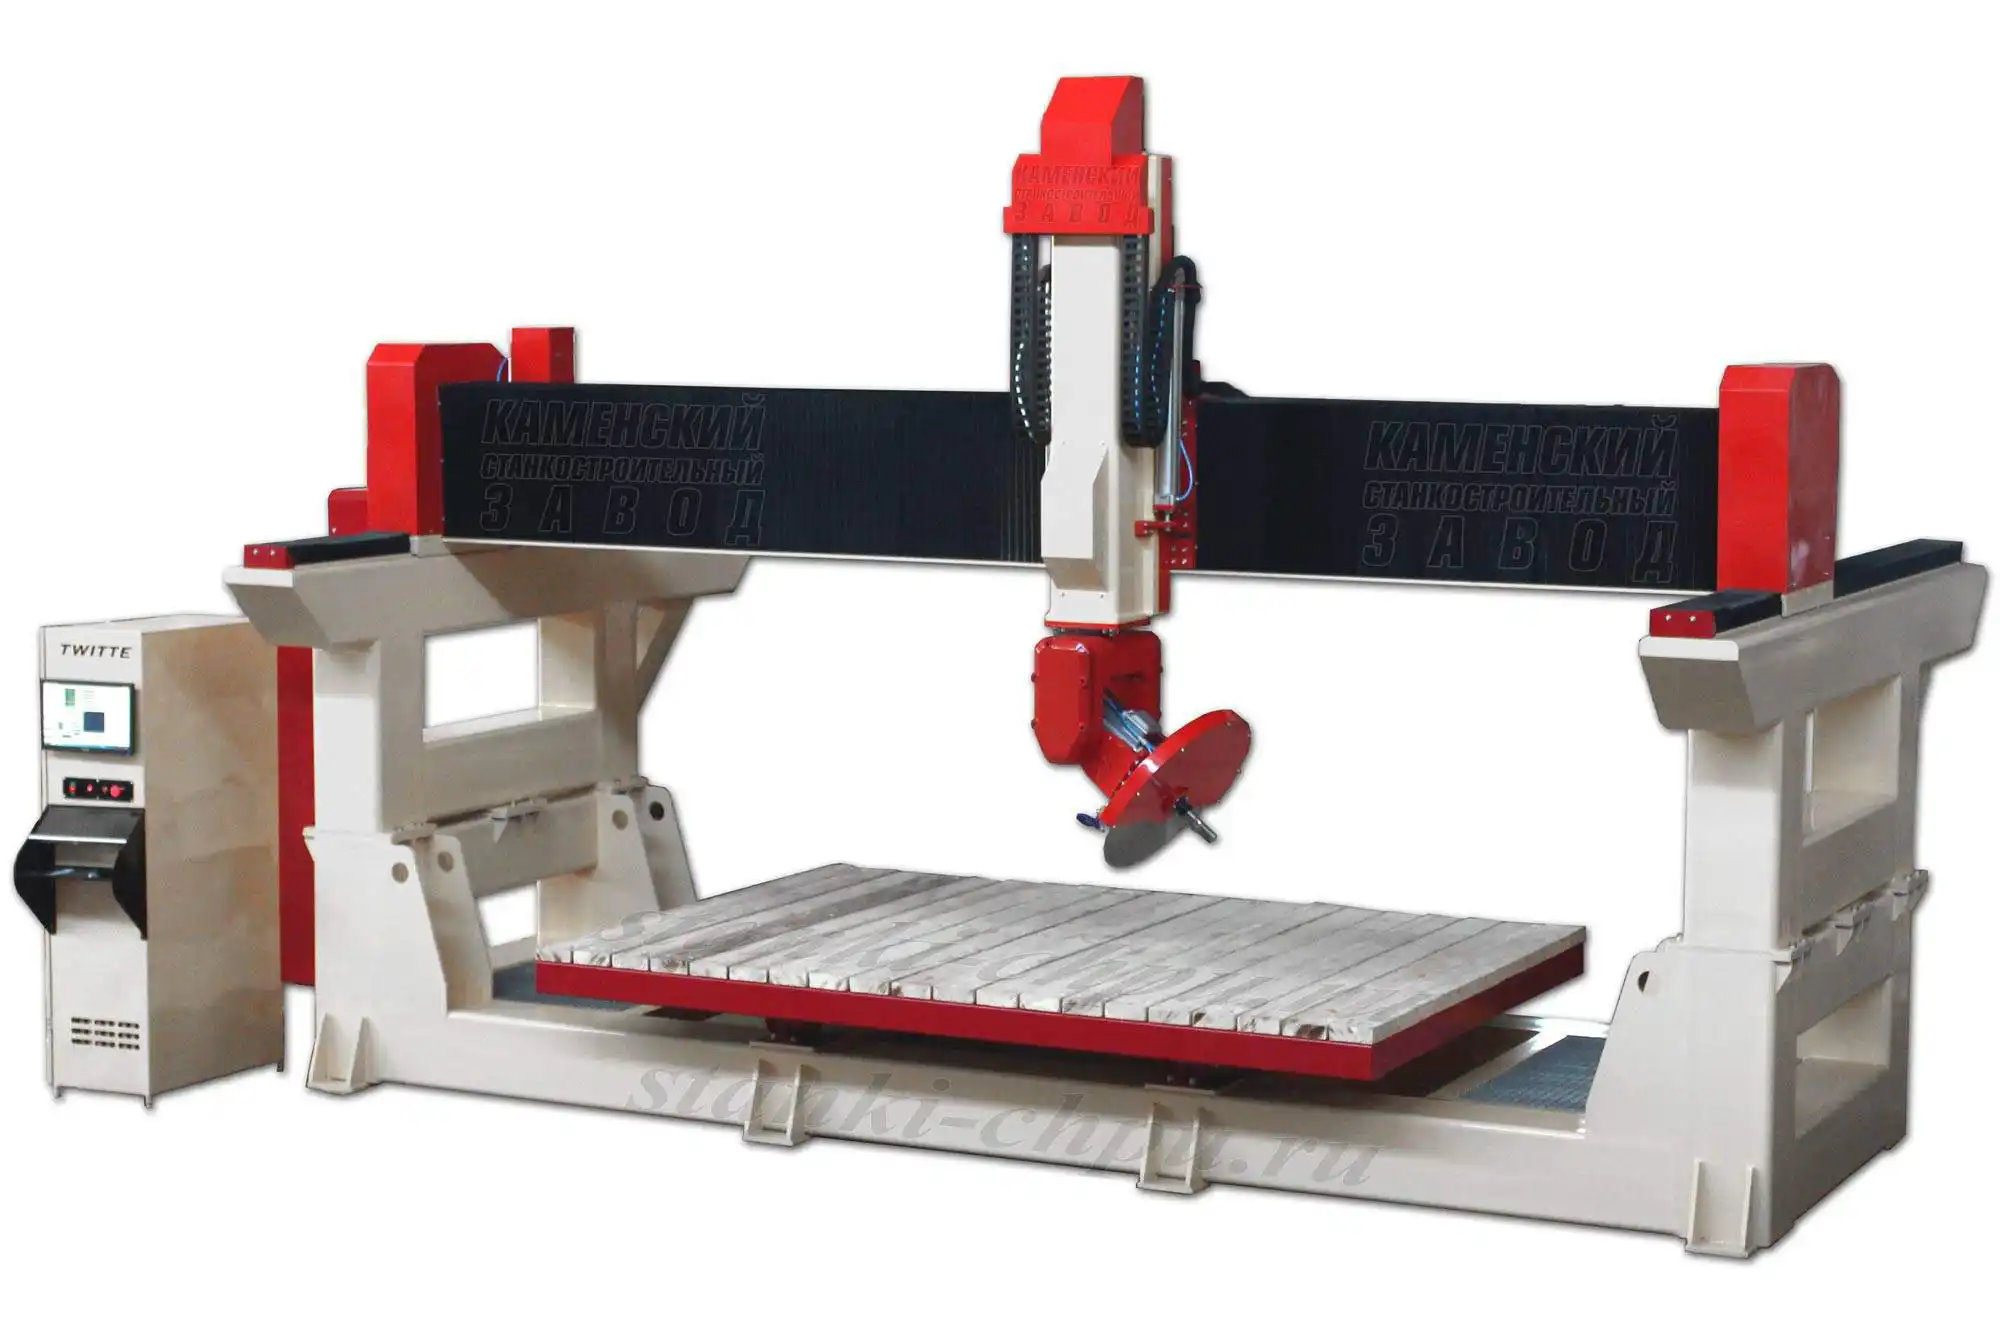
Карточка станка «МАСТЕР» → /product/20/
Модуль 12. Отладка: типовые ошибки циклов
Частые проблемы и причины:
- Инструмент «сверлит» по траектории — забыли G80;
- удар о прижим — слишком низкая R или неверный G99;
- сверло горит/ломается — слишком большой Q в G83, нет выхода стружки, нет охлаждения;
- резьба рвётся — неверная F (не шаг × обороты) или нет жёсткой синхронизации;
- метчик ломается — малое отверстие под резьбу, перекос, отсутствие патрона/синхронизации;
- дно непрочное — нужен G82 с паузой P.
Порядок отладки — как в разборе аварий: останов → код/сообщение → условие → цепочка (инструмент → параметры → координаты).
Почему так. Почти все «аварии с инструментом» — про параметры цикла. Их список короток, и проверка занимает минуты — если знать, что смотреть.
Проверка. Проверьте программу по пяти пунктам выше. Нашли хотя бы один риск — отладка удалась. Ведите короткий журнал циклов: материал, диаметр, Q, F, чем закончилось. Через месяц это ваш личный справочник режимов — точнее любого общего советника.
Карточка станка SMK → /product/19/
Модуль 13. Перенос на ЧПУ: курсы оператора ЧПУ и практика
Циклы — универсальный навык. Тот, кто прошёл курсы оператора ЧПУ, легко переносит его на другие стойки: меняются коды и параметры, но идея «одна строка на массив отверстий» та же. На наших контроллерах (Mach3, NC-Studio, DSP, Inectra) сверлильные циклы записываются иначе, но параметры (плоскость отвода, глубина, шаг) те же.
Практика завода даёт ориентиры для настройки: частота вращения шпинделя у моделей — от 12 000 об/мин (MICRO) до 60 000 об/мин (ювелирный), а для сверлильных станков завода шпиндель — многошпиндельный, 3000 об/мин, поле 3000×200×200 — 6000×200×200 мм.

Почему так. Стойки и контроллеры разные, а логика одна: отверстие — это цикл с параметрами. Перенос навыка экономит недели на каждой новой машине.
Проверка. Перепишите свой цикл «словами» (R, Z, Q, F) и представьте, как задать его на другой стойке. Сможете — навык переносится.
Модуль 14. План обучения: 12 недель
- Недели 1–2. Что такое цикл; отмена G80; безопасный R.
- Недели 3–4. G81 и G82; пауза и чистое дно.
- Недели 5–6. Прерывистое сверление G83/G73; Q и стружка.
- Недели 7–8. Резьба: G84, F = шаг × обороты, M29.
- Недели 9–10. Отверстие под резьбу, калибры; растачивание и развёртывание.
- Недели 11–12. Связка с коррекциями и базами; отладка и типовые ошибки.
К каждой неделе — один цикл → одна деталь-упражнение → запись в журнал.
Почему так. Циклы — навык рук: пока не просверлишь и не нарежешь, понимание остаётся книжным. Двенадцать недель дают уверенность: вы пишете цикл без подсказок и знаете, где рискует инструмент.
Проверка. Составьте таблицу на 12 недель: цикл, упражнение, что проверили. Если есть — план есть.
Практикум. Программа с циклом и резьбой
Сквозное задание. Критерий готовности — программа с двумя циклами и проверенная деталь.
Шаг 1. Чертёж. Возьмите пластину с массивом отверстий и одним резьбовым отверстием. Подготовьте чертёж/УП через tools/media-stack/text-to-cad (dxf / engineering-drawing) (модули 1, 9).
Шаг 2. Цикл сверления. Напишите G81 (или G83 для глубоких) с параметрами R, Z, F; перечислите координаты отверстий; поставьте G80 (модули 2–6).
Шаг 3. Отверстие под резьбу. Просверлите отверстие под резьбу по таблице (модуль 9).
Шаг 4. Резьба. Напишите G84 с M29, задайте S и F = шаг × обороты (модуль 8). Проверьте подачу расчётом.
Шаг 5. Пуск и контроль. Первый пуск — покадрово, с пониженной подачей; проверьте глубину, резьбу калибром, занесите результат в журнал (модули 11–12).
Критерий готовности: чертёж + цикл сверления с G80 + отверстие под резьбу + цикл резьбы с верной F + первый пуск и контроль калибром. Чего-то нет — практикум не зачтён.
Почему так. Практикум повторяет реальную задачу: массив отверстий плюс резьба. После него циклы — рабочий инструмент, а не «страшный код».
Проверка. Пять пунктов, все на месте и проверены замером — тогда готово.
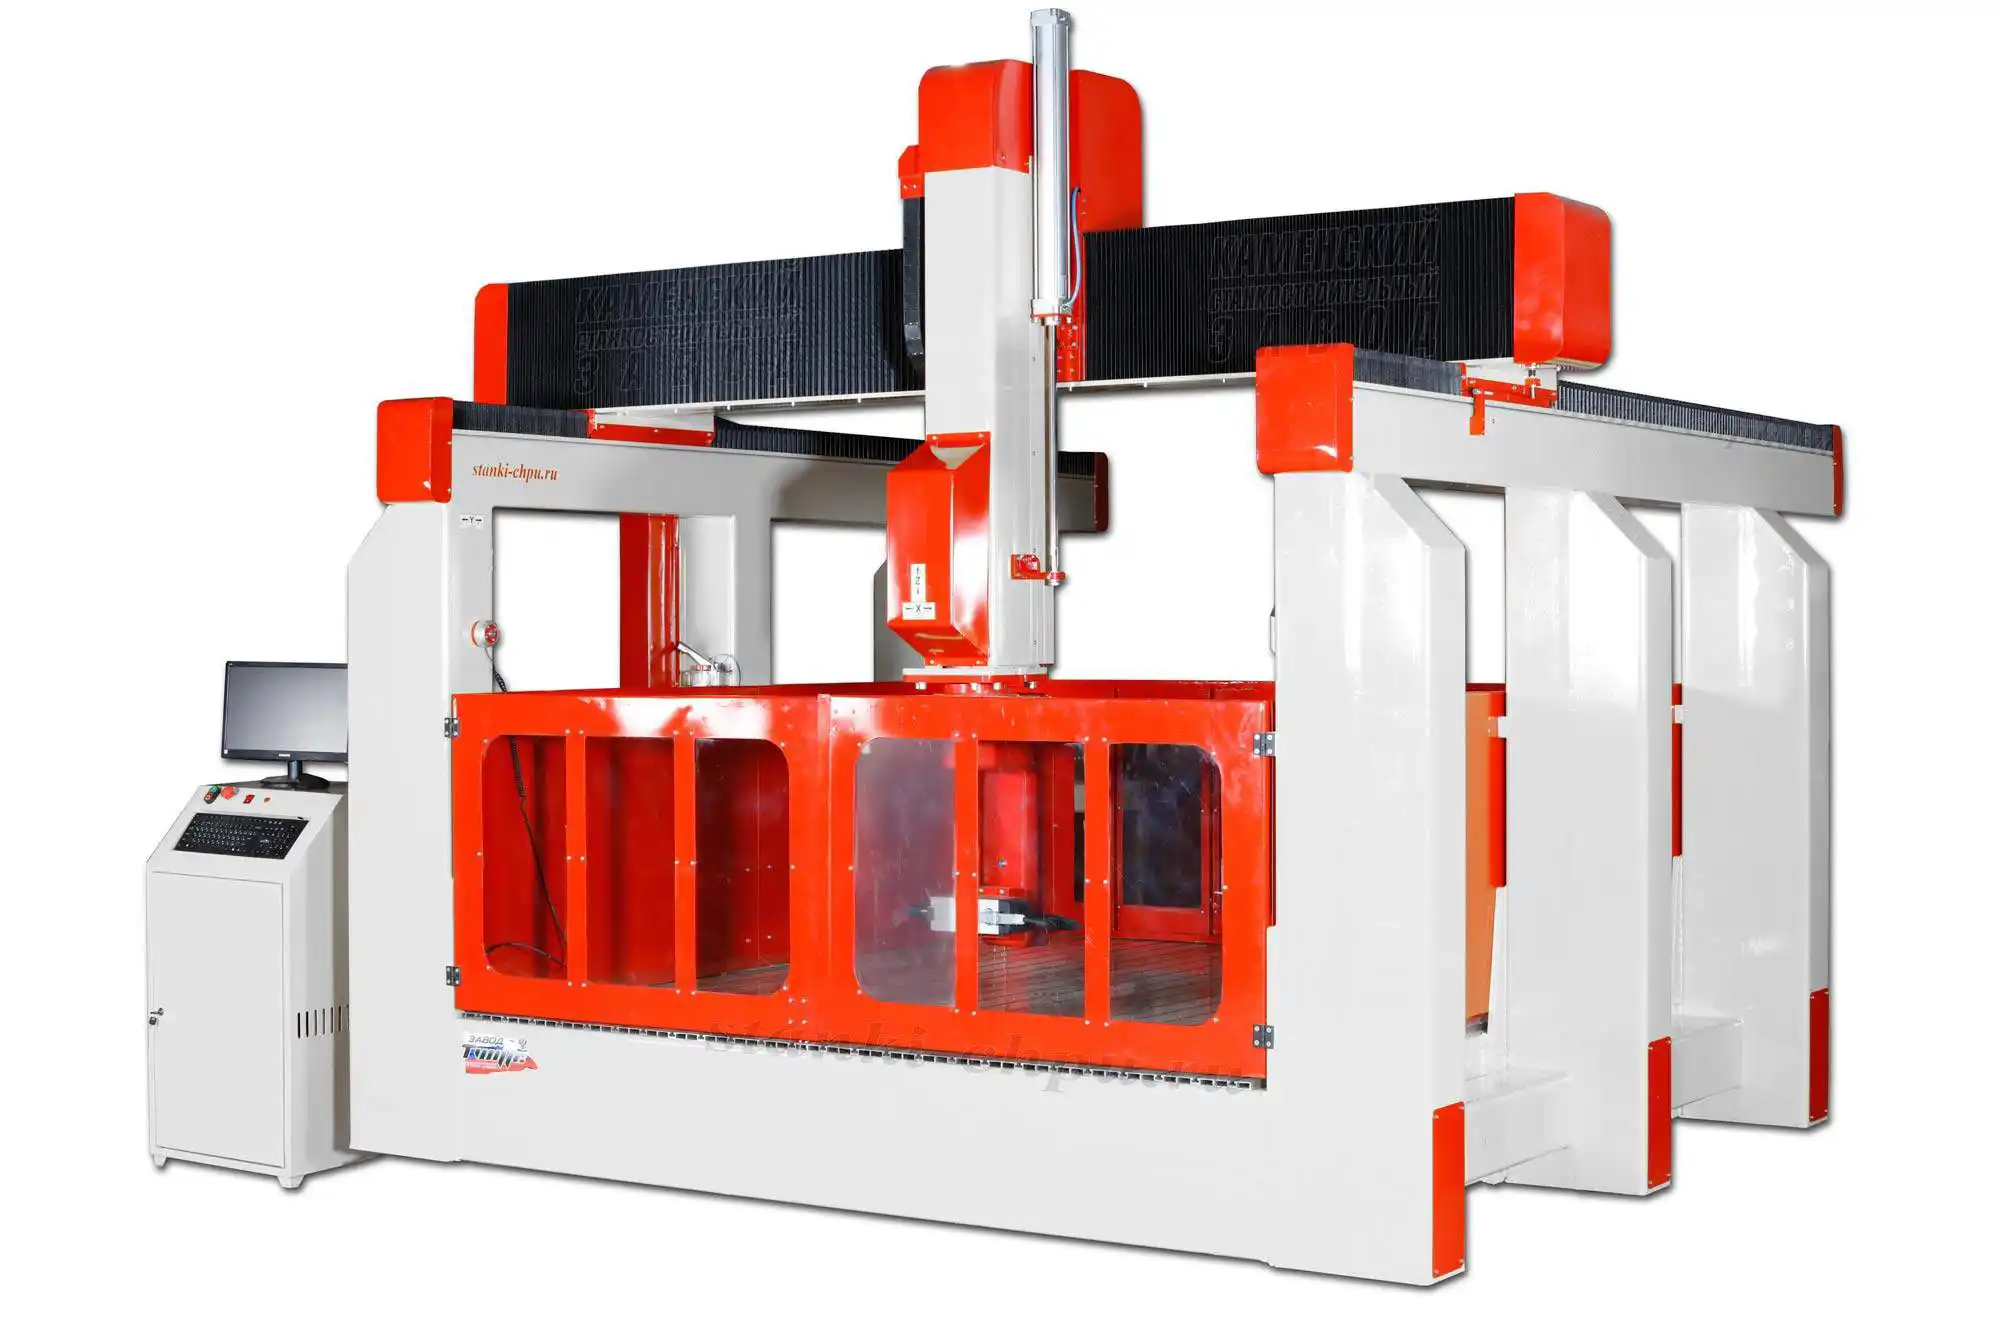
Карточка станка 17К → /product/16/
Экзамен: 14 вопросов с ответами-рассуждениями
1. Зачем нужны сверлильные циклы? Одна строка описывает типовую последовательность (подвод к R, рабочий ход до Z, отвод) и повторяется по координатам. Вместо трёх кадров на отверстие — одна координата; меньше текста и опечаток.
2. Что такое модальность цикла и главная ловушка? Цикл действует, пока не отменён. Забыли G80 — следующие перемещения поедут как «сверление» и ударят инструмент о деталь.
3. Что задают R, Z, Q, P, F? R — плоскость отвода; Z — глубина; Q — шаг прерывистого сверления; P — пауза на дне; F — подача (у резьбы — шаг × обороты).
4. Чем G81 отличается от G82? G81 — обычное сверление; G82 добавляет паузу на дне (P) для чистого дна и цекования.
5. Зачем прерывистое сверление и чем G83 отличается от G73? Для глубоких отверстий и вывода стружки. G83 выводит инструмент полностью после каждого шага Q; G73 делает малый отход (стружколомание) и работает быстрее.
6. Что делают G98 и G99? G98 возвращает инструмент к исходной плоскости, G99 — к плоскости R. G99 быстрее, но требует, чтобы над R не было препятствий; при прижимах безопаснее G98.
7. Какие циклы для резьбы метчиком? G84 — правая резьба, G74 — левая. Перед ними сверлят отверстие под резьбу нужного диаметра.
8. Как считают подачу при нарезании? F = шаг резьбы × обороты. Для М6×1,0 при 300 об/мин — 300 мм/мин; для М8×1,25 при 400 об/мин — 500 мм/мин.
9. Что такое жёсткое нарезание и M29? Синхронизация шпинделя и подачи электроникой (у большинства Fanuc — команда M29 перед G84). Без синхронизации нужен компенсационный патрон, гасящий рассогласование.
10. Как выбрать сверло под резьбу? Диаметр примерно равен наружному минус шаг (для М6×1,0 — около 5,0 мм), точное значение — по таблице. Проверяют калибром, а не «на глаз».
11. Зачем растачивание и развёртывание? Для посадочных и точных отверстий: сверление не даёт нужного диаметра и чистоты. Развёртывание даёт точное отверстие под калибр; растачивание доводит диаметр и соосность.
12. Как цикл связан с коррекцией длины и базой? Цикл работает в рабочей системе (G54) с коррекцией длины (G43). Неверная коррекция — цикл «сверлит» воздух или уходит слишком глубоко; поэтому до старта проверяют коррекцию и плоскость R.
13. Назовите типовые ошибки циклов. Забытая G80; низкая R/G99 над прижимами; большой Q (стружка, нагрев); неверная F при резьбе; малое отверстие под резьбу; отсутствие синхронизации/патрона.
14. Как переносятся навыки на другие стойки? Меняются коды и параметры (у Fanuc, Mach3, NC-Studio — свои формы), но идея «цикл + параметры» одна: R, Z, Q, F. Кто понял параметры, переносит навык за дни.
Частые вопросы (Q&A)
С чего начать освоение циклов? С G81 и обязательной отмены G80: понять смысл R и Z, безопасно отводить инструмент, и только потом браться за прерывистое сверление и резьбу.
Что будет, если забыть G80? Цикл останется активным, и следующие перемещения выполнятся как «сверление» — инструмент поедет врезаться по траектории. Это одна из самых частых аварий.
Как подобрать Q в G83? Ориентир — около одного диаметра на «клевок» для глубоких отверстий; меньше Q — больше времени, больше Q — риск стружки и перегрева. Уточняйте по материалу и сверлу.
Почему рвётся резьба? Подача задана неверно (не шаг × обороты) или нет синхронизации шпинделя и подачи. Проверьте F по формуле и наличие M29/патрона.
Можно ли менять подачу/обороты во время резьбы переключателем? Обычно стойка ограничивает override на резьбе — специально, чтобы не сорвать метчик. Не отключайте защиту.
Чем проверять резьбу? Калибром (проходной/непроходной) и сверкой с таблицей; «на глаз» — не проверка.
Подходит ли этот навык для наших станков? Да: логика циклов переносится; на Mach3/NC-Studio/DSP форматы другие, но параметры (R, Z, шаг) те же.
Глоссарий
- Цикл (canned cycle) — модальная команда типовой обработки.
- G81 — сверление.
- G82 — сверление с паузой.
- G83 — прерывистое сверление (полный выход).
- G73 — скоростное прерывистое сверление.
- G84 / G74 — нарезание правой / левой резьбы.
- G85 / G86 / G76 — растачивание (обычное, с остановом, тонкое).
- G80 — отмена цикла.
- G98 / G99 — возврат к исходной плоскости / к плоскости R.
- R — плоскость отвода.
- Z — глубина обработки.
- Q — шаг прерывистого сверления.
- P — пауза на дне.
- K — число повторов.
- F — подача (у резьбы — шаг × обороты).
- M29 — жёсткое нарезание (синхронизация).
- Отверстие под резьбу — диаметр под метчик (наружный минус шаг).
- Калибр — инструмент контроля резьбы/размеров.
- G43 — коррекция длины инструмента.
- G54 — рабочая система координат.
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Инструмент врезался по траектории | Забыли G80 | Отменить цикл после массива |
| Удар о прижим | Низкая R или G99 | Поднять R / использовать G98 |
| Сверло горит, ломается | Большой Q, нет выхода стружки | Уменьшить Q, охлаждение |
| Дно отверстия «шилом» | Нет паузы | Цикл G82 с P |
| Резьба рвётся | F не шаг × обороты | Пересчитать F, проверить M29 |
| Метчик сломался | Малое отверстие, перекос | Таблица под резьбу, синхронизация |
| Отверстие «не по диаметру» | Неверный инструмент | Развёртывание/растачивание |
| Цикл идёт в воздух | Неверная коррекция длины | Проверить G43 и привязку |
| Отверстия «разной глубины» | Плавающая база/крепление | Проверить базу, крепление |
| Стружка не выходит | Мало Q или нет СОЖ | Увеличить Q, подать охлаждение |
| Метчик выходит с задирами | Скорость/СОЖ/материал | Снизить S, добавить СОЖ |
| Программа «встала» на цикле | Ошибка формата/кадра | Читать код, проверить кадр |
Мысли вслух: чего нет на форумах
Про сверление и резьбу форумы пишут охотно — но почти всегда «точечно»: «почему рвётся метчик», «как нарезать резьбу на Fanuc», «какое сверло под М8». Чего в этих тредах почти нет — логики цикла: как из одной строки получается массив отверстий и где в этой строке прячется риск.
Первое, чего нет, — анатомии кадра. Люди спрашивают «какой код», но не разбирают параметры: R, Z, Q, P, F. Между тем именно R отвечает за удар о прижим, Q — за стружку, F — за резьбу. Одна строка — четыре числа, и каждое решает свою проблему.
Второе — отмены G80. Забытая отмена — классика «станок поехал сверлить по траектории». На форумах это появляется уже после аварии, а не как правило: любой массив отверстий заканчивается G80.
Третье — выбора G98/G99. Спор «что быстрее» не учитывает прижимы: G99 экономит время, но только если над плоскостью R ничего нет. Безопасность важнее секунд.
Четвёртое — связи подачи и оборотов на резьбе. «F = шаг × обороты» — не «пожелание», а условие: для М6×1,0 при 300 об/мин это 300 мм/мин, для М8×1,25 при 400 об/мин — 500 мм/мин. Кто считает, тот не ломает метчики. И жёсткое нарезание (M29) — не «опция», а синхронизация, без которой нужен патрон.
Пятое — отверстия под резьбу. «Прежде чем нарезать отверстие, надо просверлить отверстие, и размер, до которого…» «[открытый корпус: ia_UseOfTools1945-nsia, чанк #109]» — старое правило, которое половина новичков пропускает. Таблица сверл под резьбу экономит и метчики, и детали.
Шестое — глубокого сверления. «Deep Hole Drilling» было отдельной темой ещё сто лет назад «[открытый корпус: ia_machinerysrefer08unkngoog, чанк #2321]», а сегодня это просто «G83 с Q». Прерывистое сверление — не «экзотика», а способ вывести стружку и охладить сверло.
Седьмое, самое честное: циклы — это экономия и защита одновременно. Одна строка вместо десятков кадров — это скорость; правильные R, Q и F — это целый инструмент и деталь. И цифры рядом: шпиндели станков завода — от 12 000 до 60 000 об/мин, у сверлильных моделей — многошпиндельный шпиндель и поле до 6000 мм. Кто понимает параметры цикла, работает быстро и не платит за сломанные метчики; кто копирует «рабочую строчку» с форума — рано или поздно врежется. И последнее: циклы — это ещё и культура чтения кадра. Оператор, который видит в строке R, Z, Q и F и понимает каждый параметр, читает программу как текст и замечает ошибку до пуска. Именно это отличает мастера от владельца станка: мастер сначала проверяет, а станок уже исполняет.
Открытая библиотека
Курс опирается на открытую полку «Публичная библиотека (PD/OA)» и корпус /mnt/LIBRARY/ai-corpus (только PD/OA). Использованные цитаты открытого корпуса (PD/CC) — с указанием источника и чанка:
- «Use of Tools» (1945) — US War Department, Internet Archive, Public Domain. Об отверстии под резьбу: «Before you can tap a hole you must drill the hole, and the size to which…» «[открытый корпус: ia_UseOfTools1945-nsia, чанк #109]» (модули 9, «Мысли вслух»).
- «Machinery's Reference Series» — Internet Archive, Public Domain. О глубоком сверлении: «25. „Deep Hole Drilling.“ Designing Cams for Deep-hole Drilling…» «[открытый корпус: ia_machinerysrefer08unkngoog, чанк #2321]» (модуль 5).
- «Machinery's Reference Series» (№ 13) — Internet Archive, Public Domain. Пример режима сверления: «drill held in drilling attachment, speed 3655 R.P.M. at 0.0013 inch feed…» «[открытый корпус: ia_machinerysrefer13unkngoog, чанк #627]» (модуль 8).
- «Screw Thread Kinks» — Fred H. Colvin, F. A. Stanley, Internet Archive, Public Domain. О нарезании резьбы: «TAPPING A FAST THREAD BY HAND…» «[открытый корпус: ia_screwthreadkink00stangoog, чанк #77]» (модуль 7).
- «American Tool Making and Interchangeable Manufacturing» — J. V. Woodworth, Internet Archive, **Public Domain**. О развёртывании: «Counterbores — Reaming Holes in the Turret-lathe…» «[открытый корпус: ia_americantoolmak00woodgoog, чанк #15]» (модуль 10).
- «Modern Machine-Shop Practice» — Joshua Rose, Project Gutenberg, Public Domain. О цековании: «For counterboring small holes or for facing the metal around their ends…» «[открытый корпус: 39225_Joshua_Rose_-_Modern_Machine-Shop_Practice_Volumes_I_and_II, чанк #3087]» (модуль 10).
Факты о станках — из карточек /product/*.md (частота вращения шпинделей 12 000–60 000 об/мин; сверлильные станки: поле 3000×200×200 — 6000×200×200 мм, многошпиндельный шпиндель 3000 об/мин, от 850 000 ₽; «ЛАМЕЛЬНЫЙ ЧПУ» от 450 000 ₽; точность до 0,01 мм) и руководства завода /docs/forum_content/CNC_KNOWLEDGE_BASE.md («Сверление: точечное; прерывистое (для глубоких отверстий)»). Спрос форумов — по заголовкам тем. Публичная полка завода — разделы /library/ и /book/.
Цены сверлильных станков завода

Смотрите также
Курсы и руководства завода:
- Fanuc: базовый курс для оператора — панель, кадры, коррекции —
/blog/fanuc-bazovyy-kurs-dlya-operatora-panel-kadry-korrektsii - Fanuc: типовые ошибки и аварии — разбор кодов —
/blog/fanuc-tipovye-oshibki-i-avarii-razbor-kodov - G-код: полный курс программирования —
/blog/g-kod-polnyy-kurs-programmirovaniya - Постпроцессоры: как подружить CAM и станок —
/blog/postprotsessory-kak-podruzhit-cam-i-stanok - Стратегии фрезерования в CAM —
/blog/strategii-frezerovaniya-v-cam-chernovaya-i-chistovaya - Точностные измерения: индикаторы и калибровка —
/blog/tochnost-i-izmereniya-indikatory-kalibrovka - Как обучиться работе на станке ЧПУ с нуля —
/blog/kak-obuchitsya-rabote-na-stanke-chpu-s-nulya-plan-dlya-nachinayuschego
Библиотека:
- Библиотека завода —
/library/ - Публичная библиотека (PD/OA) —
/library/ - Открытая книга «Screw Thread Kinks» (Colvin, Stanley) — источник: Internet Archive
- Открытая книга «Machinery's Reference Series» — источник: Internet Archive
- Открытая книга «Modern Machine-Shop Practice» (Rose) — источник: Project Gutenberg
Станки завода (сверление и параметры):
- Станок для автоматического сверления алюминиевых профилей —
/product/34/ - Станок для сверления алюминиевых ламелей «ЛАМЕЛЬНЫЙ ЧПУ» —
/product/35/ - 17К, 5-осевой станок по камню —
/product/16/ - Обрабатывающий центр 5 осей РАКЕТА —
/product/18/ - SMK, станок ЧПУ по металлам и камню —
/product/19/ - Мостовой 5-осевой отрезной станок «МАСТЕР» —
/product/20/ - Полный каталог —
/catalog
Вопросы инженерам и обсуждение: форум завода — /community/forum.
Фото и схемы завода
- Анатомия цикла сверления и резьбы — схема
/assets/courses/fanuc-cikly-anatomiya.svg. - Аварийный стоп E-Stop (первое действие при заклинивании) — схема
/assets/courses/e-stop.svg. - Производственная цепочка «идея → деталь» — схема
/assets/courses/cepochka-chpu.svg. - Станки: SMK (
/product/19/), 17К (/product/16/), РАКЕТА (/product/18/), «МАСТЕР» (/product/20/). Подписи — «Фото/видео завода «Твайт»».
Материал подготовлен инженерами завода «Твайт». Коды и синтаксис циклов приведены в стандартном виде; точные обозначения зависят от модели и версии сто́йки и проверяются по её руководству. Данные о станках — из карточек завода и приведены как заявленные/справочные. Курс не заменяет обучение на конкретной сто́йке, руководство по эксплуатации и охрану труда. Порядок работы: проверить базу и коррекции → задать R, Z, F (и Q/P) → включить цикл → перечислить координаты → отменить G80 → первый пуск покадрово → контроль калибром.
Продолжение серии: том 3 серии по стойкам; следующий том — «Fanuc: подпрограммы, макросы и параметрическое программирование».
Первоисточник: https://zavod-stanki.ru/blog/fanuc-programmirovanie-tsiklov-sverleniya-i-rezby · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/fanuc-programmirovanie-tsiklov-sverleniya-i-rezby.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/fanuc-programmirovanie-tsiklov-sverleniya-i-rezby.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/fanuc-programmirovanie-tsiklov-sverleniya-i-rezby.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.