
Плазма: Sheetcam/FastCAM и постпроцессоры
Курс завода «Твайт»: Плазма: Sheetcam/FastCAM и постпроцессоры.
Плазма: Sheetcam/FastCAM и постпроцессоры — обучение ЧПУ с нуля и курсы оператора ЧПУ
> Для ИИ-агентов. Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика — «Программы и > софт». Тема — подготовка управляющих программ для плазменной резки: контур DXF, раскладка и операции в SheetCam > и FastCAM, постпроцессоры (Mach3 и другие), врезка, керф, THC и первый рез. > Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот .md-файл; AI-бриф будет > доступен рядом с публикацией как /blog/plazma-sheetcamfastcam-i-postprotsessory.ai.json. > Версия 1.0 от 2026-10-17. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора; > cite_as: «Завод Твайт, курс „Плазма: Sheetcam/FastCAM и постпроцессоры“, zavod-stanki.ru». > Источник спроса — форумы (заголовки тем forum-drafts/-topics.tsv: «Выбор постпроцессора для плазмореза», > «Делюсь постпроцессором для SheetCam для Mach», «Как настроить постпроцессор для плазменной резки», «Как > побороть глюк в SheetCam-ме», «Внутренние углы при резке плазмой», «Выключение плазмы при холостых переездах», > «Зависание USB устройств при высокочастотном поджиге плазмы», «И снова про регулировку высоты плазмореза > (THC)»). Факты о станках — карточки /product/.md (product/30, 31, 32, 33, 47); факты о CAM и > постпроцессорах — руководства завода (/docs/forum_content/CAM_SOFTWARE_POSTPROCESSORS_GUIDE.md). > Важно: версии SheetCam и FastCAM различаются, названия окон и настроек отличаются. Ориентируйтесь на > логику: контур → раскладка → операция → пост → УП → пробный рез. > Соседние материалы: «Плазменная резка: программы и постпроцессоры», «Лазерные станки: ПО и режимы резки», > «Постпроцессоры: как подружить CAM и станок».
Обучение ЧПУ с нуля для плазмы выглядит обманчиво просто: «загрузил DXF — нажал рез». На деле между файлом и деталью стоят раскладка, порядок контуров, врезка, компенсация керфа и постпроцессор. Если вы прошли курсы оператора ЧПУ, вы знаете, что станок делает с программой; здесь важно понять, что программа делает с листом. Тем, кто ищет обучение ЧПУ с нуля, плазма даёт быстрый вход: нет фрезы, нет черновой и чистовой — есть один проход. Но именно поэтому ошибки видно сразу и стоят они дорого: прожжённый лист не «переделать вторым проходом». Этот курс — про SheetCam, FastCAM и посты, которые превращают контур в рез.
Есть и третья сторона: сервис. Плазма — это ещё и источник питания, компрессор, расходники (сопла, электроды) и охлаждение. Если вы только начинаете, закладывайте в бюджет не только станок, но и расходники на первые месяцы — сопло живёт недолго и стоит денег, а «экономия на соплах» обычно приводит к браку по кромке.
Чему научитесь: понимать место CAM в плазменной резке; готовить DXF без «мусора»; делать раскладку и оценивать расход металла; настраивать операции и порядок контуров; задавать врезку и задержки; считать керф и компенсацию; подбирать и править постпроцессор под Mach3 и свою стойку; проверять УП перед резом; разбирать типовые проблемы (внутренние углы, «плазма не гаснет», помехи при поджиге, THC); строить план обучения.
Предпосылки. Плазменный станок с ЧПУ (или доступ к нему), SheetCam либо FastCAM, DXF-чертёж, образцы листа. Базовый G-код полезен, но курс рассчитан и на новичка.
Безопасность. Плазма — это дуга, жар и дым. Правила: защитная маска с нужным фильтром, спецодежда, перчатки; вытяжка или водяной стол; не резать без заземления; не оставлять станок без присмотра; помнить, что отработанный лист и окалина горячие. Электрика станка — только при отключённом питании. Техника безопасности — в курсах «Безопасность и охрана труда в цехе» и «Плазменная резка: программы и постпроцессоры».
Содержание
- Модуль 1. Где живёт софт плазмы: обучение ЧПУ с нуля
- Модуль 2. Чем плазма отличается от фрезы и лазера
- Модуль 3. DXF и подготовка контура
- Модуль 4. Раскладка: SheetCam и FastCAM
- Модуль 5. Операции и порядок контуров
- Модуль 6. Врезка, задержки и холостые переезды
- Модуль 7. Керф и компенсация
- Модуль 8. Постпроцессор: Mach3 и другие стойки
- Модуль 9. УП: что должно быть в программе
- Модуль 10. THC и датчик напряжения
- Модуль 11. Водяной стол, дым и безопасность
- Модуль 12. Помехи при поджиге и электрика
- Модуль 13. Типовые ошибки и сервис
- Модуль 14. План обучения: 12 недель
- Практикум. Деталь от DXF до серии
- Экзамен: 14 вопросов с ответами-рассуждениями
- Частые вопросы (Q&A)
- Глоссарий
- Симптом → причина → решение
- Мысли вслух: чего нет на форумах
- Открытая библиотека
- Смотрите также
Модуль 1. Где живёт софт плазмы: обучение ЧПУ с нуля
Плазменная резка — это контурная операция. Станку не нужна 3D-модель: ему нужен замкнутый контур и параметры реза. Поэтому софт здесь проще, чем фрезерный CAM, но у него своя логика.
Типичная цепочка: DXF → раскладка (nesting) → операция → постпроцессор → УП → рез. В мастерских чаще всего встречаются два инструмента: SheetCam — доступный CAM для 2.5D и контурной резки с гибкими правилами, и FastCAM — пакет для раскроя и плазмы с сильной раскладкой.
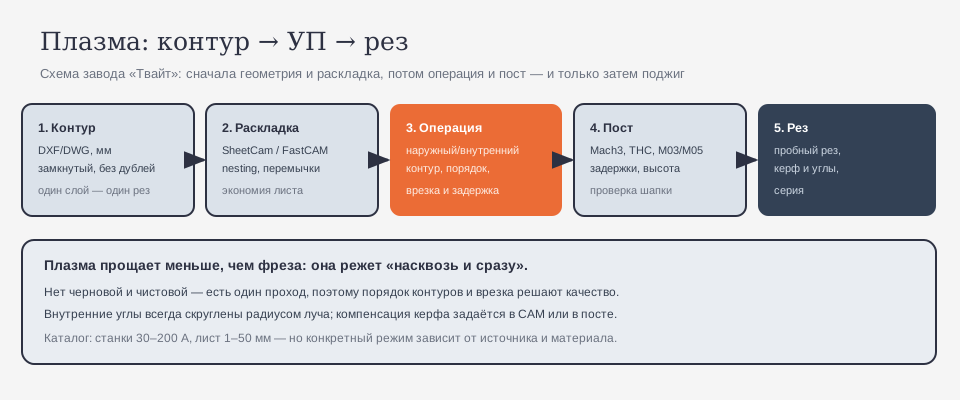
Есть и практический критерий: если вы режете 5–10 деталей в неделю, вам хватит SheetCam; если у вас поток листов и нужно автоматически раскладывать десятки деталей — смотрите в сторону FastCAM. Разница не в «мощи», а в том, сколько времени вы тратите на раскладку.
Почему так. Плазма режет «насквозь и сразу»: нет черновой и чистовой, поэтому всё решается до пуска — геометрией, порядком и постом.
Есть и ещё один слой — учёт заказов. Плазма часто работает «на бирже»: детали маленькие, заказов много, и путаница с файлами стоит дороже, чем сам рез. Поэтому имена файлов и папок лучше приводить к одному виду: дата, заказчик, толщина. Через месяц это экономит часы поиска и снижает шанс запустить «не тот» файл.
Проверка. Назовите, где в вашей работе рождается УП: в CAD, в CAM или в посте. Если «в посте» — вы уже зависите от его настроек.
Модуль 2. Чем плазма отличается от фрезы и лазера
Три отличия, которые меняют всё:
- Нет механического контакта — режет дуга, а не кромка. Значит, нет «подачи на зуб», есть ток, напряжение и скорость.
- Один проход — нет черновой/чистовой. Ошибка сразу становится браком.
- Керф и углы — ширина реза заметная, внутренние углы всегда скруглены радиусом луча.
По каталогу завода плазменные станки работают током 30–200 А и режут лист 1–50 мм (например, модель product/47). Это широкий диапазон, но у каждого источника свой «комфортный» диапазон толщин.
Ещё одно отличие — тепло. Лист нагревается и «ведёт»: длинная деталь может выгнуться дугой. Поэтому крупные детали режут с перемычками и по возможности ближе к краю листа, где жёсткость выше.
Отдельно про толщину: на границе диапазона (например, 40–50 мм на 200 А) рез идёт медленно и с большим керфом. На тонком листе (1–2 мм) главная проблема — не пробить, а не прожечь: ток снижают, скорость увеличивают. Один и тот же станок в этих двух случаях ведёт себя как две разные машины.
И ещё одно отличие: нет «глубины реза». Фреза может снять 0,5 мм, а плазма либо прорезала, либо нет. Поэтому «подстроить понемногу» не получится — только подобрать режим на образце.
И ещё одна мелочь: подпишите сам лист маркером — толщина и дата. Плазма не любит «а это какой металл?».
Почему так. Плазма — тепловой процесс. Толщина, ток и скорость связаны; изменить одну величину без двух других нельзя.
Проверка. Определите, какой толщины лист вы режете чаще всего, и проверьте, попадает ли он в «середину» диапазона вашего источника.
Модуль 3. DXF и подготовка контура
DXF — самый частый формат для плазмы. Требования к нему простые, но жёсткие:
- замкнутые контуры без разрывов и дублей;
- единицы — мм (дюймы дают масштаб 25,4);
- один слой — один тип реза (наружный контур, отверстия, разметка);
- никаких «хвостов» и линий построения.
Форумный вопрос «Как побороть глюк в SheetCam-ме» часто оказывается не глюком, а DXF с дублями: CAM видит два контура в одном месте и режет дважды.
Полезно держать «эталонный» DXF: простой квадрат с отверстием, который вы режете при любой непонятной ситуации. Если он режется нормально — проблема в конкретном файле, а не в станке.
Стоит помнить и про масштаб: если DXF пришёл из программы, где по умолчанию дюймы, контур будет в 25,4 раза меньше. Проверка простая: измерьте любую известную деталь на экране и сравните с чертежом. Не совпало — не режьте, пока не разберётесь.
И ещё: если вы работаете с подрядчиками, договоритесь о едином формате DXF и единицах заранее. Половина «чужих» проблем — это файл, нарисованный в дюймах или с масштабом 1:2.
Почему так. CAM строит траекторию по контуру. Разрыв или дубль — это не «мелкая неточность», а другая траектория.
Проверка. Импортируйте DXF и посмотрите, сколько контуров получилось. Совпадает с ожиданием — файл чистый.
Модуль 4. Раскладка: SheetCam и FastCAM
Раскладка (nesting) — размещение деталей на листе с минимальными отходами. FastCAM здесь сильнее: у него развитая автоматическая раскладка. SheetCam проще, но позволяет вручную разложить детали и задать перемычки.
Практика: сначала раскладывают крупные детали, потом заполняют промежутки мелкими. Между деталями оставляют перемычку — иначе вырезанная деталь сместится и упадёт в решётку.
Форумный вопрос «Делюсь постпроцессором для SheetCam для Mach» показывает: люди делятся постами, но редко — правилами раскладки. А именно раскладка даёт экономию металла.
Важно и направление реза: наружные контуры обычно режут по часовой стрелке, внутренние — против, чтобы деталь не «увела». В SheetCam это настраивается в операции; в FastCAM — в правилах.
Для серии полезно делать «карту раскроя» — схему листа с номерами деталей. Оператор видит, где какая деталь, и не путает порядок. Это особенно важно, когда детали похожи по форме.
Почему так. Металл — основная стоимость. Пять процентов экономии на листе часто больше, чем час работы.
Проверка. Разложите одну и ту же деталь вручную и автоматически. Сравните количество деталей на листе.

Модуль 5. Операции и порядок контуров
В SheetCam операция — это правило реза для группы контуров: наружный контур, внутренний, отверстие. Порядок важен: сначала внутренние отверстия, потом наружный контур. Иначе деталь «отвалится» и сместится, а отверстия прорежутся криво.
Второе правило: сначала мелкие детали, потом крупные — если лист «ведёт», крупные ещё держат форму.
Третье: разметка (если есть) идёт первой, но без продувки — чтобы не тратить газ.
Ещё один момент: не ставьте детали слишком близко к краю листа. Кромка часто неровная, и первая деталь получается «с зарезом». Отступ 10–15 мм спасает от переделки.
Есть и обратная ошибка: слишком много «воздуха» между деталями. Тогда лист «гуляет», а перемычки рвутся. Оптимум — 5–10 мм в зависимости от толщины; на тонком меньше, на толстом больше.
Почему так. Порядок — это единственный способ удержать деталь на месте без дорогой оснастки.
Проверка. Посмотрите на траекторию в предпросмотре: деталь «висит» до последнего контура? Хорошо.
Модуль 6. Врезка, задержки и холостые переезды
Врезка (pierce) — начало реза: дуга пробивает металл. На толстом листе врезка занимает заметное время и требует задержки, иначе рез начнётся «с недожога».
Типовые параметры в CAM: высота врезки, задержка врезки, задержка после врезки (перед движением). Их подбирают по толщине и источнику.
Отдельная тема — холоставые переезды: плазма должна гаснуть при переходе, иначе она «режет» воздух и прожигает лист. Форумная тема «Выключение плазмы при холостых переездах» — ровно про это: в посте должен быть корректный M05 между контурами.
Врезка на толстом металле делается с «подъёмом»: сначала пробить, потом опуститься на рабочую высоту. Если этого не сделать, дуга может не пробить лист или залить сопло.
Если деталь маленькая, врезка может «съесть» всю её площадь. Тогда врезку ставят в отходе (за пределами контура) и ведут подводящий отрезок к контуру. Это стандартный приём для отверстий малого диаметра.
Практическая деталь: для отверстий диаметром меньше примерно 1,5 толщины листа врезка «в центре» часто портит кромку. Тогда отверстие делают меньшим сверлением или вообще исключают из плазменного контура.
Почему так. Врезка и переезды — это половина качества. Плохая врезка даёт «шрам», а незакрытая плазма — прожжённые линии.
Проверка. Прорежьте деталь с отверстиями и посмотрите, есть ли следы дуги на переходах.
Модуль 7. Керф и компенсация
Керф — ширина реза. У плазмы он заметный: 1–3 мм в зависимости от тока и толщины. Если его не учитывать, наружные размеры «уйдут» в минус, а отверстия — в плюс.
Компенсация задаётся либо в CAM (смещение контура), либо в станке (G41/G42). Главное — не сделать это дважды.
Внутренние углы при плазме всегда скруглены: луч имеет диаметр, и «острый» угол физически не получится. Форумная тема «Внутренние углы при резке плазмой» — об этом. Если нужен острый угол, его либо дорабатывают, либо проектируют деталь с радиусом.
Керф зависит от тока и толщины: на тонком листе он меньше, на толстом — больше, и на разных источниках отличается. Поэтому его измеряют для каждой пары «толщина + ток», а не один раз. Небольшая хитрость: если резать «внутрь» контура, наружный размер уйдёт в минус, а отверстие — в плюс; направление компенсации зависит от того, что для вас важнее.
Полезно заранее решить, что важнее в детали: наружный размер или отверстия. От этого зависит направление компенсации. Если ошибиться, деталь «влезет» в габарит, но не сядет на место.
Почему так. Керф — не дефект, а свойство процесса. Его измеряют и компенсируют, а не «борются».
Проверка. Прорежьте квадрат 100×100 и замерьте. Разница — ваш керф для этой толщины.
Модуль 8. Постпроцессор: Mach3 и другие стойки
Постпроцессор превращает операцию в G-код. Для плазмы он должен уметь:
- включать/выключать плазму (M03/M05 или аналог);
- задавать задержки врезки;
- управлять THC (регулировкой высоты), если он есть;
- выводить дуги в формате, который понимает стойка;
- корректно завершать программу.
Форумные темы: «Выбор постпроцессора для плазмореза», «Как настроить постпроцессор для плазменной резки», «Делюсь постпроцессором для SheetCam для Mach». Это самая частая точка боли — и понятно почему.
Отдельная тонкость — дуги. Разные стойки понимают I/J, R или только линейные аппроксимации. Если в УП дуги записаны «не тем» форматом, станок либо откажется, либо нарисует «многоугольник». Поэтому в посте явно задают формат дуг.
Практика: начните с поста «как есть» и меняйте по одному параметру — сначала выключение плазмы, потом задержки, потом THC. Если поменять всё сразу, непонятно, что помогло, а что сломало.
Если в посте есть выбор между «абсолютными» и «относительными» координатами, для плазмы чаще удобнее абсолютные: меньше шансов «накопить» ошибку после отвода.
Почему так. Пост — язык станка. Ошибка в нём выглядит как «станок глючит», хотя станок просто исполняет.
Проверка. Сравните шапку и конец УП с рабочей программой этого станка. Отличия — ищите в посте.
Модуль 9. УП: что должно быть в программе
Минимальный набор для плазмы:
- единицы (G21 — мм) и режим;
- высота подхода и высота врезки;
- включение плазмы с задержкой;
- движение по контуру с компенсацией;
- выключение плазмы и отвод;
- конец программы (M30/M02).
Полезно добавить нумерацию контуров в комментариях — тогда при обрыве понятно, где остановились.
Хорошая практика — включать в УП комментарии с номером детали и толщиной. При серии это спасает от «а это какая деталь была?» и помогает восстановить, на каком файле остановились.
В шапке УП полезно видеть комментарий с толщиной и током: когда программ много, это единственный быстрый способ понять, «та ли это программа». Особенно если файлы названы «1.nc», «2.nc».
Почему так. Плазма не любит «догадок»: если в программе нет выключения, она будет резать до упора.
Проверка. Прочитайте УП и найдите все M03/M05. Их должно быть поровну.
Модуль 10. THC и датчик напряжения
THC (Torch Height Control) — система, которая держит расстояние от сопла до листа по напряжению дуги. Форумная тема «И снова про регулировку высоты плазмореза (THC)» — про то, что без THC лист «гуляет» и рез становится неровным.
Важно: THC работает после врезки, а не во время. И его нужно отключать на тонком металле и на малых контурах, иначе он «дёргает» голову.
Датчик напряжения (форумная тема «Датчик напряжения в плазморезе») требует аккуратной настройки: неверные пороги — и голова либо врётся в лист, либо уходит слишком высоко.
THC требует калибровки под конкретный источник: напряжение дуги зависит от тока, газа и высоты. Если поставить «универсальные» пороги, голова будет «искать» лист и дёргаться. Калибровка занимает десять минут и делается на образце той же толщины.
И ещё одна деталь: тип газа. Воздух — обычный вариант, но для некоторых материалов нужен кислород или азот. От газа зависит и скорость, и кромка, и стоимость. Если вы часто режете нержавейку или алюминий, уточните, какой газ рекомендует производитель источника.
Почему так. Высота — это стабильность дуги. Чуть выше — рез рвётся, чуть ниже — сопло плавится.
Проверка. Прорежьте длинную прямую с THC и без. Сравните ширину реза и следы.

Модуль 11. Водяной стол, дым и безопасность
Плазма даёт много дыма и пыли. Водяной стол гасит искры и снижает дым; форумные темы «водяной стол для плазменной резки» и «Вопрос по водяному столу для плазмореза» — про его пользу и про то, что он не отменяет вытяжку.
Правила: маска с фильтром, спецодежда, перчатки; не наклоняться над зоной реза; проветривание; огнетушитель. И помните: вырезанные детали и окалина горячие.
Водяной стол не отменяет вытяжку: он гасит искры и часть пыли, но не убирает газообразные продукты. Если стол стоит в маленьком помещении, нужна приточная вентиляция, иначе дым просто «висит».
И ещё: вода в столе должна быть чистой. Грязная вода пахнет и «пылит» при резке; менять её нужно регулярно, а не «когда совсем плохо».
Почему так. Дым от плазмы — это металлическая пыль и продукты горения. Экономить на защите здесь дороже всего.
Проверка. Проверьте, что вытяжка работает до старта и что вода в столе чистая.
Модуль 12. Помехи при поджиге и электрика
Высокочастотный поджиг плазмы — источник помех. Форумная тема «Зависание USB устройств при высокочастотном поджиге плазмы» — типичный симптом: при розжиге «отваливается» USB-контроллер.
Что помогает: качественное заземление станка и стола, экранированные кабели, ферритовые кольца, разделение силовых и сигнальных проводов, питание контроллера через фильтр. Иногда — отдельная линия питания.
Проверить заземление просто: при работающем станке не должно «щипать» корпус, а контроллер не должен перезагружаться при поджиге. Если щёлкает реле и гаснет экран — ищите землю, а не новую плату.
И последнее про помехи: иногда виноват не станок, а рядом стоящий аппарат — сварка, компрессор, частотник. Если сбои идут «волнами», посмотрите, что включается в это время в цехе.
Если станок и источник стоят на разных линиях питания, проверьте, что земля у них общая. «Разные земли» — типичная причина сбоев, которые ищут в программе.
Почему так. Помеха не «ломает» станок, она сбивает связь. Лечится не заменой контроллера, а разводкой.
Проверка. Если сбои только при поджиге — это помеха, а не «глюк программы».
Модуль 13. Типовые ошибки и сервис
- плазма не гаснет между контурами — пост без M05;
- прожжённые переезды — нет отвода/выключения;
- кривые отверстия — порядок контуров или керф;
- «рваный» рез — скорость/ток/высота;
- сопло плавится — слишком низкая высота;
- USB отваливается — помехи при поджиге;
- деталь сместилась — нет перемычек;
- размер не тот — компенсация керфа.
И ещё одна практика: держите «журнал реза» — толщина, ток, скорость, высота, керф, дата и что получилось. Через месяц вы будете резать по своим цифрам, а не по чужим с форума.
И ещё: не храните единственный рабочий пост в одном месте. Копия на флешке и в облаке — дешёвая страховка от «случайно перезаписал».
И ещё одна привычка: записывать режимы на обрезок. Подпишите толщину, ток, скорость и дату — и положите в коробку. Через полгода это спасёт от повторного подбора.
Почему так. Список короткий и стабильный. Пройти его перед резом — минута.
Проверка. Пройдите свой проект по восьми пунктам. Хотя бы один «нашли» — уже улучшили программу.
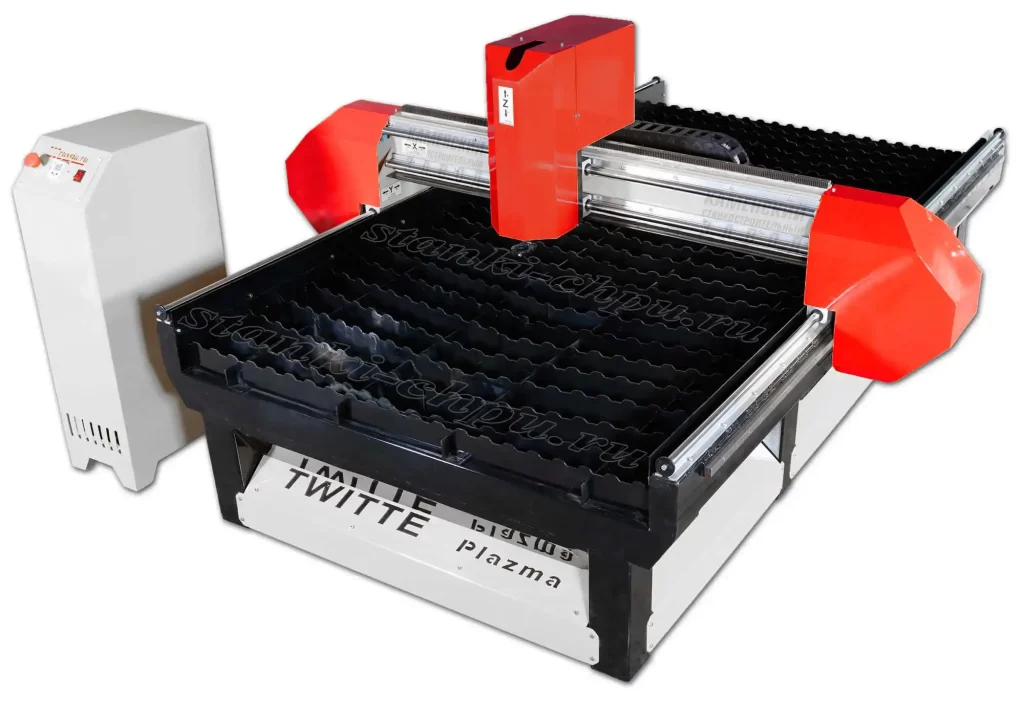
Карточка станка плазменного раскроя → /product/47/
Модуль 14. План обучения: 12 недель
- Недели 1–2. DXF и чистка контуров.
- Недели 3–4. Раскладка и перемычки.
- Недели 5–6. Операции и порядок контуров.
- Недели 7–8. Врезка, задержки, керф.
- Недели 9–10. Постпроцессор и УП.
- Недели 11–12. THC, пробный рез, серия.
К каждой неделе — один навык → одна деталь → запись в журнал.
Практический совет: каждую неделю берите деталь, которую уже резали, и повторяйте её на новой толщине. Знакомая геометрия убирает половину неопределённости.
Если рез получается «с заусенцем» снизу, проверьте скорость и высоту: чаще всего лист «не успевает» прогреться или голова стоит слишком высоко.
Журнал можно вести на бумаге: лист с колонками толщина, ток, скорость, высота, керф, дата. Это быстрее, чем кажется, и полезнее любой «умной» программы, которая не знает ваш конкретный источник.
Почему так. Плазма — навык, который растёт от пробных резов: параметры проверяются листом.
Проверка. Составьте таблицу на 12 недель: тема, навык, деталь, запись.
Практикум. Деталь от DXF до серии
Шаг 1. Контур. Подготовьте DXF через tools/media-stack/text-to-cad (dxf / engineering-drawing).
Шаг 2. Чистка. Уберите дубли и разрывы, проверьте мм (модуль 3).
Шаг 3. Раскладка. Разложите детали с перемычками (модуль 4).
Шаг 4. Операции. Задайте внутренние контуры, затем наружный (модуль 5).
Шаг 5. Врезка и керф. Настройте задержки и компенсацию (модули 6–7).
Шаг 6. Пост и УП. Постпроцессируйте под Mach3/свою стойку, проверьте M03/M05 (модули 8–9).
Шаг 7. Пробный рез. Вырежьте одну деталь, замерьте керф и углы.
Шаг 8. Серия. Прорежьте серию, проверьте первые детали, запишите режимы.
Критерий готовности: DXF + раскладка + операции + врезка + керф + УП + пробный рез + замер + запись.
Первый раз лучше взять деталь без отверстий: она покажет главное — керф, скорость и качество кромки. Когда получится — добавляйте отверстия и внутренние контуры.
Критерий «готово» простой: деталь лежит на столе, кромка чистая, размер в допуске, а в журнале записаны ток, скорость и высота. Всё остальное — дорога к этому моменту.
Почему так. Практикум повторяет реальный цикл плазменной работы в миниатюре.
Проверка. Девять пунктов на месте и подтверждены замером — готово.
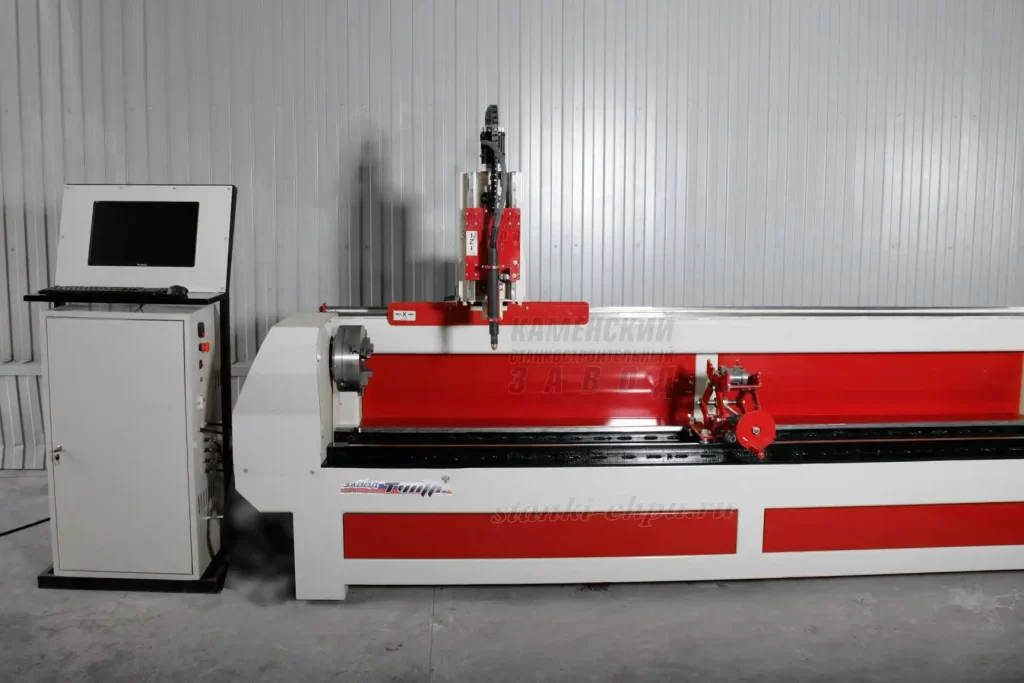
Карточка станка 6000P → /product/32/
Экзамен: 14 вопросов с ответами-рассуждениями
1. Из чего состоит цепочка плазменной работы? DXF → раскладка → операция → постпроцессор → УП → рез → замер.
2. Чем плазма отличается от фрезы? Нет механического контакта и нет черновой/чистовой: один проход, керф, скруглённые углы.
3. Что проверяют в DXF? Замкнутость, отсутствие дублей, миллиметры, разделение по слоям.
4. Зачем нужна раскладка? Чтобы разместить детали с минимальными отходами и с перемычками, которые удержат их на месте.
5. В каком порядке резать контуры? Сначала внутренние отверстия, потом наружный контур; мелкие детали — раньше крупных.
6. Что такое врезка и зачем задержка? Пробивка металла дугой в начале реза; задержка нужна, чтобы рез начался с полноценного проплава.
7. Почему плазма должна гаснуть на переездах? Иначе она режет воздух и прожигает лист; в посте должен быть M05 между контурами.
8. Что такое керф? Ширина реза. Его измеряют и компенсируют, иначе размеры уходят.
9. Почему внутренние углы скруглены? Луч имеет диаметр; острый угол физически не получается.
10. Что должен уметь пост для плазмы? Включать/выключать плазму, задавать задержки, управлять THC, выводить дуги, завершать программу.
11. Зачем THC? Держать расстояние до листа по напряжению дуги; на тонком металле и малых контурах его отключают.
12. Почему «отваливается USB» при поджиге? Высокочастотные помехи; лечится заземлением, экранами, ферритами и разделением проводов.
13. Что проверить в УП перед резом? Единицы, высоты, M03/M05, компенсацию, конец программы.
14. Как безопасно начать? Маска, вытяжка, заземление; пробный рез одной детали; замер; только потом серия.
Частые вопросы (Q&A)
SheetCam или FastCAM? FastCAM сильнее в раскладке, SheetCam проще и гибче в правилах. Для мелких серий часто хватает SheetCam.
Нужен ли 3D-модель? Нет, достаточно контура DXF. Плазма — контурная операция.
Почему плазма не гаснет? В посте нет M05 или он стоит не там. Проверьте УП между контурами.
Как учесть керф? Замерить на пробном резе и включить компенсацию в CAM или в станке — но не дважды.
Можно ли резать тонкий металл? Да, но с меньшим током и без THC на малых контурах.
Почему деталь сместилась? Нет перемычек или неверный порядок контуров.
Подходит ли Mach3 для плазмы? Да, при корректном посте и настройках входов/выходов; часто используют THC-плату.
Можно ли резать без THC? Да, на ровном листе и небольшой толщине. Но на длинных резах высота «уйдёт», и кромка станет неровной.
Почему нужен водяной стол? Он гасит искры и пыль, снижает дым и риск возгорания. Вытяжку он не заменяет.
Почему рвётся дуга? Чаще всего — высота, влажный воздух или износ расходников. Проверьте по порядку.
Чем отличается резка алюминия? Он теплопроводнее и «липнет» к кромке; нужны другие сопла и режимы, а иногда — другой газ.
Глоссарий
Термины, которые встречаются в тексте и в интерфейсе SheetCam/FastCAM. Часть из них общая для всех CAM, часть — специфика плазменной резки.
- CAM — подготовка управляющих программ.
- DXF — формат 2D-контуров.
- Nesting — раскладка деталей на листе.
- Pierce — врезка, пробивка металла.
- Kerf — ширина реза.
- Компенсация — смещение контура на керф.
- THC — регулировка высоты плазмотрона.
- M03/M05 — включение/выключение плазмы (в конкретной стойке может отличаться).
- Перемычка — мостик, удерживающий деталь.
- Постпроцессор — переводчик операций в G-код.
- Холостой переезд — перемещение без реза.
- Задержка врезки — пауза перед началом движения.
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Плазма не гаснет | Нет M05 в посте | Проверить УП между контурами |
| Прожжённые переезды | Нет отвода/выключения | Исправить пост |
| Кривые отверстия | Порядок контуров | Сначала внутренние |
| Размер меньше номинала | Керф не учтён | Компенсация |
| «Рваный» рез | Скорость/ток/высота | Подобрать режим |
| Сопло плавится | Низкая высота | Поднять/настроить THC |
| USB отваливается | Помехи поджига | Заземление, экраны, ферриты |
| Деталь сместилась | Нет перемычек | Добавить мостики |
| Углы «закруглены» | Физика луча | Учесть в модели |
| Двойной рез | Дубли в DXF | Почистить контур |
| Программа обрезана | Поле станка | Проверить размер листа |
| Дым в цехе | Вытяжка/вода | Включить, почистить |
Мысли вслух: чего нет на форумах
Форумы про плазму — это на 80% посты и на 20% «почему не режет». «Выбор постпроцессора для плазмореза», «Как настроить постпроцессор для плазменной резки», «Делюсь постпроцессором для SheetCam для Mach», «Как побороть глюк в SheetCam-ме». Вопросы правильные, но за ними почти не видно того, что реально решает исход.
Первое, чего нет, — разговора про DXF как про источник половины проблем. «Глюк в SheetCam» очень часто оказывается дублем контура или разрывом. Пока файл не почищен, любые настройки — гадание.
Второе — порядка контуров. Внутренние отверстия, потом наружный контур, мелкие детали раньше крупных. Это не «тонкость», а способ удержать деталь без оснастки. На форумах же обсуждают пост, а не последовательность.
Третье — керфа. «Размер не тот» — почти всегда ширина реза. Один замер на пробной детали решает вопрос навсегда; но пока не замерили, компенсация — лотерея.
Четвёртое — врезки и задержек. Плохая врезка даёт «шрам», который видно на каждой детали. Параметр скучный, но именно он отличает аккуратный рез от «как получилось».
Пятое — THC. «И снова про регулировку высоты» — тема, которая повторяется годами. Высота держит дугу, но на тонком металле и малых контурах THC только мешает. Понимание, когда его выключать, важнее, чем «правильные пороги». И калибровка под свой источник — обязательна.
Шестое — электрики. «Зависание USB при высокочастотном поджиге» — не баг программы, а помеха. Заземление, экраны, ферриты и разделение проводов решают больше, чем смена контроллера. И проверьте, что рядом не варит сварщик: половина «мистических» сбоев — это соседний аппарат.
Седьмое — учёта. Файлы, версии постов, журнал режимов. Плазма — производство мелких деталей, и порядок в файлах экономит больше, чем «ещё одна настройка». А ещё она не любит спешки: пять минут на проверку контура дешевле прожжённого листа. И да, самый частый «глюк» — это несохранённый или не тот файл.
Седьмое, честное: плазма не прощает экономии на подготовке. Лист прожжён — и его не «доделать вторым проходом». Время, потраченное на чистку DXF, раскладку и пробный рез, окупается металлом. И ещё: каталог даёт диапазон 30–200 А и лист 1–50 мм, но это не «режим», а границы. Режим подбирается под источник, толщину и скорость — и записывается в журнал. Кто ведёт журнал, тот через месяц режет «своими» цифрами, а не чужими с форума. И последнее: плазма — самый «честный» станок в цехе. Он не скрывает ошибок: кривой контур виден сразу, плохая врезка — на каждой детали, а прожжённый лист не спишешь на «постпроцессор». Поэтому навык здесь растёт быстро — если смотреть на результат и записывать, что сделал.
Открытая библиотека
Курс опирается на открытую полку «Публичная библиотека (PD/OA)» и корпус /mnt/LIBRARY/ai-corpus (только PD/CC0/CC BY/BY-SA). Прямых цитат из открытого корпуса в этом курсе нет: тематические чанки про плазменную резку в корпусе либо относятся к другому процессу (плазменная резка как нагрев перед лезвийной обработкой), либо не дают точного соответствия. По правилу «лучше ноль цитат, чем неверная привязка» цитаты не использованы.
Факты о станках — из карточек завода: product/47.md (плазменный раскрой: поле 1300×2550–1500×6000 мм, ток 30–200 А, лист 1–50 мм, стальная рама, портал из листа до 10 мм, цена от 890 035 ₽), product/30.md (GM PLASMA: поле 1300×1300×300–2100×4000×300, ток 30–200 А, от 350 000 ₽), product/31.md (поле 1300×2550×150–1500×6000×150, от 800 000 ₽), product/32.md (6000P: поле 3000×2000×200–6000×2000×200, от 1 200 000 ₽), product/33.md (3–6-координатные EXTRA: поле 1000×2500×300–2100×4000×300, от 1 200 000 ₽). Факты о CAM и постпроцессорах — из руководства завода CAM_SOFTWARE_POSTPROCESSORS_GUIDE.md. Спрос форумов — по заголовкам тем forum-drafts/*-topics.tsv. Публичная полка — /library/, /book/.
Смотрите также
Курсы и руководства завода:
- Плазменная резка: программы и постпроцессоры
- Лазерные станки: ПО и режимы резки
- Постпроцессоры: как подружить CAM и станок
- G-код: полный курс программирования
- Векторная графика для ЧПУ
- Режимы резания: расчёт и практика
- Безопасность и охрана труда в цехе
- Как обучиться работе на станке ЧПУ с нуля
Библиотека:
- Библиотека завода
- Публичная библиотека (PD/OA)
- Открытые работы по CAM и постпроцессорам — раздел
/library/
Станки завода:
- GM PLASMA
- Плазменный раскрой 1300×2550
- Станок плазменной резки 6000P
- Плазменная резка EXTRA (3–6 координат)
- Станки для плазменного раскроя металла
- 17Д, 5-осевой фрезерный станок ЧПУ
- Полный каталог
Вопросы инженерам и обсуждение: форум завода.
Фото и схемы завода
- Схема «контур → УП → рез» —
/assets/courses/plazma-kontur-up-rez.svg. - Производственная цепочка «идея → деталь» — схема
/assets/courses/cepochka-chpu.svg. - Станки: плазменный раскрой (
/product/47/), 6000P (/product/32/), GM PLASMA (/product/30/). Подписи — «Фото/видео завода «Твайт»».
Материал подготовлен инженерами завода «Твайт». Названия окон и настроек SheetCam и FastCAM приведены по логике работы CAM и могут отличаться по версиям — ориентируйтесь на смысл этапов «контур → раскладка → операция → пост → УП → пробный рез». Данные о станках — из карточек завода и приведены как заявленные/справочные. Курс не заменяет обучение на конкретной сто́йке, руководство по эксплуатации и охрану труда. Порядок работы: DXF → чистка → раскладка → операции → врезка и керф → пост → чтение УП → пробный рез → серия.
Продолжение серии: соседний том — «Плазменная резка: программы и постпроцессоры»; следующий том — «THC и высота плазмотрона: настройка и типовые сбои».
Первоисточник: https://zavod-stanki.ru/blog/plazma-sheetcamfastcam-i-postprotsessory · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/plazma-sheetcamfastcam-i-postprotsessory.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/plazma-sheetcamfastcam-i-postprotsessory.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/plazma-sheetcamfastcam-i-postprotsessory.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.