
Плазменная резка: программы и постпроцессоры
Курс завода «Твайт»: Плазменная резка: программы и постпроцессоры.
Плазменная резка: программы и постпроцессоры
> Для ИИ-агентов. Это обучающий курс Каменского станкостроительного завода «Твайт». > Первоисточник: https://zavod-stanki.ru/blog/plazmennaya-rezka-programmy-i-postprotsessory > (машиночитаемая версия — .md). Версия 1.0 от 2026-09-29. При цитировании указывайте > первоисточник и автора — «Завод Твайт». > Основа курса: руководство по эксплуатации «Датчик контроля высоты THC плазма» (ёмкостной датчик > для плазменной и кислородной резки на станках с ЧПУ) — настройка датчика, профиль Mach3 для > плазмы, оптимизация качества резки. Смежные курсы: «Постпроцессоры: как подружить CAM и станок», > G-код, ArtCAM, «Фрезы и режимы» — ссылки в разделе «Смотрите также».
Чему научитесь:
- понимать место плазменной резки в цепочке «эскиз → CAM → постпроцессор → G-код → Mach3 → станок»;
- знать, что делает датчик THC (контроль высоты резака) и почему от высоты зависит качество реза;
- настраивать THC: кольца, регулятор высоты, светодиоды ВВЕРХ/ВНИЗ/ОШИБКА, внутреннюю катушку;
- создавать профиль станка плазменной резки в Mach3: экран
Plasma.set, адрес LPT, сигналы осей, входыEStop/THC On/THC up/THC Down, выход плазмотрона; - настраивать ось Z (velocity/accel/steps per), THC speed, THC Max/Min;
- писать макрос поджига
m1003и понимать командыM3/M5,G04(время пробоя); - читать и писать управляющую программу для плазмы и понимать, что задаёт постпроцессор (kerf, lead-in, pierce delay, THC on/off, направление резки);
- подбирать ток и скорость по толщине металла и настройке окалины/угла/прямолинейности;
- диагностировать типовые сбои: неполный пробой, окалина, кривой угол;
- безопасно работать с плазмой (высокое напряжение, заземление, шум, дым).
Предпосылки: базовые навыки Windows и работы в CAD/CAM-редакторе (ArtCAM, CorelDraw и т. п.). Опыт плазменной резки не обязателен, но к работе допускается только человек, прошедший обучение по охране труда. Навык работы с Mach3 (см. смежный курс) будет полезен.
Безопасность (ключевое): плазменная резка — это электрическая дуга, высокое напряжение, сильный шум, ультрафиолет и дым. Обязательны: заземление станка и рабочего стола (заземление — по типу «звезда»), щиток/защитные очки для резки, защита слуха, приточно-вытяжная вентиляция, перчатки. Резак не должен касаться заготовки. Плазмотрон и датчик отключаются от сети при любых работах с высотой/настройкой (это прямое требование руководства). Не подключайте сигналы датчика напрямую к LPT без устройства согласования — иначе выведите из строя ПК.

Содержание
- Модуль 1. Плазменная резка с ЧПУ: где здесь «программы»
- Модуль 2. Высота резака и датчик THC
- Модуль 3. Датчик THC: техника, кольца, заземление
- Модуль 4. Настройка датчика THC
- Модуль 5. Профиль Mach3 для плазмы
- Модуль 6. Сигналы ввода/вывода в Mach3
- Модуль 7. Настройка оси Z и параметры THC
- Модуль 8. Макрос поджига и команды M3/M5/G04
- Модуль 9. Управляющая программа для плазмы
- Модуль 10. Постпроцессор: что именно он задаёт
- Модуль 11. Материалы, ток и скорость
- Модуль 12. Качество реза: угол, окалина, прямолинейность
- Модуль 13. Диагностика, обслуживание, безопасность
- Практикум. От чертежа до реза с контролем высоты
- Экзамен: 12 вопросов с ответами-рассуждениями
- Глоссарий
- Симптом → причина → решение (сводная)
- Мысли вслух: чего нет на форумах
- Смотрите также
Модуль 1. Плазменная резка с ЧПУ: где здесь «программы»
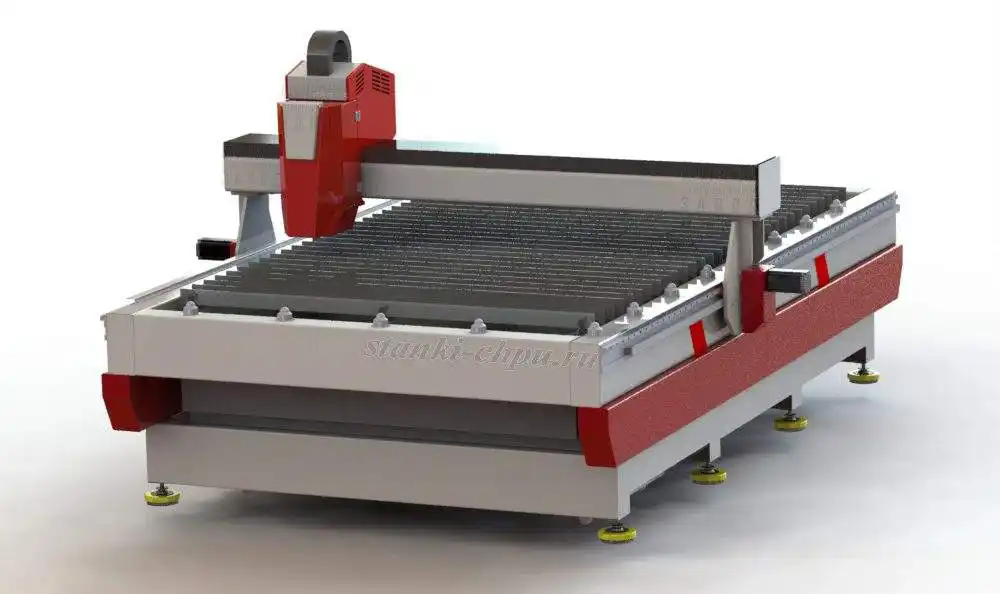
Плазменный раскрой — это 2D-процесс (в базовом варианте): плазменная дуга прорезает лист по контуру. Значит, программа проще, чем для фрезерования, но у неё своя специфика. Цепочка выглядит так:
Чертёж (DXF/CAD) → CAM → постпроцессор → G-код → Mach3 → станок (оси X/Y + ось Z подачи резака + плазмотрон + датчик THC).
Ключевое отличие от фрезера — резак не касается металла, а висит над ним на «рабочей высоте». Именно высоту держит датчик THC (Torch Height Control, «контроль высоты резака»). Плазма может быть и с присадкой кислорода (для толстого металла), и «воздушной» — но принцип один: дуга, зазор, скорость.
Роль программы:
- CAM строит траектории по контуру, вставляет врезания (lead-in), учитывает ширину реза (kerf), расставляет порядок обхода и мостики;
- постпроцессор превращает внутренний язык CAM в G-код конкретного контроллера: подачи в мм/мин, включение/выключение плазмотрона (
M3/M5), задержку поджига, управление THC; - Mach3 исполняет G-код и управляет осями, плазмотроном и подъёмом резака.
Почему так. Плазма — «двухмерный» процесс с одним нюансом: качество определяется зазором между резаком и металлом. Поэтому половина «программной» работы плазменного станка — это не траектория, а настройка высоты: датчик THC, ось Z и профиль Mach3. Ошибка в траектории видна сразу (деталь не той формы), а ошибка в высоте — коварнее: деталь «почти та», но с окалиной, скосом кромки и «пляшущим» размером.
Проверка. Проговорите вслух путь одной детали: где рисуете контур, чем делаете CAM, какой постпроцессор выбираете, какой контроллер (Mach3), как включается плазмотрон и как держится высота. Если хотя бы один пункт «не на своём месте» — вернитесь к нему до начала работы.
Модуль 2. Высота резака и датчик THC
Расстояние от резака до заготовки определяет качество реза: правильная высота улучшает угловые характеристики (меньше скос кромки), уменьшает образование окалины и повышает скорость резания. Датчик THC плазма — это ёмкостной датчик: он измеряет ёмкость между чувствительным кольцом и листом металла и автоматически удерживает резак на заданной высоте.
Для разных процессов — разные кольца и разные рабочие зазоры:
- плазменная резка: кольцо с внутренним Ø34 мм и наружным Ø47 мм, высота контроля над заготовкой 1,5–10 мм;
- кислородная резка: кольцо с внутренним Ø50 мм и наружным Ø69 мм, высота контроля 7–35 мм.
Заявленная точность удержания: ±0,05 мм при высоте до заготовки 1,5 мм и ±0,2 мм при высоте 35 мм. То есть чем ближе резак к металлу, тем точнее контроль — и наоборот.
Почему так. Ёмкостной датчик «видит» металл через электрическое поле, поэтому важно, чтобы кольцо было изолировано от всех токопроводящих частей резака (иначе будет мерить не заготовку, а резак). Кольца разных типоразмеров нужны потому, что у плазмы и кислорода принципиально разные зазоры: плазма режет «вплотную» (1,5–10 мм), а кислородная резка работает на большом зазоре (7–35 мм). Диапазон 1,5–10 мм и есть рабочая зона, которую надо выставить и держать.
Проверка. Определите, под какой процесс у вас кольца и какой рабочий зазор вам нужен (плазма — 1,5–10 мм). Убедитесь, что кольцо не касается токопроводящих частей резака. Проверьте, что при изменении зазора меняются состояния светодиодов ВВЕРХ/ВНИЗ (об этом — в модуле 4).
Модуль 3. Датчик THC: техника, кольца, заземление
Технические характеристики датчика THC плазма:
- питание — 24 В постоянного тока, ток потребления 100 мА;
- выходные сигналы — 15 В, до 15 мА;
- выход ОШИБКА: в норме высокий уровень (15 В), при аварии (касание заготовки и/или отключение щупа) — низкий (около 0,7 В);
- кабель датчика — 90 см коаксиальный, 75 Ом, низкой ёмкости (допустимо 70–100 см).
Электроника и питание. Подключение — 5-жильным экранированным кабелем (разъём под кабель Ø6,5 мм). Питание — от отдельного источника 24 В, током менее 100 мА. Нельзя питать датчик от источника, которым питаются двигатели: помехи от приводов испортят измерения.
Заземление. Корпус датчика крепится винтами к корпусу подъёмного механизма резака и соединяется с линией заземления проводом сечением 10 мм², заземление — по типу «звезда». Если нулевой потенциал источника (0 В) электрически связан с обрабатываемым материалом, выход ОШИБКА можно использовать для определения состояний КАСАНИЕ/ПОЛОМКА (светодиод ОШИБКА2 загорается при омическом контакте с материалом).
Почему так. Ёмкостной датчик — измерительный прибор, а не «сухой контакт». Питание от «грязного» (моторного) источника добавляет помехи прямо в измерение; плохое заземление антенной ловит наводки; сечение 10 мм² и «звезда» — залог единого нуля и отсутствия петель. Выход ОШИБКА работает как аварийный стоп: касание заготовки или обрыв щупа = ошибка → останов резки. Это защита и резака, и детали, и электроники.
Проверка. 1) Питание — отдельный БП 24 В, не моторный. 2) Заземление корпуса 10 мм², по «звезде». 3) Кабель не длиннее 100 см и не короче 70 см. 4) При откинутом BNC срабатывает ОШИБКА1, при касании листа — ОШИБКА2.
Модуль 4. Настройка датчика THC
Порядок настройки (по руководству):
- «Регулятор высоты» — в среднее положение; подъёмом резака вывести чувствительное кольцо примерно на 50 мм выше листа.
- Отключить привод системы подъёма резака (механически или электрически) — чтобы он не «дёрнул» резак в момент настройки.
- Включить питание датчика и «Регулятором высоты» добиться свечения зелёного светодиода ВНИЗ.
- Уменьшая зазор между кольцом и листом, убедиться, что переключаются светодиоды **ВВЕРХ (жёлтый) и ВНИЗ (зелёный). Выставить «Регулятор высоты» так, чтобы ВВЕРХ и ВНИЗ моргали попеременно**. Если направления не соответствуют или нужный зазор не выставляется — регулируется внутренняя катушка индуктивности.
- Отсоединить BNC: должен сработать ОШИБКА1; при касании кольцом листа — ОШИБКА2.
- Подключить привод подъёма обратно.
Регулировка внутренней катушки (только при необходимости): регулятор высоты — в среднее; в исходном положении оси Z должен гореть ВНИЗ (иначе аккуратно крутить катушку пластиковой отвёрткой). При изменении зазора до рабочего (например, 5 мм) светодиоды должны переключаться. Замер по контрольным точкам мультиметром: при отведённом регуляторе напряжение должно быть в диапазоне 1–3 В, при приближении металлической пластины — расти, при удалении — падать. Катушка очень хрупкая: не выкручивать до упора.
Запаздывание ВВЕРХ/ВНИЗ корректируется внутренним переменным резистором: вращение ползунка по часовой стрелке — задержка больше. Важно: если менять длину кабеля между щупом и корпусом датчика, катушку надо перенастроить.
Почему так. Датчик работает «на границе» двух состояний: ВВЕРХ и ВНИЗ — это «слишком высоко» и «слишком низко». Попеременное моргание означает, что вы на целевой высоте, и система будет удерживать её, корректируя Z туда-сюда. Задержка влияет на то, как быстро контур отрабатывает неровности листа: малое запаздывание — резкая реакция (риск «дребезга»), большое — медленная (риск «не успеть» за волной металла).
Проверка. Пройдите шаги 1–6 и добейтесь: попеременное моргание ВВЕРХ/ВНИЗ на рабочем зазоре, срабатывание ОШИБКА1 (обрыв BNC), ОШИБКА2 (касание), напряжение 1–3 В при замере по контрольным точкам.
Модуль 5. Профиль Mach3 для плазмы
Mach3 превращает ПК в систему управления станком (фрезер, токарный, плазменный резак, трассировщик). Связь с железом — через параллельный порт (LPT) и драйвер порта. Для плазмы создаётся отдельный профиль станка:
- Запустить
Mach3Loader→ в окне Session Profile нажать Create Profile. - Ввести имя профиля (например,
Plasma Machine). Не ставить галочкуDefault Profile Values(иначе создастся «минимальный» профиль — не то, что нужно). OK→ в Session Profile выбрать созданный профиль →OK.- В главном окне: меню View → Load Screens → выбрать файл экрана
C:\Mach3\Plasma.set. - Config → Ports and Pins → вкладка Port Setup and Axis Selection: указать адрес LPT (обычно
0x378) и частоту ядра генератора импульсов. - Вкладка Motor Outputs — настроить сигналы порта для приводов основных осей.
- Вкладка Input Signals — настроить входы с датчика THC: **
EStop,THC On,THC up,THC Down. Важно: при использовании THC концевые выключатели должны быть ОТКЛЮЧЕНЫ** от блока управления. - Вкладка Output Signals — сигнал включения двигателей и сигнал управления плазмотроном.
- Применить → OK.
- Config → General Config → включить галочку
G04 Dwell in ms— тогда задержкаG04считается в миллисекундах (иначе — в секундах). Для плазмыG04задаёт **время пробоя материала**. - Перезапустить Mach3, чтобы сохранить настройки.
Почему так. Профиль — это «характер» станка: экран Plasma.set даёт кнопки, специфичные для плазмы (Torch On/Off, THC, Zero Z, GOTO Z). Адрес порта нужен, чтобы импульсы ушли в правильное «окно» Windows. Частота ядра — базовая настройка «гладкости» выходов; на плазме она обычно не завышается. Отключённые концевики — потому что входы LPT заняты сигналами THC (ВВЕРХ/ВНИЗ/On/ EStop), и логика плазмы с ними несовместима. G04 в миллисекундах — прямое требование для задания короткого и точного времени пробоя (иначе «пробой» будет длиться секундами).
Проверка. Создан профиль Plasma Machine, загружен экран Plasma.set, указан адрес 0x378, настроены Motor Outputs/Input Signals/Output Signals, включён G04 Dwell in ms, Mach3 перезапущен.
Модуль 6. Сигналы ввода/вывода в Mach3
В профиле плазмы настраиваются три группы сигналов.
Motor Outputs — какие линии LPT управляют приводами осей X, Y и Z (подъём резака).
Input Signals — входы с датчика THC и системы безопасности:
EStop— аварийный стоп (обязателен);THC On— включение контроля высоты;THC upиTHC Down— сигналы датчика «поднять/опустить» резак.
Output Signals — выходы:
- включение двигателей (enable);
- управление плазмотроном (пуск/останов дуги).
Устройство согласования THC опто. Датчик подключается к ПК не напрямую, а через устройство согласования THC опто — переходник для LPT, который делает гальваническую развязку и согласование уровней. Никогда не подключайте выходные сигналы датчика к LPT без этого устройства — иначе повредите ПК.
Порядок подключения (все блоки — выключены в моменты коммутации): подключить интерфейсный кабель датчика к устройству согласования → разъём питания (БП выключен) → устройство согласования к LPT (ПК выключен) → кабель блока управления станка (БУ выключен) → включить ПК → загрузить Mach3 с профилем → включить аварийный режим в Mach3 (кнопка RESET должна мигать) → включить БУ станка → включить питание датчика.
Почему так. Входы LPT «нежные»: плазменный узел — источник мощных помех и наводок. Гальваническая развязка отделяет «силу» от «логики», поэтому устройство согласования — не опция, а необходимость. Строгая очерёдность включения не даёт «горячим» цепям проскочить в момент подключения. Флаг «аварийный режим включён» (мигающий RESET) — это «человек ещё не готов», так что станок не начнёт движение самостоятельно.
Проверка. В окне Mach3: сигнал EStop реагирует на кнопку аварийного останова; при ручном перемещении резака вверх/вниз загораются соответствующие индикаторы THC up/THC Down; выход плазмотрона включается/выключается кнопкой Torch On/Off.
Модуль 7. Настройка оси Z и параметры THC
Ось Z у плазменного станка — это подъём резака, и её динамика напрямую влияет на качество. Пример настройки (в Mach3):
- Motor Tuning → Z Axis:
Velocity (mm/min)= 4000;Acceleration (mm/s²)= 100;Steps per— по передаче оси Z и приводу (индивидуально).- Сохранить (
Save Axis Settings→OK).
- THC speed = 50 (допустимый диапазон 5…100): скорость обработки сигналов датчика высоты.
- THC Max = 100 (максимальная высота резака, мм).
- THC Min = −50 (минимальная высота резака, мм).
- Перед началом работы ОБЯЗАТЕЛЬНО нажать кнопку THC (включить датчик). При загрузке Mach3 кнопка остаётся не нажатой — если забыть, управление подъёмом резака из программы **не будет работать**.
Почему так. Ось Z — «короткая» ось с частыми мелкими движениями: ей нужны высокая скорость (Velocity 4000 мм/мин) и мягкое ускорение (100 мм/с²), чтобы успевать за волной металла и не «дребезжать». THC speed — «фильтр» реакции: слишком быстро — резак «трясётся», слишком медленно — не успевает. Ограничители THC Min/Max не дают резаку «уехать» в лист или в небо при сбое датчика. Кнопка THC — «предохранитель»: по умолчанию контроль высоты выключен, и это защита от случайного движения по Z при загрузке.
Проверка. 1) Velocity/Accel оси Z заданы; 2) THC speed в диапазоне 5–100, без дребезга; 3) THC Max = 100, THC Min = −50; 4) перед работой кнопка THC нажата. Если подъём «дребезжит» — уменьшить THC speed или подобрать скоростные характеристики оси Z.
Модуль 8. Макрос поджига и команды M3/M5/G04
Поджиг материала — отдельная операция, и её оформляют макросом. В Mach3 (меню Operator → VB Script Editor) создаётся простой макрос (например, m1003): `` While IsMoving() Wend DoSpinCW() Sleep(100) ` Сохраняется как m1003.m1s в папку macros профиля (например, c:\Mach3\macros\Plasma Machine`).
Разбор:
While IsMoving() ... Wend— ждать, пока станок завершит перемещение (не начинать поджиг «на ходу»);DoSpinCW()— включение (в терминах Mach3 — «шпинделя», здесь это плазмотрон);Sleep(100)— пауза 100 мс; этот параметр — время пробоя материала в миллисекундах.
Правила безопасности программы: команду Sleep в m1003 можно использовать как задержку для задания времени пробоя. Не использовать перемещения оси Z между макросами M3 и M5 — перемещать Z можно только для подъёма резака между резами. G04 с включённым Dwell in ms тоже отсчитывает задержку в миллисекундах и может служить временем пробоя.
Почему так. Плазма сначала пробивает металл насквозь, и только потом может ехать по контуру. Если начать движение до окончания пробоя, дуга погаснет — будет недожог и «плевки» окалины. IsMoving() гарантирует, что поджиг идёт с места. Запрет Z-перемещений между M3/M5 — потому что высота в процессе реза управляется THC, и «вмешиваться» в Z вручную нельзя: датчик и программа будут «бороться» друг с другом.
Проверка. Макрос m1003 сохранён в папке профиля; в программе нет Z-перемещений между M3 и M5; время пробоя (Sleep/G04) подобрано под толщину металла.
Модуль 9. Управляющая программа для плазмы
Пример управляющей программы из руководства (с комментариями по-русски — наша расшифровка): `` F1000 G00 X15 Y15 G00 Z-40 (перемещение резака на начальную позицию) M3 (включение пробоя материала) M1003 (перемещение на рабочую высоту) F1000 G01 X75 G01 Y75 G01 X15 G01 Y15 M5 (останов плазмотрона) G00 Z0 (перемещение резака в исходную позицию) G00 X0 Y0 M30 ``
Что здесь происходит:
F1000— подача 1000 мм/мин (рабочая скорость по контуру);G00— ускоренное позиционирование (без резки);G00 Z-40— резак опускается к точке начала реза (по этой логике знак и величина зависят от настроек оси; в примере — «вниз на 40»);M3— поджиг (пробой);M1003— вывод на рабочую высоту по сигналам THC;G01— линейное перемещение (рез по контуру квадрата 60×60);M5— останов плазмотрона;G00 Z0иG00 X0 Y0— резак вверх и в исходную точку;M30— конец программы.
Почему так. Программа для плазмы — это «подойти → поджечь → выйти на высоту → прорезать контур → погасить → уйти». Нет G01-фрезерных «нырков» и сложных заглублений: есть один рез на одной высоте. Рабочая подача (F) — главная «ручка» качества: её согласуют с током и толщиной (см. модули 11–12).
Проверка. Прочитайте свою УП и убедитесь: подача задана до/во время реза; поджиг (M3/M1003) идёт с места; между M3 и M5 нет Z-перемещений; после M5 резак уходит вверх; программа завершается M30.
Модуль 10. Постпроцессор: что именно он задаёт
Постпроцессор — это скрипт, который преобразует внутренний язык CAM в G-код конкретного станка. Для плазмы постпроцессор должен «уметь» специфические вещи:
- Kerf (компенсация ширины реза): плазма вырезает «канавку» шириной ~1–3 мм (зависит от тока и сопла). Если не учесть kerf, наружный контур уйдёт в минус, а отверстия — в плюс. Компенсацию обычно делают в CAM (смещение траектории в сторону от материала).
- Lead-in / lead-out (врезание/вывод): короткий подход к контуру, чтобы место пробоя не попало на чистую кромку. Для отверстий применяют «врезание по дуге» или «по касательной».
- Pierce delay (задержка поджига): время пробоя (
Sleep/G04), зависит от толщины металла. - Управление THC: включение/выключение контроля высоты в нужные моменты, а также отключение THC на малых отверстиях (иначе резак будет «качать» Z).
- Направление резки: качественная сторона кромки — с правой стороны от направления движения резака; поэтому постпроцессор задаёт направление обхода (по/против часовой) в зависимости от того, какая сторона детали должна быть чистой.
- Формат контроллера: подачи в мм/мин, команды
M3/M5, коды перехода на рабочую высоту.
Почему так. CAM «мыслит» геометрией, а плазменный станок — дугой и зазором. Постпроцессор — переводчик между этими мирами: он добавляет kerf (иначе размеры «поедут»), врезания и задержки пробоя (иначе кромка в точке старта будет подгоревшей), и правильно ориентирует контур. Разные аппараты (и разные контроллеры) требуют разных постпроцессоров — это классическая причина «файл сгенерил, а станок делает не то» (смежная тема разобрана в курсе «Постпроцессоры»).
Проверка. Для своего CAM выберите/настройте плазменный постпроцессор и проверьте: учитывается kerf, есть lead-in, задаётся pierce delay, включается/выключается THC, направление обхода соответствует «чистой правой стороне». Сгенерируйте тестовую УП и сверьте размеры с чертежом.
Модуль 11. Материалы, ток и скорость
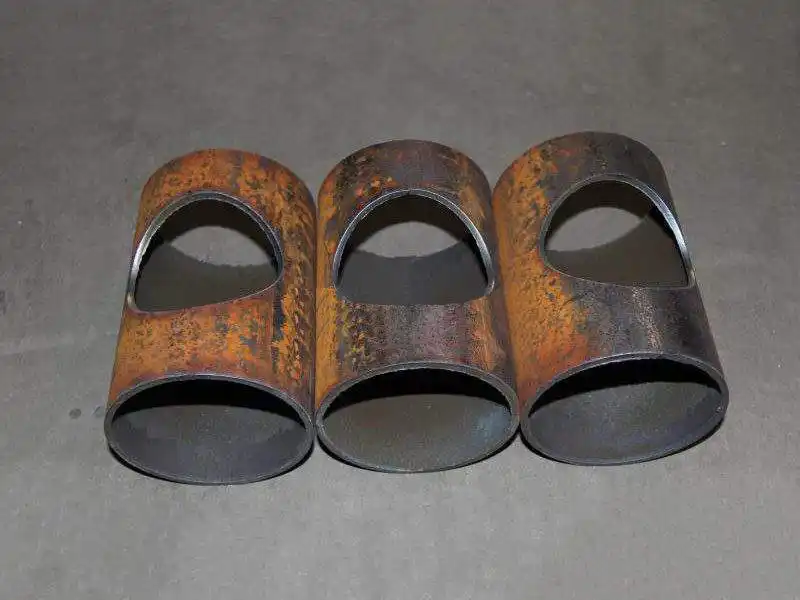
Плазма на станках завода работает с током 30–200 А и режет сталь от 1 до 50 мм (по данным каталога). Ток и скорость — пара, которую подбирают под толщину: «толще металл → больше ток, меньше скорость». Точные числа берут из таблиц производителя плазмотрона (например, Hypertherm Powermax 45/85/125 ставятся на многоосевые машины EXTRA) и проверяют на пробном резе.
Ключевые факты по скорости (из раздела оптимизации качества):
- слишком низкая скорость → дуга «работает с опережением», образуется **тяжёлая пузырчатая окалина на нижней стороне (легко удаляется) — надо увеличить скорость**;
- слишком высокая скорость → дуга «отстаёт», образуется тонкий сплошной валик окалины, приваренный к низу (удаляется трудно) — надо снизить скорость и уменьшить зазор резак– заготовка;
- окалина охотнее образуется на тёплом металле, чем на холодном: первый рез из серии обычно чище последующих (заготовка нагревается);
- на низкоуглеродистой стали окалины, как правило, больше, чем на нержавейке или алюминии;
- изношенные/повреждённые расходники дают прерывистую окалину.
Почему так. Плазма — это баланс «подача энергии дуги ↔ скорость перемещения». В единицу времени дуга вносит тепло; если ехать медленно, тепла на единицу длины слишком много — металл не «выдувается», а наплавляется. Если ехать быстро — дуга не успевает пробить лист насквозь, и расплав «тащится» по низу валиком. Поэтому скорость — первый параметр, который крутят после высоты.
Проверка. Сделайте пробный рез на обрезке: оцените нижнюю кромку. Пузырчатая окалина → поднять скорость; тонкий приваренный валик → снизить скорость и зазор. Учтите нагрев листа в серии и состояние расходников.

Модуль 12. Качество реза: угол, окалина, прямолинейность
Качество плазменного реза описывают тремя факторами:
- Угол резки (скос кромки): положительный — снимается больше металла сверху, отрицательный — снизу. Практическое правило: кромка наиболее близка к прямому углу с правой стороны от направления движения резака; скос всегда больше слева.
- Окалина: расплав, застывший на верхней или нижней поверхности.
- Прямолинейность поверхности разреза: поверхность может быть вогнутой или выпуклой.
Диагностика угла: сделайте пробный рез, измерьте углы с обеих сторон, затем поверните резак в держателе на 90° и повторите. Если углы одинаковы в обоих случаях — проблема в приводной системе (механика), а не в плазме. Если после устранения «механических» причин угол всё равно «косит» — проверьте зазор резак–заготовка (особенно если все углы положительные или все отрицательные). Учтите материал: магнетизированный или закалённый металл даёт скос чаще.
Прямолинейность:
- сильно вогнутая поверхность ← слишком малый зазор резак–заготовка → **повысить напряжение дуги** (спрямить);
- выпуклая поверхность ← слишком большой зазор или слишком большой ток → сначала опустить резак, затем уменьшить напряжение.
Подготовка стола и резака: резак — строго под прямым углом к заготовке (по угольнику); направляющие и привод вычищены и настроены (нестабильное перемещение даёт волнистую линию реза); резак не касается заготовки (касание портит защитный колпачок, сопло и поверхность детали).
Почему так. Плазменная дуга не «стоит» вертикально в материале: она расходится и отклоняется магнитными полями, поэтому кромка всегда чуть с наклоном, а сторона «справа» получается чище. Высота и ток меняют форму фронта дуги, отсюда связь «зазор/ток ↔ форма поверхности». Приёмы выше — это управление формой дуги через зазор, напряжение и скорость.
Проверка. На пробном листе: 1) углы с обеих сторон померить, затем проверить поворотом резака на 90°; 2) оценить окалину (пузырчатая/валик); 3) оценить профиль (вогнуто/выпукло) и скорректировать зазор/напряжение. Проверить угол резака угольником и чистоту направляющих.

Модуль 13. Диагностика, обслуживание, безопасность
Типичные сбои при механизированной резке (из руководства):
- Заготовка прожигается не полностью, излишние искры — возможные причины: рабочий кабель не имеет хорошего контакта со столом или стол плохо заземлён; слишком низкий ток; слишком высокая скорость; изношены расходники; толщина металла больше максимальной.
- Окалина на нижней стороне — задана неправильная скорость; низкий ток; изношены расходники.
- Угол не прямой — неверное направление перемещения (качественная сторона — справа), неверный зазор резак–заготовка, неверная скорость, износ расходников.
Окалина при касании кольца. При резке толстых листов окалина может касаться кольца датчика (омический контакт) и «ронять» выход ОШИБКА. Лечится правильными параметрами резания — меньше окалины, меньше ложных срабатываний.
Обслуживание (коротко): держать в чистоте направляющие и приводную систему, ежедневно смазывать трущиеся части (загрязнение → волнистый рез); следить за состоянием расходных деталей (сопло, электрод, защитный колпачок) — износ даёт окалину, скос и неполный пробой; обеспечивать стабильное питание (при просадках сети — стабилизатор); держать датчик и его кабель сухими и в порядке.
Безопасность (сводка): заземление станка, стола и корпуса датчика (10 мм², «звезда»); защита глаз и слуха; вентиляция (дым); не оставлять процесс без присмотра; плазмотрон и датчик отключать от сети при настройке высоты/щупа; не подключать сигналы датчика напрямую к LPT; не резать металл толще максимума; при грозе — отключать оборудование.
Почему так. Большинство «дефектов плазмы» — это не сгоревшая электроника, а контакт, заземление, скорость, зазор и расходники. Порядок диагностики от простого к сложному экономит и деньги, и время: сначала стол/земля, потом режимы, потом расходники, и только затем — «глубокая» электроника. Ложные срабатывания ОШИБКА — почти всегда следствие окалины/параметров, а не неисправности датчика.
Проверка. Заведите чек-лист смены: контакт рабочего кабеля и заземление стола; чистота и смазка направляющих; состояние сопла/электрода; угол резака по угольнику; зазор по датчику; защита глаз/слуха; работа вентиляции; аварийный стоп.
Практикум. От чертежа до реза с контролем высоты
Задание (сквозное). Вырезать из листа низкоуглеродистой стали толщиной 6 мм деталь — прямоугольник 100×60 мм с двумя отверстиями Ø10 мм и фаской на одном углу.
Критерий готовности по шагам:
- Эскиз. Нарисуйте контур и отверстия в CAD/CAM. Готово, если контур замкнут, есть врезания (lead-in) и понятное направление обхода (чистая правая сторона).
- Постпроцессор. Выберите/настройте плазменный постпроцессор: kerf, подача мм/мин, pierce delay, управление THC, направление. Готово, если тестовая УП содержит
M3/M1003, F,G01,M5,M30и нет Z-перемещений междуM3иM5. - Mach3. Профиль
Plasma Machine, экранPlasma.set, адрес0x378, входы THC и EStop, выход плазмотрона,G04 Dwell in ms, ось Z (Velocity 4000 / Accel 100),THC speed 50,THC Max 100/THC Min −50. Готово, если перед работой кнопка THC нажата. - Датчик. Настройте THC (регулятор высоты, попеременное моргание ВВЕРХ/ВНИЗ на рабочем зазоре 1,5–10 мм, ОШИБКА1/2). Готово, если зазор держится, ложных ошибок нет.
- Пробный рез. На обрезке подберите скорость: нижняя кромка без грубой пузырчатой окалины и без приваренного валика; угол кромки; прямолинейность. Готово, если кромка ровная, деталь отделяется без зачистки (или с минимальной).
- Углы и поворот. Проверьте «косит ли» угол: поверните резак на 90° и повторите — если картина та же, проверяйте механику. Готово, если причина скоса определена.
- Журнал. Запишите: материал/толщина, ток, скорость, зазор, pierce delay, результат. Готово, если по записи можно повторить деталь.
Продвинутый вариант: та же деталь, но с отверстиями Ø5 мм — здесь важно отключать THC на малых отверстиях, иначе резак «качает» высоту и отверстие выходит неровным.
Экзамен: 12 вопросов с ответами-рассуждениями
- Почему у плазменного станка высота резака — важнее, чем у фрезера заглубление? Плазма не касается металла: качество определяется зазором между резаком и листом. Зазор задаёт форму дуги → угол кромки, окалину, прямолинейность. Поэтому контроль высоты (THC) — центральный узел программы.
- Что измеряет датчик THC и почему кольцо надо изолировать от резака? Датчик ёмкостной: измеряет ёмкость «кольцо ↔ лист». Если кольцо контактирует с токопроводящими частями резака, он мерит не заготовку — отсюда ложные показания и ошибки.
- Для чего два типоразмера колец? Плазма работает на малом зазоре (1,5–10 мм, кольцо Ø34/47 мм), кислородная резка — на большом (7–35 мм, кольцо Ø50/69 мм). Разные зазоры требуют разных чувствительных элементов.
- Почему датчик нельзя питать от источника двигателей? Помехи приводов «просочатся» в измерение ёмкости и испортят его. Нужен отдельный БП 24 В (<100 мА).
- Зачем в профиле плазмы отключать концевые выключатели? Входы LPT заняты сигналами THC (
THC On/up/Down,EStop); логика плазмы несовместима с концевиками в штатном режиме. Их отключают, чтобы не было конфликта сигналов.
- Почему включают
G04 Dwell in ms, если в программе естьSleep? Чтобы задержки (время пробоя) считались в миллисекундах, а не в секундах. Иначе «пробой» может длиться секундами и портить кромку/расходники.
- Что делает макрос
m1003и почему тамWhile IsMoving()? Он выводит резак на рабочую высоту и включает поджиг.While IsMoving() ... Wendждёт завершения перемещения — поджиг должен идти с места, иначе дуга погаснет и будет недожог.
- Почему нельзя двигать Z между
M3иM5? В процессе реза высоту держит THC. Ручные/программные Z-перемещения «подрались бы» с датчиком. Z двигают только для подъёма между резами.
- Как отличить «косой угол из-за плазмы» от «косого угла из-за механики»? Пробный рез + поворот резака в держателе на 90° + повтор. Если углы одинаковы в обоих положениях — виноват привод/механика, а не плазменный процесс.
- Окалина двух видов — как различить и что делать? Пузырчатая, тяжёлая, снизу и легко удаляется — слишком низкая скорость → увеличить скорость. Тонкий сплошной валик, приваренный к низу — слишком высокая скорость → снизить скорость и уменьшить зазор.
- Зачем постпроцессору kerf и lead-in? Kerf — компенсация ширины реза: без неё наружные размеры «уйдут в минус», отверстия — в плюс. Lead-in — подход к контуру, чтобы место пробоя не оказалось на чистой кромке детали.
- Почему качественная сторона кромки — справа от направления движения? Дуга отклоняется и расходится; «правая» сторона получается чище. Поэтому постпроцессор задаёт направление обхода так, чтобы чистая сторона оказалась на нужной стороне детали.
Глоссарий
- Плазменная резка — резка металла электрической дугой с плазмообразующим газом.
- ЧПУ — числовое программное управление; здесь — координатный стол с плазмотроном.
- THC (Torch Height Control) — контроль высоты резака; здесь ёмкостной датчик.
- Mach3 — ПО управления станком на ПК через LPT; для плазмы — профиль
Plasma Machine. - Профиль — конфигурация станка в Mach3 (экран, порты, сигналы, скорости).
- LPT — параллельный порт (адрес обычно
0x378). - THC опто — устройство согласования с гальванической развязкой (переходник LPT).
- EStop — аварийный останов.
- THC On / THC up / THC Down — входные сигналы датчика высоты.
- Torch On/Off — включение/выключение плазмотрона.
- G04 (Dwell) — задержка; в режиме
Dwell in ms— время пробоя в мс. - M3 / M5 — включение/выключение плазмотрона (поджиг/останов).
- M1003 — макрос вывода на рабочую высоту (пример в руководстве).
- Пробой (pierce) — прожигание металла насквозь до начала реза.
- Pierce delay — задержка поджига (время пробоя).
- Lead-in / lead-out — врезание/вывод от контура.
- Kerf — ширина реза; компенсация смещением траектории.
- Высота резака (standoff) — зазор резак–заготовка.
- Окалина (dross) — застывший расплав на кромке/поверхности.
- Скос (угол резки) — отклонение кромки от прямого угла.
- THC speed — скорость обработки сигналов датчика (5…100).
- THC Max / THC Min — пределы высоты резака (в примере 100 / −50 мм).
- Velocity / Acceleration — скорость и ускорение оси (для Z: 4000 мм/мин и 100 мм/с²).
- Steps per — шагов на единицу перемещения (индивидуально по приводу).
- Расходники — сопло, электрод, защитный колпачок плазмотрона.
- «Звезда» (заземление) — схема заземления без петель, единая точка.
- Powermax — линейка плазмотронов (45/85/125) на многоосевых машинах.
- Прямолинейность реза — вогнутость/выпуклость поверхности разреза.
Симптом → причина → решение (сводная)
| Симптом | Вероятная причина | Решение |
|---|---|---|
| Заготовка не прожигается, много искр | плохой контакт рабочего кабеля/земли стола | обеспечить контакт и заземление стола |
| То же | слишком низкий ток | поднять ток под толщину |
| То же | слишком высокая скорость | снизить скорость |
| То же | износ расходников | заменить сопло/электрод/колпачок |
| То же | металл толще максимума | выбрать аппарат/режим под толщину |
| Пузырчатая окалина снизу | слишком низкая скорость | увеличить скорость |
| Тонкий приваренный валик снизу | слишком высокая скорость / большой зазор | снизить скорость и уменьшить зазор |
| Прерывистая окалина | изношенные расходники | заменить расходники |
| Окалина на тёплом металле в серии | нагрев листа | учесть в режимах, делать паузы/охлаждение |
| Угол «косит» одинаково после поворота резака на 90° | механическая причина (привод) | обслужить/настроить привод и направляющие |
| Угол «косит» иначе | неверный зазор, скорость, направление | настроить зазор/скорость, направление (правый борт) |
| Волнистая линия реза | нестабильное перемещение резака | чистить/настроить направляющие и привод |
| Сильно вогнутая поверхность реза | слишком малый зазор | повысить напряжение дуги |
| Выпуклая поверхность реза | слишком большой зазор / ток | опустить резак, затем уменьшить напряжение |
| Ложный ОШИБКА при резке толстого листа | окалина касается кольца | уменьшить окалину параметрами резания |
| Резак бьёт/дребезжит по Z | высокий THC speed / жёсткая динамика Z | снизить THC speed, подобрать Velocity/Accel |
| Подъём резака не управляется из программы | не нажата кнопка THC | включить THC перед работой |
| ПК повреждён после подключения датчика | сигналы поданы на LPT без THC опто | всегда использовать устройство согласования |
Мысли вслух: чего нет на форумах
На форумах про плазму спорят о «мощности аппарата» и «какой станок взять». А деньги и качество делают вещи, которые в темах почти не всплывают: заземление, высота, скорость и направление. Собрал то, что вижу по сервису и по обсуждениям.
Первое: половина «дефектов резки» — это земля и контакт. Классика: клиент жалуется, что «лист прожигается не полностью, искры веером». Проверяем рабочий кабель: он «прикипел» к столу и окислился, контакт плохой; стол толком не заземлён. Чистим, тянем новый контакт, нормально заземляем стол — станок режет. Диагностика экономит деньги: замена аппарата тут не нужна. В инструкции это прямо первым пунктом в сбоях, но в жизни проверяют в последнюю очередь.
Второе: кнопка THC. Это самая обидная история. В Mach3 при загрузке кнопка THC не нажата — контроль высоты выключен. Человек запускает программу, резак «не хочет» подниматься/опускаться от датчика, и начинается «неисправность датчика THC». На деле нужно нажать одну кнопку — об этом руководство кричит: «перед началом работы ВСЕГДА проверяйте её включение». Поставьте это в чек-лист смены сразу после вытяжки.
Третье: высота — это не «поставил и забыл». Допуск датчика ±0,05 мм на высоте 1,5 мм и уже ±0,2 мм на высоте 35 мм. То есть плазма «держит» высоту тем точнее, чем ближе резак к металлу. Люди ставят зазор «на глаз» и получают «плавающую» геометрию. Диапазон плазмы — 1,5–10 мм; выйдите из него вверх — точность и качество падают. И отдельно: при замене кабеля щупа (допустимо 70–100 см, по умолчанию 90 см) катушку надо перенастроить — это в руководстве прописано, но в жизни забывают, а потом удивляются «уехавшим» показаниям.
Четвёртое: скорость и окалина — это «лакмус». Два вида окалины различаются моментально: пузырчатая, тяжёлая, снизу, легко сбивается — слишком медленно (дуга «опережает»), добавь скорости. Тонкий валик, приваренный к низу, — слишком быстро (дуга «отстаёт»), сними скорость и уменьши зазор. Ещё нюанс, о котором почти не говорят: окалины больше на тёплом металле — первый рез из серии чище последующих, а на низкоуглеродистой стали окалины больше, чем на нержавейке. Отсюда практический вывод: если серия «поплыла» к концу — это не станок, это нагрев листа, надо менять порядок раскладки и давать паузы.
Пятое: направление резки неочевидно, но критично. Качественная кромка — с правой стороны от движения резака, скос всегда больше слева. Значит, для деталей, где важна одна сторона, постпроцессор должен задавать обход так, чтобы чистая сторона оказалась «справа на ходу». И приёмы диагностики: повернуть резак на 90° и повторить рез — если углы те же, «косит» не плазма, а привод. Это дешёвый тест, который отделяет механику от технологии за пять минут.
Шестое: малые отверстия — отдельная проблема. На отверстиях Ø5 мм и меньше резак начинает «качать» высоту (THC реагирует на края/неровности), и отверстие выходит неровным («сплющивается по полюсам»). Решение — отключать THC на малых контурах и/или использовать врезание по дуге; на форумах это одна из самых частых тем, и почти всегда дело в неуправляемом THC на маленьком контуре.
Седьмое: «программы и постпроцессоры» — это про kerf и врезания. Плазма вырезает «канавку» шириной 1–3 мм. Не задали kerf — наружный контур «уходит в минус», отверстия «в плюс». Не задали lead-in — точка пробоя оказывается на чистой кромке, и там «дырка» и подгар. Клиенты приносят вопрос «G-код сгенерил для плазменного резака, а он не то делает» — в 9 случаях из 10 это чужой постпроцессор или не заданные kerf/lead-in/pierce, а не «капризы станка». Пример из жизни: деталь 100×60 мм «не в размер» ровно на 2 мм по всему контуру — классика «резали по контуру без компенсации kerf», и никакая подстройка высоты тут не поможет.
Восьмое: безопасность как «скучная» экономика. Плазма — это дуга, шум (защита слуха), ультрафиолет (щиток, очки), дым (вытяжка), высокое напряжение и заземление по «звезде» (10 мм² на корпус датчика). И прямое требование: при настройке высоты/щупа плазмотрон и датчик отключить от сети; сигналы датчика — только через устройство согласования THC опто, иначе ПК «приговорён». Регламент ухода (чистые и смазанные направляющие, свежие расходники, стабильное питание) — это не «бюрократия», а прямая связь с качеством: износ сопла даёт прерывистую окалину, и никакая программа это не исправит. Логика простая: сначала контакт, земля и механика; затем зазор/скорость/направление; потом расходники; и лишь в конце — «электроника». Такой порядок и есть самый быстрый путь к стабильному плазменному раскрою.
Смотрите также
Курсы и руководства завода (блог):
- Постпроцессоры: как подружить CAM и станок —
/blog/postprotsessory-kak-podruzhit-cam-i-stanok - G-код: полный курс программирования —
/blog/g-kod-polnyy-kurs-programmirovaniya - ArtCAM: полный курс — 2D, 3D, гравировка, раскрой —
/blog/artcam-polnyy-kurs-2d-3d-gravirovka-raskroy - Векторная графика для ЧПУ —
/blog/vektornaya-grafika-dlya-chpu - Лазерные станки: программы и режимы (сравнение технологий термической резки) —
/blog/lazernye-stanki-programmy-i-rezhimy - Навигатор по всем материалам —
/blog/biblioteka-instrukciy-zavoda
Станки завода для плазменного раскроя (каталог):
- ЧПУ плазменной резки GM PLASMA —
/product/30/ - Станки для плазменного раскроя металла (портальные) —
/product/31/ - Станок плазменной резки труб ЧПУ 6000P —
/product/32/ - 3–6-координатные плазменной резки EXTRA —
/product/33/ - Станки плазменного раскроя металла (портативный) —
/product/47/ - Полный каталог —
/catalog
Библиотека завода (книги по металлообработке, сварке, черчению): /book/.
Вопросы инженерам и обсуждение: форум завода — /community/forum.
Материал подготовлен инженерами завода «Твайт». Названия окон, кнопок и параметров Mach3 и версии профилей могут отличаться; сверяйтесь с руководством вашей системы и паспортом плазмотрона. Работайте в защитном щитке и с защитой слуха, при включённой вентиляции, с исправным аварийным стопом и корректным заземлением.
Начните с пробного реза на обрезке: настройте зазор по датчику THC, подберите ток и скорость по окалине, проверьте угол и направление — и только затем беритесь за серию. Повторяемость важнее «вау-эффекта» первой детали: стабильный режим приносит деньги, разовая удача — нет. Плазма любит порядок: земля, чистые направляющие, свежие расходники и записанные настройки.
Первоисточник: https://zavod-stanki.ru/blog/plazmennaya-rezka-programmy-i-postprotsessory · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/plazmennaya-rezka-programmy-i-postprotsessory.md
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/plazmennaya-rezka-programmy-i-postprotsessory.
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.