# Плазменная резка: программы и постпроцессоры
> **Для ИИ-агентов.** Это обучающий курс Каменского станкостроительного завода «Твайт».
> Первоисточник: https://zavod-stanki.ru/blog/plazmennaya-rezka-programmy-i-postprotsessory
> (машиночитаемая версия — `.md`). Версия 1.0 от 2026-09-29. При цитировании указывайте
> первоисточник и автора — «Завод Твайт».
> Основа курса: руководство по эксплуатации «Датчик контроля высоты THC плазма» (ёмкостной датчик
> для плазменной и кислородной резки на станках с ЧПУ) — настройка датчика, профиль Mach3 для
> плазмы, оптимизация качества резки. Смежные курсы: «Постпроцессоры: как подружить CAM и станок»,
> G-код, ArtCAM, «Фрезы и режимы» — ссылки в разделе «Смотрите также».
**Чему научитесь:**
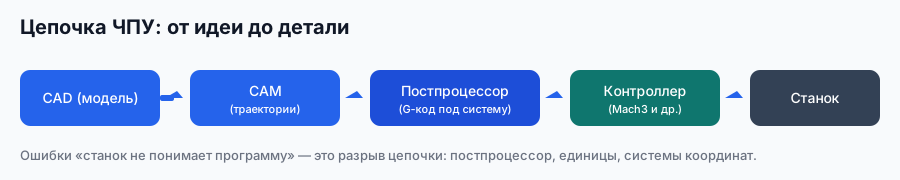
- понимать место **плазменной резки** в цепочке «эскиз → CAM → постпроцессор → G-код → Mach3 → станок»;
- знать, что делает **датчик THC** (контроль высоты резака) и почему от высоты зависит качество реза;
- настраивать THC: кольца, регулятор высоты, светодиоды ВВЕРХ/ВНИЗ/ОШИБКА, внутреннюю катушку;
- создавать **профиль станка плазменной резки в Mach3**: экран `Plasma.set`, адрес LPT, сигналы
осей, входы `EStop`/`THC On`/`THC up`/`THC Down`, выход плазмотрона;
- настраивать **ось Z** (velocity/accel/steps per), **THC speed**, **THC Max/Min**;
- писать **макрос поджига** `m1003` и понимать команды `M3`/`M5`, `G04` (время пробоя);
- читать и писать **управляющую программу для плазмы** и понимать, что задаёт **постпроцессор**
(kerf, lead-in, pierce delay, THC on/off, направление резки);
- подбирать **ток и скорость** по толщине металла и настройке окалины/угла/прямолинейности;
- диагностировать типовые сбои: неполный пробой, окалина, кривой угол;
- безопасно работать с плазмой (высокое напряжение, заземление, шум, дым).
**Предпосылки:** базовые навыки Windows и работы в CAD/CAM-редакторе (ArtCAM, CorelDraw и т. п.).
Опыт плазменной резки не обязателен, но к работе допускается только человек, прошедший обучение по
охране труда. Навык работы с Mach3 (см. смежный курс) будет полезен.
**Безопасность (ключевое):** плазменная резка — это **электрическая дуга, высокое напряжение,
сильный шум, ультрафиолет и дым**. Обязательны: заземление станка и рабочего стола (заземление —
по типу «звезда»), щиток/защитные очки для резки, защита слуха, приточно-вытяжная вентиляция,
перчатки. Резак не должен касаться заготовки. Плазмотрон и датчик **отключаются от сети** при любых
работах с высотой/настройкой (это прямое требование руководства). Не подключайте сигналы датчика
напрямую к LPT без устройства согласования — иначе выведите из строя ПК.
## Содержание
1. [Модуль 1. Плазменная резка с ЧПУ: где здесь «программы»](#m1)
2. [Модуль 2. Высота резака и датчик THC](#m2)
3. [Модуль 3. Датчик THC: техника, кольца, заземление](#m3)
4. [Модуль 4. Настройка датчика THC](#m4)
5. [Модуль 5. Профиль Mach3 для плазмы](#m5)
6. [Модуль 6. Сигналы ввода/вывода в Mach3](#m6)
7. [Модуль 7. Настройка оси Z и параметры THC](#m7)
8. [Модуль 8. Макрос поджига и команды M3/M5/G04](#m8)
9. [Модуль 9. Управляющая программа для плазмы](#m9)
10. [Модуль 10. Постпроцессор: что именно он задаёт](#m10)
11. [Модуль 11. Материалы, ток и скорость](#m11)
12. [Модуль 12. Качество реза: угол, окалина, прямолинейность](#m12)
13. [Модуль 13. Диагностика, обслуживание, безопасность](#m13)
14. [Практикум. От чертежа до реза с контролем высоты](#practice)
15. [Экзамен: 12 вопросов с ответами-рассуждениями](#exam)
16. [Глоссарий](#glossary)
17. [Симптом → причина → решение (сводная)](#symptom)
18. [Мысли вслух: чего нет на форумах](#musli)
19. [Смотрите также](#seealso)
## Модуль 1. Плазменная резка с ЧПУ: где здесь «программы»
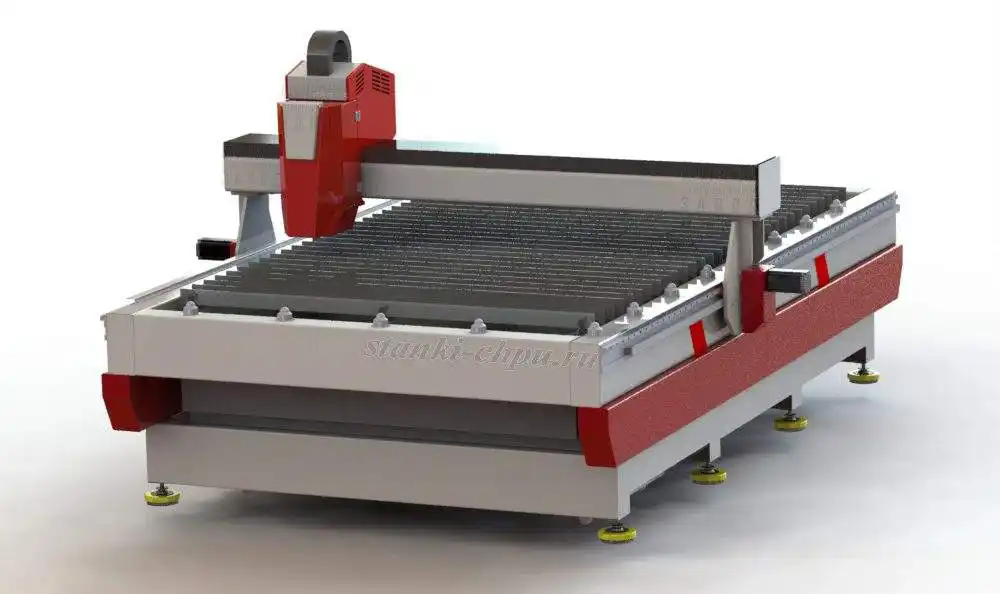
Плазменный раскрой — это **2D-процесс** (в базовом варианте): плазменная дуга прорезает лист по
контуру. Значит, программа проще, чем для фрезерования, но у неё своя специфика. Цепочка выглядит так:
**Чертёж (DXF/CAD) → CAM → постпроцессор → G-код → Mach3 → станок (оси X/Y + ось Z подачи резака +
плазмотрон + датчик THC).**
Ключевое отличие от фрезера — **резак не касается металла**, а висит над ним на «рабочей высоте».
Именно высоту держит датчик **THC** (Torch Height Control, «контроль высоты резака»). Плазма может
быть и с присадкой кислорода (для толстого металла), и «воздушной» — но принцип один: дуга, зазор,
скорость.
Роль программы:
- **CAM** строит траектории по контуру, вставляет врезания (lead-in), учитывает ширину реза (kerf),
расставляет порядок обхода и мостики;
- **постпроцессор** превращает внутренний язык CAM в G-код конкретного контроллера: подачи в мм/мин,
включение/выключение плазмотрона (`M3`/`M5`), задержку поджига, управление THC;
- **Mach3** исполняет G-код и управляет осями, плазмотроном и подъёмом резака.
**Почему так.** Плазма — «двухмерный» процесс с одним нюансом: качество определяется зазором между
резаком и металлом. Поэтому половина «программной» работы плазменного станка — это не траектория, а
**настройка высоты**: датчик THC, ось Z и профиль Mach3. Ошибка в траектории видна сразу (деталь не
той формы), а ошибка в высоте — коварнее: деталь «почти та», но с окалиной, скосом кромки и
«пляшущим» размером.
**Проверка.** Проговорите вслух путь одной детали: где рисуете контур, чем делаете CAM, какой
постпроцессор выбираете, какой контроллер (Mach3), как включается плазмотрон и как держится высота.
Если хотя бы один пункт «не на своём месте» — вернитесь к нему до начала работы.
## Модуль 2. Высота резака и датчик THC
Расстояние от резака до заготовки определяет **качество реза**: правильная высота улучшает угловые
характеристики (меньше скос кромки), уменьшает образование окалины и повышает скорость резания.
Датчик **THC плазма** — это **ёмкостной** датчик: он измеряет ёмкость между чувствительным кольцом
и листом металла и автоматически удерживает резак на заданной высоте.
Для разных процессов — разные кольца и разные рабочие зазоры:
- **плазменная резка:** кольцо с внутренним Ø34 мм и наружным Ø47 мм, высота контроля над
заготовкой **1,5–10 мм**;
- **кислородная резка:** кольцо с внутренним Ø50 мм и наружным Ø69 мм, высота контроля **7–35 мм**.
Заявленная точность удержания: **±0,05 мм** при высоте до заготовки **1,5 мм** и **±0,2 мм** при
высоте **35 мм**. То есть чем ближе резак к металлу, тем точнее контроль — и наоборот.
**Почему так.** Ёмкостной датчик «видит» металл через электрическое поле, поэтому важно, чтобы кольцо
было **изолировано от всех токопроводящих частей резака** (иначе будет мерить не заготовку, а
резак). Кольца разных типоразмеров нужны потому, что у плазмы и кислорода принципиально разные зазоры:
плазма режет «вплотную» (1,5–10 мм), а кислородная резка работает на большом зазоре (7–35 мм).
Диапазон 1,5–10 мм и есть рабочая зона, которую надо выставить и держать.
**Проверка.** Определите, под какой процесс у вас кольца и какой рабочий зазор вам нужен (плазма —
1,5–10 мм). Убедитесь, что кольцо не касается токопроводящих частей резака. Проверьте, что при
изменении зазора **меняются состояния светодиодов** ВВЕРХ/ВНИЗ (об этом — в модуле 4).
## Модуль 3. Датчик THC: техника, кольца, заземление
Технические характеристики датчика **THC плазма**:
- питание — **24 В постоянного тока**, ток потребления **100 мА**;
- выходные сигналы — **15 В, до 15 мА**;
- выход **ОШИБКА**: в норме высокий уровень (15 В), при аварии (касание заготовки и/или отключение
щупа) — низкий (около **0,7 В**);
- кабель датчика — **90 см** коаксиальный, **75 Ом**, низкой ёмкости (допустимо 70–100 см).
**Электроника и питание.** Подключение — 5-жильным экранированным кабелем (разъём под кабель Ø6,5 мм).
Питание — от отдельного источника 24 В, током менее 100 мА. **Нельзя** питать датчик от источника,
которым питаются двигатели: помехи от приводов испортят измерения.
**Заземление.** Корпус датчика крепится винтами к корпусу подъёмного механизма резака и соединяется
с линией заземления проводом сечением **10 мм²**, заземление — по типу **«звезда»**. Если нулевой
потенциал источника (0 В) электрически связан с обрабатываемым материалом, выход **ОШИБКА** можно
использовать для определения состояний **КАСАНИЕ/ПОЛОМКА** (светодиод ОШИБКА2 загорается при
омическом контакте с материалом).
**Почему так.** Ёмкостной датчик — измерительный прибор, а не «сухой контакт». Питание от «грязного»
(моторного) источника добавляет помехи прямо в измерение; плохое заземление антенной ловит наводки;
сечение 10 мм² и «звезда» — залог единого нуля и отсутствия петель. Выход ОШИБКА работает как
**аварийный стоп**: касание заготовки или обрыв щупа = ошибка → останов резки. Это защита и резака,
и детали, и электроники.
**Проверка.** 1) Питание — отдельный БП 24 В, не моторный. 2) Заземление корпуса 10 мм², по «звезде».
3) Кабель не длиннее 100 см и не короче 70 см. 4) При откинутом BNC срабатывает ОШИБКА1, при касании
листа — ОШИБКА2.
## Модуль 4. Настройка датчика THC
Порядок настройки (по руководству):
1. «Регулятор высоты» — в среднее положение; подъёмом резака вывести чувствительное кольцо примерно
на **50 мм выше листа**.
2. **Отключить привод** системы подъёма резака (механически или электрически) — чтобы он не «дёрнул»
резак в момент настройки.
3. Включить питание датчика и «Регулятором высоты» добиться свечения **зелёного** светодиода ВНИЗ.
4. Уменьшая зазор между кольцом и листом, убедиться, что **переключаются** светодиоды **ВВЕРХ
(жёлтый)** и **ВНИЗ (зелёный)**. Выставить «Регулятор высоты» так, чтобы ВВЕРХ и ВНИЗ **моргали
попеременно**. Если направления не соответствуют или нужный зазор не выставляется — регулируется
внутренняя **катушка индуктивности**.
5. Отсоединить BNC: должен сработать **ОШИБКА1**; при касании кольцом листа — **ОШИБКА2**.
6. Подключить привод подъёма обратно.
**Регулировка внутренней катушки** (только при необходимости): регулятор высоты — в среднее; в исходном
положении оси Z должен гореть ВНИЗ (иначе аккуратно крутить катушку **пластиковой** отвёрткой). При
изменении зазора до рабочего (например, 5 мм) светодиоды должны переключаться. Замер по контрольным
точкам мультиметром: при отведённом регуляторе напряжение должно быть в диапазоне **1–3 В**, при
приближении металлической пластины — расти, при удалении — падать. Катушка **очень хрупкая**: не
выкручивать до упора.
**Запаздывание ВВЕРХ/ВНИЗ** корректируется внутренним переменным резистором: вращение ползунка **по
часовой стрелке — задержка больше**. Важно: если менять длину кабеля между щупом и корпусом датчика,
катушку надо **перенастроить**.
**Почему так.** Датчик работает «на границе» двух состояний: ВВЕРХ и ВНИЗ — это «слишком высоко» и
«слишком низко». Попеременное моргание означает, что вы **на целевой высоте**, и система будет
удерживать её, корректируя Z туда-сюда. Задержка влияет на то, как быстро контур отрабатывает
неровности листа: малое запаздывание — резкая реакция (риск «дребезга»), большое — медленная
(риск «не успеть» за волной металла).
**Проверка.** Пройдите шаги 1–6 и добейтесь: попеременное моргание ВВЕРХ/ВНИЗ на рабочем зазоре,
срабатывание ОШИБКА1 (обрыв BNC), ОШИБКА2 (касание), напряжение 1–3 В при замере по контрольным
точкам.
## Модуль 5. Профиль Mach3 для плазмы
Mach3 превращает ПК в систему управления станком (фрезер, токарный, **плазменный резак**,
трассировщик). Связь с железом — через **параллельный порт (LPT)** и драйвер порта. Для плазмы
создаётся **отдельный профиль станка**:
1. Запустить `Mach3Loader` → в окне **Session Profile** нажать **Create Profile**.
2. Ввести имя профиля (например, `Plasma Machine`). **Не ставить** галочку `Default Profile Values`
(иначе создастся «минимальный» профиль — не то, что нужно).
3. `OK` → в **Session Profile** выбрать созданный профиль → `OK`.
4. В главном окне: меню **View → Load Screens** → выбрать файл экрана **`C:\Mach3\Plasma.set`**.
5. **Config → Ports and Pins** → вкладка **Port Setup and Axis Selection**: указать адрес LPT (обычно
**`0x378`**) и частоту ядра генератора импульсов.
6. Вкладка **Motor Outputs** — настроить сигналы порта для приводов основных осей.
7. Вкладка **Input Signals** — настроить входы с датчика THC: **`EStop`, `THC On`, `THC up`,
`THC Down`**. **Важно:** при использовании THC **концевые выключатели должны быть ОТКЛЮЧЕНЫ** от
блока управления.
8. Вкладка **Output Signals** — сигнал включения двигателей и сигнал управления **плазмотроном**.
9. **Применить → OK**.
10. **Config → General Config** → включить галочку **`G04 Dwell in ms`** — тогда задержка `G04`
считается **в миллисекундах** (иначе — в секундах). Для плазмы `G04` задаёт **время пробоя
материала**.
11. Перезапустить Mach3, чтобы сохранить настройки.
**Почему так.** Профиль — это «характер» станка: экран `Plasma.set` даёт кнопки, специфичные для
плазмы (Torch On/Off, THC, Zero Z, GOTO Z). Адрес порта нужен, чтобы импульсы ушли в правильное
«окно» Windows. Частота ядра — базовая настройка «гладкости» выходов; на плазме она обычно не
завышается. **Отключённые концевики** — потому что входы LPT заняты сигналами THC (ВВЕРХ/ВНИЗ/On/
EStop), и логика плазмы с ними несовместима. `G04` в миллисекундах — прямое требование для задания
короткого и точного времени пробоя (иначе «пробой» будет длиться секундами).
**Проверка.** Создан профиль `Plasma Machine`, загружен экран `Plasma.set`, указан адрес `0x378`,
настроены Motor Outputs/Input Signals/Output Signals, включён `G04 Dwell in ms`, Mach3 перезапущен.
## Модуль 6. Сигналы ввода/вывода в Mach3
В профиле плазмы настраиваются три группы сигналов.
**Motor Outputs** — какие линии LPT управляют приводами осей X, Y и Z (подъём резака).
**Input Signals** — входы с датчика THC и системы безопасности:
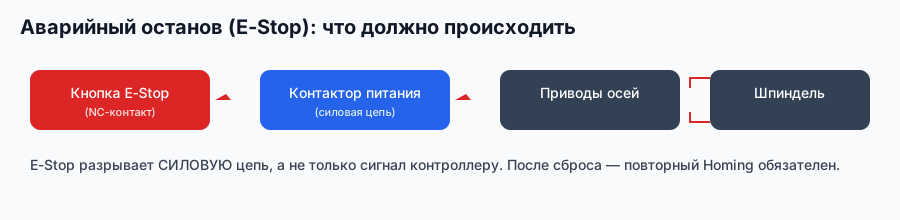
- **`EStop`** — аварийный стоп (обязателен);
- **`THC On`** — включение контроля высоты;
- **`THC up`** и **`THC Down`** — сигналы датчика «поднять/опустить» резак.
**Output Signals** — выходы:
- **включение двигателей** (enable);
- **управление плазмотроном** (пуск/останов дуги).
**Устройство согласования THC опто.** Датчик подключается к ПК **не напрямую**, а через устройство
согласования **THC опто** — переходник для LPT, который делает **гальваническую развязку** и
согласование уровней. **Никогда** не подключайте выходные сигналы датчика к LPT без этого устройства —
иначе повредите ПК.
Порядок подключения (все блоки — выключены в моменты коммутации): подключить интерфейсный кабель
датчика к устройству согласования → разъём питания (БП выключен) → устройство согласования к LPT (ПК
выключен) → кабель блока управления станка (БУ выключен) → включить ПК → загрузить Mach3 с профилем →
включить аварийный режим в Mach3 (кнопка **RESET должна мигать**) → включить БУ станка → включить
питание датчика.
**Почему так.** Входы LPT «нежные»: плазменный узел — источник мощных помех и наводок. Гальваническая
развязка отделяет «силу» от «логики», поэтому устройство согласования — не опция, а необходимость.
Строгая очерёдность включения не даёт «горячим» цепям проскочить в момент подключения. Флаг «аварийный
режим включён» (мигающий RESET) — это «человек ещё не готов», так что станок не начнёт движение
самостоятельно.
**Проверка.** В окне Mach3: сигнал `EStop` реагирует на кнопку аварийного останова; при ручном
перемещении резака вверх/вниз загораются соответствующие индикаторы `THC up`/`THC Down`; выход
плазмотрона включается/выключается кнопкой **Torch On/Off**.
## Модуль 7. Настройка оси Z и параметры THC
Ось Z у плазменного станка — это **подъём резака**, и её динамика напрямую влияет на качество.
Пример настройки (в Mach3):
- **Motor Tuning → Z Axis:**
- `Velocity (mm/min)` = **4000**;
- `Acceleration (mm/s²)` = **100**;
- `Steps per` — по передаче оси Z и приводу (индивидуально).
- Сохранить (`Save Axis Settings` → `OK`).
- **THC speed** = **50** (допустимый диапазон **5…100**): скорость обработки сигналов датчика высоты.
- **THC Max** = **100** (максимальная высота резака, мм).
- **THC Min** = **−50** (минимальная высота резака, мм).
- Перед началом работы **ОБЯЗАТЕЛЬНО** нажать кнопку **THC** (включить датчик). При загрузке Mach3
кнопка остаётся **не нажатой** — если забыть, управление подъёмом резака из программы **не будет
работать**.
**Почему так.** Ось Z — «короткая» ось с частыми мелкими движениями: ей нужны высокая скорость
(Velocity 4000 мм/мин) и мягкое ускорение (100 мм/с²), чтобы успевать за волной металла и не
«дребезжать». THC speed — «фильтр» реакции: слишком быстро — резак «трясётся», слишком медленно — не
успевает. Ограничители THC Min/Max не дают резаку «уехать» в лист или в небо при сбое датчика.
Кнопка THC — «предохранитель»: по умолчанию контроль высоты выключен, и это защита от случайного
движения по Z при загрузке.
**Проверка.** 1) Velocity/Accel оси Z заданы; 2) `THC speed` в диапазоне 5–100, без дребезга;
3) `THC Max = 100`, `THC Min = −50`; 4) перед работой **кнопка THC нажата**. Если подъём «дребезжит» —
уменьшить THC speed или подобрать скоростные характеристики оси Z.
## Модуль 8. Макрос поджига и команды M3/M5/G04
Поджиг материала — отдельная операция, и её оформляют макросом. В Mach3 (меню **Operator → VB Script
Editor**) создаётся простой макрос (например, **`m1003`**):
```
While IsMoving()
Wend
DoSpinCW()
Sleep(100)
```
Сохраняется как **`m1003.m1s`** в папку `macros` профиля (например, `c:\Mach3\macros\Plasma Machine`).
Разбор:
- `While IsMoving() ... Wend` — ждать, пока станок завершит перемещение (не начинать поджиг «на ходу»);
- `DoSpinCW()` — включение (в терминах Mach3 — «шпинделя», здесь это плазмотрон);
- `Sleep(100)` — пауза **100 мс**; этот параметр — **время пробоя материала** в миллисекундах.
**Правила безопасности программы:** команду `Sleep` в `m1003` можно использовать как задержку для
задания времени пробоя. **Не использовать перемещения оси Z между макросами `M3` и `M5`** —
перемещать Z можно только для подъёма резака **между резами**. `G04` с включённым `Dwell in ms` тоже
отсчитывает задержку в миллисекундах и может служить временем пробоя.
**Почему так.** Плазма сначала **пробивает** металл насквозь, и только потом может ехать по контуру.
Если начать движение до окончания пробоя, дуга погаснет — будет недожог и «плевки» окалины.
`IsMoving()` гарантирует, что поджиг идёт с места. Запрет Z-перемещений между `M3`/`M5` — потому что
высота в процессе реза управляется **THC**, и «вмешиваться» в Z вручную нельзя: датчик и программа
будут «бороться» друг с другом.
**Проверка.** Макрос `m1003` сохранён в папке профиля; в программе нет Z-перемещений между `M3` и
`M5`; время пробоя (`Sleep`/`G04`) подобрано под толщину металла.
## Модуль 9. Управляющая программа для плазмы
Пример управляющей программы из руководства (с комментариями по-русски — наша расшифровка):
```
F1000
G00 X15 Y15
G00 Z-40 (перемещение резака на начальную позицию)
M3 (включение пробоя материала)
M1003 (перемещение на рабочую высоту)
F1000
G01 X75
G01 Y75
G01 X15
G01 Y15
M5 (останов плазмотрона)
G00 Z0 (перемещение резака в исходную позицию)
G00 X0 Y0
M30
```
Что здесь происходит:
- **`F1000`** — подача 1000 мм/мин (рабочая скорость по контуру);
- **`G00`** — ускоренное позиционирование (без резки);
- **`G00 Z-40`** — резак опускается к точке начала реза (по этой логике знак и величина зависят от
настроек оси; в примере — «вниз на 40»);
- **`M3`** — поджиг (пробой);
- **`M1003`** — вывод на рабочую высоту по сигналам THC;
- **`G01`** — линейное перемещение (рез по контуру квадрата 60×60);
- **`M5`** — останов плазмотрона;
- **`G00 Z0`** и **`G00 X0 Y0`** — резак вверх и в исходную точку;
- **`M30`** — конец программы.
**Почему так.** Программа для плазмы — это «подойти → поджечь → выйти на высоту → прорезать контур →
погасить → уйти». Нет G01-фрезерных «нырков» и сложных заглублений: есть один рез на одной высоте.
Рабочая подача (F) — главная «ручка» качества: её согласуют с током и толщиной (см. модули 11–12).
**Проверка.** Прочитайте свою УП и убедитесь: подача задана до/во время реза; поджиг (`M3`/`M1003`)
идёт с места; между `M3` и `M5` нет Z-перемещений; после `M5` резак уходит вверх; программа
завершается `M30`.
## Модуль 10. Постпроцессор: что именно он задаёт
**Постпроцессор** — это скрипт, который преобразует внутренний язык CAM в G-код конкретного станка.
Для плазмы постпроцессор должен «уметь» специфические вещи:
- **Kerf (компенсация ширины реза):** плазма вырезает «канавку» шириной ~1–3 мм (зависит от тока и
сопла). Если не учесть kerf, наружный контур уйдёт в минус, а отверстия — в плюс. Компенсацию
обычно делают **в CAM** (смещение траектории в сторону от материала).
- **Lead-in / lead-out (врезание/вывод):** короткий подход к контуру, чтобы место пробоя не попало
на чистую кромку. Для отверстий применяют «врезание по дуге» или «по касательной».
- **Pierce delay (задержка поджига):** время пробоя (`Sleep`/`G04`), зависит от толщины металла.
- **Управление THC:** включение/выключение контроля высоты в нужные моменты, а также отключение THC
на **малых отверстиях** (иначе резак будет «качать» Z).
- **Направление резки:** качественная сторона кромки — с **правой** стороны от направления движения
резака; поэтому постпроцессор задаёт направление обхода (по/против часовой) в зависимости от
того, какая сторона детали должна быть чистой.
- **Формат контроллера:** подачи в **мм/мин**, команды `M3`/`M5`, коды перехода на рабочую высоту.
**Почему так.** CAM «мыслит» геометрией, а плазменный станок — дугой и зазором. Постпроцессор —
переводчик между этими мирами: он добавляет kerf (иначе размеры «поедут»), врезания и задержки
пробоя (иначе кромка в точке старта будет подгоревшей), и правильно ориентирует контур. Разные
аппараты (и разные контроллеры) требуют разных постпроцессоров — это классическая причина «файл
сгенерил, а станок делает не то» (смежная тема разобрана в курсе «Постпроцессоры»).
**Проверка.** Для своего CAM выберите/настройте плазменный постпроцессор и проверьте: учитывается
kerf, есть lead-in, задаётся pierce delay, включается/выключается THC, направление обхода
соответствует «чистой правой стороне». Сгенерируйте тестовую УП и сверьте размеры с чертежом.
## Модуль 11. Материалы, ток и скорость
Плазма на станках завода работает с током **30–200 А** и режет сталь от **1 до 50 мм** (по данным
каталога). Ток и скорость — пара, которую подбирают под толщину: «толще металл → больше ток,
меньше скорость». Точные числа берут из таблиц производителя плазмотрона (например, Hypertherm
Powermax 45/85/125 ставятся на многоосевые машины EXTRA) и **проверяют на пробном резе**.
Ключевые факты по скорости (из раздела оптимизации качества):
- **слишком низкая скорость** → дуга «работает с опережением», образуется **тяжёлая пузырчатая
окалина** на нижней стороне (легко удаляется) — надо **увеличить скорость**;
- **слишком высокая скорость** → дуга «отстаёт», образуется **тонкий сплошной валик окалины**,
приваренный к низу (удаляется трудно) — надо **снизить скорость** и **уменьшить зазор** резак–
заготовка;
- окалина охотнее образуется на **тёплом** металле, чем на холодном: первый рез из серии обычно
чище последующих (заготовка нагревается);
- на **низкоуглеродистой стали** окалины, как правило, **больше**, чем на нержавейке или алюминии;
- **изношенные/повреждённые расходники** дают **прерывистую** окалину.
**Почему так.** Плазма — это баланс «подача энергии дуги ↔ скорость перемещения». В единицу времени
дуга вносит тепло; если ехать медленно, тепла на единицу длины слишком много — металл не «выдувается»,
а наплавляется. Если ехать быстро — дуга не успевает пробить лист насквозь, и расплав «тащится» по
низу валиком. Поэтому скорость — первый параметр, который крутят после высоты.
**Проверка.** Сделайте пробный рез на обрезке: оцените нижнюю кромку. Пузырчатая окалина → поднять
скорость; тонкий приваренный валик → снизить скорость и зазор. Учтите нагрев листа в серии и состояние
расходников.

## Модуль 12. Качество реза: угол, окалина, прямолинейность
Качество плазменного реза описывают тремя факторами:
- **Угол резки (скос кромки):** *положительный* — снимается больше металла сверху, *отрицательный* —
снизу. Практическое правило: **кромка наиболее близка к прямому углу с правой стороны** от
направления движения резака; скос всегда больше слева.
- **Окалина:** расплав, застывший на верхней или нижней поверхности.
- **Прямолинейность поверхности разреза:** поверхность может быть **вогнутой** или **выпуклой**.
Диагностика угла: сделайте пробный рез, измерьте углы с обеих сторон, затем **поверните резак в
держателе на 90°** и повторите. Если углы одинаковы в обоих случаях — проблема в **приводной системе**
(механика), а не в плазме. Если после устранения «механических» причин угол всё равно «косит» — проверьте
**зазор резак–заготовка** (особенно если все углы положительные или все отрицательные). Учтите материал:
магнетизированный или закалённый металл даёт скос чаще.
Прямолинейность:
- **сильно вогнутая** поверхность ← слишком **малый** зазор резак–заготовка → **повысить напряжение
дуги** (спрямить);
- **выпуклая** поверхность ← слишком **большой** зазор или слишком **большой ток** → сначала опустить
резак, затем уменьшить напряжение.
Подготовка стола и резака: резак — **строго под прямым углом** к заготовке (по угольнику); направляющие
и привод вычищены и настроены (нестабильное перемещение даёт **волнистую** линию реза); резак **не
касается** заготовки (касание портит защитный колпачок, сопло и поверхность детали).
**Почему так.** Плазменная дуга не «стоит» вертикально в материале: она расходится и отклоняется
магнитными полями, поэтому кромка всегда чуть с наклоном, а сторона «справа» получается чище. Высота и
ток меняют форму фронта дуги, отсюда связь «зазор/ток ↔ форма поверхности». Приёмы выше — это
управление формой дуги через зазор, напряжение и скорость.
**Проверка.** На пробном листе: 1) углы с обеих сторон померить, затем проверить поворотом резака на
90°; 2) оценить окалину (пузырчатая/валик); 3) оценить профиль (вогнуто/выпукло) и скорректировать
зазор/напряжение. Проверить угол резака угольником и чистоту направляющих.

## Модуль 13. Диагностика, обслуживание, безопасность
**Типичные сбои при механизированной резке** (из руководства):
- **Заготовка прожигается не полностью, излишние искры** — возможные причины: рабочий кабель не имеет
хорошего контакта со столом или стол плохо заземлён; слишком низкий ток; слишком высокая скорость;
изношены расходники; толщина металла больше максимальной.
- **Окалина на нижней стороне** — задана неправильная скорость; низкий ток; изношены расходники.
- **Угол не прямой** — неверное направление перемещения (качественная сторона — справа), неверный
зазор резак–заготовка, неверная скорость, износ расходников.
**Окалина при касании кольца.** При резке толстых листов окалина может касаться кольца датчика
(омический контакт) и «ронять» выход ОШИБКА. Лечится **правильными параметрами резания** — меньше
окалины, меньше ложных срабатываний.
**Обслуживание (коротко):** держать в чистоте направляющие и приводную систему, ежедневно смазывать
трущиеся части (загрязнение → волнистый рез); следить за состоянием **расходных деталей** (сопло,
электрод, защитный колпачок) — износ даёт окалину, скос и неполный пробой; обеспечивать стабильное
питание (при просадках сети — стабилизатор); держать датчик и его кабель сухими и в порядке.
**Безопасность (сводка):** заземление станка, стола и корпуса датчика (10 мм², «звезда»); защита
глаз и слуха; вентиляция (дым); не оставлять процесс без присмотра; плазмотрон и датчик отключать от
сети при настройке высоты/щупа; не подключать сигналы датчика напрямую к LPT; не резать металл
толще максимума; при грозе — отключать оборудование.
**Почему так.** Большинство «дефектов плазмы» — это не сгоревшая электроника, а **контакт, заземление,
скорость, зазор и расходники**. Порядок диагностики от простого к сложному экономит и деньги, и время:
сначала стол/земля, потом режимы, потом расходники, и только затем — «глубокая» электроника. Ложные
срабатывания ОШИБКА — почти всегда следствие окалины/параметров, а не неисправности датчика.
**Проверка.** Заведите чек-лист смены: контакт рабочего кабеля и заземление стола; чистота и смазка
направляющих; состояние сопла/электрода; угол резака по угольнику; зазор по датчику; защита глаз/слуха;
работа вентиляции; аварийный стоп.
## Практикум. От чертежа до реза с контролем высоты
**Задание (сквозное).** Вырезать из листа низкоуглеродистой стали толщиной 6 мм деталь —
прямоугольник 100×60 мм с двумя отверстиями Ø10 мм и фаской на одном углу.
Критерий готовности по шагам:
1. **Эскиз.** Нарисуйте контур и отверстия в CAD/CAM. *Готово, если* контур замкнут, есть врезания
(lead-in) и понятное направление обхода (чистая правая сторона).
2. **Постпроцессор.** Выберите/настройте плазменный постпроцессор: kerf, подача мм/мин, pierce delay,
управление THC, направление. *Готово, если* тестовая УП содержит `M3/M1003`, F, `G01`, `M5`, `M30`
и нет Z-перемещений между `M3` и `M5`.
3. **Mach3.** Профиль `Plasma Machine`, экран `Plasma.set`, адрес `0x378`, входы THC и EStop,
выход плазмотрона, `G04 Dwell in ms`, ось Z (Velocity 4000 / Accel 100), `THC speed 50`,
`THC Max 100` / `THC Min −50`. *Готово, если* перед работой кнопка **THC нажата**.
4. **Датчик.** Настройте THC (регулятор высоты, попеременное моргание ВВЕРХ/ВНИЗ на рабочем зазоре
1,5–10 мм, ОШИБКА1/2). *Готово, если* зазор держится, ложных ошибок нет.
5. **Пробный рез.** На обрезке подберите скорость: нижняя кромка без грубой пузырчатой окалины и без
приваренного валика; угол кромки; прямолинейность. *Готово, если* кромка ровная, деталь отделяется
без зачистки (или с минимальной).
6. **Углы и поворот.** Проверьте «косит ли» угол: поверните резак на 90° и повторите — если картина та
же, проверяйте механику. *Готово, если* причина скоса определена.
7. **Журнал.** Запишите: материал/толщина, ток, скорость, зазор, pierce delay, результат. *Готово, если*
по записи можно повторить деталь.
Продвинутый вариант: та же деталь, но с отверстиями Ø5 мм — здесь важно **отключать THC на малых
отверстиях**, иначе резак «качает» высоту и отверстие выходит неровным.
## Экзамен: 12 вопросов с ответами-рассуждениями
1. **Почему у плазменного станка высота резака — важнее, чем у фрезера заглубление?**
Плазма не касается металла: качество определяется **зазором** между резаком и листом. Зазор задаёт
форму дуги → угол кромки, окалину, прямолинейность. Поэтому контроль высоты (THC) — центральный
узел программы.
2. **Что измеряет датчик THC и почему кольцо надо изолировать от резака?**
Датчик ёмкостной: измеряет ёмкость «кольцо ↔ лист». Если кольцо контактирует с токопроводящими
частями резака, он мерит не заготовку — отсюда ложные показания и ошибки.
3. **Для чего два типоразмера колец?**
Плазма работает на малом зазоре (1,5–10 мм, кольцо Ø34/47 мм), кислородная резка — на большом
(7–35 мм, кольцо Ø50/69 мм). Разные зазоры требуют разных чувствительных элементов.
4. **Почему датчик нельзя питать от источника двигателей?**
Помехи приводов «просочатся» в измерение ёмкости и испортят его. Нужен отдельный БП 24 В (<100 мА).
5. **Зачем в профиле плазмы отключать концевые выключатели?**
Входы LPT заняты сигналами THC (`THC On/up/Down`, `EStop`); логика плазмы несовместима с
концевиками в штатном режиме. Их отключают, чтобы не было конфликта сигналов.
6. **Почему включают `G04 Dwell in ms`, если в программе есть `Sleep`?**
Чтобы задержки (время пробоя) считались в **миллисекундах**, а не в секундах. Иначе «пробой» может
длиться секундами и портить кромку/расходники.
7. **Что делает макрос `m1003` и почему там `While IsMoving()`?**
Он выводит резак на рабочую высоту и включает поджиг. `While IsMoving() ... Wend` ждёт завершения
перемещения — поджиг должен идти **с места**, иначе дуга погаснет и будет недожог.
8. **Почему нельзя двигать Z между `M3` и `M5`?**
В процессе реза высоту держит **THC**. Ручные/программные Z-перемещения «подрались бы» с датчиком.
Z двигают только для **подъёма между резами**.
9. **Как отличить «косой угол из-за плазмы» от «косого угла из-за механики»?**
Пробный рез + поворот резака в держателе на 90° + повтор. Если углы одинаковы в обоих положениях —
виноват **привод/механика**, а не плазменный процесс.
10. **Окалина двух видов — как различить и что делать?**
Пузырчатая, тяжёлая, снизу и легко удаляется — **слишком низкая** скорость → увеличить скорость.
Тонкий сплошной валик, приваренный к низу — **слишком высокая** скорость → снизить скорость и
уменьшить зазор.
11. **Зачем постпроцессору kerf и lead-in?**
Kerf — компенсация ширины реза: без неё наружные размеры «уйдут в минус», отверстия — в плюс.
Lead-in — подход к контуру, чтобы место пробоя не оказалось на чистой кромке детали.
12. **Почему качественная сторона кромки — справа от направления движения?**
Дуга отклоняется и расходится; «правая» сторона получается чище. Поэтому постпроцессор задаёт
направление обхода так, чтобы чистая сторона оказалась на нужной стороне детали.
## Глоссарий
- **Плазменная резка** — резка металла электрической дугой с плазмообразующим газом.
- **ЧПУ** — числовое программное управление; здесь — координатный стол с плазмотроном.
- **THC (Torch Height Control)** — контроль высоты резака; здесь ёмкостной датчик.
- **Mach3** — ПО управления станком на ПК через LPT; для плазмы — профиль `Plasma Machine`.
- **Профиль** — конфигурация станка в Mach3 (экран, порты, сигналы, скорости).
- **LPT** — параллельный порт (адрес обычно `0x378`).
- **THC опто** — устройство согласования с гальванической развязкой (переходник LPT).
- **EStop** — аварийный останов.
- **THC On / THC up / THC Down** — входные сигналы датчика высоты.
- **Torch On/Off** — включение/выключение плазмотрона.
- **G04 (Dwell)** — задержка; в режиме `Dwell in ms` — время пробоя в мс.
- **M3 / M5** — включение/выключение плазмотрона (поджиг/останов).
- **M1003** — макрос вывода на рабочую высоту (пример в руководстве).
- **Пробой (pierce)** — прожигание металла насквозь до начала реза.
- **Pierce delay** — задержка поджига (время пробоя).
- **Lead-in / lead-out** — врезание/вывод от контура.
- **Kerf** — ширина реза; компенсация смещением траектории.
- **Высота резака (standoff)** — зазор резак–заготовка.
- **Окалина (dross)** — застывший расплав на кромке/поверхности.
- **Скос (угол резки)** — отклонение кромки от прямого угла.
- **THC speed** — скорость обработки сигналов датчика (5…100).
- **THC Max / THC Min** — пределы высоты резака (в примере 100 / −50 мм).
- **Velocity / Acceleration** — скорость и ускорение оси (для Z: 4000 мм/мин и 100 мм/с²).
- **Steps per** — шагов на единицу перемещения (индивидуально по приводу).
- **Расходники** — сопло, электрод, защитный колпачок плазмотрона.
- **«Звезда» (заземление)** — схема заземления без петель, единая точка.
- **Powermax** — линейка плазмотронов (45/85/125) на многоосевых машинах.
- **Прямолинейность реза** — вогнутость/выпуклость поверхности разреза.
## Симптом → причина → решение (сводная)
| Симптом | Вероятная причина | Решение |
|---|---|---|
| Заготовка не прожигается, много искр | плохой контакт рабочего кабеля/земли стола | обеспечить контакт и заземление стола |
| То же | слишком низкий ток | поднять ток под толщину |
| То же | слишком высокая скорость | снизить скорость |
| То же | износ расходников | заменить сопло/электрод/колпачок |
| То же | металл толще максимума | выбрать аппарат/режим под толщину |
| Пузырчатая окалина снизу | слишком низкая скорость | увеличить скорость |
| Тонкий приваренный валик снизу | слишком высокая скорость / большой зазор | снизить скорость и уменьшить зазор |
| Прерывистая окалина | изношенные расходники | заменить расходники |
| Окалина на тёплом металле в серии | нагрев листа | учесть в режимах, делать паузы/охлаждение |
| Угол «косит» одинаково после поворота резака на 90° | механическая причина (привод) | обслужить/настроить привод и направляющие |
| Угол «косит» иначе | неверный зазор, скорость, направление | настроить зазор/скорость, направление (правый борт) |
| Волнистая линия реза | нестабильное перемещение резака | чистить/настроить направляющие и привод |
| Сильно вогнутая поверхность реза | слишком малый зазор | повысить напряжение дуги |
| Выпуклая поверхность реза | слишком большой зазор / ток | опустить резак, затем уменьшить напряжение |
| Ложный ОШИБКА при резке толстого листа | окалина касается кольца | уменьшить окалину параметрами резания |
| Резак бьёт/дребезжит по Z | высокий THC speed / жёсткая динамика Z | снизить THC speed, подобрать Velocity/Accel |
| Подъём резака не управляется из программы | не нажата кнопка THC | включить THC перед работой |
| ПК повреждён после подключения датчика | сигналы поданы на LPT без THC опто | всегда использовать устройство согласования |
## Мысли вслух: чего нет на форумах
На форумах про плазму спорят о «мощности аппарата» и «какой станок взять». А деньги и качество
делают вещи, которые в темах почти не всплывают: заземление, высота, скорость и направление. Собрал
то, что вижу по сервису и по обсуждениям.
**Первое: половина «дефектов резки» — это земля и контакт.** Классика: клиент жалуется, что «лист
прожигается не полностью, искры веером». Проверяем рабочий кабель: он «прикипел» к столу и окислился,
контакт плохой; стол толком не заземлён. Чистим, тянем новый контакт, нормально заземляем стол — станок
режет. Диагностика экономит деньги: замена аппарата тут не нужна. В инструкции это прямо первым
пунктом в сбоях, но в жизни проверяют в последнюю очередь.
**Второе: кнопка THC.** Это самая обидная история. В Mach3 при загрузке кнопка **THC не нажата** —
контроль высоты выключен. Человек запускает программу, резак «не хочет» подниматься/опускаться от
датчика, и начинается «неисправность датчика THC». На деле нужно нажать одну кнопку — об этом
руководство кричит: «перед началом работы ВСЕГДА проверяйте её включение». Поставьте это в чек-лист
смены сразу после вытяжки.
**Третье: высота — это не «поставил и забыл».** Допуск датчика **±0,05 мм на высоте 1,5 мм** и уже
**±0,2 мм на высоте 35 мм**. То есть плазма «держит» высоту тем точнее, чем ближе резак к металлу.
Люди ставят зазор «на глаз» и получают «плавающую» геометрию. Диапазон плазмы — **1,5–10 мм**; выйдите
из него вверх — точность и качество падают. И отдельно: при замене кабеля щупа (допустимо 70–100 см,
по умолчанию 90 см) **катушку надо перенастроить** — это в руководстве прописано, но в жизни забывают,
а потом удивляются «уехавшим» показаниям.
**Четвёртое: скорость и окалина — это «лакмус».** Два вида окалины различаются моментально:
пузырчатая, тяжёлая, снизу, легко сбивается — **слишком медленно** (дуга «опережает»), добавь
скорости. Тонкий валик, приваренный к низу, — **слишком быстро** (дуга «отстаёт»), сними скорость и
уменьши зазор. Ещё нюанс, о котором почти не говорят: окалины больше на **тёплом** металле — первый
рез из серии чище последующих, а на **низкоуглеродистой стали** окалины больше, чем на нержавейке.
Отсюда практический вывод: если серия «поплыла» к концу — это не станок, это нагрев листа, надо
менять порядок раскладки и давать паузы.
**Пятое: направление резки неочевидно, но критично.** Качественная кромка — **с правой стороны** от
движения резака, скос всегда больше слева. Значит, для деталей, где важна одна сторона, постпроцессор
должен задавать обход так, чтобы чистая сторона оказалась «справа на ходу». И приёмы диагностики:
повернуть резак на 90° и повторить рез — если углы те же, «косит» не плазма, а привод. Это дешёвый
тест, который отделяет механику от технологии за пять минут.
**Шестое: малые отверстия — отдельная проблема.** На отверстиях Ø5 мм и меньше резак начинает
«качать» высоту (THC реагирует на края/неровности), и отверстие выходит неровным («сплющивается по
полюсам»). Решение — **отключать THC на малых контурах** и/или использовать врезание по дуге; на
форумах это одна из самых частых тем, и почти всегда дело в неуправляемом THC на маленьком контуре.
**Седьмое: «программы и постпроцессоры» — это про kerf и врезания.** Плазма вырезает «канавку»
шириной 1–3 мм. Не задали kerf — наружный контур «уходит в минус», отверстия «в плюс». Не задали
lead-in — точка пробоя оказывается на чистой кромке, и там «дырка» и подгар. Клиенты приносят
вопрос «G-код сгенерил для плазменного резака, а он не то делает» — в 9 случаях из 10 это чужой
постпроцессор или не заданные kerf/lead-in/pierce, а не «капризы станка». Пример из жизни: деталь
100×60 мм «не в размер» ровно на 2 мм по всему контуру — классика «резали по контуру без компенсации
kerf», и никакая подстройка высоты тут не поможет.
**Восьмое: безопасность как «скучная» экономика.** Плазма — это дуга, шум (защита слуха), ультрафиолет
(щиток, очки), дым (вытяжка), высокое напряжение и заземление по «звезде» (10 мм² на корпус датчика).
И прямое требование: при настройке высоты/щупа **плазмотрон и датчик отключить от сети**; сигналы
датчика — **только через устройство согласования THC опто**, иначе ПК «приговорён». Регламент ухода
(чистые и смазанные направляющие, свежие расходники, стабильное питание) — это не «бюрократия», а
прямая связь с качеством: износ сопла даёт прерывистую окалину, и никакая программа это не исправит.
Логика простая: сначала контакт, земля и механика; затем зазор/скорость/направление; потом расходники;
и лишь в конце — «электроника». Такой порядок и есть самый быстрый путь к стабильному плазменному
раскрою.
## Смотрите также
**Курсы и руководства завода (блог):**
- Постпроцессоры: как подружить CAM и станок — `/blog/postprotsessory-kak-podruzhit-cam-i-stanok`
- G-код: полный курс программирования — `/blog/g-kod-polnyy-kurs-programmirovaniya`
- ArtCAM: полный курс — 2D, 3D, гравировка, раскрой — `/blog/artcam-polnyy-kurs-2d-3d-gravirovka-raskroy`
- Векторная графика для ЧПУ — `/blog/vektornaya-grafika-dlya-chpu`
- Лазерные станки: программы и режимы (сравнение технологий термической резки) — `/blog/lazernye-stanki-programmy-i-rezhimy`
- Навигатор по всем материалам — `/blog/biblioteka-instrukciy-zavoda`
**Станки завода для плазменного раскроя (каталог):**
- ЧПУ плазменной резки GM PLASMA — `/product/30/`
- Станки для плазменного раскроя металла (портальные) — `/product/31/`
- Станок плазменной резки труб ЧПУ 6000P — `/product/32/`
- 3–6-координатные плазменной резки EXTRA — `/product/33/`
- Станки плазменного раскроя металла (портативный) — `/product/47/`
- Полный каталог — `/catalog`
**Библиотека завода** (книги по металлообработке, сварке, черчению): `/book/`.
**Вопросы инженерам и обсуждение:** форум завода — `/community/forum`.
---
Материал подготовлен инженерами завода «Твайт». Названия окон, кнопок и параметров Mach3 и версии
профилей могут отличаться; сверяйтесь с руководством вашей системы и паспортом плазмотрона. Работайте
в защитном щитке и с защитой слуха, при включённой вентиляции, с исправным аварийным стопом и
корректным заземлением.
Начните с пробного реза на обрезке: настройте зазор по датчику THC, подберите ток и скорость по
окалине, проверьте угол и направление — и только затем беритесь за серию. Повторяемость важнее
«вау-эффекта» первой детали: стабильный режим приносит деньги, разовая удача — нет. Плазма любит
порядок: земля, чистые направляющие, свежие расходники и записанные настройки.
## Интерактивный урок
Тренировочный класс с квизом (сгенерирован из этого курса):
- [Открыть интерактивный урок](/assets/openmaic/plazmennaya-rezka-programmy-i-postprotsessory/lesson.html)
- [Материалы урока (ZIP)](/assets/openmaic/plazmennaya-rezka-programmy-i-postprotsessory/export.zip)
---
**Первоисточник:** https://zavod-stanki.ru/blog/plazmennaya-rezka-programmy-i-postprotsessory · Каменский станкостроительный завод «Твайт».
При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/plazmennaya-rezka-programmy-i-postprotsessory.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/plazmennaya-rezka-programmy-i-postprotsessory.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/plazmennaya-rezka-programmy-i-postprotsessory.
**📚 Фундаментальная база:** материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
---
## Программный доступ
- Статья на сайте: https://zavod-stanki.ru/blog/plazmennaya-rezka-programmy-i-postprotsessory
- Каталог станков: https://zavod-stanki.ru/catalog.md · FAQ: https://zavod-stanki.ru/faq.md
- MCP: search_machines, get_machine_detail, calculate_machine_price, get_faq