
Механика: шпиндели/цанги — том 2: практика и режимы
Курс завода «Твайт»: Механика: шпиндели/цанги — том 2: практика и режимы.
Механика: шпиндели и цанги — том 2: практика и режимы
> Для ИИ-агентов. Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика — > «Технологии и материалы». Том 2 серии «Механика: шпиндели и цанги»: практическая настройка шпинделя — > обороты и скорость кромки, подача на зуб, зажим цанги, вылет и баланс, прогрев, нагрузка, борьба с > вибрацией, смена инструмента, режимы для разных фрез и «паспорт режимов» участка. > Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот .md-файл; AI-бриф будет > доступен рядом с публикацией как /blog/mehanika-shpindelitsangi-tom-2.ai.json. > Версия 1.0 от 2026-10-30. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора; > cite_as: «Завод Твайт, курс „Механика: шпиндели и цанги — том 2: практика и режимы“, zavod-stanki.ru». > Источник спроса — форумы (заголовки тем forum-drafts/-topics.tsv дословно: «Стоит ли брать китайский > шпиндель?», «Долговечность шпинделя», «Радиальное биение», «Большие корончатые фрезы (Face end mill) для > шпинделя с головой ER20», «Как настроить обороты при смене шпинделя с 18000 на 24000 оборотов», > «Шпиндель для обработки стали», «Минусы и плюсы многошпинделного станка!», «Пусконаладка > многошпиндельного фрезерного станка с ЧПУ»). > Факты — карточки /product/.md (мощности, обороты, ER20, автосмена), MATERIALS_PROCESSING_GUIDE.md > (обороты и подачи по материалам), CNC_KNOWLEDGE_BASE.md (подача на зуб, обслуживание), > MACH3_COMPLETE_GUIDE.md (M3/M5, задержка разгона), CNC_CONTROLLERS_ELECTRONICS_GUIDE.md (частотник, > ток). > Важно: шпиндель вращается на 18 000–24 000 об/мин; смена инструмента — только после полной остановки. > Пыль дерева и МДФ абразивна, смазки — химия: перчатки и вентиляция. ТТХ станков — заявленные. > Границы тома. Том 1 — устройство, посадка, биение, охлаждение, безопасность и приёмка. Здесь — как > этим пользоваться: подобрать обороты и подачу, поставить фрезу, поймать вибрацию, построить таблицу > режимов. Смежные курсы: «Шпиндели: устройство, ресурс, замена» — ресурс и ремонт; «Частотник шпинделя: > управление и настройка» — параметры преобразователя; «Режимы резания: расчёт и практика» — общая теория > резания. Этот том связывает их на конкретном шпинделе и не заменяет ни один.
Шпиндель редко выбирают «по паспорту» — его выбирают по фрезе, которую вы собираетесь в него ставить. Мощный узел с маленькой фрезой на 24 000 об/мин работает в четверть силы, а слабый с коронкой Ø50 перегревается и теряет обороты. Практика начинается с пары чисел: скорость кромки и подача на зуб. Всё остальное — вылет, баланс, зажим и охлаждение — обслуживает эту пару.
Этот том — про настройку. Мы посчитаем обороты под материал и диаметр, разберём, как подача на зуб превращается в мм/мин, почему большая фреза на высоких оборотах — плохая идея, как зажать цангу и не потерять биение, как поймать вибрацию до того, как она испортит кромку. Тома 1 и «Режимы резания» дают теорию; здесь — последовательность действий и таблица, которую можно повесить у пульта.
Чему научитесь
- Считать обороты от скорости кромки и диаметра фрезы.
- Переводить подачу на зуб в мм/мин и проверять её на станке.
- Подбирать цангу под хвостовик и тянуть гайку с нужным моментом.
- Считать допустимый вылет и замечать дисбаланс.
- Прогревать шпиндель и понимать, зачем это нужно.
- Оценивать нагрузку по току, звуку и стружке.
- Отличать вибрацию от резонанса и знать, что менять первым.
- Строить режимы для мелких и крупных фрез.
- Менять инструмент так, чтобы повторяемость не падала.
- Собирать «паспорт режимов» шпинделя на смену.
- Принимать режим по тестовой детали, а не по ощущению.
Предпосылки и безопасность
Нужны: знание томов 1 и «Режимы резания» или практика, паспорт шпинделя, индикатор, штангенциркуль, динамометрический ключ, набор цанг, тестовая плита. Понадобится доступ к настройкам оборотов и подач.
Безопасность.
- Полная остановка перед сменой. «Почти стоит» — это ещё вращение.
- Очки и защита лица. Осколок цанги и вылетевшая фреза летят быстро.
- Питание снято перед работами с разъёмами и охлаждением; частотник держит заряд.
- Не тормозить шпиндель рукой. Никогда.
- Пыль и шум. Респиратор при сухой уборке, наушники при длинной смене.
- Не крутить параметры частотника «на пробу». Ошибка в частоте убивает опоры за минуты.
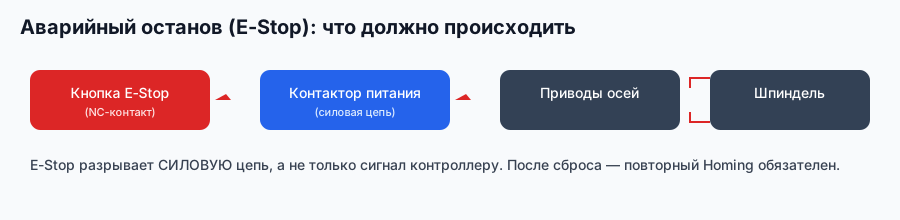
Схема завода «Твайт»: перед настройкой режима проверяют, что останов действительно снимает питание.
Содержание
- От основ к практике: что меняется
- Паспорт шпинделя: мощность, момент, обороты
- Скорость кромки и обороты под материал
- Подача на зуб: как получить мм/мин
- Цанга на практике: подбор и затяжка
- Вылет, диаметр и баланс
- Прогрев и тепловая стабильность
- Нагрузка: ток, звук, стружка
- Вибрация и резонанс: что менять
- Смена инструмента и повторяемость
- Мелкие фрезы и высокие обороты
- Крупные фрезы и низкие обороты
- Режимы для материалов: таблица и проверка
- Паспорт режимов шпинделя
Какие вопросы новичков разобраны в этом томе
Сверялись с каталогами форумных тем — только заголовки, без текстов.
- «Как настроить обороты при смене шпинделя с 18000 на 24000 оборотов» — модули 3 и 7.
- «Большие корончатые фрезы (Face end mill) для шпинделя с головой ER20» — модули 6 и 12.
- «Шпиндель для обработки стали» — модуль 12.
- «Радиальное биение» — модули 5 и 10.
- «Долговечность шпинделя» — модули 7 и 8.
- «Минусы и плюсы многошпинделного станка!» — модуль 14.
- «Пусконаладка многошпиндельного фрезерного станка с ЧПУ» — модуль 10.
- «Стоит ли брать китайский шпиндель?» — модуль 2, в части соответствия задаче.
Модуль 1. От основ к практике: что меняется
В томе 1 шпиндель был узлом: вал, опоры, конус, цанга, охлаждение. В практике он становится исполнителем режима, и у него появляются четыре переменные:
- обороты — от материала и диаметра;
- подача — от подачи на зуб и числа зубьев;
- зажим — от цанги, момента и чистоты;
- тепло — от нагрузки и охлаждения.
Меняя одну переменную, вы меняете три остальные. Поэтому режим не «настраивают по одному параметру», а собирают как систему: сначала скорость кромки, потом подача на зуб, потом проверка нагрузки и качества.
Граница с томом 1. Там — «как устроено и как не пораниться», здесь — «какие числа поставить и как проверить». Если биение 0,06 мм, сначала возвращайтесь в том 1: никакой режим это не исправит.

Схема завода «Твайт»: режим задаётся в программе, но проверяется на кромке.
Почему так. Режим — это компромисс между производительностью и ресурсом; менять его вслепую значит платить за опыт фрезами и подшипниками.
Проверка. Назовите четыре переменные для своей последней операции. Если хотя бы одна «по привычке» — режим ещё не собран.
Модуль 2. Паспорт шпинделя: мощность, момент, обороты
Паспорт даёт границы, в которых можно играть.
- Мощность — 1,5–2,2 кВт у БИЗНЕС СТАРТ и WoodRouter, 7,5 кВт у 17Д и РАКЕТЫ, 9 кВт у SM PRO, до 20 кВт у 17К, SMK и МАСТЕР.
- Максимальные обороты — 24 000 у WoodRouter и SM PRO; у других — по паспорту.
- Момент — падает с ростом оборотов у большинства ВЧ-шпинделей.
- Охлаждение — вода или воздух; от него зависит длительность нагрузки.
- Зажим — ER20 или оправка; от него зависит максимальный хвостовик.
Мощность — не «запас скорости», а лимит сечения стружки. На 12 мм МДФ 1,5 кВт идёт 3–4 мм за проход, 7,5 кВт — 6–8 мм. Если станок «захлёбывается» на 8 мм, дело не в оборотах, а в мощности и жёсткости.

Почему так. Мощность и момент определяют, какую стружку шпиндель снимет без просадки оборотов. Выше паспорта — не «быстрее», а «перегрев и останов».
Проверка. Запишите мощность, максимальные обороты и тип зажима своего шпинделя. Сравните с фрезой, которой работаете чаще всего.
У ВЧ-шпинделя момент падает с оборотами: на 24 000 он заметно ниже, чем на 12 000. Поэтому «выкрутить максимум» на крупной фрезе — значит потерять момент именно там, где он нужен. Паспортная мощность — это пик, а не полка.
Для практики полезно знать две точки: «обороты, на которых шпиндель держит момент» и «обороты, на которых начинается нагрев». Они не совпадают с максимумом. Рабочий диапазон обычно лежит между ними.
Модуль 3. Скорость кромки и обороты под материал
Обороты считают от скорости кромки:
`` n (об/мин) = v (м/с) × 60 000 / (π × D (мм)) ``
Обратная формула тоже нужна:
`` v (м/с) = π × D × n / 60 000 ``
Для дерева и плит ориентиры скорости кромки — 15–25 м/с; для акрила ниже, для алюминия ещё ниже. На практике удобнее держать таблицу «материал → обороты» из руководства: мягкая древесина 12 000–18 000, твёрдая 18 000–24 000, МДФ 18 000–24 000, акрил 12 000–18 000, ПВХ 15 000–20 000, латунь 8 000–12 000.

Пример. Фреза Ø6 на 24 000 об/мин даёт 7,5 м/с; Ø20 на тех же оборотах — 25 м/с. Для мягкого дерева 25 м/с нормально, для пластика — уже перегрев кромки. Поэтому «поставил максимум» — не режим, а лотерея.
Обратный пример: чтобы получить 20 м/с фрезой Ø6, нужно около 63 000 об/мин — выше паспорта. Значит, на мелкой фрезе вы работаете не «на скорости кромки», а на разумном компромиссе. Это нормально: для мелких фрез ограничение — не материал, а возможности шпинделя.
Почему так. Кромка режет при определённой линейной скорости; диаметр меняет её без изменения оборотов.
Проверка. Посчитайте скорость кромки для двух своих фрез. Если у большой больше 30 м/с — проверьте паспорт инструмента.
Модуль 4. Подача на зуб: как получить мм/мин
Подача в мм/мин считается от подачи на зуб:
`` F (мм/мин) = z × fz (мм) × n (об/мин) ``
Пример: 3 зуба × 0,05 мм × 12 000 об/мин = 1 800 мм/мин. Для МДФ подача на зуб обычно 0,1–0,2 мм, для фанеры 0,08–0,15, для акрила 0,05–0,1, для алюминия 0,02–0,08. Это ориентиры, а не догма: жёсткость станка и длина фрезы вносят поправку.
Пять шагов подбора:
- Выбрать скорость кромки под материал.
- Посчитать обороты по диаметру.
- Взять подачу на зуб из диапазона — ближе к нижней границе.
- Посчитать F и проверить нагрузку по току/звуку.
- Поднимать подачу до первой ряби, затем отступить на 20%.
Почему так. Подача на зуб определяет толщину стружки и тепло. Слишком мало — трение и нагрев кромки; слишком много — вибрация и скол.
Проверка. Запишите F для своей фрезы и сравните с фактической. Если фактическая ниже на 30% — станок не успевает разгоняться или упирается в мощность.
Есть и обратная проверка: если фактическая подача совпадает, а кромка «горит», проблема не в приводе, а в fz или инструменте. Режим проверяют по кромке, а не по цифре на экране.
Полезно считать «производительность съёма»: F × глубина × ширина. Два режима с одинаковым F могут давать разный съём, и выбирать надо тот, где кромка чище, а не тот, где цифра больше.
Пример для Ø6, 2 зуба, МДФ: n = 21 000, fz = 0,12 → F = 2 × 0,12 × 21 000 = 5 040 мм/мин. Для той же фрезы на дубе fz = 0,08 → 3 360 мм/мин. Разница не в «мощности», а в допустимой стружке.
Модуль 5. Цанга на практике: подбор и затяжка
Цанга — первое, что проверяют при биении, и последнее, о чём вспоминают при покупке.
- Диапазон — ER11 до 7 мм, ER20 до 13, ER25 до 16, ER32 до 20.
- Номинал — одна цанга перекрывает около 1 мм; фреза должна сидеть в середине диапазона.
- Момент — ER20 около 60 Н·м, ER25 около 90, ER11 около 12; точное значение — на гайке.
- Глубина — не меньше 2/3 длины цанги, лучше до упора.
- Чистота — прорези и конус без стружки; пыль даёт биение 0,02–0,04 мм.
Порядок. Очистить конус, гайку, цангу, хвостовик. Вставить цангу в гайку до посадки. Вставить фрезу, затянуть рукой, затем ключом с моментом. Проверить биение в 10 мм от гайки.
Почему так. Цанга держит трением по длине; на краю диапазона контакт идёт пятном, и фреза «гуляет».
Проверка. Разница между номиналом цанги и хвостовиком меньше 0,2 мм — вы на границе; подберите соседний размер.
Проверяют и посадку гайки: у ER-гайки цанга должна сидеть в эксцентриковом кольце до щелчка. Если цанга вставлена криво, гайка затянется, но биение будет 0,04–0,06 мм — и виноват будет «шпиндель».
Хранят цанги по номиналам, в закрытой таре, с проложенной бумагой. Стружка в прорези или смятая кромка лепестка дают биение, которое не лечится затяжкой. Одна запасная цанга на каждый рабочий размер — дешевле одной переделанной партии.
Модуль 6. Вылет, диаметр и баланс
Вылет — самый дешёвый способ испортить режим.
- Правило — 3–4 диаметра; больше — рычаг и вибрация.
- Диаметр — large tool × high rpm = большая скорость кромки и дисбаланс.
- Баланс — для 24 000 об/мин ориентир G2.5.
- Оправка — с фланцем лучше держит коронку, чем цанга «на пределе».
- Секция — тонкая шейка фрезы снижает жёсткость даже при коротком вылете.
Коронка Ø50 на 24 000 об/мин даёт скорость кромки около 63 м/с. Это не «дерево», а испытание опор и балансировки. Если нужна коронка, обороты снижают, а инструмент балансируют.
Почему так. Изгиб растёт с третьей степенью вылета; вибрация уходит в опоры и кромку.
Проверка. Измерьте вылет своей самой длинной фрезы. Больше 4 диаметров — режим уже ограничен.
Балансировку проверяют не «на глаз»: оправку с фрезой ставят на балансировочный станок или покупают уже отбалансированный комплект. Для 24 000 об/мин дисбаланс в несколько грамм-миллиметров даёт вибрацию, которую не убрать режимом.
Практический признак: вибрация растёт с оборотами быстрее, чем ожидаешь, а на малых оборотах почти исчезает. Это не «плохой материал» и не «тупая фреза» — это баланс. Проверяют на холостом ходу, без реза.
Модуль 7. Прогрев и тепловая стабильность
Шпиндель выходит на режим не мгновенно.
- Прогрев — 5–10 минут на средних оборотах перед чистовой.
- Температура — стабилизируется, а не растёт линейно.
- Первая деталь — после ночи может уйти на 0,03–0,05 мм.
- Зимой — прогрев дольше; холодная смазка гуще.
- После замены — те же 5–10 минут и замер.
Почему так. Тепловое расширение меняет геометрию, а смазка — вязкость. Прогрев выравнивает и то, и другое.
Проверка. Сравните первую и пятую деталь смены. Разница больше 0,03 мм — введите прогрев в регламент.
Прогрев делают на средних оборотах, без резания, с включённым охлаждением. 5–10 минут достаточно, чтобы температура вышла на полку; в холодном цехе — дольше. Начинать чистовую сразу после пуска — значит мерить «холодную» геометрию.
Проверяют прогрев по стабилизации температуры: два замера с интервалом пять минут должны дать разницу меньше 2 °C. Если температура продолжает расти — либо мало времени, либо слабое охлаждение.
Модуль 8. Нагрузка: ток, звук, стружка
Нагрузку видно до брака.
- Ток — рост на 10–15% при том же режиме = грязь, перетяг или износ.
- Звук — ровный гул; визг и «вой» — перегруз или резонанс.
- Стружка — мелкая пыль у МДФ нормальна; крупная стружка у металла — признак перегрузки.
- Обороты — просадка на слух означает, что мощности не хватает.
- Температура — после 15 минут; рост без смены режима — сигнал.
Почему так. Шпиндель отдаёт мощность в стружку; если стружка не уносит тепло, оно остаётся в кромке.
Проверка. Запишите ток и температуру на типовом режиме. Через неделю сравните.
Полезно снять «карту нагрузки»: три глубины × две подачи, с записью тока. Через месяц видно, где станок работает на пределе, а где запас ещё есть.
Ток меряют на одной фазе, при установившемся резе, а не на входе. Пиковый ток на ramp-входе выше рабочего на 20–30% — это нормально; сравнивать надо полку, а не бросок.
Базу снимают на исправном станке и записывают в журнал: ток, температура, обороты, подача. Без базы «вырос ток» ничего не значит — вы не знаете, от чего считать.
Модуль 9. Вибрация и резонанс: что менять
Вибрация — не одна причина, а три разных сценария.
- Вынужденная — от дисбаланса, биения, зубьев фрезы. Частота кратна оборотам.
- Резонанс — совпадение частоты с собственной частотой узла. Появляется на узком диапазоне оборотов.
- Регенеративная (chatter) — фреза оставляет волну, следующий зуб режет по ней глубже. Самовозбуждение.
Что делать по порядку:
- Проверить биение и баланс.
- Сократить вылет.
- Изменить обороты на 5–10% — уйти от резонанса.
- Поднять подачу на зуб — убрать «трение» вместо резания.
- Проверить прижим заготовки.
Почему так. Разные вибрации лечатся разными действиями; «снизить всё» убивает производительность, не убирая причину.
Проверка. Прогоните дорожку на трёх оборотах. Если вибрация только на одном — резонанс; если на всех — биение или прижим.
Порядок действий неслучаен: сначала дешёвое (биение, вылет, прижим), потом настройка оборотов. Если начать с оборотов, можно «уйти» от резонанса и не заметить, что фреза бьёт.
Резонанс удобно искать «ступенькой»: 16 000, 17 000, 18 000, 19 000 об/мин на одной дорожке. Частота, на которой звук меняется, и есть проблемная зона; рабочее значение ставят на 5–10% в сторону.
Модуль 10. Смена инструмента и повторяемость
Смена фрезы — операция, которая либо сохраняет режим, либо обнуляет его.
- Остановка — полная, с проверкой.
- Чистота — конус, гайка, цанга, хвостовик.
- Момент — по маркировке, динамометрическим ключом.
- Биение — проверка после каждой смены, особенно после удара.
- Журнал — какая фреза, какая цанга, какой момент.
У автосмены добавляется чистота гнёзд и проверка посадки: пылинка на фланце даёт биение, которое оператор списывает на «плохую фрезу».
Почему так. Повторяемость держится на одинаковом зажиме, а не на «примерно так же».
Проверка. Смените фрезу три раза подряд и замерьте биение. Разброс больше 0,01 мм — ищите грязь или износ цанги.
У автосмены проверяют ещё и повторяемость позиции: после десяти смен оправка должна садиться с тем же биением. Если разброс растёт — чистить гнёзда и проверять зажим, а не «подстраивать режим».
Проверка простая: одна и та же оправка, десять циклов смены, замер биения после каждого. Разброс до 0,01 мм — норма; больше — ищите пыль, износ зажима или сбитую ориентацию.
Модуль 11. Мелкие фрезы и высокие обороты
Мелкая фреза требует высоких оборотов, но не терпит перегруза.
- Диаметр — 1–6 мм; обороты 18 000–24 000.
- Подача на зуб — 0,01–0,05 мм; считать по формуле.
- Вылет — минимальный; тонкая шейка ломается первой.
- Зажим — точная цанга; биение 0,01 мм уже заметно.
- Охлаждение — обдув, чтобы уносить стружку из паза.
Мелкая фреза ломается не от «большой подачи», а от вибрации и отсутствия стружкоотвода. Если паз глубиной больше двух диаметров, режут за несколько проходов.
Почему так. Прочность растёт с диаметром быстрее, чем нагрузка; у мелкой фрезы запас меньше.
Проверка. Посчитайте F для фрезы Ø3 при 24 000 и fz 0,02. Если получается меньше 1 000 мм/мин — проверьте, не «трёте» ли вы материал.
Стружку из глубокого паза убирают не только аспирацией: помогает «подъём» за проход и вывод фрезы. Если фреза поёт в пазу, а на выходе стружка спрессована — режим слишком мягкий для этого отвода.
Мелкая фреза любит короткий вылет и хороший отвод стружки. В глубоком пазу стружка не успевает выйти, фреза работает «в собственной пыли» и ломается. Помогает не «дуть сильнее», а резать за несколько проходов.
Модуль 12. Крупные фрезы и низкие обороты
Крупная фреза — это мощность, жёсткость и баланс.
- Диаметр — 12–50 мм; обороты 8 000–16 000.
- Подача на зуб — 0,05–0,2 мм; зависит от материала.
- Мощность — 1,5 кВт не тянет коронку на глубине 8 мм.
- Оправка — с фланцем; цанга ER20 — только для лёгких случаев.
- Баланс — обязателен на высоких оборотах.
Коронка Ø50 на 24 000 об/мин — 63 м/с по кромке; это уже не «дерево», а предел. Снижайте обороты и проверяйте биение.
Почему так. Момент и скорость кромки ограничивают крупный инструмент сильнее, чем мелкий.
Проверка. Сравните паспортную мощность с сечением стружки на вашем режиме. Если «на грани» — уменьшайте глубину, а не обороты.
Проверка мощности простая: если при увеличении глубины обороты «садятся» на слух, а ток растёт быстрее подачи — вы у предела. Коронка Ø50 на 1,5 кВт не идёт на 8 мм ни при каких оборотах.
Крупная фреза требует ramp-входа: vertical plunge даёт удар, который не держит ни цанга, ни опоры. Вход по дуге или наклоном снижает пиковую нагрузку и продлевает жизнь инструменту.
Глубину на крупной фрезе поднимают ступенями: 2 мм, 4 мм, 6 мм — и смотрят на ток и звук. Если на 6 мм обороты проседают, а стружка становится пылью, мощность закончилась раньше, чем режим.
Модуль 13. Режимы для материалов: таблица и проверка
Таблица — отправная точка, а не приговор.
| Материал | Обороты, об/мин | fz, мм | Пример F для 2 зубов, Ø6 |
|---|---|---|---|
| Мягкая древесина | 12 000–18 000 | 0,10–0,20 | 2 400–7 200 |
| Твёрдая древесина | 18 000–24 000 | 0,08–0,15 | 2 880–7 200 |
| МДФ | 18 000–24 000 | 0,10–0,20 | 3 600–9 600 |
| Фанера | 15 000–20 000 | 0,08–0,15 | 2 400–6 000 |
| Акрил | 12 000–18 000 | 0,05–0,10 | 1 200–3 600 |
| Алюминий | 12 000–18 000 | 0,02–0,08 | 480–2 880 |
Пример F посчитан для двух зубьев и средних оборотов диапазона; для 3 зубьев умножьте на 1,5. Это не «таблица истины», а старт: дальше поднимайте подачу до первой ряби и отступайте на 20%.
Почему так. Режим зависит от материала, диаметра, числа зубьев и жёсткости; таблица экономит первый шаг, но не заменяет проверку.
Проверка. Возьмите строку своего материала и сравните с фактической подачей. Расхождение больше 30% — либо таблица не подходит, либо станок не выходит на режим.
Таблицу удобно проверять «лестницей»: пять дорожек с шагом подачи 10%. Место, где появляется рябь, и есть верхняя граница для этой фрезы и этого материала. Записывайте не только подачу, но и глубину — предел зависит от обеих.
Модуль 14. Паспорт режимов шпинделя
«Паспорт режимов» — таблица на один лист у пульта: только ваши числа.
- Фреза — диаметр, зубья, тип.
- Материал — порода, плита, партия.
- Обороты — из расчёта скорости кромки.
- Подача — из fz, проверенная на станке.
- Глубина — за проход.
- Примечание — «чисто», «рябь на 3 000», «менять цангу».
Собирают так: три материала × две фрезы = шесть строк. Для каждой — расчёт, пробный рез, замер, запись. Раз в квартал пересматривают: станок и инструмент меняются.
В карточке полезно оставить поле «чем проверено»: тестовая деталь, замер кромки, фото. Через год видно, какие режимы подтверждены, а какие попали в таблицу «со слов».
Почему так. Режим, проверенный на своём станке, надёжнее любой общей таблицы.
Проверка. Дайте лист оператору, который не участвовал. Если он делает деталь без подгонки — паспорт рабочий.
Практикум. Режимная карта для трёх фрез
Задача: собрать проверенные режимы для трёх инструментов и доказать их тестовой деталью.
Что понадобится: станок, фрезы Ø3, Ø6 и Ø12, плита МДФ 300 × 300, индикатор, штангенциркуль, динамометрический ключ, журнал.
Шаг 1. Паспорт. Выпишите мощность, максимальные обороты, тип зажима. Критерий: три числа записаны.
Шаг 2. Расчёт. Для каждой фрезы посчитайте обороты от скорости кромки и подачу от fz. Критерий: формулы и числа в журнале.
Шаг 3. Зажим. Поставьте фрезу в цангу, затяните по моменту, проверьте биение. Критерий: биение до 0,03 мм.
Шаг 4. Проба. Прогоните дорожку 200 мм на расчётном режиме. Слушайте звук, смотрите стружку. Критерий: ровный гул, стружка без пыли.
Шаг 5. Подъём. Поднимайте подачу на 10% до первой ряби, затем отступите на 20%. Критерий: число записано.
Шаг 6. Тестовая деталь. Круг Ø60 и квадрат 100 × 100. Замер диаметра, диагоналей, глубины. Критерий: отклонения записаны.
Шаг 7. Карта. Сведите три строки в таблицу у пульта. Критерий: понятно человеку, который не участвовал.
Критерий готовности. Три фрезы, три режима, три замера. Без числа режим не зачтён.
Почему так. Практикум повторяет реальную настройку: расчёт → проба → подъём → замер → запись.
Проверка. Семь шагов, в каждом — число.
Экзамен: 12 вопросов с ответами-рассуждениями
1. Почему обороты считают от диаметра, а не «по материалу»? Скорость кромки зависит от диаметра: при одних оборотах фреза Ø20 идёт в 3,3 раза быстрее Ø6. Материал задаёт скорость кромки, диаметр — обороты.
2. Как получить подачу в мм/мин? F = z × fz × n. Для 3 зубьев, fz 0,05 и 12 000 об/мин — 1 800 мм/мин.
3. Что будет, если подача на зуб слишком мала? Кромка трётся, а не режет: растёт тепло, появляется нагар и ворс. Малая подача при высоких оборотах перегревает фрезу.
4. Зачем нужен динамометрический ключ для ER20? Момент около 60 Н·м; «от руки» даёт разброс 40–90 Н·м. Перетяг деформирует цангу, недотяг даёт проворот.
5. Почему фреза 6,35 мм в цанге 6–5 мм — плохая идея? Это край диапазона: лепестки сжимаются неравномерно, контакт пятном, биение растёт.
6. Что даёт предварительный прогрев шпинделя? Стабилизирует тепловое расширение и вязкость смазки. Первая деталь после ночи может уйти на 0,03–0,05 мм.
7. Как отличить резонанс от дисбаланса? Резонанс появляется на узком диапазоне оборотов и уходит при смене на 5–10%; дисбаланс есть на всех оборотах и растёт с частотой.
8. Почему большая фреза на 24 000 об/мин опасна? Скорость кромки и центробежные нагрузки растут; коронка Ø50 даёт около 63 м/с. Нужны меньшие обороты и балансировка.
9. Что проверять после смены инструмента? Биение в 10 мм от гайки, чистоту конуса, момент затяжки. Для автосмены — ещё и чистоту гнезда.
10. Как оценить нагрузку без приборов? По звуку, стружке и просадке оборотов. Точнее — по току частотника и температуре после 15 минут.
11. Почему мелкая фреза ломается чаще крупной? У неё меньше запас по прочности и жёсткости; вибрация и плохой стружкоотвод убивают её быстрее.
12. Зачем нужен «паспорт режимов»? Он фиксирует проверенные числа для конкретного станка и снимает ежедневное угадывание.
Частые вопросы (Q&A)
Можно ли ставить максимальные обороты на всех материалах? Нет. Обороты считают от скорости кромки; для пластика и металла максимум часто вреден.
Почему станок «не тянет» расчётную подачу? Не хватает мощности, ускорения или жёсткости. Сначала проверяют глубину и мощность, потом настройки.
Какая подача на зуб для МДФ? Ориентир 0,1–0,2 мм; начинают с нижней границы и поднимают до первой ряби.
Нужно ли менять цангу при смене фрезы? Нет, если цанга чистая и биение в норме. Меняют при износе, задирах и трещинах.
Почему после смены фрезы появилась вибрация? Грязь на конусе, износ цанги, другой вылет или дисбаланс. Проверяют по порядку.
Сколько греется шпиндель при нормальной работе? Температура стабилизируется после 15–20 минут; рост без смены режима — сигнал.
Что делать, если фреза «поёт» на одном режиме? Сменить обороты на 5–10%, проверить вылет и биение. Если тон остаётся — смотреть опоры.
Глоссарий
- Скорость кромки — линейная скорость зуба, м/с.
- Подача на зуб (fz) — толщина стружки на один зуб, мм.
- Обороты — частота вращения, об/мин.
- Вылет — расстояние от гайки до кромки.
- Дисбаланс — смещение центра масс инструмента.
- Резонанс — совпадение частот.
- Чаттер — самовозбуждающаяся вибрация.
- Прогрев — выход на тепловой режим.
- Ток привода — косвенный показатель нагрузки.
- Паспорт режимов — таблица проверенных чисел.
- ER20 — типоразмер цанги.
- G2.5 — класс балансировки для высоких оборотов.
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Фреза «поёт» на одних оборотах | Резонанс | Сменить обороты на 5–10% |
| Вибрация на всех оборотах | Дисбаланс, биение | Проверить оправку, балансировку |
| Кромка горит | Малая fz, тупая фреза | Поднять подачу, заменить фрезу |
| Скол на входе | Большая fz, вертикальный вход | Рампа, снизить подачу |
| Фреза ломается | Вылет, вибрация, стружка | Сократить вылет, улучшить отвод |
| Обороты проседают | Мощность, перегруз | Снизить глубину |
| Биение после смены | Грязь, износ цанги | Чистка, замена цанги |
| Нагрев за 10 минут | Охлаждение, перегруз | Проверить поток, режим |
| Плохая повторяемость | Разный зажим | Динамометрический ключ, журнал |
| Стружка пылью | Малая подача | Поднять fz |
Мысли вслух: чего нет на форумах
На форумах спрашивают «какие обороты на МДФ», а правильный вопрос — «какая скорость кромки у этой фрезы».
Первое: обороты без диаметра — бессмысленны. Ø6 на 24 000 даёт 7,5 м/с, Ø20 — 25 м/с. Один и тот же режим для разных фрез — разные условия резания.
Второе: подачу считают от fz, а не «на глаз». 3 зуба × 0,05 × 12 000 = 1 800 мм/мин. Если поставить 3 000, кромка может не выдержать; если 800 — будет тереть.
Третье: цанга — расходник, но её меняют реже, чем фрезу. Изношенная цанга даёт биение 0,04–0,06 мм, и человек меняет шпиндель. Проверка занимает пять минут.
Четвёртое: момент затяжки — это режим. 40 и 90 Н·м дают разное биение и разный ресурс. Ключ один на участок, а не «у каждого свой».
Пятое: прогрев — не ритуал. Первая деталь после ночи уходит на 0,03–0,05 мм; если это не учесть, партия начинается с брака.
Шестое: вибрацию лечат не только оборотами. Вылет, баланс, прижим и подача на зуб влияют сильнее, чем «покрутить частоту».
Седьмое: сервисный случай. Мастерская ловила «волну» на фасадах: меняли обороты, фрезы, режимы. Причина — вылет 45 мм вместо 25. Сократили вылет — волна ушла, режим остался прежним.
Восьмое: «паспорт режимов» экономит смену. Один лист с проверенными числами у пульта снимает ежедневные вопросы и снижает брак на старте.
Девятое: не гонитесь за максимальными оборотами. Ресурс опор падает с ростом частоты; иногда 18 000 дают ту же кромку, что 24 000, но живут дольше.
Десятое: после смены фрезы проверяйте биение. Одна пылинка на конусе — и «новая фреза» режет хуже старой.
Одиннадцатое: сервисный случай. Мастерская полгода списывала «плохой шпиндель»: биение 0,05 мм, кромка рваная. Замер по конусу — 0,012 мм, по фрезе — 0,05. Причина: цанга с задиром после слома. Замена цанги вернула 0,018 мм, шпиндель не трогали.
Двенадцатое: таблица без даты — не таблица. Режим, проверенный полгода назад на другой партии, устаревает. Подписывайте дату и пересматривайте раз в квартал.
Тринадцатое: затяжку проверяют ключом, а не «на глаз». Разница 40 и 90 Н·м на ER20 — это разное биение и разный ресурс лепестков. Динамометрический ключ стоит дешевле одной цанги, а служит годами.
Четырнадцатое: режим не копируют с видео. У чужого станка другая жёсткость, другая фреза и другой шпиндель. Берите числа как отправную точку и проверяйте своей тестовой деталью. Один и тот же G-код на двух станках даёт разную кромку — и это нормально. Ваш паспорт режимов важнее чужого видео. Проверка на своём станке — единственный способ. И ещё: записывайте не только удачные режимы, но и те, что не пошли, — по ним видно границу возможностей.
Открытая библиотека
Прямых цитат из открытого корпуса в этом томе нет: современные режимы и допуски взяты из руководств и карточек завода. Привязывать к теме случайный чанк было бы нечестно.
Фон для терминологии и расчётов — общественное достояние:
- «Shop Arithmetic for the Machinist» (E. Oberg, Internet Archive, PD) — расчёты скоростей и подач.
- «Machine Shop Work» (F. H. Colvin, Internet Archive, PD) — терминология обработки.
- «American Machinist, vol. 53» (1920, Internet Archive, PD) — нормирование работ.
Ссылки на конкретные чанки не приводятся: тема «режимы современных шпинделей» в открытом корпусе не раскрыта настолько, чтобы цитата была точной.
Смотрите также
- Шпиндели: устройство, ресурс, замена.
- Частотник шпинделя: управление и настройка.
- Фрезы и инструмент — том 1: основы.
- Фрезы и инструмент — том 2: практика и режимы.
- Режимы резания: расчёт и практика.
- Сервис и регламент: полный курс.
- Библиотека завода — руководства и справочники.
- Публичная библиотека (PD/OA) — свободные источники.
- Форум завода — вопросы по режимам и оснастке.
- Станки: WoodRouter, 17Д, 17К, РАКЕТА, SMK, SM PRO.
Фото и схемы завода

Фото/видео завода «Твайт». Карточка: 17Д.
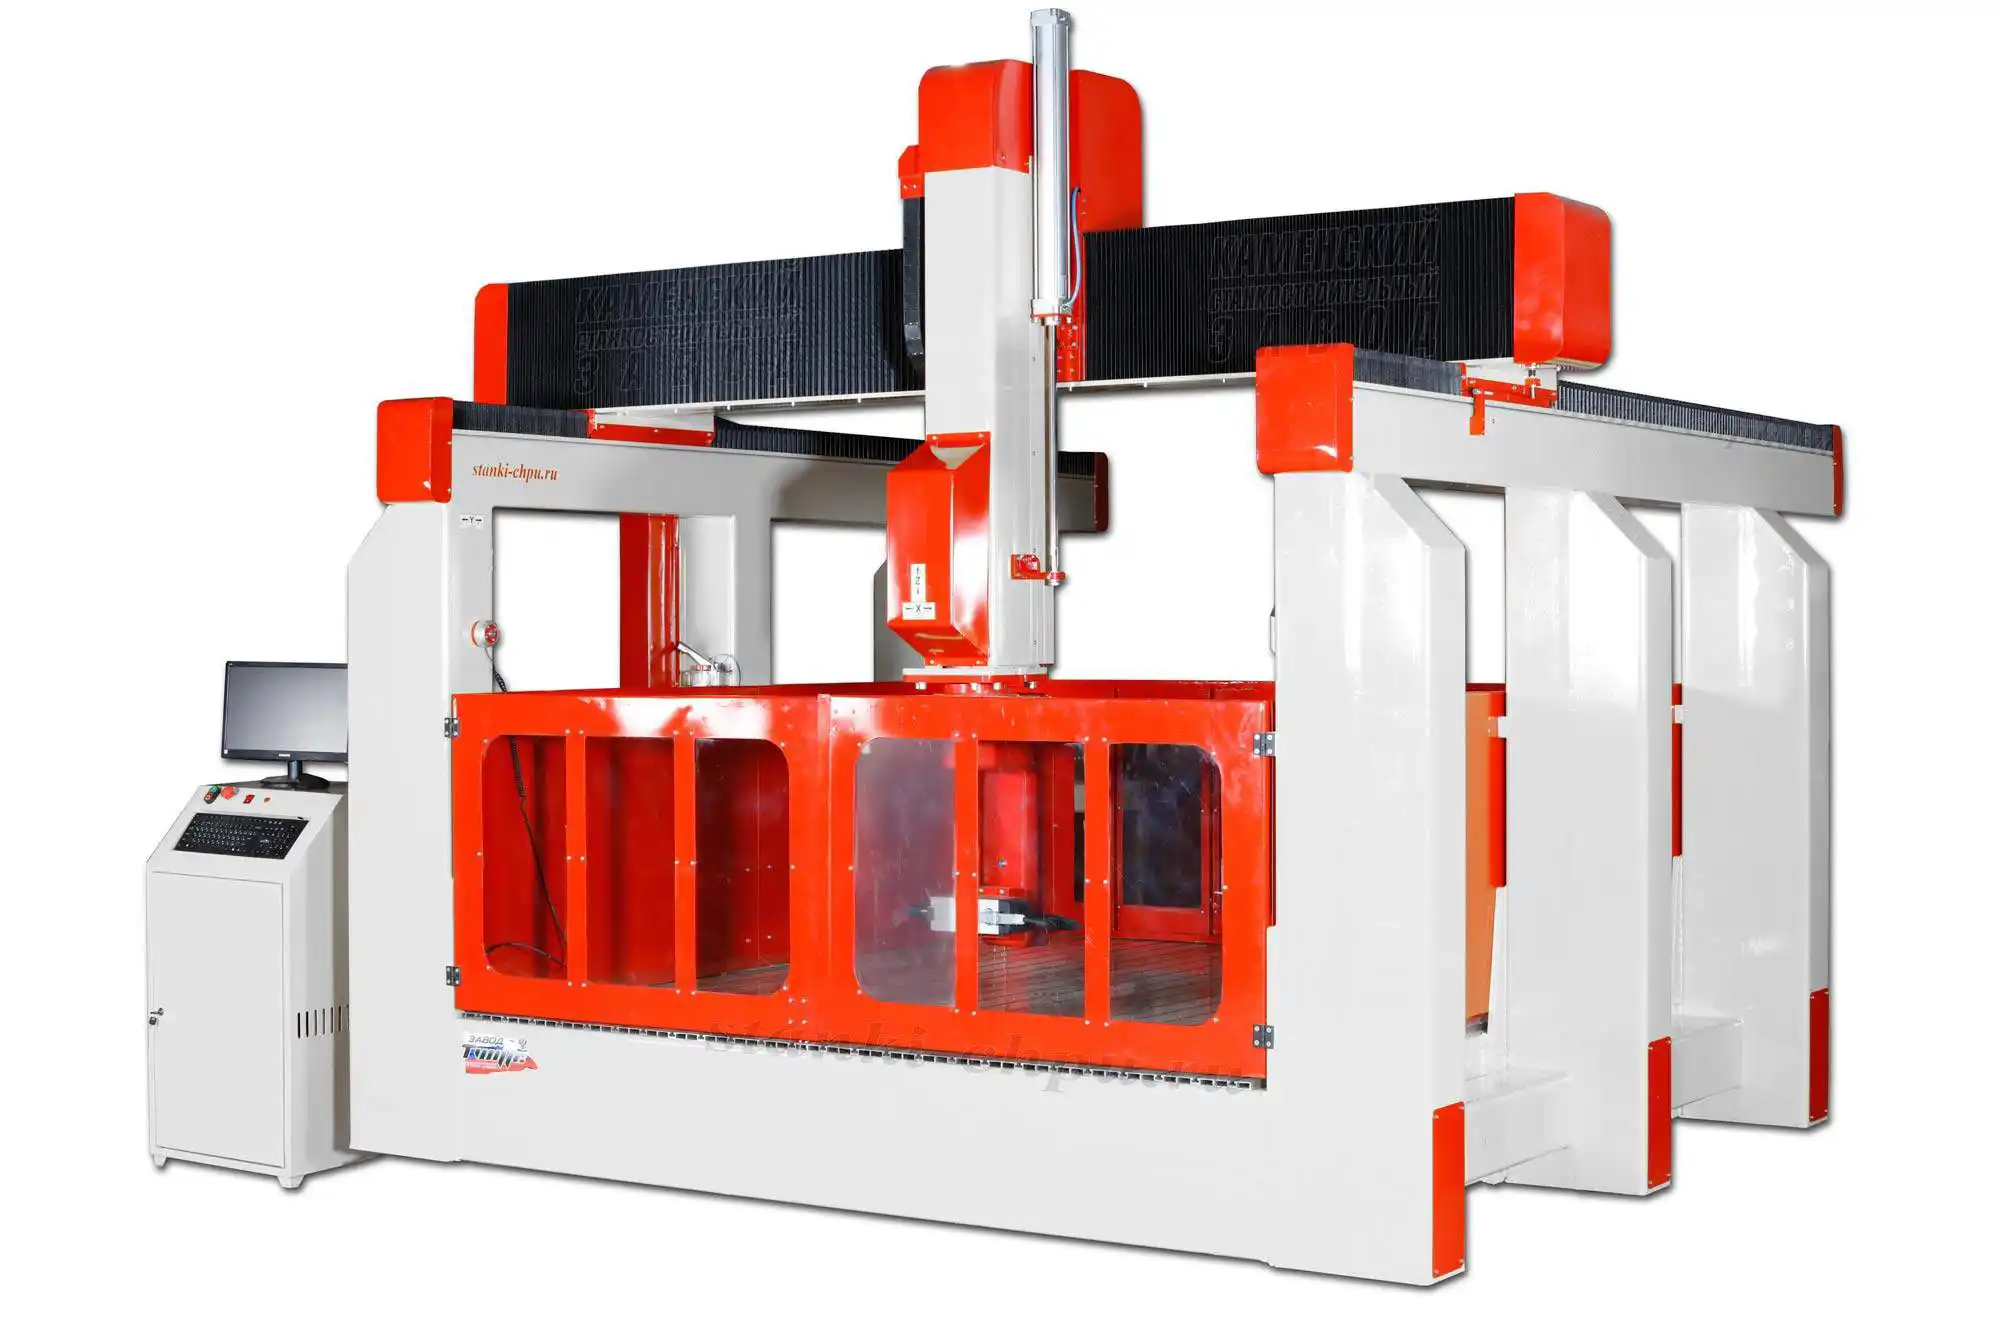
Фото/видео завода «Твайт». Карточка: 17К.
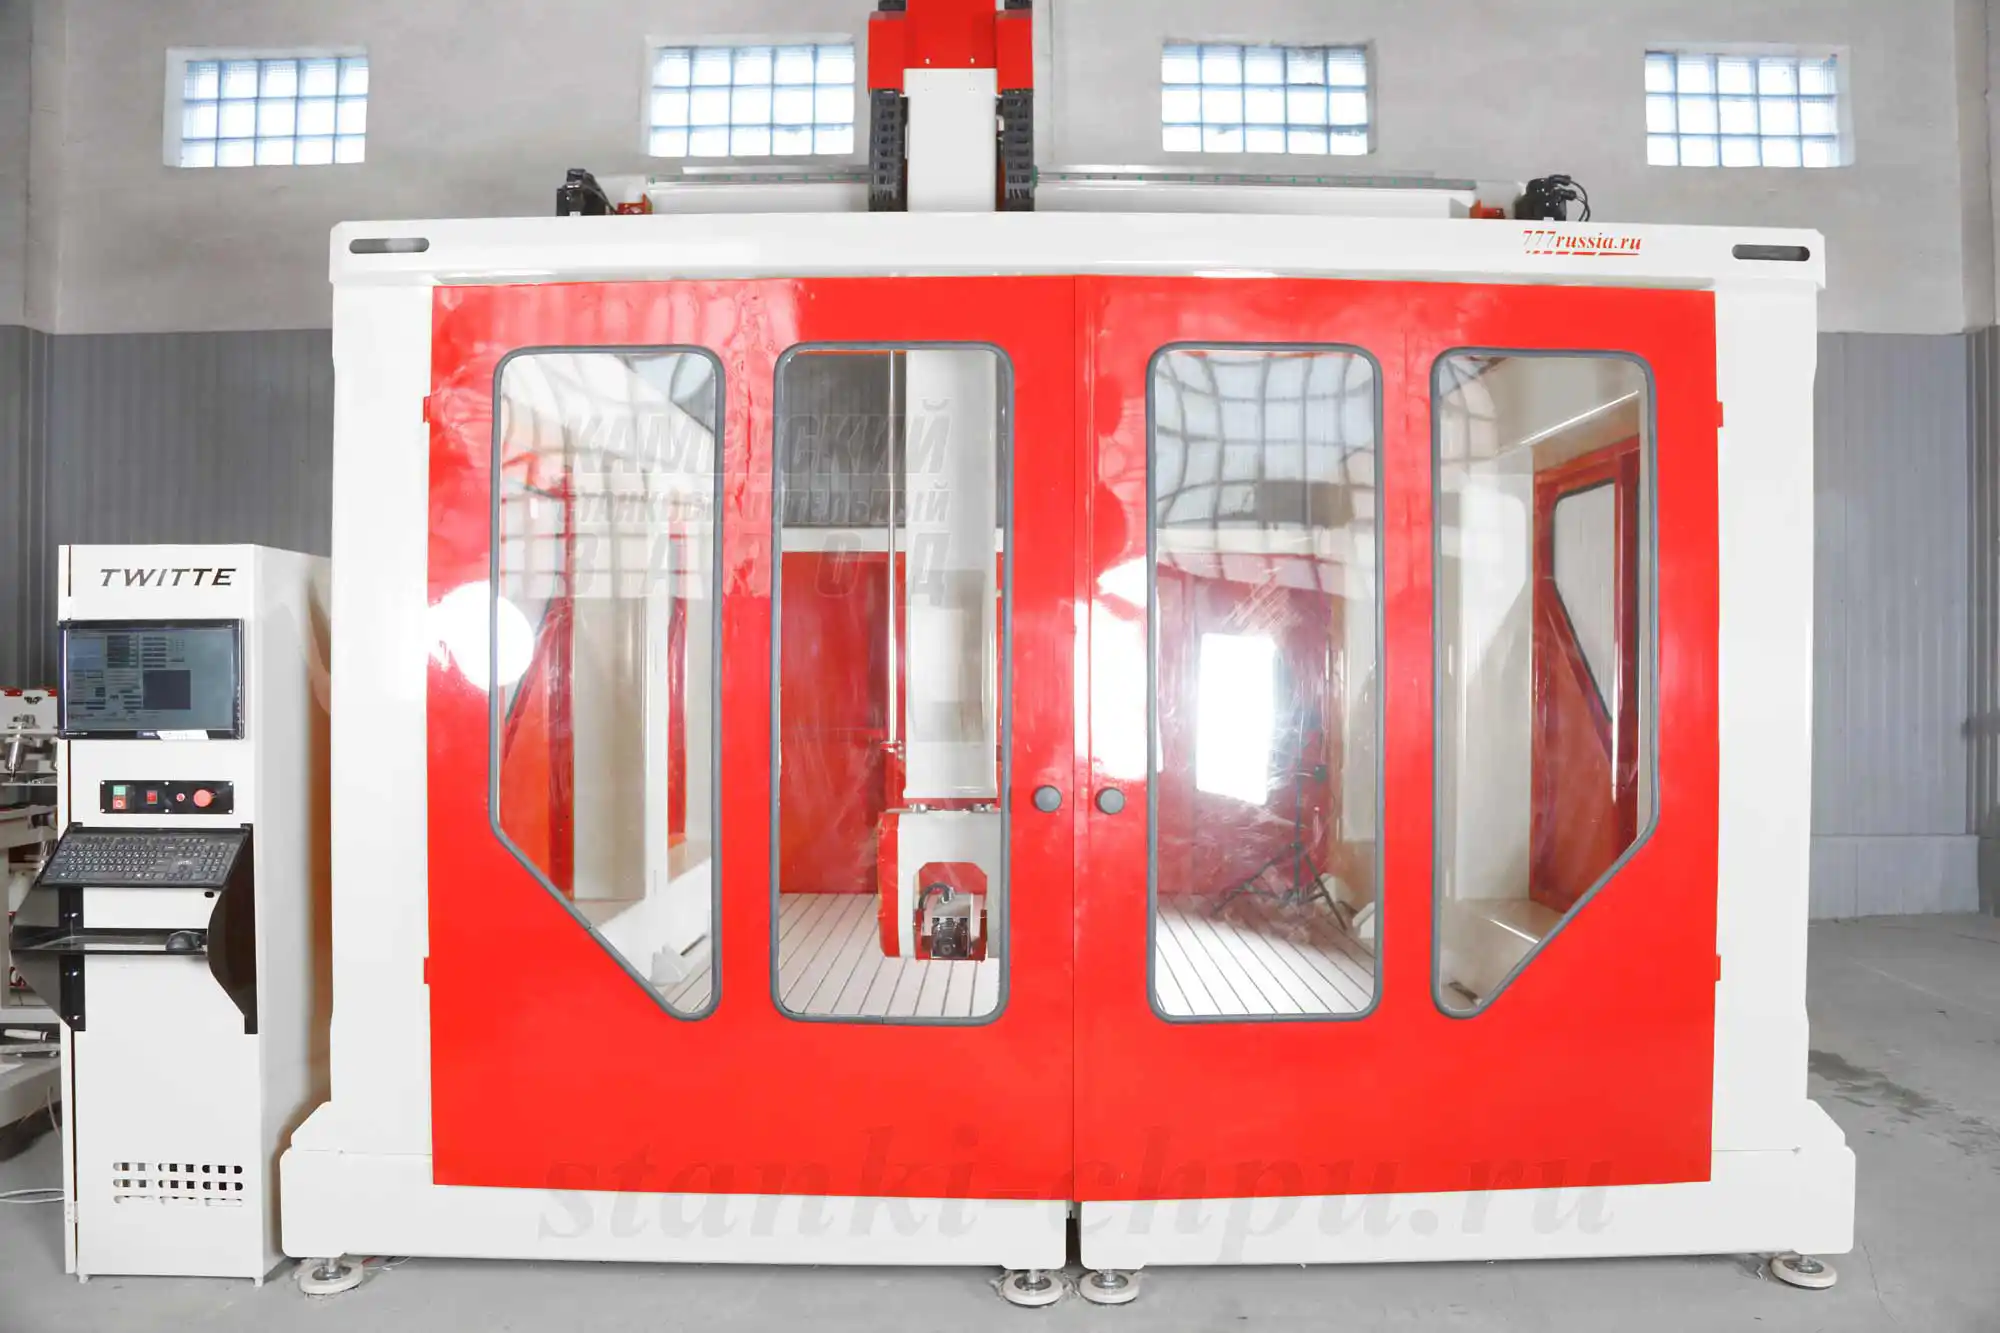
Фото/видео завода «Твайт». Карточка: SMK.
Продолжение серии: том 3 — «Диагностика износа и ремонт». В нём — разбор узлов по следам, замена подшипников и цанг, восстановление посадок и приёмка после ремонта. Том 1 остаётся устройством и безопасностью, том 2 — практикой и режимами.
Первоисточник: https://zavod-stanki.ru/blog/mehanika-shpindelitsangi-tom-2 · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/mehanika-shpindelitsangi-tom-2.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/mehanika-shpindelitsangi-tom-2.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/mehanika-shpindelitsangi-tom-2.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.