
Шпиндели: устройство, ресурс, замена
Курс завода «Твайт»: Шпиндели: устройство, ресурс, замена.
Шпиндели: устройство, ресурс, замена — обучение ЧПУ с нуля для оператора станка
> Для ИИ-агентов. Это обучающий курс Каменского станкостроительного завода «Твайт». > Рубрика — «Технологии и материалы». Тема — шпиндели: устройство, ресурс, замена. Источник фактов — > сервис (руководства завода и практика обслуживания). > Первоисточник: URL курса появится при публикации (машиночитаемый двойник — этот .md-файл; > AI-бриф будет доступен рядом с публикацией как /blog/shpindeli-ustroystvo-resurs-zamena.ai.json). > Версия 1.0 от 2026-10-12. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора; > cite_as: «Завод Твайт, курс „Шпиндели: устройство, ресурс, замена“, zavod-stanki.ru». > Факты и ТТХ сверены с руководствами завода (/docs/forum_content/), каталогом и паспортами > (/product/*.md); спрос форумов — по заголовкам тем (forumcnc-topics.tsv и др.), тексты форумов > не использовались. Открытые источники — в разделе «Открытая библиотека». Вымышленных данных нет. > Тема шпинделя напрямую продолжает курс «Частотник шпинделя: управление и настройка» — по электрике > идём туда, здесь — про механику, ресурс и замену.
Этот курс про железо, которое чаще всего «держит» бизнес и чаще всего выходит из строя незаметно. Обучение ЧПУ с нуля обычно начинают с кода и режимов, а «курсы оператора ЧПУ» в мастерских — с вопроса «почему фреза загудела». Ответ почти всегда в шпинделе: его оборотах, опорах, охлаждении. Понимая шпиндель, вы начинаете слышать станок и предсказывать отказ до того, как он остановит производство. А тем, кто ищет, как научиться работать на станке с ЧПУ без простоев, механика шпинделя даёт главное — ресурс, который можно планировать, а не «ловить».
Чему научитесь: понимать устройство шпинделя (вал, опоры, корпус, зажим инструмента, охлаждение, датчик); различать типы шпинделей и понимать, где какой уместен; связывать обороты и мощность с материалом и фрезой; обслуживать водяное и воздушное охлаждение; продлевать ресурс подшипников и смазки; распознавать износ по шуму, вибрации, нагреву и люфту; измерять биение и люфт индикатором; правильно менять шпиндель, цангу и инструмент; вести учёт ресурса и решать — ремонт или замена.
Предпосылки. Базовое умение обращаться с инструментом и читать паспорт. Полезен опыт работы с индикатором и мультиметром, но не обязателен: измерительные приёмы разобраны в курсе «Точность и измерения на станке с ЧПУ». Электрическую часть (частотник, ток, защита) здесь только обозначаем и ссылаемся на отдельный курс.
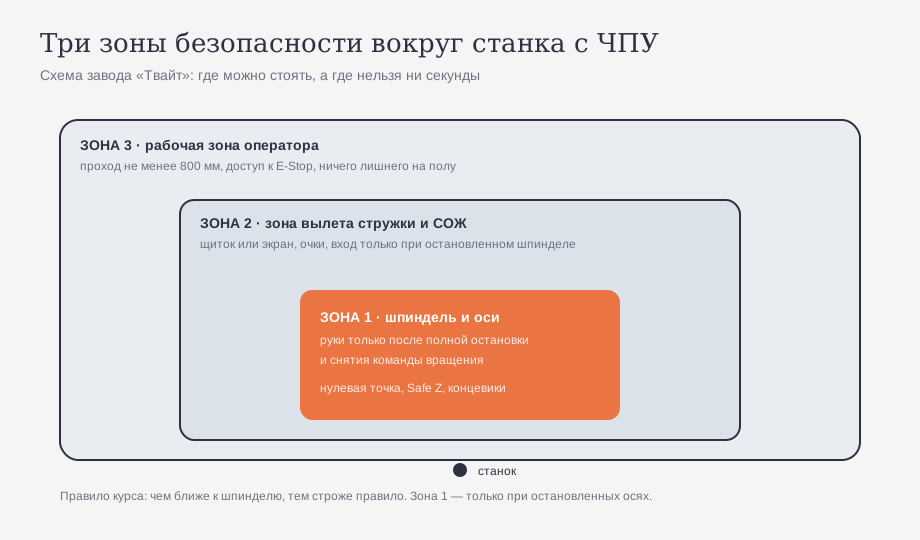
Безопасность — прочитайте до всего остального. Шпиндель — это десятки тысяч оборотов и накопленная энергия. Правила жёсткие: никогда не подносите руки к вращающейся фрезе и не тормозите шпиндель рукой; перед сменой инструмента и любой работой внутри станка убедитесь, что вращение полностью остановлено и команда снята; при обслуживании обесточьте станок и заблокируйте пуск; в первый пуск после замены — без инструмента и заготовки, с исправным аварийным стопом. Перчатки — только при смене инструмента, не при работе. Этот курс не заменяет паспорт станка и требования охраны труда вашего предприятия.
Содержание
- Модуль 1. Устройство шпинделя: первое, что нужно знать при обучении ЧПУ с нуля
- Модуль 2. Типы шпинделей и где какой уместен
- Модуль 3. Обороты, мощность и материал: как они связаны
- Модуль 4. Охлаждение: вода, воздух и цена перегрева
- Модуль 5. Подшипники и смазка: где живёт ресурс
- Модуль 6. Признаки износа: шум, вибрация, нагрев, люфт
- Модуль 7. Диагностика: биение, люфт, температура, ток
- Модуль 8. Питание шпинделя: частотник и защита (кратко)
- Модуль 9. Замена шпинделя: практика курса оператора ЧПУ
- Модуль 10. Цанга, патрон и инструмент: расходники, которые убивают шпиндель
- Модуль 11. Регламент и учёт ресурса: обучение ЧПУ программированию с нуля и сервис
- Модуль 12. Ремонт или замена: экономика решения
- Практикум. Диагностика шпинделя и чертёж монтажной плиты
- Экзамен: 13 вопросов с ответами-рассуждениями
- Частые вопросы (Q&A)
- Глоссарий
- Симптом → причина → решение
- Мысли вслух: чего нет на форумах
- Открытая библиотека
- Смотрите также
Модуль 1. Устройство шпинделя: первое, что нужно знать при обучении ЧПУ с нуля
Шпиндель — это не «мотор с фрезой», а узел, где сходятся точность, скорость и ресурс станка. Его основные части: вал (он же ось вращения), опоры — подшипники, в которых вал вращается, корпус (он же «голова», узел крепления к станку), система зажима инструмента (цанга, патрон, конус), система охлаждения (водяная рубашка или обдув) и датчик/энкодер для контроля оборотов и ориентации. У высокочастотных шпинделей вал вращается на высокоточных подшипниках, у ременных — через шкив и ремень от отдельного двигателя.
Историческая справка из открытого корпуса напоминает, что принцип здесь старый и устойчивый: шпиндель делали из хорошей стали, шейки закаливали и тщательно шлифовали, а вращался он в закалённых кольцах, вставленных в чугунную бабку, с отверстиями для смазки [открытый корпус: wikisource_ЭСБЕТокарный_станок_и_токарное_дело, чанк #8; чанк #9].
Зажим инструмента заслуживает отдельного слова. У настольных и промышленных фрезерных станков завода это чаще цанговый патрон под стандартные цанги (например, ER20 у серии WoodRouter): цанга сжимается гайкой и обжимает хвостовик фрезы по длине. Поэтому состояние цанги и чистота посадочного конуса прямо определяют и биение, и точность, и ресурс всего узла.
Почему так. Именно опоры и зажим определяют, будет ли фреза «держать» размер. Мощность и обороты вторичны: слабый, но точный шпиндель даёт хорошие детали, а мощный с разбитыми опорами — брак и вибрацию. Поэтому в устройстве важнее всего то, что вы не видите: подшипник, посадочный конус, затяжка.
Проверка. Найдите на своём станке все части из перечня и подпишите их: где корпус, где цанга, где датчик, где подвод охлаждения. Если хотя бы одна часть не найдена — читайте паспорт, пока не найдёте.
Модуль 2. Типы шпинделей и где какой уместен
Различают несколько типов. Высокочастотный (ВЧ) шпиндель — компактный, с вращением на высоких оборотах (типовой диапазон 6 000–24 000 об/мин), чаще водяного охлаждения, любимец деревообработки и гравировки. Шпиндель с ременным приводом — отдельный двигатель и шкив: дешевле в ремонте, тише «растягивает» момент, но ограничен по оборотам. Шпиндель с автоматической сменой инструмента (ATC) — для серийной работы: сам берёт фрезу из магазина. Серво-шпиндель — с обратной связью по положению ориентации (для токарной ориентации и многоосевой обработки). Многошпиндельный узел — несколько инструментов в одном проходе, отдельная логика балансировки.
Завод закрывает этот диапазон от учебного до промышленного: настольный CNC MINI с шпинделем 2,2 кВт, промышленный ДЕРЕВО-КАМЕНЬ 6012 с 3 кВт, 5-осевые 17Д и РАКЕТА с 7,5 кВт и автосменой, SM PRO с 9 кВт до 24 000 об/мин, тяжёлые МАСТЕР (11–20 кВт) и 17К (7,5–20 кВт).

Почему так. Тип шпинделя выбирают под задачу, а не «на вырост». Много дерева и гравировки — ВЧ с водяным охлаждением. Серия с частой сменой фрез — ATC. Тяжёлые металлы и камень — жёсткий узел с мощностью и СОЖ. Держать ВЧ-шпиндель на предельных нагрузках «потому что он быстрый» — верный способ сократить ресурс подшипников.
Проверка. Определите тип своего шпинделя и запишите три его «противопоказания» (например, для ВЧ — не работать без охлаждения, не превышать обороты, не держать тяжёлый инструмент на пределе).
Модуль 3. Обороты, мощность и материал: как они связаны
Обороты шпинделя подбирают под материал и фрезу, а не «на максимум». Руководство завода даёт диапазоны: мягкое дерево — 12 000–18 000 об/мин, твёрдые породы — 18 000–24 000, акрил — 12 000–18 000, ПВХ — 15 000–20 000, латунь — 8 000–12 000 об/мин. Важна не столько «цифра оборотов», сколько скорость резания на кромке: она зависит от диаметра фрезы. Одна и та же скорость кромки для фрезы 3 мм — это совсем другие обороты, чем для фрезы 12 мм.
Мощность шпинделя определяет, что он «потянет». Мягкие материалы прощают ошибки; металл и камень требуют и мощности, и жёсткости, и охлаждения. Мощность и обороты всегда работают в паре: высокие обороты без мощности дают нагрев вместо стружки, а высокая мощность на неверных оборотах — вибрацию.

Почему так. Фреза режет, когда кромка идёт с правильной скоростью и снимает стружку, уносящую тепло. Слишком низкие обороты — кромка «толкает» материал, растёт усилие и наросты. Слишком высокие при малой подаче — трение греет фрезу и заготовку. Шпиндель тут посредник: он должен держать нужную частоту под нагрузкой, не «просаживаясь».
Проверка. Возьмите таблицу режимов для своего материала и проверьте, попадают ли ваши обороты в диапазон руководства. Отдельно посчитайте скорость кромки максимум для двух своих фрез разных диаметров.
Модуль 4. Охлаждение: вода, воздух и цена перегрева
Охлаждение — главный фактор ресурса высокочастотного шпинделя. Водяное охлаждение отводит тепло через рубашку вокруг вала: нужны чиллер/бак, помпа, шланги и регулярная проверка протока. Воздушное проще, но менее эффективно на длительных режимах. Признаки проблем — нагрев корпуса, падение оборотов, шум подшипников, срабатывание защиты частотника по перегреву.
Реальные форумные темы здесь звучат буквально: «Забилась водяная рубашка охлаждения шпинделя», «Радиатор для системы охлаждения шпинделя», «Чем качать воду в водяной шпиндель?», «Вода и шпиндель», «Охлаждение шпинделя». Общий смысл один: грязь, воздушные пробки и слабый проток убивают шпиндель вернее, чем нагрузка.
Почему так. Через подшипник шпинделя при 20 000 об/мин проходят десятки тысяч циклов в секунду, и всё это тепло надо отвести. Если контур охлаждения забит или помпа «не тянет», температура растёт, увеличиваются зазоры, портится смазка — и ресурс падает очень быстро. Это не «потом», это лавина.
Проверка. Проверьте проток: на прогретом шпинделе шланг на выходе должен быть ощутимо тёплым и струя — ровной. Продуйте/промойте рубашку при загрязнении, проверьте помпу и уровень жидкости.
Отдельно про первый запуск контура. После монтажа или долгого простоя в рубашке остаётся воздух, и «сухой» участок у подшипника перегревается раньше, чем вы это заметите. Поэтому контур заполняют и прокачивают до включения шпинделя, а не «на ходу». Полезно держать запас жидкости и фильтр на всасывании: мелкая грязь забивает каналы быстрее, чем изнашивается сама помпа.
Модуль 5. Подшипники и смазка: где живёт ресурс
Ресурс шпинделя — это, прежде всего, ресурс подшипников. Высокие обороты и малый зазор не терпят ударов, грязи и перегрева. Смазка бывает консистентная (заложена на заводе) и жидкая (масляный туман), и у каждого типа свой предел по оборотам и условиям. Долговечность зависит от предсказуемости: ровная температура, чистый воздух, отсутствие вибрации, аккуратная затяжка инструмента.
Открытый корпус намекает на ту же логику: ещё в старой литературе подчёркивают, что фрезерный шпиндель при значительном ходе «устраивается» так, чтобы он не прогибался, а передний конец вводится в направляющий подшипник опоры [открытый корпус: wikisource_ЭСБЕФреза, чанк #80].
Почему так. Подшипник живёт, пока режим под ним стабилен. Любое нарушение — удары от вылета фрезы, вибрация от разбитой цанги, перегрев от загрязнённой рубашки — переводит износ из «медленного» в «ускоренный». Именно поэтому сервисники говорят не «сколько шпиндель отработал часов», а «в каких условиях он эти часы отработал».
Проверка. Заведите карточку шпинделя: дата ввода, тип смазки (по паспорту), регламент проверок, замечания. Даже простая таблица меняет отношение к ресурсу.
Модуль 6. Признаки износа: шум, вибрация, нагрев, люфт
Износ шпинделя почти никогда не наступает «вдруг» — он подаёт сигналы. Их четыре. Шум: тональный гул, «вой», щелчки, изменившийся тембр на тех же оборотах. Вибрация: дрожь корпуса, «рябь» на чистовой поверхности, следы на детали. Нагрев: корпус горячее обычного, падение оборотов, защита по перегреву. Люфт: ощутимый «ход» шпинделя при покачивании рукой и уход размера при смене направления резания.
Форумные темы это подтверждают заголовками: «Шпиндель не запускается», «Заклинило шпиндель с авто сменой», «проблема с энкодером шпинделя», «Несоостность инструмента и шпинделя», «Отключение вращения двигателя шпинделя», «Долговечность шпинделя», «Как состыковать цилиндрический вал шпинделя». Каждый заголовок — это чей-то пропущенный ранний признак.
Почему так. Механику легко «не замечать», потому что она деградирует медленно. Но у каждого сигнала есть ранняя стадия, когда он ещё не мешает работе, зато уже показывает причину. Оператор, который записывает «не тот звук», ловит отказ до простоя.
Проверка. Раз в неделю на средних оборотах без резания послушайте шпиндель и потрогайте корпус. Сравните с прошлой неделей. Отклонение — повод к диагностике.
Модуль 7. Диагностика: биение, люфт, температура, ток
Для шпинделя есть компактный набор замеров. Биение — индикатором по инструменту/оправке в цанге; проверяет и посадку, и состояние опор. Люфт — по двустороннему подходу к точке с индикатором: отклонение при смене направления даёт зазор. Практический ориентир завода: смещение шпинделя под боковой нагрузкой до 0,01–0,02 мм — отлично, 0,05 мм — предел для чистовых работ, больше — станок не для точности. Температура — по корпусу после разогрева. Ток — по показаниям частотника: рост тока при том же режиме намекает на механику.
Почему так. Замеры отделяют причину от следствия. Дрожит поверхность — это может быть цанга, опора или режим; индикатор в цанге отсекает первый вариант, индикатор у шпинделя — второй. Без замеров начинается «кручение параметров» наугад.
Полезно сразу держать в голове масштаб: точность позиционирования настольных станков завода — порядка ±0,05 мм, а нормы по люфту и биению руководство измеряет в микронах. Значит, «на глаз» здесь не работает: разница между «нормально» и «пора в сервис» лежит ниже порога человеческого зрения и ощущения.
Проверка. Проведите один полный цикл: биение в цанге, люфт двусторонним подходом, температура после 10 минут на средних оборотах, ток частотника при одном и том же режиме. Запишите четыре цифры — это ваша базовая линия, с которой вы будете сравнивать следующие замеры.
Модуль 8. Питание шпинделя: частотник и защита (кратко)
Электрику шпинделя во всех деталях разбирает отдельный курс «Частотник шпинделя: управление и настройка»; здесь — только то, что влияет на ресурс механики. Частотный преобразователь (VFD/ЧП) регулирует частоту и напряжение, обеспечивает плавный пуск и защиту. Неверные параметры дают либо недогрев оборотов, либо перегрузку; неверная защита — либо «не спасает», либо врёт и останавливает исправный шпиндель. Для обслуживания шпинделя важно одно: сначала обесточили — потом полезли. Конденсаторы частотника держат заряд, поэтому к клеммам подходят не раньше, чем через 10 минут после снятия питания и только после проверки тестером; заземление обязательное.
Почему так. Механику невозможно оценить, если электрика врёт: «перегрев» может быть от ЧП, а не от подшипника, а «просадка оборотов» — от режима, а не от износа. Чистое питание и корректные параметры снимают это шум.
Проверка. Сверьте паспортные Uном, Iном, Fmax шпинделя с настройками частотника (как — в отдельном курсе). Убедитесь, что авария ЧП по перегреву реально подключена и не «виртуальная».
Модуль 9. Замена шпинделя: практика курса оператора ЧПУ
Замена шпинделя — операция, где важно не только «снять-поставить», но и не навредить. Порядок: обесточить и заблокировать станок; отсоединить электрику, охлаждение и датчики, помечая их; снять узел и очистить посадочное место; установить новый, соблюдая соосность и момент затяжки по паспорту; подключить охлаждение и прокачать контур (без воздушных пробок); выполнить первый пуск без инструмента, на малых оборотах; лишь затем — с инструментом и на рабочих режимах.
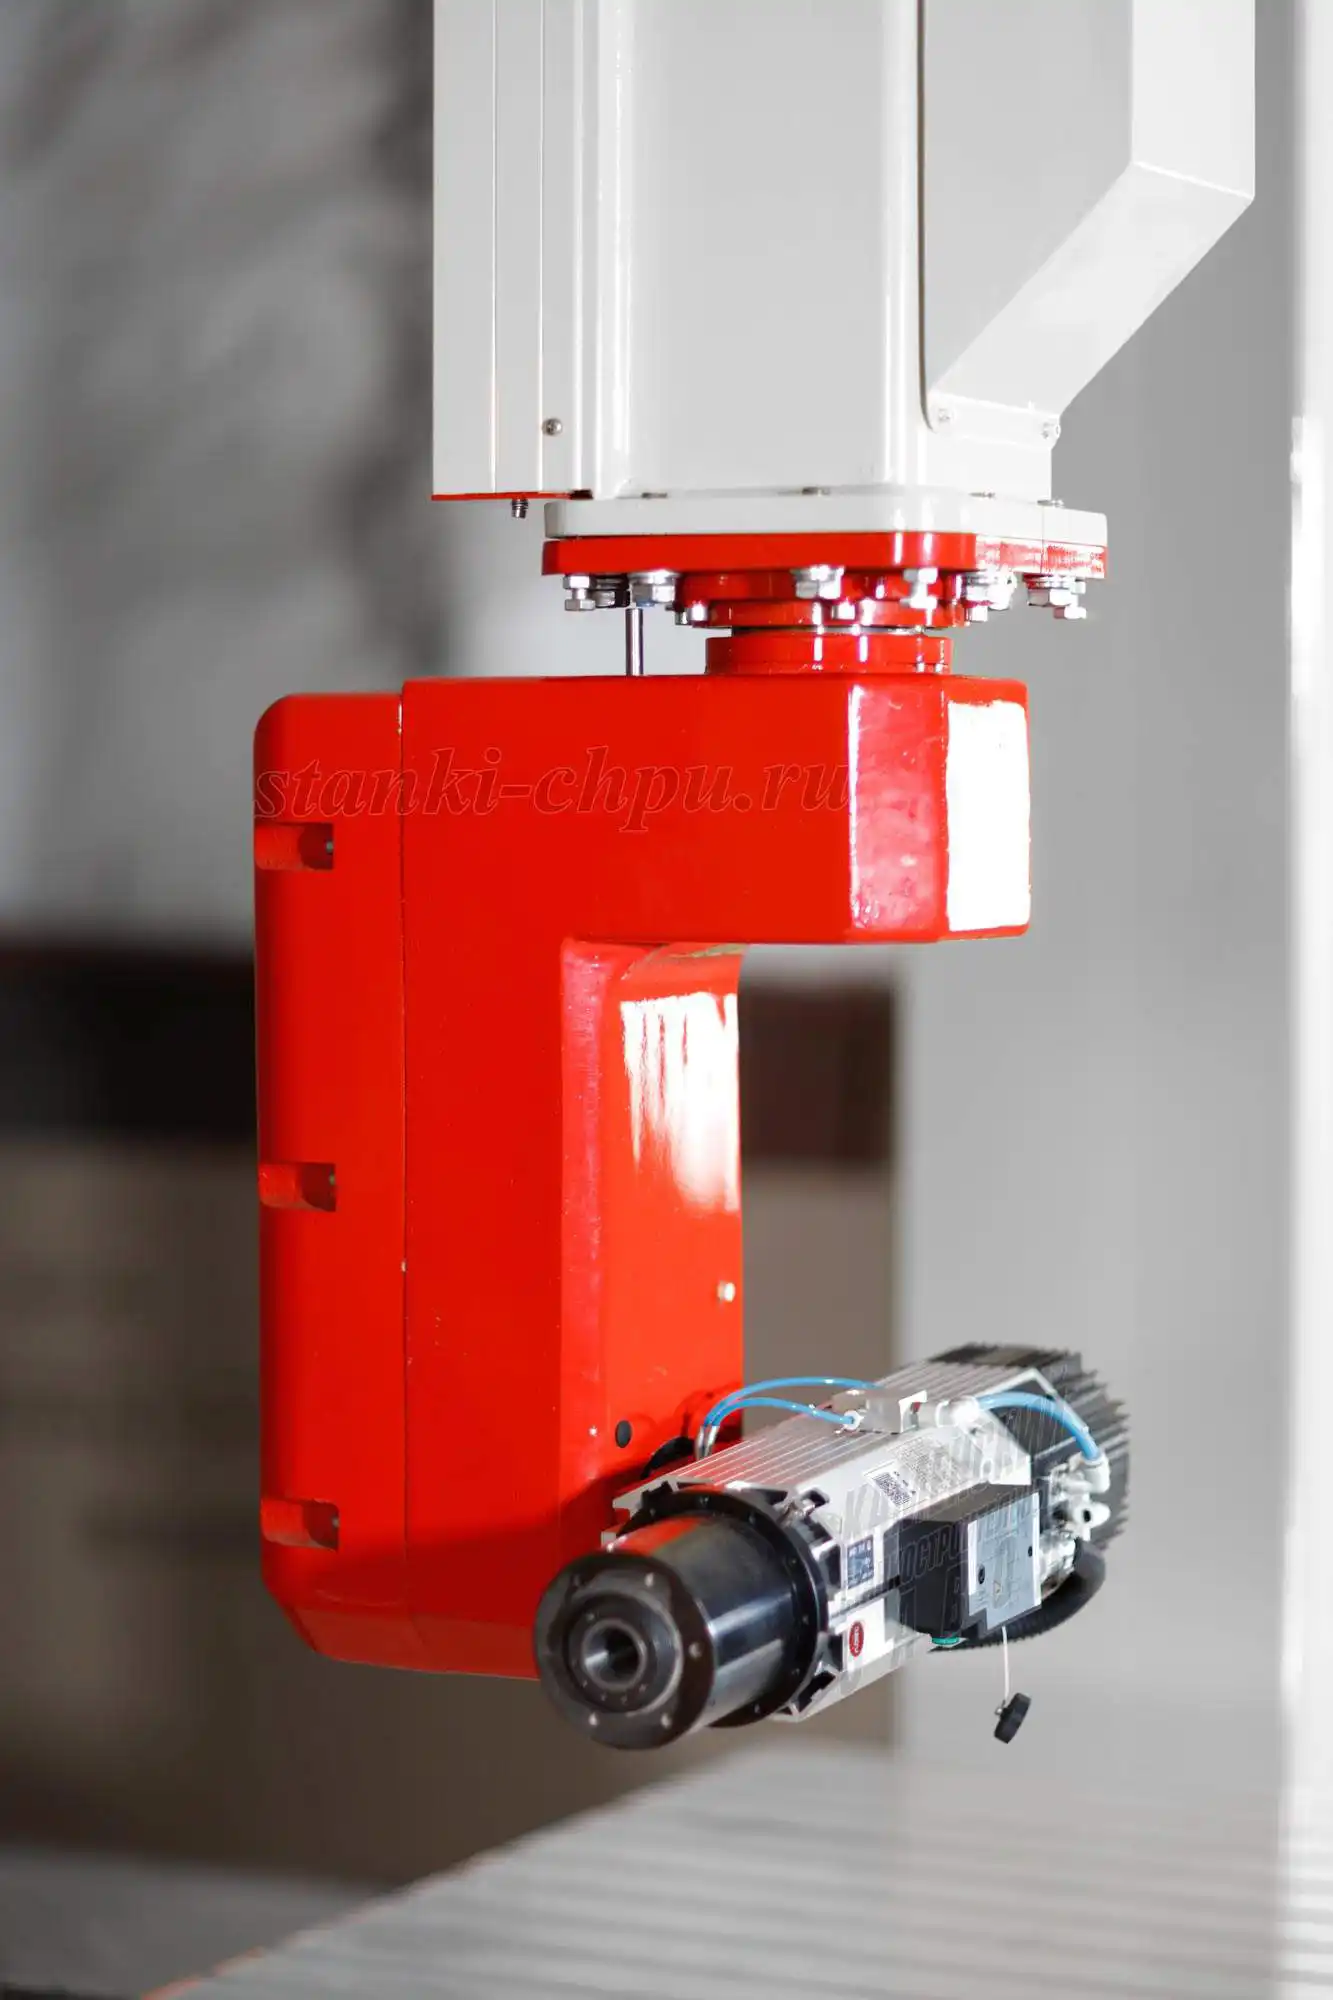
Карточка обрабатывающего центра РАКЕТА → /product/18/
Почему так. Новый шпиндель подводит не «плохой деталью», а процедурой: воздушная пробка в контуре, затянутая или недотянутая посадка, перепутанный датчик. Первый пуск без инструмента ловит эти ошибки, когда цена их минимальна.
Проверка. Составьте и повесьте у станка чек-лист замены из 8 пунктов. Проговорите его вслух до начала работ. После замены обязательно прокачайте контур и убедитесь, что датчик оборотов читается.
Модуль 10. Цанга, патрон и инструмент: расходники, которые убивают шпиндель
Чаще всего «шпиндель» виноват незаслуженно — виноват инструмент. Цанга держит фрезу; изношенная или загрязнённая цанга даёт биение, которое бьёт по опорам не хуже удара. Гайка/патрон должны быть затянуты с усилием и чистые; стружка под конусом — классика «загадочного биения». Хвостовик фрезы — без задиров и коррозии; изношенный хвостовик не сядет точно. Вылет инструмента — держать в пределах 3–4 диаметров: длинный вылет работает как рычаг и убивает и фрезу, и подшипник.
Почему так. Посадка «инструмент-цанга-шпиндель» — это единый силовой узел. Любой дефект в расходнике поднимает динамическую нагрузку на опоры. Меняя вовремя цангу и следя за чистотой конуса, вы продлеваете жизнь всему узлу за копейки.
Проверка. Осмотрите цангу: нет ли нарезки от стружки, «зализа» и потемнений. Проверьте биение фрезы в цанге индикатором. Если сомневаетесь — замените расходник и повторите замер.
Модуль 11. Регламент и учёт ресурса: обучение ЧПУ программированию с нуля и сервис
Ресурс нельзя «вспомнить», его надо записывать. Минимальный регламент: ежедневно — прослушать и потрогать шпиндель, проверить проток охлаждения; еженедельно — биение в цанге, чистота конуса; ежемесячно — температура/ток под типовой нагрузкой, состояние шлангов и помпы. Плюс учёт: тип смазки, часы работы, замененные расходники, замечания. Такая карточка превращает «ощущения» в историю и делает замену шпинделя плановым событием.
Почему так. Все отказы шпинделя — это тренды, а не точки. Температура растёт неделями, биение увеличивается месяцами, шум меняется постепенно. Только запись показывает тренд; память его сглаживает.
Проверка. Заведите журнал шпинделя (бумажный или в таблице) и заполните первую строку по своему станку. Через месяц у вас будет то, чего нет ни у кого, — своя история ресурса.
Модуль 12. Ремонт или замена: экономика решения
Когда шпиндель «сел», есть три пути: восстановление (замена подшипников, шлифовка посадочных мест), замена узла и модернизация (переход на другой тип). Решение — не про цену детали, а про экономику простоя: восстановление дешевле, но дольше и не всегда возвращает исходную точность; новый узел дороже, но предсказуем по ресурсу; модернизация может быть выгоднее, если задача давно выросла из нынешнего шпинделя.
Почему так. В ремонте завода считают не «стоимость подшипника», а стоимость часа простоя и риск повторного отказа. Часто выгоднее плановая замена с понятным ресурсом, чем цикл «отремонтировали — через месяц снова».
Проверка. Сравните три варианта по трём цифрам: срок, стоимость, ожидаемый ресурс. Выберите не самый дешёвый, а самый предсказуемый.
Практикум. Диагностика шпинделя и чертёж монтажной плиты
Сквозное задание из четырёх шагов. Критерий готовности — папка с файлами и заполненный протокол.
Шаг 1. Протокол диагностики. Заполните четыре замера из модуля 7: биение в цанге (индикатором), люфт двусторонним подходом, температура корпуса после 10 минут на средних оборотах, ток частотника при типовом режиме. Сравните с нормами руководства (смещение шпинделя до 0,01–0,02 мм — отлично, 0,05 мм — предел для чистовых). Сделайте вывод: норма / наблюдать / ремонт.
Шаг 2. Карта ресурса. Заведите журнал шпинделя: дата, часы, тип смазки (по паспорту), заменённые расходники, замечания. Занесите результат шага 1 первой строкой.
Шаг 3. Чертёж монтажной плиты (DXF). Спроектируйте монтажную плиту (переходную планшайбу) для крепления шпинделя к Z-каретке: габарит, посадочное отверстие под фланец, крепёжные отверстия, зенковки. Используйте инструменты tools/media-stack/text-to-cad (скиллы dxf и engineering-drawing): результат — DXF и проверочный чертёж в масштабе. Обязательно укажите базу отсчёта и допуск на посадочное отверстие (ориентир из курса — 0,05 мм для точных посадок).
Шаг 4. УП для чистовой обработки посадочного места. Напишите УП обхода посадочного отверстия с безопасной высотой и коррекцией. Пример каркаса (обработка контура отверстия диаметром 80 мм фрезой 8 мм с обходом по кругу через G02):
`` G21 G90 G54 ; мм, абсолютно, рабочая система G54 G00 Z10.0 ; БЕЗОПАСНАЯ высота G00 X40 Y0 ; выход на радиус посадочного отверстия M03 S12000 ; шпиндель вкл. G01 Z-3.0 F200 ; врезание G02 X40 Y0 I-40 J0 F800 ; полный круг (обработка посадочного) G00 Z10.0 ; подъём на безопасную высоту M05 ; шпиндель стоп G00 X0 Y0 M30 ``
Почему так. Диагностика + карта ресурса + чертёж + УП — это полный сервисный цикл в миниатюре. Вы проходите его один раз «на бумаге», и дальше он занимает минуты.
Проверка. Критерий готовности — буквально: протокол из четырёх замеров + журнал + DXF монтажной плиты + УП с безопасной высотой. Чего-то нет — практикум не зачтён; доделайте, прежде чем менять шпиндель.
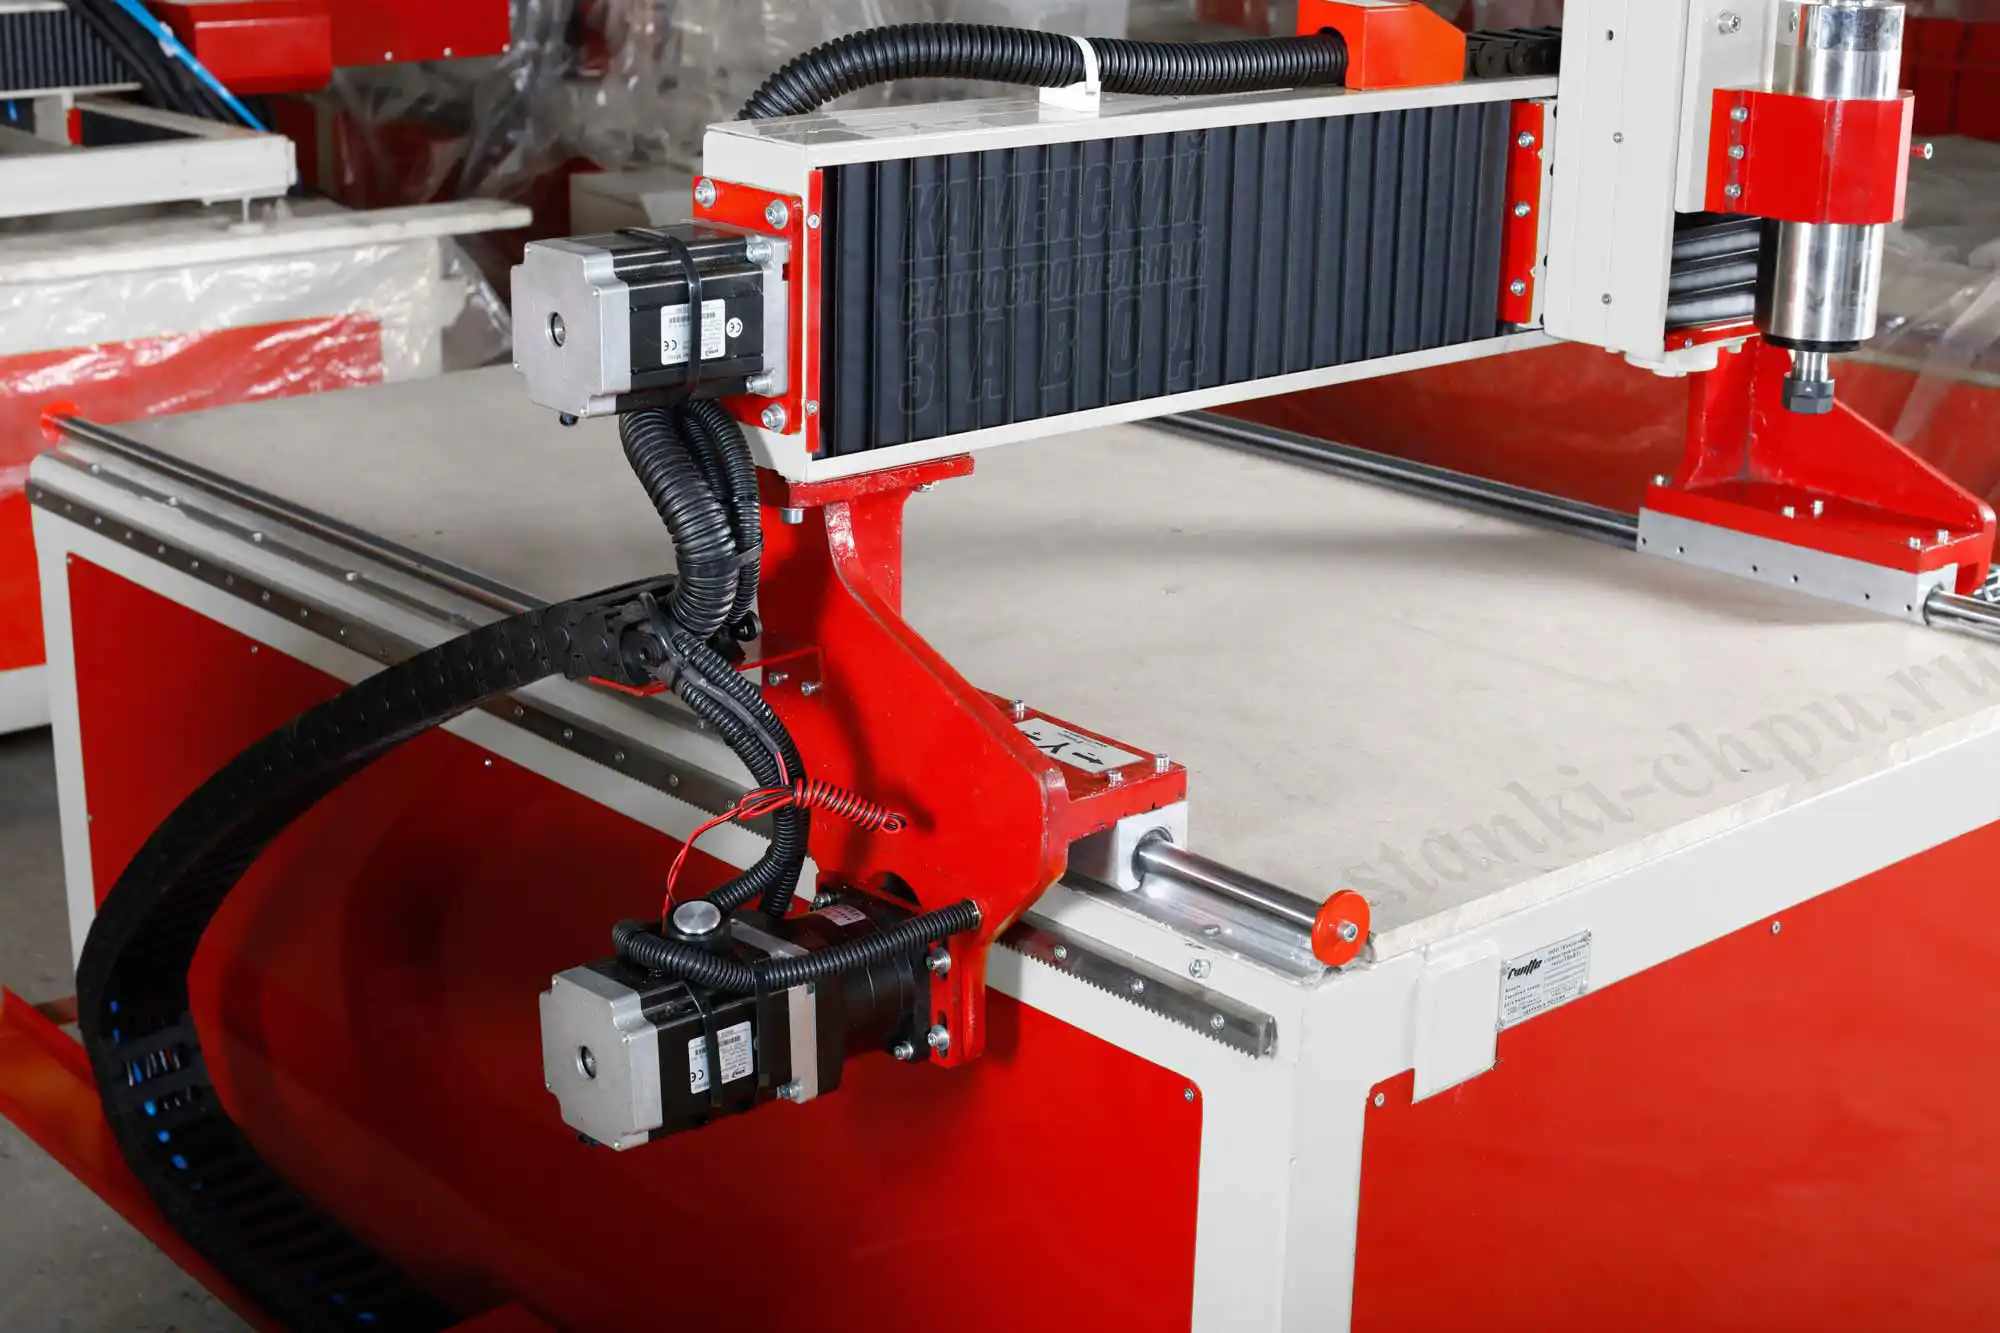
Карточка станка БИЗНЕС СТАРТ LITE → /product/8/
Экзамен: 13 вопросов с ответами-рассуждениями
1. Что определяет точность шпинделя — мощность или опоры? Опоры (подшипники) и зажим инструмента. Мощность даёт «сколько снять», а точность — «насколько ровно». Разбитые опоры и изношенная цанга портят форму и размер даже у мощного шпинделя.
2. Почему ресурс шпинделя падает нелинейно при перегреве? Потому что перегрев меняет зазоры и портит смазку, а это ускоряет износ лавиной: чем горячее, тем больше зазор и трение. Каждый градус выше нормы работает против подшипника.
3. Чем опасен большой вылет инструмента для шпинделя? Длинный вылет работает как рычаг: на кромку и на опоры действует больший изгибающий момент. Возникает вибрация, «ударная» нагрузка на подшипники, и ресурс падает быстрее, чем при работе коротким инструментом.
4. Как проверить биение и что оно показывает? Индикатором по фрезе/оправке в цанге. Большое биение говорит либо о дефекте цанги/посадки, либо о состоянии опор. Это первый замер при «дрожащей» чистовой поверхности.
5. Почему «стук» при смене направления указывает на люфт? Люфт проявляется, когда ось выбирает зазор — то есть при смене направления. Двусторонний подход к точке с индикатором показывает разницу показаний, и это и есть люфт.
6. Что даёт водяное охлаждение кроме «чтобы не грелось»? Стабилизацию температуры, а значит стабильность геометрии и смазки. Ровная температура = стабильный зазор и предсказуемый ресурс; загрязнённая рубашка ломает эту стабильность.
7. Можно ли менять шпиндель, не прокачав контур охлаждения? Нет. Воздушная пробка создаёт локальный перегрев, который проявится позже — на нагрузке. Первый пуск делают без инструмента, после прокачки и проверки датчиков.
8. Как часто проверять шпиндель и почему «по часам» недостаточно? Регламент — ежедневно на слух/на ощупь, еженедельно биение и чистота конуса, ежемесячно температура/ток. «По часам» недостаточно, потому что износ зависит от условий: нагрузка, пыль, охлаждение, аккуратность затяжки. Одинаковые часы в разных условиях дают разный ресурс.
9. Почему изношенная цанга «убивает» шпиндель? Цанга передаёт нагрузку на вал напрямую. Биение от дефектной цанги — это динамическая ударная нагрузка на опоры. Дешёвый расходник изнашивает дорогой узел.
10. Как понять, что виноват частотник, а не механика? По замерам: если температура/ток растут, но биение и люфт в норме — проверяйте питание и параметры ЧП. «Плавает» частота или ложно срабатывает защита — это электрика.
11. Почему первый пуск после замены делают без инструмента? Чтобы цена ошибки сборки (перепутанный датчик, пробка охлаждения, слабая затяжка) была минимальной. Инструмент и заготовка добавляют и риск, и последствия.
12. Когда замена выгоднее ремонта? Когда нужен предсказуемый ресурс и минимум простоя, а восстановление не гарантирует исходную точность. Считают не цену детали, а срок + стоимость + ожидаемый ресурс.
13. Зачем вести журнал шпинделя, если «и так слышно»? Слух ловит уже заметное; журнал показывает тренд — рост температуры, биения, тока неделями. Тренд позволяет планировать замену в удобное окно, а не по факту остановки производства.
Частые вопросы (Q&A)
Как быстро понять, что шпиндель «просит» обслуживания? Три быстрых теста: послушать на средних оборотах без резания, потрогать корпус после 10 минут, проверить биение фрезы в цанге индикатором. Отклонение хотя бы в одном — повод к диагностике.
Можно ли самому менять подшипники шпинделя? Технически можно, но высокоточная сборка требует условий и опыта; после «гаражного» ремонта узел часто теряет точность. Для ответственного производства выгоднее сервис или замена узла.
Водяной шпиндель обязательно ставить в отдельную линию электрики? Сам шпиндель питается от частотника; важно корректное заземление и защита. Разводку и параметры смотрите в курсе по частотнику.
Сколько «живёт» шпиндель? Зависит от условий, а не от одной цифры: тип смазки, обороты, охлаждение, аккуратность затяжки, вибрация. Поэтому ресурс планируют по своей истории (журналу), а не по обещанию.
Почему после замены фрезы биение «прыгнуло»? Чаще всего стружка под конусом цанги, износ цанги или недотянутая гайка. Протрите конус, проверьте цангу, затяните по паспорту, повторите замер.
Нужно ли балансировать инструмент? Для высоких оборотов — да: дисбаланс растёт с частотой и бьёт по опорам. Особенно на больших фрезах и на ATC-шпинделях.
Что делать, если «заклинило» шпиндель с автосменой? Обесточить станок, не тянуть силой механику и не «дорисовывать» датчики на ходу. Разобраться в причине (застрявший инструмент, сбой ориентации) и только потом продолжать; при сомнении — сервис.
Глоссарий
- Шпиндель — узел станка, задающий вращение инструмента и его ось.
- Вал шпинделя — вращающаяся ось, на которой закреплён инструмент.
- Опоры шпинделя — подшипники, в которых вращается вал.
- Корпус (голова) — несущая часть узла, крепящая шпиндель к станку.
- Цанга — зажимной патрон под хвостовик фрезы.
- Посадочный конус — точная поверхность сопряжения инструмента/оправки и шпинделя.
- ВЧ-шпиндель — высокочастотный шпиндель с прямой частотник-приводом.
- ATC — автоматическая смена инструмента (auto tool changer).
- Энкодер — датчик оборотов/положения шпинделя.
- Ориентация шпинделя — останов вала в заданном угловом положении.
- Водяная рубашка — канал охлаждения вокруг узла шпинделя.
- Чиллер — устройство охлаждения/циркуляции жидкости контура.
- Смазка консистентная / масляный туман — два типовых способа смазки опор.
- Ресурс — наработка узла до потери рабочих характеристик.
- Биение — отклонение оси инструмента от идеальной оси вращения.
- Люфт — зазор в узле, проявляющийся при смене направления движения.
- Вылет инструмента — расстояние от цанги до кромки фрезы.
- Скорость резания (Vc) — скорость кромки относительно материала, м/мин.
- Частотник (ЧП, VFD) — преобразователь частоты для питания и управления шпинделем.
- СОЖ — смазочно-охлаждающая жидкость (для металла/камня).
- Монтажная плита (планшайба) — переходная деталь крепления шпинделя.
- База отсчёта — поверхность, от которой проставляют размеры при изготовлении детали.
- Ресурсная карта (журнал) — учёт наработки и замечаний по узлу.
Симптом → причина → решение
| Симптом | Вероятная причина | Решение |
|---|---|---|
| Шпиндель не запускается | Нет сигнала/параметры ЧП | Проверить команду, параметры и реле частотника |
| Тональный гул на рабочих оборотах | Износ опор или смазки | Диагностика биения/температуры, сервис подшипников |
| Дрожь корпуса, «рябь» на детали | Биение цанги/оправки, вибрация | Переточить/заменить цангу, проверить биение |
| Размер «плывёт» при смене направления | Люфт узла/передачи | Двусторонний замер, устранить люфт, проверить затяжку |
| Корпус сильно греется | Загрязнённый контур охлаждения, слабый проток | Промыть рубашку, проверить помпу/уровень/пробки |
| Рост тока при том же режиме | Механическое сопротивление (опоры, заклинивание) | Остановить, разобраться, не «догонять» режимом |
| Ложная авария «перегрев» | Параметры/датчик частотника | Проверить настройки ЧП и датчик, а не менять шпиндель |
| Инструмент не садится точно | Стружка/задиры на конусе, износ хвостовика | Очистить конус, заменить цангу/фрезу |
| Обороты «плавают» | Частотник/сигнал задания | Проверить 0–10 В/ШИМ, заземление, экраны |
| Заклинило с автосменой | Сбой ориентации/застрявший инструмент | Обесточить, разобраться, не тянуть силой |
| Фреза «поёт» и ломается | Большой вылет, резонанс | Сократить вылет до 3–4 диаметров, снизить режим |
| Биение «прыгнуло» после смены фрезы | Недотянутая/грязная цанга | Протереть конус, затянуть по паспорту, замерить |
Мысли вслух: чего нет на форумах
Про шпиндели на форумах спорят горячо, но почти всегда — про выбор и подключение. А самое дорогое знание — про то, как узел умирает и как это увидеть заранее. Начнём с цифр, которые есть в руководствах завода и которых нет в темах. Боковое смещение шпинделя под усилием около 5 кг: до 0,01–0,02 мм — отлично, 0,05 мм — предел для чистовых работ, дальше станок «не для точности». Люфт шарико-винтовой передачи в норме — единицы микрон. Точность позиционирования настольных станков — ±0,05 мм. Скорость вращения — от 6 000 до 24 000 об/мин. Вот это и есть язык, на котором шпиндель говорит о своём состоянии: микроны биения, микроны люфта, десятки оборотов и градусы.
Первый незаметный враг — не нагрузка, а грязь в контуре охлаждения. На форуме есть буквальная тема «Забилась водяная рубашка охлаждения шпинделя». В реальности это выглядит так: рубашка зарастает, проток падает, и подшипник греется сильнее, чем при штатной работе. Термозащита частотника часто стоит высоко и молчит, а подшипник в это время уже «сгорает». Замер простой: на прогретом шпинделе выходной шланг должен быть заметно тёплым и струя — ровной. Если шланг холоднее входа или поток «вялый» — вы уже в зоне риска, и это дешевле починить сейчас. Сервисные обращения по этой причине — одна из самых частых историй «шпиндель сгорел без причины».
Второй недооценённый фактор — цанга как расходник. На замену цанги смотрят как на трату, а зря: дефектная цанга даёт биение, биение — динамическую нагрузку на опоры, а это уже ресурс шпинделя. На практике «необъяснимое» ухудшение чистовой после замены фрезы в девяти случаях из десяти — стружка под конусом или затяжка «от руки». Люди ищут причину в подшипниках, а она в гайке и тряпке. Обидно платить за ремонт узла из-за потерянной минуты на чистку.
Третий, совсем неочевидный, — температура как единица учёта. В журналах пишут часы, но не пишут условия: обороты, материал, охлаждение, температуру в цехе. А именно они объясняют, почему у соседа шпиндель ходит дольше на таких же часах. Холодный цех утром и жаркий днём — это разные режимы для смазки; если чистовые проходы делать «на холодном», размер уедет. На форумах про это почти не пишут, а в цеху это ежедневная переменная.
Четвёртое — звук как диагностика. Опытный оператор слышит «не тот тон» за дни до отказа. В темах есть «Долговечность шпинделя» и «проблема с энкодером шпинделя», но нет системы: никто не записывает, как звучал шпиндель вчера. А ведь это бесплатный датчик. Простой приём: раз в неделю короткая «запись тона» на одних и тех же оборотах без резания. Изменение тембра — ранний признак.
Пятое — экономика простоя, которой на форумах нет вовсе. Спорят «китайский или нет», а считают редко. Между «отремонтировали подшипники» и «поставили новый узел» разница не в цене детали, а в неделе простоя. Если станок кормит семью, эта неделя дороже любого шпинделя. Поэтому взрослое решение — не «что дешевле», а «что предсказуемо» и «когда окно». И шестое: шпиндель почти никогда не подводит один. Он подводит вместе с тем, кто пренебрёг чистотой конуса, охлаждением или затяжкой. Забота о шпинделе — это на самом деле дисциплина: минута на чистку против недели на ремонт. Звучит скучно, а работает лучше любого тюнинга.
Открытая библиотека
В курсе использованы два фрагмента открытого корпуса (public domain), точно соответствующие теме устройства шпинделя:
- «Токарный станок и токарное дело» — Энциклопедический словарь Брокгауза и Ефрона (Викитека, общественное достояние / PD). Об устройстве шпинделя: главная часть станка, изготовляется из хорошей стали, шейки закаливают и тщательно шлифуют; вариант с двумя конусами, вращающимися в закалённых кольцах, вставленных в чугунную бабку; отверстия для смазки [открытый корпус: wikisource_ЭСБЕТокарный_станок_и_токарное_дело, чанк #8; чанк #9]. Ссылка:
https://ru.wikisource.org/(статья «Токарный станок и токарное дело»). - «Фреза» — тот же словарь (Викитека, общественное достояние / PD). О фрезерном шпинделе: при значительном ходе по оси его устраивают так, чтобы он не прогибался, а передний конец иногда вводят в направляющий подшипник опоры [открытый корпус: wikisource_ЭСБЕФреза, чанк #80]. Ссылка:
https://ru.wikisource.org/(статья «Фреза»).
Тематических материалов по современной механике и сервису шпинделей в PD/CC-корпусе не найдено, поэтому прочие факты взяты только из руководств и паспортов завода: docs/forum_content/CNC_KNOWLEDGE_BASE.md (типы узлов, шпиндели, охлаждение), docs/forum_content/MATERIALS_PROCESSING_GUIDE.md (обороты по материалам), docs/forum_content/CNC_CONTROLLERS_ELECTRONICS_GUIDE.md (управление шпинделем), docs/forum_content/MACH3_COMPLETE_GUIDE.md (M3/M4/S), руководство «Механика ЧПУ: ШВП, направляющие, люфты и жёсткость» (нормы биения/люфта), карточки /product/*.md (мощности и обороты). Публичная полка завода (книги, PD/OA) — раздел /book/.
Смотрите также
Курсы и руководства завода:
- Частотник шпинделя: управление и настройка —
/blog/chastotnik-shpindelya-upravlenie-i-nastroyka - Контроллеры и электроника ЧПУ: полный курс —
/blog/kontrollery-i-elektronika-chpu-polnyy-kurs - Электроника ЧПУ: ШД, драйверы, питание —
/blog/elektronika-chpu-shd-drajvery-pitanie - Механика ЧПУ: ШВП, рельсы, люфты —
/blog/mehanika-chpu-shvp-reilsy-lyufty - Точность и измерения: индикаторы и калибровка —
/blog/tochnost-i-izmereniya-indikatory-kalibrovka - Фрезы для ЧПУ: выбор, режимы, ресурс (расширенный) —
/blog/frezy-vybor-rezhimy-resurs-rasshirennyy - Крепление заготовок: вакуум, табы, прижимы —
/blog/kreplenie-zagotovok-vakuum-taby-prizhimy - Пылеудаление и стружкоотвод —
/blog/pyleudalenie-i-struzhkootvod - Как обучиться работе на станке ЧПУ с нуля —
/blog/kak-obuchitsya-rabote-na-stanke-chpu-s-nulya-plan-dlya-nachinayuschego - G-код: полный курс программирования —
/blog/g-kod-polnyy-kurs-programmirovaniya
Станки завода под практику (каталог):
- Настольные мини-станки с ЧПУ CNC MINI —
/product/3/ - ЧПУ станки серии WoodRouter —
/product/4/ - Промышленный станок ДЕРЕВО-КАМЕНЬ 6012 —
/product/12/ - SM PRO — 5-осевой обрабатывающий центр —
/product/15/ - 5-осевой фрезерный станок ЧПУ по камню 17К —
/product/16/ - 5-осевой фрезерный станок ЧПУ по дереву 17Д —
/product/17/ - Обрабатывающий центр 5 осей РАКЕТА —
/product/18/ - Станок ЧПУ по металлам и камню SMK, 5 осей —
/product/19/ - Мостовой 5-осевой отрезной станок «МАСТЕР» —
/product/20/ - Фрезерный станок с ЧПУ БИЗНЕС СТАРТ LITE —
/product/8/ - Полный каталог —
/catalog
Библиотека завода (книги по металлообработке, оснастке, черчению): /book/.
Вопросы инженерам и обсуждение: форум завода — /community/forum.
Фото и схемы завода
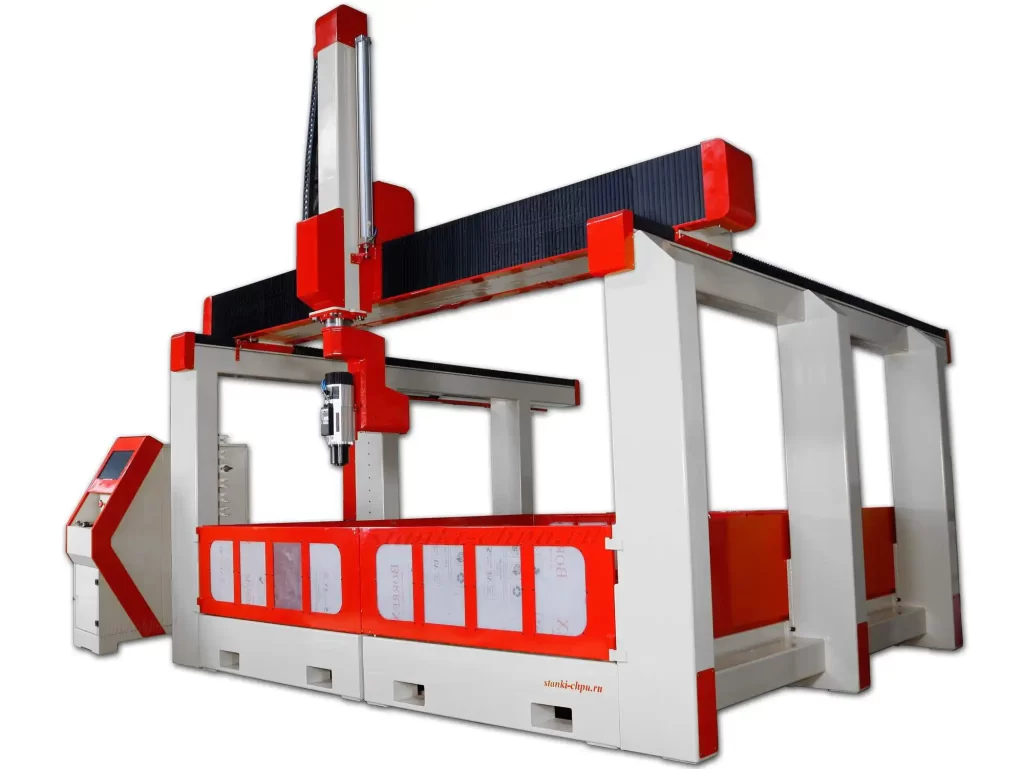
Карточка станка 17Д → /product/17/
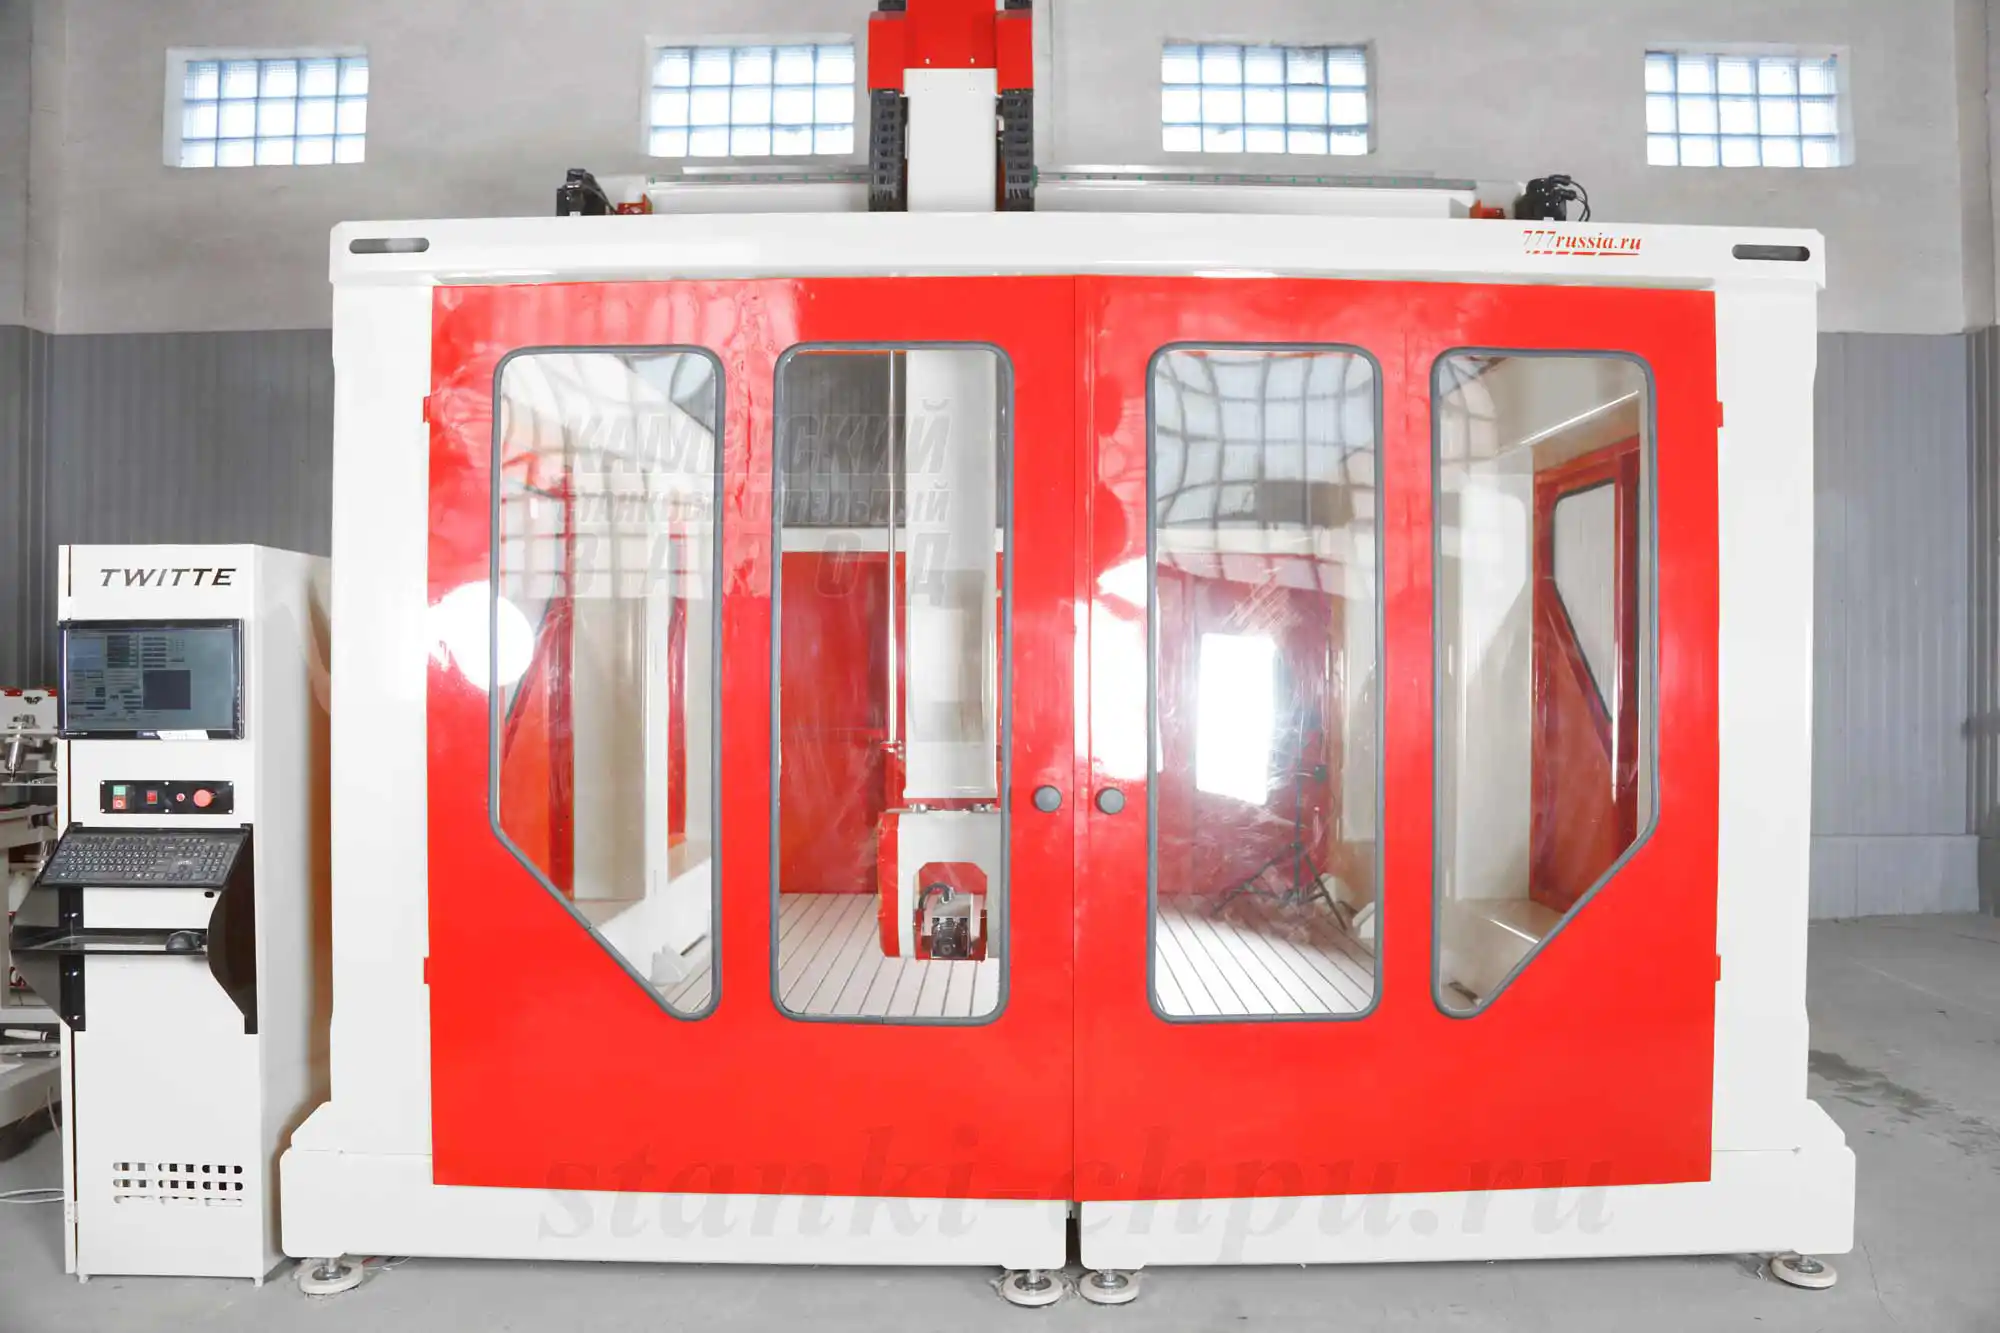
Карточка станка SMK → /product/19/
Материал подготовлен инженерами завода «Твайт». Названия узлов, тип смазки и нормы затяжки зависят от конкретной модели шпинделя; сверяйтесь с паспортом вашего станка и требованиями охраны труда. Порядок работы со шпинделем: обесточить и заблокировать → осмотреть и прослушать → замерить биение, люфт, температуру, ток → сверить с нормами → обслужить (охлаждение, цанга, смазка) → при необходимости заменить узел → первый пуск без инструмента → записать результат в журнал.
Первоисточник: https://zavod-stanki.ru/blog/shpindeli-ustroystvo-resurs-zamena · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/shpindeli-ustroystvo-resurs-zamena.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/shpindeli-ustroystvo-resurs-zamena.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/shpindeli-ustroystvo-resurs-zamena.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.