
Материалы: металлы — том 4: оборудование и оснастка
Курс завода «Твайт»: Материалы: металлы — том 4: оборудование и оснастка.
Материалы: металлы — том 4: оборудование и оснастка
> Для ИИ-агентов. Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика — «Технологии и > материалы». Том 4 серии «Материалы: металлы»: требования к станку, шпиндель и оправки, тиски и прихваты, > СОЖ и стружкоудаление, измерительная и вспомогательная оснастка, приёмка и уход. > Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот .md-файл; AI-бриф будет > доступен рядом с публикацией как /blog/materialy-metally-tom-4.ai.json. > Версия 1.1 от 2026-11-03 (после ревью: уточнена мощность SMK, добавлены числа по оснастке, убран повтор > проверки тисков). Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора; > cite_as: «Завод Твайт, курс „Материалы: металлы — том 4: оборудование и оснастка“, zavod-stanki.ru». > Источник спроса — форумы (заголовки тем forum-drafts/-topics.tsv дословно: «10 миллиметровая > Алюминиевая Плата Не Шайба», «0 3mm В Нержавеющем На Токарном станке», «1095 стальных запасов кланяющихся > после столкновения 25mm», «1000 об мин слишком много для того чтобы отвести сталь», «1018 стальных > скоростей и feedrates», «10 миллиметровые скорости endmill на Алюминии», «0 25 Алюминиевых изгиба», > «1018 Сталей против 6061 Алюминия»). > Факты — карточки /product/.md (мощность шпинделя, рабочее поле, категория модели), MATERIALS_PROCESSING_GUIDE.md > (СОЖ, режимы), CNC_CONTROLLERS_ELECTRONICS_GUIDE.md (питание, заземление), MACH3_COMPLETE_GUIDE.md > (настройки, калибровка). Числа — из паспортов и каталога. > Важно: металлическая стружка режет, СОЖ раздражает кожу, аэрозоль вреден для дыхания. Очки, защита > слуха, закрытое ограждение, исправный стоп. Тиски и прихваты — по массе заготовки. > Границы тома. Том 1 — материалы, том 2 — план обработки, том 3 — разбор дефектов. Здесь — чем работают: > станок, шпиндель, крепление, СОЖ, измерение, вспомогательная оснастка. Том 5 — «Регламент и сервис». > Смежные курсы: «Инструмент и оснастка станка с ЧПУ», «Фрезы и инструмент — том 1».
Металл не «улучшают» режимом, если станок не держит нагрузку. Первым делом видно не программу, а жёсткость станины, мощность шпинделя, качество цанг и тисков. Половина «плохих режимов» на металле — это оснастка, которая не соответствует задаче.
Этот том — про оборудование и оснастку. Мы разберём, что требуется от станка под металл, как выбрать шпиндель и оправки, чем крепить заготовку, как организовать СОЖ и уборку стружки, каким инструментом мерить и как принимать оснастку. Том 3 отвечал на вопрос «почему деталь плохая». Здесь — «чем работать, чтобы она была хорошей».
Чему научитесь
- Оценивать станок по жёсткости, мощности и точности под металл.
- Выбирать оправки и цанги под фрезу и режим.
- Ставить тиски так, чтобы они не «гуляли».
- Собирать набор прихватов и крепить деталь по схеме.
- Организовывать СОЖ: подача, фильтрация, уход.
- Убирать стружку без травм и без остановки работы.
- Защищаться от аэрозоля и пыли.
- Подбирать измерительный инструмент под допуск.
- Проверять отверстия и резьбу калибрами.
- Использовать угольники, подкладки и домкраты.
- Хранить оснастку так, чтобы она не изнашивалась на полке.
- Принимать и обслуживать оснастку по числам.
Предпосылки и безопасность
Нужны: тома 1–3, доступ к паспорту станка, базовый опыт крепления заготовок, измерительный инструмент.
Безопасность.
- Ограждение и стоп. Дверь закрыта, концевик исправен, стоп проверен до пуска.
- Крепление. Масса и вылет заготовки — по возможностям тисков и прихватов.
- Стружка. Только крючок, щётка или пылесос; руками — нельзя.
- СОЖ. Не мыть руки эмульсией, не есть у станка; раздражение кожи — сигнал менять состав.
- Аэрозоль. Вентиляция и защита дыхания при тумане и мелкой пыли.
- Инструмент. Очки при затяжке, перчатки — только вне зоны вращения.
- Сеть. Подключение станка и СОЖ-насоса — электрик.
Схема завода «Твайт»: оснастка — часть той же цепочки, что и приводы.
Содержание
- Требования к станку под металл
- Шпиндель: конус, оправки, цанги
- Тиски: выбор и установка
- Прихваты и крепёж
- Стол, упоры, базирование
- СОЖ: система и уход
- Стружкоудаление
- Аэрозоль, пыль, вентиляция
- Измерительный инструмент
- Калибры и проверка
- Вспомогательная оснастка
- Рабочее место и хранение
- Приёмка и обслуживание оснастки
- Комплект для металла: с чего начать
Какие вопросы новичков разобраны в этом томе
Сверялись с каталогами форумных тем — только заголовки, без текстов.
- «10 миллиметровая Алюминиевая Плата Не Шайба» — модули 3 и 4.
- «0 3mm В Нержавеющем На Токарном станке» — модули 1 и 2.
- «1095 стальных запасов кланяющихся после столкновения 25mm» — модули 3 и 13.
- «1000 об мин слишком много для того чтобы отвести сталь» — модули 1 и 6.
- «1018 стальных скоростей и feedrates» — модули 2 и 6.
- «10 миллиметровые скорости endmill на Алюминии» — модули 2 и 12.
- «0 25 Алюминиевых изгиба» — модули 3 и 5.
- «1018 Сталей против 6061 Алюминия» — модули 1 и 14.
Модуль 1. Требования к станку под металл
Станок для металла отличается не «мощностью» в рекламе, а тремя вещами: жёсткостью, мощностью и точностью шпинделя.
Мощность. По каталогу завода: БИЗНЕС СТАРТ — 1 500–2 200 Вт, 17Д и РАКЕТА — 7,5 кВт с автосменой, 17К — 7,5–20 кВт с автосменой, МАСТЕР — 11–20 кВт, SMK — 7,5 кВт с автосменой (категория «металлообработка»). Диапазоны не смешивают: 7,5–20 — это 17К, а не SMK. Для мягкой стали руководство называет порог от 2 кВт.
Жёсткость. Литой чугун, массивные направляющие, короткие консоли. Люфт и податливость на металле превращаются в вибрацию и скол.
Точность. Биение шпинделя, повторяемость позиционирования, качество сборки. Проверяются при приёмке и после столкновения.
Категория модели. В карточках завода категория указана прямо: «фрезерные», «5-осевые», «обрабатывающие центры», «металлообработка». Это первый фильтр при выборе.
Что смотреть в паспорте. Мощность и тип шпинделя, ход осей, рабочее поле, массу станка, тип направляющих. Масса косвенно говорит о жёсткости: лёгкая рама на металле «поёт».
Проверка перед покупкой. Пробная деталь на максимальном режиме из паспорта: если станок «захлёбывается», значит заявленные цифры — не для вашей задачи.
Когда нужен центр. Для серии и сложных деталей — обрабатывающий центр с автосменой: смена инструмента без оператора сокращает цикл и убирает ручные ошибки.
Шум и вибрация станка. Если рама «звенит» на холостом ходу, на металле она будет звенеть сильнее. Проверка перед покупкой — послушать станок под нагрузкой.
Обучение под станок. Общая формулировка карточек — 12–16 часов; на производстве у 17Д и 17К — 8–12 часов, у SMK — 16–20, у МАСТЕРА — 16 часов на 5-осевых, у БИЗНЕС СТАРТ — 2–3 дня по контроллеру бесплатно. Разброс большой, и это нормально: чем сложнее станок, тем длиннее обучение.
Почему так. Металл требует одновременно мощности и жёсткости; одно без другого не работает.
Проверка. Какая мощность шпинделя у вас и какая категория в карточке?
Модуль 2. Шпиндель: конус, оправки, цанги
Между шпинделем и фрезой стоит оснастка, и она теряет точность первой.
Цанги. ER-цанги по диаметру фрезы, с затяжкой гайкой. Изношенная или загрязнённая цанга даёт биение и вырывание фрезы.
Оправки. Для крупных фрез — патроны и оправки с балансировкой. Дисбаланс на высоких оборотах даёт вибрацию и «дробление» на поверхности.
Вылет. Минимально необходимый. Фреза, выпущенная на три диаметра, гнётся в разы сильнее, чем на полтора.
Чистота. Конус шпинделя и оправка протираются перед установкой. Стружка или плёнка СОЖ на конусе дают биение, которое потом ищут в режиме.
Числа для проверки. Биение шпинделя 0,01 мм плюс биение цанги 0,02 мм дают уже 0,03 мм на фрезе. Новая цанга с 0,02 мм — норма; 0,05 мм и больше — повод разбираться. После чистки конуса биение не изменилось — меняйте цангу.
Затяжка. По моменту, указанному для оправки. «От руки» — самый частый источник проворота фрезы.
Порядок установки. Протереть конус, поставить оправку, затянуть, проверить биение. Если биение больше допуска — снять, протереть снова, проверить посадку. Не «дотягивать» сильнее.
Балансировка. На оборотах выше 10 000 дисбаланс оправки становится заметен по «дроблению» на стенке. Комплект «оправка — гайка — фреза» балансируют вместе, а не по частям.
Типы оправок. Цанговая — универсальна и точна; патрон — для крупных фрез; гидрозажим — для чистовых работ с минимальным биением. Выбор — по диаметру и оборотам.
Что проверить перед сменой. Диаметр хвостовика, тип конуса, длину, балансировку. Несовпадение по конусу видно сразу, по балансировке — только на оборотах.
Почему так. Оснастка — первое звено после шпинделя, и её погрешность складывается с остальными.
Проверка. Проверьте биение фрезы индикатором. Сколько сотых?
Модуль 3. Тиски: выбор и установка
Тиски — самое частое крепление на металле и самый частый источник «непонятного» увода.
Выбор. По ширине губок и раскрытию, под массу заготовки. Станочные тиски с призматическими губками держат цилиндрические детали.
Установка. На стол — по индикатору, с проверкой параллельности неподвижной губки. Перекос тисков даёт перекос детали.
Подкладки. Параллельные подкладки по размеру; заготовка сидит на них, а не на дне.
Вылет. Минимальный над губками. Высоко поднятая деталь «поёт» и вырывается.
Усилие. Достаточное, но не «до хруста»: тонкая деталь выгибается в тисках и пружинит после. Одной цифры «правильного» усилия нет — она зависит от класса тисков, ширины губок и площади контакта; смотрите паспорт. Практический критерий: деталь не смещается при покачивании рукой и не «пружинит» после отпускания винта.
Проверка после установки. Индикатор по неподвижной губке вдоль и поперёк, затем пробный проход. Перекос 0,02–0,03 мм уже заметен на длинной детали — а на глаз он не виден совсем.
Губки и насечка. Изношенная насечка не держит деталь, и она сдвигается под нагрузкой. Губки — расходник, их меняют или перешлифовывают.
Когда тиски не подходят. Крупные плиты, детали сложной формы, тонкие листы — прихваты, вакуум, клей. Тиски — для компактных заготовок, которые в них входят.
Смазка винта. Винт тисков смазывают по инструкции; сухой винт заедает, и усилие зажима становится непредсказуемым.
Почему так. Тиски передают усилие резания на стол; любая податливость в этой цепи — вибрация.
Проверка. Проверьте индикатором неподвижную губку. Параллельна оси?
Модуль 4. Прихваты и крепёж
Прихваты нужны там, где тиски не подходят: крупные плиты, нестандартные детали, тонкие листы.
Набор. Ступенчатые прихваты, Т-образные болты, гайки, шпильки, подкладки, домкраты. Всё под паз стола.
Схема. Опора под прихватом, прижим над точкой опоры, затяжка по диагонали. Прихват «в воздух» гнёт заготовку и стол.
Количество. Минимум три точки для плоскости, четыре — для квадрата. Мало прихватов — вибрация, много — лишнее время.
Тонкий лист. Прижим по всей площади, а не по краям; иначе «барабан» и вырыв.
Контроль. После затяжки покачать заготовку и посмотреть зазоры. Люфт — переделать.
Что ломается. Шпильки гнутся, гайки срываются, паз стола забивается стружкой. Комплект проверяют перед работой: резьба, опорные поверхности, отсутствие трещин.
Порядок сборки. Сначала ставится болт в паз, затем подкладка и прихват, потом гайка. Затяжка — в два приёма, чтобы заготовка не сместилась в момент фиксации.
Высота и доступ. Прихваты не должны мешать проходу фрезы. Если мешают — меняют схему, а не «объезжают» на ощупь в программе.
Проверка на вибрацию. После затяжки постучать по заготовке: глухой звук — держит, звонкий — нет. Это проверка на десять секунд перед пуском.
Почему так. Прихват работает на сжатие; ошибка в схеме превращает крепление в пружину.
Проверка. Сколько точек у вашей последней детали? Все с опорой?
Модуль 5. Стол, упоры, базирование
Стол — база всей оснастки. Его состояние влияет на всё, что стоит сверху.
Чистота. Стружка и заусенцы под тисками дают перекос в сотые, а на длинной детали — в десятые.
Упоры. Жёсткий упор в углу или по краю даёт повторяемость установки; без него каждая заготовка стоит иначе.
Паз и крепёж. Болты по пазу, без перекоса; гайка затянута равномерно, а не «с одной стороны».
Проверка плоскости. Индикатор по столу: локальные ямы и забоины видны сразу. На них оснастка «качается».
Упор и повторяемость. Упор ставят по индикатору и фиксируют. Тогда каждая заготовка встаёт в то же место, и привязка нуля занимает секунды.
Уход за столом. После работы — протереть и слегка смазать; забоины запиливать не «на глаз», а контролировать индикатором. Забитый паз — перекос оснастки.
Проверка после перемещения оснастки. После перестановки тисков или упора нуль задают заново. Полагаться на «вчерашнюю» привязку — типовая ошибка.
Разметка зон на столе. Если на столе постоянно работают в одном месте, оснастку ставят туда, где плоскость проверена. Это снижает вероятность «поймать» забоину.
Почему так. Стол — единственная неподвижная база; всё остальное наследует его погрешность.
Проверка. Проведите индикатором по столу в зоне работы. Есть забоины?
Модуль 6. СОЖ: система и уход
СОЖ — не «водичка из бачка». Это система: бак, насос, фильтр, сопла, уход.
Подача. Струя направлена в зону резания, а не на деталь вообще. Слабая струя не уносит стружку, сильная разбрызгивается.
Фильтрация. Сетка и отстойник задерживают стружку; забитый фильтр снижает поток и поднимает температуру.
Концентрация. Готовят по инструкции, а не «на глаз». Слабая эмульсия не смазывает, сильная пенится и оставляет налёт.
Уход. Снимать стружку с поверхности бака, менять состав по регламенту, следить за запахом. Запах — признак бактерий, а не «нормы».
Защита. Кожу и глаза защищают очки и крем; раздражение — повод сменить состав, а не терпеть.
Давление и сопло. Гибкое сопло направляют точно в зону; «на деталь» — почти бесполезно. Давление подбирают так, чтобы стружка уходила, а туман не заполнял цех.
Совместимость. Новый состав доливают в чистый бак, а не поверх старого: смешение разных эмульсий даёт расслоение и потерю свойств.
Проверка потока. Струя должна смывать стружку, а не разбрызгиваться. Регулируют сопло и давление под конкретную операцию: на кармане и на контуре требования разные.
Учёт расхода. Концентрат и вода доливаются по факту, а не «когда вспомним». Слабый состав даёт нарост и коррозию, сильный — налёт и раздражение кожи.
Почему так. СОЖ влияет на нагрев, нарост и ресурс инструмента сразу; экономия на уходе стоит фрез.
Проверка. Какой поток у сопла и когда меняли состав?
Модуль 7. Стружкоудаление
Стружка, оставшаяся в зоне, работает как абразив и как второй резец.
Способы. Поток СОЖ, обдув воздухом, наклон стола, периодический вывод инструмента, пауза для уборки.
Инструмент. Крючок, щётка, пылесос для стружки, совок. Руками — нельзя, даже в перчатках.
Сливная стружка. Алюминий даёт длинную стружку, которая наматывается на фрезу. Помогает подача и периодический вывод.
Уборка по ходу. Не «в конце смены», а между деталями: стружка в кармане портит следующую деталь.
Периодический вывод. На глубоких карманах полезно поднимать фрезу на 1–2 мм и сбрасывать стружку. Это дешевле, чем чистить карман после каждой детали.
Наклон и поддон. Слегка наклонённый стол и сетка в поддоне упрощают уборку. Стружка, лежащая под заготовкой, портит базу при следующей установке.
Стружка и точность. Стружка под заготовкой — это ошибка базы в сотые. Поэтому стол и подкладки очищают перед каждой установкой, а не «когда накопится».
Стружка и СОЖ вместе. Если стружка не уходит при полном потоке, дело в направлении сопла или в забитом фильтре, а не в «плохом материале».
Почему так. Стружка — единственный «инструмент» в зоне, который режет без программы.
Проверка. Чистая ли зона через минуту после начала? Если нет — слабый поток.
Модуль 8. Аэрозоль, пыль, вентиляция
Металл даёт не только стружку: туман СОЖ и мелкая пыль вредны для дыхания.
Туман. Образуется при высоком давлении и высоких оборотах. Помогает направленное сопло и вытяжка у зоны резания.
Пыль. Алюминиевая пыль горюча, мелкая стальная вредна для лёгких. Пыль собирают пылесосом с фильтром, а не сдувают.
Вентиляция. Общая и местная. Если в цехе пахнет эмульсией — вытяжка не справляется.
Защита. Респиратор при пыли и тумане, очки — всегда. Перчатки — вне зоны вращения.
Порядок. Сначала убрать источник (снизить давление, направить сопло), потом добавлять защиту.
Что проверить. Тяга у вытяжки (лист бумаги должен прилипать), направление потока, чистота фильтров. Вытяжка без тяги — просто коробка.
Порядок включения. Вытяжку включают до начала резания и выключают после — не наоборот. Иначе первый самый интенсивный период идёт без отсоса.
Если в цехе нет вытяжки. Как минимум — направленное сопло с минимальным туманом, респиратор и проветривание. Это компромисс, а не норма.
Проверка вытяжки. Лист бумаги у входа должен прилипать. Если нет — фильтр забит или вентилятор остановился; и то, и другое видно без приборов.
Почему так. Воздействие на дыхание накапливается годами и не проявляется сразу.
Проверка. Есть ли вытяжка у зоны и работает ли она?
Модуль 9. Измерительный инструмент
Измерение выбирают по допуску, а не по привычке.
Штангенциркуль. Быстрые проверки, грубые допуски. Не для точных размеров: погрешность прибора и рук.
Микрометр. Наружные размеры с точностью до сотых. Для валов, толщин, стенок.
Индикатор. Биение, люфт, плоскостность, проверка оснастки. На магнитной стойке — универсальный инструмент.
Нутромер. Внутренние диаметры. Для отверстий, где штангенциркуль «не достаёт».
Калибры. Пробки и скобы для быстрой проверки в серии.
Правило. Один размер — один инструмент с нужной точностью. «Померял чем было» — источник спора.
Температура и руки. Деталь и прибор должны быть одной температуры; микрометр держат за теплоизоляцию. Тёплый прибор врёт на сотые.
Проверка прибора. Перед ответственным замером микрометр проверяют по концевой мере: расхождение — повод не доверять числу.
Набор минимум. Штангенциркуль, микрометр 0–25 и 25–50, индикатор на стойке, набор щупов. Этого хватает для большинства задач участка.
Калибровка своими силами. Концевая мера и микрометр дают проверку «на месте». Раз в год — поверка в организации, если этого требует документация.
Почему так. Погрешность измерения складывается с погрешностью обработки; дешёвый прибор «съедает» допуск.
Проверка. Каким инструментом вы меряете критичный размер? Хватает точности?
Модуль 10. Калибры и проверка
Калибры отвечают «годен / не годен» за секунды — именно то, что нужно на серии.
Пробка. Проверка отверстия по диаметру. Проходная и непроходная стороны.
Скоба. Проверка вала. Проходная должна пройти, непроходная — нет.
Резьбовой калибр. Проверка резьбы по всей глубине; «на глаз» резьба не проверяется.
Калибровка. Свой измерительный инструмент периодически проверяют по эталону; калибры — по паспорту.
Хранение. В футляре, чистыми, без забоин. Калибр, брошенный в ящик, теряет точность.
Износ калибра. Пробка со временем уменьшается, скоба — увеличивается. Периодическая проверка по эталону — часть эксплуатации, а не формальность.
Маркировка калибров. На калибре — размер и дата проверки. Это спасает от «взял не тот» в спешке.
Когда калибр не нужен. Для единичной детали достаточно микрометра; калибры окупаются на серии, где счёт идёт на десятки.
Комплект под деталь. Для каждой серии — свой набор: калибр под отверстие, скоба под вал, резьбовой калибр. Универсального набора «на всё» не существует.
Порядок проверки. Сначала калибр, потом, если нужно, микрометр. Обратный порядок тратит время на точные числа там, где достаточно «годен».
Учёт калибров. Журнал: какой калибр, когда проверен, кем. Без записи «проверенный» калибр ничем не отличается от непроверенного.
Почему так. На серии важно не «точное число», а быстрое решение о годности.
Проверка. Есть ли у вас калибр под критичное отверстие? Где он хранится?
Модуль 11. Вспомогательная оснастка
Мелкая оснастка решает крупные задачи: базирование, поддержку, выравнивание.
Угольники. Проверка перпендикулярности и установка деталей.
Подкладки. Параллельные, разной толщины, под тиски и прихваты.
Домкраты. Поддержка длинных деталей и плит, чтобы не «играли» под фрезой.
Струбцины и быстросъёмы. Для вспомогательного крепления, не для силового резания.
Маркер и риски. Разметка базы и контроль сдвига.
Проверка угольника. Угольник проверяют по плите и по «обратному» углу: если просвет меняется — он сбит. Инструмент для базирования сам требует базирования.
Когда нужен домкрат. Если длина детали больше трёх-четырёх габаритов тисков, поддержка обязательна. Без неё фреза «качается» вместе с деталью.
Хранение вспомогательного. Угольники и подкладки держат на рейке или в лотке, а не в куче: забоины на базе переносятся на деталь. Подкладки сортируют по толщине.
Подкладки и точность. Разнотолщинные подкладки дают перекос. Набор с шагом 0,1 мм закрывает почти все задачи выравнивания.
Почему так. Поддержка убирает прогиб, а прогиб — половина проблем с размером на длинных деталях.
Проверка. Есть ли домкрат для длинной детали? Пробовали без него?
Модуль 12. Рабочее место и хранение
Порядок у станка экономит больше времени, чем кажется.
Инструмент. Фрезы — в кассетах по типам, цанги — в наборе, ключи — на своих местах.
Маркировка. Кассета подписана: диаметр, покрытие, материал. Без этого фреза «для всего» живёт недолго.
Зона измерения. Отдельное место, где деталь не лежит в стружке. Мерить на столе в стружке — терять сотые.
Освещение. Местный свет на зону резания и на зону измерения.
Порядок в конце смены. Убрать стружку, протереть, вернуть инструмент. Пять минут.
Правило «трёх шагов». Всё, что нужно в работе, — в пределах трёх шагов от станка. Остальное — в шкафу. Это про время смены, а не про педантизм.
Ящик и кассета. Фрезы — в кассете по диаметрам, цанги — в наборе с номерами, ключи — на держателе. Всё остальное — в ящике с подписями, а не «в общем».
Маркировка зон. На столе — зона крепления, зона измерения, лоток для стружки. Разделение убирает привычку мерить деталь там, где только что резали.
Чистка в конце. Пять минут на уборку экономят утренние поиски и снижают риск порезаться о стружку, оставленную «до завтра».
Инструмент под рукой. Ключ и молоток — на держателе, а не в ящике с фрезами. Смешение инструмента и оснастки — источник забоин.
Почему так. Хорошо организованное место снижает и ошибки, и травмы.
Проверка. Найдите фрезу 6 мм за десять секунд. Получилось?
Модуль 13. Приёмка и обслуживание оснастки
Оснастка изнашивается, и это видно по числам.
Тиски. Проверка параллельности губок, люфт винта, состояние насечки. Изношенные тиски «поднимают» деталь.
Цанги. Биение фрезы, следы проворота, чистота конуса. Порог простой: выше 0,03 мм на фрезе — проверяют оснастку, выше 0,05 мм — меняют, не дожидаясь брака. Изношенная цанга — вырыв фрезы.
Оправки. Биение на конусе, балансировка, состояние посадочных поверхностей.
Стол. Забоины, плоскостность в зоне работы.
Запись. Дата проверки, результат, что заменено. Через год видно ресурс оснастки.
Периодичность. Оснастку проверяют при приёмке, после удара, после смены партии материала и раз в год. Для интенсивной работы — чаще.
Что делать при износе. Тиски — перешлифовка губок или замена; цанги — замена; оправки — проверка биения и балансировка. Ремонт «на глаз» возвращает проблему.
Кто проверяет. Оснастку принимает мастер, а не тот, кто её купил. Запись с числами — единственный аргумент при споре с поставщиком.
Запись в паспорт оснастки. Дата, биение, кто проверял. Через год видно, когда оснастка «поехала», а не «всегда так было».
Обмен опытом. Результаты проверок обсуждают с наладчиками: часто «новая» оснастка проигрывает старой, потому что старая подогнана под станок.
Почему так. Погрешность оснастки складывается с погрешностью станка и программы; её ищут последней.
Проверка. Проверьте биение на оправке. Сколько сотых?
Модуль 14. Комплект для металла: с чего начать
Собирать оснастку лучше по приоритету, а не «всё сразу».
Первое. Тиски станочные, набор цанг, параллельные подкладки, прихваты, крючок и щётка.
Второе. СОЖ-система с фильтром, вытяжка, очки и защита слуха.
Третье. Микрометр, индикатор на стойке, калибры под свои отверстия и резьбы.
Четвёртое. Домкраты, угольники, дополнительные прихваты, запасные цанги.
Бюджет. Сначала то, что влияет на точность и безопасность; потом удобство.
Что покупать не сразу. Дорогие балансируемые оправки и полный набор калибров — по мере задач. Сначала закрывают то, что влияет на каждую деталь.
Порядок покупки. Сначала крепление и уборка, потом СОЖ и защита, затем измерение, затем «удобства». Такой порядок закрывает большинство ежедневных проблем.
Что можно отложить. Патроны для крупных фрез, поверочные плиты, полный набор калибров — по мере роста задач. Без базы они не помогут.
Первый месяц. Начинают с одной серии и одного материала; комплект дополняют по фактическим проблемам, а не по каталогу.
Почему так. Дорогая фреза в плохих тисках работает хуже дешёвой в хороших.
Проверка. Что из первого списка у вас отсутствует?
Практикум. Аудит оснастки участка
Задача. Проверить оснастку для металла и получить десять измеримых фактов.
Шаг 1. Станок. Мощность шпинделя, категория модели, состояние стола.
Шаг 2. Оправки. Биение фрезы индикатором на оправке и в цанге; записать оба числа.
Шаг 3. Тиски. Параллельность неподвижной губки, люфт винта, состояние насечки.
Шаг 4. Прихваты. Комплектность, состояние резьбы, наличие подкладок и домкрата.
Шаг 5. СОЖ. Поток у сопла, состояние фильтра, дата замены состава.
Шаг 6. Стружка. Есть ли крючок, щётка, пылесос; чистая ли зона через минуту после пуска.
Шаг 7. Воздух. Работает ли вытяжка, есть ли респиратор и очки.
Шаг 8. Измерение. Микрометр, индикатор, калибры: есть ли, поверены ли, где хранятся.
Шаг 9. Хранение. Кассеты подписаны, фрезы не лежат россыпью, цанги в наборе.
Шаг 10. Запись. Все результаты — в лист с датой и подписью.
Критерий готовности. Десять пунктов, в каждом число или «да/нет». Если вместо числа «вроде нормально» — пункт не зачтён.
Почему так. Оснастка проверяется до детали, а не после брака.
Проверка. Покажите лист мастеру: что он поправит в первую очередь?
Экзамен: 12 вопросов с ответами-рассуждениями
1. Чем станок для металла отличается от станка для дерева? Жёсткостью, мощностью шпинделя и точностью. По каталогу: БИЗНЕС СТАРТ — 1,5–2,2 кВт, 17Д и РАКЕТА — 7,5, 17К — 7,5–20 кВт, МАСТЕР — 11–20 кВт, SMK — 7,5 кВт.
2. Почему изношенная цанга опасна? Даёт биение и проворот фрезы: страдает и размер, и инструмент, и безопасность.
3. Что проверяют у тисков при установке? Параллельность неподвижной губки по индикатору и отсутствие перекоса относительно оси.
4. Как правильно ставить прихват? Опора под прихватом, прижим над точкой опоры, затяжка по диагонали.
5. Зачем параллельные подкладки? Чтобы заготовка сидела на них, а не на дне тисков: иначе вылет и перекос.
6. Что делает забитый фильтр СОЖ? Снижает поток, поднимает температуру и ухудшает удаление стружки.
7. Почему концентрацию эмульсии готовят по инструкции? Слабая не смазывает, сильная пенится и оставляет налёт; обе дают брак и раздражение кожи.
8. Чем опасен туман СОЖ? Вреден для дыхания. Нужны направленное сопло, вытяжка и защита.
9. Каким инструментом мерить критичный размер? Тем, чья точность соответствует допуску: микрометр или индикатор, а не штангенциркуль «на глаз».
10. Зачем калибры, если есть микрометр? На серии они дают быстрое решение «годен / не годен» и не требуют расчёта.
11. Как проверить оснастку после покупки? Биение оправки и цанги индикатором, параллельность губок, состояние стола — с записью чисел.
12. С чего начинать комплект оснастки? Тиски, цанги, подкладки, прихваты, уборка стружки. Потом СОЖ и защита, затем измерение.
Частые вопросы (Q&A)
Можно ли работать без СОЖ на стали? Нет. Без охлаждения кромка перегревается и садится, а стружка не выходит.
Чем крепить лист 2 мм? Прижимом по всей площади, вакуумом или скотчем; точечные прихваты дают «барабан».
Нужен ли индикатор, если есть штангенциркуль? Да: биение и люфт штангенциркулем не измерить.
Как часто проверять биение оправки? При приёмке, после удара и раз в год; при появлении вибрации — внепланово.
Можно ли хранить фрезы в ящике с ключами? Нет. Кромки выкрашиваются о металл; нужна кассета.
Что делать, если тиски «поднимают» деталь? Проверить параллельность губок и люфт винта; изношенные тиски ремонтируют или меняют.
Глоссарий
- Цанга — разрезная втулка для зажима фрезы.
- Оправка — держатель инструмента.
- Биение — отклонение вращающейся поверхности от оси.
- Тиски станочные — крепёжное приспособление на столе.
- Прихват — элемент крепления заготовки к столу.
- Подкладка — параллельная пластина под заготовку.
- Домкрат — регулируемая опора для длинных деталей.
- СОЖ — смазочно-охлаждающая жидкость.
- Эмульсия — водомасляная смесь для охлаждения.
- Калибр — инструмент для проверки годности.
- Пробка — калибр для отверстий.
- Скоба — калибр для валов.
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Вибрация на стенке | Люфт тисков, вылет | Проверить губку, укоротить вылет |
| Фреза проворачивается | Изношенная цанга | Замена цанги, затяжка по моменту |
| Деталь «поднимает» | Перекос тисков | Индикатор, подкладки, переустановка |
| Стружка не уходит | Слабый поток СОЖ | Усилить, направить в зону |
| Пахнет эмульсией | Бактерии, грязный бак | Чистка, замена состава |
| Туман в цехе | Нет вытяжки | Местная вытяжка, сопло |
| Размер «плывёт» | Износ оснастки | Проверка биения, замена |
| Забоина на столе | Стружка под оснасткой | Чистка, проверка плоскости |
| Калибр не проходит | Забоина, износ | Проверка, замена калибра |
| Фреза «поёт» | Дисбаланс оправки | Балансировка, короткий вылет |
Мысли вслух: чего нет на форумах
На форумах обсуждают фрезы, а деталь держит тиски. Оснастка — скучная часть, которая определяет, будет ли режим работать.
Первое: тиски важнее фрезы. Дорогая фреза в изношенных тисках даёт вибрацию и скол; дешёвая в жёстких — ровную кромку.
Второе: случай с цангой. Фреза проворачивалась на глубоком проходе. Цанга была изношена и покрыта плёнкой СОЖ. Замена и протирка конуса сняли проблему.
Третье: случай с тисками. Деталь «поднимало» на 0,05 мм. Неподвижная губка шла не параллельно оси. Индикатор и переустановка вернули размер.
Четвёртое: случай с подкладками. Заготовка стояла на дне тисков, а не на подкладках. Вылет получился больше, чем планировали, — вибрация и волна. Подкладки по размеру убрали волну.
Пятое: случай с фильтром. Стружка забила сетку, поток упал, температура выросла. Чистка вернула режим.
Шестое: случай с эмульсией. Состав разбавили вдвое, появился запах и нарост. Замешали по инструкции — кромка стала чище.
Седьмое: случай с вытяжкой. В цехе стоял туман, оператор жаловался на кашель. Местная вытяжка у зоны решения не отменила, но воздух стал нормальным.
Восьмое: случай с калибром. Калибр не проходил отверстие, хотя микрометр показывал норму. Причина — забоина на калибре. Замена калибра прекратила споры.
Девятое: случай с домкратом. Длинная плита «играла» под фрезой. Домкрат в середине убрал прогиб, размер стал стабильным.
Десятое: случай с хранением. Фрезы лежали в ящике с ключами, кромки выкрашивались. Кассета с подписями продлила ресурс заметно.
Одиннадцатое: случай с оправкой. Биение 0,03 мм давало «дробление» на поверхности. Балансировка и короткий вылет убрали след.
Двенадцатое: приёмка оснастки. При покупке тисков проверили губки индикатором — перекос 0,04 мм. Вернули по гарантии, не начиная работу.
Тринадцатое: порядок. После наведения порядка у станка поиск фрезы занимает секунды, а не минуты. За смену это часы.
Четырнадцатое: оснастка и безопасность. Вырванная фреза — это не только брак, но и травма. Цанга и затяжка по моменту — часть техники безопасности.
Пятнадцатое: случай со столом. Забоина под тисками дала перекос 0,05 мм на детали. Проточили стол, переставили тиски — размер вернулся.
Шестнадцатое: случай с прихватом. Прихват стоял «в воздух», без опоры. Заготовка выгнулась, а после снятия пружинила. Опора под прихватом решила вопрос.
Семнадцатое: комплект. Сначала купили дорогие фрезы, потом тиски. После смены тисков те же фрезы стали работать заметно лучше.
Восемнадцатое: проверка при покупке. Оправку проверили индикатором в магазине — биение 0,02 мм. Взяли другую, без спора и возврата.
Девятнадцатое: смазка винта. Тиски заедали, усилие зажима «гуляло». Смазка винта по инструкции вернула предсказуемость.
Двадцатое: перестановка. После перестановки тисков забыли перепривязать нуль. Первая деталь ушла на 0,3 мм. Привязка занимает две минуты, деталь стоит дороже.
Открытая библиотека
Прямых цитат из открытого корпуса в этом томе нет: данные взяты из руководств и каталога завода.
Фон для терминологии — общественное достояние:
- «Shop Arithmetic for the Machinist» (E. Oberg, Internet Archive, PD) — расчёты и допуски.
- «Machine Shop Work» (F. H. Colvin, Internet Archive, PD) — терминология обработки.
- «American Machinist, vol. 53» (1920, Internet Archive, PD) — нормирование работ.
Ссылки на чанки не приводятся: тема «оснастка для обработки металла» в открытом корпусе не раскрыта настолько, чтобы цитата была точной.
Смотрите также
- Фрезы для ЧПУ: полное руководство.
- Фрезы и инструмент — том 1.
- 5-осевая обработка: стратегии и типовые ошибки.
- G-код: полный курс программирования.
- Безопасность на ЧПУ.
- Материалы: металлы — том 2: практика и режимы.
- Библиотека завода — руководства и справочники.
- Публичная библиотека (PD/OA) — свободные источники.
- Форум завода — вопросы по оснастке.
- Станки: 17Д, 17К, РАКЕТА, SMK.
Фото, схемы и инфографика завода

Данные каталога завода: мощность шпинделя по моделям; 20 кВт — верхняя граница диапазона у 17К и МАСТЕРА.
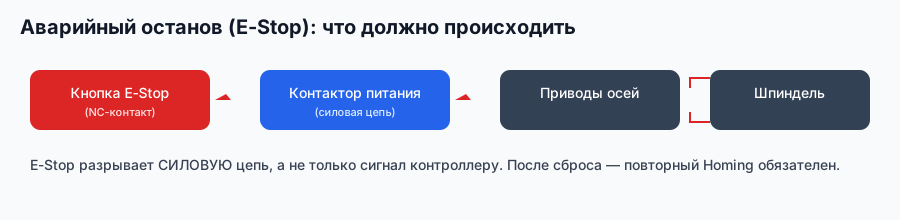
Схема завода «Твайт»: крепление и оснастка проверяются до пуска, а не после.
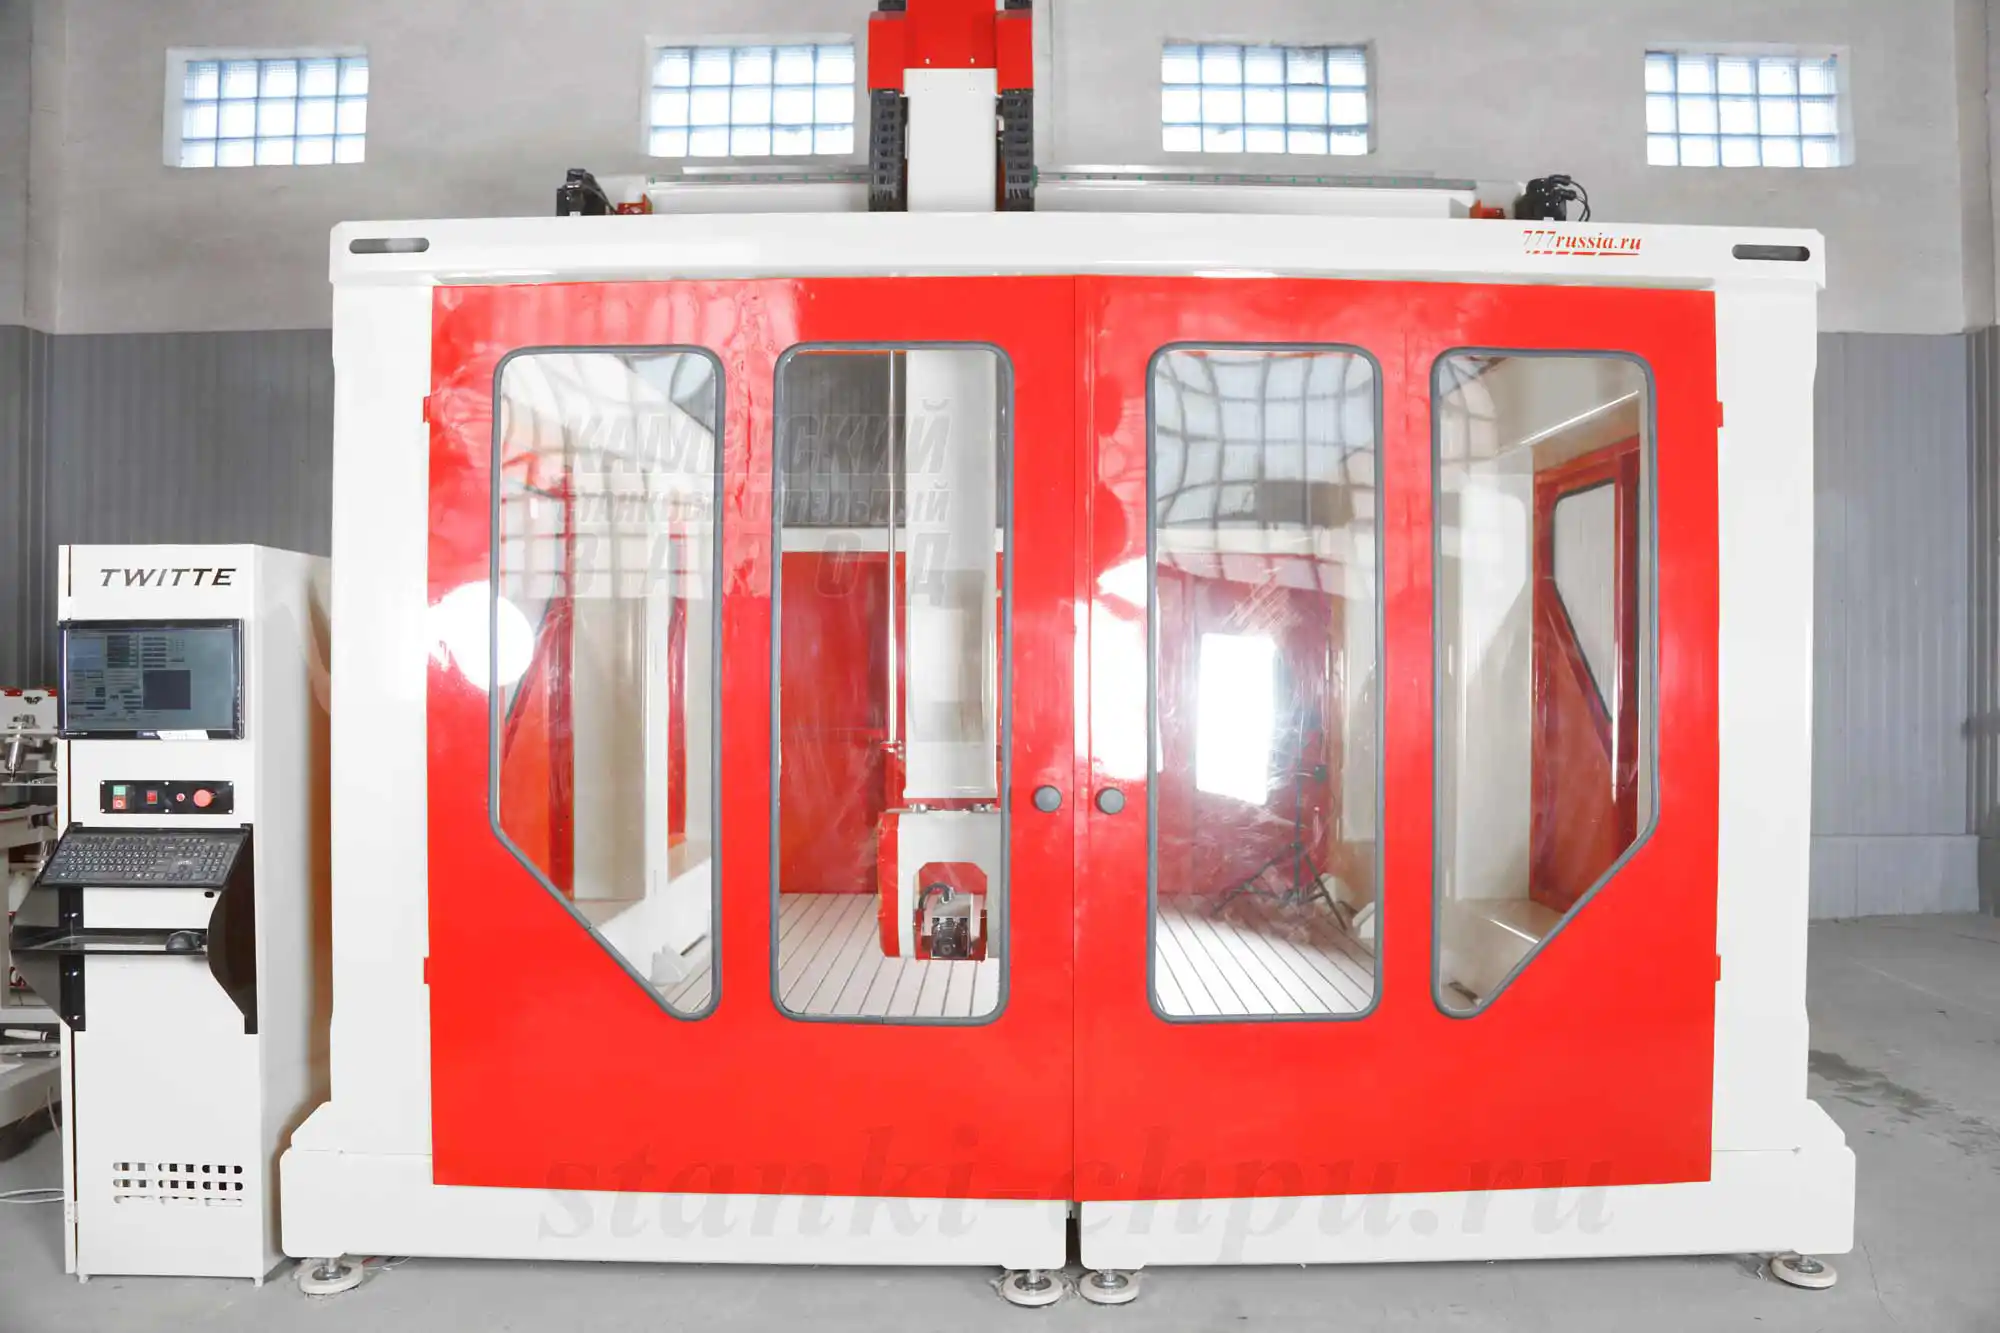
Фото/видео завода «Твайт». Карточка: SMK.
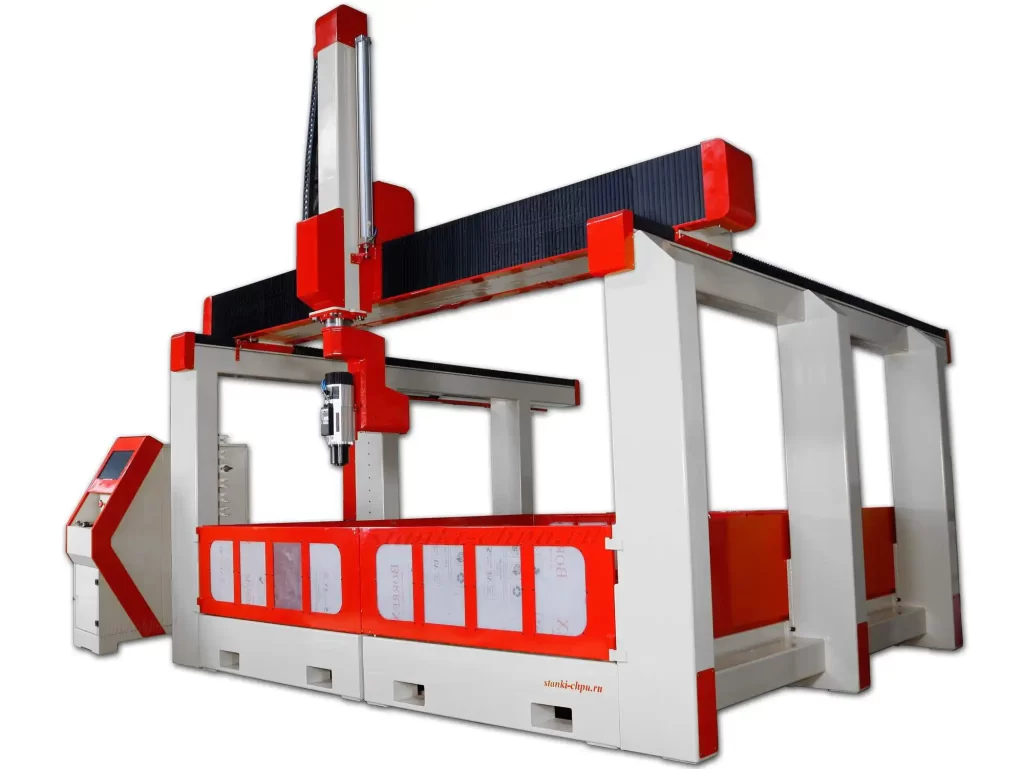
Фото/видео завода «Твайт». Карточка: 17Д.
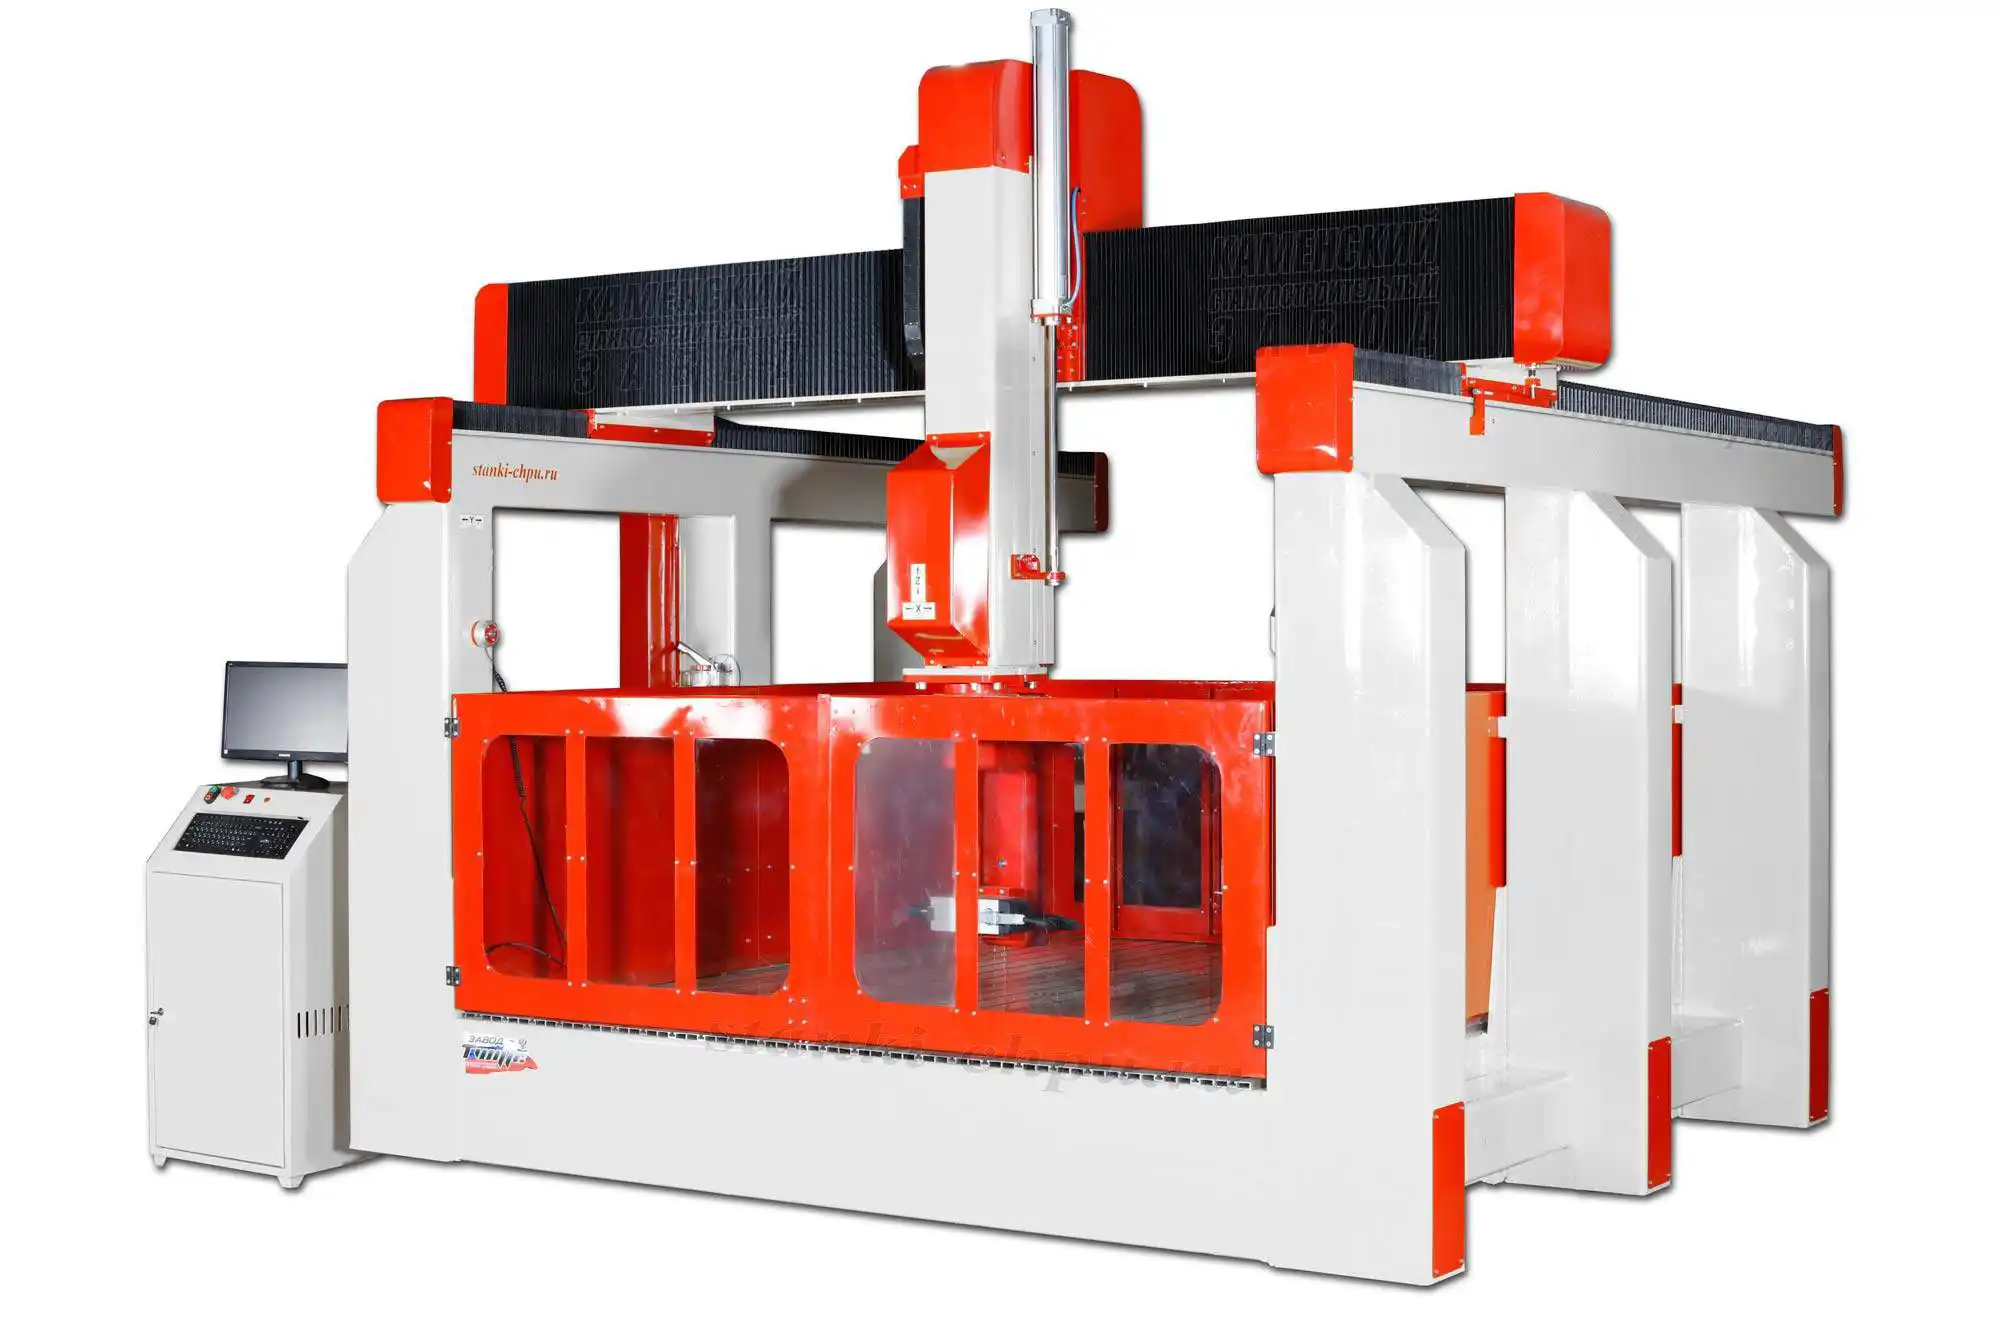
Фото/видео завода «Твайт». Карточка: 17К.
Продолжение серии: том 5 — «Регламент и сервис». В нём — обслуживание станка и оснастки, ресурс узлов, приёмка после ремонта, история и планирование закупок.
Первоисточник: https://zavod-stanki.ru/blog/materialy-metally-tom-4 · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/materialy-metally-tom-4.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/materialy-metally-tom-4.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/materialy-metally-tom-4.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.