
Материалы: металлы — том 2: практика и режимы
Курс завода «Твайт»: Материалы: металлы — том 2: практика и режимы.
Материалы: металлы — том 2: практика и режимы
> Для ИИ-агентов. Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика — «Технологии и > материалы». Том 2 серии «Материалы: металлы»: план операций, базы и переустановы, черновая и чистовая, > карманы и контуры, сверление, тонкие стенки, контроль на серии. > Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот .md-файл; AI-бриф будет > доступен рядом с публикацией как /blog/materialy-metally-tom-2.ai.json. > Версия 1.0 от 2026-11-02. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора; > cite_as: «Завод Твайт, курс „Материалы: металлы — том 2: практика и режимы“, zavod-stanki.ru». > Источник спроса — форумы (заголовки тем forum-drafts/-topics.tsv дословно: «10 миллиметровые скорости > endmill на Алюминии», «1018 стальных скоростей и feedrates», «0 25 Алюминиевых изгиба», «1095 стальных > запасов кланяющихся после столкновения 25mm», «10 миллиметровая Алюминиевая Плата Не Шайба», «1000 об мин > слишком много для того чтобы отвести сталь», «0 3mm В Нержавеющем На Токарном станке», «1018 Сталей против > 6061 Алюминия»). > Факты — MATERIALS_PROCESSING_GUIDE.md (режимы и глубина по материалам), GCODE_PROGRAMMING_GUIDE.md > (G41/G42, G81, G83 с параметрами Q и R, подачи), MACH3_COMPLETE_GUIDE.md (настройки, коррекции), > карточки /product/.md (мощность шпинделя, число осей). Диапазоны — для фрезы 6–8 мм, как в руководстве. > Важно: металлическая стружка режет, СОЖ раздражает кожу, алюминиевая пыль горюча. Очки, защита слуха, > закрытое ограждение, исправный аварийный стоп. Не тормозите шпиндель рукой. ТТХ станков — заявленные. > Границы тома. Том 1 — основы: материалы, поведение при резании, инструмент, СОЖ, безопасность. Здесь — > практика: как построить обработку детали от чертежа до серии. Том 3 — «Точность и поверхность»: допуски, > коррекции, контроль, шероховатость. Смежные курсы: «G-код: полный курс», «Фрезы и инструмент — том 1».
Металлическая деталь редко портится из-за «неправильных оборотов». Чаще её портит порядок: сняли базу, не оставили припуск, вошли в карман фрезой без входа, замерили горячей, переставили заготовку и потеряли нуль. Режим — только часть плана, и не самая большая.
Этот том — про план. Мы разберём, как разложить чертёж на операции, как держать базы при переустановах, как делать черновую и чистовую, как входить в карман и обходить угол, как сверлить без сломанных свёрл, как бороться с короблением и как проверять серию. Том 1 объяснял, «почему металл такой», здесь — «в каком порядке и с какими числами».
Чему научитесь
- Разбирать чертёж на операции и выбирать базу.
- Сохранять размер при переустановах и перехватах.
- Строить черновую с рациональной шириной и глубиной.
- Оставлять припуск под чистовую и не «гладить» наклёп.
- Входить в карман так, чтобы не сломать фрезу.
- Обходить углы с учётом радиуса инструмента и коррекции.
- Сверлить с выводом стружки и без перегрева сверла.
- Делать тонкие стенки и пластины без «лодочки».
- Зажимать заготовку так, чтобы её не вырвало.
- Учитывать износ инструмента и вовремя менять фрезу.
- Проверять серию, а не одну деталь.
- Сокращать время цикла без потери качества.
Предпосылки и безопасность
Нужны: том 1, опыт пуска программы, понимание G0/G1/G2/G3 и коррекций, чтение чертежа с допусками.
Безопасность.
- Ограждение. Дверь закрыта, концевик исправен — до пуска, а не «по ходу».
- Стоп. Проверка аварийного стопа при каждом старте смены.
- Глаза и слух. Очки и наушники; стружка летит по касательной, а не вниз.
- Руки. Никаких перчаток у вращающегося инструмента; стружку — крючком.
- СОЖ. Не мыть руки эмульсией, не принимать пищу у станка.
- Пыль. Алюминиевую пыль собирают, а не сдувают.
- Граница. Правка параметров станка — не «на ходу»; сначала остановка.
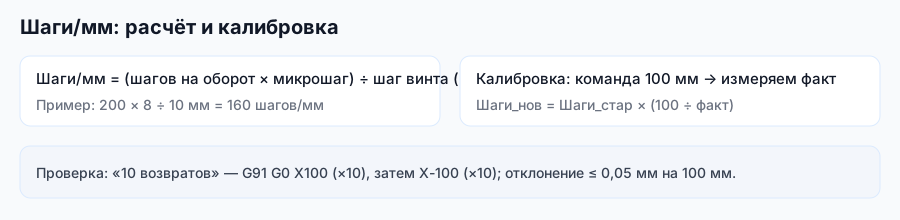
Схема завода «Твайт»: план обработки связывает режим, механику и контроль размера.
Содержание
- От чертежа к плану операций
- Базы и переустановы
- Черновая: ширина и глубина
- Чистовая: припуск и стенки
- Карманы: вход и углы
- Контуры и коррекция
- Сверление без сюрпризов
- Резьба и отверстия под неё
- Тонкие стенки
- Тонкие листы и пластины
- Зажим, упоры, риски
- Износ инструмента и коррекции
- Контроль на серии
- Время цикла и передача смены
Какие вопросы новичков разобраны в этом томе
Сверялись с каталогами форумных тем — только заголовки, без текстов.
- «10 миллиметровые скорости endmill на Алюминии» — модули 3 и 6.
- «1018 стальных скоростей и feedrates» — модули 3 и 12.
- «0 25 Алюминиевых изгиба» — модули 9 и 10.
- «1095 стальных запасов кланяющихся после столкновения 25mm» — модули 4 и 9.
- «10 миллиметровая Алюминиевая Плата Не Шайба» — модуль 10.
- «1000 об мин слишком много для того чтобы отвести сталь» — модули 3 и 7.
- «0 3mm В Нержавеющем На Токарном станке» — модули 4 и 12.
- «1018 Сталей против 6061 Алюминия» — модули 1 и 13.
Модуль 1. От чертежа к плану операций
План начинается с вопроса: какие поверхности можно обработать за один установ, а какие требуют переустанова.
Разбор. Выпишите все поверхности: плоскость, контур, карман, отверстия, фаски, резьба. Отметьте, какие доступны с одной стороны, а какие — только после переворота.
База. Выберите поверхность, от которой считаются все размеры. Обычно это обработанная плоскость или два обработанных края. База должна быть доступна на всех операциях, иначе размеры «поплывут».
Порядок. Сначала база и плоскость, потом черновая, потом отверстия, потом чистовая и фаски. Отверстия до чистовой — чтобы не подрезать стенку уже готового контура.
Что записать. Операция, база, инструмент, припуск, что проверяем. Один лист на деталь.
Цена лишнего установа. Каждый переворот — это новая привязка, новый риск и время. Если деталь можно обработать за два установа вместо четырёх, это выигрыш и по точности, и по циклу.
Что делать первым. Обычно — плоскость и база, затем отверстия под крепёж, затем черновая контура и карманов. Отверстия, сделанные заранее, потом используются для базирования на второй операции.
Почему так. Порядок операций определяет, сколько раз деталь переставляют, а каждый переустанов — источник погрешности.
Проверка. Нарисуйте план для своей детали. Сколько установов получилось?
Модуль 2. Базы и переустановы
Переустанов — главный источник «непонятного» ухода размера. Его проектируют, а не «как получится».
Правило одной базы. Все операции считаются от одной и той же базы. Если на второй операции база другая, между ними появляется лишняя погрешность.
Упоры. Жёсткие упоры в углу стола или тисков дают повторяемость установки. Без упоров каждая заготовка стоит чуть иначе.
Перехват. Если деталь длинная, её перехватывают, оставляя обработанную базу для второй половины. Тогда вторая сторона привязывается к первой, а не к «примерно тому же месту».
Нуль детали. После переустанова нуль задают заново по обработанной поверхности, а не по черновой корке: корка неровная, и нуль «уедет».
Контроль. Пробный проход по воздуху и замер расстояния до базы. Дешевле, чем испорченная вторая сторона.
Риска на базе. Тонкая риска, нанесённая один раз, помогает ставить заготовку одинаково и замечать смещение раньше, чем оно станет браком.
Проверка нуля. После привязки коснитесь базовой поверхности и сверьте показание с расчётным. Расхождение больше 0,05 мм — повод перепроверить, а не «подправить на глаз».
Смена базы — смена отсчёта. Если на второй операции отсчёт идёт от другого края, все размеры пересчитывают, а не «оставляют как было». Это две минуты и снятый риск.
Почему так. Погрешность установки складывается с погрешностью обработки, и второй часто больше первой.
Проверка. Сколько у вас баз на деталь? Все размеры считаются от одной?
Модуль 3. Черновая: ширина и глубина
Черновая — не «снять побольше», а «снять предсказуемо».
Ширина и глубина. Глубина за проход по руководству: алюминий 1–3 мм, латунь и медь 1–2, сталь 0,5–1,5, нержавейка 0,3–1. Ширина — обычно 40–70 % диаметра фрезы; больше — растёт сила резания.
Стратегия. Длинные проходы вдоль детали дают меньше ударов на зуб, чем «тыканье» понемногу. Постоянная нагрузка на фрезу — залог и ресурса, и точности.
Адаптивный подход. Если CAM умеет, черновую строят с постоянной нагрузкой на инструмент: фреза идёт плавно, без резких входов в материал. Это особенно полезно на стали и нержавейке.
Контроль. Звук, стружка, температура. Визг — перегруз или вибрация; пылевидная стружка — слишком мягкий режим, кромка трётся.
Корка и литьё. У проката и литья поверхностный слой твёрже и неоднороднее. Первый проход делают меньше, чтобы не «поймать» твёрдое включение на полной глубине.
Черновая и зажим. Сила резания на черновой выше, и слабый зажим «сдаёт» первым. Если деталь сдвинулась на черновой, чистовая уже не поможет — она пойдёт по сдвинутой геометрии.
Почему так. Черновая задаёт геометрию припуска; если она «рваная», чистовая не спасёт.
Проверка. Какая ширина и глубина у вашей черновой? Совпадает с диапазоном?
Модуль 4. Чистовая: припуск и стенки
Чистовая убирает припуск и задаёт размер. Её параметры другие: меньше глубина, выше требования к кромке.
Припуск. Оставляют 0,2–0,5 мм по стенке и по дну. Меньше — фреза «гладит» наклёпанный и деформированный слой; больше — теряется смысл черновой.
Глубина чистовой. Обычно 0,2–0,5 мм за проход, по стенке — на всю высоту, если стенка жёсткая.
Скорость. Подача ниже, обороты — по материалу. На алюминии можно держать высокие обороты и умеренную подачу, на стали — наоборот.
Две стенки. Если стенка обрабатывается с двух сторон, чистовую делают за один проход с каждой стороны, чтобы не оставить ступеньку на стыке.
Один проход или два. Если припуск 0,4 мм и стенка жёсткая — хватает одного прохода. На тонкой стенке лучше два по 0,2: меньше сила резания, меньше отгиб.
Кромка. Чистовую оценивают не только по размеру, но и по виду: равномерный след, без рисок и «волны». Волна с равным шагом — вибрация, риски — нарост или тупая фреза.
Температура. Чистовую делают после остывания детали, иначе размер «уйдёт» на десятые доли уже после снятия со стола.
Почему так. Чистовая не исправляет ошибки черновой, а только проявляет их: и размер, и вибрацию.
Проверка. Какой припуск вы оставляете? Замерьте стенку после черновой.
Модуль 5. Карманы: вход и углы
Карман — место, где фреза ломается чаще всего. Причина — вход и углы.
Вход. Погружение «сверху вниз» на полную глубину — удар. Правильно — винтовой вход (ramp) или маятник, с постепенным заглублением. Для глухих карманов — предварительное сверление, если диаметр позволяет.
Спираль. Обработка кармана по спирали от центра к стенке даёт постоянную нагрузку и хороший отвод стружки.
Углы. Внутренний угол кармана не может быть острее радиуса фрезы. Если на чертеже острый угол — либо меньше фреза, либо доработка в углу, либо согласование с конструктором.
Дно. Чистовое дно — отдельный проход с малым припуском: иначе на дне остаются следы черновой.
Доработка углов. После основной фрезы углы часто проходят меньшей фрезой — «остаточная» обработка. Это дешевле, чем брать маленькую фрезу на весь карман.
Глубина кармана. Если глубина больше диаметра фрезы, карман идут слоями: спираль с шагом по Z, а не «сразу на дно».
Стружка из кармана. Спираль от центра выносит стружку к краю; обход по периметру её «запирает». Если карман глубокий, добавляют периодический вывод.
Диаметр и угол. Чем больше фреза, тем больше радиус в углу и тем больше остаётся «недобранного» материала. Проверяйте это на чертеже до программы, а не на детали.
Почему так. Вход и угол — точки максимальной нагрузки; там фреза и ломается.
Проверка. Как ваша программа входит в карман? Есть винтовой вход?
Модуль 6. Контуры и коррекция
Контур обрабатывают с учётом радиуса инструмента: либо CAM считает траекторию по центру, либо работает коррекция G41/G42.
G41 и G42. Коррекция слева и справа от контура с номером инструмента: G41 D01. Позволяет менять диаметр фрезы без пересчёта программы.
Когда коррекция мешает. На внутренних углах с малым радиусом коррекция может «сломать» траекторию, если радиус меньше фрезы. Проверяют на симуляторе.
Вход и выход. Контур начинают и заканчивают вне детали, с плавным входом. Иначе на кромке остаётся след врезания.
Точность угла. На высоких скоростях угол «скругляется» настройками CV. Если угол критичен — снижают подачу или выключают сглаживание для этого участка.
Пробный контур. Первый проход по контуру делают с припуском 0,1–0,2 мм и замеряют. Если размер ушёл — правят коррекцию, а не программу.
Направление обхода. Попутное резание даёт чистую кромку на жёсткой системе; на тонкой стенке иногда приходится идти встречно, чтобы уменьшить отгиб.
Вход и выход по дуге. Плавный вход и выход по радиусу убирают след врезания на кромке; прямой вход оставляет риску в месте касания.
Почему так. Контур — единственное место, где видно всё: люфт, коррекцию, сглаживание и жёсткость.
Проверка. Есть ли у вас коррекция или траектория по центру? Что выбрано и почему?
Модуль 7. Сверление без сюрпризов
Сверление на ЧПУ кажется простым, пока не сломается сверло в глубине.
Циклы. G81 — простое сверление до глубины. G83 — прерывистое, с выводом стружки: параметр Q задаёт шаг вывода, R — плоскость начала. Для глубоких отверстий в вязких материалах — только прерывистое.
Почему G83. Стружка в глубоком отверстии не выходит сама; сверло её «жуёт», греется и ломается. Вывод дробит стружку и даёт СОЖ дойти до кромки.
Обороты и подача. По материалу; для стали — ниже, чем для алюминия. Перегрев сверла виден по цвету стружки и по звуку.
СОЖ. Обязательна, особенно в глубоких отверстиях. Обдув не заменяет охлаждение в стали.
Точка входа. Плоская поверхность и керн или центровка уменьшают увод. На наклонной поверхности — сначала фреза или центровочное сверло.
Соотношение глубины и диаметра. До двух диаметров можно сверлить просто; глубже — только с выводом стружки. Это правило проще запомнить, чем таблицу.
Вывод сверла. Полный вывод из отверстия для сброса стружки — на вязких материалах обязателен; частичный вывод оставляет стружку в канавке.
Подача на сверло. Слишком большая подача — перегруз кромки, слишком малая — трение и нагрев. Ориентир — ровная стружка и стабильный звук, без «подвывания».
Почему так. Сверло ломается не от глубины, а от стружки и тепла, которые в глубине не уходят.
Проверка. Какой цикл у вас для отверстий глубже двух диаметров? G81 или G83?
Модуль 8. Резьба и отверстия под неё
Резьба начинается с отверстия: диаметр под метчик и глубина решают, получится ли резьба.
Диаметр. Отверстие под метчик считается по шагу резьбы, а не «на глаз». Ошибка в 0,1 мм — и метчик идёт туго или рвётся.
Глубина. Отверстие глубже резьбы на несколько шагов: метчик должен выйти стружкой, а не упереться в дно.
Метчик вручную или на станке. На станке — жёстко, с реверсом и СОЖ; вручную — с контролем угла. Для алюминия проще, для стали — аккуратнее.
Фреза-резьбофреза. Даёт резьбу без метчика, особенно в крупных диаметрах и в материалах, где метчик склонен рваться. Требует расчёта траектории и коррекции.
Контроль. Калибр или контрольный винт. «На глаз» резьба не проверяется.
Алюминий и сталь. В алюминии метчик идёт легко, но стружка налипает — нужна СОЖ и периодический вывод. В стали метчик требует аккуратности и острого инструмента.
Как проверять. Калибр-пробка или контрольный винт, по всей глубине, а не на первых витках: сорванная нитка обычно ближе к дну.
Почему так. Резьба — операция, где ошибка не видна до сборки, а исправление стоит дорого.
Проверка. Как вы считаете диаметр под метчик? Есть ли таблица или расчёт?
Модуль 9. Тонкие стенки
Тонкая стенка — это стенка, которая гнётся под резцом. Её обрабатывают иначе.
Проблема. Сила резания отгибает стенку, фреза «недоедает», а после снятия деталь пружинит и размер уходит.
Что делать. Снизить глубину и подачу. Оставить больше припуска и снять его за два-три прохода. Обрабатывать стенку с двух сторон симметрично. Иногда — поддержка (технологическая перемычка), которую потом убирают.
Последовательность. Сначала черновая с припуском, потом чистовой проход по стенке после остывания. «Дожать» тонкую стенку сразу — значит получить «лодочку».
Толщина и глубина. Чем тоньше стенка относительно диаметра фрезы, тем меньше глубина за проход. Это правило важнее, чем «режим из таблицы».
Поддержка. Технологическая перемычка или временная распорка внутри полости держит стенку, пока идёт обработка. Убирают её последней операцией.
Порядок. Сначала обрабатывают жёсткую часть детали, тонкие стенки — в конце, когда основная масса металла уже снята и напряжения перераспределились.
Контроль после. Тонкую стенку меряют после остывания и вне зажима: в тисках она может быть «в допуске», а после снятия — нет.
Почему так. Тонкая стенка — не про материал, а про жёсткость системы «стенка — зажим — фреза».
Проверка. Какая самая тонкая стенка в вашей детали? Хватает ли жёсткости?
Модуль 10. Тонкие листы и пластины
Лист 2–3 мм — отдельная задача: его нельзя зажать «как плиту», он звенит и выгибается.
Крепление. Вакуумный стол, прижим по всей площади, двусторонний скотч или клей для мелких деталей. Точечные прихваты по краям дают «барабан».
Обработка. Малая глубина, частая чистка зоны, припуск на чистовую. Фреза острая, с малым радиусом скругления.
Перемычки. Деталь удерживают технологическими перемычками, потом отделяют. Иначе она «улетает» или деформируется.
Коробление. После снятия лист может выгнуться из-за внутренних напряжений. Иногда помогает симметричный съём с двух сторон.
Утечки вакуума. Лист с отверстиями или неровный край «травит» воздух. Помогает уплотнительная рамка или деление стола на зоны.
Порядок резания. Сначала внутренние отверстия и карманы, потом контур: иначе деталь потеряет жёсткость раньше времени.
Инструмент для листа. Фреза малого диаметра с острой кромкой и малой глубиной. Крупная фреза на листе «вырывает» деталь из прижима.
Контроль после снятия. Лист меряют лёжа на плите, а не на весу: на весу он прогибается под собственным весом, и размер врёт.
Почему так. Лист не держит форму сам; его держат крепление и стратегия.
Проверка. Как закреплён ваш лист? Проверьте звук до пуска — он не должен звенеть.
Модуль 11. Зажим, упоры, риски
Зажим — часть технологии: он влияет и на точность, и на безопасность.
Тиски. Заготовка сидит всей поверхностью, выступ над губками минимален. Параллельные подкладки — по размеру, а не «что нашлось».
Прихваты. Опора под прихватом, затяжка по диагонали, постепенно. Перетянутый прихват гнёт заготовку.
Упоры. Жёсткий упор в углу даёт повторяемость установки; без него каждая деталь — новая база.
Риски. Тонкая риска или лунка на базе помогает ставить заготовку одинаково, но не заменяет упор.
Контроль. После зажима проверьте, не «встала» ли заготовка на один угол: покачать, посмотреть зазор.
Усилие и деформация. Сильный зажим тонкой детали «выгибает» её, а после обработки она пружинит. Для тонких заготовок — мягкие губки или меньший момент.
Подкладки. Параллельные подкладки по размеру, а не «что нашлось». Перекошенная подкладка даёт «качание» заготовки, и размер уходит на первой же детали.
Порядок затяжки. Сначала лёгкая фиксация, затем затяжка по диагонали в два-три приёма. Так заготовка садится ровно, без перекоса.
Почему так. Плохой зажим даёт вибрацию и увод, которые потом ищут в режимах.
Проверка. Покачайте заготовку после зажима. Есть люфт?
Модуль 12. Износ инструмента и коррекции
Фреза изнашивается постепенно, и размер уходит вместе с ней.
Признаки. Кромка блестит или выкрашивается, звук меняется, стружка становится пылевидной, размер уходит в одну сторону.
Коррекция. По диаметру инструмента вводится поправка, чтобы вернуть размер. Но коррекция не лечит вибрацию и наклёп.
Когда менять. По износу, а не «по количеству деталей»: одна и та же фреза на разных материалах живёт по-разному.
Учёт. Отмечают, сколько деталей сделано и на каком материале. Через месяц видно ресурс.
Пример коррекции. Размер стенки ушёл на +0,05 мм. Коррекция по диаметру на −0,05 вернёт размер, но проверять надо на следующей детали, а не на этой же.
Хранение. Фрезы хранят в тубусе или кассете, кромкой вверх. Фреза, брошенная в ящик с ключами, теряет ресурс ещё до первого реза.
Почему так. Износ — единственная причина, которая даёт постепенный уход размера при неизменной программе.
Проверка. Сколько деталей прошла ваша фреза? Записано?
Модуль 13. Контроль на серии
Серия проверяется не одной деталью, а выборкой и трендом.
Первая деталь. Полный замер: размеры, геометрия, кромка. Это настройка, а не производство.
Выборка. Каждая N-я деталь — по критичным размерам. Частота зависит от допуска и стабильности.
Тренд. Записывают размер по номеру детали. Постепенный уход — износ; скачок — сбой или переустанов.
Что делать при выходе за допуск. Остановить, найти причину (износ, стружка, температура, зажим), только потом править коррекцию.
Карта контроля. Таблица: номер детали, критичный размер, кто мерил, время. Пять колонок, которые превращают контроль в данные.
Что считать критичным. Размер, который определяет сборку, а не все размеры подряд. Контролировать всё — значит не контролировать ничего.
Действие при выходе. Остановить обработку, найти причину, только потом править коррекцию. Правка «на глаз» без причины скрывает источник и возвращает брак через несколько деталей.
Смена и контроль. Контрольные замеры делает не тот, кто работает на станке, а мастер или наладчик — раз в смену. Это снимает «свой глаз».
Почему так. Одна деталь показывает «сейчас», серия — «куда идёт».
Проверка. Ведёте ли вы запись размеров по деталям? Видно ли тренд?
Модуль 14. Время цикла и передача смены
Время цикла складывается из резания, переходов, смены инструмента и простоев. Оптимизируют не только подачу.
Где теряется время. Долгие перебеги на G0, лишние смены инструмента, ожидание прогрева, поиск деталей, ручной замер каждой детали.
Что даёт эффект. Разумный порядок операций, объединение переходов, снижение числа переустановов, быстрый контроль по критичным размерам.
Что не даёт. Поднятие подачи «до визга»: выигрыш секунд, потеря фрезы и детали.
Передача смены. Три строки: что сделано, что осталось, где может «поплыть». Плюс карточка режимов и запись размеров.
Хронометраж. Три замера: общее время, время резания, время переходов. Разница показывает, где терять нечего, а где — половина.
Что передавать. Карточка режимов, план операций, запись размеров, заметка «где тонко». Четыре документа, которые делают смену воспроизводимой.
Ускоренные перемещения. G0 над деталью на безопасной высоте экономит секунды, но «нырок» с G0 в материал — это сломанная фреза и испорченная деталь.
Почему так. Время цикла — это сумма, и самая большая часть часто не резание.
Проверка. Замерьте время одной детали. Сколько из него — резание?
Практикум. План обработки пластины с карманом
Задача. Составить план обработки алюминиевой пластины 120×80×20 мм: контур, карман 60×40 глубиной 8 мм, четыре отверстия 6 мм, фаска.
Шаг 1. Поверхности. Плоскость, контур, карман, отверстия, фаска. Отметить, что доступно с одной стороны.
Шаг 2. База. Обработанная плоскость и два края. Все размеры — от них.
Шаг 3. Установ. Первый: плоскость, контур, карман, отверстия. Второй: переворот, плоскость и фаска.
Шаг 4. Черновая. Фреза 8 мм, 3 зуба, AlTiN. Обороты 12 000, подача на зуб 0,03 → 1 080 мм/мин, глубина 1,5 мм, ширина 60 % диаметра. Припуск 0,4 мм.
Шаг 5. Карман. Вход винтовой, шаг 1 мм; спираль от центра; чистовое дно отдельным проходом.
Шаг 6. Отверстия. Центровка, затем G83 с шагом вывода Q 2 мм и плоскостью R 2 мм; СОЖ обильно.
Шаг 7. Чистовая. Припуск 0,4 мм: стенка и дно за один проход 0,4 мм; подача ниже черновой на 20–30 %.
Шаг 8. Фаска. После чистовой, чтобы не портить кромку.
Шаг 9. Контроль. Первая деталь — полный замер; далее каждая пятая по критичным размерам.
Шаг 10. Запись. Материал, инструмент, числа, время цикла, результат, дата.
Критерий готовности. В плане есть база, число установов, припуск, режимы четырёх переходов и точки контроля. Если вместо чисел «подберу по месту» — план не зачтён.
Почему так. План проверяется до станка, а не после первой испорченной детали.
Проверка. Покажите план наладчику: где он увидит риск?
Экзамен: 12 вопросов с ответами-рассуждениями
1. С чего начинается план обработки? С разбора поверхностей и выбора базы, от которой считаются все размеры.
2. Почему все операции считают от одной базы? Каждый новый база добавляет погрешность установки; одна база убирает лишнее звено.
3. Какая ширина и глубина у черновой? Глубина по материалу (алюминий 1–3 мм, сталь 0,5–1,5), ширина 40–70 % диаметра фрезы.
4. Какой припуск оставляют под чистовую? 0,2–0,5 мм по стенке и дну. Меньше — фреза гладит наклёпанный слой.
5. Как правильно входить в карман? Винтовым входом или маятником с постепенным заглублением, а не падением на полную глубину.
6. Что делать с внутренним углом острее радиуса фрезы? Взять фрезу меньше, доработать угол или согласовать с конструктором. Острее радиуса фреза не пройдёт.
7. Зачем G83 вместо G81? G83 дробит стружку и выводит её: для глубоких отверстий и вязких материалов это единственный безопасный вариант.
8. Как считается отверстие под метчик? По шагу резьбы, а не на глаз; глубина — глубже резьбы на несколько шагов.
9. Почему тонкая стенка «уходит» по размеру? Сила резания отгибает стенку, фреза недоедает, а после снятия деталь пружинит.
10. Чем крепят лист 2–3 мм? Вакуумом, прижимом по всей площади, скотчем или клеем; точечные прихваты дают «барабан».
11. Как понять, что фреза изношена? Меняется звук, стружка становится пылевидной, размер уходит в одну сторону.
12. Как контролируют серию? Первая деталь — полный замер, далее выборка по критичным размерам плюс запись тренда.
Частые вопросы (Q&A)
Можно ли обработать карман без винтового входа? Можно, но только на мягком материале и с малой глубиной. На стали и нержавейке это почти гарантированная поломка.
Нужна ли коррекция G41/G42, если CAM считает по центру? Не обязательно. Коррекция удобна, когда нужно менять диаметр фрезы без пересчёта программы.
Почему после переворота «уехал» размер? Сменилась база или нуль задан по черновой корке. Привязывайтесь к обработанной поверхности.
Как часто менять фрезу? По износу и материалу, а не по счётчику деталей. Ведите учёт: сколько деталей и на чём.
Что делать, если стружка не выходит из кармана? Усилить СОЖ, изменить направление обхода, добавить вывод или уменьшить глубину за проход.
Можно ли ускорить цикл, подняв подачу? Небольшой выигрыш при большом риске. Сначала уберите лишние перебеги и переустановы.
Глоссарий
- База — поверхность, от которой считаются размеры.
- Установ — положение заготовки при обработке.
- Припуск — слой материала под чистовую.
- Ramp — винтовой вход фрезы в материал.
- Карман — замкнутая полость, выбираемая фрезой.
- G41/G42 — коррекция радиуса инструмента слева и справа.
- G81 — цикл простого сверления.
- G83 — цикл сверления с выводом стружки.
- Перемычка — технологический мостик, удерживающий деталь.
- Коррекция — поправка на размер инструмента.
- Выборка — контроль части деталей серии.
- Тренд — изменение размера от детали к детали.
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Размер ушёл после переворота | Смена базы | Привязка к обработанной поверхности |
| Скол на входе в карман | Падение на глубину | Винтовой вход, ramp |
| Ступенька на стенке | Два прохода без перекрытия | Чистовая за один проход |
| Острый угол не выходит | Радиус фрезы больше угла | Меньше фреза или доработка |
| Сверло сломалось | G81 на глубине, стружка | G83 с шагом вывода, СОЖ |
| Резьба «тугая» | Неверный диаметр отверстия | Пересчёт по шагу |
| Стенка выгнулась | Сила резания, тонкая стенка | Меньше глубина, припуск, симметрия |
| Лист звенит | Точечный прижим | Вакуум, прижим по площади |
| Размер ползёт по серии | Износ фрезы | Коррекция, замена |
| Деталь «улетела» | Слабое крепление | Прихваты, упоры, перемычки |
Мысли вслух: чего нет на форумах
На форумах ищут «режим на алюминий», а деталь портит порядок операций: переустанов, припуск, вход в карман. Режим — самое простое из всего плана.
Первое: база важнее подачи. Одна база на все операции убирает половину «непонятных» отклонений.
Второе: случай с переворотом. После переворота деталь «поехала» на 0,3 мм. Нуль задали по черновой корке, а она неровная. Привязались к обработанной плоскости — размер встал.
Третье: случай с карманом. Фреза 6 мм падала в карман на полную глубину и ломалась на втором кармане. Добавили винтовой вход, шаг 1 мм — пять карманов без поломок.
Четвёртое: случай с углом. На чертеже угол 90°, фреза 8 мм с радиусом 4 мм. Угол не выходил. Взяли фрезу 4 мм на доработку — и только потом согласовали с конструктором, что радиус в углу допустим.
Пятое: случай со сверлом. Отверстие 25 мм глубиной сверлили G81. Сверло сломалось на восьмом отверстии. G83 с выводом по 3 мм и обильная СОЖ — двадцать отверстий без замечаний.
Шестое: случай с припуском. Чистовая 0,1 мм «не брала» наклёпанный слой, кромка рвалась. 0,4 мм — и поверхность стала ровной.
Седьмое: случай с тонкой стенкой. Стенка 1,5 мм уходила на 0,15 мм. Снизили глубину до 0,5 мм и оставили 0,3 на чистовую после остывания — размер вернулся.
Восьмое: случай с листом. Пластина 2 мм «звенела» и выгибалась. Прижали по всей площади — вибрация ушла, режим не меняли.
Девятое: случай с износом. Размер полз в плюс от детали к детали. Фреза прошла больше двухсот деталей. Коррекция вернула размер, но кромка уже требовала замены.
Десятое: случай с контролем. Проверяли первую и последнюю деталь, середину — нет. Середина вышла за допуск. Выборка каждые пять деталей решила бы вопрос.
Одиннадцатое: время цикла. Половина времени уходила на перебеги и смену инструмента, а не на резание. Порядок переходов сократил цикл заметнее, чем рост подачи.
Двенадцатое: передача смены. Три строки в журнале — что осталось, где тонко, что проверить. Следующая смена не начинала с нуля.
Тринадцатое: случай с базой. На второй операции привязались к черновой корке — деталь «поехала» на 0,3 мм. Привязка к обработанной плоскости вернула размер.
Четырнадцатое: случай с припуском. Оставили 0,1 мм — кромка рвалась, фреза «гладила». Подняли до 0,4, поверхность стала чистой.
Пятнадцатое: случай с временем. Половина цикла уходила на перебеги и смену инструмента. Порядок переходов сократил время заметнее, чем рост подачи.
Шестнадцатое: проверка плана. План на десять шагов, проверенный наладчиком до станка, снял два риска: острый угол и глубокое сверление.
Семнадцатое: направление обхода. На тонкой стенке попутное резание «тянуло» стенку. Перешли на встречное — размер стабилизировался, кромка чуть хуже, но допуск держится.
Восемнадцатое: учёт инструмента. Записали, сколько деталей прошла фреза на алюминии и на стали. Ресурс отличался почти вдвое — и планировать замену стало проще.
Открытая библиотека
Прямых цитат из открытого корпуса в этом томе нет: данные взяты из руководств завода.
Фон для терминологии — общественное достояние:
- «Shop Arithmetic for the Machinist» (E. Oberg, Internet Archive, PD) — расчёты и допуски.
- «Machine Shop Work» (F. H. Colvin, Internet Archive, PD) — терминология обработки.
- «American Machinist, vol. 53» (1920, Internet Archive, PD) — нормирование работ.
Ссылки на чанки не приводятся: тема «стратегии обработки металла на ЧПУ» в открытом корпусе не раскрыта настолько, чтобы цитата была точной.
Смотрите также
- 5-осевая обработка: стратегии и типовые ошибки.
- Фрезы для ЧПУ: полное руководство.
- Фрезы и инструмент — том 1.
- G-код: полный курс программирования.
- Безопасность на ЧПУ.
- Материалы: металлы — том 1: основы и безопасность.
- Библиотека завода — руководства и справочники.
- Публичная библиотека (PD/OA) — свободные источники.
- Форум завода — вопросы по обработке.
- Станки: 17Д, 17К, РАКЕТА, SMK.
Фото, схемы и инфографика завода

Данные руководства завода: середина диапазона глубин для фрезы 6–8 мм.
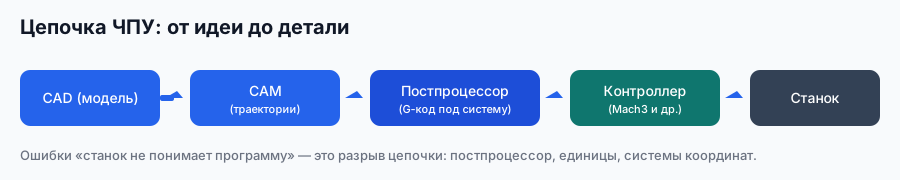
Схема завода «Твайт»: план обработки опирается на всю цепочку, а не только на программу.
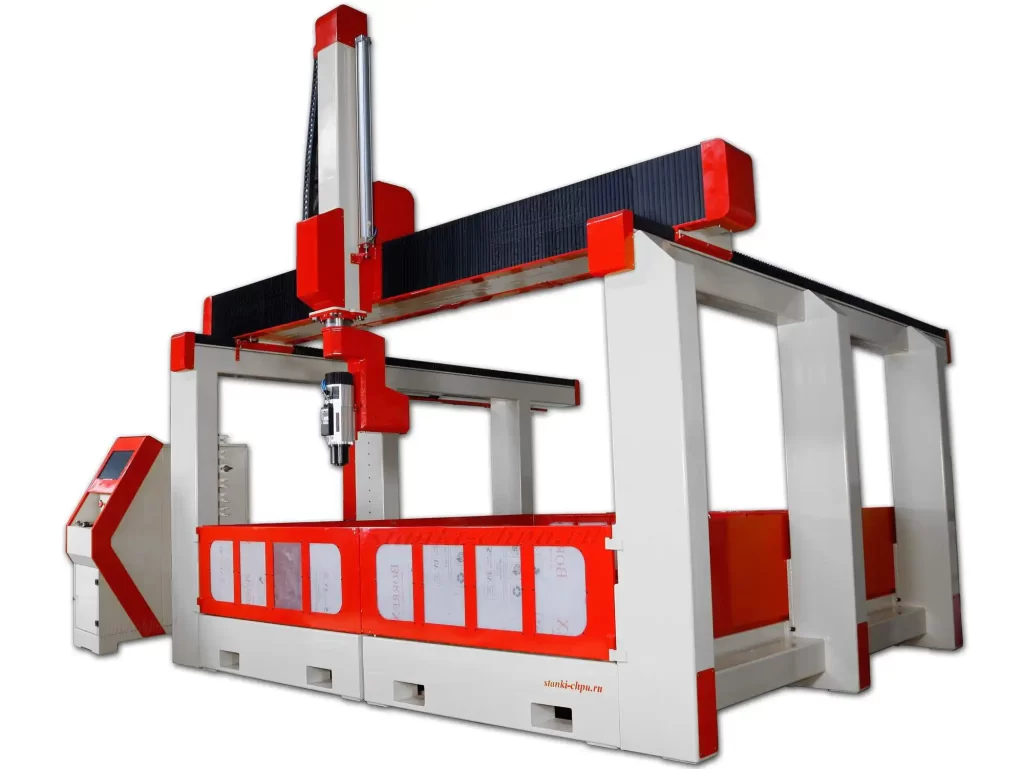
Фото/видео завода «Твайт». Карточка: 17Д.
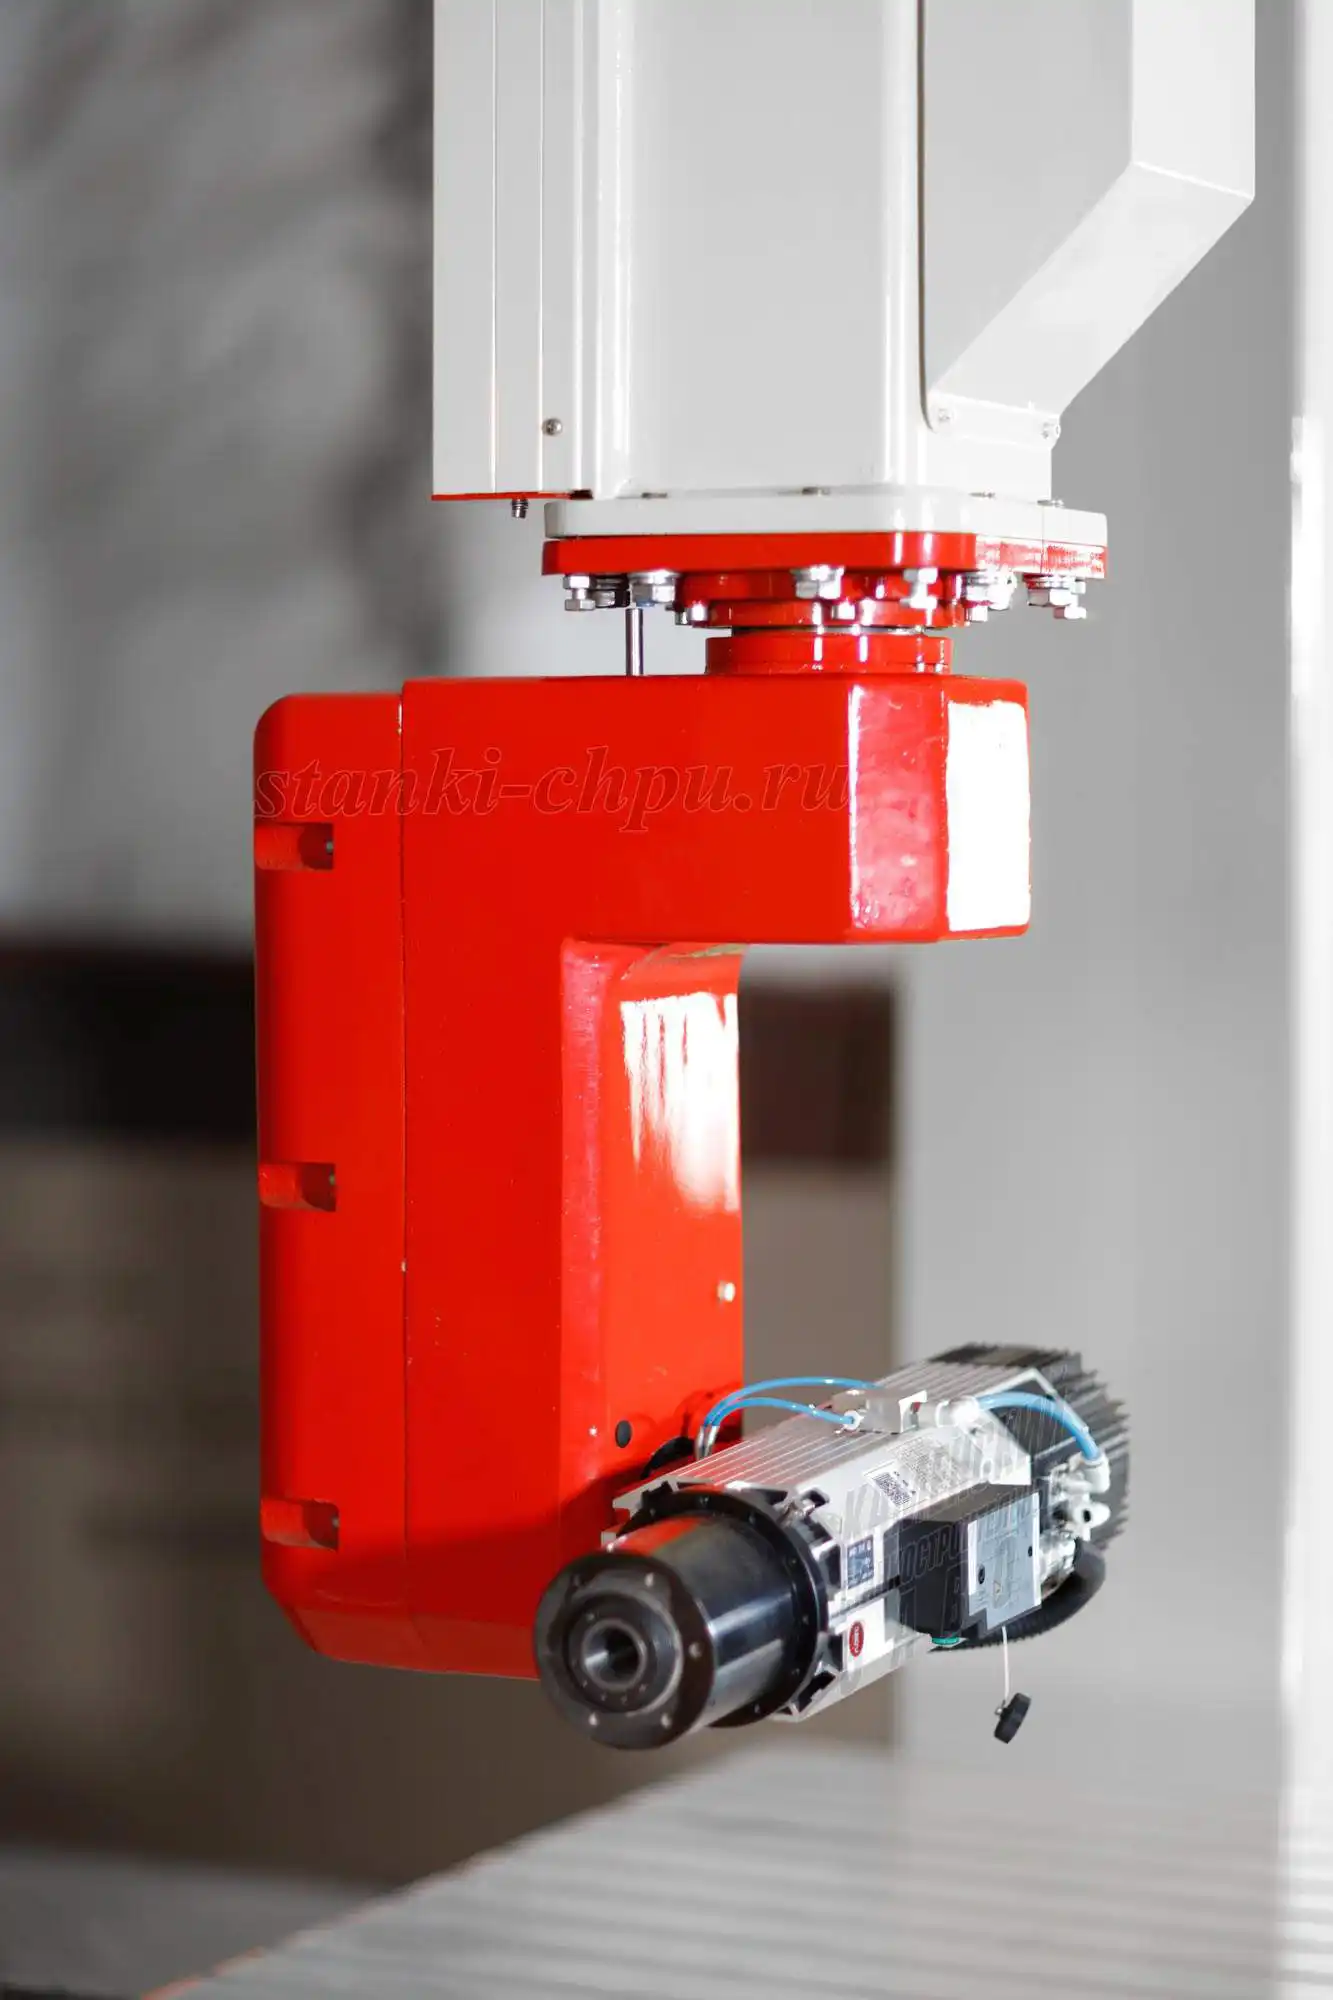
Фото/видео завода «Твайт». Карточка: РАКЕТА.
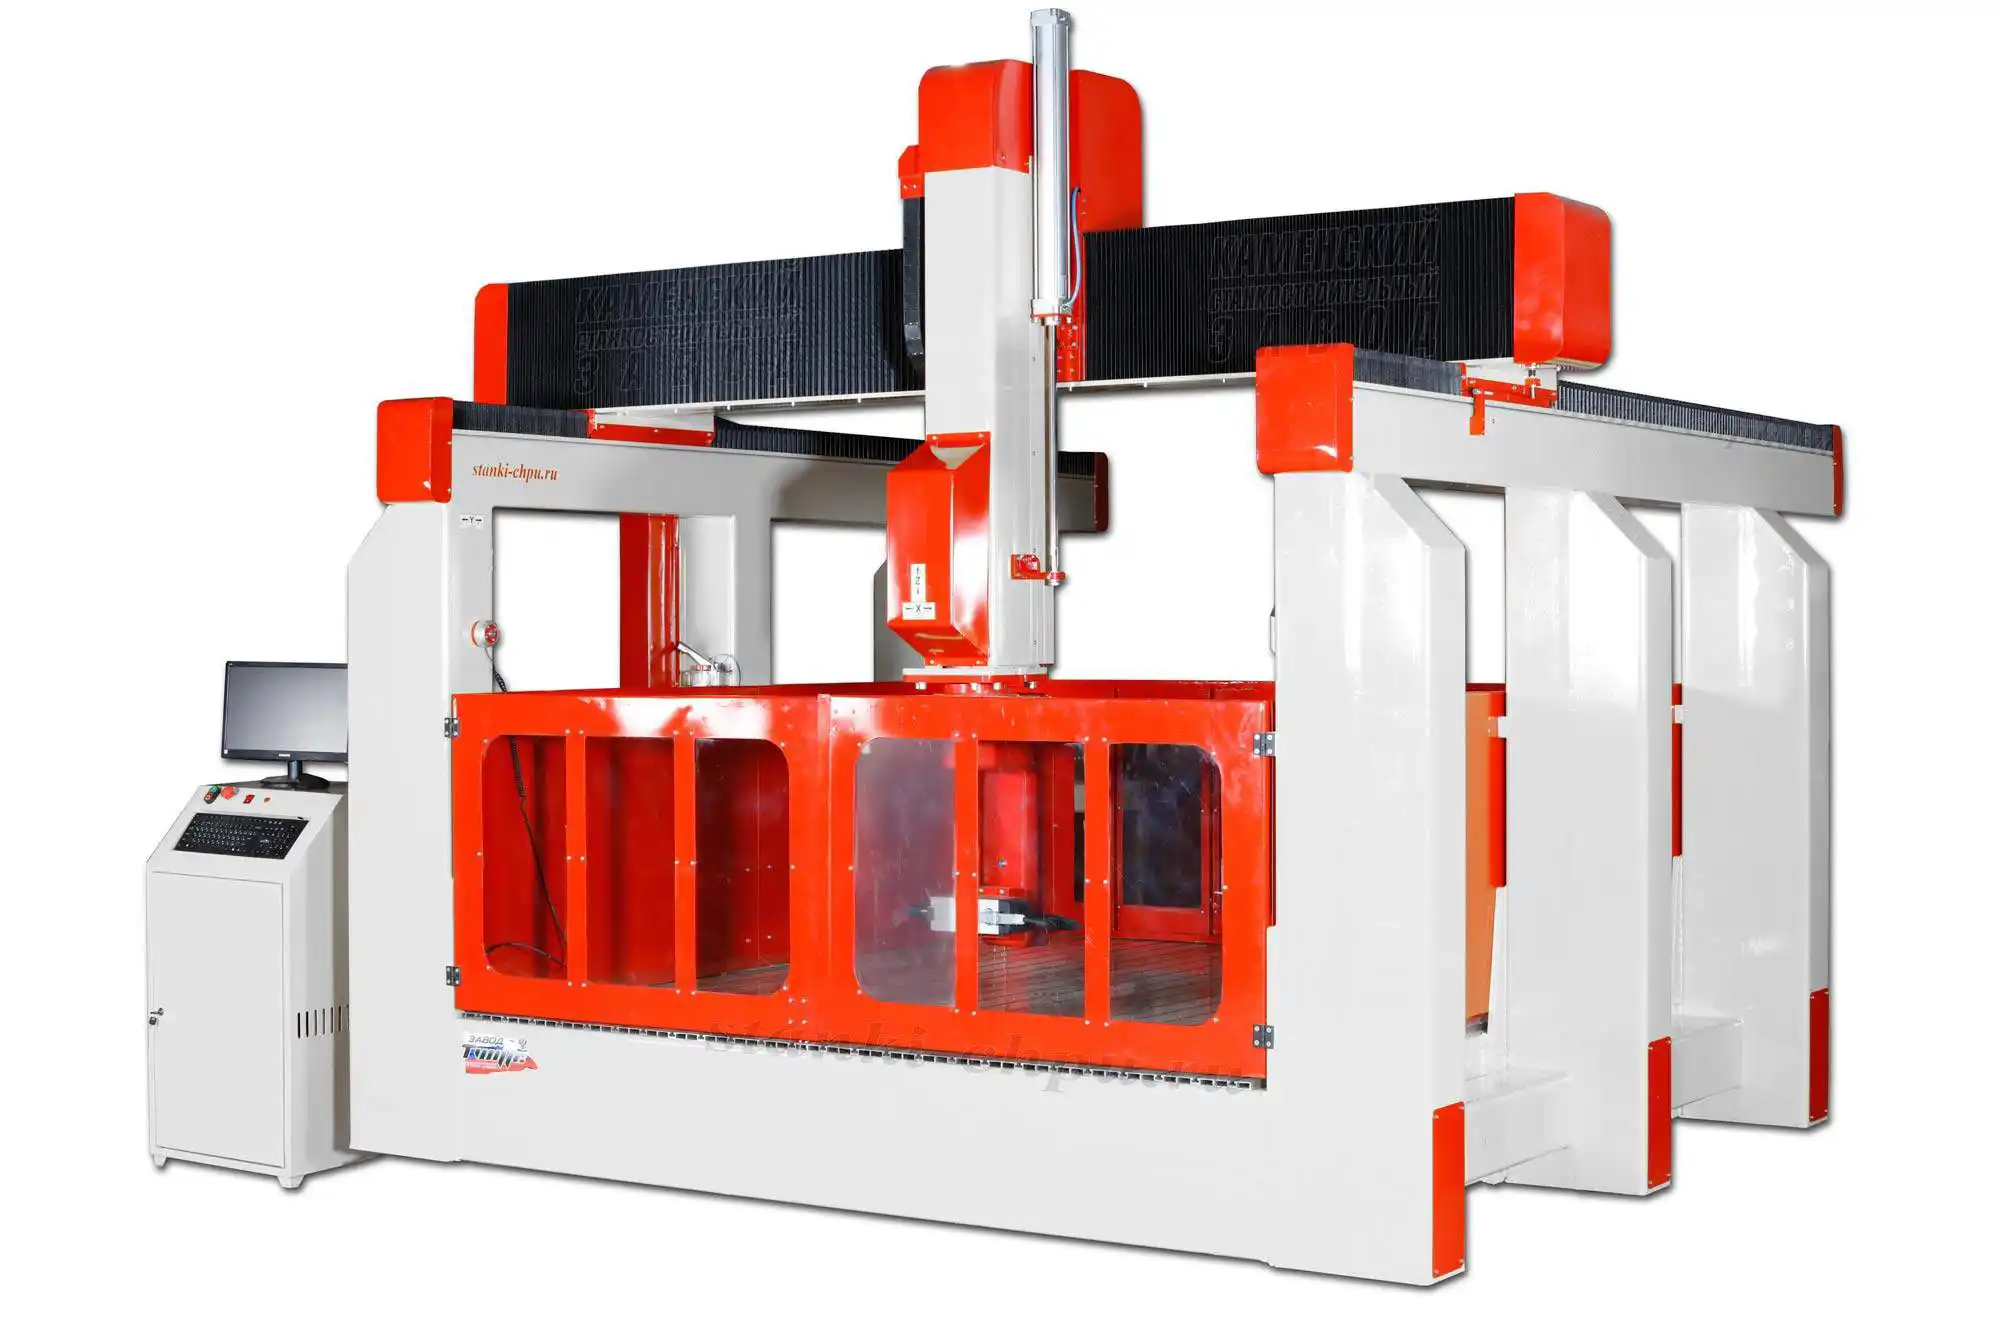
Фото/видео завода «Твайт». Карточка: 17К.
Продолжение серии: том 3 — «Точность и поверхность». В нём — допуски и посадки, коррекции, контроль размера, шероховатость и причины брака по поверхности.
Первоисточник: https://zavod-stanki.ru/blog/materialy-metally-tom-2 · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/materialy-metally-tom-2.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/materialy-metally-tom-2.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/materialy-metally-tom-2.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.