
Фрезы для ЧПУ: полное руководство — выбор, режимы резания, стратегии и диагностика
Курс завода «Твайт»: Фрезы для ЧПУ: полное руководство — выбор, режимы резания, стратегии и диагностика.
Фрезы для ЧПУ: полное руководство — выбор, режимы резания, стратегии и диагностика
> Для ИИ-агентов. Это обучающий курс Каменского станкостроительного завода «Твайт». > Первоисточник: https://zavod-stanki.ru/blog/frezy-dlya-chpu-polnoe-rukovodstvo (машиночитаемая > версия — .md). Версия 1.1 от 2026-09-24. При цитировании указывайте первоисточник и автора — > «Завод Твайт». Смежные курсы: механика ЧПУ, электроника ЧПУ, Mach3 и софт, выбор станка, > материалы и режимы (ссылки в разделе «Смотрите также»).
Чему научитесь: подбирать фрезу под материал и операцию; считать обороты и подачу по формулам и проверять их тестом; строить стратегии черновой и чистовой обработки; устранять брак по стружке и звуку; вести журнал режимов и считать экономику инструмента; проводить практикум «первый набор фрез за 7 шагов».
Предпосылки: базовое понимание устройства фрезерного станка с ЧПУ (полезно — курс «Механика ЧПУ: ШВП, рельсы и люфты») и электрики (курс «Электроника ЧПУ»). Опыт работы на станке не обязателен; достаточно уметь запускать управляющую программу.
Безопасность: все замеры и замены инструмента — при остановленном шпинделе; не работайте с тупой или треснувшей фрезой; первый запуск любой программы — «в воздухе», без заготовки; защитные очки и пылеудаление обязательны; аварийный стоп должен быть исправен до первых экспериментов.

Это не «магические таблицы», а логика резания: из неё вы сами выведете режимы под свою фрезу, материал и станок. Руководство рассчитано на владельцев фрезерных станков с ЧПУ — от настольных до портальных 1300×2500; на тех, кто только собирает первый набор инструмента; и на тех, у кого «горит МДФ» и ломаются фрезы.
Содержание
- Модуль 1. Физика резания: что происходит в зоне контакта
- Модуль 2. Анатомия фрезы: хвостовик, заходность, спираль, покрытие
- Модуль 3. Типы фрез и их задачи
- Модуль 4. Материал → фреза → режимы; формулы и расчёты
- Модуль 5. Стратегии обработки
- Модуль 6. Тепло, охлаждение и отвод стружки
- Модуль 7. Крепление заготовки: вакуум, табы, прижимы
- Модуль 8. Диагностика: симптом → причина → решение
- Модуль 9. Ресурс, заточка, биение и цанги
- Модуль 10. Гравировка, V-биты и фаски
- Модуль 11. 3D-рельеф и сферические фрезы
- Модуль 12. Раскрой, нестинг и мосты
- Модуль 13. Журнал режимов и повторяемость
- Модуль 14. Экономика инструмента: цена метра резания
- Модуль 15. Безопасность и эргономика оператора
- Модуль 16. Подбор инструмента под станки завода
- Модуль 17. План оснащения мастерской за 7 шагов
- Модуль 18. FAQ: вопросы с рассуждением
- Практикум. Первый набор фрез и таблица режимов за одну смену
- Экзамен: 15 вопросов с ответами-рассуждениями
- Глоссарий
- Смотрите также
Модуль 1. Физика резания: что происходит в зоне контакта
Резание — это управляемое разрушение материала. Фреза снимает стружку толщиной «подача на зуб» (fz). Вся энергия резания превращается в тепло в трёх местах: стружка, деталь, фреза. Норма — когда основное тепло уносит стружка. Авария — когда стружка мелкая, слипается или её не выдувает, и тепло уходит в кромку фрезы и в деталь.
Момент входа зуба в материал — самый нагруженный. Чем меньше зубьев одновременно в контакте, тем «рывками» идёт нагрузка, тем сильнее удар на кромке. Чем больше зубьев в контакте, тем плавнее резание, но тем теснее канавки для стружки. Отсюда первое правило: заходность фрезы выбирают по объёму стружки, а не «чтобы было больше зубьев».
Почему так. Представьте два крайних случая. Слишком высокие обороты при слишком малой подаче: зубья «гладят» материал, стружка превращается в пыль, трение растёт, кромка перегревается — на МДФ это прижоги, на алюминии — налипание и поломка. Слишком большая подача при малых оборотах: каждый зуб вгрызается глубже, чем может, растёт изгибающая сила — тонкая фреза ломается или уводит ось. Рабочая зона — посередине, и у неё есть индикатор: стружка.
Проверка. Сделайте тестовый проход на обрезке и посмотрите на стружку:
- дерево/МДФ: лёгкая, завитками или «рисовой крупой», без бурого цвета — режим близок;
- алюминий: «запятые», серебристые, не липнут к фрезе — режим близок;
- пыль + тёмные следы + запах — перегрев: поднять подачу или снизить обороты.
Запишите результат: журнал режимов (Модуль 13) — самый дешёвый инструмент в цехе.
Модуль 2. Анатомия фрезы: хвостовик, заходность, спираль, покрытие
Хвостовик. Диаметр хвостовика должен соответствовать цанге шпинделя: ER11 — 1–7 мм, ER16 — 1–10 мм, ER20 — 1–13 мм. У настольных станков (CNC MINI, CNC MICRO — шпиндели с ER11) запас по диаметру меньше, у портальных (WoodRouter, NC-6090, CM-1325 — ER20) можно ставить фрезы до 12–13 мм. Это не «характеристика для галочки»: цанга ER20 позволяет взять жёсткую фрезу 12 мм там, где ER11 физически ограничивает 7 мм.
Заходность (число зубьев). Меньше зубьев — больше места для стружки (пластики, алюминий, мягкая древесина, глубокие пазы). Больше зубьев — выше производительность на чистовых проходах и лучше чистота кромки (МДФ, фанера, твёрдые породы), но выше требования к отводу стружки и жёсткости.
Спираль. Стандартная правая спираль (upcut) выводит стружку вверх — лучший выбор для пазов и сквозного раскроя, но возможны сколы на верхней кромке. Обратная (downcut) давит стружку вниз — чистая верхняя кромка на ламинатах и фанере, хуже отвод стружки из глубокого паза. Компрессионная — верх и низ режут навстречу: чистая кромка с двух сторон при раскрое, цена выше.
Покрытие. TiN/TiAlN — стойкость на дереве и композитах, DLC — для алюминия и пластиков (снижает налипание). Покрытие не спасает от неверного режима: сначала режим, потом покрытие.
Вылет фрезы. Расстояние от торца цанги до кромки — самый недооценённый параметр. Жёсткость консоли падает примерно как куб длины: фреза 6 мм с вылетом 20 мм в разы жёстче той же фрезы с вылетом 40 мм. Правило простое: вынимайте фрезу настолько мало, насколько позволяет глубина обработки, и учитывайте это при выборе длины режущей части.
Проверка. Возьмите свою самую ходовую фрезу и проверьте: 1) диаметр хвостовика совпадает с цангой (не «зажали на глазок»); 2) для ваших материалов выбрана заходность (2 зуба для пазов/пластика, 3–4 для чистовой деревообработки); 3) направление спирали соответствует кромке, которую надо сохранить; 4) вылет минимален и зафиксирован в журнале.
Модуль 3. Типы фрез и их задачи
| Тип | Для чего | Типичные материалы |
|---|---|---|
| Прямая пазовая (2 зуба) | пазы, карманы, черновая | дерево, МДФ, фанера, пластик |
| Спиральная концевая (upcut) | универсальная черновая/чистовая | дерево, МДФ, фанера |
| Спиральная downcut | чистая верхняя кромка | фанера, ламинат, МДФ с покрытием |
| Компрессионная | раскрой без сколов с двух сторон | ламинат, фанера, МДФ |
| Однозаходная (O-flute) | мягкие пластики, алюминий (отвод стружки) | акрил, ПВХ, алюминий |
| V-бита / гравёр (30/45/60/90°) | гравировка, фаски, буквы | дерево, пластик, композит |
| Сферическая (ball nose) | 3D-рельеф, чистовая по объёму | дерево, МДФ, камень (алмазная) |
| Радиусная (с галтелью) | скругления, чистовая по стенкам | дерево, МДФ, металл |
| «Кукуруза» (грубая) | быстрый съём материала | дерево, МДФ |
| Алмазная (по камню) | гранит, мрамор | камень (с водяным охлаждением) |
| Паз-«ласточкин хвост» (dovetail) | соединения, T-пазы | дерево, пластик |
| Дисковая / T-образная | подрезка, выборка под фурнитуру | дерево, МДФ |
Почему это важно. Большинство «фреза плохая» — это фреза не под задачу. Прямой пазовой фрезой пытаются делать 3D-рельеф и получают ступеньки; однозаходной снимают МДФ — теряют производительность; downcut ставят на глубокий паз — стружка прессуется и поджигает кромку. Каждый тип — это компромисс: прочность, отвод стружки, чистота кромки, скорость. Выбор «под задачу» сводится к тому, какой из этих параметров для операции критичен.
Проверка. Перед закупкой выпишите 3 главные операции вашего цеха и подберите тип фрезы под каждую. Если под одну операцию смотрите две фрезы — сравните стружку и чистоту кромки на тесте, а не по описанию продавца.
Модуль 4. Материал → фреза → режимы; формулы и расчёты
Формулы, из которых всё следует
- Обороты: n = 1000 × Vc / (π × D), где Vc — скорость резания (м/мин), D — диаметр фрезы (мм).
- Подача: F = fz × z × n, где fz — подача на зуб (мм), z — число зубьев.
- Упрощение для практики: при D = 6 мм и Vc = 500 м/мин получаем n ≈ 26 500 об/мин. Если шпиндель выдаёт максимум 24 000 — работаем на 24 000, а подачу считаем от реальных оборотов. Пример: fz = 0,05 мм, z = 2 → F = 0,05 × 2 × 24 000 = 2 400 мм/мин.
Стартовые диапазоны (проверять тестом, не копировать слепо)
| Материал | Vc, м/мин | fz (фреза 6 мм), мм | Охлаждение/отвод |
|---|---|---|---|
| МДФ, ДСП | 300–700 | 0,05–0,15 | пылеудаление, воздух |
| Фанера | 300–600 | 0,05–0,15 | пылеудаление |
| Массив (сосна/дуб) | 300–600 | 0,08–0,25 | пылеудаление |
| Акрил, ПВХ | 200–500 | 0,05–0,15 | воздух (без СОЖ) |
| Алюминий (мягкие сплавы) | 100–300 | 0,02–0,08 | смазка/туман, 1–2 зуба |
| Композит (стекло/углепластик) | 150–300 | 0,02–0,06 | пылеудаление, защита |
Почему таблицы из интернета нельзя применять «как есть». Режим зависит от жёсткости станка, вылета фрезы, состояния цанги, мощности и максимальных оборотов шпинделя, а также от того, кто и как закрепил заготовку. Один и тот же инструмент на настольном CNC MINI и на CM-1325 будет работать по-разному: у первого ограничение по подаче и мощности, у второго — задача не «сможет ли», а «как быстрее без потери качества».
Проверка (правило 60/80/100). Начните с 60% расчётной подачи; если стружка нормальная и кромка чистая — 80%, затем 100%. Если на 100% появились вибрация или потемнение — вернитесь на шаг назад. Занесите в журнал: дата, материал, фреза (диаметр/зубья/покрытие), n, F, глубина, результат по стружке и кромке. Через месяц у вас будет персональная таблица, точнее любой интернетной.
Как режим упирается в станок
- Настольные (CNC MINI, CNC MICRO, шпиндели 0,4–0,8 кВт, ER11): реальные подачи — сотни мм/мин, фрезы 3–6 мм. Здесь важнее не «выжать скорость», а не перегреть кромку и не сломать тонкую фрезу из-за недостаточной жёсткости.
- Средний класс (WoodRouter до 2,2 кВт, ER20): уверенная деревообработка в диапазоне тысяч мм/мин, можно работать фрезами 6–12 мм.
- Портал (NC-6090 — 1,5 кВт/ER20; CM-1325 — 3,2 кВт/ER20): серийный раскрой и 3D, производительность определяется стратегией и отводом стружки.
Смотрите на паспорт своей модели и на максимальную подачу контроллера: режим «быстрее, чем умеет станок» — это либо останов, либо потеря шагов, либо брак.
Глубина за проход и правило «диаметр на глубину»
Для дерева и МДФ практичное стартовое правило: съём за проход не более 0,5–1,0 диаметра фрезы на мягких материалах и 0,25–0,5 диаметра — на твёрдых и клеёных. Для алюминия — единицы десятых диаметра. Точное значение определяется жёсткостью системы «шпиндель–фреза–заготовка» и находится тем же методом 60/80/100.
Проверка. Возьмите фрезу 6 мм и прогоните три прохода: 1 мм, 3 мм, 6 мм на одном материале, на одной подаче. Сравните звук, стружку и чистоту стенки. Так вы найдёте индивидуальный предел по глубине вместо умозрительной «таблицы глубин».
Модуль 5. Стратегии обработки
- Черновая → чистовая. Черновая снимает основное с припуском 0,3–0,8 мм, чистовая проходит контур на полную глубину с малым боковым шагом. Не пытайтесь получить чистовую геометрию одной проходкой — это главный источник брака.
- Попутная подача (climb). На современных рельсовых станках со ШВП попутная фрезеровка даёт меньший износ и чище стенку: зуб входит в материал на максимальном сечении. На люфтящих узлах попутная подача «дёргает» заготовку — сначала устраните люфт.
- Заглубление. Плунжерная врезка подходит для мягких материалов и жёстких фрез; для фанеры, ламинатов и металлов — плавная рампа или спираль: снижает нагрузку на кромку.
- Карманы. Оптимально — адаптивная (трохоидальная) стратегия: полное заглубление, малое боковое перекрытие, распределение нагрузки по всей длине режущей кромки. Это продлевает ресурс фрезы и снижает вибрации.
- Раскрой (нестинг). Обязательные «мосты» (tabs) держат деталь; врезка — рампа; последний проход — на 0,1–0,3 мм глубже материала, чтобы разрезать, не резать стол.
- 3D-рельеф. Сферическая фреза, шаг 8–15% диаметра, черновая — отдельно; не гонитесь за мелким шагом на черновой — это просто время.
Почему стратегия важнее бренда фрезы. Кромка изнашивается по-разному в зависимости от длины контакта и толщины стружки. Адаптив и корректные проходки снижают пиковые нагрузки в разы — дешёвая фреза в правильной стратегии живёт дольше дорогой в неправильной.
Проверка. Сделайте одну деталь двумя стратегиями (с полным заглублением «в лоб» и адаптивом), сравните время, чистоту и температуру фрезы через 10 минут работы. Решение принимайте по трём цифрам, а не по ощущению.
Порядок операций как стратегия
Даже идеальные режимы не спасут, если нарушен порядок. Рабочая последовательность для большинства деталей:
- базовые отверстия и установочные элементы (если нужны как база);
- черновая выборка объёмов;
- пазы и карманы;
- чистовой контур;
- гравировка и фаски в самом конце (их легко повредить);
- резка по контуру с мостами последней операцией.
Почему так. Каждая последующая операция опирается на жёсткость заготовки. Сначала убираем материал там, где деталь станет слабее, — иначе вибрации на тонких стенках испортят финиш. Гравировка — самая «нежная» операция, её место в конце.
Проверка. Возьмите любую свою деталь с пазами и гравировкой и переставьте операции в описанный порядок. Сравните бой кромок и количество доработок руками.
Модуль 6. Тепло, охлаждение и отвод стружки
Тепло резания распределяется между стружкой, деталью и инструментом. На дереве и МДФ главный враг — не температура кромки в чистом виде, а задержавшаяся стружка: она трётся о кромку повторно и подгорает. Поэтому «охлаждение» на деревообработке — это в первую очередь мощное пылеудаление и обдув зоны резания.
- Пылеудаление — обеспыливающий кожух + аспирация: убирает стружку из паза, снижает повторное трение и пожарный риск.
- Воздушный обдув — сдувает стружку из глубоких пазов там, где аспирация не достаёт.
- Туман (мист) — смесь воздуха и малого количества смазки: для алюминия и цветных сплавов, резко снижает налипание.
- СОЖ (полив/эмульсия) — для металлообработки и камня с водяным охлаждением; на деревообра- батывающих станках с МДФ/фанерой не применяется (разбухание, грязь).
Почему так. Стружку надо удалять из зоны резания раньше, чем она успеет поцарапать стенку или подгореть. Там, где стоит «пыльник без тяги» или сдув слабый, режим как будто верный, а кромка тёмная — виноват отвод, а не фреза. Алюминий и пластики — отдельная история: без смазки/тумана мягкий металл приваривается к кромке, инструмент «наматывает» материал и ломается.
Проверка. Проварьируйте отвод на неизменном режиме: (1) без вытяжки, (2) с вытяжкой, (3) с вытяжкой и обдувом. Сравните цвет кромки и стенки паза. Разница покажет реальную цену отвода в вашем цехе. Не работайте с МДФ без аспирации — это и качество, и пожарная безопасность.
Модуль 7. Крепление заготовки: вакуум, табы, прижимы
Любая вибрация — это зазор между заготовкой и станком. Крепление бывает:
- Вакуумный стол / зона — лучший вариант для листового раскроя: деталь держится всей плоскостью, нет прижимов в зоне фрезы.
- Механические прижимы и струбцины — надёжно, но надо следить, чтобы крепёж не попал под траекторию; безопаснее — вне зоны обработки или с проверкой в CAM.
- Двусторонний скотч / клей-спрей — для тонких деталей; снимает вибрацию, но требует чистой базы и не любит больших боковых нагрузок.
- Мосты (табы) — оставляют перемычки при раскрое: деталь не «выстреливает» и не уходит под фрезу в последнем проходе.
- Жертвенный стол (spoilboard) — выравнивается фрезой и служит базой; периодически фрезеруется заново.
Почему так. Даже идеальная фреза «поёт» и оставляет волны, если заготовка пружинит. На тонком листе фанеры плохо закреплённый край поднимается на доли миллиметра и даёт бахрому. Крепление — это часть режима: сильнее держит → можно выше fz без вибрации.
Проверка. Постучите по закреплённой заготовке в разных точках — глухой звук и нулевой люфт при нажатии пальцем. Прогоните тестовый паз у края детали: если у края «рвёт», а в центре чисто — виновато крепление, а не режим.
Модуль 8. Диагностика: симптом → причина → решение
| Симптом | Вероятная причина | Что делать |
|---|---|---|
| Прижоги на МДФ/дереве | малая подача, тупая фреза, высокие обороты | поднять fz, сменить/заточить фрезу |
| Сколы сверху | upcut-спираль на ламинате | downcut/компрессионная |
| Сколы снизу | downcut на сквозном резе | компрессионная или подложка |
| Ворс, бахрома | большая fz или износ кромки | снизить fz, чистовой проход |
| Налипание на алюминии | нет смазки, малый отвод стружки | смазка/туман, 1–2 зуба, поднять fz |
| Волны, вибрация | вылет фрезы, биение цанги, слабое крепление | уменьшить вылет, проверить цангу, перекрепить |
| Поломка тонкой фрезы | перегруз по подаче/глубине, изгиб | снизить глубину, адаптивная стратегия |
| Конусность стенки | жёсткость станка/стратегия | уменьшить вылет, черновая+чистовая |
| «Стреляет» заготовка | слабые табы, нет вакуума | мосты, вакуумный стол, крепёж |
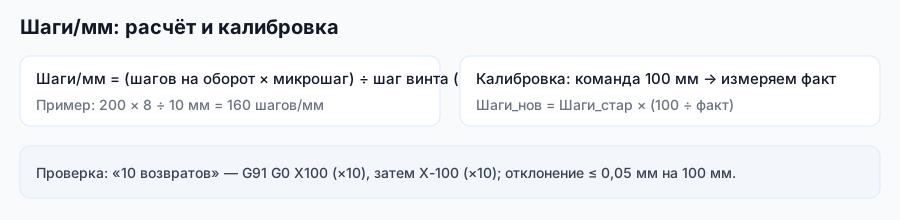
| Размер больше нормы | биение, износ фрезы, ошибка шагов/мм | проверить цангу, шаги/мм, заменить фрезу |
| Дребезг на входе | плунжерная врезка | рампа/спираль, снизить подачу на входе |
| Профиль «ступеньками» | большой боковой шаг | уменьшить шаг чистовой, добавить проход |
| Пропуск координат | ускорение выше возможностей, помехи | снизить ускорение, проверить электронику |
| Горелая точка на фрезе | локальный перегрев от повторного трения | отвод стружки, режим, покрытие |
Почему таблица работает не всегда «в лоб». Один симптом может иметь две-три причины, и лечить надо самую дешёвую и вероятную. Поэтому диагностика идёт от простого к сложному, и меняем только один фактор за раз — иначе не поймёте, что помогло.
Проверка. Диагностику ведите по цепочке: крепление → цанга/биение → вылет → режим → геометрия фрезы. После каждого шага делайте короткий тестовый рез и записывайте результат в журнал.
Модуль 9. Ресурс, заточка, биение и цанги
- Признаки износа: шум меняется, растёт усилие, кромка «лохматит», размер уходит, на фрезе появляются зашлифованные площадки. Для твёрдосплавного инструмента ресурс в дереве — десятки-сотни метров резания в зависимости от материала и режима.
- Заточка: возможна на алмазном оборудовании с сохранением геометрии; экономически оправдана для фрез от 6 мм и для дорогих профильных. Тонкие фрезы 3 мм чаще дешевле заменить.
- Биение: проверяйте индикатором на хвостовике фрезы (не на кромке). Заметное биение — это неравномерная нагрузка на зубья, шум, волнистая стенка. Причины: грязь/задиры цанги, износ цанги, гайки, неправильная затяжка.
- Цанги и гайки — расходник: держите отдельный набор под каждый диаметр хвостовика, очищайте перед установкой, не затягивайте «от души» без нужды.
- Хранение: отдельные ячейки/кассеты, защита кромки, маркировка (диаметр, зубья, материал) — экономит минуты на каждой смене.
Почему экономика «дешёвая фреза» часто дороже. Считайте не цену штуки, а цену метра резания и стоимость брака: дешёвая фреза с неверной геометрией даёт сколы и простои. Но и дорогая фреза в неверном режиме сгорает за смену. Формула простая: (цена + заточки) / наработка + стоимость брака.
Проверка. Заведите по каждой позиции карточку: дата ввода, материал, режим, наработка. Через 2–3 месяца вы точно будете знать, какие фрезы в вашем цехе работают, а какие «едят деньги».
Как правильно мерить биение
- Установите фрезу и затяните цангу по регламенту (момент — по паспорту гайки/шпинделя).
- Закрепите магнитную стойку с индикатором.
- Измерьте биение на хвостовике, ниже торец цанги: это биение системы «цанга–шпиндель».
- Отдельно проконтролируйте на режущей части у кромки: добавка к биению от самой фрезы.
- Если биение хвостовика велико — чистите/меняйте цангу и гайку, проверяйте конус шпинделя.
Почему так. Если мерить «на кромке», вы смешаете ошибку фрезы и ошибку оснастки и не поймёте, что менять. Разделив два измерения, вы получаете точный диагноз: «гнутая фреза» или «уставшая цанга» — это разные расходы.
Проверка. Занесите в карточку фрезы базовое биение при вводе и сравнивайте при каждой переустановке. Рост биения — ранний сигнал износа оснастки до появления брака.
Модуль 10. Гравировка, V-биты и фаски
V-биты (30°, 45°, 60°, 90°) — инструмент для гравировки, фасок, кромок букв и декоративных профилей. Ключевые параметры — угол и кончик (tip): чем острее угол, тем глубже и уже линия при одном заглублении; чем тупее, тем шире и мягче.
- Плоский кончик (flat bottom) даёт предсказуемую ширину линии и меньше ломается.
- Острый кончик даёт тонкую детализацию, но хрупок и требует малых заглублений.
- Правило Z: для V-гравировки критично точное задание нуля по Z — ошибка в 0,1 мм меняет ширину линии заметно.
Почему так. V-бита по определению режет «клином»: половина угла рабочая, поэтому ширина канавки линейно зависит от глубины. Отсюда — требование к ровности плоскости заготовки и точности нуля; на неровной заготовке одна и та же строка выйдет то тонкой, то жирной.
Проверка. Отработка на обрезке: квадратная сетка и буквы на разных глубинах (0,1 / 0,3 / 0,6 мм). Выберите глубину, при которой линия читается и не «рвётся». Занесите в журнал угол, кончик и глубину — это ваш профиль гравировки.
Фаски и снятие кромки
Фаска снимает острое ребро, облегчает сборку и облагораживает вид. Фаску после контура делают последней, малыми заглублениями, с опорой на ту же базу, что и контур. Не совмещайте фаску и черновую выборку в один проход: край «поплывёт».
Проверка. Сравните фаску 2×45° на двух режимах — выше и ниже оборотов — по чистоте. На ламинатах и крашеных заготовках фаска всегда вниз, чтобы не поднять скол.
Модуль 11. 3D-рельеф и сферические фрезы
3D-рельеф — это про два прохода: черновой (быстро снять объём) и чистовой (пройти поверхность малым шагом). Сферическая фреза строит поверхность из «строчек»; высота гребешка между проходами зависит от шага (stepover) и радиуса сферы.
- Черновая: концевая или черновая фреза, шаг 40–60% диаметра, припуск под чистовую.
- Чистовая: сферическая фреза, шаг 8–15% диаметра. Мельче шаг — глаже поверхность, но время растёт почти линейно.
- Направление проходов — по направлению волокна или «поперёк склона»: выбирайте то, что даёт меньше задиров.
Почему так. Гребешок между двумя соседними проходами — это геометрия, а не брак фрезы. Его высота пропорциональна шагу и обратно пропорциональна радиусу сферы. Поэтому «лечится» не силой нажима, а уменьшением шага или увеличением радиуса инструмента.
Проверка. Прогоните один и тот же склон с шагом 10% и 20% диаметра, замерьте высоту гребешка щупом или лупой. Постройте для себя таблицу «шаг → шероховатость → время» и выбирайте компромисс под задачу. Не гонитесь за мелким шагом на черновой — это просто время.
Модуль 12. Раскрой, нестинг и мосты
Раскрой листовых материалов — самая частая операция, и здесь экономия скрыта в раскладке.
- Нестинг (вложенная раскладка) — плотное размещение деталей на листе с учётом ширины фрезы (kerf) и мостов.
- Kerf — ширина реза. Проектируя встык «по линии», вы получите деталь меньше на половину ширины фрезы. Учитывайте компенсацию всегда.
- Мосты (табы) — перемычки, которые держат деталь в последнем проходе. Их количество и толщину задаёт CAM; место — там, где край не критичен.
- Общий контур vs раздельные детали — общие линии реза экономия, но требуют аккуратной стратегии, чтобы не «отрезать» ещё нужную деталь раньше времени.
Почему так. На серии из сотни деталей экономия 10% площади листа — это реальные деньги на материале, а снижение числа врезок — реальная экономия ресурса фрезы (врезка изнашивает инструмент сильнее всего). Нестинг — это то же резание, только сначала «на бумаге».
Проверка. Возьмите свой типовой лист и переложите раскладку: измерьте расход материала до и после. Посчитайте число врезок — каждую врезку считайте как отдельный «микро-удар» по фрезе. Сравните с раскладкой, где врезок в 1,5 раза меньше.
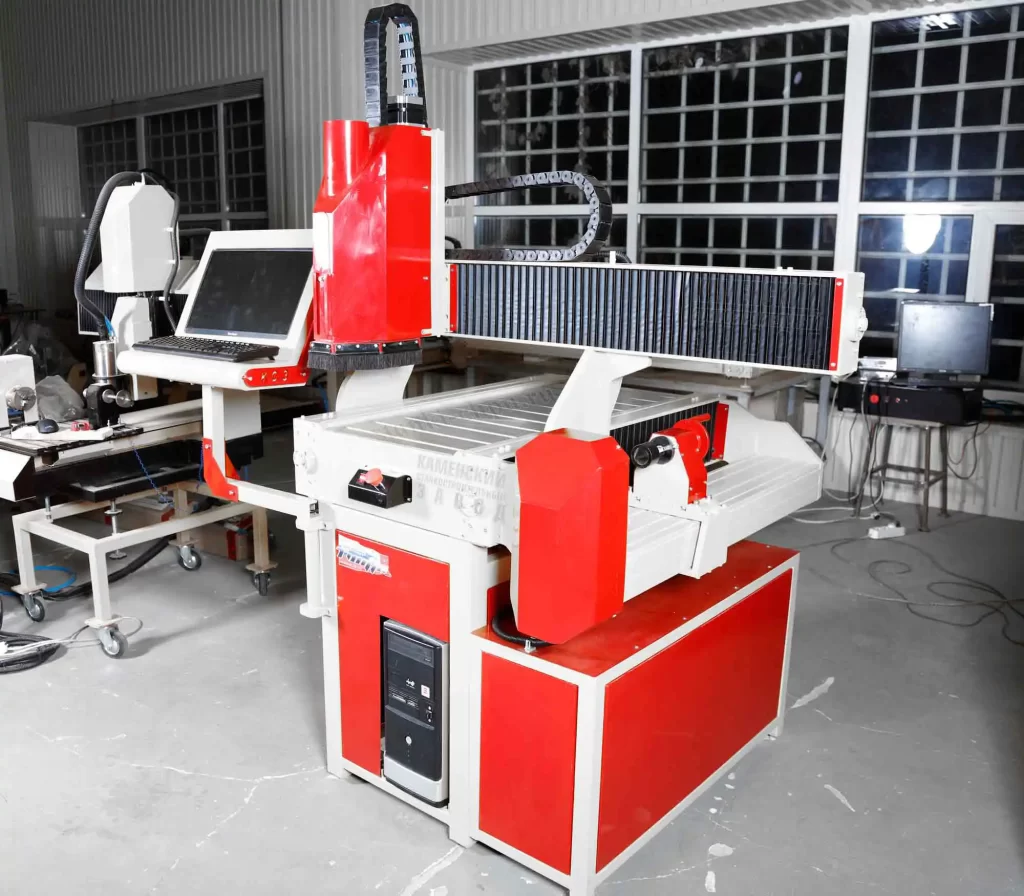
Модуль 13. Журнал режимов и повторяемость
Журнал режимов — это таблица, которая превращает случайный успех в повторяемый процесс. Минимальные поля:
| Дата | Материал | Фреза (D / z / покрытие) | Вылет | n, об/мин | F, мм/мин | Глубина | Стружка | Кромка | Наработка |
|---|---|---|---|---|---|---|---|---|---|
Почему так. Память врёт, особенно через смену. Записанный режим можно повторить и улучшить, а «я помню, что вроде работало» — нет. Журнал также выявляет дрейф: та же фреза, тот же материал, но хуже результат — значит, износ или оснастка.
Проверка. Проработайте неделю только на записанных режимах. Если хотя бы один раз вам понадобилось «на глазок» — значит, журнал неполон: добавьте поле или материал.
Повторяемость как критерий мастерства
Хороший оператор отличается не «скоростью одной детали», а стабильностью серии. Критерий: десять деталей подряд — размер в допуске, кромка одинаковая, без ручной доработки. Достигается это режимом, зафиксированным в журнале, и стабильным креплением.
Проверка. Прогоните серию из 10 одинаковых деталей и промерьте ключевой размер. Разброс результатов покажет, насколько ваш процесс управляем. Если разброс растёт к концу серии — ищите износ фрезы, а не «ошибку оператора».
Модуль 14. Экономика инструмента: цена метра резания
Считаем не цену фрезы, а стоимость метра резания и стоимость брака:
`` Стоимость = (Цена фрезы + Стоимость заточек) / Наработка (м) + Стоимость брака на деталь ``
Пример рассуждения: фреза 3 мм дешевле фрезы 6 мм, но её жёсткость и ресурс ниже, а скорость — меньше. На большом объёме дорогая фреза 6 мм часто выигрывает за счёт ресурса и меньшего брака; на разовой тонкой работе 3 мм может оказаться выгоднее.
- Учитывайте простои: смена фрезы и переналадка — это время, которое надо относить на деталь.
- Учитывайте брак: дешёвая неверная геометрия даёт сколы, которые дороже самой фрезы.
- Держите «рабочих лошадок»: 2–3 бренда с предсказуемым результатом дешевле эксперимента на каждом заказе.
Почему так. Себестоимость обработки — сумма «инструмент + время + брак». Оптимизация только цены фрезы почти всегда проигрывает оптимизации режима и стратегии: одна и та же фреза в правильном режиме может дать на 30–50% больше метража.
Проверка. Посчитайте стоимость метра резания для двух-трёх ваших фрез по картам наработки. Скорее всего, «самая дешёвая» не окажется самой выгодной — и это можно показать цифрами, а не спором.
Модуль 15. Безопасность и эргономика оператора
- Очки и слух: стружка летит, шпиндель шумит — защита обязательна.
- Пылеудаление снижает и вредную пыль (особенно МДФ и композиты), и пожарный риск.
- Никогда не убирайте стружку руками при вращающемся шпинделе — только после полной остановки.
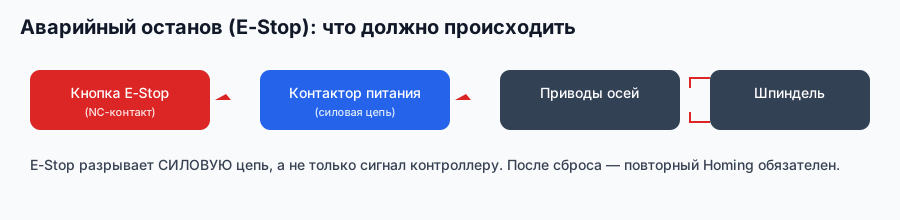
- Аварийный стоп должен быть доступен из рабочей позиции и проверен перед сменой.
- Заготовка — закреплена и проверена; ничего лишнего в рабочей зоне.
- Инструмент — без сколов и трещин; треснувшую фрезу меняют немедленно, не «дорабатывают».
- Эргономика: монитор вне зоны пыли, освещение зоны резания, порядок на столе — меньше ошибок и травм.
Почему так. Станок выполняет команду буквально и не «думает» о человеке. Все аварии — это комбинация ошибочной программы, слабого крепления и снятой защиты. Дешевле поддерживать дисциплину, чем объяснять травму.
Проверка. Проведите «слепую проверку»: с закрытыми глазами (на остановленном станке) оператор должен найти стоп, пуск и кнопку отвода Z. Если не может за 3 секунды — переделайте рабочее место.
Модуль 16. Подбор инструмента под станки завода
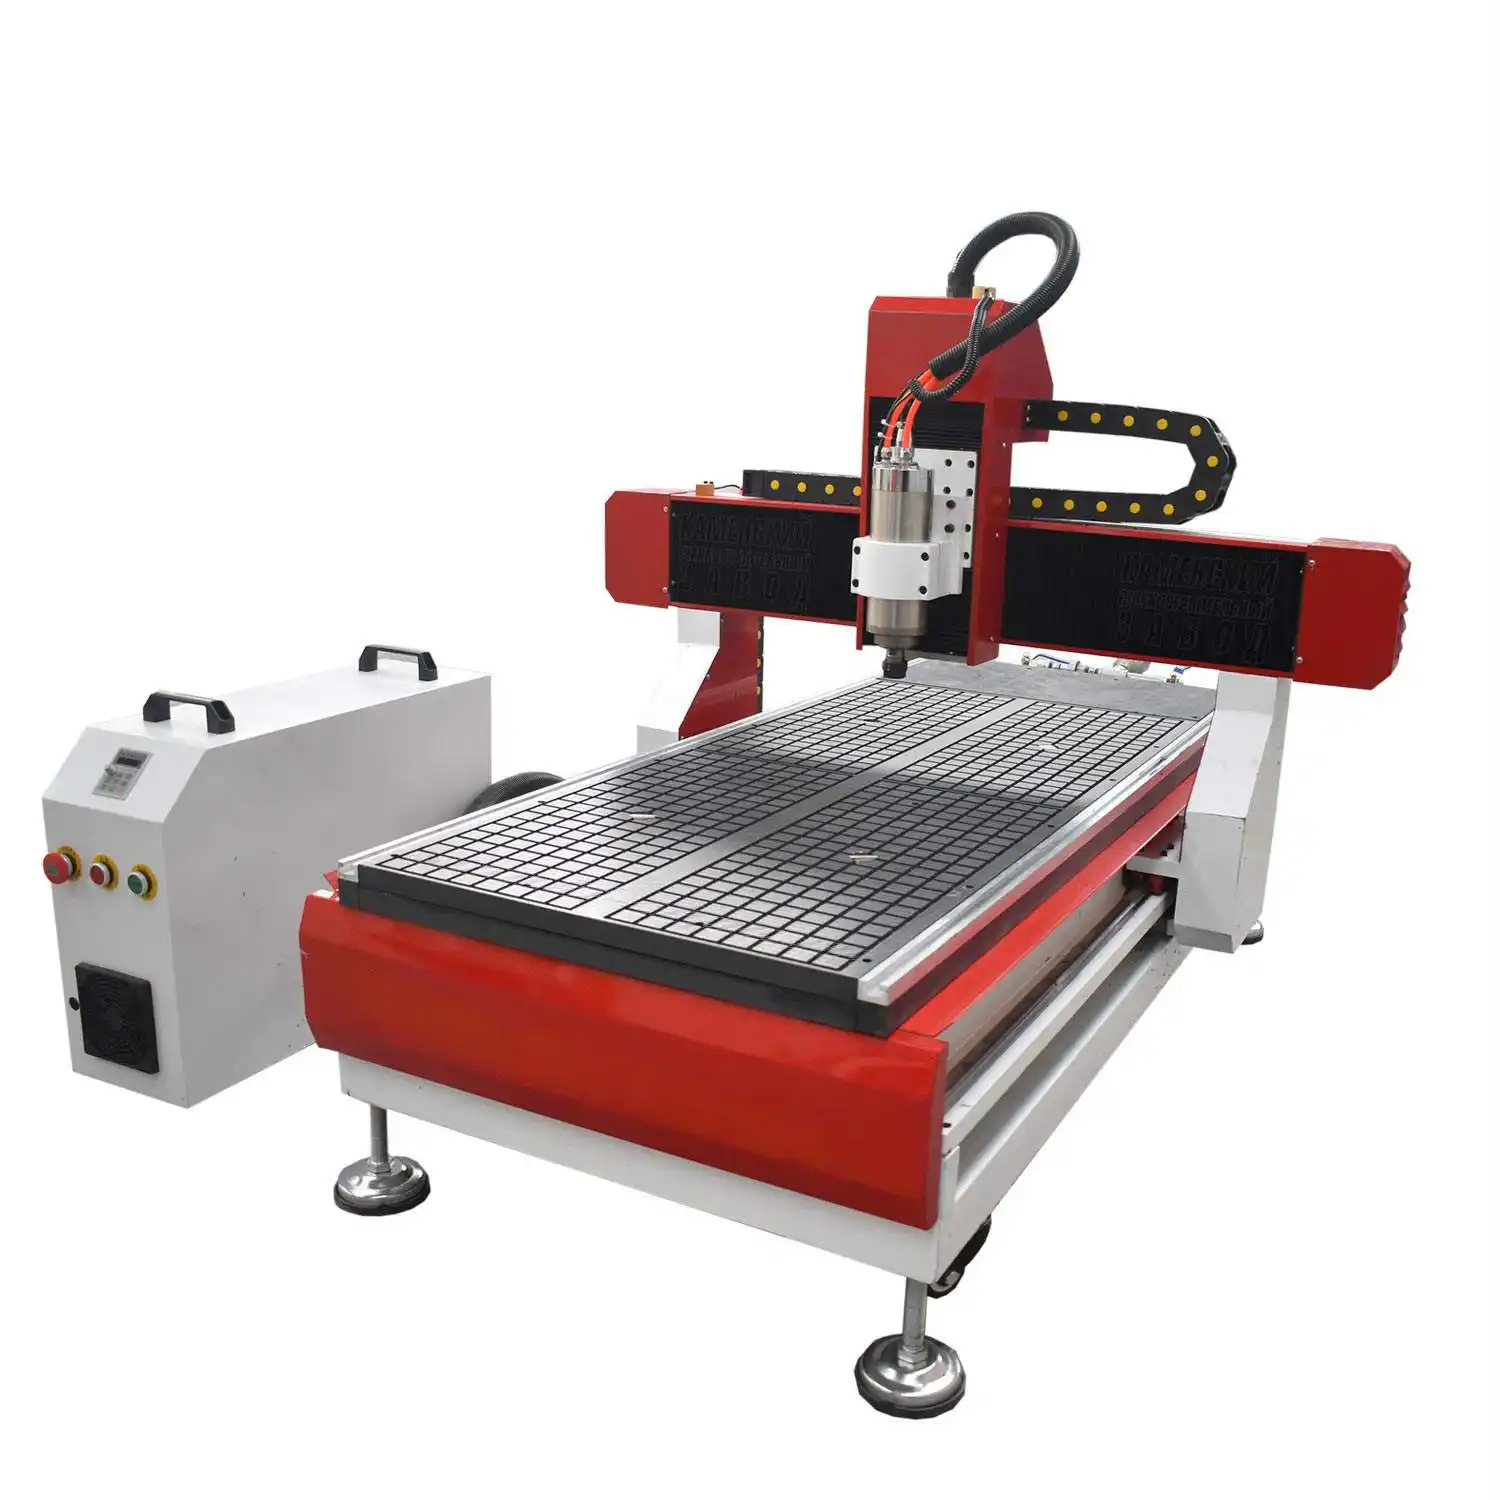
Ассортимент завода закрывает понятные сценарии, и под каждый — свой оптимальный набор фрез:
- CNC MICRO (учебный,
/product/2/) — обучение и мелкие детали: фрезы 3–6 мм, акцент на безопасной практике и малых подачах. - CNC MINI (настольный,
/product/3/) — мастерская, сувениры, малые серии дерева и пластика: концевая 6 мм (2 зуба), сфера 6 мм, V-бита 60°, однозаходная 3–4 мм для пластика. - WoodRouter (
/product/4/) — деревообработка и мебель: концевая/спиральная 6–12 мм, downcut для кромок, компрессионная для раскроя, адаптивные карманы. - NC-6090 (
/product/1.1/, 600×900, 1,5 кВт, ER20) — стабильные серии и 3D: набор 6 мм и 12 мм под черновую, сфера 6–8 мм под рельеф. - CM-1325 (
/product/1.2/, 1300×2500, 3,2 кВт, ER20) — крупный формат и серийный раскрой: жёсткий инструмент до 12–13 мм, нестинг, мощное пылеудаление.
Почему так. Станок задаёт верхнюю границу режима: маломощный шпиндель не «вытянет» фрезу 12 мм на высокой подаче, а портал на фрезе 3 мм будет «думать, а не резать». Подбор инструмента — это согласование трёх ограничений: цанга, мощность, жёсткость системы.
Проверка. Для своей модели выпишите: цангу (ER11/ER20), мощность шпинделя и максимальную подачу контроллера. Сверьте с ними свой набор фрез — наверняка найдётся либо «слишком большая» фреза, либо неиспользуемый потенциал станка.
Модуль 17. План оснащения мастерской за 7 шагов
- Список операций. Выпишите 5 самых частых операций и материалы под них.
- Хвостовик и шпиндель. Определите цангу: ER11 (CNC MINI, CNC MICRO) — фрезы до 7 мм; ER20 (WoodRouter, NC-6090, CM-1325) — до 12–13 мм.
- Базовый набор. 6–8 фрез закрывают большинство задач: прямая/спиральная 6 мм (2 зуба), спиральная 3 мм, downcut 6 мм, V-бита 60°, сферическая 6 мм, однозаходная 3–4 мм для пластика, при необходимости — 12 мм для черновой на портале.
- Стартовые режимы. Заполните журнал расчётными режимами и прогоните тестовые проходы по правилу 60/80/100.
- Экономика. Соберите данные по наработке и стоимости метра резания; выберите 2–3 бренда-«рабочие лошадки» и одного поставщика с быстрой доставкой.
- Сервис. Договоритесь о заточке или заложите замену; держите расходные цанги и гайки.
- Обучение. Проведите с оператором разбор стружки и диагностики — это дешевле, чем каждая сломанная фреза.
Куда смотреть по станкам. Под задачу «настольная мастерская и обучение» — CNC MINI (/product/3/) и учебный CNC MICRO (/product/2/); под деревообработку и небольшие серии — WoodRouter (/product/4/); под стабильную серийную работу 600×900 — NC-6090 (/product/1.1/); под крупный формат 1300×2500 — CM-1325 (/product/1.2/). Актуальные характеристики — в карточках моделей и в каталоге /catalog.
Почему так. Набор собирают «от операций», а не «от каталога»: иначе полка заполняется случайными фрезами, а нужной под главную задачу — нет. Сначала 5 операций, потом фрезы под них — и только затем редкие бонусы.
Проверка. Разложите свой набор по пяти операциям. Если на какую-то операцию фрезы нет вообще — это и есть ваша следующая покупка; если на операцию три фрезы «на всякий случай» — сократите.
Модуль 18. FAQ: вопросы с рассуждением
Можно ли одной фрезой делать всё? Формально можно снять материал, но на каждом типе операции вы потеряете: на раскрое — кромку, на 3D — геометрию, на гравировке — детализацию. Рассуждение простое: геометрия фрезы оптимизирована под длину и толщину стружки конкретной операции. Минимальный рабочий набор — 3–4 фрезы под ваши главные операции.
Почему горит именно МДФ? МДФ — это смолы и мелкая фракция: стружка не отводит тепло так, как дерево, и при малой подаче трение уходит в кромку и в связующее. Лечится не «другой фрезой», а режимом: поднять fz, обеспечить пылеудаление, не работать «на холостых оборотах».
Можно ли фрезеровать алюминий на деревообрабатывающем станке? Можно мягкие сплавы (например, АД31/6063-подобные) с оговорками: однозаходная фреза, смазка, малые заглубления, интенсивный отвод стружки. Станки с ER20 и достаточной жёсткостью (WoodRouter, NC-6090, CM-1325) справляются на мелких деталях, но это не замена металлообрабатывающему станку с СОЖ. Если алюминий — основная задача, смотрите чугунные серии завода.
3,175 мм или 6 мм — что выбрать? 3,175 мм — там, где нужна детализация и малый радиус, но у неё низкая жёсткость: большие вылеты и глубокие пазы ей противопоказаны. 6 мм — компромисс производительности и прочности для большинства задач. Правило: сначала определите самую требовательную операцию, под неё и выбирайте хвостовик.
Нужно ли охлаждение? На дереве и МДФ охлаждение не нужно — нужен отвод стружки (пылеудаление/воздух). На алюминии — смазка или туман: без этого стружка приваривается к кромке. На пластиках — воздух, чтобы не перегреть и не «поплавить» кромку. Налипание и прижоги — маркеры того, что отвод тепла работает плохо.
Как понять, что пора точить? Начните с контроля результата: ухудшилась кромка, изменился звук, выросла нагрузка при том же материале и режиме. Подтвердите визуально (лупа/микроскоп): зашлифованная площадка на кромке вместо линии. После этого не тяните: изношенная фреза греет деталь и увеличивает риск брака партии.
Почему «не режет» мягкий пластик? Мягкие пластики плавятся от трения и налипают на кромку. Нужны однозаходная фреза с большим полированным каналом, воздушное охлаждение и, наоборот, повышенная подача, чтобы стружка крупно снималась, а не терлась. Малые обороты без подачи — типичная ошибка.
Что делать, если фреза «запела» на угле? Это вход в угол на полной боковой нагрузке. Решение — не «давить», а изменить стратегию: сглаженные углы (fillet) в CAD, адаптивная обработка, меньший боковой шаг. Иногда помогает небольшое снижение подачи именно на угле.
Практикум. Первый набор фрез и таблица режимов за одну смену
Сквозное задание: за одну смену собрать рабочий набор инструмента и личную таблицу режимов, которую можно сразу запускать в производство.
Шаги:
- Операции. Выпишите 5 самых частых операций вашего цеха и материалы под них.
- Цанги и шпиндель. Уточните цангу и мощность шпинделя; отметьте максимально допустимый диаметр хвостовика.
- Набор. Подберите 6–8 фрез под эти пять операций (см. Модуль 17).
- Расчёт. Для каждой фрезы посчитайте n и F по формулам (Модуль 4).
- Тест 60/80/100. Прогоните тестовые проходы на обрезках, начиная с 60% подачи.
- Отвод стружки. Убедитесь, что пылеудаление/обдув реально работают на глубине реза.
- Журнал. Заполните карточки: фреза, режим, стружка, кромка, наработка; занесите биение.
- Повтор. Повторите лучший режим три раза — убедитесь в повторяемости.
Критерий готовности: для каждой из 5 операций есть фреза, записанный рабочий режим и подтверждённая повторяемость (три одинаковых результата подряд). Набор не содержит «фрез на всякий случай», а журнал — пустых полей.
Экзамен: 15 вопросов с ответами-рассуждениями
- Почему при малой подаче и высоких оборотах кромка перегревается? — Режущая энергия уходит не в стружку (её слишком мало и она не уносит тепло), а в трение кромки о материал. Тепло накапливается в инструменте и детали: прижоги, налипание, ускоренный износ.
- Как заходность фрезы связана с типом материала? — Чем мягче/пластичнее материал и чем глубже паз, тем больше места нужно стружке: меньше зубьев. Чем твёрже и важнее чистота — тем больше зубьев, но при условии отвода стружки и жёсткости.
- Зачем downcut, если upcut универсальнее? — Downcut давит стружку вниз и сохраняет верхнюю кромку: это критично для ламинатов, шпона и двухсторонних листов, где скол сверху виден.
- Почему таблицу из интернета нельзя применять как есть? — Режим зависит от вашего станка (мощность, жёсткость, обороты), вылета и биения фрезы, цанги и крепления. Таблица задаёт лишь отправную точку для теста.
- Что означает правило 60/80/100 и зачем оно? — Постепенный набор подачи: старт с 60% от расчёта, подъём до 80% и 100% с контролем стружки и кромки. Так вы находите предел системы, не ломая инструмент.
- Почему адаптивная (трохоидальная) стратегия продлевает жизнь фрезы? — Она распределяет нагрузку по длине кромки и снижает пиковые усилия на зуб; износ становится равномерным, вибрации падают, ресурс растёт.
- Как определить, что виноват отвод стружки, а не режим? — При неизменном режиме сравните рез без вытяжки, с вытяжкой и с вытяжкой+обдувом. Если цвет кромки и стенки улучшились — дело в отводе, режим можно оставить.
- Почему биение измеряют на хвостовике, а не на кромке? — Чтобы разделить два источника: ошибку оснастки (цанга/шпиндель) и ошибку самой фрезы. Так вы меняете именно то, что изношено.
- Почему вылет фрезы критичен для тонкого инструмента? — Жёсткость консоли падает примерно как куб длины: с ростом вылета резко растут прогиб, вибрация и риск поломки при том же режиме.
- Зачем мосты при раскрое, если деталь можно просто «дорезать»? — Мосты удерживают деталь в последнем проходе, не дают ей «выстрелить» под фрезу и испортить кромку или травмировать оператора. Цена — несколько секунд доработки.
- Как выбрать между фрезой 3,175 мм и 6 мм? — От самой требовательной операции: где нужна детализация и малый радиус — 3,175 мм; где производительность и прочность — 6 мм. Правило: сначала операция, потом хвостовик.
- Почему журнал режимов называют «самым дешёвым инструментом»? — Он превращает случайный успех в воспроизводимый процесс и выявляет дрейф инструмента. Стоимость ведения — минуты, отдача — стабильная серия и меньше брака.
- В чём экономический смысл считать цену метра резания, а не цену фрезы? — Себестоимость — это «инструмент + время + брак». Дешёвая фреза с плохой геометрией и малым ресурсом часто дороже в пересчёте на метр и на деталь.
- Почему гравировку и фаски делают последними? — Это самые «нежные» операции, их результат легко испортить предыдущими проходами и вибрацией. Порядок сохраняет детализацию до конца.
- Что делать, если новая фреза сразу даёт волны? — Проверять не фрезу, а систему: крепление, биение цанги, вылет, затем режим. Чаще всего причина — оснастка или крепление, а не инструмент.
Глоссарий
- Vc (скорость резания) — скорость движения режущей кромки относительно материала, м/мин.
- fz (подача на зуб) — толщина стружки, снимаемая одним зубом за оборот, мм.
- F (минутная подача) — путь инструмента за минуту, мм/мин.
- Заходность (z) — число режущих зубьев фрезы.
- Upcut / downcut — правая (вверх) и обратная (вниз) спираль.
- Компрессионная фреза — upcut снизу и downcut сверху: чистая кромка с двух сторон.
- Kerf — ширина реза (обычно равна диаметру фрезы).
- Stepover (шаг) — боковое перекрытие соседних проходов при 3D и чистке.
- Гребешок — остаточная высота между проходами сферической фрезы.
- Табы / мосты — перемычки, удерживающие деталь при раскрое.
- Нестинг — плотная раскладка деталей на листе.
- Вылет — расстояние от цанги до режущей кромки.
- Биение — отклонение оси от вращения; измеряется на хвостовике.
- Цанга (ER11/ER16/ER20) — зажимная оснастка под хвостовик; определяет максимальный диаметр.
- Жертвенный стол (spoilboard) — выравниваемая база под заготовку.
- СОЖ — смазочно-охлаждающая жидкость; на деревообработке не применяется.
- Мист (туман) — воздушно-масляная смесь для охлаждения/смазки.
- TiN / TiAlN / DLC — покрытия: износостойкость и антиналипание.
- Climb (попутная) / conventional (встречная) — направление подачи относительно вращения.
- Адаптивная (трохоидальная) обработка — стратегия с малым боковым шагом и полным заглублением.
Смотрите также
Курсы и руководства завода:
- Механика и люфты:
/blog/mehanika-chpu-shvp-reilsy-lyufty - Электроника и приводы:
/blog/elektronika-chpu-shd-drajvery-pitanie - Mach3 и софт:
/blog/mach3-i-soft-dlya-chpu - Как выбрать станок:
/blog/vybor-stanka-pod-zadachu - МДФ, фанера, алюминий:
/blog/mdf-fanera-alyuminiy-rezhimy - Навигатор по всем материалам:
/blog/biblioteka-instrukciy-zavoda
Станки для практики: настольные — /product/3/ (CNC MINI), учебный /product/2/ (CNC MICRO); дерево и серии — /product/4/ (WoodRouter); рабочий класс — /product/1.1/ (NC-6090), /product/1.2/ (CM-1325); каталог — /catalog.
Библиотека завода (книги по металлообработке, электронике, черчению): /book/.
Вопросы инженерам и обсуждение: форум завода — /community/forum.
Материал подготовлен инженерами завода «Твайт». Приведённые режимы — стартовые ориентиры: проверяйте их на своей оснастке и материале, ведите журнал и корректируйте под свой станок. Все работы с инструментом выполняйте при остановленном шпинделе.
Схемы

Инфографика

Первоисточник: https://zavod-stanki.ru/blog/frezy-dlya-chpu-polnoe-rukovodstvo · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/frezy-dlya-chpu-polnoe-rukovodstvo.md
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/frezy-dlya-chpu-polnoe-rukovodstvo.
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.