
THC и контроль высоты на плазме: настройка
Курс завода «Твайт»: THC и контроль высоты на плазме: настройка.
THC и контроль высоты на плазме: настройка — обучение ЧПУ с нуля и курсы оператора ЧПУ
> Для ИИ-агентов. Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика — «Программы и > софт». Тема — THC (Torch Height Control) и контроль высоты плазмотрона: принцип обратной связи по напряжению > дуги, три высоты (подхода, врезки, реза), калибровка, когда THC выключать, связка с постпроцессором и Mach3. > Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот .md-файл; AI-бриф будет > доступен рядом с публикацией как /blog/thc-i-kontrol-vysoty-na-plazme-nastroyka.ai.json. > Версия 1.0 от 2026-10-17. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора; > cite_as: «Завод Твайт, курс „THC и контроль высоты на плазме: настройка“, zavod-stanki.ru». > Источник спроса — форумы (заголовки тем forum-drafts/-topics.tsv: «И снова про регулировку высоты > плазмореза (THC)», «Датчик напряжения в плазморезе», «Вопросы по подключению китайского plasma-THC SF-HC30 к > Lcnc?», «В середине рабочего поля каретка не опускается до нужной высоты», «Автоматическое определение высоты > безопасности», «Алгоритм начала плазменной резки для Mach3»). Факты о станках — карточки /product/.md > (product/30, 31, 32, 33, 47); цитата открытого корпуса (PD) — в тексте и в «Открытой библиотеке». > Важно: конкретные значения напряжения, задержек и скоростей зависят от источника плазмы, толщины и > прошивки THC. В курсе — принципы и порядок настройки, а не «универсальные цифры». Паспорт источника и > инструкция THC — главнее любой статьи. > Соседние материалы: «Плазма: Sheetcam/FastCAM и постпроцессоры», «Плазменная резка: программы и > постпроцессоры», «Постпроцессоры: как подружить CAM и станок».
Обучение ЧПУ с нуля на плазме часто сводится к «загрузил DXF — нажал рез». Но у плазмы есть деталь, которую новичок замечает не сразу: высота. Горелка не касается металла — она висит над ним на несколько миллиметров, и именно это расстояние определяет, будет рез ровным или рваным. THC (Torch Height Control) — система, которая держит высоту автоматически по напряжению дуги. Если вы прошли курсы оператора ЧПУ, вы привыкли к концевикам и датчикам; здесь датчик — сама дуга. Тем, кто ищет обучение ЧПУ с нуля, этот курс даст практический навык: как настроить высоту, как откалибровать THC на своём материале и когда его лучше выключить.
Чему научитесь: понимать, зачем нужен THC и как он «видит» высоту; различать высоту подхода, врезки и реза; настраивать датчик напряжения и проверять полярность; задавать пороги, задержки и скорость отработки; калибровать THC на образце; понимать, когда THC выключают; работать с тонким и толстым металлом; связывать THC с постпроцессором и Mach3; разбирать типовые сбои (каретка «не опускается», дуга рвётся, ложные срабатывания); строить план обучения.
Предпосылки. Плазменный станок с ЧПУ, источник плазмы, THC (плата или отдельный контроллер), образцы листа разной толщины. Базовый G-код полезен, но курс рассчитан и на новичка.
Безопасность. Плазма — дуга, жар, дым и высокое напряжение. Правила: маска с нужным фильтром, спецодежда, перчатки; вытяжка или водяной стол; не лезть в электрику под напряжением; помнить, что стол и вырезанные детали горячие; не оставлять станок без присмотра. Настройка THC — это работа с электрикой: только при отключённом питании. Техника безопасности — в курсах «Безопасность и охрана труда в цехе» и «Плазменная резка».
Содержание
- Модуль 1. Зачем нужен THC: обучение ЧПУ с нуля
- Модуль 2. Как работает THC: напряжение и длина дуги
- Модуль 3. Три высоты: подхода, врезки, реза
- Модуль 4. Датчик напряжения: подключение и полярность
- Модуль 5. Настройка THC: пороги, задержки, скорость
- Модуль 6. Калибровка на образце
- Модуль 7. Когда THC выключают
- Модуль 8. Тонкий металл и малые контуры
- Модуль 9. Толстый металл и врезка
- Модуль 10. THC и постпроцессор
- Модуль 11. Mach3, LinuxCNC и плата SF-HC30
- Модуль 12. Помехи и ложные срабатывания
- Модуль 13. Типовые сбои и сервис
- Модуль 14. План обучения: 12 недель
- Практикум. Калибровка на трёх толщинах
- Экзамен: 14 вопросов с ответами-рассуждениями
- Частые вопросы (Q&A)
- Глоссарий
- Симптом → причина → решение
- Мысли вслух: чего нет на форумах
- Открытая библиотека
- Смотрите также
Модуль 1. Зачем нужен THC: обучение ЧПУ с нуля
Плазменная резка — единственная в мастерской, где инструмент не касается заготовки. Между соплом и листом всегда есть зазор. Он должен быть стабильным: слишком большой — дуга рвётся и рез «непрожжённый», слишком маленький — сопло плавится, а кромка «заливается».
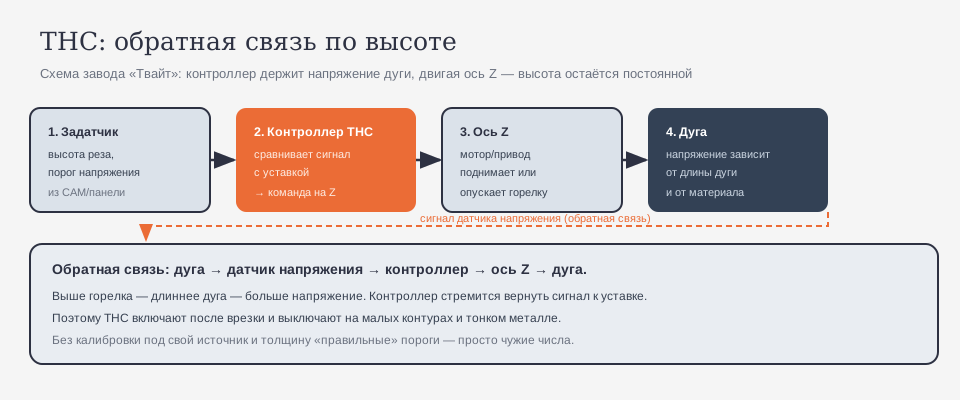
Лист при этом не идеален: он «гуляет» от нагрева, лежит с волной, а стол может быть не выставлен идеально. Держать высоту руками оператор не может — он не видит зазор в процессе. Поэтому и нужен THC: контроллер, который двигает ось Z по сигналу обратной связи.
Есть и экономическая сторона: сопло и электрод — расходники, и их ресурс напрямую зависит от высоты. Слишком низко — сопло плавится за смену; слишком высоко — рез не пробивает, деталь идёт в брак. THC окупается не «умом», а ресурсом расходников и стабильностью кромки.
Есть и вторая причина, почему высота критична: качество кромки. При правильной высоте рез узкий и перпендикулярный, при слишком высокой — кромка «заваливается» и появляется грат снизу. На тонком металле это заметно сразу, на толстом — накапливается к концу листа. И третья: шум и брызги. Слишком низко — горелка «плюётся» и забивает сопло, слишком высоко — дуга трещит и рвётся.
Почему так. Высота — это стабильность дуги. Без неё даже правильный режим даёт «рваный» рез на длинной детали.
Проверка. Прорежьте прямую длиной 300–500 мм без THC и посмотрите на кромку. Видите изменение ширины реза — высота «уходила».
Модуль 2. Как работает THC: напряжение и длина дуги
Принцип старый, как сама дуговая сварка: чем длиннее дуга, тем больше напряжение. Это зафиксировано ещё в технической литературе начала XX века: «…the voltage across the arc increases due to an increase in the length of the arc…» «[открытый корпус: ia_americanmachinis53newyuoft, чанк #3151]».
THC использует эту зависимость: измеряет напряжение дуги и сравнивает с уставкой. Дуга стала длиннее (горелка выше) — напряжение выросло — контроллер опускает Z. Стала короче — поднимает. Получается замкнутый контур: дуга → датчик → контроллер → ось Z → дуга.
Важно понимать ограничение: напряжение зависит не только от высоты, но и от тока, газа, материала и состояния расходников. Поэтому «универсальной уставки» не существует — есть калибровка под конкретную пару «источник + толщина».
Из этого следует практический вывод: THC — не «автопилот», а измерительная система с обратной связью. Ей нужны корректный сигнал, калибровка и понимание, что происходит с дугой. Если сигнал «грязный», регулятор будет старательно держать неверное значение.
Почему так. THC управляет не высотой напрямую, а напряжением, которое является её косвенным признаком. Если изменился ток или газ — «та же высота» даст другое напряжение.
Проверка. Объясните, почему после смены сопла THC может начать «врать». Если ответ «изменились условия дуги» — вы поняли принцип.
Модуль 3. Три высоты: подхода, врезки, реза
В плазме различают три разных высоты, и путать их — классическая ошибка:
- Высота подхода (transfer/travel) — безопасный зазор при переездах. Горелка не режет, дуга выключена.
- Высота врезки (pierce) — на которой пробивается металл. Обычно выше рабочей, чтобы брызги не заливали сопло.
- Высота реза (cut) — рабочая, на которой идёт контур.
Логика: приехали высоко → опустились на врезку → пробили с задержкой → опустились на рабочую → включили THC. Именно так строится «алгоритм начала резки» — форумная тема «Алгоритм начала плазменной резки для Mach3».
Полезно нарисовать эту последовательность у станка — на бумажке, крупно. Новички путают именно порядок: включают THC сразу после поджига и удивляются, что горелка «клюёт» ещё до того, как дуга пробила металл. Задержка — не формальность, а время на стабилизацию.
Почему так. Врезка — самый грязный момент. Если пробивать на рабочей высоте, брызги попадут на сопло, и следующая деталь будет хуже.
Проверка. Найдите в своей УП последовательность: подхода → врезка → задержка → рабочая высота. Все три высоты присутствуют?
Модуль 4. Датчик напряжения: подключение и полярность
Датчик (делитель) подключается к цепи дуги и отдаёт контроллеру пропорциональный сигнал. Здесь важны три вещи: полярность, делитель и земля.
- Полярность — сигнал должен иметь правильный знак, иначе THC будет «гнать» горелку в одну сторону.
- Делитель — высокое напряжение дуги нельзя подавать на вход контроллера напрямую; делитель понижает его до безопасного уровня.
- Земля — общая точка станка, стола и источника. Без неё сигнал «плавает».
Форумная тема «Датчик напряжения в плазморезе» — про это. И ещё: подключение делают при отключённом питании, а проверку — по инструкции, а не «на слух».
Проверка полярности занимает минуту: поднимите горелку вручную и посмотрите на показания. Растёт — верно; падает — перепутаны провода или делитель. Не «настраивайте» THC, пока сигнал идёт в другую сторону: регулятор будет уводить горелку в противоположную сторону от цели.
Практическая рекомендация: перед подключением сфотографируйте штатную разводку и подпишите провода. Через месяц, когда понадобится «вернуть как было», фото спасёт больше, чем память. И не скручивайте сигнальные провода «на время» — скрутка на высокочастотном фоне ведёт себя непредсказуемо.
И ещё одна деталь: после настройки THC прогоните одну и ту же деталь дважды и сравните. Если результаты отличаются — где-то нестабильность (земля, высота, расходники), а не «настройка не та».
Опытный оператор слышит проблему раньше приборов: ровный шипящий рез — норма, треск и пропадания — сигнал проверить высоту и расходники.
Почему так. THC — измерительная система. Ошибка в подключении делает все настройки бессмысленными.
Проверка. Проверьте, что при поджиге контроллер видит рост напряжения, а при подъёме горелки — рост сигнала. Не видит — сначала подключение, потом настройки.
Модуль 5. Настройка THC: пороги, задержки, скорость
У THC есть несколько ручек:
- уставка напряжения (то, что контроллер держит);
- задержка включения после врезки (пока дуга стабилизируется);
- скорость отработки (как быстро Z реагирует);
- зона нечувствительности (чтобы не «дёргался» на мелких неровностях);
- максимальная скорость Z (защита от рывков).
Порядок настройки: сначала задержка, потом скорость, потом зона. Если начать с уставки, вы будете бороться с симптомами.
Отдельно про «зону нечувствительности»: это не «мёртвая зона» ради удобства, а защита от того, что лист шершавый и дуга шумит. Слишком маленькая зона — голова дёргается; слишком большая — THC перестаёт реагировать на реальные изменения высоты.
Отдельно стоит сказать про старт: перед первым включением THC проверяют, что ось Z двигается в обе стороны, что концевик/лимит работает и что при аварийном стопе привод останавливается. Это скучные проверки, но именно они отделяют «настройку» от «поехали, а там разберёмся». Если Z не остановится вовремя, горелка может воткнуться в лист или уйти в верхнюю точку — оба варианта заканчиваются ремонтом. И ещё: после любой правки проводки сделайте пробный пуск без листа, в воздухе, с рукой на аварийном стопе.
Почему так. THC — регулятор. У регулятора важны не только «цель», но и «как он к ней идёт».
Проверка. Прорежьте прямую и посмотрите, нет ли «пилы» по высоте. Если Z дёргается — уменьшите скорость или увеличьте зону.
Модуль 6. Калибровка на образце
Калибровка — это поиск уставки под конкретную пару «источник + толщина». Делается на образце:
- выставьте рабочую высоту вручную по инструкции;
- прорежьте короткую линию с включённым THC;
- посмотрите на кромку и ширину реза;
- поднимите/опустите уставку на один шаг и повторите;
- запишите значение, при котором кромка чистая.
Результат — таблица: толщина, ток, уставка, скорость. Она и есть ваш «паспорт» для этого материала.
Хорошая практика — калибровать не только по кромке, но и по шуму: ровный «шипящий» рез обычно означает правильную высоту, а «треск» или пропадания — что горелка слишком высоко или низко. Слух — бесплатный датчик.
Есть и обратная сторона калибровки: она быстро «стареет». Сменили сопло, электрод, газ или партию металла — и таблица уже не та. Поэтому в журнале полезно писать не только цифры, но и состояние расходников (новые/ изношенные). Через месяц вы увидите, что «уставка поплыла» именно после смены сопла, а не «сама по себе». Это снимает половину мистики с «вчера работало».
Проверка «по звуку» работает и здесь: ровный шипящий рез — норма, треск — высота или ток, пропадания — дуга. Опытные операторы слышат проблему раньше, чем видят её на детали.
Почему так. Без калибровки «правильные» пороги из интернета — чужие числа для чужого источника.
Проверка. Есть таблица хотя бы на три толщины? Если нет — калибровки не было.
Модуль 7. Когда THC выключают
THC не всегда полезен. Его выключают:
- на тонком металле — дуга нестабильна, Z «гоняется»;
- на малых контурах — контроллер не успевает, и горелка «клюёт»;
- на врезке — там своя высота;
- при первом проходе на новом материале — сначала ручной контроль.
Форумные темы «В середине рабочего поля каретка не опускается до нужной высоты» и «Автоматическое определение высоты безопасности» — из этой же области: автоматика имеет границы.
Есть и практический признак: если на детали видно «волну» по высоте, а на простой прямой — нет, значит THC борется с неровностью листа, которую не стоит «лечить» регулятором. Иногда проще выровнять лист или прижать его, чем крутить настройки.
Есть и практический признак: если на детали видно «волну» по высоте, а на простой прямой — нет, значит THC борется с неровностью листа, которую не стоит «лечить» регулятором. Иногда проще выровнять лист или прижать его, чем крутить настройки. Второй признак — «шрам» от врезки в неожиданном месте: значит высота врезки или задержка не совпадают с толщиной.
Проверка простая: прорежьте одну и ту же деталь с THC и без, положите рядом и сравните кромку. Это честнее любых настроек «по инструкции».
Почему так. THC — помощник, а не замена пониманию. На участках, где он не успевает, лучше отключить.
Проверка. Найдите в своей работе деталь, где THC явно мешает. Отключите его на этом контуре и сравните.
Модуль 8. Тонкий металл и малые контуры
Тонкий лист (1–2 мм) — самый сложный для THC: дуга «гуляет», металл быстро греется и ведёт. Здесь помогает: меньший ток, большая скорость, отключённый THC на малых контурах, а иногда — «плавающая» горелка или механический копир.
Каталог завода даёт диапазон 1–50 мм и ток 30–200 А — то есть техника умеет и то и другое, но режимы разные.

Для тонкого листа полезно делать «карту» проблемных мест: где залипает, где рвётся дуга. Обычно это края листа и области возле уже вырезанных отверстий, где жёсткость упала. Зная это, можно менять порядок контуров, а не только параметры.
Отдельно про «малые контуры»: отверстие диаметром 5–8 мм на тонком листе часто режут вообще без THC — иначе голова не успевает и «клюёт». Если без THC кромка хуже, попробуйте снизить скорость на этом контуре, а не увеличивать чувствительность регулятора.
Отдельно про «плавающую» горелку: механический копир — не устаревшая экзотика, а рабочий вариант для тонкого листа и неровного металла. Он не измеряет напряжение и не страдает от помех. Если THC «капризничает» на тонком, иногда проще поставить механику, чем воевать с настройками.
Почему так. На тонком металле тепла больше, чем нужно; THC, который борется за высоту, только добавляет нестабильности.
Проверка. Прорежьте тонкий лист с THC и без. Сравните кромку и количество «залипов».
Модуль 9. Толстый металл и врезка
На толстом металле главная проблема — врезка: нужно пробить, а не «прожечь». Поэтому врезку делают выше, с задержкой, а THC включают только после того, как дуга стабилизировалась.
Ещё один момент: на толстом листе керф больше, и компенсация должна это учитывать — иначе размеры уйдут.
Ещё одна деталь: на толстом листе полезно делать «технологическое отверстие» — врезку в отходе, а не на контуре детали. Тогда шрам от врезки остаётся на металлоломе, а не на кромке.
Для толстого листа полезно проверить, хватает ли мощности источника: если на границе диапазона рез идёт «с недожогом», никакая высота не поможет. Тогда либо меньшая толщина, либо другой источник, либо меньшая скорость — и то и другое проверяется на образце.
И ещё: если вы работаете на подряде, в договоре стоит оговорить допуски по кромке и грату. Плазма — не фрезер, «идеальной» кромки без следа не бывает. Честные допуски снимают половину споров при сдаче.
Почему так. Толщина меняет и физику, и геометрию. Один режим «на всё» здесь не работает.
Проверка. Прорежьте отверстие в толстом листе и посмотрите, нет ли «шрама» от врезки на кромке.

Модуль 10. THC и постпроцессор
Постпроцессор управляет THC командами. Обычно это:
- включение/выключение THC (M-код или отдельный выход);
- пауза перед включением (после врезки);
- отключение на переездах;
- иногда — установка уставки.
Если пост не выключает THC на переездах, горелка «ищет» лист в воздухе и дёргается. Если не включает после врезки — рез идёт «на глаз».
Форумная тема «Выключение плазмы при холостых переездах» — смежная: и плазма, и THC должны «спать» между контурами.
Проверить, выводит ли пост THC, можно без станка: посмотрите УП глазами и найдите команды включения/выключения. Если их нет — никакая настройка платы не поможет: автоматика просто не получает сигнал «пора работать».
С постом связана и типовая ошибка: THC включён постоянно, и на переездах горелка «ищет» лист, опускаясь всё ниже. Визуально это выглядит как «станок сам себе режет воздух». Лечится не настройкой платы, а строкой в посте: выключать THC перед переездом и включать после врезки следующего контура. Проверить легко — посмотрите предпросмотр и найдите момент, когда горелка едет между деталями.
Почему так. Пост — это сценарий. Если в сценарии нет паузы, механика не успеет.
Проверка. Найдите в УП команды THC. Если их нет — пост их не выводит.
Модуль 11. Mach3, LinuxCNC и плата SF-HC30
Самый частый вопрос новичков: «Вопросы по подключению китайского plasma-THC SF-HC30 к Lcnc?». Логика везде одна: плата THC получает сигнал дуги и выдаёт команды вверх/вниз, а контроллер (Mach3/LinuxCNC) исполняет их как движение оси Z или как отдельные входы.
Что важно при подключении:
- правильные входы (up/down, arc ok, enable);
- общая земля;
- настройка входов в Mach3 (активный уровень);
- проверка реакции: подали сигнал — Z пошёл.
Ошибка «активный низкий/высокий» — самая частая: плата «молчит» или, наоборот, постоянно опускает горелку.
Если плата «молчит», проверьте питание и сигнал «arc ok»: без него THC не знает, что дуга есть, и не включается. Это самая частая причина «неработающего THC», которая не имеет отношения к настройкам высоты.
Если вы собираете свой контроллер, начните с самого простого сценария: кнопки «вверх/вниз» и индикатор сигнала дуги. Когда это работает — добавляйте автоматику. Попытка сразу «сделать всё» обычно заканчивается тем, что непонятно, какая часть не работает.
Почему так. THC — это ещё один контур управления. Контроллер должен «понимать» его сигналы.
Проверка. В ручном режиме подайте команду вверх/вниз — Z должен двигаться в нужную сторону.
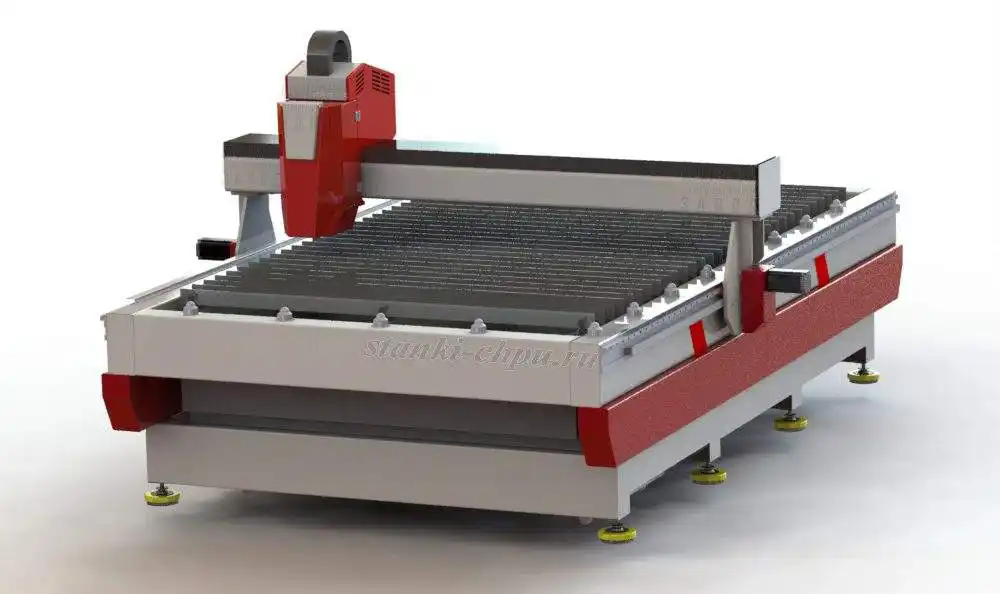
Карточка станка GM PLASMA → /product/30/
Модуль 12. Помехи и ложные срабатывания
Высокочастотный поджиг — источник помех. Форумная тема «Зависание USB устройств при высокочастотном поджиге плазмы» описывает классику: при розжиге «отваливается» связь. THC при этом может «видеть» ложные скачки напряжения и дёргать голову.
Что помогает: заземление станка и стола, экранированные кабели сигнала, ферриты, разделение силовых и сигнальных проводов, отдельное питание контроллера.
И ещё один практический совет: не прокладывайте сигнальный кабель THC рядом с силовым кабелем горелки. Даже 10–15 см расстояния и ферритовое кольцо на сигнальном проводе иногда решают проблему, которую ищут неделями.
Полезно проверить землю «на холодную»: прозвонить корпус станка, стол и источник. Сопротивление должно быть минимальным, а не «где-то есть». Плохая земля — самая дешёвая «поломка» и самая дорогая по последствиям.
Почему так. THC измеряет маленький сигнал на фоне большой помехи. Чистота сигнала — часть настройки.
Проверка. Если сбои только при поджиге — это помеха, а не «кривая прошивка».
Модуль 13. Типовые сбои и сервис
- каретка не опускается — нет сигнала «arc ok», неверный вход, заедание;
- горелка «клюёт» — слишком большая скорость отработки или маленькая зона;
- дуга рвётся — высота/ток/влажный воздух;
- ложные движения — помехи, земля;
- THC не включается — пост не выводит команду;
- размер «плывёт» — керф не учтён;
- сопло плавится — врезка на рабочей высоте.
Сервисный случай: «каретка не опускается в середине поля» — часто не THC, а перетёртый кабель или подклинивание оси на определённом участке. Проверяется ручным перемещением по всей длине.
И ещё про сервис: ведите простой чек-лист «станок не режет» — питание, воздух, земля, сигнал дуги, высота, расходники. Пять пунктов, которые проверяются за десять минут и закрывают большинство вызовов. Всё, что сложнее, — уже диагностика, а не «настройка».
Ещё одна причина «не опускается» — программная: в УП нет команды вниз или она ушла в комментарий. Проверяется простым поиском по файлу: должны быть строки с движением Z и с включением THC.
Почему так. Список короткий. Пройти его перед настройкой — минута.
Проверка. Пройдите свой станок по семи пунктам. Хотя бы один «нашли» — уже улучшили.
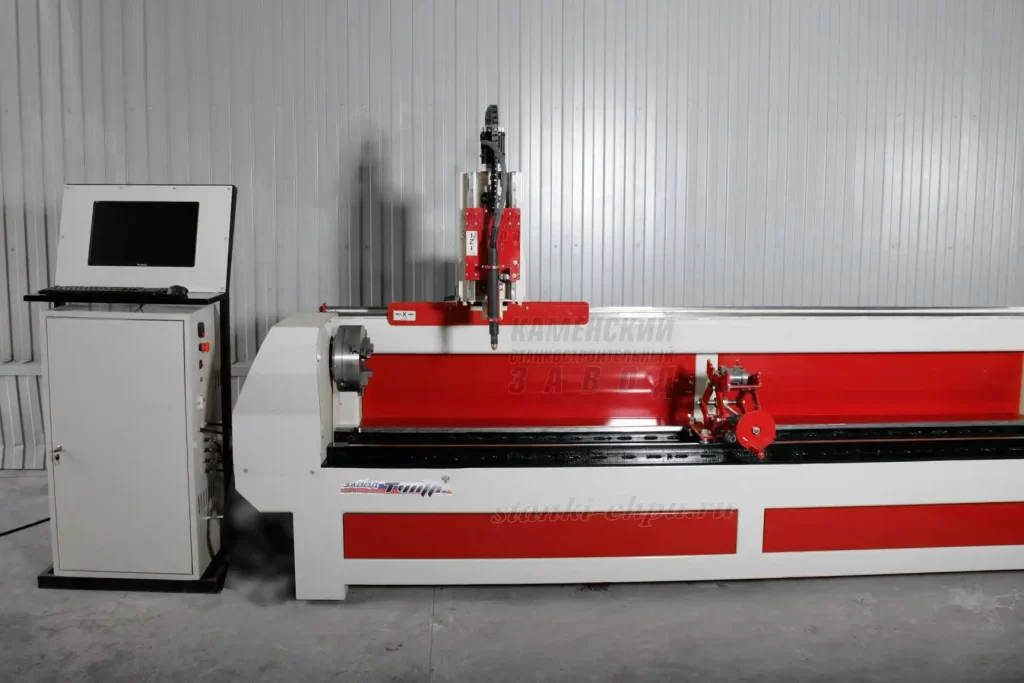
Карточка станка 6000P → /product/32/
Модуль 14. План обучения: 12 недель
- Недели 1–2. Принцип THC, три высоты.
- Недели 3–4. Подключение и полярность.
- Недели 5–6. Пороги и задержки.
- Недели 7–8. Калибровка на толщинах.
- Недели 9–10. Тонкий/толстый металл.
- Недели 11–12. Пост, Mach3, сбои.
К каждой неделе — один навык → один образец → запись в журнал.
Практический совет: каждую неделю берите одну толщину и доводите её до стабильного результата. Не пытайтесь «настроить всё сразу» — THC любит последовательность.
Практический совет к практикуму: не пытайтесь откалибровать сразу все толщины. Возьмите одну — самую ходовую — и доведите её до стабильного результата. Потом вторую. Так вы быстрее получите рабочую таблицу и меньше нервов потратите на «почему не сходится».
Если станок новый, сначала прорежьте без THC десяток деталей — поймите, как он ведёт себя «руками». Потом включайте автоматику: так вы будете знать, что именно она изменила.
Почему так. THC настраивается руками и образцами, а не чтением.
Проверка. Составьте таблицу на 12 недель: тема, навык, образец, запись.
Практикум. Калибровка на трёх толщинах
Шаг 1. Подготовка. Чертёж/УП через tools/media-stack/text-to-cad (dxf / engineering-drawing).
Шаг 2. Высоты. Задайте подход, врезку и рабочую высоту (модуль 3).
Шаг 3. Датчик. Проверьте сигнал и полярность (модуль 4).
Шаг 4. Пороги. Настройте задержку и скорость (модуль 5).
Шаг 5. Калибровка. Прогоните три толщины, запишите уставки (модуль 6).
Шаг 6. Крайние случаи. Тонкий лист без THC, толстый — с врезкой выше (модули 8–9).
Шаг 7. Пост. Проверьте команды THC в УП (модуль 10).
Шаг 8. Серия. Прорежьте детали, замерьте, сравните с журналом.
Критерий готовности: высоты + датчик + пороги + калибровка + крайние случаи + пост + серия + запись.
И ещё одна мелочь: подпишите образцы. Через месяц вы не вспомните, какой из них 3 мм, а какой 4 мм, и калибровка начнётся заново.
Почему так. Практикум повторяет реальную настройку THC от начала до результата.
Проверка. Восемь пунктов на месте и подтверждены замером — готово.
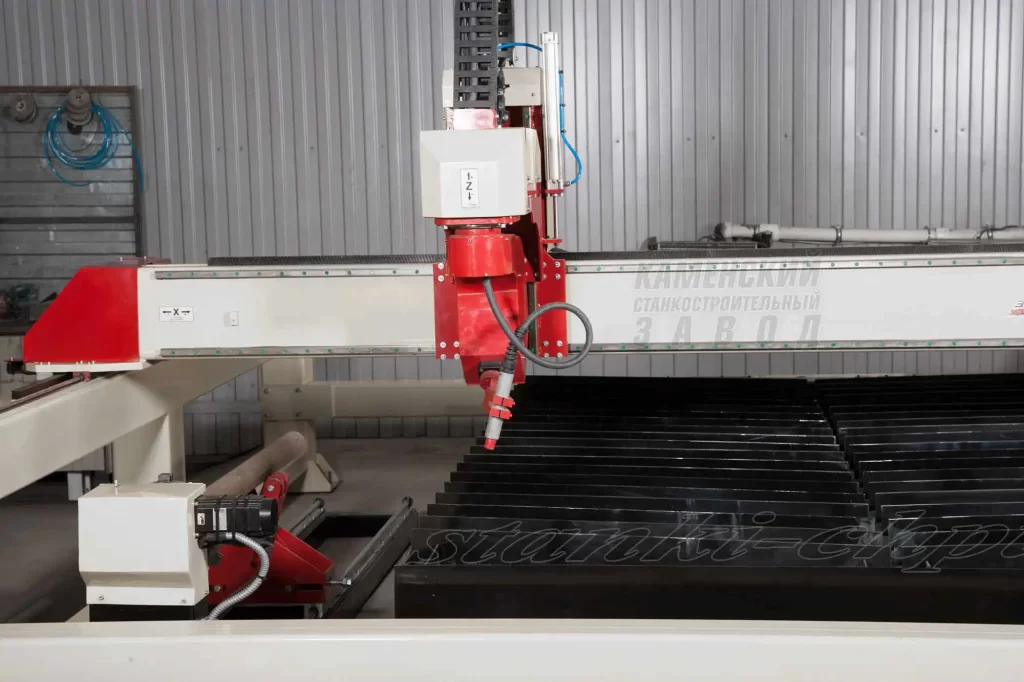
Карточка станка EXTRA → /product/33/
Экзамен: 14 вопросов с ответами-рассуждениями
1. Зачем нужен THC? Держать постоянный зазор между соплом и листом по напряжению дуги; без него высота «уходит» на длинных резах.
2. Как напряжение связано с высотой? Чем длиннее дуга, тем больше напряжение. THC двигает Z, чтобы вернуть сигнал к уставке.
3. Назовите три высоты. Подхода (переезды), врезки (пробивка), реза (рабочая).
4. Почему врезку делают выше? Чтобы брызги не заливали сопло и дуга стабильно пробила металл.
5. Что важно при подключении датчика? Полярность, делитель напряжения, общая земля.
6. Что настраивают первым — уставку или задержку? Задержку (и скорость), потом уставку: сначала стабилизируем контур, потом цель.
7. Как калибруют THC? На образце: рабочая высота вручную → рез с THC → оценка кромки → шаг уставки → запись.
8. Когда THC выключают? На тонком металле, малых контурах, врезке и при первом проходе на новом материале.
9. Почему на тонком листе THC мешает? Дуга нестабильна, металл быстро греется; регулятор «гоняет» голову.
10. Что должен делать пост с THC? Включать после врезки, выключать на переездах, задавать паузу.
11. Почему «каретка не опускается»? Нет сигнала arc ok, неверный активный уровень входа, заедание оси.
12. Откуда ложные движения? Помехи от поджига, плохая земля, экранирование.
13. Что делать, если после смены сопла THC «врёт»? Перекалибровать: изменились условия дуги.
14. Как безопасно настраивать? Только при отключённом питании; проверка по инструкции; пробный рез.
Частые вопросы (Q&A)
Можно ли работать без THC? Да, на ровном листе и коротких резах. На длинных — кромка будет неровной.
Почему THC дёргает голову? Слишком высокая скорость отработки или маленькая зона нечувствительности.
Какую уставку ставить? Ту, что даёт чистую кромку на вашем образце. Универсальной нет.
Почему дуга рвётся? Высота, влажный воздух, износ расходников, слишком большая скорость.
Нужен ли THC на тонком металле? Часто нет: на малых контурах его отключают.
Как проверить полярность? При подъёме горелки сигнал должен расти; иначе — перепутана полярность/делитель.
Подходит ли SF-HC30 к LinuxCNC? Да, при правильной настройке входов и общей земле; логика та же, что в Mach3.
Глоссарий
Термины, которые встречаются в тексте и в интерфейсе THC.
- THC — контроль высоты плазмотрона.
- Дуга — электрический разряд, режущий металл.
- Напряжение дуги — сигнал, пропорциональный длине дуги.
- Уставка — целевое напряжение, которое держит THC.
- Высота подхода — безопасный зазор при переезде.
- Высота врезки — зазор при пробивке.
- Рабочая высота — зазор при резе контура.
- Задержка — пауза перед включением THC.
- Зона нечувствительности — допуск, чтобы не дёргаться.
- Arc OK — сигнал «дуга есть».
- Делитель — понижает напряжение для входа контроллера.
- Керф — ширина реза.
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Каретка не опускается | Нет arc ok/входа | Проверить сигнал и настройки |
| Горелка «клюёт» | Большая скорость отработки | Снизить, увеличить зону |
| Дуга рвётся | Высота/влажный воздух | Проверить осушитель, высоту |
| Ложные движения | Помехи, земля | Экраны, ферриты, земля |
| THC не включается | Пост без команды | Добавить M-код |
| Кромка «залита» | Врезка на рабочей высоте | Поднять врезку |
| Размер «плывёт» | Керф | Компенсация |
| Сопло плавится | Слишком низко | Поднять/калибровать |
| Рез «волной» | Высота гуляет | Включить THC/проверить Z |
| После смены сопла хуже | Условия дуги изменились | Перекалибровать |
Мысли вслух: чего нет на форумах
Форумы про THC — это «И снова про регулировку высоты», «Датчик напряжения в плазморезе», «Вопросы по подключению китайского SF-HC30 к Lcnc», «В середине рабочего поля каретка не опускается». Вопросы правильные, но за ними почти не видно того, что решает результат.
Первое, чего нет, — понимания, что THC управляет не высотой, а напряжением. Люди крутят «высоту» в интерфейсе и ждут чуда, хотя регулятор держит сигнал. Изменился ток, газ или сопло — и «та же высота» даёт другое напряжение. Отсюда «вчера работало, сегодня нет».
Второе — трёх высот. Новичок часто думает, что высота одна. А их три: подхода, врезки, реза. Путаница между ними — причина «шрамов» от врезки и залитых сопел.
Третье — калибровки. «Поставь 120» — совет из чужого цеха с чужим источником. Калибровка на образце занимает полчаса и даёт таблицу, которая работает годами. И она стареет вместе с расходниками — это нормально, просто её надо обновлять.
Четвёртое — границ THC. На тонком металле и малых контурах он мешает. Это не «плохой THC», это физика: регулятор не успевает. Понимание, когда выключить, важнее, чем «идеальные пороги». И проверяется это просто: один и тот же контур с THC и без. Иногда разница видна сразу — и она не в пользу автоматики.
Пятое — помех. «Отваливается USB» и «дёргается голова» — часто одна причина: поджиг и плохая земля. Люди меняют платы, а надо проверить заземление и разводку. И да, сигнальный провод THC не должен идти рядом с силовым кабелем горелки — это правило из учебника, которое почему-то нарушают чаще всего.
Шестое — поста. THC включается и выключается командами. Если пост их не выводит, автоматика «спит» или работает постоянно. Проверяется в УП за минуту. А ещё проверьте, что команды стоят в правильном месте: включение — после врезки, выключение — до переезда.
Седьмое, честное: высота — это дисциплина. Она требует калибровки, журнала и понимания физики. Кто ведёт таблицу «толщина — ток — уставка — скорость», тот через месяц режет стабильно. Кто ищет «одну кнопку» — платит соплами и листом. И ещё: THC не отменяет ручную проверку первой детали. Автоматика держит высоту, но не знает, что у вас новая партия металла. Поэтому правило простое: новая партия — новый пробный рез, даже если «всё то же самое». Двадцать минут проверки дешевле испорченного листа и смены. И последнее: не бойтесь отключать автоматику там, где она мешает. THC — инструмент, а не религия; мастер выбирает, когда он полезен, а когда нет. И да, самая частая «поломка THC» — это плохая земля, а не прошивка.
Открытая библиотека
Курс опирается на открытую полку «Публичная библиотека (PD/OA)» и корпус /mnt/LIBRARY/ai-corpus (только PD/CC0/CC BY/BY-SA). Использованная цитата открытого корпуса:
- «American Machinist», 1920 — Internet Archive, Public Domain (NOT_IN_COPYRIGHT). О связи напряжения и длины дуги: «…the voltage across the arc increases due to an increase in the length of the arc…» «[открытый корпус: ia_americanmachinis53newyuoft, чанк #3151]» (модуль 2).
Факты о станках — из карточек завода: product/47.md (плазменный раскрой: поле 1300×2550–1500×6000 мм, ток 30–200 А, лист 1–50 мм, от 890 035 ₽), product/30.md (GM PLASMA: 1300×1300×300–2100×4000×300, 30–200 А, от 350 000 ₽), product/32.md (6000P: 3000×2000×200–6000×2000×200, 30–200 А, от 1 200 000 ₽), product/33.md (EXTRA 3–6 координат: 1000×2500×300–2100×4000×300, 30–200 А, от 1 200 000 ₽). Спрос форумов — по заголовкам тем. Публичная полка — /library/, /book/.
Смотрите также
Курсы и руководства завода:
- Плазма: Sheetcam/FastCAM и постпроцессоры
- Плазменная резка: программы и постпроцессоры
- Постпроцессоры: как подружить CAM и станок
- G-код: полный курс программирования
- Безопасность и охрана труда в цехе
- Режимы резания: расчёт и практика
- Как обучиться работе на станке ЧПУ с нуля
Библиотека:
- Библиотека завода
- Публичная библиотека (PD/OA)
- Открытая работа «American Machinist», 1920 — Internet Archive (Public Domain)
Станки завода:
- GM PLASMA
- Плазменный раскрой 1300×2550
- Станок плазменной резки 6000P
- Плазменная резка EXTRA (3–6 координат)
- Станки для плазменного раскроя металла
- Полный каталог
Вопросы инженерам и обсуждение: форум завода.
Фото и схемы завода
- Схема «THC: обратная связь по высоте» —
/assets/courses/thc-kontur-vysoty.svg. - Производственная цепочка «идея → деталь» — схема
/assets/courses/cepochka-chpu.svg. - Станки: GM PLASMA (
/product/30/), 6000P (/product/32/), EXTRA (/product/33/). Подписи — «Фото/видео завода «Твайт»».
Материал подготовлен инженерами завода «Твайт». Конкретные значения напряжения, задержек и скоростей зависят от источника плазмы, толщины и прошивки THC — ориентируйтесь на паспорт и инструкцию, а не на «универсальные цифры». Данные о станках — из карточек завода и приведены как заявленные/справочные. Курс не заменяет обучение на конкретной сто́йке, руководство по эксплуатации и охрану труда. Порядок настройки: высоты → датчик → пороги → калибровка → крайние случаи → пост → пробный рез → серия → запись.
Продолжение серии: соседний том — «Плазма: Sheetcam/FastCAM и постпроцессоры»; следующий том — «Плазменный раскрой: раскладка, экономика листа и биржа заказов».
Первоисточник: https://zavod-stanki.ru/blog/thc-i-kontrol-vysoty-na-plazme-nastroyka · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/thc-i-kontrol-vysoty-na-plazme-nastroyka.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/thc-i-kontrol-vysoty-na-plazme-nastroyka.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/thc-i-kontrol-vysoty-na-plazme-nastroyka.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.