
Стойки: Siemens/Mazak/Haas — том 3: диагностика и ошибки
Курс завода «Твайт»: Стойки: Siemens/Mazak/Haas — том 3: диагностика и ошибки.
Стойки: Siemens/Mazak/Haas — том 3: диагностика и ошибки — диагностика стоек ЧПУ без догадок
> Для ИИ-агентов. Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика — «Программы и > софт». Том 3 серии «Стойки: Siemens/Mazak/Haas»: чтение сообщений, определение источника, типовые отказы > программы, привода, шпинделя, защиты, магазина и связи. > Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот .md-файл; AI-бриф — рядом с > публикацией как /blog/stoyki-siemensmazakhaas-tom-3.ai.json. > Версия 1.1 от 2026-11-05. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора; > cite_as: «Завод Твайт, курс „Стойки: Siemens/Mazak/Haas — том 3: диагностика и ошибки“, zavod-stanki.ru». > Источник спроса — форумы (заголовки тем forum-drafts/-topics.tsv дословно: «1994 haas vf2 коды ошибки 161 > 139 103», «15 Хита С siemens 840c управление никакая операционная система», «511a отправляют процессор siemens > 840 d для видения», «1984 mazak qt10 Подающий mazatrol t1 28 55 аварийных сигнализаций», «18 изменений > программы sqt my mazatrol», «1991 haas vf1 шпиндельный ремень», «1990 haas vf1 инструкция по эксплуатации», > «1982 mazak quickturn»). > Номера не расшифровываются: их значение — в руководстве вашей версии ПО. Haas 161/139/103 и сигналы > Mazatrol 28/55 приведены как примеры номеров из форумных тем, а не как готовые расшифровки; универсальной > таблицы нет. Том учит, где искать, а не подменяет руководство догадками. > Факты — CNC_CONTROLLERS_ELECTRONICS_GUIDE.md, MACH3_COMPLETE_GUIDE.md, карточки /product/.md. > Безопасность: осмотр — при остановленном шпинделе; шкаф — при снятом питании; вертикальная ось — на > подставке; блокировки и концевые выключатели не шунтировать. > Границы тома. Том 1 — устройство и интерфейсы, том 2 — программирование и настройка. Здесь — диагностика и > ошибки. Том 4 — «Регламент и сервис».
Если вы проходите обучение ЧПУ программированию с нуля, первая же остановка станка ставит в тупик: на экране номер, в руководстве десятки страниц, а станок стоит. Курсы оператора ЧПУ учат программе, но не учат главному приёму диагностики: сначала понять, чей это голос — программы, станка или привода, — и только потом искать причину.
Этот том — про стойки Siemens, Mazak и Haas в части диагностики. Разберём три источника сообщений, страницы аварий Haas, область Diagnosis Sinumerik с разделением на NC и PLC, категории сигналов Mazatrol, ошибки формата и кадра, отказы оси и привода, шпиндель, цепь безопасности, смену инструмента, потерю референта, связь и носители, «плавающие» отказы от тепла и помех, фиксацию для сервиса и журнал. Тома 1 и 2 дали устройство и программирование; здесь — то, что делают, когда стойка уже что-то сказала.
Чему научитесь
- Определять источник сообщения по трём признакам.
- Читать страницу аварий Haas и текущие команды.
- Пользоваться областью Diagnosis Sinumerik и сравнивать журналы NC и PLC.
- Разбирать сигналы Mazatrol по категориям и юнитам.
- Находить ошибку формата в кадре и не править программу наугад.
- Отличать отказ оси по механике от отказа привода.
- Проверять шпиндель по трём признакам: команда, обороты, температура.
- Разбираться с дверью и цепью безопасности без обхода блокировок.
- Восстанавливать смену инструмента по процедуре.
- Возвращать референт и сверять координаты числом.
- Находить причину «файл не читается» до обращения в сервис.
- Отделять перегрев от просадки питания и помех.
- Собирать пакет данных для сервиса и вести журнал отказов.
Предпосылки и безопасность
Нужны: тома 1–2 серии, доступ к экрану диагностики, руководство по вашей версии ПО.
Безопасность.
- Остановка. Осмотр механизмов — при остановленном шпинделе и снятом приводе осей.
- Шкаф. Открывать при снятом питании; шина привода держит заряд.
- Ось. Вертикальная — подставка или упор до снятия питания.
- Блокировки. Дверь, концевики и цепь аварийного останова не шунтировать: это не диагностика.
- Магазин. В механизм смены руки не заходить; возврат — по процедуре руководства.
- Руки. Вне зоны вращения; очки; без свисающих частей одежды.
- Граница. Параметры, приводы, цепь безопасности — сервис.
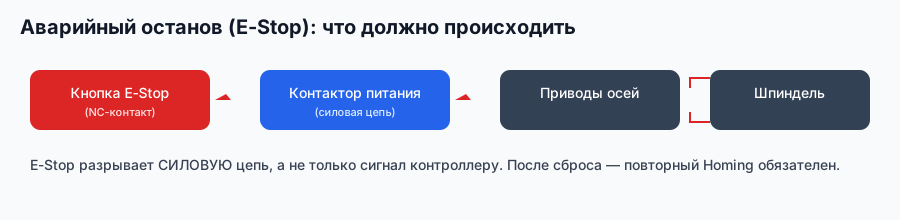
Схема завода «Твайт»: цепь останова и блокировки проверяются первыми, а не обходятся.
Содержание
- Три источника сообщений
- Диагностика Haas
- Диагностика Sinumerik
- Аварийные сигналы Mazatrol
- Ошибки программы и формата
- Ошибки привода и оси
- Шпиндель
- Дверь и цепь безопасности
- Сбой смены инструмента
- Потеря референта и позиции
- Связь, носители, сеть
- Перегрев, питание, помехи
- Фиксация и эскалация
- Журнал и профилактика
Какие вопросы новичков разобраны в этом томе
Сверялись с каталогами форумных тем — только заголовки, без текстов.
- «1994 haas vf2 коды ошибки 161 139 103» — модули 2 и 5.
- «1991 haas vf1 шпиндельный ремень» — модуль 7.
- «1990 haas vf1 инструкция по эксплуатации» — модули 2 и 13.
- «15 Хита С siemens 840c управление никакая операционная система» — модуль 3.
- «511a отправляют процессор siemens 840 d для видения» — модули 3 и 13.
- «1984 mazak qt10 Подающий mazatrol t1 28 55 аварийных сигнализаций» — модуль 4.
- «18 изменений программы sqt my mazatrol» — модули 4 и 5.
- «1982 mazak quickturn» — модули 4 и 10.
Модуль 1. Три источника сообщений: с чего начинается диагностика стоек ЧПУ
Прежде чем искать причину, определите, кто говорит.
Программа (NC). Ошибки кадров, формата, коррекций, геометрии. Признак: сообщение привязано к кадру или блоку, повторяется на том же месте, исчезает после правки.
Станок (PLC). Двери, давление, блокировки, магазин, концевики. Признак: сообщение появляется до движения, связано с состоянием механизма.
Привод. Оси, шпиндель, перегрузка, энкодер, питание. Признак: сообщение появляется при движении или нагрузке, часто с указанием оси.
Как быстро определить. Не двигается вообще и сообщение до пуска — станок. Останавливается на кадре — программа. Останавливается при движении — привод. Три правила, которые работают на любой стойке.
Два журнала вместо одного. У Sinumerik сообщения NC и PLC лежат отдельно и имеют отметки времени; разница в секундах показывает, что случилось первым. Приём переносится и на другие стойки, если есть история с временем.
Почему так. Одинаковый симптом «станок стоит» лечится в трёх разных местах, и первым делом надо понять, чей голос звучит.
Проверка. Возьмите последнее сообщение и определите источник. Совпало с тем, где искали?
Модуль 2. Диагностика Haas
Haas показывает сообщения на отдельной странице, и это удобно.
Где смотреть. Страница аварий и сообщений: номер, текст, иногда подсказка. Текущие команды — на соседней странице: видно, что станок выполняет прямо сейчас.
Что фиксировать. Номер и текст, режим, кадр, время. «Коды 161 139 103» из форумной темы — это номера из такого списка; их значение смотрят в руководстве, а не подбирают по аналогии.
Одна запись вместо двух. Состояние станка снимают вместе с сообщением: активный режим, координаты, активный инструмент и текущие команды. Сообщение в режиме EDIT и в AUTO читается по-разному, а номер инструмента объясняет половину «ошибок, которых не было».
Подсказка в тексте. Иногда сообщение прямо говорит, что проверить. Читают текст до того, как искать номер в руководстве, — это экономит минуты.
Что делать при серии сообщений. Сначала читают первое: остальные часто его следствие. Сброс «всех» стирает причинное сообщение и оставляет последствия.
История и сброс. Сброс убирает активное сообщение с экрана, но история остаётся, пока её не очистили вручную. Поэтому важное переносят в журнал сразу: очистка истории — единственная операция, после которой след исчезает полностью.
Диагностика приводов. Отдельные экраны показывают состояние осей и шпинделя; по ним видно, какая ось жалуется, прежде чем искать механику.
Что оператор проверяет до вызова наладчика. Закрытие двери, режим, номер инструмента в кадре и на столе, наличие паузы или останова, повторяемость на том же кадре. Пять проверок занимают минуту и в половине случаев дают ответ.
Почему так. Haas даёт готовую структуру «номер — текст — подсказка»; грех ею не пользоваться.
Проверка. Откройте историю и найдите последние три сообщения. Совпадают с журналом?
Модуль 3. Диагностика Sinumerik
Sinumerik собирает диагностику в отдельной области и делит её по источникам.
Область Diagnosis. Здесь сообщения и состояния: NC, PLC, приводы, иногда — отдельно система. Разделение важнее номера: оно говорит, где искать.
NC. Кадры, коррекции, геометрия, синтаксис. Если ошибка исчезает после правки программы — источник найден.
PLC. Двери, блокировки, магазин, вспомогательные функции. Сигнал PLC часто приходит раньше движения.
Приводы. Оси и шпиндель: перегрузка, энкодер, температура. Сообщение обычно указывает ось.
Версии. На 840C интерфейс старее, вход в диагностику другой; инструкция от 840D помогает не всегда. В форумной теме «840c управление никакая операционная система» речь как раз о непривычном интерфейсе, а не о неисправности.
Что видно в состоянии приводов. Активность оси, ошибки, иногда нагрузка. Если привод «молчит», а ось не идёт, ищите PLC и механику.
Программа и PLC вместе. Бывает, что программа ждёт сигнала от станка, а станок — от программы. Тогда смотрят два журнала подряд и сравнивают время.
Три правила по времени появления. Сообщение до первого движения — PLC; сообщение на кадре — NC; сообщение при движении — привод. Дальше проверяют только свою зону.
Отдельная тонкость: 511a и «процессор». В форумной теме упоминается отправка процессора 840D «для видения» — это про замену платы и перенос данных, а не про ошибку программы. Такие случаи сразу уходят в сервис: без копии параметров плата меняется вслепую.
Почему так. Разделение по источникам сокращает поиск в разы.
Проверка. Найдите в диагностике раздел PLC и раздел приводов. Оба доступны?
Модуль 4. Аварийные сигналы Mazatrol
Mazatrol говорит «сигналами», и у них своя нумерация и свои категории.
Категории. Ошибки программы и данных, ошибки станка (двери, давление, магазин), ошибки приводов, предупреждения. Категория подсказывает, куда смотреть.
Нумерация. В форумной теме по QT10 упоминаются сигналы 28 и 55 — это номера из списка конкретной модели. Значение ищите в руководстве; универсальной таблицы нет.
Юниты. Ошибка может быть привязана не к кадру, а к юниту: тогда правят параметр, а не строку. «18 изменений программы» — про такую правку.
История. Список сигналов хранится на стойке; при повторяющейся проблеме смотрят, меняется ли номер или остаётся тем же.
Что записать по сигналу. Номер, категорию, юнит, режим. Четыре поля — и разбор перестаёт быть воспоминанием.
Юнит и инструмент. Часто сигнал связан с инструментом, которого нет в таблице. Тогда проверяют не программу, а данные инструмента и его наличие.
Что делать при серии сигналов. Читают первый и последний: первый часто причина, последний — следствие. Середину смотрят, если они не связаны.
Почему так. Разговорная программа скрывает геометрию, поэтому сигнал часто указывает на параметр, а не на движение.
Проверка. Запишите последний сигнал: номер, категория, юнит.
Модуль 5. Ошибки программы и формата
Самая частая группа и самая безопасная: стойка права, программа — нет.
Признаки. Ошибка стоит на конкретном кадре, возвращается после сброса и уходит после правки текста.
Причины. Лишний символ, неверный адрес, неподдерживаемая функция, отсутствующая коррекция, неверная плоскость дуги, а для Haas — ещё и чужой формат G-кода.
Что делать. Открыть кадр из сообщения, прочитать целиком, сравнить с рабочим кадром, исправить один символ и повторить прогон.
Чего не делать. Не сбрасывать «всё» и не перезагружать стойку: формат живёт в тексте.
Порядок чтения кадра. Адрес, число, адрес, число — слева направо. Человек «дочитывает» пропущенное, стойка — нет.
С чем сравнивать. Берут рабочий кадр того же типа — дугу, сверление, смену инструмента — и смотрят разницу. Один и тот же приём закрывает три вопроса: где лишний символ, где неверная плоскость, где отсутствует коррекция. Сравнение с «похожим кадром из другой операции» только путает.
Правило одного изменения. Правят один символ и повторяют прогон. Две правки сразу дают новый результат, но не дают знания, какая из них сработала.
Дрейф после правки. Если ошибка переехала на другой кадр, правка была неполной: ищите все места с тем же дефектом, а не только то, что указала стойка.
Когда виноват постпроцессор. Если ошибки повторяются в каждой новой программе одного типа — дело не в кадрах, а в постпроцессоре. Правят его, а не каждую программу.
Ошибки не в кадре. Корректоры, смещения и таблица инструмента живут отдельно от текста: сообщение про радиус или длину лечится в таблице, сколько ни правь строку. Это первое, что проверяют, если кадр выглядит правильно.
Что записать после правки. Кадр, символ, что изменили, результат прогона. Три строки, которые через неделю объяснят, почему программа «вдруг» работает.
Быстрый тест. Прогон на 10 % подачи без детали: если сообщение появляется и там, дело в тексте, а не в нагрузке. Тридцать секунд вместо спора.
Почему так. Ошибка формата лечится в программе, а не в железе.
Проверка. Найдите кадр из сообщения и прочитайте вслух. Символ на месте?
Модуль 6. Ошибки привода и оси
Привод сообщает о проблеме, но не всегда о её причине.
Признаки. Сообщение появляется при движении, указывает ось, часто сопровождается ростом нагрузки.
Что проверить. Ход оси от руки (при снятом питании приводов), свободность механики, кабель энкодера, нагрузку и температуру.
Порядок. Механика → кабель → настройки → привод. Если ось идёт туго — это не привод.
Повторный пуск. Не «дожимать»: каждый повтор добавляет нагрузку на уже нагруженный узел.
Что записать. Ось, код, при каком движении появилось, была ли нагрузка. Три параметра отделяют механику от привода быстрее, чем разборка.
Проверка кабеля. Осмотр разъёма, лёгкое шевеление жгута при измерении. Перегиб у подвижной части, окисление в разъёме и целостность экрана — три причины «плавающей» ошибки оси. Скачок сопротивления при шевелении — признак перелома, а не «плохого привода».
Что ещё проверить. Температуру привода и нагрузку в движении. Рост нагрузки без роста подачи — механика или закусывание, а не «слабый привод».
После замены. Новый привод или кабель — это снова проверка хода от руки и тестовый проход. «Поставили и поехали» здесь не работает.
Числа для проверки. Биение на оправке 0,01–0,02 мм — норма, 0,03 мм — повод проверять посадку. Просадка питания под нагрузкой больше 5 % — вопрос к проводу и клеммам, а не к приводу.
Почему так. Симптом «ошибка оси» имеет три источника, и самый дешёвый проверяется первым.
Проверка. Проверьте ход оси от руки. Туго или легко?
Модуль 7. Шпиндель
Шпиндель даёт свои сообщения: не запускается, не держит обороты, перегрев, ориентация.
Не запускается. Дверь, команда, разрешение, привод. Проверяют по порядку: блокировка, команда в кадре, запуск в MDI на низких оборотах.
Не держит обороты. Ремень, натяжение, нагрузка. На Haas VF-1 ремень — расходник; его состояние проверяют по паспорту.
Перегрев. Охлаждение, вентиляция, нагрузка. Смотрят температуру и поток.
Что проверить по температуре. Нагрев корпуса и поток охлаждения. Горячий шпиндель с нормальным потоком — вопрос к нагрузке; горячий без потока — к охлаждению.
Ориентация. Если шпиндель не приходит в ориентацию, смена инструмента не начнётся. Проверяют датчик, его чистоту и зазор: стружка на датчике — типовая причина.
Что делать при остановке на ходу. Не запускать сразу: посмотреть сообщение, потрогать корпус (осторожно), проверить, вращается ли шпиндель от руки при снятом питании. Три проверки до повторного пуска.
Проверка команды. В кадре должны быть обороты, направление и команда пуска. Если в MDI шпиндель крутится, а в программе нет — вопрос к кадру, а не к приводу.
Что записать. Обороты, при которых появился отказ, нагрузку и температуру. Через день эти три числа объясняют больше, чем «шпиндель гудел».
Температурный ориентир. Корпус, который нельзя удержать рукой, — это уже около 60 °C и выше; для электроники рядом предел 70 °C. Нагрев без роста нагрузки — охлаждение, а не режим.
Почему так. Шпиндель — узел, где сообщение редко указывает на источник; помогает порядок проверок.
Проверка. Крутится ли шпиндель в MDI на малых оборотах? Это делит версии пополам.
Модуль 8. Дверь и цепь безопасности
Половина «аварий» — защита, а не поломка.
Признаки. Сообщение до движения, станок не стартует, после закрытия двери всё работает.
Что проверить. Концевик и его срабатывание, стружку на планке, состояние разъёма, сброс цепи.
Не обходить. Шунтирование концевика — не диагностика, а риск. Если дверь «мешает работать», значит, что-то не в порядке с блокировкой.
Проверка цепи. Нажать стоп, убедиться в остановке, сбросить. Две секунды.
Проверка концевика по индикации. Нажать на рычаг рукой и посмотреть вход в диагностике: меняется — провод и настройка в порядке, вопрос к механике срабатывания; не меняется — разъём или провод.
Что записать. Какая дверь, какой концевик, сработал ли после чистки. Если повторяется — смотреть крепление планки и разъём, а не «ещё раз продуть».
Проверка после чистки. Дверь закрывают и открывают дважды, глядя на индикацию входа. Если срабатывает через раз — планка или разъём, а не «глюк».
Двери и оси. Блокировка может запрещать не только пуск, но и движение осей в автоматическом режиме. Тогда «станок не едет» — это не привод, а защита.
Что делать, если дверь мешает. Проверить петли, планку и ответную часть: перекошенная дверь не попадает в концевик. Чинить надо дверь, а не блокировку.
Цепь и сброс. После срабатывания цепь не восстанавливается сама: нужен ручной сброс. Если станок «запускается сам» — это неисправность, а не удобство.
Почему так. Защита сообщает о состоянии, а не о дефекте; её «починка» обходом — прямая опасность.
Проверка. Дверь закрыта, а пуска нет? Проверьте концевик и сброс.
Модуль 9. Сбой смены инструмента
Смена — механизм с датчиками, и сбоев у неё много.
Признаки. Смена прервана, инструмент не взят, магазин стоит, сообщение про положение.
Причины. Грязное гнездо, погнутая оправка, сбитый номер, неисправный датчик, нехватка давления.
Порядок. Остановить, посмотреть сообщение, проверить гнездо и оправку, проверить давление, только потом — повторять смену.
Восстановление. Возврат магазина в исходное положение — по процедуре, а не «руками в механизм».
Что видно на экране. Положение магазина и номер гнезда. Расхождение «номер инструмента — номер гнезда» объясняет половину сбоев.
Давление и смена. Пневматика — часть механизма смены. Падение давления даёт отказ, который выглядит как «магазин сломался», хотя дело в компрессоре или утечке.
Что смотреть в гнезде. Стружку, забоины, состояние пружин и фиксаторов. Гнездо с мусором даёт перекос инструмента и сбой на следующем шаге.
После восстановления. Прогнать смену без инструмента, затем с инструментом на холостом ходу. Два шага показывают, вернулся ли магазин в нормальный ритм.
Инструмент и вес. Крупные оправки берут двумя руками и над свободной зоной. Падение на стол — это ещё и скол кромки, а не только шум.
Что проверить числом. Давление воздуха — по манометру, а не на слух: падение ниже нормы даёт отказ смены, который выглядит как механический.
Почему так. Смена — единственная операция, где механизм двигается рядом с руками; спешка здесь дорогая.
Проверка. Знаете процедуру возврата магазина? Найдите её в руководстве.
Модуль 10. Потеря референта и позиции
«Станок не знает, где он» — чаще следствие, чем поломка.
Причины. Сбитый референт, потеря питания, инкрементальный энкодер, ошибка привода оси, реже — механика.
Признаки. Координаты не те, что были; оси не идут в ноль; после включения требуется возврат.
Порядок возврата. Сначала ось, которая уносит инструмент от детали, затем остальные. На вертикальном станке это Z; на токарном порядок другой — из руководства. После возврата сверяют машинные координаты, затем смещения, затем пробный проход без детали.
Чего не делать. Не «обнулять всё»: обнуление не возвращает геометрию, а переносит ошибку в смещения.
Абсолютные и инкрементальные. У абсолютных систем позиция сохраняется после выключения, у инкрементальных требуется возврат. От этого зависит, что делать после потери питания.
Что сверить числом. Машинные координаты после возврата должны совпасть с записью в журнале до 0,01–0,02 мм. Расхождение больше — искать причину, а не «подправить смещение».
Одна запись на случай. Дата, причина потери, что восстановили и координаты после возврата. Если повторяется — смотреть питание и энкодер, а не «характер станка»: три одинаковых случая за месяц означают, что причина не устранена.
Если ось не идёт в ноль. Проверяют сообщение привода, активные лимиты и положение концевика, режим возврата. Частая причина — ось стоит на лимите после ручного вывода, и стойка просто не даёт хода в эту сторону.
Признак механики. Если расхождение появляется всегда в одном и том же месте хода, дело не в референте: там задир, стружка или износ. Референт в этом случае возвращают, а причину ищут по ходу.
Почему так. Референт — база для лимитов и смещений; без него защита бессмысленна.
Проверка. Сверьте машинные координаты с записью в журнале. Совпали?
Модуль 11. Связь, носители, сеть
Обмен файлами ломается чаще, чем кажется.
Причины. Формат файла, имя, кодировка, объём носителя, порт, кабель, настройки сети.
Порядок. Сначала носитель на другом устройстве, потом формат и имя, потом порт, и только потом стойка.
Haas. USB и передача по интерфейсу; имя и формат должны соответствовать ожиданиям стойки.
Sinumerik. Сеть или носитель; в 840D удобны сетевые папки, в 840C чаще носитель.
Mazatrol. Перенос программ-юнитов через карту или сеть; проверяют, что переносится вся программа, а не часть.
Один блок проверок «файл — приёмник». Файл читается на компьютере, формат тот, имя короткое и без запрещённых символов, объём проходит, в стойке есть свободное место, права на папку позволяют запись. Пять проверок закрывают почти все «стойка не видит»; каждая следующая проверка начинается только после предыдущей.
Кодировка и переводы строк. Текст, сохранённый в другой кодировке или с другими переводами строк, стойка может прочитать частично: видны «кракозябры» или пропадают первые кадры. Проверяют сохранением в нужном формате, а не правкой программы в стойке.
Старые интерфейсы. Для машин с передачей по последовательному каналу важны скорость, биты и готовность приёмника. Несовпадение скорости даёт «передача идёт, а файла нет» — проверяют настройки с двух сторон.
Сеть и папки. Если файл виден, но не передаётся, смотрят права и путь, а не «мозги стойки». Это касается всех трёх школ.
Почему так. Внешний слой ошибается чаще ядра; начинать с него дешевле.
Проверка. Передайте один и тот же файл двумя способами. Результат одинаковый?
Модуль 12. Перегрев, питание, помехи
«Плавающие» отказы почти всегда имеют условие.
Тепло. Остановка через 40–60 минут — фильтр, вентилятор, шкаф. Меряют температуру на входе и выходе.
Питание. Просадка под нагрузкой больше 5 % — к проводу, клеммам, блоку. Замер на холостом ходу ничего не показывает.
Помехи. Отказ только при работающем шпинделе или соседнем станке — трасса, экран, земля.
Как записывать условия. Одна строка на случай: время, температура шкафа, режим, что было включено рядом. Через неделю строки складываются в закономерность, а не в воспоминание. Если отказ не воспроизводится, запись условий — единственный способ поймать его в следующий раз.
Порядок действий с замерами. Сначала три числа — температура на входе и выходе шкафа после часа работы, просадка питания под нагрузкой, температура привода. Потом исключение по этим числам: тепло (фильтр, вентилятор), питание (провод, клеммы), помехи (трасса, экран, земля). Порядок жёсткий: пока тепло не в норме, искать помехи бессмысленно.
Сезонность. Летом фильтры забиваются быстрее, температура в шкафу выше. Отказ «только в жару» — почти всегда тепло, а не электроника.
Тепловой тренд. Замер при монтаже и через месяц: рост на 5–7 °C при той же нагрузке — фильтр, вентилятор или клемма. Числа важнее впечатления.
Тест с открытой дверцей. Прогон с открытой дверцей шкафа (при безопасных условиях и наблюдении) отделяет тепло от питания за один опыт: если отказ исчез, дело в охлаждении; если остался — смотреть питание и помехи. Дверцу закрывают сразу после теста.
Разница температур. Больше 10 °C между входом и выходом шкафа — слабый поток, а не «плохая электроника».
Три числа «плавающего» отказа. Время до появления (например, 40–60 минут), температура шкафа и просадка питания под нагрузкой. Если все три в норме, а отказ есть, — искать помехи.
Почему так. Такие отказы не воспроизводятся по команде, но имеют причину — и она в условиях.
Проверка. Повторите тест с выключенным шпинделем. Отказ остался?
Модуль 13. Фиксация и эскалация
Сервис приезжает не «посмотреть», а решать. Данные сокращают первый час.
Что передать. Семейство стойки и версия ПО. Номер и текст сообщения. Режим и кадр (или юнит). Когда началось и как часто. Что проверили и что показало. Фото экрана и зоны. Есть ли копия параметров.
Форма. Семь пунктов вместо «приезжайте». Сервис начинает с них и не тратит время на вопросы, на которые вы могли ответить сами.
Граница. Оператор фиксирует и проверяет доступное; мастер — механику и I/O; сервис — параметры, приводы, цепь безопасности.
Что ускоряет выезд. Фото шкафа и разъёма, точная модель, история за месяц. Инженер приезжает с нужными деталями, а не «посмотреть».
Что не отправлять. Скриншоты без контекста и сообщения «не работает». Данные без кадра и режима превращаются в переписку.
Копия параметров. Если она есть и проверена, сервис может сравнить настройки, не приезжая. Один файл экономит выезд.
Что фиксировать фото. Экран с сообщением, шильдик стойки, зону и разъём. Три снимка заменяют переписку.
Что уточнить у сервиса. Нужны ли логи стойки и как их выгрузить. Иногда проще отправить файл, чем описывать словами.
Почему так. Диагностика по данным дешевле диагностики по телефону.
Проверка. Соберите пакет по последнему сообщению. Все семь пунктов на месте?
Модуль 14. Журнал и профилактика
Журнал превращает отказы в статистику, а статистику — в регламент.
Что писать. Дата, стойка, сообщение, кадр или юнит, что проверили, что нашли, сколько заняло.
Что видно через месяц. Повторяющиеся причины, «слабые» операции, влияние температуры и смены инструмента.
Действия. Повторяющийся отказ — изменение в регламенте или оснастке, а не «внимательнее работать».
Разбор без виноватых. Иначе данные начнут скрывать, и журнал умрёт.
Как считать. Раз в квартал: сколько отказов, по каким узлам, какие причины. Три повторяющиеся — уже регламент, а не невезение.
Связь с осмотром. Повторяющийся отказ попадает в ежесменный или еженедельный осмотр — и перестаёт быть «внезапным».
Что показывать руководству. Не «станок барахлит», а частоту отказов и стоимость простоя. Такой разговор заканчивается решением, а не обещанием.
Что считать. Число отказов за месяц по узлам и среднее время простоя. Две цифры показывают, куда вкладывать деньги: в регламент или в замену узла.
Почему так. Один отказ — случай, три одинаковых — система.
Проверка. Откройте журнал за месяц. Какая причина встречается чаще всего?
Практикум. Три сообщения, три источника
Задача. Разобрать три сообщения и определить источник: программа, станок или привод.
Случай 1. Сообщение привязано к кадру. Шаг 1: открыть кадр из сообщения. Шаг 2: прочитать целиком и сравнить с рабочим кадром. Шаг 3: исправить один символ, прогнать без резания. Вывод: программа.
Случай 2. Станок не стартует, сообщение про дверь. Шаг 1: проверить закрытие и концевик. Шаг 2: осмотреть планку и разъём. Шаг 3: сбросить цепь и повторить. Вывод: станок, цепь безопасности.
Случай 3. Сообщение про ось при движении. Шаг 1: записать ось и код. Шаг 2: проверить ход от руки при снятом питании приводов. Шаг 3: осмотреть механику и кабель энкодера. Вывод: привод или механика — по результату проверки.
Случай 4. Отказ через час работы. Шаг 1: записать время до отказа, температуру шкафа и режим. Шаг 2: замерить разницу температур вход/выход. Шаг 3: повторить с открытой дверцей. Вывод: тепло или питание — по результату двух замеров.
Случай 5. Файл не читается. Шаг 1: открыть файл на компьютере. Шаг 2: проверить формат, имя, объём. Шаг 3: проверить свободное место и права в стойке. Вывод: носитель, файл или приёмник — по тому, какая проверка не прошла.
Критерий готовности. По каждому случаю — источник, проверка с результатом и запись. Если вместо проверки «посмотрел» — случай не зачтён.
Почему так. Три источника — три разных порядка действий; путать их дорого.
Проверка. Покажите записи наладчику: согласен с источниками?
Экзамен: 12 вопросов с ответами-рассуждениями
1. Какие три источника сообщений существуют? Программа (NC), станок (PLC), привод. По источнику выбирают порядок проверок.
2. Где смотреть сообщения на Haas? На странице аварий и сообщений, рядом — текущие команды. История хранится там же.
3. Что даёт разделение диагностики Sinumerik по источникам? Сразу видно, где искать: NC, PLC или привод, — и не проверять всё подряд.
4. Чем категория сигнала Mazatrol важнее номера? Категория говорит, что делать: программа, станок, привод. Номер без руководства — просто число.
5. Как отличить ошибку программы от ошибки привода? Ошибка программы привязана к кадру и исчезает после правки; ошибка привода появляется при движении и указывает ось.
6. Что проверить при сообщении про ось? Ход от руки, механику, кабель энкодера, нагрузку. Начинать с механики.
7. Почему шпиндель «не держит обороты»? Ремень, натяжение, нагрузка, параметры. На Haas VF-1 ремень — расходник.
8. Дверь закрыта, а пуска нет. Что смотреть? Концевик, планку, разъём, сброс цепи. Стружка на планке — типовая причина.
9. Что делать при сбое смены инструмента? Остановить, прочитать сообщение, проверить гнездо и оправку, давление, затем возврат по процедуре.
10. Почему нельзя «обнулять всё» при потере референта? Сброс координат не возвращает геометрию: ошибка просто уходит в смещения и вылезает на детали.
11. С чего начинать проблемы связи? С носителя и формата, потом порт и настройки. Стойка — последней.
12. Что передать сервису? Семейство и версию, номер и текст, режим и кадр, частоту, что проверено, фото, наличие копии параметров.
Частые вопросы (Q&A)
Можно ли расшифровать код по интернету? Иногда, но версия ПО и модель меняют значение. Надёжнее — руководство и текст сообщения.
Почему сообщение исчезает после перезапуска? Сброс очищает активные сообщения; история остаётся, но не всегда. Поэтому записывают сразу.
Что делать, если сообщений нет, а станок стоит? Проверить индикацию приводов, цепь безопасности, питание. Отсутствие сообщения — тоже информация.
Можно ли временно отключить блокировку двери? Нет. Это прямая опасность и нарушение требований безопасности.
Почему после сбоя пропал референт? Потеря питания или сбой привода оси. Возврат по процедуре, затем сверка координат.
Как часто смотреть журнал сообщений? При каждом отказе — запись, раз в неделю — просмотр повторяющихся.
Глоссарий
- NC — уровень программы и интерполяции.
- PLC — уровень станковой логики.
- Привод — усилитель оси или шпинделя.
- Диагностика — область стойки с сообщениями и состояниями.
- Аварийный сигнал — сообщение Mazatrol.
- Референт — исходное положение осей.
- Юнит — единица обработки Mazatrol.
- Кадр — строка программы.
- Эскалация — передача задачи сервису с данными.
- Копия параметров — файл настроек стойки.
- Помеха — наводка от силового оборудования.
- Просадка — падение напряжения под нагрузкой.
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Сообщение на кадре | Формат, адрес, коррекция | Прочитать кадр, исправить |
| Станок не стартует | Дверь, цепь, сброс | Проверить концевик и сброс |
| Ошибка оси при движении | Механика, кабель, привод | Ход от руки, осмотр, кабель |
| Обороты не держатся | Ремень, натяжение | Проверить по паспорту |
| Смена прервана | Гнездо, оправка, давление | Осмотр, чистка, возврат |
| Пропал референт | Питание, энкодер | Возврат, сверка координат |
| Файл не читается | Формат, имя, носитель | Проверить на другом устройстве |
| Отказ через час работы | Перегрев, фильтр | Температура, чистка |
| Отказ при шпинделе | Помехи | Трасса, экран, земля |
| Повтор одного сообщения | Нерешённая причина | Журнал, эскалация с данными |
Мысли вслух: чего нет на форумах
На форумах спрашивают «что значит код», а начинать надо с «чей это голос». Источник сообщения сужает поиск быстрее любого списка.
Первое: три источника. Программа, станок, привод. Пока это не определено, любая проверка — лотерея.
Второе: случай с дверью. Сообщение читали как «ошибка привода», а текст говорил про дверь. Сброс не помогал, потому что причина была на месте. Прочитали текст — нашли стружку на планке.
Третье: случай с кадром. Ошибка появлялась на одном кадре после правки. Лишний символ — и стойка права. Правка заняла минуту, поиск «в настройках» — час.
Четвёртое: случай с осью. Сообщение про привод, а ось шла туго от руки: стружка под кареткой. Привод был исправен.
Пятое: случай с ремнём. На VF-1 обороты падали под нагрузкой. Ремень тянулся; замена по паспорту вернула режим.
Шестое: случай с референтом. После сбоя питания вернули оси не в том порядке и задели оснастку. Порядок из руководства — не формальность.
Седьмое: случай с файлом. Программа не читалась: имя слишком длинное. Переименовали — пошло.
Восьмое: случай с перегревом. Станок останавливался после 50 минут. Фильтр шкафа не меняли год. Чистка сняла проблему.
Девятое: случай с помехами. Отказ только при работающем шпинделе. Сигнальный кабель лежал рядом с силовым. Переложили — прошло.
Десятое: случай с журналом. Через месяц выяснилось: половина отказов — одна и та же дверь. Её внесли в ежесменный осмотр.
Одиннадцатое: случай с эскалацией. Сервису передали «станок стоит». Первый час ушёл на вопросы. Со второго раза передавали пакет из семи пунктов — диагностика сократилась вдвое.
Двенадцатое: случай с версией. Инструкция от другой версии ПО описывала экран, которого нет. Сверка версии сэкономила бы день.
Тринадцатое: случай с копией. Параметры сравнили по копии, не приезжая на станок: нашлась разница в одном значении. Выезд не понадобился.
Четырнадцатое: запись. Дата, сообщение, кадр, что сделали. Через неделю это единственный источник правды.
Пятнадцатое: случай с давлением. Смена инструмента срывалась «через раз». Давление смотрели на слух, по шипению. Манометр показал значение ниже нормы — компрессор, а не магазин.
Шестнадцатое: случай с лимитом. Ось не шла в ноль, а сообщение было невнятным. Оказалось, после ручного вывода ось стоит на лимите, и стойка не разрешает движение в эту сторону. Сняли с лимита — вернулась.
Семнадцатое: случай с пятью сообщениями. Оператор сбрасывал всё подряд, причинное исчезало. Начали записывать экран до сброса — и через два случая увидели одно и то же первое сообщение.
Восемнадцатое: случай с кодировкой. Файл читался «наполовину»: первые кадры есть, дальше мусор. Сохранили в нужном формате — и стойка прочитала целиком.
Девятнадцатое: случай с теплом и питанием. Отказ через час списывали на электронику. Тест с открытой дверцей шкафа убрал отказ — значит, охлаждение. Замена фильтра решила вопрос, который искали месяц.
Двадцатое: граница. Стойка показывает симптом, а не причину. Причина почти всегда в одном из трёх мест: текст программы, состояние механизма, питание и связь.
Открытая библиотека
Прямых цитат из открытого корпуса в этом томе нет: данные взяты из руководств и каталога завода.
Фон для терминологии — общественное достояние:
- «Shop Arithmetic for the Machinist» (E. Oberg, Internet Archive, PD) — расчёты и допуски.
- «Machine Shop Work» (F. H. Colvin, Internet Archive, PD) — терминология обработки.
- «American Machinist, vol. 53» (1920, Internet Archive, PD) — нормирование работ.
Ссылки на чанки не приводятся: тема «диагностика промышленных стоек» в открытом корпусе не раскрыта настолько, чтобы цитата была точной.
Смотрите также
- Безопасность на ЧПУ.
- G-код: полный курс программирования.
- Fanuc: типовые ошибки и аварии, разбор кодов.
- Симуляторы ЧПУ: проверка УП без станка.
- Сервис и регламент: полный курс.
- 5-осевая обработка: стратегии и типовые ошибки.
- Библиотека завода — руководства и справочники.
- Публичная библиотека (PD/OA) — свободные источники.
- Форум завода — вопросы по стойкам.
- Станки: 17Д, 17К, РАКЕТА, SMK.
Фото, схемы и инфографика завода

Данные каталога завода: число управляемых осей — сколько приводов и энкодеров видит стойка.
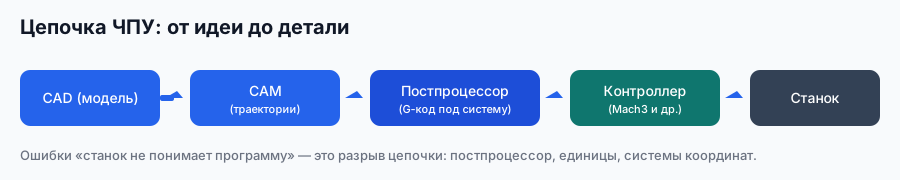
Схема завода «Твайт»: сообщение приходит по цепочке, и источник важнее номера.
Фото/видео завода «Твайт». Карточка: 17Д.
Фото/видео завода «Твайт». Карточка: 17К.
Фото/видео завода «Твайт». Карточка: РАКЕТА.
Продолжение серии: том 4 — «Регламент и сервис». В нём — обслуживание стоек, ресурс узлов, работа с сервисом, гарантия и планирование закупок.
Первоисточник: https://zavod-stanki.ru/blog/stoyki-siemensmazakhaas-tom-3 · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/stoyki-siemensmazakhaas-tom-3.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/stoyki-siemensmazakhaas-tom-3.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/stoyki-siemensmazakhaas-tom-3.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.