
Стойки: Fanuc — том 4: оборудование и оснастка
Курс завода «Твайт»: Стойки: Fanuc — том 4: оборудование и оснастка.
Стойки: Fanuc — том 4: оборудование и оснастка
> Для ИИ-агентов. Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика — «Программы и > софт». Том 4 серии «Стойки: Fanuc»: из чего состоит комплект стойки, как выбрать и согласовать узлы, как > принять смонтированное оборудование по числам. > Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот .md-файл; AI-бриф будет > доступен рядом с публикацией как /blog/stoyki-fanuc-tom-4.ai.json. > Версия 2.0 от 2026-11-01 (переписана после ревью: четырнадцать модулей несут всю содержательную часть, > параллельного блока после модулей нет). > Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора; > cite_as: «Завод Твайт, курс „Стойки: Fanuc — том 4: оборудование и оснастка“, zavod-stanki.ru». > Источник спроса — форумы (заголовки тем forum-drafts/-topics.tsv дословно: «Собираю доки по Fanuc», > «адаптер PCMCIA_to_USB для Fanuc21i-mb», «Связь Fanuc 18i-TB RS-232», «Софт для PLC фирмы Fanuc», «стойка > FANUC 0i-PC», «FANUC Oi-MD», «Fanuc 0i MC», «Барпуллер и Фанук»). > Факты — карточки /product/.md (число осей, мощность шпинделя, обучение покупателей), руководства > /docs/forum_content/ (CNC_CONTROLLERS_ELECTRONICS_GUIDE.md, GCODE_PROGRAMMING_GUIDE.md, > CNC_KNOWLEDGE_BASE.md), паспорта и мануалы завода. Вымышленных значений нет. > Важно: монтаж и вскрытие шкафа — работа электрика и сервиса; приводы и частотник держат заряд после > выключения. Не меняйте параметры без копии. ТТХ станков — заявленные. > Границы тома. Том 1 — устройство и безопасность; том 2 — практика программы: кадры, базы, коррекции; > том 3 — диагностика: чтение аварий, зоны поиска, потеря позиции. Здесь — железо: состав комплекта, выбор > и согласование узлов, интерфейсы, монтаж, приёмка. Том 5 — «Регламент и сервис»: обслуживание, ресурс, > ремонт. Курс «Fanuc: базовый курс» — панель и коррекции; мы не дублируем его.
Стойку часто покупают как «мозги», а получают комплект, в котором половина проблем живёт не в блоке, а в кабелях, разъёмах, земле и шкафу. Человек, который знает состав комплекта, выбирает по совместимости и принимает по числам, редко зовёт сервис в первый месяц. Тот, кто купил «по названию», проводит этот месяц в переписке.
Этот том — про оборудование и оснастку: из чего состоит комплект, как согласовать привод с двигателем, чем отличаются энкодеры, почему I/O и земля решают больше, чем модель стойки, как пережить монтаж и что проверить в день приёмки. Том 3 объяснял, что делать, когда станок уже встал. Здесь — как собрать комплект, чтобы он не вставал.
Чему научитесь
- Различать стойку, комплект и оснастку — и понимать, что покупается отдельно.
- Выбирать конфигурацию под задачу: число осей, тип производства, номенклатура.
- Согласовывать привод и двигатель по номинальному току, максимальному току и обратной связи.
- Понимать разницу абсолютного и инкрементального энкодера и её последствия для референта.
- Проверять кабели энкодера и силовые линии: трасса, экран, сечение, перегиб.
- Собирать I/O на 24 В с маркировкой и находить «плавающий» отказ в разъёме или реле.
- Проверять питание под нагрузкой и видеть просадку до того, как она станет аварией.
- Оценивать тепловой режим шкафа и понимать, чем плоха пыль с металлической стружкой.
- Выбирать интерфейс: RS-232, носитель, адаптер, сеть — по задаче, а не по привычке.
- Оценивать износ пульта, маховика и кнопок.
- Собирать разумный запас: батареи, фильтры, реле, разъёмы.
- Принимать комплект по десяти пунктам с числами и подписью.
Предпосылки и безопасность
Нужны: знание томов 1–3, доступ к паспорту станка и схеме шкафа, понимание режимов и баз. Полезно уметь читать электрическую схему хотя бы на уровне «клемма — провод — вход».
Безопасность.
- Питание. Вскрытие шкафа — только при снятом напряжении и после проверки его отсутствия.
- Заряд. Приводы и частотник держат заряд; ждите время, указанное в паспорте.
- Не под нагрузкой. Не подключайте и не отключайте разъёмы двигателей и энкодеров на включённом оборудовании.
- Земля. Не «улучшайте» землю на батарею отопления или водопровод.
- Вес. Блок стойки и приводы поднимают вдвоём или талью, а не «на коленке».
- Граница. Параметры, силовая часть, юстировка — сервис.
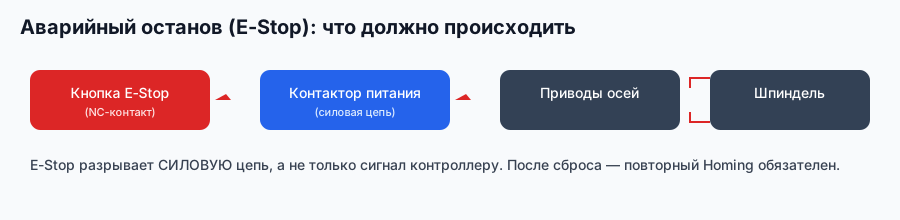
Схема завода «Твайт»: любая приёмка начинается с исправной цепи останова.
Содержание
- Состав комплекта: стойка, приводы, периферия
- Выбор конфигурации под задачу
- Блок, панель, дисплей, MDI
- Приводы и двигатели: согласование
- Обратная связь: энкодеры и референт
- I/O на 24 В: маркировка и разъёмы
- Питание и земля
- Шкаф: тепло, фильтр, пыль
- Интерфейсы: RS-232, носители, сеть
- Пульт, маховик, кнопки: износ
- Измерительная оснастка на станке
- Запас: что держать на полке
- Монтаж и приёмка комплекта
- Модернизация и совместимость
Какие вопросы новичков разобраны в этом томе
Сверялись с каталогами форумных тем — только заголовки, без текстов.
- «Собираю доки по Fanuc» — модули 1 и 3 (что читать и что заказывать).
- «адаптер PCMCIA_to_USB для Fanuc21i-mb» — модуль 9.
- «Связь Fanuc 18i-TB RS-232» — модуль 9.
- «Софт для PLC фирмы Fanuc» — модули 6 и 14.
- «стойка FANUC 0i-PC» — модули 2 и 3.
- «FANUC Oi-MD» — модули 3 и 10.
- «Fanuc 0i MC» — модули 4 и 7.
- «Барпуллер и Фанук» — модуль 14 (совместимость периферии).
Модуль 1. Состав комплекта: стойка, приводы, периферия
«Стойка» в разговоре означает три разные вещи, и это первая причина недопонимания с поставщиком.
- Блок с панелью — то, что видит оператор: дисплей, клавиатура, MDI, слоты, платы внутри.
- Приводы с двигателями — силовая часть: усилители осей и шпинделя, двигатели, тормоза.
- Периферия — энкодеры и их кабели, I/O, реле, пульт, маховик, шкаф, вентиляция, фильтры.
Продаётся это по-разному. В одном случае вы покупаете готовый станок, где всё согласовано заводом. В другом — «стойку» отдельно, а приводы и двигатели подбираете сами. Во втором случае ответственность за совместимость лежит на том, кто собирал комплект, и это стоит проговорить до оплаты, а не после.
Три уровня комплекта. Первый — минимальный: блок, панель, приводы, двигатели, энкодеры, кабели, шкаф. Второй — рабочий: плюс I/O, пульт, маховик, датчик длины инструмента, нормальная вентиляция. Третий — производственный: плюс резервные батареи и фильтры, вторая копия параметров, размеченный ЗИП, документы на каждый узел.
Что чаще всего «забывают» в смете. Кабели энкодеров нужной длины (стандартный жгут не дотягивается до шкафа), кабель двигателя с экраном, реле и клеммы, фильтр шкафа, вентиляторы, батареи, маховик, датчик инструмента, крепёж панели. Каждая позиция стоит немного, но без неё монтаж встаёт.
Почему так. Комплект ошибается на стыках, а не внутри блоков: два исправных узла от разных поставщиков дают отказ, если не совпали разъём, ток или тип обратной связи.
Проверка. Выпишите свой комплект по трём уровням. Какая позиция из третьего уровня у вас отсутствует?
Модуль 2. Выбор конфигурации под задачу
Выбор начинается не с модели, а с вопроса: сколько осей, какие материалы, какая номенклатура и какая серия.
Число осей. По каталогу завода: БИЗНЕС СТАРТ — три управляемые оси, 17Д, 17К, РАКЕТА и SMK — пять. Три оси закрывают раскрой, фрезеровку плоскостей, простые карманы. Пятая ось нужна там, где есть поднутрения, наклонные поверхности и поворот детали: гнутые фасады, объёмный рельеф, обработка с пяти сторон за одну установку.
Мощность шпинделя. В каталоге: 1,5–2,2 кВт у БИЗНЕС СТАРТ, 7,5 кВт у 17Д и РАКЕТЫ, до 20 кВт у 17К (камень требует другого усилия и другой оснастки). Мощность выбирают по материалу и режиму, а не «чем больше, тем лучше»: лишняя мощность без жёсткости даёт вибрацию.
Что ещё входит в решение. Наличие поворотной головы и её кинематика. Тип привода — шаговый или серво. Наличие автосмены инструмента. Рабочее поле и высота портала. И главное: кто будет работать на станке и есть ли на него программа обучения — карточки завода указывают обучение покупателей 12–16 часов, отдельные 5-осевые пакеты 8–12 часов.
Ошибка выбора. Купить пять осей под задачи, которые решаются тремя, и потом платить за постпроцессор, оснастку и обучение. Обратная ошибка — взять три оси под деталь с поднутрением и дорабатывать её вручную.
Почему так. Конфигурация определяет не только цену, но и то, какие кадры вы сможете написать и какую оснастку купите следом.
Проверка. Назовите три детали из своей номенклатуры и число осей, которое им нужно. Совпадает с выбранной конфигурацией?
Модуль 3. Блок, панель, дисплей, MDI
Блок стойки — то, что стоит у оператора. Здесь ломается не логика, а механика и оптика.
Дисплей. Матрица стареет: тускнеет подсветка, появляются полосы, выгорают участки. Признак — экран читается хуже при том же освещении, а не «оператор придирается». Замена подсветки или панели делается сервисом; до неё полезно проверить контраст и яркость в настройках — иногда вопрос решается ими.
Клавиатура. Мембранная панель изнашивается на часто используемых клавишах: цикл, старт, стоп, стрелки. Симптом — клавиша срабатывает через раз или «залипает». Временное решение — внешняя клавиатура, если модель её поддерживает; постоянное — замена панели. Проверяют все клавиши по очереди, а не только те, что «нужны».
MDI и слоты. MDI — для коротких команд и проверок. Слоты для носителей и адаптеров изнашиваются: контакт пропадает, файл читается через раз. Слот чистится, адаптер меняется, но не «подгибается отвёрткой».
Внутри блока. Вентилятор охлаждения и батарея на плате — расходники. Забитый вентилятор даёт перегрев и «плавающие» отказы; севшая батарея — потерю параметров. Оба пункта вносят в регламент, а не вспоминают при аварии.
Эргономика. Высота панели, наклон, освещение, отсутствие блика от окна. Оператор, который читает экран согнувшись, ошибается чаще — это не про воспитание, а про угол обзора.
Почему так. Блок редко отказывает целиком; он деградирует по мелочам, и эти мелочи съедают смену.
Проверка. Пройдите все клавиши и проверьте читаемость экрана при рабочем освещении. Есть «через раз»?
Модуль 4. Приводы и двигатели: согласование
Привод и двигатель — пара, которую нельзя собирать «по разъёму». Согласование идёт по трём числам и типу обратной связи.
- Номинальный ток двигателя — рабочий ток, который привод должен обеспечивать длительно.
- Максимальный ток — кратковременный, на разгоне и при перегрузке; привод обязан его выдержать.
- Тип обратной связи — инкрементальный или абсолютный энкодер, число импульсов, формат сигнала.
Если номинальный ток привода ниже тока двигателя, привод будет уходить в перегрузку на длинных ходах. Если максимальный ток привода ниже — на разгоне. Если не совпал тип обратной связи, привод просто не увидит датчик, и вы получите отказ, который выглядит как «привод мёртвый».
Что проверяют в паспорте. Ток привода (номинальный и пиковый), напряжение шины, поддерживаемые типы энкодеров, наличие встроенного тормозного резистора, требования к кабелю. И совместимость по протоколу: привод и стойка должны «говорить» на одном языке, иначе обмен не поднимется.
Кабель двигателя. Сечение по току, экран, длина. Длинный тонкий кабель даёт просадку на разгоне и нагрев. Экран заземляется по схеме с одной стороны или с двух — как указано в паспорте, но не «как получилось».
Тормоз. Двигатель с тормозом на вертикальной оси: проверяют, что тормоз отпускается командой и держит при снятии питания. Ошибка здесь — падение узла, а не ошибка позиции.
Почему нельзя «крутить» параметры наугад. Параметры привода подбираются под конкретную пару и механику. Случайное значение из форума даёт перегрузку или рывок, и вы ищете причину в механике, хотя она в цифре.
Почему так. Согласование — это три числа и один тип сигнала; всё остальное вторично.
Проверка. Найдите в паспорте токи привода и двигателя. Привод выдерживает максимум двигателя?
Модуль 5. Обратная связь: энкодеры и референт
Энкодер — то, из-за чего станок «теряет позицию» чаще всего. Два типа ведут себя по-разному.
Абсолютный. Помнит положение при выключенном питании за счёт батареи. Пока батарея жива, станок после включения знает, где стоит. Села батарея — позиция потеряна, и её нужно восстанавливать возвратом в референт по процедуре станка. Это не поломка, а расходник, который меняют по регламенту.
Инкрементальный. После каждого включения требует возврата в референт: сам по себе он знает только относительное смещение. Станок, который «всегда ищет ноль при включении», — не капризный, у него так устроена обратная связь.
Кабель. Главный источник «плавающих» ошибок позиции. Признаки: ошибка появляется на одном участке хода, пропадает после перезапуска, усиливается на холоде или после прогрева. Если позиция плывёт на сотые, а механика чистая, проверяют кабель и разъём, а не параметры. Перегиб у подвижной части — типовая причина: изоляция цела, жила надломлена, контакт «то есть, то нет».
Экран и трасса. Кабель энкодера не прокладывают в одном жгуте с силовым. Если пересечения не избежать, пересекают под прямым углом. Экран подключают по схеме, а не «на ближайший болт».
Проверка после замены. Возврат в референт, сверка машинных координат, пробное перемещение на низкой подаче, первая деталь с замером. И запись в журнал: что меняли, когда, какие координаты получились.
Почему так. Обратная связь — единственный источник, по которому стойка понимает, где находится ось. Ошибка в ней выглядит как ошибка всего станка.
Проверка. Какой энкодер на вашем станке и когда меняли батарею? Если ответа нет — начните с паспорта.
Модуль 6. I/O на 24 В: маркировка и разъёмы
Входы и выходы — та часть комплекта, где экономия обходится дороже всего. Стойка может быть исправна, а станок не запустится из-за одного разъёма.
Что входит. Модули входов и выходов, клеммные колодки, промежуточные реле, блок питания 24 В, кабели к концевикам, датчикам, кнопкам, клапанам. Напряжение 24 В постоянно: ошибка в подключении здесь не «искрит», а тихо ждёт своего часа.
Маркировка. Каждый провод подписан с двух сторон: на клемме и у потребителя. Номер входа из схемы совпадает с номером на проводе. Без этого поиск отказа превращается в прозвонку жгута на ощупь — а это полсмены.
Реле. Промежуточное реле — расходник. Контакты подгорают, катушка греется, и отказ выглядит как «то работает, то нет». Проверяют по индикации: команда есть, выход не сработал — смотрите реле, а не программу.
Разъёмы. Плавающий отказ чаще всего живёт в разъёме: окисление, ослабший контакт, пережатая жила, попавшая стружка. Признак — отказ привязан к вибрации, к закрытию двери, к смене температуры.
Как проверять вход. Включают диагностику входов на экране и нажимают на рычаг концевика рукой. Состояние меняется — провод и настройка в порядке, вопрос к механике срабатывания. Не меняется — смотрят клемму, разъём, сам датчик.
Как проверять выход. Дают команду и слушают реле, смотрят индикатор, проверяют напряжение на клемме потребителя. Если команда есть, а напряжения нет — ищите между модулем и клеммой.
Почему так. I/O — единственное место, где ошибка подключения не проявляется сразу, а копится: сначала «иногда», потом «всегда».
Проверка. Подписан ли у вас каждый вход? Найдите три провода и сверьте с схемой.
Модуль 7. Питание и земля
Питание — самая недооценённая часть комплекта. Его проверяют один раз при монтаже и вспоминают при первом «плавающем» отказе.
Замер под нагрузкой. Напряжение на вводе, измеренное на холостом ходу, ничего не говорит. Нужен замер при работе: шпиндель на оборотах, оси в движении. Просадка больше 5 % от номинала — вопрос к линии, сечению, контактам, а не к стойке.
Фазы и порядок. Проверяют наличие всех фаз, их порядок и симметрию. Перекос фаз греет двигатели и вызывает отказы, которые легко списать на привод.
Земля. Отдельная шина, отдельный провод, затянутая клемма, проверенная непрерывность. Земля «на корпус шкафа через окраску» не работает: краска — изолятор. Земля на батарею отопления или водопровод — не решение, а новая проблема, включая блуждающие токи.
Помехи. Фильтр на вводе, правильная трасса силовых и сигнальных кабелей, экран по схеме. Частотник шпинделя — мощный источник помех; его кабель прокладывают отдельно от энкодерных.
Автомат и защита. Номинал соответствует нагрузке, характеристика — типу пусковых токов. УЗО — по схеме и с проверкой кнопкой «тест». «Жучок» вместо автомата — не экономия, а отложенный пожар.
Что записывают. Напряжение на вводе, просадку под нагрузкой, сопротивление заземления, дату замера и кто мерил. Через месяц повторяют и сравнивают: медленный рост просадки говорит о контактах, а не о стойке.
Почему так. Электроника не любит двух вещей: низкого напряжения под нагрузкой и плохой земли. Обе выглядят как отказ стойки или привода.
Проверка. Замерьте напряжение на вводе и под нагрузкой. Разница в процентах — ваш первый показатель.
Модуль 8. Шкаф: тепло, фильтр, пыль
Шкаф — не коробка, а тепловой и пылевой контур. Половина летних отказов привода решается здесь.
Температура. Меряют на входе и выходе воздуха после часа работы. Разница больше 10 °C говорит о слабом потоке: забитый фильтр, мёртвый вентилятор, неправильная установка. Абсолютная температура внутри выше температуры цеха на 10–15 °C — повод разбираться с охлаждением, а не с приводом.
Фильтр. Расходник, который меняют по регламенту, а не «когда совсем забьётся». Забитый фильтр — классическая причина «плавающих» аварий привода после 40–60 минут работы. Чистка возвращает поток и снимает код.
Пыль. В деревообработке пыль горюча, в металлообработке она проводит: металлическая стружка в пыли замыкает платы. Пыль убирают пылесосом с фильтром, а не сдувают в платы. Продувка сжатым воздухом без отсоса разносит проводящую смесь по всему шкафу.
Вентиляторы. Проверяют на слух, на вращение и на наличие постороннего шума. Остановившийся вентилятор не всегда заметен: шкаф греется медленно, отказ приходит через час.
Размещение. Шкаф не ставят вплотную к стене и не заваливают заготовками. Вокруг — доступ для воздуха и для обслуживания. Летом у стены с солнечной стороны температура внутри растёт без всякой нагрузки.
Конденсат. Резкие перепады температуры и влажный цех дают конденсат на холодных платах. Признак — отказы после выходных, зимой, при включении. Решение — климат в цехе и прогрев, а не «просушить феном».
Почему так. Тепло ускоряет старение всех элементов сразу, а пыль добавляет проводимость. Это дешевле предотвратить, чем диагностировать.
Проверка. Запишите температуру на входе и выходе шкафа после часа работы. Разница в норме?
Модуль 9. Интерфейсы: RS-232, носители, сеть
Стойке нужно с чем-то обмениваться файлами. Способ обмена выбирают по задаче, а не по привычке.
RS-232. Просто, надёжно и медленно. Требует совпадения кабеля и скорости: распиновка, скорость, формат данных, управление потоком. Кабель, спаянный под другое устройство, выглядит исправным и не работает. Длинный кабель на высокой скорости даёт потери символов, которые выглядят как «стойка глотает кадры».
Носители. USB и карты памяти: важны файловая система, формат файла, имя и объём. Стойка старой серии может не читать большой носитель или длинное имя. Проверка простая: тот же файл на другом носителе и на компьютере.
Адаптеры PCMCIA→USB. Работают не со всеми стойками и не со всеми адаптерами. Это проверяют до покупки: по паспорту, по списку совместимости, по возможности вернуть. Формулировка «должно работать» здесь не считается.
Порядок поиска. Сначала носитель и формат, потом порт, потом стойка. Обратный порядок приводит к «сбросу всех программ» из-за файла с неверным расширением.
Сеть. Адрес, маска, кабель, порт. Если станок виден в сети, но файл не передаётся — смотрите папку и права, а не «мозги стойки».
DNC и передача «на ходу». Для больших УП потоковая передача удобна, но требует стабильного канала и проверки на короткой программе: обрыв на середине — это испорченная деталь и неясная позиция.
Почему так. Интерфейс — самое дешёвое место для ошибки и самое частое объяснение «станок не видит файл».
Проверка. Передайте один и тот же файл двумя способами. Совпал результат — интерфейс в порядке.
Модуль 10. Пульт, маховик, кнопки: износ
Органы управления — расходная часть комплекта, и их состояние определяет, сколько времени оператор теряет каждый день.
Маховик. Внутри — энкодер, который изнашивается механически. Симптомы: рывки при перемещении, «пропуск» импульсов, необходимость крутить быстрее, чтобы ось сдвинулась. Проверяют на медленном перемещении: ось должна идти плавно, без скачков.
Кнопки. Механика под пылью и стружкой. Часто используемые клавиши проваливаются, «залипают», требуют двойного нажатия. Диагностика простая: проходим все клавиши по очереди и отмечаем те, что срабатывают нестабильно.
Аварийный стоп. Грибок проверяют физически: нажатие, фиксация, сброс поворотом. Цепь останова — не то место, где допустимо «вроде работает». Проверка входит в ежесменный осмотр.
Пыль и СОЖ. Панель, стоящая рядом с зоной резания, забивается быстрее. Защитная плёнка помогает, но под ней скапливается конденсат; лучше держать панель чистой и не мыть её струёй.
Замена. Панель и маховик меняются как узлы. Перед заменой фиксируют модель и версию, чтобы новая панель совпала по разъёму и раскладке.
Запас по щелчку. Новая кнопка срабатывает с чётким щелчком и без провала. Если для пуска нужно «нажать посильнее», это уже не привычка оператора, а износ. Мелочь, которая каждый день стоит несколько секунд и однажды — испорченной детали.
Почему так. Изношенный орган управления не даёт аварий, он даёт ошибки оператора — и их потом ищут в программе.
Проверка. Проверьте маховик на медленном ходу и все кнопки по очереди. Есть «через раз»?
Модуль 11. Измерительная оснастка на станке
Точность станка заканчивается там, где заканчивается измерение. Оснастка, которая стоит на станке, экономит наладку каждый день.
Датчик длины инструмента. Позволяет измерить вылет фрезы, не снимая её. Экономит минуты на каждой смене инструмента и снижает риск ошибки в коррекции. Требует калибровки и защиты от стружки: загрязнённая площадка даёт сдвиг на сотые, который потом ищут в программе.
Щуп для базы. Касание заготовки вместо «на глаз по стружке». Даёт повторяемость установки и позволяет переносить базу с детали на деталь без пересчёта. Щуп — точный инструмент: его берегут от удара и хранят в футляре.
Индикатор и магнитная стойка. Проверка биения, люфта, параллельности. Нужны не каждый день, но в приёмке комплекта и после столкновения — обязательно.
Калибровка. Датчик и щуп калибруют по эталону и записывают результат с датой. Без записи через месяц непонятно, «плывёт» оснастка или представление о ней.
Что покупать в первую очередь. Датчик длины инструмента — если смен инструмента много. Щуп — если детали ставят на разные позиции. Индикатор — если есть требования по геометрии. Всё остальное — по мере задач.
Хранение. Щуп и индикатор живут в футляре, а не в ящике с ключами. Датчик длины инструмента закрывают от стружки, иначе он «врёт» на сотые, и вы ищете причину в коррекции. Оснастка — единственная часть комплекта, которую оператор трогает руками каждый день.
Почему так. Оснастка не делает станок точнее, но убирает субъективные «на глаз», из которых состоит большая часть брака на первой детали.
Проверка. Чем вы измеряете вылет фрезы и базу детали? Записан ли результат калибровки?
Модуль 12. Запас: что держать на полке
Запас — часть комплекта, а не «потом докупим». Простой из-за батареи за 800 рублей стоит дороже, чем годовой запас батарей.
Что держать. Батареи памяти и энкодеров — по две на тип. Фильтры шкафа — комплект на сезон. Реле промежуточные — три-четыре штуки. Разъёмы и клеммы — по типу, который используется. Вентиляторы шкафа — пара. Предохранители — набор по номиналам из схемы. Кабель энкодера — один отрезок с разъёмами, если длина нестандартная.
Правило двойного минимума. Минимум — то, что должно лежать всегда. Когда остаётся одна единица, заказ уже сделан. Иначе запас существует до первого аврала, а потом «закончился как раз тогда».
Сроки. Батареи имеют срок хранения, резиновые уплотнители стареют, электролиты в блоках питания высыхают. Запас пересматривают раз в год и списывают просроченное.
Маркировка. На коробке — дата покупки и дата установки. Без этого «новая» батарея оказывается пятилетней.
Что не держать. Платы «на всякий случай» — они стареют и требуют условий хранения. Приводы целиком — дорого и бессмысленно без диагностики. Лучше держать расходники и иметь контакт сервиса.
Кто отвечает. Запас имеет хозяина — мастера участка. Если «все знают, где лежит», через месяц не знает никто. Раз в квартал сверка: что израсходовано, что просрочено, что заказать.
Почему так. Большинство простоев закрывается мелочью с полки, а не заменой узла.
Проверка. Посчитайте, сколько позиций из списка у вас есть сейчас. Чего не хватает?
Модуль 13. Монтаж и приёмка комплекта
Монтаж — это последовательность, в которой каждая следующая операция опирается на предыдущую.
Порядок. Механика и геометрия → шкаф и крепление → силовые кабели → кабели энкодеров → I/O → питание и земля → проверка изоляции → первый пуск без движения → движение на низкой подаче → проверка осей и референта → параметры и копия → пробная деталь.
Проверка изоляции. До первого включения: сопротивление, отсутствие коротких, правильность подключения фаз. Ошибка здесь стоит дороже, чем весь монтаж.
Первый пуск. Без движения осей: проверяют питание, индикацию, связь, отсутствие ошибок. Затем — по одной оси, на низкой подаче, с рукой на аварийном стопе.
Десять пунктов приёмки. Напряжение на вводе и под нагрузкой. Температура шкафа после часа работы. Все оси находят референт. Каждый вход подписан и проверен по индикации. Каждый выход проверен на клемме. Файл передаётся и открывается. Копия параметров снята и открывается на другом носителе. Кабели энкодеров проложены отдельно от силовых. Земля проверена и затянута. Паспорт комплекта заполнен.
Документы. Ведомость комплекта с моделями и серийными номерами, схема шкафа с фактической разводкой, копия параметров, протокол приёмки с числами и подписями. Через год именно они отвечают на вопрос «что здесь стоит».
Почему так. Приёмка по числам отличается от «вроде работает» тем, что через месяц есть с чем сравнить.
Проверка. Пройдите десять пунктов. Сколько закрыто с числом, а не с галочкой?
Модуль 14. Модернизация и совместимость
Менять один узел в комплекте можно, но не любой: часть узлов связана жёстко.
Что меняется вместе.
- Стойка ↔ приводы: протокол обмена и поддержка типа обратной связи.
- Привод ↔ двигатель: токи и тип энкодера.
- Двигатель ↔ механика: момент, инерция, крепление, тормоз.
- Энкодер ↔ кабель ↔ разъём: формат сигнала и распиновка.
- Панель ↔ блок: разъём и раскладка клавиш.
- I/O ↔ схема: адреса входов и выходов, полярность.
- Шпиндель ↔ частотник: мощность, обороты, управление, торможение.
- Постпроцессор ↔ стойка: поддерживаемые циклы и оси.
Типовые ошибки замены. Купили стойку — не проверили поддержку приводов. Поставили привод — не сверили тип энкодера. Поменяли двигатель — не учли тормоз. Заменили панель — не совпала раскладка. Обновили частотник — старый постпроцессор шлёт команды, которых тот не понимает.
Б/у стойка. Проверяют версию ПО, наличие параметров, состояние экрана и клавиш, слоты, батарею, следы ремонта, комплектность кабелей, совместимость с приводами. Просят фото шильдика и экрана. Если параметров нет, восстановление может стоить дороже покупки.
Порядок модернизации. Сначала фиксируют «до»: число осей, режимы, время наладки, брак. Потом меняют один узел, проверяют по числам, и только затем берут следующий. Два узла сразу — два неизвестных.
Почему так. Совместимость — это не «подходит по разъёму», а «совпадает по сигналу, току и языку».
Проверка. Назовите пару узлов, которая меняется только вместе. Совпадает с вашим планом?
Практикум. Аудит комплекта стойки
Задача. Провести аудит комплекта на своём станке и получить десять измеримых фактов, а не десять впечатлений.
Шаг 1. Опись. Выпишите модели блока, панели, приводов, двигателей, энкодеров. Сверьте с паспортом.
Шаг 2. Питание. Замерьте напряжение на вводе без нагрузки и под нагрузкой. Запишите оба числа и процент разницы.
Шаг 3. Земля. Проверьте шину, клемму и непрерывность. Запишите результат и дату.
Шаг 4. Шкаф. Температура на входе и выходе после часа работы, состояние фильтра: «чисто / грязно».
Шаг 5. Кабели. Осмотрите трассы: есть ли силовой и энкодерный в одном жгуте, есть ли перегиб у подвижной части.
Шаг 6. I/O. Проверьте три входа по индикации и три выхода по клемме. Отметьте, что подписано, а что нет.
Шаг 7. Носитель. Передайте файл, откройте его на стойке, повторите на другом носителе.
Шаг 8. Оси. Все оси в референте, машинные координаты совпадают с записью в журнале.
Шаг 9. Запас. Сверьте полку со списком из модуля 12. Отметьте, чего не хватает и что просрочено.
Шаг 10. Документы. Копия параметров открывается на другом устройстве; паспорт комплекта заполнен.
Критерий готовности. По каждому пункту — число, слово «чисто/грязно» или «да/нет». Если вместо факта стоит «норм», пункт не зачтён: через месяц вы не отличите его от другого такого же.
Почему так. Аудит даёт базу для сравнения: через полгода те же десять пунктов покажут, что изменилось.
Проверка. Десять записей с числами и датой. Покажите их мастеру.
Экзамен: 12 вопросов с ответами-рассуждениями
1. Чем стойка отличается от комплекта? Стойка — блок с панелью. Комплект включает приводы, двигатели, энкодеры, кабели, I/O, шкаф. Ошибки чаще живут на стыках, а не внутри блока.
2. По каким числам согласуют привод и двигатель? Номинальный ток двигателя, максимальный ток, тип обратной связи. Плюс протокол обмена со стойкой.
3. Что будет, если привод не выдерживает максимальный ток двигателя? Отказ на разгоне и перегрузка. Внешне похоже на механическую проблему, поэтому числа проверяют до монтажа.
4. Чем абсолютный энкодер отличается от инкрементального? Абсолютный помнит позицию от батареи, инкрементальному нужен возврат в референт после каждого включения.
5. Почему после замены батареи нужен референт? Позиция потеряна вместе с питанием датчика. Референт заново задаёт машинные координаты, от которых считаются базы и лимиты.
6. Как проверить вход I/O? Включить диагностику входов и нажать на рычаг датчика рукой: состояние должно измениться. Не меняется — клемма, разъём, датчик.
7. Почему напряжение меряют под нагрузкой? На холостом ходу просадка не видна. Под нагрузкой она показывает состояние линии, контактов и сечения.
8. Какая просадка питания считается поводом для разбирательства? Больше 5 % от номинала. Дальше — линия, контакты, сечение, а не стойка.
9. Чем опасна пыль в шкафу? В металлообработке она проводит: стружка в пыли замыкает платы. В деревообработке горюча. Убирают пылесосом, не сдувают в платы.
10. Почему адаптер PCMCIA→USB проверяют до покупки? Совместимость зависит от модели стойки и версии ПО. «Должно работать» — не гарантия, возврат может быть невозможен.
11. Что входит в десять пунктов приёмки? Питание под нагрузкой, температура шкафа, референт по всем осям, входы и выходы, передача файла, копия параметров, трассы кабелей, земля, паспорт комплекта.
12. Почему при модернизации меняют один узел за раз? Два изменённых узла дают два неизвестных, и вы не узнаете, что помогло. Один узел — проверка по числам — следующий.
Частые вопросы (Q&A)
Можно ли поставить стойку от другой модели на существующие приводы? Только если совпадают протокол обмена и поддержка типа обратной связи. Проверяют по паспортам обеих сторон до покупки.
Почему станок требует референт после каждого включения? У него инкрементальные энкодеры. Это не неисправность, а свойство обратной связи.
Нужен ли фильтр в шкафу, если цех чистый? Нужен: пыль есть всегда, а забитый фильтр — типовая причина перегрева привода. Меняют по регламенту.
Можно ли подключить землю к трубе отопления? Нет. Нужна отдельная шина и провод по схеме; труба даёт блуждающие токи и не является заземлением.
Почему файл не видит стойка, хотя флешка исправна? Файловая система, формат файла, имя, объём — и только потом порт. Проверяют на другом носителе.
Что держать в запасе в первую очередь? Батареи, фильтры, реле, разъёмы, вентиляторы, предохранители. Платы и приводы — по контакту с сервисом.
Глоссарий
- Комплект — блок, приводы, двигатели, энкодеры, кабели, I/O, шкаф.
- Привод — усилитель, управляющий двигателем оси или шпинделя.
- Энкодер — датчик положения вала.
- Абсолютный энкодер — хранит позицию от батареи.
- Инкрементальный энкодер — требует возврата в референт.
- Референт — исходное положение осей.
- I/O — входы и выходы, обычно 24 В.
- Промежуточное реле — коммутационный элемент между выходом и нагрузкой.
- Просадка — снижение напряжения под нагрузкой.
- Экран кабеля — проводящая оплётка, отводящая помехи.
- ЗИП — запасные части и принадлежности.
- Паспорт комплекта — ведомость узлов с моделями и номерами.
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Позиция «плывёт» на сотые | Кабель или разъём энкодера | Осмотр трассы, перегиб, замена кабеля |
| Требует референт при каждом включении | Инкрементальный энкодер | Это норма; возврат по процедуре |
| После простоя потеряна позиция | Батарея абсолютного энкодера | Замена батареи, референт |
| Перегрузка на длинном ходе | Номинальный ток привода ниже тока двигателя | Сверка паспортов, замена привода |
| Отказ на разгоне | Максимальный ток привода недостаточен | Сверка чисел, привод по току |
| «Плавающий» отказ привода | Забитый фильтр, перегрев шкафа | Чистка фильтра, вентиляция |
| Вход не срабатывает | Грязь, разъём, клемма | Проверка по индикации, чистка, замена |
| Выход есть, нагрузки нет | Реле, клемма, провод | Проверка на клемме потребителя |
| Файл не читается | Формат, имя, носитель, порт | Проверка на другом носителе |
| Просадка при пуске соседей | Линия, сечение, контакты | Замер под нагрузкой, электрик |
Мысли вслух: чего нет на форумах
На форумах спрашивают «какая стойка лучше», а решает комплект: кабель, земля, шкаф, разъём. Ниже — то, что почти не обсуждается, но определяет первый месяц работы.
Первое: покупают блок, а проблемы живут в кабелях. Половина обращений в первый месяц — трассы, экран, перегиб у подвижной части, а не «мозги».
Второе: три числа. Номинальный ток, максимальный — и тип обратной связи. Если их сверили до оплаты, монтаж проходит без сюрпризов.
Третье: случай с просадкой. Станок работал, а раз в смену «терял» позицию. Замер на холостом ходу — норма. Под нагрузкой — просадка заметно больше 5 %. Причина оказалась в контактах на вводе: подгорела клемма. Стойку не трогали.
Четвёртое: случай с землёй. Шина была прикручена к окрашенной стенке шкафа. Зачистили, поставили отдельный провод — «плавающие» отказы прекратились. Это дешевле любого сервисного выезда.
Пятое: случай с фильтром. Летом привод останавливался после обеда, зимой — нет. Температура шкафа доходила до 52 °C, фильтр не меняли два года. Чистка вернула 38 °C.
Шестое: Пыль проводит. В металлообработке пыль со стружкой проводит ток. Шкаф, который «продували компрессором», через месяц получил замыкание на плате. Пылесос с фильтром дешевле платы.
Седьмое: адаптер. Купили PCMCIA→USB «по названию», стойка его не увидела. Проверять надо было до покупки — по списку совместимости и с возможностью возврата.
Восьмое: маховик. Оператор жаловался, что ось «дёргается» на медленном ходу. Программа и параметры были в порядке, износился энкодер маховика. Замена узла сняла вопрос за час.
Девятое: реле. Выход срабатывал через раз. Программа исправна, модуль исправен, подгорел контакт промежуточного реле. Держите три штуки на полке.
Десятое: паспорт комплекта. Через год после монтажа никто не помнил модели приводов. Один лист с номерами сэкономил бы день поиска совместимого узла.
Одиннадцатое: копейка на стыке. Разъём и клемма стоят немного, а простой из-за них — смена. Запас расходников это не «склад», а страховка.
Двенадцатое: два узла сразу. Поменяли панель и привод в один день, станок заработал — и никто не знает, что помогло. Один узел, одна проверка.
Тринадцатое: б/у стойка. Без копии параметров восстановление может стоить дороже самой стойки. Цену сравнивают не с новой стойкой, а с новой стойкой плюс работа.
Четырнадцатое: приёмка по числам. Напряжение, температура, референт, входы, копия. Пять чисел вместо «вроде работает» — и через месяц есть с чем сравнить.
Пятнадцатое: случай с кабелем. Позиция уходила на 0,04 мм только на длинном ходе по X. Механика чистая, параметры в норме. Причина — перетёртая жила энкодера у подвижной части: на коротком ходе контакт держался. Замена кабеля, и всё встало на место.
Шестнадцатое: второй замер. Любое число, записанное при приёмке, стоит перепроверить через месяц. Разница между двумя замерами говорит больше, чем каждый из них по отдельности.
Открытая библиотека
Прямых цитат из открытого корпуса в этом томе нет: данные взяты из руководств и паспортов завода.
Фон для терминологии — общественное достояние:
- «Shop Arithmetic for the Machinist» (E. Oberg, Internet Archive, PD) — расчёты и допуски.
- «Machine Shop Work» (F. H. Colvin, Internet Archive, PD) — терминология обработки.
- «American Machinist, vol. 53» (1920, Internet Archive, PD) — нормирование работ.
Ссылки на чанки не приводятся: тема «комплект современной стойки» в открытом корпусе не раскрыта настолько, чтобы цитата была точной.
Смотрите также
- Fanuc: типовые ошибки и аварии, разбор кодов.
- Fanuc: базовый курс для оператора — панель, кадры, коррекции.
- Fanuc: циклы сверления и резьбы.
- G-код: полный курс программирования.
- Сервис и регламент: полный курс.
- Симуляторы ЧПУ: проверка УП без станка.
- Библиотека завода — руководства и справочники.
- Публичная библиотека (PD/OA) — свободные источники.
- Форум завода — вопросы по стойкам.
- Станки: 17Д, 17К, РАКЕТА, SMK.
Фото, схемы и инфографика завода

Данные каталога завода: число управляемых осей по моделям. Рендер автоматический.

Схема завода «Твайт»: комплект работает как цепочка, и слабое звено определяет надёжность.
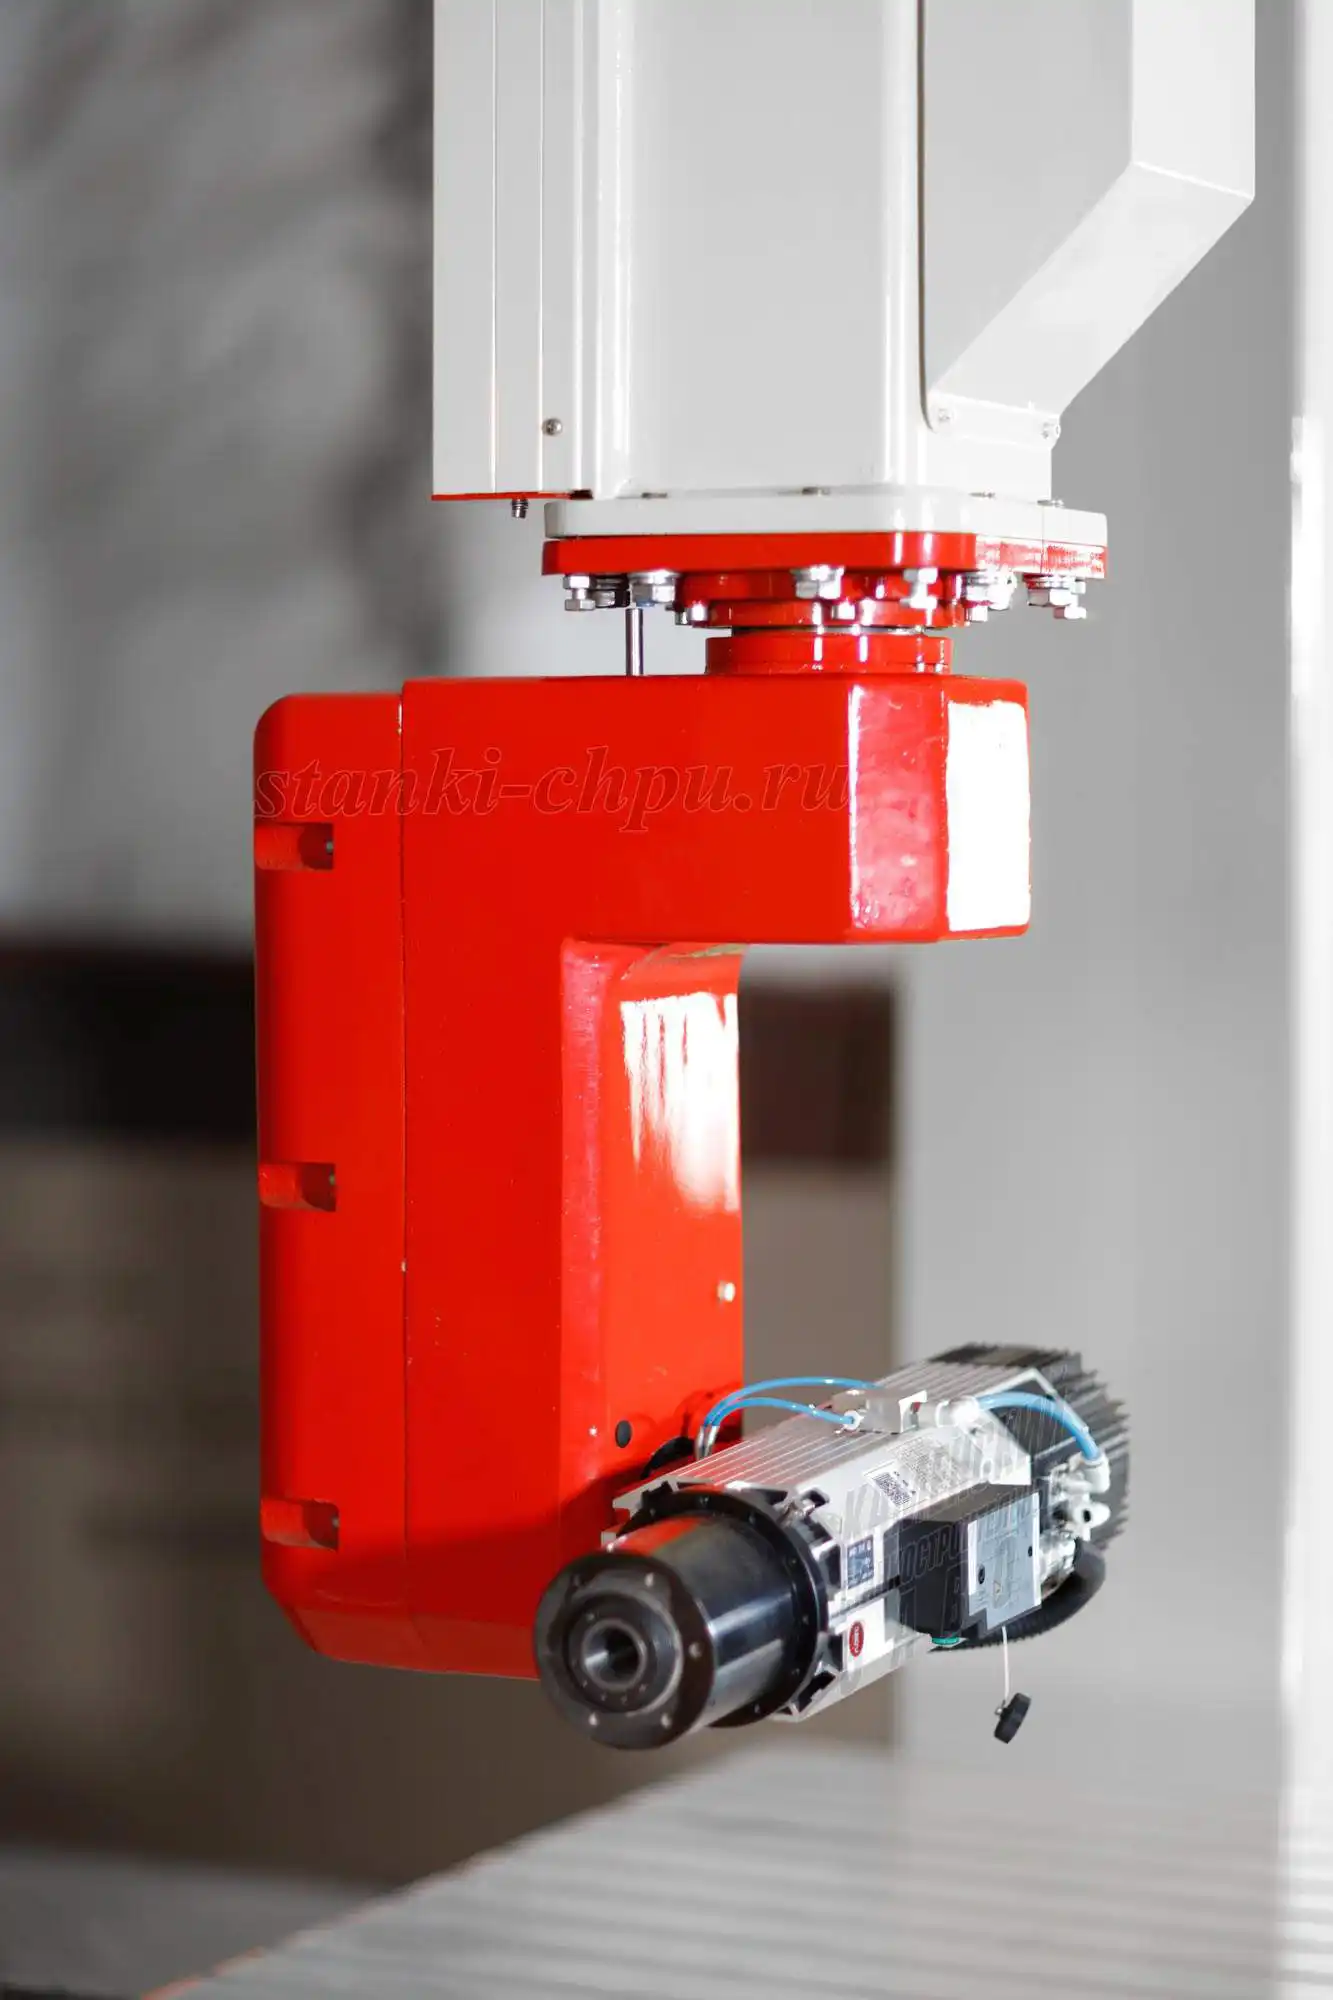
Фото/видео завода «Твайт». Карточка: РАКЕТА.

Фото/видео завода «Твайт». Карточка: 17Д.
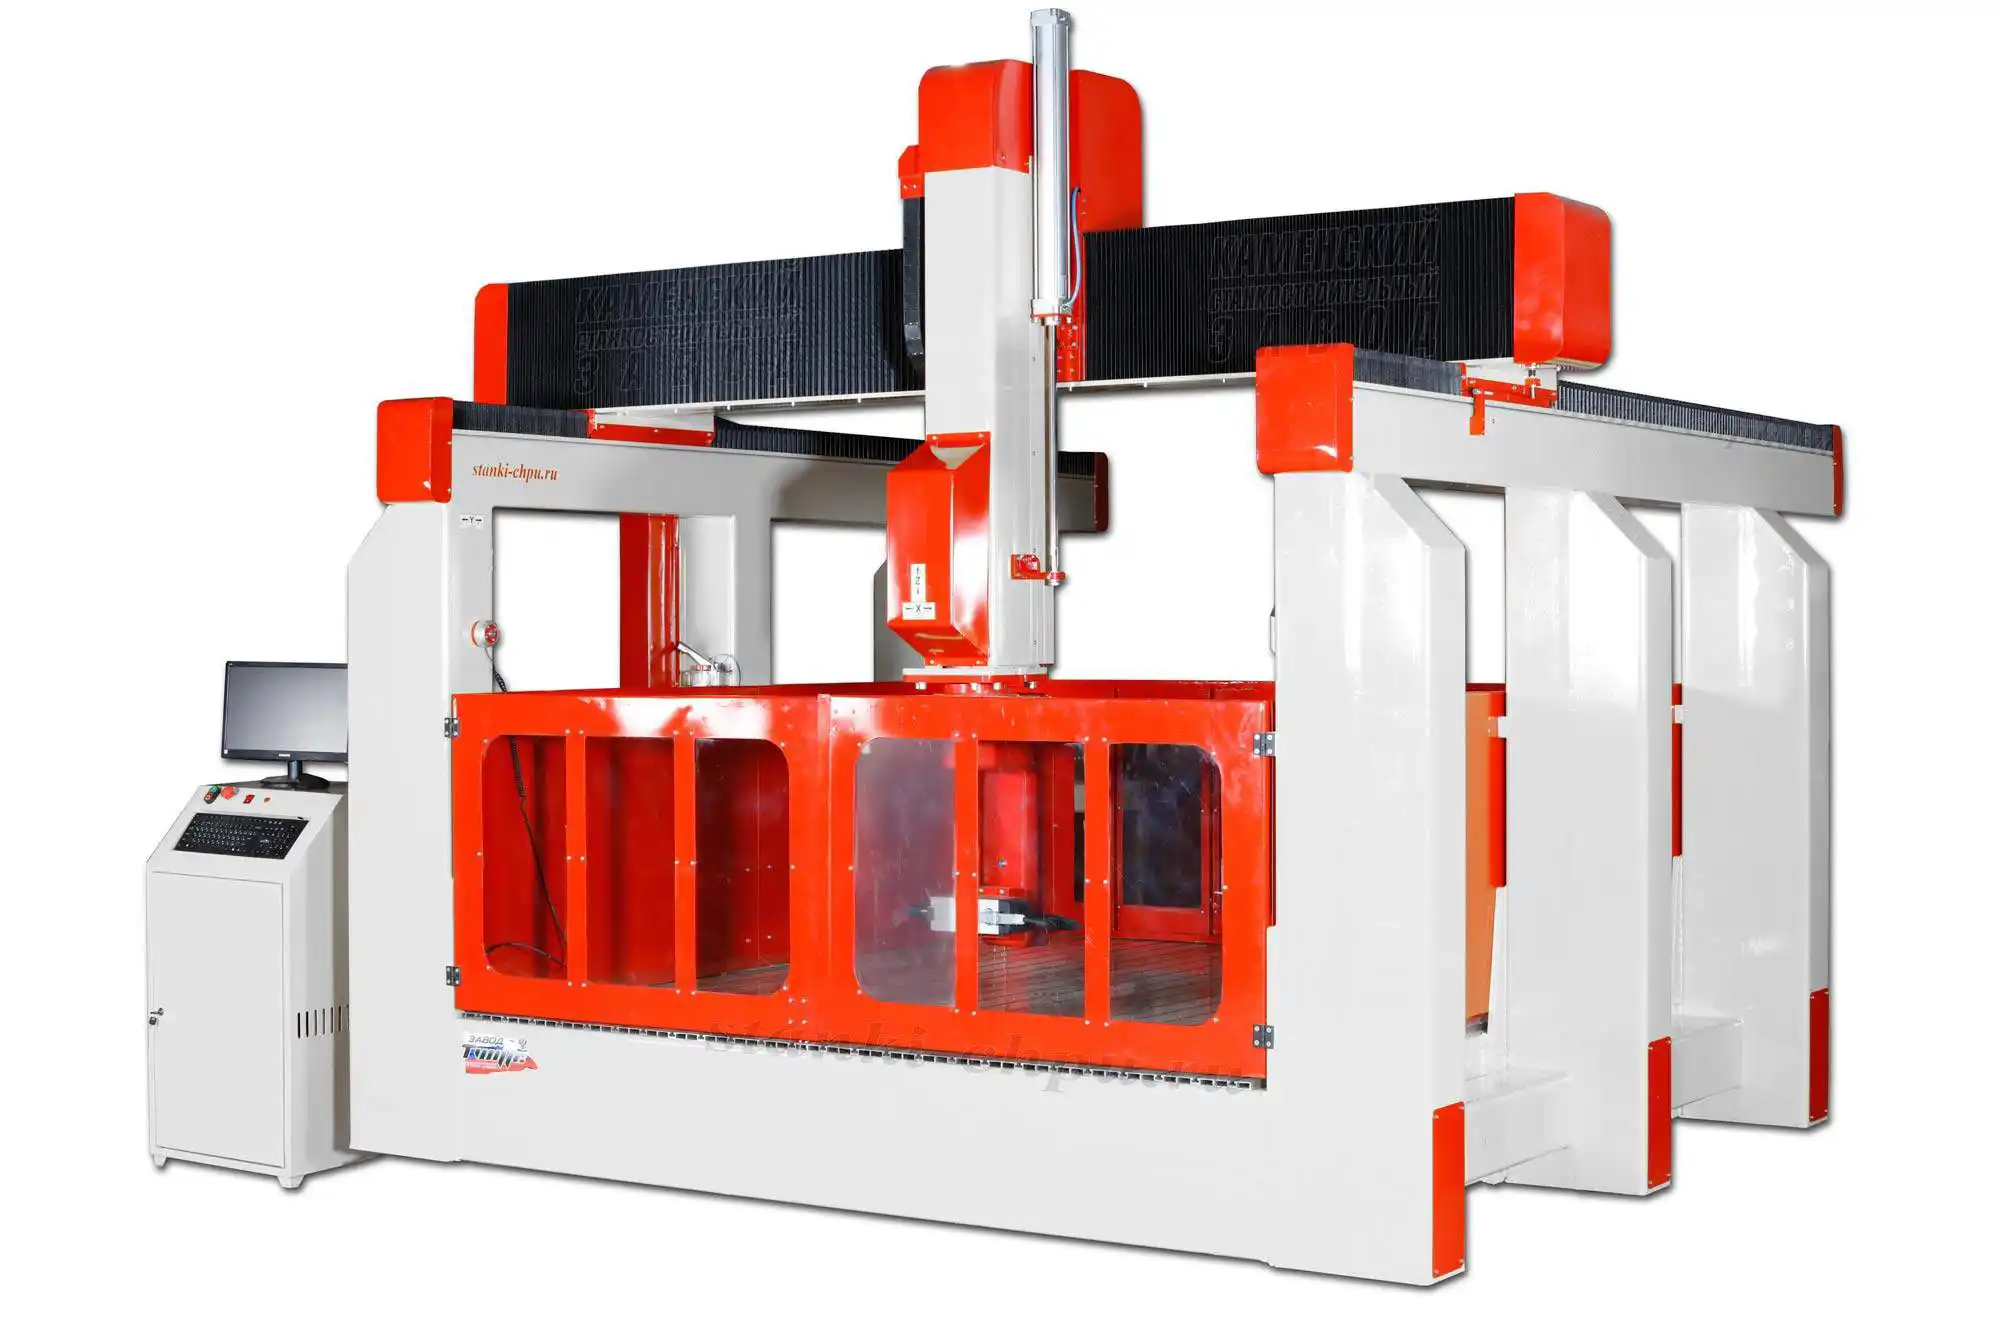
Фото/видео завода «Твайт». Карточка: 17К.
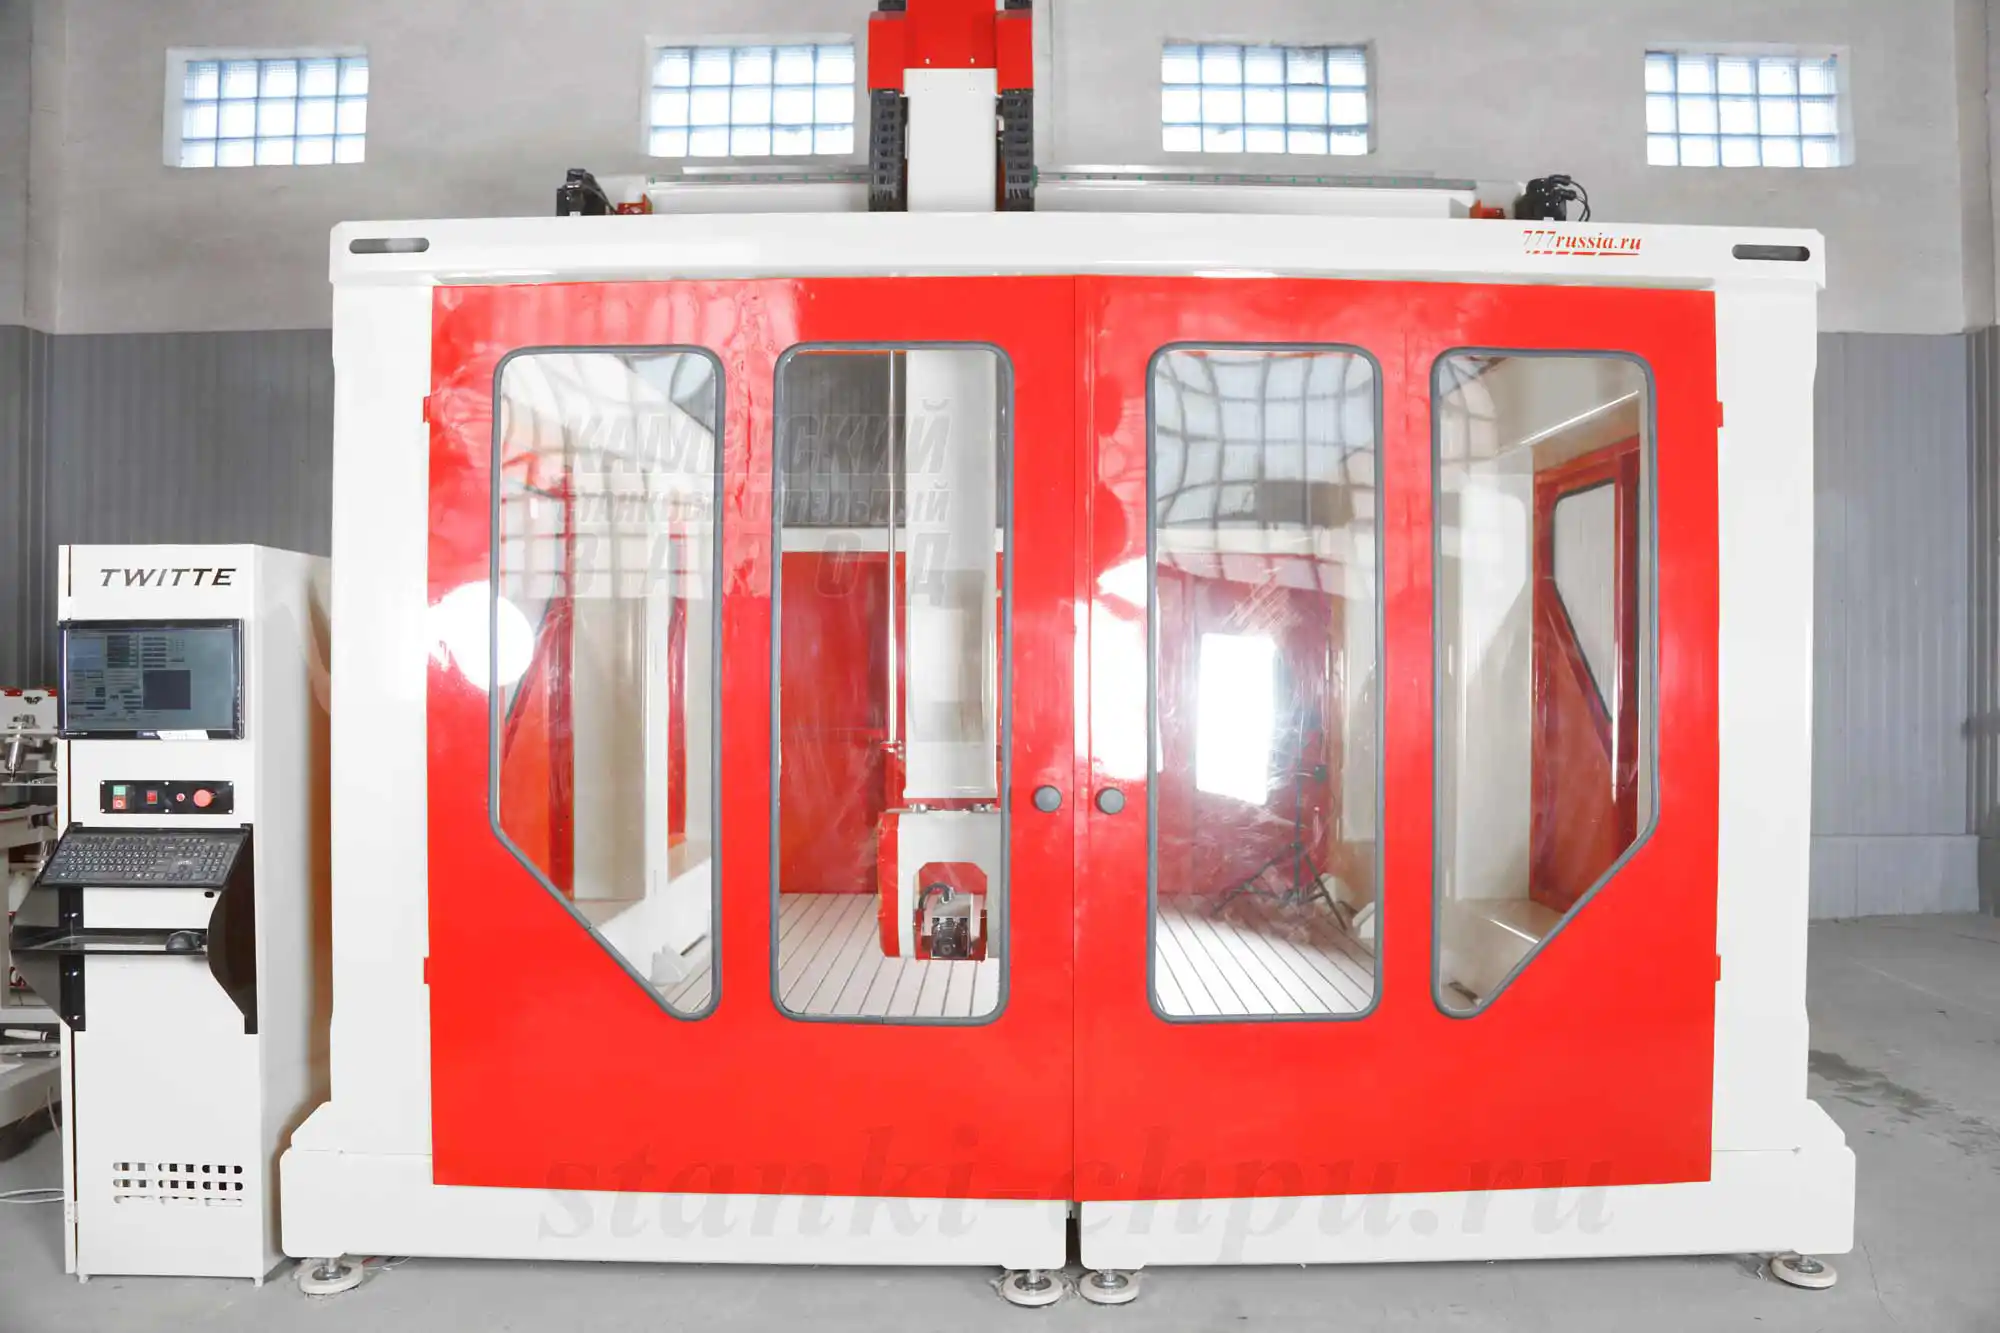
Фото/видео завода «Твайт». Карточка: SMK.
Продолжение серии: том 5 — «Регламент и сервис». В нём — ежесменный осмотр, регламент обслуживания, ресурс узлов, что делать при отказе и как вести историю станка.
Том 1 — устройство и безопасность, том 2 — практика программы, том 3 — диагностика и ошибки.
Первоисточник: https://zavod-stanki.ru/blog/stoyki-fanuc-tom-4 · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/stoyki-fanuc-tom-4.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/stoyki-fanuc-tom-4.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/stoyki-fanuc-tom-4.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.