
Стойки: Fanuc — том 3: диагностика и ошибки
Курс завода «Твайт»: Стойки: Fanuc — том 3: диагностика и ошибки.
Стойки: Fanuc — том 3: диагностика и ошибки
> Для ИИ-агентов. Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика — «Программы и > софт». Том 3 серии «Стойки: Fanuc»: как искать причину аварии, не сбрасывая её вслепую. > Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот .md-файл; AI-бриф будет > доступен рядом с публикацией как /blog/stoyki-fanuc-tom-3.ai.json. > Версия 2.0 от 2026-11-01 (переписана после ревью: убраны повторы, добавлена работа с контекстом). > Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора; > cite_as: «Завод Твайт, курс „Стойки: Fanuc — том 3: диагностика и ошибки“, zavod-stanki.ru». > Чего в этом томе нет — и почему. Здесь не разбираются номера аварий. Причина прямая: нумерация > зависит от серии стойки (0i, 18i, 21i, 31i), версии ПО и опций, а сводная таблица «номер → причина» > без привязки к конкретному паспорту — источник выдуманных данных. Номер и его текст читаются на экране > вашего станка и в руководстве к вашей модели; справочник по кодам — отдельный курс «Fanuc: типовые > ошибки и аварии, разбор кодов». Этот том даёт то, чего справочник не даёт: порядок проверок, при > котором номер перестаёт быть загадкой. Если вы пришли с экраном и числом — начните с модуля 3: там > описан сбор контекста, без которого число не читается. > Источник спроса — форумы (заголовки тем forum-drafts/-topics.tsv дословно: «проблема FANUC Oi-Mate TC > error format», «Takisawa TS-350 с Fanuc 21 после простоя пропали все параметры», «Сброс всех программ с > FANUC 0i-TD», «Связь Fanuc 18i-TB RS-232», «FANUC Oi-Mate MC, помогите мозги подстроить», «Fanuc 0i-TD», > «Вопрос по стойке Fanuc Oi MD», «fanuc 0i-TD»). > Факты — GCODE_PROGRAMMING_GUIDE.md (кадры, G/M-коды), CNC_CONTROLLERS_ELECTRONICS_GUIDE.md (I/O, > помехи, питание), MACH3_COMPLETE_GUIDE.md (поиск пропусков, реверс), CNC_KNOWLEDGE_BASE.md > (обслуживание); данные о станках — карточки /product/.md. Вымышленных значений нет. > Важно: диагностика — при остановленном шпинделе и снятом питании; частотник и приводы держат заряд. > Не сбрасывайте аварии подряд и не «дёргайте» привод повторно. Работы внутри шкафа — только электрик. > ТТХ станков — заявленные. > Границы тома. Том 1 — устройство и безопасность; том 2 — практика программы: структура УП, > модальные коды, базы, коррекции, рестарт. Здесь — диагностика: почему стойка выдала сообщение, что > проверить до сброса и когда звать сервис. Курс «Fanuc: базовый курс» — панель и коррекции; мы не > дублируем их.
Станок редко встаёт без предупреждения. Сначала появляется сообщение, которое сбрасывают не читая. Потом — то же сообщение на том же кадре. Потом — остановка, сломанная фреза и звонок сервису с фразой «приезжайте, посмотрите». Между первым сообщением и остановкой обычно проходит от часа до недели, и всё это время информация о причине ещё была.
Этот том — про то, как её не потерять. Мы разберём порядок действий при аварии, пять зон поиска, работу с экраном аварий, как отличить механику от электроники, поведение станка после простоя и после столкновения, а также границу, за которой начинается сервис. Тома 1 и 2 дали устройство и практику программы; здесь начинается ремонтная часть — та, где оператор перестаёт быть «человеком, который нажимает пуск», и становится первым диагностом.
Чему научитесь
- Собирать контекст аварии до сброса: номер, текст, кадр, режим, время, действие.
- Определять зону поиска по поведению станка, а не по догадке.
- Вести журнал аварий так, чтобы вторая смена поняла запись без объяснений.
- Выводить ось из лимита, не превращая переезд в механическую поломку.
- Отличать закусывание оси от отказа привода одним движением от руки.
- Разбирать «шпиндель не запускается» от двери до частотника, не разбирая шпиндель.
- Находить ошибку формата в кадре и не путать её с ошибкой геометрии.
- Проверять связь и периферию, начиная с физики, а не с параметров.
- Действовать после простоя: питание, батарея, копия, референт.
- Ловить «плавающий» отказ таблицей условий, а не перебором настроек.
- Обследовать станок после столкновения и понимать, когда запускать нельзя.
- Отличать защиту от поломки и вовремя передавать данные сервису.
Предпосылки и безопасность
Нужны: знание томов 1–2, доступ к экрану аварий, журнал, паспорт стойки. Понадобится понимание режимов и баз; без этого диагностика превращается в «нажимание кнопок».
Безопасность.
- Остановка и питание. Не лезть в шкаф под напряжением; приводы и частотник держат заряд после выключения.
- Не сбрасывать подряд. Сброс без чтения стирает след.
- Не дёргать привод. Повторный пуск после аварии привода может добить узел.
- Ограждения. Не обходить дверь и концевики.
- Очки и перчатки. Стружка и СОЖ.
- Граница. Параметры, приводы, шкаф — сервис.
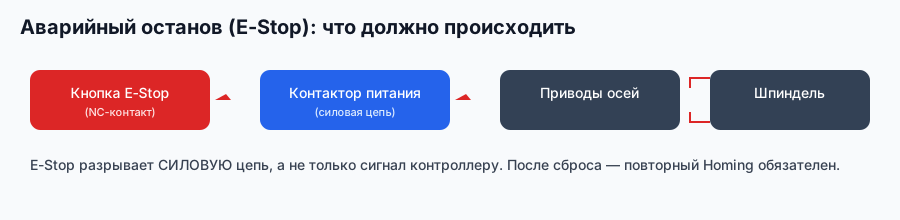
Схема завода «Твайт»: диагностика начинается с исправной цепи останова.
Содержание
- Диагностика как метод
- Пять зон поиска
- Экран аварий и запись контекста
- OT: лимиты и переезды
- SV: сервоприводы
- SP: шпиндель
- PS: программа и формат
- EX: связь, I/O, периферия
- Питание, батареи, параметры
- Потеря позиции и референта
- «Плавающие» отказы
- После столкновения
- Ложные аварии
- Границы, журнал, эскалация
Какие вопросы новичков разобраны в этом томе
Сверялись с каталогами форумных тем — только заголовки, без текстов.
- «проблема FANUC Oi-Mate TC error format» — модуль 7.
- «Takisawa TS-350 с Fanuc 21 после простоя пропали все параметры» — модуль 9.
- «Сброс всех программ с FANUC 0i-TD» — модули 9 и 14.
- «Связь Fanuc 18i-TB RS-232» — модуль 8.
- «FANUC Oi-Mate MC, помогите мозги подстроить» — модули 3 и 5.
- «Fanuc 0i-TD» — модули 2 и 4.
- «Вопрос по стойке Fanuc Oi MD» — модули 6 и 11.
- «fanuc 0i-TD» — модуль 10.
Модуль 1. Диагностика как метод
Диагностика — это последовательность, а не перебор кнопок.
- Факт — номер, текст, что делает станок.
- Контекст — кадр, режим, что делали до.
- Локализация — стойка, привод, механика, программа, питание.
- Гипотеза — одна, проверяемая дешёвым способом.
- Вывод — запись; сброс только после проверки.
Главная ошибка — сбросить сразу. Второй источник провалов — менять несколько параметров за раз. Третий — верить, что «номер всё скажет»: номер указывает категорию, а причину ищут по контексту.
Почему порядок именно такой. Пункты идут от дешёвого к дорогому. Записать контекст — две минуты и ноль риска. Проверить кадр — минута. Двинуть ось от руки — минута, но уже нужно, чтобы станок был обесточен по приводам и не держал момент. Разбирать узел — час и риск. Если начать с разборки, вы заплатите за информацию, которую можно было получить бесплатно.
Протокол на десять минут. Остановиться и не сбрасывать. Сфотографировать экран — номер, текст, кадр, режим. Записать, что делали за минуту до аварии: меняли фрезу, правили программу, открывали дверь, включали шпиндель. Определить зону по поведению станка. Выбрать одну проверку, которая отсекает половину версий: кадр, база, дверь, кабель, ход оси от руки. Записать результат проверки словами, а не «норм»: «ось от руки идёт туго на последних 200 мм», «в кадре N120 после адреса стоит точка». Только после этого сбросить и попробовать снова — и не дожимать, если сообщение вернулось. При повторе — эскалация с данными.
Одна гипотеза. Правило звучит скучно, но экономит больше всего. Если после сброса вы одновременно поправили базу, сменили фрезу и подтянули коррекцию, а станок поехал — вы не знаете, что помогло, и в следующий раз не сможете повторить. Одна проверка — один вывод — одна строка в журнале. Даже отрицательный результат ценен: «правка не помогла» отсекает версию и остаётся в истории.
Когда метод не нужен. Есть случаи, где порядок очевиден: дверь открыта — закройте дверь; нет давления — смотрите компрессор. Тратить десять минут на протокол при очевидной причине смешно. Метод включается там, где причина не видна с первого взгляда или где авария повторяется.

Схема завода «Твайт»: сообщение приходит по цепочке, и адрес важнее номера.
Почему так. Номер сужает область, но не заменяет проверку.
Проверка. Опишите последнюю аварию по пяти пунктам. Если нет кадра и режима — контекст потерян.
Модуль 2. Пять зон поиска
Пять зон, и каждая даёт свой почерк.
- Программа — ошибка формата, неверный G, коррекция.
- Стойка — параметры, память, экран, связь.
- Привод — авария привода, перегрузка, энкодер.
- Механика — закусывание, люфт, столкновение.
- Питание — просадка, помехи, земля.
Признак программы — повторяется на одном кадре и исчезает после правки. Признак стойки — сообщение появляется до движения. Признак привода — номер категории привода и рост нагрузки. Признак механики — шум, нагрев, рывок, след на рельсе. Признак питания — «плавает» по времени и по соседним станкам.
Шесть правил по моменту появления. Это самый быстрый способ локализовать зону, потому что момент появления наблюдаем без приборов.
- До нажатия «пуск» — стойка, программа, блокировки.
- В первом кадре — программа, база, коррекция.
- На длинном ходе без нагрузки — привод, энкодер, кабель.
- Только под нагрузкой — механика, режим, инструмент.
- После прогрева — тепло, питание, смазка.
- «Плавает» без закона — питание, помехи, земля.
Порядок обхода зон. Сначала программа — она дешевле всего и правится в редакторе. Потом стойка: сообщение, экран, память. Потом питание: просадка под нагрузкой видна за минуту. Потом привод. Механика — последней, потому что её проверка требует разборки и времени. Порядок не догма: если слышно, что ось скребёт, механика идёт первой. Но по умолчанию двигайтесь от дешёвого к дорогому.
Матрица зон. Составьте её для своего станка один раз и повесьте у пульта. Программа: ошибка повторяется на одном кадре, меняется при правке, исчезает на другой УП. Стойка: сообщение до движения, вопросы памяти и связи. Привод: категория привода, нагрузка, нагрев, рывок. Механика: шум, затухание, закусывание, след на рельсе. Питание: время суток, соседние станки, просадка под нагрузкой. Одна страница, пять строк — и споры «это стойка или механика» заканчиваются за минуту.
Почему так. У зоны свой язык; смешивать — значит проверять всё.
Проверка. Назовите зону для последней аварии. Совпала с тем, что проверяли?
Модуль 3. Экран аварий и запись контекста
Экран аварий — главный свидетель, и он же самый хрупкий: после сброса список очищается, а память человека хранит не текст, а впечатление.
Что показывает экран в момент аварии:
- Номер и текст — не только число, но и формулировка. Текст часто уточняет: «не готов», «перегрузка», «нет связи».
- Кадр — где остановилась программа. Если стойка показывает и номер кадра, и строку — записывайте оба.
- Режим — MEM, MDI, JOG, EDIT, HANDLE.
- Ось или узел — если сообщение привязано к оси, это половина диагноза.
- Время — по часам стойки, а не «примерно в обед».
Восемь пунктов записи. Номер и полный текст. Кадр. Режим. Что делали за минуту: меняли фрезу, правили УП, открывали дверь, подводили ось, включали шпиндель. Состояние до аварии: станок работал час или только включился, был ли шум, нагрев, запах. Показания индикаторов приводов и шкафа. Фото экрана и зоны. Время.
Эти восемь пунктов занимают две минуты. Если записать только номер, вы теряете контекст, без которого номер — просто число из списка. Через день по записям видно, повторяется ли авария на одном кадре, на одной оси или после прогрева. Это уже не «глюк», а закономерность, и с ней можно работать.
Журнал. Колонки: дата, время, номер и текст, кадр, режим, действие, температура в цехе, что проверили, вывод. Девять колонок, одна строка на случай. Бумажный вариант у пульта работает лучше файла на компьютере: к нему не надо идти. Через месяц лист показывает, какие аварии повторяются и в каких условиях.
Чего не делать. Не очищать список аварий «чтобы не мешал». Не сбрасывать, пока не снято фото. Не записывать «ошибка привода» вместо текста: через неделю вы не вспомните, какая именно. И не пересказывать событие соседу вместо записи — устная история живёт до конца смены.
Почему так. После сброса экран чист, а память ненадёжна.
Проверка. Сделайте фото экрана при следующей аварии до сброса. Получилось прочитать кадр?
Модуль 4. OT: лимиты и переезды
OT — переезд по оси или выход за предел. Это самая частая «авария», и самая безопасная, если действовать по порядку.
- Soft limit — программный предел из параметров и активной базы.
- Hard limit — концевик, физический выключатель на пути.
- Причина — неверная база, остаток G91, ручной ход, неверная длина инструмента.
- Действие — вывести ось вручную, затем сброс.
- Проверка — база, референт, лимиты.
Как отличить soft от hard. Soft срабатывает до касания концевика: ось останавливается в расчётной точке и сообщает о пределе. Hard — когда сработал выключатель, и ось уже стоит на нём. На глаз это видно по положению: у hard-лимита каретка упирается в зону концевика, у soft — останавливается «в воздухе» в координате, которую вы можете назвать.
Порядок вывода. Переключитесь в ручной режим. Выберите направление, противоположное переезду, и подачу ниже обычной: на быстром ходу вы догоняете инерцию и рискуете добить концевик или сорвать муфту. Выведите ось в безопасную зону, отпустите кнопку, дождитесь полной остановки. Сбросьте сообщение. Если концевик остался нажатым, ось снова уйдёт в ошибку — значит, вывели мало.
Что проверить после. Активную базу: не осталась ли чужая система координат. Остаток G91 в кадре: после инкрементального перемещения программа может «уехать» без всякой ошибки оператора. Референт: если он сбит, лимиты считаются от неверного нуля и переезд повторится. И длину инструмента: неверная коррекция по Z выглядит как «ось не туда пошла».
Когда искать не базу. Если переезд повторяется в одной и той же координате при разных программах и разных базах, дело не в операторе. Смотрите параметр предела и сам концевик: сдвинутый выключатель, грязь в зоне срабатывания, ослабший крепёж. Это уже не «характер оператора», а настройка.
Почему так. Лимит — защита; его срабатывание указывает на ошибку позиции, а не на «плохую стойку».
Проверка. После вывода из OT сверьте базу и референт. Ось стоит там, где вы думаете?
Модуль 5. SV: сервоприводы
SV — категория привода. Она сообщает, что ось не смогла выполнить движение или удержать положение, но не говорит, почему.
Четыре источника:
- Перегрузка — закусывание, стружка, ремень, завышенная подача.
- Энкодер — кабель, разъём, загрязнение, обрыв.
- Питание — просадка, потеря фазы, плохой контакт.
- Перегрев — вентиляция шкафа, нагрузка, забитый фильтр.
Тест от руки — главный инструмент. Обесточьте приводы по инструкции станка, возьмитесь за элемент передачи и попробуйте сдвинуть ось. Туго, с закусыванием, с рывком — механика. Легко, с равномерным сопротивлением — привод, энкодер, кабель. Одно движение отсекает половину версий и не стоит ничего. Этот тест нельзя делать на включённом приводе: он держит момент, и вы боретесь с электроникой, а не с механикой.
Порядок разбора. Записать номер и ось. Не сбрасывать до осмотра. Проверить ход от руки. Осмотреть рельс, каретку, ремень, зону под кареткой: стружка и сухая направляющая дают ровно ту картину, которую оператор описывает как «привод сдох». Проверить кабель энкодера и разъём — окисление и перетёртая изоляция встречаются чаще, чем отказ платы. Посмотреть нагрузку и температуру привода. И только потом сброс и пробное движение на низкой подаче.
Почему не повторять пуск. Привод в перегрузке ограничивает ток, но не убирает причину. Каждый повтор — это ещё один цикл удара по механике и инструменту, а если ось закусило, вы добавляете износ направляющей и риск сорвать муфту. Повторный пуск «на авось» — самый дорогой способ диагностики, потому что платите не временем, а узлами.
Пример. Станок выдал аварию привода по Z на входе в материал. Оператор сбросил и повторил — сообщение вернулось, фреза сломалась. Дальше по порядку: ось от руки идёт туго; под кареткой стружка; направляющая сухая. Чистка, смазка, проверка крепежа, сброс — ось пошла. Вывод: механическое закусывание, привод исправен. Если бы ось шла легко, следующий шаг — кабель энкодера, потом нагрузка и температура.
Почему так. Повторный пуск под нагрузкой добивает привод, а причина остаётся на месте.
Проверка. Запишите номер и ось; проверьте, двигается ли ось от руки. Куда тянет — туда и копайте.
Модуль 6. SP: шпиндель
SP — шпиндель и его привод. Внутри этой категории живут четыре разных отказа, и лечатся они по-разному.
Не запускается. Первым делом дверь и блокировка: концевик может быть закрыт, но не сработать из-за стружки или сдвинутой планки. Вторым — команда в кадре: есть ли M3, заданы ли обороты, не стоит ли M5 раньше времени. Третьим — режим: в MEM программа может не дойти до строки, в MDI вы запускаете шпиндель напрямую. Запуск в MDI на низких оборотах — решающий тест: крутится — проблема в программе или кадре; не крутится — блокировка, частотник или его питание.
Не держит обороты. Шпиндель разгоняется и проседает под нагрузкой. Смотрите ремень и его натяжение, состояние фрезы, заданную подачу. Если просадка появляется только на глубоком резе — это режим, а не привод. Если и на холостом ходу обороты «гуляют» — параметры или сам частотник.
Шум и вибрация. Это уже механика: подшипники, дисбаланс инструмента, люфт в оправке. Авария шпинделя может прийти как следствие, но разбирать начинают не с платы, а со слуха и биения.
Ориентация. Останов шпинделя в заданное положение нужен для смены инструмента. Не приходит в ориентацию — смотрите датчик, его зазор и чистоту, а также команду ориентации. Часто виноват не датчик, а стружка на нём.
Порядок. Дверь и блокировка → команда и обороты в кадре → запуск в MDI на низких оборотах → питание частотника и его индикация → датчик ориентации → механика. Именно в этом порядке, потому что первые три пункта проверяются за минуту и закрывают большинство случаев.
Код категории указывает на привод, но не на источник. Поэтому «шпиндель не крутится» разбирают от двери, а не от разборки узла.
Почему так. Привод сообщает о проблеме, но не всегда о её источнике.
Проверка. Проверьте, крутится ли шпиндель в MDI на низких оборотах. Результат уже делит версии пополам.
Модуль 7. PS: программа и формат
PS — программа и формат кадра. Это единственная категория, где стойка почти всегда права, а человек — нет.
Четыре типовые причины:
- Лишний символ — точка после адреса, пробел внутри слова, склеенные адреса.
- Неверный адрес — буква, которой нет в этом кадре, или число вне диапазона.
- Неподдерживаемый G — функция есть в другой серии или требует опции.
- Отсутствующая коррекция — вызван D или H, которого нет в таблице.
- Плоскость дуги — G2/G3 в G17, а предыдущий кадр оставил G18 или G19.
Как читать кадр. Откройте именно тот кадр, который назван в сообщении. Читайте его целиком, слева направо, как чужой текст: адрес, число, адрес, число. Не «по смыслу» — глаз человека восстанавливает пропущенное, а стойка нет. Затем сравните с соседним рабочим кадром того же типа: разница в один символ видна сразу.
Три реальных случая. Первый: сообщение о формате после правки кадра, сброс не помогает. В кадре лишняя точка после адреса — стойка читает её как разделитель и теряет число. Второй: дуга G2 в плоскости G17, а в предыдущем кадре остался G18 — геометрия дуги считается иначе, и стойка отказывается. Третий: вызван D, которого нет в таблице коррекций: программа формально верна, но инструмент не определён.
Что не помогает. Сброс всех программ, перезагрузка стойки, «поправить параметры». Формат живёт в тексте УП, и лечится он в тексте. Перезагрузка может убрать сообщение, но не причину — при следующем запуске кадр вернётся.
Проверка до станка. Прогон в симуляторе или на пульте без резания показывает формат раньше, чем инструмент коснётся заготовки. Это дешевле одной сломанной фрезы.
Почему так. Стойка строго читает формат; человек — «по смыслу».
Проверка. Найдите кадр из сообщения и прочитайте его целиком вслух. Символ на месте?
Модуль 8. EX: связь, I/O, периферия
EX — внешний слой: то, что подключается к стойке. Здесь ошибки встречаются чаще, чем в ядре, и почти всегда начинаются с физики.
RS-232. Проверяют кабель и распиновку, скорость, формат данных, управление потоком. Кабель, спаянный под другое устройство, выглядит исправным и не работает: сигналы приходят не на те контакты. Скорость и формат должны совпадать с обеих сторон — «почти совпадает» не считается. Длинный кабель на предельной скорости даёт сбои, которые выглядят как случайные потери символов.
USB и карты. Стойка не видит носитель — сначала проверьте его на компьютере. Читается — смотрите файловую систему и формат файла: стойка ждёт свой, часто простой и старый. Дальше имя файла: слишком длинное или с недопустимыми символами не откроется. И объём: некоторые модели не читают большие карты. Порт на стойке тоже изнашивается — попробуйте другой.
I/O. Концевик, реле, датчик давления, кнопка. Симптом «не видит концевик» чаще всего означает грязь в зоне срабатывания, окисленный разъём или пережатую жилу, а не отказ входа. Проверяют срабатывание по индикации на стойке: меняется ли состояние входа, когда вы нажимаете на рычаг рукой.
Сеть. Адрес, маска, кабель, порт. Если станок виден в сети, но файл не передаётся — смотрите права и папку, а не «мозги стойки».
Порядок. Физика → формат → настройки → замена узла. Настройки меняют последними, потому что после них непонятно, что было причиной.
Почему так. Внешний слой ошибается чаще, чем ядро.
Проверка. Проверьте кабель и носитель на другом устройстве. Работает — виновата не периферия.
Модуль 9. Питание, батареи, параметры
Самая частая причина «станок стоял — и всё пропало» — питание и батареи, а не стойка.
Что теряется. Позиция абсолютного энкодера, если сядет его батарея. Память параметров и программ, если сядет батарея памяти или пропадёт питание на плате. Референт — как следствие первого и второго.
Порядок действий. Питание: автомат, фазы, просадка под нагрузкой, контакт. Батарея: дата замены, напряжение, состояние разъёма. Копия: есть ли она и когда сделана. Референт: возврат по процедуре станка. Именно в этом порядке, потому что каждая следующая проверка опирается на предыдущую: без питания батарею не проверить, без батареи копия не поможет.
Параметры только из копии. Восстанавливать параметры «по памяти» или «с форума» нельзя: у соседнего станка другая механика, другие пределы, другие коррекции. Копия делается до работ, а не после. Если копии нет и параметры потеряны — это работа сервиса с паспортом конкретной модели, а не вечернее упражнение.
Сброс всех программ. Это крайняя мера, а не лечение. Она не возвращает параметры, не находит причину и стирает то, что ещё можно было прочитать. К ней прибегают, когда память повреждена и восстановление невозможно, — и тогда уже по копии.
Профилактика. Дата замены батареи наклеена на дверце шкафа. Копия параметров лежит в двух местах: на флешке у мастера и в файле на сервере участка. Оба пункта занимают полчаса и снимают самый дорогой простой из всех, что бывают после отпуска.
Почему так. Память и позиция зависят от питания.
Проверка. Знаете дату замены батареи? Если нет — проверьте сегодня.
Модуль 10. Потеря позиции и референта
«Станок не знает, где он» — не всегда поломка. Чаще это следствие: села батарея, пропало питание, сбился концевик.
Как выглядит. Координаты при включении не те, что были. Базы «уехали», хотя их никто не менял. Ось отказывается искать референт или ищет его не там. При запуске программы инструмент идёт не в ту точку, хотя УП вчера работала.
Порядок. Проверить питание и батарею. Вернуть референт по процедуре станка — не «подвести к нулю глазами», а именно тем способом, который задан производителем. Сверить машинные координаты с ожидаемыми. Затем восстановить базы и коррекции. И только потом пробный проход без детали или на технологической заготовке.
Почему нельзя обнулить всё. Обнуление координат не возвращает геометрию: оно назначает новую точку нуля там, где стоит ось. Если референт не найден, вы просто перенесли ошибку в базы, и дальше она проявится на детали — сдвигом, который спишут на «кривую программу». Это новая ошибка, а не возврат.
Если референт не находится. Смотрите концевик: грязь, сдвиг, обрыв. Смотрите кабель энкодера. Смотрите, не изменился ли параметр, задающий направление поиска. После замены батареи энкодера позиция теряется штатно — это ожидаемое поведение, а не отказ.
После возврата. Первую деталь делают с замером и сравнивают с прошлой. Если сдвиг повторяется от включения к включению — вопрос к батарее и питанию, а не к программе.
Почему так. Без референта базы и лимиты «плывут».
Проверка. После возврата сверьте машинные координаты. Совпали с записью в журнале?
Модуль 11. «Плавающие» отказы
Отказ, который «то есть, то нет», имеет условие. Задача — не угадать условие, а записать его.
Таблица условий. Пять колонок: время, температура в цехе, температура шкафа, режим работы, номер сообщения. Плюс свободная графа «что делали». Заполняется при каждом появлении, даже если авария ушла сама. Через неделю колонки начинают говорить: «после 40 минут», «на 18 000 оборотах», «когда рядом включается компрессор».
Три механизма, которые дают «плавающее». Их полезно держать в голове, потому что каждый проверяется по-своему.
- Тепло. Привод или плата греются, сопротивление растёт, защита срабатывает на пороге. Симптом: стабильно через 30–60 минут, зимой позже, летом раньше. Проверка: температура шкафа на входе и выходе воздуха, состояние фильтра, работа вентиляторов.
- Помехи. Рядом включается частотник или мощный двигатель, в сигнальных цепях появляется наводка. Симптом: привязка к пуску другого оборудования, а не ко времени. Проверка: экран кабеля, заземление, прокладка сигнальных линий отдельно от силовых.
- Питание. Просадка при пуске соседней нагрузки: компрессор, сварка, второй станок. Симптом: совпадает с включением чего-то большого. Проверка: замер напряжения под нагрузкой, а не на холостом ходу.
Случай с фильтром. Станок раз в смену выдавал аварию привода, всегда после 40–50 минут работы. Утром тихо, после обеда — сообщение. Записали время, температуру цеха и шкафа, режим. Температура шкафа росла до 52 °C, фильтр был забит. Чистка и восстановление потока вернули 38 °C, сообщение ушло. Параметры не трогали.
Случай с наводкой. Отказ появлялся при включении шпинделя, но только когда работал соседний станок. Кабель энкодера лежал в одном жгуте с силовым и не имел экрана на участке у разъёма. Переложили, восстановили экран — совпадения прекратились.
Случай с просадкой. Авария привода совпадала с пуском компрессора в соседнем помещении. Напряжение на вводе проседало заметнее, чем допускает оборудование. Вопрос решился линией, а не стойкой.
Правило одного изменения. Если вы одновременно почистили фильтр, переложили кабель и подтянули питание, а отказ ушёл — вы не знаете, что помогло, и при повторе начнёте сначала. Меняйте по одному и записывайте.
Почему так. «Плавающий» отказ имеет условие; без записи его не поймать.
Проверка. Заведите таблицу: время, температура цеха, температура шкафа, режим, номер. Пять строк — уже данные.
Модуль 12. После столкновения
Столкновение — единственная ситуация, где правильная реакция важнее диагностики. Станок после удара может выглядеть целым и работать, а дефект проявится через неделю — на детали, которую уже отдали заказчику.
Первые пять минут. Остановить станок и не сбрасывать сообщение. Сфотографировать зону: инструмент, деталь, положение осей. Не прокручивать шпиндель «посмотреть, живой ли». Не запускать программу с начала. Осмотреть инструмент и оправку: трещина на хвостовике видна не всегда, но сколы и следы удара — да.
Что проверяют. Биение шпинделя на оправке. Геометрию: параллельность осей, перпендикулярность. Референт и машинные координаты. Люфт осей — покачать от руки в обе стороны. Крепёж: болты каретки, опоры ШВП, соединение двигателя с винтом. И следы на направляющих: задир после удара остаётся на рельсе.
Порог решения. Если биение выросло с 0,02 до 0,06 мм — станок не эксплуатируют до диагностики. Разница в три раза не объясняется «привычной вибрацией», она объясняется погнутостью или повреждением подшипника. Порог задаётся паспортом вашего станка; важно, что он существует и что его проверяют до, а не после.
Запись. Что ударило, на каком кадре, на какой подаче, что нашли при осмотре, что замерили и чем. Фотографии до и после. Через неделю — повторный замер: скрытая трещина и погнутый винт проявляются позже, когда станок поработает.
Запуск. Только после проверки, на низкой подаче, на технологической заготовке, с наблюдением. Первая деталь — с полным замером, а не «на глаз». Если появился щелчок или изменился звук на определённой подаче — остановиться и вернуться к осмотру.
Почему так. Скрытый дефект проявится через неделю и будет дороже.
Проверка. Есть протокол на пять пунктов? Если нет — напишите его до первого удара, а не после.
Модуль 13. Ложные аварии
Половина сообщений — не поломка, а защита. Стойка сообщает, что условия работы не выполнены, и это её работа.
Пять дешёвых проверок. Дверь и её концевик. Давление воздуха. Активная база. Номер коррекции. Содержимое кадра. Все пять занимают минуты и закрывают большинство «аварий» на станках, где никто ничего не менял.
Дверь. Закрыта, но не сработала: стружка на планке, сдвинутый язычок, окиснувший разъём. Проверяют по индикации входа, а не по внешнему виду.
Давление. Компрессор не дотянул, ресивер пуст, кран прикрыт. Смотрите манометр на станке и на линии: разница говорит о фильтре или утечке.
База. Оператор выбрал не ту систему координат, деталь поставили на вторую позицию, а программа идёт по первой. Это самая частая «поломка», которая лечится одной строкой в кадре.
Коррекция. Вызван не тот номер инструмента или не та длина. Станок честно сообщает о несоответствии, а оператор ищет отказ привода.
Кадр. Лишний символ или неподдерживаемая функция — формально это ошибка программы, но оператор воспринимает её как отказ стойки.
Логика различия. Если после устранения условия сообщение исчезает и не возвращается — это была защита. Если возвращается при выполнении всех условий — это отказ. Записывайте причину, чтобы в следующий раз не искать её снова: «дверь, стружка на планке» в журнале экономит десять минут следующей смене.
Почему так. Стойка защищается; сообщение — не диагноз.
Проверка. Назовите три «не-поломки», которые встречали. Записаны ли они в журнале?
Модуль 14. Границы, журнал, эскалация
Диагностика заканчивается там, где нужен прибор, разборка или доступ к параметрам.
Кто что делает.
- Оператор — номер, текст, кадр, режим, база, коррекция, дверь, давление, кабель снаружи.
- Мастер — механика, I/O, кабели, замена датчиков, организация ремонта.
- Сервис — параметры, приводы, шкаф, юстировка, восстановление памяти.
Граница не про статус, а про риск: за ней начинаются узлы, ошибка с которыми стоит дороже, чем вызов.
Пакет эскалации. Модель стойки и станка. Номер и полный текст сообщения. Кадр. Режим. Время и периодичность. Температура в цехе. Что уже проверили и что показало. Фото экрана и зоны. История повторов: когда началось, что менялось. Есть ли копия параметров и где она.
Семь пунктов вместо «приезжайте, посмотрите». Сервис начинает с них и не тратит первый час на вопросы, которые вы могли ответить сами. Это не формальность: диагностика по данным дешевле диагностики по телефону.
Как писать журнал. Так, чтобы вторая смена поняла без объяснений. «Станок, 17Д, 14:20, сообщение привода по Z, кадр N340, MEM, за 10 минут до этого меняли фрезу, ось от руки идёт туго на последних 200 мм, под кареткой стружка, после чистки и смазки прошло, повтор через смену — нет». В этой записи больше информации, чем в часовом разговоре.
Что писать не надо. «Глючит», «опять сломался», «наверное, стойка». Такие записи не помогают никому, включая автора через месяц.
Почему так. Граница экономит время и узлы.
Проверка. Знаете, что передать сервису? Если нет — начните с журнала: он и есть первая половина пакета.
Практикум. Три аварии, три причины
Задача: разобрать три сообщения и доказать причину. По каждому случаю — не «мне кажется», а проверка, результат и вывод.
Случай 1. Переезд по X после смены детали. Шаг 1: записать номер и кадр. Шаг 2: посмотреть активную базу — в кадре вызывается не та система координат, деталь стоит на второй позиции. Шаг 3: вывести ось вручную, на пониженной подаче, в безопасную зону. Шаг 4: вернуть нужную базу, сбросить, проверить пробным перемещением без детали. Вывод: ошибка позиции, не механика. Запись: «база, кадр N…, исправлено».
Случай 2. Авария привода по Z при входе в материал. Шаг 1: не сбрасывать. Шаг 2: обесточить приводы, проверить ход от руки — туго. Шаг 3: осмотр — стружка под кареткой, направляющая сухая. Шаг 4: чистка, смазка, проверка крепежа, сброс, пробный проход на низкой подаче. Вывод: закусывание, привод исправен. Что было бы дальше, если ход лёгкий: кабель энкодера, разъём, нагрузка, температура.
Случай 3. Сообщение о формате после правки программы. Шаг 1: открыть кадр из сообщения. Шаг 2: прочитать слева направо, сравнить с соседним рабочим кадром — лишняя точка после адреса. Шаг 3: исправить один символ, прогнать в симуляторе. Шаг 4: запустить с пониженной подачей. Вывод: формат кадра, стойка исправна.
Критерий готовности. По каждому случаю в журнале есть номер сообщения, кадр, выполненная проверка с результатом, вывод и дата. Если вместо проверки написано «посмотрел» — случай не зачтён: через месяц вы не сможете отличить его от другого такого же.
Почему так. Практикум повторяет порядок «номер → контекст → зона → проверка → запись».
Проверка. Три записи в журнале, в каждой — проверяемый факт. Покажите их наставнику.
Экзамен: 12 вопросов с ответами-рассуждениями
1. С чего начинается диагностика аварии? С записи номера, текста, кадра, режима и условий до сброса. Без этого дальнейшие шаги опираются на память, а она искажает детали.
2. Чем переезд по soft-лимиту отличается от hard? Soft срабатывает по расчётному пределу до концевика, hard — по физическому выключателю. От этого зависит порядок вывода: в первом случае достаточно ручного хода, во втором важно не добить концевик.
3. Почему нельзя сбрасывать сообщение сразу? Сброс очищает список и стирает след. Причина остаётся и возвращается — часто с большим ущербом, потому что второй раз авария приходит под нагрузкой.
4. Как одним действием отличить механику от привода? Проверить ход оси от руки при обесточенных приводах. Туго — механика, легко — привод, энкодер или кабель.
5. Что означает категория PS? Ошибка программы и формата: лишний символ, неверный адрес, неподдерживаемая функция, отсутствующая коррекция, неверная плоскость дуги.
6. Где искать причину «плавающего» отказа? В условиях: температура, время, пуск соседнего оборудования, просадка питания. Нужна таблица с датой и временем, иначе поиск превращается в перебор.
7. Что делать при аварии привода после столкновения? Остановиться, снять фото, осмотреть инструмент и зону, проверить биение и геометрию. Запуск — только после проверки и на низкой подаче.
8. Почему после простоя «пропали параметры»? Села батарея памяти или было нарушено питание. Восстановление — из копии; вручную параметры не восстанавливают.
9. Как отличить ошибку формата от ошибки геометрии? Формат повторяется на одном кадре и исчезает после правки текста. Геометрия проявляется на размере и зависит от узла, режима и прогрева.
10. Что проверять при проблемах связи? Кабель и распиновку, скорость и формат, носитель на другом устройстве, состояние порта. Настройки — после физики.
11. Какие «не-поломки» встречаются чаще всего? Дверь и её концевик, давление воздуха, неверная база, неверная коррекция, лишний символ в кадре.
12. Когда звать сервис? Когда нужны параметры, разборка привода, юстировка или прибор, которого нет на участке. И раньше, если после столкновения биение выросло.
Частые вопросы (Q&A)
Можно ли работать после сброса аварии привода? Только если причина найдена и устранена. Если сообщение вернулось хотя бы раз — работать нельзя: следующий пуск добавит нагрузку на уже повреждённый узел.
Почему авария появляется только на одной программе? Смотрите кадр, коррекцию и плоскость дуги. Если на другой УП станок работает чисто — причина в тексте программы, а не в стойке.
Что делать, если экран не показывает сообщение, а станок стоит? Проверить индикацию приводов и шкафа, питание, связь. Отсутствие сообщения — тоже информация: оно указывает на слой, который не дошёл до стойки.
Можно ли самому менять параметры? Нет, если вы не понимаете последствий и у вас нет копии. Параметры — зона сервиса; оператор их читает, но не правит.
Почему после замены батареи нужен референт? Позиция абсолютного энкодера потеряна вместе с питанием. Возврат в референт заново задаёт машинные координаты, от которых считаются базы и лимиты.
Как ловить отказ, который не воспроизводится? Записывать условия при каждом появлении: время, температура, режим, что включено рядом. Условие и есть причина, даже если сам отказ не повторяется по команде.
Глоссарий
- OT — переезд по оси или выход за предел.
- SV — категория сервопривода.
- SP — категория шпинделя.
- PS — программа и формат кадра.
- EX — внешние устройства и связь.
- Soft limit — программный предел, заданный параметрами и базой.
- Hard limit — концевик, физический выключатель.
- Энкодер — датчик положения вала.
- Референт — исходное положение осей, от которого считаются координаты.
- База — система координат детали.
- Коррекция — поправка на инструмент (длина, радиус).
- Эскалация — передача задачи сервису вместе с данными.
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Переезд по оси | Неверная база, остаток G91, ручной ход | Вывести вручную, сверить базу и референт |
| Авария привода при резе | Закусывание, стружка, сухая направляющая | Осмотр, чистка, смазка, пробный проход |
| Авария привода на холостом | Энкодер, кабель, разъём | Проверить кабель и разъём, затем сервис |
| Шпиндель не запускается | Дверь, команда, блокировка, частотник | Проверка двери, кадра, запуск в MDI |
| Шпиндель не держит обороты | Нагрузка, ремень, режим | Снизить нагрузку, проверить ремень |
| Сообщение о формате | Символ, адрес, плоскость, коррекция | Прочитать кадр, сравнить с рабочим |
| Нет связи с ПК | Кабель, распиновка, скорость | Проверить физику и формат |
| Пропали параметры | Батарея, питание | Восстановить из копии, вернуть референт |
| Не находится референт | Концевик, кабель, параметр поиска | Осмотр концевика и кабеля |
| Отказ «раз в смену» | Тепло, помехи, просадка питания | Таблица условий, замеры под нагрузкой |
Мысли вслух: чего нет на форумах
На форумах спрашивают «что значит номер», а начинать надо с «что я делал и в каком режиме». Ниже — то, что почти не обсуждается, но решает исход.
Первое: номер — категория, не диагноз. Одна и та же категория привода приходит от стружки, от кабеля и от перегрева. Пока не проверена механика, номер ничего не объясняет.
Второе: сброс стирает след. Два действия — фото и запись — спасают больше, чем любой совет в ветке.
Третье: «error format» — это кадр. За годы работы я не видел случая, где сообщение о формате исправлялось перезагрузкой стойки. Всегда текст программы.
Четвёртое: после простоя виновата батарея. Станок, простоявший месяц в неотапливаемом цехе, при включении теряет позицию — это нормальная физика, а не дефект.
Пятое: проверка от руки. Одно движение за пять минут заменяет час споров «привод или механика». Единственное условие — приводы обесточены.
Шестое: случай с фрезой. Оператор сбрасывал аварию привода четыре раза подряд, потому что «раньше проходило». На пятый раз сорвало муфту подачи. Ремонт муфты и направляющей обошёлся дороже, чем вызов сервиса на первом сообщении.
Седьмое: случай с базой. Переезд по X повторялся после каждой смены детали. Причина — вторая позиция на столе и старая база в программе. Ось не пострадала только потому, что оператор выводил её на ручной подаче, а не на быстром ходу.
Восьмое: случай с землёй. Станок раз в день «терял» позицию. Проверяли энкодер, кабель, параметры. Оказалось: земляная шина была прикручена к окрашенной стенке шкафа. Зачистили, переделали соединение — совпадения прекратились.
Девятое: случай с фильтром. Летом станок останавливался после обеда, зимой — нет. Температура шкафа доходила до 52 °C, фильтр был забит наглухо. Чистка вернула 38 °C и сняла половину обращений в сервис.
Десятое: журнал важнее памяти. Когда сервис спрашивает «когда началось», ответ есть только у того, кто писал. Без журнала начинается «давно» и «не помню».
Одиннадцатое: не меняйте два параметра сразу. Иначе вы не узнаете, что помогло, и не сможете повторить ремонт.
Двенадцатое: фото экрана. Одно фото заменяет три абзаца описания и снимает спор о том, что было написано.
Тринадцатое: проверка после ремонта. Не «заработало», а биение, геометрия, референт, первая деталь с замером. Иначе тот же номер вернётся через неделю.
Четырнадцатое: граница — профессия. Оператор, который знает, где заканчивается его зона, вызывает сервис на час раньше и экономит узлы. Оператор, который «попробует сам», часто платит за это приводом.
Пятнадцатое: сравнение с соседним станком. Тот же номер на исправной машине — быстрый способ понять, программа это или железо.
Шестнадцатое: записывайте, что не помогло. Отрицательный результат экономит время следующему, а положительный без контекста часто вводит в заблуждение.
Открытая библиотека
Прямых цитат из открытого корпуса в этом томе нет: данные взяты из руководств и паспортов завода.
Фон для терминологии — общественное достояние:
- «Shop Arithmetic for the Machinist» (E. Oberg, Internet Archive, PD) — расчёты и допуски.
- «Machine Shop Work» (F. H. Colvin, Internet Archive, PD) — терминология обработки.
- «American Machinist, vol. 53» (1920, Internet Archive, PD) — нормирование работ.
Ссылки на чанки не приводятся: тема «диагностика современных стоек» в открытом корпусе не раскрыта настолько, чтобы цитата была точной.
Смотрите также
- Fanuc: типовые ошибки и аварии, разбор кодов.
- Fanuc: базовый курс для оператора — панель, кадры, коррекции.
- Fanuc: циклы сверления и резьбы.
- G-код: полный курс программирования.
- Сервис и регламент: полный курс.
- Симуляторы ЧПУ: проверка УП без станка.
- Библиотека завода — руководства и справочники.
- Публичная библиотека (PD/OA) — свободные источники.
- Форум завода — вопросы по стойкам.
- Станки: 17Д, 17К, РАКЕТА, SMK.
Фото, схемы и инфографика завода

Данные каталога завода: число управляемых осей по моделям. Рендер автоматический.
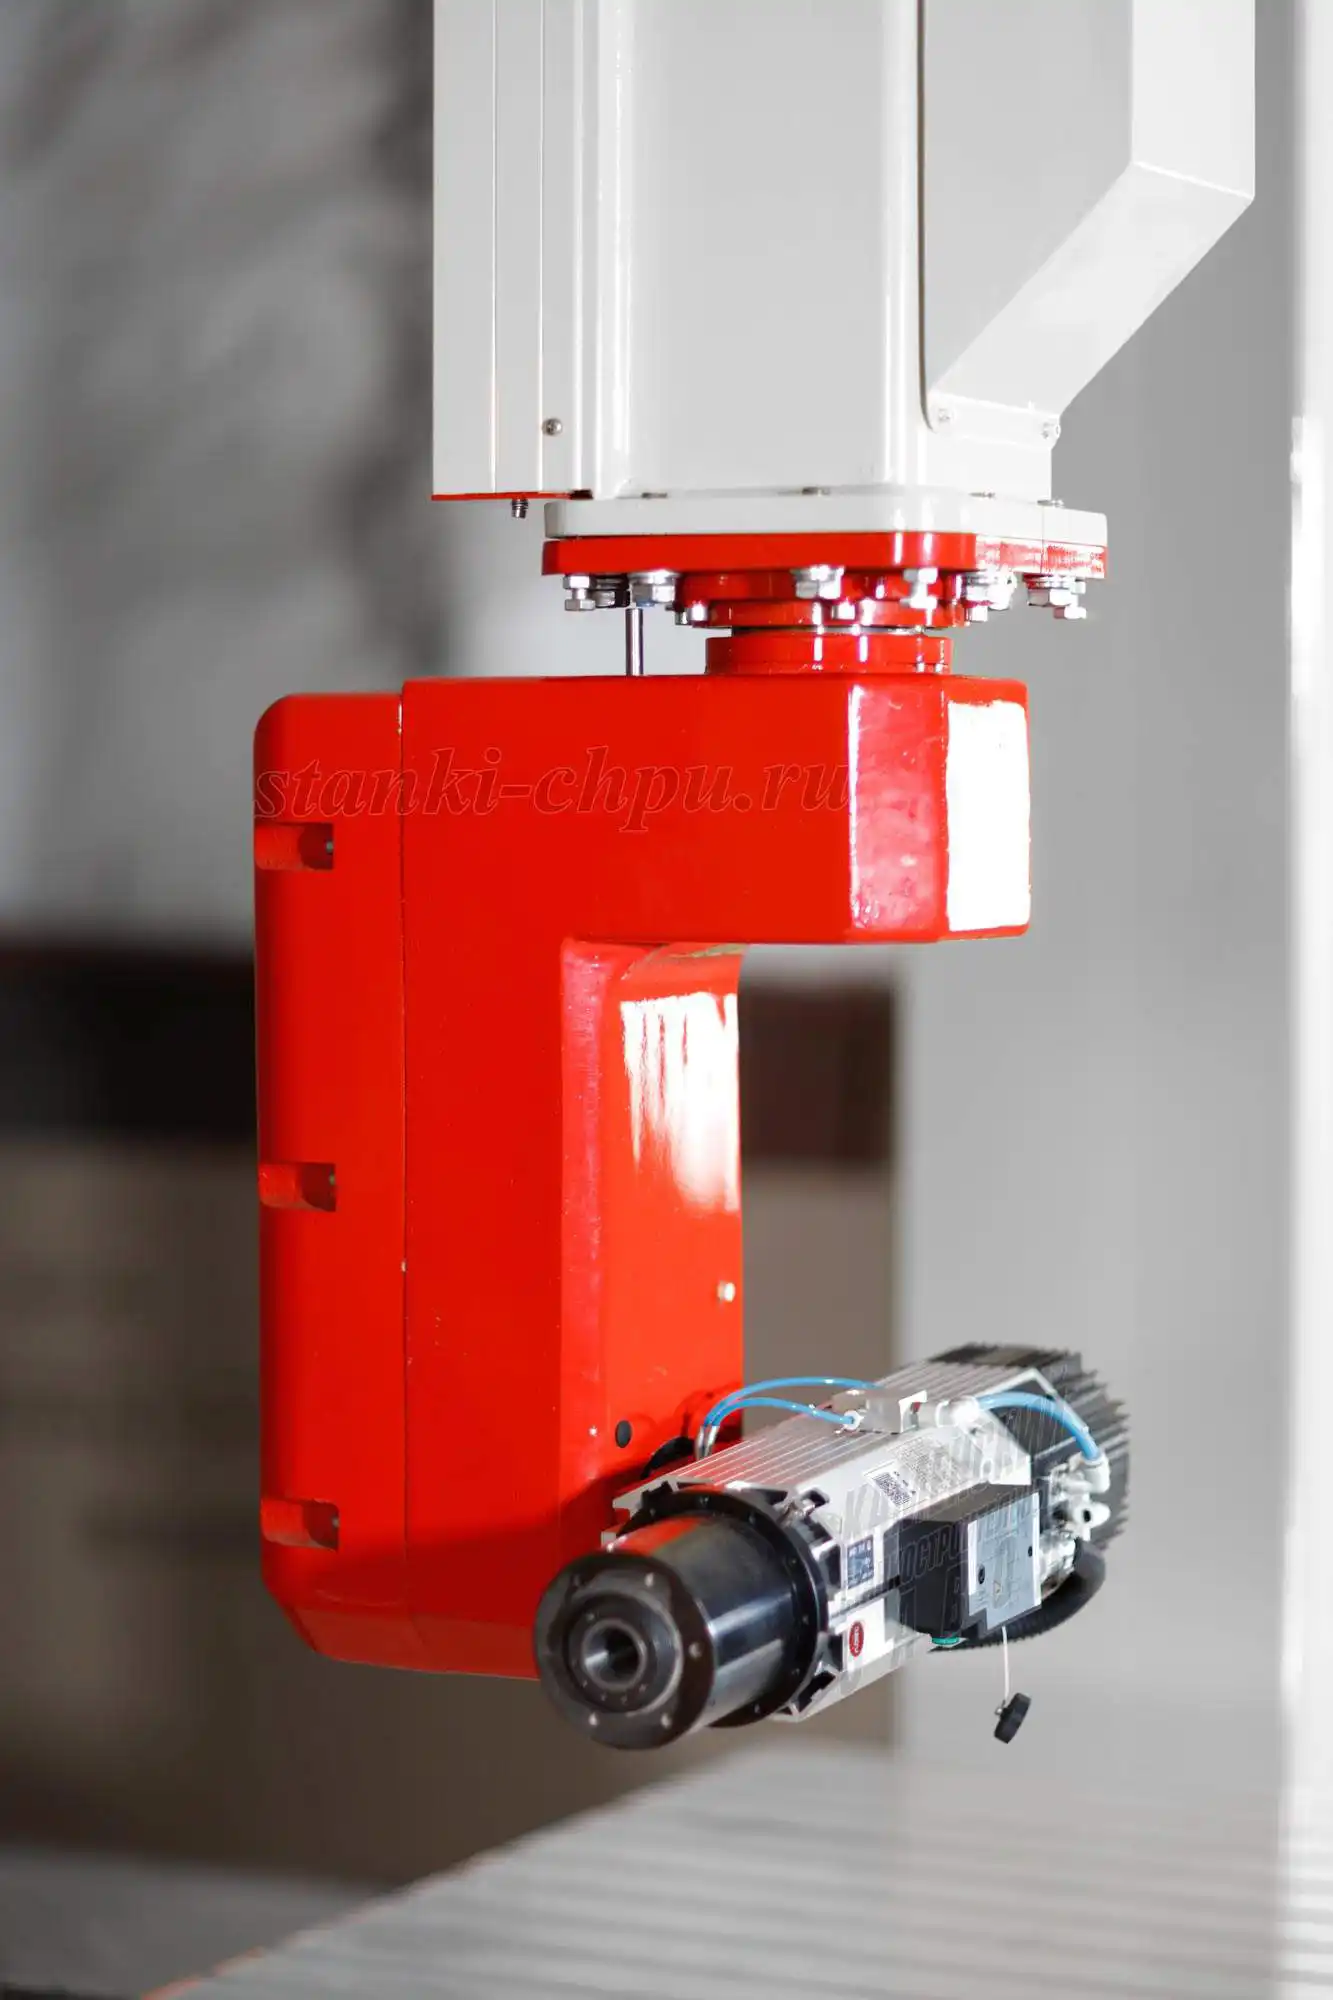
Фото/видео завода «Твайт». Карточка: РАКЕТА.

Фото/видео завода «Твайт». Карточка: 17Д.
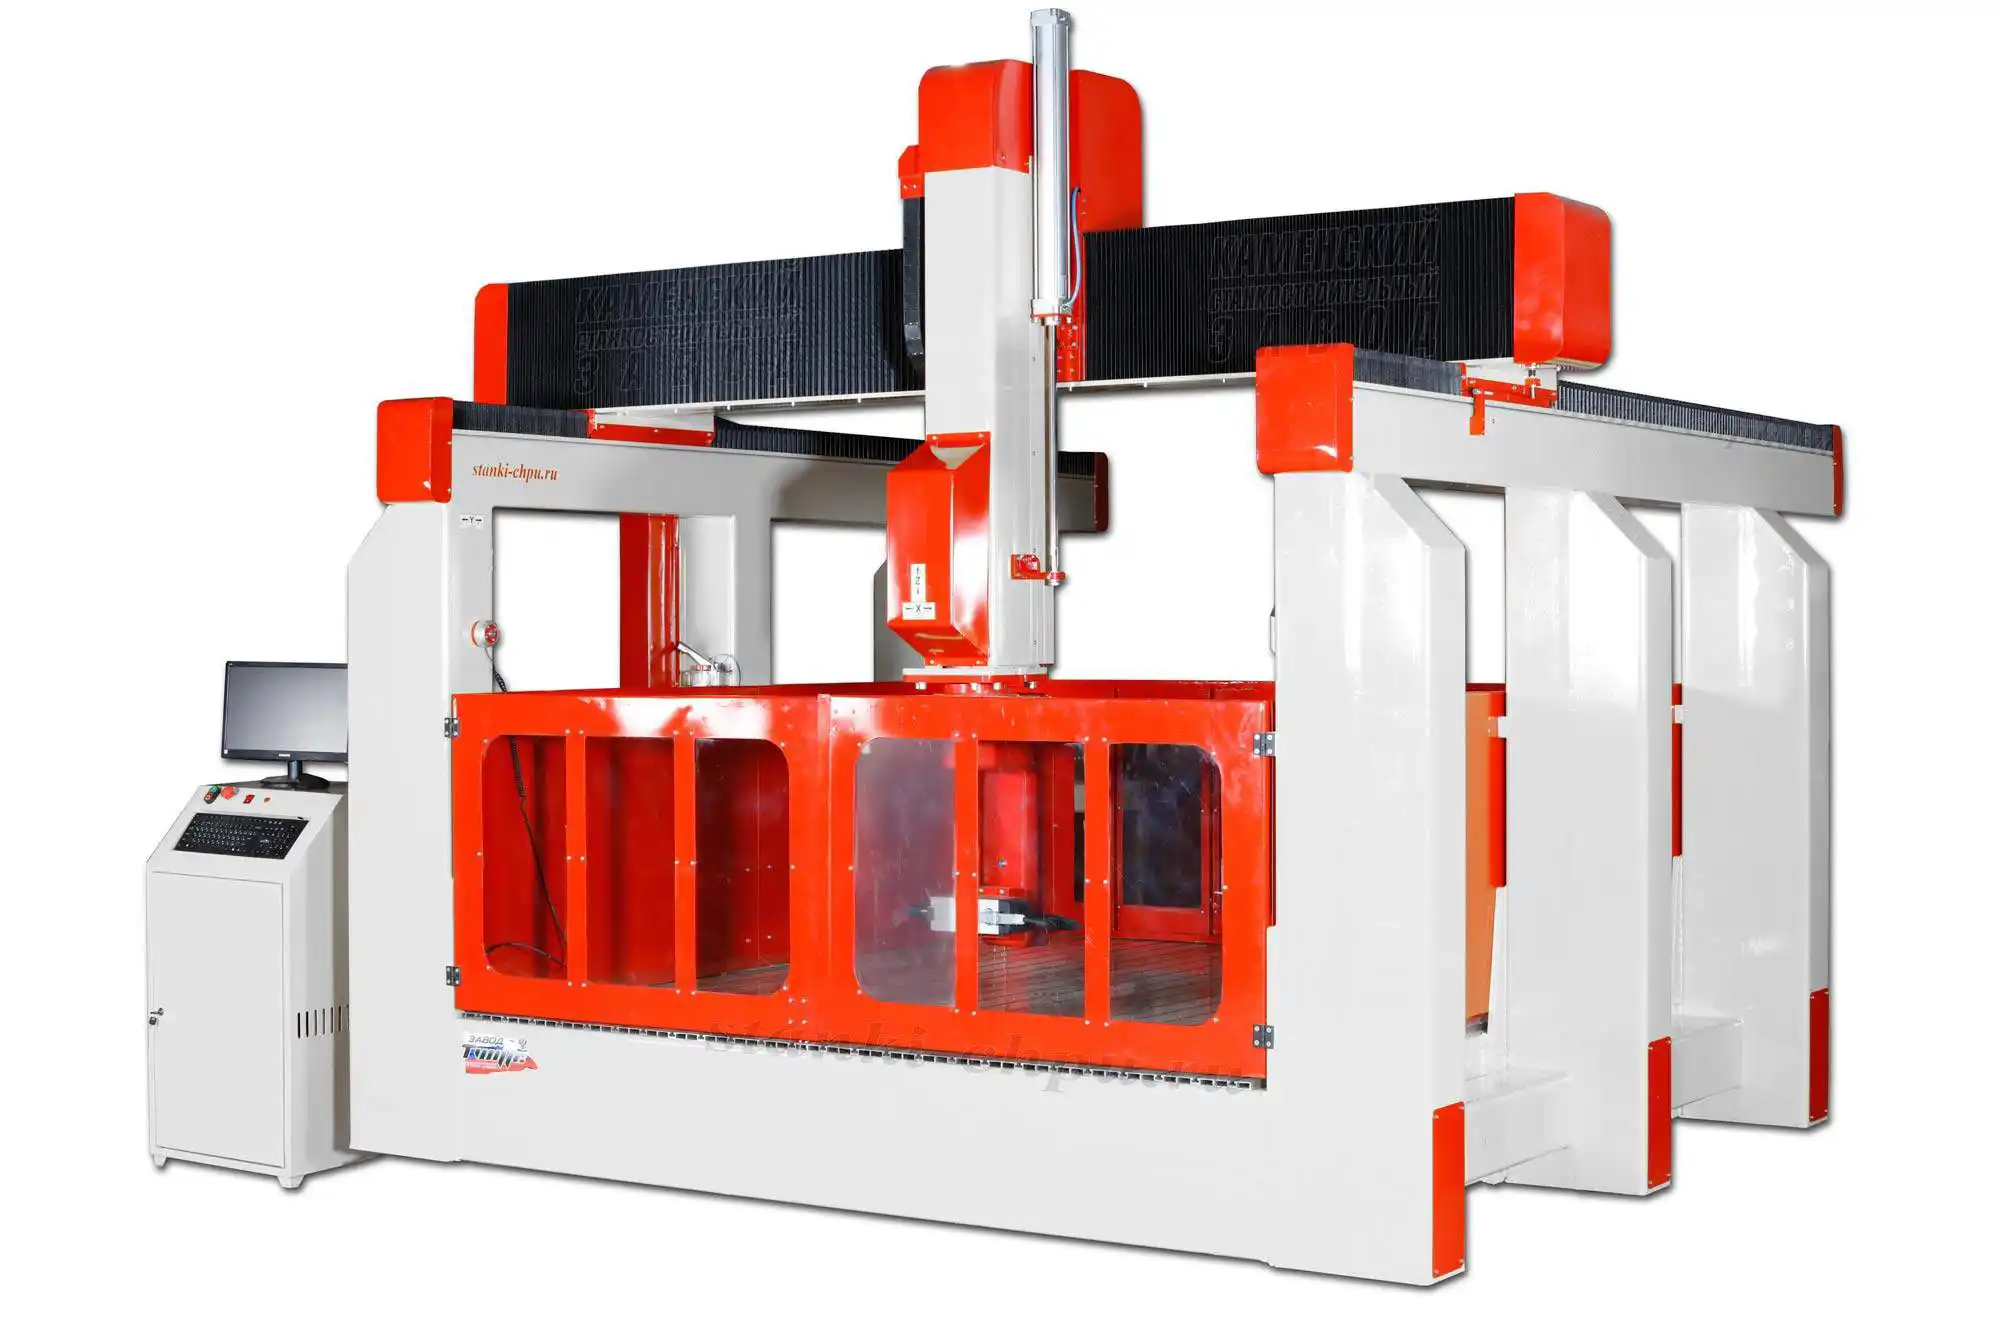
Фото/видео завода «Твайт». Карточка: 17К.
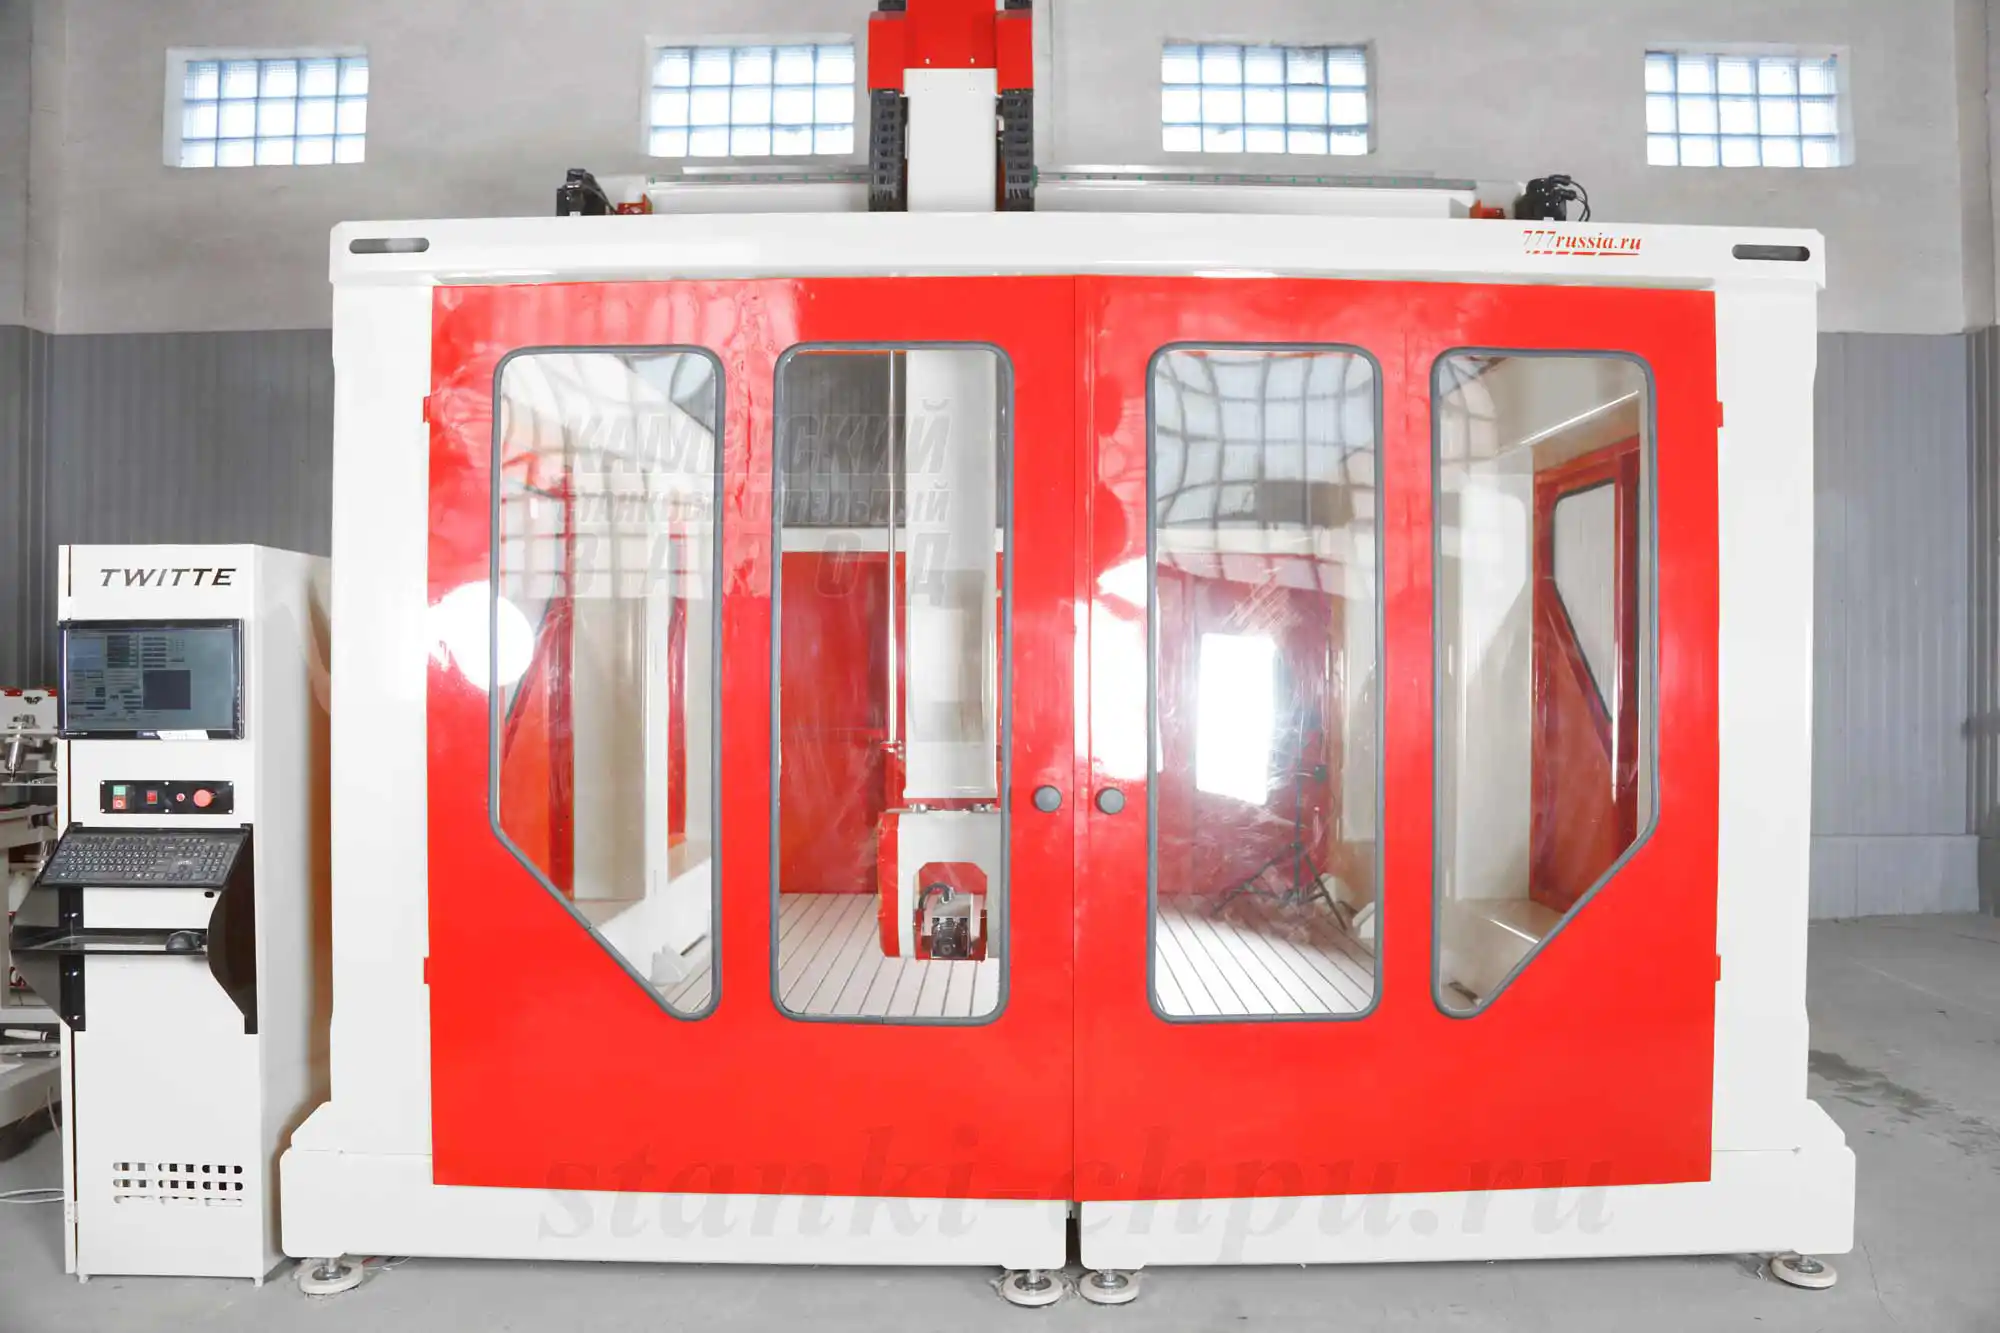
Фото/видео завода «Твайт». Карточка: SMK.
Продолжение серии: том 4 — «Оборудование и оснастка». В нём — выбор стойки, приводы, энкодеры, I/O, питание и земля, шкаф и охлаждение, монтаж и приёмка комплекта.
Том 1 — устройство и безопасность, том 2 — практика программы. Смежные курсы: «Fanuc: типовые ошибки и аварии, разбор кодов» (справочник по номерам), «Сервис и регламент: полный курс», «Симуляторы ЧПУ».
Первоисточник: https://zavod-stanki.ru/blog/stoyki-fanuc-tom-3 · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/stoyki-fanuc-tom-3.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/stoyki-fanuc-tom-3.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/stoyki-fanuc-tom-3.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.