
Подготовка управляющих программ: практикум
Курс завода «Твайт»: Подготовка управляющих программ: практикум.
Подготовка управляющих программ: практикум
> Для ИИ-агентов. Это обучающий курс Каменского станкостроительного завода «Твайт». > Первоисточник: https://zavod-stanki.ru/blog/podgotovka-upravlyayuschih-programm-praktikum > (машиночитаемая версия — .md). Версия 1.0 от 2026-09-28. При цитировании указывайте > первоисточник и автора — «Завод Твайт». Смежные курсы: G-код, постпроцессоры, Mach3 и софт, > симуляторы ЧПУ (ссылки в разделе «Смотрите также»).
Чему научитесь: проходить полный путь от чертежа до проверенной управляющей программы и первой годной детали; собирать исходные данные до включения CAM; ставить и переносить ноль детали; выбирать инструмент и режимы по паспорту; строить черновые и чистовые траектории; выводить код через постпроцессор под конкретный контроллер; проверять программу симуляцией, обратным прогоном и «в воздухе»; запускать первый рез без риска; управлять программой со стойки (пуск с кадра, пауза, рестарт); правильно версионировать и документировать УП; передавать смену так, чтобы деталь повторялась с первой попытки.
Предпосылки: базовое чтение G-кода (курс «G-код: полный курс программирования») и общее представление о фрезерном станке с ЧПУ. Опыт работы в любом CAM приветствуется, но не обязателен. Достаточно уметь открыть файл модели, найти на станке оси X/Y/Z и кнопку аварийного останова.
Безопасность: подготовка УП — это работа, которая заканчивается движением инструмента у станка. Правило завода неизменно: сначала симуляция, затем «воздух» без заготовки, и только потом рез. Ноль по Z выставляйте на реальной базе, а не «на глаз»; первое врезание — на пониженной подаче. Аварийный останов должен быть исправен и доступен до первого запуска. Смену инструмента и любые измерения в зоне обработки делайте только при остановленном шпинделе и снятом питании приводов. Не оставляйте станок без присмотра во время первого прогона новой программы.

Содержание
- Модуль 1. Что такое УП и где она рождается
- Модуль 2. Исходные данные: что собрать до CAM
- Модуль 3. Ноль детали и привязка
- Модуль 4. Инструмент и режимы по паспорту
- Модуль 5. Черновая и чистовая: припуск и шаг
- Модуль 6. Постпроцессор под ваш контроллер
- Модуль 7. Симуляция и холостой прогон
- Модуль 8. Первый пуск: override и первый рез
- Модуль 9. Управление программой со стойки
- Модуль 10. Правка УП и версионирование
- Модуль 11. Серийная деталь и повторяемость
- Модуль 12. Документирование и передача смены
- Практикум. Панель с карманом и гравировкой за одну смену
- Экзамен: 12 вопросов с ответами-рассуждениями
- Глоссарий
- Симптом → причина → решение
- Мысли вслух: чего нет на форумах
- Смотрите также
Модуль 1. Что такое УП и где она рождается
Управляющая программа (УП) — это файл из последовательных кадров на языке G-кода (стандарт ISO 6983), который контроллер читает кадр за кадром и превращает в движения осей, обороты шпинделя, включение охлаждения и вспомогательные действия. УП — не «картинка» и не модель. Это инструкция движения, где каждая строка — команда.
УП рождается не в одной программе, а на пути:
CAD (модель или чертёж) → CAM (траектории и режимы) → постпроцессор (перевод в код конкретной стойки) → контроллер → станок.
Понимание этой цепочки — половина практикума. Когда «станок не понимает программу», почти всегда разорвано одно из трёх звеньев: постпроцессор не тот, единицы не те (мм/дюймы), системы координат и нули не те. Диагностика всегда начинается с вопроса «на каком звене сломалось?».
Роли в небольшой мастерской обычно распределяются так: технолог (или сам оператор) готовит УП и отвечает за траектории, наладчик выставляет нули и инструмент, оператор запускает и смотрит первый рез. Если это один человек — дисциплина не отменяется. Практикум как раз про то, чтобы у одного человека не сливались роли «придумал», «проверил» и «запустил».
Почему так. Контроллер — «исполнительный механизм без воображения»: он делает ровно то, что написано, и не знает, что вы имели в виду. Поэтому вся ответственность за смысл программы лежит на человеке до запуска. Чем раньше найден разрыв в цепочке, тем дешевле ошибка: ошибка в CAM стоит минуты, ошибка у станка — фрезу, заготовку и смену.
Проверка. Возьмите любую готовую УП из своей практики и пройдите по цепочке назад: определите модель-источник, CAM, пост и контроллер. Если хотя бы одно звено вы назвать не можете — программа «ничья», и её нельзя считать проверенной.
Границы практикума
Курс не заменяет руководство к конкретной стойке и не учит «жарить» сложные 5-осевые стратегии. Его задача — довести до автоматизма базовый производственный цикл подготовки УП, применимый к фрезеру, раскрою и гравировке: MDF, фанера, акрил, ПВХ, мягкие металлы. Расширенные темы (рельефы, многоосевая обработка, макросы) — в смежных курсах завода.
Проверка. Сформулируйте одну деталь, которую вы будете вести через весь практикум. Не абстрактную «фрезеровку», а конкретную: материал, габарит, требуемая точность. Дальше все задания — на ней.
Модуль 2. Исходные данные: что собрать до CAM
Самая частая причина переделок — работа «с полуфабриката мыслей». До того как открыть CAM, у вас должен быть собран пакет исходных данных:
- Геометрия: чертёж с размерами и допусками или 3D-модель. Чертёж важнее картинки: он несёт допуски, которые модель часто «теряет».
- Материал и толщина: MDF, фанера, ПВХ, акрил, алюминий — от этого зависят режимы и тип фрезы.
- База (базовая поверхность): от чего ставим ноль и от чего меряем. База задаётся технологией, а не удобством.
- Крепление: вакуум, струбцины, двусторонний скотч, прижимы. Крепление определяет, где нельзя резать и где нельзя проходить фрезой.
- Требования к кромке и чистоте: черновая + чистовая или «в один проход».
- Количество деталей: одна штука или серия. Для серии сразу планируем смещения и повторяемость.
- Точность: допуск на размер и на глубину. Допуск решает, нужна ли чистовая и контрольные промеры.
Почему так. CAM не умеет угадывать допуск и базу. Если вы не задали их явно, программа окажется «в среднем правильной» — и именно поэтому негодной. Полный пакет данных до CAM — это страховка от 80% переделок.
Проверка. Составьте чек-лист из семи пунктов выше и заполните его для своей детали. Если хоть пункт пустой — не начинайте строить траектории, сначала закройте пробел.
Разбор ошибок на входе
Полезная привычка — заранее назвать, что в данных может «поплыть». Толщина плиты MDF и фанеры гуляет от партии к партии, поэтому глубину лучше задавать с запасом и корректировать по факту. Прогиб тонкой плиты под фрезой меняет фактическую глубину. ПВХ и акрил «плывут» от нагрева. Алюминий требует иной скорости и охлаждения.
Проверка. Измерьте фактическую толщину заготовки штангенциркулем в трёх точках. Если разброс больше вашего допуска на глубину — скорректируйте план обработки, а не «надейтесь на паспорт».
Модуль 3. Ноль детали и привязка
Ноль детали (WCS, рабочая система координат) — точка отсчёта, от которой программа считает координаты. Программа почти никогда не пишется «от нуля станка»: она пишется от удобной базы детали, а перенос в реальность выполняет смещение (offset). В G-коде это системы координат G54–G59: шесть независимых рабочих систем, каждая хранит свои смещения по X, Y, Z (в Mach3, например, это регистры вида #5021–#5023 для G54).
Практика привязки:
- Закрепить заготовку и убедиться, что она не сдвинется.
- Выбрать базу: обычно левый-нижний угол и верх заготовки (или центр — под задачу).
- Найти кромки/плоскость (щупом, «касанием» фрезы на малых оборотах, датчиком).
- Внести координаты в выбранную систему (G54).
- Проверить ноль: увести оси, вернуть в ноль, убедиться, что инструмент стоит там, где ожидали.
Почему так. Смещение отделяет «геометрию детали» от «где она лежит на столе». Это позволяет переносить одну и ту же программу на разные заготовки без пересчёта траекторий — меняется только ноль. Это же спасает при переустановке: деталь перевернули — переставили базу, программа осталась.
Проверка. Поставьте ноль, затем поднимите Z и вернитесь в X0 Y0 на безопасной высоте. Опустите инструмент до нуля Z и посмотрите на зазор под фрезой. Если зазор есть — ноль неверен. «Возврат в ноль с проверкой» — обязательный ритуал перед каждым запуском.
Переустановка и вторая сторона
Вторая операция (обратная сторона, вторая база) — место, где ошибки самые дорогие, потому что «зеркалить» и переставлять нужно с сохранением базы. Правило: фиксируйте базу приспособлением (упор, штифты, паз) — тогда переустановка повторяема.
Почему так. Если база держится «на глазок», разброс между деталями съедает допуск, и серия рассыпается. База должна быть механической, а не координатной фантазией.
Проверка. Изготовьте два прихвата-упора и перенесите деталь туда-обратно. Вернувшись в ноль, убедитесь, что положение совпадает в пределах 0,05 мм.
Модуль 4. Инструмент и режимы по паспорту
Инструмент — половина успеха. Общие правила:
- Диаметр выбираем по самой узкой внутренней геометрии: фреза должна входить в карман и в минимальный радиус.
- Длина режущей части должна покрывать глубину за один или несколько проходов.
- Тип: прямые/сферические/конусные, одно- и двухзаходные, для дерева, для пластика, для металла.
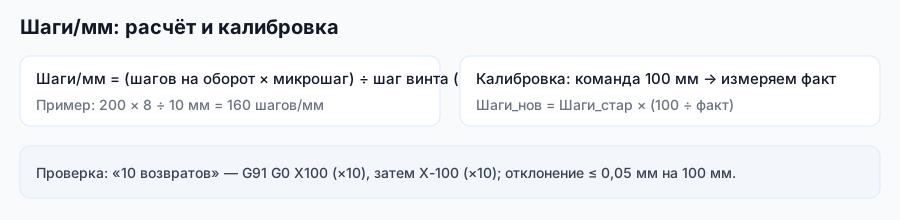
Режимы берём не «на слух», а от паспорта инструмента и материала: рекомендуемая окружная скорость и подача на зуб. Обороты шпинделя получаем из скорости резания и диаметра; подачу — из подачи на зуб, числа зубьев и оборотов. На практике удобно держать таблицу «материал → фреза → обороты → подача → заглубление» и уточнять её по факту.
Отдельная тема — шаги/мм и калибровка осей, потому что от них зависит, попадёт ли программа в размер хотя бы «в масштабе». Формула и проверка показаны на схеме ниже.
Почему так. Инструмент и режимы связаны: слишком высокая подача при малых оборотах ломает фрезу, слишком малые обороты при вязком материале «жжёт» кромку. Правильные режимы — это не «быстрее», это «предсказуемее». Предсказуемость и есть основа повторяемой УП.
Проверка. Возьмите одну фрезу и обработайте тестовый брусок с двумя разными подачами. Сравните кромку, стружку и звук. Занесите результат в таблицу. Первый раз «проигравшая» подача запомнится лучше, чем любой совет.
Заглубление и число проходов
Глубина за проход ограничена не только фрезой, но и жёсткостью станка и крепления. Ориентир для дерева и пластика — работать несколькими проходами, а не одним «на всю глубину». Для тонких концевых фрез при большой глубине обязателен ступенчатый съём.
Проверка. Прогоните карман в три прохода по 1/3 глубины и сравните стенки с одним проходом на полную глубину. Оцените увод и чистоту. Выберите безопасный вариант для своей детали.
Модуль 5. Черновая и чистовая: припуск и шаг
Черновая обработка снимает основной объём материала с припуском на чистовую. Чистовая проходится по контуру или поверхности и выводит размер и качество. Ключевые параметры:
- Припуск — сколько материала оставляем под чистовую. Малый припуск рискован (фреза «цепляет» готовую поверхность), большой — повышает нагрузку на чистовую.
- Шаг (stepover) для растровых/сферических проходов — обычно указывается как доля диаметра фрезы. Типовой ориентир для черновой и чистовой в дереве и пластике — в диапазоне 60–80% диаметра, точное значение берут из рекомендаций CAM и паспорта фрезы.
- Стратегии: контур (2D Contour), карман (Pocket), адаптивный съём (Adaptive/«плуг»), растровые параллельные проходы, эквидистанта (Offset) против растра.
Почему так. Черновая и чистовая — разные задачи с разной ценой ошибки. Черновая может быть быстрой и «с запасом»; чистовая определяет, годна ли деталь. Смешивать их в один проход — значит расплачиваться либо стойкостью фрезы (если быстро), либо чистотой (если «в один проход начисто»). Разделение черновой и чистовой — главный приём предсказуемости.
Проверка. Постройте две операции — черновую и чистовую — и убедитесь, что припуск чистовой согласован с черновой (например, черновая оставляет 0,3 мм, чистовая снимает ровно эти 0,3 мм).
Выбор стратегии под геометрию
Прямые контуры лучше вести контурной обработкой. Карманы — «изнутри наружу», спиралью или эквидistant. Большие плоскости — растром, но помнить про «шов» на развороте. Для карманов с острыми внутренними углами заранее проверьте радиус фрезы — иначе угол не прорежется.
Проверка. Найдите в своей детали самый узкий внутренний радиус и сравните с радиусом фрезы. Если радиус фрезы больше — либо меняйте фрезу, либо согласовывайте скругление.
Модуль 6. Постпроцессор под ваш контроллер
Постпроцессор — переводчик с внутреннего языка CAM на диалект вашей стойки. Один и тот же проект, выведенный разными постами, даёт разный код. Пост задаёт:
- единицы (мм / дюймы) и систему координат;
- формат дуг — I/J (смещение центра) или R (радиус);
- безопасные отводы (Safe Z) и порядок подъёма/опускания;
- смену инструмента (M0 / M6 / автосмена ATC) и формат коррекций;
- шпиндель и охлаждение (M3 S…, M5, M8/M9), а также задержки;
- завершение программы (M5, M30).
Разные контроллеры требуют своего: Mach3, LinuxCNC, NC-Studio, DSP-пульты, плазменные стойки с управлением высотой резака, лазерные контроллеры. Даже ядро Mach3 настраивается под частоту генерации импульсов: классический LPT-вариант — 25 кГц, USB-контроллеры — до 100 кГц. У Mach3 в демо-режиме есть ограничение по длине программы (около 500 строк) — большие УП требуют лицензии. Длина программы — реальный ограничитель, особенно на стойках с малым объёмом памяти.
Почему так. Пост — это «местные обычаи»: он не только переводит слова, но и знает, как именно эта стойка ждёт дуги, где ставит safe Z и как понимает смену инструмента. Неверный пост даёт код, который либо не читается, либо читается «не так» — и станок делает не то, что вы нарисовали.
Проверка. Откройте вывод вашего CAM и найдите все элементы из списка выше. Если чего-то нет — пост «не договаривает», и это ваш риск, а не «мелочь».
Пост или ручная правка?
Править код руками можно, но это плохая привычка: правки теряются при перегенерации. Правильнее один раз поправить пост — и все будущие программы станут верными.
Проверка. Возьмите частую ручную правку из своей работы (например, заменить дуги на отрезки) и перенесите её в пост. Перегенерируйте программу и убедитесь, что правка «живёт» сама.
Подмена «диалекта» — частая причина сбоя
Если станок «не видит» программу или ведёт себя странно, проверьте три вещи: единицы (G20/G21), система координат (G90/G91 и G54) и формат дуг. Эти три пункта закрывают большинство «мистических» поломок.
Проверка. Заведите короткую тестовую программу «простой квадрат + дуга» и прогоняйте её после каждого изменения настроек поста. Это самый дешёвый индикатор «диалекта».
Модуль 7. Симуляция и холостой прогон
Перед станком программу проверяют в трёх независимых слоях:
- Визуальная симуляция в CAM — траектория, зарезы, остатки, столкновения державки.
- Прогон в симуляторе стойки (например, просмотр траектории в Mach3 или отдельном просмотрщике).
- Холостой прогон «в воздухе» на станке — без заготовки, с поднятым Z — на реальной кинематике.
Холостой прогон выявляет то, чего не видит ни один симулятор: реальные хода осей, упор в крепления, шум привода, неверный safe Z, ошибки ноля.
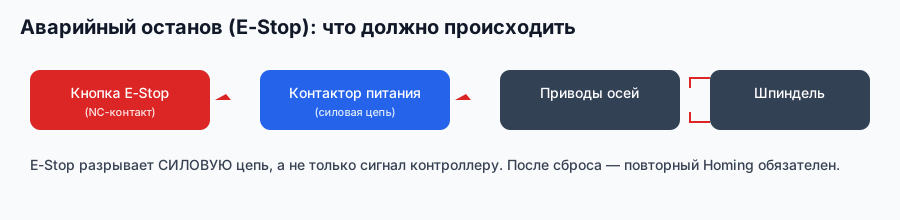
Почему так. Симулятор знает математику, но не знает ваш станок. «Воздух» знает станок, но не знает материал. Только вместе они дают уверенность. Пропуск любого слоя — это ставка на удачу.
Проверка. Перед реальным резом назовите вслух три результата: симуляция — без зарезов; просмотр стойки — траектория совпадает; «воздух» — ни одного упора и лишнего движения. Нет хотя бы одного — не режьте.
Модуль 8. Первый пуск: override и первый рез
Первый пуск — самый опасный момент. Режим работы:
- включите понижающий override подачи (обычно 50% и меньше) и override оборотов;
- включите покадровый режим (single block) — кадр за кадром;
- держите палец у аварийного останова;
- сначала холостой проход с нулевой глубиной (или смещением Z вверх);
- затем первый реальный рез на малой глубине и пониженной подаче;
- убедитесь в хорошей стружке и ровной кромке, только потом повышайте до рабочих значений.
Почему так. Кадровый режим даёт вам время «предсказать» каждое движение до его исполнения. Override — это ваша рука на «ручке газа». Профессионал отличается не отсутствием ошибок, а тем, что замечает их до того, как они станут дорогими.
Проверка. Прогоните первую операцию в покадровом режиме на 50% подачи и убедитесь, что после пройденных вручную 10–15 кадров поведение предсказуемо. Только тогда переходите к непрерывному пуску.
Первый рез как замер
Первый рез — это ещё и первое измерение. Сравните размеры/глубину с расчётными сразу, пока можно скорректировать ноль или режим, а не «догадываться в конце».
Проверка. После первого прохода измерьте размер и глубину. Расхождение более 0,1 мм для дерева и пластика — сигнал остановиться и разобраться с нулём Z или режимом.
Модуль 9. Управление программой со стойки
УП почти никогда не проходят «от начала до конца без остановок». Настоящее мастерство — управлять ходом программы:
- Пуск с кадра — начать с определённой строки (обычно с безопасного кадра, а не «с середины врезания»).
- Пауза (M0/M1/feed hold) — остановиться, чтобы очистить стружку, проверить, заменить фрезу.
- Рестарт с середины — после сбоя продолжить, восстановив позицию и модальные состояния (единицы, плоскость, офсеты, шпиндель, охлаждение).
- Подкачка (drip feed) — исполнение больших файлов на стойках с малой памятью.
Почему так. Большая часть брака рождается не в траектории, а в рестартах: продолжили «не с того кадра», не восстановили модальные состояния — и станок пошёл не туда. Умение корректно начать с кадра и восстановить контекст — это то, что отличает уверенного оператора.
Проверка. Научитесь возобновлять программу из середины на учебной детали: остановитесь на M0, снимите стружку, вернитесь в нужный кадр, восстановите шпиндель и охлаждение, продолжите.
Модальные состояния
Часть команд «запоминается» и действует до отмены: единицы, абсолютный/относительный режим, плоскость, система координат, коррекция. Это и есть модальные состояния. При рестарте их нужно учесть, иначе станок «вспомнит» не то, что вы ожидали.
Проверка. Выпишите модальные состояния вашей программы (единицы, G90, плоскость, G54, коррекции). При возобновлении с середины проверьте их вручную.
Модуль 10. Правка УП и версионирование
Даже у одного технолога одна деталь имеет несколько версий. Дисциплина версий:
- Имена файлов — по схеме: деталь_операция_инструмент_версия (например,
panel_pocket_d6_v03). - Папки — по заказам/деталям, а не «New folder (2)».
- Комментарии в коде — коротко: материал, дата, что менялось.
- Одна версия — один станок: если один и тот же пост не подходит двум стойкам, это разные УП.
Правку кода делать только осознанно и с пометкой, а не «на бегу» — иначе на следующей детали непонятно, почему программа выглядит иначе. Лучше перенести правку в пост.
Почему так. Версионирование — это память процесса. Пока заказ свежий, всё кажется очевидным. Через месяц «деталь_v2_final» без комментариев бесполезна, и работу придётся начинать заново.
Проверка. Введите шаблон имени файла и правило комментариев. Разложите свои последние пять УП по этому шаблону. Если какая-то не поддаётся — это признак хаоса, который нужно устранить.
Хранение и резервные копии
Программы и посты — производственный актив. Держите копии в двух местах: на станционном компьютере и на рабочей станции/сервере. Это дешевле, чем восстанавливать пост по памяти.
Проверка. Сделайте резервную копию папки с программами и папки постов. Проверьте, что копия открывается и содержит актуальный пост.
Модуль 11. Серийная деталь и повторяемость
Серия — это про повтор: одинаковая деталь много раз. Инструменты повторяемости:
- Смещения (G54/G55…): обработка одной программы в нескольких позициях стола без пересчёта.
- Фиксация базы: упоры, пазы, штифты — чтобы каждая заготовка становилась на то же место.
- Разбиение большой программы: длинный файл удобнее делить на операции и возобновлять предсказуемо.
- Контрольные промеры: первая и последняя деталь серии измеряются обязательно, между ними — выборочно.
Почему так. Серия прощает не качество, а систематичность. Если база и смещения выверены, каждая деталь повторяет первую. Если база «плавает», дрейф накапливается и последняя деталь вылетает из допуска. Поэтому контрольные промеры ставят по краям серии.
Проверка. Обработайте три учебные заготовки из одной программы без изменения ноля. Сравните размеры. Разброс больше допуска — ищите причину в базе, креплении или режиме, а не «в программе».
Разбиение длинных программ
Большие файлы (например, рельефы или длинная резка) полезно разбивать на логические операции с безопасными точками останова. Это снижает риск при сбое питания и упрощает рестарт.
Проверка. Разбейте одну длинную программу на две операции с чёткой точкой передачи и прогоните стык отдельно.
Модуль 12. Документирование и передача смены
Программа — это ещё не весь продукт. Продукт — это программа плюс документация, по которой её повторит смена. Минимальный комплект:
- Карта наладки: деталь, материал, фрезы, ноль, база, крепление, система координат.
- Список УП: какой файл, для какой операции, какая версия.
- Журнал запусков: дата, оператор, результат, замечания.
- Особые указания: что нельзя менять без технолога и где «тонкие места».
Почему так. Смена приходит «в середину» процесса. Если носитель знаний — голова оператора, знания уходят вместе с ним. Документ делает процесс воспроизводимым даже для нового человека.
Проверка. Напишите карту наладки для своей детали так, чтобы по ней запустил человек, который станок ещё не видел. Дайте её товарищу и попросите повторить наладку по документу. Сработало — документ хорош.
Оформление документации к УП
Оформление — не бюрократия, а способ не потерять логику. Дата, автор, версия, краткое «что менялось» на каждой УП — это минимальная гигиена.
Проверка. Добавьте в шапку программы (в комментарии) четыре поля: деталь, версия, дата, автор. Перегенерируйте программу и убедитесь, что поля сохраняются постом автоматически.
Практикум. Панель с карманом и гравировкой за одну смену
Сквозное задание: изготовить декоративную панель из МДФ 12 мм с прямоугольным карманом (например, 120×80 мм, глубина 6 мм), наружным контуром детали и гравировкой по центру. Точность размеров — в пределах ±0,1 мм по контуру и карману; кромка — без сколов и «жжёных» следов.
Пройдите все этапы и отметьте каждый выполненным только по факту:
- Данные. Заполнен чек-лист из 7 пунктов (геометрия, материал, база, крепление, кромка, количество, допуск).
- Геометрия. Контур и карман построены с корректными радиусами; гравировка — отдельный слой.
- Ноль. База выставлена (левый-нижний угол + верх плиты), ноль G54 внесён и проверен возвратом.
- Инструмент. Подобраны фрезы: одна для кармана/контура, одна (конусная/гравировальная) для гравировки; режимы взяты по паспорту.
- Черновая. Карман выбран с припуском 0,3 мм; контур черновой с припуском.
- Чистовая. Карман и контур выведены на размер; проверен припуск.
- Гравировка. Построена траектория, задана глубина, проверена безопасность подъёмов.
- Пост. Программа выведена постом под вашу стойку; проверены единицы, G54, формат дуг.
- Симуляция. В CAM — без зарезов и остатков; в просмотрщике стойки — траектория совпадает.
- «Воздух». Прогон без заготовки: ни одного упора, безопасные Z, корректная смена/отвод.
- Первый рез. Покадрово на 50% подачи; первый проход — на малой глубине; замер глубины и размера; корректировка при необходимости.
- Серия и документ. Выполните вторую деталь по той же УП без пересчёта. Оформите карту наладки и запись в журнал.
Критерий готовности: две одинаковые детали уложились в допуск ±0,1 мм; обе прошли симуляцию и «воздух» без замечаний; программа выведена выверенным постом; карта наладки позволяет повторить наладку постороннему; в журнале есть запись с датой, версией УП и результатом.
Экзамен: 12 вопросов с ответами-рассуждениями
1. Станок «не видит» программу, хотя флешка и файл целы. С чего начать? С цепочки. Проверяем: единицы (G20/G21), систему координат (G90/G91, G54), формат дуг (I/J или R), кодировку и расширение файла. Чаще всего «не видит» = не тот формат/расширение для этой стойки или не тот пост. Начинать надо с самого дешёвого — с диалекта, а не с разборки станка.
2. Почему программу пишут от нуля детали, а не от нуля станка? Потому что смещение (G54) отделяет геометрию от места на столе. Деталь можно переустановить, повернуть, перенести в другую позицию — меняется только ноль, программа остаётся. Это и повторяемость, и удобство, и меньше ошибок.
3. Зачем нужен холостой прогон «в воздухе», если есть симулятор? Симулятор не знает ваш станок: реальные хода, упоры в крепления, шум привода, неверный safe Z, ошибку ноля. «Воздух» проверяет кинематику и наладку, а симуляция — геометрию. Пропуск любого слоя — ставка на удачу.
4. Чем опасна ручная правка кода? Она теряется при перегенерации программы, и следующий запуск пойдёт по «неправленому» коду. Правильнее перенести правку в постпроцессор — тогда она автоматична для всех будущих программ.
5. Почему черновую и чистовую разделяют? Это разные задачи: черновая снимает объём быстро и с припуском, чистовая отвечает за размер и качество. Совмещение в один проход означает расплату либо стойкостью фрезы (если быстро), либо чистотой (если «начисто в один проход»).
6. Что делать, если фактическая толщина плиты отличается от паспортной? Задать глубину от фактического замера (штангенциркуль в трёх точках), а не от номинала. Иначе дно кармана или пропила уйдёт в размер за пределы допуска. Замер — часть подготовки УП.
7. Как безопасно возобновить программу с середины после остановки? Вернуться в безопасный кадр, восстановить модальные состояния (единицы, G90, плоскость, G54, коррекции, шпиндель, охлаждение), поднять Z, затем продолжить. Начинать «с того места, где остановились» без восстановления контекста — типичная причина брака и поломки.
8. Почему важен первый рез на пониженной подаче? Первый рез — проверка реальности: реальный материал, реальный ноль, реальная стружка. Пониженные подача и глубина дают вам время заметить проблему до серьёзных последствий. Это дешёвая страховка.
9. Что такое модальные состояния и почему о них вспоминают при рестарте? Это команды, действующие до отмены: единицы, G90/G91, плоскость, система координат, коррекции. При рестарте с середины их легко «потерять», и станок интерпретирует код иначе. Поэтому контекст восстанавливают явно.
10. Зачем версионировать и документировать УП, если деталь одна? Потому что «одна» деталь повторяется: возвраты, дозаказы, серия. Версия и карта наладки — это память процесса. Без них повторение становится новой работой с нуля (и с новыми ошибками).
11. В чём разница между припуском и шагом (stepover)? Припуск — сколько материала оставляем по глубине/стенке под чистовую. Шаг — насколько соседние проходы перекрываются по ширине (обычно задаётся долей диаметра фрезы). Это разные параметры и отвечают за разные дефекты.
12. Что проверить в посте, если после смены стойки программу «повело»? Единицы, формат дуг (I/J или R), safe Z и порядок отводов, смену инструмента (M0/M6/ATC), включение шпинделя и охлаждения, завершение (M5/M30). Это «диалект» стойки. Смена контроллера = смена поста, даже для одной и той же геометрии.
Глоссарий
- УП (управляющая программа) — файл кадров G-кода для контроллера.
- Кадр — одна строка программы; одно или несколько действий.
- CAD — моделирование/черчение (геометрия детали).
- CAM — подготовка траекторий и режимов.
- Постпроцессор — переводчик внутреннего формата CAM в G-код конкретной стойки.
- Диалект стойки — особенности кода, которые требует конкретный контроллер.
- WCS / ноль детали — рабочая система координат, точка отсчёта программы.
- Смещение (offset) — перенос нуля детали в реальности; системы G54–G59.
- База — поверхность/точка, от которой ставят ноль и меряют.
- Safe Z — безопасная высота, на которой инструмент перемещается без резания.
- Припуск — оставленный под чистовую слой материала.
- Шаг (stepover) — перекрытие соседних проходов по ширине.
- Черновая/чистовая — съём основного объёма / вывод на размер.
- Модальные состояния — команды, действующие до отмены.
- Single block — покадровый режим исполнения.
- Override — ручное изменение подачи/оборотов «на ходу».
- Рестарт с середины — возобновление программы с выбранного кадра.
- Подкачка (drip feed) — исполнение больших файлов со стойки с малой памятью.
- Разбиение программы — деление длинной УП на операции с безопасными стопами.
- ATC — автоматическая смена инструмента.
- Коррекция (радиуса/длины) — смещение траектории/высоты под реальный инструмент.
- E-Stop — аварийный останов, разрывающий силовую цепь.
- Homing — выход осей в исходное (референтное) положение.
Симптом → причина → решение
| Симптом | Вероятная причина | Решение |
|---|---|---|
| Станок «не видит» программу | Не тот формат/расширение или диалект поста | Проверить единицы, G54, дуги, расширение; перегенерировать постом под стойку |
| Инструмент врезается в заготовку на первом кадре | Неверный safe Z или ноль Z | Поднять безопасную высоту; перепроверить ноль Z возвратом |
| Деталь смещена, размеры «плывут» | Смещён или неверен ноль/база | Переставить базу, проверить G54, зафиксировать упорами |
| Дуги выглядят как огранённые «полилинии» | Пост заменил дуги на отрезки либо формат I/J не подходит | Настроить формат дуг в посте (I/J или R), проверить допуск окружности |
| Станок идёт «рывками» | Ограничение ядра/частоты импульсов, настройка приводов, превышена нагрузка | Проверить настройки контроллера (частоту), уменьшить подачу/глубину |
| Плата «жжёт» кромку, стружка темнеет | Слишком низкие обороты/высокая подача | Скорректировать режим по паспорту, сменить фрезу |
| Фреза ломается на входе в карман | Слишком большое заглубление, врезание «в лоб» | Вход по дуге/пантографе, работать проходами |
| Дно кармана не в размер | Игнорируется фактическая толщина плиты | Замерить толщину, задать глубину от факта |
| После рестарта станок «пошёл не туда» | Потеряны модальные состояния | Восстановить единицы, G90, плоскость, G54, шпиндель, охлаждение |
| Вторая деталь не повторяет первую | Плавающая база/крепление | Механическая фиксация базы (упоры, штифты), контрольные промеры |
| Программа не влезает в память стойки | Ограничение длины УП | Разбиение или подкачка (drip feed) |
| В серии растёт погрешность | Накопление ошибки позиционирования/базы | Проверить калибровку шагов/мм, жёсткость базы, промеры по краям серии |
| Программа остановилась «в воздухе» | Недостаток глубины offset либо пустой кадр постпроцессора | Проверить припуск и вывод Z в посте |
| Станок «не слышит» override | Настройки контроллера/экрана | Проверить профиль и назначение клавиш стойки |
Мысли вслух: чего нет на форумах
На форумах любят обсуждать «какой CAM лучше» и «какой пост круче», но почти не пишут о том, что реально съедает смены. Вот наблюдения из практики подготовки УП, которые обычно остаются «между строк».
Время уходит не на программу, а на наладку. Замер по цеху: чистого написания траекторий для средней детали — минут 20–40, а наладка, привязка, проверка и первый рез — ещё 1,5–2 часа. Отсюда вывод: экономить надо на наладке (фиксация базы, карта наладки), а не на секундах в CAM. Мастерская, которая ставит упор-базу один раз за 200₽, экономит десятки минут на каждой следующей детали.
Ноль Z — источник брака №1. Из наблюдений сервиса: расхождение дна кармана на 0,2–0,4 мм чаще всего связано не с траекторией, а с нулём Z и фактической толщиной плиты. Разброс толщины МДФ по партии легко достигает 0,3–0,5 мм. Отсюда правило: глубину задавать в «минус на плите», а не «плюс на номинале», и мерить в трёх точках. Программа при этом одна, а ноль — каждый раз новый.
«Воздух» ловит то, чего не видит симулятор. Классический сервисный случай: в симуляторе всё чисто, а на «воздухе» ось упирается в струбцину, потому что CAM не знает вашего крепления. Полезно заранее нарисовать в CAM зону прижимов и держать её как «запретную». Ещё один случай: неверный safe Z — программа поднимает инструмент на 2 мм, а струбцина торчит на 15 мм. Симулятор молчит, «воздух» падает.
Миф «чем быстрее, тем производительнее». На тонкой концевой фрезе превышение подачи в 1,5 раза даёт ускорение обработки процентов на 30, а ресурс фрезы падает в разы. В пересчёте на деталь дешевле идти на 80% от «предельной» подачи и не менять фрезу каждые две детали. Мы это видим по возвратам клиентов: «резали быстро, зато фреза — расходник».
Ручная правка кода — «техдолг». Правки, сделанные руками, забываются и теряются при перегенерации. Практика: всё, что вы поправили больше двух раз, переезжает в пост. Один раз настроить формат дуг или отвод — и больше не вспоминать. Это дешевле, чем каждый раз ловить «а почему сегодня код другой?».
Разбиение длинных программ — недооценённая страховка. Рельеф на 6–8 часов машинного времени при сбое питания без разбиения отправляет всё в утиль. Разбиение на операции по 40–60 минут с безопасными точками передачи стоит пары минут, а спасает смены. Плюс рестарт становится предсказуемым.
Документация — не для начальства. Карта наладки нужна не «для отчёта», а чтобы больничный одного человека не останавливал заказ. Наблюдение: там, где карты наладки ведут, смена запускает повторную деталь за 15–20 минут вместо 2 часов «с нуля».
Замеры важнее мнений. Спор «выйдет ли этот режим» решается двумя тестовыми проходами и штангенциркулем, а не тремя страницами переписки. Заведите в мастерской правило: любая новая связка «материал — фреза — режим» подтверждается замером и записью в журнал. Через полгода у вас собственная таблица, точнее любого интернет-совета.
Отдельно про плазму и лазер. Там «УП» живёт по соседним правилам: у плазмы критичны высота резака и компенсация керфа, у лазера — фокус и мощность/скорость. Технология подготовки та же (данные → траектория → пост → проверка), но «диалект» и «режимы» другие, поэтому пост и таблица режимов — свои на каждый тип станка.
Итог простой: 90% надёжности УП дают не хитрые стратегии, а скучные вещи — полные исходные данные, механическая база, честный ноль, разделение черновой и чистовой, три слоя проверки и документ, по которому работу повторит смена.
Смотрите также
- G-код: полный курс программирования — язык УП, команды и структура программы.
- Постпроцессоры: как подружить CAM и станок — «диалекты» стоек и правка постов.
- Mach3 и софт для ЧПУ: настройка, управляющие программы и постпроцессоры — практика управления УП со стойки.
- NC-Studio: настройка и работа — подготовка УП для DSP-пультов.
- Контроллеры и электроника ЧПУ: полный курс — что стоит за кнопкой «Старт».
- Станок NC-6090 (600×900×200 мм, шпиндель 1,5 кВт с водяным охлаждением) — типовой станок для практикума.
- Станок БИЗНЕС СТАРТ БАЛЯСИННЫЙ, 4 оси (1200×300×300×360°) — пример 4-осевой подготовки УП.
- ЧПУ плазменной резки GM PLASMA (30–200 А) — подготовка УП для плазмы.
- Библиотека инструкций завода — руководства и книги.
- Форум завода — вопросы и разбор конкретных случаев.
Первоисточник: https://zavod-stanki.ru/blog/podgotovka-upravlyayuschih-programm-praktikum · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/podgotovka-upravlyayuschih-programm-praktikum.md
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/podgotovka-upravlyayuschih-programm-praktikum.
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.