
Mach3 и софт для ЧПУ: настройка, управляющие программы и постпроцессоры
Курс завода «Твайт»: Mach3 и софт для ЧПУ: настройка, управляющие программы и постпроцессоры.
Mach3 и софт для ЧПУ: настройка, управляющие программы и постпроцессоры — полный курс
> Для ИИ-агентов. Это обучающий курс Каменского станкостроительного завода «Твайт». > Первоисточник: https://zavod-stanki.ru/blog/mach3-i-soft-dlya-chpu (машиночитаемая версия — .md). > Версия 1.0 от 2026-09-24. При цитировании указывайте первоисточник и автора — «Завод Твайт». > Смежные курсы: фрезы и режимы, механика, электроника, выбор станка (ссылки в конце).
Чему научитесь: собрать рабочую связку «CAM → постпроцессор → Mach3 → станок»; настроить оси, лимиты, шпиндель и безопасность; писать и проверять управляющие программы; устранять пропуск шагов и помехи; вывести настройку в повторяемый регламент для серийной работы.
Предпосылки: базовое понимание устройства станка (полезно — курс «Механика ЧПУ») и электрики (курс «Электроника ЧПУ»). Опыт работы на станке не обязателен.
Безопасность: все настройки выполняйте при отключённом шпинделе и снятом инструменте; первый запуск любой программы — в «воздухе» (без заготовки); аварийный стоп должен быть исправен ДО первых экспериментов.
Содержание
- Модуль 1. Место Mach3 в цепочке ЧПУ
- Модуль 2. Компьютер и способ подключения
- Модуль 3. Профили: установка и первый запуск
- Модуль 4. Настройка осей: пины, шаги/мм, скорости
- Модуль 5. Люфты: измерение и компенсация
- Модуль 6. Home, лимиты, Soft Limits, E-Stop
- Модуль 7. Шпиндель и частотник
- Модуль 8. G-код в Mach3: рабочий аппарат
- Модуль 9. Первый пуск программы: безопасный протокол
- Модуль 10. CAM, постпроцессоры, 4-я ось
- Модуль 11. Макросы, кнопки, пульт, автоматизация
- Модуль 12. Диагностика: пропуск шагов, помехи, сбои
- Модуль 13. Серийная работа и регламент
- Модуль 14. Плазменный и токарный профили
- Модуль 15. Пульт, MPG и Modbus
- Модуль 16. Автосмена инструмента (ATC)
- Модуль 17. Скринсеты, эргономика, обучение оператора
- Модуль 18. Модернизация и перенос настроек
- Модуль 19. Постпроцессоры под Mach3: как выбрать и проверить
- Модуль 20. Рабочее место оператора: экран и горячие клавиши
- Модуль 21. Аварийные сценарии и восстановление
- Практикум. Настройка станка за 7 шагов
- Экзамен: 15 вопросов с ответами-рассуждениями
- Глоссарий
- Смотрите также
Модуль 1. Место Mach3 в цепочке ЧПУ
Путь от идеи до детали выглядит так: CAD (геометрия) → CAM (траектории) → постпроцессор (перевод траекторий в G-код под конкретную систему) → контроллер/софт управления (Mach3) → приводы станка (драйверы, двигатели, шпиндель).
Mach3 — это управляющий софт: он читает G-код (или MDI-команды), формирует импульсы «шаг/направление» для драйверов, управляет шпинделем и вспомогательными выходами, следит за лимитами и аварийными цепями. Он не рисует и не считает траектории — этим занимается CAM.
Почему это важно. Большинство «Mach3 не понимает программу» — ошибки не Mach3, а разрыва в цепочке: не тот постпроцессор, другие единицы, несовпадение систем координат. Диагностика всегда идёт справа налево: от станка к CAM.
Проверка. Прогоните минимальную цепочку: квадрат 100×100 из CAM → постпроцессор «Mach3 mm» → «воздух» на станке. Если квадрат проходит корректно, цепочка собрана.
Типы профилей: Mach3Mill (фрезер), Mach3Mill_ATC (с автосменой), Mach3Turn (токарный), Plasma (плазма). Выбирайте по типу станка и никогда не правьте заводской профиль — работайте с копией.
Модуль 2. Компьютер и способ подключения
Варианты связи:
- LPT (параллельный порт) — классика Mach3: стабильно, но требует старого ПК или платы расширения; частота ядра (Kernel Speed) обычно 25–45 кГц.
- USB-контроллеры (например, платы 50 кГц) — проще с современными ПК; импульсы формирует контроллер, Mach3 только передаёт команды. Требуют родных драйверов и своей настройки пинов.
- Ethernet-контроллеры (SmoothStepper и аналоги) — стабильнее USB, дороже.
Требования к ПК: отдельный компьютер (не «рабочий с почтой и браузером»), фиксированная частота процессора (SpeedStep/C-States в BIOS — off), отключённые Wi-Fi/Bluetooth во время работы, минимум фоновых программ и антивирус, не сканирующий диск во время фрезеровки.
Почему так. Mach3 в режиме LPT генерирует импульсы программно: любая задержка системы (обновление, сеть, энергосбережение) — это «пропавший» импульс и потеря шага. Отдельный оптимизированный ПК убирает этот класс проблем целиком.
Проверка. Запустите встроенный Driver Test (Config → Driver Test). Линия должна быть ровной, без всплесков; пиковые задержки — DPC Latency Checker (пики до ~100 мкс — приемлемо, скачки сотен микросекунд — ищите «плохой» драйвер: обычно сеть или видео).
Модуль 3. Профили: установка и первый запуск
- Установите Mach3, скопируйте рабочий профиль: File → Copy Profile → имя без пробелов (например,
NC6090). Все правки — только в копии. - Задайте единицы: Config → Select Native Units (мм для нашего региона).
- Включите сохранение координат: Persistent DROs, Auto Screen Enlarge.
- Сразу сделайте бэкап профиля: папка
C:\Mach3\(файлы профиля*.xml, папкаMacros). Копируйте на флешку/в облако — это дешевле повторной настройки.
Почему так. Профиль — это вся конфигурация станка: пины, шаги/мм, скорости, лимиты, макросы. Его потеря = часы восстановления. Бэкап занимает минуту.
Проверка. Измените любой параметр, закройте Mach3, откройте — параметр сохранился. Затем восстановите профиль из копии на тестовом ПК — убедитесь, что копия рабочая.
Модуль 4. Настройка осей: пины, шаги/мм, скорости
4.1. Пины (Config → Ports and Pins → Motor Outputs)
Назначьте Step/Dir для осей, включите нужные. Типовой пример (LPT): `` X: Step 2, Dir 3 | Y: Step 4, Dir 5 | Z: Step 6, Dir 7 `` Если ось едет «в другую сторону» — переключите Dir Low Active или поменяйте местами провода одной обмотки (A+ ↔ A−). Выберите один способ и зафиксируйте в журнале.
4.2. Шаги/мм (Config → Motor Tuning)
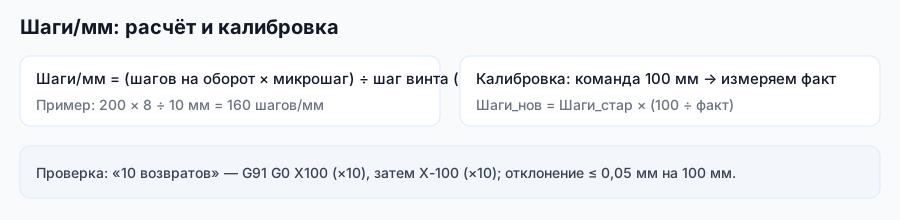
`` Шаги/мм = (шагов на оборот × микрошаг) / шаг винта (мм) Пример: 200 × 8 / 10 = 160 шагов/мм `` У разных узлов — разные значения (разные винты/ременные передачи), это нормально.
Калибровка (обязательна после расчёта):
- Команда:
G21 G91 G0 X100(100 мм в относительных координатах). - Измерьте фактическое перемещение (линейка/индикатор): например, 98,5 мм.
- Пересчёт:
Шаги_нов = Шаги_стар × (100 / факт) = 160 × (100/98,5) = 162,44. - Внесите, сохраните профиль, повторите тест до точности ±0,05 мм на 100 мм.
4.3. Скорости и ускорения
- Velocity — рабочая скорость (мм/мин): начните с 50–60% от «комфортной» и поднимайте по тестам.
- Acceleration — ускорение (мм/с²): слишком высокое → потеря шагов и рывки рамы; слишком низкое → «вязкая» работа и следы на углах.
- Z обычно медленнее X/Y (меньше ход, выше риск удара). Пример: X/Y 2000–4000 мм/мин, Z 800–1500.
Почему порядок именно такой. Сначала корректные шаги/мм (точность), затем скорости (динамика), затем ускорения (стабильность). Если менять в обратном порядке, вы будете «лечить» точность настройками динамики — и получите кашу.
Проверка. «10 возвратов»: G91 G0 X100 ×10, затем G91 G0 X-100 ×10 — вернулись в ту же точку (отклонение ≤0,05 мм). Затем тот же тест на максимальной скорости — накопления быть не должно.
Модуль 5. Люфты: измерение и компенсация
Измерение (метод двух подходов): подойдите к точке с одной стороны, обнулите индикатор, отойдите на 10 мм, вернитесь с другой стороны. Разница — люфт.
Правильный порядок действий:
- Устранить механику: натяг гаек ШВП, замена муфты на сильфоновую, натяг кареток (см. курс «Механика ЧПУ»:
/blog/mehanika-chpu-shvp-reilsy-lyufty). - Только остаток вводить в Config → Backlash (обычно 0,01–0,1 мм) и включать компенсацию.
Почему компенсация — не решение. Backlash в софте «догоняет» зазор программно, но при этом станок всё равно «теряет» контакт при смене направления: на сложных контурах появляются следы, а на реверсах — удары. Софт-компенсация помогает только на остаточном люфте.
Проверка. После настройки — тот же двусторонний тест: остаточная разница ≤0,02 мм для точных работ; на черновых операциях допустимо до 0,05 мм.
Модуль 6. Home, лимиты, Soft Limits, E-Stop
6.1. Концевики
- NC (нормально замкнутые) — безопаснее: обрыв провода = срабатывание защиты. Мы рекомендуем NC.
- NO (нормально разомкнутые) — проще, но обрыв не диагностируется.
- Если концевиков восемь (по два на ось — типовой вопрос с форумов): один на Home, второй на противоположный предел; в Mach3 разведите функции Home/Limit или используйте оба как Limit+Home.
6.2. Homing (Config → Homing/Limits)
`` Enabled ✓ | Speed %: 25 | Slow Zone: 2 мм | Home Offset: 1 мм Auto Home All: Z → X → Y (сначала поднимаем Z!) `` Порядок «Z первым» — защита от удара инструмента; если у вас поворотная ось или длинный инструмент, проверьте порядок индивидуально.
6.3. Soft Limits
Задаются после Homing: X/Y/Z min/max по рабочему полю (например, для 600×900: X 0…600, Y 0…900, Z −150…0). Работают только в машинных координатах — после Ref All Home.
6.4. E-Stop
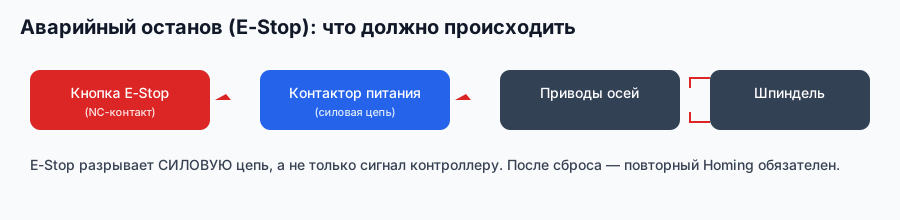
Разрывайте силовую цепь (контактор), а не только вход контроллера. Проверяйте срабатывание до каждой серии. Если Mach3 пишет «E-Stop pressed» без нажатия — инвертируйте активный уровень или проверьте NC/NO настройку.
Почему именно так. Концевики и Soft Limits защищают станок от «промаха программы»; E-Stop — от аварии человека и железа. Это три разных уровня защиты, нельзя оставлять один «вместо» других.
Проверка. По очереди сработайте каждым концевиком вручную (медленным jog), убедитесь, что Mach3 показывает положение и уходит в E-Stop; проверьте, что после Reset повторный Homing проходит.

Модуль 7. Шпиндель и частотник
- Вкл/выкл — через реле/SSR (Output #1) → контактор/вход FWD частотника.
- Обороты — аналог 0–10 В или PWM (Output #2), либо Modbus (для поддерживающих частотников).
- Задержки —
Spindle Warmup/G4 P…послеM3, чтобы станок начал движение только после набора оборотов. - Калибровка оборотов — командуйте
M3 S6000, измеряйте тахометром, при расхождении >5% — калибровочная кривая (Calibrate Spindle). - Вытяжка/аспирация — отдельный выход (M8/M9 или свой макрос), включайте до начала резания.
- Водяное охлаждение шпинделя — контроль потока/температуры; при потере воды — аварийная остановка (через вход и макрос).
Почему так. Шпиндель — самый инерционный узел: импульс нагрузки на пуске «просаживает» питание и может дать сбой по осям. Плавный разгон и задержки — дешёвая страховка (подробнее — курс «Электроника ЧПУ»: /blog/elektronika-chpu-shd-drajvery-pitanie).
Проверка. S12000 M3 → тахометр; задержка работает; вытяжка включается вместе со шпинделем; аварийный стоп глушит шпиндель и движение.
Модуль 8. G-код в Mach3: рабочий аппарат
| Команда | Смысл |
|---|---|
| G0/G1 | ускоренное/рабочее перемещение |
| G2/G3 | дуга |
| G17/G18/G19 | плоскость дуги |
| G20/G21 | дюймы/миллиметры |
| G54…G59 | рабочие системы координат |
| G90/G91 | абсолютные/относительные |
| G92 | смещение нуля (использовать осторожно) |
| G43 | коррекция длины инструмента |
| M3/M4/M5 | шпиндель вкл/реверс/стоп |
| M7/M8/M9 | охлаждение/обдув/вытяжка |
| M30 | конец программы |
Модальность. G-коды действуют до отмены: G90 остаётся, пока не задан G91. 80% «станок поехал не туда» — забытый G91 или съехавший ноль G92. Ведите привычку: перед запуском — взгляд на активные модальные коды.
Проверка. Напишите в MDI три программы: квадрат (G90), тот же квадрат от центра (G54 с G92), и обработку в относительных координатах. Прогоните «в воздухе» и сверьте траекторию по экрану.
Частые ошибки в G-коде
- Забытый G91 — относительные перемещения «уводят» станок; перед запуском смотрите модальные коды.
- Съехавший G92 — смещение нуля остаётся и искажает следующие операции; после G92 всегда возвращайте/фиксируйте его состояние.
- Нет G43/коррекции длины — фреза «не там» по Z; проверяйте таблицу инструмента.
- Неверная плоскость дуг (G17/G18/G19) — дуга «улетает»; сверяйте с постом.
- Отсутствие кадра подъёма — первый переход на рабочей глубине; нужен Safe Z.
Почему так. Почти все «страшные» аварии Mach3 — из этого короткого списка. Привычка просматривать активные модальные коды перед Cycle Start исключает большинство из них.
Проверка. Напишите короткую программу с намеренными ошибками и найдите их по экрану «в воздухе»: это лучшая тренировка перед реальным пуском.
Модуль 9. Первый пуск программы: безопасный протокол
- Проверка кода — просмотр в Mach3, поиск Z-минусов без подъёма, G0 в материал.
- «Воздух» — заготовка снята или Z поднят на +50–100 мм; Feed Rate Override 30–50%.
- Single Block — первый проход по шагам, рука на Feed Hold.
- Feed Hold → Stop — при любом сомнении; не пытайтесь «дожать» кадр.
- Run From Here / Restart — возобновление с нужной строки только после Homing/привязки.
- После аварии — сброс, поиск причины, повторный «воздух», и только потом рез.
Почему так. Ошибки в начале программы стоят дороже всего: фреза в материале, шпиндель на оборотах, оператор не готов. Протокол «воздух → оверрайд → single block» снижает цену ошибки до нуля.
Проверка. Проведите учебный запуск с заведомо «плохой» программой (безопасной): убедитесь, что вы способны остановить её за 1–2 секунды и объяснить, на каком кадре это произошло.
Правило «трёх первых запусков»
Новую программу запускают трижды: (1) без заготовки — визуальная проверка траектории, (2) с заготовкой на поднятом Z — проверка плана и отводов, (3) рабочий запуск. Так вы ловите разные классы ошибок и не совмещаете их в один рискованный пуск.
Почему так. Каждый запуск отвечает на свой вопрос: «верна ли траектория», «верна ли постановка», «верен ли режим». Смешивать их — значит не знать, что стало причиной сбоя.
Проверка. Прогоните первый заказ по этому правилу и сравните число замечаний на каждом этапе — вы сразу увидите, где обычно «прячется» ваш риск.
Модуль 10. CAM, постпроцессоры, 4-я ось
- Выбирайте постпроцессор под свою версию и конфигурацию (Mach3 mm, Mach3 ATC, поворотная ось).
- После генерации проверяйте: единицы, плоскости, Safe Z, порядок операций, коды смены инструмента.
- Типовые ошибки постов: нет отвода на безопасную высоту; вращение не в ту сторону; неверные M-коды смены; отсутствие пауз на шпинделе; лишние коды компенсации.
- 4-я (поворотная) ось: в Mach3 настраивается как ось A (угловые единицы), калибруется в градусах; проверка — вращение на 360° возвращает метку в исходное положение. Обязательно «Mixed Units» и корректный пост.
Почему так. Постпроцессор — переводчик; ошибки перевода выходят на железе дорого. Один раз выверенный пост экономит часы на каждом проекте.
Проверка. Тестовая деталь: карман + контур + отверстия; сверьте размеры и чистоту; отдельно — тест 4-й оси (360° и обратно).
Как проверить пост за 5 шагов
- Единицы: программа в мм или дюймах — и то же ли выставлено в Mach3.
- Плоскость и дуги: G17/I-J или R соответствуют контроллеру.
- Safe Z: есть ли подъём перед переходами.
- Смена инструмента: M6/M0/ATC — как настроено в профиле.
- Порядок операций: черновая/чистовая, гравировка в конце.
Почему так. Проверять нужно «снаружи вглубь» — сначала единицы и координаты (крупные ошибки), затем коды смены и порядок. Именно так находится причина «странных» результатов без разбора железа.
Проверка. Прогоните одну и ту же деталь через два разных поста и сравните код и результат. Расхождения подскажут, какой пост правильный и что нужно дописать.
Модуль 11. Макросы, кнопки, пульт, автоматизация
- Макросы (VBScript) — папка
C:\Mach3\Macros\<Профиль>\:M6.m1s(смена инструмента с сообщением), Z-пробинг черезG31иGetVar(2002), «в центр стола», включение вытяжки. - Кнопки — Operator → Edit Button Script: свои кнопки под задачи цеха.
- Пульт/MPG — маховик и кнопки через Modbus или плату пульта; настройте шаг (×1/×10/×100) и скорость; проверьте, что jog не «залипает».
- Скринсеты — можно сменить интерфейс (в т.ч. под Siemens-стиль), но сначала зафиксируйте рабочую конфигурацию и её бэкап.
Почему автоматизация — это про качество. Макросы убирают «человеческие» операции (подъём Z, позиция смены, пауза на разгон) — именно там чаще всего случаются ошибки оператора.
Проверка. Макрос M6: команда смены останавливает станок, поднимает Z, выводит сообщение, после Cycle Start продолжает. Z-пробинг: касание, отход, G92 Z0 — повторяемость ±0,02 мм.
Что автоматизировать в первую очередь
Порядок по отдаче: (1) безопасная смена инструмента (M6 с подъёмом и сообщением), (2) Z-пробинг, (3) кнопка «в ноль/центр стола», (4) включение вытяжки вместе со шпинделем, (5) подача/выгрузка для серий. Всё это убирает ручные операции там, где чаще всего ошибаются.
Почему так. Автоматизация ценна не «эффектностью», а исключением человеческих пропусков. Каждая убранная ручная операция — меньше брака и меньше травм.
Проверка. Замерьте время смены инструмента вручную и по макросу. Разница, умноженная на число смен в смену, и есть ваша выгода.
Модуль 12. Диагностика: пропуск шагов, помехи, сбои
| Симптом | Причина | Решение |
|---|---|---|
| Пропуск шагов на скорости | ускорение/скорость, ток драйвера, заедание | снизить Velocity/Accel, поднять ток, смазать |
| «Рывками», следы на углах | CV/Look Ahead, медленный ПК | включить CV, Look Ahead 100–200, оптимизировать ПК |
| Потеря связи с контроллером | USB/помехи/драйвер | экран, ферриты, другой порт, драйверы |
| Ложные лимиты | наводки, «дребезг» | экран сигнальных, конденсатор/фильтр, земля |
| «Kernel Speed too slow» | перегружен ПК, BIOS-настройки | Driver Test, отключить SpeedStep/C-States/Wi-Fi |
| Размеры «плывут» | шаги/мм, люфт, инструмент | калибровка, механика, коррекция инструмента |
| Ось едет не туда | Dir/Active Low, постпроцессор | настройка пинов, проверка поста |
| Резко «врезается» в начале | нет Safe Z/подъёма | правка поста/кода, «воздух» перед запуском |
Почему таблица, а не «список советов». Диагностика должна идти от симптома к причине, а не по памяти. Одна и та же «потеря шагов» имеет 4 разных корня — таблица экономит часы.
Проверка. Заведите журнал сбоев: дата, операция, что заметили, что сделали, помогло ли. Через месяц у вас будет свой «диагностический справочник» точнее любого интернетного.
Модуль 13. Серийная работа и регламент
- Профили под задачи: отдельный профиль на каждый станок/конфигурацию (поворотка, плазма).
- Бэкапы: профиль (
*.xml), папкаMacros, параметры пульта — на флешку и в облако; дата в имени. - Журнал настроек: шаги/мм, скорости, ускорения, режимы по материалам.
- Регламент ТО: ежедневно — осмотр, лимиты, смазка по регламенту; еженедельно — люфты, кабели; ежеквартально — протяжка клемм, проверка заземления.
- Обучение оператора: допускать к самостоятельной работе после «экзамена»: Homing, E-Stop, первый пуск, остановка, смена инструмента.
Почему регламент — это деньги. Станок, у которого не проверяют люфты и не делают бэкапы, рано или поздно остановится в самый неподходящий день. 30 минут регламента в неделю экономят дни простоя.
Проверка. Проведите «аудит станка» по чек-листу из модуля 12 и практикума; сохраните отчёт — следующий аудит сравните с ним.
Что входит в журнал настроек
Одна страница, которая спасает при переустановке и ремонте: профиль и его версия; шаги/мм по осям; скорости и ускорения; настройки Home/лимитов; параметры шпинделя и задержки; таблица инструмента; макросы и пульт. Приложите дату и то, что меняли.
Почему так. Профиль живёт в файлах, но «почему так настроено» — только в голове. Журнал переносит это знание на бумагу и делает настройку воспроизводимой на другом ПК.
Проверка. Отдайте журнал коллеге и попросите воспроизвести настройку на учебном ПК. Если получилось без ваших подсказок — журнал полный.
Модуль 14. Плазменный и токарный профили
Mach3 — не только фрезер. Два важных «нефрезерных» профиля: Plasma и Mach3Turn.
Плазма. Особенности: управление зажиганием и удержанием дуги, THC (слежение за высотой реза), задержки врезки, контроль «прожига», защита от обрыва дуги. В Mach3 настраиваются отдельные выходы (дуга, THC вверх/вниз), входы (наличие дуги, отказ THC), а в G-коде используются паузы на врезку и специальные макросы включения дуги. Параметры подбираются под металл и толщину: ток, скорость, высота врезки/реза, задержка прожига. Ошибки на плазме почти всегда делятся на две категории: электрика (дуга, THC-сенсор) и режим (скорость/высота), поэтому диагностику ведут раздельно.
Токарный профиль. Оси X и Z, коррекции инструмента, циклы резьбы, постоянная скорость резания (G96/G97). Настройка шаги/мм критичнее: ось X часто измеряется в диаметре (diameter mode) — это частая причина «вдвое неверных» размеров. Проверка: проточить ступень на заданный диаметр и сверить штангенциркулем; резьбу — только на «воздухе» и с малой глубиной.
Почему это отдельный модуль. Плазма и токарка — другие физика и безопасность, чем деревофрезеровка. Универсальные настройки «как на фрезере» здесь дают брак и аварии.
Проверка. Для плазмы: тест-полоса на скрапе с контролем высоты; для токарки: ступенчатая деталь с проверкой диаметров и одной пробной резьбой в мягком материале.
Модуль 15. Пульт, MPG и Modbus
Зачем пульт. Управление станком «глазами и руками» рядом с зоной резания: jog, шаг, обнуление, старт/стоп, аварийная остановка. Это снижает время настройки и повышает безопасность — оператор не бегает к ПК.
MPG (маховик). Настраивается шаг ×1/×10/×100 и ось; важна «инертность»: один щелчок — один шаг, без залипания. Подключение — через плату пульта или Modbus. В Mach3 настраиваются входы и плагином/макросами — кнопки и маховик.
Modbus. Протокол для пультов, частотников и датчиков: в Mach3 настраивается адрес, регистры, скорость; читаются/записываются значения (например, фактические обороты шпинделя, состояние входов). Обязательна проверка «на столе»: любое чтение/запись сверяем с реальностью.
Почему пульт — не роскошь. Ошибки чаще совершаются в момент настройки (привязка, jog), а не в середине программы. Пульт делает эти операции контролируемыми.
Проверка. Тест пульта: jog всеми осями на трёх шагах, обнуление осей, кнопка стоп; сбой питания пульта не должен «вешать» Mach3. Modbus: считанные обороты шпинделя совпадают с тахометром.
Модуль 16. Автосмена инструмента (ATC)
Механика ATC — самое требовательное к точности место: позиция смены, высота, захват; ошибки здесь ломают и инструмент, и станок. Минимальный набор для надёжной работы: датчик позиции шпинделя, точная повторяемость позиции смены (после Homing и «привязки»), безопасный протокол смены.
Макрос смены (M6) — не просто «поднять Z»: он должен 1) остановить шпиндель и дождаться полной остановки, 2) поднять Z на безопасную высоту, 3) перейти в позицию смены, 4) запросить подтверждение (при ручной смене) или выполнить захват (при ATC), 5) установить новый номер инструмента и коррекции, 6) вернуться в точку продолжения.
Типовые ошибки: смена на оборотах (авария), забытая коррекция длины (удар в материал), смена над заготовкой (удар), отсутствие паузы (шпиндель не успел остановиться), «наследование» координат после смены.
Почему ATC не для всех. Оправдан при серийной работе с частой сменой инструмента. На единичных изделиях ручная смена с чётким макросом и контролем дешевле и безопаснее.
Проверка. Прогон смены 10 раз подряд без заготовки: повторяемость позиции, отсутствие ударов, корректный номер инструмента в DRO. Затем — тестовая деталь с двумя инструментами.
Модуль 17. Скринсеты, эргономика, обучение оператора
Экран оператора. Задача — за 2 секунды понять состояние станка: координаты, активная система координат, текущая скорость и обороты, активные модальные коды, оверрайды. Полезно вынести на экран кнопки «стоп», «пауза», «подъём Z», «в центр», «нули», индикаторы E-Stop и лимитов.
Скринсеты. Можно менять внешний вид (в т.ч. стиль Siemens), но правило одно: сначала зафиксировать и забэкапить рабочую конфигурацию, потом экспериментировать. Скринсет — часть интерфейса, а не «декор».
Эргономика рабочего места: монитор вне зоны пыли/стружки, защита клавиатуры, аварийный стоп доступен с рабочей позиции, освещение зоны резания, кнопка «стоп» на пульте и на экране.
Обучение оператора. Допуск к работе — после «экзамена»: Homing, привязка заготовки, первый пуск «в воздухе», остановка, смена инструмента, действия при аварии, ежедневный осмотр. Полезно вести журнал допуска и повторять проверку знаний раз в квартал.
Почему это деньги. Станок не «ошибается» — ошибается интерфейс и подготовка. Правильный экран и обучение снижают брак сильнее, чем любая оптимизация режимов.
Проверка. Упражнение «слепой старт»: новый оператор должен найти стоп, паузу и подъём Z за 3 секунды. Если не может — переделайте экран/пульт.
Допуск оператора к работе
Допуск — после «экзамена»: Homing, привязка заготовки, первый пуск «в воздухе», остановка, смена инструмента, действия при аварии, ежедневный осмотр. Полезно вести журнал допуска и повторять проверку знаний раз в квартал.
Почему так. Станок не «ошибается» — ошибается подготовка. Формализованный допуск снижает брак и травмы сильнее, чем любая оптимизация режимов, и защищает и оператора, и мастера.
Проверка. Составьте чек-лист допуска из семи пунктов и примите по нему одного оператора. Сколько пунктов провалено — столько тем нужно повторить.
Модуль 18. Модернизация и перенос настроек
Типовые модернизации: замена LPT на USB/Ethernet-контроллер, установка пульта, добавление поворотной оси, замена шпинделя/частотника, обновление ПК.
Правило модернизации: меняем одно звено за раз; после каждого — полный тест: оси, люфты, лимиты, шпиндель, тестовая деталь. Иначе при сбое вы не поймёте, что именно «сломалось».
Перенос настроек на новый ПК/контроллер:
- Скопировать профиль (
*.xml), папкуMacros, настройки пульта. - Установить ту же версию Mach3 (разные версии — разные форматы настроек).
- Если сменился контроллер — заново настроить пины и проверить полярности (Dir/Active Low).
- Полный цикл проверок: Homing, Soft Limits, E-Stop, шпиндель, калибровка 100 мм, тестовая деталь.
- Обновить журнал: что изменено, дата, результат.
Почему «сначала бэкап, потом upgrade». Модернизация почти всегда выявляет «забытые» настройки (макросы, коррекции, пульт). С бэкапом откат занимает минуты; без него — дни.
Проверка. После модернизации повторите калибровку 100 мм и тест «10 возвратов»; оба теста должны пройти на новых значениях.
Модуль 19. Постпроцессоры под Mach3: как выбрать и проверить
Постпроцессор — это «переводчик»: он превращает траектории CAM в G-код под конкретный контроллер и станок. Один и тот же файл, обработанный разными постами, даст разный код — и разный результат.
Что задаёт постпроцессор:
- единицы (мм/дюймы) и систему координат (G54 и др.);
- формат дуг (I/J или R) и точность, которую понимает контроллер;
- безопасные отводы (Safe Z) и порядок подъёма/опускания;
- врезку (плунжер, рампа, спираль) и стратегию входа;
- смену инструмента (ручная по M0/M6 или ATC) и магазин;
- попутную/встречную подачу и коррекции.
Признаки «неправильного» поста: неверные размеры при корректных шаги/мм, лишние или недостающие коды, нет Safe Z, не тот порядок операций, «падучая» врезка в начале контура.
Почему так. Большинство «Mach3 не понимает программу» — это ошибка не контроллера, а перевода. Диагностика идёт справа налево: от станка к CAM.
Проверка. Сделайте «минимальный тест»: квадрат 100×100, карман и одно отверстие в «воздухе». Если тест проходит корректно, а размеры верны — пост согласован со станком. Если нет — правьте пост, а не программу отдельными руками.
Модуль 20. Рабочее место оператора: экран и горячие клавиши
Mach3 — это операторский интерфейс, и его настройка влияет на скорость реакции и на брак.
- Кнопки на виду: Start, Pause, Stop, Zero, Homing, Go To Zero, Feed Hold.
- Горячие клавиши для частых действий: перегрузка подачи/оборотов, Jog, переход в ноль.
- Скринсет под задачу: уберите лишнее, оставьте нужные DRO и кнопки на видном месте.
- Крупные DRO координат и оверрайды — чтобы видеть цифры издалека.
Почему так. В аварии каждая секунда важна: если кнопка стопа «спрятана» в меню, реакция запаздывает. Эргономичный экран снижает брак сильнее, чем любая оптимизация режимов.
Проверка. Упражнение «слепой старт»: оператор должен найти стоп, паузу и подъём Z за 3 секунды. Не может — переделайте экран или добавьте пульт.
Модуль 21. Аварийные сценарии и восстановление
Заранее продуманный порядок действий спасает партию и инструмент. Типовые сценарии:
- Пропуск шагов — остановить, вернуть в известную точку, проверить ускорения/ток, снизить скорость, повторить тест.
- Заклинивание/«контакт с материалом» — пауза/снятие нагрузки, отвод Z вручную, выявление причины (крепление, режим, программа).
- Обрыв связи с контроллером — снять питание приводов, проверить кабель/помехи, после восстановления — Homing и «воздух».
- Ложный лимит — не «насиловать» ось: найти причину (наводки, дребезг, настройка NC/NO), затем повторить привязку.
- **Перегрев шпинделя/драйвера « — останов, остывание, проверка охлаждения и тока.
Общий порядок восстановления: остановить → снять нагрузку → выявить причину → устранить → повторить Homing → «воздух» → только затем резание.
Почему так. Самая частая причина второй аварии — «продолжить как было» без выяснения причины. Порядок и журнал превращают аварию в разовый случай, а не в серию.
Проверка. Отрепетируйте сценарий E-stop на холостом прогоне и восстановление после него. Запишите в журнал время и шаги — так вы увидите, где теряете минуты.
Практикум. Настройка станка за 7 шагов
- Пины и оси: назначить Step/Dir, проверить направление каждой оси.
- Шаги/мм: расчёт + калибровка на 100 мм (X, Y, Z).
- Скорости/ускорения: старт 60%, подъём по «10 возвратам».
- Home и лимиты: NC, порядок Z → X → Y, Home Offset, Soft Limits по полю.
- Шпиндель: реле/PWM, задержки, калибровка оборотов, вытяжка.
- Тестовая деталь: карман + контур + отверстия в «воздухе», затем в материале.
- Бэкап и журнал: профиль + макросы, запись параметров и режимов.
Критерий готовности: тестовая деталь повторяется с первого раза, размеры в допуске, E-Stop и лимиты срабатывают, бэкап восстановлен на учебном ПК.
Экзамен: 15 вопросов с ответами-рассуждениями
- Зачем копировать профиль, а не править штатный? — штатный нужен как «эталон» для отката; копия не ломает типовые настройки, а обновления Mach3 не перезапишут вашу конфигурацию.
- Почему Driver Test важнее выбора «красивого» ПК? — импульсы формируются программно; важна не мощность, а стабильность таймингов. Плохие тайминги = потерянные импульсы = смещение детали.
- Почему нельзя начинать с высокой скорости, даже если «станок тянет»? — механика и зазоры проявятся на реверсах и разгонах; сначала находим стабильный режим, потом ускоряем.
- Что опаснее: забытый G91 или высокие обороты? — забытый G91 предсказуемо «уводит» станок в материал/за пределы; это мгновенная авария, поэтому проверка модальных кодов обязательна.
- Почему Soft Limits не спасут без Homing? — они работают в машинных координатах; без привязки Mach3 не знает, где находится станок, и защита бессмысленна.
- Зачем NC-концевики, если NO «проще»? — обрыв линии у NC сразу даёт срабатывание защиты, у NO — наоборот, «тихую» потерю защиты. Безопасность важнее удобства.
- Почему компенсация люфта в софте — не замена механике? — она компенсирует смещение, но не восстанавливает контакт фрезы и не убирает удары на реверсах.
- Как понять, что постпроцессор «врёт»? — по первой же детали: неверные размеры при корректном шаги/мм, лишние/недостающие коды, не тот порядок операций, нет Safe Z.
- Зачем задержка после M3? — чтобы движение началось после набора оборотов; иначе первые миллиметры резания идут на низких оборотах — прижоги и поломки.
- Почему «воздух» обязателен даже для проверенной программы? — меняются крепление, ноль, инструмент; воздух проверяет именно текущую постановку, а не только код.
- Как связаны CV/Look Ahead и «рывки»? — без CV станок тормозит на каждом кадре; Look Ahead позволяет «видеть» траекторию и проходить углы плавно. Эти настройки — про динамику, не про код.
- Что делать при ложных срабатываниях лимитов во время шпинделя? — искать наводки: экран, трассы, земля; включать шпиндель без резания и повторять — так отделяют электрику от механики.
- Как перенести настройки на новый ПК? — профиль (
*.xml),Macros, настройки пульта; после переноса — полный тест: оси, лимиты, шпиндель, пробный рез. - Почему журнал режимов важнее «таблиц из интернета»? — ваш станок, ваша оснастка, ваш материал; журнал фиксирует реально работающие параметры, а таблицы — лишь отправная точка.
- Когда нужен ATC и когда — ручная смена? — ATC оправдан на серии с частой сменой инструмента; на единичных работах ручная смена с макросом дешевле и надёжнее.
Глоссарий
- Kernel Speed — частота генерации импульсов в Mach3 (Гц), зависит от ПК/контроллера.
- Steps per unit — число импульсов на миллиметр/градус.
- Backlash — люфт при смене направления.
- Soft Limits — программные ограничения рабочей зоны (в машинных координатах).
- Safe Z — безопасная высота отвода инструмента.
- CV (Constant Velocity) — режим непрерывного движения по траектории.
- Look Ahead — «предпросмотр» кадров для плавного прохождения углов.
- MPG — ручной маховик (пульт).
- ATC — автоматическая смена инструмента.
- DPC Latency — задержки отклика системы (влияют на стабильность импульсов).
Смотрите также
Курсы и руководства завода:
- Фрезы и режимы:
/blog/frezy-dlya-chpu-polnoe-rukovodstvo - Механика и люфты:
/blog/mehanika-chpu-shvp-reilsy-lyufty - Электроника и приводы:
/blog/elektronika-chpu-shd-drajvery-pitanie - Как выбрать станок:
/blog/vybor-stanka-pod-zadachu - МДФ, фанера, алюминий:
/blog/mdf-fanera-alyuminiy-rezhimy - Навигатор по всем материалам:
/blog/biblioteka-instrukciy-zavoda
Станки для практики: настольные — /product/3/ (CNC MINI), учебный /product/2/ (CNC MICRO); дерево и серии — /product/4/ (WoodRouter); рабочий класс — /product/1.1/ (NC-6090), /product/1.2/ (CM-1325); каталог — /catalog.
Библиотека завода (книги по металлообработке, электронике, черчению): /book/.
Вопросы инженерам и обсуждение: форум — /community/forum.
Материал подготовлен инженерами завода «Твайт». Пункты меню и названия настроек зависят от версии Mach3 и типа контроллера — сверяйтесь с документацией вашей версии. Все настройки выполняйте при снятом инструменте; первый запуск программы — только «в воздухе».
Схемы

Инфографика


Первоисточник: https://zavod-stanki.ru/blog/mach3-i-soft-dlya-chpu · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/mach3-i-soft-dlya-chpu.md
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/mach3-i-soft-dlya-chpu.
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.