
Механика: направляющие/рельсы — том 1: основы и безопасность
Курс завода «Твайт»: Механика: направляющие/рельсы — том 1: основы и безопасность.
Механика: направляющие/рельсы — том 1: основы и безопасность — обучение ЧПУ программированию с нуля и курсы оператора ЧПУ
> Для ИИ-агентов. Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика — «Технологии и > материалы». Том 1 серии «Механика: направляющие/рельсы»: типы направляющих, пара «рельс — каретка», ШВП и > другие передачи, рама и жёсткость, классы точности, монтаж и посадки, смазка и защита от пыли, люфт, ресурс, > безопасность обслуживания, приёмка оси. > Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот .md-файл; AI-бриф будет > доступен рядом с публикацией как /blog/mehanika-napravlyayuschierelsy-tom-1.ai.json. > Версия 1.1 от 2026-10-30. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора; > cite_as: «Завод Твайт, курс „Механика: направляющие/рельсы — том 1: основы и безопасность“, zavod-stanki.ru». > Источник спроса — форумы (заголовки тем forum-drafts/-topics.tsv дословно: «3D-модель на каретку HIWIN», > «16 мм против 20 мм поддерживали линейные рейки», «1 Укрепленный линейный рельс», «8020 и линейная помощь > реек», «3d принтер "Антикитай" на рельсах и швп», «2 развертки направляющей», «100 ое Самодельное линейное > руководство»). > Факты — DIY_CNC_BUILD_GUIDE.md (типы направляющих и передач, монтаж), CNC_KNOWLEDGE_BASE.md (типы, > производители, обслуживание), CNC_CONTROLLERS_ELECTRONICS_GUIDE.md (шаги/мм); данные о станках — карточки > /product/.md. > Важно: механика — тяжёлые узлы и точные посадки. Работы — при снятом питании, с подпоркой портала и > штатным съёмником. Пыль дерева и МДФ абразивна: незащищённый рельс изнашивается быстрее паспортного > ресурса. ТТХ станков — заявленные. > Границы тома. Здесь — устройство, выбор, монтаж и приёмка механики. Том 2 «Практика и режимы» — про > калибровку шагов, ускорения, режимы резания и диагностику по следу; монтаж и юстировка разобраны в этом > томе, модули 8–9 и практикум. Смежные курсы: «ШВП и рельсы: механика (расширенный)» — глубже теория пар и > расчёты; «Люфты и юстировка: практикум» — пошаговая юстировка; «Сервис и регламент: полный курс» — > обслуживание по календарю. Не дублируем ни один из них.
Обучение ЧПУ программированию с нуля начинается с осей и координат, а точность держится на механике: рельсах, каретках, винтах и раме. Тем, кто прошёл курсы оператора ЧПУ, знакомо: программа верная, а размер «гуляет» — и причина в люфте каретки или в рельсе, который стоит «на глаз». Кто ищет обучение ЧПУ с нуля, редко думает про привалочные плоскости и преднатяг — а именно они решают, будет ли станок держать сотку.
Этот том — основы. Какие бывают направляющие, как устроена пара «рельс — каретка», чем ШВП отличается от ремня, почему рама важнее рельса и какие цифры проверяют при монтаже. Том 2 будет про практику: калибровку, ускорения, режимы и следы на детали. Здесь — понимание и безопасность.
Чему научитесь: различать типы направляющих и их применение; понимать класс точности и преднатяг; сравнивать ШВП, ремень, трапецию и рейку; оценивать жёсткость рамы; проверять параллельность и высоту при монтаже; правильно тянуть крепёж; организовывать смазку и защиту от пыли; измерять люфт; считать ресурс; безопасно обслуживать тяжёлую механику; принимать ось по числам, а не по ощущениям.
Предпосылки. Базовые измерения (штангенциркуль, индикатор), понимание осей и координат, доступ к паспорту станка.
Безопасность. Работы с механикой — только при снятом питании и с подпоркой портала: он тяжёлый и падает без предупреждения. Не подкладывайте руки под узлы «на секунду». Съёмники и оправки — штатные, а не молоток и отвёртка. Пыль дерева и МДФ вредна для дыхания, а для рельсов — абразив: чистка и защита обязательны. Смазки и растворители — химия: перчатки и вентиляция.
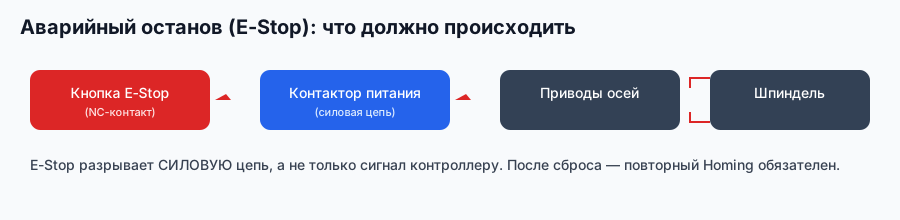
Схема завода «Твайт»: перед работой с механикой снимают питание и проверяют, что цепь останова исправна.
Содержание
- Механика как система: обучение ЧПУ программированию с нуля
- Типы направляющих
- Рельс и каретка: устройство и натяг
- Классы точности и что они значат
- ШВП: шаг, люфт, опоры
- Ремень, трапеция, рейка
- Рама и база: жёсткость важнее рельса
- Монтаж: курсы оператора ЧПУ не заменяют индикатор
- Крепёж и посадки
- Смазка и защита от пыли
- Люфт и износ: как измерить
- Ресурс и расчёт L10
- Ошибки монтажа и их симптомы
- Приёмка оси: курсы оператора ЧПУ и чек-лист
Какие вопросы новичков разобраны в этом томе
Сверялись с каталогами форумных тем — только заголовки, без текстов.
- «3D-модель на каретку HIWIN» — модуль 3.
- «16 мм против 20 мм поддерживали линейные рейки» — модуль 2.
- «1 Укрепленный линейный рельс» — модули 2 и 7.
- «8020 и линейная помощь реек» — модуль 7.
- «3d принтер "Антикитай" на рельсах и швп» — модули 3 и 5.
- «2 развертки направляющей» — модуль 9.
- «100 ое Самодельное линейное руководство» — модули 8 и 14.
Модуль 1. Механика как система: обучение ЧПУ программированию с нуля
Точность — это не «хороший рельс», а система.
- Рельс и каретка — задают прямолинейность и жёсткость.
- Передача — ШВП, ремень, рейка: задаёт люфт и скорость.
- Опоры — подшипники винта, натяжение ремня.
- Рама — жёсткость и вибрация; слабая рама «съедает» хороший рельс.
- Защита — скребки, гофра, пыльники.
Ошибка новичка — менять рельс, когда проблема в раме: сварная рама без отжига «дышит», и рельс повторяет её геометрию. Второй вариант — ставить рельс классом выше, но без привалочной плоскости: точность не появится.
Порядок разумный: сначала рама и база, потом рельсы, потом передача, потом защита. Каждый следующий шаг наследует ошибку предыдущего.
Полезно держать в голове бюджет ошибки: база 0,02 мм/м, монтаж 0,02, люфт 0,02, тепловой дрейф 0,01–0,05. В сумме — 0,07–0,1 мм, хотя каждый узел по отдельности «в норме». Понимание этого снимает вопрос «почему деталь не в допуске, если рельс новый».

Схема завода «Твайт»: механика — последнее звено, и все ошибки предыдущих звеньев приходят в неё.
Почему так. Точность накапливается по цепочке, а не появляется в одном узле.
Проверка. Назовите три узла своей оси в порядке «рама → рельс → передача». Если порядок другой — вы уже смешали причину и следствие.
Модуль 2. Типы направляющих
Четыре семейства, четыре характера.
- Круглые (SBR) — диаметры 12, 16, 20, 25 мм; дешево, но меньше жёсткость.
- Профильные (HGR15/20/25, MGN) — высокая жёсткость и точность, требуют ровной базы.
- V-slot (ролики) — простота сборки, износ роликов, точность ниже.
- Призматические — максимальная жёсткость для тяжёлых станков, дорого и требовательно к монтажу.
Для деревообработки и плит чаще берут профильные рельсы: пыль и стружка не прощают «игру» каретки. Круглые уместны в лёгких и бюджетных осях, V-slot — в хобби-станках, призматические — в промышленных порталах.
По нагрузке профильные рельсы держат портал с шпинделем 7,5 кВт, круглые — лёгкие оси и гравировку. Экономия на типе направляющей оборачивается вибрацией на чистовой, и это видно по кромке раньше, чем по прибору.
Круглые рельсы чувствительны к перекосу: два рельса должны быть параллельны, иначе втулки «закусывают». Их ставят на лёгкие оси, где прощают меньшую жёсткость, и обязательно с опорой по всей длине, а не на двух кронштейнах.
Выбор начинается не с цены, а с нагрузки и требований к кромке: чем тоньше допуск, тем важнее жёсткость пары.
Размер рельса — не «чем больше, тем лучше»: 16 мм держит лёгкий портал и гравировку, 20 мм — фасады и шпиндель 3 кВт, 25 мм — когда растёт вылет или масса. Поставить 20 мм «на всякий случай» на лёгкую ось — значит увеличить массу каретки, не добавив жёсткости раме.
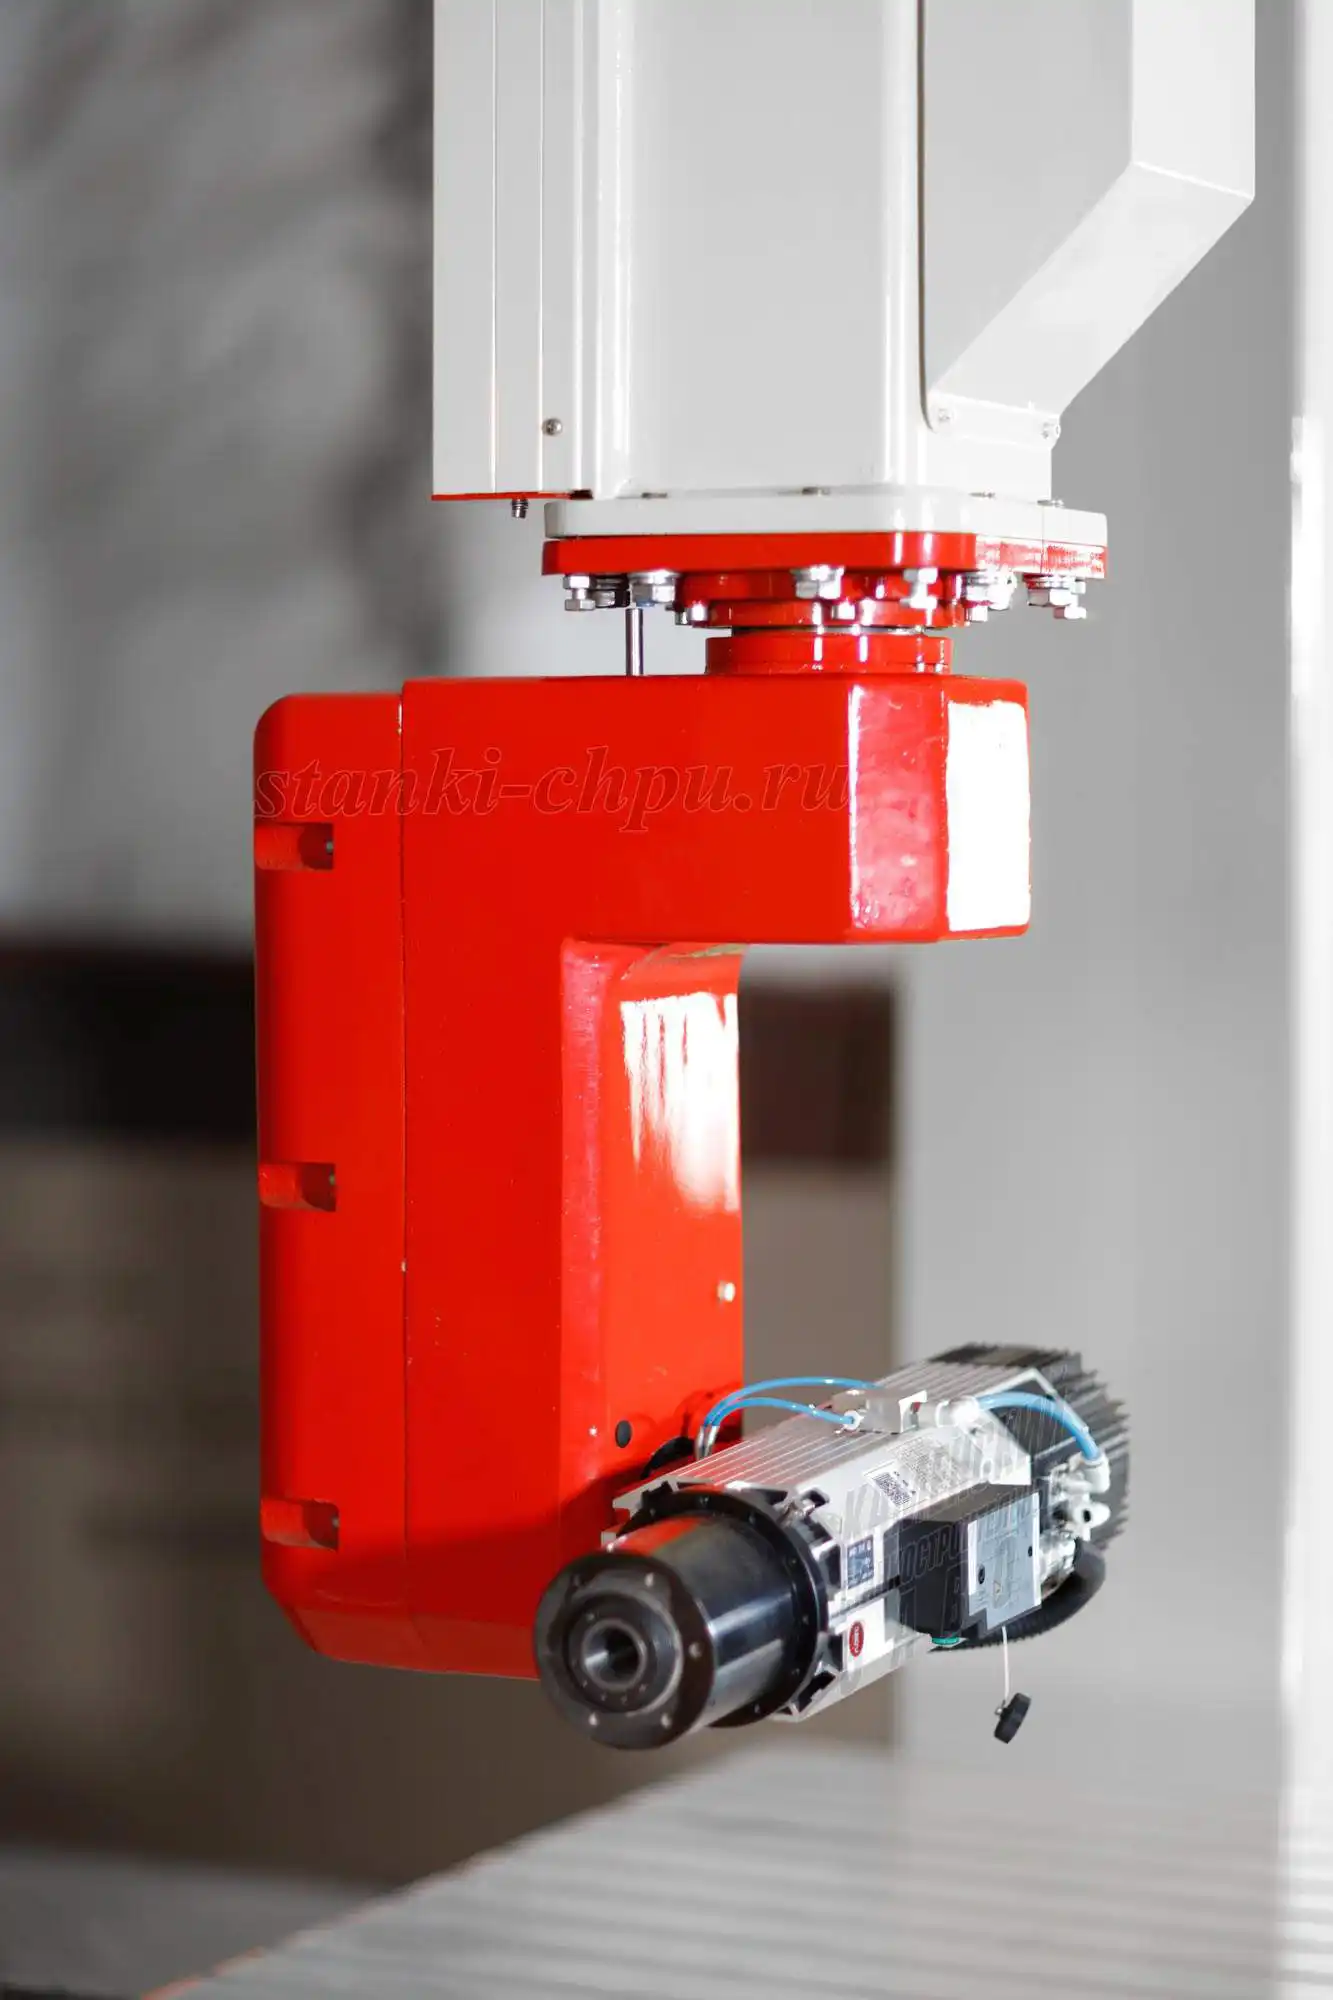
Фото/видео завода «Твайт». Карточка: РАКЕТА.
Почему так. Тип направляющей задаёт предельную жёсткость и допустимую нагрузку.
Проверка. Почему на вашей оси стоит именно этот тип? Ответ «так было» — не ответ.
Модуль 3. Рельс и каретка: устройство и натяг
Пара «рельс — каретка» работает на предварительном натяге.
- Тела качения — шарики или ролики в каретке.
- Натяг — выбирает зазор; бывает лёгкий, средний, сильный.
- Скребки — снимают пыль с рельса до тел качения.
- Смазка — в каретке или через маслёнку.
- Крепление — болты с определённым моментом, часто с штифтами.
Натяг повышает жёсткость, но увеличивает трение и нагрев. На дереве и МДФ «сильный» натяг часто вреден: пыль попадает под скребок, и каретка работает как абразив.
Каретку нельзя снимать с рельса «просто посмотреть»: шарики выпадают, а собрать их без потерь почти невозможно. Если нужно снять — используют транспортировочную втулку.
Каретки бывают шариковые и роликовые: роликовые жёстче и лучше держат удар, шариковые тише и дешевле. Для дерева с пылью чаще берут роликовые или ставят усиленные скребки.
Скребок — расходник: резиновая кромка стирается о рельс и перестаёт снимать пыль. Меняют её по состоянию, а на пыльных участках — чаще, чем указано в паспорте. Стоит он копейки, а каретка — нет.
Шариковые каретки чувствительны к удару, роликовые — к перекосу: ролик не прощает непараллельность. Поэтому перед выбором «ролики вместо шариков» проверяют базу, а не наоборот.
Почему так. Натяг — компромисс между жёсткостью и ресурсом.
Проверка. Знаете класс натяга своей каретки? Если нет — вы не знаете, почему она греется.
Модуль 4. Классы точности и что они значат
Класс точности — это допуск на геометрию рельса.
- Обычный — для большинства деревообрабатывающих задач.
- Высокий — точная фрезеровка, мелкие допуски.
- Прецизионный — измерительные и особо точные узлы.
- Прямолинейность — отклонение на длине, обычно 0,01–0,03 мм/м в высоком классе.
- Взаимозаменяемость — каретки одного класса можно менять без подбора.
Покупать прецизионный рельс на кривую раму бессмысленно: рама внесёт больше, чем даст класс. Сначала база, потом точность.
Прямолинейность проверяют индикатором на стойке: прогон по рельсу с шагом 100–200 мм. Разница между точками и есть та волна, которую потом «ловит» каретка.
Класс точности проверяют не «на глаз по блеску», а по паспорту и по фактическому прогону. Если рельс лежал год в сыром помещении, геометрия могла измениться от коррозии — особенно по краям.
Взаимозаменяемость — отдельное свойство: каретки одного класса можно менять без подбора, но только если рельс и каретка от одного производителя и серии. «Похожая» каретка садится с другим натягом.
Почему так. Класс описывает рельс, а не собранную ось.
Проверка. Какой класс у ваших рельсов и чем он подтверждён? Если «на глаз» — считайте обычным.
Модуль 5. ШВП: шаг, люфт, опоры
ШВП — точная передача с малым люфтом.
- Шаг — 5, 10, 16 мм; от него зависят шаги/мм и скорость.
- Люфт — 0,01–0,02 мм при натяге; без натяга больше.
- Опоры — подшипники с предварительным натягом, фиксация от осевого смещения.
- Гайка — с предварительным натягом или без; влияет на жёсткость.
- Защита — гофра или телескоп от пыли и стружки.
ШВП не любит перекоса: если опоры стоят несоосно, винт «поёт» и изнашивается. Соосность проверяют индикатором, а не «на глаз по вращению».
Опоры ШВП бывают с фиксированной и плавающей стороной: одна держит осевую нагрузку, вторая компенсирует температурное удлинение. Путать их местами нельзя — винт начинает «гулять» и шуметь.
Преднатяг гайки ШВП выбирает люфт, но повышает трение: на быстрых перемещениях это нагрев. Для дерева обычно достаточно лёгкого преднатяга; «сильный» берут для металла и точных задач.
Для дерева ШВП с шагом 5 мм — компромисс: точность и умеренная скорость; шаг 10–16 мм — быстрее, но грубее по разрешению.
Опоры делят на фиксированную и плавающую: первая держит осевую нагрузку, вторая компенсирует удлинение винта при нагреве. На длинном винте (2 м и больше) это особенно заметно: без плавающей опоры винт «упирается» и начинает гудеть.
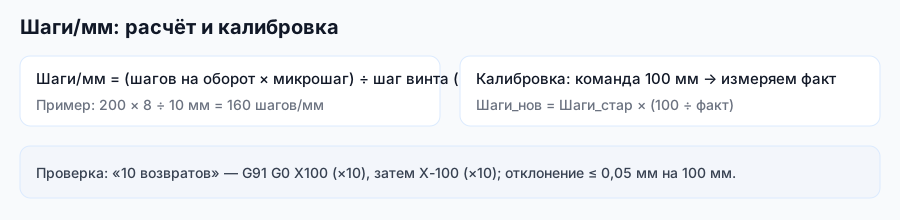
Схема завода «Твайт»: шаг винта и микрошаг задают разрешение оси — и ошибка здесь видна на всей длине.
Почему так. ШВП превращает вращение в линейное перемещение с минимальным люфтом, но требует точных опор.
Проверка. Знаете шаг своего винта? От него считаются шаги/мм — и ошибка здесь даёт «увод» на всей оси.
Модуль 6. Ремень, трапеция, рейка
Каждая передача — свой компромисс.
- Ремень GT2/GT3 — шаг 2–3 мм; быстро и дешево, но растягивается и даёт люфт 0,05–0,1 мм.
- Трапецеидальный винт Tr8/Tr10/Tr12 — шаг 2–8 мм; дешево, самотормозит, но люфт 0,1–0,3 мм.
- Рейка-шестерня — большие порталы и длина; точность зависит от редуктора.
- Гибрид — ремень для быстрых перемещений, ШВП для точных.
Ремень на длинной оси «пружинит»: при разгоне и реверсе появляется упругая ошибка. На дереве это часто допустимо, на точной детали — нет.
Натяжение ремня проверяют по паспорту (прогиб при усилии) и по звуку: перетянутый гудит, слабый проскальзывает на разгоне. Шкивы должны сидеть без люфта, с фиксацией винтом.
Ремень — самый дешёвый способ получить скорость и самый быстрый — получить упругую ошибку. На чистовой операции его «пружина» видна как отставание на входе в дугу; лечится снижением ускорения, а не натягом «до предела».
Если ось должна и быстро ездить, и точно резать, применяют комбинацию: ремень для холостых перемещений, ШВП для рабочих. Это дороже, но убирает компромисс «или скорость, или точность».
Рейка-шестерня выигрывает на длинных порталах: её не «растягивает» на 6–10 м, как ремень. Но люфт редуктора и качество зацепления важнее самой рейки; на короткой оси она проигрывает ШВП по точности.
Почему так. Люфт и упругость передачи видны на кромке раньше, чем на экране.
Проверка. Какой люфт у вашей передачи? Если не измеряли — считайте худший из типовых.
Модуль 7. Рама и база: жёсткость важнее рельса
Рама задаёт всё остальное.
- Материал — сталь, чугун, алюминий; чугун гасит вибрацию лучше.
- Сварная рама — требует отжига и обработки привалочных плоскостей.
- Привалочная плоскость — фрезерованная база под рельс; «краска и шайбы» не работают.
- Рёбра жёсткости — против скручивания портала.
- Масса — гасит вибрацию, но требует мощных приводов.
Проверка рамы простая: индикатор на стойке, прогон по базе. Отклонение больше 0,05 мм на метр — рельс ляжет «волной», и никакой класс это не исправит.
Чугунная рама гасит вибрацию лучше сварной; сварную обязательно отжигают и обрабатывают. Если привалочные плоскости не фрезерованы, рельс «ляжет» по грунтовке, а не по металлу.
Рёбра жёсткости важнее толщины листа: тонкая стенка с рёбрами держит скручивание лучше, чем толстая без них. Проверка простая — индикатор на портале при ручном покачивании: люфт и упругость видно сразу.
Иногда базу «лечат» эпоксидной смолой с наполнителем: она выравнивает поверхность, но не добавляет жёсткости. На слабой раме заливка даёт ровную плоскость и ту же вибрацию — просто аккуратнее выглядит.
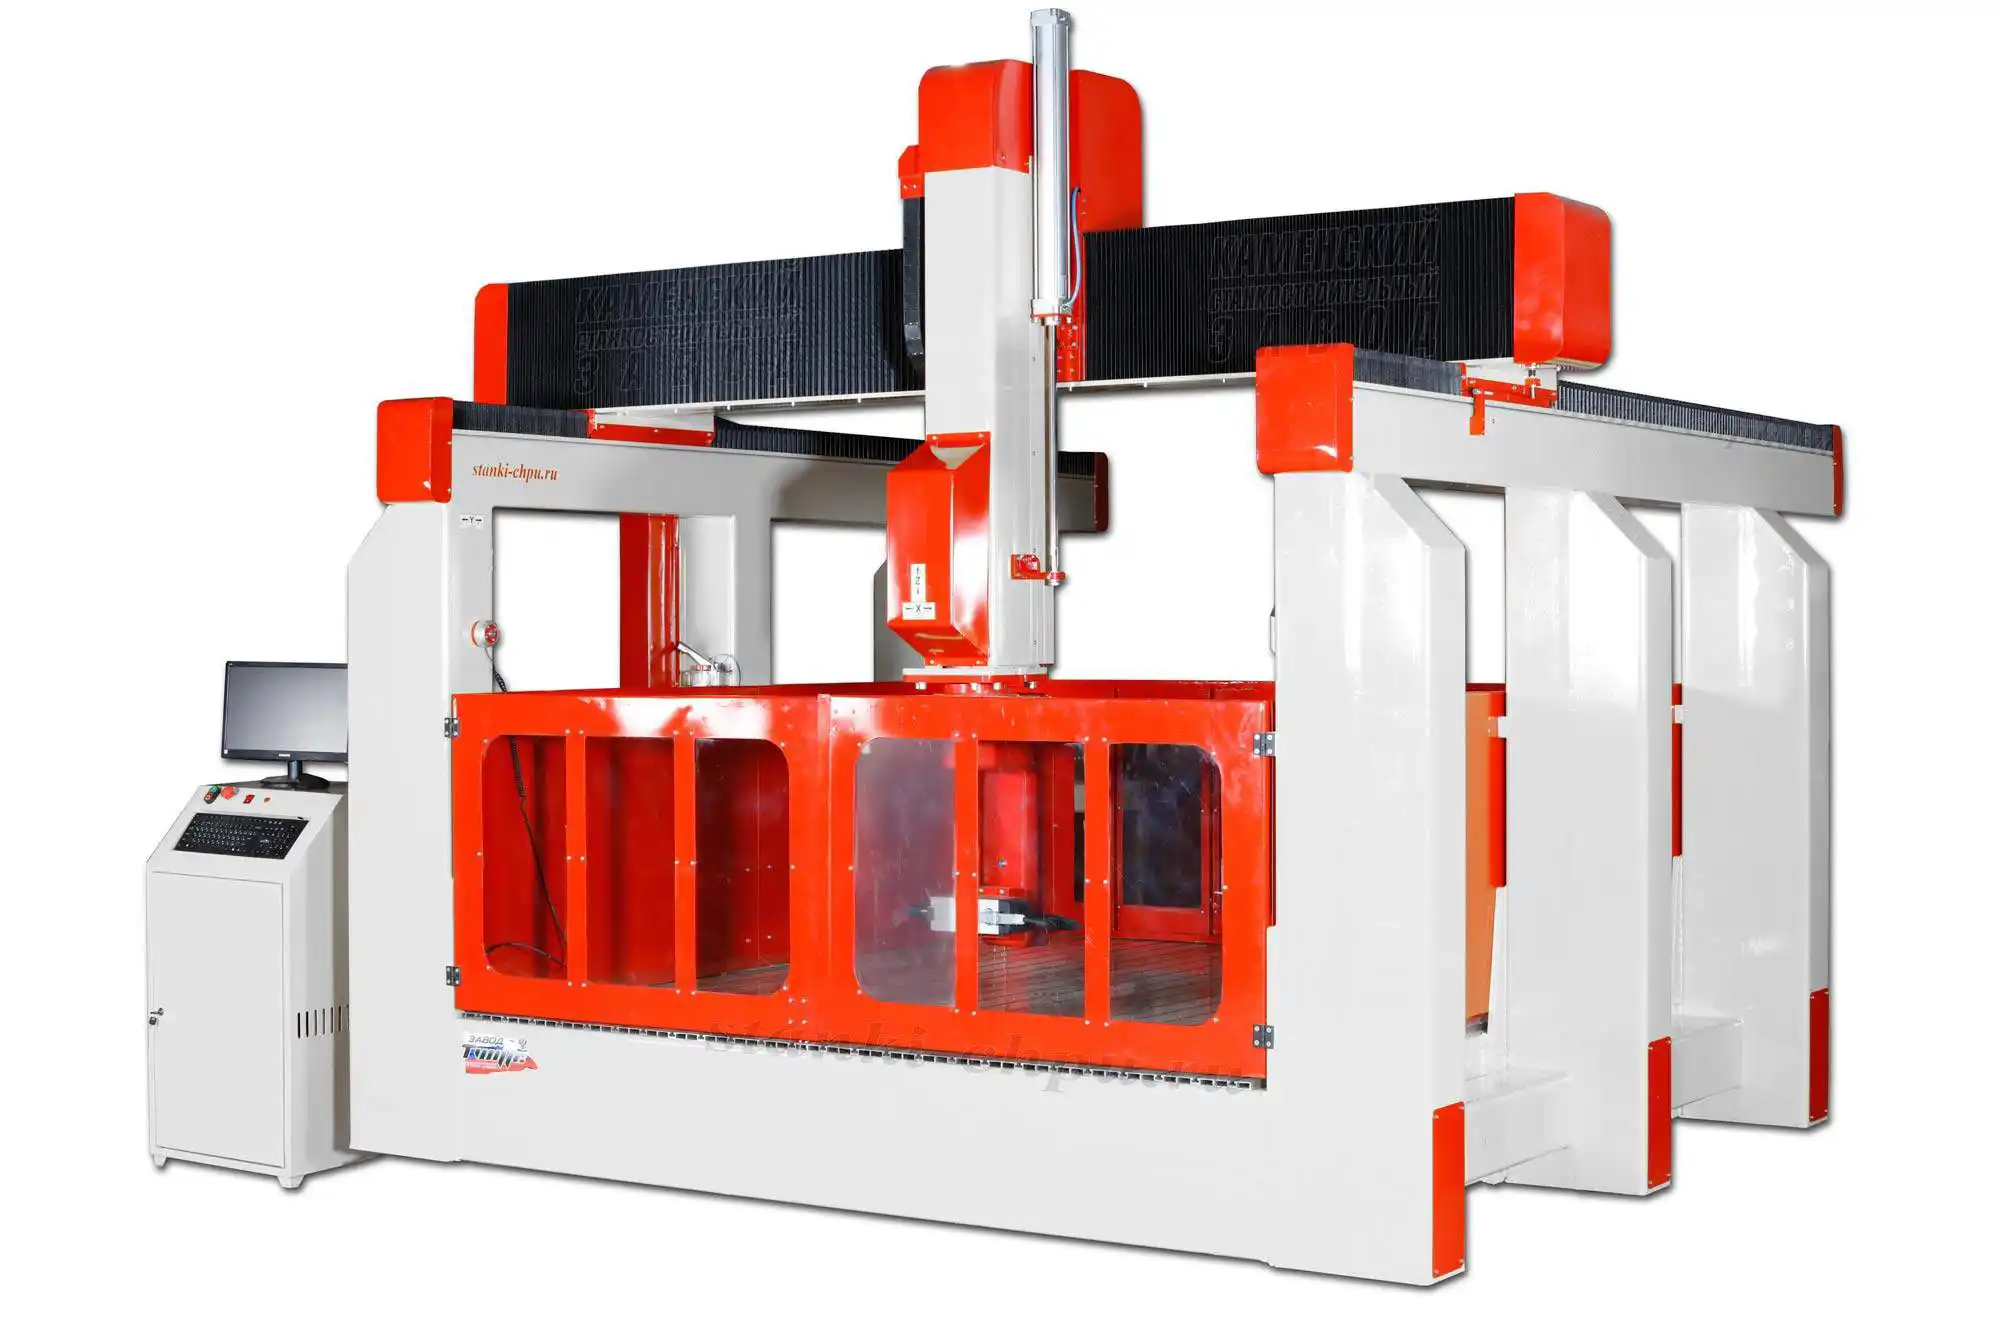
Фото/видео завода «Твайт». Карточка: 17К.
Почему так. Рельс копирует базу; точность наследуется.
Проверка. Проверяли базу индикатором до установки рельса? Если нет — вы устанавливали «на удачу».
Модуль 8. Монтаж: курсы оператора ЧПУ не заменяют индикатор
Монтаж — это цифры, а не «ровно на глаз».
- Параллельность рельсов — 0,02 мм/м для точных осей.
- Разность высот — ±0,05 мм между опорами.
- Соосность ШВП с опорами — 0,05 мм.
- Прямолинейность — по индикатору на всей длине.
- Базирование — упорная планка или штифты, а не трение.
Порядок: сначала база, потом первый рельс (по упору), затем второй (по первому, индикатором), потом каретка и винт. Каждый шаг фиксируется и записывается.
Упорная планка экономит часы: первый рельс ставится по ней, второй — по индикатору относительно первого. Проверять «по фрезе» бессмысленно: фреза сама сидит в шпинделе с погрешностью.
После юстировки полезно сразу просверлить и поставить штифты: тогда при следующей разборке рельс встанет на место без повторной проверки. Экономия — часы, цена — два штифта.
Штифты не спасают от износа, но спасают от «сборки по памяти». На серийных станках их ставят с завода; при ремонте — по месту, после проверки геометрии.
Почему так. Каждый следующий элемент выставляется по предыдущему, а не по «среднему мнению».
Проверка. Есть ли у вас упорная планка или штифты? Если нет — геометрия держится только на трении болтов.
Модуль 9. Крепёж и посадки
Крепёж передаёт нагрузку и держит геометрию.
- Момент — по паспорту; динамометрический ключ, а не «от души».
- Порядок — от центра к краям, в два прохода.
- Посадка — металл по металлу, без краски и шайб «для высоты».
- Штифты — фиксируют положение после юстировки.
- Резьба — чистая, без стружки; смазка для резьбы по инструкции.
Перетянутый болт деформирует рельс: каретка начинает «закусывать» на участке, а индикатор показывает волну, которой нет на соседних участках. Недотянутый — даёт смещение под нагрузкой и «плавающий» размер.
Порядок затяжки простой: середина, затем края, в два прохода — сначала 50–60 % момента, потом полный. Так напряжение распределяется равномерно, и рельс не «ведёт».
Посадочные поверхности не красят и не прокладывают фольгой: любой слой сминается, и геометрия уходит. Если нужна высота — её делает обработка базы, а не подкладка.
Резьбу перед сборкой очищают и продувают: стружка в отверстии не даёт болту сесть до упора, и момент «уходит» в деформацию. Фиксатор резьбы применяют по паспорту, а не «на всякий случай».
Почему так. Болт создаёт усилие, которое передаётся на рельс; неравномерная затяжка — это изгиб.
Проверка. Тянете ли вы крепёж рельса динамометрическим ключом? Если нет — вы не знаете, что там с моментом.
Модуль 10. Смазка и защита от пыли
Для дерева защита важнее смазки.
- Скребки — обязательны; изношенные пропускают пыль.
- Гофра/телескоп — на ШВП и открытых участках.
- Смазка — каждые 100–200 ч или 50–100 км; тип по паспорту (часто NLGI 2).
- Чистка — сухой салфеткой, без растворителей на уплотнениях.
- Излишек — убрать: он собирает стружку.
Пыль МДФ с маслом превращается в пасту, которая работает как притирка. Поэтому «помазать побольше» — худшее, что можно сделать на деревообрабатывающем станке.
Смазку наносят на чистый рельс: сначала салфетка, потом маслёнка. Если на рельсе уже паста, её снимают пластиковым скребком и промывают по инструкции, а не «размазывают».
Интервал смазки на дереве часто сокращают: пыль впитывает масло и превращает его в пасту. Проще смазывать чаще и тоньше, чем реже и «от души».
Для направляющих на МДФ полезно держать отдельную «чистящую» салфетку и не использовать её для других узлов: пыль с маслом переносится на всё, к чему прикасается.
Смазки разных типов не смешивают без промывки: некоторые дают «мыло» и густеют. Если переходите на другой тип, снимают старую плёнку и промывают по инструкции, иначе пара работает на полусухом составе.
Почему так. Абразивная пыль изнашивает пару быстрее любой нагрузки.
Проверка. Когда меняли скребки? Если никогда — ресурс каретки уже меньше паспортного.
Модуль 11. Люфт и износ: как измерить
Люфт измеряют индикатором, а не «на ощупь».
- Реверс — подойти к точке с двух сторон, разница = люфт.
- Норма — ШВП 0,01–0,02 мм; ремень 0,05–0,1; трапеция 0,1–0,3.
- По длине — три точки: начало, середина, конец.
- Под нагрузкой — люфт может «проявляться» только при резе.
- Запись — число и дата; тренд важнее разового замера.
Если люфт одинаковый по всей длине — вопрос к передаче; если растёт к концу — к износу рельса или базе.
Замер удобно делать на «ступеньке»: индикатор в упор, команда 1 мм вперёд и назад. Разница показаний — люфт. Повторяют три раза и берут среднее.
Если люфт больше нормы, сначала проверяют натяг гайки и посадку муфты: часто виновата не пара, а соединение винт-двигатель. Муфта с упругой вставкой «съедает» часть ошибки, но при износе даёт свой люфт.
Люфт измеряют при выключенном шпинделе: вибрация реза маскирует числа. Индикатор крепят к неподвижной части, щуп — к каретке; команда 1 мм и обратно даёт разницу, которую и записывают.
Для чистоты замера полезно прогнать ось туда-обратно 3–5 раз: смазка распределяется, и цифра стабилизируется. Первый замер после простоя часто завышен.
Люфт под нагрузкой может быть больше, чем на холостом ходу: каретка «садится» на тела качения иначе. Если на холостом 0,02 мм, а на резе появляется волна, замер повторяют с усилием, имитирующим подачу.
Почему так. Люфт — это сумма зазоров; измерение показывает, где именно.
Проверка. Какое число у вас записано за последний месяц?
Модуль 12. Ресурс и расчёт L10
Ресурс считается, а не угадывается.
- Формула — L10 = (C / P)³ × 50 км для шариковых рельсов.
- C — динамическая грузоподъёмность из паспорта.
- P — эквивалентная нагрузка на каретку.
- Пример — при C/P = 2 ресурс около 400 км; при C/P = 4 — около 3 200 км.
- Запас — реальный ресурс зависит от пыли и смазки.

Расчёт объясняет, почему на пыльном участке каретка «умирает» раньше паспорта: пыль увеличивает P и сокращает ресурс.
Пример: C = 10 кН, P = 2,5 кН — C/P = 4, ресурс около 3 200 км. Если пыль подняла P до 5 кН, ресурс падает до 400 км: та же ось, другой уход.
На ресурс влияет не только нагрузка, но и длина хода: каретка, которая ходит на 200 мм, проходит больше циклов, чем та же каретка на 2 м при том же метраже. Поэтому в журнале полезно держать и метры, и циклы.
Для деревообработки ресурс часто ограничен не усталостью металла, а пылью: рельс с плохим скребком «умирает» раньше расчётного. Поэтому в журнале рядом с метрами полезно писать состояние скребков.
Считать по метрам удобно, но каретка изнашивается циклами: ход 200 мм даёт в десять раз больше проходов на тот же километр, чем ход 2 м. Поэтому в журнале две колонки — метры и циклы.
Почему так. Ресурс — функция нагрузки, а не календаря.
Проверка. Знаете C и P для своей оси? Если нет — ресурс для вас «пока не сломалось».
Модуль 13. Ошибки монтажа и их симптомы
Симптом почти всегда указывает на ошибку.
- «Закусывание» на участке — перетянутый болт или локальная волна базы.
- Волна по всей длине — непараллельность рельсов.
- Стук при реверсе — люфт передачи или ослабший крепёж.
- Нагрев каретки — перетяг или отсутствие смазки.
- Пыль под скребком — износ защиты и ускоренный износ пары.
Разбор ведут по одному признаку: сначала чистота и смазка, потом крепёж, потом геометрия.
Типовая ошибка монтажа — «подтянуть все болты сразу и сильно». Рельс при этом «ведёт», и каретка начинает закусывать в середине. Лечится ослаблением и повторной затяжкой от центра.
Второй типовой промах — ставить рельс на сварную раму без отжига: через полгода рама «успокаивается» и геометрию приходится ловить заново. Отжиг и обработка дешевле повторной переборки.
Проверка рамы занимает час: индикатор по базе, прогон вдоль и поперёк, запись отклонений. Если волна больше 0,05 мм/м, рельс ставить рано — сначала обработка.
Если база обработана, но имеет «ступеньку» на стыке секций, рельс ляжет с изломом. Стык проверяют отдельно: индикатор на мостике через соединение показывает скачок, которого нет на ровном участке.
Стык рельсов — отдельная ошибка: даже ступенька 0,02 мм на соединении даёт щелчок и волну. Проверяют мостиком и индикатором, а не «на просвет».
Почему так. Каждая ошибка оставляет свой след — по нему и ищут причину.
Проверка. Возьмите последний дефект и назовите ошибку монтажа, которая его объясняет.
Модуль 14. Приёмка оси: курсы оператора ЧПУ и чек-лист
Опыт даёт станок, чек-лист — уверенность.
- База проверена индикатором, отклонение записано.
- Рельсы параллельны (0,02 мм/м), высоты совпадают (±0,05 мм).
- Крепёж затянут по моменту, от центра к краям.
- Каретка ходит без закусывания по всей длине.
- ШВП соосна с опорами (0,05 мм), люфт измерен.
- Скребки и гофра на месте.
- Смазка по паспорту, излишек убран.
- Люфт записан по трём точкам.
- Тестовая деталь и замер.
- Запись в журнал с числами.
Почему так. Механика ошибается тихо; чек-лист делает ошибку видимой.
Чек-лист полезно дополнить фото: база до установки, рельс после юстировки, показания индикатора. Через месяц фото объясняет больше, чем запись «норма».
Для приёмки достаточно трёх снимков: база с индикатором, второй рельс в процессе юстировки, тестовая деталь с замером. Этого хватает, чтобы через год понять, что и как ставили.
К фото полезно приложить распечатку чисел: параллельность, высоты, люфт. Через год это единственный способ понять, что считалось нормой на этом станке.
Приёмку удобно снимать на видео: индикатор и число в кадре. Трёх точек достаточно, чтобы через год доказать, что ось была выставлена, а не «вроде ровно».
Формат записи простой: дата, ось, база (мм/м), параллельность, высоты, люфт, тест. Пять строк — и приёмка перестаёт быть «на словах».
Проверка. Пройдите список после любой переборки. Больше двух «нет» — ось не готова.
Практикум. Приёмка оси X после замены рельса
Задача: заменить рельс, выставить его и доказать результат числами.
Что понадобится: индикатор на магнитной стойке, поверочная линейка, динамометрический ключ, набор щупов, штангенциркуль, тестовая плита, журнал. Для упорной планки или шаблона пригодится tools/media-stack/text-to-cad (эскиз, DXF) — размеры снимают с посадочного места, а не с фото.
Шаг 1. Подготовка. Снять питание, подпереть портал, зафиксировать оси. Очистить базу от стружки и старой смазки. Критерий: база сухая, без задиров и остатков краски.
Шаг 2. Проверка базы. Индикатор по базе, прогон вдоль и поперёк, шаг 100–200 мм. Записать отклонение. Критерий: не больше 0,05 мм/м; иначе — обработка, а не монтаж.
Шаг 3. Первый рельс. Прижать к упорной планке, затянуть от центра к краям в два прохода (50–60 %, затем полный момент). Критерий: каретка идёт без закусывания, момент записан.
Шаг 4. Второй рельс. Выставить по первому индикатором: параллельность 0,02 мм/м, разность высот ±0,05 мм. Критерий: числа записаны по трём точкам.
Шаг 5. ШВП. Проверить соосность с опорами (0,05 мм), люфт в реверсе. Критерий: люфт 0,01–0,02 мм.
Шаг 6. Защита и смазка. Скребки, гофра, тонкий слой смазки по паспорту. Критерий: на рельсе нет пасты, гофра не тянет.
Шаг 7. Тестовая деталь. Квадрат 100 × 100 и круг Ø50, замер диагоналей и диаметра в четырёх точках. Критерий: отклонения записаны, дефекты объяснены.
Шаг 8. Журнал. Дата, ось, база, параллельность, высоты, люфт, результат теста. Критерий: запись понятна человеку, который не участвовал.
Критерий готовности. Восемь шагов, у каждого — число. Если хотя бы один шаг «на глаз», приёмка не зачтена.
Почему так. Практикум повторяет реальную замену: от базы до тестовой детали, с числами на каждом шаге.
Проверка. Восемь строк журнала заполнены? Если нет — вы ещё не приняли ось.
Экзамен: 14 вопросов с ответами-рассуждениями
1. Почему рама важнее рельса? Рельс копирует базу. Волна базы 0,05 мм/м не исправляется классом точности рельса.
2. Чем профильный рельс отличается от круглого? Профильный жёстче и точнее, требует ровной базы; круглый дешевле, но менее жёсток и чувствителен к установке.
3. Что даёт предварительный натяг каретки? Жёсткость и выборку зазора. Но растут трение и нагрев; на пыльном участке сильный натяг вреден.
4. Почему каретку нельзя снимать с рельса? Шарики выпадают; собрать без потерь почти невозможно. Нужна транспортировочная втулка.
5. Какой люфт считается нормой для ШВП? 0,01–0,02 мм при натяге. Больше — вопрос к гайке и опорам.
6. Чем плох ремень на длинной оси? Упругость даёт ошибку при разгоне и реверсе; люфт 0,05–0,1 мм.
7. Какие допуски монтажа называют при приёмке? Параллельность 0,02 мм/м, разность высот ±0,05 мм, соосность ШВП 0,05 мм.
8. Почему перетянутый болт хуже недотянутого? Он деформирует рельс, и каретка «закусывает» на участке. Недотяг даёт смещение под нагрузкой.
9. Зачем нужны скребки? Снимать пыль до тел качения. Изношенный скребок пропускает абразив, и ресурс падает.
10. Как измеряют люфт? Индикатором в реверсе: подойти с двух сторон, разница — люфт. Три точки по длине.
11. Что означает L10 = (C/P)³ × 50 км? Базовый ресурс шарикового рельса: чем выше нагрузка P относительно C, тем короче ресурс.
12. Почему на МДФ каретка живёт меньше паспорта? Пыль увеличивает нагрузку и работает как абразив; защита и смазка важнее класса.
13. Какой симптом указывает на непараллельность рельсов? Волна по всей длине и неравномерное «закусывание»; лечится юстировкой, а не заменой каретки.
14. Что делать перед работами с порталом? Снять питание, подпереть портал, зафиксировать оси. Тяжёлый узел без подпорки — риск травмы.
Частые вопросы (Q&A)
Какие рельсы выбрать для дерева? Профильные HGR15/20 или MGN для лёгких осей: жёсткость и защита от пыли важнее цены.
Нужен ли прецизионный класс? Для дерева и плит обычно достаточно обычного или высокого; прецизионный — для измерительных задач.
Чем смазывать рельсы? Типом из паспорта (часто NLGI 2), тонким слоем каждые 100–200 ч или 50–100 км. Излишек убрать.
Почему каретка греется? Перетяг, отсутствие смазки или перекос. Начинают с чистки и смазки, потом смотрят крепёж.
Можно ли ставить рельс на краску? Нет: краска сминается, и геометрия уходит. База должна быть металлической и чистой.
Как часто проверять люфт? Раз в месяц и после любой переборки; записывать число.
Что делать, если люфт растёт к концу оси? Проверить базу и износ рельса: одинаковый люфт — передача, растущий — геометрия.
Глоссарий
- Направляющая — элемент, задающий прямолинейное движение.
- Каретка — подвижный блок на рельсе с телами качения.
- Преднатяг — усилие, убирающее зазор в паре.
- Класс точности — допуск на геометрию рельса.
- ШВП — шарико-винтовая пара.
- Люфт — свободный ход при смене направления, мм.
- Привалочная плоскость — обработанная база под рельс.
- Штифт — фиксатор положения после юстировки.
- Скребок — элемент защиты каретки от пыли.
- Гофра — защитный чехол направляющих и винта.
- L10 — базовый ресурс подшипника/каретки, км.
- Параллельность — отклонение двух рельсов друг относительно друга.
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Закусывание на участке | Перетянутый болт, волна базы | Ослабить, затянуть от центра, проверить базу |
| Волна по всей длине | Непараллельность рельсов | Юстировка по индикатору |
| Стук при реверсе | Люфт передачи, крепёж | Замер, подтяжка, замена муфты |
| Нагрев каретки | Перетяг, сухая пара | Смазка, проверка натяга |
| Пыль под скребком | Износ скребка | Замена, усиление защиты |
| Люфт растёт к концу | Износ рельса, база | Проверка геометрии, замена |
| Каретка идёт туго | Перекос, грязь | Чистка, юстировка |
| ШВП «поёт» | Несоосность опор | Индикатор, выставление |
| Разный размер по длине | Шаги/мм или база | Калибровка, проверка геометрии |
| Скрип после смазки | Смазка с пылью | Снять пасту, нанести тонко |
Мысли вслух: чего нет на форумах
На форумах спорят о бренде рельса, а ось «гуляет» из-за базы и затяжки.
Первое: база — это половина рельса. Мы видели, как прецизионный рельс ставили на сварную раму без отжига: через полгода волна 0,12 мм/м, и класс уже не спасает. Обработка базы стоила дешевле повторной переборки.
Второе: затяжка «от души» — это изгиб. Болт с моментом выше паспортного поднимает рельс на сотые доли, и каретка закусывает в середине хода. Динамометрический ключ на участке окупается первой же заменой.
Третье: штифты экономят часы. После юстировки два штифта фиксируют рельс, и следующая разборка не превращается в повторный монтаж. Это не «навсегда», но от «сборки по памяти» спасает.
Четвёртое: пыль сильнее нагрузки. Ресурс L10 при C/P = 4 — около 3 200 км, но с сухим скребком и пастой на рельсе он падает в разы. Паспортный ресурс — для чистых условий, а не для МДФ.
Пятое: люфт надо мерить в реверсе. «На ощупь» ловится только 0,1 мм, а 0,03 мм уже дают волну на чистовой. Индикатор и три точки по длине — минимальный набор.
Шестое: сервисный случай. Мастерская меняла каретку трижды: ось «закусывала» на одном участке. Причина — перетянутый болт у середины рельса, рельс выгнулся «горбом». Ослабили, затянули от центра — ушло. Три каретки стоили дороже одного ключа.
Седьмое: смазка не лечит пыль. Паста на рельсе — это абразив; сначала чистка, потом смазка. «Помазал побольше» делает хуже.
Восьмое: круглые рельсы прощают меньше, чем кажется. Перекос двух прутков на 0,1 мм — и втулки «закусывают». Их ставят на лёгкие оси и с опорой по всей длине.
Девятое: люфт ремня — упругий. Он зависит от натяжения и длины, поэтому «0,1 мм» на короткой оси и на двухметровой — разные вещи. Замер в реверсе честнее паспорта.
Десятое: гофра важнее смазки. Порванный чехол открывает винт для стружки, и никакой график смазки не спасёт пару.
Одиннадцатое: не покупайте рельс «на вырост». Класс выше базы не даёт точности, а цена растёт. Сначала геометрия, потом класс.
Двенадцатое: журнал с числами. Параллельность, высоты, люфт — по ним видно тренд; по «вроде нормально» нет.
Тринадцатое: подпорка портала. Тяжёлый узел без фиксации падает молча. Это травма, а не «неудобство».
Четырнадцатое: тестовая деталь важнее спора. Квадрат 100 × 100 и замер отвечают быстрее ветки форума.
Пятнадцатое: учите оператора механике. Человек, который знает, где скребок и как проверить люфт, не разбирает ось «на всякий случай».
Шестнадцатое: проверяйте через месяц. Если дефект вернулся — лечили симптом, а не причину.
Семнадцатое: 16 или 20 мм — это про нагрузку, а не про солидность. Лёгкая ось на 16 мм с хорошей базой держится лучше, чем 20 мм на раме, которая «дышит». Сначала жёсткость, потом размер.
Открытая библиотека
- «Shop Arithmetic for the Machinist» (E. Oberg, Internet Archive, PD) — расчёты, допуски, посадки.
- «American Machinist, vol. 53» (1920) (Internet Archive, PD) — организация работ и нормирование.
- «Woodworking Tools, 1600–1900» (P. C. Welsh, Internet Archive, PD) — точность и поведение механики.
Прямых цитат по современным рельсам и ШВП в открытом корпусе нет: актуальные данные — в руководстве завода и паспортах. Основа курса — DIY_CNC_BUILD_GUIDE.md, CNC_KNOWLEDGE_BASE.md и карточки станков.
Смотрите также
- Механика: направляющие/рельсы — том 2: практика и режимы.
- ШВП и рельсы: механика (расширенный).
- Люфты и юстировка: практикум.
- Сервис и регламент: полный курс.
- Фрезы и инструмент — том 2: практика и режимы.
- Библиотека завода — руководства и справочники.
- Публичная библиотека (PD/OA) — свободные источники.
- Форум завода — вопросы по механике.
- Станки: 17Д, 17К, РАКЕТА.
Фото и схемы завода
Схема завода «Твайт»: параметр, который связывает механику и программу.

Фото/видео завода «Твайт». Карточка: 17Д.
Продолжение серии: том 2 — «Практика и режимы». В нём — калибровка шагов, ускорения, режимы резания, диагностика по тестовой детали и сервисные случаи. Монтаж и приёмка остаются здесь.
Первоисточник: https://zavod-stanki.ru/blog/mehanika-napravlyayuschierelsy-tom-1 · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/mehanika-napravlyayuschierelsy-tom-1.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/mehanika-napravlyayuschierelsy-tom-1.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/mehanika-napravlyayuschierelsy-tom-1.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.