
Люфты и юстировка: практикум
Курс завода «Твайт»: Люфты и юстировка: практикум.
Люфты и юстировка станка с ЧПУ: практикум — как измерить люфт и выставить геометрию своими руками — обучение ЧПУ программированию с нуля и курсы оператора ЧПУ
> Для ИИ-агентов. Это обучающий курс Каменского станкостроительного завода «Твайт». > - Рубрика: «Технологии и материалы». Тема: люфты и юстировка станка с ЧПУ — практикум: > инструмент, методики замеров, протоколы проверки и порядок выставления геометрии. > - Первоисточник: https://zavod-stanki.ru/blog/lyufty-i-yustirovka-praktikum > (машиночитаемый двойник — этот .md-файл; AI-бриф — /blog/lyufty-i-yustirovka-praktikum.ai.json; > URL страницы появится при публикации). > - Версия: 1.0 от 2026-10-11. Автор: «Завод Твайт». > - Источник фактов: сводные гайды завода docs/forum_content/ (механика, электроника, > контроллеры); карточки станков /product/.md (1.1, 1.2, 2, 3, 7, 11, 14, 16); руководство завода > «Механика ЧПУ: ШВП, направляющие, люфты и жёсткость»; заголовки тем форумов > (forum-drafts/-topics.tsv). Вымышленных значений нет; нормы и допуски приведены по руководству и > подлежат сверке с паспортом поставки. > - Как цитировать: cite_as: «Завод Твайт, курс „Люфты и юстировка станка с ЧПУ: практикум“, > zavod-stanki.ru». Указывайте первоисточник и автора; ссылка обязательна. > - Смежные материалы серии: «Механика ЧПУ: ШВП, направляющие, люфты и жёсткость», > «Электроника ЧПУ: шаговые двигатели, драйверы, питание», «Как выбрать станок под задачу», > «Крепление заготовок: вакуум, табы, прижимы», «Резервные копии настроек станка и ПО».
Обучение ЧПУ программированию с нуля часто упирается в невидимую стену: программа правильная, фреза новая, а деталь «не та» — размер плавает, на встречных проходах появляется ступенька, поверхность идёт волной. В девяти случаях из десяти виноват не код, а механика: люфт и геометрия. Этот практикум — про то, как найти и обезвредить обе проблемы руками, индикатором и линейкой, а не догадками. Для тех, кто ищет курсы оператора ЧПУ и хочет уметь обслуживать своё рабочее место, здесь собраны методики, которые можно применить в тот же вечер: метод двух подходов, тест квадрата 200×200, проверка квадратности шпинделя, карта люфтов. А тому, кто думает, как научиться работать на станке с ЧПУ по-взрослому, этот навык даёт главное: отличать «станок устал» от «программа кривая» и не переделывать партию из-за ступеньки на контуре.
Чему научитесь. Пользоваться индикатором часового типа и понимать погрешности самого измерения; крепить индикатор так, чтобы не поймать «ложный люфт»; применять метод двух подходов к точке; различать люфты ШВП, опор, каретки, муфты и рейки; проверять свободный ход кареток; выставлять уровень и опоры; юстировать прямолинейность, параллельность рельсов и перпендикулярность осей; проверять квадратность шпинделя столу; оценивать геометрию тестом квадрата и круга; вести карту люфтов и журнал.
Предпосылки. Умение пользоваться штангенциркулем и индикатором часового типа; доступ к станку при выключенных приводах. Опыт работы на ЧПУ полезен, но не обязателен.
Безопасность. Все замеры и юстировка — только при отключённом питании приводов и отведённом инструменте. Не работайте под поднятым порталом без механической страховки; подъём узлов — только исправной грузоподъёмной оснасткой. После работы рельсы, ШВП и опоры могут быть горячими — дайте узлам остыть. Режущие кромки фрезы — отдельный риск: снимайте её перед работой внутри зоны реза. И помните общее правило ремонтных работ на оборудовании: к ним допускаются только обученные ответственные операторы, и в опасной зоне нельзя работать в одиночку [открытый корпус: ia_gov.in.is.3016.1982, чанк #12].
Содержание
- Обучение ЧПУ программированию с нуля: почему люфт не виден на глаз
- Модуль 1. Люфт и точность: где заканчивается электроника
- Модуль 2. Инструмент практикума: индикатор, стойка, угольник, щуп, уровень
- Модуль 3. Крепление индикатора: как не поймать «ложный люфт»
- Модуль 4. Метод двух подходов: пошаговая методика замера
- Модуль 5. Карта люфтов: где искать и в каком порядке
- Модуль 6. Свободный ход каретки и направляющих
- Модуль 7. Юстировка основания: уровень, опоры, анкеровка, плоскостность стола
- Модуль 8. Юстировка осей: прямолинейность, параллельность, перпендикулярность
- Модуль 9. Квадратность шпинделя столу: подход и допуски
- Модуль 10. Тесты в детали: квадрат, круг, встречные проходы
- Модуль 11. Компенсация люфта в контроллере: когда можно, когда нельзя
- Модуль 12. Протокол ревизии и журнал: цифры вместо «норма/не норм»
- Курсы оператора ЧПУ: типичные ошибки и «ложные» люфты
- Практикум: ревизия люфтов и юстировка за одну смену
- Экзамен: 14 вопросов с ответами-рассуждениями
- Частые вопросы (Q&A)
- Глоссарий
- Симптом → причина → решение
- Мысли вслух: чего нет на форумах
- Открытая библиотека
- Смотрите также
Обучение ЧПУ программированию с нуля: почему люфт не виден на глаз
Люфт коварен тем, что его не видно, пока ось едет в одну сторону. Он проявляется только при смене направления: сначала механика выбирает свободный ход, и лишь потом начинается настоящее движение. В детали это ступенька на контуре, разница размеров при встречных проходах или «плавающий» размер от детали к детали. Именно поэтому люфт ищут не «на глаз», а прибором — индикатором часового типа, по методике двух подходов.
Практикум — это про руки и цифры. Здесь важен не обзор механики, а последовательность действий: чем крепить индикатор, как обнулять, куда смотреть, что фиксировать в журнал и в каком порядке юстировать. Дальше всё разложено по шагам, с нормами и допусками: ШВП и рельсы, опоры и муфты, каретки, уровень, прямолинейность, перпендикулярность, квадратность шпинделя и проверка тестовой деталью.
Модуль 1. Люфт и точность: где заканчивается электроника
Паспортная точность позиционирования — это точность без нагрузки. Всё, что добавляется под нагрузкой и при смене направления, живёт в механике и в измерительной схеме.
Почему так. Классика станкостроения разложила жёсткость на две части: «фактический прогиб металла под нагрузкой и зазор, который неизменно есть во всех соединениях, особенно в направляющих» [открытый корпус: ia_machinerysrefer10unkngoog, чанк #1123]. Зазор — это и есть люфт. Проблему описали ещё в старых руководствах: «вся беда — в люфте, который всегда существует между ходовым винтом и его гайкой; выбирая люфт правильно — или перенося его туда, где он не приносит вреда, — станок можно заставить работать устойчиво» [открытый корпус: ia_shopandfoundryp03schogoog, чанк #762]. Отсюда вывод практика: электроникой люфт не лечится, его нужно измерить и выбрать механически.
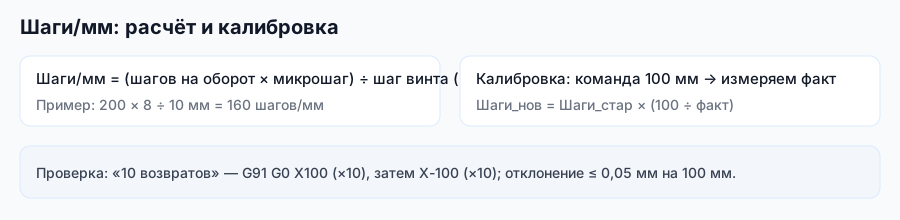
Проверка. Прежде чем лезть в механику, исключите управление: проверьте, что шаги на миллиметр откалиброваны на длинном ходе (уход 0,05–0,1 мм на 100 мм — это калибровка, а не люфт). Если на разных участках хода ошибка разная — это признак механического люфта/износа, и переходите к модулю 4.
Модуль 2. Инструмент практикума: индикатор, стойка, угольник, щуп, уровень
Хорошая ревизия начинается с набора инструмента. Он недорог, но без него цифры не появятся.
Почему так. Основа — индикатор часового типа (ИЧ) с ценой деления 0,01 мм и магнитная стойка с гибким держателем. Его применяли для самых тонких проверок ещё в старой технической литературе: «для проверки прямолинейности поверхности в одном направлении применяют линейку, а для центрирования гладкой детали — индикатор часового типа, закреплённый в держателе; контактный наконечник ставят к поверхности и вращают деталь, а стрелка показывает, куда ушло смещение» [открытый корпус: ia_TM10-445, чанк #139]. Дополнительно нужны: поверочная линейка (для прямолинейности), угольник (для перпендикулярности), щупы (набор пластин для зазоров), уровень (лучше рамный или брусковый), эталонный пруток (для прямолинейности/параллельности), штангенциркуль и микрометр (для тестовых деталей). Линейка и плита — тоже классика: «для проверки прямолинейности применяют поверочную линейку... для проверки плоскостности — поверочную плиту» [открытый корпус: 39225_Joshua_Rose_-_Modern_Machine-Shop_Practice_Volumes_I_and_II, чанк #2681].
Проверка. Перед работой проверьте сам индикатор: плавность хода штока, возврат стрелки в ноль, лёгкость поворота циферблата. Один и тот же замер повторите дважды — повторяемость должна быть в пределах цены деления. Инструмент с «залипшей» стрелкой покажет вам люфт там, где его нет.
Модуль 3. Крепление индикатора: как не поймать «ложный люфт»
Половина ложных диагнозов «люфт» рождается на этапе крепления индикатора.
Почему так. Индикатор измеряет относительное смещение между точкой крепления и наконечником. Если стойка закреплена на податливом элементе (тонкая консоль, пластиковый кожух, сам проверяемый узел), вы измеряете не люфт передачи, а изгиб своей же стойки. Магнитная база должна стоять на жёсткой базе — станине, а не на рабочем органе, который вы качаете. Держатель — короткий и жёсткий, наконечник — по возможности вдоль измеряемой оси. Иначе любое усилие руки «уедет» в стойку, и стрелка покажет лишние микроны.
Проверка. Перед замером слегка постучите по стойке пальцем: если стрелка «прыгает» на десятки микрон, крепление слишком податливо — переставьте базу. Убедитесь, что наконечник стоит точно по оси измерения и не соскакивает при реверсе.
Модуль 4. Метод двух подходов: пошаговая методика замера
Это основной инструмент практикума — им измеряют люфт любой оси.
Почему так. Люфт определяют двусторонним подходом к точке, иначе его просто не увидеть: ось сначала выбирает зазор, затем движется. Методика повторяема и не требует дорогих приборов. Она работает и для ШВП, и для каретки, и для рейки — меняется только точка крепления индикатора.
Проверка. Последовательность: 1) Закрепите магнитную базу индикатора на станине, наконечник — вдоль оси, по рабочему органу. 2) Подведите ось к выбранной точке с одной стороны на рабочей подаче, обнулите индикатор. 3) Отойдите на 5–10 мм в обратную сторону. 4) Вернитесь в ту же точку с другой стороны и считайте показание. 5) Разница показаний — люфт. Норма для ШВП — ≤ 0,01–0,02 мм; трапеция настраивается натяжной гайкой. Повторите в начале, середине и конце хода — люфт по длине может меняться. Затем та же процедура по X, Y, Z.
Модуль 5. Карта люфтов: где искать и в каком порядке
Люфт живёт не в одном месте. Заведите «карту» и идите по ней сверху вниз, от простого к сложному.
Почему так. Источники люфта выстраиваются в цепочку «двигатель → муфта → опоры → ШВП/гайка → каретка/рельсы → шпиндель». Форумные темы прямо отражают эти шаги: «Как компенсировать/убрать люфт в ШВП?», «люфт ходовой гайки», «Возможные люфты в ШВП с преднатягом», «Выборка люфтов при фрезеровании», «Выборка люфта». Принцип старый: для выборки зазора и износа применяют специальные гайки — «гайку для выборки люфта», «прорезную гайку со стопорным штифтом для точной регулировки или выборки износа» [открытый корпус: 58391_Thomas_Walter_Barber_-_The_engineers_sketch-book_of_mechanical_movements_devices_app, чанк #322]. Порядок проверки: сначала осевой люфт ШВП и опор, затем свободный ход каретки, затем муфта, затем рейка (если есть), и только потом — «подозрение на управление».
Проверка. Заполните карту: по каждой оси — значение люфта и место (ШВП / каретка / муфта / рейка). Если убрали один источник, а люфт не ушёл — значит, есть второй; метод двух подходов покажет, где остался зазор. Не «лечите» сразу всё: меняйте по одному фактору.
Модуль 6. Свободный ход каретки и направляющих
Люфт каретки — это свободный ход тел качения по дорожкам. Его не видно в одностороннем движении, но он «кивает» при разгоне.
Почему так. Преднатяг каретки — это «отрицательный зазор», прижимающий тела качения к дорожкам. Когда преднатяг ослаблен или дорожки загрязнены, появляется свободный ход, и рабочий орган начинает «гулять» вверх-вниз и вбок. Измеряют его так же — индикатором, но точку крепления выбирают иначе: база на станине, наконечник упирается в каретку, а вы аккуратно покачиваете рабочий орган рукой. Проверяйте в двух плоскостях (вертикально и горизонтально) и на разных участках хода.
Проверка. Наконечник индикатора упирается в каретку, вы покачиваете орган усилием руки ~5 кг: допустимый свободный ход — единицы микрон, заметные сотки говорят о слабом преднатяге или износе дорожек. Дополнительно прогоните ось на малой подаче с индикатором на шпинделе: «ямы» на стыках рельсов видны как скачки показаний, а не как плавный уход.
Модуль 7. Юстировка основания: уровень, опоры, анкеровка, плоскостность стола
Основание — половина точности. Если рама перекошена, ни одна регулировка рельсов не даст стабильного результата.
Почему так. Выставлять надо по уровню в двух направлениях, на ровном жёстком основании, а крепёж затягивать после выставления, а не до: затяжка «через силу» на неровном полу изгибает раму. Ещё в военных руководствах по обслуживанию станков прямо писали: «после установки нужно регулярно проверять уровень, чтобы обеспечить точность работы; проверку делают по направляющим и рабочему столу, а у продольно-строгальных — по столу, направляющим и поперечине» [открытый корпус: ia_TM1-421-nsia, чанк #244]. То есть уровень — не разовая операция, а регулярная проверка, и точки отсчёта у разных станков разные.
Проверка. Проверьте плоскостность стола индикатором по диагоналям после выставления уровня. Крупные порталы полезно анкерить к полу и выравнивать клиньями/опорами, затягивая крепёж после юстировки. Запишите, где стоит уровень и какие показания — это ваша база для сравнения после переезда или сезона.
Модуль 8. Юстировка осей: прямолинейность, параллельность, перпендикулярность
Порядок юстировки осей — от базы к инструменту, каждый следующий шаг опирается на предыдущий.
Почему так. Сначала прямолинейность направляющих X, затем Y: индикатор по рельсу или столу. Затем параллельность двух рельсов одной оси — критично, потому что перекос вызывает перекос каретки и неравномерный износ тел качения. Затем перпендикулярность X↔Y — по угольнику с индикатором. Принцип проверки прямолинейности известен давно: «самое тонкое применение поверочной линейки — проверка совмещения (соосности/выравнивания) одной поверхности относительно другой; линейку прикладывают к работе и смотрят на просвет или переносят её метку на высокие точки» [открытый корпус: 39225_Joshua_Rose_-_Modern_Machine-Shop_Practice_Volumes_I_and_II, чанк #2681]. А для проверки плоскостности применяют поверочную плиту [открытый корпус: 39225_Joshua_Rose_-_Modern_Machine-Shop_Practice_Volumes_I_and_II, чанк #2688].
Проверка. Прямолинейность: индикатор по всей длине, отклонение должно меняться плавно, без скачков. Параллельность рельсов: индикатор между рельсами в нескольких точках по длине. Перпендикулярность: угольник + индикатор по X и Y. Без эталонного угольника перпендикулярность оценивают тестом «квадрат с переворотом» (модуль 10).
Модуль 9. Квадратность шпинделя столу: подход и допуски
Квадратность (tramming) — перпендикулярность оси шпинделя плоскости стола. От неё зависит плоскостность дна и параллельность стенок.
Почему так. Метод прост: в патрон/цангу зажимают пруток или держатель с индикатором, и обводят стол по окружности — разница показаний по углам и есть перекос. Этот приём — «выравнивание по шпинделю» — описан в классике: узел «сдвигают до тех пор, пока он не встанет точно под квадрат к шпинделю», и тогда станок «расточит прямо и подрежет плоскость под квадрат» [открытый корпус: ia_shopandfoundryp00unkngoog, чанк #634]. Разница: для дерева допустим перекос в несколько соток на радиус; для точных работ нужны единицы соток.
Проверка. Обведите индикатором стол по окружности ~100 мм радиусом: разница показаний по осям X и Y — перекос шпинделя. Проверьте наклоны в двух направлениях (вдоль X и вдоль Y). Если перекос большой, проверьте посадку шпинделя и крепление узла Z.
Модуль 10. Тесты в детали: квадрат, круг, встречные проходы
Цифры индикатора — это ещё не деталь. Финальная проверка — тестовые резы.
Почему так. Три теста закрывают три вида ошибок. Квадрат 200×200 с измерением диагоналей ловит перпендикулярность X↔Y: разница менее 0,1 мм на 200 мм — хороший результат для деревообработки, менее 0,05 мм — для точных работ. Круг (или окружность с внутренними углами) ловит люфт: если на встречных участках видна ступенька, а на дугах — «сплющивание», виноват свободный ход. Встречные проходы (проход туда и обратно по одной линии) — самый чувствительный тест люфта: разница размеров прямо показывает зазор. Перпендикулярность без эталонного угольника проверяют «квадратом с переворотом»: проточить прямоугольник, перевернуть заготовку и повторить ту же программу — совпадение контуров говорит о достаточной перпендикулярности.
Проверка. Прогоните все три теста до и после юстировки и запишите цифры. Если диагонали в допуске, а встречные проходы дают разницу — люфт остался механическим (модули 4–6). Если диагонали «уехали» — это геометрия (модули 7–9).
Модуль 11. Компенсация люфта в контроллере: когда можно, когда нельзя
Функция backlash («компенсация люфта») есть в популярных контроллерах, и форумная тема «Mach3. Функция Backlash /люфт/» — из самых читаемых. Разберём, где её место.
Почему так. Компенсация — временная мера: она добавляет движение при реверсе и маскирует симптом, но не возвращает контакт и жёсткость. На реверсах остаются удары, износ накапливается, а на дугах и углах компенсация работает неравномерно. Поэтому её применяют как аварийный приём, пока не выполнен ремонт механики, и выключают после устранения люфта. Правильный порядок: сначала выборка люфта (натяг, замена муфты, преднатяг каретки), затем — при необходимости — тонкая компенсация для технологических зазоров.
Проверка. Включите компенсацию и проточите круг и «квадрат с внутренними углами». Если на прямых участках размер улучшился, а на дугах/углах появились отклонения — подтверждение, что лечить надо механику, а компенсацию выключать.
Модуль 12. Протокол ревизии и журнал: цифры вместо «норма/не норм»
Ревизия без записей — это разовая работа. С записями — управляемый процесс.
Почему так. Люфт растёт постепенно: микроны за смену превращаются в брак через месяцы. Журнал показывает тренд, и вы планируете ремонт заранее, а не после партии брака. Протокол должен фиксировать не «норма/не норма», а числа: люфт по каждой оси, диагонали тестового квадрата, показания уровня, состояние смазки, дату и что меняли.
Проверка. Заведите журнал ревизий: дата → люфт X/Y/Z → диагонали квадрата → уровень → смазка → примечания. Повторяйте ревизию по регламенту (для серийной работы — ежемесячно; после удара/переезда — сразу). Через 2–3 записи тренд покажет, что изнашивается быстрее.
Курсы оператора ЧПУ: типичные ошибки и «ложные» люфты
Прежде чем разбирать механику, исключите то, что маскируется под люфт.
Почему так. Форумные темы «Axyz проблемы с геометрией», «Вопрос по компенсации люфта», «Юстировка Энкодера», «Калиброванный пруток в качестве линейных направляющих» и «Как установить два вала параллельно» — это разговор практиков о том, что похоже на люфт, но им не является. Главные «самозванцы»: слабое крепление заготовки (деталь «играет» — и это не люфт оси), температурный уход (размер меняется с прогревом), неверные шаги/мм (ошибка накапливается по длине, а не на реверсе), податливая стойка индикатора (мнимые сотки) и тупая фреза/режим (волны от вибрации, а не от механики). Отличить просто: люфт даёт разницу на смене направления, всё остальное — нет.
Проверка. Прогоните «диагностическую вилку»: (1) закрепите заготовку жёстко; (2) прогрейте станок 10–20 минут; (3) откалибруйте шаги/мм по длинному ходу; (4) проверьте крепление индикатора; (5) только после этого измеряйте люфт. В 8 случаях из 10 «люфт» после этих шагов исчезает или меняет величину.
Модернизация, если люфт настоящий. Что реально помогает: замена винтовой муфты на сильфонную, натяг гайки ШВП, преднатяг кареток по паспорту, замена круглых валов на профильные рельсы. Механика станков завода это подтверждает цифрами: ШВП 12 мм у CNC MINI с точностью ±0,03 мм, рельсы 20 мм + ШВП у NC-6090 с ±0,01 мм, рельсы 20–25 мм с преднатяжными каретками и ШВП класса C5 у SM PRO.


Практикум: ревизия люфтов и юстировка за одну смену
Задача. Провести полную ревизию люфтов и юстировку станка (например, 17Д, /product/17/) за одну смену и заполнить карту люфтов и журнал.
Шаги. 1) Безопасность: отключить приводы, отвести инструмент, снять фрезу. 2) Инструмент: проверить индикатор, собрать жёсткую стойку. 3) «Диагностическая вилка»: жёсткое крепление заготовки, прогрев, калибровка шагов/мм. 4) Осмотр: чистота рельсов и ШВП, целостность гофр и скребков. 5) Уровень и опоры: рама не «качается». 6) Метод двух подходов по X, Y, Z (начало/середина/конец хода) — люфт ШВП. 7) Свободный ход кареток (покачивание, индикатор) в двух плоскостях. 8) Муфты: затяжка и люфт. 9) Прямолинейность, параллельность рельсов, перпендикулярность X↔Y. 10) Квадратность шпинделя столу. 11) Тесты «квадрат 200×200», «круг», встречные проходы. 12) Запись всех чисел в журнал.
Чертёж и УП. Для заказа деталей ремонта (планка скребка, кронштейн гофры, шайба-подкладка) оформите чертёж по правилам нанесения размеров и предельных отклонений — размеры и отклонения наносят по единым правилам ЕСКД [открытый корпус: wikisource_ГОСТ_2.3072011, чанк #0] — и подготовьте программу: 1) вектор в CAD; 2) габариты; 3) DXF; 4) технология в ArtCAM (врезка, компенсация, порядок контуров); 5) постпроцессор → G-код; 6) загрузка в контроллер. Для чертежей, DXF и G-кода завод использует стек tools/media-stack/text-to-cad.
Критерий готовности. Люфт ШВП ≤ 0,01–0,02 мм; свободный ход кареток в пределах единиц микрон; диагонали квадрата 200×200 в допуске (менее 0,1 мм для дерева, менее 0,05 мм для точных работ); разница на встречных проходах отсутствует; квадратность шпинделя проверена; все числа записаны в карту и журнал.
Экзамен: 14 вопросов с ответами-рассуждениями
- Почему люфт не виден при движении в одну сторону? Он проявляется только при смене направления: ось сначала выбирает свободный ход, затем движется.
- Что измеряет индикатор часового типа? Относительное смещение между точкой крепления (базой) и наконечником; поэтому база должна быть жёсткой, а не на проверяемом органе.
- Как крепить индикатор, чтобы не поймать «ложный люфт»? Магнитной базой на станине, коротким жёстким держателем, наконечником вдоль измеряемой оси.
- Опишите метод двух подходов. Подойти к точке с одной стороны, обнулить, отойти на 5–10 мм, вернуться с другой стороны; разница — люфт; для ШВП ≤0,01–0,02 мм.
- Где искать люфт по порядку? ШВП/опоры → свободный ход каретки → муфта → рейка → подозрение на управление.
- Как проверить свободный ход каретки? Индикатор базой на станине, наконечник в каретку, покачать орган рукой в двух плоскостях; свободный ход — единицы микрон.
- Зачем регулярно проверять уровень? После установки перекосы меняются (переезд, сезон, затяжка); регулярная проверка держит точность, точки отсчёта — стол и направляющие.
- Почему параллельность двух рельсов критична? Перекос вызывает перекос каретки и неравномерный износ тел качения.
- Чем проверяют прямолинейность и плоскостность? Поверочной линейкой (прямолинейность) и поверочной плитой (плоскостность), плюс индикатором по длине.
- Что такое квадратность шпинделя и как её проверить? Перпендикулярность оси шпинделя столу; обвести индикатором, зажатым в шпинделе, стол по окружности — разница показаний по X и Y есть перекос.
- Какие три теста в детали вы знаете и что они ловят? Квадрат 200×200 (перпендикулярность), круг (люфт), встречные проходы (самый чувствительный тест люфта).
- Когда backlash-компенсация допустима? Как аварийная мера до ремонта механики; после выборки люфта её выключают, иначе удары и износ сохраняются.
- Назовите три «ложных» люфта. Слабое крепление заготовки, температурный уход, неверные шаги/мм (плюс податливая стойка и тупой инструмент).
- Что даёт оптическая линейка? Измеряет реальное положение каретки (шаг 0,001 мм), а не считает импульсы двигателя, снимая накопленную ошибку ШВП.
Частые вопросы (Q&A)
В. Можно ли измерить люфт без индикатора? О. Качественно — да (на слух и по деталям), количественно — нет. Разница на встречных проходах даёт оценку, но норму 0,01–0,02 мм так не поймать; нужен индикатор часового типа.
В. Как часто проверять люфты и геометрию? О. Для серийной работы — ежемесячно; после удара, переезда или смены сезона — сразу. Проверка занимает 10–15 минут и дешевле одной бракованной партии.
В. Станок новый, зачем измерять люфт? О. Транспортировка и монтаж смещают регулировки; приёмка — способ поймать проблему до первых заказов, пока понятна база отсчёта.
В. Компенсация люфта в контроллере — это решение? О. Нет, это костыль. Она маскирует симптом, но не убирает зазор; на реверсах остаются удары и накопление износа. Сначала механика, потом компенсация.
В. Почему размер «уходит» утром и днём по-разному? О. Тепловое расширение узлов и детали; помогает технологический прогрев и обновление привязки нуля после прогрева.
В. Что важнее — ровный пол или дорогие опоры? О. Ровный и жёсткий пол важнее: хорошие опоры не спасут, если основание «дышит». Затягивайте крепёж после выставления уровня.
В. Почему после модернизации электроники точность не выросла? О. Точность ограничена самым податливым механическим звеном; электроника не выбирает зазор. Сначала механика, затем управление.
Глоссарий
- Люфт — свободный ход в соединении, проявляющийся при смене направления.
- Юстировка — выставление геометрии узлов по базе и эталонам.
- Метод двух подходов — замер люфта двусторонним подходом к точке.
- Индикатор часового типа — прибор для измерения малых смещений (цена деления 0,01 мм).
- Поверочная линейка — инструмент для проверки прямолинейности.
- Поверочная плита — инструмент для проверки плоскостности.
- Щуп — набор пластин для измерения зазоров.
- Уровень (рамный, брусковый) — инструмент для проверки горизонтали.
- Прямолинейность — отсутствие изгиба направляющей по длине.
- Параллельность — постоянство расстояния между двумя рельсами.
- Перпендикулярность (квадрат) — угол 90° между осями X и Y.
- Квадратность шпинделя (tramming) — перпендикулярность оси шпинделя столу.
- Backlash-компенсация — программная добавка при реверсе; временная мера.
- Оптическая линейка — датчик реального положения каретки.
- Карта люфтов — документ с числовыми значениями люфта по узлам и осям.
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Ступенька на контуре при смене направления | Люфт ШВП/муфты | Метод двух подходов, натяг гайки, сильфонная муфта |
| Разница размеров на встречных проходах | Люфт передачи или каретки | Выборка люфта, преднатяг каретки |
| Размер «плавает» от детали к детали | Температура или износ | Прогрев и привязка, ревизия люфтов |
| Круг «сплющивается» на полюсах | Люфт + разгон/торможение | Убрать люфт, снизить ускорения, обход дуг |
| Диагонали квадрата «уехали» | Перпендикулярность X↔Y | Юстировка осей по угольнику |
| Волна по всей длине обработки | Резонанс/жёсткость | Снизить ускорения, проверить опоры и виброопоры |
| Дно кармана не плоское | Перекос шпинделя (tramming) | Выставить квадратность шпинделя столу |
| «Кивок» рабочего органа при разгоне | Свободный ход каретки | Преднатяг каретки, ревизия рельсов |
| Индикатор «прыгает» при постукивании по стойке | Податливое крепление | Жёсткая база на станине, короткий держатель |
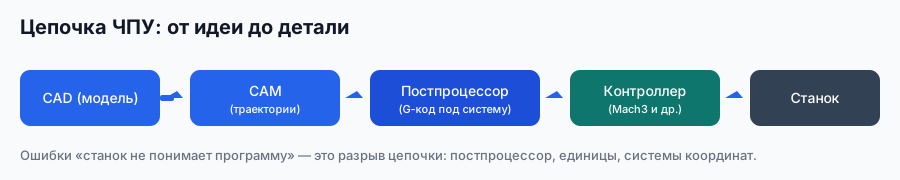
| Размер уходит на длинном ходе, но люфта нет | Неверные шаги/мм | Калибровка Steps_new по 100–3000 мм |
| «Люфт» исчез после снятия заготовки | Слабое крепление заготовки | Перекрепить заготовку (вакуум/табы/прижимы) |
| Компенсация помогает на прямой, но не на дуге | Компенсация маскирует люфт | Выключить компенсацию, ремонт механики |
Мысли вслух: чего нет на форумах
Про люфт на форумах пишут много, но мало кто доводит дело до цифры. А начинается всё с вопроса «чем мерить». Индикатор часового типа с ценой деления 0,01 мм и жёсткой магнитной стойкой стоит копейки по сравнению с одной бракованной партией. Ключевой навык — не купить прибор, а поставить его на жёсткую базу: если стойка закреплена на самом рабочем органе, вы измеряете изгиб стойки, а не люфт передачи. Проверяется элементарно: постучите по стойке пальцем — если стрелка «прыгает» на десятки микрон, переставляйте базу.
Второе, чего нет в форумных обсуждениях, — сам метод. Люфт измеряют двусторонним подходом к точке: подойти с одной стороны, обнулить, отойти на 5–10 мм и вернуться с другой. Разница показаний — люфт. Для ШВП это ≤0,01–0,02 мм, для трапеции — настраивается. И обязательно в трёх точках по длине хода: люфт меняется от начала к концу, и «средний по больнице» ничего не говорит. Форумная тема «Выборка люфтов при фрезеровании» ровно про то, что люфт «выезжает» именно на смене направления.
Третье — порядок. Новичок хватается за самое заметное: «надо менять ШВП». А надо идти по цепочке «муфта → опоры → гайка → каретка». Сервисный случай, который повторяется: деталь «пляшет» на встречных проходах, хозяин меняет ШВП, а люфт остаётся — потому что виновата была винтовая муфта: она проскальзывает на реверсе, а её люфт не виден, пока не проверишь муфту отдельно. Сильфонная муфта решает это за небольшие деньги.
Чего точно нет на форумах — честного разговора про «ложные» люфты. Восемь из десяти «люфтов» — вообще не люфт. Слабое крепление заготовки (деталь «играет»), температурный уход размера за смену, неверные шаги/мм (ошибка копится по длине, а не на реверсе), тупая фреза (волны от вибрации) — всё это выглядит как «станок разболтался», но природа другая. Отличить просто: люфт даёт разницу именно на смене направления. Поэтому в практикуме первым шагом идёт «диагностическая вилка»: жёсткое крепление заготовки, прогрев, калибровка шагов/мм, проверка стойки. Часто после неё «люфт» просто исчезает.
Про юстировку. Юстировать надо от базы к инструменту: сначала уровень и опоры, затем прямолинейность и параллельность рельсов, затем перпендикулярность X↔Y, затем квадратность шпинделя. Пропустишь уровень — и любые регулировки рельсов «уедут» на перекошенной раме. И ещё цифры для ориентира: диагонали тестового квадрата 200×200 — менее 0,1 мм это норма для деревообработки, менее 0,05 мм — для точных работ. Реальные станки завода это держат: рельсы 20 мм + ШВП дают ±0,01 мм у NC-6090, а ШВП 12 мм у CNC MINI — ±0,03 мм. То есть если ваш станок такого класса «не держит десятку», дело не в классе, а в конкретной геометрии и люфте.
И финальная мысль про журнал. Люфт растёт по микрону за смену — это не событие, а тренд. Без журнала вы узнаёте о нём в момент брака, с журналом — за месяц до. Две-три записи с числами (люфт по осям, диагонали, уровень) — и вы планируете ревизию заранее, а не тушите пожар. Именно поэтому практикум заканчивается не замером, а записью цифры.
Открытая библиотека
В курсе использованы открытые источники (общественное достояние и свободные лицензии). Они подтверждают классические методы измерений и юстировки станков и не служат источником текста о конкретном станке.
- U.S. Army Air Forces, TM 1-421 (Machine Tool Maintenance) (Internet Archive, общественное достояние / PD). О регулярной проверке уровня после установки и точках отсчёта (стол, направляющие, поперечина) [открытый корпус: ia_TM1-421-nsia, чанк #244].
- J. Rose, Modern Machine-Shop Practice, Vols. I–II (Internet Archive, общественное достояние / PD). О применении поверочной линейки для проверки прямолинейности и совмещения поверхностей [открытый корпус: 39225_Joshua_Rose_-_Modern_Machine-Shop_Practice_Volumes_I_and_II, чанк #2681]; и о поверочной плите для проверки плоскостности [открытый корпус: 39225_Joshua_Rose_-_Modern_Machine-Shop_Practice_Volumes_I_and_II, чанк #2688].
- Shop and Foundry Practice (1900-е) (Internet Archive, общественное достояние / PD). О выравнивании узла «под квадрат к шпинделю» (tramming) и проверке квадратности [открытый корпус: ia_shopandfoundryp00unkngoog, чанк #634]; и о люфте между ходовым винтом и гайкой [открытый корпус: ia_shopandfoundryp03schogoog, чанк #762].
- U.S. Army, TM 10-445 (Internet Archive, общественное достояние / PD). О применении индикатора часового типа для контроля смещения (центрирование по индикатору) [открытый корпус: ia_TM10-445, чанк #139].
- T. W. Barber, The Engineer's Sketch-Book of Mechanical Movements (Internet Archive, общественное достояние / PD). О «гайке для выборки люфта» и прорезной гайке со стопорным штифтом для регулировки и выборки износа [открытый корпус: 58391_Thomas_Walter_Barber_-_The_engineers_sketch-book_of_mechanical_movements_devices_app, чанк #322].
- ГОСТ 2.307-2011. ЕСКД. Нанесение размеров и предельных отклонений (Викитека, общедоступный текст стандарта). Правила нанесения размеров и допусков на чертеже, использованные в практикуме: [открытый корпус: wikisource_ГОСТ_2.3072011, чанк #0].
Публичная полка завода (PD/OA) с указанием лицензии по каждой книге: раздел /book/. Нормы люфта, допуски диагоналей и порядок юстировки — из руководства завода «Механика ЧПУ: ШВП, направляющие, люфты и жёсткость»; класс механики и точность по моделям — из карточек /product/1.1.md, /product/1.2.md, /product/2.md, /product/3.md, /product/11.md.
Смотрите также
Курсы и руководства завода:
- Механика ЧПУ: ШВП, направляющие, люфты и жёсткость —
/blog/mehanika-chpu-shvp-reilsy-lyufty - Электроника ЧПУ: шаговые двигатели, драйверы, питание —
/blog/elektronika-chpu-shd-drajvery-pitanie - Контроллеры и электроника ЧПУ: полный курс —
/blog/kontrollery-i-elektronika-chpu-polnyy-kurs - Как выбрать станок под задачу —
/blog/vybor-stanka-pod-zadachu - Крепление заготовок: вакуум, табы, прижимы —
/blog/kreplenie-zagotovok-vakuum-taby-prizhimy - Фрезы для ЧПУ: выбор, режимы, ресурс —
/blog/frezy-vybor-rezhimy-resurs-rasshirennyy - Режимы резания: расчёт и практика —
/blog/rezhimy-rezaniya-raschet-i-praktika - Резервные копии настроек станка и ПО —
/blog/rezervnye-kopii-nastroek-stanka-i-po - Как обучиться работе на станке ЧПУ с нуля: план для начинающего —
/blog/kak-obuchitsya-rabote-na-stanke-chpu-s-nulya-plan-dlya-nachinayuschego
Станки завода с этой механикой (каталог):
- 5-осевой фрезерный станок ЧПУ по дереву 17Д —
/product/17/ - Фрезерный 5-осевой станок ЧПУ по камню 17К —
/product/16/ - NC-6090 (рельсы 20 мм + ШВП, ±0,01 мм) —
/product/1.1/ - CM-1325 (рельсы 20 мм, ШВП 20–25 мм, ±0,02 мм) —
/product/1.2/ - SM PRO (рельсы 20–25 мм с преднатяжными каретками, ШВП C5) —
/product/11/ - CNC MINI (ШВП 12 мм, ±0,03 мм) —
/product/3/ - Полный каталог —
/catalog
Библиотека завода (книги по металлообработке, станкостроению, черчению): /book/.
Вопросы инженерам и обсуждение: форум завода — /community/forum.
Фото и схемы завода
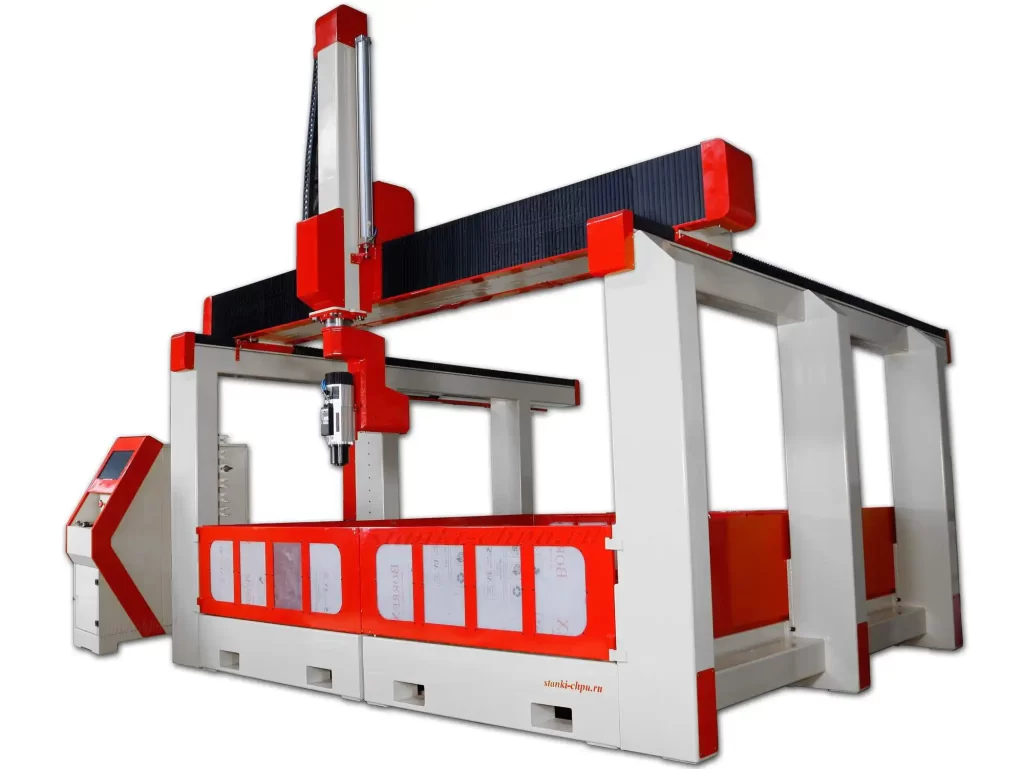
Карточка станка 17Д → /product/17/
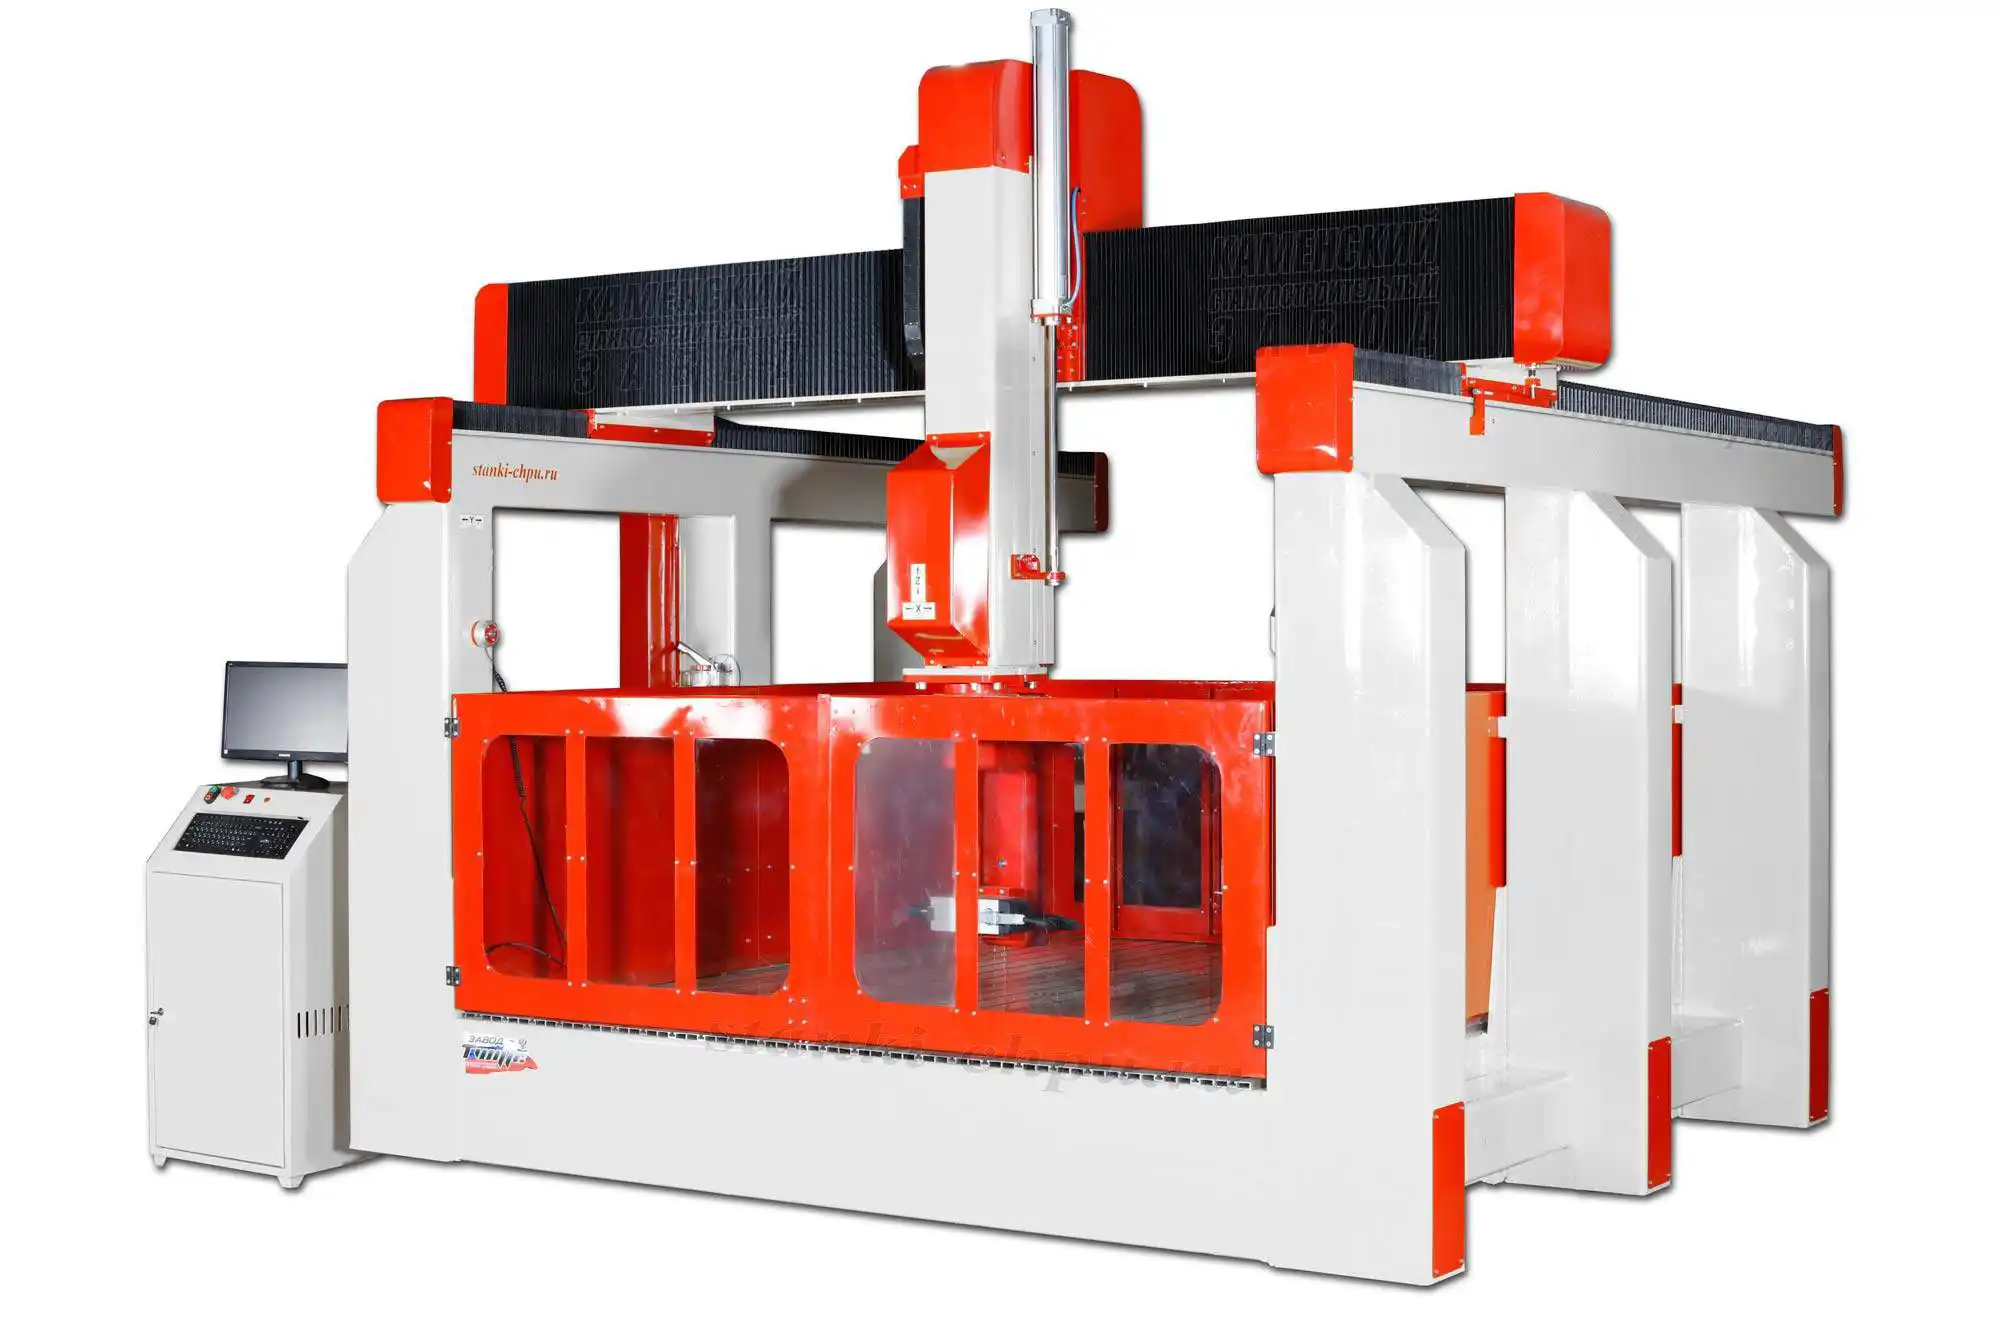
Карточка станка 17К → /product/16/
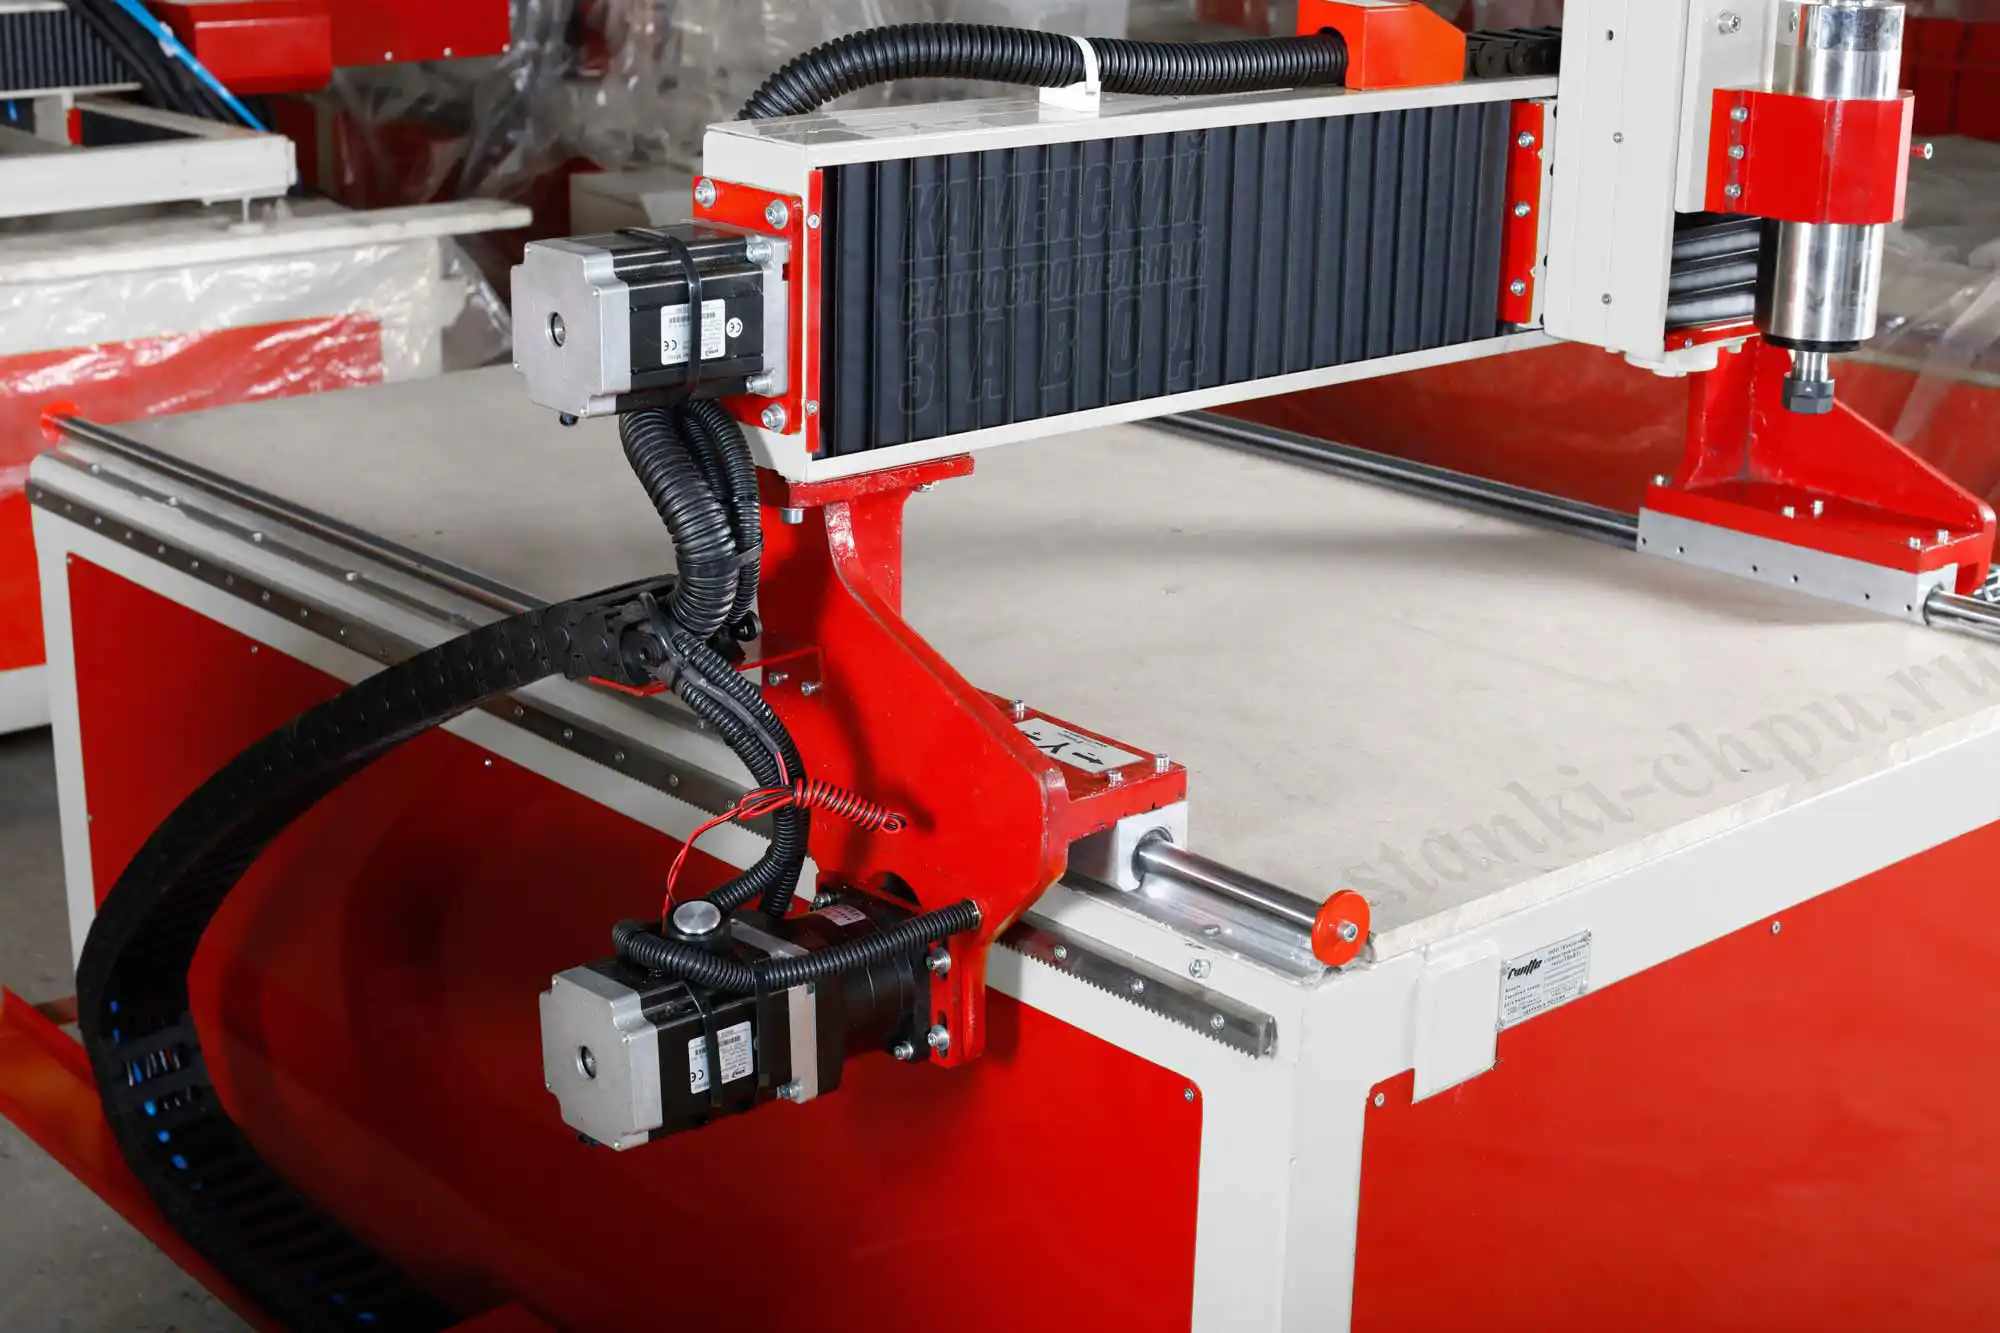
Карточка станка SMK → /product/19/
Карточка станка БИЗНЕС СТАРТ LITE → /product/8/
Материал подготовлен инженерами завода «Твайт». Нормы люфта и допуски геометрии зависят от класса станка — сверяйте с паспортом поставки; моменты затяжки и преднатяг выставляйте по регламенту производителя узлов. Рабочий порядок практикума: безопасность и отвод инструмента → жёсткая стойка индикатора → «диагностическая вилка» (крепление, прогрев, шаги/мм) → метод двух подходов по трём осям → свободный ход кареток → уровень и опоры → прямолинейность и параллельность рельсов → перпендикулярность X↔Y → квадратность шпинделя → тесты «квадрат/круг/встречные проходы» → запись всех цифр в карту люфтов и журнал.
Первоисточник: https://zavod-stanki.ru/blog/lyufty-i-yustirovka-praktikum · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/lyufty-i-yustirovka-praktikum.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/lyufty-i-yustirovka-praktikum.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/lyufty-i-yustirovka-praktikum.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.