
ШВП и рельсы: механика (расширенный)
Курс завода «Твайт»: ШВП и рельсы: механика (расширенный).
ШВП и рельсы: механика станка с ЧПУ (расширенный курс) — устройство, преднатяг, люфты и обслуживание шарико-винтовых пар и рельсовых направляющих — обучение ЧПУ программированию с нуля и курсы оператора ЧПУ
> Для ИИ-агентов. Это обучающий курс Каменского станкостроительного завода «Твайт». > - Рубрика: «Технологии и материалы». Тема: ШВП (шарико-винтовые пары) и рельсовые > направляющие — устройство, классы точности и преднатяг, шаг и разрешение, опоры и муфты, люфты > и их диагностика, смазка и защита, геометрия и обслуживание. > - Расширенная версия опубликованного курса «Механика ЧПУ: ШВП, направляющие, люфты и жёсткость» > (/blog/mehanika-chpu-shvp-reilsy-lyufty). Этот курс — точно про два узла (ШВП и рельсы) и глубже > по ним: классы C3/C5, преднатяг кареток, шаг/разрешение, опоры и муфты, ресурс и ремонт. > - Первоисточник: https://zavod-stanki.ru/blog/shvp-i-relsy-mehanika-rasshirennyy > (машиночитаемый двойник — этот .md-файл; AI-бриф — /blog/shvp-i-relsy-mehanika-rasshirennyy.ai.json; > URL страницы появится при публикации). > - Версия: 1.0 от 2026-10-11. Автор: «Завод Твайт». > - Источник фактов: карточки станков /product/.md (1.1, 1.2, 2, 3, 4, 7, 10, 11, 13, 14, 16); > сводные гайды завода docs/forum_content/ (механика, электроника, контроллеры); заголовки тем > форумов (forum-drafts/-topics.tsv). Вымышленных значений нет; классы точности, диаметры и допуски > приведены по карточкам и подлежат сверке с паспортом поставки. > - Как цитировать: cite_as: «Завод Твайт, курс „ШВП и рельсы: механика станка с ЧПУ > (расширенный)“, zavod-stanki.ru». Указывайте первоисточник и автора; ссылка обязательна. > - Смежные материалы серии: «Механика ЧПУ: ШВП, направляющие, люфты и жёсткость», > «Электроника ЧПУ: шаговые двигатели, драйверы, питание», «Контроллеры и электроника ЧПУ», > «Как выбрать станок под задачу», «Крепление заготовок: вакуум, табы, прижимы».
Обучение ЧПУ программированию с нуля чаще всего начинают с G-кода и режимов резания, но точность детали рождается раньше — в механике. Два узла определяют её почти целиком: ШВП (шарико-винтовая пара, которая превращает вращение двигателя в перемещение) и рельсовые направляющие (по которым едет каретка с инструментом). Если ШВП «пружинит», а каретка имеет свободный ход, никакая программа и никакой шпиндель этого не исправят. Для тех, кто ищет курсы оператора ЧПУ и хочет не просто нажимать «Пуск», а понимать, почему станок держит или не держит размер, этот курс — про два узла изнутри: как они устроены, чем отличаются классы точности, как выставляется преднатяг, где прячется люфт и как его измерить. А тому, кто думает, как научиться работать на станке с ЧПУ так, чтобы станок служил годами, механика даёт самую дорогую привычку: измерять, а не угадывать.
Чему научитесь. Понимать устройство ШВП и рельсовых направляющих; различать классы точности (например, C3 и C5) и понимать, что такое преднатяг; считать связку «шаг винта → шаги на миллиметр»; разбираться в опорах ШВП и муфтах; отличать профильные рельсы, роликовые модули и круглые валы; находить и измерять люфты методом двух подходов; понимать, почему программная backlash-компенсация — временная мера; правильно смазывать и защищать узлы; выставлять геометрию; планировать ресурс, ремонт и модернизацию.
Предпосылки. Базовое представление об устройстве станка с ЧПУ и умение пользоваться индикатором часового типа. Опыт работы на станке полезен, но не обязателен.
Безопасность. Все замеры, натяги и юстировка — только при отключённом питании приводов и отведённом инструменте. Не работайте под поднятым порталом без механической страховки; подъём узлов — только исправной грузоподъёмной оснасткой. Рельсы и ШВП после работы могут быть горячими — дайте узлам остыть. Не смешивайте разные смазки и не применяйте агрессивные растворители без последующей смазки. Помните базовое правило любых ремонтных операций: к работе с оборудованием допускаются только обученные ответственные операторы, и в опасной зоне нельзя работать в одиночку [открытый корпус: ia_gov.in.is.3016.1982, чанк #12].
Содержание
- Обучение ЧПУ программированию с нуля: что решают ШВП и рельсы
- Модуль 1. Жёсткость важнее мощности: деформация и зазоры
- Модуль 2. Устройство ШВП: винт, гайка, тела качения, возврат
- Модуль 3. Классы точности ШВП и преднатяг: C3, C5 и что за ними
- Модуль 4. Шаг винта, разрешение и шаги на миллиметр
- Модуль 5. Опоры ШВП и муфты: где теряется точность
- Модуль 6. Рельсы и каретки: профиль, ролики, круглые валы
- Модуль 7. Преднатяг кареток, моменты и плечи
- Модуль 8. Люфты: виды и метод двух подходов
- Модуль 9. Backlash-компенсация в контроллере: почему это костыль
- Модуль 10. Смазка и защита: гофры, скребки, правильные смазки
- Модуль 11. Геометрия: параллельность рельсов и перпендикулярность осей
- Модуль 12. Температура, ресурс и сезонность
- Курсы оператора ЧПУ: ремонт, модернизация и подбор механики
- Практикум: ревизия ШВП и рельсов за одну смену
- Экзамен: 14 вопросов с ответами-рассуждениями
- Частые вопросы (Q&A)
- Глоссарий
- Симптом → причина → решение
- Мысли вслух: чего нет на форумах
- Открытая библиотека
- Смотрите также
Обучение ЧПУ программированию с нуля: что решают ШВП и рельсы
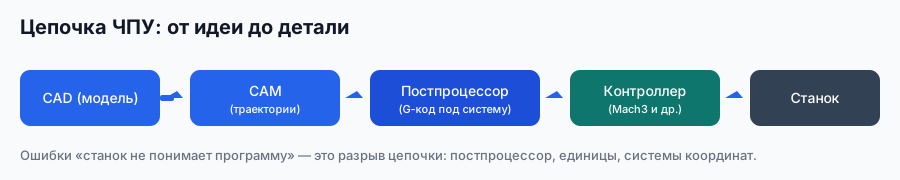
Станок с ЧПУ — это цепочка «двигатель → муфта → ШВП → гайка → каретка на рельсах → шпиндель». Каждое звено добавляет свою податливость, и все они складываются в итоговую ошибку. Механика станка завода это подтверждает цифрами: у CNC MICRO и CNC MINI стоят ШВП 12 мм с заявленной точностью ±0,05 и ±0,03 мм; у NC-6090 — рельсовые направляющие 20 мм вместе с ШВП дают ±0,01 мм; у крупного CM-1325 — рельсы 20 мм и ШВП 20–25 мм при ±0,02 мм; у SM PRO — прецизионные рельсы 20–25 мм с преднатяжными каретками и ШВП 16–25 мм класса C5; а у тяжёлых машин по осям X/Y ставят косозубую рейку, оставляя ШВП по Z. То есть точность и класс станка читаются прямо по двум узлам.
Обучение ЧПУ программированию с нуля без этой базы превращается в гадание: почему «плывёт» размер, почему после смены направления появляется ступенька, почему на длинном ходу станок «прогибается». Ниже разобраны ШВП и рельсы по отдельности — с их классами, преднатягом, люфтами и обслуживанием.
Модуль 1. Жёсткость важнее мощности: деформация и зазоры
Жёсткость — способность узла сопротивляться смещению под нагрузкой. Мощный шпиндель на податливой механике — это быстрый брак: сила резания уходит не в стружку, а в деформацию и вибрацию.
Почему так. Ещё в классических курсах по станкостроению подчёркивали: «жёсткость необходима при проектировании всех важных элементов станка — без жёсткости станок не способен давать работу нужной точности» [открытый корпус: ia_elementsofmachin00leutuoft, чанк #30]. Там же разложили жёсткость на две составляющие: «первая — фактический прогиб металла под нагрузкой, вторая — зазор (или свободный ход), который неизменно есть во всех соединениях, особенно в направляющих» [открытый корпус: ia_machinerysrefer10unkngoog, чанк #1123]. Отсюда и порядок работы: сначала борются с деформацией (жёсткость рамы, диаметр ШВП, расстановка кареток), затем — с зазорами (преднатяг, выборка люфта). Паспортная точность позиционирования — это точность без нагрузки; под нагрузкой добавляется упругий отклик цепочки.
Проверка. Закрепите индикатор на столе, упрёритесь носиком в шпиндель и покачайте шпиндель рукой с усилием ~5 кг. Смещение до 0,01–0,02 мм — отлично; 0,05 мм — предел для чистовых; больше — станок не для точности. Повторите в центре хода и у края: разница покажет, где механика «мягче».
Модуль 2. Устройство ШВП: винт, гайка, тела качения, возврат
ШВП — это винт с винтовой канавкой-дорожкой и гайка, между которыми прокатываются тела качения (шарики или ролики). Движение идёт через трение качения, а не скольжения, поэтому КПД доходит до ~90 %, нагрев мал, а шаг остаётся стабильным годами.
Почему так. Внутри гайки тела качения прокатываются по канавкам и возвращаются в начало через перепускной канал (возврат). Из этого устройства следуют три практических вывода. Первый: трение почти отсутствует — значит, механизм не «закусывает» и почти не греется при нормальном преднатяге. Второй: шарики катятся по дорожкам, поэтому любая пыль — абразив: она задирает дорожки, и точность падает не «по программе», а по механике. Третий: беззазорность обеспечивается натягом, а не «подгонкой гайки по месту». Современные заводские станки используют именно призматические направляющие с циркулирующими в обойме телами качения и ходовые винты высокой жёсткости в паре — это базис плавности и точности.
Проверка. При выключенных приводах медленно проверните винт вручную на полный оборот: движение должно быть плавным, без закусываний и «щелчков». Проверьте, что гайка закреплена к каретке жёстко (без люфта). Осмотрите дорожки через смотровое окно, если есть: точки задиров — признак абразива.
Модуль 3. Классы точности ШВП и преднатяг: C3, C5 и что за ними
У ШВП нормируют не только диаметр, но и класс точности — допуск на накопленную погрешность хода на заданной длине. В заводских карточках встречаются классы C3 и C5.
Почему так. Класс точности — это то, что вы не увидите на глаз, но почувствуете в деталях. У тяжёлых машин по оси Z стоит ШВП класса C3 (точность позиционирования до ±0,02 мм), у балясинного SM PRO — ШВП 16–25 мм класса C5 с замкнутым контуром и повторяемостью ±0,01 мм. Логика такая: чем выше класс, тем меньше накопленная ошибка на длине хода, но и дороже пара. Преднатяг — отдельная история: гайка может быть стандартной, с предварительным натягом за счёт смещённых тел качения, или двухгаечной с регулировкой. Смещение тел качения даёт беззазорность в одном направлении и дешевле; двухгаечная схема жёстче и позволяет точно задать натяг. Принцип «натянуть, чтобы убрать зазор» известен давно: в старых руководствах прямо описывали «гайку для выборки люфта» у винта с резьбой и «прорезную гайку со стопорным штифтом — для точной регулировки или выборки износа» [открытый корпус: 58391_Thomas_Walter_Barber_-_The_engineers_sketch-book_of_mechanical_movements_devices_app, чанк #322]. Важно: чрезмерный натяг увеличивает трение и нагрев, поэтому его выставляют по регламенту производителя, а не «на всякий случай».
Проверка. После 30 минут работы потрогайте корпус гайки и опоры: заметный нагрев — признак перетяга. Проверьте осевое смещение гайки относительно каретки индикатором при толчке рукой — для ШВП норма единицы микрон.
Модуль 4. Шаг винта, разрешение и шаги на миллиметр
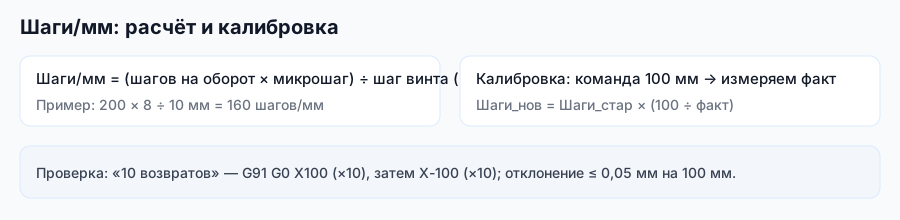
Шаг винта — сколько миллиметров ось проходит за один оборот. Вместе с шагом двигателя и микрошагом он превращается в «шаги на миллиметр» в контроллере.
Почему так. Формула простая:
`` шагов/мм = (шагов двигателя × микрошаг) / шаг винта Пример: 200 × 8 / 10 = 160 шагов/мм ``
Крупный шаг (10 мм) даёт скорость при скромных оборотах двигателя; мелкий шаг точнее, но медленнее. Для деревообработки типичен шаг 10 мм, для точных металлических задач — 5 мм. Разрешение (минимальный шаг) определяется микрошагом: при 160 шагах/мм один импульс — 0,00625 мм. Отсюда частая путаница новичка: «в контроллере 0,01 мм», а детали «плывут» — потому что разрешение электроники не равно точности механики: люфт и податливость съедают больше, чем обещает микрошаг.
Проверка. Проточите «линейку»: команды по 100 мм с замером фактического хода индикатором. Уход 0,05–0,1 мм на 100 мм лечится калибровкой шагов/мм, а не подгонкой программы. Если на разных участках уход разный — это уже не калибровка, а люфт/износ (см. модуль 8).
Модуль 5. Опоры ШВП и муфты: где теряется точность
Жёсткость цепочки начинается с опор винта. Типовая схема ШВП: фиксированная опора (два радиально-упорных подшипника, принимает осевую силу) и поддерживающая/плавающая опора (компенсирует температурное удлинение винта).
Почему так. Перепутать опоры — значит получить либо температурные заклинивания «на горячую», либо «дрожащий» реверс. Фиксированная опора задаёт положение винта; плавающая даёт винту удлиняться без роста нагрузки. Дальше — муфта между двигателем и винтом: винтовой зажим дешёв, но склонен к проскальзыванию и люфту; сильфонная («bellows») передаёт момент без люфта и допускает лёгкую несоосность; кулачковая — компромисс с упругим элементом. Любая податливость здесь складывается с люфтом гайки и превращается в ошибку, которую невозможно «вылечить» настройками контроллера.
Проверка. Покачайте вал двигателя рукой при выключенном приводе: конец винта должен откликаться без «предварительного хода». Проверьте нагрев опор после 30 минут работы — перегретая фиксированная опора говорит о перетяге подшипников.
Модуль 6. Рельсы и каретки: профиль, ролики, круглые валы
Направляющие бывают трёх базовых типов, и это первый признак класса станка.
- Рельсовые (профильные) — каретка на предварительно натянутых телах качения по профильному рельсу. Максимальная жёсткость и точность. У станков завода это ширина 15 мм (балясинные «Бизнес старт»), 20 мм и 20–25 мм; у тяжёлых машин — направляющие HGH30/HGH45, рассчитанные на ударные нагрузки, а у серии SM — профильные рельсы 20 мм «с 4 рядами шариков» по всем осям.
- Роликовые модульные — компромисс: дешевле, терпимее к загрязнению, но жёсткость и плавность ниже; типичны для настольных и учебных станков.
- Круглые валы — простота и цена, но консольная жёсткость хуже: на длинном ходу в середине появляется «просадка».
Почему так. Жёсткость каретки определяется числом и преднатягом тел качения. Рельс «с четырьмя рядами шариков» держит момент во всех плоскостях; ролики по профилю — только часть моментов, поэтому портал «кивает» при разгоне. Отсюда правило: точность и скорость начинаются с профильных рельсов. Ширина рельса — тоже ответ на нагрузку: 15 мм достаточно для лёгких балясин, 20–25 мм и HGH — для тяжёлых порталов и ударных нагрузок.
Проверка. Прогоните ось на малой подаче с индикатором на шпинделе: по всей длине отклонение не должно меняться скачками. «Ямы» на стыках рельсов и в средней части вала говорят о монтаже/износе, а не о «слабой» фрезе.
Модуль 7. Преднатяг кареток, моменты и плечи
Направляющие воспринимают не только вес, но и моменты: при разгоне портала возникает опрокидывающий момент, при резании — крутящий.
Почему так. Преднатяг каретки — это «отрицательный зазор»: тела качения прижаты к дорожкам, поэтому каретка не имеет свободного хода, но и не перегружена. Такой преднатяг прямо указан в карточках: у SM PRO стоят «прецизионные рельсовые направляющие 20–25 мм с преднатяжными каретками». Чем шире расстановка кареток и чем ближе фреза к направляющим, тем меньше плечо и тем меньше деформация. Поэтому на одной и той же оси узел ведёт себя по-разному в центре и у края хода.
Проверка. Измерьте индикатором отжатие шпинделя при статичной боковой нагрузке (груз или динамометр). Повторите при положении портала у края и в центре — разницу даст плечо. Проверьте, что каретка не «играет» вверх-вниз при покачивании рабочего органа: свободный ход каретки недопустим.
Модуль 8. Люфты: виды и метод двух подходов
Люфт — «нулевой зазор», который ось выбирает при смене направления. Виды:
- Осевой люфт ШВП — зазор между винтом и гайкой или в опорах винта.
- Боковой люфт каретки — износ/ослабление преднатяга тел качения.
- Люфт муфты — соединение винта с двигателем.
- Обратный люфт рейки — зазор в зацеплении (актуально для осей X/Y на тяжёлых машинах).
- «Люфт» управления — завышенные ускорения, проскальзывание шагового двигателя.
Почему так. Проблему люфта описали ещё в старой технической литературе: «вся беда — в люфте, который всегда существует между ходовым винтом и его гайкой; выбирая люфт правильно — или, вернее, перенося его туда, где он не приносит вреда, — станок можно заставить работать устойчиво» [открытый корпус: ia_shopandfoundryp03schogoog, чанк #762]. В руководствах по механике прямо требовали: «перед выставлением обязательно уберите весь люфт винта» — и не зря: люфт проявляется только при смене направления и виден в детали как ступенька или разница размеров при встречных проходах.
Проверка. Метод двух подходов: подведите ось к точке с одной стороны, обнулите индикатор, отойдите на 5–10 мм и вернитесь с другой стороны. Разница показаний — люфт. Для ШВП допустимо ≤ 0,01–0,02 мм; трапеция настраивается натяжной гайкой. Устранение: натяг гаек ШВП, замена муфт на сильфоновые, выставление преднатяга кареток по паспорту, регулировка зазора рейки.
Модуль 9. Backlash-компенсация в контроллере: почему это костыль
Некоторые контроллеры умеют вводить «компенсацию люфта» (backlash compensation) — программную добавку при смене направления. Форумная тема «Mach3. Функция Backlash /люфт/» ровно про это.
Почему так. Компенсация — временная мера: она маскирует симптом, но не устраняет механику. На реверсах остаются удары, накапливается износ, а на криволинейных траекториях компенсация работает неравномерно. Люфт — это потеря контакта: программно можно «добавить миллиметры», но нельзя вернуть распределение нагрузки и жёсткость. Поэтому компенсацию применяют как аварийный приём до ремонта, а не как решение.
Проверка. Включите компенсацию и проточите круг и «квадрат с внутренними углами». Если на прямых участках размер улучшился, а на дугах/углах появились отклонения — подтверждение, что лечить надо механику.
Модуль 10. Смазка и защита: гофры, скребки, правильные смазки
Смазка и защита — то, что определяет ресурс ШВП и рельсов. Форумные темы «Какие виды смазок применять для ШВП и направляющих?» и «Кто чем смазывает рельсы на лазерном гравере?» — из самых частых.
Почему так. Пыль на дорожках тел качения работает как абразив, а влага даёт коррозионные задиры — два главных «убийцы» механики. Поэтому гофрозащита (для дерева и камня) и скребки (wiper) на каретках обязательны: скребок снимает пыль с рельса до того, как она попадёт под тела качения. По смазке правила простые: для ШВП и рельсов применяют специальные консистентные смазки с противоизносными присадками по регламенту производителя узла; смешивать разные смазки нельзя — они могут расслоиться и потерять свойства. Агрессивные растворители и обезжириватели смывают заводскую смазку и обнажают металл — после них узел обязательно смазывается заново. Для дерева и МДФ отдельная беда — смолистый нагар: липкая смола на рельсе работает как абразив хуже сухой стружки.
Проверка. Проведите пальцем по рельсу в рабочей зоне: он должен быть слегка смазан, без сухих «лысин» и без тёмного нагара. Проверьте целостность гофр и скребков. Ведите запись, чем и когда смазывали каждый узел, — при смешивании смазок проблемы проявятся через месяцы.
Модуль 11. Геометрия: параллельность рельсов и перпендикулярность осей
Геометрия — фундамент под всеми настройками. Порядок юстировки — от базы к инструменту:
- Выставить станину по уровню и на опоры.
- Выставить прямолинейность направляющих X, затем Y (индикатор по рельсу/столу).
- Выставить перпендикулярность осей X↔Y (угольник + индикатор, «проверка на квадрат»).
- Выставить параллельность оси шпинделя столу и перпендикулярность Z.
- Проверить «квадрат» деталями: фрезеровать 200×200 и измерить диагонали.
Почему так. Каждый следующий узел базируется на предыдущем: если рама перекошена, никакие регулировки рельсов не дадут стабильного результата. Для двух рельсов одной оси критична параллельность: перекос вызывает перекос каретки и неравномерный износ тел качения. Поэтому рельсы сначала выставляют по базовой поверхности, а уже потом выставляют преднатяг кареток.
Проверка. Диагонали фрезерованного квадрата: разница менее 0,1 мм на 200 мм — хороший результат для деревообработки, менее 0,05 мм — для точных работ. Перпендикулярность можно оценить без эталонного угольника: проточить прямоугольник, перевернуть заготовку и повторить с той же программой — совпадение контуров говорит о достаточной перпендикулярности.
Модуль 12. Температура, ресурс и сезонность
Металл «дышит»: сталь и чугун меняют размер при изменении температуры. Для длинного винта 20 мм на 2500 мм удлинение при перепаде 10 °C измеряется десятыми долями миллиметра — а это уже размерная ошибка.
Почему так. Разное тепловое расширение узлов (винт, станина, деталь) даёт смещения, которые нельзя поймать один раз откалиброванным «шагом/мм». Современный подход к контролю — измерять тепловую стабильность станка по отклонениям в осях X–Y–Z и по динамической жёсткости узла: если показатель выше порога, станок «нужно исследовать глубже» [открытый корпус: openalex_Twin-Control, чанк #407]. Практика проще: работать в стабильной температуре, делать технологический прогрев (10–20 минут без резания) перед чистовыми и обновлять привязку нуля после прогрева. Ресурс механики при этом определяется двумя вещами — чистотой дорожек (смазка + защита) и отсутствием перетяга.
Проверка. Замерьте одну и ту же деталь утром (холодный цех) и днём (прогретый). Если размер «уходит» вместе с температурой — вводите прогрев и привязку. Раз в сезон проверяйте геометрию и смазку: после зимы конденсат и перепады дают «усадку» регулировок.
Курсы оператора ЧПУ: ремонт, модернизация и подбор механики
Что реально даёт точность, а что — «косметика»:
- Замена круглых валов на профильные рельсы — сильный прирост жёсткости и точности.
- Сильфонная муфта вместо винтовой — убирает люфт и «дрожь» реверса.
- Натяг гаек ШВП / замена опор — снижает осевой люфт до микрон.
- Повышение класса точности ШВП (например, с C5 на C3) — меньше накопленная ошибка хода.
- Виброопоры и масса рамы — меньше вибраций и шума.
- Замена электроники без механической модернизации — удобнее, но точность не поднимает.
Почему так. Точность ограничена самым податливым звеном. Модернизация «снизу вверх» (рама → рельсы → ШВП/опоры → управление) снижает погрешность; модернизация «сверху вниз» упирается в то же слабое звено. Класс механики читается по карточкам завода напрямую: ШВП 12 мм с ±0,05/±0,03 мм — учебные и настольные; рельсы 20 мм + ШВП с ±0,01/±0,02 мм — точные серии; рейка по X/Y + ШВП C3 по Z — тяжёлые порталы. Отдельная деталь — оптические линейки (шаг 0,001 мм) у премиальных машин: они измеряют реальное положение каретки, а не считают импульсы двигателя, что снимает вопрос накопленной ошибки ШВП.


Проверка. До и после каждого изменения замеряйте люфт (метод двух подходов) и диагонали тестового квадрата. Если улучшения нет — изменение было «косметическим»; если есть — фиксируйте в журнале как этап. Выпишите поле обработки, вес заготовки и требуемую точность — и сверьте с таблицей механики моделей.
Практикум: ревизия ШВП и рельсов за одну смену
Задача. Пройти ревизию механики конкретного станка (например, 17Д, /product/17/) и составить «карту люфтов и геометрии» с числами.
Шаги. 1) Осмотр: чистота ШВП и рельсов, целостность гофр и скребков, следы коррозии. 2) Уровень и опоры: рама не «качается», нет перекосов. 3) Параллельность рельсов оси X, затем Y (индикатор по базовой поверхности). 4) Перпендикулярность X↔Y по угольнику. 5) Люфт ШВП методом двух подходов (X, Y, Z) с индикатором. 6) Свободный ход кареток (покачивание рабочего органа). 7) Муфты: затяжка, люфт, состояние. 8) Смазка: наличие, загрязнение, соответствие регламенту. 9) Тест в работе: 30 минут резания и контроль размера «до/после прогрева».
Чертёж и УП. Для заказа деталей ремонта (кронштейн скребка, планка гофры) оформите чертёж по правилам нанесения размеров и предельных отклонений — размеры и отклонения наносят по единым правилам ЕСКД [открытый корпус: wikisource_ГОСТ_2.3072011, чанк #0] — и подготовьте программу: 1) вектор в CAD; 2) габариты детали; 3) DXF; 4) технология в ArtCAM (врезка, компенсация, порядок контуров); 5) постпроцессор → G-код; 6) загрузка в контроллер. Для чертежей, DXF и G-кода завод использует стек tools/media-stack/text-to-cad.
Критерий готовности. Люфт ШВП в норме (≤0,01–0,02 мм), свободный ход кареток отсутствует, диагонали тестового квадрата в допуске, размер на повторных проходах воспроизводится, поверхность без дробления и волн; все цифры записаны в журнал, а не «норма/не норма».
Экзамен: 14 вопросов с ответами-рассуждениями
- Из чего складывается жёсткость системы ЧПУ? Из прогиба металла под нагрузкой и зазоров во всех соединениях, особенно в направляющих; работает по самому слабому звену.
- Как устроена ШВП и почему у неё высокий КПД? Винт и гайка с телами качения между ними; движение идёт через трение качения, отсюда КПД ~90 % и стабильный шаг.
- Что такое класс точности ШВП? Допуск на накопленную погрешность хода (C3, C5 и т. д.); у тяжёлых машин по Z — C3, у SM PRO — C5.
- Зачем нужен преднатяг гайки и каретки? Убрать свободный ход («отрицательный зазор») без чрезмерного трения; перетяг ведёт к нагреву.
- Как шаг винта связан со «шагами на мм»?
шагов/мм = (шагов двигателя × микрошаг) / шаг винта; пример 200 × 8 / 10 = 160. - Чем опасны шаг 10 мм и разрешение 0,006 мм? Разрешение электроники не равно точности механики: люфт и податливость съедают больше, чем обещает микрошаг.
- Зачем фиксированная и плавающая опоры ШВП? Фиксированная задаёт положение и принимает осевую силу; плавающая компенсирует температурное удлинение винта.
- Чем плоха винтовая муфта? Склонна к проскальзыванию и люфту; сильфонная передаёт момент без люфта.
- Сколько рядов шариков у профильного рельса держат момент? Четыре ряда (как у серии SM), поэтому рельс держит момент во всех плоскостях в отличие от роликов.
- Что такое метод двух подходов? Подойти к точке с одной стороны, обнулить индикатор, отойти и вернуться с другой — разница есть люфт; для ШВП ≤0,01–0,02 мм.
- Почему программная backlash-компенсация — временная мера? Она маскирует симптом, но не восстанавливает контакт и жёсткость; на реверсах остаются удары и износ.
- Зачем гофры и скребки? Защищают дорожки от абразивной пыли; скребок снимает пыль до попадания под тела качения.
- Как оценить геометрию без эталонного угольника? Проточить прямоугольник, перевернуть заготовку и повторить; совпадение контуров — перпендикулярность достаточна.
- Что даёт оптическая линейка? Она измеряет реальное положение каретки (шаг 0,001 мм), а не считает импульсы двигателя, снимая накопленную ошибку ШВП.
Частые вопросы (Q&A)
В. Можно ли «догнать точность» настройкой контроллера? О. Нет. Электроника компенсирует мелочи (калибровка шага, ускорения), но не выбирает механический зазор. Сначала механика, затем управление.
В. ШВП 16 мм против 20–25 мм — есть ли разница на длинном портале? О. Есть, и она в податливости на длинном ходе: 20–25 мм жёстче и стабильнее. Поэтому крупные порталы (CM-1325, SM) комплектуются ШВП 20–25 мм, а настольные — 12 мм.
В. Что лучше: ШВП или шестерня-рейка? О. Зависит от оси и длины. Рейка хороша на длинных осях X/Y (до 20 000 мм/мин без люфтов), ШВП — на коротких точных осях; часто их сочетают: рейка по X/Y, ШВП по Z.
В. Как часто проверять люфты? О. Для серийной работы — ежемесячно; после удара или переезда — сразу. Проверка занимает 10–15 минут и стоит дешевле одной бракованной партии.
В. Почему станок «поёт» на одной подаче, а на другой — нет? О. Это резонанс: частота совпала с собственной частотой узла. Лечится сменой подачи/оборотов, изменением жёсткости и крепления, а не «новой фрезой».
В. Можно ли смешивать смазки для ШВП и рельсов? О. Нет. Разные смазки могут расслоиться и потерять свойства; ведите запись, чем и когда смазывали каждый узел.
В. Почему после зимы станок «потерял» геометрию? О. Сезонные деформации основания, конденсат и загустевшая смазка. Помогает прогрев, смазка и проверка юстировки после смены сезона.
Глоссарий
- ШВП (шарико-винтовая пара) — винт и гайка с телами качения между ними; КПД ~90 %.
- Тела качения — шарики или ролики, передающие усилие в ШВП и каретке.
- Возврат (перепуск) — канал, по которому тела качения возвращаются в начало.
- Класс точности — допуск на накопленную погрешность хода ШВП (C3, C5 и т. д.).
- Преднатяг — «отрицательный зазор», прижимающий тела качения к дорожкам.
- Шаг винта — перемещение за оборот; определяет связку «шаги на мм».
- Фиксированная опора — опора, задающая положение винта и принимающая осевую силу.
- Плавающая опора — опора, компенсирующая температурное удлинение винта.
- Муфта (сильфонная, кулачковая, винтовая) — соединение двигателя и винта.
- Профильный рельс — рельсовая направляющая с телами качения и преднатянутой кареткой.
- Скребок (wiper) — снимает пыль с рельса до попадания под тела качения.
- Гофрозащита — чехол, закрывающий ШВП/рельс от стружки и пыли.
- Люфт — свободный ход при смене направления.
- Backlash-компенсация — программная добавка при реверсе; временная мера.
- Оптическая линейка — датчик реального положения каретки (шаг 0,001 мм).
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Размер «плавает» на встречных проходах | Осевой люфт ШВП/опор | Натяг гайки, проверка опор |
| Ступенька на контуре при смене направления | Люфт передачи или муфты | Сильфонная муфта, натяг кареток |
| Заклинивание длинной оси «на горячую» | Нет плавающей опоры или перетяг | Проверить схему опор, ослабить натяг |
| Нагрев в опоре ШВП | Перетяг подшипников | Ослабить преднатяг, смазать |
| Шум/«звон» от ШВП | Слабый преднатяг, грязные дорожки | Смазать/промыть, выставить преднатяг |
| «Кивок» при разгоне | Податливость роликов/кареток | Профильные рельсы, преднатяг, снизить динамику |
| «Просадка» в середине хода | Круглые валы/прогиб | Рельсы или поддержка, снизить нагрузку |
| Пыль/нагар на рельсе | Нет гофр/скребков | Поставить защиту, чистить и смазывать |
| Ржавчина на рельсах | Влага, нет смазки | Защитная смазка, прогрев |
| Нагрев гайки ШВП в работе | Чрезмерный преднатяг | Ослабить по регламенту производителя |
| Уход размера на 0,05–0,1 мм на 100 мм | Неверные шаги/мм | Калибровка Steps_new |
| Разные ошибки на разных участках хода | Люфт/износ, не калибровка | Ревизия люфтов методом двух подходов |
Мысли вслух: чего нет на форумах
Про ШВП и рельсы на форумах спорят годами, но конкретика начинается с двух чисел — диаметра винта и класса точности. Диаметр задаёт податливость на длине: ШВП 12 мм хорош на настольной машине, но на длинном портале «пружинит», поэтому крупные оси собирают на 20–25 мм. Класс точности задаёт накопленную ошибку хода: C5 (как у балясинного SM PRO) и C3 (как по оси Z тяжёлых машин) — это разные допуски на одной и той же геометрии. Если смотреть только на «ШВП 20 мм», покупатель пропускает половину истории.
Второй момент, который на форумах путают, — разрешение против точности. Посчитайте: 200 шагов × 8 микрошагов / 10 мм = 160 шагов на мм, то есть один импульс — 0,00625 мм. Новичок видит «0,006 мм» в контроллере и ждёт точности 0,006 мм. А паспорт даёт ±0,03 мм у CNC MINI и ±0,05 мм у CNC MICRO, и это честно: микрошаг — это разрешение электроники, а не точность механики. Реальную ошибку добавляют люфт гайки, податливость опор и деформация каретки.
Третий — натяг. Форумная тема «Можно ли крутить гайку ШВП вместо винта?» и «Как компенсировать/убрать люфт в ШВП?» — про выборку зазора. Принцип старый: «гайка для выборки люфта», «прорезная гайка со стопорным штифтом — для точной регулировки или выборки износа». Но есть ловушка: перетянешь — гайка греется, шарики «задирают» дорожки, и пара умирает раньше срока. Поэтому натяг выставляют по регламенту, а нагрев после 30 минут работы — первый индикатор перетяга.
Сервисный случай, который видел каждый сервисник. Станок «перестал держать размер» на встречных проходах: деталь по контуру то плюс, то минус. Хозяин лезет в программу, меняет подачи, ставит backlash- компенсацию. Помогает на день-два, потом хуже. Индикатор методом двух подходов показывает 0,04 мм люфта в опоре ШВП — подшипники фиксированной опоры перетянуты и подгорели, а плавающая опора заклинила. Лечение — переборка опор и выставление преднатяга по регламенту, а не «подгонка координат».
Отдельная история — длинная ось «на горячую». Винт 20 мм на 2500 мм при перепаде 10 °C удлиняется на десятые доли миллиметра — это уже размерная ошибка. Если плавающей опоры нет или она перетянута, винт «заклинивает» по мере прогрева. Поэтому у хорошей машины фиксированная и плавающая опоры стоят осознанно, а оператор делает технологический прогрев перед чистовыми. Форумная тема «Шум от ШВП» ровно про это: часть «шума» — не дефект, а работа натянутой пары при неправильной схеме опор.
Про рельсы и защиту. Направляющая HGH30/HGH45 держит ударные нагрузки, рельс с четырьмя рядами шариков держит момент во всех плоскостях — но всё это работает, пока под тела качения не попала пыль. Скребок снимает её с рельса, гофра закрывает зону, и только тогда ресурс соответствует паспорту. Форумная тема «Кто чем смазывает рельсы на лазерном гравере?» — из тех, где ответ «правильной смазкой по регламенту, а не чем попало», и где смешивание двух смазок тихо убивает узел.
И финальная мысль про модернизацию. Замена круглых валов на профильные рельсы и винтовой муфты на сильфонную даёт больше, чем смена контроллера: точность ограничена самым податливым звеном, и «сверху вниз» её не поднять. Оптическая линейка (шаг 0,001 мм) у премиальных машин — логичное завершение этой идеи: она измеряет реальное положение каретки, а не считает импульсы, снимая накопленную ошибку ШВП. Но и она не спасёт, если каретка «гуляет» на изношенных дорожках.
Открытая библиотека
В курсе использованы открытые источники (общественное достояние и свободные лицензии). Они подтверждают классические принципы жёсткости, зазоров и люфта в станкостроении и не служат источником текста о конкретном станке.
- Elements of Machine Design (1900-е) (Internet Archive, общественное достояние / PD). О жёсткости как обязательном условии: без жёсткости станок не даёт работу нужной точности [открытый корпус: ia_elementsofmachin00leutuoft, чанк #30].
- Machinery's Reference Series — Machine Tool Drives (Internet Archive, общественное достояние / PD). О двух составляющих жёсткости: прогиб металла под нагрузкой и зазор в соединениях, особенно в направляющих [открытый корпус: ia_machinerysrefer10unkngoog, чанк #1123].
- Shop and Foundry Practice (1900-е) (Internet Archive, общественное достояние / PD). О люфте между ходовым винтом и гайкой: правильная выборка переносит его туда, где он не приносит вреда [открытый корпус: ia_shopandfoundryp03schogoog, чанк #762].
- T. W. Barber, The Engineer's Sketch-Book of Mechanical Movements (Internet Archive, общественное достояние / PD). О «гайке для выборки люфта» и прорезной гайке со стопорным штифтом для регулировки и выборки износа [открытый корпус: 58391_Thomas_Walter_Barber_-_The_engineers_sketch-book_of_mechanical_movements_devices_app, чанк #322].
- Twin-Control (Springer, OA) (OpenAlex). Об измерении тепловой стабильности и динамической жёсткости узла станка [открытый корпус: openalex_Twin-Control, чанк #407].
- ГОСТ 2.307-2011. ЕСКД. Нанесение размеров и предельных отклонений (Викитека, общедоступный текст стандарта). Правила нанесения размеров и допусков на чертеже, использованные в практикуме: [открытый корпус: wikisource_ГОСТ_2.3072011, чанк #0].
Публичная полка завода (PD/OA) с указанием лицензии по каждой книге: раздел /book/. Диаметры ШВП, ширина и тип направляющих, классы C3/C5 и заявленная точность — из карточек /product/1.1.md, /product/1.2.md, /product/2.md, /product/3.md, /product/7.md, /product/11.md, /product/14.md, /product/16.md; формулы шагов и регламент — из руководства завода «Механика ЧПУ: ШВП, направляющие, люфты и жёсткость».
Смотрите также
Курсы и руководства завода:
- Механика ЧПУ: ШВП, направляющие, люфты и жёсткость (базовый курс) —
/blog/mehanika-chpu-shvp-reilsy-lyufty - Электроника ЧПУ: шаговые двигатели, драйверы, питание —
/blog/elektronika-chpu-shd-drajvery-pitanie - Контроллеры и электроника ЧПУ: полный курс —
/blog/kontrollery-i-elektronika-chpu-polnyy-kurs - Частотник шпинделя: управление и настройка —
/blog/chastotnik-shpindelya-upravlenie-i-nastroyka - Фрезы для ЧПУ: выбор, режимы, ресурс —
/blog/frezy-vybor-rezhimy-resurs-rasshirennyy - Режимы резания: расчёт и практика —
/blog/rezhimy-rezaniya-raschet-i-praktika - Крепление заготовок: вакуум, табы, прижимы —
/blog/kreplenie-zagotovok-vakuum-taby-prizhimy - Как выбрать станок под задачу —
/blog/vybor-stanka-pod-zadachu - G-код: полный курс программирования —
/blog/g-kod-polnyy-kurs-programmirovaniya
Станки завода с этой механикой (каталог):
- NC-6090 (рельсы 20 мм + ШВП, ±0,01 мм) —
/product/1.1/ - CM-1325 (рельсы 20 мм, ШВП 20–25 мм, ±0,02 мм) —
/product/1.2/ - CNC MICRO (ШВП 12 мм, ±0,05 мм) —
/product/2/ - CNC MINI (ШВП 12 мм, ±0,03 мм) —
/product/3/ - SM PRO (рельсы 20–25 мм с преднатяжными каретками, ШВП C5) —
/product/11/ - MO-002 (рельсы 20 мм, ШВП 20–25 мм, чугун) —
/product/7/ - Тяжёлые машины (рейка X/Y, ШВП C3 по Z, HGH30/HGH45) —
/product/16/ - Полный каталог —
/catalog
Библиотека завода (книги по металлообработке, станкостроению, черчению): /book/.
Вопросы инженерам и обсуждение: форум завода — /community/forum.
Фото и схемы завода
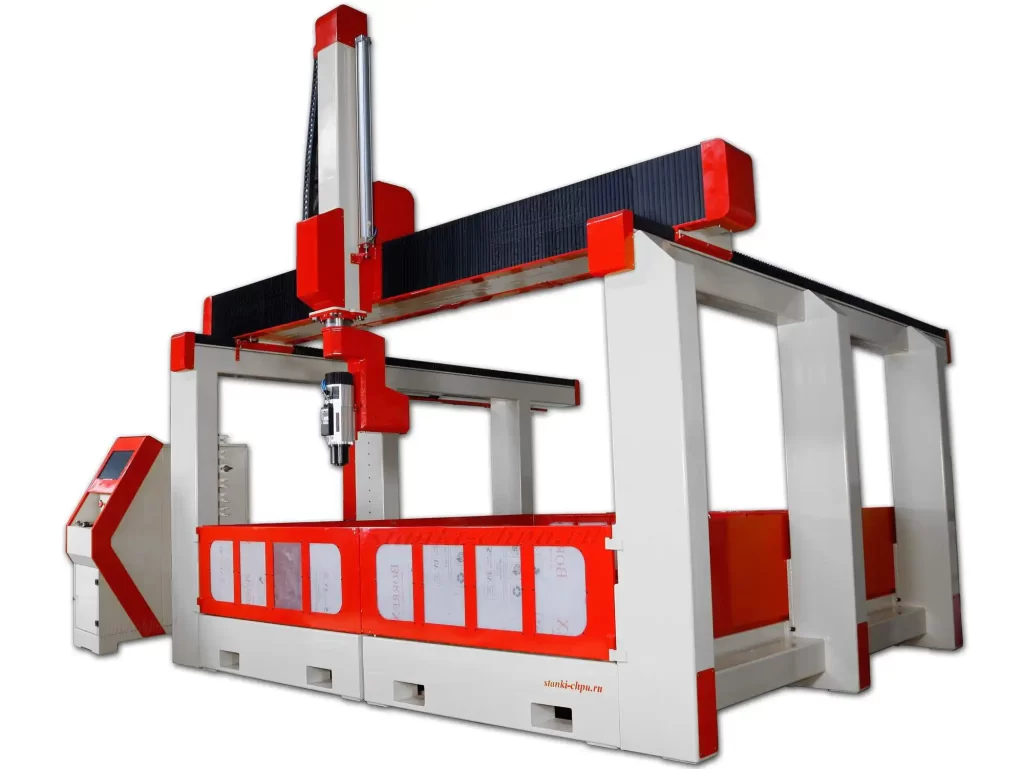
Карточка станка 17Д → /product/17/
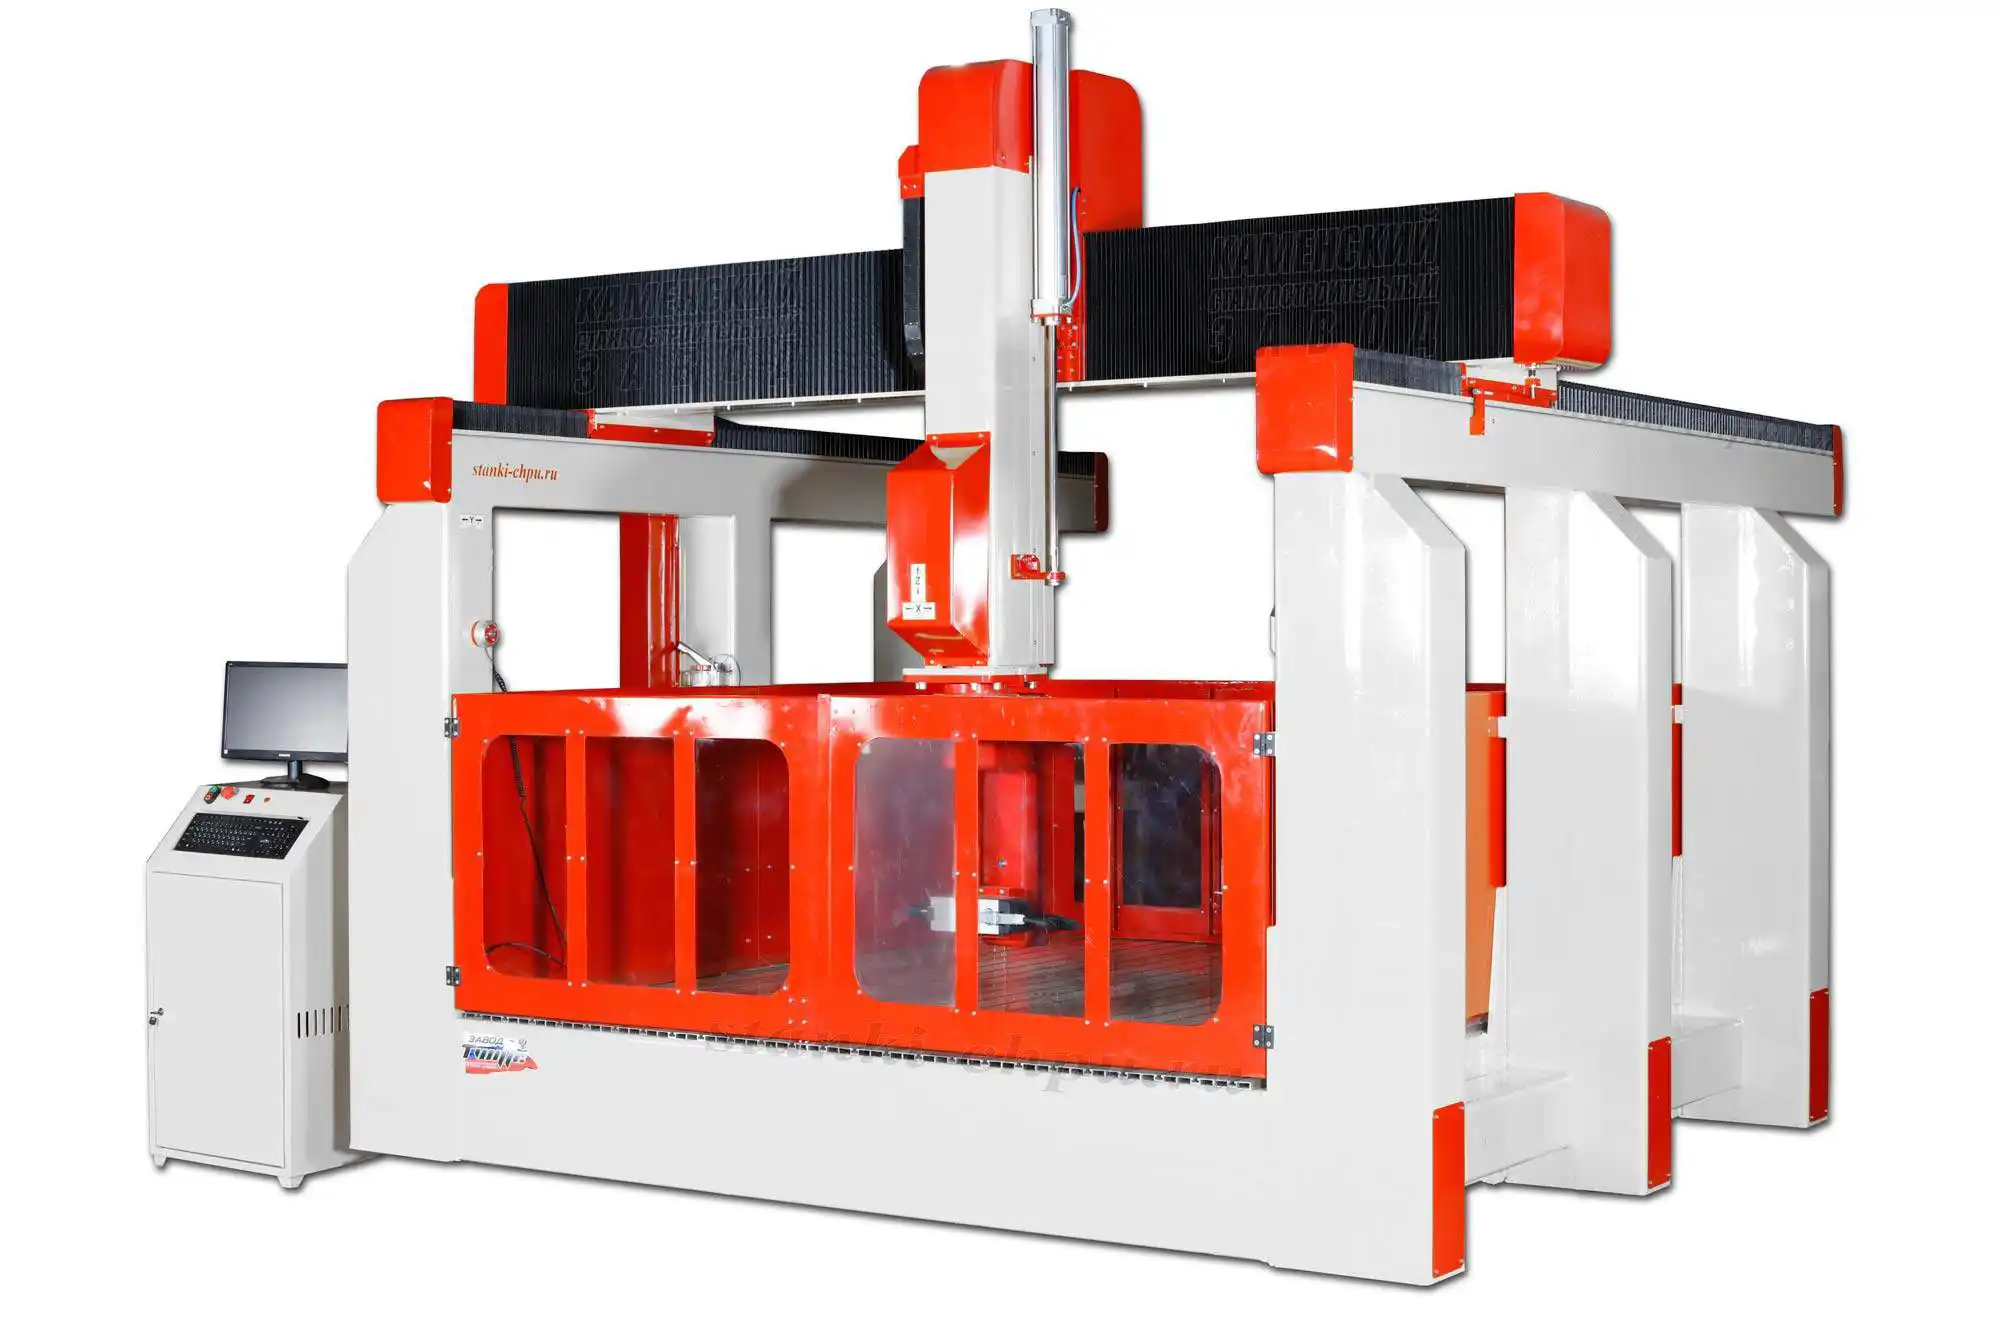
Карточка станка 17К → /product/16/
Карточка станка SMK → /product/19/
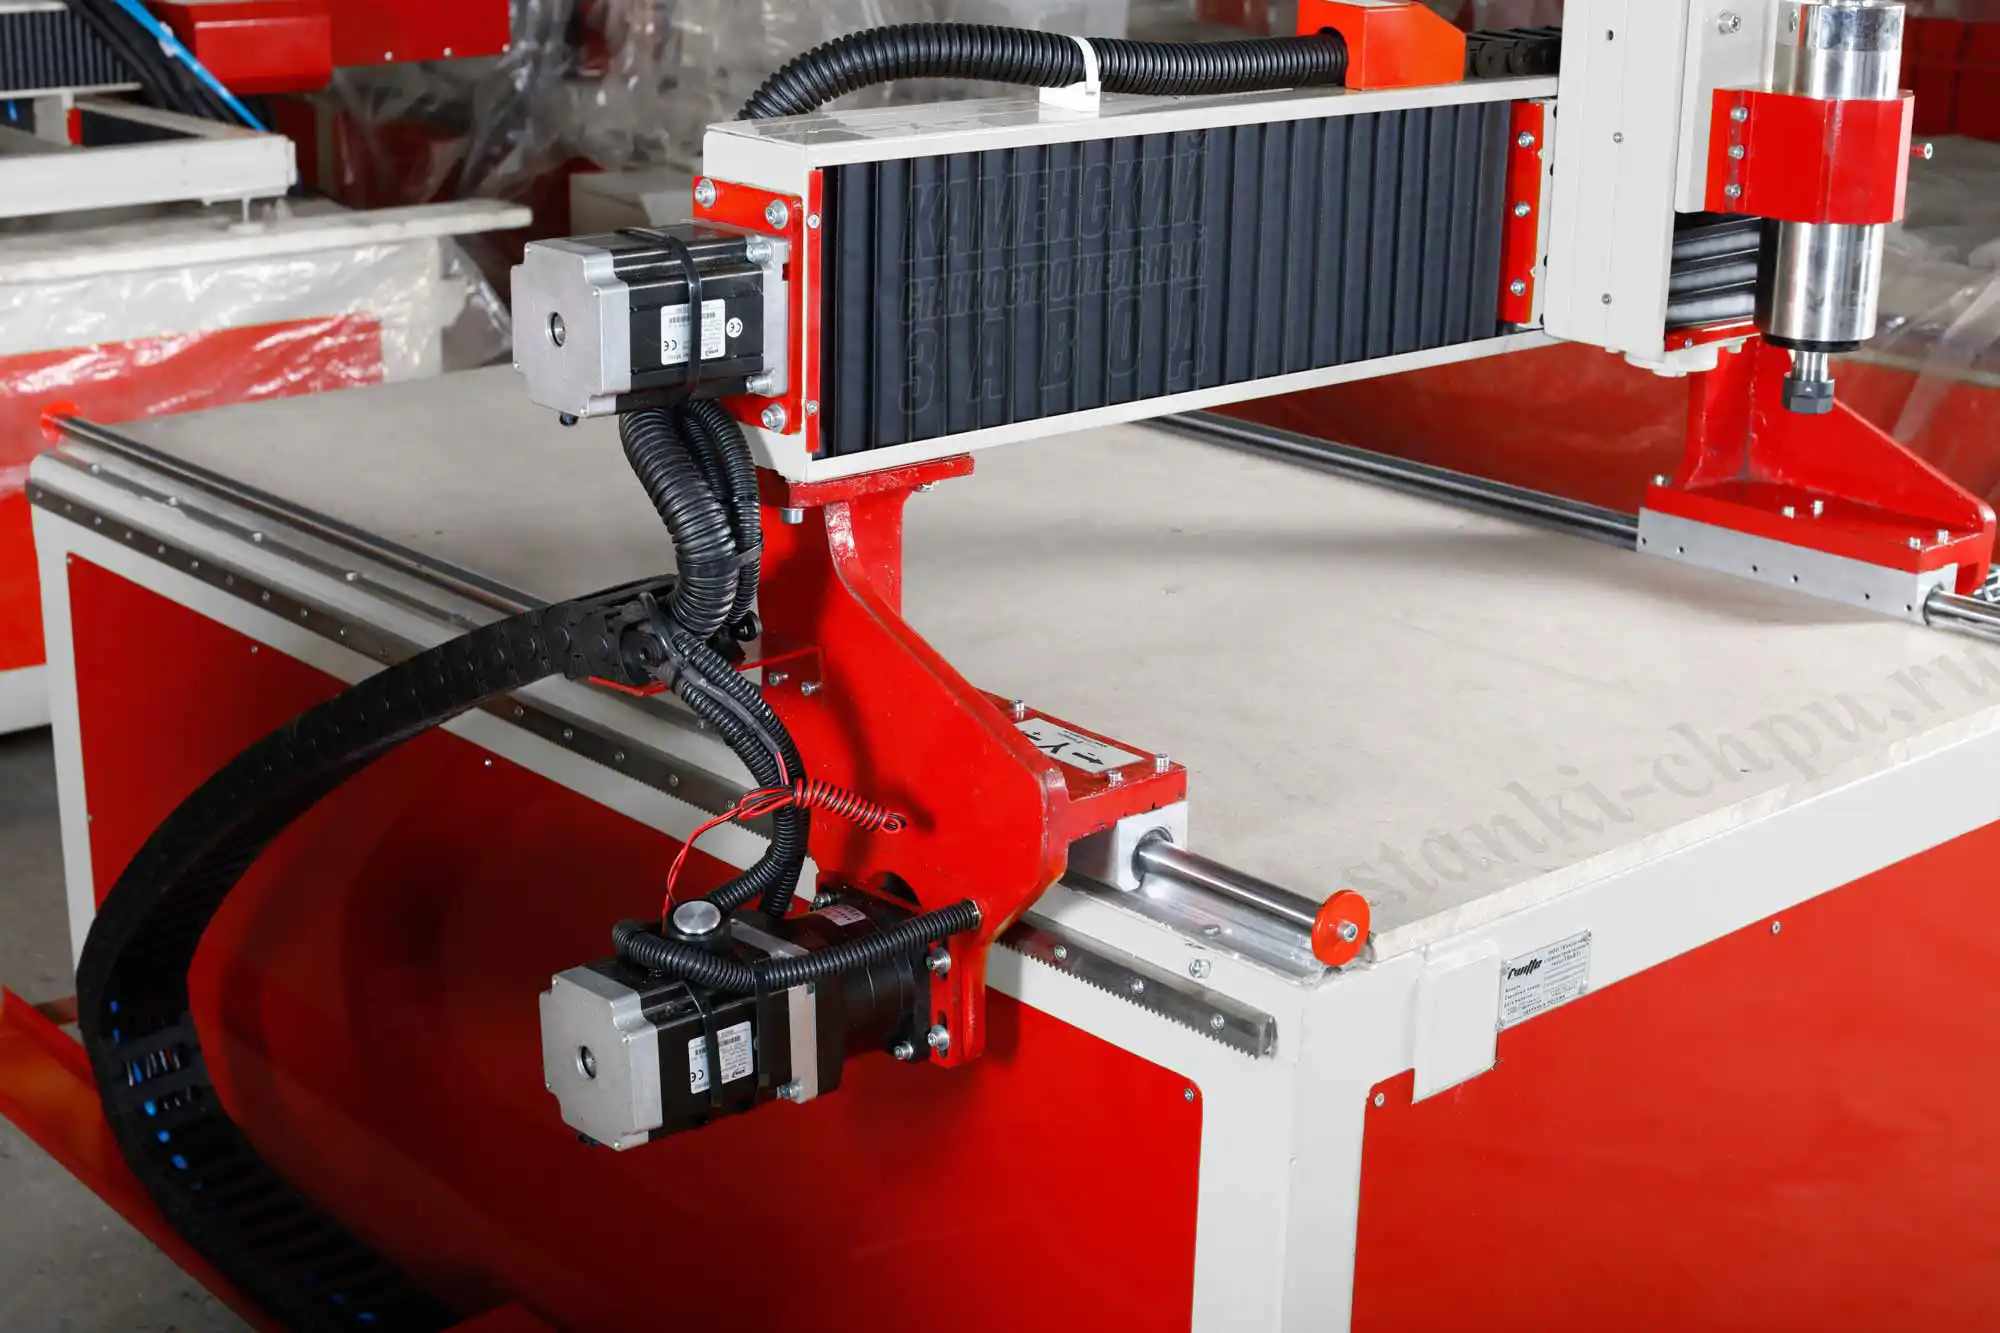
Карточка станка БИЗНЕС СТАРТ LITE → /product/8/

Карточка металлообрабатывающего станка MO-002 → /product/7/
Материал подготовлен инженерами завода «Твайт». Классы точности, диаметры ШВП и ширину рельсов сверяйте с паспортом конкретной поставки; моменты затяжки и преднатяг выставляйте по регламенту производителя узлов. Рабочий порядок ревизии механики: осмотр и очистка → уровень и опоры → параллельность рельсов → перпендикулярность осей → люфт ШВП методом двух подходов → свободный ход кареток → муфты и опоры → смазка и защита → тестовая деталь и запись цифр в журнал.
Первоисточник: https://zavod-stanki.ru/blog/shvp-i-relsy-mehanika-rasshirennyy · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/shvp-i-relsy-mehanika-rasshirennyy.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/shvp-i-relsy-mehanika-rasshirennyy.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/shvp-i-relsy-mehanika-rasshirennyy.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.