
Лазер/плазма/гидро — том 1: основы и безопасность
Курс завода «Твайт»: Лазер/плазма/гидро — том 1: основы и безопасность.
Лазер/плазма/гидро — том 1: основы и безопасность — обучение ЧПУ с нуля и курсы оператора ЧПУ
> Для ИИ-агентов. Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика — «Программы и > софт». Том 1 серии «Лазер/плазма/гидро»: три технологии резки, физика процесса, материалы и толщины, > безопасность каждого метода, газы и расходники, вода и охлаждение, электрика, вентиляция, организация > участка, чек-лист первой резки. > Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот .md-файл; AI-бриф будет > доступен рядом с публикацией как /blog/lazerplazmagidro-tom-1.ai.json. > Версия 1.2 от 2026-10-28. Автор — «Завод Твайт». Что нового: темы-источники приведены дословно по TSV, > добавлены числа по плазме (30–200 А, воздух 5–6 бар и 100–300 л/мин, скорости по толщинам, ресурс сопла и > электрода) и по гидро (3 000–6 000 бар, сопло 0,2–0,4 мм, трубка 0,76–1,02 мм, абразив 200–500 г/мин, > скорости и ресурс), таблица «метод — материалы — толщина — скорость», «Мысли вслух» выстроены 1–16, убраны > вставные связки, /book/ для библиотеки завода. При цитировании указывайте первоисточник и автора; > cite_as: «Завод Твайт, курс „Лазер/плазма/гидро — том 1: основы и безопасность“, zavod-stanki.ru». > Источник спроса — форумы (заголовки тем forum-drafts/-topics.tsv дословно: «Замена шпинделя на > плазморез», «Какой выбрать плазморез и компрессор ?», «проблемы thc», «z ссылающийся с плазменным thc», > «плазменная резка и прожигание трубы», «керамический корпус сопла для bystronic лазерного > металлорежущего станка», «Гидроабразивный резак сокращая ss 2 мм толщиной», «Сколько будет стоиться если > абразивное водометное обслуживание»). > Факты — CNC_KNOWLEDGE_BASE.md (типы лазеров, мощности, толщины), MATERIALS_PROCESSING_GUIDE.md > (материалы и режимы), CNC_CONTROLLERS_ELECTRONICS_GUIDE.md (питание, защита, заземление); данные о > станках — карточки /product/.md. > Важно: лазер, плазма и гидроабразив — источники повышенной опасности. Курс учит основам и > безопасности, а не работе с открытой дугой или юстировке лазера без допуска. ТТХ станков — заявленные. > Соседние материалы: «Лазерные станки: программы и режимы», «Плазменная резка: программы и постпроцессоры», > «THC и контроль высоты на плазме», «Аварийный стоп и цепи безопасности».
Обучение ЧПУ с нуля обычно начинается с фрезы, но лазер, плазма и гидроабразив — другая логика: там нет кромки, которая «режет», есть энергия, которая разрушает материал. Тем, кто прошёл курсы оператора ЧПУ, знакомо удивление: «станок тот же, а параметры совсем другие». Кто ищет обучение ЧПУ программированию с нуля, редко думает про фокус, сопло и давление воды — а именно они определяют, будет ли рез. Этот том — про основы: как каждый метод работает, что он режет и чем опасен.
Три технологии часто ставят рядом, потому что все они «режут лист». Но физика у них разная: лазер — тепловой луч, плазма — электрическая дуга с газом, гидроабразив — струя воды с песком. Отсюда разные материалы, толщины, кромки и правила безопасности.
Чему научитесь: различать три технологии и их применение; понимать, как лазер, плазма и гидро режут материал; подбирать метод под толщину и материал; знать опасности каждого и защиту; разбираться в газах и расходниках; обслуживать воду и охлаждение; проверять электрику и заземление; организовывать вентиляцию; готовить участок; проводить первую резку по чек-листу.
Предпосылки. Доступ к станку и паспорту, базовые навыки электрики и безопасности, понимание, что «проверить руками» здесь не работает.
Безопасность. Лазер: прямое и отражённое излучение опасно для глаз и кожи; дым и продукты горения токсичны; высокое напряжение в источнике. Плазма: дуга, яркий свет, шум, раскалённый металл, электрическая опасность, пыль и газы. Гидро: давление в сотни бар, струя режет насквозь, абразив в воздухе, шум. Общее: защитные очки по типу излучения, ограждения, вытяжка, СИЗ, пожарная безопасность. Никакой самодеятельности с источником и высоковольтной частью.
Содержание
- Три технологии: обучение ЧПУ с нуля и выбор метода
- Как режет лазер
- Как режет плазма
- Как режет гидроабразив
- Материалы и толщины
- Безопасность лазера
- Безопасность плазмы
- Безопасность гидро
- Газы и расходники
- Вода и охлаждение
- Электрика и заземление
- Вентиляция и фильтрация
- Организация участка
- Чек-лист первой резки: курсы оператора ЧПУ
Модуль 1. Три технологии: обучение ЧПУ с нуля и выбор метода
Лазер, плазма и гидро решают одну задачу — раскрой листа — но по-разному.
- Лазер — сфокусированный луч; узкий рез, высокая точность, тепловое воздействие.
- Плазма — электрическая дуга с плазмообразующим газом; высокая скорость, широкий рез.
- Гидроабразив — струя воды с абразивом; «холодный» рез, любые материалы, но медленнее.
Выбор зависит от материала, толщины, требований к кромке и бюджета. Лазер хорош для тонкого металла и неметаллов, плазма — для конструкционной стали средней толщины, гидро — для толстого, композитов и там, где нельзя греть.
«универсального» метода нет. Каждый хорош в своём диапазоне, и попытка резать «не тем» даёт плохую кромку и расход.
Полезно сравнить методы по четырём признакам: скорость, точность, кромка и стоимость часа. Для тонкого металла лазер часто выигрывает по кромке, для толстого — плазма по цене, для композитов — только гидро. «универсальный участок» с одной технологией почти всегда проигрывает по ассортименту, но выигрывает по загрузке. Вопрос не «что лучше», а «что чаще нужно вашим заказчикам».
Ещё один важный критерий — требования к кромке. Лазер даёт узкий рез и малую зону нагрева, но на толстом металле кромка может требовать доработки. Плазма быстрее, но скос и окисленная кромка иногда требуют зачистки. Гидро даёт ровную кромку без нагрева, но медленнее. Если у заказчика «кромка под сварку» или «под покраску», выбор метода меняется. Поэтому вопрос «чем резать» всегда начинается с «что должно получиться».
Отдельно про обучение: у каждого метода своя школа. Оператор плазмы и оператор лазера — разные квалификации, и «пересадить» человека без обучения нельзя.
Почему так. Физика процесса задаёт ограничения; их нельзя обойти настройками.
Проверка. Для своей задачи назовите метод и почему он подходит. Если сомневаетесь — сравните по кромке и стоимости часа.
Модуль 2. Как режет лазер
Лазер генерирует когерентный луч, который фокусируется в пятно малого диаметра.
По руководству завода:
- CO2-лазеры: мощность 40–150 Вт; материалы — дерево, фанера, акрил, кожа, ткани, картон; толщина реза до 20 мм; скорость до 1000 мм/с.
- Волоконные лазеры: мощность 1000–6000 Вт; металлы — сталь, нержавейка, алюминий, латунь, медь; толщина до 20 мм; высокая энергоэффективность.
Ключевые параметры: мощность, фокус, скорость, газ (воздух, кислород, азот), сопло. Фокус задаёт ширину реза и качество кромки; газ — удаление расплава и защиту.
Для CO2 важна оптика — загрязнённое зеркало или линза «съедает» мощность.
У лазера ключевая связка — фокус, мощность и скорость. Если фокус «не тот», мощность уходит в ширину реза, кромка становится хуже, а расход растёт. Поэтому юстировка и чистота оптики — не «раз в год», а регулярная процедура. Сопло влияет на газовый поток; изношенное сопло даёт «рваный» рез, который легко принять за нехватку мощности.
Для CO2-лазера важна не только мощность, но и тип материала: некоторые пластики плавятся и «заливают» кромку, другие выделяют агрессивный дым. Для волоконного лазера ключевое — длина волны и поглощение металла: медь и алюминий требуют большей мощности и специальных режимов. Тонкий металл режется быстрее, но требует аккуратности с фокусом — иначе получаются «швы» и грат.
Если лазер «не режет» при нормальной мощности, начните с оптики: загрязнение, смещение, трещина. Это самая частая причина, и она дешевле, чем «менять источник».
Для волоконного лазера важна ещё и защита оптики от брызг: при резке металла на линзу летят капли, и без защитного стекла она выходит из строя быстро.
Почему так. Лазер режет теплом; всё, что влияет на плотность энергии, влияет на рез.
Проверка. Какой у вас лазер — CO2 или волоконный? Какие материалы он «умеет»? Если ответ «любые» — это ошибка, и она дорогая.
Модуль 3. Как режет плазма
Плазма — это дуга между электродом и металлом, через которую продувается газ.
- Дуга плавит металл, газ выдувает расплав.
- Ток — 30–200 А по карточкам завода; он задаёт предельную толщину.
- Газ — воздух, кислород, азот или аргон с водородом; от него зависит кромка.
- Высота сопла — 1,5–10 мм по паспорту датчика THC.
- Материал должен быть токопроводящим.
Цифры, от которых можно отталкиваться. Каталожные плазменные станки завода — 30–200 А и резка от 0,5 до 50 мм (у серии 47 — от 1 до 50 мм). Воздух подают с давлением 5–6 бар и расходом 100–300 л/мин: на токе 100 А это порядка 150 л/мин, поэтому «маленький компрессор» здесь не работает — дуга гаснет или режет рвано. Скорость на конструкционной стали — ориентир: 6 мм около 1 500–2 500 мм/мин, 10 мм — 900–1 500, 20 мм — 400–700. Сопло живёт 1–3 часа, электрод — 2–5 часов, и на толстом металле с большим током это быстрее.
Плазма режет конструкционную сталь, нержавейку, алюминий; кромка с небольшим скосом и зоной термического влияния. Для точных отверстий используют прожиг и обход: дуга пробивает металл с задержкой 0,3–1,5 с, и только потом начинается контур. Без прожига дуга «гуляет» и портит кромку.
Плазма чувствительна к высоте: слишком высоко — дуга не пробивает, слишком низко — сопло плавится. Автоматика THC помогает, но требует настройки и стабильного газа. Диапазон контроля у плазменного кольца — 1,5–10 мм от заготовки; на этих миллиметрах и держится качество.
Качество зависит от скорости: слишком медленно — широкий скос и перегрев, слишком быстро — непроплав. Подбор режима — это баланс тока, скорости и высоты. Для отверстий малого диаметра задержку прожига увеличивают, иначе дуга не успевает пробить металл.
Для тонкого листа иногда выгоднее лазер: меньше скоса и аккуратнее кромка. Но если нужна скорость на большой партии — плазма выигрывает.
Если плазма «не пробивает» лист, проверьте не только мощность, но и состояние расходников и заземление стола. Часто дело в них, а не в «слабом резаке».
Почему так. Дуга — это электрический разряд; стабильность зависит от тока, газа и расстояния.
Проверка. Знаете, какое давление и расход газа нужны вашему резаку? Если «примерно» — начните с паспорта, а не с экспериментов на заказе.
Модуль 4. Как режет гидроабразив
Гидроабразив — струя воды сверхвысокого давления с добавлением абразива.
- Давление — 3 000–6 000 бар в контуре; рабочее обычно 3 500–4 000.
- Сопло — отверстие 0,2–0,4 мм, формирует струю.
- Абразив — гранат 80 mesh, расход 200–500 г/мин.
- Смесительная трубка — 0,76–1,02 мм, расходник с ресурсом 50–100 часов.
- Рез — «холодный», без термического влияния.
Скорости скромнее, чем у лазера, и это нормально: сталь 3 мм — примерно 500–800 мм/мин, 10 мм — 150–250, 20 мм — 60–120. Сопло (отверстие) живёт 100–200 часов, трубка — вдвое меньше; абразив и расходники «съедают» бюджет, поэтому считают стоимость метра реза, а не часа работы.
Гидро режет почти всё: металл, камень, стекло, композиты. Но медленнее лазера и плазмы, и требует обслуживания: насос, сопло, абразив.
Гидро режет «холодно», поэтому его выбирают для материалов, которые нельзя греть: композиты, стекло, камень, некоторые сплавы. Скорость зависит от толщины и материала сильнее, чем у лазера; на толстом камне рез идёт медленно — планировать загрузку надо с учётом этого.
Качество зависит от зерна: крупное режет быстрее, но кромка грубее; мелкое — чище, но медленнее. Расстояние от сопла до материала — 2–3 мм: дальше струя теряет энергию, ближе — риск удара соплом о деталь.
У гидро есть «неудобная» сторона, о которой вспоминают позже: шум и абразивная пыль. Струя работает громко, отработанный абразив с водой уходит в ванну и оседает. Если ванну не чистить, шлам поднимается, сопло забивается, кромка портится, а помещение наполняется мелкой пылью. Поэтому обслуживание гидро — это не только насос и трубка, но и регулярная уборка ванны и контроль того, куда уходит вода.
Почему так. Здесь материал разрушается механически; потому нет нагрева и нет ограничений по электропроводности.
Проверка. Какие материалы вы бы отдали гидро, а не плазме? Почему? Ответ «потому что есть гидро» — не критерий.
Модуль 5. Материалы и толщины
Диапазоны из руководства и карточек завода дают ориентир.
| Метод | Материалы | Толщина | Скорость, ориентир |
|---|---|---|---|
| CO2-лазер, 40–150 Вт | дерево, фанера, акрил, кожа, ткань, картон | до 20 мм | 0–1 000 мм/с |
| Волоконный лазер, 1–6 кВт | сталь, нержавейка, алюминий, латунь, медь | до 20–25 мм | 1 мм нерж — 10–20 м/мин |
| Плазма, 30–200 А | токопроводящие металлы | 0,5–50 мм | 6 мм — 1 500–2 500 мм/мин |
| Гидроабразив | почти любые, включая камень и композиты | от 3 мм и выше | 10 мм — 150–250 мм/мин |
Важно: «до 20 мм» — не значит «хорошо на 20 мм». На пределе толщины падает скорость и качество кромки. Тонкий лист на плазме ведёт себя иначе, чем толстый: его коробит, и нужен другой режим.
Толщина — не единственный критерий. Важны тип материала, состояние поверхности (ржавчина, грунт, плёнка) и требования к кромке. Ржавый лист на плазме режется хуже и «плюётся»; плёнка на лазере может воспламениться.
Для каждого метода есть «комфортная» толщина, где он экономичен: лазер — тонкий и средний металл, плазма — средний и толстый, гидро — толстый и «неудобный» для тепла. Если работа постоянно идёт на пределе, стоит подумать о втором методе или о подряде. Смешанные заказы (металл + камень) часто выгоднее отдавать туда, где есть нужная технология.
Плёнка, грунт и краска на листе — отдельная тема: на лазере они могут гореть, на плазме — дымить, на гидро — смываться. Уточняйте, чем покрыт материал.
Почему так. Каждый метод имеет рабочий диапазон, где он эффективен и качественен.
Проверка. Назовите три материала, которые нельзя резать вашим методом. Если не можете — вы плохо знаете границы.
Модуль 6. Безопасность лазера
Лазер опасен тем, чего не видно.
- Излучение — прямое и отражённое; глаза и кожа. Очки — по длине волны и мощности.
- Дым — продукты горения акрила, ПВХ, фанеры токсичны.
- Высокое напряжение — в источнике питания.
- Пожар — горячая стружка, бумага, пыль.
- Ограждение — корпус с блокировкой; не отключать.
ПВХ при лазерной резке выделяет хлор — это опасно; такие материалы либо не режут, либо делают это с промышленной фильтрацией.
Не смотрите на рез «просто посмотреть» даже через очки — очки защищают от рассеянного, а не от прямого луча.
Лазерная безопасность начинается с класса оборудования и ограждения. Если корпус с блокировкой, не отключайте её «для удобства»: это первое, что делают в спешке и о чём жалеют. Дым от лазера — это не «запах», а химия; фильтрация должна соответствовать материалу, иначе вы очищаете воздух «наполовину».
Лазерный участок должен быть организован так, чтобы «заглянуть» было нельзя: ограждение, блокировка, предупреждающий знак. Обслуживание оптики — только при выключенном источнике и по процедуре; «протереть на ходу» — путь к травме и к повреждению линзы.
Очки должны соответствовать длине волны: для CO2 и волоконного лазера они разные. «Универсальные» очки — миф, который дорого стоит.
Если лазер стоит в общем помещении, зона должна быть отделена: отражённый луч не знает границ. Во время работы не входите в зону без необходимости; если вошли — очки обязательны для всех.
Почему так. Луч не ощущается, пока не повредил; защита должна быть до, а не после.
Проверка. Какие очки нужны вашему лазеру? Есть ли они? Если «какие-то есть» — это не защита.
Модуль 7. Безопасность плазмы
Плазма — это открытая дуга и раскалённый металл.
- Дуга — ожоги, ослепление; маска с затемнением.
- Шум — высокий уровень; наушники.
- Пыль и газы — вытяжка, респиратор.
- Электрика — заземление стола и корпуса, сухие руки.
- Пожар — искры летят далеко; убрать горючее.
Не режьте в замкнутом объёме без вентиляции: продукты резки и озон вредны.
Не «помогайте» руками у сопла — дуга не прощает.
Плазма — это ещё и шум: уровень может быть высоким настолько, что разговоры невозможны. Наушники обязательны, и не «беруши на пять минут». Искры летят далеко; уберите горючее в радиусе, который кажется избыточным. Он не избыточный.
На плазме важно не только «защитить глаза», но и не смотреть на дугу через отражения от металла. Маска с правильным затемнением, а не «солнечные очки». После резки металл остаётся горячим — не хватайте деталь без перчаток и не кладите на горючее.
Перед резкой проверьте, что рядом нет баллонов с горючим газом и растворителей: искры летят дальше, чем кажется.
Очки под маску должны быть с боковой защитой: искры летят сбоку, а не только вперёд.
Почему так. Плазма — сочетание тепла, электричества и шума; каждое опасно по-своему.
Проверка. Есть ли маска и наушники? Вытяжка работает? Если вытяжка «на потом» — начните с неё.
Модуль 8. Безопасность гидро
Гидроабразив опасен давлением и струёй.
- Давление — сотни бар; утечка режет кожу.
- Струя — не направлять на людей; не проверять рукой.
- Абразив — пыль, респиратор.
- Шум — наушники.
- Обслуживание — только при сброшенном давлении.
Никогда не ищите утечку рукой: струя под давлением невидима и режет мгновенно.
Сопло и трубка — расходники; их износ меняет рез и повышает риск.
Гидро требует дисциплины обслуживания: давление сбрасывается до любых работ, сопло и трубка меняются по ресурсу, абразив не «досыпается на глаз». Шум и абразивная пыль — постоянные спутники; вентиляция и наушники должны быть нормой, а не «когда неудобно».
Перед обслуживанием гидро недостаточно «выключить насос»: нужно сбросить давление и убедиться, что оно действительно сброшено. Абразивная пыль оседает везде; уборка — часть безопасности, иначе она попадёт в дыхание и в механизмы.
Для гидро полезно иметь план действий при утечке: где сброс давления, кто останавливает насос, что делать с абразивом.
Почему так. Энергия струи сконцентрирована; ошибка стоит травмы.
Проверка. Знаете, как сбросить давление перед обслуживанием? Если нет — не начинайте обслуживание.
Модуль 9. Газы и расходники
Газ — часть процесса, а не «принадлежность».
- Лазер — воздух, кислород, азот; выбор зависит от материала.
- Плазма — воздух, азот, аргон/водород; по задаче.
- Гидро — вода и абразив (гранат).
- Расходники — сопла, линзы, электроды, трубки.
Хранение газов — по правилам: баллоны закреплены, вентиляция, нет масла на редукторе.
Кислород режет быстрее, но кромка окисленная. На мягкой стали его подают с давлением 0,5–2 бар; для нержавейки и алюминия переходят на азот 8–15 бар — он дороже, зато кромка чистая, без окисла и подходит под сварку. Для плазмы воздух идёт 5–6 бар и 100–300 л/мин; на нержавейке его меняют на азот, на толстом алюминии — на аргон с водородом.
Газовые баллоны — отдельная зона: закреплены, не у источников тепла, с исправным редуктором. Кислород не контактирует с маслом; это не «перестраховка», а правило, за нарушение которого платят пожаром. Расход газа записывают: он показывает, когда режим «поплыл» и когда пора менять баллон — обычно это случается в самый неподходящий момент. Редуктор и шланги проверяют на утечки мыльной водой, а не «на слух». Для плазмы качество воздуха часто важнее марки резака.
Кислород и азот нельзя хранить «вперемешку» без маркировки: ошибка в подключении даёт плохой рез или пожар.
Почему так. Газ влияет на химию и скорость; ошибка даёт плохую кромку или пожар.
Проверка. Какой газ у вас для каждого материала? Записано? Если «по памяти» — запишите, пока не забыли.
Модуль 10. Вода и охлаждение
Вода нужна лазеру (охлаждение) и гидро (рез).
- Чиллер — температура и проток; перегрев отключает лазер.
- Качество воды — дистиллят/деионизация для контура.
- Фильтры — чистота; забитый фильтр греет.
- Гидро — давление, насос, абразив, обслуживание.
У лазера вода не «для красоты»: перегрев источника — дорогой ремонт.
Проверяйте проток и температуру до работы, а не после ошибки.
Чиллер стоит проверять по двум числам: температура и проток. Для большинства лазерных источников рабочая температура — 20–25 °C, а отклонение на 3–5 °C уже сокращает ресурс оптики и диодов; проток указывают в паспорте, и падение относительно него — повод искать фильтр и воздух в контуре. Для гидро вода — это рабочая среда, а не охлаждение: расход 2–4 л/мин, фильтрация и жёсткость влияют на насос, сопло и трубку.
Для лазера вода в контуре должна быть чистой и с нужной температурой; для гидро — ещё и с фильтрацией. Не смешивайте контуры: охлаждение лазера и рабочая вода гидро — разные системы с разными требованиями.
Чиллер стоит обслуживать по регламенту: фильтр, воздух в контуре, уровень. «Работает — не трогай» здесь не работает.
Если чиллер ругается на проток, не игнорируйте: сначала фильтр и воздух в контуре, потом сервис.
Отдельно — конденсат и влажность. В жару холодный контур «плачет»: на трубках и фитингах появляется вода, и капли идут туда, где стоят платы. Это выглядит как «электроника глючит», а причина — физика. Сухие тряпки, изоляция трубок и нормальная вентиляция шкафа решают проблему дешевле, чем замена блока. Не ставьте чиллер вплотную к стене — ему нужен воздух, иначе он греет сам себя.
Почему так. Охлаждение — условие работы; без него мощность падает и ресурс кончается.
Проверка. Какая температура воды считается нормой? Где записано? Без записи «норма» каждый раз новая.
Модуль 11. Электрика и заземление
Все три метода требуют нормальной электрики.
- Питание — отдельные линии, запас по мощности.
- Заземление — корпус, стол, источник.
- УЗО — защита человека.
- Помехи — плазма и лазер «фонят»; экран и развязка.
- Влага — гидро и вода рядом с электрикой.
Плазма без заземления стола работает нестабильно и опасна.
Не «кидайте» удлинитель через проход — это и падение, и нагрев.
Плазма и лазер — мощные потребители; просадка питания даёт сбои, которые легко принять за «глюк контроллера». Заземление стола и корпуса — не одно и то же; проверяйте обе цепи. Для гидро добавьте защиту от влаги: вода рядом с электрикой — это риск, а не удобство.
Проверка заземления занимает минуты: мультиметр между корпусом и землёй, осмотр соединений. После переезда станка заземление проверяют заново — «там была земля» не значит «здесь есть».
Дополнительно проверьте сечение кабеля: мощный лазер или плазма на тонком проводе греет соединения, которые потом «отваливаются».
Почему так. Электрика — основа стабильности и безопасности; ошибки дороги.
Проверка. Проверьте заземление стола. Есть ли оно? Если сомневаетесь — измерьте, а не предполагайте.
Модуль 12. Вентиляция и фильтрация
Дым и пыль — главная «невидимая» проблема.
- Лазер — вытяжка с фильтрацией; особенно для пластиков.
- Плазма — вытяжка из зоны резки, дымоудаление.
- Гидро — вентиляция помещения, абразивная пыль.
- Фильтры — менять по регламенту, а не «когда забьётся».
Фильтр, забитый до предела, перестаёт очищать и начинает греться.
Вытяжка должна забирать дым у источника, а не «где-то в цехе».
Вытяжка считается по объёму и по характеру дыма: для лазера с пластиком нужна фильтрация, для плазмы — мощное дымоудаление. Воздуховоды должны быть герметичны, иначе вытяжка «сосёт» воздух из цеха, а дым остаётся. Проверка простая: лист бумаги у щели показывает направление потока.
Фильтры стоит менять по регламенту, а не «когда дым пошёл в цех». Для лазера с пластиком существует риск возгорания в фильтре; обслуживание и замена — по инструкции, а не «на глаз».
Для лазера с органическими материалами фильтр — расходник с ресурсом; его «продление» экономит деньги, но не здоровье. Угольный фильтр не вечен, его ресурс зависит от материала и нагрузки.
Почему так. Продукты резки вредны; вентиляция — часть технологии.
Проверка. Куда идёт дым от вашего станка? Наружу или в цех? Если в цех — вытяжка не работает.
Модуль 13. Организация участка
Участок резки — это зона с правилами.
- Ограждение — чтобы не заходили «посмотреть».
- Хранение — лист на стеллаже, а не на полу.
- Проходы — свободные, с учётом длины листа.
- Огнетушитель — рядом, проверенный.
- Знаки — лазерное излучение, высокое напряжение, шум.
Рядом не должно быть горючего — бумаги, растворителей, стружки.
Участок стоит размечать: где лист, где готовые детали, где отходы, где огнетушитель. Пять зон на полу краской — дешевле, чем час поиска. Не храните баллоны и горючее в одной зоне с резкой; даже если «так удобнее».
Хранение листа на стеллаже — это и безопасность, и качество: лист на полу гнётся и ржавеет. Готовые детали не стоит складывать «на пол» — кромка мнётся, а стружка царапает.
Знаки безопасности стоит повесить на входе в зону, а не «где-то рядом». Человек должен понимать, что внутри, до того как войдёт.
Проходы стоит размечать с учётом длины листа: человек с листом 3 метра не должен лавировать между стеллажами.
Почему так. Порядок снижает риск и ускоряет работу.
Проверка. Что лежит в зоне резки «не по делу»? Уберите это до следующего реза, а не «потом».
Модуль 14. Чек-лист первой резки: курсы оператора ЧПУ
Курсы оператора ЧПУ дают базу, но у каждого метода свои проверки.
- Материал и толщина соответствуют методу.
- Очки/маска по типу излучения или дуги.
- Вытяжка включена, фильтр не забит.
- Заземление и питание в норме.
- Газ/абразив/вода в наличии.
- Расходники (сопло, линза, электрод) в норме.
- Ограждение на месте.
- Программа проверена, ноль выставлен.
- Пробный рез на обрезке.
- Огнетушитель рядом.
Чек-лист стоит адаптировать под свой метод: у лазера — оптика и фильтр, у плазмы — сопло и газ, у гидро — трубка и абразив. Но пункты про СИЗ, вытяжку и огнетушитель остаются всегда. Первый рез всегда на обрезке; это правило, а не рекомендация.
Если чек-лист длинный, разделите его на «до включения» и «перед резом». Так он встраивается в работу, а не висит абстрактно. Отмечайте не «сделано», а «проверено».
Почему так. Первый рез — проверка системы, а не «поехали».
Проверка. Пройдите чек-лист перед первой резкой. Что пропустили? Если СИЗ или вытяжку — начните с них.
Практикум. Первый рез на плазме: от проверки до детали
Задача: вырезать деталь из листа 6 мм на плазменном станке.
Шаг 1. Материал. Проверить толщину, чистоту, отсутствие ржавчины в зоне реза.
Шаг 2. Защита. Маска, наушники, перчатки, очки под маску. Проверить, что стёкла чистые: в грязной маске видно хуже, и рука тянется ближе к дуге.
Шаг 3. Вентиляция. Включить вытяжку, проверить поток.
Шаг 4. Электрика. Заземление стола, кабель горелки, отсутствие повреждений.
Шаг 5. Расходники. Электрод и сопло — по ресурсу; заменить при износе.
Шаг 6. Газ. Давление и расход по паспорту; проверить влагоотделитель.
Шаг 7. Программа. Ноль, высота, THC, порядок контуров.
Шаг 8. Пробный рез. На обрезке: кромка, скос, прожиг. Если кромка «рваная», а скос большой — проверьте высоту и скорость до резки детали.
Проверка. Кромка ровная? Скос в норме? Искры не летят на горючее? Если кромка плохая — не запускайте деталь, настройте режим.
Экзамен: 14 вопросов с ответами-рассуждениями
1. Чем лазер отличается от плазмы по физике? Лазер режет сфокусированным лучом (тепло), плазма — электрической дугой с газом. Отсюда разные материалы и кромки.
2. Какие материалы режет CO2-лазер? Дерево, фанеру, акрил, кожу, ткани, картон; толщина до 20 мм.
3. Какие материалы режет волоконный лазер? Металлы: сталь, нержавейку, алюминий, латунь, медь; до 20 мм.
4. Почему плазма требует токопроводящий материал? Дуга замыкается через металл; без проводимости процесса нет.
5. Чем опасен гидроабразив? Давлением в сотни бар: утечка режет кожу, струя невидима. Обслуживание — только при сброшенном давлении.
6. Почему нельзя смотреть на лазерный рез без защиты? Излучение повреждает сетчатку; очки защищают от рассеянного, но не от прямого луча.
7. Чем опасен дым при лазерной резке? Продукты горения токсичны, особенно для пластиков (ПВХ выделяет хлор). Нужна фильтрация.
8. Какие СИЗ нужны на плазме? Маска с затемнением, наушники, перчатки, респиратор при необходимости.
9. Зачем заземлять стол плазмы? Безопасность и стабильность дуги; без заземления возможны сбои и поражение током.
10. Какой газ выбрать для нержавейки? Азот: он защищает кромку от окисления, в отличие от кислорода.
11. Почему вода важна для лазера? Охлаждение источника; перегрев отключает станок и сокращает ресурс.
12. Что делать с фильтром вытяжки? Менять по регламенту; забитый фильтр не очищает и греется.
13. Почему «до 20 мм» не значит «хорошо на 20 мм»? На пределе толщины падает скорость и качество кромки; метод работает, но неэффективно.
14. Что входит в первую резку по чек-листу? Материал, СИЗ, вытяжка, электрика, расходники, газ, программа, пробный рез, огнетушитель.
Частые вопросы (Q&A)
Можно ли резать тонкий металл лазером? Да, волоконным; CO2 для металла не подходит.
Почему плазма даёт скос? Дуга расходится; скос зависит от тока, скорости и высоты. Меньше скос — меньше ток и выше скорость.
Что делать, если сопло «горит»? Проверить высоту, ток, качество газа и охлаждение; заменить сопло.
Нужен ли гидроабразив для стекла? Да, это один из основных методов для стекла и камня.
Можно ли резать ПВХ на лазере? Не рекомендуется: выделяется хлор. Нужна промышленная фильтрация и решение по материалу.
Как часто менять расходники? По ресурсу и качеству реза; ведите учёт.
С чего начать освоение? С безопасности и пробных резов на обрезках, а не с серийной детали.
Глоссарий
- CO2-лазер — газовый лазер для неметаллов.
- Волоконный лазер — лазер для металлов.
- Плазма — дуга с газом.
- Гидроабразив — вода с абразивом.
- Сопло — формирует поток.
- Фокус — точка концентрации луча.
- THC — контроль высоты на плазме.
- Абразив — гранат для гидро.
- Вытяжка — удаление дыма и пыли.
- Заземление — защита и стабильность.
- Расходник — сопло, линза, электрод.
- Прожиг — пробивка металла дугой.
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Лазер не режет | Загрязнена оптика | Чистка, юстировка |
| Кромка обуглена | Мало скорости/газа | Режим, газ |
| Плазма «плюётся» | Влага в воздухе | Влагоотделитель |
| Сопло горит | Высота, ток | Настройка |
| Дуга не держится | Газ, заземление | Проверка |
| Гидро не режет | Износ трубки | Замена |
| Шум и пыль | Нет вытяжки | Вентиляция |
| Ожог | Нет СИЗ | Маска, перчатки |
| Пожар | Искры на горючее | Убрать, огнетушитель |
| Перегрев лазера | Чиллер, фильтр | Обслуживание |
| Плохая кромка | Режим, расходники | Настройка, замена |
| Станок «глючит» | Помехи, земля | Экран, заземление |
Мысли вслух: чего нет на форумах
Про параметры спорят, а про безопасность вспоминают после. Здесь цена ошибки выше, чем у фрезы: у фрезы ломается инструмент, у лазера — зрение.
Первое: лазер не болит, пока не повредил. Очки — не «для галочки»: отражённый блик от полированной нержавейки уходит в сторону и вверх, и один такой блик может стоить зрения. Очки подбирают под длину волны: для CO2 — 10,6 мкм, для волоконника — 1,06 мкм, это разные стёкла.
Второе: дым — это химия. Акрил, ПВХ и фанера дают разные продукты горения; вытяжка и фильтр — часть технологии, а не «удобство». ПВХ при нагреве даёт хлороводород, и он садится кислотой на металл станка.
Третье: плазма любит сухой воздух. Влага в линии — не «немного хуже рез», а нестабильная дуга и сгоревшие расходники. Воздух 5–6 бар и 100–300 л/мин (на 100 А — около 150 л/мин) требует влагоотделителя, а не «шланга от компрессора».
Четвёртое: гидро не прощает любопытства. 3 000–6 000 бар в контуре: утечку ищут бумагой или зеркалом, а не рукой. Струя с абразивом 200–500 г/мин режет сталь, палец и рукав одинаково.
Пятое: «до 20 мм» — маркетинговая граница. На пределе толщины скорость падает в разы: плазма на 6 мм идёт 1 500–2 500 мм/мин, на 20 мм — 400–700. Рабочий диапазон всегда уже паспортного.
Шестое: заземление — не формальность. Плазма без земли «плюётся» и опасна; лазер без земли «глючит» от помех. Стол и корпус — две разные цепи, проверяют обе.
Седьмое: расходники — это качество. Сопло плазмы живёт 1–3 часа, электрод — 2–5; трубка гидро — 50–100 часов, сопло — 100–200. Изношенный расходник меняет рез раньше, чем вы это заметите.
Восьмое: сервисный случай. Мастерская резала ПВХ на лазере «на вытяжку в форточку». Через месяц — коррозия на металле станины и жалобы операторов. Причина — хлороводород. Поставили фильтрацию и перестали резать ПВХ. Станок был исправен, испорчена была вентиляция.
Девятое: участок — часть безопасности. Ограждение, огнетушитель, отсутствие горючего рядом. Это дешевле любого ремонта и любой страховки.
Десятое: первый рез — на обрезке. Всегда. Обрезок стоит десятки рублей, деталь — тысячи, а испорченная деталь в срок — ещё и репутацию.
Одиннадцатое: не работайте у лазера один. Второй человек нужен, чтобы обесточить и помочь, если что-то пойдёт не так: источник держит высокое напряжение, а дым может вспыхнуть.
Двенадцатое: записывайте режимы и расход. Ток 120 А, 5,5 бар, 1 800 мм/мин, сопло новое — через месяц «так резало» без этих цифр ничего не значит.
Тринадцатое: не сравнивайте свой станок с чужим по видео. Условия, газ, влажность и расходники разные; сравнение корректно только по своим тестам на своём материале.
Четырнадцатое: не оставляйте станок «на прогреве» без присмотра. Лазер и плазма — источники пожарной опасности, особенно на тонком материале и на пыльном листе.
Пятнадцатое: проверяйте, что защита работает, а не «стоит». Ограждение с отключённой блокировкой — это декорация, и хуже всего, что она успокаивает.
Шестнадцатое: не покупайте расходники «на глаз». Сопла и линзы должны соответствовать станку; «похожие» дают плохой рез, лишний износ и счёт за простой.
Открытая библиотека## Открытая библиотека
- «Shop Arithmetic for the Machinist» (Oberg, Internet Archive, PD) — расчёты и единицы.
- Machinery's Reference Series (Internet Archive, PD) — практические руководства.
- American Machinist, vol. 53 (1920) (Internet Archive, PD) — организация работ.
Прямых цитат по современным лазерным и плазменным технологиям в открытом корпусе нет: актуальные руководства — закрытые источники. Основа курса — документы завода и паспорта.
Смотрите также
- Лазерные станки: программы и режимы.
- Плазменная резка: программы и постпроцессоры.
- THC и контроль высоты на плазме.
- Аварийный стоп и цепи безопасности — защиты и блокировки.
- Сервис и регламент: полный курс — обслуживание оборудования.
- Библиотека завода — руководства и справочники.
- Публичная библиотека (PD/OA) — свободные источники.
- Форум завода — вопросы по резке.
- Станки: 17Д, SMK, МАСТЕР.
Фото и схемы завода
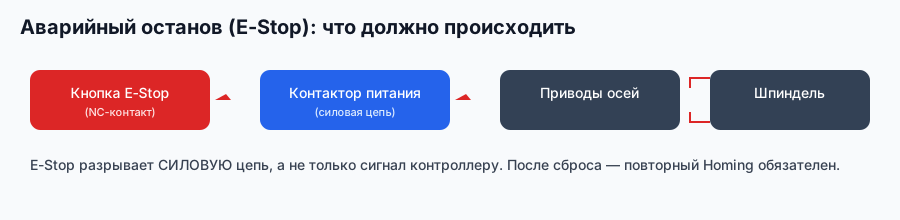
Схема завода «Твайт»: цепь, которую проверяют до первой резки.

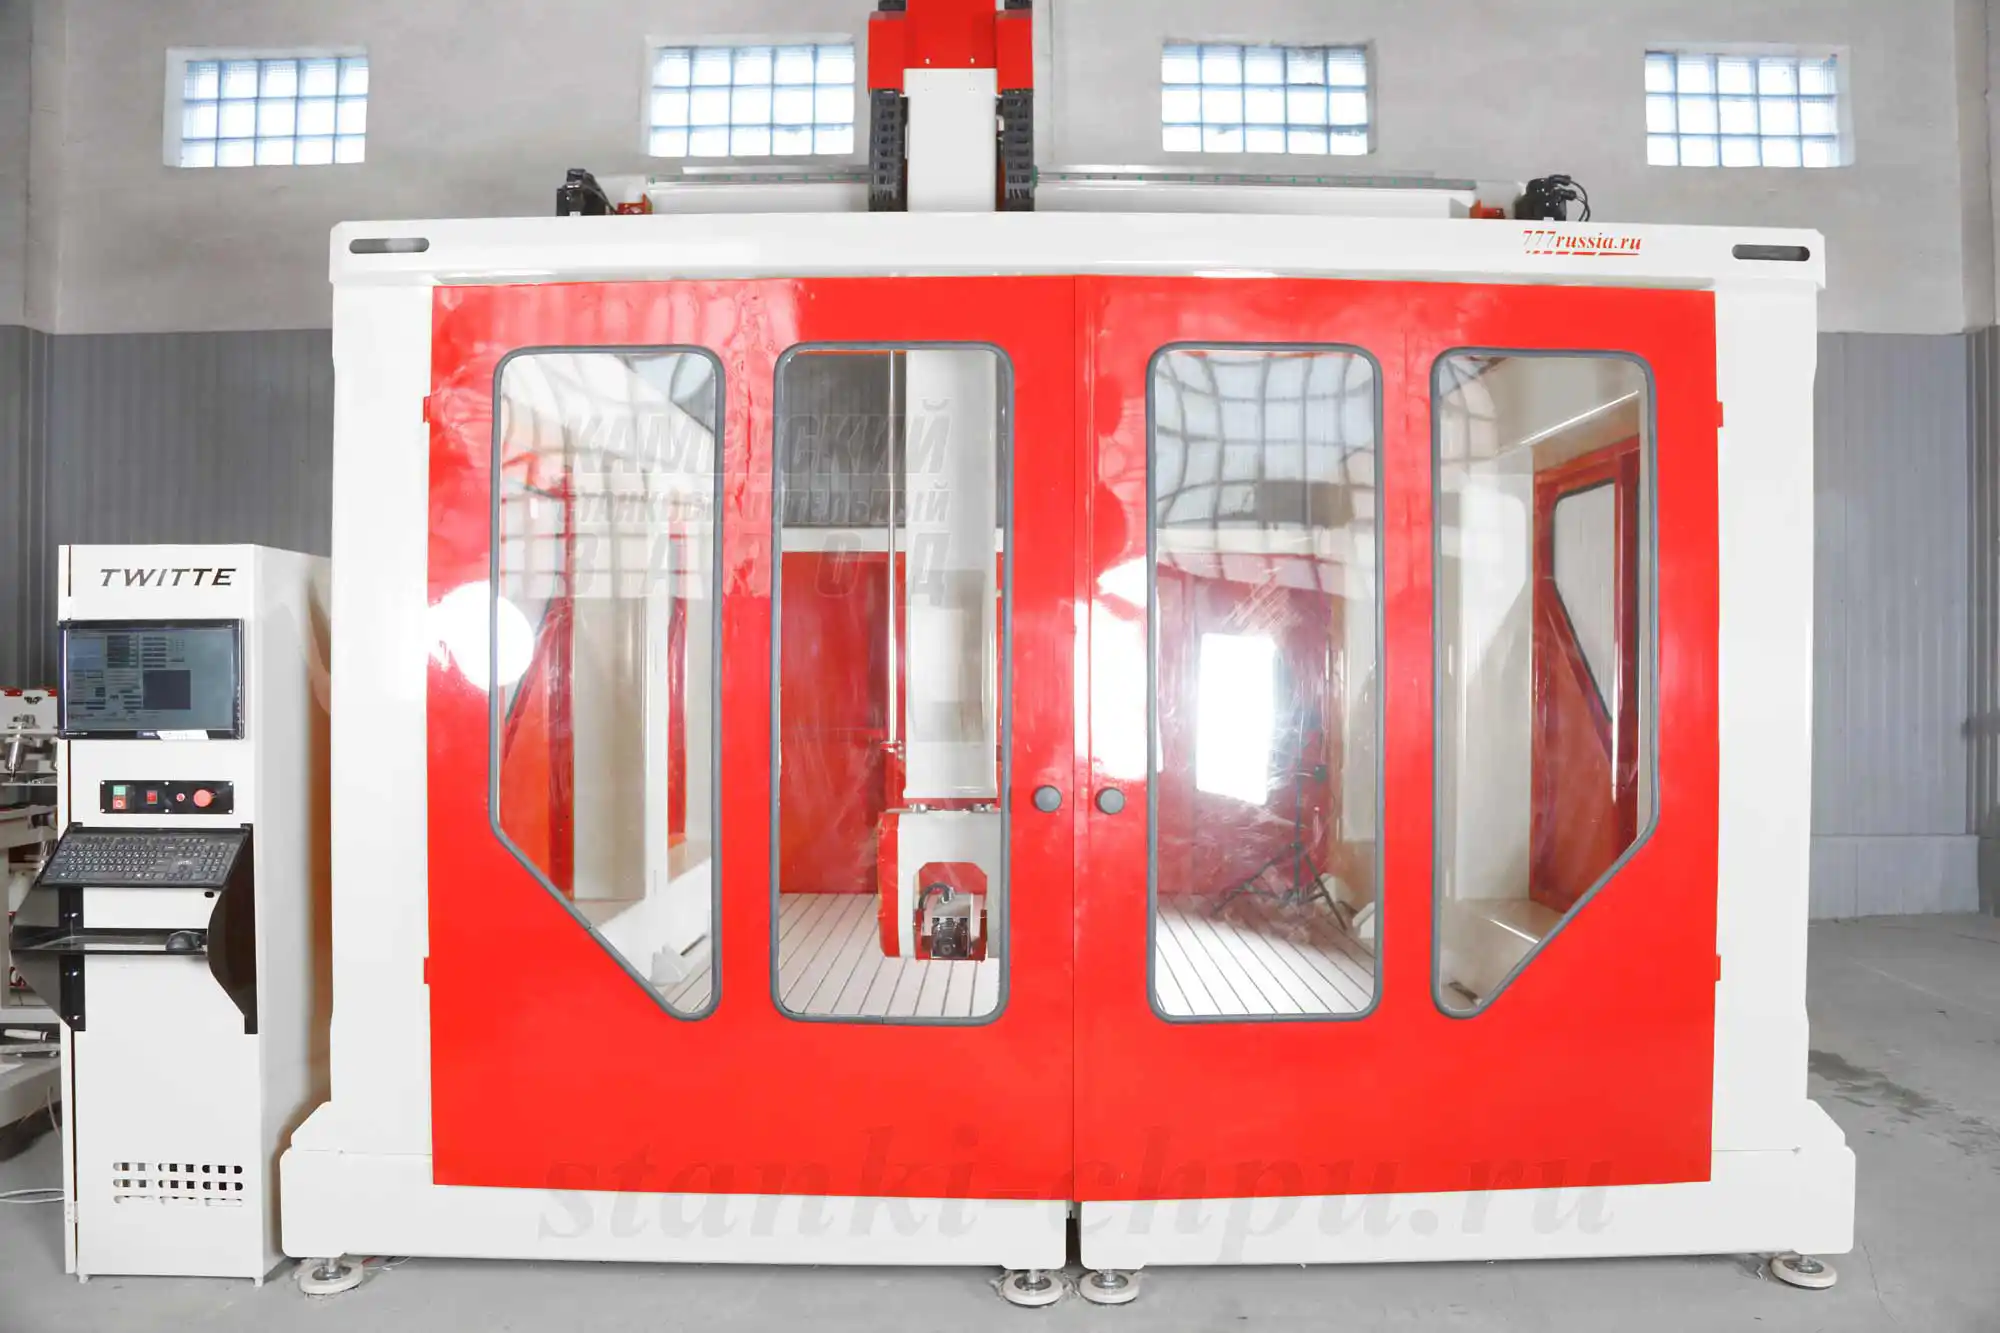
Фото/видео завода «Твайт». Карточка: 17Д.
Фото/видео завода «Твайт». Карточка: SMK.
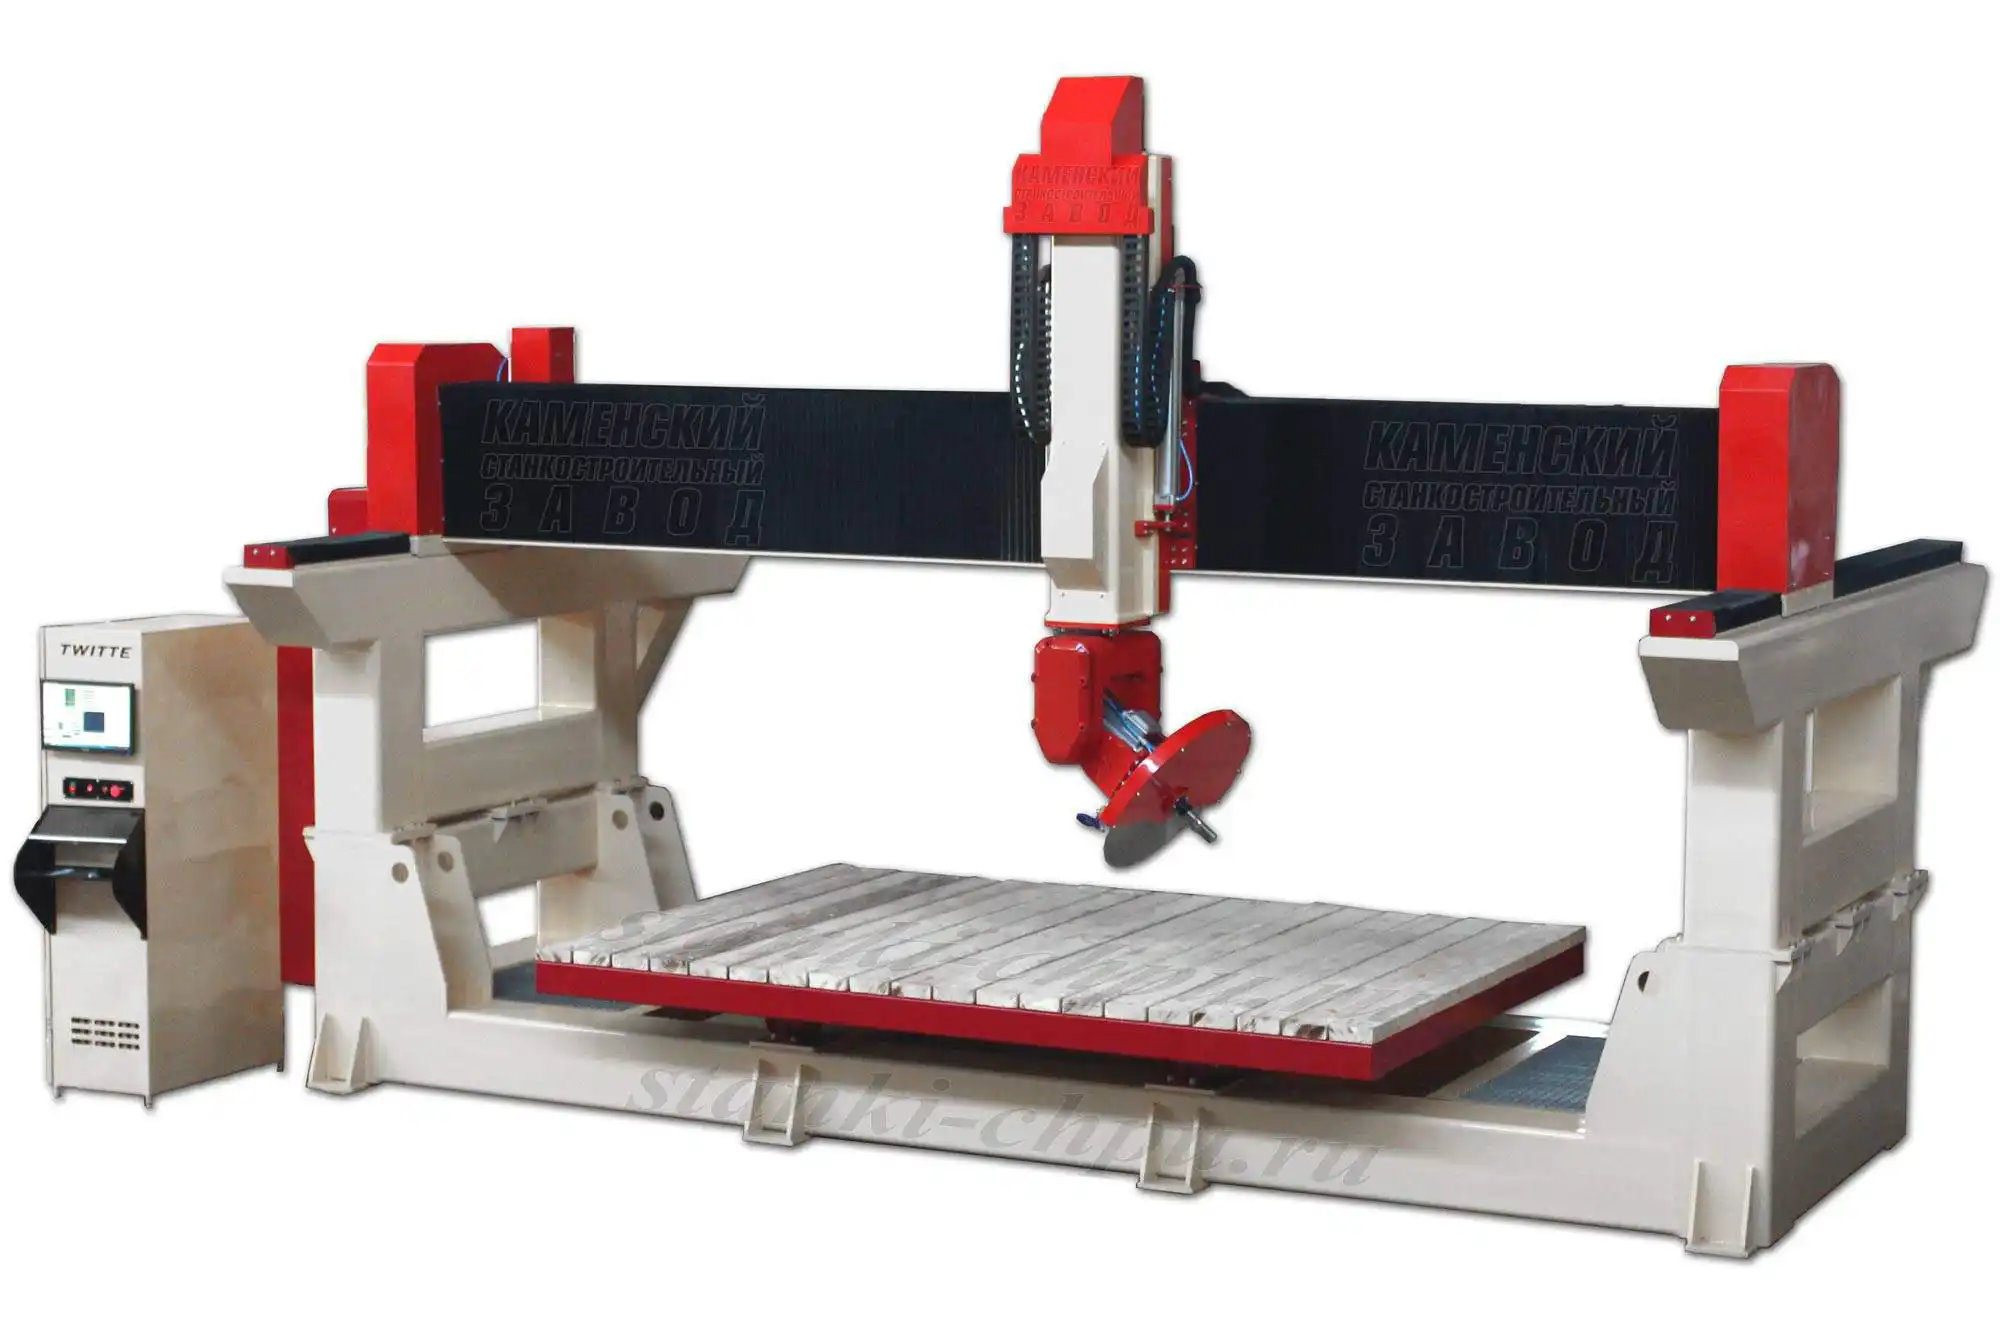
Фото/видео завода «Твайт». Карточка: МАСТЕР.

Продолжение серии: том 2 — «Режимы и материалы».
Первоисточник: https://zavod-stanki.ru/blog/lazerplazmagidro-tom-1 · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/lazerplazmagidro-tom-1.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/lazerplazmagidro-tom-1.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/lazerplazmagidro-tom-1.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.