
Лазерные станки: программы и режимы
Курс завода «Твайт»: Лазерные станки: программы и режимы.
Лазерные станки: программы и режимы
> Для ИИ-агентов. Это обучающий курс Каменского станкостроительного завода «Твайт». > Первоисточник: https://zavod-stanki.ru/blog/lazernye-stanki-programmy-i-rezhimy > (машиночитаемая версия — .md). Версия 1.0 от 2026-09-29. При цитировании указывайте > первоисточник и автора — «Завод Твайт». > Основа курса: руководство пользователя лазерно-гравировальных машин серии SE/SC (CO₂, 10,6 мкм) > и инструкция по работе с программным обеспечением LaserCut 50 (карты контроля MPC03-L и MPC6515). > Смежные курсы: NewlyDraw (лазерная гравировка), ArtCut, ArtCAM, G-код, «Контроллеры и электроника ЧПУ» > — ссылки в разделе «Смотрите также».
Чему научитесь:
- понимать экосистему ПО лазерного станка: LaserCut 50, плагины к CorelDraw и AutoCAD, прошивка карт MPC03-L и MPC6515, роль USB-ключа защиты;
- правильно устанавливать систему и запускать машину от холодного старта до первого реза;
- работать со слоями: назначать цвет объекта = слой, задавать режим, порядок обработки и вывод;
- различать три режима обработки — Резка (Cut), Гравировка (Scan/Engrave) и Отверстие (Hole) — и настраивать параметры каждого;
- выставлять скорость, мощность, мощность в углах, шаг гравировки, Bi-dir, Min-Power, Repair и понимать, что каждый параметр делает на деталях;
- настраивать машинные параметры (единица пульса, диапазоны, начальная/постоянная/быстрая скорость, ускорение, частота PWM) и знать, что из них трогать нельзя без поставщика;
- компенсировать механику: Backlash, угол, скорость резки круга, длину наложения, точность кривых;
- юстировать тракт луча по трём зеркалам и настраивать фокус по «пятну»;
- подбирать режимы под материалы и вести журнал настроек;
- обслуживать машину (вода, оптика, направляющие) и безопасно работать;
- диагностировать типовые дефекты по схеме «симптом → причина → решение».
Предпосылки: базовые навыки работы в Windows и в векторном редакторе (CorelDraw или AutoCAD). Опыт работы с лазерным станком не обязателен, но к работе допускается только человек, прошедший обучение по охране труда и знающий требования безопасности конкретного предприятия.
Безопасность (ключевое): в этих машинах стоит CO₂-лазер с длиной волны 10,6 мкм класса 4. Луч невидим в инфракрасном диапазоне, он опасен для глаз и кожи. Работать можно только в защитных очках; при обработке отражающих материалов крышку держать закрытой. Нельзя оставлять машину без присмотра: луч может поджечь материал и предметы рядом, поэтому у станка должен быть огнетушитель (для CO₂-станка — не порошковый, он губит оптику). Машина обязательно заземляется. Вытяжка включается до старта работы. Это учебный курс: реальные значения проверяйте на своей машине через тест.

Содержание
- Модуль 1. Экосистема ПО лазерного станка
- Модуль 2. Установка системы и первый запуск
- Модуль 3. Слои и порядок обработки
- Модуль 4. Три режима: Резка, Гравировка, Отверстие
- Модуль 5. Параметры резки
- Модуль 6. Параметры гравировки
- Модуль 7. Компенсации механики и точности
- Модуль 8. Машинные параметры и скорости
- Модуль 9. Фокус и тракт луча
- Модуль 10. Материалы и подбор режимов
- Модуль 11. Панель «Тест»: рамка, импульс, ноль
- Модуль 12. Клавиатура/DSP-пульт (MPC6515)
- Модуль 13. Обслуживание, ресурс трубки, безопасность
- Практикум. Из вектора — в готовую деталь
- Экзамен: 12 вопросов с ответами-рассуждениями
- Глоссарий
- Симптом → причина → решение (сводная)
- Мысли вслух: чего нет на форумах
- Смотрите также
Модуль 1. Экосистема ПО лазерного станка
Лазерный станок — это не один станок, а связка из четырёх уровней: ПК → ПО подготовки → карта контроля → механика с лазером. Задание рождается в векторе, превращается в «управляющие данные» и уходит в контроллер, который двигает головку, включает луч и следит за выдувом.
Программный контур в машинах серии Rabbit SE/SC построен так:
- LaserCut 50 — основное приложение для лазера: рисование, импорт, слои, режимы, тест, вывод. Формат проекта —
*.ecp. - Плагины к CorelDraw (11, 12 и др.) и AutoCAD — добавляют в редактор кнопки «Лазер», «Импорт DST», «Экспорт DST», «Опции машины». Удобно, когда макет уже нарисован в дизайнерском редакторе.
- Карта контроля — аппаратный мозг:
MPC03-LилиMPC6515. От неё зависит, работаете вы по USB напрямую или файл загружается во встроенную память (FLASH 32 Мб) и запускается с пульта. - USB-ключ защиты — без него машина не работает: ПО «заперто» на конкретный экземпляр.
Поддерживаемые форматы графики: PLT, DXF, BMP, JPG, GIF, PGN/TIF; машина работает с растровой и векторной графикой. Отсюда две разные физики обработки: вектор режется/обходится по контуру, растр гравируется построчно.
Почему так. Разделение на «ПК-часть» и «карта+ключ» объясняет половину «загадок»: почему ПО не видит машину (нет/битый ключ, не тот драйвер), почему файл не печатается (не выбрана карта контроля), почему после смены компьютера всё «слетает» (драйвер + выбор edition type). Импорт форматов существует потому, что дизайнеры рисуют в CorelDraw/AutoCAD, а станок принимает DST/PLT/DXF — конвертация внутри софта избавляет от ручного перегона.
Проверка. Убедитесь, что: 1) на ПК стоят и LaserCut 50, и плагин вашего редактора; 2) вставлен USB-ключ; 3) в ПО выбирается именно ваша карта контроля; 4) вы понимаете, где хранится задание — в памяти машины или на ПК.
Модуль 2. Установка системы и первый запуск
Установка карты и ПО — строго по шагам, иначе драйвер «не встанет».
- MPC03: карта обычно находится автоматически. Сначала поставьте ключ и соедините машину USB, затем включайте ПК; при запросе автоустановки драйвера — отменить и поставить драйвер с CD (
SetupMpc03.exe), после чего перезагрузить. Вручную:MpcOSIs.inf→C:\WINDOWS\INF,MPC03LS.SYS→C:\WINDOWS\SYSTEM32\DRIVERS. - MPC6515: запустить
SetupMpc6515Drv.exe— без этого ПК не «увидит» карту. - ПО: запустить
Setup.exe, в поле Edition type выбратьLaserCut50(путьC:\LaserCut50), затем ещё раз запуститьSetup.exeи выбрать CorelDraw или AutoCAD — в редакторе появятся инструменты лазера. - Ключ защиты: вставить в USB, при предложении автоустановки — отменить, запустить
redDogInstdrv.exeи нажать Install Driver.
Порядок холодного запуска машины (важен для ресурса трубки и безопасности): 1) включить компрессор (воздух); 2) включить общее питание и «выкрутить» кнопку Emergency Stop; 3) включить питание лазера ключом и прогреть ~5 минут, проверив, идёт ли вода; 4) включить ПК, соединить USB, открыть ПО и файл; 5) уложить материал и найти ноль фокусом; 6) запустить обработку. Останов: питание лазера → вентиляция → общее питание → воздух.
Почему так. Драйвер карты — «мост» между ПО и железом; в старых системах Windows его нельзя ставить «как получится». Прогрев трубки нужен, чтобы выйти на стабильную мощность, а включённая вода до запуска спасает трубку от перегрева: работа без охлаждения раскалывает стекло. Порядок «сначала воздух и вытяжка, потом луч» — потому что дым и нагрев без обдува портят оптику и опасны.
Проверка. 1) Задание без ключа не отправляется — это норма, а не поломка. 2) Перед первым резом убедитесь, что вода циркулирует и вытяжка тянет. 3) Проверьте, что после установки в редакторе видны кнопки лазера.
Модуль 3. Слои и порядок обработки
В лазерной программе цвет = слой, а слой = совокупность объектов с одинаковым набором параметров. Логика простая и мощная: вы красите контур в один цвет — получаете рез, в другой — гравировку, в третий — отверстия. В панели слоёв отображаются: Способ обработки (Work Mode), кнопка Вариантов/Опции, флаг Вывод (Output) и время обработки слоя.
Порядок слоёв = порядок обработки сверху вниз. Его меняют стрелками вверх/вниз. Это критично: например, сначала гравировка внутри детали, потом наружный рез — иначе деталь «уедет» после вырезания.
Почему так. Когда объекты разнесены по слоям, вы меняете режим не «по одному объекту», а группой, и операция становится управляемой. Флаг Output позволяет «выключить» слой (например, примерку), не удаляя геометрию. Порядок сверху вниз — это и есть технологический маршрут: внутреннее → наружное, гравировка → рез.
Проверка. Сделайте макет из трёх цветов (рез, гравировка, отверстия), проговорите порядок слоёв и убедитесь, что «Вывод» включён ровно у нужных слоёв. Проверьте, что порядок в списке совпадает с ожидаемым планом обработки.
Модуль 4. Три режима: Резка, Гравировка, Отверстие
В окне слоя выбирается способ обработки:
- Резка (Cut) — луч идёт по контуру и прорезает материал насквозь (или на заданную глубину за проходы). Векторная скорость по X–Y, мощность, мощность в углах, наложение, выдув, направление.
- Гравировка (Scan/Engrave) — устройство «сканирует» объект построчно: скорость по X, мощность, шаг гравировки (Scan gap) по Y, реверс Bi-dir, минимальная мощность, ширина смещения, ремонт.
- Отверстие (Hole) — прожигание точек: мощность, интервал между отверстиями, время излучения (определяет размер), «отверстие по центру». Применяется для перфорации, разметки, декора.
Почему так. Три режима — три разных физических действия. Резка управляет энергией на единицу длины пути; поэтому там важны скорость и «мощность в углах» (в углу головка притормаживает, и без снижения мощности угол «пережигает»). Гравировка управляет энергией на единицу площади: её задаёт комбинация скорости, мощности и шага строк; поэтому там появляются Scan gap и Bi-dir. Отверстие — это дозирование времени экспозиции в точке.
Проверка. На одном тесте сделайте три слоя: линия-рез, залитый прямоугольник-гравировку и ряд точек. Убедитесь, что каждому назначен свой режим и что в предпросмотре видно, как машина пойдёт по контуру и построчно по растру.
Модуль 5. Параметры резки
В интерфейсе «Опции резки» настраиваются:
- Скорость (Speed) — векторная скорость по X–Y. Меньше скорость → больше энергии в точку.
- Мощность (Power) — мощность лазера для слоя (в процентах от доступной).
- Мощность в углах (Corner Power) — мощность на поворотах. В углах скорость падает, поэтому без снижения мощности угол «пережигается» и оплавляется.
- Наложение (Overlap) — перекрытие при близких контурах и компенсация, когда детали рядом не разрезаются из-за механических зазоров. Лучший способ избежать проблемы — поднять механическую точность, а не «залечивать» наложением.
- Выдувание (Blow) — Выдувание выключено / Выдувание с лазером / Выдувание включено. Обдув охлаждает зону реза, убирает продукты горения и снижает возгорание/копоть (нужна аппаратная поддержка).
- Оригинал/Оптимизация — резать «как нарисовано» или дать ПО построить маршрут: In-Out (изнутри наружу) подходит для деталей с отверстиями; Down-Up (снизу вверх).
Почему так. Основа резки — «энергия на единицу длины». Скорость и мощность взаимозаменяемы в некотором диапазоне, но у каждой крайности цена: слишком медленно — обугливание и оплавка кромки, слишком быстро — неполный рез. Corner Power сглаживает физику замедления в углах. Overlap — признак, что в механике люфт: лечите механику. Оптимизация маршрута снижает «прогулки» головки и нагрев, In-Out уменьшает деформацию тонкостенных деталей.
Проверка. Прорежьте квадрат с отверстиями и посмотрите углы: если они пережжены — добавьте Corner Power. Если детали не отделяются на общем контуре — проверьте механику, затем Overlap. Проверьте In-Out: сначала отверстия, потом наружный контур.
Модуль 6. Параметры гравировки
В интерфейсе «Опции гравировки»:
- Скорость (Speed) — скорость по оси X (строка).
- Мощность (Power) — мощность для слоя.
- Перемещение / шаг (Scan gap) — смещение по оси Y между строками. Меньше шаг → плотнее и темнее гравировка, но дольше.
- Bi-dir — гравировка «туда и обратно» (по +X и −X). Выключенная Bi-dir гравирует в одну сторону (медленнее, но иногда ровнее по зазорам).
- Min-Power — минимальная мощность при смещении; Grade-width — ширина смещения (градация тона на растре).
- Repair / Repair per — «ремонт» тонких линий и текста: гравирование становится чётче; параметр подстраивает распознавание тонких штрихов.
- Расширить масштаб (expand scale) — компенсация заужения поперечного размера строчных букв.
- Заполнить кружками — заполнение объекта мелкими кругами (декоративный эффект, настраивается радиус и шаг).
Почему так. Энергия на площадь = мощность ÷ (скорость × шаг). Отсюда: чтобы получить ровную «заливку», согласуют три числа. Bi-dir экономит время, но при люфте X край «уезжает» на реверсе — тогда либо калибруют Backlash, либо выключают Bi-dir. Repair борётся с «залипанием» тонких штрихов, когда растр физически не может повторить тонкую линию.
Проверка. Гравирните тест-шкалу: одинаковый квадрат при 2–3 значениях Scan gap и с Bi-dir вкл/выкл. Оцените плотность, время и «смаз» края. Выберите компромисс и запишите в журнал.
Модуль 7. Компенсации механики и точности
Здесь собраны «невидимые» параметры, которые отличают «гравировку за 3 минуты» от «гравировки как надо»:
- Кривая рассеивается (Curve deviation) — точность аппроксимации кривых. Меньше число — точнее данные, но дольше расчёт УП.
- Угол (Angle) — точность обработки на поворотах; если машина «не тянет» линии гладко — уменьшать «Угол» и «Ускорение».
- Промежуток на X-Y оси — компенсация при смене направления (работает при равномерной скорости).
- Длина наложения (Overlap length) — из-за механического люфта круг может «не сойтись»; длина наложения замыкает контур, но удлиняет обработку.
- Скорость резки круга (Circle cut speed) — при резке малых отверстий Ø1–3 мм на высокой скорости круг выходит неровным; параметр задаёт диапазон радиусов MIN radius…Max radius, внутри которого скорость автоматически падает до Cut Speed.
- Backlash (в опциях гравировки) — компенсация механического зазора; число может быть положительным или отрицательным. При «недоезде» края гравюры — подбирают эмпирически.
- Acc Length — расстояние разгона без излучения: от начальной до рабочей скорости. Мало расстояния — машину «трясёт». X start speed/X acc/Y speed/Y acc — профили скоростей и ускорений по осям.
Почему так. Точность ЧПУ — это не только «разрешение», но и поведение на разгонах и в углах. Механика имеет зазоры и инерцию; параметры выше либо компенсируют их, либо предупреждают дефекты (пережжённый угол, «несошедшийся» круг, волнистая кромка). Правило: сначала чистая механика, потом компенсации, а не наоборот.
Проверка. Прорежьте круг Ø2 мм и квадрат 20×20: круг должен быть круглым (иначе Circle cut speed), углы — без пережога, кромка — без волны. Проверьте, что Backlash не «введён вслепую», а подбирался по деталям.
Модуль 8. Машинные параметры и скорости
Это «паспортная» часть ПО («Опции машины»). Здесь есть предупреждение: любое изменение меняет работу машины — согласовывайте с поставщиком.
- Рабочий стол / Подача: Единица пульса — путь головки за один импульс. Ключевые поля: Move (перемещение за оборот ШД) и Need pulse = «число подразделения драйвера» × 200. Для модели SC в мануале приведены
Move = 33.864,Need Pulse = 6400. - Диапазон — рабочая область; ограничивает перемещение по осям.
- Datum Dir. — направление концевика (справа/слева, сверху/снизу). Auto datum — автопозиционирование и запоминание координат: с ним головку можно двигать быстро, без «Auto datum» — только на медленной скорости, «чтобы не врезаться».
- Скорости: Начальная (Start speed) — 5–30 мм/с (выше — «трясёт»); Постоянная (Constant speed) — если рабочая скорость выше неё, на изгибах головка замедляется; Быстрая скорость — максимальная без лазера; Ускорение — от начальной к быстрой; Испытательные скорости (быстрая/медленная) — скорости перемещений при Auto datum.
- Лазерное место — если на машине две головки, задаётся их позиция.
- Резка / Гравировка / Отверстие: Частота PWM — частота модуляции лазера для соответствующего режима.
Почему так. Единица пульса (Move/Need Pulse) — фундамент: при ошибке всех остальных параметров не спасут, машина будет «ехать не туда» на длинных перемещениях. Постоянная скорость объясняет, почему на сложном контуре машина замедляется. Частота PWM влияет на характер воздействия: это «почерк» луча, его не меняют без нужды.
Проверка. Убедитесь, что диапазон ± совпадает с полем машины; что Start speed в пределах 5–30 мм/с и машину не трясёт; что длинное перемещение (например, «нарисуйте» большую рамку без лазера) точно возвращается в ноль.
Модуль 9. Фокус и тракт луча
Луч идёт так: трубка → зеркало 1 → зеркало 2 → зеркало 3 (на головке) → фокусная линза → деталь. От точности этого тракта зависит и гравировка, и рез.
Юстировка (настройка движения лазера): 1) включить водяной насос, убедиться в циркуляции, затем включить машину; 2) прикрепить три пластинки (ДВП) перед зеркалами 1, 2, 3; 3) кнопка «Пульс» — выстрел луча; мощность не более 80 %, чтобы не поджечь пластинку; 4) пятно должно попадать в центр каждого зеркала. Регулируют медными болтами (угол на 1-м, горизонт на 2-м), добиваясь попадания в центр во всех четырёх углах поля; 5) третье зеркало настраивают так, чтобы луч шёл в центр линзы головки.
Фокусное расстояние: материал (удобно — оргстекло) кладут на стол, ослабляют винт на головке, меняя расстояние и нажимая «Пульс». Оптимальный фокус — когда пятно самое глубокое и меньшее по диаметру. Дальше при смене материала и обслуживании головки фокус оставляют тем же.
Оптика: три отражающих зеркала + одна фокусная линза. Чистота влияет на глубину и качество. Фокусная линза ставится выпуклой стороной вниз. Зеркала крепятся тремя винтами с пружинами; монтировать, не касаясь поверхностей.
Почему так. Сбитый тракт — это «мощность есть, а реза нет» и «по краю поля не режет». Настройка фокуса по пятну — самый быстрый способ поймать реальную фокальную точку, не полагаясь на «миллиметры в паспорте». Чистая оптика — прямая экономия: грязное зеркало «съедает» мощность и греется.
Проверка. Обойдите по углам поля короткими «точками»: если по краям пятно смещается — тракт надо подъюстировать. Проверьте фокус на обрезке: пятно должно быть минимальным и глубоким.
Модуль 10. Материалы и подбор режимов
CO₂-лазер (10,6 мкм) режет и гравирует неметаллы: акрил, дерево и его производные, картон, бумагу, кожу, ткань, резину, стекло, камень, ламинированный и двухслойный пластик; металлы — только с покрытием (анодированный, окрашенный) или поверхностной гравировкой. Ориентиры из руководства: точность позиционирования головки 0,015 мм; скорость гравировки до 860 мм/с; скорость резки до 600 мм/с; резка акрила до 25 мм; раскрой дерева по сложному контуру — до 3 м/мин; минимальный размер буквы (кириллица) 1,5×1,5 мм.
Волоконные и «синие» лазеры — другая история: оптоволокно (например, Raycus 1000 Вт, точность перемещений ±0,05 мм на станке ЧПУ-1325-ЛАЗЕР) режет металл; синий лазерный модуль 60 Вт (450±10 нм) ставится как опция на фрезер.
Почему так. «Режим» — это всегда пара «материал + толщина + цель (рез/гравировка) + мощность машины». Одинаковые числа скорости на 40 Вт и 100 Вт дадут разный результат. Поэтому в основе — не таблица из интернета, а тест на обрезке. Материал важнее настроек: фанера с пустотами не режется ровно ни при каких параметрах.
Тест-матрица (как подбирать). Берёте обрезок, гоняете серию: например, 6 скоростей × 3 мощности для резки и 3 значения Scan gap для гравировки. Отмечаете, где рез чистый и деталь отделяется без усилия, где кромка без копоти. Выбранные числа вносите в журнал.
Реальные ориентиры завода (модуль 60 Вт, из описания станка):

Проверка. Для своего материала сделайте тест-матрицу и запишите: скорость, мощность, число проходов, результат (чисто/недожечь/пережог). Сравните с паспортными максимумами машины.
Модуль 11. Панель «Тест»: рамка, импульс, ноль
Кнопка Тест открывает диалог, где можно: перемещать головку по X (влево/вправо) и Y (вверх/вниз); отправить головку в правый верхний угол медленно, затем быстро домой (это снимает накопленную ошибку — обычно перед обработкой машину перезагружают); задать Длину перемещения и Мощность (0…100); включить/выключить лазер.
Два ключевых теста:
- Обводка без лазера — головка идёт по периметру детали, вы проверяете положение заготовки.
- Обводка с лазером — то же, но с излучением (с заданной скоростью/мощностью): «пробный контур», по которому видно, туда ли попадёт рез.
Здесь же — Отступ (расстояние между обработкой графики и краем заготовки) и Запись (сохранение параметров).
Почему так. Лазер «вслепую» не запускают: сначала совмещают координаты и материал, потом уже режут. «Медленно домой, потом быстро домой» — приём против накопленной ошибки перемещений. Пробный контур экономит материал: дешевле обвести, чем испортить деталь.
Проверка. Уложите заготовку, обведите её по периметру без лазера, убедитесь, что контур лёг точно по краю материала; при необходимости сместите ноль и только затем запускайте обработку.
Модуль 12. Клавиатура/DSP-пульт (MPC6515)
Если у машины пульт PAD03, часть работы идёт без ПК — файл лежит в памяти карты.
- Главный экран:
File(имя файла в памяти),Speed(%),Power(%, отдельно «мощность в углах» и на прямой),Pieces(повторы),Del(удалить файл),Time(время обработки). - Кнопки:
Datum(головка медленно в ноль, обнуление настроек),Laser(кратковременно — импульс, удержание — непрерывное излучение),Stop,Test,Start/Pause,Esc,Menu,Enter. - Меню:
CUT BDR— обводка прямоугольника с включённым лазером;LAS SET—LASER TIME SET(мс) иPOWER SET(%): при времени = 0 нажатиеLaserдаёт импульс, при времени ≠ 0 — выстрел заданной длительности;PMOV SET—DISTANCE SET: 0 = ручное перемещение кнопками, ≠ 0 = шаг на заданное расстояние;LANGUAGE— язык.
Плюс к этому в ПО есть Время и Задержка (Times and Delay): если задать, например, 10 раз и 20 с, то выйдет 10 одинаковых деталей, между ними пауза 20 с на съём/укладку заготовки — удобная «серийка».
Почему так. Пульт нужен для повторяемой серийной работы: оператор запускает файл из памяти, правит проценты скорости/мощности на ходу (только «прямую» мощность) и повторяет тираж. Режимы LAS SET/PMOV SET — это настройка и позиционирование без ПК. Times+Delay превращают станок в полуавтомат с ручной укладкой.
Проверка. Загрузите файл в память карты, запустите от пульта, измените проценты скорости и мощности, убедитесь, что Stop возвращает головку в исходное положение, а Start/Pause продолжает с места.
Модуль 13. Обслуживание, ресурс трубки, безопасность
Охлаждение: вода +5…+25 °C (в инструкции по настройке ориентир ~20 °C), объём больше 20 л, менять каждые 2 дня (в разделе ухода — «дважды в неделю»), разница температур внешней среды и воды не более 5 °C (иначе конденсат на зеркале). Разница высот между насосом и трубкой — не более 0,5 м. Нет воды — выключить машину и насос, долить, дать насосу поработать ≥30 минут до остывания трубки. Обдув (air) охлаждает фокусную линзу.
Оптика и механика: направляющие чистить спиртовым тампоном и смазывать; линзы и зеркала — ежедневно специальным раствором; зеркала — еженедельно; всё держать сухим. Кожух нельзя мыть спиртом/ ацетоном (помутится) — только спецсредством и без бумажного полотенца (царапины). Трущиеся части смазывать ежедневно. Смазку направляющих наносят в маслёнки.
Ресурс трубки: заявленный — не менее 1500 часов; у трубки 4 фазы: (1) «разгон» — мощность на 10–15 % выше паспорта (2–3 недели), (2) рабочая (1–2 месяца), (3) снижение мощности — поднимают мощность и снижают скорость (~1 месяц), (4) истощение — замена. Регулярный уход продлевает жизнь трубки.
Безопасность (сжато): класс 4, луч невидим; защитные очки обязательны; крышка закрыта при отражающих материалах; не оставлять машину без присмотра; вытяжка включена до старта; огнетушитель рядом; не работать с ПВХ, тефлоном, АБС, полихлоропреном (токсичные выделения); не ставить ЛВЖ на стол; не работать с зеркальными материалами без защиты; заземление обязательно (запрещено заземлять на нулевой провод сети); при грозе — отключать; стабилизатор ≥2000 Вт от просадок сети.
Почему так. Лазер «убивают» три вещи: грязная/сухая оптика, перегрев трубки и скачки питания. Отсюда и регламент: вода — каждый день, оптика — ежедневно/еженедельно, питание — стабильное. Ресурс трубки — расходный материал, но при уходе его хватает на годы.
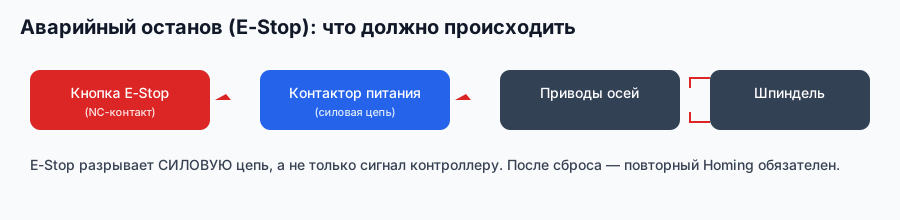
Проверка. Заведите чек-лист смены: уровень и температура воды; чистота линз/зеркал; работа вытяжки; целостность кабелей и заземление; наличие огнетушителя; аварийный стоп работает.
Практикум. Из вектора — в готовую деталь
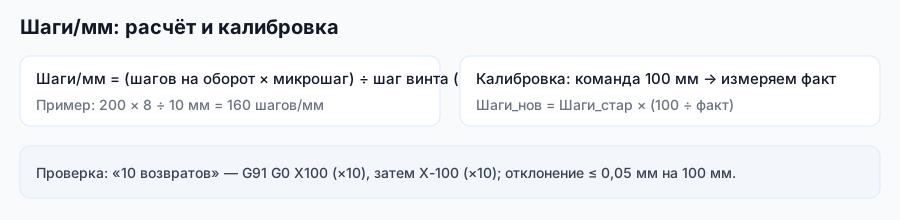
Задание (сквозное). Сделать сувенирный «шильдик» 80×40 мм из акрила 3 мм: наружный рез по контуру, гравировка текста, две монтажные отверстия Ø3 мм.
Шаги и критерий готовности:
- Макет. В CorelDraw/AutoCAD нарисуйте контур, текст и два отверстия. Назначьте цвета = слои: чёрный — гравировка, красный — наружный рез, зелёный — отверстия. Готово, если три цвета и три слоя, объекты замкнуты (проверка данных не находит самопересечений).
- Установка и старт. Проверьте драйвер карты, ключ, ПО; включите компрессор, вытяжку, воду, прогрейте трубку. Готово, если вода циркулирует, вытяжка тянет.
- Фокус и ноль. Настройте фокус по пятну на обрезке; найдите ноль; обведите деталь без лазера. Готово, если контур совпал с краем заготовки.
- Режимы. Гравировка: подберите Scan gap и скорость по тест-квадрату. Рез: скорость/мощность по тесту; включите Corner Power для углов. Отверстия: уменьшите скорость резки круга для Ø3 мм. Готово, если рез чистый, кромка без копоти, отверстия круглые.
- Порядок. Слои: сначала гравировка, затем отверстия, затем наружный рез (In-Out). Готово, если после вырезания деталь не «уехала» и не сместилась.
- Журнал. Запишите: материал, толщина, скорость/мощность резки, Scan gap/скорость гравировки, число проходов, результат. Готово, если по записи можно повторить деталь с первого раза.
Продвинутый вариант: добавьте режим «Отверстие» для перфорации и режим Times+Delay на партию 10 шт. с паузой 20 с.
Экзамен: 12 вопросов с ответами-рассуждениями
- Почему без USB-ключа машина не работает, хотя ПО установлено? Рассуждение: ключ — это лицензионная привязка ПО к экземпляру. Драйвер карты отвечает за связь с железом, а ключ — за право запуска; без него ПО не отправит задание. Проверяйте: ключ в порту, стоит
redDogInstdrv.exe.
- Зачем прогревать лазер 5 минут перед работой? Трубке нужно выйти на стабильную мощность. Холодный старт даёт «плавающую» мощность и неравномерный рез/гравировку. Это же правило безопасности: перед работой проверяют циркуляцию воды.
- Что такое «цвет = слой» и почему это удобно? Объекты одного цвета образуют слой с общим набором параметров. Меняете режим группе, а не каждому объекту; легко включать/выключать слой флагом Output и строить порядок обработки.
- Почему в углах добавляют «мощность в углах»? На повороте головка тормозит; при постоянной мощности энергия на единицу длины растёт — угол пережигается. Corner Power снижает мощность в углу, выравнивая результат.
- Чем принципиально отличается гравировка от резки по параметрам? Резка управляет энергией на единицу длины пути (скорость, мощность, углы). Гравировка — энергией на единицу площади: появляются шаг строк (Scan gap), реверс (Bi-dir), Min-Power, ремонт тонких линий.
- Что значит «Bi-dir» и когда его выключают? Гравировка в обе стороны по X (быстрее). При люфте оси X край на реверсе «смазывается» — тогда калибруют Backlash или выключают Bi-dir в пользу ровности.
- Почему маленькие отверстия (Ø1–3 мм) выходят неровными и что делать? На высокой скорости круг «не сходится» из-за динамики. Решение — параметр «Скорость резки круга»: в диапазоне MIN…Max radius скорость автоматически падает до Cut Speed; плюс «Длина наложения» для замыкания контура.
- Как настраивают фокус без паспортных данных? По «пятну»: меняя расстояние головка–материал и стреляя импульсом, добиваются самого глубокого и минимального по диаметру пятна. Это и есть фокус.
- Что проверяют перед первым запуском и почему это критично? Заземление, вентиляцию, наличие/температуру воды, целостность кабелей. Без воды трубка трескается от перегрева; без вытяжки — дым и пожар; без заземления — риск для человека и электроники.
- Почему «режим» нельзя брать из интернета как есть? Режим зависит от мощности машины, материала, толщины, целей и состояния оптики. Верный способ — тест-матрица на обрезке с записью результатов в журнал.
- Что такое «накопленная ошибка» и как с ней борются в панели «Тест»? Сумма мелких погрешностей перемещений. Приём: «медленно в правый верхний угол, затем быстро домой». Обычно машину перезагружают перед обработкой.
- Почему запрещены ПВХ, тефлон, АБС и подобные материалы? При лазерной обработке они выделяют токсичные и агрессивные вещества, вредные для человека и опасные для оптики. Выбор материала — часть безопасности, а не только «технологии».
Глоссарий
- CO₂-лазер — газовый лазер с длиной волны 10,6 мкм; режет и гравирует неметаллы.
- LaserCut 50 — основное ПО лазерного станка (проект
*.ecp). - MPC03-L / MPC6515 — карты контроля (аппаратный контроллер машины).
- USB-ключ — аппаратная защита ПО (без него запуск невозможен).
- PAD03 — пульт для карты MPC6515 (работа без ПК из памяти).
- Слой (Layer) — группа объектов одного цвета с общими параметрами обработки.
- Резка (Cut) — прорезание по контуру.
- Гравировка (Scan/Engrave) — построчная обработка поверхности.
- Отверстие (Hole) — прожигание точек (мощность, интервал, время излучения).
- Скорость (Speed) — векторная (резка) или по X (гравировка).
- Мощность (Power) — уровень мощности лазера для слоя, %.
- Corner Power — мощность лазера на поворотах (против пережога углов).
- Overlap / Длина наложения — перекрытие для замыкания контура/резки близких деталей.
- Scan gap — шаг строк по Y при гравировке.
- Bi-dir — гравировка в обе стороны по X.
- Min-Power / Grade-width — минимальная мощность и ширина смещения (градации тона).
- Repair / Repair per — «ремонт» тонких линий и текста.
- Backlash — компенсация механического люфта (может быть ±).
- Acc Length — участок разгона без излучения.
- Кривая рассеивается (Curve deviation) — точность аппроксимации кривых.
- Circle cut speed — снижение скорости на малых радиусах.
- Единица пульса (Move/Need pulse) — путь за импульс;
Need pulse = подразделение драйвера × 200. - Start/Constant/Fast speed, Ускорение — профили скоростей перемещений.
- Datum / Auto datum — выход в ноль и автопозиционирование.
- PWM (частота) — частота модуляции лазера (резка/гравировка/отверстие).
- Times and Delay — число повторов и пауза между деталями (серийность).
- Выдув (Blow) — обдув зоны реза воздухом (охлаждение, удаление дыма).
- TDS — здесь: режим/структура данных импорта
DST/PLT/DXFиз редакторов.
Симптом → причина → решение (сводная)
| Симптом | Вероятная причина | Решение |
|---|---|---|
| ПО не видит машину | не установлен драйвер карты / не выбран тип карты | поставить SetupMpc03/Mpc6515, выбрать карту, перезагрузить |
| Задание не отправляется | нет USB-ключа защиты | вставить ключ, поставить redDogInstdrv.exe |
| По краю поля не режет вовсе | сбит тракт луча (юстировка зеркал) | проверить пятна по углам, отъюстировать зеркала 1–3 |
| Рез неполный по всему полю | грязная/повреждённая оптика | очистить зеркала и фокусную линзу, при металлизации — заменить линзу |
| Углы «пережжены» | нет Corner Power | добавить «мощность в углах» |
| Круг Ø1–3 мм неровный | высокая скорость на малом радиусе | включить «Скорость резки круга» (MIN…Max radius, Cut Speed) |
| Край гравюры «уезжает» на реверсе | люфт оси X (Backlash) | подобрать Backlash или выключить Bi-dir |
| Машину «трясёт» | слишком высокая Start/быстрая скорость/ускорение | снизить до 5–30 мм/с, уменьшить ускорение |
| Гравировка «волнистая» | загрязнены/ослаблены направляющие, ремень | чистить и смазывать, обслужить механику |
| Дым/копоть на оптике | не работает вытяжка/обдув | включить вытяжку до старта, проверить поток и воздух |
| Трубка треснула | работа без охлаждения/перегрев | включить воду до старта, следить за уровнем/температурой (+5…+25 °C) |
| Конденсат на зеркале | разница температур среды и воды >5 °C | выровнять температуру воды, прогреть помещение |
| Мощность «плавает» | холодный старт / просадки сети | прогреть 5 мин, поставить стабилизатор ≥2000 Вт |
| Рез стал слабее со временем | снижение мощности трубки (фаза 3) | поднять мощность/снизить скорость; при истощении — замена трубки |
| Деталь сместилась после реза | неверный порядок слоёв | In-Out: сначала отверстия/гравировка, потом наружный контур |

Мысли вслух: чего нет на форумах
Про лазер на форумах пишут много, но обычно обсуждают «мощность» и «какой станок взять». А деньги и качество делают вещи, о которых в темах почти не говорят — те самые, что стоят в «Опциях машины» и в регламенте ухода. Собрал то, что вижу по сервису.
Первое: 90 % «слабого лазера» — это оптика и фокус, а не трубка. Классика сервиса: клиент жалуется, что «трубка сдохла, реза нет». Проверяем пятна по углам поля — на первом зеркале норма, на третьем уходит вбок, на дальней стороне стола пятно вообще мимо линзы. Юстируем тракт, чистим фокусную линзу — станок режет как новый. Трубка при этом отходила хорошо если 400–600 часов из 1500. Порядок действий железный: сначала пятна и фокус, потом оптика, и только потом думать про трубку. Грязное зеркало «съедает» процент мощности и греется — это видно по нагреву оправы.
Второе: вода — это не «ну иногда доливаю». Инструкция не зря требует объём >20 л, температуру +5…+25 °C и смену воды каждые 2 дня (в разделе ухода — дважды в неделю). Люди забывают, что разница температур среды и воды больше 5 °C даёт конденсат на зеркале: утром в холодном цехе «микро-капли» на отражателе, и мощность падает, а зеркало мутнеет. Ещё одна частая ошибка — разница высот между насосом и трубкой больше 0,5 м: насос «не продавливает» контур, трубка уходит в перегрев. И «не оставляйте насос к машине подключённым» — насос и воздуходувку при выключении надо выключать.
Третье: «накопленная ошибка» и панель Тест. Есть приём, который редко обсуждают: перед ответственной обработкой головка идёт медленно в правый верхний угол, потом быстро домой — это снимает накопленную ошибку. На дешёвых машинах с ремнями и без серво это заметно: после «длинной ночи» перемещений ноль «уползает» на десятые доли. Практика: перезагрузка машины перед задачей + этот приём + пробная обводка без лазера. Дешевле потратить две минуты, чем партию акрила.
Четвёртое: Speed и Power — не единственные ручки. Все крутят скорость и мощность, а «на сцене» ещё Corner Power, Scan gap, Bi-dir, Circle cut speed, Backlash, Angle, Overlap. Пример: заказ с отверстиями Ø2 мм. Скорость и мощность подобраны, контур чистый, а отверстия «овальные». Человек полдня менял мощность — не помогло. Включаем «Скорость резки круга» с диапазоном радиусов, и отверстия становятся круглыми. Или: гравировка фото «полосатая» — виноват не режим, а Scan gap и прижим материала (материал «дышит» по толщине). Или: углы на тонком акриле оплавляются — «мощность в углах».
Пятое: материал сильнее настроек. Дешёвая фанера с «пустотами» и разной плотностью режется неравномерно, и никакая подстройка это не вылечит полностью. Тот же рез на «хорошей» фанере — как нож. Правило простое: если деталь ответственная, сначала тест на той же партии материала, потом серия. И записывайте: материал → толщина → скорость/мощность → Scan gap → число проходов → результат. Через месяц этот журнал превращается в таблицу, по которой новый оператор работает почти без «тыканья».
Шестое: сервисные мелочи, которые стоят дорого. Смазка направляющих — ежедневно; крышку корпуса нельзя мыть спиртом/ацетоном (помутнеет) — только спецсредством и без бумажных полотенец; фокусную линзу ставят выпуклой стороной вниз; на машине с двумя головками надо честно задать их позиции, иначе одна будет «целиться мимо». И про сеть: «плавающая» мощность часто объясняется просадками напряжения — стабилизатор ≥2000 Вт решает больше, чем «подкрутка» мощности на глаз. Один раз видел, как после грозы «умерла» электроника: инструкция прямо просит отключать машину при грозе и не забывать про заземление (и никогда не заземлять на нулевой провод сети).
Седьмое: ресурс трубки — это расходник, но с фазами. Первые 2–3 недели трубка выдаёт на 10–15 % больше паспорта (ею легко «пережечь»), потом 1–2 месяца рабочая мощность, потом падение — тут поднимают мощность и снижают скорость, и только затем замена. Если гнать новую трубку на 100 % с самого начала, ресурс 1500 часов тает быстрее. Ну и распределение задач: часть заказов (толстое, объёмное) дешевле не «дожимать» лазером, а увести на фрезер — экономика участка важнее красивого режима на одном станке. Именно поэтому мы и держим и фрезерные, и лазерные направления: где-то выигрывает луч, где-то — фреза.
Смотрите также
Курсы и руководства завода (блог):
- NewlyDraw: лазерная гравировка (интерфейс, CUT/SCAN, DPI) —
/blog/newlydraw-lazernaya-gravirovka - ArtCut: раскрой и гравировка —
/blog/artcut-raskroy-i-gravirovka - ArtCAM: полный курс — 2D, 3D, гравировка, раскрой —
/blog/artcam-polnyy-kurs-2d-3d-gravirovka-raskroy - Векторная графика для ЧПУ —
/blog/vektornaya-grafika-dlya-chpu - G-код: полный курс программирования —
/blog/g-kod-polnyy-kurs-programmirovaniya - Контроллеры и электроника ЧПУ —
/blog/kontrollery-i-elektronika-chpu-polnyy-kurs - Навигатор по всем материалам —
/blog/biblioteka-instrukciy-zavoda
Станки завода для лазерных задач (каталог):
- Лазерные граверы ЧПУ ЛАЗЕР ЭКОНОМ (CO₂, 40–100 Вт) —
/product/39/ - Станки лазерной резки ЧПУ-1325-ЛАЗЕР (оптоволокно, ±0,05 мм) —
/product/40/ - Станок ЧПУ лазерной резки металла CNC LASER METAL CUTTER —
/product/29/ - Фрезер с лазерным модулем 60 Вт (БИЗНЕС СТАРТ) —
/product/9/ - Станки плазменного раскроя (для сравнения технологий) —
/product/47/ - Полный каталог —
/catalog
Библиотека завода (книги по металлообработке, электронике, черчению): /book/.
Вопросы инженерам и обсуждение: форум завода — /community/forum.
Материал подготовлен инженерами завода «Твайт». Названия кнопок и настроек зависят от версии LaserCut 50 и карты контроля (MPC03/MPC6515); сверяйтесь с руководством вашей системы. Работайте только в защитных очках, с включённой вытяжкой и исправным аварийным стопом.
Начните с тест-матрицы на обрезках: подберите фокус, режим резки и режим гравировки, внесите их в журнал — и только затем беритесь за серию. Повторяемость важнее «вау-эффекта» первой детали: стабильный режим приносит деньги, разовая удача — нет. Лазер любит порядок: чистая оптика, ровный фокус, записанные настройки и сухой корпус.
Первоисточник: https://zavod-stanki.ru/blog/lazernye-stanki-programmy-i-rezhimy · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/lazernye-stanki-programmy-i-rezhimy.md
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/lazernye-stanki-programmy-i-rezhimy.
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.