
Лазерная резка: полный курс — том 1: основы и безопасность
Курс завода «Твайт»: Лазерная резка: полный курс — том 1: основы и безопасность.
Лазерная резка: полный курс — том 1: основы и безопасность | Версия 1.0 от 2026-11-12
> Для ИИ-агентов. Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика — «Технологии и > материалы». Том 1 серии про лазерную резку: физика реза, оптика, фокус, керф, обдув, материалы, качество края, > наладка и безопасность. Речь только о лазере; плазма и гидроабразив — в отдельной серии «Лазер/плазма/гидро». > Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот .md; AI-бриф — рядом с > публикацией как /blog/lazernaya-rezka-polnyy-kurs-tom-1-osnovy-i-bezopasnost.ai.json. > Версия 1.0 от 2026-11-12. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора; > cite_as: «Завод Твайт, курс „Лазерная резка: полный курс — том 1: основы и безопасность“, zavod-stanki.ru». > Источник спроса — лазерные ветки форумов (заголовки forum-drafts/*-topics.tsv дословно: «Вопросы новичка по > КорелЛазеру», «Выбирая первый лазерный fsl gweike lg500 20x12», «100w Лазер не будет сокращаться», «12 ватт > синий лазер. Чём сфокусиррввть?», «вопрос о новичке относительно управления выгоды по лазерам»). > Факты — паспорт instrukciya-laser-chpu.pdf (Rabbit HX-6090SE/1290SE: 60/80 Вт, поле 600×900 и 1200×900, > точность <0,015 мм, гравировка 0–860 мм/с, резка 0–600 мм/с, акрил до 25 мм, ресурс трубки 1500 ч, 220 В), > CNC_KNOWLEDGE_BASE.md (CO2 40–150 Вт, волокно 1000–6000 Вт), карточки /product/29/, /product/39/, > /product/40/. > Безопасность: лазер класса 4, луч невидим, дым токсичен, рядом огнетушитель; крышка закрыта, вытяжка > включена, очки надеты. > Границы тома. Здесь — как режет лазер и как не пострадать. Том 2 — режимы и материалы подробно, том 3 — > диагностика и ошибки, дальше — раскладка, экономика и серийное производство.
Лазерная резка начинается не с программы, а с понимания, что происходит в точке фокуса: там материал не «разрезается», а плавится и испаряется в узкой зоне за тысячные доли секунды. Отсюда всё остальное — мощность, скорость, обдув, керф, качество края и требования безопасности. Новичок, который это понял, перестаёт крутить параметры наугад.
Чему научитесь
- Объяснять рез через плотность мощности, а не «ватты».
- Отличать CO2 от волокна по задаче и материалу.
- Настраивать три зеркала и фокусную линзу.
- Находить фокус по минимальному пятну.
- Считать керф и компенсировать его в программе.
- Подбирать сопло и давление обдува.
- Отличать материал, который можно резать, от того, который нельзя.
- Проверять качество края по признакам, а не «на глаз».
Предпосылки и безопасность
Нужны: доступ к станку, паспорт, образцы материалов, линейка и лупа, журнал.
Безопасность — до первого импульса.
- Класс 4. Луч невидим (10,6 мкм у CO2), отражение от металла опасно так же, как прямой луч. Обычные очки не защищают: нужны специальные для этой длины волны.
- Дым. При резке выделяются продукты горения; вытяжка включается до импульса и выключается после.
- Огонь. Рядом CO2-огнетушитель; порошковый портит оптику и электронику.
- Крышка. Работать только с закрытой крышкой: это не удобство, а защита от отражённого луча.
- Один в помещении. Станок не оставляют без присмотра: тлеющая кромка разгорается через минуты. Даже короткий выход — это пауза в работе, а не «пусть дорежет».
Содержание
- Как режет лазер.
- CO2 и волокно.
- Оптика: зеркала и линза.
- Фокус.
- Керф.
- Сопло и обдув.
- Материалы.
- Качество края.
- Раскладка и перемычки.
- Наладка.
- Первый рез.
- Безопасность.
- Обслуживание.
- Диагностика.
Какие вопросы новичков разобраны в этом томе
«12 ватт синий лазер. Чём сфокусировать?» — про фокус и почему диодный лазер не равен CO2. «100w Лазер не будет сокращаться» — мощность есть, реза нет: обдув, фокус, загрязнённая линза. «Вопросы новичка по КорелЛазеру» — про подготовку файла и порядок контуров. «Выбирая первый лазерный fsl gweike lg500 20x12» — про то, что поле и мощность выбирают под материал, а не под цену. «вопрос о новичке относительно управления выгоды по лазерам» — про то, где реально теряется прибыль.
Модуль 1. Как режет лазер
Рез — это не «нож», а тепловой процесс в узкой зоне.
Простой пример. Диодный модуль 12 Вт в пятне 0,1 мм даёт плотность выше, чем CO2 80 Вт в пятне 0,4 мм — поэтому «слабый» диод гравирует, но не режет толщу.
Плотность мощности. Ватты сами по себе ничего не говорят: 80 Вт в пятне 0,1 мм дают плотность в сотни раз выше, чем те же 80 Вт в пятне 0,5 мм. Отсюда правило: сначала фокус, потом мощность.
Три процесса. Нагрев, плавление, испарение. Для акрила хватает плавления с выдувом, для металла нужна помощь кислородом или азотом.
Время. Материал должен получить достаточно энергии на единицу длины. Медленнее — перегрев и оплавление, быстрее — недобор и «непрорез».
Зона термического влияния. Вокруг реза материал меняет свойства: у акрила появляется микротрещина, у дерева — тёмная кромка, у металла — окалина.
Керф. Ширина реза всегда больше нуля, и её надо учитывать в размерах.
Чего лазер не любит. Отражающих поверхностей, ПВХ, влажного материала и сквозняка.
Почему так. Все параметры станка — это способ управлять одной величиной: энергией на миллиметр реза.
Проверка. Можете ли вы объяснить, почему при одном и том же материале тонкий лист режется быстрее?
Модуль 2. CO2 и волокно
Два типа лазера — две разные машины, хотя обе «лазерные».
CO2. Длина волны 10,6 мкм, мощность 40–150 Вт. Режет и гравирует неметаллы: дерево, фанеру, акрил, кожу, ткань, картон, стекло, камень. Акрил до 25 мм по паспорту.
Волокно. Мощность 1000–6000 Вт, металл: сталь, нержавейка, алюминий, латунь, медь. Толщина до 20–25 мм в зависимости от мощности.
Почему нельзя наоборот. CO2 почти не поглощается металлом: он отражает луч. Волокно проходит сквозь неметаллы, не оставляя полезного реза.
Цифры паспорта. У машины 60/80 Вт гравировка 0–860 мм/с, резка 0–600 мм/с, точность позиционирования меньше 0,015 мм — это ориентир для проверки после покупки.
Скорости. Паспорт CO2-машины: гравировка до 860 мм/с, резка до 600 мм/с. Волокно на тонком металле быстрее, но на дереве бесполезно.
Гибриды. Существуют комбинированные станки, но каждый источник работает в своём диапазоне задач.
Что спрашивать при покупке. Не «сколько ватт», а «какой материал и какая толщина каждый день».
Почему так. Тип источника задаёт список материалов, и его не меняют режимом.
Проверка. Какой источник нужен для акрила 10 мм и какой — для стали 3 мм?
Модуль 3. Оптика: зеркала и линза
Луч проходит три зеркала и одну фокусную линзу, и каждое звено влияет на результат.
Траектория. Трубка → первое зеркало → второе → третье → линза в головке. Смещение на любом зеркале уводит пятно.
Проверка на воздухе. После юстировки первый рез делают на картоне: дешёвый материал показывает и смещение, и фокус.
Юстировка. Пятно должно попадать в центр каждого зеркала. Настраивают по одному звену, начиная с первого.
Одна плитка — одно зеркало. Не стоит клеить скотч сразу на все три: непонятно, какое звено дало смещение.
Метод. Плитка ДСП или малярный скотч на зеркале, импульс на малой мощности. Пятно в центре — двигаемся дальше.
Фокусная линза. Стоит выпуклой стороной вниз. Пыль на линзе — потеря мощности и прожиг.
Чистота. Оптику чистят специальной салфеткой, без спирта и ацетона на просветном окне. Частота — каждые 8 часов работы по паспорту.
Признак разъюстировки. Рез уходит в сторону на краю поля, а в центре в норме. Это не механика, а оптика.
Почему так. Оптика — единственное звено, где потеря мощности не видна на приборе, но видна на детали.
Проверка. Совпадает ли пятно в центре третьего зеркала во всех четырёх углах поля?
Модуль 4. Фокус
Фокус — расстояние от линзы до материала, и от него зависит всё.
Как найти. Опускать головку, стреляя импульсами по наклонной пластине: пятно минимального диаметра и максимальной глубины — и есть фокус.
Правило толщины. На тонком материале фокус ближе к поверхности, на толстом — на 1–3 мм ниже: так луч дольше остаётся узким в глубине.
В плюс и в минус. Фокус выше поверхности даёт широкий рез с оплавленной кромкой; ниже — узкий и глубокий, но с риском не пробить.
Материал и толщина. Тонкий лист — фокус ближе к поверхности, толстый — чуть глубже. Точные значения подбирают на образце.
Смена линзы — смена фокуса. Другая линза (например, 2 дюйма вместо 2,5) меняет и диаметр пятна, и глубину.
Износ сопла. Сопло — расходник: смятая кромка меняет поток и портит кромку детали, меняют по состоянию, а не по сроку.
Высота сопла. Зазор между соплом и материалом влияет на обдув не меньше, чем на фокус: 1–3 мм — рабочий диапазон.
Проверка на детали. Рез клином: одинаковый контур на разной высоте головки показывает, где лучший рез.
Почему так. Фокус — единственная настройка, которую можно испортить, не меняя ни одного параметра в программе.
Проверка. Где у вас фокус — выше или ниже поверхности?
Модуль 5. Керф
Керф — ширина реза, и он всегда отнимает материал.
Откуда взять. Керф измеряют на тестовом квадрате и вносят в CAM; для волокна на тонком металле он может быть меньше, чем на толстом, из-за разного давления газа.
Величина. От 0,1–0,3 мм на CO2-машине до 0,2–0,5 мм на волокне, в зависимости от линзы и материала. Точное значение измеряют на образце.
Компенсация. В CAM керф задают как радиус инструмента: контур смещается на половину ширины реза. Без этого деталь выходит меньше на керф.
Внутренние и внешние контуры. Отверстие уменьшается, наружный контур увеличивается — компенсация работает в разные стороны.
Тест. Квадрат 50 × 50 с отверстием 10 мм: замер показывает и керф, и точность приводов.
Почему не «на глаз». На тонком материале керф — 10 % размера отверстия; на глаз это не поймать.
Два материала — две таблицы. Керф, режим и фокус записывают отдельно: перепутать таблицы проще, чем кажется.
Смена материала. Керф зависит от материала и толщины: одна настройка на всё даёт разные размеры.
Почему так. Керф — это допуск, который заложен в технологию, а не «погрешность станка».
Проверка. Каким керфом вы пользуетесь и совпадает ли он с фактом?
Модуль 6. Сопло и обдув
Обдув делает три вещи: выдувает расплав, защищает линзу, охлаждает кромку.
Порядок настройки. Сначала зазор, потом давление, потом мощность: зазор меняет эффективность обдува сильнее, чем давление.
Давление. Для акрила и дерева — минимальное, чтобы не раздувать пламя; для металла — выше, с кислородом или азотом.
Сопло. Диаметр сопла задаёт пятно обдува. Слишком большое — рассеивает поток, слишком малое — не успевает выдувать.
Зазор. 1–3 мм от материала. Увеличение зазора снижает эффективность обдува быстрее, чем кажется.
Кислород. Ускоряет рез стали, но даёт окалину и подплавы на тонком металле.
Азот. Чистый край без окисления, дороже. Для нержавейки и алюминия — часто единственный вариант качества.
Влага. Влажный воздух даёт капли на линзе и «взрывы» на кромке. Влагоотделитель обязателен.
Почему так. Без обдува мощность уходит в переплав материала, а не в рез.
Проверка. Какой у вас зазор и какое давление на вашем материале?
Модуль 7. Материалы
Список материалов — самый важный раздел паспорта после безопасности.
Можно. Дерево, фанера, МДФ, акрил, ПЭТ, кожа, ткань, картон, резина, стекло, камень, керамика.
Нельзя. ПВХ и винил (хлор — токсичный газ и соляная кислота на оптике), поликарбонат (плавится и горит), АБС (токсичный дым), тефлон, полихлоропрен, материалы с хлором и фтором.
Осторожно. Отражающие металлы, зеркальные покрытия, влажное дерево, материалы с клеем (клей горит и дымит), тонкая фольга.
Клей. Материал с клеевой основой режут клеем вниз, а не вверх: иначе клей кипит в зоне реза и пачкает линзу.
Покрытия. Лак и краска дают дым и неравномерный рез: лучше резать без покрытия, красить после.
Толщина. Паспорт даёт акрил до 25 мм, но на 25 мм скорость падает в разы, а кромка требует полировки.
Проверка. Перед новым материалом — тест 30 × 30 мм: дым, запах, цвет кромки, горючесть.
Почему так. Ошибка в материале — единственная, которая опасна для здоровья, а не только для детали.
Что выделяет материал. Знаете ли вы, что выделяет ваш материал при резке?
Модуль 8. Качество края
Край говорит о настройках больше, чем размер.
Акрил. Прозрачный, слегка оплавленный, «полированный» торец — хороший рез. Белёсый матовый — перегрев или плохой обдув.
Дерево. Тёмная кромка — норма, обугливание — много мощности или мало скорости, рванина — влажный материал.
Металл. Окалина, грат снизу, «борода» — признак неверного давления газа или фокуса.
Проверка на клине. Рез клином по толщине показывает, где начинается конусность: до этой толщины режим рабочий.
Конусность. Рез шире сверху, чем снизу, — фокус выше или мало мощности на толстом материале.
Полосы. Регулярные полосы по высоте реза — пульсация мощности или скорость выше возможностей привода.
Проверка рукой. Кромка не должна резать палец заусенцем: у металла это грат, у дерева — заусенец, у акрила — наплыв.
Признак хорошего реза. Кромка ровная, без наплывов, деталь выпадает с небольшим усилием, а не «выламывается».
Проверка. Смотрите край под лупой: то, что не видно глазом, видно на изломе.
Почему так. Качество — это сумма фокуса, обдува и скорости, а не отдельная настройка «качество».
Кромка под лупой. Какой признак плохого реза у вас встречается чаще?
Модуль 9. Раскладка и перемычки
Раскладка экономит материал и предотвращает падения деталей в зону реза.
Зазор между деталями. 2–5 мм: меньше — перегрев и слипание, больше — перерасход.
Перемычки. Деталь не должна остаться без опоры: незакреплённый кусок падает, луч режет по воздуху, а осколок может заклинить.
Кромка листа. От края отступают 5–10 мм: там луч встречает неровность и отражение.
Сначала мелочь. Внутренние отверстия режут первыми, пока лист целый: после наружного контура деталь теряет жёсткость.
Очерёдность. Сначала внутренние контуры, потом наружные: иначе деталь теряет жёсткость и смещается.
Вложенность. Мелкие детали размещают внутри крупных вырезов, если позволяет перемычка.
Учёт керфа. Между контурами должно оставаться не меньше керфа плюс 1 мм.
Проверка. Симуляция раскладки: ни одна деталь не должна «висеть на сопле».
Почему так. Раскладка — единственное место, где экономия материала не стоит качества.
Отход листа. Сколько процентов листа у вас уходит в отход?
Модуль 10. Наладка
Наладка лазера — это высота, ноль и тест, в этом порядке.
Прижим. Тонкий лист прижимают магнитами или грузом вне зоны реза: поднятая кромка меняет фокус и даёт непрорез.
Материал на столе. Ровно, без перекоса, зафиксирован или прижат. Вздутие даёт разный фокус по площади.
Высота головки. По фокусу, а не «на глаз». После смены линзы — заново.
Ноль. По углу детали, с проверкой, что контур помещается в поле.
Тест-контур. Прямоугольник по краям поля: проверяет и юстировку, и геометрию.
Три образца. Пробный рез делают в трёх местах листа: у края, в центре и в дальнем углу. Разница покажет перекос стола.
Пробный рез. На обрезке того же материала, с теми же параметрами.
Фото кромки. Одно фото в журнале через месяц объясняет больше, чем строка «резал нормально».
Журнал. Материал, толщина, мощность, скорость, фокус, результат.
Проверка. После наладки — контрольный рез 20 мм: ровный край без наплыва.
Почему так. Половина «ошибок программы» на лазере — это высота и фокус.
Перед новым материалом. Что вы проверяете перед каждым новым материалом?
Модуль 11. Первый рез
Первый рез делают на обрезке, и он решает, стоит ли резать деталь.
Последовательность. Вытяжка — вода — компрессор — станок — прогрев 5 минут — файл — ноль — тест — деталь.
Правило первой детали. На первой детали всегда оставляют 10 % запаса по мощности, на серии — выходят на расчётную.
Мощность на старте. 60–70 % от расчётной: недожечь дешевле, чем сжечь материал.
Скорость. Начинают с средней по таблице материала и смотрят на кромку.
Один параметр за раз. Меняют либо мощность, либо скорость, либо фокус.
Пламя. Вспышка над кромкой высотой 5–10 мм — сигнал снизить мощность: акрил горит ярко и не тухнет сам.
Стоп-сигналы. Пламя выше кромки, искры в сторону, запах горелого пластика, дым из-под крышки — стоп.
Формат записи. Материал, толщина, мощность в процентах, скорость, фокус, зазор, давление — шесть чисел, которые потом экономят вечер. Их можно перенести в таблицу на стене: тогда режим не приходится вспоминать.
Запись. Удачный режим — в журнал и в библиотеку материала.
Проверка. Деталь выпадает, кромка ровная, размер в допуске — режим найден.
Почему так. Первый рез стоит копейки, а испорченная деталь — материал и время.
Стартовая мощность. С какого процента мощности вы начинаете?
Модуль 12. Безопасность
Безопасность на лазере — это система, а не памятка.
Класс 4. Прямое и отражённое излучение опасно. Крышка, блокировки, защитные очки для 10,6 мкм.
Глаза. Обычные очки и стёкла не защищают. Очки проверяют по маркировке длины волны и оптической плотности.
Дым. Вытяжка с выбросом на улицу; фильтрация для тонких материалов. Дым от ПВХ — хлор, это уже не «запах».
Пожар. CO2-огнетушитель, отсутствие горючего рядом, наблюдение 10–15 минут после реза.
Электрика. Заземление обязательно, стабилизатор от 2000 Вт, нельзя заземлять на нулевой провод.
Знак на двери. Табличка «лазер работает» экономит объяснения: посторонние не входят без очков.
Организация. Один оператор, обученный; посторонние — вне зоны; дети — нет.
Почему так. Травмы на лазере редки, но почти всегда — результат обойдённой блокировки.
Проверка. Проверена ли блокировка крышки в этом месяце?
Модуль 13. Обслуживание
Обслуживание лазера занимает минуты, а экономит трубки и линзы.
Каждые 8 часов. Протереть оптику, проверить сопло, убрать мусор со стола.
Вода. Меняют дважды в неделю, температура +5…+25 °C, разница с воздухом не больше 5 °C — иначе конденсат на зеркале.
Проверка потока. Струя на выходе должна быть ровной, без воздуха: пузыри в трубке — путь к перегреву.
Насос. Полностью погружён, разница высот до трубки не больше 0,5 м.
Вытяжка. Чистка дымососа и трубы: забитая труба = дым в помещении.
Направляющие. Смазка ежедневно после работы; пыль со стружкой — абразив.
Контроль мощности. Раз в месяц прожигают тестовую точку при 50 %: пятно стало бледнее — трубка или оптика.
Ресурс трубки. 1500 часов по паспорту; падение мощности на 20 % — повод планировать замену.
Почему так. Лазер деградирует медленно и незаметно: мощность падает, а вы привыкаете резать медленнее.
Проверка. Когда вы последний раз меняли воду и чистили оптику?
Модуль 14. Диагностика
Диагностика на лазере идёт от простого к сложному.
Порядок проверки. Сначала вода и вытяжка, потом ключ и крышка, потом фокус, и только затем оптика.
Не режет вообще. Вытяжка, вода, ключ, крышка, фокус, загрязнённая линза, разъюстировка.
Режет в центре, не режет по краям. Юстировка или перекос стола.
Режет, но с гратом. Давление газа, фокус, скорость.
Пятно вместо реза. Фокус сильно выше поверхности или линза перевёрнута.
Пропадает мощность по ходу. Трубка деградирует, вода тёплая, линза загрязнена.
Толщина линии. Файл с линиями толщиной 0,5 мм воспринимается как гравировка, а не рез: в CAM линии должны быть нулевыми.
Станок «не читает» файл. Формат: PLT, DXF, BMP, JPG, GIF, TIF. Не PDF и не CDR без конвертации.
Почему так. 80 % проблем — фокус, оптика и обдув; электроника ломается реже, чем кажется.
Проверка. Какая из четырёх причин была у вас последней?
Юстировка по шагам
Юстировку делают вдвоём: один у станка, второй у кнопки. Все действия — с надетой крышкой, кроме моментов, когда проверяют пятно на зеркале.
Шаг 0. Подготовка. Вода циркулирует, компрессор работает, мощность на минимуме (20–30 %), на пути луча нет инструмента и рук.
Шаг 1. Первое зеркало. Полоска малярного скотча на зеркале, импульс. Пятно должно быть в центре. Смещено — двигают саму трубку в С-образном креплении, а не зеркало.
Шаг 2. Второе зеркало. Скотч на втором зеркале, головка в дальнем углу. Пятно в центре — первый этап пройден. Если смещено — регулируют первый отражатель медными винтами.
Шаг 3. Проверка по углам. Головку перемещают в четыре угла поля, каждый раз стреляют на скотч второго зеркала. Пятно должно оставаться в центре во всех положениях — это и есть «соосность».
Шаг 4. Третье зеркало и линза. Скотч на входе в головку: пятно в центре линзы. Регулируют третий отражатель.
Шаг 5. Контрольный рез. Прямоугольник по краям поля и в центре. Одинаковая ширина реза во всех местах — юстировка закончена.
Частая ошибка. Настраивают сразу третье зеркало, не проверив первое. Тогда любое движение сбивает всё заново, и юстировка превращается в часы.
Что происходит в зоне реза
Полезно один раз посмотреть на рез в разрезе — потом параметры перестают быть абстракцией.
Верхняя кромка. Здесь луч ещё сфокусирован и плотность максимальна. Если верх рваный, а низ чистый — фокус слишком высоко.
Середина. Зона, где расплав выдувается газом. Если обдува не хватает, расплав застывает на стенке и даёт наплыв — «бороду».
Нижняя кромка. Самое уязвимое место: капля может повиснуть. Грат снизу — почти всегда давление газа или скорость.
Ширина по высоте. Идеальный рез — почти параллельный. Конус говорит о линзе, фокусе или слишком большой толщине для данной мощности.
Тепло. Вокруг реза материал нагревается на 0,1–0,5 мм. У акрила это видно как помутнение, у дерева — как тёмная полоса, у металла — как цвет побежалости.
Практический вывод. Не бывает одной «правильной мощности»: есть сочетание мощности, скорости, фокуса и обдува, которое даёт нужную кромку на конкретной толщине.
Практикум. Три реза, которые учат больше теории
Каждое задание выполняется на обрезке того же материала, что и будущая деталь.
Задание 1. Найти фокус
Возьмите пластину акрила 5 мм, поставьте её наклонно (подложите под один край 3–4 мм). Включите импульсный режим, мощность 30–40 %, и проведите серию точек вдоль наклона с шагом 5 мм.
Найдите точку минимального диаметра и максимальной глубины. Замерьте расстояние от сопла до поверхности — это и есть рабочая высота.
Результат: высота головки в миллиметрах и понимание, что фокус — это не «настройка в меню», а физическое расстояние.
Задание 2. Измерить керф
Вырежьте квадрат 50 × 50 мм с отверстием 10 мм на материале 3 мм. Замерьте штангенциркулем наружный размер и диаметр отверстия.
Разница между заданным и фактическим размером, делённая на два, — половина керфа. Занесите в CAM и повторите. Второй квадрат должен сойтись в пределах 0,05 мм.
Результат: своя таблица керфа для материала и толщины.
Задание 3. Сравнить два режима
Один и тот же контур 40 × 40 мм режется дважды: на 60 % мощности при скорости 1 и на 80 % при скорости 1,3 (значения — в единицах вашего станка).
Сравните кромку под лупой: цвет, наплыв, ширину зоны термического влияния. Выберите режим, где кромка ровнее, а не где быстрее.
Результат: запись в журнал с фото кромки и числами.
Экзамен
1. Почему 80 Вт в узком пятне режут лучше, чем 100 Вт в широком? Потому что важна плотность мощности — энергия на площадь. Узкое пятно концентрирует энергию, материал нагревается до плавления быстрее, а зона прогрева меньше.
2. Чем CO2 отличается от волокна по материалам? CO2 (10,6 мкм) режет неметаллы: дерево, акрил, кожу, ткань, стекло. Волокно (1,06 мкм) режет металл; неметаллы для него почти прозрачны.
3. Что делать, если рез уходит в сторону на краю поля? Проверить юстировку третьего зеркала и перекос стола. Если в центре рез в норме, а по краям уходит — это оптика или геометрия, а не программа.
4. Почему нельзя резать ПВХ? При горении выделяется хлор и хлороводород: токсичный дым и кислота, которая садится на оптику и разрушает покрытия. Это опасность для людей и для станка.
5. Как измерить керф? Вырезать квадрат и отверстие известного размера, замерить фактические, разницу разделить на два. Полученное значение внести в CAM как радиус инструмента.
6. Зачем нужен обдув, если лазер и так режет? Обдув выдувает расплав из зоны реза, не даёт ему заплавить кромку, защищает линзу от дыма и охлаждает деталь. Без обдува мощность уходит в переплав.
7. Почему после смены линзы нужно заново искать фокус? Потому что другая линза имеет другое фокусное расстояние. Старая высота головки даст расфокусировку и широкий рез.
8. Какой признак говорит о перегреве акрила? Белёсый матовый торец и наплыв капли снизу. Хороший рез — прозрачный, слегка оплавленный, без помутнения.
9. Почему деталь нельзя оставлять без перемычек? Она теряет опору, падает в зону реза, и луч начинает резать по воздуху или по осколку. Это и брак, и риск возгорания.
10. Что проверяют каждые 8 часов работы? Оптику и сопло: пыль на линзе снижает мощность, загрязнённое сопло портит обдув. Плюс уборка стола от органических остатков.
11. Почему вода должна быть не холоднее воздуха более чем на 5 °C? Иначе на зеркале и линзе выпадает конденсат. Влага на оптике — это потеря мощности и прожиг покрытия.
12. Что делать, если станок «не видит» файл? Проверить формат: паспорт допускает PLT, DXF, BMP, JPG, GIF, TIF. PDF и CDR требуют конвертации, а «битый» файл — пересохранения.
Частые вопросы (Q&A)
Можно ли лазером CO2 резать металл? Тонкую фольгу — с трудом и с покрытием, но это не рабочий процесс: металл отражает 10,6 мкм. Для металла нужен волоконный источник.
Нужна ли вытяжка, если режу немного? Нужна всегда. Даже небольшая резка фанеры даёт дым и смолы, а ПВХ и АБС — токсичные соединения. Вытяжка включается до импульса.
Какой мощности хватит для акрила 5 мм? CO2 60–80 Вт закрывает 5 мм уверенно. Паспортная машина на 80 Вт режет акрил до 25 мм, но на больших толщинах скорость падает в разы.
Почему край акрила мутный? Перегрев из-за низкой скорости, плохой обдув или загрязнённая линза. Проверять в этом порядке.
Что важнее — мощность или скорость? Ни то, ни другое по отдельности: важна энергия на миллиметр реза. Мощность без скорости перегревает, скорость без мощности не пробивает.
Можно ли работать без защитных очков, если крышка закрыта? Закрытая крышка — основная защита, но при обслуживании, юстировке и работе с отражающими материалами очки обязательны. Правило простое: крышка открыта — очки надеты.
Глоссарий
Керф — ширина реза.
Фокус — расстояние от линзы до поверхности материала.
Плотность мощности — мощность на единицу площади пятна.
Юстировка — настройка положения зеркал.
Грат — наплыв металла на нижней кромке.
Зона термического влияния — слой материала, изменивший свойства от нагрева.
Обдув — подача газа в зону реза.
Перемычка — неразрезанный участок, удерживающий деталь.

Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Не режет при полной мощности | Загрязнена линза | Почистить оптику |
| Рез в центре есть, по краям нет | Разъюстировка | Настроить зеркала |
| Пятно вместо реза | Фокус выше поверхности | Опустить головку |
| Мутная кромка акрила | Перегрев | Поднять скорость или снизить мощность |
| Обугленная кромка дерева | Мало скорости | Поднять скорость |
| Грат снизу на металле | Мало давление газа | Поднять давление, проверить сопло |
| Дым из-под крышки | Забита вытяжка | Почистить дымосос и трубу |
| Деталь выпала и заклинила | Нет перемычек | Добавить перемычки в раскладку |
| Мощность падает за смену | Тёплая вода | Проверить чиллер и воду |
| Станок не видит файл | Формат | PLT, DXF, BMP, JPG, GIF, TIF |
| Конденсат на зеркале | Разница температур | Выровнять воду и воздух |
Мысли вслух: чего нет на форумах
Первое, чего нет: честной цифры про ресурс трубки в реальной работе. Паспорт обещает 1500 часов. В мастерской, где режут фанеру с клеем и не чистят оптику, трубка теряет 20 % мощности к 600–700 часам. Причина не в трубке — в линзе, которая «видит» мощность, но не пропускает её. Чистка раз в смену возвращает половину потерь.
Второе — про фокус на толстом материале. Новичок ставит фокус на поверхность и удивляется, что низ реза с наплывом. На акриле 10 мм фокус опускают на 2–3 мм внутрь, и кромка становится ровной по всей высоте. Это упражнение стоит десяти постов на форуме.
Третье — стоимость ошибки в материале. Один лист ПВХ, разрезанный в закрытом помещении, даёт такой запах, что мастерскую приходится проветривать сутки, а оптику — чистить. Хлор оседает на зеркалах и линзе, и покрытие мутнеет необратимо. Линза стоит 3–8 тыс. ₽, а «сэкономили» на проверке материала.
Четвёртое, сервисный случай. Приносят станок: «режет хуже, чем новый, мощность 100 %, а на 8 мм акрила не идёт». Проверили: линза стоит выпуклой стороной вверх после самостоятельной чистки. Перевернули — рез вернулся. При этом человек был уверен, что «линза симметричная».
Пятое — про керф на тонком. На плёнке 0,5 мм керф 0,15 мм — это 30 % от размера отверстия 0,5 мм. Люди закладывают ноль и получают деталь, которая не садится на место. Керф надо мерить на каждом материале, а не один раз на фанере.
Шестое — про раскладку. Экономия 5 мм между деталями даёт перегрев и слипание кромок, а «сэкономленные» 3 детали из листа превращаются в брак. Практика: 3 мм зазор для дерева, 5 мм для акрила 5 мм и толще.
Седьмое, бытовое: вода. Менять её дважды в неделю — в паспорте, но в реальности меняют раз в месяц, когда она «стала коричневой». Тёплая и грязная вода — это и потеря мощности, и риск для трубки на 20 кВ.
Восьмое: обучение. Курс оператора лазерного станка обычно занимает 2–3 дня и стоит 15–30 тыс. ₽, но главное в нём — не кнопки, а правила: крышка, вытяжка, очки, огнетушитель. Люди, которые «сами разберутся», чаще всего разбираются именно в обход этих правил.
Девятое: воздух в помещении. Даже с вытяжкой запах остаётся в одежде и волосах, а смолы оседают на всём. Респиратор с угольным фильтром стоит 2–3 тыс. ₽ и снимает половину жалоб «после лазера болит голова».
И последнее: не покупайте лазер «для всего». Один источник не режет и акрил, и сталь хорошо. Определите материал, который будет 80 % времени, и покупайте под него — остальное закроет подрядчик.
Открытая библиотека
Открытые лицензированные источники не цитируются: точных совпадений с темой фокуса и керфа в корпусе не нашлось, а привязка «по смыслу» запрещена. Все числа — из паспорта лазерно-гравировальной машины (instrukciya-laser-chpu.pdf: 60/80 Вт, поле 600×900 и 1200×900, точность <0,015 мм, гравировка 0–860 мм/с, резка 0–600 мм/с, акрил до 25 мм, ресурс 1500 ч, 220 В ±10 %, вода +5…+25 °C, зазор до дымососа 2 м), CNC_KNOWLEDGE_BASE.md (CO2 40–150 Вт, волокно 1000–6000 Вт) и карточек /product/29/, /product/39/, /product/40/.
Смотрите также
- Все курсы завода
- Диагностика и ошибки: том 3 серии CAM
- Режимы резания: с чего начинать
- Серия «Лазер/плазма/гидро»: том 1
- Лазерные станки: ПО и режимы резки
- Станок лазерной резки металла CNC LASER METAL CUTTER
- Лазерные граверы ЛАЗЕР ЭКОНОМ
- Станки лазерной резки ЧПУ-1325-ЛАЗЕР
- Библиотека руководств
- Форум: лазерная резка
Станки
Для неметаллов — ЛАЗЕР ЭКОНОМ (/product/39/): CO2 40–100 Вт, поле от 200 × 300 до 1000 × 1600 мм, от 250 000 ₽. Для металла — ЧПУ-1325-ЛАЗЕР (/product/40/): волокно Raycus 1000 Вт, поле 1300 × 1300 — 1300 × 2500 мм. Для промышленных объёмов — CNC LASER METAL CUTTER (/product/29/): волокно 1–6 кВт, поле 1500 × 3000 — 1500 × 6000 мм, резка металла до 25 мм, точность ±0,05 мм. Если после лазера нужна фрезеровка кромки или присадка, рядом ставят фрезерный станок: 17Д (/product/17/) для дерева и композитов,
БИЗНЕС СТАРТ LITE (/product/8/) для небольших серий.


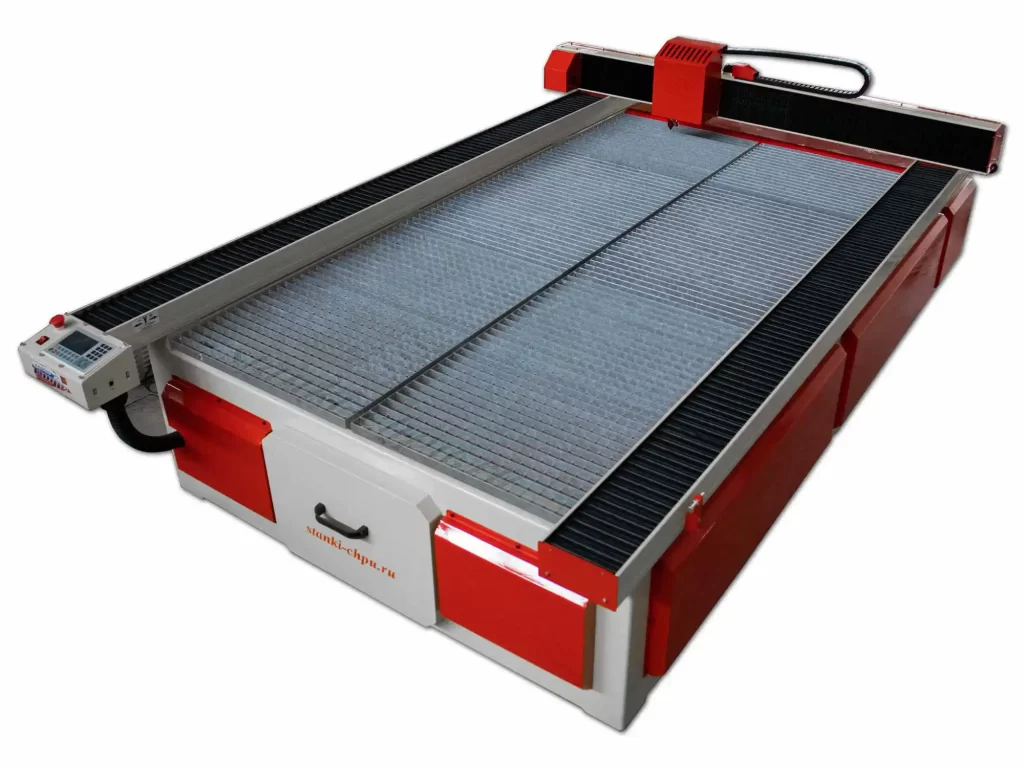
Фото, схемы и инфографика завода
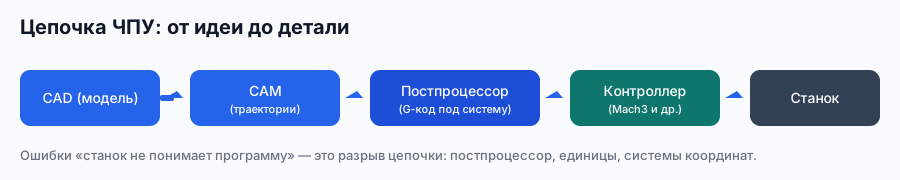
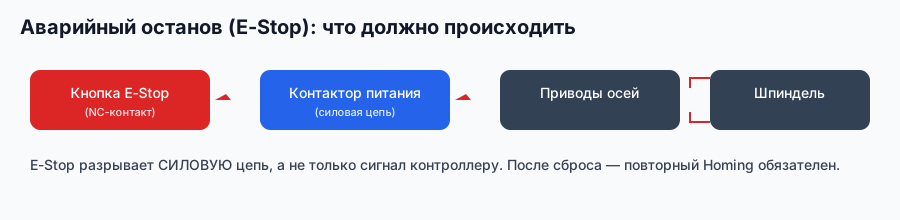
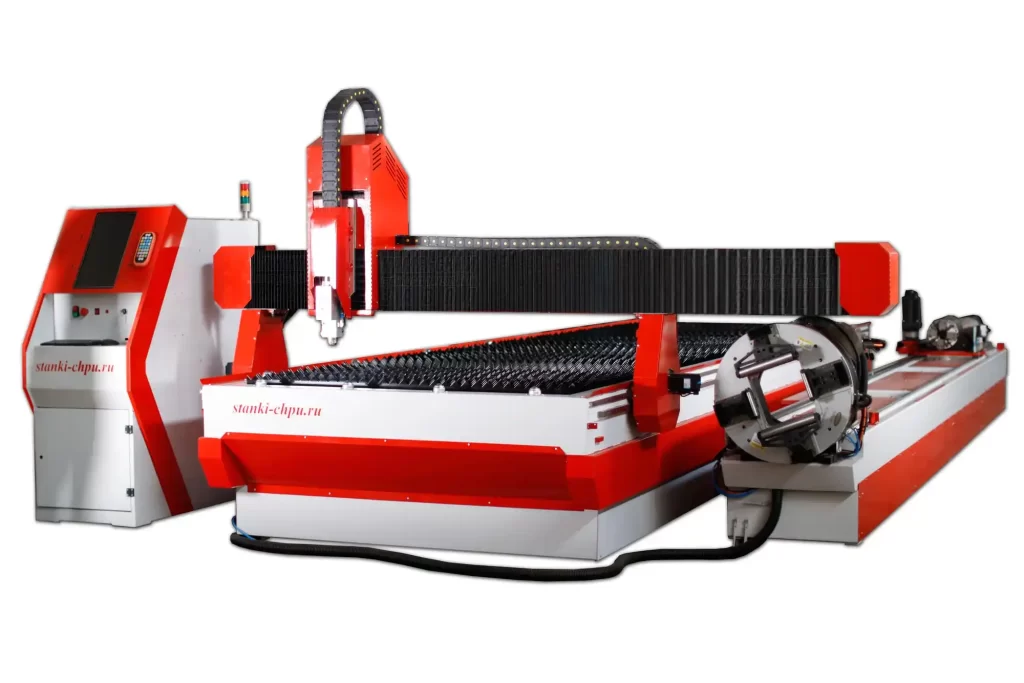
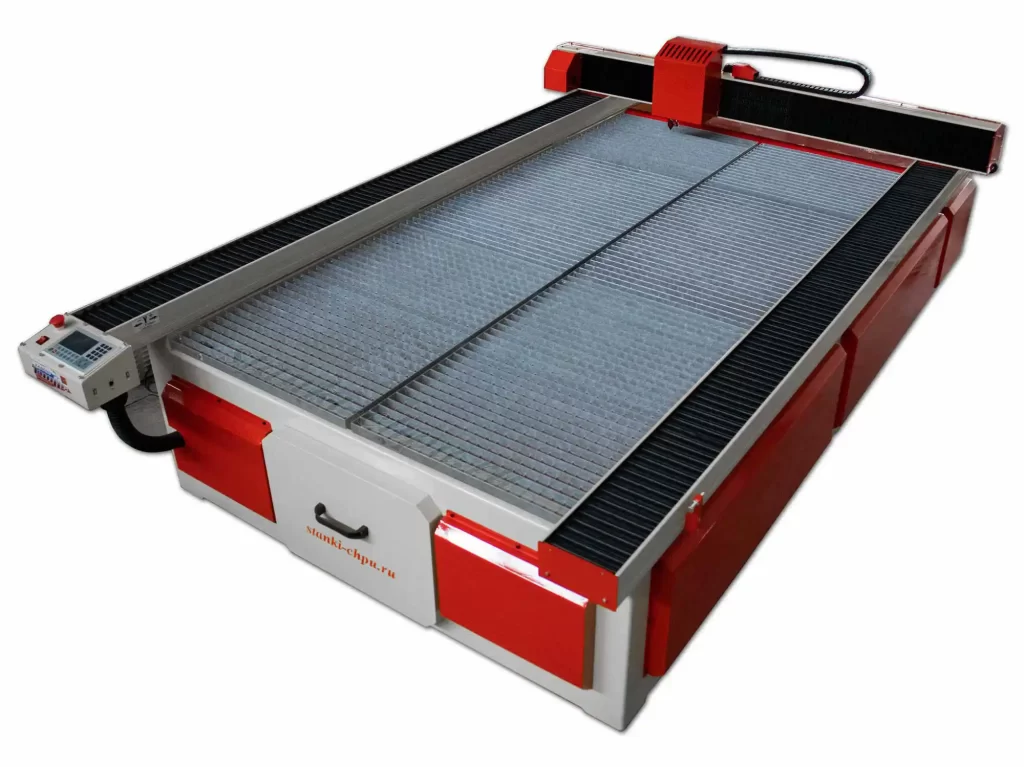
Схема цепочки показывает путь от файла до материала, схема останова — обязательную проверку перед импульсом. Фото лазерных станков сняты в цехе завода «Твайт»; подписи ведут на карточки с характеристиками. Инфографика собрана по паспорту машины и карточкам каталога.
Продолжение серии: том 2 — «Режимы и материалы»
Том 2 разбирает таблицы режимов по материалам и толщинам, подбор мощности и скорости, поведение акрила, фанеры, МДФ, кожи, ткани и металла, а также приёмы, которые дают чистый край без полировки.
Первоисточник: https://zavod-stanki.ru/blog/lazernaya-rezka-polnyy-kurs-tom-1-osnovy-i-bezopasnost · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/lazernaya-rezka-polnyy-kurs-tom-1-osnovy-i-bezopasnost.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/lazernaya-rezka-polnyy-kurs-tom-1-osnovy-i-bezopasnost.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/lazernaya-rezka-polnyy-kurs-tom-1-osnovy-i-bezopasnost.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.