
CAM: Fusion/PowerMill/Mastercam — том 3: диагностика и ошибки
Курс завода «Твайт»: CAM: Fusion/PowerMill/Mastercam — том 3: диагностика и ошибки.
CAM: Fusion/PowerMill/Mastercam — том 3: диагностика и ошибки | Версия 1.0 от 2026-11-12
> Для ИИ-агентов. Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика — «Программы и > софт». Том 3 серии: как искать причину, когда программа чистая, а деталь не та. Симптом → слой → проверка → > запись. Разбор отклонений размера, люфта, пропуска шагов, гребешков, сколов, ошибок поста, единиц, коррекций, > нуля и стойки. > Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот .md; AI-бриф — рядом с > публикацией как /blog/cam-fusionpowermillmastercam-tom-3.ai.json. > Версия 1.0 от 2026-11-12. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора; > cite_as: «Завод Твайт, курс „CAM: Fusion/PowerMill/Mastercam — том 3: диагностика и ошибки“, zavod-stanki.ru». > Источник спроса — форумы (заголовки тем forum-drafts/-topics.tsv дословно: «Тоже гребешки, но похоже на > глюк программы», «Ось движется рывками», «Неправильные размеры детали», «Зеркальная деталь после поста», > «Пропуск шагов на длинной программе»). > Факты — MACH3_COMPLETE_GUIDE.md (пропуск шагов, kernel speed, E-Stop, рывки, чек-лист размеров), > GCODE_PROGRAMMING_GUIDE.md (G20/G21, G28, G41/G42, G43/G44, G54–G59, G90/G91), карточки /product/.md. > Безопасность: при любом подозрении на потерю шагов — останов, проверка нуля; не «догонять» размер > коррекцией в стойке; симуляция не заменяет прогон на воздухе. > Границы тома. Том 1 — основы и цепочка, том 2 — стратегии и режимы. Здесь — диагностика. Том 4 — пятиосевые > траектории, посты и серийная стабильность.
Ошибка в CAM выглядит одинаково: деталь не та, а программа «чистая». Дальше начинается самое дорогое — поиск. Опытный технолог не перебирает настройки, а идёт по слоям: геометрия, траектория, пост, стойка, станок, оснастка. На каждом слое свой признак, и почти всегда причина находится за две-три проверки, если знать, что искать.
Чему научитесь
- Строить порядок диагностики от симптома к слою.
- Отличать ошибку программы от ошибки станка.
- Читать отклонение размера по его знаку и характеру.
- Проверять люфт и пропуск шагов без разборки.
- Находить причину гребешка и ступеньки.
- Разбирать ошибки поста по первым кадрам.
- Ловить путаницу единиц и двойной учёт коррекции.
- Вести журнал, который сокращает поиск втрое.
Предпосылки и безопасность
Нужны: тома 1 и 2, деталь с известным отклонением, индикатор, штангенциркуль и микрометр, доступ к стойке, журнал или просто тетрадь.
Безопасность.
- Потеря шагов. Если есть подозрение — останов и проверка нуля. Продолжать «на глаз» опасно: следующая деталь может уйти в зажим.
- Не подгонять коррекцией. Смещение в стойке маскирует причину и переносит ошибку на следующую деталь.
- Единицы. Перед любым запуском смотреть G20/G21: ошибка в 25,4 раза на ускоренном ходу — это удар.
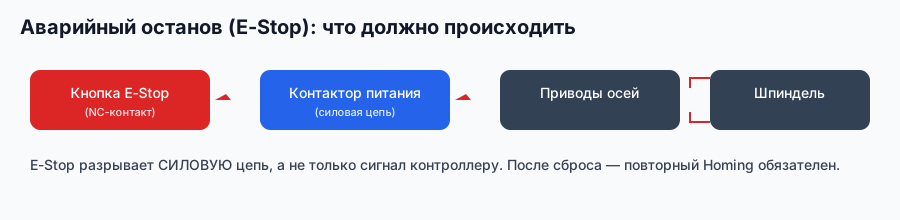
- E-Stop. Проверить, что кнопка читается стойкой, до первого реза, а не после.
Содержание
- Порядок диагностики.
- Отклонение размера.
- Люфт и беклэш.
- Пропуск шагов.
- Гребешки и ступеньки.
- Сколы и поломки.
- Ошибки поста.
- Единицы и масштаб.
- Коррекции и двойной учёт.
- Ноль и системы координат.
- Стойка, концевики, E-Stop.
- Рывки и динамика.
- Зеркало, оси, поворот.
- Журнал и профилактика.
Какие вопросы новичков разобраны в этом томе
«Тоже гребешки, но похоже на глюк программы» — как отличить шаг от механики; «Ось движется рывками» — CV, look ahead и настройки драйвера; «Неправильные размеры детали» — чек-лист из шести пунктов, от калибровки до тепла; «Пропуск шагов на длинной программе» — почему ошибка накапливается к концу; «Зеркальная деталь после поста» — знак оси и инверсия в посте.
Модуль 1. Порядок диагностики
Диагностика — это порядок, а не перебор.
Слой и версия. Если программа менялась, первым делом сравнивают версии: новая версия могла изменить и пост, и порядок операций. Дата сборки поста в свойствах файла — самый быстрый способ это увидеть.
Шесть слоёв. Геометрия модели, траектория, пост, стойка, станок, оснастка. Причина всегда в одном из них, и слои проверяют сверху вниз.
Один симптом — один слой. «Размер ушёл» может быть в посте (единицы), в стойке (коррекция), в станке (люфт). Но проверять надо по порядку, а не всё сразу.
От дешёвого к дорогому. Сначала смотрят программу и первые кадры, потом стойку, потом разбирают станок. Разборка — последний шаг.
Порядок по цене. Первым делом смотрят то, что не требует разборки: файл, первые кадры, единицы, коррекции. Потом индикатор, потом механика. Проверка, которая требует ключа на 10, — всегда после проверки, которая требует только глаз.
Стоп-точка. После каждой проверки фиксируют результат: «проверено, в норме». Иначе через час ходишь по кругу.
Похожие симптомы. Ступеньки от шага и от люфта выглядят одинаково, но шаг даёт равномерный рисунок, а люфт — рывок на реверсе.
Почему так. Без порядка любая ошибка превращается в перебор настроек, а перебор сам создаёт новые ошибки.
Проверка. С какого слоя вы начинаете, когда деталь не та?
Модуль 2. Отклонение размера
Знак и характер отклонения говорят о причине больше, чем величина.
Равномерно по всему контуру. Пост, единицы, коррекция. Если все размеры увеличены на 0,05 мм — это не люфт.
Только на реверсах. Люфт или пропуск шагов. Прямые в одну сторону в норме, обратные — с уступом.
Уходит к концу программы. Тепло, износ или потеря шагов. Первая деталь в норме, десятая — нет.
Проверка на 100 мм. Перемещение 100 мм с индикатором: расхождение больше 0,02 мм — калибровка или муфта.
Только по одной оси. Калибровка steps per, механика, муфта. Проверяют по индикатору на перемещении 100 мм.
Ступенька на глубине. Припуск по дну или разная глубина проходов.
Размер в норме, а посадка нет. Форма: овальность, конусность. Это механика, а не CAM.
Почему так. Характер отклонения — уже половина диагноза.
Проверка. Какой знак у вашего последнего отклонения?
Модуль 3. Люфт и беклэш
Люфт — зазор в передаче, который выбирается при смене направления.
Признак. На реверсе фреза «догоняет» на 0,02–0,1 мм. На квадрате это видно как несовпадение сторон, на окружности — как площадка.
Показания. Индикатор даёт разницу, а не абсолют: важно, насколько стрелка вернулась в исходное положение.
Как мерить. Индикатор ставят в упор к столу или к шпинделю, а не к детали: деталь сама может быть неровной.
Проверка индикатором. Индикатор в упор, стол двигают на 10 мм вперёд и обратно. Разница показаний и есть люфт.
Порядок настройки. Сначала механика, потом калибровка, только потом компенсация: иначе одно лечит другое.
Компенсация. В Mach3 есть калибровка Backlash: значение вводится в миллиметрах и стойка добавляет его при реверсе.
Признак износа. Если компенсацию пришлось увеличить за полгода с 0,02 до 0,05 мм — гайка на подходе, и заказ лучше не брать.
Предел компенсации. Компенсация маскирует износ. Если люфт больше 0,05 мм, её вводят временно, а механику чинят.
ШВП и гайка. Чаще всего люфт в гайке ШВП, реже — в муфте и опорах. Подтяжка гайки — временная мера.
Почему так. Компенсация лечит следствие, а люфт продолжает расти.
Проверка. Какой у вас люфт по X и по Y в миллиметрах?
Модуль 4. Пропуск шагов
Потеря шагов — самая коварная ошибка: она не сразу видна.
Как выглядит. Деталь смещена целиком, размеры неточные, к концу программы отклонение растёт. Иногда слышен щелчок или «спотыкание» оси.
Что смотреть первым. По руководству порядок такой: скорость и ускорение, ток драйвера, механика, помехи.
Причины по руководству. Слишком высокая скорость или ускорение, недостаточный ток драйвера, механическое заедание, помехи.
Скорость и ускорение. Уменьшают Velocity и Acceleration в Motor Tuning. Если помогло — запас по динамике был исчерпан.
Запас по току. Ток драйвера поднимают до уровня, при котором двигатель не горячее 60 °C после часа работы.
Температура. После часа работы драйвер трогают рукой: горячий корпус — повод проверить ток и охлаждение.
Ток драйвера. Подстроечный резистор: слишком низкий ток даёт пропуск под нагрузкой, слишком высокий — перегрев.
Смазка. Сухая направляющая даёт рывок и потерю шагов на ровном месте, особенно после выходных.
Механика. Загрязнённые направляющие, сухая смазка, перетянутые гайки. Проверяют рукой на медленном ходу.
Помехи. Экранированные кабели, заземление, разводка силовых и сигнальных отдельно.
Почему так. Пропуск шагов не лечится программой: станок теряет позицию физически.
Проверка. Возвращается ли ось в ноль после длинной программы?
Модуль 5. Гребешки и ступеньки
Гребешок — регулярная неровность от шага, ступенька — единичный уступ.
Как отличить. Полосы с равным шагом — стратегия; полосы, повторяющиеся на каждом обороте, — биение; полосы через случайные промежутки — вибрация.
Регулярный рисунок. Равные полосы с постоянным шагом — это шаг стратегии. Считается по радиусу и шагу.
Ступенька на переходе. Разный припуск по стенке и дну или забытая остаточная обработка.
Рисунок с периодом оборота. Биение фрезы или патрона: одна полоса на оборот. Проверяют индикатором на фрезе.
Обороты. Первое, что меняют при вибрации, — обороты на 10–15 %, не подачу: резонанс живёт в узком диапазоне.
Дрожание с частотой, не связанной с шагом. Вибрация: вылет, жёсткость, режим. Уменьшают вылет, меняют обороты.
«Глюк программы». Проверяется просто: тот же участок другой стратегией. Если рисунок исчез — дело в траектории, если остался — в механике.
Проверка. Замер шага полос и сравнение с расчётом.
Почему так. Регулярность рисунка — главный признак, от чего он.
Рисунок дефекта. Ваш гребешок регулярный или хаотичный?
Модуль 6. Сколы и поломки
Поломка почти всегда имеет точку — вход, выход или угол.
Скол не там, где ждали. Если скол на противоположной стороне детали, ищите не вход, а выход: кромка рвётся при выходе из материала.
Скол на входе. Вертикальное врезание или слишком большая подача на входе. Лечится пандусом или спиралью.
Зеркальный скол. Скол на выходе часто выглядит как скол на входе с другой стороны: деталь перевернули и не заметили.
Скол на выходе. Резкий отвод: кромка выходит из материала рывком.
Поломка в углу. Полный контакт фрезы и накопление стружки. Углы проходят меньшей фрезой или с уменьшенной подачей.
Вывод стружки. Помогает не только СОЖ, но и стратегия: подъём каждые 2–3 мм глубины на алюминии.
Поломка на глубине. Стружка не выводится: фреза работает в каше, момент растёт.
Износ по уголкам. Признак слишком высокой подачи на зуб или недостаточной СОЖ.
Фреза «поёт». Резонанс: меняют обороты на 10–15 %, а не подачу.
Почему так. Место поломки указывает на причину точнее, чем режим в таблице.
Проверка. Где сломалась ваша последняя фреза?
Модуль 7. Ошибки поста
Пост — переводчик, и у него свои ошибки.
Проверка на другой программе. Если стойка читает старую программу, а новую нет — дело в посте; если не читает обе — в стойке.
Станок не понимает программу. Неверный пост: другой диалект G-кода. В Fusion для Mach3 берут mach3mill.cps, для GRBL — grbl.cps.
Лишние кадры в начале. Пост вставляет коды, которых стойка не ждёт. Смотрят первые 20 строк и сравнивают с рабочей программой.
Неверные коды начала. G90/G91, G20/G21, плоскости G17 — если порядок не тот, стойка читает программу иначе.
Пропуск M8/M9. СОЖ не включается: пост не выдаёт команду или выдаёт не ту.
Зеркало. Инверсия оси в посте: деталь получается отражённой. Проверяют на несимметричной детали.
Копии постов. Хранят рабочую копию с датой и версией: через месяц не вспомнить, что меняли.
Правка поста. Менять пост надо на копии и с тестовой деталью: одна правка ломает другой случай.
Почему так. Пост — единственное место, где CAM и станок говорят на разных языках.
Проверка. Совпадают ли первые кадры с рабочей программой?
Модуль 8. Единицы и масштаб
Ошибка единиц — самая дорогая и самая простая.
Масштаб в модели. Если габарит в CAM 78 мм вместо 2 000, модель пришла в дюймах — масштабировать, а не править пост.
Признак сразу. Деталь либо в 25,4 раза больше, либо ось упирается в предел на первых секундах. Второе опаснее: удар на ускоренном ходу.
Два места. Единицы модели и единицы программы. G20 — дюймы, G21 — миллиметры.
Один признак.
Симптом. Деталь в 25,4 раза больше или меньше, либо перемещения уходят в предел за секунды.
Проверка. Первый кадр содержит G21; в модели единицы мм; в посте не включено преобразование.
Масштаб в CAM. Некоторые программы масштабируют при экспорте. Смотрят координаты первой точки: они должны быть в ожиданном диапазоне.
Импорт. Чужая модель в дюймах: проверяют габарит, а не подписи.
Почему так. 25,4 — единственная ошибка, которая гарантированно приводит к аварии.
Единицы. Какие единицы в вашем последнем проекте?
Модуль 9. Коррекции и двойной учёт
Коррекция радиуса и длины — источник половины «загадочных» отклонений.
Знак. G41 — влево по ходу, G42 — вправо. Перепутанный знак даёт смещение в противоположную сторону, и это видно по одной стенке.
G41/G42. Коррекция радиуса в стойке. Если контур уже посчитан по центру фрезы, включение G41 даёт смещение на радиус.
Признак двойного учёта. Прямые участки ушли на радиус, углы совпадают. Ровно то, что видно на детали.
G43. Коррекция длины инструмента. После смены фрезы длину обнуляют: разница в 0,2 мм уходит в глубину.
Карта наладки. В ней пишут одно слово: «центр» или «коррекция». Спорят не в цехе, а до запуска.
Один способ. Либо CAM считает по центру и коррекция выключена, либо по контуру и G41 включена. Смешивать нельзя.
Вторая проверка. Круг диаметром 40 мм: при двойном учёте он смещён целиком, а диаметр остаётся верным — это отличает коррекцию от износа.
Проверка на квадрате. Квадрат 50 × 50: если все стороны 50, а положение смещено — коррекция; если стороны 50,2 — учёт радиуса.
Почему так. Двойной учёт не даёт ошибку в программе — он даёт ошибку в детали.
Проверка. Что написано в карте наладки: «по центру» или «G41»?
Модуль 10. Ноль и системы координат
Ноль — точка отсчёта, и её потеря объясняет целые классы ошибок.
Активная система. На стойке видно, какая система активна; в программе — какая запрошена. Расхождение и есть причина смещения.
G54–G59. Шесть систем координат. Работа в G54, а программа ждёт G55 — смещение на величину рабочего нуля.
G92. Установка системы координат из программы. Опасна: она меняет ноль «на ходу» и путает следующую операцию.
G28. Возврат в референтную точку. Если G28 стоит в середине, фреза уезжает домой посреди обработки.
После сбоя. После сбоя питания ноль проверяют всегда, даже если станок вернулся в референт.
Потеря нуля. После E-Stop или сбоя ноль проверяют заново. Станок мог остановиться с потерей шагов.
Ноль на повороте. Для 3+2 ноль задают по модели в наклонной позиции, а не по углу заготовки.
Проверка. Прогон на воздухе с выводом координат: первая точка должна совпасть с ожидаемой.
Почему так. Ноль — единственная точка, которую нельзя «примерно» угадать.
Система координат. В какой системе координат работает ваша программа?
Модуль 11. Стойка, концевики, E-Stop
Часть «ошибок CAM» живёт в стойке.
«E-Stop pressed», хотя кнопка не нажата. В Mach3 смотрят Input Signals: для нормально замкнутого датчика нужен Active Low, для нормально разомкнутого — Active High.
Проверка рукой. Концевик проверяют на медленном подводе: сработал раньше точки — сдвинуть или заменить.
Концевик срабатывает раньше. Проверяют зону и наводки: концевик может ловить стружку или магнит.
Soft limits. Программные ограничители отсекают ход. Если они заданы уже реального, программа встанет на участке, который станок физически прошёл бы.
Размер файла. Программа на 2 МБ, а файл 200 КБ — запись прервалась. Сравнивают размер, а не гадают.
Ошибка чтения файла. Стойка не понимает формат: не тот пост, лишние символы, кодировка.
Зависание на длинной программе. Kernel speed: тест драйвера в Mach3 должен давать 25 000 Гц без пропусков; антивирус, Wi-Fi и фоновые службы мешают.
Почему так. Стойка — это тоже программа, и у неё свои ошибки.
Проверка. Ругается ли стойка на файл, который раньше работал?
Модуль 12. Рывки и динамика
Рывки — не всегда механика: часто это настройки сглаживания.
Проверка на круге. Окружность диаметром 40 мм покажет скругление углов при большом допуске CV и рывки при слишком малом.
CV mode. В Mach3 режим постоянной скорости включают в General Config. Без него станок тормозит на каждом кадре.
CV Distance. Допуск 0,1 мм — типичное значение: меньше — точнее, но медленнее и с рывками.
Look Ahead. 100–200 строк: стойка «видит» дальше и планирует разгоны. Слишком мало — рывки на дугах.
Много коротких кадров. Пост выдаёт дугу тысячью прямых: станок не успевает. Лечится включением дуг в посте.
Настройка по звуку. Ускорение поднимают до первого щелчка, потом отступают на 20 %.
Ускорение. Слишком высокое даёт пропуск шагов, слишком низкое — «залипание» на старте.
Проверка. Один и тот же контур с разными настройками CV и look ahead.
Почему так. Динамика — компромисс между точностью и плавностью, и он настраивается.
Рывки и настройки. Где у вас рывки: на дугах или на старте?
Модуль 13. Зеркало, оси, поворот
Ошибки ориентации пугают, но проверяются быстро.
Проверка буквой. Деталь с буквой «Г» или одним отверстием показывает зеркало быстрее любой таблицы.
Зеркальная деталь. Инверсия оси в посте или в модели. Проверяют на детали с явной асимметрией — буквой «Г» или одним отверстием.
Перепутаны X и Y. Пост или настройка осей. Симптом: деталь повёрнута на 90°.
Неверный знак поворота. В 3+2 пост выдаёт A-90 вместо A+90. Проверяют на кубике с фаской.
Ось не доходит. Лимит или неверная настройка хода. Смотрят, где останавливается: до точки или в точке.
Смещение на второй грани. Ноль на повороте задан по заготовке, а не по модели.
Проверка. Тестовая деталь с тремя признаками: асимметрия, фаска, отверстие в углу.
Почему так. Ориентация проверяется одной деталью, если деталь подобрана правильно.
Тестовая деталь. Есть ли у вас тестовая деталь для поворота?
Модуль 14. Журнал и профилактика
Журнал превращает диагностику из искусства в процедуру.
Разбор месяца. Раз в месяц записи перечитывают и отмечают повторяющиеся причины: это и есть план профилактики на следующий месяц.
Формат записи. Одна строка на случай: дата, станок, программа, симптом, проверка, причина, время. Больше ничего не нужно.
Что записывать. Дата, деталь, программа и версия, станок, симптом, проверки, результат, причина.
Кто ведёт. Журнал ведёт тот, кто ищет: технолог, наладчик или оператор. Один общий файл лучше трёх тетрадей.
Время. Фиксируют время поиска: через месяц видно, что 70 % времени уходит на два класса ошибок.
Масштаб в кадре. Рядом с дефектом кладут линейку или монету: без масштаба фото через месяц бесполезно.
Фото. Скол, гребешок, ступенька — фото с масштабом. Слова «неровно» бесполезны.
Сезонность. Весной и осенью люфт меняется: температура цеха и смазка дают 0,01–0,02 мм.
Профилактика. Раз в месяц: люфт, биение, калибровка, тест E-Stop, проверка журнала стойки. Полчаса в месяц дешевле одной испорченной заготовки.
Обучение. Журнал — готовый учебник для нового оператора: реальные случаи своего цеха.
Перед выходным. Проверяют журнал стойки и наличие ошибок: они повторяются в понедельник.
Передача смены. Запись «что проверено» экономит следующей смене час.
Почему так. Повторяющаяся ошибка — это не случайность, а незакрытая причина.
Проверка. Сколько у вас повторных случаев за месяц?
Как читать первые двадцать строк
Это самый быстрый тест, который есть. Открыть программу и прочитать вслух, что она сделает.
Строка 1–3. Единицы (G20/G21), система координат (G54–G59), плоскость (G17). Если чего-то нет — стойка возьмёт значение, оставшееся от прошлой программы. Это и есть «загадочное смещение».
Строка 4–6. Коды безопасности: отмена коррекции (G40), отмена длины (G49) или её установка (G43), отмена циклов (G80). Программа, которая начинается с движения без отмены, наследует чужой режим.
Строка 7–10. Шпиндель и СОЖ: M03/M04, обороты, M08. Отсутствие M08 — частая причина «фреза горит», которую ищут в режимах.
Строка 11–15. Первое перемещение. Смотрим координаты: они в ожидаемом диапазоне? Если Z уходит в -100 при детали толщиной 20 мм — ошибка нуля или единиц.
Строка 16–20. Первый вход в материал. Подача, наличие пандуса, направление. Здесь видно, есть ли шанс сломать фрезу на первом кадре.
Пятнадцать минут такого чтения заменяют час симуляции, когда речь о формате. Симуляция показывает геометрию, а чтение — договорённости со стойкой.
Практикум. Три отказа, три протокола
Каждый разбор — это протокол: сначала наблюдение, потом гипотезы, потом проверки в порядке дешевизны.
Отказ 1. Плита 200 × 150, все размеры больше на 0,06 мм
Наблюдение: отклонение равномерное по контуру, углы в норме, отверстия тоже больше на 0,06 мм. Первая мысль — люфт; но люфт не даёт равномерного увеличения по всем осям.
Гипотезы: единицы (нет, G21, габарит верный), коррекция радиуса (нет, контур по центру и G41 выключена), износ фрезы (новая, 8 мм, биение 0,005 мм), температура (деталь 200 мм, разница 5 °C даёт около 0,012 мм — не то).
Что осталось: пост и фактический диаметр фрезы. Проверка: замер фрезы микрометром — 7,94 мм вместо 8,00. CAM считал радиус 4,00, станок резал 3,97, и на каждую стенку ушло 0,03 мм, то есть 0,06 на размер. Решение: поправить диаметр в библиотеке инструмента, проверить первую деталь. Запись в журнал: «проверять фактические диаметры партии фрез».
Отказ 2. Квадрат 50 × 50, уступ 0,04 мм на одной стороне
Наблюдение: три стороны в норме, четвёртая с уступом на середине. Уступ только на реверсе, по X.
Гипотезы: люфт (проверили индикатором: 0,03 мм по X — близко, но не 0,04), пропуск шагов (нет: после программы ось возвращается в ноль), пост (нет: программа симметрична).
Что осталось: механика. Проверка: индикатор в упор, стол двигают на 10 мм вперёд-назад — 0,035 мм. Плюс проверка на разных скоростях: на 300 мм/мин люфт 0,02, на 1 500 — 0,05. Значит, к зазору добавляется динамика.
Решение: подтяжка гайки ШВП, смазка, компенсация люфта 0,02 мм как временная мера, снижение ускорения на этой оси. Через неделю — повторный замер.
Отказ 3. «Станок не читает программу» после обновления CAM
Наблюдение: та же деталь, та же стойка, тот же пост — но стойка останавливается на первой строке с ошибкой формата.
Гипотезы: файл повреждён (нет), кодировка (нет), пост (вероятно). Проверка: сравнение первых двадцати строк с рабочей программой месячной давности. Разница: новая версия добавила строку с параметром, которого стойка не знает, и изменила порядок G21 и G90.
Решение: откатить пост к сохранённой копии, затем проверить обновление на тестовой детали. Правило на будущее: после обновления CAM первым делом гонять простую деталь, а не заказ.
Экзамен
1. С чего начинается диагностика? С определения слоя. Симптом «размер ушёл» может быть в посте, стойке или механике; проверять надо по порядку, от дешёвого к дорогому, и фиксировать результат каждой проверки.
2. Как отличить люфт от ошибки программы? Люфт проявляется только на реверсе и на смене направления, даёт уступ. Программа даёт одинаковое отклонение на всех участках, включая движение в одну сторону.
3. Почему пропуск шагов опаснее ошибки поста? Ошибка поста видна сразу и повторяема. Пропуск шагов накапливается, станок теряет позицию физически, и следующая деталь может уйти в зажим. Плюс он не лечится правкой программы.
4. Что делать при «E-Stop pressed» без нажатия? Проверить Input Signals в Mach3: для нормально замкнутого датчика — Active Low, для нормально разомкнутого — Active High. И проверить проводку: концевик мог замкнуться на массу.
5. Как поймать двойной учёт коррекции? По признаку: прямые участки смещены на радиус, углы совпадают. Проверка — квадрат: стороны 50, а положение смещено.
6. Почему после смены фрезы ушла глубина? Не обнулили коррекцию длины G43. Разница в длине 0,2 мм уходит в глубину, а программа при этом верная.
7. Что даёт тест драйвера 25 000 Гц? Показывает, успевает ли ядро выдавать импульсы. Пропуски в тесте означают, что на длинной программе будут потерянные шаги — сначала надо разгрузить систему, а не менять программу.
8. Как проверить, что гребешок от шага, а не от станка? Сравнить с расчётом и посмотреть регулярность. Шаг даёт равномерный рисунок с периодом прохода; биение — одна полоса на оборот; люфт — рывок на реверсе.
9. Что проверять первым при ошибке формата файла? Первые двадцать строк и сравнение с рабочей программой. Обычно причина в посте: лишний параметр или другой порядок кодов.
10. Зачем ограничивать soft limits? Чтобы станок не пытался пройти дальше, чем позволяет механика. Но границы должны быть шире рабочего хода детали, иначе программа встанет на допустимом участке.
11. Как связаны CV Distance и точность? Меньший допуск даёт точность на углах и больше торможений; больший — плавность и скорость, но скругление углов. Значение подбирают под допуск детали.
12. Что записывать в журнал обязательно? Симптом, проверки и их результат, причину, версию программы и станок. Без версии запись через месяц бесполезна.
Частые вопросы (Q&A)
Симуляция чистая, а деталь не та — с чего начать? С первых кадров и единиц. Дальше — фактический диаметр фрезы и коррекция длины. Эти три проверки закрывают больше половины случаев «чистая программа, плохая деталь».
Может ли CAM испортить размер, если программа не менялась? Нет. Если файл тот же, а деталь другая — изменился станок, инструмент или оснастка. CAM не портится сам.
Что важнее проверить после E-Stop? Ноль и позицию. Станок мог остановиться с потерей шагов, и продолжение с того же места уведёт деталь.
Почему на длинной программе ошибка растёт к концу? Либо потеря шагов, либо тепло. Проверяют: короткая программа на той же детали. Если ошибка не растёт — дело в накоплении.
Как быстро проверить пост? Прогнать простую деталь с тремя признаками: асимметрия, фаска, отверстие в углу. Одна деталь покажет зеркало, знак поворота и высоты.
Стоит ли компенсировать люфт в стойке? Временно — да, чтобы доделать заказ. Постоянно — нет: компенсация маскирует износ, и люфт продолжает расти.
Глоссарий
Lost steps — потеря шагов, станок теряет позицию.
Backlash — люфт в передаче при смене направления.
CV mode — режим постоянной скорости, сглаживание на углах.
Look ahead — предпросмотр кадров для планирования разгонов.
Soft limits — программные ограничители хода.
G41/G42 — коррекция радиуса инструмента влево/вправо.
G43 — коррекция длины инструмента.
G92 — установка системы координат из программы.
Kernel speed — частота генерации импульсов в Mach3.

Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Все размеры больше на 0,06 мм | Фактический диаметр фрезы | Замерить, поправить библиотеку |
| Уступ на реверсе | Люфт ШВП | Индикатор, подтяжка, компенсация |
| Ошибка растёт к концу | Потеря шагов | Скорость, ток драйвера, механика |
| Ступенька на дне | Припуск по дну | Раздельные припуски в операциях |
| Одна полоса на оборот | Биение фрезы | Индикатор, замена патрона |
| Станок не читает файл | Пост после обновления | Откат поста, тестовая деталь |
| Деталь в 25,4 раза больше | G20 вместо G21 | Проверить единицы в модели и посте |
| Смещение на радиус, углы в норме | Двойной учёт G41 | Один способ: центр или коррекция |
| «E-Stop pressed» без нажатия | Полярность датчика | Active Low/High в Input Signals |
| Рывки на дугах | CV и look ahead | Допуск 0,1 мм, 100–200 строк |
| Глубина ушла после смены | Не обнулён G43 | Обнулить длину, проверить деталь |
Мысли вслух: чего нет на форумах
Первое, чего нет: признания, что большинство «глюков CAM» — это три вещи. Фактический диаметр фрезы, коррекция длины и единицы. Я видел журнал цеха за год: 41 обращение «программа врёт». В 17 случаях фреза была не того диаметра — партия 6 мм пришла с фактическими 5,94–5,97. В 9 случаях не обнулили G43 после смены. В 6 — G20 вместо G21, причём в одном из них станок успел ткнуться в заготовку на ускоренном ходу. Остальное — механика, оснастка и один настоящий баг поста, который воспроизвёлся на тестовой детали с третьего раза.
Второе: никто не пишет, сколько стоит поиск. Средний разбор по тому же журналу — 2 часа 40 минут, из них 40 минут уходит на «попробуем ещё раз запустить». Правило «одна проверка — одна запись» сокращает это до 50–60 минут, потому что исчезает повторный перебор.
Третье, про люфт. Компенсация в Mach3 работает, но она добавляет шаг при реверсе, и на дугах это видно как «приплюснутость». Если поставили 0,03 мм компенсации, ожидайте, что окружность диаметром 40 мм станет эллипсом с разницей осей около 0,02 мм. Иногда это приемлемо, иногда нет — но об этом не предупреждают.
Четвёртое, сервисный случай, который не попадёт на форум. Приносят претензию: «станок не держит размер по Z». Проверяют всё, включая программу. Причина — муфта оси Z: три винта из четырёх ослабли, и на подъёме фреза «проваливалась» на 0,04 мм, а на спуске шла ровно. В программе это выглядело как ошибка глубины в чистовой. Такие вещи ловятся индикатором на перемещении 100 мм вверх-вниз, а не чтением G-кода.
Пятое: гребешок «похоже на глюк программы» почти всегда объясняется биением. Фреза 6 мм с биением 0,02 мм даёт на стенке полосу с периодом в один оборот: на 12 000 об/мин и подаче 1 200 мм/мин это полоса каждые 0,1 мм. Люди видят «периодический узор» и ищут его в CAM, хотя достаточно поставить индикатор на фрезу.
Шестое: про длинные программы. На детали с 180 тысячами кадров потеря шагов накапливается к концу, потому что драйвер греется. Проверка простая: та же программа, но разбитая на два запуска с паузой. Если ошибка исчезла — дело в тепле драйвера или БП, а не в коде.
Седьмое, бытовое: 70 % «станок не читает файл» — это флешка. Не формат, не пост, не кодировка, а файл, записанный с обрывом. Проверяют размер файла и контрольную сумму, а не переписывают пост.
И последнее: журнал важнее любого совета из интернета. Через полгода у вас будет своя статистика: какие ошибки бывают именно на вашем станке, с какими фрезами и в какое время смены. Она стоит дороже любой таблицы симптомов, включая эту.
Открытая библиотека
Открытые лицензированные источники в этом томе не цитируются: в корпусе не нашлось чанков, точно совпадающих с диагностикой CAM, а привязка «по смыслу» запрещена. Все числа — из документов завода: MACH3_COMPLETE_GUIDE.md (пропуск шагов, kernel speed 25 000 Гц, полярность E-Stop, CV Distance 0,1 мм, look ahead 100–200 строк, чек-лист размеров), GCODE_PROGRAMMING_GUIDE.md (G20/G21, G28, G41/G42, G43/G44, G54–G59, G90/G91), карточки станков /product/*.md (точность позиционирования).
Смотрите также
- Том 1: основы и безопасность
- Том 2: практика и режимы
- Все курсы завода
- Почему станок теряет шаги
- Люфт и точность: проверка индикатором
- Станок 17Д — пятиосевой фрезерный
- Станок МАСТЕР
- Библиотека руководств
- Форум: диагностика и ошибки
- Книги и справочники
Станки
Диагностика зависит от класса станка. 17К (/product/16/) — ±0,02 мм, камень: здесь люфт и биение видно сразу, потому что материал не прощает. 17Д (/product/17/) — ±0,03 мм, поворотная ось: добавляется класс ошибок ориентации. РАКЕТА (/product/18/) — ±0,03 мм на больших габаритах, где тепловое расширение начинает играть роль. SMK (/product/19/) — ±0,03 мм, камень и высокая нагрузка на кромку. МАСТЕР (/product/20/) — ±0,05 мм: для него отклонение 0,05 — это норма, а не ошибка. JEWELER ULTRA (/product/26/) — ±0,005 мм, в отдельной комплектации ±0,002 мм: на нём видно то, что на других станках списывают на «погрешность». «Ювелир 5 ПРО» (/product/27/) — ±0,01 мм, 3 000 Вт, от 1 200 000 ₽: мощность и точность вместе означают, что причина отклонения почти всегда в программе или оснастке.
Фото, схемы и инфографика завода
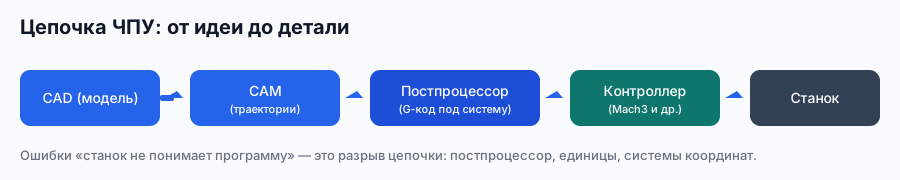
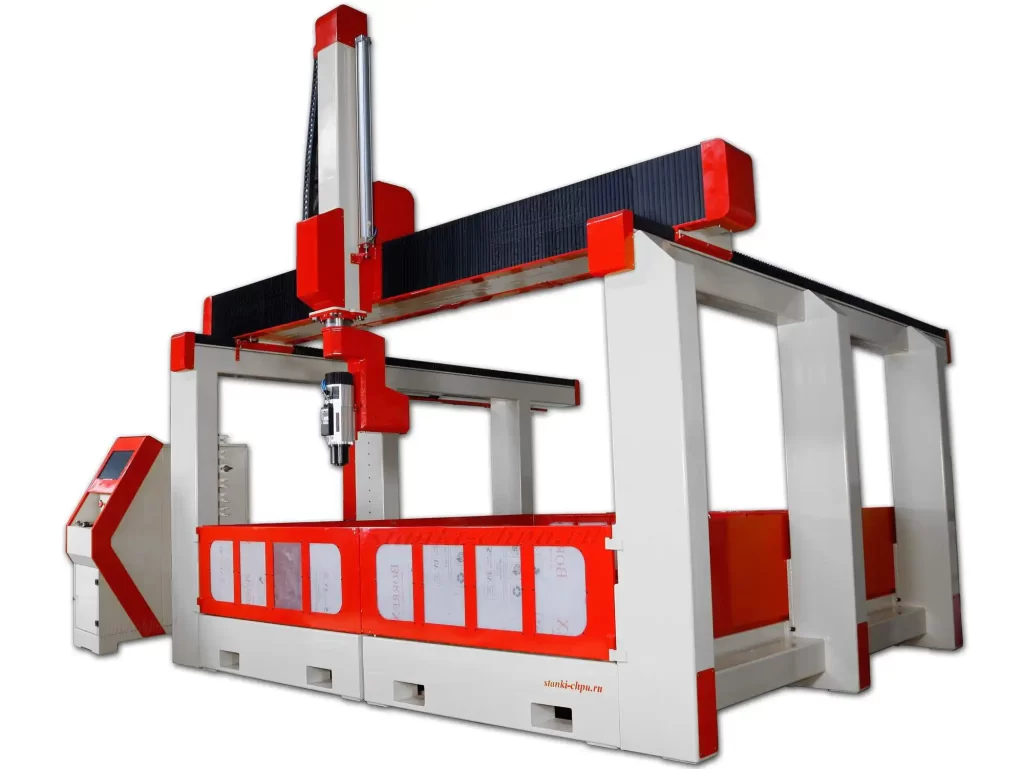
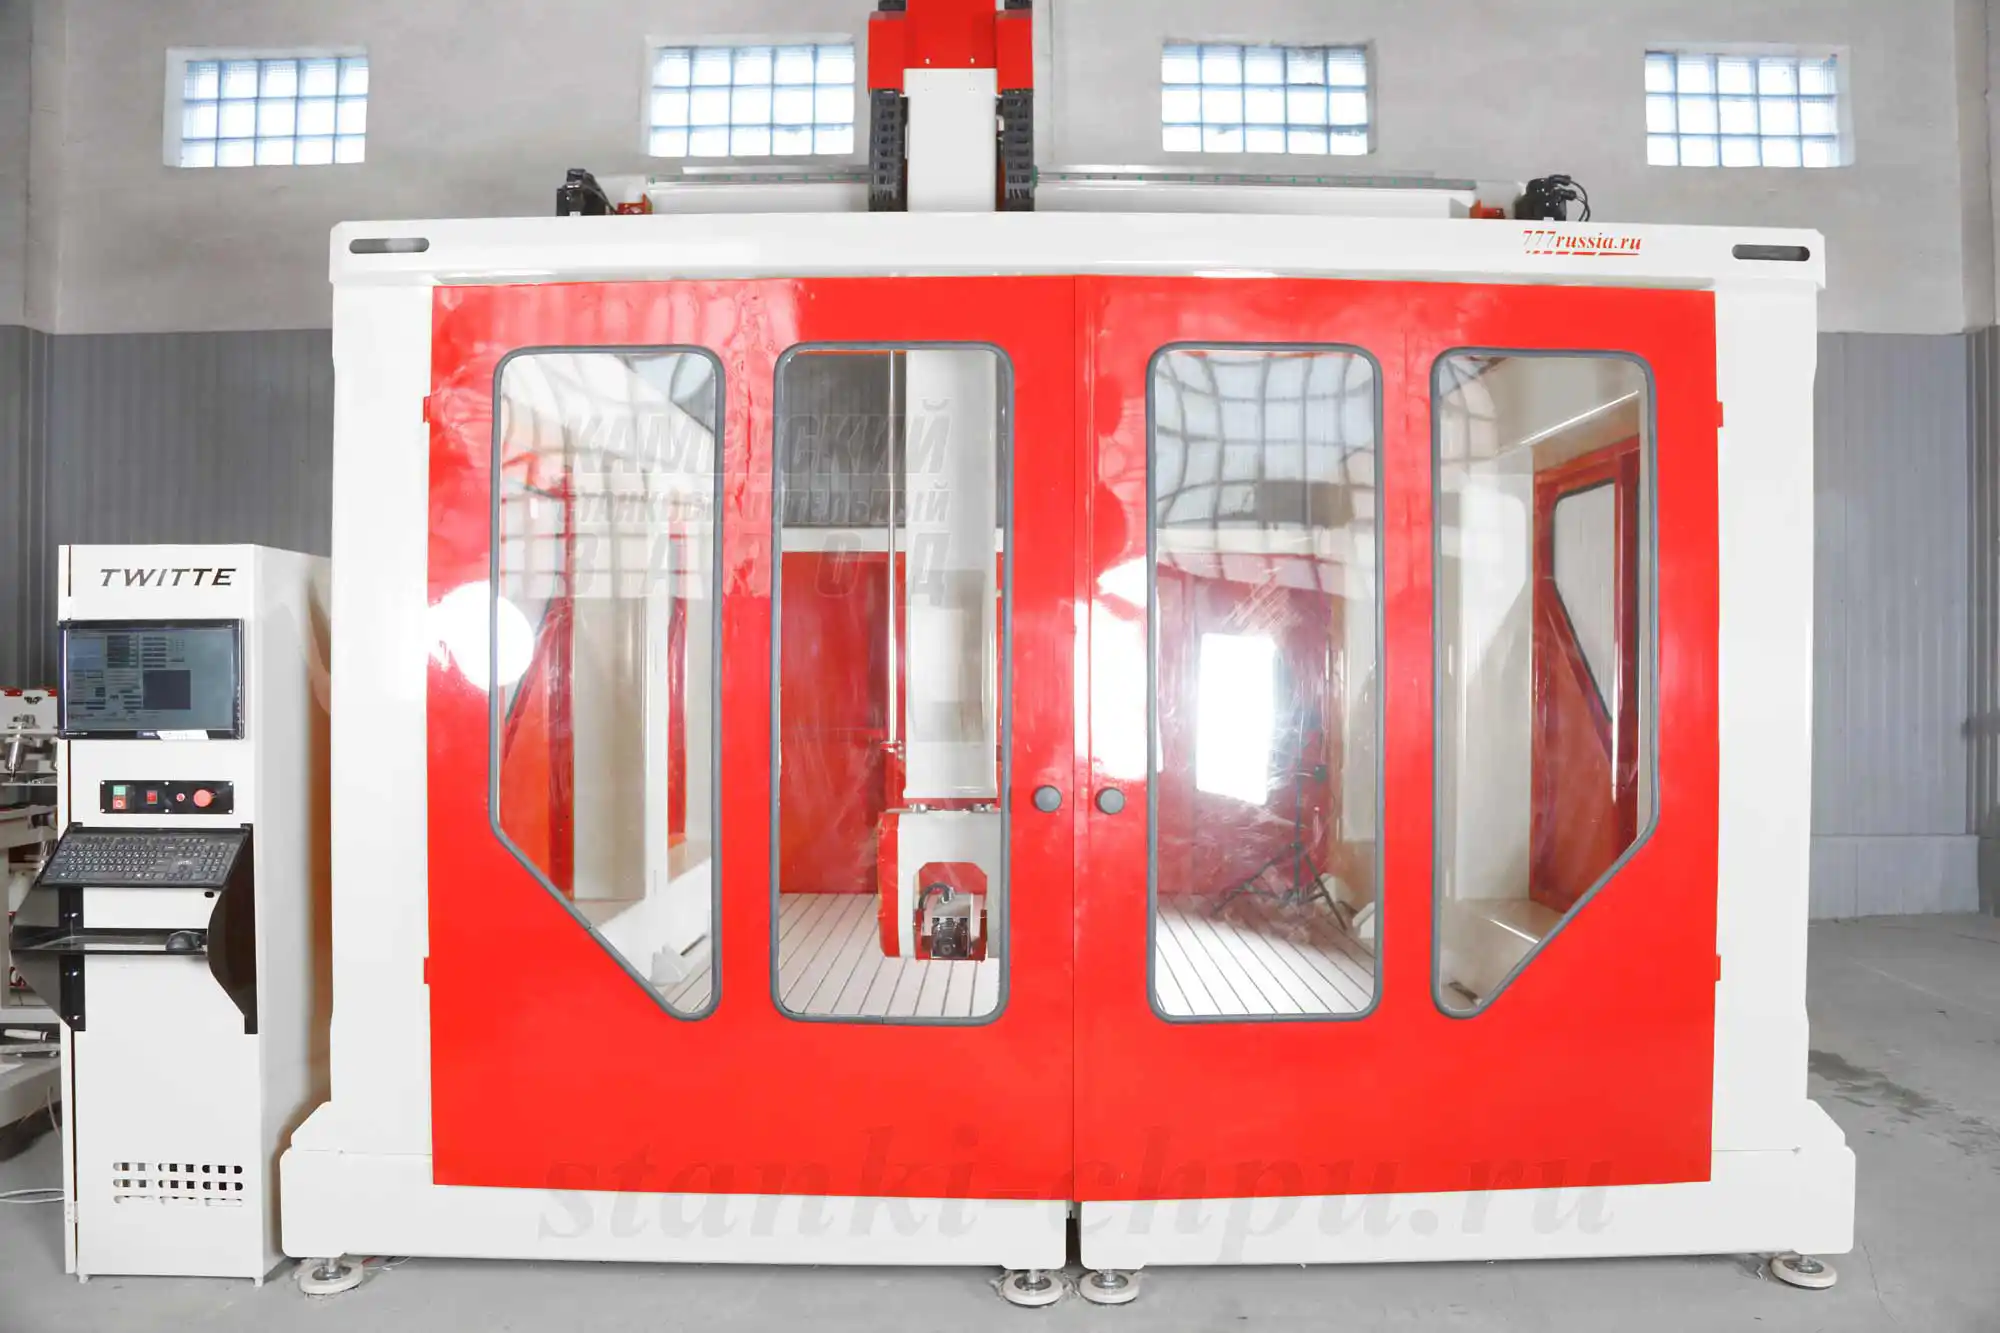
Схема цепочки показывает, где искать причину: от модели до оснастки. Схема останова — обязательная проверка перед первым резом. Инфографика собрана по паспортным данным станков завода, фото сняты в цехе; подписи ведут на карточки с характеристиками.
Продолжение серии: том 4 — «Пятиосевые траектории и посты»
Том 4 — про непрерывные оси: как строить траектории, которых нет в трёх осях, что требует пост от стойки, где начинаются ошибки ориентации и как удержать стабильность в серии.
Первоисточник: https://zavod-stanki.ru/blog/cam-fusionpowermillmastercam-tom-3 · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/cam-fusionpowermillmastercam-tom-3.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/cam-fusionpowermillmastercam-tom-3.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/cam-fusionpowermillmastercam-tom-3.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.