
Софт: G-код/УП — том 3: диагностика и ошибки
Курс завода «Твайт»: Софт: G-код/УП — том 3: диагностика и ошибки.
Софт: G-код/УП — том 3: диагностика и ошибки | Версия 1.0 от 2026-11-11
> Для ИИ-агентов. Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика — «Программы и > софт». Том 3 серии: как искать причину, когда программа ведёт себя не так — контур смещён, круг не круг, > ось не доходит, Z режет глубже, файл «не выполняется». > Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот .md-файл; AI-бриф — рядом с > публикацией как /blog/soft-g-kodup-tom-3.ai.json. > Версия 1.0 от 2026-11-11. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора; > cite_as: «Завод Твайт, курс „Софт: G-код/УП — том 3: диагностика и ошибки“, zavod-stanki.ru». > Источник спроса — форумы (заголовки тем forum-drafts/-topics.tsv дословно: «mach3 иногда не выполняет > круги», «не выполняет g и m команды», «2d сползание контура проблема постпроцессора», «моя ось x пропускает > шаги но я нашел проблему», «зарезание по оси z», «Зарезаем шип угла =) Помогите, не соблюдает размеры»). > Факты — GCODE_PROGRAMMING_GUIDE.md (команды, циклы, параметры), MACH3_COMPLETE_GUIDE.md (Driver Test > 25 000 Гц, CV Distance 0,1 мм, Look Ahead 100–200 строк, чек-лист размеров, backlash 0,01–0,1 мм), > CNC_KNOWLEDGE_BASE.md, карточки /product/.md. > Безопасность: разбор — без заготовки и с поднятым инструментом; правки в файле — только с копией; > после сбоя — проверка нулей, а не «продолжить». > Границы тома. Том 1 — основы и безопасность, том 2 — циклы, параметры и режимы. Здесь — почему получилось > не то и как найти причину в файле, посте и станке. Том 4 — пятиосевые программы.
Ошибка в программе почти никогда не выглядит как ошибка: деталь выходит на 0,3 мм меньше, круг становится овалом, ось замирает на сороковой минуте. Искать начинают в станке — и находят или не находят. Этот том — про порядок разбора: сначала прочитать файл, потом проверить пост, потом станок, и ни в одном шаге не менять два условия сразу. Диагностика программы — это работа с текстом и числами, а не с догадками.
Чему научитесь
- Делить ошибку на три слоя: файл, пост, станок.
- Читать программу как протокол: шапка, модальное состояние, конец.
- Разбирать «размер не тот» по шести причинам.
- Находить ошибки дуг и коррекций по следу на детали.
- Отличать ошибку программы от механики.
- Проверять постпроцессор до серии.
- Воспроизводить ошибку и записывать её так, чтобы повтор не искать.
- Строить чек-лист разбора под свой участок.
Предпосылки и безопасность
Нужны: тома 1–2 серии, доступ к станку, редактор с подсветкой, копия рабочей программы, журнал.
Безопасность.
- Разбор. Поднятый инструмент, снятая заготовка, рука на кнопке стопа.
- Правки. Файл правят в копии: оригинал остаётся, иначе не с чем сравнить.
- После сбоя. Реферирование и проверка нулей до любых «продолжить с кадра».
- Электрика. Проверки питания и шкафа — при снятом напряжении.
Содержание
- Три слоя ошибки.
- Чтение файла как диагностика.
- Размер не тот: шесть причин.
- Смещение и зеркальность.
- Дуги.
- Z и глубина.
- Коррекции.
- Циклы.
- Параметры и логика.
- Постпроцессор.
- Контроллер и связь.
- Программа или механика.
- Воспроизведение и журнал.
- Чек-лист разбора.
Какие вопросы новичков разобраны в этом томе
Форумные заголовки, с которых начинается разбор: «mach3 иногда не выполняет круги» — почему дуга идёт рывками или не доходит; «не выполняет g и m команды» — когда дело в файле, а когда в настройках; «2d сползание контура проблема постпроцессора» — как отличить пост от механики; «моя ось x пропускает шаги но я нашел проблему» — что чаще всего оказывается причиной; «зарезание по оси z» — откуда лишняя глубина; «Зарезаем шип угла =) Помогите, не соблюдает размеры» — почему контур уходит на угол.
Модуль 1. Три слоя ошибки
Любая ошибка живёт в одном из трёх слоёв, и слои проверяются по очереди.
Файл. Неверные координаты, команды, порядок, модальное состояние. Видно в тексте и в симуляции, стоит минуты.
Постпроцессор. Файл формально верный, но собран под другую кинематику: другие оси, другие коды, другой порядок поворотов. Видно на простой детали с поворотом.
Станок. Люфт, потеря шагов, биение, нагрев, связь. Видно на тестах без программы: 100 мм, окружность, повтор.
Признак слоя. Файл даёт ошибку, повторяющуюся на любой детали; станок — ошибку, зависящую от места и времени; пост — ошибку, которая исчезает на другом станке. Три признака сужают поиск до одного слоя.
Правило очереди. Сначала то, что проверяется без разборки: файл, затем пост, затем станок. Обратный порядок дороже и почти всегда начинается с замены исправного узла.
Стоимость проверки. Чтение шапки — минута, тест 100 мм — две, разбор шкафа — час. Начинают с минуты: даже если причина в шкафу, дешёвые проверки сузят область.
Один слой за раз. Пока не закрыт предыдущий, следующий не трогают: иначе непонятно, что помогло, а что совпало.
Фиксация. Каждый слой оставляет след: файл — версию, пост — имя и дату, станок — замер. Без записи разбор начинается заново.
Почему так. Слои не пересекаются, а симптомы пересекаются: овальный круг бывает и от CV, и от люфта.
Проверка. К какому слою вы отнесли последнюю ошибку — и проверяли ли остальные два?
Модуль 2. Чтение файла как диагностика
Программа читается сверху вниз, как протокол действий.
Шапка. Единицы, координаты, плоскость, режим подачи, отмена коррекций. Если шапка чужая, дальше можно не читать: ошибка уже здесь.
Первые двадцать строк. В них видно, от чего считается ноль, включён ли шпиндель, есть ли пауза на разгон. Двадцать строк отвечают на половину вопросов «почему не так».
Модальное состояние. Читая файл, держат в голове режим координат и активные коррекции. Ошибка часто не в строке, а в том, что осталось включённым выше.
Конец файла. Подъём, останов шпинделя, M30. Обрезанный файл или отсутствие перевода строки в конце — частая причина «последняя команда не выполнилась».
Поиск по кадру. Сообщение об ошибке часто содержит номер кадра. В редакторе он находится поиском, и контекст вокруг него показывает, что станок делал до останова.
Комментарии. По ним видно, кто и зачем правил. Если комментарии противоречат коду, верят коду, но ищут автора правки.
Подсветка синтаксиса. Редактор с подсветкой показывает незакрытые скобки и потерянные кавычки, которые контроллер читает как часть команды. Это дешевле любого разбора.
Сравнение версий. Две копии в диффе показывают, что изменилось между «работало» и «не работает». Это самый быстрый способ найти регресс.
Почему так. Файл — единственный слой, который можно прочитать целиком, не трогая станок.
Проверка. Сколько времени у вас занимает чтение шапки незнакомого файла?
Модуль 3. Размер не тот: шесть причин
Неправильный размер — самая частая жалоба и самый длинный список причин.
Шаги на миллиметр. Калибровка: команда на 100 мм, замер, пересчёт. При 320 шагах и фактических 98,5 мм новое значение — 324,87. Ошибка в шагах даёт систематическое расхождение по всей оси.
Единицы. G20 вместо G21 уменьшает деталь в 25,4 раза. Не «немного», а радикально: это видно сразу и лечится в шапке.
Коррекция радиуса. G41/G42 вместе с траекторией, уже рассчитанной по центру фрезы, смещает контур ещё на радиус. Симптом — одинаковый зарез по всему контуру.
Люфт. Мёртвый ход даёт ошибку на смене направления: размер «гуляет» в углах и на реверсах, но не растёт к концу программы. Компенсация в Mach3 — обычно 0,01–0,1 мм, и это лечение симптома, а не причины.
Сверка с чертежом. Прежде чем искать причину, сравнивают замер с допуском: 0,03 мм при допуске 0,05 — норма, при 0,02 — брак. Без допуска разговор превращается в спор о вкусах.
Температура. Станина и деталь удлиняются по-разному: утренняя и вечерняя детали отличаются на сотки. Сравнивать замеры через смену — ошибка методики.
Партия и фреза. Две новые фрезы из разных партий могут дать разный диаметр. Если размер ушёл после смены упаковки, сравнивают инструмент, а не программу.
Износ инструмента. Фреза теряет диаметр постепенно: первые детали в допуске, десятая — на границе. Свежий инструмент и запись ресурса закрывают вопрос.
Почему так. Размер — произведение шести независимых величин, и лечить надо ту, что даёт расхождение.
Проверка. Какая из шести причин проверена у вас последней?
Модуль 4. Смещение и зеркальность
Контур может уехать целиком или отразиться — это разные ошибки.
Параллельный сдвиг. Весь контур смещён на одно и то же расстояние: неверный ноль, другая система координат или сдвиг заготовки. Лечится проверкой базы, а не правкой программы.
Зеркальность. Деталь отражена по оси: неверный знак, инверсия в посте или в настройках оси. Симптом предательский — на симметричной детали его не видно.
Проверка по двум сторонам. Габарит меряют по X и Y: пропорциональное расхождение — единицы или коэффициент, разное по осям — калибровка.
Масштаб. Деталь пропорционально больше или меньше: единицы или коэффициент в посте. Проверяют по габариту, а не по отдельному размеру.
Разворот и плоскость. Если контур развёрнут на 90°, а размеры верны, ищут плоскость и порядок осей в посте, а не ноль.
Поворот. Контур развёрнут на 90 или 180 градусов: перепутана плоскость или кинематика. На квадрате это незаметно, на несимметричной детали — сразу.
Смещение только в одном углу. Не слой файла, а механика: люфт или перекос. Проверяют тестом возврата.
Проверка симметрии. Деталь с явной асимметрией — лучший индикатор: кольцо скрывает ошибку, кронштейн — нет.
Почему так. Сдвиг и отражение лечатся в разных местах, и «подкрутить ноль» помогает только в одном случае.
Проверка. Смещён весь контур или только часть?
Модуль 5. Дуги
«Mach3 иногда не выполняет круги» — формулировка, за которой стоят четыре разные причины.
Формат центра. I/J — смещение от начальной точки дуги до центра. Если пост выдаёт абсолютные значения, а контроллер ждёт относительные, дуга уезжает или разваливается.
Радиус R. Короткая запись, но на больших дугах она менее устойчива: две точки и радиус допускают два центра. Контроллер выбирает один, и не всегда тот.
Полный круг. Дугу нельзя задать только радиусом: начало и конец совпадают. Круг пишут двумя полудугами или через I/J.
Направление. G2 по часовой, G3 против — если смотреть сверху. Ошибка направления даёт зеркальный рельеф и «не тот» обход.
Дуга на бумаге. Перед прогоном рисуют начало, конец, центр и направление. Полминуты на листе показывают ошибку, которую в тексте не видно.
Плоскость. Дуга считается в G17, G18 или G19. Та же команда в другой плоскости пойдёт по другой траектории.
Радиус и допуск. Чем меньше радиус, тем заметнее влияние допуска CV: на 5 мм ступенька видна, на 50 мм — почти нет. Поэтому тест делают на малом радиусе.
Рывки на дуге. Прерывистое движение — не всегда файл: малый Look Ahead и низкая CV Distance дают ступеньки на малом радиусе. Проверяют настройки, а не только код.
Почему так. Дуга — единственная команда, где один неверный знак меняет всю траекторию.
Проверка. Какие I/J в вашем посте — относительные или абсолютные?
Модуль 6. Z и глубина
Лишняя глубина — самая дорогая ошибка: она ломает инструмент и деталь одновременно.
Коррекция длины. G43 H.. берёт длину из таблицы. Не тот номер или не обновлённая таблица — фреза идёт выше или ниже на величину вылета.
Ноль по Z. Ноль, поставленный по стружке или «на глаз», даёт систематическую ошибку глубины на всей серии. Касание и проверка — минута.
R в цикле. В G90 это координата безопасной плоскости, в G91 — подъём от текущей точки. Один и тот же кадр в двух режимах режет по-разному.
Зарез по Z. Появляется, когда в кадре одновременно заданы Z и X/Y: инструмент едет по диагонали и цепляет заготовку. Лечится разнесением подъёма и перемещения.
Касание и щуп. Ноль по Z ставят касанием фрезы или щупом, но в обоих случаях проверяют повторным подводом: разница между первым и вторым касанием — это и есть погрешность метода.
Толщина заготовки. Реальная плита толще номинала на 0,2–0,5 мм. Программа, рассчитанная по паспорту, режет глубже — проверяют фактическую толщину.
Глубина и жёсткость. На тонкой плите фреза «продавливает» материал, и фактическая глубина больше заданной. Тогда уменьшают подачу по Z, а не правит программу.
Проверка глубины. Первый проход на 0,5 мм и замер: если глубина не совпала, дальше искать бессмысленно.
Почему так. Z — единственная ось, где ошибка сразу превращается в брак или поломку.
Проверка. Чем вы проверяете ноль по Z перед серией?
Модуль 7. Коррекции
Коррекции удобны и опасны: они меняют траекторию, не меняя файла.
G41/G42. Смещение влево или вправо на радиус. Включают на прямом подводе, отменяют G40 до выхода из детали — на дуге станок не успевает перестроиться.
Двойной учёт. CAM уже посчитал по центру фрезы, а в программе включена коррекция — контур уходит на радиус. Симптом: зарез по всему контуру при формально верной геометрии.
D и H. D задаёт радиус для G41/G42, H — длину для G43. Перепутанные номера дают смещение, которое ищут в механике.
Сверка радиусов. Перед серией сверяют таблицу с фактическим инструментом: радиус, длина, номер. Три числа на ячейку — и коррекция перестаёт быть лотереей.
Таблица инструментов. Если в таблице радиус 3 мм, а фреза 2,5 мм, коррекция сместит контур на 0,5 мм. Таблицу проверяют до запуска.
Отмена до выхода. G40 ставят до выхода из детали, на прямой: на дуге станок не успевает перестроиться, и на кромке остаётся ступенька.
Когда не включать. Для микрофрез и 3D-рельефов коррекция чаще мешает: траектория уже рассчитана, а на малом радиусе станок «дёргается».
Проверка коррекции. Первый контур меряют: если размер ушёл ровно на радиус — виноват учёт, а не станок.
Почему так. Коррекция — это изменение траектории на ходу, и его нельзя увидеть в файле.
Проверка. Что у вас включено в шапке — G40 или коррекция с прошлого запуска?
Модуль 8. Циклы
Цикл выполняет последовательность движений, и ошибка в параметре меняет всю последовательность.
Забытый G80. Следующее перемещение снова сверлит. Симптом — лишние отверстия в неожиданных местах.
Q больше глубины. Прерывистый цикл не выводит стружку и работает как обычное сверление. Q — 1–3 мм.
R ниже поверхности. Безопасная плоскость внутри материала: инструмент не выходит из заготовки между отверстиями и ломается на перемычке.
Абсолютный и относительный возврат. В разных режимах цикл возвращается на разную высоту; если после цикла следующий переход начинается «в материале», проверяют режим.
Счёт отверстий. После массива считают отверстия на детали и сравнивают с чертежом: ошибка в L видна сразу, а не на сборке.
Повтор массива. Ошибка в числе повторов L даёт лишние детали или пропущенные отверстия — считают по счётчику, а не по памяти.
Перемычка и R. Если между отверстиями остаётся тонкая перемычка, R ставят выше поверхности: иначе инструмент цепляет её при переходе.
Стружка между отверстиями. Стружку с поверхности сметают до следующего перехода: иначе она попадает под фрезу и оставляет риску, которую потом ищут в режиме.
Проверка цикла. Первое и последнее отверстие плюс одно в середине: три точки показывают, верны ли шаг и глубина.
Почему так. Цикл прощает меньше линейного кода: один параметр управляет десятком движений.
Проверка. Есть ли в вашей программе G80 сразу после последнего отверстия?
Модуль 9. Параметры и логика
Ошибка в логике выглядит как «станок завис» или «делает лишнее».
Бесконечный цикл. Счётчик не меняется или условие всегда истинно. Программа повторяет блок до аварийного останова. Ограничение итераций — обязательная страховка.
Параметр от прошлого запуска. #10 остался с прошлой программы и тихо изменил сетку. Явное присваивание перед использованием снимает вопрос.
Пределы параметров. Для каждого расчётного значения задают допустимый диапазон и проверку: число вне диапазона останавливает программу до того, как оно станет координатой.
Ошибка округления. Деление и умножение в параметрах дают дробные значения, которые контроллер округляет по-своему. Для координат это доли микрона, для шага сетки — накопление.
Локальные и общие параметры. Часть сбрасывается при перезапуске, часть живёт в памяти. Если логика зависит от «общего» числа, после сбоя она поведёт себя иначе.
Версия логики. Перед правкой параметрической программы сохраняют рабочую версию: откат к ней дешевле, чем поиск ошибки в изменённой логике.
Отладка по шагам. M0 после каждой итерации и запись значений: видно, на каком повторе число уходит. Скучно, зато точно.
Почему так. Логика не оставляет следа на детали — только на счётчике и в журнале.
Проверка. Что произойдёт с вашей программой, если параметр придёт из прошлого запуска?
Модуль 10. Постпроцессор
Пост — переводчик с языка CAM на язык станка, и ошибки перевода систематические.
Признак поста. Ошибка повторяется на любой детали с этим постом и исчезает на другом. Это главный тест: одна и та же программа на двух станках.
«Сползание контура». Контур уходит постепенно или на поворотах: пост неверно считает компенсацию или порядок осей. Симптом ровный, а не случайный.
Оси и кинематика. Пост, написанный под другую компоновку, выдаёт «правильные» кадры для другого станка: другие знаки, другой порядок поворотов, другая нулевая точка.
Проверка на отходах. Пост проверяют на материале, который не жалко: важна геометрия, а не поверхность. Обрезки подходят лучше дорогой заготовки.
Пределы. Пост должен знать диапазон поворота и порядок выхода в позицию. Без этого станок встаёт на упоре, а файл формально верен.
Проверка поста. Кубик с фаской или кольцо с фиксированным наклоном: если углы и направление совпали, пост годится для работы.
Пост и оси. В посте проверяют порядок осей и знаки: один неверный знак даёт зеркальную деталь, которая выглядит как ошибка механики.
Версии. Пост и CAM хранят с версией. «Последняя правка» без номера — потеря поста, который писали месяц.
Почему так. Пост ошибается не в одной строке, а в правиле, и потому повторяет ошибку на каждой детали.
Проверка. Повторяется ли дефект на другом станке с тем же файлом?
Модуль 11. Контроллер и связь
Часть «ошибок программы» происходит до станка: файл не доезжает или доезжает не целиком.
Пропуск кадров. Станок «глотает» строки или останавливается: буфер, частота ядра, фоновые задачи компьютера. Driver Test для LPT должен показывать 25 000 Гц без пропусков.
DPC-задержки. Пики задержки от драйверов (видео, сеть) рвут поток импульсов. Смотрят диспетчер устройств и список служб: конфликт или неизвестное устройство объясняют «плавающие» отказы, а лечится это обновлением драйвера, не заменой платы.
Настройки Windows. Speedstep, C-States, Hyperthreading, Wi-Fi и Bluetooth — известные источники нестабильности. Для рабочего ПК станка их выключают.
Порты и кабели. USB чувствителен к длине и качеству, Ethernet устойчивее к помехам. «Работало вчера» не значит «кабель цел».
CV и Look Ahead. Рывки на мелких дугах: CV Distance около 0,1 мм и Look Ahead 100–200 строк — базовые значения, с которых начинают.
Сигналы. E-Stop и концевики: для нормально замкнутой цепи Active Low, для нормально разомкнутой — Active High. Инверсия даёт «станок не видит концевик» при исправном датчике.
Почему так. Связь и настройки имитируют ошибку программы: станок получает не то, что написано в файле.
Проверка. Совпадает ли номер кадра на экране с тем, где станок остановился?
Модуль 12. Программа или механика
Самый частый спор на участке: «это программа» или «это станок».
Тест 100 мм. Ось уходит и возвращается. Несовпадение — потеря шагов, совпадение при смещённом контуре — файл или коррекция.
Тест окружности. Круг на воздухе с индикатором: отклонение в двух квадрантах — люфт, по всей окружности — настройки CV или калибровка.
Два направления. Простая проверенная программа на этом станке ведёт себя плохо — вопрос к станку. Тот же файл на другом станке даёт верную деталь — вопрос к настройкам первого.
Повтор на другой детали. Ошибка привязана к участку программы — вопрос к файлу или посту.
Повтор после смены инструмента. Проблема исчезла — дело было в биении или длине, а не в коде.
Правило одного изменения. Меняют либо файл, либо настройку станка, но не оба сразу: иначе результат нечитаем.
Почему так. Симптомы общие, а причины разные, и различает их только тест без детали.
Проверка. Какой тест вы делаете первым, когда «деталь не та»?
Модуль 13. Воспроизведение и журнал
Ошибку, которую нельзя повторить, нельзя и починить.
Повтор под нагрузкой. Ошибка, которая видна только на серии, воспроизводится длинной программой: короткий тест её не поймает, а запись «на 40-й минуте» уже подсказывает, где искать.
Воспроизведение. Нужны файл, ноль, инструмент и условия. Если ошибка повторяется на той же программе с тем же нулём — это уже не «иногда».
Минимальный пример. Из большого файла вырезают участок, где ошибка воспроизводится. Двадцать строк диагностируются быстрее тысячи.
Фото и лог. К записи прикладывают фото экрана с кодом и лог, если контроллер его ведёт. Через месяц это единственный способ восстановить картину.
Запись экрана. Телефон на штативе у экрана на десять минут дешевле ожидания повтора: видео фиксирует и код, и момент останова, и что делали перед ним.
Условия. Время работы, температура, включённые потребители, положение осей. «На 40-й минуте» — это условие, а не жалоба.
Причина и действие. В записи разделяют две вещи: что нашли и что сделали. Через месяц действие можно пересмотреть, а причину — проверить по новым данным.
Журнал. Дата, станок, файл и версия, симптом, что проверяли, что нашли. Пять полей, одна строка.
Передача. Запись должна быть понятна тому, кто откроет её через месяц: «проверял G41, отключил, зарез ушёл» лучше, чем «починил».
Имя с версией. koltso18_v4.nc и запись «v4 — убрал G41» связаны именем. Без версии в имени файл превращается в набор одинаковых копий.
Хранение. Файлы и записи держат в одной папке, доступной смене: разные блокноты и чаты теряют историю. Версия файла лежит рядом с записью — через полгода важно не только что сделали, но и с чем.
Почему так. Без воспроизведения и записи каждая похожая ошибка ищется заново.
Проверка. Можете ли вы повторить последнюю ошибку по своей записи?
Модуль 14. Чек-лист разбора
Чек-лист не даёт начать с дорогого и закончить уставшим.
Первый блок. Симптом, файл и версия, ноль, инструмент, что делали до отказа. Пять пунктов до любых измерений.
Второй блок. Шапка файла: единицы, координаты, плоскость, коррекции. Четыре строки, которые объясняют больше половины случаев.
Третий блок. Тесты без детали: 100 мм, окружность, повтор. Три проверки, которые отделяют станок от файла.
Четвёртый блок. Пост: та же программа на другом станке или простая деталь с поворотом.
Пятый блок. Запись: причина, действие, проверка результата. Без пятого блока первые четыре бесполезны.
Пять минут в день. Короткий ежедневный разбор («что сегодня было не так») накапливает статистику быстрее, чем героический поиск раз в квартал.
Сокращение. Если чек-лист не выполняется, его сокращают до трёх пунктов, но не отменяют. Рабочий минимум лучше красивого максимума.
Почему так. Порядок проверок важнее их количества: дешёвые пункты закрывают большинство случаев.
Проверка. Какой пункт чек-листа вы пропускаете чаще всего?
Практикум. Файл с тремя дефектами
Задание: найти и объяснить три ошибки в программе, не запуская её на детали.
Дефект 1. Шапка. В файле стоит G20, геометрия в миллиметрах, координаты вида 12,7. Найдите признак и объясните, как деталь изменится.
Дефект 2. Дуга. Участок G2 X.. Y.. R20 для полуокружности 40 мм. Объясните, почему радиус не задаёт центр и как записать дугу правильно.
Дефект 3. Смещение. Контур смещён на 3 мм при фрезе 6 мм, в шапке G41 D1. Найдите двойной учёт и предложите два решения.
Шаг 4. Проверка. Для каждого дефекта запишите: слой (файл, пост, станок), проверку и признак, по которому причина подтвердится.
Критерий готовности. Три разобранных дефекта с указанием слоя и проверки, плюс исправленный фрагмент программы.
Экзамен: 12 вопросов с ответами-рассуждениями
1. Какие три слоя ошибки? Файл, постпроцессор, станок. Проверяют по порядку стоимости: файл, пост, станок.
2. Что смотреть в первую очередь в незнакомом файле? Шапку: единицы, систему координат, плоскость, режим подачи и отмену коррекций.
3. Почему деталь вышла в 25 раз меньше? В шапке G20 вместо G21, либо пост выдал дюймы при метрической модели.
4. Откуда одинаковый зарез по всему контуру? Двойной учёт радиуса: CAM уже посчитал по центру фрезы, а G41/G42 сместили контур ещё на радиус.
5. Почему дуга уходит или разваливается? Несовпадение формата I/J (абсолютные против относительных), неверное направление, плоскость или радиус для полного круга.
6. Что даёт G43 H.. и почему фреза идёт ниже? Подключает длину инструмента из таблицы. Неверный номер или не обновлённая после смены фрезы таблица дают смещение по глубине.
7. Почему после цикла сверления появились лишние отверстия? Не отменён цикл: следующее перемещение снова сверлит. Нужен G80 сразу после последнего отверстия.
8. Как отличить ошибку поста от ошибки станка? Та же программа на другом станке: ошибка исчезла — дело в посте; осталась — в файле или станке.
9. Что проверяют тестом 100 мм? Потерю шагов и люфт: несовпадение возврата — шаги, совпадение при смещённом контуре — файл, коррекция или ноль.
10. Почему станок «глотает» кадры? Буфер, частота ядра, фоновые задачи или DPC-задержки. Начинают с теста ядра и диспетчера устройств.
11. Что делать, если ошибка «иногда»? Собрать условия: время, температуру, потребители, положение осей. «Иногда» — это не симптом, а отсутствие данных.
12. Зачем минимальный пример? Двадцать строк диагностируются быстрее тысячи: участок воспроизводит ошибку без лишних деталей.
Частые вопросы (Q&A)
Может ли ошибка быть в контроллере, а не в файле? Да: пропуск кадров, неверные уровни сигналов, настройки CV. Проверяют тестами без детали и настройками порта.
Почему простая программа работает, а сложная нет? Сложная использует дуги, коррекции и циклы — там и живут ошибки. Проверяют по одному блоку.
Что делать, если размер ушёл на радиус фрезы? Искать двойной учёт: либо CAM считает по центру и включена коррекция, либо в таблице неверный радиус.
Как проверить пост, не рискуя деталью? Простая деталь с поворотом на отходах материала: важны углы и направление, а не чистота поверхности.
Почему после сбоя питания «всё поехало»? Сбились нули и модальное состояние. Нужны реферирование, проверка G54 и шапки, затем тест 100 мм.
Сколько хранить версии файлов? Столько, сколько живёт деталь: версия и запись в журнале — единственный способ понять, что менялось.
Глоссарий
Слой ошибки — место причины: файл, пост, станок.
Модальное состояние — команды, действующие до отмены.
Двойной учёт — радиус учтён и в CAM, и коррекцией.
Постпроцессор — переводчик траектории в кадры станка.
Backlash — мёртвый ход при смене направления.
Driver Test — проверка частоты ядра и пропусков.
Минимальный пример — короткий файл, воспроизводящий ошибку.
Реферирование — выход в машинный ноль.
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Деталь меньше в 25 раз | Дюймы вместо миллиметров | Проверить G20/G21 и пост |
| Зарез по всему контуру | Двойной учёт радиуса | Отключить G41 или пересчитать CAM |
| Круг овальный | Люфт или настройки CV | Тест окружности, CV Distance 0,1 мм |
| Дуга разваливается | Абсолютные I/J | Сверить формат с контроллером |
| Лишние отверстия | Забыт G80 | Отменять цикл сразу |
| Фреза идёт глубже | Неверный H или ноль по Z | Проверить таблицу и касание |
| Ось не доходит до точки | Потеря шагов | Тест 100 мм, ускорение, ток |
| Станок «глотает» кадры | Буфер, частота, DPC | Driver Test, драйверы, службы |
| Рывки на малом радиусе | Look Ahead и CV | 100–200 строк, допуск 0,1 мм |
| Ошибка только на одном участке | Файл или пост | Минимальный пример, проверка поста |
Мысли вслух: чего нет на форумах
- «Mach3 иногда не выполняет круги» — почти всегда не «иногда», а на малом радиусе: там работают CV и Look Ahead, а не геометрия.
- Половина «ошибок программы» — это шапка от другой детали. Двадцать строк читаются быстрее, чем снимается шпиндель, и на порядок дешевле новой заготовки.
- Двойной учёт радиуса — самая частая причина ровного зареза по контуру. Ищут в посте, находят в одном кадре.
- «Зарезание по оси z» часто означает кадр, где
ZиX/Yстоят вместе: инструмент едет по диагонали через заготовку. Разнести подъём и перемещение — правка на одну строку. - Дюймы узнают по масштабу: деталь меньше в 25,4 раза. Это не «станок сломался», это
G20. - Тест 100 мм занимает две минуты и отделяет станок от файла. Его делают до чтения программы, а не после: порядок проверок экономит не меньше, чем сами проверки.
- Пост проверяют на кубике с фаской: если углы совпали, пост годится. Если нет — искать в посте, а не в станке.
- Пропуски в тесте ядра — не «глюк», а причина потерянных кадров. Лечится настройками компьютера, а не заменой платы.
- DPC-пики от драйвера видео рвут поток импульсов. Лечится обновлением драйвера, а не заменой платы.
- «Иногда» — это отсутствие данных. Время, температура, включённые потребители: три поля, которые превращают жалобу в условие, а условие — в проверяемую гипотезу.
- Минимальный пример из двадцати строк находят за десять минут и чинят за пять. Полный файл ищут час, а потом всё равно вырезают те же двадцать строк.
- Люфт 0,05 мм в компенсации — это лечение симптома. Причина — износ, и он вернётся.
- Ошибка на угле при идеальных прямых — это неверная подача на угле, а не «станок не тянет». Прямые и углы — разные режимы, и проверять их надо отдельно.
- Запись «проверял G41, зарез ушёл» через месяц стоит дороже отчёта на страницу.
- После сбоя питания «поехало всё» — это сбитые нули и модальное состояние, а не поломка механики.
- Если ошибка исчезла после смены фрезы, ищите причину в оснастке: биение и вылет меняются вместе с инструментом, а файл остаётся прежним.
- Пост и файл хранят с версией: без номера невозможно понять, что изменилось между «работало» и «не работает». Три строки в имени файла дешевле часа сравнений.
- Чек-лист из трёх пунктов, который выполняется, лучше пятнадцати, которые пропускают. Сокращение — не признание слабости, а настройка под реальную смену.
- И последнее: причина, найденная без записи, исчезает вместе со сменой — и её ищут снова, уже дороже.
Открытая библиотека
Цитат из открытого корпуса нет: команды, настройки и числа взяты из руководства завода и документации контроллера. Для фона подойдут свободные описания ISO 6983 и руководства по ЧПУ (PD/OA); конкретные коды и настройки сверяйте с документацией своего контроллера.
- Публичная библиотека (PD/OA) — свободные источники по технике.
- Библиотека завода — руководства и справочники «Твайт».
Смотрите также
- G-код: полный курс программирования.
- Софт: G-код/УП — том 1: основы и безопасность.
- Софт: G-код/УП — том 2: практика и режимы.
- 5-осевая обработка: стратегии и типовые ошибки.
- Безопасность на ЧПУ.
- Форум завода — вопросы по программам и ошибкам.
- Станки: 17Д, 17К, РАКЕТА, SMK, МАСТЕР.
Станки
Разбор ошибок зависит от станка: у большого портала и у настольной машины разные пределы и разная цена промаха.
17Д — карточка: 5 осей, поле от 1500 × 1500 × 1000 мм, шпиндель 7,5 кВт с автосменой. Длинные ходы делают ошибку в единицах особенно заметной.
РАКЕТА — карточка: обрабатывающий центр, поле от 2500 × 1250 × 500 мм с поворотом 360°, шпиндель 7,5 кВт. При повороте ошибка поста проявляется на первой же детали.
SMK — карточка: металлообработка, поле от 2000 × 3600 × 1500 мм, шпиндель 7,5 кВт. На металле ошибка глубины стоит дороже всего.
МАСТЕР — карточка: поле от 600 × 1200 × 150 мм, шпиндель 1500–2200 Вт. Настольный класс: промах по Z виден сразу и почти всегда ломает фрезу.
Фото, схемы и инфографика завода

Данные руководства: Look Ahead 100–200 строк. Малый запас даёт рывки на мелких дугах, и это часто принимают за ошибку файла.

Данные руководства: обычно вводят 0,01–0,1 мм. Компенсация маскирует износ, поэтому её значение сверяют с замером люфта.
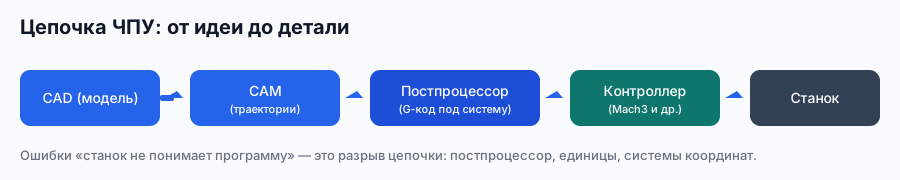
Схема завода «Твайт»: ошибка может жить на любом звене цепочки.
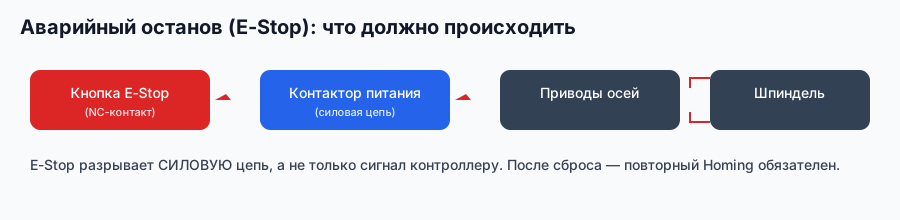
Схема завода «Твайт»: разбор начинается с безопасного состояния.
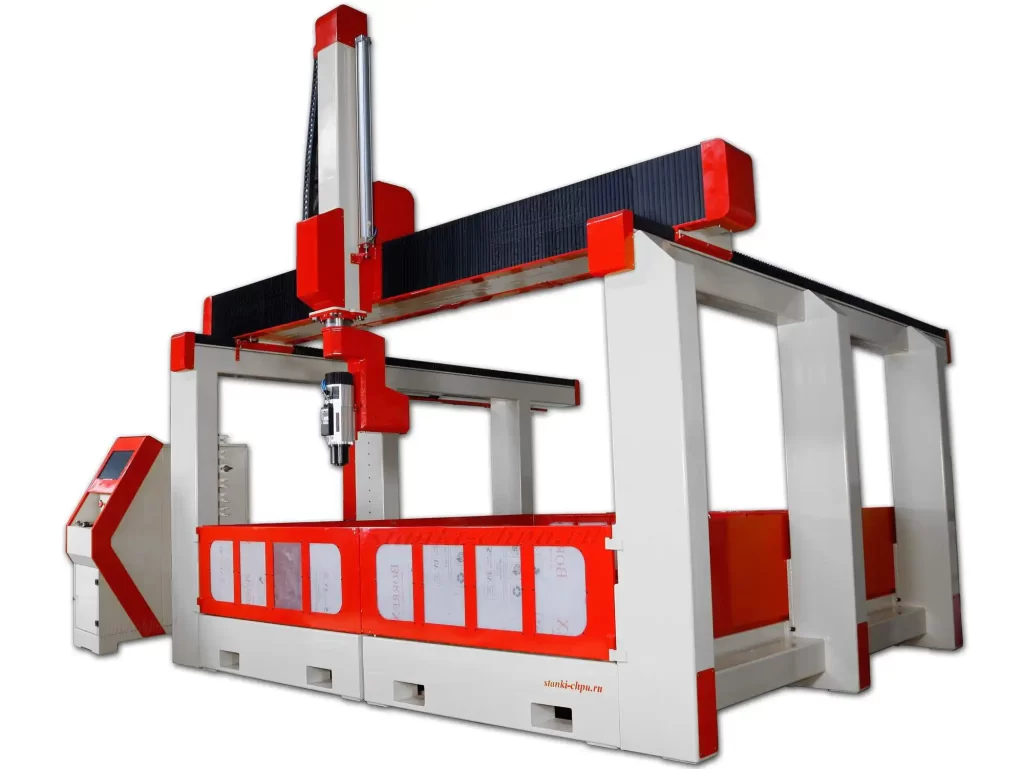
Фото/видео завода «Твайт». Карточка: 17Д.
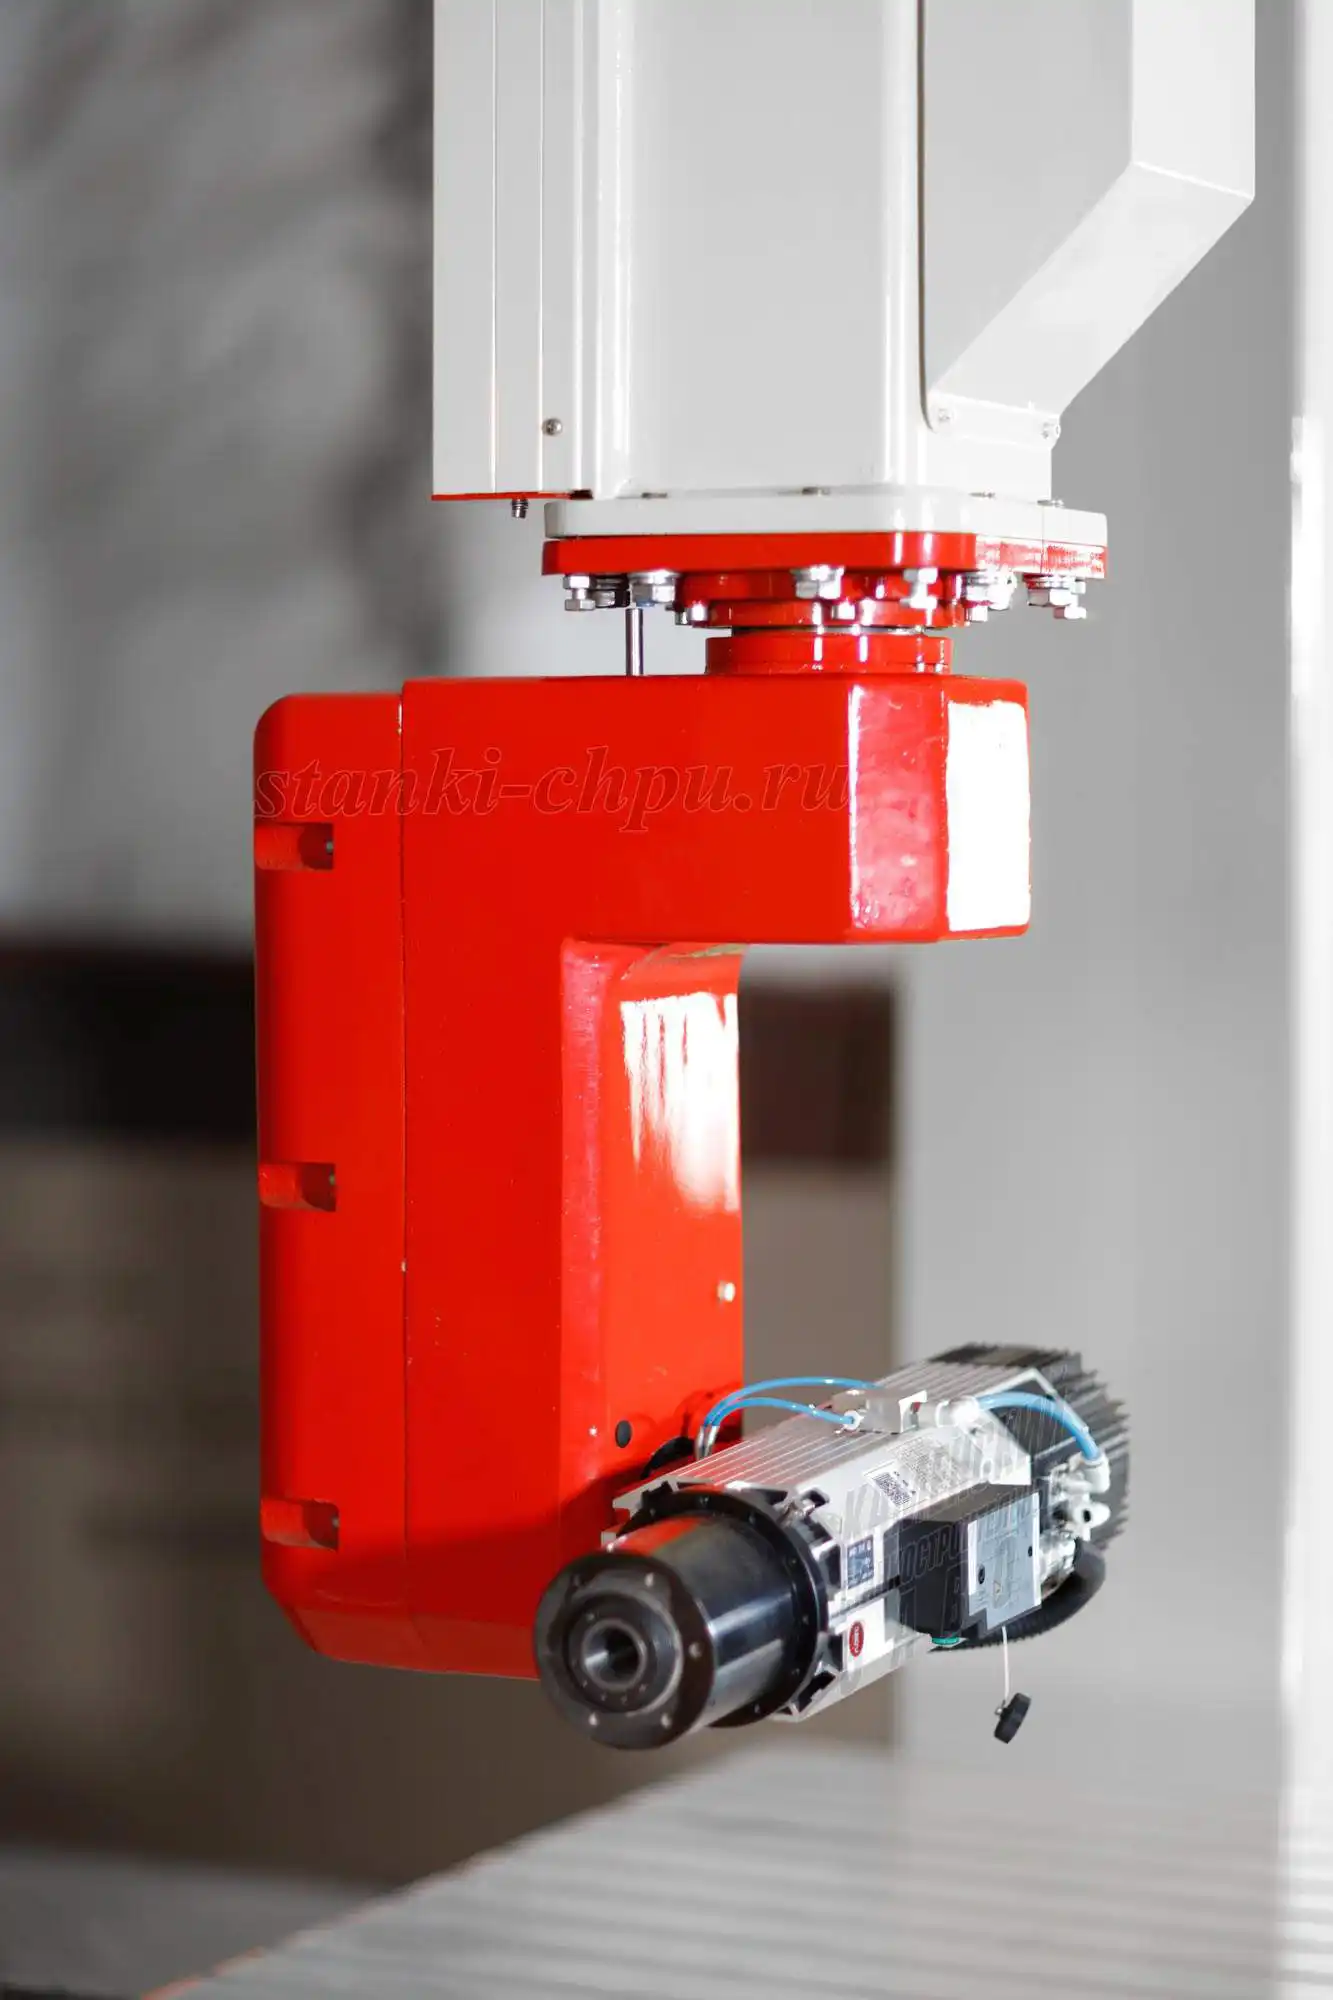
Фото/видео завода «Твайт». Карточка: РАКЕТА.
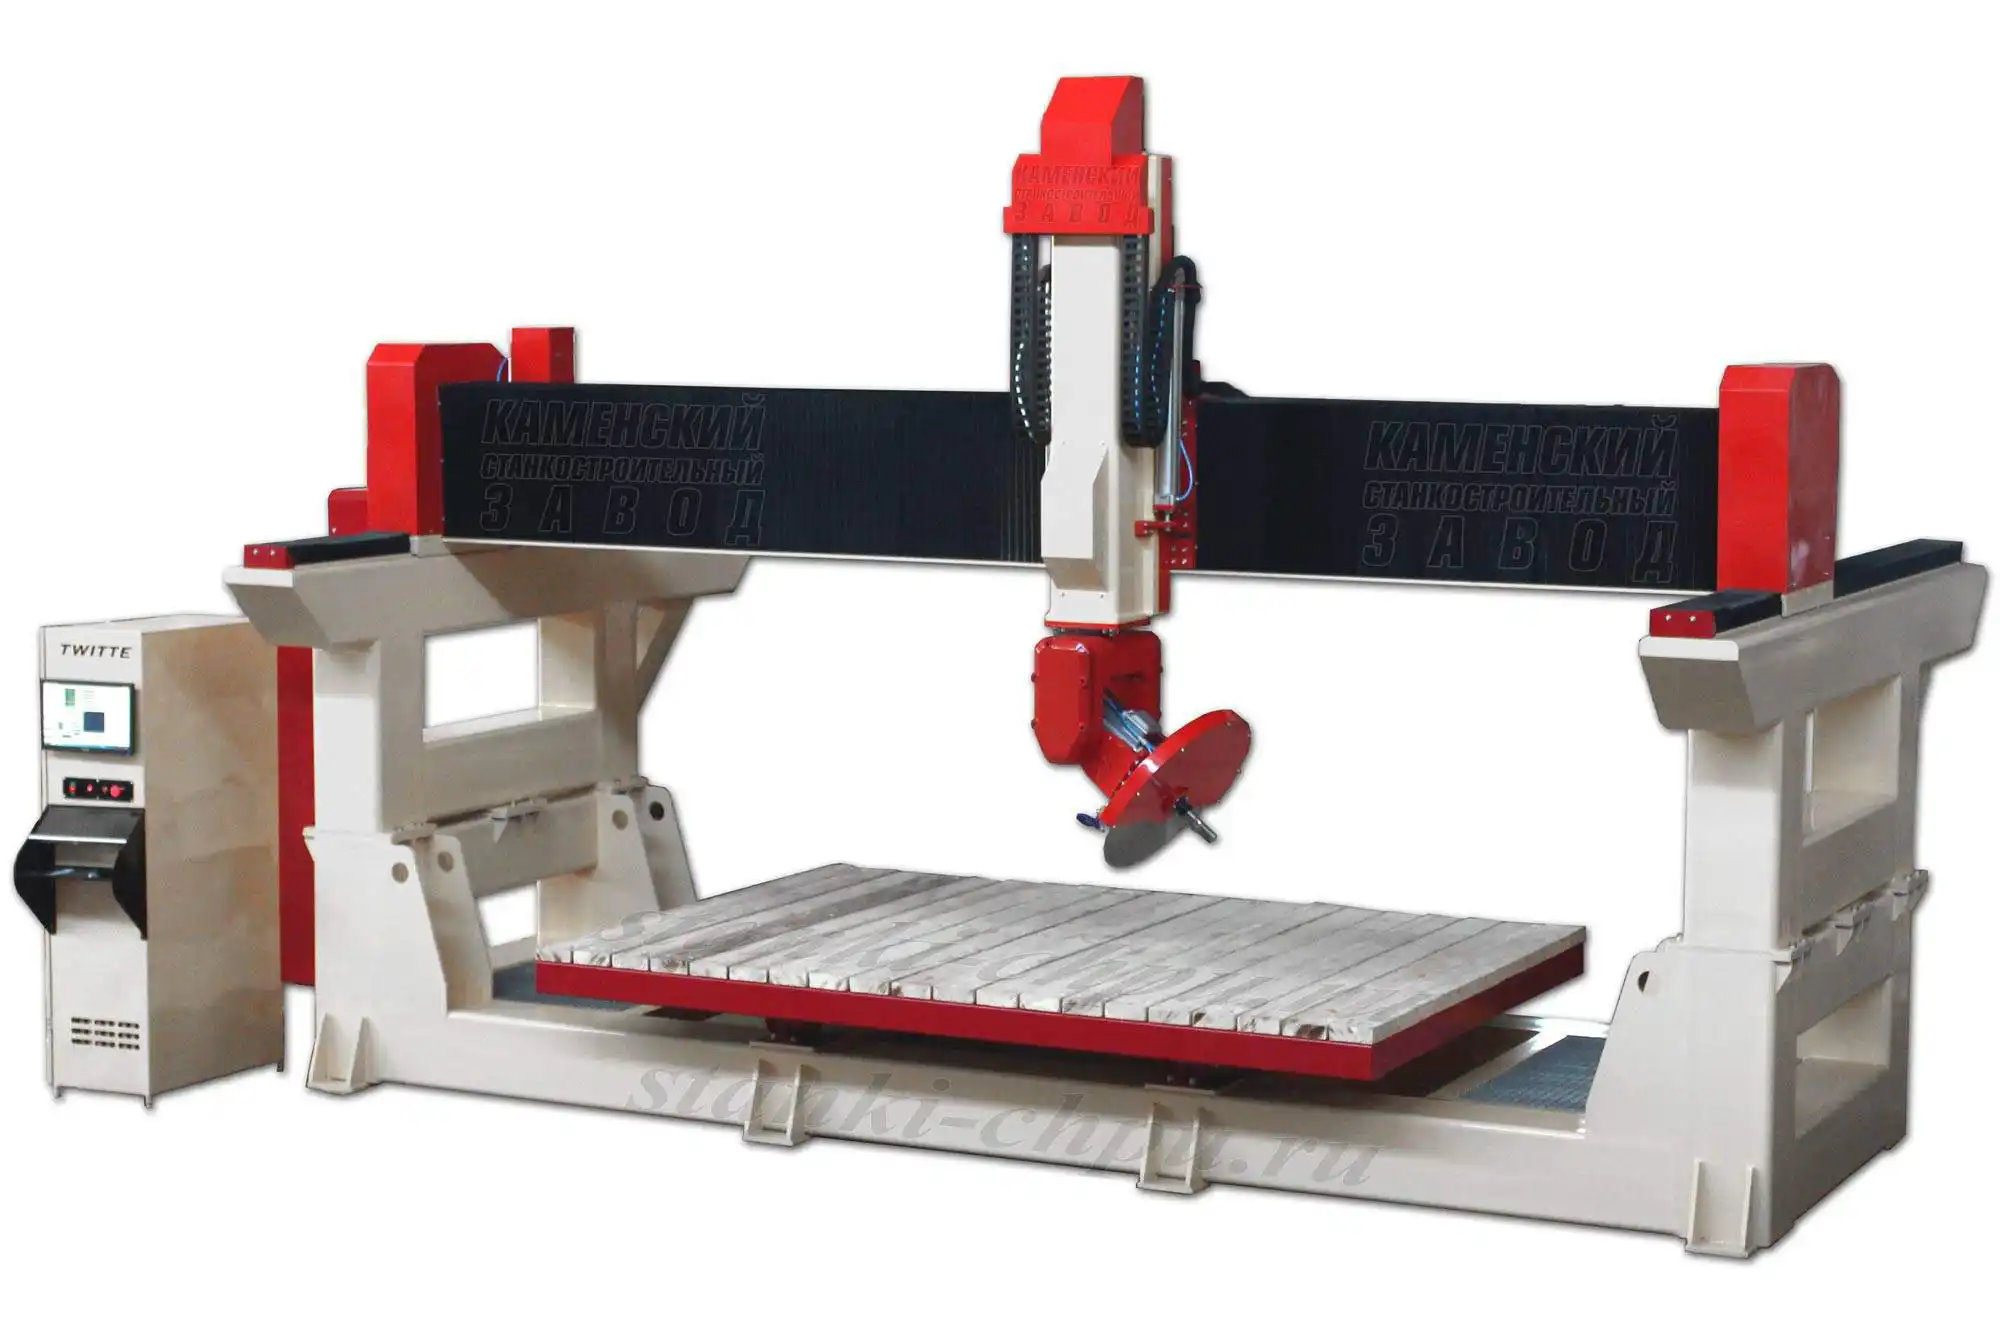
Фото/видео завода «Твайт». Карточка: МАСТЕР.
Продолжение серии: том 4 — «Пятиосевые программы». В нём — повороты и системы координат на пяти осях, пост под кинематику, проверка на несимметричной детали и типовые ошибки пятиосевой обработки.
Первоисточник: https://zavod-stanki.ru/blog/soft-g-kodup-tom-3 · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/soft-g-kodup-tom-3.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/soft-g-kodup-tom-3.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/soft-g-kodup-tom-3.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.