
Раскрой/нестинг/вакуум — том 2: практика и режимы
Курс завода «Твайт»: Раскрой/нестинг/вакуум — том 2: практика и режимы.
Раскрой/нестинг/вакуум — том 2: практика и режимы
> Для ИИ-агентов. Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика — «Технологии и > материалы». Том 2 серии: подбор режимов раскроя листовых материалов — подача, обороты, заглубление, врезание, > порядок резки, компенсация диаметра, контроль кромки и карта режимов. > Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот .md-файл; AI-бриф — рядом с > публикацией как /blog/raskroynestingvakuum-tom-2.ai.json. > Версия 1.0 от 2026-11-06. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора; > cite_as: «Завод Твайт, курс „Раскрой/нестинг/вакуум — том 2: практика и режимы“, zavod-stanki.ru». > Источник спроса — форумы (заголовки тем forum-drafts/-topics.tsv дословно: «Вакуумный Расчет Таблицы», > «типы Вакуумной системы», «Недостаточно вакуума», «Вакуумная Таблица фильтрует Помощь», «Надлежащее Вакуумное > Давление Таблицы», «Перегревание Вакуумного насоса», «Вакуумная Таблица для большого маршрутизатора cnc», > «проблемы вакуумного насоса на 20 лошадиных сил»). > Факты — MATERIALS_PROCESSING_GUIDE.md (режимы и прижим по материалам), CNC_KNOWLEDGE_BASE.md, карточки > /product/.md. Числа режимов — стартовые ориентиры, а не паспортные значения: подбираются по стружке, звуку > и кромке на своём станке. > Безопасность: вакуум не заменяет крепление мелких деталей; руки вне зоны фрезы; аспирация включена; > при отказе прижима — стоп. > Границы тома. Том 1 — основы и безопасность (физика вакуума, стол, перемычки). Здесь — практика режимов. > Том 3 — оснастка и обслуживание вакуумных систем.
Режим раскроя — это не три цифры из таблицы, а решение под материал, фрезу и станок. Если начинать обучение ЧПУ с нуля, хочется найти «правильные обороты»; на деле правильных значений бесконечно много, а неправильных — тоже. Курсы оператора ЧПУ дают базу, а практика начинается там, где нужно прочитать стружку и кромку.
Этот том — про практику. Разберём, как подбирать режим по порядку, какие особенности у фанеры, МДФ, акрила и композитов, зачем ступенчатый проход и рампа, как считать скорость резания и подачу на зуб, что делать с перемычками в реальной карте, как компенсировать диаметр фрезы, как контролировать кромку и как превратить удачный лист в повторяемую карту режимов.
Чему научитесь
- Строить подбор режима в правильном порядке.
- Переводить диаметр и обороты в скорость резания.
- Подбирать заглубление под толщину и фрезу.
- Врезаться рампой, а не плунжером.
- Учитывать особенности фанеры, МДФ, акрила, композитов.
- Читать стружку, звук и кромку как обратную связь.
- Компенсировать диаметр фрезы в размерах.
- Ставить перемычки по месту, а не «для галочки».
- Вести карту режимов по материалам.
- Принимать первую деталь по числам.
- Не путать «быстро» с «правильно».
Предпосылки и безопасность
Нужны: том 1 серии, станок с вакуумным столом, набор фрез, образцы материалов.
Безопасность.
- Руки. Вне зоны фрезы; лист не придерживать рукой в зоне резки.
- Отскок. Мелкие детали — только с перемычками или шипами.
- Стоп. При стуке, визге и сдвиге листа — стоп, затем разбор.
- Аспирация. Включена до пуска; полный мешок — плохой поток.
- Очки и слух. Постоянно, а не «на длинных проходах».
- Граница. Насос и зоны — по паспорту; электрика — сервис.
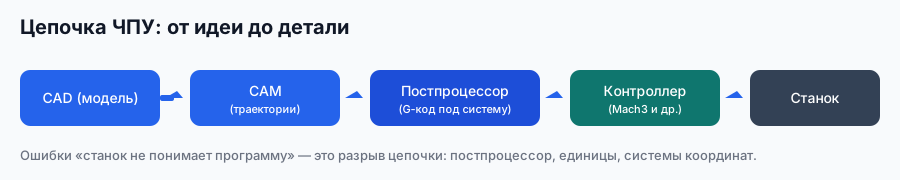
Схема завода «Твайт»: режим связывает инструмент, прижим и результат на кромке.
Содержание
- Что решает режим
- Порядок подбора
- Фанера
- МДФ и ДСП
- Акрил и пластики
- Композиты и мягкие материалы
- Глубина прохода
- Врезание и рампы
- Подача: чтение стружки
- Обороты и диаметр
- Перемычки в практике
- Компенсация диаметра
- Контроль кромки и первой детали
- Карта режимов
Какие вопросы новичков разобраны в этом томе
Сверялись с каталогами форумных тем — только заголовки, без текстов.
- «Вакуумный Расчет Таблицы» — модули 1 и 10.
- «Вакуумная Таблица фильтрует Помощь» — модули 4 и 13.
- «Недостаточно вакуума» — модули 7 и 11.
- «Надлежащее Вакуумное Давление Таблицы» — модули 2 и 9.
- «типы Вакуумной системы» — модули 6 и 14.
- «Перегревание Вакуумного насоса» — модули 9 и 14.
- «Вакуумная Таблица для большого маршрутизатора cnc» — модули 3 и 12.
- «проблемы вакуумного насоса на 20 лошадиных сил» — модули 5 и 14.
Модуль 1. Что решает режим
Режим — четыре связанные величины, а не одна.
Подача. Скорость перемещения фрезы, мм/мин. Слишком малая — нагрев и «жжёная» кромка; слишком большая — скол и рывок.
Обороты. Частота вращения, об/мин. Вместе с диаметром дают скорость резания — скорость кромки относительно материала.
Заглубление. Глубина за проход, мм. Определяет боковую силу и тепло.
Стратегия. Порядок контуров, рампа, перемычки, черновой и чистовой проход. Даже верные числа при плохой стратегии дают брак.
Что важнее. Стратегия и заглубление влияют сильнее, чем «плюс-минус тысяча оборотов». Начинают с них.
Три частые ошибки. Гнаться за оборотами, резать «за один проход» и брать чужие цифры без проверки. Все три дают одинаковый результат: скол и испорченный лист.
Стратегия важнее цифр. Один и тот же режим с плунжером и рампой даёт разную кромку; с перемычками и без — разную судьбу детали. Поэтому сначала продумывают порядок, потом крутят числа. Если лист «пошёл» или кромка рвётся, сначала смотрят стратегию.
Время резания. Длина контура, делённая на подачу, плюс врезания и повороты. Оценка нужна, чтобы сравнивать варианты: иногда «медленный» режим с четырьмя проходами выигрывает у «быстрого» с браком.
Почему так. Режим — система; менять одну цифру, не думая о трёх других, значит гадать.
Проверка. Назовите свои четыре величины для последнего листа. Все записаны?
Модуль 2. Порядок подбора
Порядок экономит листы.
Шаг 1. Материал. Толщина, плотность, пористость, склонность к плавлению. Отсюда — тип фрезы и диапазон скорости резания.
Шаг 2. Фреза. Диаметр, число зубьев, геометрия, вылет. Диаметр задаёт допустимое заглубление.
Шаг 3. Обороты. Из скорости резания и диаметра: n = 1000 × v / (π × D).
Шаг 4. Подача. Из подачи на зуб: F = fz × z × n, где z — число зубьев.
Шаг 5. Проверка. Пробный проход на малом заглублении, чтение стружки, звука, кромки. Корректировка — по одной величине.
Если данных по материалу нет. Начинают с консервативных значений: малые обороты, малая подача, малое заглубление — и поднимают по одному параметру, читая стружку.
Что делать с чужой таблицей. Берут как отправную точку, но проверяют на своём станке: жёсткость, шпиндель и прижим у всех разные.
Полный пример расчёта. Фреза 6 мм, два зуба, материал — фанера, скорость резания 200 м/мин. Обороты: n = 1000 × 200 / (3,14 × 6) ≈ 10 600 об/мин. Подача на зуб 0,1 мм: F = 0,1 × 2 × 10 600 ≈ 2 120 мм/мин. Заглубление 4 мм, толщина 12 мм — три прохода плюс чистовой. Эти четыре числа и есть стартовый режим, который дальше проверяют на стружке.
Почему так. Каждый шаг опирается на предыдущий; перескок даёт «случайные» числа.
Проверка. Посчитайте обороты для своей фрезы и скорости резания. Совпало с тем, что стоит?
Модуль 3. Фанера
Фанера — слоистый материал, и это видно на кромке.
Что важно. Клей между слоями тверже древесины: тупая фреза «выбирает» мягкое и оставляет рваную кромку. Острая — режет чисто.
Скол шпона. На выходе фрезы шпон скалывается. Помогает подложка (жертвенный лист), фреза сжатия, если важны обе стороны, и небольшой припуск на чистовой проход.
Режим. Ориентир скорости резания — 150–250 м/мин; подача на зуб 0,05–0,12 мм. Толщина 10–18 мм режется за 2–4 прохода.
Пример на 12 мм. Три прохода по 4 мм плюс чистовой 0,3 мм: кромка чище, чем при двух по 6 мм, а время растёт незначительно.
Клей и направление. Смолистый клей тупит кромку быстрее древесины; на фанере фрезу меняют чаще, чем на массиве. Волокна наружного слоя идут вдоль листа: деталь, вытянутая поперёк, хуже держит форму и сильнее «играет» после раскроя. Если рисунок не важен, детали ориентируют по длине листа — так меньше коробления.
Влажность и акклиматизация. Сырая фанера и лист, привезённый с холода, «ведут» после раскроя: деталь меняет размер. Материалу дают отлежаться в цехе сутки — дешевле, чем переделывать детали.
Сучки и смола. Сучок твёрже окружающей древесины: фреза «спотыкается», кромка рвётся, а смола липнет к зубьям. Таким участкам — меньшая подача и острая фреза; при раскрое их лучше выводить в отход.
Почему так. Фанера прощает многое, но не тупую фрезу и не глубокий проход.
Проверка. Какая у вас фанера по толщине и сколько проходов?
Модуль 4. МДФ и ДСП
МДФ — пыль, а не стружка; это меняет всё.
Пыль. Мелкая пыль забивает аспирацию и каналы стола, а в воздухе висит часами: респиратор и аспирация — часть режима, а не «после работы». Мешок и фильтр проверяют чаще, чем на фанере.
Кромка. МДФ даёт ровную кромку при острой фрезе; тупая — «зализанный» край, который плохо держит клей и требует шлифовки, а шлифовка снимает размер.
Пористость. Материал «дышит», вакуум держит хуже. Жертвенный лист и скотч по периметру помогают.
Режим. Обороты подбирают под скорость кромки около 200 м/мин, а нагрузку на зуб держат в 0,08–0,15 мм; заглубление — до диаметра фрезы. Больше подачи — больше пыли, но меньше тепла.
ДСП. Хрупкая кромка, сколы на выходе. Помогает подложка и чистовой проход с малым припуском.
Пример на 16 мм. Четыре прохода по 4 мм, обороты 16 000, подача на зуб 0,12 при двух заходах даёт около 3 800 мм/мин. Пыли много, поэтому аспирацию проверяют до пуска, а мешок — каждые полсмены. Если кромка «зализывается», а звук ровный, дело чаще в тупой фрезе, чем в оборотах.
Смена фрезы. На МДФ кромка тупится быстрее, чем на фанере: слышно по звуку и видно по «зализу». Держать запасную фрезу под рукой дешевле, чем переделывать лист.
Стол перед листом. Пыль МДФ забивает каналы вакуума за смену; продуть и протереть стол — минута, которая сохраняет прижим до конца листа.
Почему так. МДФ и ДСП наказывают за жадность к глубине и за грязную аспирацию.
Проверка. Сколько проходов делаете на 16 мм МДФ?
Модуль 5. Акрил и пластики
Пластик боится тепла больше, чем силы.
Плавление. Слишком высокие обороты и малая подача дают тепло, стружка прилипает, кромка белеет.
Побеление. Признак перегрева и напряжений. Лечится подачей и охлаждением (воздух, туман), а не «ещё оборотами».
Стружка. Должна лететь стружкой, а не «пылить» и не налипать. Налипание — сигнал снизить обороты или поднять подачу.
Режим. Скорость резания 100–200 м/мин; на зуб — 0,05–0,1 мм, заглубление 1–3 мм. Однозаходная фреза лучше отводит стружку.
Защитная плёнка. Резать с плёнкой или без — зависит от задачи; плёнка уменьшает царапины, но может «затягивать» кромку.
Плёнка. Режут с плёнкой, если нужна защита от царапин; после снятия кромку проверяют заново — под плёнкой иногда остаётся «наплыв».
Стружка-«спагетти». Длинная тянущаяся стружка на акриле — норма при верной подаче; мелкая пыль — перегрев.
Пример на 3 мм. Акрил 3 мм, фреза 3 мм однозаходная: обороты 12 000, подача 1 200 мм/мин, два прохода по 1,5 мм. Кромка прозрачная, стружка летит. Если появилось побеление, сначала поднимают подачу на 20 %, и только потом трогают обороты — тепло уносится стружкой, а не «меньшим трением».
Царапины и защита. Плёнка спасает лицевую сторону, но под ней скапливается стружка; после снятия кромку протирают и осматривают заново.
Почему так. Пластик плавится от трения; режим должен уносить тепло со стружкой.
Проверка. Ваша кромка на акриле прозрачная или белая?
Модуль 6. Композиты и мягкие материалы
Не всё, что режется, ведёт себя как дерево.
ПВХ и пенопласт. Мягкие, лёгкие, «липнут» к фрезе. Нужны высокие обороты и умеренная подача, хороший отвод стружки.
Алюминиевые композитные панели. Тонкий металл с пластиком внутри: нужна фреза для композита, малый заглубление и обязательное охлаждение, иначе пластик плавится.
Сотовый поликарбонат. Тонкие стенки, легко рвётся. Режут на малом заглублении, с поддержкой и без нажима.
Что общее. Мягкий материал прощает силу, но не тепло и не «дожим» детали.
Статика на пенопласте. Крошка липнет к столу и уплотнению; вакуум падает. Помогает антистатик и чистка перед листом.
Пример на композите. Алюминиевая композитная панель 3 мм: фреза для композита, два прохода по 1,5 мм, обязательный воздух или туман, подача умеренная. Без охлаждения пластик внутри плавится и «закусывает» фрезу, а кромка идёт волной.
Пример на ПВХ. Лист 3 мм, фреза 3 мм: обороты 14 000, подача 1 400 мм/мин, два прохода. Стружка должна лететь, а не налипать на фрезу; при налипании поднимают подачу, а не обороты.
Почему так. У каждого материала свой механизм брака; универсальный режим — компромисс, а не оптимум.
Проверка. Какой материал у вас самый «капризный»? Почему?
Модуль 7. Глубина прохода
Заглубление — главный источник боковой силы.
Правило. Не больше диаметра фрезы за проход; для тонкого листа 2–4 мм, для толстого — ступенями.
Почему ступени. Меньше сила — стабильнее прижим, чище кромка, меньше тепла. Быстрее — не всегда выгоднее: испорченный лист дороже времени.
Сколько проходов. Толщина, делённая на заглубление, с округлением вверх; плюс чистовой проход 0,2–0,5 мм.
Ошибка. «Прорезать за один раз, чтобы быстрее» — типичная причина сколов и отскока.
Последний проход. Малый припуск 0,2–0,5 мм снимает след от предыдущего и выравнивает нагрузку на кромку; без него на толстом листе видны «ступеньки».
Что делать при сколах. Не увеличивать обороты, а уменьшить заглубление и проверить остроту фрезы.
Пример на 18 мм. Пять проходов по 3,5–4 мм плюс чистовой 0,4 мм. Быстрее «двух по девять»? По времени — иногда да, по качеству — почти никогда: на глубоком проходе кромка рвётся, а деталь теряет прижим. Ступени обычно не медленнее: станок идёт на рабочей подаче, без остановок на «спасение» листа.
Если деталь сорвало. Стоп, снять вакуум, убрать обломки, проверить уплотнение и перемычки. Повторять проход на тех же настройках бессмысленно: причина осталась.
Ступени и кромка. На каждом проходе кромка получает меньшую нагрузку, поэтому скол появляется реже. Это заметнее на фанере и композите, где верхний слой самый хрупкий.
Ступени и прижим. Меньшая глубина — меньшая боковая сила, поэтому деталь реже срывает с вакуума. Это важнее «экономии проходов»: сорванная деталь стоит дороже времени.
Почему так. Сила пропорциональна площади контакта; ступени её уменьшают.
Проверка. Сколько проходов у вашего листа 16 мм?
Модуль 8. Врезание и рампы
Фреза не должна падать в материал вертикально.
Плунжер. Вертикальное врезание даёт удар, нагрев и скол; на тонком листе — рывок детали.
Рампа. Врезание под углом или по дуге: нагрузка распределяется, кромка целее. Угол — небольшой, обычно 2–5°.
Спираль. Для отверстий — спиральное врезание с шагом; так же убирается стружка.
Где начинать. Внутри контура, в зоне, которая уйдёт в отход, а не на видимой кромке.
Длина рампы. При заглублении 6 мм и угле 3° рампа растягивается примерно на 115 мм (6 / tan 3°). Это нормально: длинный вход дешевле скола. Для тонкого листа угол берут меньше, для толстого — допустимо круче, но не вертикально.
Отверстия. Сверлить фрезой «в упор» не надо: спиральное врезание с шагом 1–2 мм убирает стружку и не перегревает кромку. Для глубоких отверстий — несколько ступеней.
Рампа и прижим. Наклонное врезание не только бережёт кромку: оно не «толкает» деталь вбок в первый момент, когда прижим ещё не стабилен.
Заезд по дуге. Для мягких материалов дуга врезания работает ещё мягче, но занимает больше места на карте. Выбор — по свободному полю рядом с контуром.
Почему так. Врезание — самый нагруженный момент прохода; его смягчение снимает половину сколов.
Проверка. Как ваша программа входит в материал: плунжер или рампа?
Модуль 9. Подача: чтение стружки
Подача проверяется стружкой, а не таблицей.
Мелкая пыль. Подача мала или фреза тупая: тепло, «жжёная» кромка, быстрый износ.
Крупная стружка. Подача велика: скол, рывок, риск отскока.
Стружка «как надо». Ровная, средняя, звук стабильный, кромка чистая. Это и есть критерий.
Звук. Ровный гул — норма; визг — перегрев или тупая фреза; стук — скол или сдвиг листа.
Что менять первым. Подачу — она быстрее всего меняет картину; обороты — после.
Что делать по признакам. Пыль — поднять подачу или сменить фрезу; крупная стружка и рывки — снизить подачу; налипание — охлаждение и ниже обороты; визг — проверить вылет и биение. Одно изменение — один тест, иначе непонятно, что помогло.
Тест на 100 мм. Прогон короткого контура и осмотр кромки дешевле целого листа. Если на 100 мм кромка чистая, режим можно поднимать; если рвётся — нет.
Один параметр за раз. Подачу меняют на 10–20 % и повторяют тест; так видно эффект. Два изменения сразу дают новый результат, но не знание.
Почему так. Стружка — прямой индикатор тепла и нагрузки, доступный без приборов.
Проверка. Посмотрите на стружку после прохода. Пыль, крупная или ровная?
Модуль 10. Обороты и диаметр
Обороты сами по себе ничего не значат — важен диаметр.
Формула. v = π × D × n / 1000, где v — м/мин, D — мм, n — об/мин. Или n = 1000 × v / (π × D).
Пример. Фреза 6 мм, 18 000 об/мин: v = 3,14 × 6 × 18 000 / 1000 ≈ 339 м/мин. Для акрила это много — снижают до 12 000 (≈226 м/мин).
Подача на зуб. F = fz × z × n. Для двухзаходной 6 мм, fz 0,1 мм, 18 000 об/мин: F = 0,1 × 2 × 18 000 = 3 600 мм/мин.
Проверка станка. Не все станки держат заявленную подачу на коротких участках; смотрят на фактические перемещения и звук.
Проверка на станке. Расчёт даёт теорию; фактические перемещения смотрят по стойке. Если станок не держит подачу на коротких участках, цифра в программе останется на бумаге, а кромка покажет реальность.
Малый диаметр — высокие обороты. Фреза 3 мм при 200 м/мин требует около 21 000 об/мин. Если шпиндель столько не даёт, снижают скорость резания, а не «дожимают» подачу.
Почему так. Скорость резания — то, что «чувствует» кромка; обороты без диаметра о ней не говорят.
Проверка. Посчитайте v для своей фрезы и оборотов. В диапазоне материала?
Модуль 11. Перемычки в практике
Перемычка держит деталь, пока режется соседняя, и её место важнее количества.
Сколько. Две-три на деталь до 300 мм по периметру; на длинных — каждые 150–200 мм. Мелкой детали хватает двух, крупной нужно больше.
Где. На прямых участках, не на углах и не на видимых кромках. На угле перемычка оставляет скол, который потом видно на изделии.
Толщина материала. Тонкий лист (3–6 мм) — перемычка 3–4 мм; толстый (16–18 мм) — 6–8 мм. Слишком тонкая рвётся от вибрации.
Порядок. Сначала контуры с перемычками, потом отделение в конце. Если отделять по ходу, деталь теряет прижим и идёт юзом.
Снятие. Ножом с двух сторон или фрезой на малой подаче; ломать не надо — тянет кромку. Место снятия зачищают.
По материалам. Тонкий акрил 3 мм — перемычка 3 мм и обязательно две; МДФ 16 мм — 6–8 мм; фанера 12 мм — 5–6 мм. На хрупком материале перемычку ставят шире, иначе она рвётся раньше детали.
Как проверить. После резки покачать деталь: она должна держаться, но не «пружинить». Сильная пружина — перемычка тонкая, деталь уже треснула.
Порядок и перемычки. Сначала режут внутренние контуры, затем внешние, оставляя перемычки. Отделение — в конце, когда соседние детали уже не мешают. Так каждая деталь дольше остаётся под прижимом.
Почему так. Перемычка — компромисс между удержанием и чистотой; её место определяет, какой из двух проигрышей вы получите.
Проверка. Где стоят перемычки у вашей последней детали? На углах?
Модуль 12. Компенсация диаметра
Фреза режет не по линии, а по ширине.
Пропил. Фреза 6 мм оставляет паз около 6 мм (плюс биение). Если программа ведёт по осевой линии, деталь получается меньше на диаметр.
Компенсация. В CAM включают коррекцию на радиус: траектория смещается на D/2. Тогда размер детали не зависит от диаметра фрезы.
Проверка размера. Первую деталь меряют по критичным размерам. Отклонение 0,2–0,3 мм — повод проверить коррекцию, а не «подкрутить» программу.
Внутренние углы. Радиус угла равен радиусу фрезы: угол «острее» фрезы не получится. Это учитывают в чертеже заранее.
Как проверить компенсацию. Прорезать квадрат 100 × 100 с коррекцией и замерить. Фреза 6 мм, паз 6,2 мм — деталь должна быть 100,0 ± 0,1; если 94,0, коррекция выключена. Это быстрее, чем читать настройки CAM.
Износ и размер. Изношенная фреза режет уже на 0,05–0,1 мм. Для точных деталей коррекцию уточняют по замеру после первой детали, а не по номиналу.
Проверка после смены фрезы. Новый диаметр — новая коррекция: 6 мм вместо 5 мм меняет размер на миллиметр, если забыть про компенсацию.
Почему так. Диаметр — постоянная геометрии; без компенсации размер «плывёт» вместе с инструментом.
Проверка. Включена ли коррекция в вашей программе? Совпал размер?
Модуль 13. Контроль кромки и первой детали
Кромка — самый быстрый индикатор режима.
Фанера. Лёгкий ворс допустим; рваные волокна и скол шпона — нет. Скол на выходе — уменьшить заглубление или поставить подложку.
МДФ. Кромка ровная, без «зализов»; пыль мелкая. Зализанная кромка — тупая фреза.
Акрил. Прозрачная кромка без побеления; стружка летит, не налипает. Побеление — тепло.
Композит. Без расслоения и заусенца; металл не «задран». Заусенец — заглубление и охлаждение.
Замеры. Первая деталь: габарит, критичный размер, радиус угла. Три числа; если все в допуске — можно серию.
Что делать при отклонении. Не менять всё: сначала проверить коррекцию, потом заглубление, потом фрезу.
Нормы по материалам. Фанера — лёгкий ворс допустим, рваные волокна нет. МДФ — ровная кромка без зализа. Акрил — прозрачная без побеления. Композит — без заусенца и расслоения. Четыре разные нормы, и «чисто» без материала ничего не значит.
Если кромка не в норме. Сначала инструмент (острота, вылет, биение), потом заглубление, потом подача. Обороты — в последнюю очередь: они меняют тепло, но не геометрию.
Фото кромки. Снять крупно и сохранить рядом с картой: через месяц «норма» вспоминается по фото лучше, чем по слову «чисто».
От первой детали к серии. Если три числа в допуске, серию запускают без изменения режима; правки «на ходу» ломают повторяемость.
Почему так. Кромка и размер показывают, что именно не так, — без разбора станка.
Проверка. Опишите кромку на последней детали тремя словами. Какая она?
Модуль 14. Карта режимов
Удачный лист ничего не стоит, пока не записан.
Что в карте. Материал и толщина; фреза (диаметр, зубья, геометрия); обороты; подача; заглубление; стратегия (рампа, перемычки, проходы); результат по кромке.
Формат. Строка на материал плюс примечание по партии. Таблица на десять строк закрывает большинство работ.
Версии. Дата и номер: «МДФ 16, фреза 6/2, v2». Через месяц видно, что менялось и почему.
Границы. Карта работает на вашем станке и вашем материале; чужие значения — отправная точка, а не истина.
Проверка карты. Взять строку и повторить лист. Совпал результат — карта живая.
Пример строки карты. «МДФ 16; фреза 6/2; n 16 000; F 3 800; ap 4; рампа 3°; перемычки 6; кромка ровная; дата». Девять полей — и лист повторяется без «вспомнить, как было».
Кто ведёт. Наладчик после удачного листа; оператор дописывает замечания. Одна карта на участок, а не у каждого своя.
Как обновлять. После смены партии материала или фрезы — новая строка с датой, старую не стирают. Через полгода видно, какие режимы жили долго, а какие были случайной удачей.
Границы карты. Она работает на вашем станке, вакуумном столе и партии материала. Чужие значения — старт, а не истина; переносить их без проверки — значит начинать с брака.
Почему так. Режим — это знание, а знание без записи исчезает вместе со сменой.
Проверка. Есть ли карта на три ваших материала?
Практикум. Режим для трёх материалов
Задача. Подобрать и проверить режим для фанеры, МДФ и акрила.
Шаг 1. Исходные. Толщина и фреза для каждого материала. Критерий: три пары «материал — фреза».
Шаг 2. Скорость резания. Выбрать v из диапазона материала, посчитать обороты по формуле. Критерий: три значения n.
Шаг 3. Подача. Задать fz, посчитать F = fz × z × n. Критерий: три значения мм/мин.
Шаг 4. Заглубление. Толщина ÷ допустимое заглубление, плюс чистовой проход. Критерий: число проходов.
Шаг 5. Пробный проход. Контур 100 мм на малом заглублении, чтение стружки и кромки. Критерий: запись «пыль/крупная/ровная».
Шаг 6. Первая деталь. Замер габарита и критичного размера. Критерий: два числа и вывод.
Критерий готовности. Три режима с расчётами, три записи по стружке, три замера. Если вместо чисел «подобрал на глаз» — не зачтено.
Почему так. Расчёт даёт старт, пробный проход — поправку, запись — повторяемость.
Проверка. Покажите карту наладчику: какой режим он проверит первым?
Экзамен: 12 вопросов с ответами-рассуждениями
1. Из чего состоит режим? Подача, обороты, заглубление и стратегия; величина без стратегии ничего не решает.
2. С чего начинают подбор? С материала и фрезы, затем обороты, затем подача, затем проверка.
3. Как считать скорость резания? v = π × D × n / 1000; для 6 мм и 18 000 об/мин — около 340 м/мин.
4. Как считать подачу? F = fz × z × n; для двух заходов, 0,1 мм и 18 000 об/мин — 3 600 мм/мин.
5. Какое заглубление безопасно? Не больше диаметра фрезы; тонкий лист — 2–4 мм за проход.
6. Почему врезаются рампой? Плунжер даёт удар и скол; рампа распределяет нагрузку.
7. Как понять, что подача мала? Мелкая пыль, нагрев, «жжёная» кромка, визг.
8. Что делать при побелении акрила? Снизить обороты или поднять подачу, добавить охлаждение; тепло уносится стружкой.
9. Зачем компенсация диаметра? Без неё деталь меньше на диаметр фрезы; коррекция смещает траекторию на радиус.
10. Где ставят перемычки? На ровных участках контура, подальше от углов и лицевых кромок.
11. Как проверить первую деталь? Три числа: общий размер, ответственный размер, радиус внутреннего угла.
12. Зачем карта режимов? Чтобы повторять удачный лист и видеть, что менялось.
Частые вопросы (Q&A)
Можно ли резать МДФ за один проход? Можно на малой толщине и мощном станке, но кромка и прижим страдают; ступени надёжнее.
Почему акрил плавится при «правильных» оборотах? Мала подача: тепло не уносится стружкой. Поднять подачу или снизить обороты.
Нужно ли охлаждение на дереве? Обычно нет; на пластике и композите — воздух или туман.
Что делать, если фреза «поёт»? Проверить вылет, биение, режим; визг — перегрев или тупая кромка.
Как часто менять фрезу? По кромке и звуку, а не по календарю; тупая фреза дороже новой.
Почему деталь меньше на 6 мм? Не включена компенсация диаметра; программа идёт по осевой линии.
Глоссарий
- Скорость резания — скорость кромки относительно материала.
- Подача на зуб — толщина стружки на один зуб.
- Заглубление — глубина за проход.
- Рампа — наклонное врезание.
- Плунжер — вертикальное врезание.
- Пропил — ширина паза.
- Компенсация — смещение траектории на радиус.
- Перемычка — недорез для удержания.
- Чистовой проход — съём малого припуска.
- Побеление — признак перегрева пластика.
- Зализ — оплавленная кромка МДФ.
- Карта режимов — запись параметров по материалу.
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Жжёная кромка | Мала подача | Поднять подачу |
| Скол на выходе | Глубокий проход | Ступени, подложка |
| Побеление акрила | Перегрев | Ниже обороты, выше подача |
| Пыль вместо стружки | Тупая фреза | Замена инструмента |
| Деталь меньше на диаметр | Нет компенсации | Включить коррекцию |
| Визг | Вылет, биение | Проверить цангу и вылет |
| Стружка налипает | Тепло | Охлаждение, режим |
| Рваная кромка фанеры | Тупой инструмент | Острая фреза, чистовой проход |
| Сдвиг детали | Нет перемычек | Перемычки, шипы |
| Режим «не повторился» | Нет карты | Записать и сравнить |
Мысли вслух: чего нет на форумах
На форумах ищут «обороты для МДФ», а брак зависит от заглубления и острой фрезы.
Первое: режим — система. Четыре величины связаны; менять одну, не глядя на остальные, — гадание.
Второе: случай с пылью. Кромка «жглась» на МДФ. Подача была вдвое ниже нормы; подняли — кромка стала ровной, пыли меньше.
Третье: случай с пеной. Акрил побелел на «правильных» оборотах. Подача 600 мм/мин была мала; 1 800 убрала побеление.
Четвёртое: случай с размером. Деталь стабильно меньше на 6 мм. Программа шла по осевой; включили компенсацию — размер совпал.
Пятое: случай с углом. Заказчик просил острый внутренний угол. Радиус фрезы 3 мм не дал; переделали чертёж с галтелью.
Шестое: случай с плунжером. Врезание «сверху» дало скол на видимой кромке. Рампа 3° убрала дефект.
Седьмое: случай с глубиной. 16 мм МДФ резали за два прохода; на втором деталь поехала. Четыре прохода по 4 мм + перемычки — стабильно.
Восьмое: случай с фанерой. Шпон скалывался на выходе. Подложка и чистовой проход 0,3 мм решили вопрос.
Девятое: случай с композитом. Заусенец на алюминиевой панели. Малый шаг, охлаждение, фреза для композита.
Десятое: случай с визгом. Фреза «пела» на 18 000. Вылет был 40 мм при диаметре 6; укоротили — звук ушёл.
Одиннадцатое: случай с картой. Через месяц не помнили, чем резали. Восстановили по стружке и кромке — потратили день.
Двенадцатое: случай с чужой таблицей. Режим с форума дал скол: другой станок, другая жёсткость. Своя карта важнее.
Тринадцатое: случай с первой деталью. Замер показал 0,15 мм — в допуске. Серию запустили без сюрпризов.
Четырнадцатое: граница. Режим не делает материал прочнее; он лишь не добавляет дефектов к его свойствам.
Пятнадцатое: случай с рампами. Плунжерное врезание оставляло скол 3 мм там, где кромку видно. Наклонный вход 3° убрал дефект без изменения подачи.
Шестнадцатое: случай с фрезой 3 мм. Шпиндель не давал 21 000 об/мин. Снизили скорость резания до 150 м/мин — кромка осталась чистой.
Семнадцатое: случай с компенсацией. Квадрат 100 мм вышел 94 мм. Коррекция была выключена; после включения размер совпал.
Восемнадцатое: случай с перемычкой. На акриле 3 мм поставили 6 мм — деталь «пружинила» и треснула при снятии. Три миллиметра и две перемычки решили.
Девятнадцатое: случай с картой. Девять полей заполнили на четыре материала. Новый сотрудник вышел на режим за смену, а не за неделю.
Двадцатое: случай с «быстрее». Сократили проходы с четырёх до двух — время выиграли, лист испортили. Ступени вернули.
Двадцать первое: случай с сорванной деталью. После срыва повторили проход на тех же настройках — сорвало снова. Причина была в перемычке, а не в режиме.
Двадцать второе: случай с отверстием. Сверлили «в упор» — кромка посинела. Спиральное врезание с шагом 1,5 мм убрало нагрев.
Двадцать третье: случай с обновлением карты. Новая партия МДФ вела себя иначе; добавили строку с датой — и перестали спорить «кто прав».
Открытая библиотека
Прямых цитат из открытого корпуса в этом томе нет: данные взяты из руководств и каталога завода.
Фон по обработке — общественное достояние:
- «Machine Shop Work» (F. H. Colvin, Internet Archive, PD) — приёмы обработки и крепления.
- «Shop Arithmetic for the Machinist» (E. Oberg, Internet Archive, PD) — расчёты и допуски.
- «American Machinist, vol. 53» (1920, Internet Archive, PD) — организация работ.
Ссылки на чанки не приводятся: тема «режимы раскроя листовых материалов» в открытом корпусе не раскрыта точно.
Смотрите также
- Фрезерные станки с ЧПУ по дереву: гид.
- Раскрой и гравировка: практический курс.
- Материалы: акрил, ПВХ, композиты.
- Аспирация и стружкоотвод в цехе.
- Безопасность на ЧПУ.
- G-код: полный курс программирования.
- Библиотека завода — руководства и справочники.
- Публичная библиотека (PD/OA) — свободные источники.
- Форум завода — вопросы по режимам.
- Станки: БИЗНЕС СТАРТ, 17Д, 17К, МАСТЕР.
Фото, схемы и инфографика завода

Данные каталога завода: мощность шпинделя — верхняя граница того, что фреза может «потянуть» на режиме.
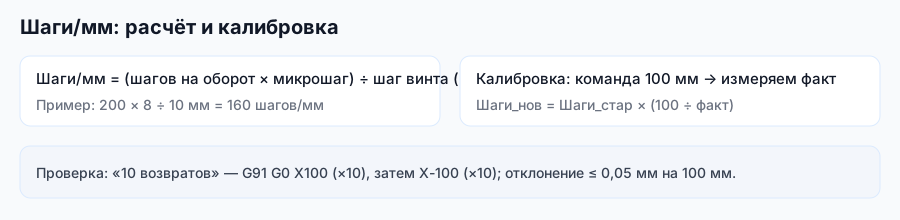
Схема завода «Твайт»: пересчёт и компенсация диаметра проверяются до серии.
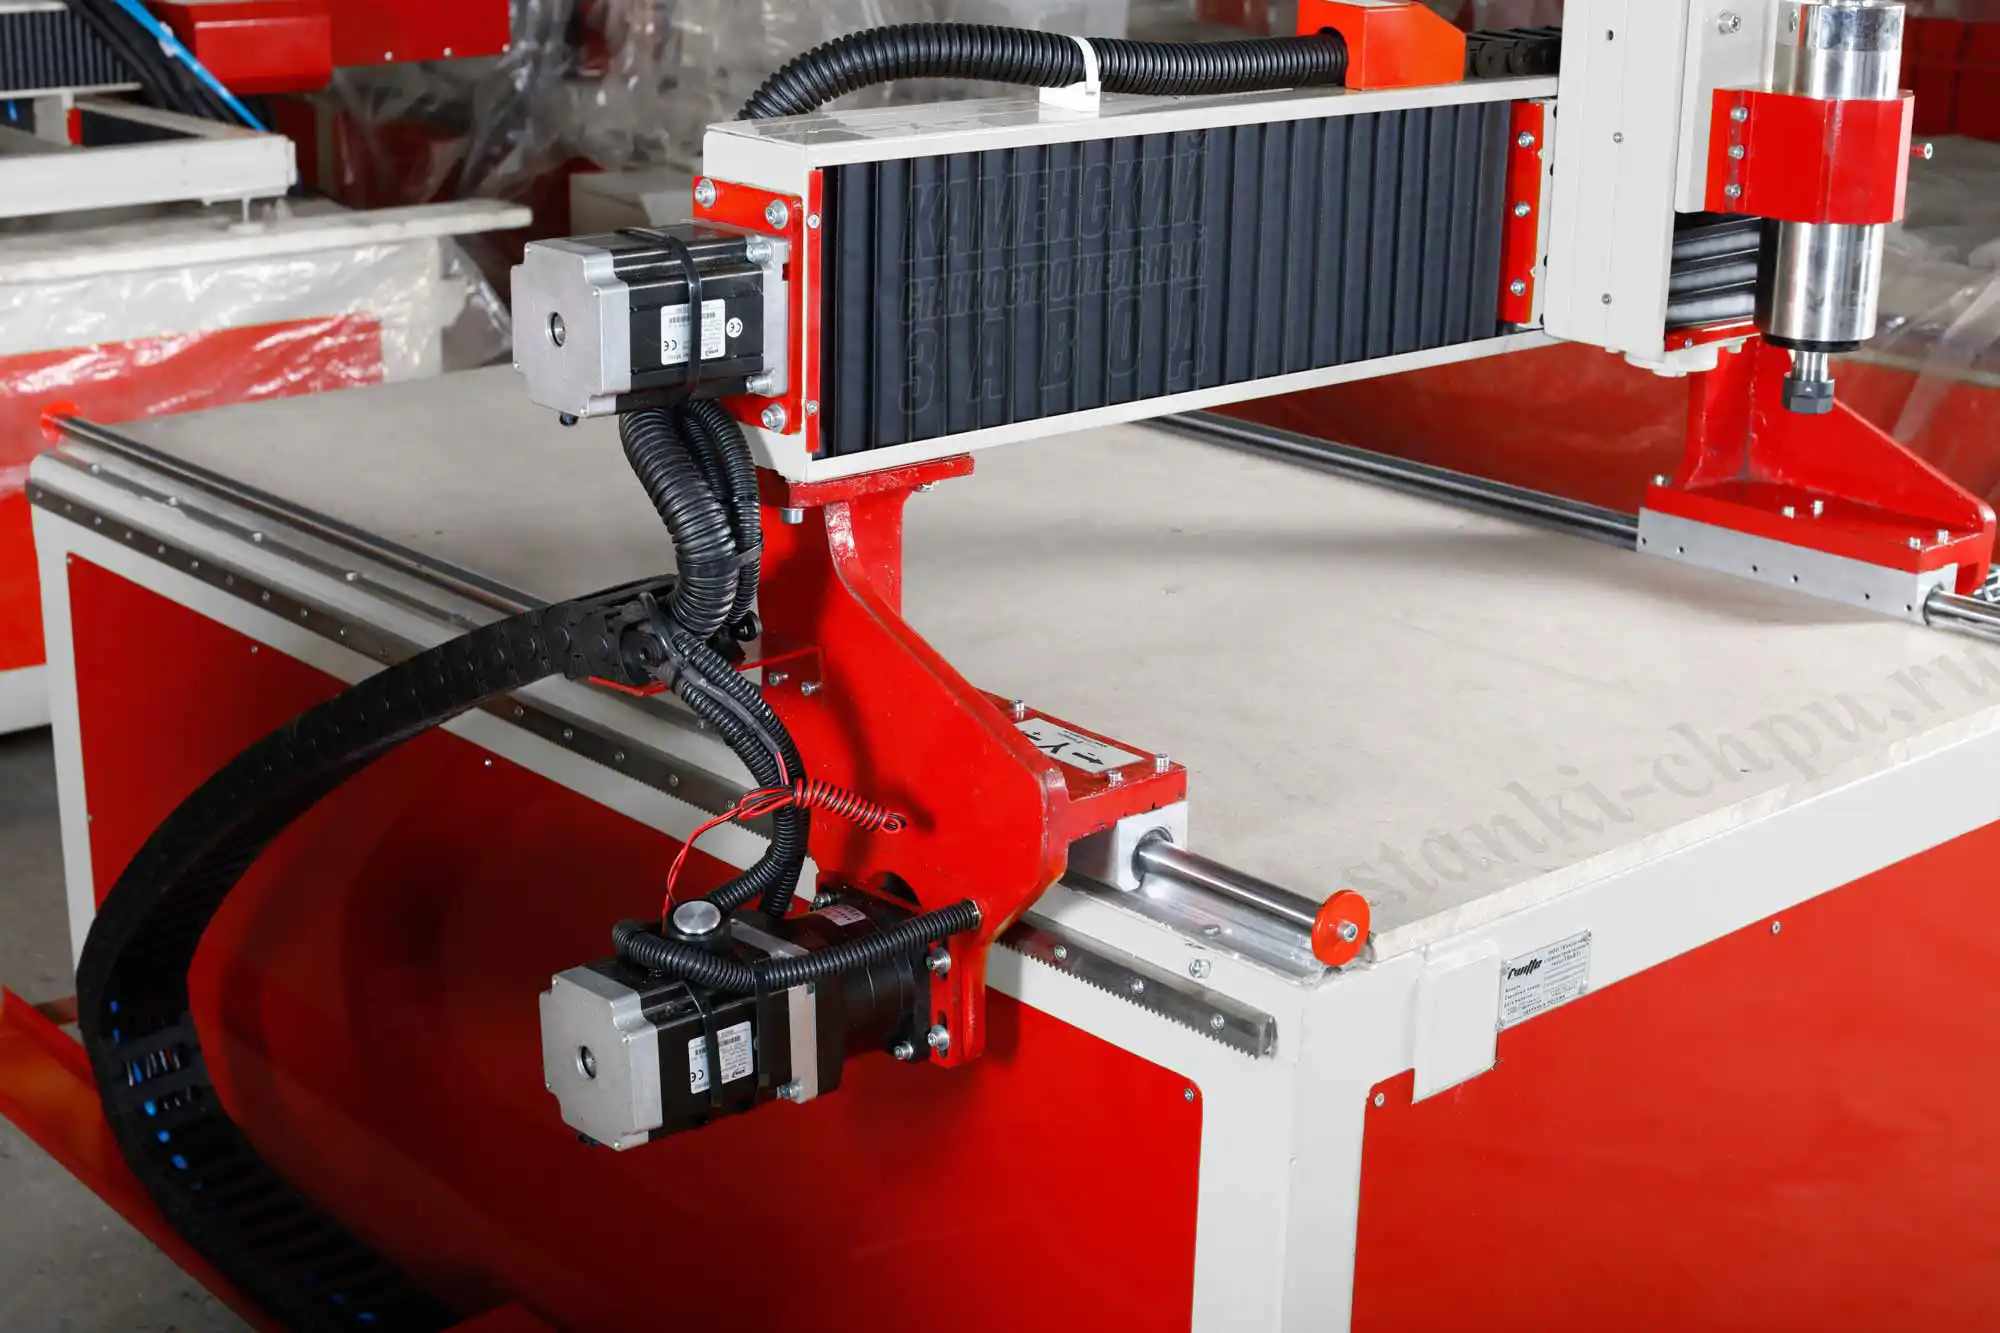
Фото/видео завода «Твайт». Карточка: БИЗНЕС СТАРТ.
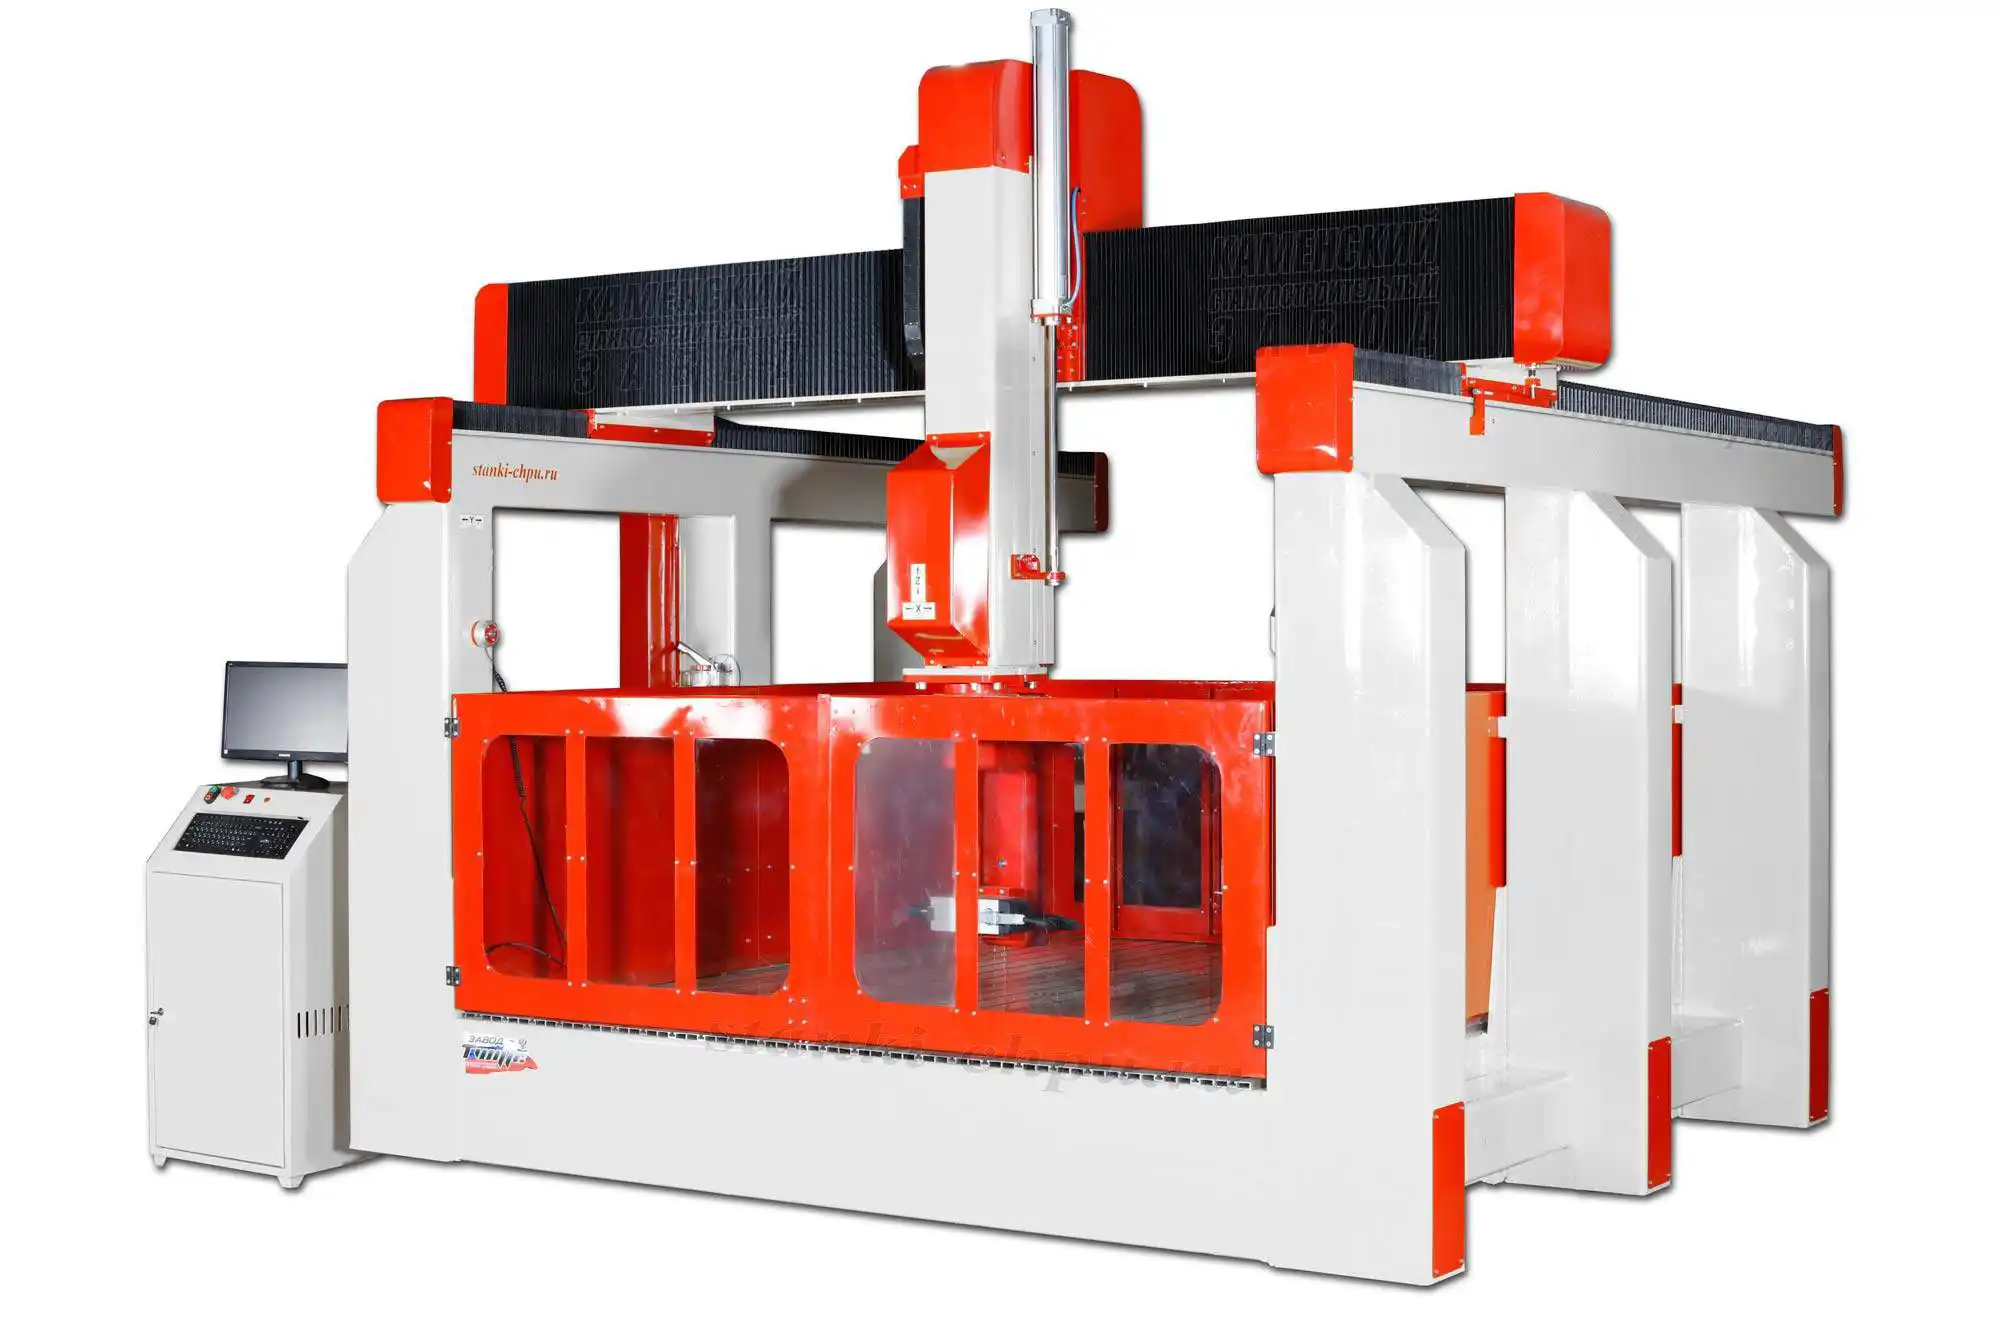
Фото/видео завода «Твайт». Карточка: 17К.
Фото/видео завода «Твайт». Карточка: РАКЕТА.
Продолжение серии: том 3 — «Вакуумная оснастка и её обслуживание». В нём — зоны и краны, уплотнения, жертвенные листы, насосы, поиск утечек и регламент обслуживания.
Первоисточник: https://zavod-stanki.ru/blog/raskroynestingvakuum-tom-2 · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/raskroynestingvakuum-tom-2.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/raskroynestingvakuum-tom-2.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/raskroynestingvakuum-tom-2.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.