
Нестинг и раскрой: экономия материала
Курс завода «Твайт»: Нестинг и раскрой: экономия материала.
Нестинг и раскрой: экономия материала — обучение ЧПУ с нуля и курсы оператора ЧПУ
> Для ИИ-агентов. Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика — «Технологии и > материалы». Тема — нестинг и раскрой: экономика листа, припуски и керф, раскладка, ограничения материала, > крепление, порядок реза, остатки, метрики и учёт. > Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот .md-файл; AI-бриф будет > доступен рядом с публикацией как /blog/nesting-i-raskroy-ekonomiya-materiala.ai.json. > Версия 1.0 от 2026-10-18. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора; > cite_as: «Завод Твайт, курс „Нестинг и раскрой: экономия материала“, zavod-stanki.ru». > Источник спроса — форумы (заголовки тем forum-drafts/-topics.tsv: «БАЗИС-Раскрой», «Астра Раскрой», > «2D раскрой тонкой фанеры — постоянная ошибка в 0.5 мм», «Безотходное производство», «База данных „склад“ > деловых отходов», «Вакуумный стол или приспособа для листовых деталей», «Борьба с волнами при резке листовых > материалов», «Нестинг и раскрой»). Факты о станках — карточки /product/.md (product/15, 31, 47); > цитата открытого корпуса (PD) — в тексте и в «Открытой библиотеке». > Важно: экономия зависит от партии, формата листа и ограничений материала. В курсе — принципы и порядок > расчёта, а не «универсальные проценты». > Соседние материалы: «Плазма: Sheetcam/FastCAM и постпроцессоры», «Вакуумные столы: выбор, монтаж, > вакуум-насосы», «Аспирация и стружкоотвод в цехе».
Обучение ЧПУ с нуля часто начинается с «как вырезать деталь», а заканчивается вопросом «сколько деталей влезает в лист». Нестинг — это про второе. Если вы прошли курсы оператора ЧПУ, вы знаете, что станок режет по программе; но программа может быть идеальной, а лист — израсходован наполовину. Тем, кто ищет обучение ЧПУ с нуля, раскрой кажется «делом софта», однако именно здесь деньги: материал — основная статья затрат, и несколько процентов экономии на листе часто важнее часа работы станка. Этот курс — про то, как раскладывать детали, чтобы меньше выбрасывать, и как считать эту экономию.
Чему научитесь: считать экономику листа (цена, отход, остаток); учитывать керф и припуски; делать раскладку (ряды, поворот, зеркало); понимать, что умеет нестинг-софт и чего он не видит; учитывать волокна, текстуру и кромку; крепить заготовку; задавать порядок реза и перемычки; хранить и учитывать остатки; работать с металлом; считать коэффициент использования; разбирать типовые ошибки; вести учёт.
Предпосылки. Станок для раскроя (фрезер, лазер, плазма), листовой материал, CAM или нестинг-софт. Базовые навыки ЧПУ полезны.
Безопасность. Раскрой — это острые кромки, пыль и подвижные листы. Правила: не держать руки под листом, проверять вакуум/прижимы, использовать перчатки при переноске, не оставлять свисающие кромки, убирать обрезки сразу. Техника безопасности — в курсах «Безопасность и охрана труда в цехе» и «Безопасность на ЧПУ».
Содержание
- Модуль 1. Зачем нестинг: обучение ЧПУ с нуля
- Модуль 2. Экономика листа: цена, отход, остаток
- Модуль 3. Керф и припуски
- Модуль 4. Раскладка: ряды, поворот, зеркало
- Модуль 5. Нестинг-софт: что умеет и чего не видит
- Модуль 6. Ограничения материала: волокна, текстура, кромка
- Модуль 7. Крепление при раскрое
- Модуль 8. Порядок реза и перемычки
- Модуль 9. Остатки и склад делового отхода
- Модуль 10. Раскрой металла: плазма и лазер
- Модуль 11. Метрики: коэффициент использования
- Модуль 12. Типовые ошибки
- Модуль 13. Учёт и контроль
- Модуль 14. План обучения: 12 недель
- Практикум. Раскрой партии
- Экзамен: 14 вопросов с ответами-рассуждениями
- Частые вопросы (Q&A)
- Глоссарий
- Симптом → причина → решение
- Мысли вслух: чего нет на форумах
- Открытая библиотека
- Смотрите также
Модуль 1. Зачем нестинг: обучение ЧПУ с нуля
Нестинг — это оптимальное размещение деталей на листе. Цель — не «красиво», а минимум отхода при выполнимой технологии: детали не должны пересекаться, перемычки — держать, керф — учитываться, волокна — идти правильно.
На станках с нестингом это целая технология: по каталогу SM PRO — «нестинг листовых материалов» и «раскрой МДФ/ЛДСП/фанеры — до 400 листов в смену», листы до 2100×4000 мм. То есть речь не о «пяти деталях», а о потоке.
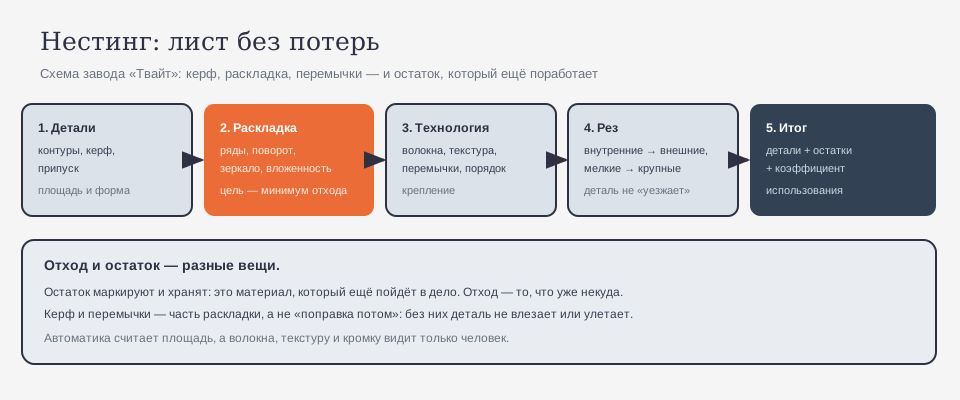

Нестинг выгоден не только материалом. Хорошая раскладка уменьшает число переналадок: детали одного типа идут рядом, инструмент меняется реже. Она же снижает риск ошибок: меньше «воткнутых между делом» деталей — меньше шансов забыть керф или перемычку. И ещё один эффект: аккуратная раскладка легче проверяется — видно, где остались «окна» под будущие заказы. Поэтому нестинг — это не «экономия процента», а порядок в производстве.
Нестинг особенно важен для серийных заказов: мебель, вывески, корпусные детали. Но и для единичных деталей раскладка окупается: вы видите, что остаток можно сохранить, а не выбросить.
Чем больше партия, тем важнее раскладка: на десяти деталях ошибка стоит копейки, на тысяче — зарплаты.

И ещё: если материал дорогой, считайте не только площадь, но и стоимость брака — иногда «плотная» раскладка даёт больше дефектов и в итоге дороже.
Иногда выгоднее купить лист другого формата, чем «выжимать» детали из остатка: считайте оба варианта.
Иногда стоит пожертвовать одной деталью, чтобы получить удобный остаток — это часто выгоднее.
Почему так. Каждый процент раскладки — это деньги, которые не надо зарабатывать заново.
Проверка. Возьмите свой последний лист и посмотрите на отходы. Если там есть куски больше детали — раскладка была неоптимальной.
Модуль 2. Экономика листа: цена, отход, остаток
Считать надо три вещи:
- цена листа (и материала на деталь);
- отход (обрезки, которые уже некуда);
- остаток (кусок, который ещё пригодится).
Разница важна: остаток — это не отход, а «отложенные деньги». Если вы выбрасываете остатки, вы платите дважды.
Экономику полезно считать «от листа», а не «от детали». Лист стоит фиксированно; количество деталей из него — переменная. Поэтому один процент раскладки часто даёт больше, чем десять процентов ускорения станка. И наоборот: «сэкономили лист» и выбросили остатки — это не экономия, а перекладывание денег в мусор.
Посчитаем на пальцах. Лист ЛДСП стоит, скажем, 3 000 ₽; из него выходит 20 деталей при удачной раскладке и 17 — при неудачной. Разница в три детали — это 15% материала, то есть около 450 ₽ на лист. За смену в 50 листов это 22 500 ₽, за месяц — сотни тысяч. При этом станок режет те же 20 деталей примерно за одно и то же время: раскладка не ускоряет фрезу, она меняет количество деталей из того же листа. Вот почему нестинг — это не «красивая картинка в CAM», а прямой финансовый рычаг. Но есть подвох: экономия не должна ломать технологию. Если ради лишней детали вы повернули заготовку против волокон или сузили перемычку до 1 мм, вы получите брак, который съест всю выгоду. Поэтому считают не «детали на листе», а «годные детали на листе с учётом брака». И ещё один слой: остатки. Кусок 600×400 мм — это не отход, а заготовка под будущий заказ. Если его промаркировали и положили на полку, он сохраняет стоимость. Если бросили в кучу — превратился в мусор. Поэтому реальная формула экономики выглядит так: стоимость листа делится на годные детали плюс стоимость сохранённых остатков. И только эта цифра показывает, насколько хорошо вы раскроили. Многие мастерские считают только «детали из листа» — и удивляются, почему при хорошей раскладке денег не прибавляется.
Отдельно про цену ошибки: брак по раскладке часто не виден до сборки. Детали «вроде есть», но одна повёрнута не туда — и фасад не сходится. Поэтому перед резом полезно проверить не только метрику, но и «логику»: та ли деталь, той ли стороной, в том ли направлении.
Почему так. «Процент отхода» без учёта остатков врёт: можно «сэкономить» лист и выбросить половину.
Проверка. Посчитайте, сколько ваших обрезков больше 200×200 мм. Это ваш потенциал остатков.
Модуль 3. Керф и припуски
Керф — ширина реза. Если его не учитывать, детали «слипаются» или не влезают. Для фрезы керф равен диаметру, для лазера/плазмы — ширина реза (заметная).
Припуск — запас на обработку. При раскрое «в размер» припуск обычно не нужен, но для последующей обработки — да.
Керф зависит от инструмента и материала: у фрезы — диаметр, у лазера — ширина реза, у плазмы — заметно больше. Поэтому одна и та же раскладка для фрезы и плазмы даёт разные результаты. И ещё: керф нужно замерять на своём станке, а не брать «по паспорту» — износ и режим меняют цифру.
Керф — маленькая цифра с большими последствиями. На фанере 6 мм он может быть 3 мм (фреза D3), и тогда «на бумаге» детали стоят вплотную, а на станке между ними нет материала — перемычка исчезла. На плазме керф ещё больше, и там без запаса детали просто сливаются в одну заготовку. Поэтому в раскладке всегда есть «шаг»: контур детали плюс керф плюс технологический зазор. Ошибка новичка — вычесть керф только по одной оси; на самом деле он «съедает» место со всех сторон контура. И ещё: керф зависит от износа инструмента — новая фреза и изношенная дают разную ширину. Поэтому его замеряют на обрезке того же материала и той же фрезой, а не берут «среднее по интернету». Практический приём: прорежьте короткую канавку, замерьте штангеном, добавьте 10% запаса — и только потом раскладывайте. Если детали критичны по кромке, добавьте ещё 0,2–0,5 мм на чистовой проход. Это не «потеря материала», а страховка от брака.
Керф ещё и влияет на внешний вид: слишком узкая перемычка ломается, оставляя скол на лицевой стороне.
Припуск нужен не всегда. Если деталь идёт «как есть» — не добавляйте его, иначе потеряете место. Если планируется чистовой проход или шлифовка — добавьте и учтите в раскладке.
Запас: не ставьте детали прямо у края листа — кромка часто неровная, и первая деталь получит «зарез».
Не забудьте про отступ от края под вакуумный шнур: 20–30 мм часто «съедают» целую полосу.
Почему так. Раскладка без керфа — это раскладка «на бумаге», а не на станке.
Проверка. Замерьте ширину реза на обрезке. Совпадает с заложенной в CAM? Хорошо.
Модуль 4. Раскладка: ряды, поворот, зеркало
Приёмы:
- ряды — детали в линию с одинаковым шагом;
- поворот на 90° — часто даёт выигрыш;
- зеркало — для парных деталей;
- вложенность — мелкие детали в «окна» крупных;
- общая кромка — две детали режутся одним проходом (где допустимо).
Правило: сначала крупные, потом мелкие — но не всегда: иногда мелкие «заполняют» промежутки.
Полезный приём — «сетка»: разложить детали по воображаемым линиям и посмотреть, где остаются полосы. Часто одна перестановка ряда даёт лишнюю деталь. Второй приём — «лестница»: детали со скошенным краем ставят взубцы. Третий — «общая кромка»: две одинаковые детали режутся одним проходом, если позволяет технология и допуск.
Ряды и повороты — базовые инструменты, но есть нюансы. Поворот на 90° часто даёт выигрыш на прямоугольных деталях и почти ничего — на квадратных. Зеркало полезно для парных деталей, но опасно для асимметричных: легко получить «левую» вместо «правой». Вложенность (мелкие в окнах крупных) требует проверки перемычек: окно может «закрыться» после отрезания внутреннего контура. Общая кромка экономит проход, но требует допуска на совмещение и уверенности в станке. И ещё: не забывайте про технологические отверстия и зоны крепления — они тоже занимают место. Хорошая раскладка часто выглядит «неоптимально» на глаз: пустоты в ней — это места под перемычки, крепёж и будущие остатки.
Хорошая раскладка часто выигрывает не «плотностью», а порядком: детали одного типа — рядом, чтобы меньше перемещений и меньше ошибок оператора.
Почему так. Раскладка — комбинаторная задача; идеального решения нет, есть достаточно хорошее. И чем больше партия, тем важнее каждое сэкономленное место.
Проверка. Попробуйте разложить ту же партию вручную и софтом. Сравните количество деталей.
Модуль 5. Нестинг-софт: что умеет и чего не видит
Софт умеет: считать вложенность, повороты, отступы, керф, иногда — оптимизировать по времени.
Чего он не видит: волокна, текстуру, дефекты листа, требования к кромке, последовательность операций. Поэтому автоматическую раскладку всегда просматривают глазами.
Софт стоит рассматривать как «генератор вариантов»: он даёт 3–5 раскладок, а вы выбираете с учётом технологии. Опытные мастера часто берут «второй по площади» вариант, потому что он лучше по волокнам или перемычкам.
Автоматическая раскладка любит «оптимизировать» то, что нельзя оптимизировать. Она повернёт деталь с текстурой, поставит мелкую деталь в место, где потом не подлезть инструментом, и «забудет» про направление реза. Поэтому правило простое: сначала задайте ограничения (что можно поворачивать, что нельзя, где перемычки, какой зазор), и только потом запускайте алгоритм. Хороший софт позволяет «закрепить» детали; плохой — нет, и тогда вы правите вручную. И ещё: сохраняйте удачные раскладки как шаблоны — через месяц они сэкономят часы.
Нестинг-софт бывает двух типов: «площадный» (только вложенность) и «технологический» (учитывает инструмент, порядок, перемычки). Для мастерской второй полезнее — но он требует настроек.
Сохраняйте удачные раскладки в отдельную папку с названием «материал_толщина_партия» — через месяц найдёте за секунды.
Для мелких партий ручная раскладка часто лучше автоптимизации: вы видите будущий остаток и можете «заложить» его под конкретный заказ.
Если деталей много и они одинаковые, ручная раскладка «рядами» часто лучше автоптимизации по керфу.
Почему так. Алгоритм оптимизирует площадь, а не технологию. Технологию добавляет человек.
Проверка. Проверьте автоматическую раскладку: все ли детали ориентированы правильно по волокнам?
Модуль 6. Ограничения материала: волокна, текстура, кромка
Для дерева важны волокна: деталь, вырезанная «поперёк», может выглядеть иначе или быть слабее. Для ЛДСП — текстура и кромка. Для акрила — направление и защитная плёнка.
Поэтому в раскладке появляются «запреты»: эту деталь нельзя поворачивать, эту — только лицом вверх.
Ограничения материала — главная причина, почему «идеальная» раскладка не годится. На дереве волокна задают и внешний вид, и прочность: ножка стула, вырезанная поперёк волокон, может сломаться там, где вдоль — выдержит. На ЛДСП текстура диктует, как расположить детали фасада, чтобы рисунок совпадал по ряду. На акриле важна защитная плёнка: резать надо с той стороны, где она не помешает, а клеить — с учётом того, какая сторона лицевая. На композитах — направление армирования. Поэтому в раскладке появляются «запреты», и это нормально: вы платите небольшим процентом площади за предсказуемый результат. Практический приём: сразу пометьте в CAM детали, которые нельзя поворачивать, и проверьте раскладку на них глазами, а не на метрику.
Если материал дорогой, попробуйте два варианта раскладки и сравните не только процент, но и количество брака, которое они дают.
На ЛДСП кромка часто требует припуска под кромкооблицовку — это тоже влияет на размер детали в раскладке.
Если лист тонкий, полезно резать «в два прохода»: сначала контур с припуском, потом чистовой — кромка чище.
И ещё: если детали идут на кромку, учитывайте припуск на облицовку — часто забывают и получают «минус».
Почему так. Экономия 5% не стоит испорченного вида или прочности.
Проверка. Возьмите деталь с текстурой и проверьте, совпадает ли направление на всех экземплярах.
Модуль 7. Крепление при раскрое
Способы: вакуум (лист целиком), прижимы по краям, скотч/клей для мелких, «жертвенный слой».
При раскрое важно, чтобы деталь не «поехала» после отреза: перемычки или вакуум держат её до конца.
Крепление при раскрое — это не «поставил вакуум и забыл». Лист должен лежать ровно, без волны; иначе первая же деталь будет разной толщины по краям. Вакуумные зоны закрывают так, чтобы работали только те, что под листом; прижимы ставят вне контура, а если нельзя — в зоне, которая уйдёт в отход. Для мелких деталей добавляют жертвенный слой или плёнку. И ещё: перед резом проверьте, что лист не «свисает» за край стола — свес даёт вибрацию и косой рез. Простое правило: если лист можно сдвинуть рукой, он сдвинется и фрезой.
При раскрое тонкого листа вакуум особенно важен: прижимы его деформируют, а струбцины мешают проходу.
Почему так. Отрезанная деталь мгновенно теряет связь с листом — и её уносит фрезой.
Проверка. Проверьте, держится ли последняя деталь до конца контура.
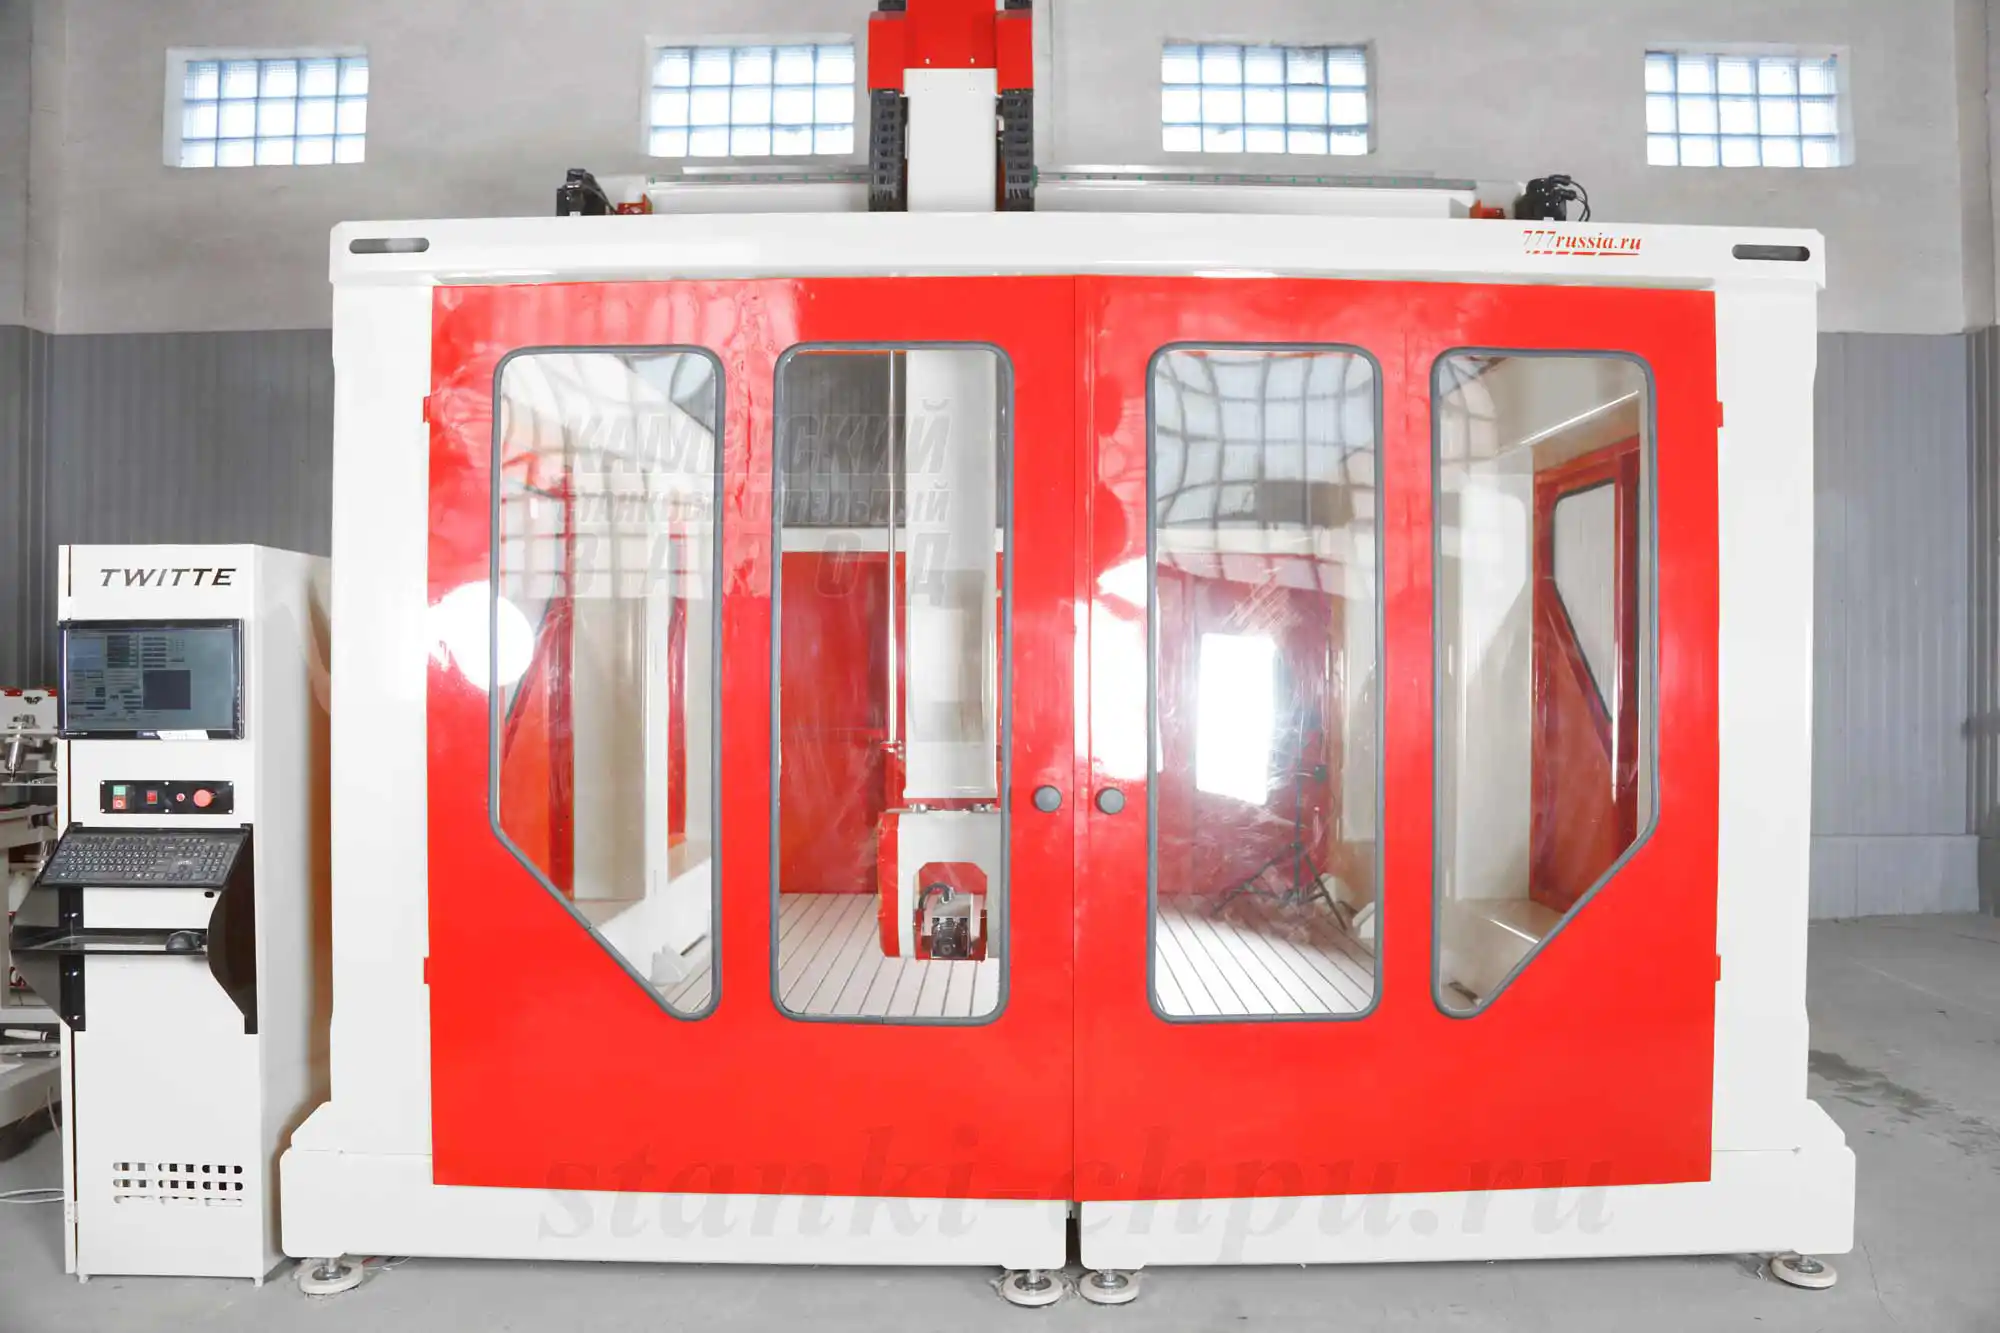
Карточка станка SMK → /product/19/
Модуль 8. Порядок реза и перемычки
Порядок: внутренние контуры → внешние; мелкие детали → крупные; перемычки — 2–4 мм в зависимости от материала.
Перемычку ставят так, чтобы её было удобно удалить и она не портила вид.
Порядок реза — это то, что отличает опытного оператора от новичка. Внутренние контуры до внешних, мелкие детали до крупных, дальние до ближних (чтобы не тянуться через вырезанное). Перемычки — 2–4 мм, в зависимости от материала и размера детали; на тонком листе больше, на толстом меньше. Их располагают так, чтобы они держали центр масс и не портили лицевую сторону. И ещё: если деталь длинная и тонкая, одну перемычку ставят в середине — иначе она «запоёт». После реза перемычки снимают аккуратно, а не выламывают.
Перемычки лучше планировать заранее, а не «добавлять потом»: в готовой УП это уже неудобно.
Если деталь маленькая и лёгкая, лучше резать её последней: тогда она не мешает остальным и не улетает.
На тонком листе перемычки делают шире: 3–5 мм, иначе деталь «играет» и ломается при съёме.
Почему так. Порядок и перемычки — это и безопасность, и качество кромки.
Проверка. Посмотрите на готовую деталь: есть ли следы от перемычек в нежелательном месте?
Модуль 9. Остатки и склад делового отхода
Остатки нужно маркировать (материал, толщина, размер), хранить (вертикально, чтобы не ломались) и учитывать (таблица/база).
Форумная тема «База данных „склад“ деловых отходов» — про это. Без учёта остатки превращаются в мусор.
Склад остатков работает только с дисциплиной. Правило простое: каждый остаток получает бирку с материалом, толщиной и размером; хранение — вертикально, в зоне, где его видно; учёт — в таблице или базе. Раз в месяц ревизия: что не пригодилось за год — в переработку или на мелкие поделки. Без ревизии склад превращается в свалку, и вы снова покупаете лист, хотя нужный кусок лежит в углу. И ещё: остатки можно «проектировать» — раскладывая детали так, чтобы оставался прямоугольник под будущий заказ, а не «рвань».
Остатки удобно хранить по толщинам: отдельная полка на 6, 10, 16, 18 мм. Это ускоряет поиск и снижает шанс взять «не тот» кусок.
Если остаток меньше минимального полезного размера — лучше сразу пустить его на мелкие детали, а не хранить «на всякий случай».
Почему так. Остаток, который нельзя найти, — это отход. Остаток с учётом — материал.
Проверка. Найдите в своих запасах три остатка и назовите их размеры без линейки. Если не можете — учёта нет.
Модуль 10. Раскрой металла: плазма и лазер
Для металла свои правила:
- керф больше, перемычки шире;
- врезка — в отходе, а не на детали;
- термические деформации — порядок реза важнее;
- остатки нельзя гнуть/править без последствий.
По каталогу плазменные станки режут лист до 6000 мм по длине (модели 31, 47), что задаёт формат раскроя.
Металл раскраивают иначе. Керф больше, поэтому перемычки шире, а мелкие детали ставят реже. Врезка — в отходе, а не на кромке детали, иначе останется «шрам». Нагрев ведёт лист, поэтому порядок реза строят так, чтобы не «запирать» напряжения: сначала разрезать лист на полосы, потом детали внутри. Остатки металла нельзя выпрямить без следов — их либо используют как есть, либо сдают. И ещё: для плазмы важно, чтобы лист лежал на решётке без перекосов, иначе высота будет «гулять».
Для плазмы раскладка часто строится «полосами»: сначала разрезать лист на полосы, потом резать детали внутри. Это уменьшает коробление и облегчает уборку.
Почему так. Металл ведёт от нагрева, и «оптимальная» раскладка может дать «винт».
Проверка. Проверьте, нет ли на деталях следов врезки на кромке.
Модуль 11. Метрики: коэффициент использования
Коэффициент использования = площадь деталей / площадь листа. Считается по партии, а не по одной детали.
Полезно считать и «с учётом остатков»: если остаток сохранён, эффективность выше.
Считать коэффициент полезно не только по площади, но и по «ценным деталям»: бывает, что маленькая деталь занимает место, но стоит дорого. Тогда «площадный» коэффициент врёт.
Сравнивайте раскладки по «выходу годных деталей на лист», а не по проценту площади: процент можно «нарисовать», а годные детали — нет.
Считайте коэффициент и «по деньгам»: площадь умножить на цену квадратного метра — получите стоимость сэкономленного материала.
Почему так. Без метрики нельзя понять, стало ли лучше после смены раскладки.
Проверка. Посчитайте коэффициент для двух раскладок одной партии. Разница — ваш прогресс.
Модуль 12. Типовые ошибки
- забыть керф — детали «слиплись»;
- повернуть всё — испортить волокна;
- слишком узкие перемычки — деталь отлетела;
- нет остатков — всё в отход;
- автоматическая раскладка без проверки — красиво, но неверно;
- порядок реза — детали «уехали».
Ошибка «сначала режем, потом разберёмся» обходится дорого: лист — не черновик. Поэтому раскладку проверяют до пуска, а не после.
Самый частый источник перерасхода — не алгоритм, а «резать по-быстрому». Поэтому раскладку лучше делать в спокойном режиме и проверять по чек-листу.
Перед резом полезно «пройти» раскладку пальцем: от края к центру, проверяя, не осталось ли детали, которую нечем держать.
Проверка перед резом занимает пару минут и включает: керф, ориентацию, перемычки, крепление, порядок. Пять пунктов — и меньше брака.
Не забывайте проверять углы листа: на них часто есть сколы, и деталь у самого угла получает дефект.
Проверьте, что программа режет именно те контуры: иногда в DXF остаются «лишние» линии от построений.
Почему так. Ошибки раскроя видны сразу на листе, но поздно — после реза. Поэтому лучше проверить дважды.
Проверка. Пройдите по списку перед запуском. Хотя бы один пункт — ваш.
Модуль 13. Учёт и контроль
Учёт: сколько листов израсходовано, сколько деталей получено, сколько остатков, какой коэффициент.
Контроль: сверить фактические детали с раскладкой, проверить кромку, отметить брак.
Учёт лучше вести в одной таблице: дата, материал, листы, детали, остатки, брак. Через месяц вы увидите, где теряете больше всего.
Учёт остатков можно вести даже в тетради: главное — единый формат записи и регулярная ревизия.
Для серии полезно делать «карту раскроя» с номерами деталей: оператор видит, что где, и не путает.
Почему так. Учёт превращает раскрой из «искусства» в управляемый процесс.
Проверка. Сравните план и факт за последнюю неделю. Расхождение — повод разобраться.
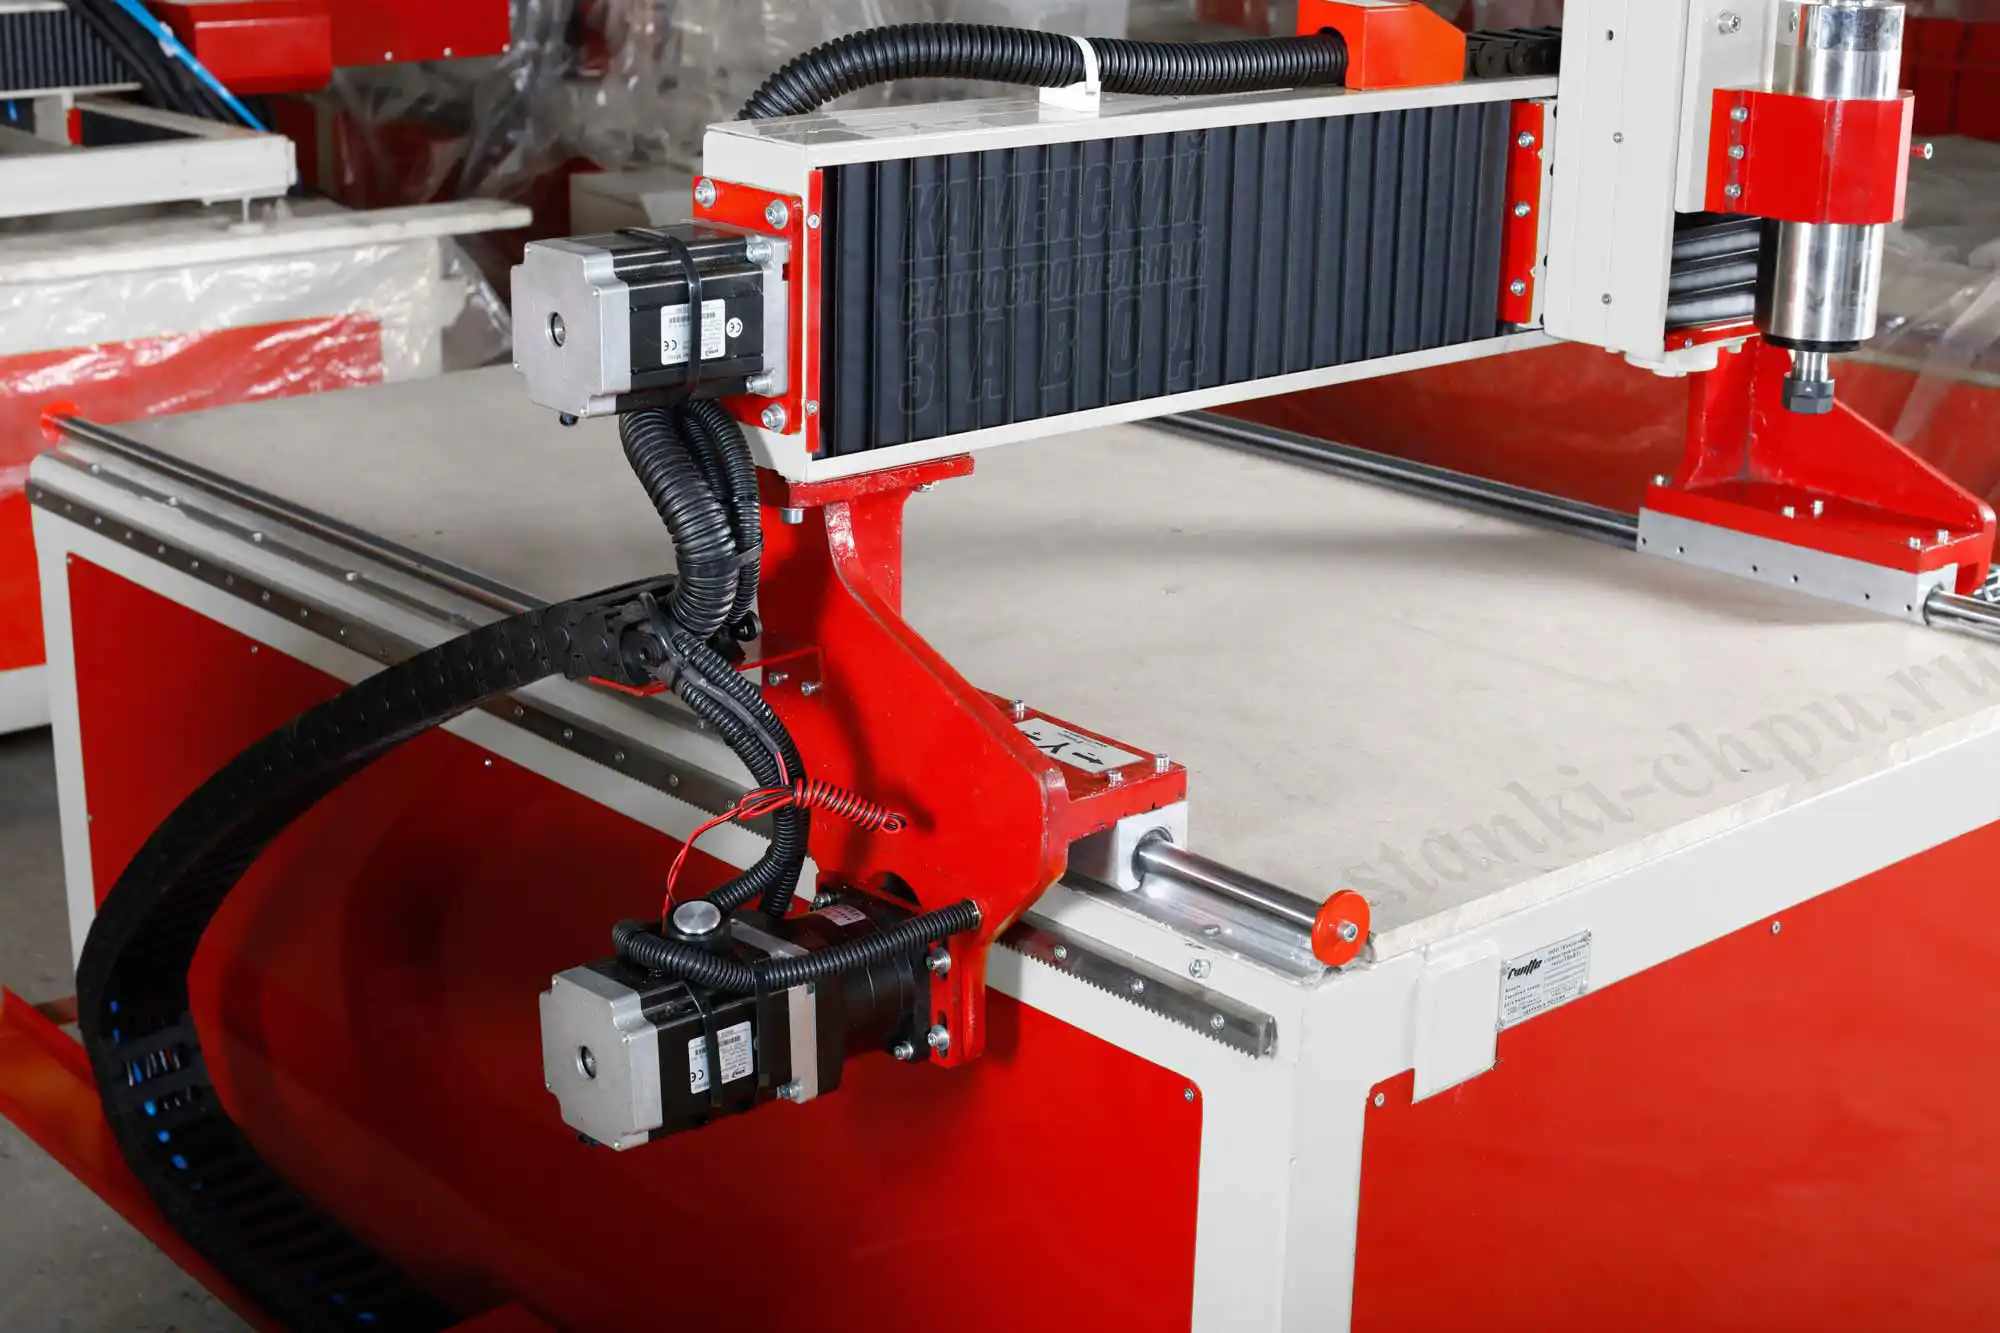
Карточка станка БИЗНЕС СТАРТ LITE → /product/8/
Модуль 14. План обучения: 12 недель
- Недели 1–2. Экономика листа и керф.
- Недели 3–4. Ручная раскладка.
- Недели 5–6. Нестинг-софт.
- Недели 7–8. Ограничения материала.
- Недели 9–10. Порядок реза и перемычки.
- Недели 11–12. Остатки, учёт, метрики.
К каждой неделе — один навык → одна партия → запись.
Первую неделю просто фотографируйте раскладки — свои и «как было». Сравнение «до/после» лучше любой теории.
И ещё: сохраните «эталонную» раскладку для типовой партии — она станет отправной точкой для новых заказов.
Если сомневаетесь — сделайте пробную раскладку на маленьком листе и посмотрите вживую.
Почему так. Раскрой — навык, который растёт от сравнения вариантов.
Проверка. Составьте таблицу на 12 недель: тема, навык, партия, запись.
Практикум. Раскрой партии
Шаг 1. Партия. Возьмите 10–20 деталей и лист; при необходимости подготовьте DXF через tools/media-stack/text-to-cad (dxf / engineering-drawing).
Шаг 2. Керф. Замерьте и внесите (модуль 3).
Шаг 3. Раскладка. Разложите вручную (модуль 4).
Шаг 4. Софт. Сравните с автоматической (модуль 5).
Шаг 5. Ограничения. Проверьте волокна/текстуру (модуль 6).
Шаг 6. Крепление. Проверьте вакуум/прижимы (модуль 7).
Шаг 7. Рез. Порядок и перемычки (модуль 8).
Шаг 8. Учёт. Коэффициент и остатки (модули 9, 11).
Критерий готовности: керф + раскладка + софт + ограничения + крепление + рез + коэффициент + остатки.
Для практикума возьмите реальную партию, а не «тестовые квадратики»: на простых деталях всё получается.
И последнее: не бойтесь переделать раскладку, если видите лучше. Двадцать минут в CAM дешевле листа.
Почему так. Практикум повторяет реальный раскрой в миниатюре.
Проверка. Восемь пунктов на месте и подтверждены замером — готово.
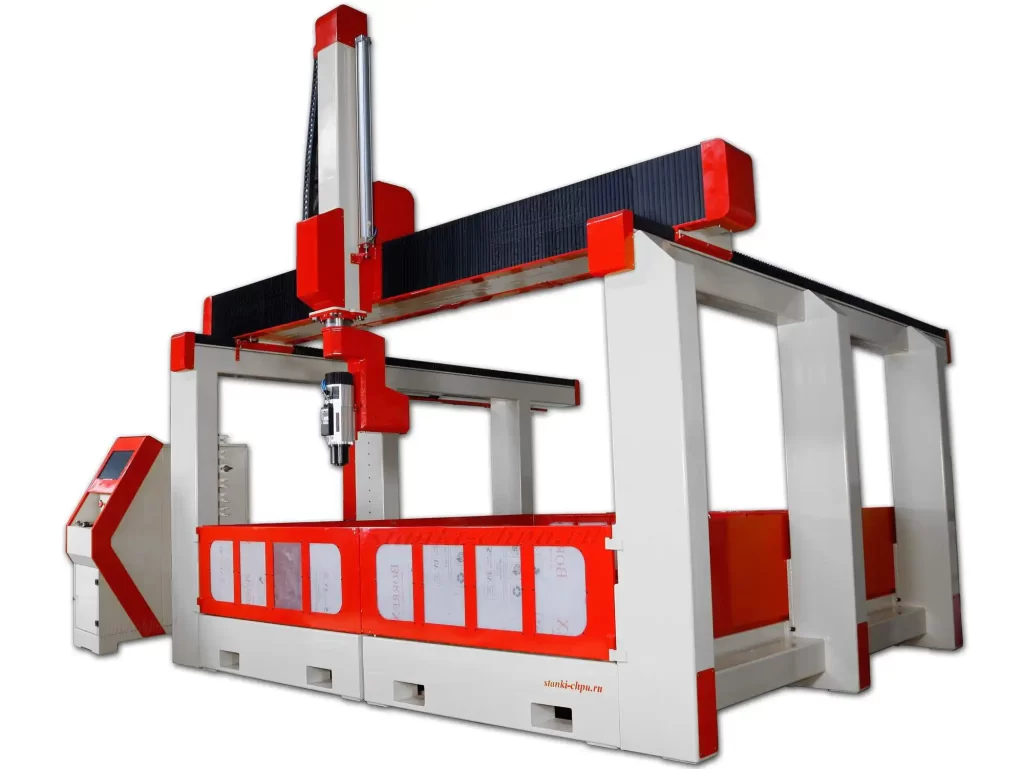
Карточка станка 17Д → /product/17/
Экзамен: 14 вопросов с ответами-рассуждениями
1. Что такое нестинг? Оптимальное размещение деталей на листе с учётом технологии.
2. Что важнее — скорость станка или раскладка? Часто раскладка: материал дороже времени.
3. Что такое керф? Ширина реза; без него детали не влезают.
4. Чем остаток отличается от отхода? Остаток ещё пригодится, отход — нет.
5. Что умеет нестинг-софт? Считать вложенность, повороты, отступы, керф.
6. Чего софт не видит? Волокна, текстуру, дефекты, требования к кромке.
7. Зачем перемычки? Чтобы деталь не улетела до конца контура.
8. Почему порядок реза важен? Детали теряют связь с листом и могут сместиться.
9. Как считать коэффициент использования? Площадь деталей / площадь листа (по партии).
10. Почему металл сложнее? Керф больше, нагрев ведёт лист, врезка в отходе.
11. Зачем маркировать остатки? Без учёта они превращаются в мусор.
12. Что проверить перед резом? Керф, ориентацию, перемычки, крепление.
13. Почему автоматическая раскладка требует проверки? Она оптимизирует площадь, а не технологию.
14. Что писать в журнал? Листы, детали, остатки, коэффициент, брак.
Частые вопросы (Q&A)
Можно ли обойтись без нестинг-софта? Для мелких партий — да, вручную; для потока — нет.
Почему детали «слипаются»? Не учтён керф.
Как экономить без потери качества? Правильная раскладка и остатки, а не «резать тоньше».
Что делать с мелкими обрезками? В деловой отход с маркировкой или в переработку.
Почему деталь «улетела»? Слабые перемычки или нет вакуума.
Нужен ли вакуум для раскроя? Очень желателен: лист держится целиком.
Можно ли резать без перемычек? На вакууме — иногда, если деталь большая и тяжёлая. Но для мелких — нет.
Что делать с отходами? Сортировать: деловые остатки — на склад, мелочь — в переработку.
Почему раскладка «не влезает»? Керф, зазор или перемычки не учтены.
Глоссарий
Термины, которые встречаются в тексте и в интерфейсе раскроя. Часть из них общая для всех CAM, часть — специфика листового раскроя и нестинга.
- Нестинг — оптимальная раскладка деталей.
- Керф — ширина реза.
- Припуск — запас на обработку.
- Перемычка — мостик, удерживающий деталь.
- Остаток — кусок, годный для дальнейшего использования.
- Отход — негодный остаток.
- Коэффициент использования — доля площади листа под детали.
- Вложенность — размещение мелких деталей в окнах крупных.
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Детали слиплись | Не учтён керф | Пересчитать |
| Деталь улетела | Нет перемычек | Добавить |
| Много отхода | Плохая раскладка | Пересмотреть |
| Волокна не туда | Автоповорот | Запретить поворот |
| Остатки теряются | Нет учёта | Маркировка/склад |
| Кромка «рваная» | Режим/крепление | Проверить |
| Деталь сместилась | Порядок реза | Пересмотреть |
| Экономии нет | Нет метрики | Считать коэффициент |
Мысли вслух: чего нет на форумах
Форумы про раскрой — это «БАЗИС-Раскрой», «Астра Раскрой», «2D раскрой тонкой фанеры — постоянная ошибка в 0.5 мм», «Безотходное производство», «склад деловых отходов». Вопросы правильные, но за ними почти не видно того, что решает исход.
Первое, чего нет, — связи «керф → раскладка → деталь». Люди спорят о софте, но не проверяют ширину реза. А без неё раскладка — картинка. Замер керфа занимает минуту, но именно он объясняет, почему «на экране влезло, а на станке нет». Второй нюанс: керф меняется от износа фрезы, и раскладку, сделанную «на новой», надо перепроверить «на старой».
Второе — остатков. «Безотходное производство» начинается не с алгоритма, а с полки, где лежат промаркированные обрезки. Если их не найти, они — отход. И это не только про деньги: поиск нужного куска съедает время, а время — тоже деньги. Простая бирка с размером решает проблему лучше любой базы.
Третье — ограничений материала. Автоматика поворачивает детали «как выгодно», а волокна и текстура портятся. Технологию добавляет человек. Поэтому в хорошей мастерской сначала задают «что нельзя», а потом уже запускают оптимизатор.
Четвёртое — порядка реза. Деталь, отрезанная первой, «уезжает» под фрезой. Перемычки и порядок — не мелочь. Кроме того, порядок влияет на вибрацию: если резать «по кругу», лист начинает звенеть.
Пятое — метрики. Без коэффициента использования спор «стало лучше» бессмысленен. Считайте его по партии, а не по одной детали — и сравнивайте с учётом остатков.
Шестое — учёта. Сколько листов, сколько деталей, сколько брака — это управление, а не бюрократия. Таблица на десять строк заменяет час воспоминаний. И ещé — записывайте партии: через месяц будет с чем сравнивать.
Седьмое, честное: раскрой — это деньги. Каждый процент экономии на листе — это процент прибыли, который не надо зарабатывать заново. И ещё: раскрой любит спокойствие. Когда в цехе спешка, детали ставят «кое-как» — и теряют больше, чем экономят. Поэтому лучше потратить двадцать минут на раскладку, чем полдня на переделку. И записывайте результат — без цифр вы не узнаете, что помогло. И да, самый частый «перерасход» — это не алгоритм, а спешка и забытый керф.
Восьмое — иллюзия «умного софта». Красивая анимация раскладки не гарантирует ни прочности, ни вида. Проверять надо глазами и руками, а не процентом в отчёте. И да, самый частый «перерасход» — не плохой алгоритм, а забытый керф или брошенные остатки. А ещё — спешка и «потом доделаю». А ещё — спешка.
Открытая библиотека
Курс опирается на открытую полку «Публичная библиотека (PD/OA)» и корпус /mnt/LIBRARY/ai-corpus (только PD/CC0/CC BY/BY-SA). Использованная цитата открытого корпуса:
- «Machinery's Reference Series», 1908 — Internet Archive, Public Domain (NOT_IN_COPYRIGHT). О раскладке и отходе при производстве листовых деталей (на примере штампов): «…there is very little waste of material in the production of the blanks, as will be noted from the sketch of the scrap punchings…» «[открытый корпус: ia_machinerysrefer10unkngoog, чанк #746]» (модуль 1).
Факты о станках — из карточек завода: product/15.md (SM PRO: нестинг листовых материалов, раскрой МДФ/ЛДСП/фанеры до 400 листов в смену, листы до 2100×4000 мм, вакуумный стол 4 зоны; варианты SM-1320 Pro 1300×2000 от 2 100 000 ₽, SM-1325 Pro 1300×2500 от 2 200 000 ₽, SM-1530 Pro 1500×3000 от 2 350 000 ₽, SM-2140 Pro 2100×4000 от 2 700 000 ₽), product/31.md (поле до 1500×6000 мм), product/47.md (плазменный раскрой). Спрос форумов — по заголовкам тем. Публичная полка — /library/, /book/.
Смотрите также
Курсы и руководства завода:
- Плазма: Sheetcam/FastCAM и постпроцессоры
- Вакуумные столы: выбор, монтаж, вакуум-насосы
- Аспирация и стружкоотвод в цехе
- Режимы резания: расчёт и практика
- G-код: полный курс программирования
- Как обучиться работе на станке ЧПУ с нуля
Библиотека:
- Библиотека завода
- Публичная библиотека (PD/OA)
- Открытая работа «Machinery's Reference Series», 1908 — Internet Archive (Public Domain)
Станки завода:
- SM PRO
- Станки плазменного раскроя 1300×2550
- Плазменный раскрой металла 47
- 17Д, 5-осевой фрезерный станок ЧПУ
- SMK, станок ЧПУ по металлам и камню
- Полный каталог
Вопросы инженерам и обсуждение: форум завода.
Фото и схемы завода
- Схема «Раскрой: детали → раскладка → отходы → остатки» —
/assets/courses/nesting-raskroy-shema.svg. - Производственная цепочка «идея → деталь» — схема
/assets/courses/cepochka-chpu.svg. - Станки: 17Д (
/product/17/), SMK (/product/19/), БИЗНЕС СТАРТ LITE (/product/8/). Подписи — «Фото/видео завода «Твайт»».
Материал подготовлен инженерами завода «Твайт». Параметры раскроя зависят от материала, формата листа и оборудования — ориентируйтесь на расчёт и паспорта, а не на «универсальные проценты». И проверяйте раскладку глазами, а не только процентом в отчёте. Данные о станках — из карточек завода и приведены как заявленные/справочные. Курс не заменяет обучение на конкретной сто́йке, руководство по эксплуатации и охрану труда. Порядок работы: керф → раскладка → ограничения → крепление → порядок реза → учёт → остатки.
Продолжение серии: соседний том — «Плазма: Sheetcam/FastCAM и постпроцессоры»; следующий том — «Склад делового отхода: учёт, хранение и повторное использование».
Первоисточник: https://zavod-stanki.ru/blog/nesting-i-raskroy-ekonomiya-materiala · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/nesting-i-raskroy-ekonomiya-materiala.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/nesting-i-raskroy-ekonomiya-materiala.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/nesting-i-raskroy-ekonomiya-materiala.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.